Анализ процесса формообразования и расчет параметров режимов резания
t – глубина резания, мм;
S – подача, мм/об;
m, x, y и q – показатели степеней;
Kmv – коэффициент, учитывающий материал заготовки;
Kuv – коэффициент, учитывающий состояние поверхности;
Kuv – коэффициент, учитывающий инструментальный материал.
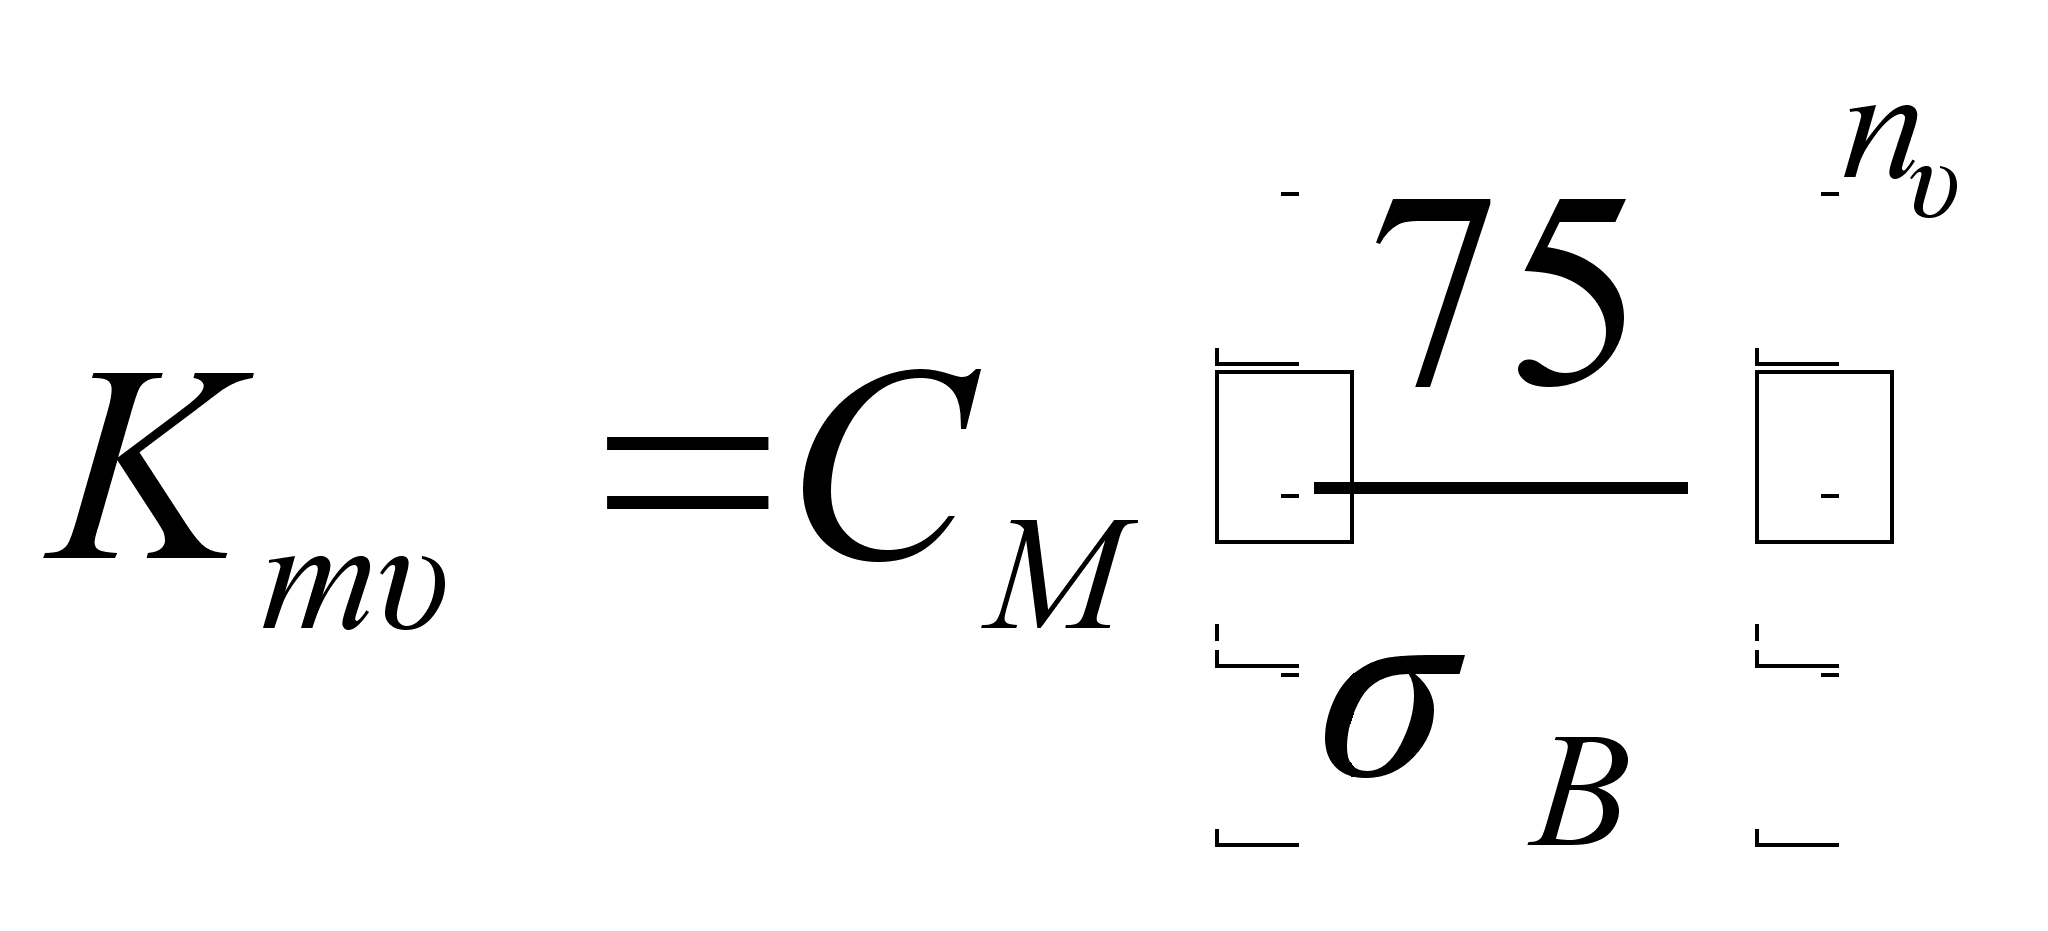
Значения всех составляющих берутся из /4/.
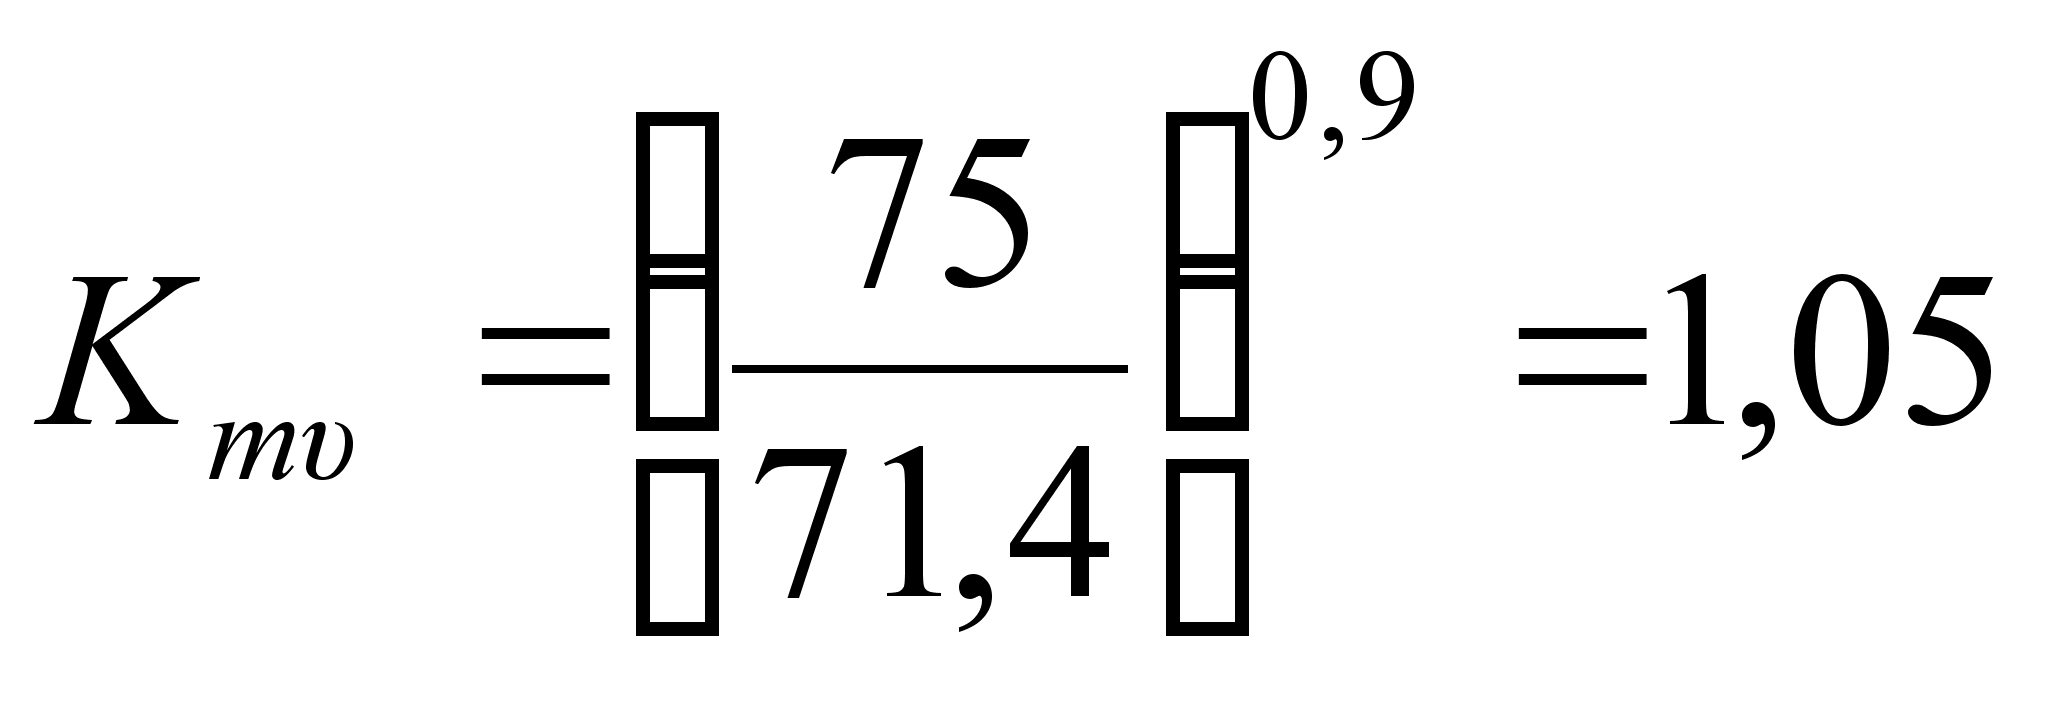
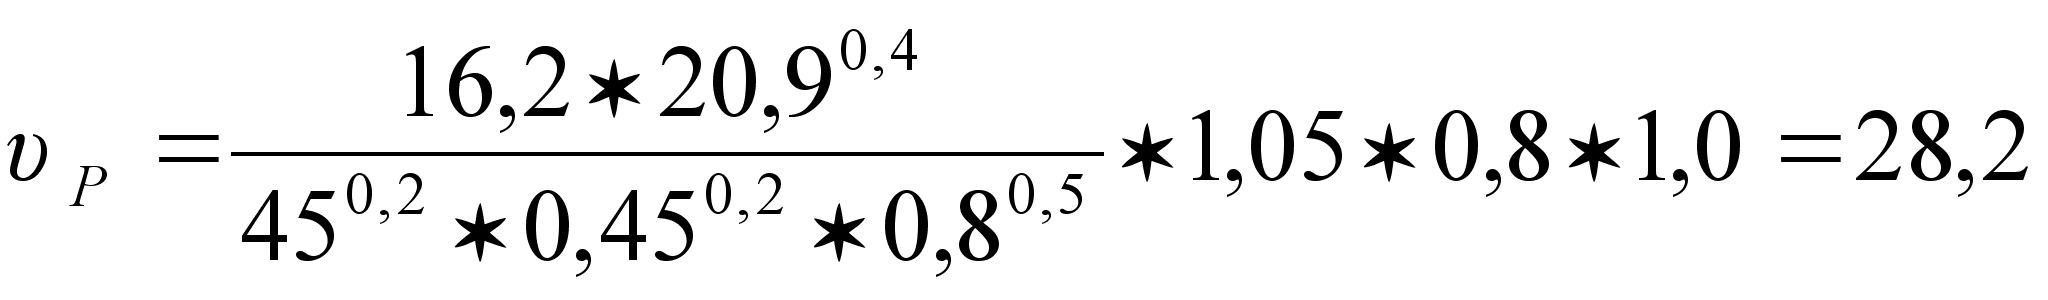 м/мин
Для зенкерования:
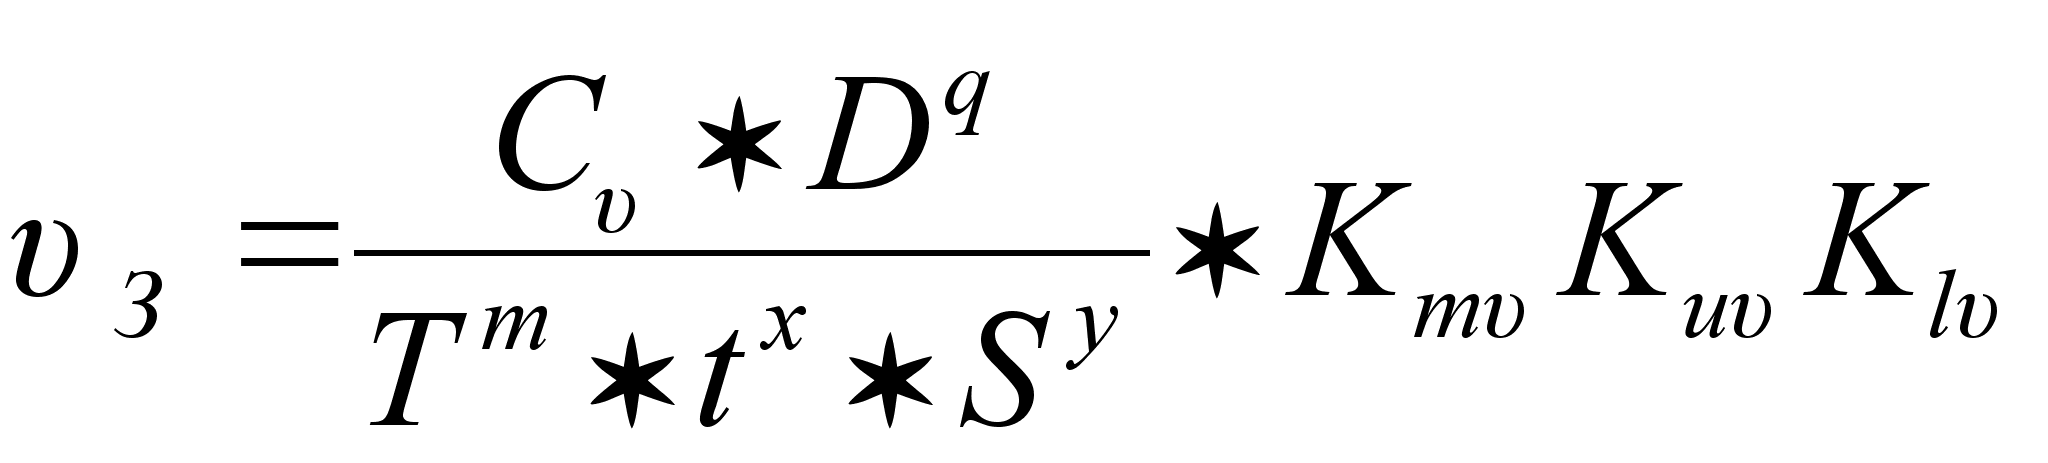 ,
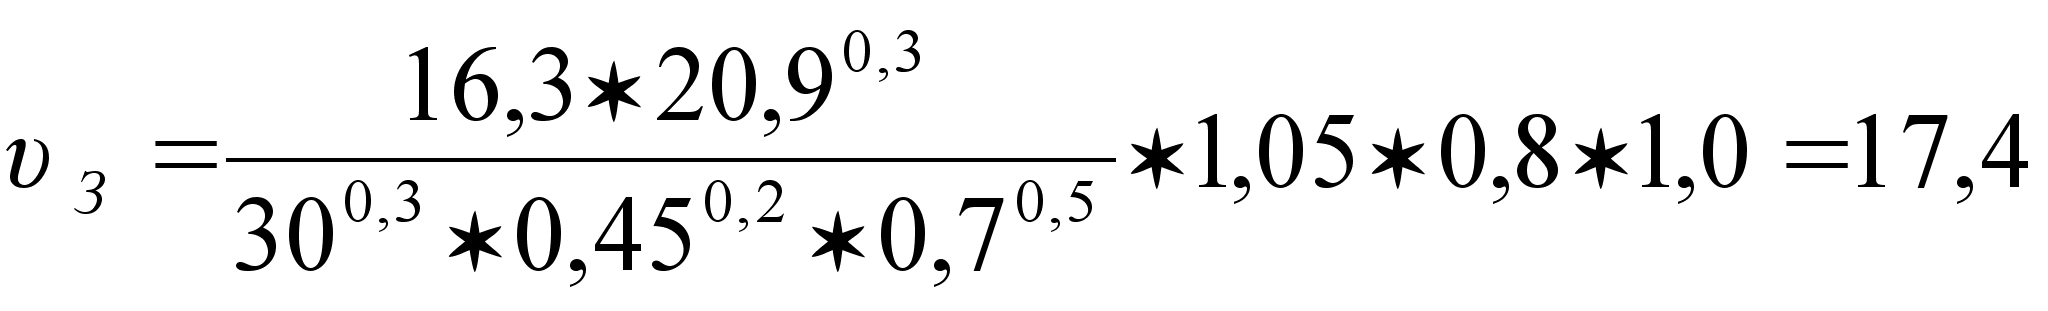 м/мин.
Частота вращения:
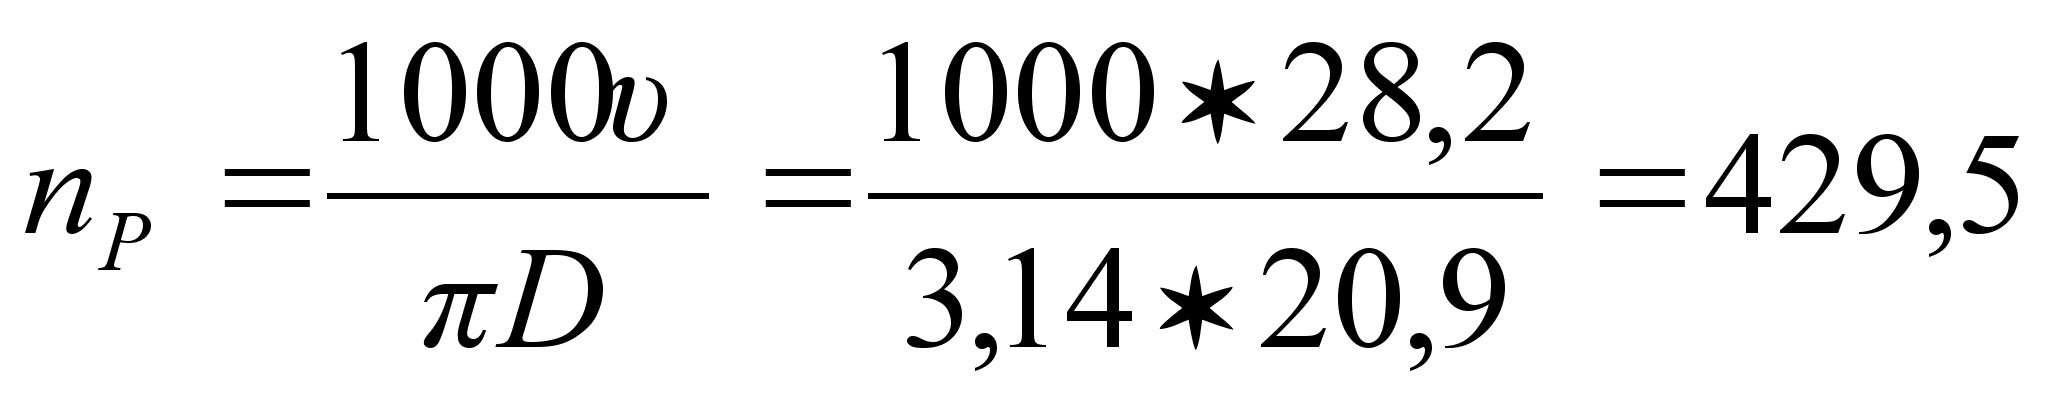 об/мин.
Принимается nP = 400 об/мин.
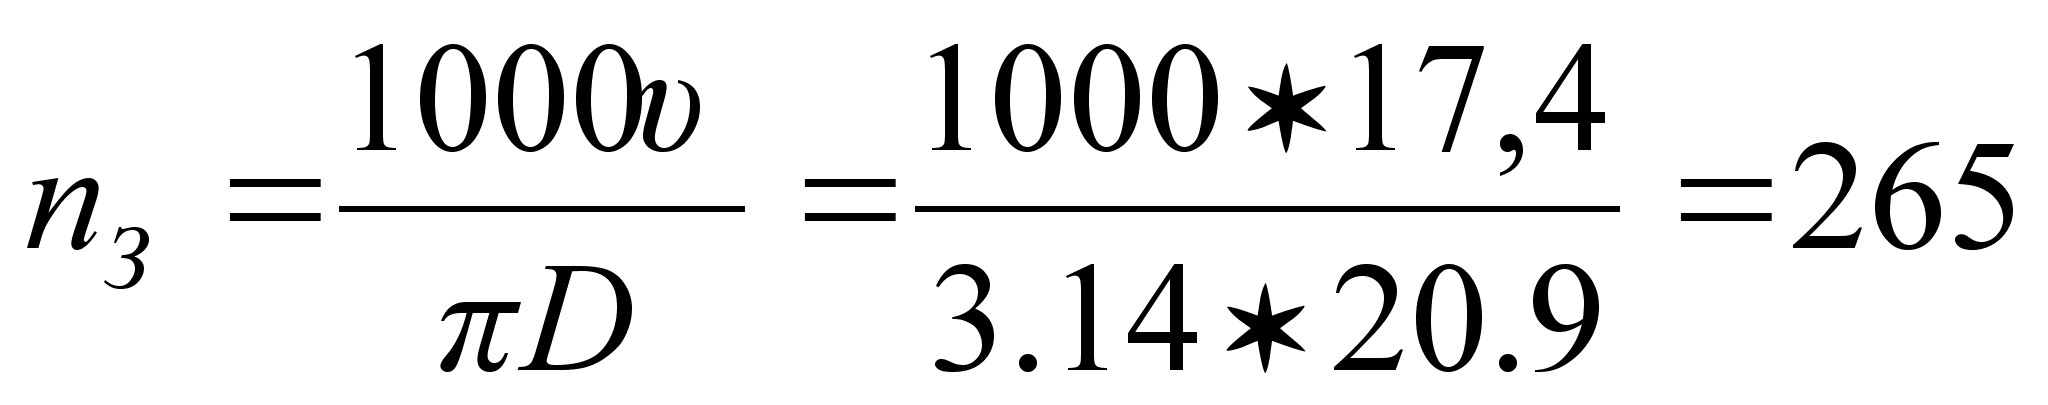 об/мин.
Принимается nз = 250 об/мин.
Фактические скорости резания:
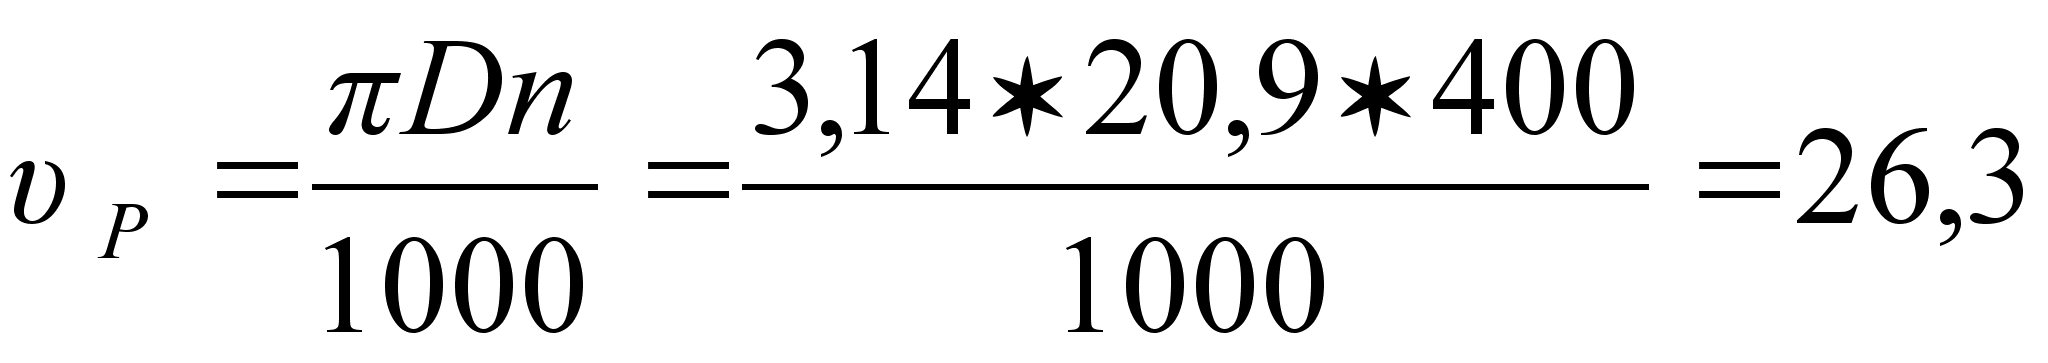 м /мин;
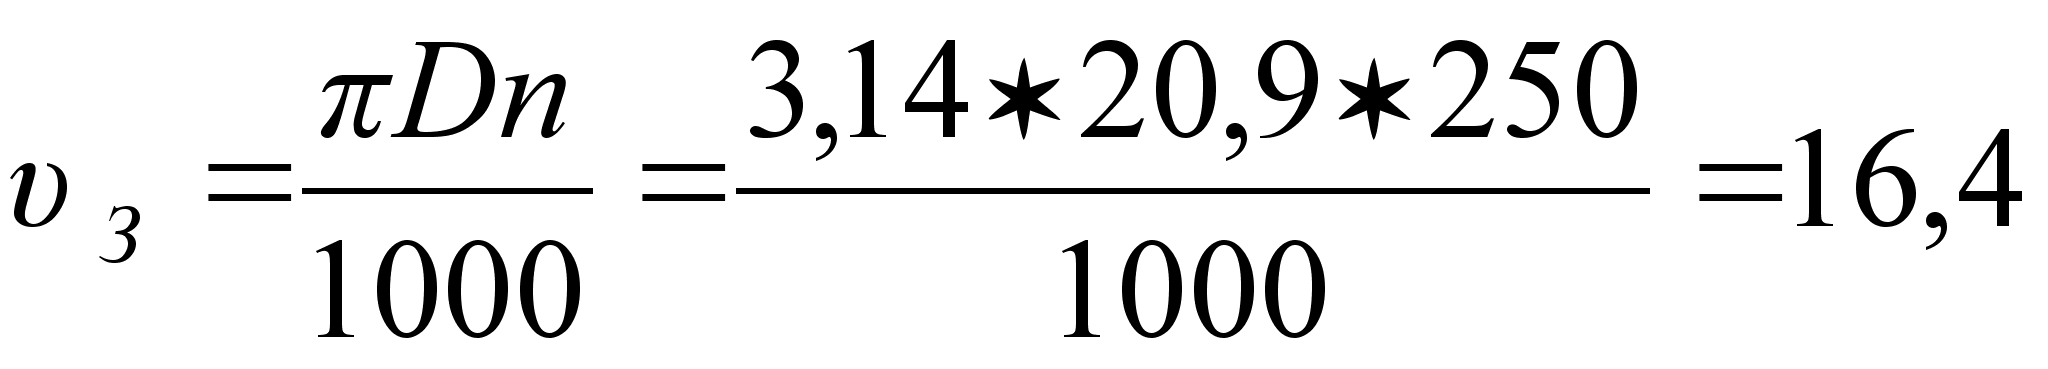 м/мин.
2.8 Расчет составляющих силы резания.
Рассчитывается крутящий момент.
Для рассверливания:
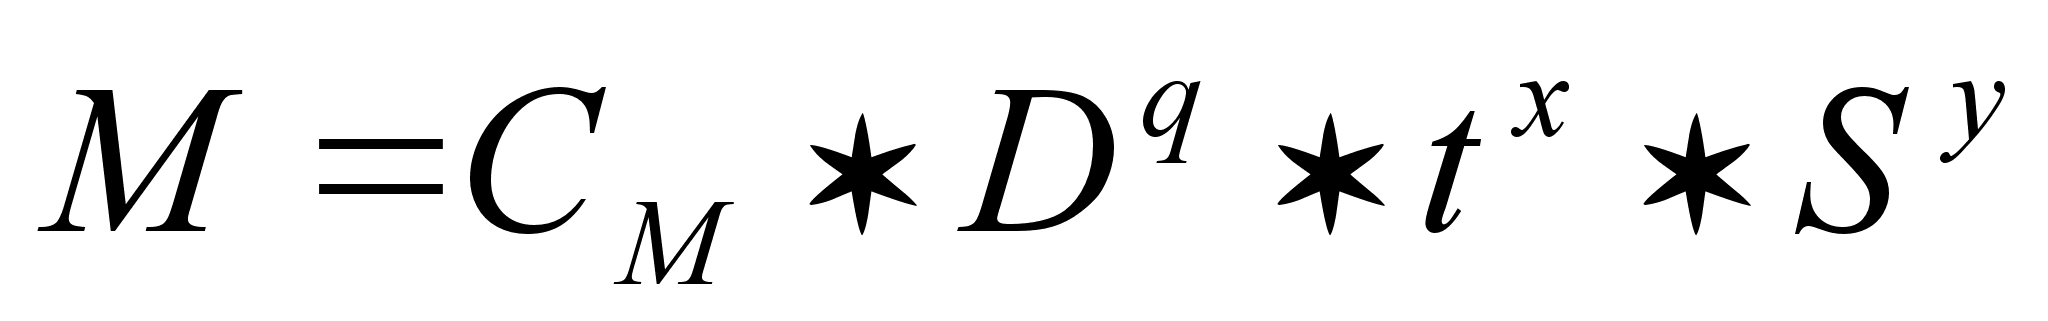
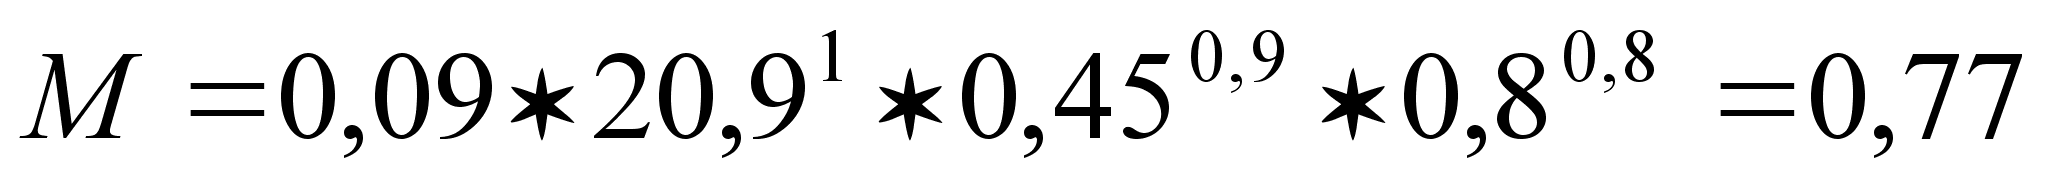 кг м.
Для зенкерования рассчитывается крутящий момент:
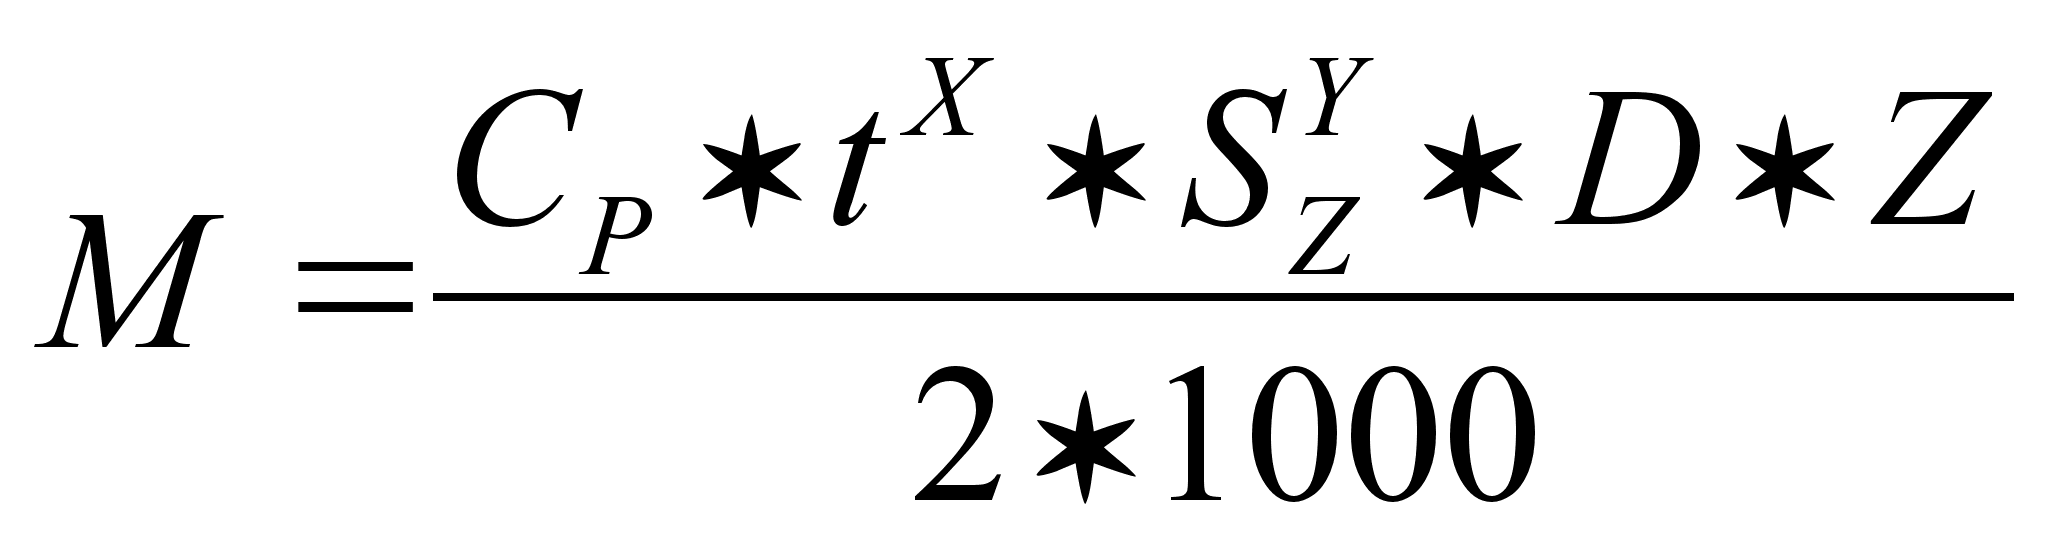 ,
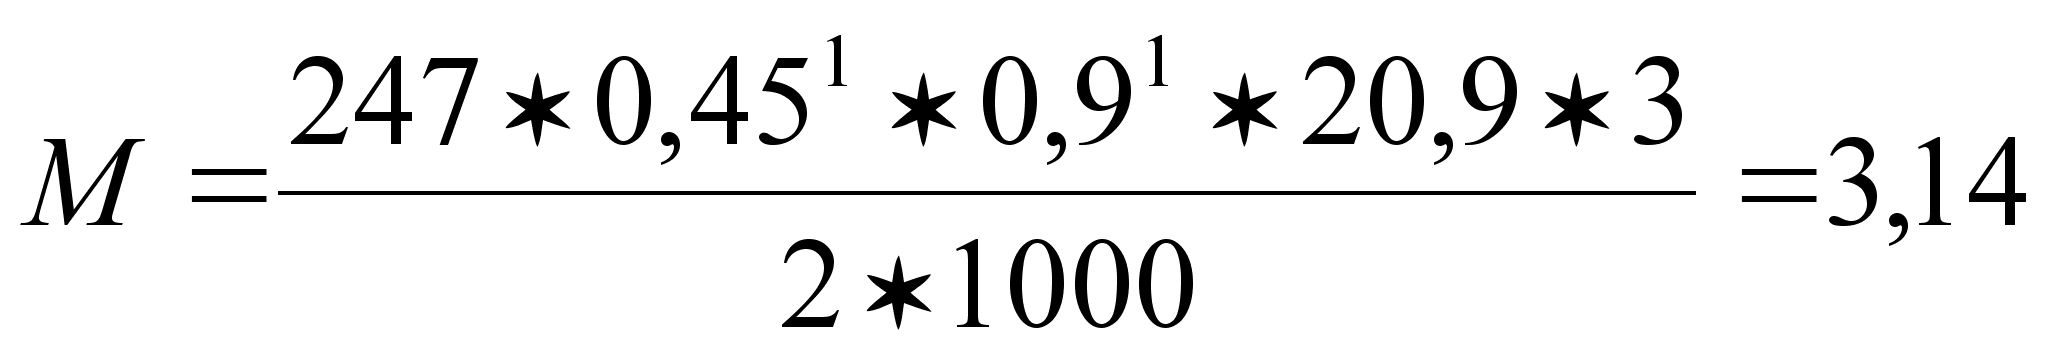 кг м.
где Z – число зубьев зенкера (Z = 3);
Sz – подача на зуб, мм/зуб.
М
Здесь вроде бы неверно, но у меня прокатило!
ощность приводов главного движения:
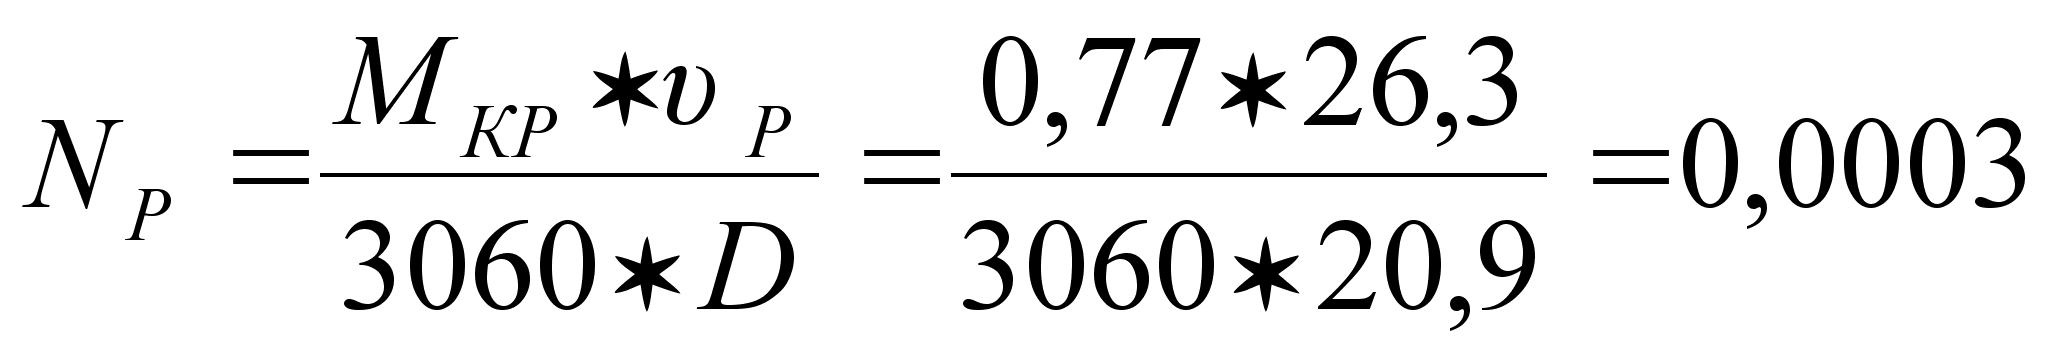 квт;
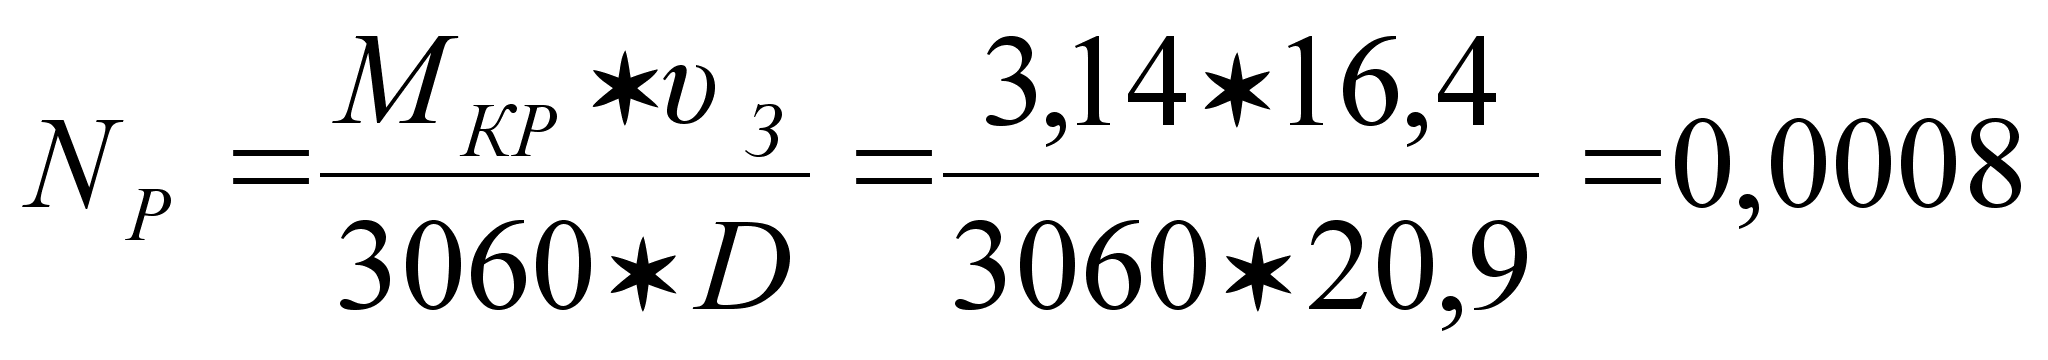 квт.
2.9 Расчет машинного времени.
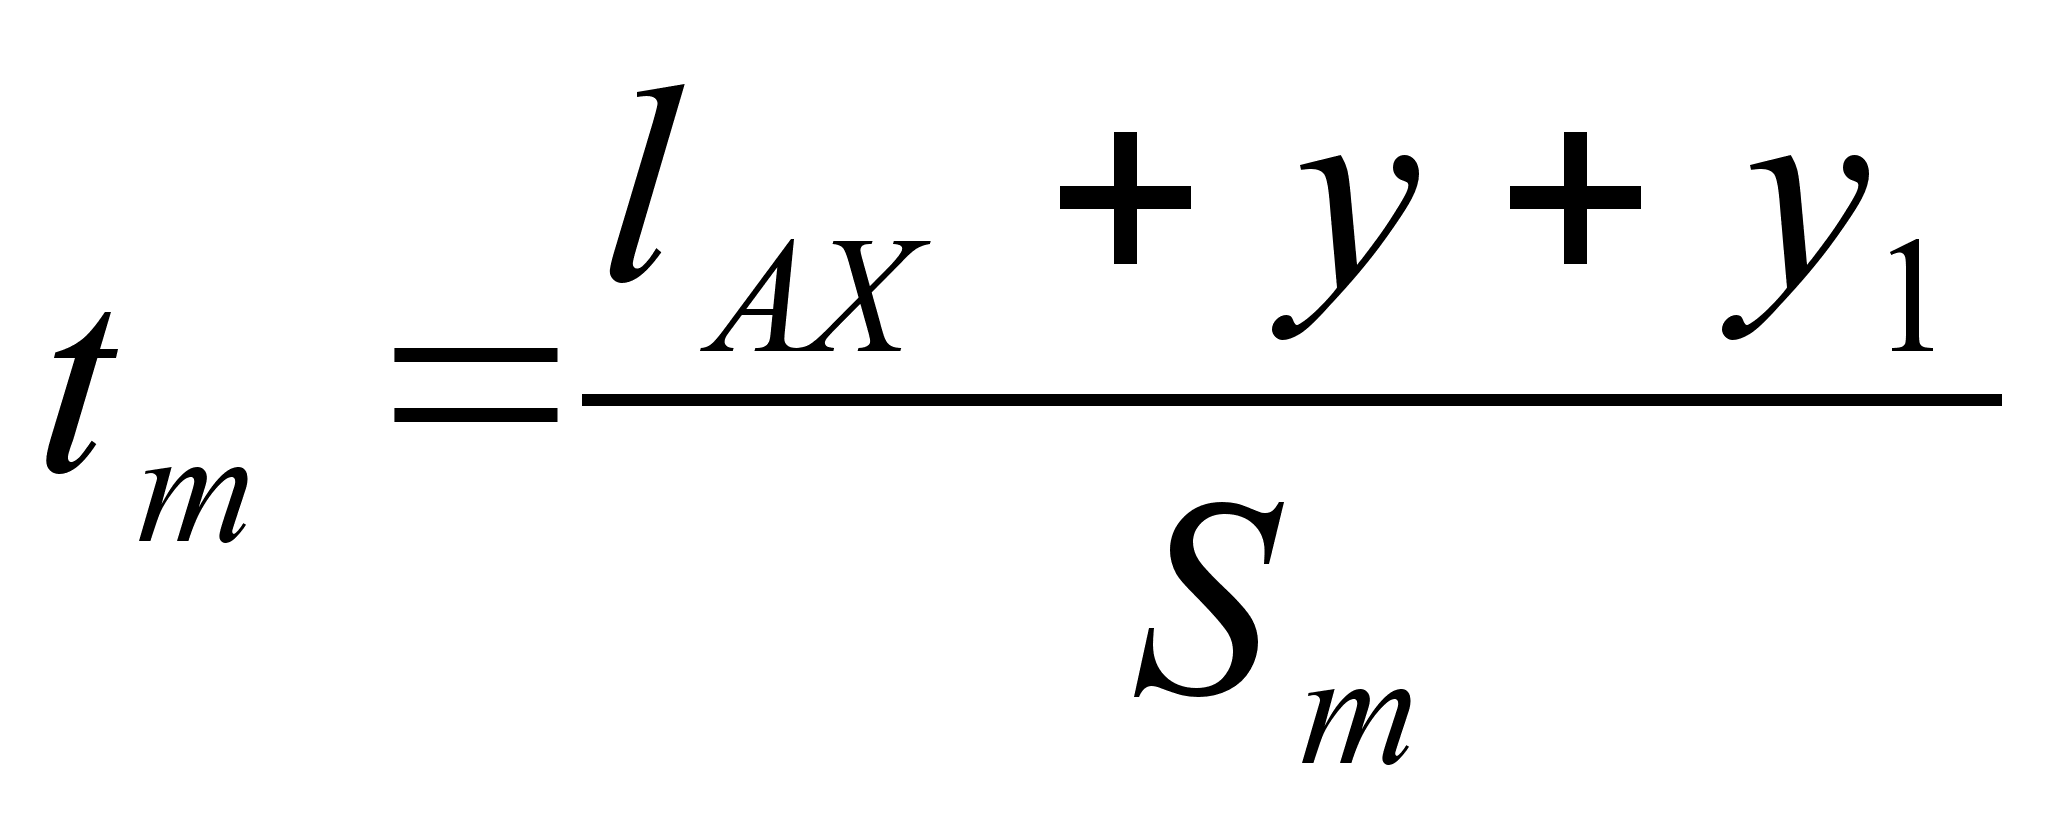
где lAX – длинна рабочего хода, мм;
y и y1 – величина врезания и перебега.
Следует принять y1 = 3 мм; yP = 1мм; yЗ = 2 мм.
Sm – минутная подача, мм/мин.
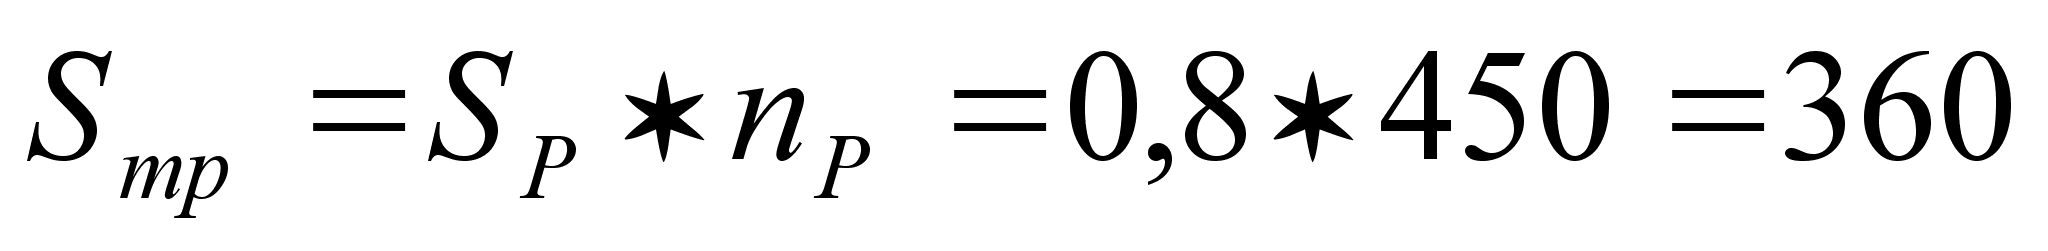 мм/мин;
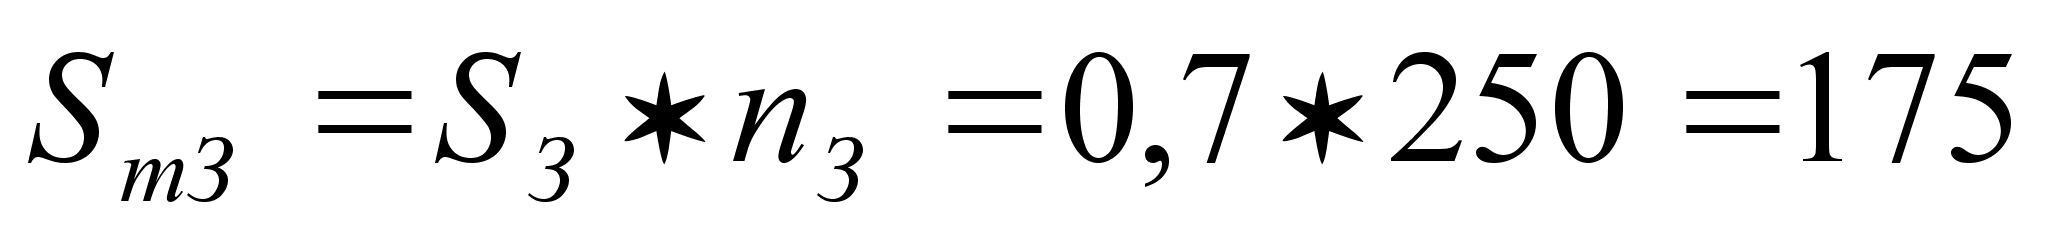 мм/мин.
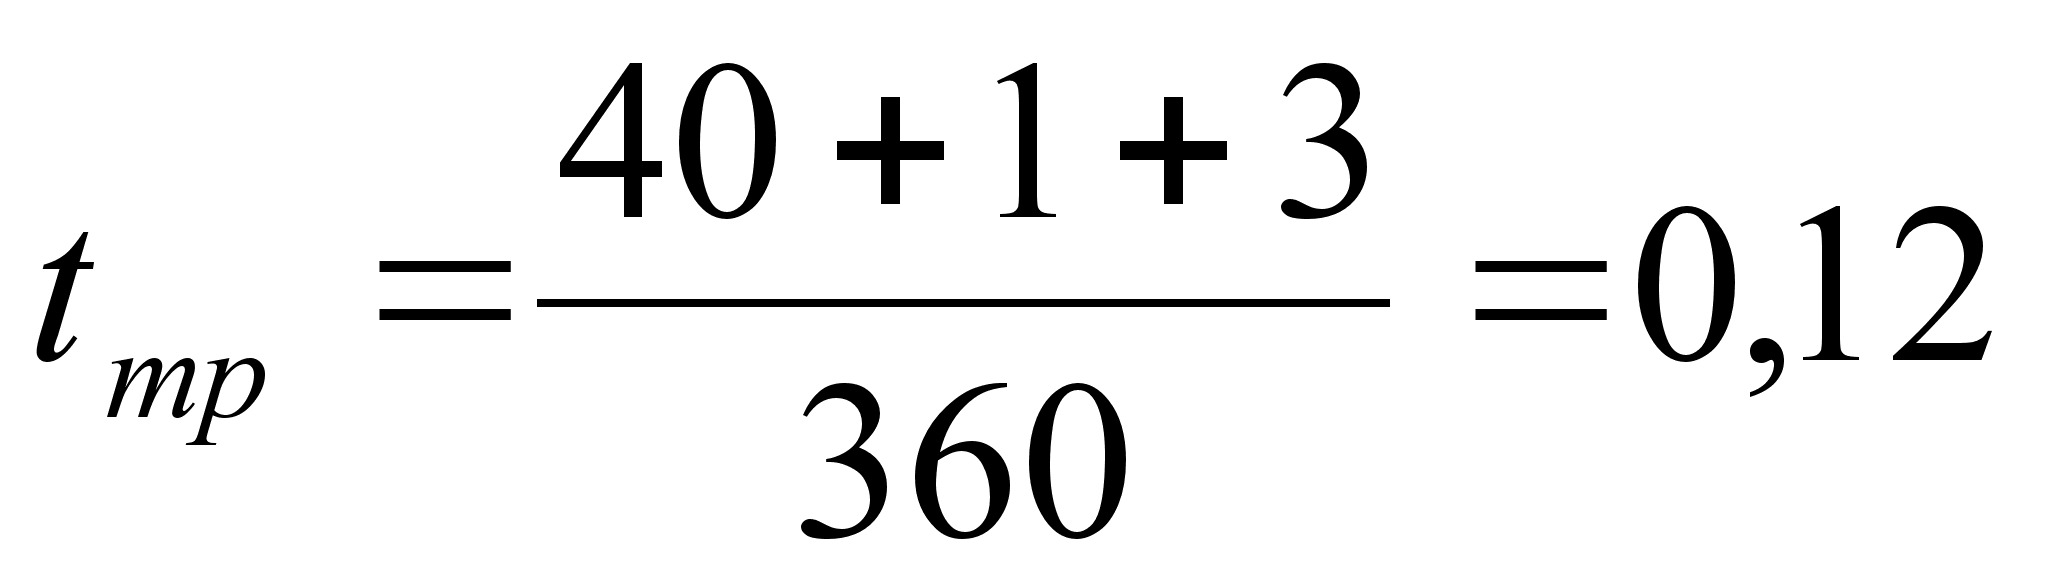 мин;
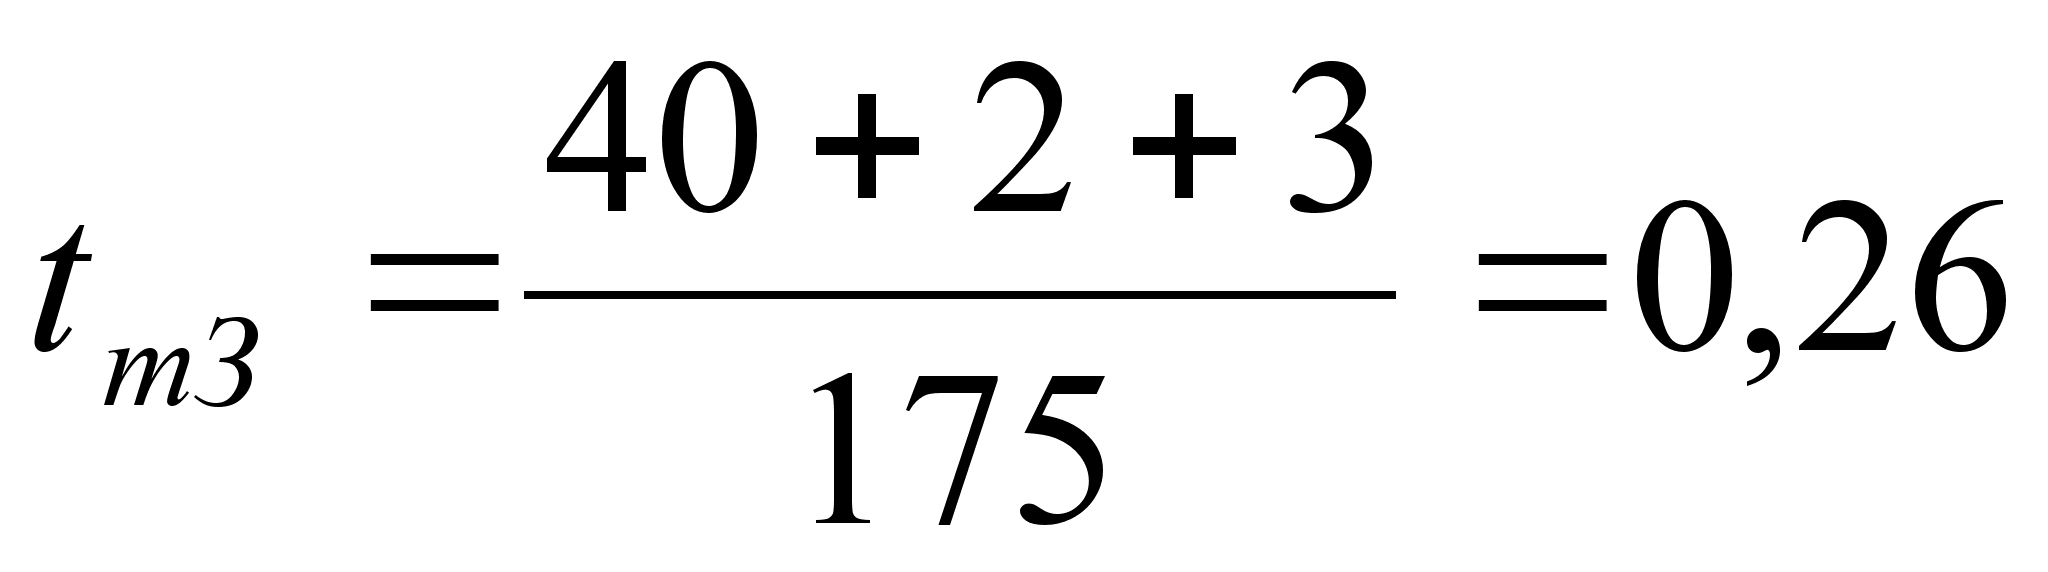 мин.
3. Сравнительная характеристика заданных операций.
Из расчетов в разделе 2 видно, что с точки зрения энергозатрат и производительности, зенкерование выгоднее рассверления. Но учитывая, что стоимость сверл меньше стоимости зенкеров, а качество рассверливания удовлетворяет заданному качеству обработки, можно сделать вывод, что для данной обработки наиболее выгодно и рационально применить операцию рассверливания. Тем более, что стандартных зенкеров диаметром 20,9 нет, так что нужен специальный.
Приложение А
Литература:
Бобров В.Ф. Основы теории резания металлов. 1975.
Маслов Е.Н. Теория шлифования материалов. 1974.
Технология обработки конструкционных материалов. Под редакцией Петрухи П.Г. 1991.
Сильвестров Б.Н. Зубошлифовальные работы. 1985.
Справочник технолога – машиностроителя: В 2-х томах. /Под ред. Косиловой А.Г. Мещерякова Р.К/ 1985.
Лист |
||||||
Изм. |
Лист |
№ документа |
Подпись |
Дата |
||