Производство комовой негашенной извести
Строительную воздушную негашеную известь делят на три сорта: 1, 2 и 3-й. негашеная комовая известь должна соответствовать требованиям указанным в Таблица 3
| Показатели | Нормы для извести | |||||
| Кальциевой, сортов | Магнезиальной и доломитовой, сортов | |||||
| 1-го | 2-го | 3-го | 1-го | 2-го | 3-го | |
|
Содержание активных СаО + MgO в пересчете на сухое вещество, %, не менее а) в негашеной извести без добавок б) в негашеной извести с добавкой Содержание активной MgO, %, не более Содержание углекислоты СО2, %, не более |
90 64 5 3 |
80 52 5 5 |
70 –– 5 8 |
85 64 20(40*) 5 |
75 52 20(40*) 8 |
65 –– 20(40*) 11 |
*В скобках указано содержание MgO для доломитовой извести.
I.III Производство извести
Производство комовой негашеной извести состоит из следующих основных операций: добычи и подготовки известняка, подготовки топлива и обжига известняка.
Известняки добывают обычно открытым способом в карьерах. Плотные известково-магнезиальные породы взрывают. Для этого вначале с помощью станков ударно-вращательного (при твердых породах) или вращательного бурения (при породах средней прочности) бурят скважины диаметром 105 - 150 мм глубиной 5 - 8 м и более на расстоянии 3,5 - 4,5 м одна от другой. В них закладывают надлежащее количество взрывчатого вещества (игданита, аммонита) в зависимости от прочности породы, мощности пласта и требуемых габаритов камня.
Наблюдающаяся иногда неоднородность залегания известняков в месторождениях (по химическому составу, прочности, плотности и т. п.) обусловливает необходимость выборочной разработки полезной породы. Выборочная добыча известняка повышает стоимость продукта, поэтому при определении технической и экономической целесообразности разработки тех или иных месторождений необходимы тщательные геологоразведочные изыскания.
Полученную массу известняка в виде крупных и мелких кусков погружают в транспортные средства обычно одноковшовым экскаватором. В зависимости от расстояния между карьером и заводом известняк доставляют на завод ленточными конвейерами, автосамосвалами, железнодорожным и водным транспортом.
Высококачественную известь можно получить только при обжиге карбонатной породы в виде кусков, мало различающихся по размерам. При обжиге материала в кусках разного размера получается неравномерно обожженная известь (мелочь оказывается частично или полностью пережженной, сердцевина крупных кусков - необожженной). Кроме того, при загрузке шахтных печей кусками разного размера значительно увеличивается степень заполнения печи, а следовательно, уменьшается газопроницаемость материала, что затрудняет обжиг.
Поэтому перед обжигом известняк соответствующим образом подготавливают: сортируют по размеру кусков и, если необходимо, более крупные негабаритные куски дробят.
В шахтных печах наиболее целесообразно обжигать известняк раздельно по фракциям 40 - 80, 80 - 120 мм в поперечнике,
а во вращающихся печах - 5 - 20 и 20 - 40 мм.
Так как размеры глыб добытой горной породы нередко достигают
500 - 800 мм и более, то возникает необходимость дробления их и сортировки всей полученной после дробления массы на нужные фракции. Это осуществляется на дробильно-сортировочных установках, работающих по открытому или замкнутому циклу с использованием щековых, конусных и другого типа дробилок. Дробить и сортировать известняк целесообразно непосредственно на карьере и доставлять на завод лишь рабочие фракции.
Обжиг - основная. технологическая операция в производстве воздушной извести. При этом протекает ряд сложных физико-химических процессов, определяющих качество продукта. Цель обжига –
возможно полное разложение СаСО3 и MgCO3 . CaCO3 на СаО, MgO и СО2;
получение высококачественного продукта с оптимальной микроструктурой частичек м их пор.
Если в сырье есть глинистые и песчаные примеси, то во время обжига между ними и карбонатами происходят реакции с образованием силикатов, алюминатов и, ферритов кальция и магния.
Реакция разложения (декарбонизация) основного компонента известняка - углекислого кальция идет по схеме: СаСО3↔СаО+СО2. Теоретически на декарбонизацию 1 моля СаСО3 (100 г) расходуется 179 кДж или 1790 кДж на
1 кг СаСО3. В пересчете на 1 кг получаемого при этом СаО затраты равны 3190 кДж.
Продолжительность обжига определяется также размером кусков обжигаемого продукта. Для увеличения производительности известеобжигающих печей и снижения пережога поверхностных слоёв кусков желательно в допустимых пределах уменьшения их размеров. При обжиге кусков различной крупности режим процесса определяют исходя из времени, необходимого для обжига кусков средних размеров.
Основное различие в технологиях производства комой негашеной извести – в способе обжига.
Обжигают известняк в различных печах: шахтных, вращающихся и кипящего слоя; используют также установки для обжига известняка во взвешенном состоянии и т. д.
Наибольшее распространение получили шахтные известеобжигательные печи. В зависимости от вида применяемого топлива и способа его сжигания различают шахтные печи, работающие:
на короткопламенном твердом топливе, вводимом обычно в шахту перемежающимися с известняком слоями, такой способ обжига называют пересыпным, а сами печи – пересыпными;
на любом твердом топливе, газифицируемом или сжигаемом в выносных топках;
на жидком топливе;
на газообразном топливе.
По характеру процессов, протекающих в шахтной печи, по её высоте различают три зоны. В верхней части печи - зона подогрева – материал подсушивается и подогревается раскаленными дымовыми газами, и из него выгорают органические примеси. В средней части печи располагается зона обжига, где температура обжигаемого материала изменяется в пределах 850 - 1200 - 900о С; здесь известняк разлагается и из него удаляется углекислый газ. В зоне охлаждения – нижней части печи – известь охлаждается с 900 до 50 – 100о С поступающим с низу воздухом, который в свою очередь нагревается и попадает в зону обжига для поддержания горения.
Противоточное движение обжигаемого материала и горячих газов в шахтной печи позволяет хорошо использовать тепло отходящих газов на подогрев сырья, а тепло обожженного материала – на подогрев воздуха, переходящего в зону обжига. Поэтому пересыпные шахтные печи экономичны по расходу топлива, однако известь в них загрязняется золой топлива. Обжиг на природном газе или жидком топливе позволяет значительно улучшить качество извести, однако конструкции шахтных печей, использующих эти виды топлива, требуют усовершенствования, особенно в отношении подачи топлива в печь.
Вращающиеся печи для обжига извести позволяют получать мягкообожженную известь высокого качества из известняка и мягких карбонатных пород ( мела, туфа, ракушечника ) в виде мелких кусков. В них можно механизировать и автоматизировать процессы обжига, применять все виды топлива – пылевидное, твердое, жидкое и газообразное, но они отличаются большим расходом топлива, повышенными капиталовложениями и расходом электроэнергии.
Весма эффективным является обжиг в «кипящем» слое, обеспечивающий быструю передачу большого количества тепла от газа к обжигаемому материалу. Обжигают известь в кипящем слое в реакторе, представляющим собой металлическую шахту, разделенную по высоте на 3 – 5 зон. По периферии реактора расположены горелки для газа или мазута. Многозонность реактора позволяет получать известь высокого качества при небольшом расходе топлива. Применение в известковой промышленности установок для обжига карбонатных пород в кипящем слое позволяет рационально использовать большое количество мелких фракций сырья, образующихся обычно на карьерах и заводах, шахтными и даже вращающимися печами.
Обжиг измельченного известняка во взвешенном состоянии осуществляют в обжиговых трубах или циклонных топках, в которых тонкоизмельченные частички карбонатного сырья увлекаются потоком раскаленных газов и обжигаются. Осаждается обожженная известь из газового потока в пылеосадительных устройствах.
После обжига полученную комовую известь транспортируют ленточным конвейером со стальной лентой на помол в мельницу. После него молотую известь отправляют на склад.
I.IV Технологическая схема

Грохот (отсев мелкой фракции)
Элеватор
Описание выбранной технологии
Разработанный передел состоит из транспортирования, хранения, дробления, и обжига.
Транспортировка может производиться ленточными конвейерами, если расстояние от карьера до завода не более 5 км, железнодорожным транспортом.
Хранение может быть в открытых и закрытых складах. Сейчас применяют закрытые склады, так как они защищают от агрессии среды.
Дробление может производиться в щековых дробилках, если загрузочный материал твердый или средней твёрдости. Недостатком щековой дробилки является большое количество расходуемой энергии, большие потери мощности.
Т.к. загруженный материал мягкий, то выбираем молотковую дробилку.
В приемный бункер известняк доставляют из рудников и карьеров в кусках и глыбах размером 500 – 800 мм. Из приемного бункера известняк при помощи пластинчатого транспортера поступает в молотковую дробилку. Так как во время дробления образуется большое количество мелкой фракции, то после дробилки материал поступает на инерционный горизонтальный грохот. На грохоте известняк делится на три фракции: 40…70, 40…20 и < 20.
Фракции 20…40 и 40…70 раздельно подаются в два промежуточных бункера откуда при помощи ленточного питателя и элеватора поступают на обжиг в шахтную печь. Фракция < 20 не пригодна для обжига в шахтной печи и поэтому идет в отходы.
Обжиг является основным процессом при производстве воздушной извести. При этом протекает ряд сложных физико–химических процессов определяющих качество продукта. В процессе обжига известняк декарбонизируется и превращается в известь по следующей реакции:
СаСО3 ↔ СаО + СО2
Теоретически на декарбонизацию 1 моля СаСО3 (100 гр) расходуется 179 кДж, или 1790 на 1 кг СаСО3.
Практически температура обжига известняка в заводских условиях колеблется в пределах 1000 – 1200 0С. Это вызвано тем, что на заводе обжигают большое количество сырья с колеблющимся химическим составом, содержащее различные примеси. На каждом заводе температура обжига устанавливается в зависимости от плотности известняка, наличия примесей, типа печи и ряда других факторов.
Обжиг происходит следующим образом. В верхнюю часть шахтной печи через определенные небольшие промежутки времени, загружают известняк, а из нижней части выгружают готовую известь. Обжигаемый известняк не лежит в шахтных печах неподвижно, а медленно опускается вниз по шахте. При этом он вначале подогревается, затем обжигается и, наконец, в нижней части шахты охлаждается. Необходимый для горения воздух поступает снизу, охлаждает известь и подается в зону обжига подогретым. Образующиеся при горении дымовые газы поднимаются вверх и поступают в дымовую трубу, отдавая по пути свое тепло загруженному в печь известняку и испаряя при этом содержащуюся в нем влагу, а также нагревая его.
При обжиге извести часть тепла используется на испарение влаги из известняка и на разложение карбонатов кальция и магния. Другая часть теряется с отходящими газами, вследствие химической и механической неполноты сгорания, с выгружаемой из печи известью, через стенки шахты и т. д.
Сопоставление отдельных видов известеобжигательных печей показывает, что пересыпные шахтные печи наиболее просты по конструкции и требуют меньшего расхода топлива. Они удобнее в эксплуатации и не нуждаются в частых ремонтах.
После обжига известь из печи пластинчатым питателем подается в промежуточный бункер.
А оттуда ленточным конвейером на склад.
Комовую негашеную известь нужно хранить на складах с механизированной загрузкой и выгрузкой продукта. Длительность хранения не должна превышать 5 – 10 суток во избежание значительной гидратации и карбонизации окиси кальция.
II.Фонды рабочего времени
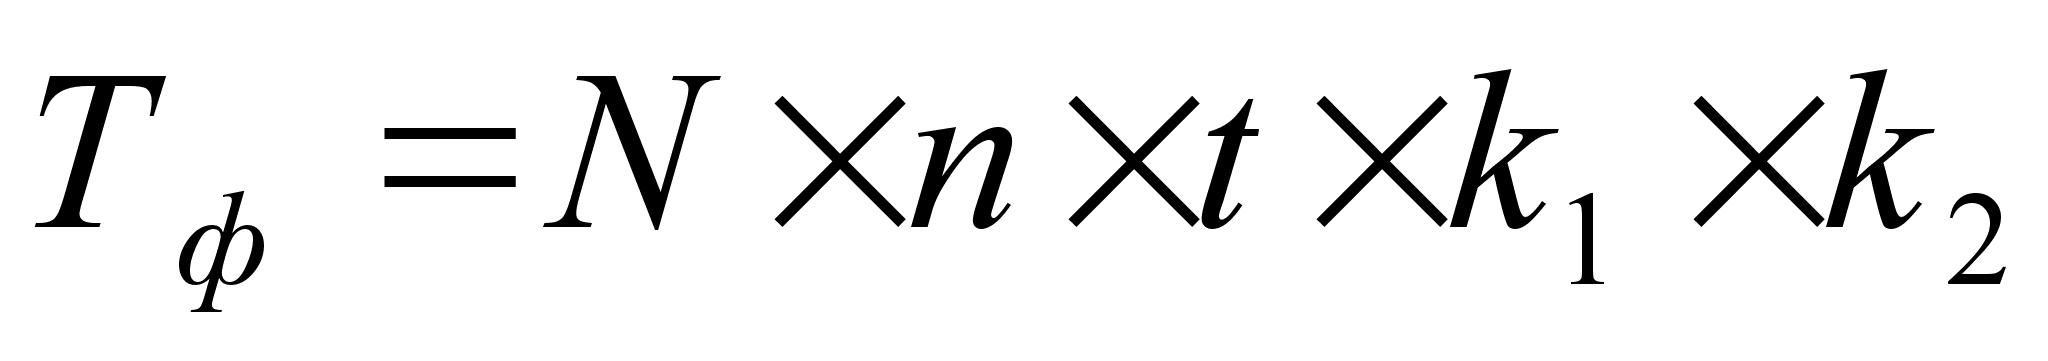
где N - количество рабочих дней в году
n - количество смен
k1 - количество часов в смену
k2 - коэффициент, учитывающий простои связанные с текущим ремонтом оборудования
k1 = 0,9…0,95 – для оборудования работающего с перерывами
k1 = 0,85…0,9 – для оборудования работающего непрерывно
k2 - коэффициент, учитывающий простои связанные с плановыми остановками на ремонт
k2 = 0,9
Приемное отделение:
N = 262, n = 1, t = 8, k1 = 0.95, k2 = 0.9
Т =
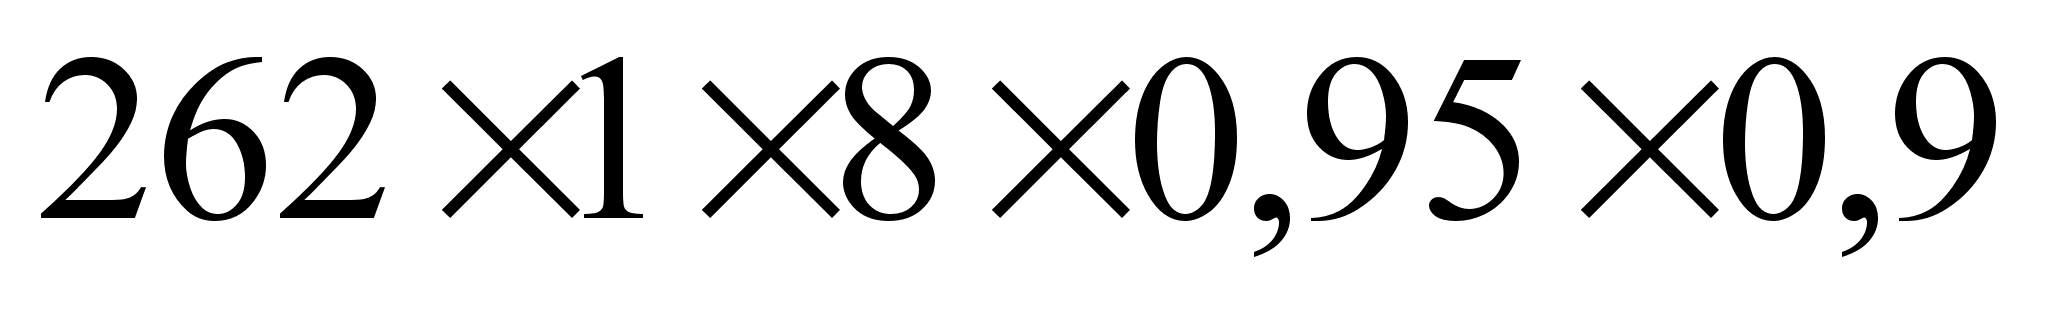 =
1792
ч.
Дробильное – сортировочное отделение:
N = 262, n = 1, t = 8, k1 = 0.95, k2 = 0.9
Т =
= 1792 ч.
Обжиговое отделение:
N = 365, n = 3, t = 8, k1 = 0,9, k2 = 0.9
Т =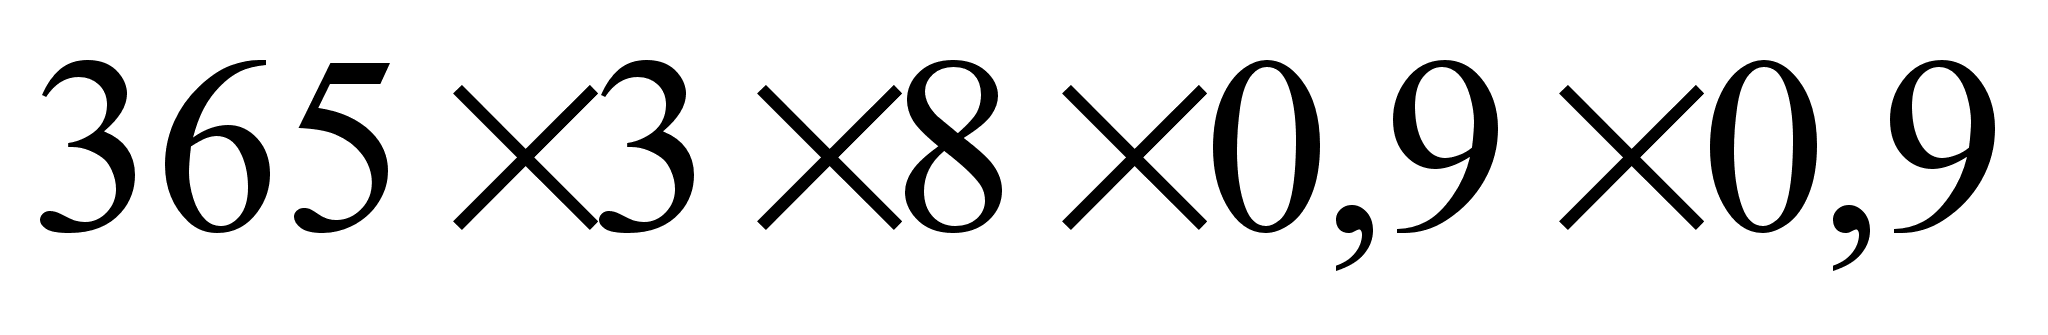 = 7096 ч.
Склад:
N = 365, n = 3, t = 8, k1 = 0.9, k2 = 0.9
Т =
=
7096 ч.
III.Материальный баланс
| Наименование операции | Ед. изм. |
Плотность т/м3 |
Потери % | Производительность | |||
| В час | В смену | В сутки | В год | ||||
| Склад | т | 1,7 | 0,5 | 4,93 | 39,44 | 118,32 | 35000 |
|
м3 |
2,9 | 23,2 | 69,6 | 20588 | |||
| Транспортировка на склад ленточным транспортером | т | 1,7 | 0,5 | 4,96 | 39,68 | 119,04 | 35176 |
|
м3 |
2,92 | 23,36 | 70,08 | 20692 | |||
| Промежуточный бункер | т | 1,7 | 0,5 | 4,98 | 39,84 | 119,52 | 35353 |
|
м3 |
2,93 | 23,44 | 70,32 | 20796 | |||
| Подача в бункер пластинчатым питателем | т | 1,7 | 0,2 | 4,99 | 39,92 | 119,76 | 35424 |
|
м3 |
2,94 | 23,52 | 70,56 | 20838 | |||
| Обжиг в шахтной печи | т | 1,7 | 0,2 | 9,02 | 72,16 | 216,48 | 62061 |
|
м3 |
5,31 | 42,48 | 127,44 | 37668 | |||
| Подача в печь элеватором | т | 1,8 | 0,2 | 9,04 | 72,32 | 216,96 | 62185 |
|
м3 |
5,02 | 40,16 | 120,48 | 35647 | |||
| Подача к элеватору ленточным траспортером | т | 1,8 | 0,2 | 9,06 | 72,48 | 217,44 | 62309 |
|
м3 |
5,03 | 40,24 | 120,72 | 35719 | |||
| Промежуточный бункер | т | 1,8 | 0,2 | 36,14 | 289,12 | 289,12 | 62434 |
|
м3 |
20,08 | 160,64 | 160,64 | 35719 | |||
| Подача в бункер ленточным питателем | т | 1,8 | 0,2 | 36,22 | 289,76 | 289,76 | 62560 |
|
м3 |
20,12 | 160,96 | 160,96 | 35791 | |||
| Отсев мелкой фракции на грохоте | т | 1,8 | 15 | 42,61 | 340,88 | 340,88 | 73600 |
|
м3 |
23,67 | 189,36 | 189,36 | 42107 | |||
| Подача на грохот ленточным конвейером | т | 1,8 | 0,2 | 42,69 | 341,52 | 341,52 | 73748 |
|
м3 |
23,72 | 189,76 | 189,76 | 42191 | |||
| Молотковая дробилка | т | 1,8 | 0,2 | 42,69 | 341,52 | 341,52 | 73896 |
|
м3 |
23,72 | 189,76 | 189,76 | 42191 | |||
| Подача в дробилку пластинчатым транспортером | т | 1,8 | 0,1 | 42,72 | 341,76 | 341,76 | 73970 |
|
м3 |
23,73 | 189,84 | 189,84 | 42221 | |||
| Приемный бункер | т | 1,8 | 01 | 42,72 | 341,76 | 341,76 | 74000 |
|
м3 |
23,73 | 189,84 | 189,84 | 42222 | |||
Обжиг в шахтной печи:
Дано:
W = 3 %
MgCO3 = 2 %
примеси инертные = 11,5 %
mкон. сух. = 35424
Найти: mнач. вл.
Решение:
mпримесей
=
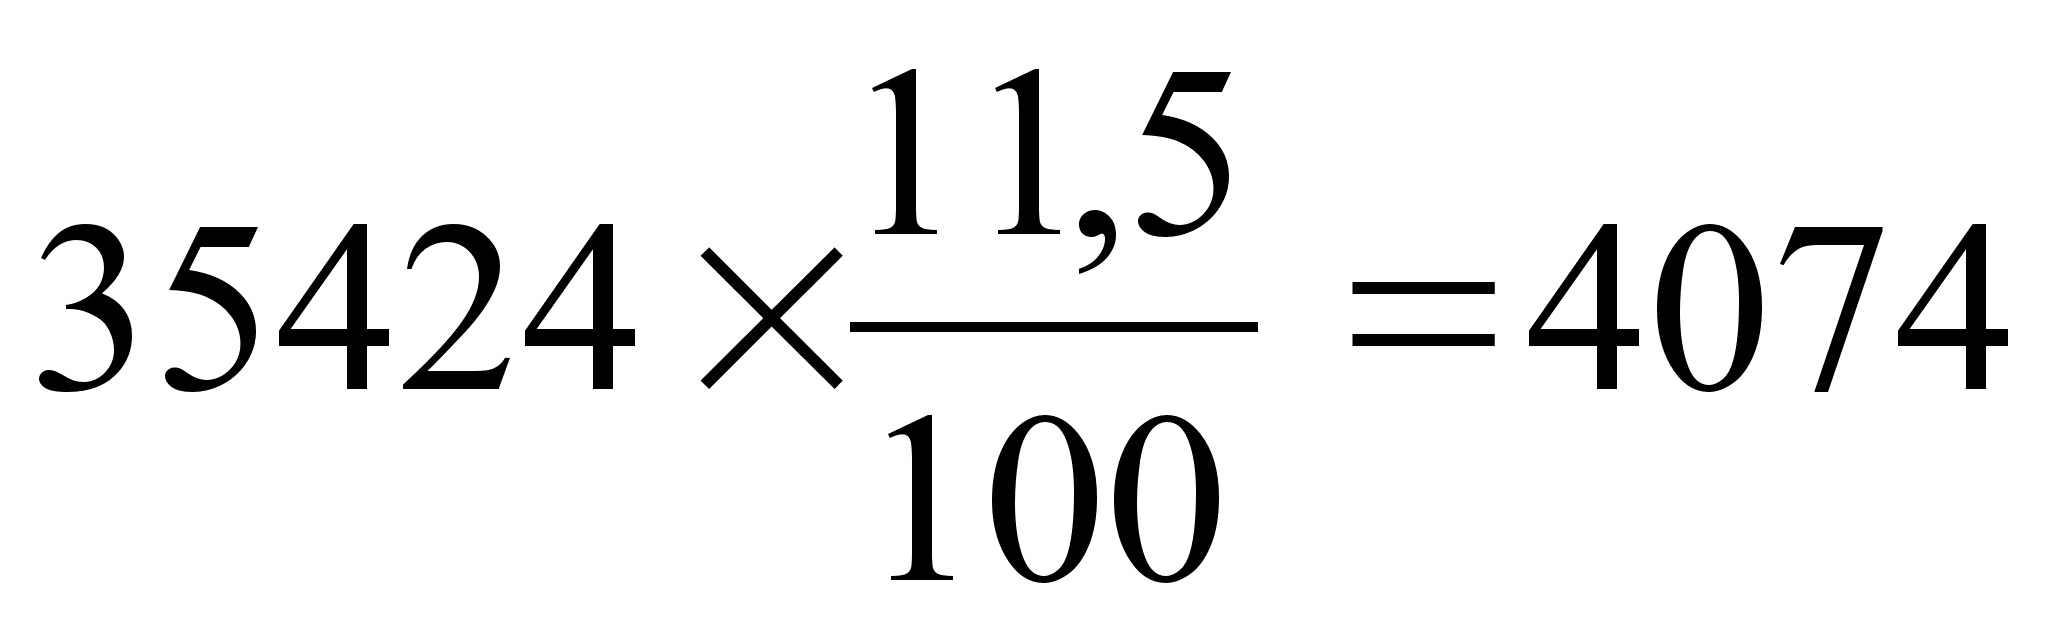
m = 35424 – 4074 = 31350
m (MgO)
=
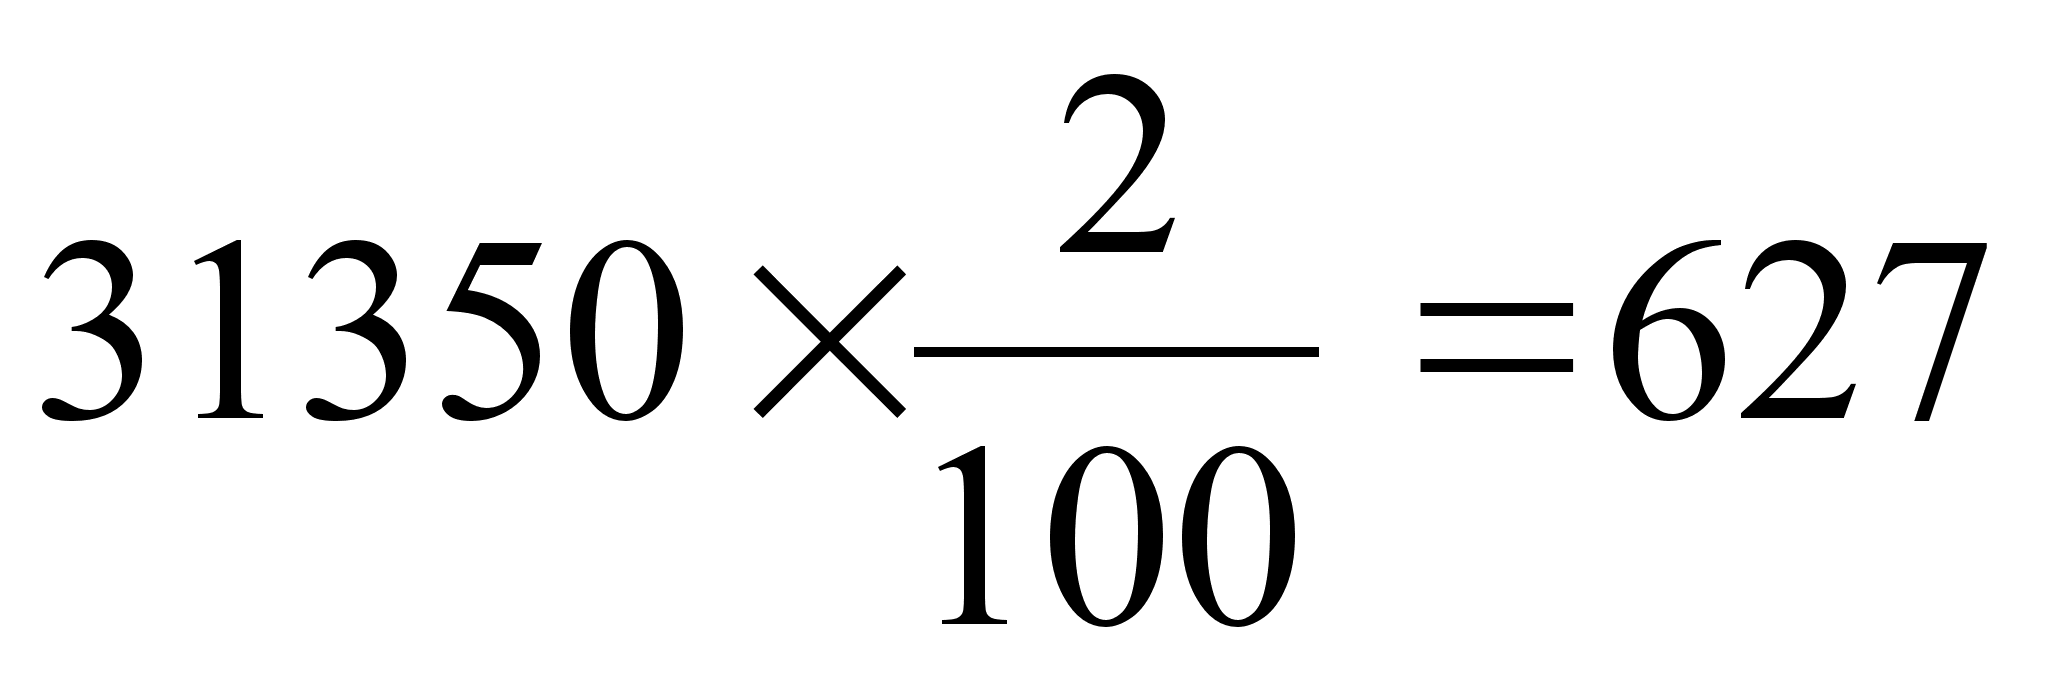
m (CaO) = 31350 – 627 = 30723
x 29312
CaCO3 → CaO + CO2
56
x =
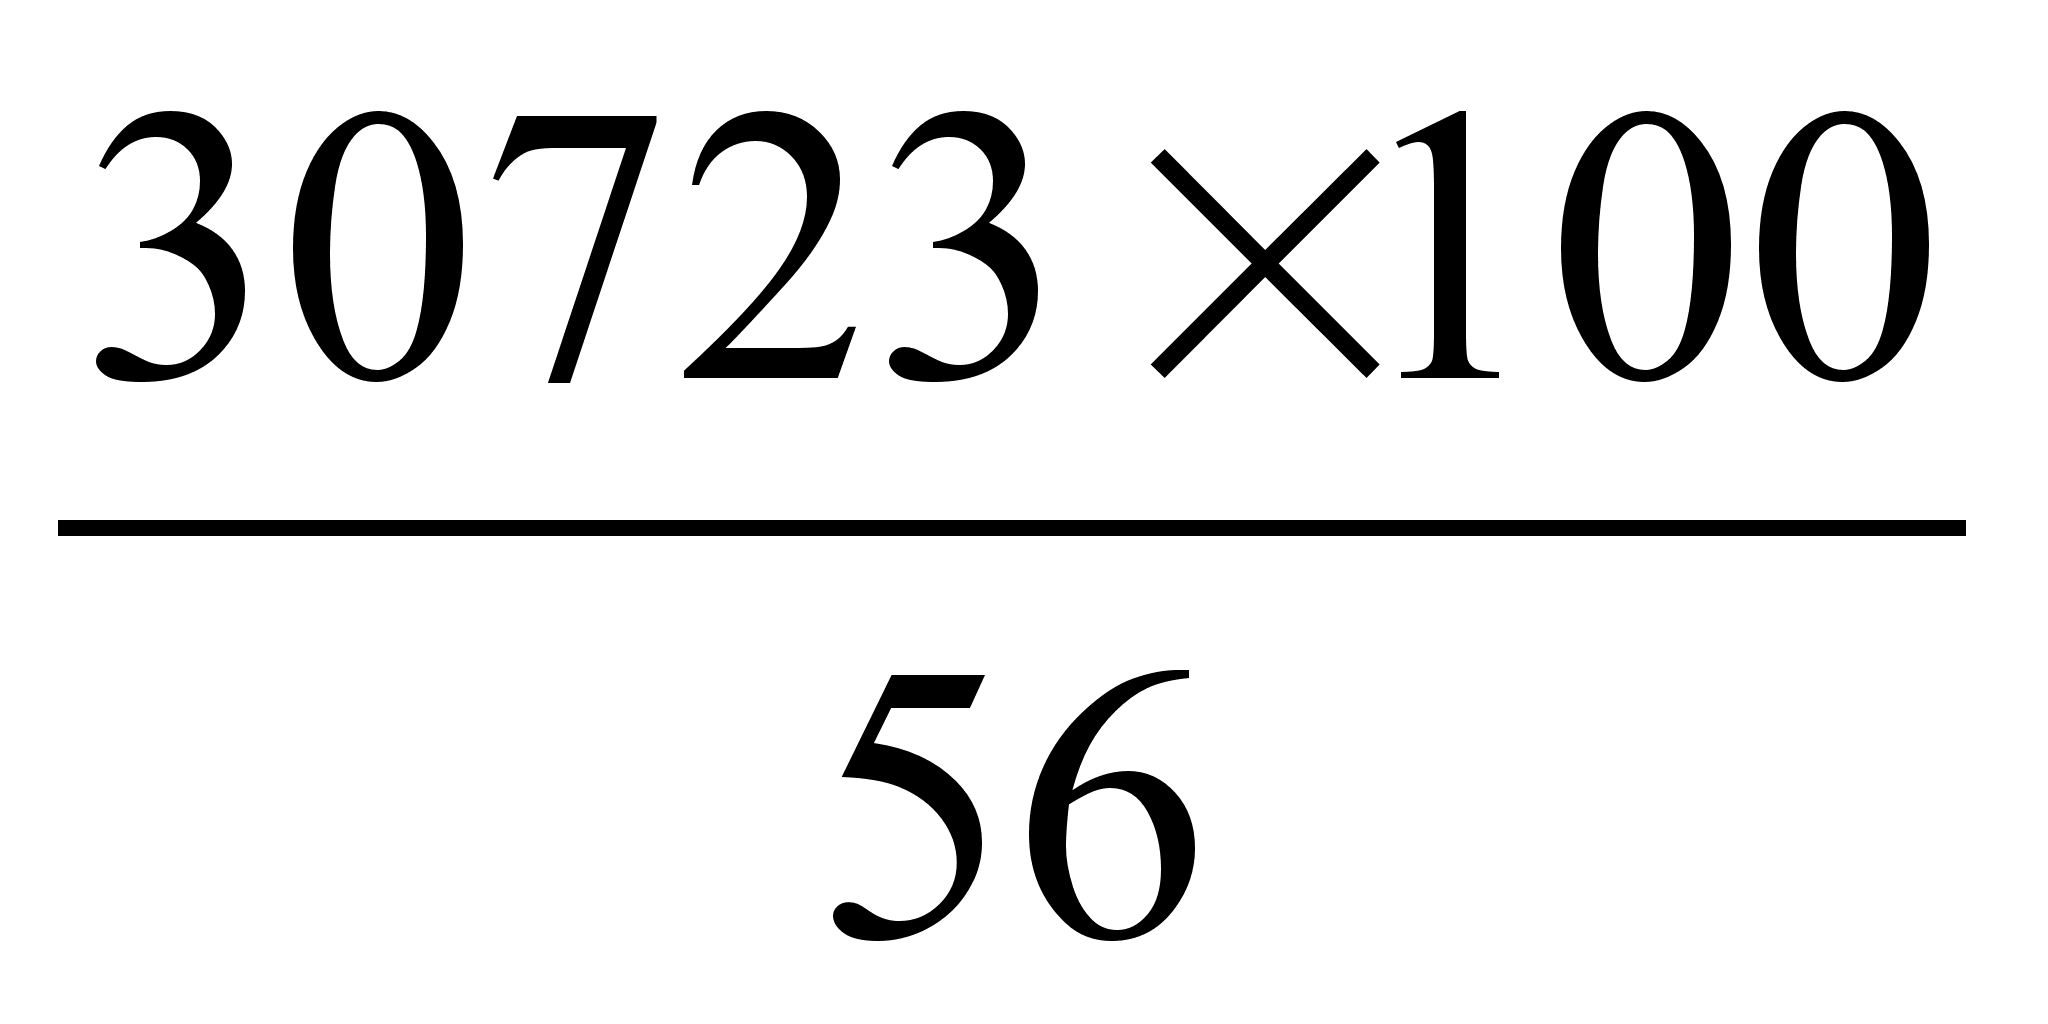 =54863
y 2038
MgCO3 → MgO + CO2
84 40
y =
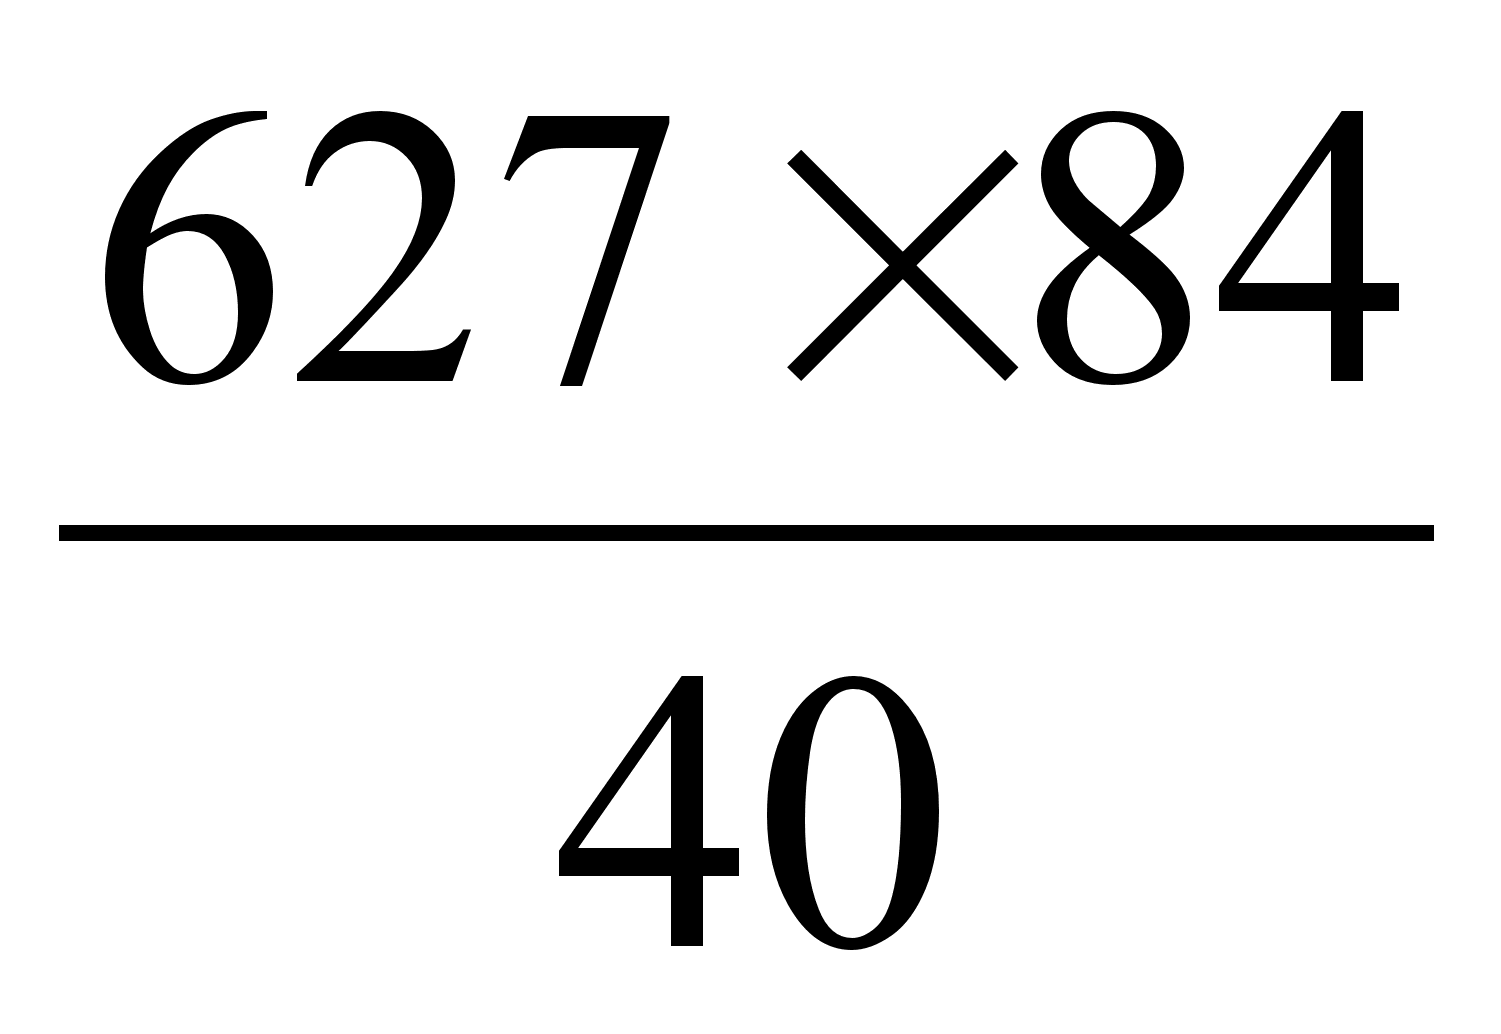 =
1317
mсух.= m (CaCO3) + m (MgCO3) + mпримесей = 54863 + 1317 +4074 = 60254
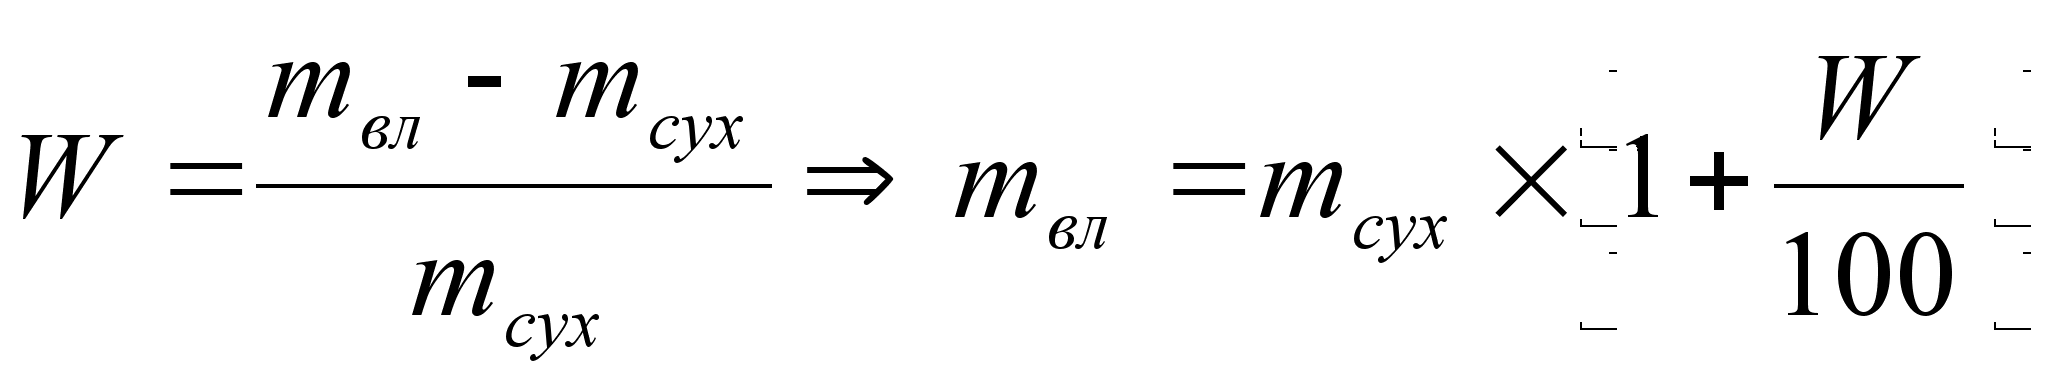
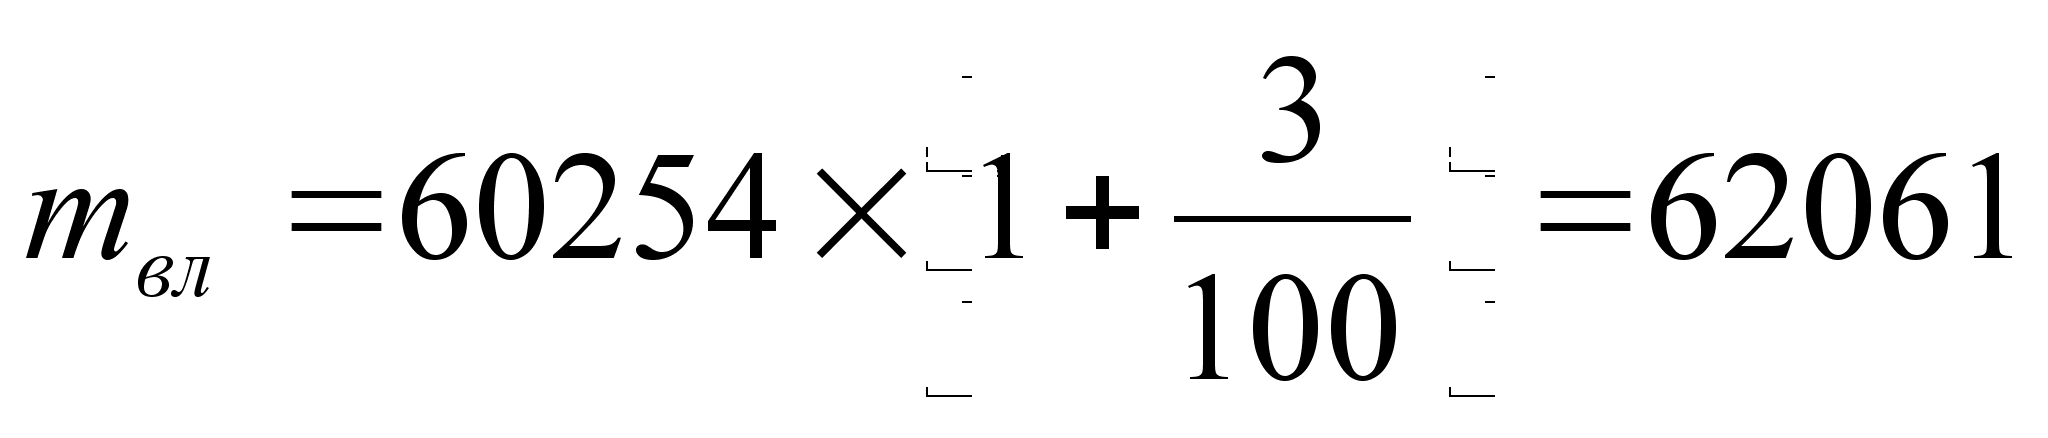 т/год
IV. Выбор технологического оборудования
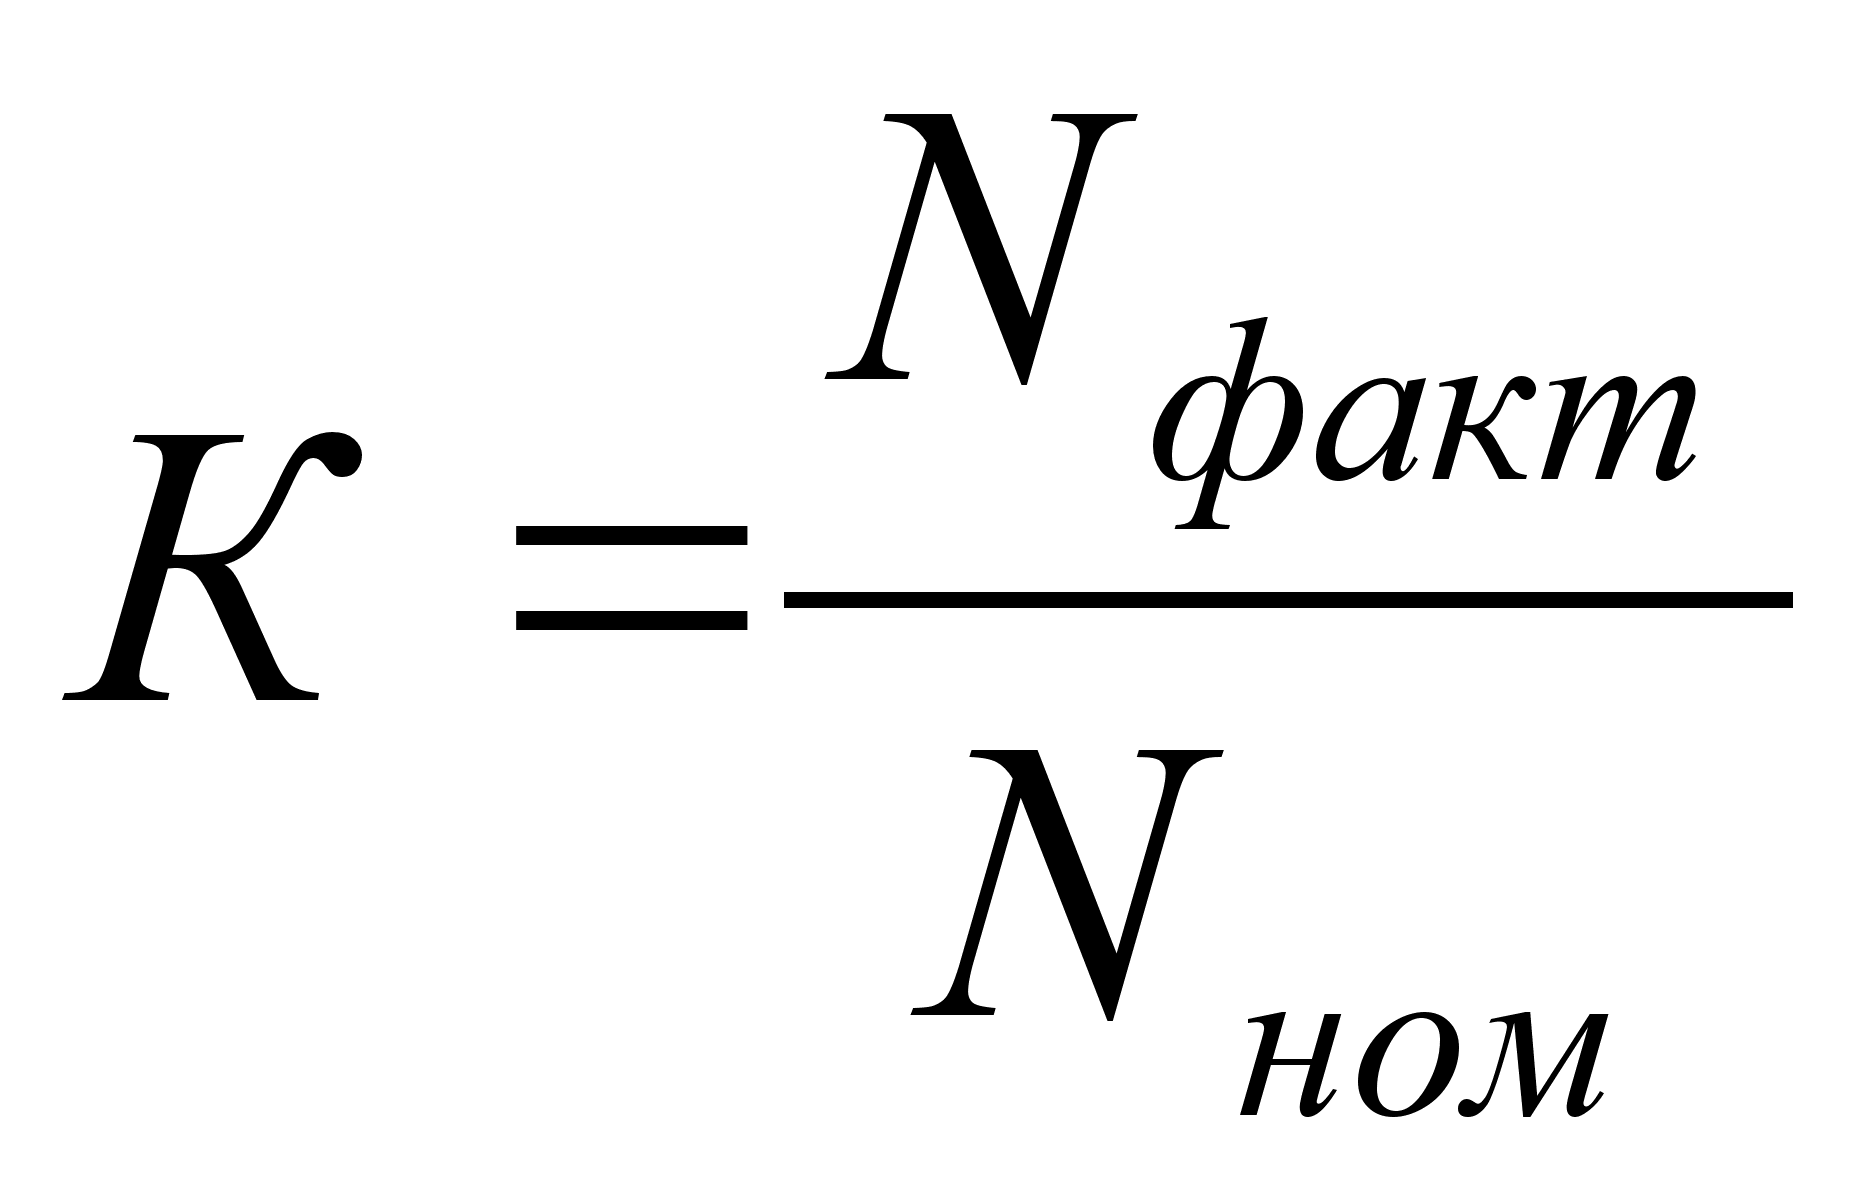 ,
где К – коэффициент использования оборудования;
Nфакт – фактическая производительность;
Nном – номинальная производительность.
Молотковая дробилка СМД – 7:
Размер кусков до измельчения, мм 300
Размер измельченного продукта, мм 0 - 40
Габаритные размеры, м:
длина 2
ширина 1,8
высота 1,6
Масса дробилки, т 5,05
Мощность электродвигателя, кВт 125
Производительность, т/ч 50
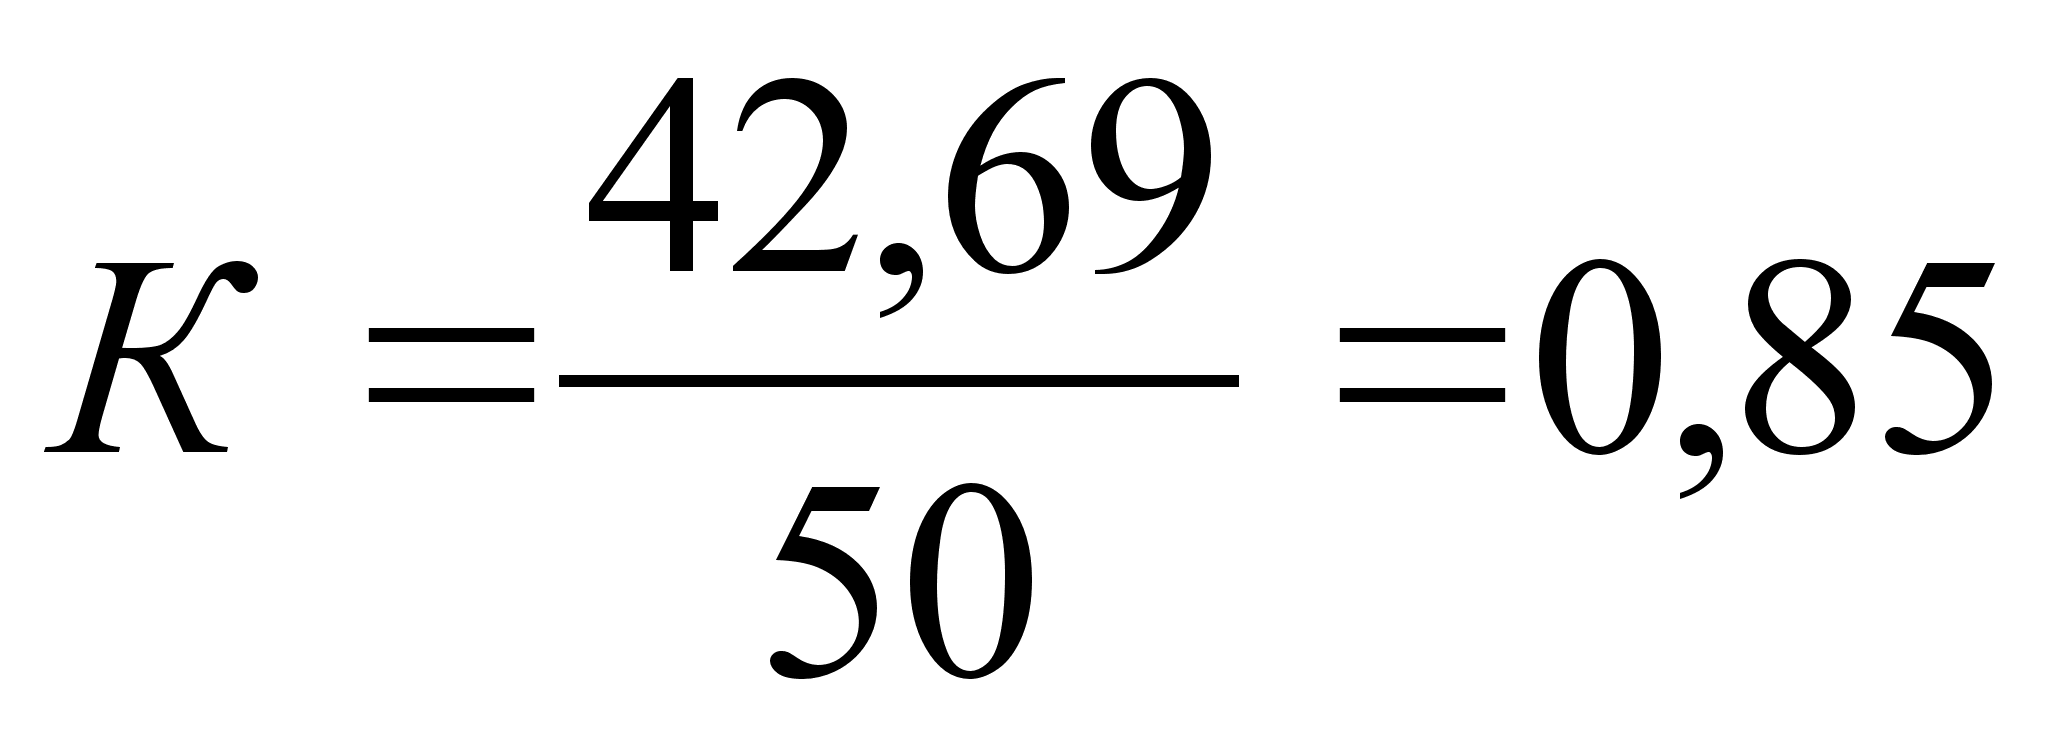
Инерционный горизонтальный грохот СМД – 53:
Количество сит