Кинематический анализ механизма транспортирования ткани
4. Разработка алгоритмического обеспечения и исследование кинематики верхней и нижней рейки машины 131-42+3 класса.
Рассмотрим задачу кинематического анализа механизма транспортирования ткани швейной машины 131-42+3 класса с нижней и верхней рейкой, при этом будем исходить из существенного допущения заключающегося в том, что верхняя и нижняя рейка не соприкасаются друг с другом, то есть работают раздельно. В этом случае кинематическая схема механизма транспортирования рейки будет иметь вид представленный ни рис. 4.1. Число подвижных звеньев для этого механизма равно n == 24, количество кинематических пар равно p5 =35, определим число степеней свободы по формуле Чебышева [1], получим
W=3n-2p = 3*24-2*35=2 (3.1)
W = 2 соответствует двум входным звеньям.
Данную структурную схему можно разделить на две группы- механизм нижней рейки, который включает в себя звенья 1-10 и механизм верхней рейки (звенья 11 - 23).
Чтобы произвести кинематический анализ механизма транспортирования на ЭВМ с использованием разработанных выше подпрограмм кинематического анализа отдельных структурных групп, необходимо объединить указанные подпрограммы в единой программе - головном модуле. Головной модуль должен выполнять следующие задачи: ввод необходимых для кинематического анализа механизма исходных данных, кинематический анализ механизма, вывод результатов счета. Исходными данными для кинематического анализа механизма являются его структурная схема, геометрические размеры звеньев и координаты неподвижных опор. Кинематический анализ производится головным модулем путем вызова на выполнение подпрограмм анализа
отдельных структурных групп в установленной согласно структурной схеме анализируемого механизма последовательности.
Вывод данных, полученных в результате анализа удобнее всего производить в форме таблиц и графиков.
Основной и наиболее ответственной частью головного модуля является непосредственно кинематический анализ механизма. При анализе данного механизма следует учитывать существенное допущение - траектория движения верхней лапки пересекает игольную пластину и траекторию движения нижней рейки. Это обусловлено тем, что в процессе транспортирования ткани звенья верхней лапки испытывают упругую деформацию, а также нагружают компенсатор, расположенный звене узла вертикальных перемещений верхней лапки. Анализ этих процессов выходит за границы кинематического анализа механизма транспортирования- задачи данного дипломной работы.
На рисунке 4.2 представлена блок-схема кинематического анализа механизма транспортирования ткани машины 131-42+3. В блоке 2 производится описание используемых в программе переменных и ввод исходных данных. В блоке 3 производится анализ кинематической цепи узла нижней рейки, алгоритм которого описан в п.2 (см. рис. 2.8). Выходные параметры, определяющие шаг транспортирования нижней рейки блока 3 являются одновременно входными параметрами для блока 4, в котором производится анализ кинематической цепи верхней рейки, структура которого приведена в п.3. В блоке 5 производится вывод функций положений, первой и второй передаточной функций координат средних зубьев рейки Q1 и Q2.
На основании разработанного алгоритма программы исследования верхней и нижней реек механизма транспортирования ткани машины 131-42+3 была написана программа на языке программирования С. Текст программы приводится в приложении 1.
Исходными данными для программы послужили денные о механизме транспортирования швейной машины 131-42+3, представленные в таблице 5.1.
Таблица 5.1 - Размеры звеньев механизма транспортирования швейной машины 131-42+3 класса.
|
Обозначение параметра |
Размерность |
Обозначение в программе |
Значение |
|
XO1 |
мм |
Xo1 |
285 |
|
YO1 |
мм |
Yo1 |
350 |
|
XO2 |
мм |
Xo2 |
– 37,60 |
|
YO2 |
мм |
Yo2 |
– 16,60 |
|
XO3 |
мм |
Xo3 |
– 63,00 |
|
YO3 |
мм |
Yo3 |
– 1,00 |
|
XO4 |
мм |
Xo4 |
56,00 |
|
YO4 |
мм |
Yo4 |
7,50 |
|
XO5 |
мм |
Xo5 |
0 |
|
YO5 |
мм |
Yo5 |
220 |
|
XO6 |
мм |
Xo6 |
25,00 |
|
YO6 |
мм |
Yo6 |
– 20,00 |
|
XO7 |
мм |
Xo7 |
-70,00 |
|
YO7 |
мм |
Yo7 |
160,9 |
|
XO8 |
мм |
Xo8 |
-55,5 |
|
YO8 |
мм |
Yo8 |
104,9 |
|
O1A |
мм |
O1A1 |
4,00 |
|
O1F |
мм |
O1F1 |
6,74 |
|
|
о |
beta |
30,00 |
|
A1B |
мм |
A1B |
41,30 |
|
BC |
мм |
BC |
18,00 |
|
DВ |
мм |
DB |
18,00 |
|
О2D |
мм |
O2D |
18,00 |
|
О3С |
мм |
O3C |
20,00 |
|
О3Е |
мм |
O3E |
24,00 |
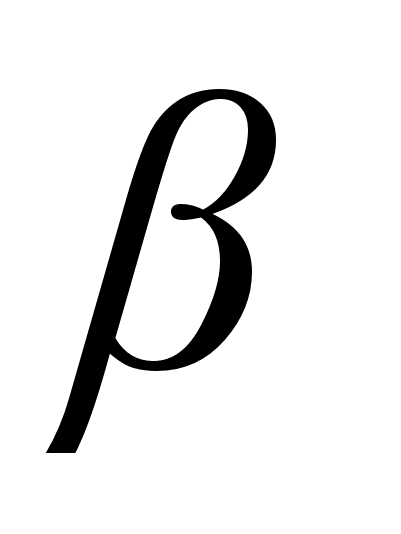
Продолжение таблицы 4.1
|
FG |
мм |
FG |
28,40 |
|
GO5 |
мм |
GO5 |
16,21 |
|
O5H |
мм |
O5|H |
20,52 |
|
HK |
мм |
HK |
18,17 |
|
KO4 |
мм |
KO4 |
24,0 |
|
O4L |
мм |
O4L |
24,00 |
|
LM |
мм |
LM |
24,00 |
|
EM |
мм |
EM |
95,70 |
|
EP |
мм |
EP |
63,00 |
|
PQ |
мм |
PQ |
9,50 |
Исходя из
вышесказанного
проведённый
анализ представленных
графиков показал,
что рабочий
ход нижней
рейки начинается
при угле поворота
главного вала
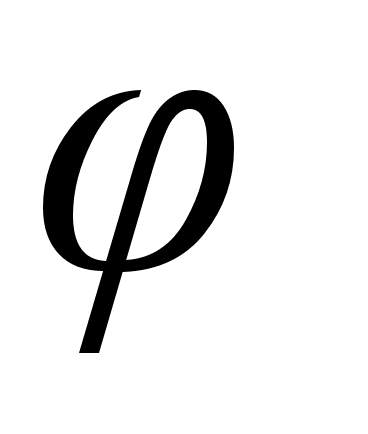 =202 , и заканчивается
при
= 9 . В течение
рабочего хода
нижняя рейка
совершат
горизонтальное
перемещение
Хв=2,2 мм., равное
шагу транспортирования
. Максимальный
подъём нижней
рейки над уровнем
игольной пластины
происходит
при
= 285 . и равен Yв
= 1.1 мм. Размах
вертикальных
перемещений
нижней рейки
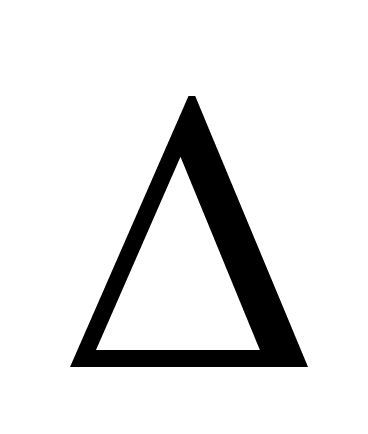 Yв=
2.2 мм.
Проведённый
анализ графика
перемещения
верхней рейки
(см. рис. 4.3) показал,
что рабочий
ход нижней
рейки начинается
при угле поворота
главного вала
= 4 , и заканчивается
при
= 180 . В течение
рабочего хода
верхняя рейка
совершат
горизонтальное
перемещение
Хв =3.1 мм., равное
шагу транспортирования
. Максимальный
подъём верхней
рейки над уровнем
игольной пластины
происходит
при
= 102 . и равен Yв=
1,2 мм. Размах
вертикальных
перемещений
верхней рейки
Yв
= 2.5.
5. Организация работ по охране труда на предприятии.
Охрана труда – система сохранения жизни и здоровья работников в процессе трудовой деятельности, включающая правовые, социально – экономические, организационно – технические, санитарно – гигиенические, лечебно – профилактические, реабилитационные и иные мероприятия (ст. 1, Федерального закона «Об основах охраны труда в РФ» № 181-ФЗ 17 июня 1999 г.).
Техника безопасности – система организационных и технических мероприятий и средств предотвращения воздействий на работающих опасных производственных факторов.
Основная задача службы охраны труда – осуществление систематического контроля за состоянием охраны труда на предприятии, контроля за проведением мероприятий по созданию безопасных и здоровых условий труда, контроль за соблюдением руководителями подразделений законов, приказов, постановлений в области охраны труда, а также требований, правил, норм и инструкций по охране труда.
Работники службы охраны труда участвуют в подготовке приказов по вопросам охраны труда, организации инструктажа и проведение обучение по охране труда, в расследовании причин аварий и несчастных случаев, связанных с производством.
На предприятиях лёгкой и текстильной промышленности проводятся пять видов инструктажей работающих по безопасности труда:
вводный;
первичный на рабочем месте;
повторный;
внеплановый;
целевой;
Общее руководство и ответственность за правильную организацию обучения рабочих и инженерно-технических работников и проведение инструктажей рабочих по безопасности труда в целом на предприятии возложены на главного инженера предприятия, а контроль на начальника отдела охраны труда.
Руководство и ответственность за обучение и инструктаж рабочих по безопасности труда в цехе возлагаются на начальника цеха.
Вводный инструктаж проводится инженером по охране труда не менее 13 часов по 2-3 часовой типовой программе. Инструктаж проводится со всеми принятыми на работу.
Первичный инструктаж на рабочем месте проводится индивидуально мастером до начала работ на рабочем месте и со всеми принятыми на работу, переводимыми на другую работу.
Повторный инструктаж проводится со всеми работающими независимо, в первой декаде каждого квартала с целью проверки и повышения уровня знаний, правил и инструкций по охране труда. Инструктаж проводится на рабочем месте.
Внеплановый инструктаж проводится индивидуально или группой работников в объёме первичного инструктажа в случаях изменения условий и организации труда, замене технологий и оборудования, несчастных случаях.
Целевой инструктаж проводится с работниками перед началом работ, на которые оформляется наряд-допуск на производство работ повышенной опасности, с записью о проведении инструктажа в наряде-допуске.
Основная цель инструктажа- мобилизовать личные меры предосторожности работающих.
На предприятии руководителем службы охраны труда является заместитель главного инженера по охране труда. Одной из основных форм в комплексном проведении работ по безопасности труда является трехступенчатый контроль за состоянием охраны труда.
Объектами трёхступенчатого контроля являются:
На 1 ступени – участок подразделения или бригада, лаборатория; 1 раз в день (ночная смена).
На 2 ступени – цех, отдел; 1 раз в 10 дней.
На 3 ступени – предприятие в целом; 1 раз в месяц.
Первая ступень контроля осуществляется руководителем соответствующего участка и общественными инспекторами по охране труда ежедневно до начала рабочего дня (смены), а при необходимости (работы с повышенной опасностью) – и в течении рабочего дня (смены). Результаты проверки записываются в журнале первой степени контроля, который должен храниться у руководителя участка. По выявленным при проверке нарушениям и недостаткам намечаются мероприятия по их устранению, определяются сроки и ответственные за исполнение.
Вторая ступень контроля проводится комиссией, возглавляемой начальником цеха вместе с мастером, с общественным инспектором по охране труда, механиком и энергетиком цеха, не реже двух раз в месяц. Комиссия проверяет состояние охраны труда в полном объеме по цеху. Результаты проверки записываются в журнале второй степени контроля, который должен храниться у начальника цеха. Комиссия намечает мероприятия, а начальник цеха назначает исполнителей и сроки исполнения. Контроль за выполнением этих мероприятий осуществляет инженер отдела охраны труда и старший ответственный инспектор по охране труда цеха.
третья ступень контроля проводится комиссией, возглавляемой главным инженером не реже одного раза в месяц. В состав комиссии входят заместитель главного инженера по охране труда, председатель профкома, начальник отдела охраны труда, начальники структурных подразделений по ОГМ и ОГЭ, начальник пожарной охраны, руководитель медицинской службы предприятия. Проверка проводится в присутствии руководителя и старшего общественного инспектора по охране труда проверяемого подразделения. График проверки согласовывается с комитетом профсоюза, утверждается руководителем предприятия и выдается руководителям всех цехов и технических служб предприятия, а также цеховым комитетом профсоюза. Результаты проверки должны оформляться актом и в недельный срок обсуждаться на совещаниях у руководителя предприятия с участием профсоюзного актива.
Виды ответственности за нарушение правил по охране труда:
-уголовная;
-административная;
-дисциплинарная;
-материальная;
-общественная;
6.1 Производственная санитария.
Производственная санитария – это система организационных мероприятий и технических средств, предотвращающих или уменьшающих воздействие на работающих вредных производственных факторов.
Главная задача производственной санитарии и гигиены труда на производстве состоит в том, чтобы исключить профессиональные заболевания и снизить общую заболеваемость работающих. Особое значение вопросы производственной санитарии приобретают в результате научно-технического прогресса, когда происходит оснащение ее более высокопроизводительным оборудованием, интенсификация и химизация технологии изготовления материалов и изделий, применение более высокотемпературных режимов обработки и т.д.
6.2 Основные требования по техники безопасности предъявляемые к швейным машинам.
Безопасность работы машин, аппаратов и механизмов в значительной степени зависит от изначально спроектированной конструкции, качества применяемых материалов, наличия предохранительных устройств, ограждений, целесообразности размещения оборудования и соблюдения режимов эксплуатации.
Основные требования, предъявляемые к швейным машинам:
На всех стачивающих машинах должны быть установлены предохранители от проколов пальцев иглой. Нитепритягиватели машин, далеко выступающие из корпуса в сторону работающего, должны быть ограждены скобами. Ротационный нитепритягиватель должен быть закрыт ограждением и снабжен регулируемым ножом для обрезки оторванной нитки.
Вал электродвигателя, фрикционная муфта и ременная передача привода должны быть закрыты легкосъемными ограждениями.
Конструкцией промстола должна быть предусмотрена регулировка высоты крышки стола. Ножки промстола должны иметь башмачки из виброгасящего материала. На педалях промстолов должны быть укреплены резиновые коврики. Крепление электропривода к промстолу должно осуществляться через резиновые шайбы вставки.
Головки швейных машин должны устанавливаться на эластичных прокладках.
Машины для пришивания пуговиц, крючков, петель и накладок должны быть снабжены прозрачными щитками (экранами), предохраняющими рабочих от ранений обломками игл и пуговиц. На пуговичных и закрепочных (для пришивания крючков и петель) машинах челночное устройство должно закрываться щитком.
Швейные машины должны иметь устройство для надежной фиксации головки машины в откинутом положении.
6.3 Вентиляция и кондиционирование воздуха.
Вентиляцией называется организованная подача в помещение и удаление из него воздуха, для разбавления выделений паров и газов вредных веществ, избытков тепла и влаги с целью поддержания в рабочей зоне физико-химического и метеорологического состояния воздуха, отвечающего требованиям санитарных норм.
Важным условием здорового и высокопроизводительного труда является обеспечение необходимого количества чистого воздуха с нормальными метеорологическими параметрами в производственных помещениях.
Метеорологические условия производственных помещений определяются следующими параметрами: температурой, относительной влажностью и скоростью воздуха, а также его барометрическим давлением. От состояния воздушной среды и ее параметров зависят самочувствие, работоспособность и здоровье человека. В производственных условиях влияние метеорологических параметров воздуха на организм человека необходимо рассматривать в совокупности с категорией тяжести выполнения работы, периода года, а также с учетом количества явного тепла, поступающего в помещение, т.е. без учета тепла, поступающего в воздух с водяными парами.
Общие требования к системам вентиляции и кондиционирования воздуха
Ответственность за исправное состояние и безаварийную работу вентиляционных установок в цехах несут начальник цеха и механик.
На предприятии должен быть установлен порядок, обеспечивающий бесперебойную и безаварийную работу вентиляционных систем, и определены лица, обслуживающие вентиляционные установки, остановку и включение их, а также контролирующие эффективность их работы. В целом по предприятию технический надзор за вентиляционными установками и системами кондиционирования воздуха и их эксплуатации осуществляется механиком ОГМ или ОГЭ. Лицам, которым не поручено обслуживание вентиляционных систем, запрещается входить в вентиляционные камеры, закрывать вентиляционные задвижки, приточные и вытяжные отверстия, а также снимать кожуха, останавливать и включать вентилятор. В случае пожара вентиляционные системы могут быть остановлены согласно плану ликвидации аварии.
К эксплуатации допускаются вентиляционные системы, прошедшие предпусковые испытания и имеющие инструкции по эксплуатации, паспорта, журналы ремонта и эксплуатации. В инструкции по эксплуатации вентиляционных систем должны быть отражены вопросы пожаровзрывобезопасности.
Помещения, где выделяются вредные газы и пары 1,2,3 классов и в помещениях с категориями А и Б и в смежных помещениях с другими производствами и вспомогательных помещениях объем воздуха, подаваемый механической вентиляцией следует принимать на 5% меньше производительности систем вытяжной вентиляции.
На всасывающих и нагнетающих отверстиях вентиляторов, не имеющих присоединение к воздуховодам, должны быть защитные ограждения.
На каждом предприятии должен быть определен перечень вредных веществ, которые могут выделяться при ведении тех. процессов и в аварийных случаях, а также обязательный перечень приборов и методик анализа для их определения непосредственно в производственных помещениях и лабораториях.
Мероприятия по снижению шума.
Основными способами борьбы с производственным шумом являются:
Строительно-аккустические мероприятия;
Уменьшение шума и вибрации в источнике их образования является наиболее рациональным. Он включает в себя мероприятия:
изменение конструкции шумящих узлов и деталей (вместо зубчатых прямозубых шестерен применять косозубые шестерни и червячные передачи; вместо зубчатых передач – клиноременные и т.п.);
производить тщательную статическую и динамическую балансировку и центровку вращающихся и движущихся деталей механизмов;
уменьшение люфтов в сочленениях путем сокращения допусков и повышения точности изготовления и сборки машин;
применение незвучных материалов для изготовления деталей, по которым распространяются вибрации или корпусной шум;
и другие.
3. Звукоизоляция и звукопоглощение шума. Проводятся в том случае, если мероприятия, направленные на уменьшение шума в источнике, недостаточны или осуществление их наталкивается на большие технические трудности. Включает в себя устройство экранов и глушителей на пути распространения шума. Звукоизоляция в источнике образования шума проводится с помощью вибропоглащающих мастик (типа ВД-7-58) и звукопоглащающих материалов (типа микропористого пластика, поролона), которыми покрывают ограждения с внутренней стороны.
Применение индивидуальных противошумных приспособлений.
Условно технологические процессы делятся на группы:
нормальные, уровень звукового давления меньше или равен допустимому;
малошумные; уровень звукового давления на отдельных частотах превышает допустимый на 1-5 дБ;
средней шумности, если уровень звукового давления превышает допустимый на 5-15 дБ;
высокошумные, если уровень звукового давления превышает допустимый более чем на 20 дБ.
Допустимые уровни звукового давления и уровни звука в помещениях и на рабочих местах представлена в таб. 6.1
Таблица 6.1 - Допустимые уровни звукового давления и уровни звука в производственных помещениях |
|
|
Рабочие места, помещения |
Уровни звукового давления, дБ |
|
Помещения КБ, лаборатории, здравпункт Рабочие места и зоны в производственных помещениях Помещения для размещения шумовых агрегатов |
45 85 80 |
6.5 Организационные мероприятия, направленные на обеспечение электробезопасности.
Электробезопасность – это система организационных и технологических мероприятий и средств, обеспечивающих защиту людей от вредного и опасного воздействия электрического тока, электрической дуги, электрического поля и статического электричества.
Электробезопасность на производстве обеспечивается строгим выполнением требований ССТБ, а также правил устройства электроустановок (ПУЭ).
Для обеспечения электробезопасности в швейной промышленности чаще всего применяют защитное заземление. Должно обеспечивать защиту людей от поражения электрическим током при прикосновении к металлическим нетоковедущим частям, которые могут оказаться под напряжением в результате повреждения изоляции. Защитное заземление представляет собой преднамеренное электрическое соединение земли и металлических частей электроустановок, не находящихся под напряжением, но имеющих возможность оказаться под таковым в случае пробоя в электрооборудовании.
Разработка мероприятий и средств по предупреждению электротравматизма проводится комплексно с учетом производственных и личных факторов. Все организационные мероприятия по предупреждению несчастных случаев от поражения электрическим током можно разделить в зависимости от того, для какой группы работников они предназначены.
Мероприятия для рабочих и инженерно-технического персонала, не связанных с обслуживанием электрических устройств, т.е. не электротехнического персонала.
Мероприятия для электротехнического персонала, который осуществляет обслуживание (наладку, регулировку, ремонт и т.п.) электрооборудования, электроаппаратуры, приборов и электрических сетей освещения и т.д.
Основные организационные меры для работников первой группы – это инструктаж, обучение по вопросам электробезопасности и проверка выполнения инструкции по охране труда на рабочем месте, которые включают проведение регулярного осмотра электросетей, клемм присоединения токоведущих частей, проводников защитного заземления и зануления оборудования, наблюдения за работой электроприборов: срочный останов оборудования при отклонении в работе электроаппаратуры и др. Этой группе работников запрещается проведение мелких работ с электротехническими устройствами (замена перегоревших ламп, предохранителей и т.п.).
Для работников второй группы организационные мероприятия содержат повышенные требования. Они предусматривают: допуск к обслуживанию электротехнических устройств лиц не моложе 18 лет, прошедших медицинский осмотр, специальное обучение, инструктаж и аттестацию; знание обслуживающим персоналом всех правил, касающихся эксплуатации электроустановок; наличие инструкций и проведение инструктажа по технике безопасности для дежурных, обслуживающих электроустановки; правильное использование технических средств защиты и применение индивидуальных защитных средств и др. Эти работники проводят профилактический осмотр, контроль и ремонт электрооборудования в установленные графиком сроки с оформлением этих работ в специальном журнале.
6.6 Технические средства предупреждения пожаров и взрывов на производстве.
Успешное тушение пожара в значительной степени зависит от правильно организованной и надежно действующей связи и сигнализации. Пожарной связью называется комплекс устройств, позволяющих быстро принимать сообщения о возникновении пожара и оперативно отдавать необходимые распоряжения по его ликвидации. Система пожарной сигнализации состоит из пожарных извещателей, линий связи и приемных станций.
Связь пожарной охраны по своему назначению подразделяется на связь извещения, диспетчерскую и связь на пожаре. Основным показателем эффективности работы пожарной сигнализации является время от начала возникновения очага пожара на контролируемом объекте до выдачи сигнала тревоги на диспетчерском пункте, а при наличии автоматических средств тушения — до выдачи сигнала для приведения в действие средств тушения. Чем меньше указанное время, тем выше вероятность ликвидации пожара.
На предприятиях для предупреждения пожаров и взрывов применяются различные технические средства. Различают две группы этих средств: общие, не зависящие от вида производственного процесса, и специальные, характерные для конкретного производства и оборудования.
К общим техническим средствам относятся: защитное заземление, зануление, автоматическое отключение, нейтрализаторы статического электричества, а также молниезащита, предохраняющая производство от разрядов электричества.
Кроме того, к общим техническим средствам предупреждения пожаров относятся противопожарная сигнализация и связь. Автоматическая пожарная сигнализация состоит из трех основных устройств: пожарных извещателей (датчиков), линии связи, приемной связи или коммутатора. Пожарный извещатель является основным элементом автоматического средства обнаружения пожара. Пожарные извещатели делятся на извещатели ручного
действия и автоматические. Извещатели ручного действия обеспечивают однозначную передачу сигнала тревоги на приемный пульт и получение обратного сигнала с пульта, подтверждающего прием сигнала. Различают простые и кодовые извещатели ручного действия. Простые извещатели при нажатии кнопки обеспечивают разрыв соответствующей электрической цепи. В сеть сигнализации эти извещатели включаются радиально. Такие схемы включения называют лучевыми. Кодовые извещатели снабжены специальными кодонаборными механизмами, которые приводятся в действие при нажатии пусковых кнопок. Каждый извещатель имеет соответствующий номер кода. Такие извещатели включаются в кольцевую (шлейфную) линию связи, что позволяет сэкономить значительное количество провода по сравнению с лучевым способом включения.
В зависимости оттого, какой из параметров газовоздушной среды вызывает срабатывание автоматического пожарного извещателя, они делятся на тепловые, ультрафиолетового излучения (световые), ионизационные (дымовые), ультразвуковые и др. По принципу действия нзвещатели делятся на максимальные и дифференциальные. Максимальные извещатели реагируют на определенные, абсолютные величины контролируемого параметра. Дифференциальные извещатели реагируют только на определенную скорость изменения контролируемого параметра.
6.7 Мероприятия по обеспечению пожарной безопасности.
Во всех производственных, административных, складских и вспомогательных помещениях на видных местах должны быть вывешены таблички с указанием номера телефона вызова пожарной охраны.
На каждом предприятии приказом (инструкцией) должен быть установлен соответствующий их пожарной опасности противопожарный режим, в том числе:
определены и оборудованы места для курения;
определены места и допустимое количество единовременно находящихся в помещениях сырья, полуфабрикатов и готовой продукции;
установлен порядок уборки горючих отходов и пыли, хранения промасленной спецодежды;
определен порядок обесточивания электрооборудования в случае пожара и по окончании рабочего дня.
Регламентированы: порядок проведения временных огневых и других пожароопасных работ; порядок осмотра и закрытия помещений после окончания работы; действия работников при обнаружении пожара.
Определены порядок и сроки прохождения противопожарного инструктажа и проведения занятий по мерам пожарной безопасности, а также назначены ответственные за их проведение.
В зданиях и сооружениях (кроме жилых домов) при единовременном нахождении на этаже более 10 человек должны быть разработаны и на видных местах вывешены планы (схемы) эвакуации людей в случае пожара, а также предусмотрена система оповещения людей о пожаре.
Основными огнегасительнымн веществами являются вода, водные растворы, водяной пар, пена, углекислота, инертные газы, галоидированные углеводороды, сжатый воздух, порошки, песок, земля. Вода обладает высокой теплоемкостью и теплотой парообразования. Водные эмульсии галоидированных углеводородов обладают дополнительным огнегасительным эффектом. Водяной пар применяют для тушения объектов с ограниченным воздухообменом и небольшим объемом (до 500 м3), а также небольших пожаров на открытых площадках. Пену получают в пеногенераторах. Пену делят на химическую и воздушно-механическую. Химическая пена получается из специальных порошков, состоящих нз кислотной и щелочной частей. При смешении порошка происходит реакция, в результате которой образуется углекислый газ. Специальные добавки (лакричного экстракта) образуют густую стойкую пену, которую через пожарный рукав и пенный ствол или пенослив подают в очаг пожара. Углекислота в снегообразном и газообразном состоянии применяется в огнетушителях и стационарных установках для тушения пожаров в закрытых помещениях и небольших открытых загораний. Инертные газы, применяемые для тушения загораний, снижают концентрацию кислорода в воздухе и уменьшают тепловой эффект реакции за счет потерь тепла па нагревание. Порошковые составы на основе карбонатов и бикарбонатов натрия применяются наиболее широко, несмотря на их высокую стоимость, сложность в эксплуатации и хранении. В частности они являются единственным средством тушения пожаров щелочных металлов и металлоорганических соединений. Для тушения таких пожаров применяются также песок, земля, флюсы.
Средства пожаротушения. Различают первичные, стационарные и передвижные средства пожаротушения. К первичным средствам пожаротушения относятся огнетушители, гидропомпы (небольшие поршневые насосы), ведра, бочки с водой, лопаты, ящики с песком, асбестовые полотна, войлочные маты, кошмы, ломы, пилы, топоры. Огнетушители бывают химические пенные (ОХП-10, ОХПВ-10 и другие), углекислотные (ОУ-2, ОУ-5, ОУ-8), углекислотно-бромэтиловые (ОУБ-3, ОУБ-7), порошковые (ОПС-6, ОПС-10).
Для различных объектов и помещений существуют нормы первичных средств пожаротушения. На каждые 100 м2 пола производственных помещений обычно требуется 1—2 огнетушителя. Время действия пенных огнетушителей 50—70 с, длина струи 6—8 м, кратность пены 5, стойкость 40 мин.
Углекислотные огнетушители наполнены сжиженным углекислым газом, находящимся под давлением 6 МПа. Для приведения их в действие достаточно открыть вентиль. Углекислый газ выходит в виде снега и сразу превращается в газ. Порошковые огнетушители применяются для тушения горящих щелочных металлов.
Заключение
1 . Выполнен обзор литературных источников по кинематическому анализу рычажных механизмов , исследованию реечных механизмов транспортирования ткани, приведён обзор алгоритмов подпрограмм кинематического анализа групп Ассура: двухповодковых структурных групп 1, 2 и 3 модификации, кривошипа и звена механизма.
2. На примере механизма транспортирования ткани швейной машины 131-42+3 класса разработан алгоритм кинематического анализа механизма привода нижней рейки. Для этого проанализирована конструкция механизма, исходя из анализа которой механизм был разбит на кинематические цепи и структурные группы Ассура.
Алгоритм кинематического анализа представляет собой последовательность блоков, в каждом из которых анализируется кинематика отдельных структурных групп в порядке их присоединения к кривошипу при образовании кинематических цепей подачи, подъёма и рейки.
3. Для механизма транспортирования ткани швейной машины 131-42+3 класса разработан алгоритм кинематического анализа механизма привода верхней рейки. Для чего был проведён анализ конструкции механизма, на базе которого механизм верхней рейки был разбит на кинематические цепи и структурные группы Ассура. Алгоритм кинематического анализа представляет собой последовательность блоков, в каждом из которых анализируется кинематика отдельных структурных групп в порядке их присоединения к кривошипу при образовании кинематических цепей подачи, подъёма и рейки.
4. В соответствии
с разработанными
алгоритмами
на языке программирования
Си написана
программа
кинематического
анализа механизма
транспортирования
ткани швейной
машины 131-42+3 класса.
Указанная
программа
позволяет
исследовать
кинематику
движения верхней
и нижней реек
швейной машины
без учёта силового
замыкания
верхней и нижней
реек через
ткань в процессе
транспортирования.
С помощью указанной
программы
получены графики:
зависимость
координат Х
и Y нижней
рейки от угла
поворота главного
вала
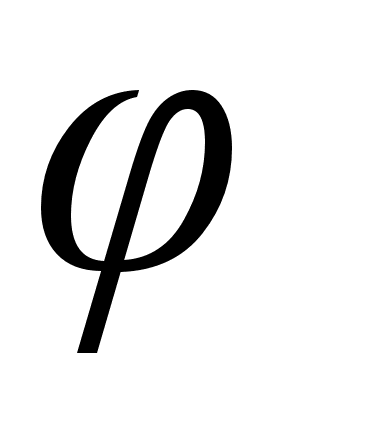 и зависимость
координат Х
и Y верхней
рейки от угла
поворота главного
вала
.
5. Рассмотрены вопросы организации работ по охране труда на предприятии, такие как: производственная санитария, вентиляция и кондиционирование воздуха, мероприятия по снижению шума, обеспечению пожарной безопасности.
Приведены допустимые уровни звукового давления и уровни звука в производственных помещениях, обращено внимание на необходимость соблюдения требований по технике безопасности, предъявляемым швейным машинам.
Список использованных источников
Корн Г., Корн Т. Справочник по математике для научных работников и инженеров. – М.: Наука, 1973. – 832 с.
Зиновьев В.А. Курс теории механизмов и машин. – М.: Наука, 1975. – 204 с.
Левитский Н.И. Теория механизмов и машин. – М.: Наука,
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.), обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.Нужна помощь в написании работы?Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus. Помогаем в публикации. Правки вносим бесплатно.