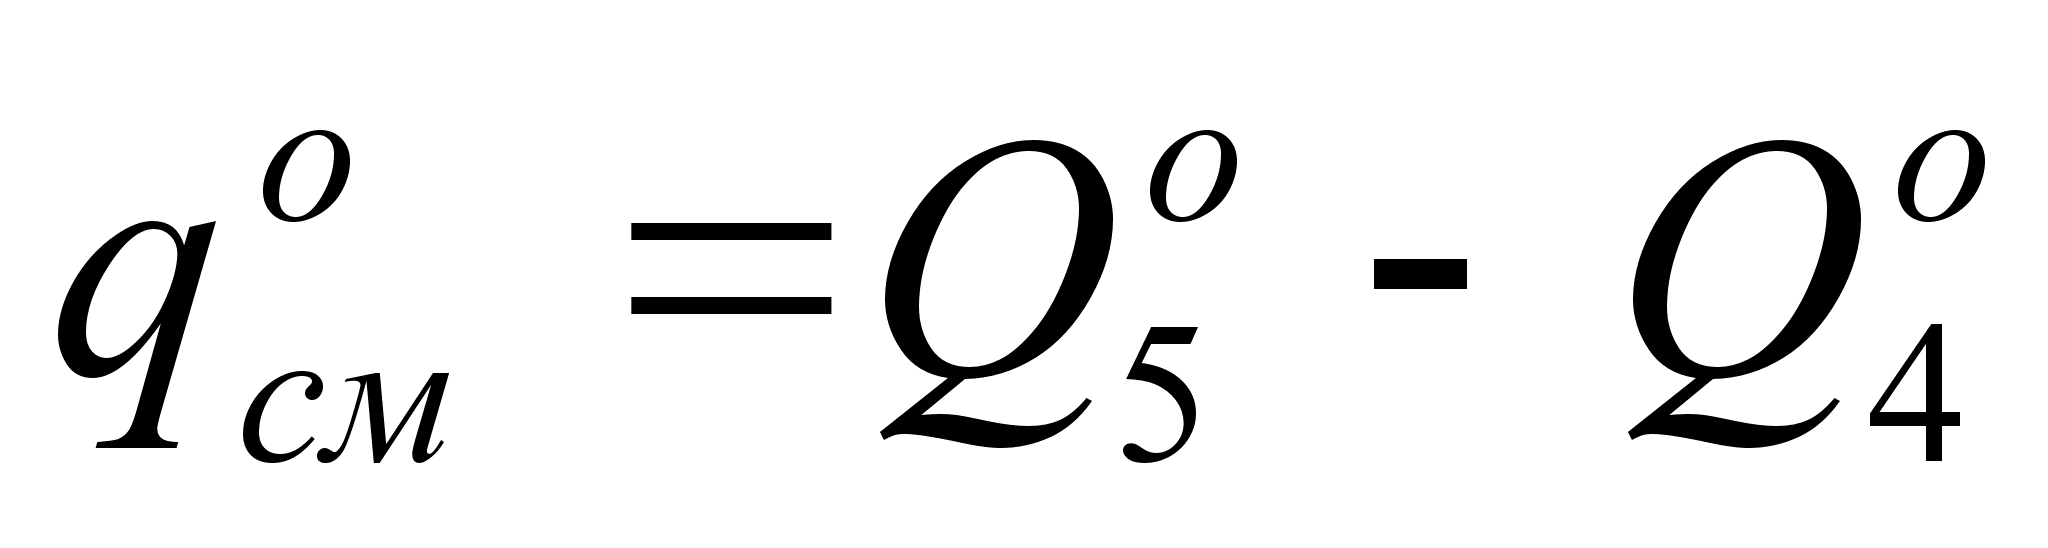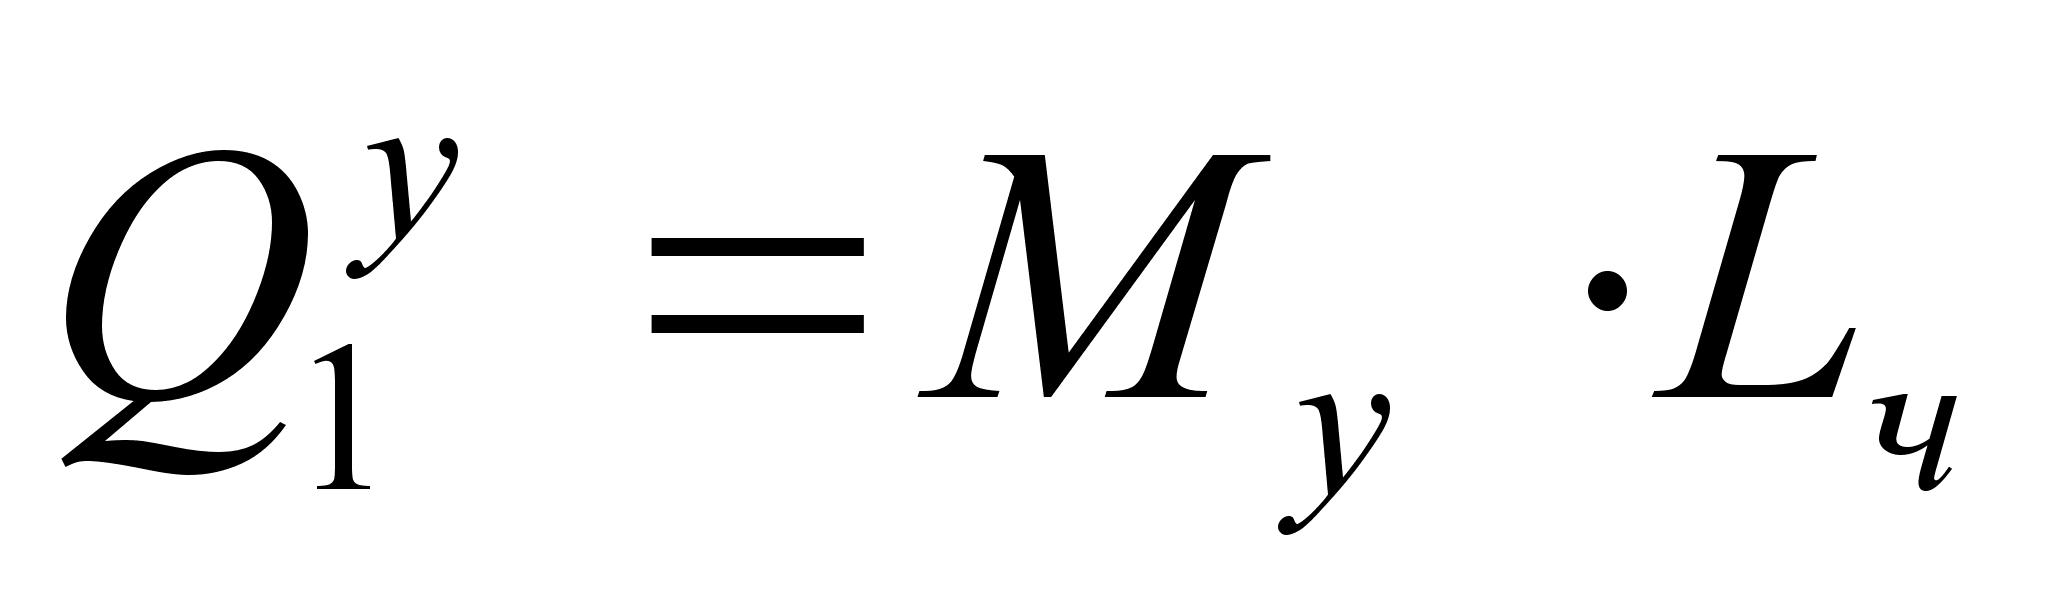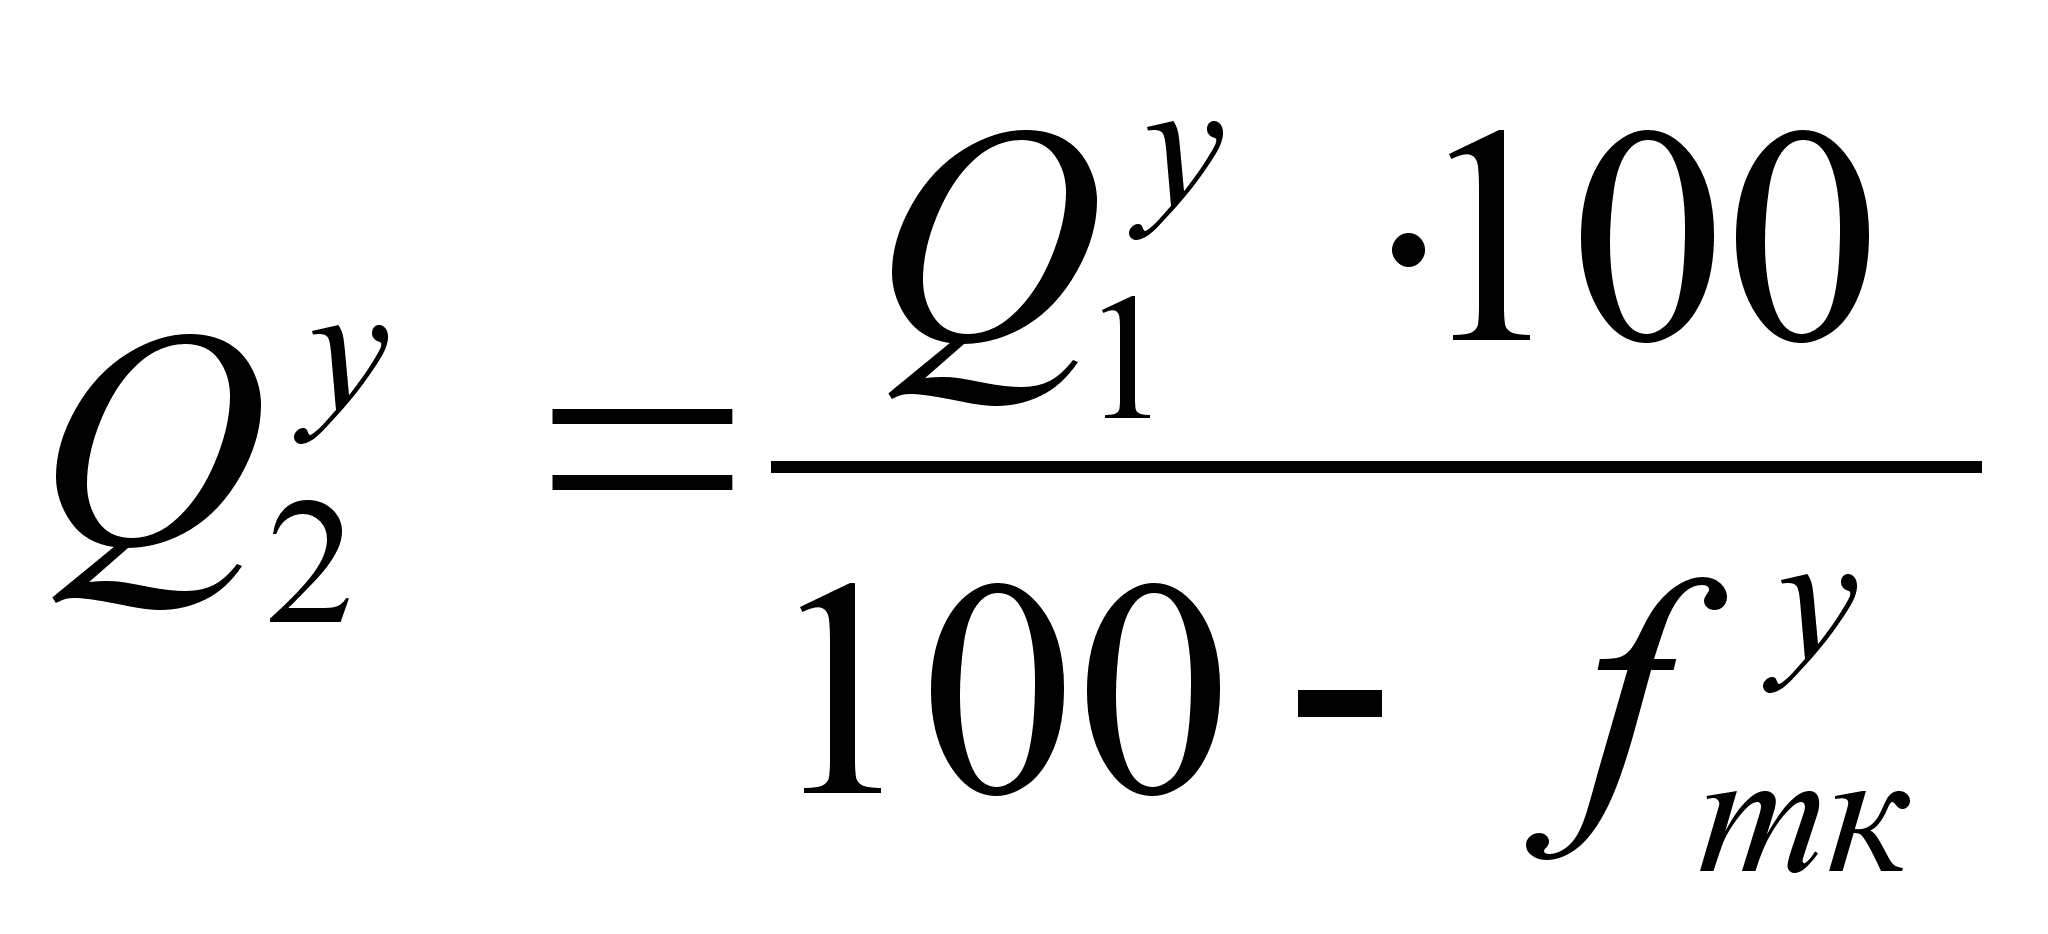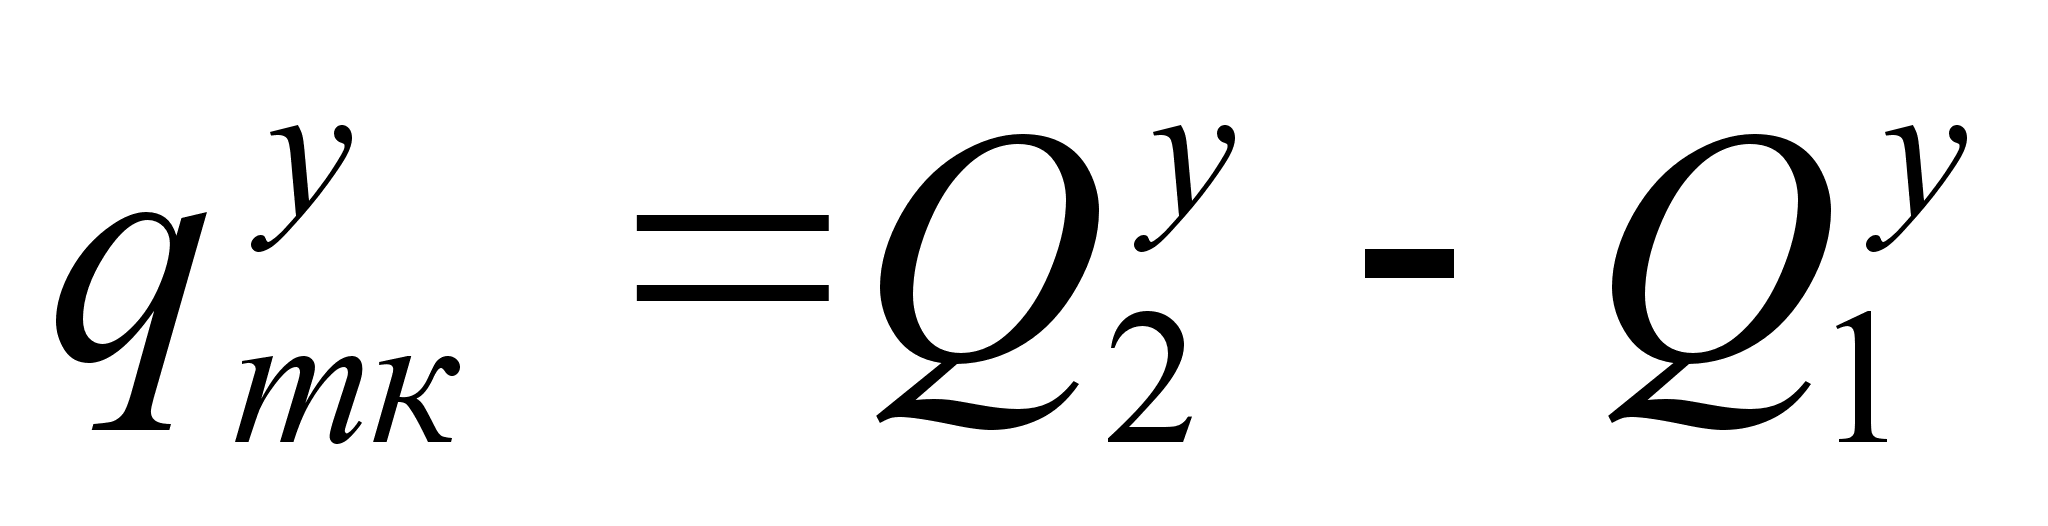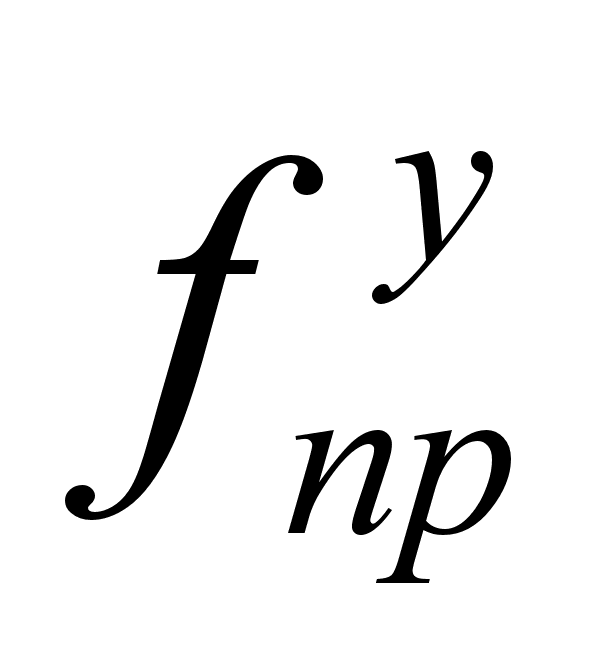Технологические расчеты проектирования производства шерстяной пряжи по аппаратной системе прядения
Qч
=
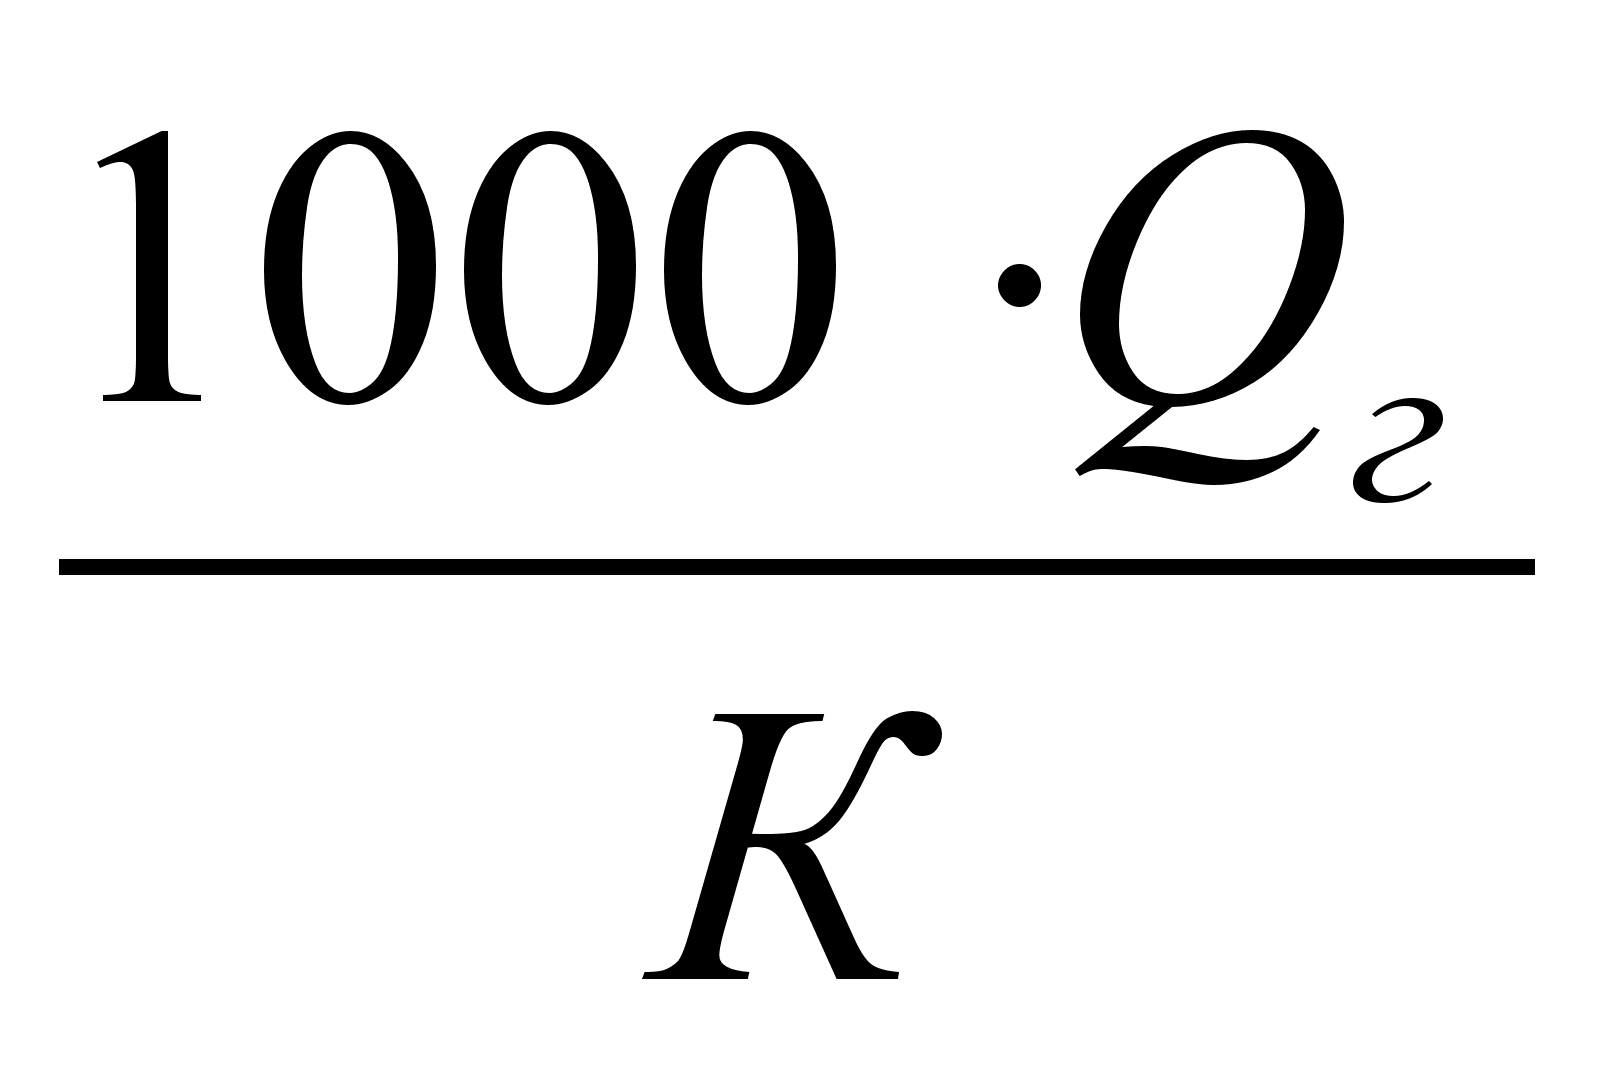 (4.1)
где Qг – годовая выработка пряжи заданной линейной плотности, тонн; К – число рабочих часов в году.
Вариант 2. Мощность производства задана в погонных метрах готовой ткани (Lг), вырабатываемых в год , указаны ассортимент тканей (артикул А и Б)и доля ткани каждого артикула (1 и 2).расчеты часовой выработки пряжи следует вести в следующем порядке: (табл. 4.1)
Таблица 4.1
Расчет часовой выработки одиночной пряжи в час
|
Показатель и его размерность |
Артикул ткани | |||
| А | Б | |||
| Основа | Уток | Основа | Уток | |
1. Доля ткани в общем объеме производства |
1 |
2 |
||
2. Количество ткани,вырабатываемое в год, м |
L1 = 1 Lг |
L2 = 2 Lг |
||
3. Число рабочих часов в году |
К | К | ||
4. Количество ткани, выработанной за 1 час, м |
Lч1
=
|
Lч2
=
|
||
5. Масса пряжи в суровой ткани, расходуемой на 1 п.м. готовой ткани, кг |
Мо1 |
Му1 |
Мо2 |
Му2 |
| из балансной формулы | ||||
6. Масса пряжи в суровой ткани, вырабатываемой за 1 час, кг |
|
|
|
|
7. Количество отходов пряжи в ткацком производстве, % |
|
|
|
|
8. Масса однониточной пряжи, вырабатываемой за 1 час прядильным производством, кг |
|
|
|
|
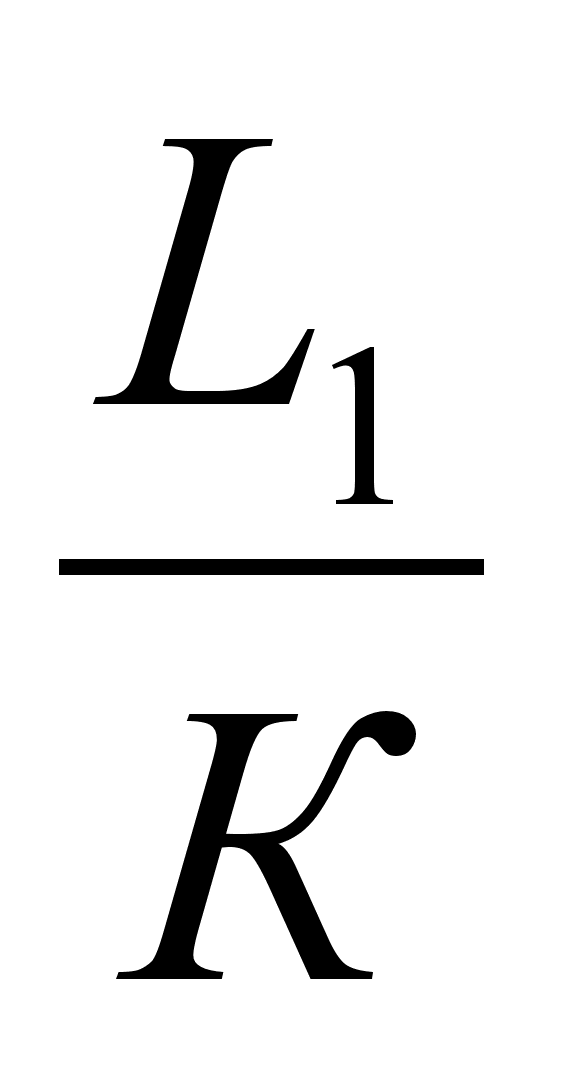
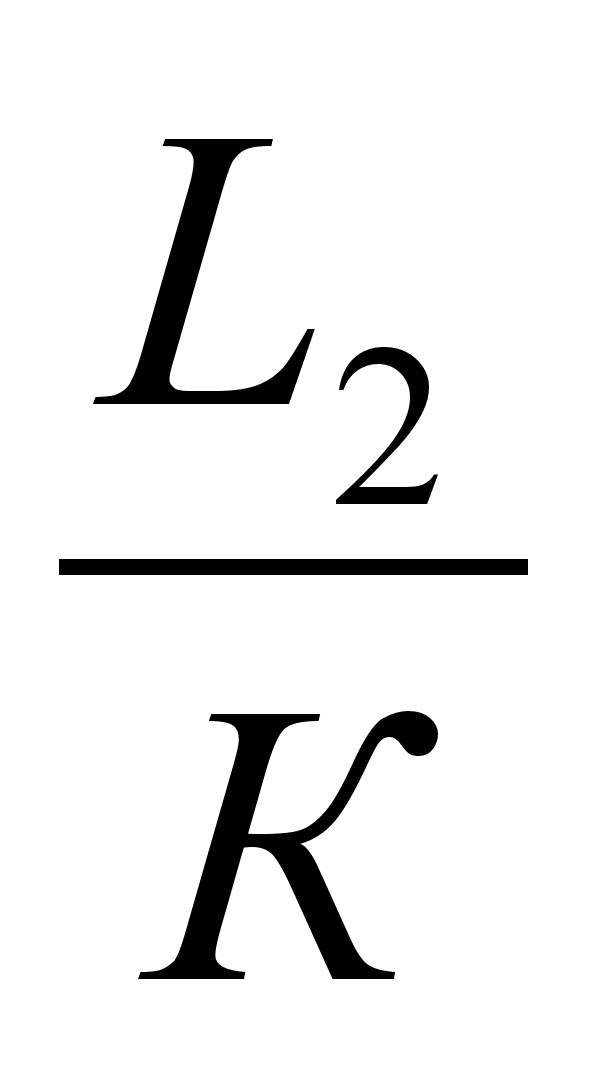
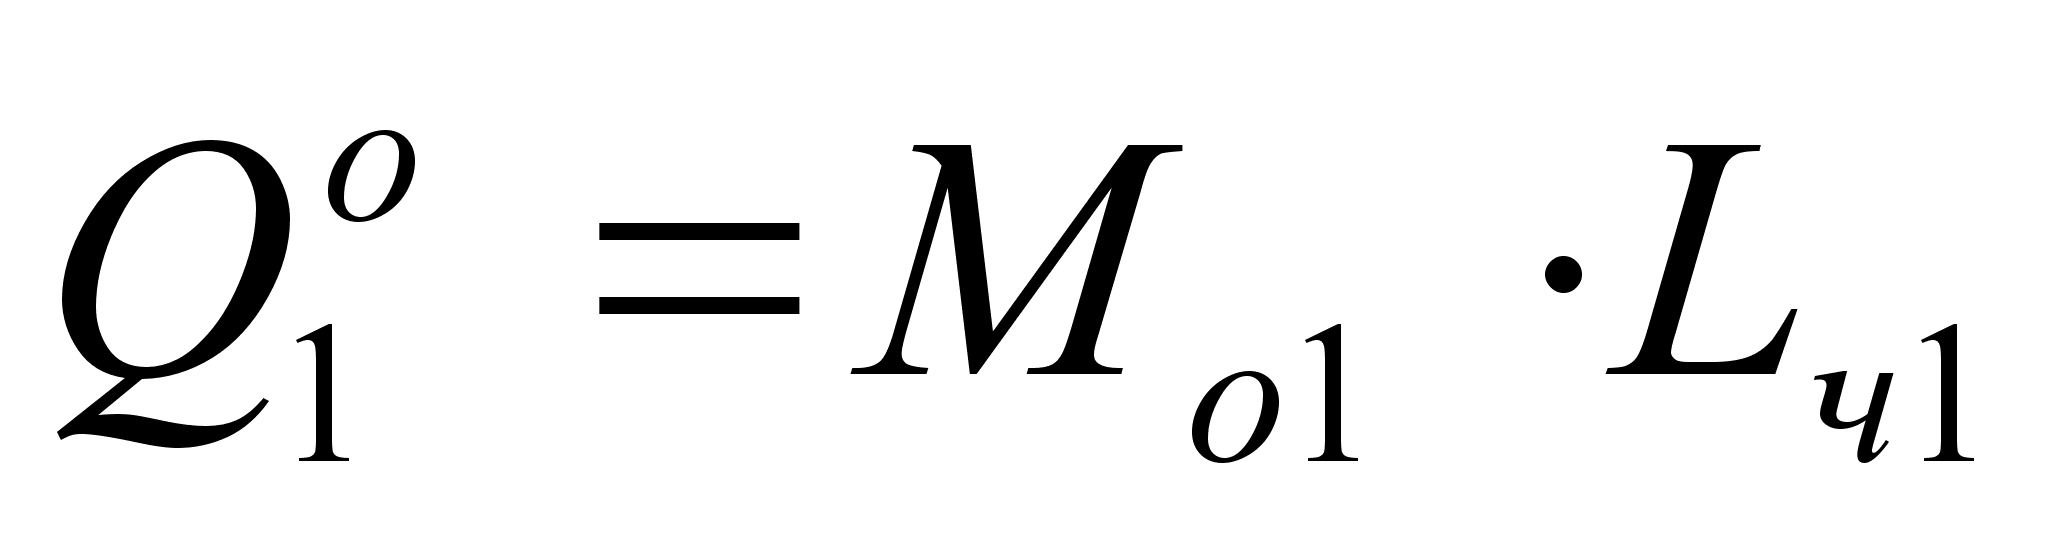
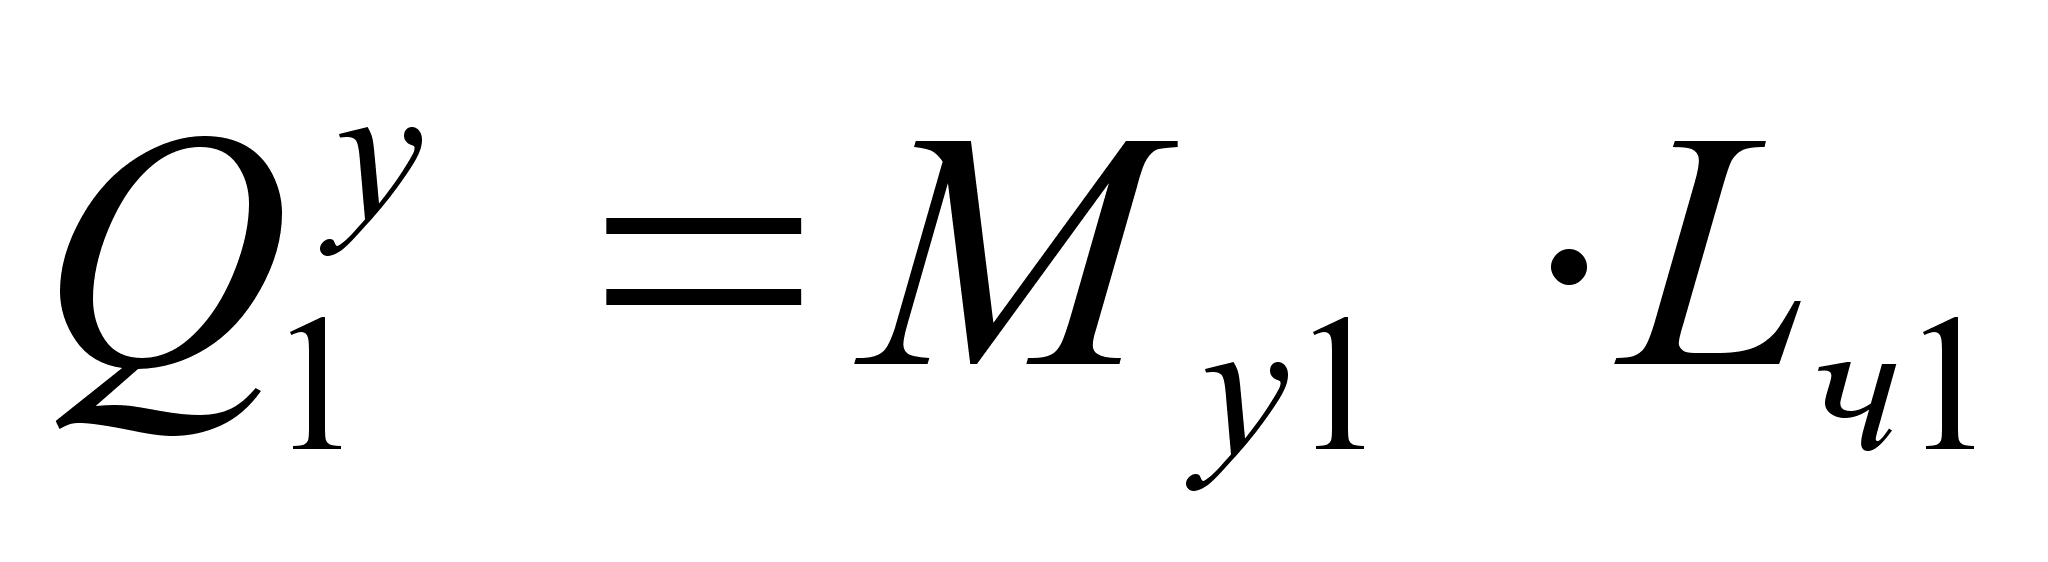
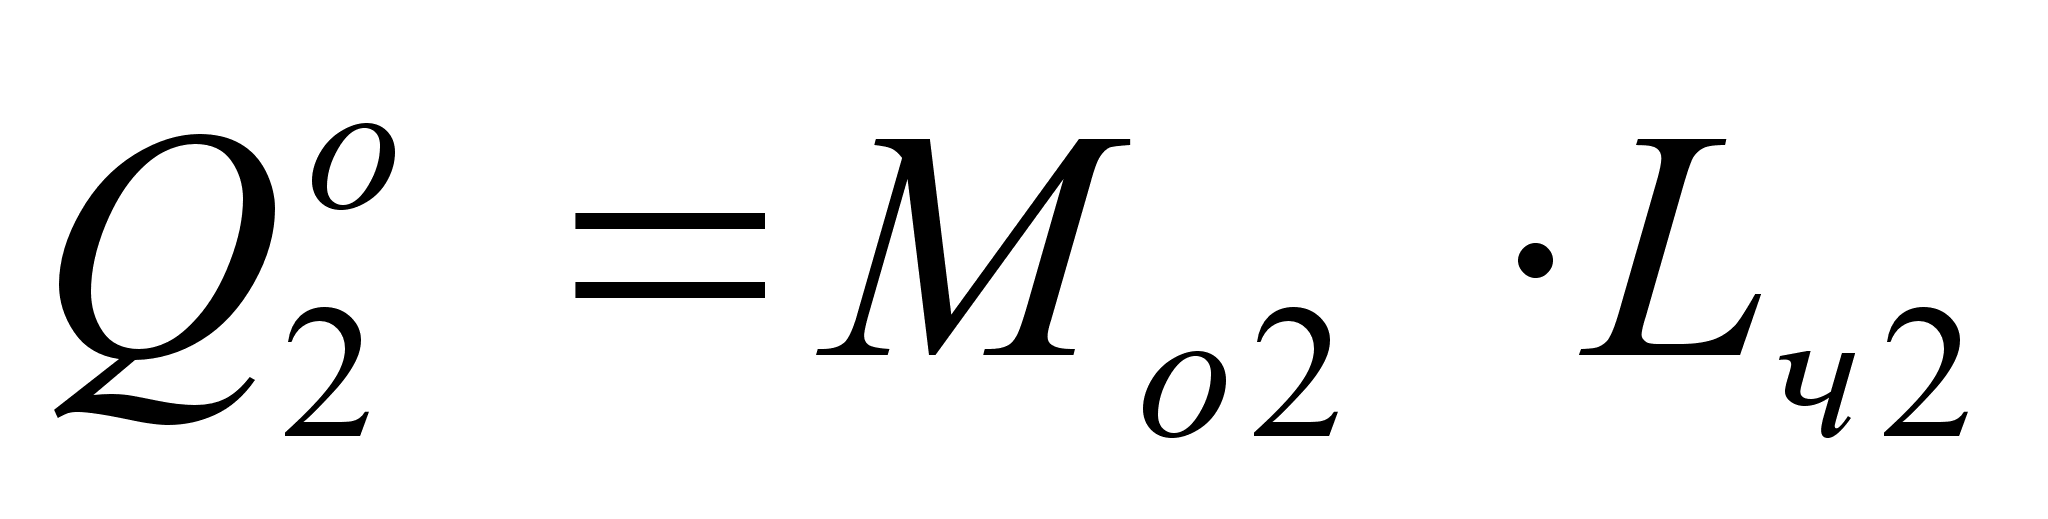
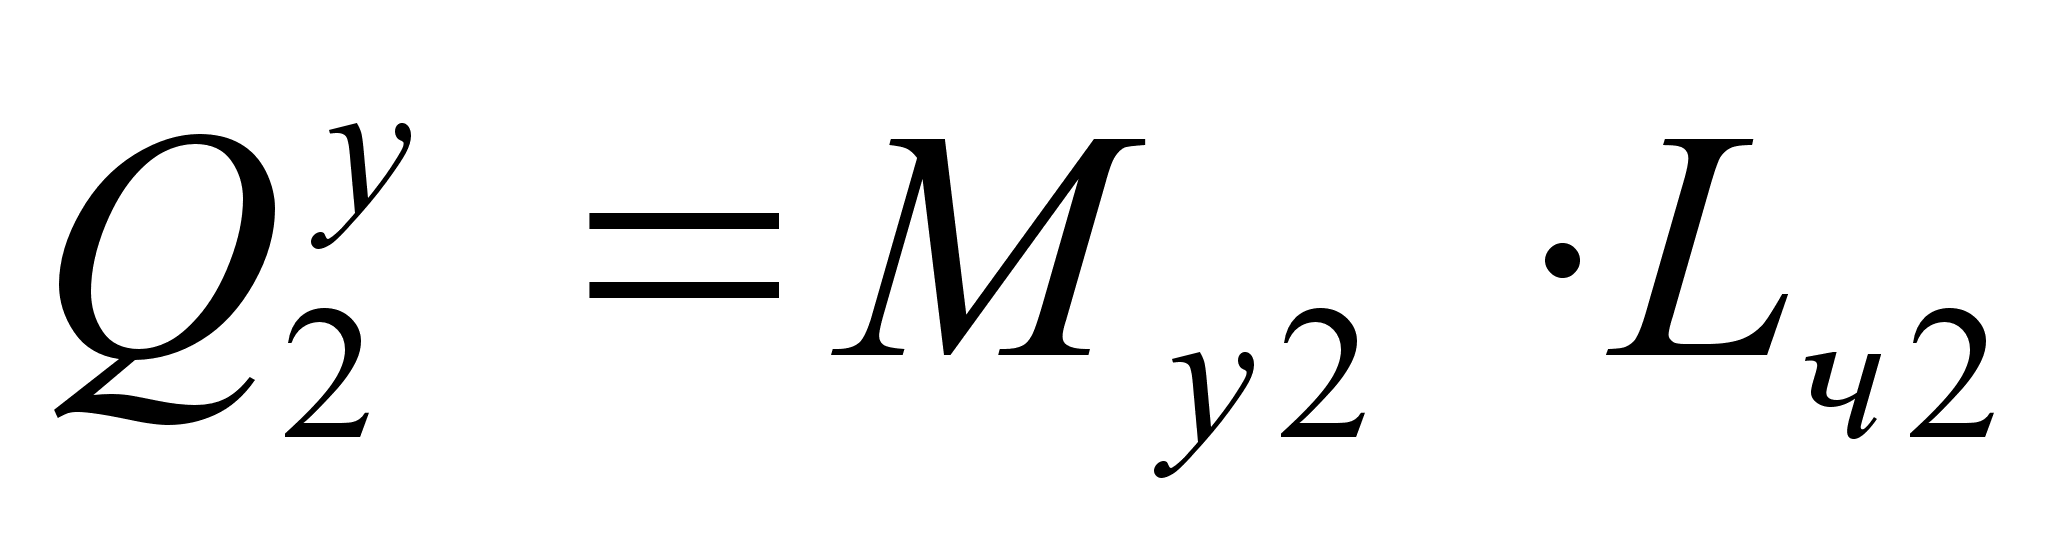
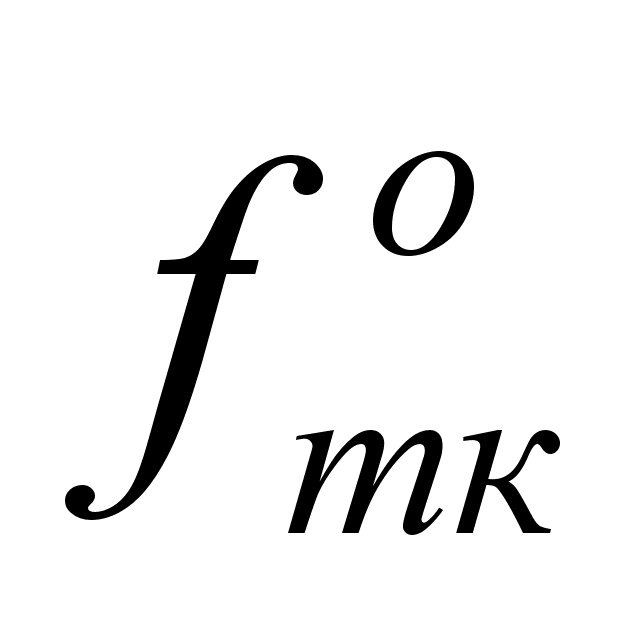
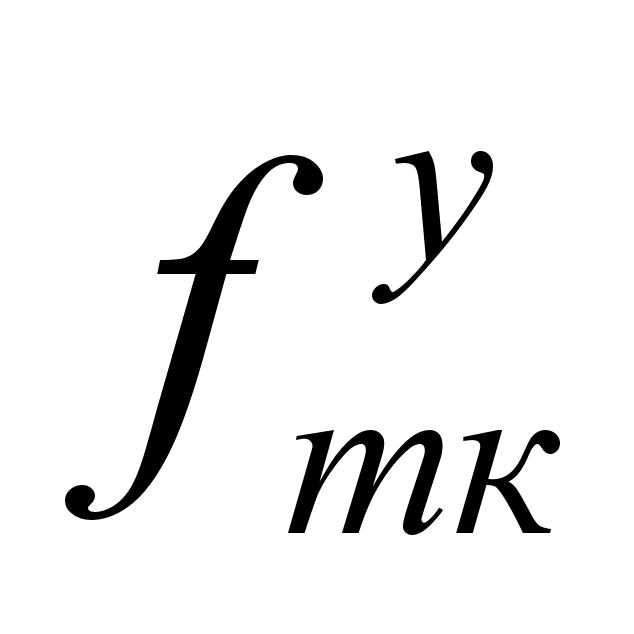
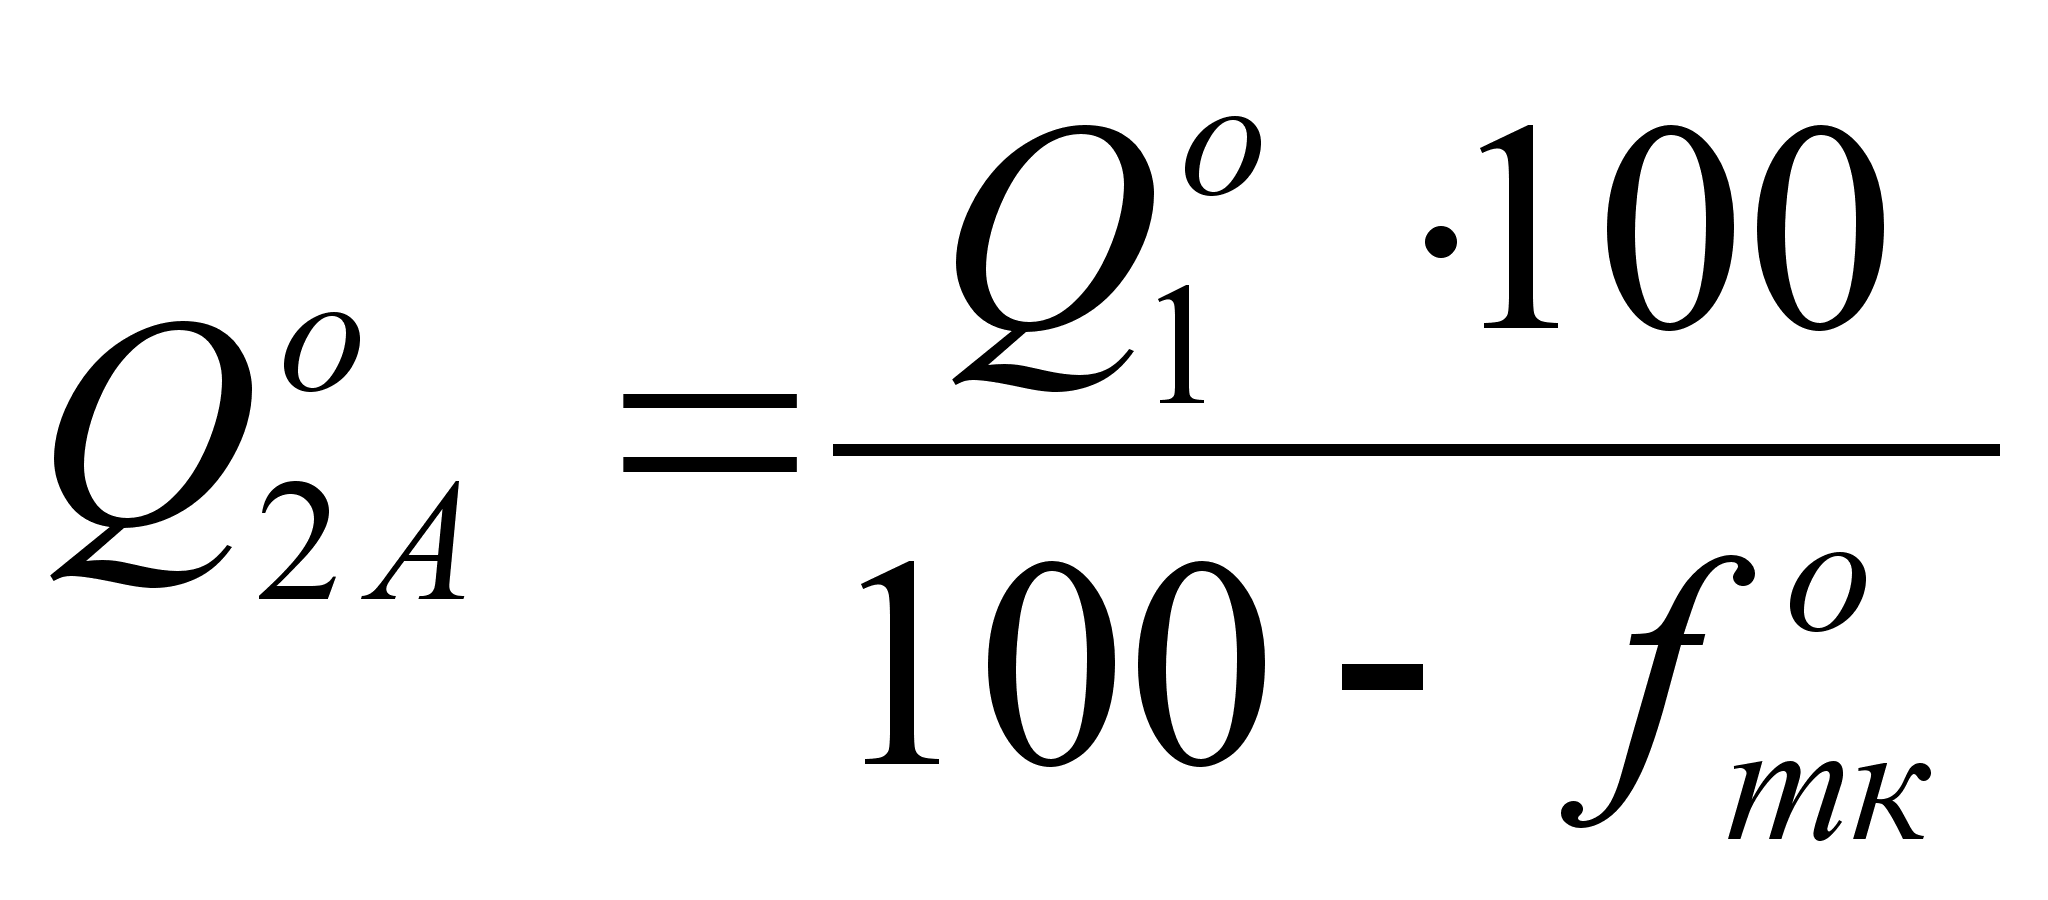
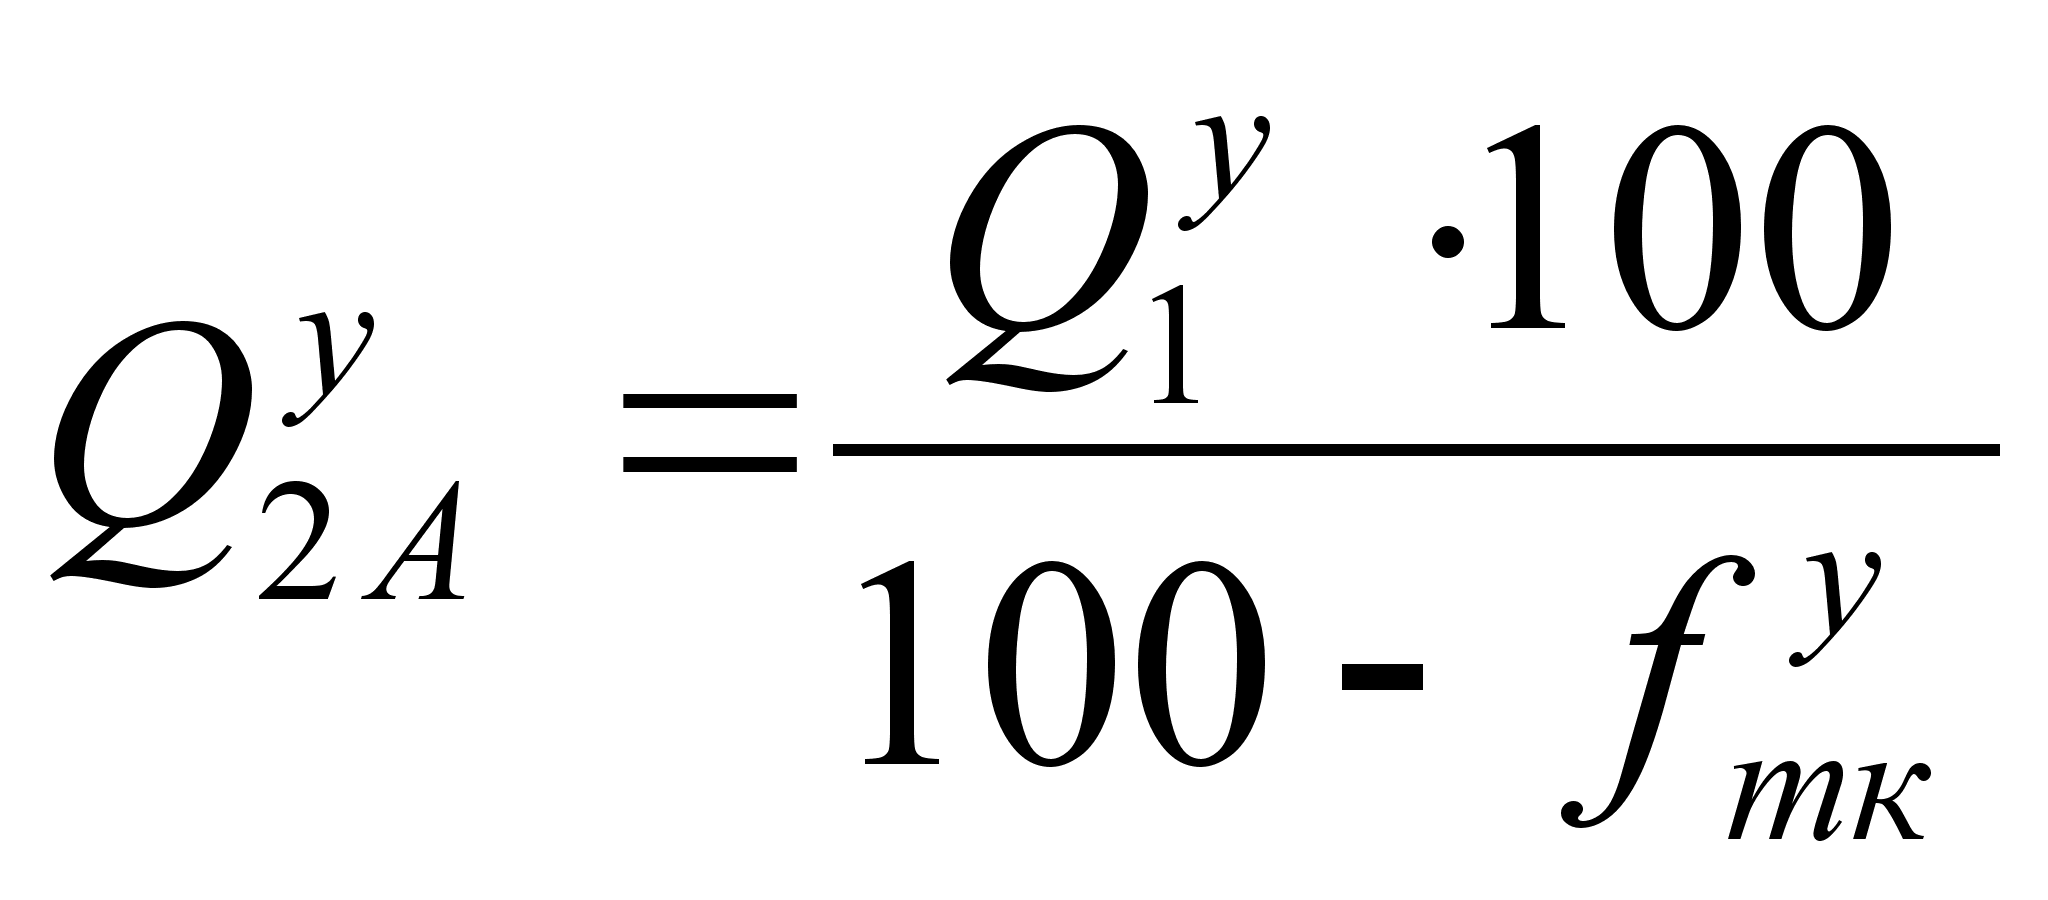
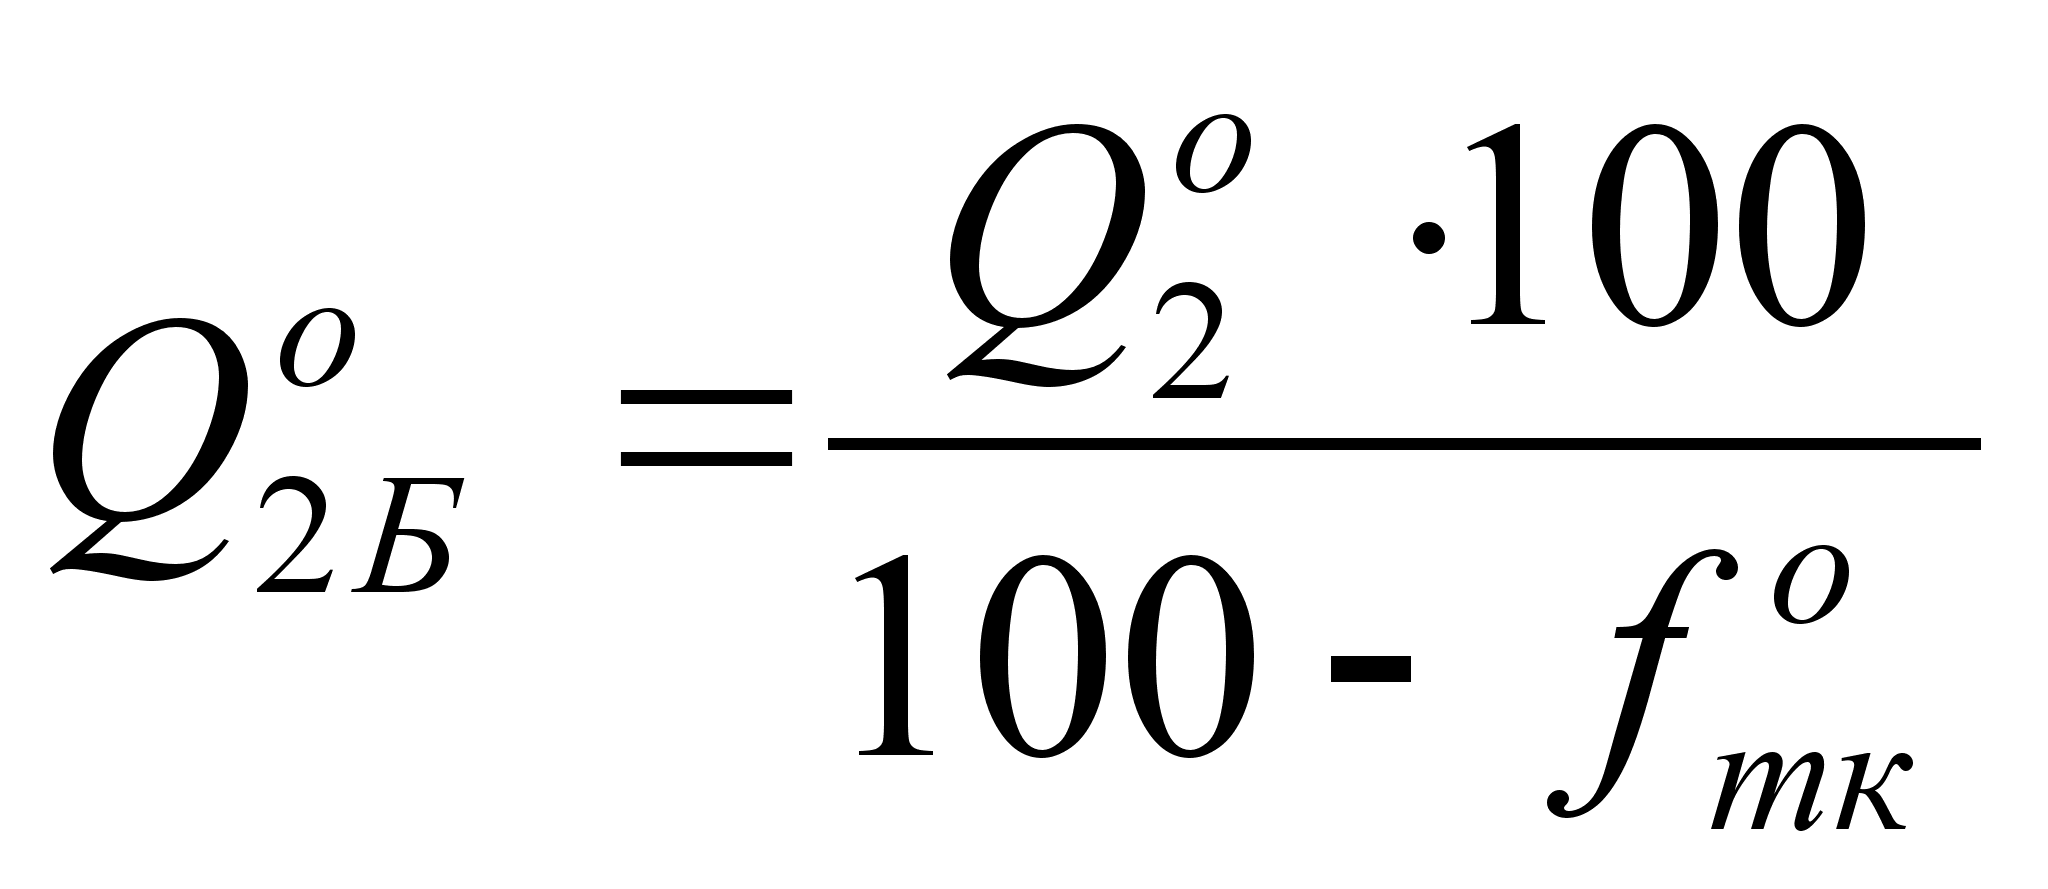
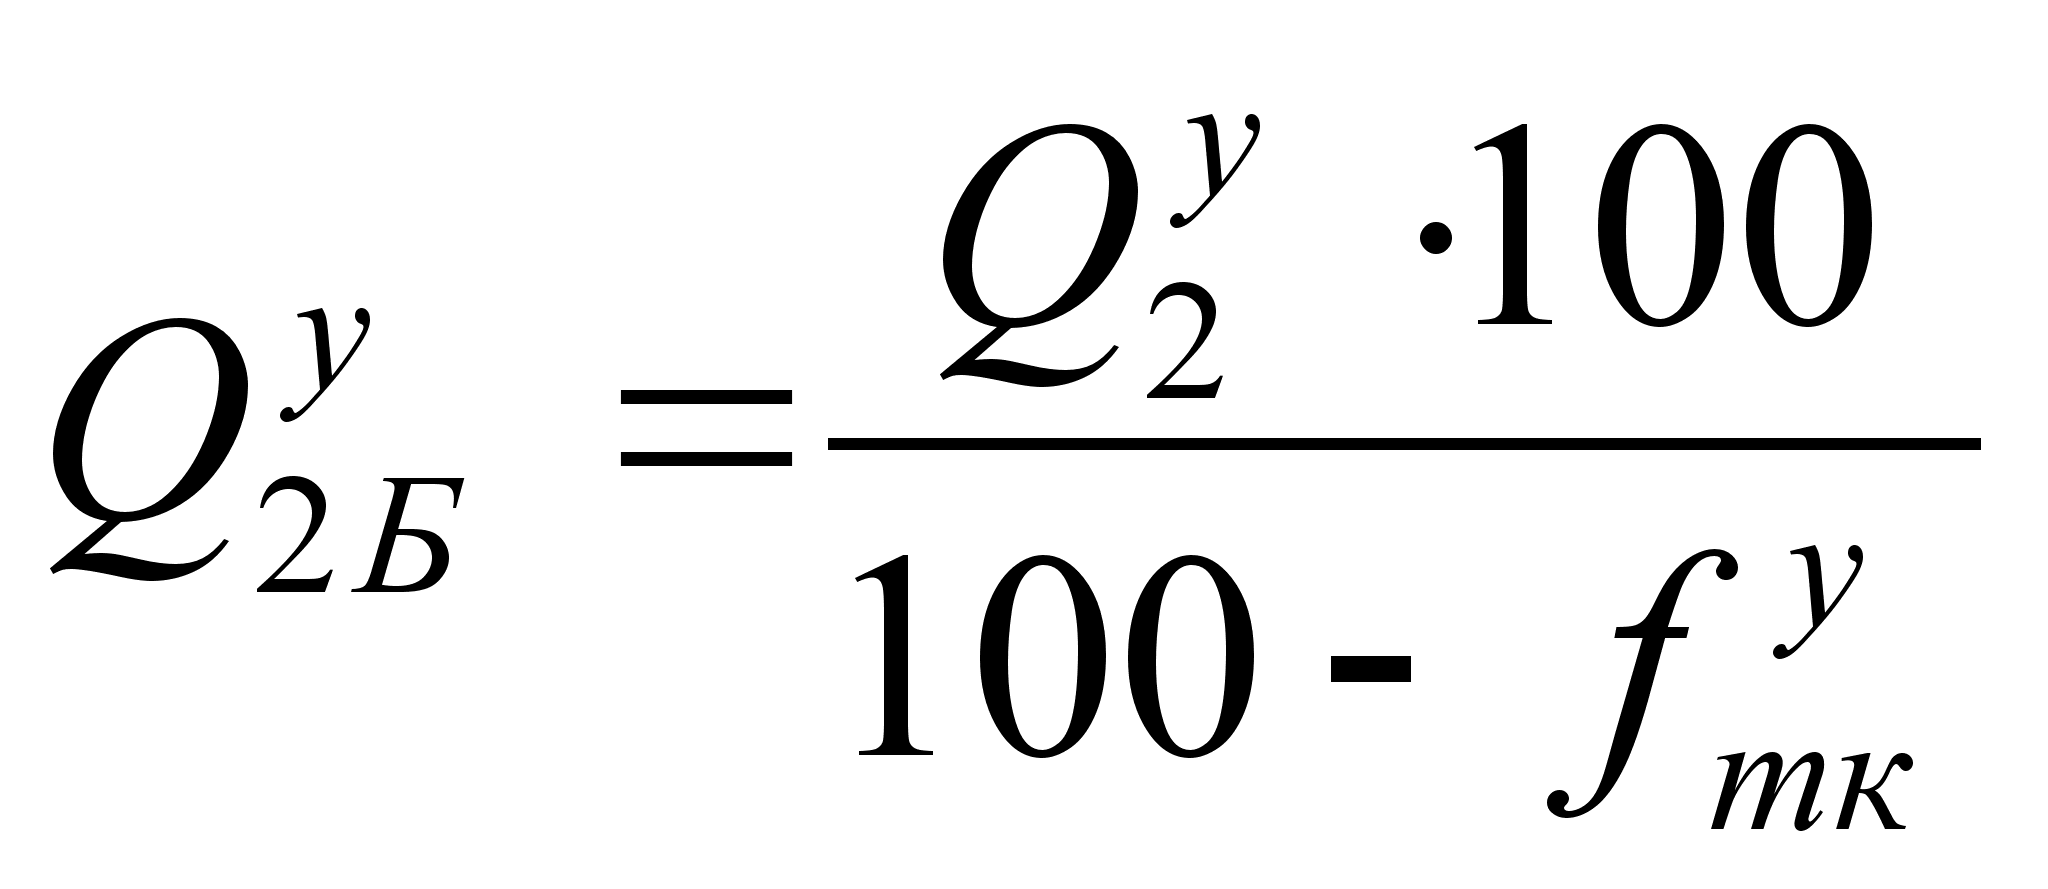
Вариант 3. Мощность производства задана числом установленных прядильных веретен (N), указан ассортимент. Расчет рекомендуется вести в следующем порядке:
а. Выбирают прядильную машину (тип, марку) и приводят ее характеристику.
Для выработки аппаратной пряжи используют кольцевые прядильные машины преимущественно отечественного производства. Наибольшее распространение нашли прядильные машины выпускаемые заводом "Текстильмаш" (г. Кострома). К ним относятся машины безболонного прядения ПБ -114 Ш1 и ПБ –132 Ш. Техническая характеристика их приведена в (приложении 11). Эти машины соответствуют современному уровню техники и их следует принимать при разработке проекта по производству аппаратной пряжи.
Машины ПБ –114 Ш1 рекомендуется использовать для выработки пряжи линейной плотности от 45 до 165 текс, а машины ПБ –132 Ш – для пряжи от 125 до 400 текс.
б. Выбирают и обосновывают технологические параметры заправки прядильной машины.
Выбор технологических параметров заправки прядильной машины зависит от вида перерабатываемого сырья, толщины вырабатываемой пряжи и требований, предъявляемых к ее качеству. Поэтому получение высококачественной пряжи, отвечающей требованиям (ТУ) или ОСТу связано с правильностью выбора технологических параметров заправки машины. Основываясь на опыт работы базового предприятия и нормы технологического режима выбирают необходимые заправочные параметры.
Объем пряжи на початке, плотность намотки, скорость выпуска и ряд других показателей принимают согласно норм технологического режима [6, 16], (приложение 12).
Вытяжка на прядильных машинах зависит главным образом от группы перерабатываемой смеси и согласно норм имеет следующие значения:
| Группа смеси | Величина вытяжки | |
|
I, III II, IV, VI V, VII VIII IX, X, XI |
1,7 – 2,0 1,8 – 2,5 1,6 – 1,9 1,7 – 1,8 1,5 – 1,7 |
Коэффициент крутки устанавливают в зависимости от назначения пряжи (табл. 4.2).
Таблица 4.2
Зависимость коэффициента крутки пряжи от ее вида и назначения
| Вид пряжи | Назначение пряжи |
Значение коэффициента крутки (т) |
|
основа уток |
Сукно, драп (ворсовая ткань) |
40-44 23-28 |
|
основа уток |
Трико, шевиоты (открытый ткацкий рисунок) |
44-46 30-37 |
|
основа уток |
Крученая пряжа для ткачества | 25-28 |
в. Рассчитывают КПВ и КРО. Определяют расчетную производительность веретена.
Коэффициент полезного времени работы машины (КПВ) и коэффициент работающего оборудования (КРО) рассчитывают по методике [21].
Выбранные параметры записываются в таблицу 4.3 а на их основе рассчитывается расчетная производительность веретена в час.
Таблица 4.3
Выбор и расчет технологических параметров прядильной машины
| № п/п | Наименование компонента | Обозначение или расчетная формула | Артикул | |||
| А | Б | |||||
| основа | уток | основа | уток | |||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 |
| 1. | Линейная плотность ровницы, текс |
Тр |
||||
| 2. | Линейная плотность пряжи, текс |
Тпр |
||||
| 3. |
Вытяжка на прядильной машине |
Е | ||||
| 4. | Диаметр початка, см |
Дп |
||||
| 5. |
Средний диаметр патрона, см |
dср |
||||
| 6. | Высота початка, см | Н | ||||
| 7. |
Высота верхнего конуса початка, см |
h | ||||
продолжение табл. 4.2
| 1 | 2 | 3 | 4 | 5 | 6 | 7 |
| 8. |
Объем пряжи на початке, см3 |
|
||||
| 9. |
Плотность намотки пряжи, г/см3 |
| ||||
| 10. | Масса пряжи на початке, г |
Q = V |
||||
| 11. | Длина нити на початке, м |
|
||||
| 12. | Коэффициент крутки пряжи |
т |
||||
| 13. | Крутка пряжи, кр/м |
|
||||
| 14. | Скорость выпуска пряжи, м/мин |
в |
||||
| 15. | Коэффициент укрутки пряжи |
Ку 0,96 0,98 |
||||
| 16. |
Скорость наматывания пряжи, м/мин |
н = в Ку |
||||
| 17. |
Частота вращения веретен, мин –1 |
nв = н К |
||||
| 18. | Теоретическая производительность одного веретена, кг/час |
|
||||
| 19. | Коэффициент полезного времени работы машины | КПВ | ||||
| 20. | Коэффициент работающего оборудования | КРО | ||||
| 21. | Коэффициент использования машины |
КИМ = КПВ КРО |
||||
| 22. | Расчетная производительность одного веретена, кг/час |
Прасч = Пт КИМ |
Про |
Пру |
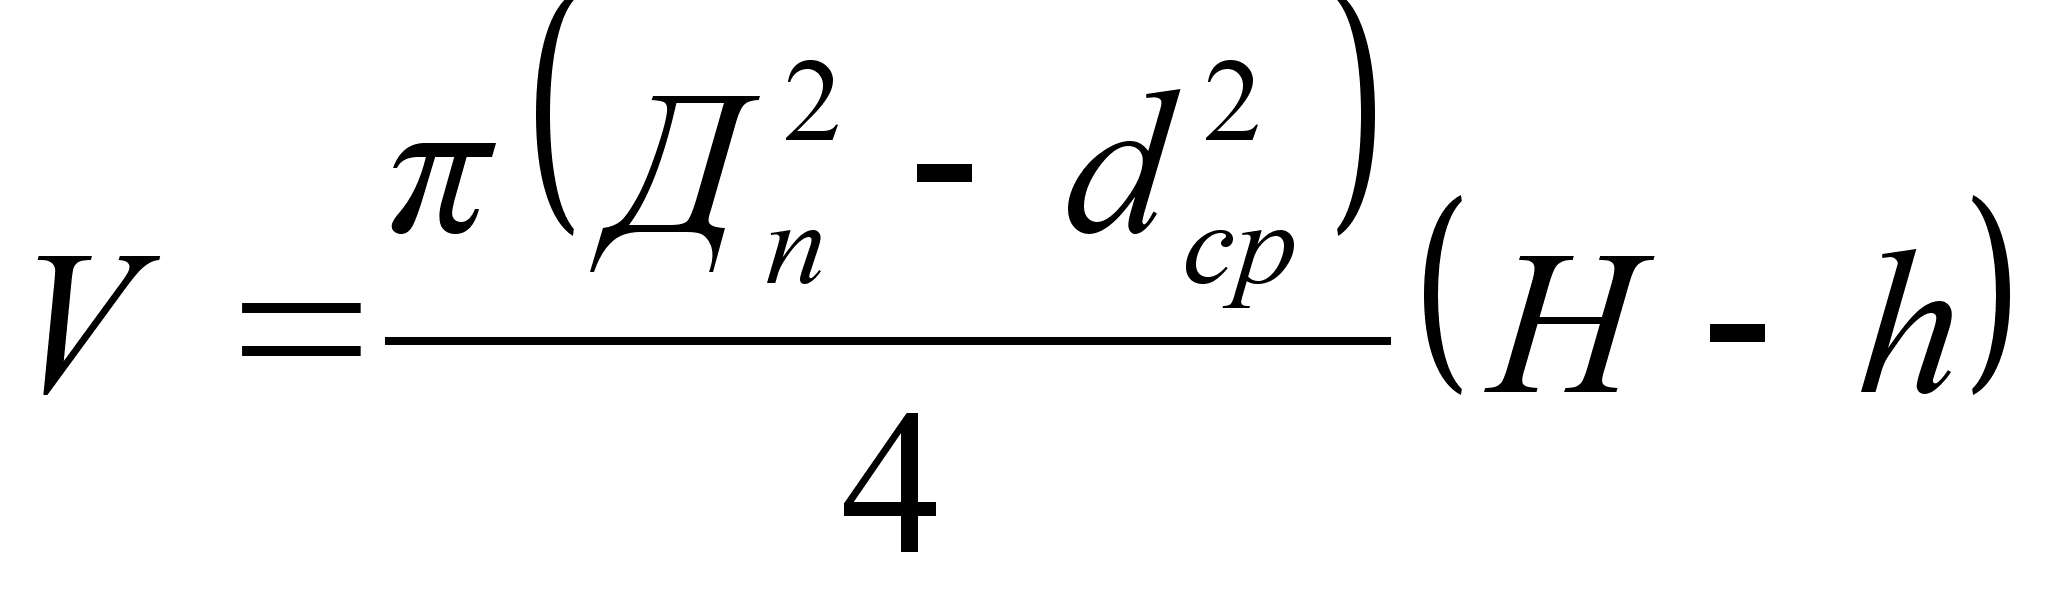
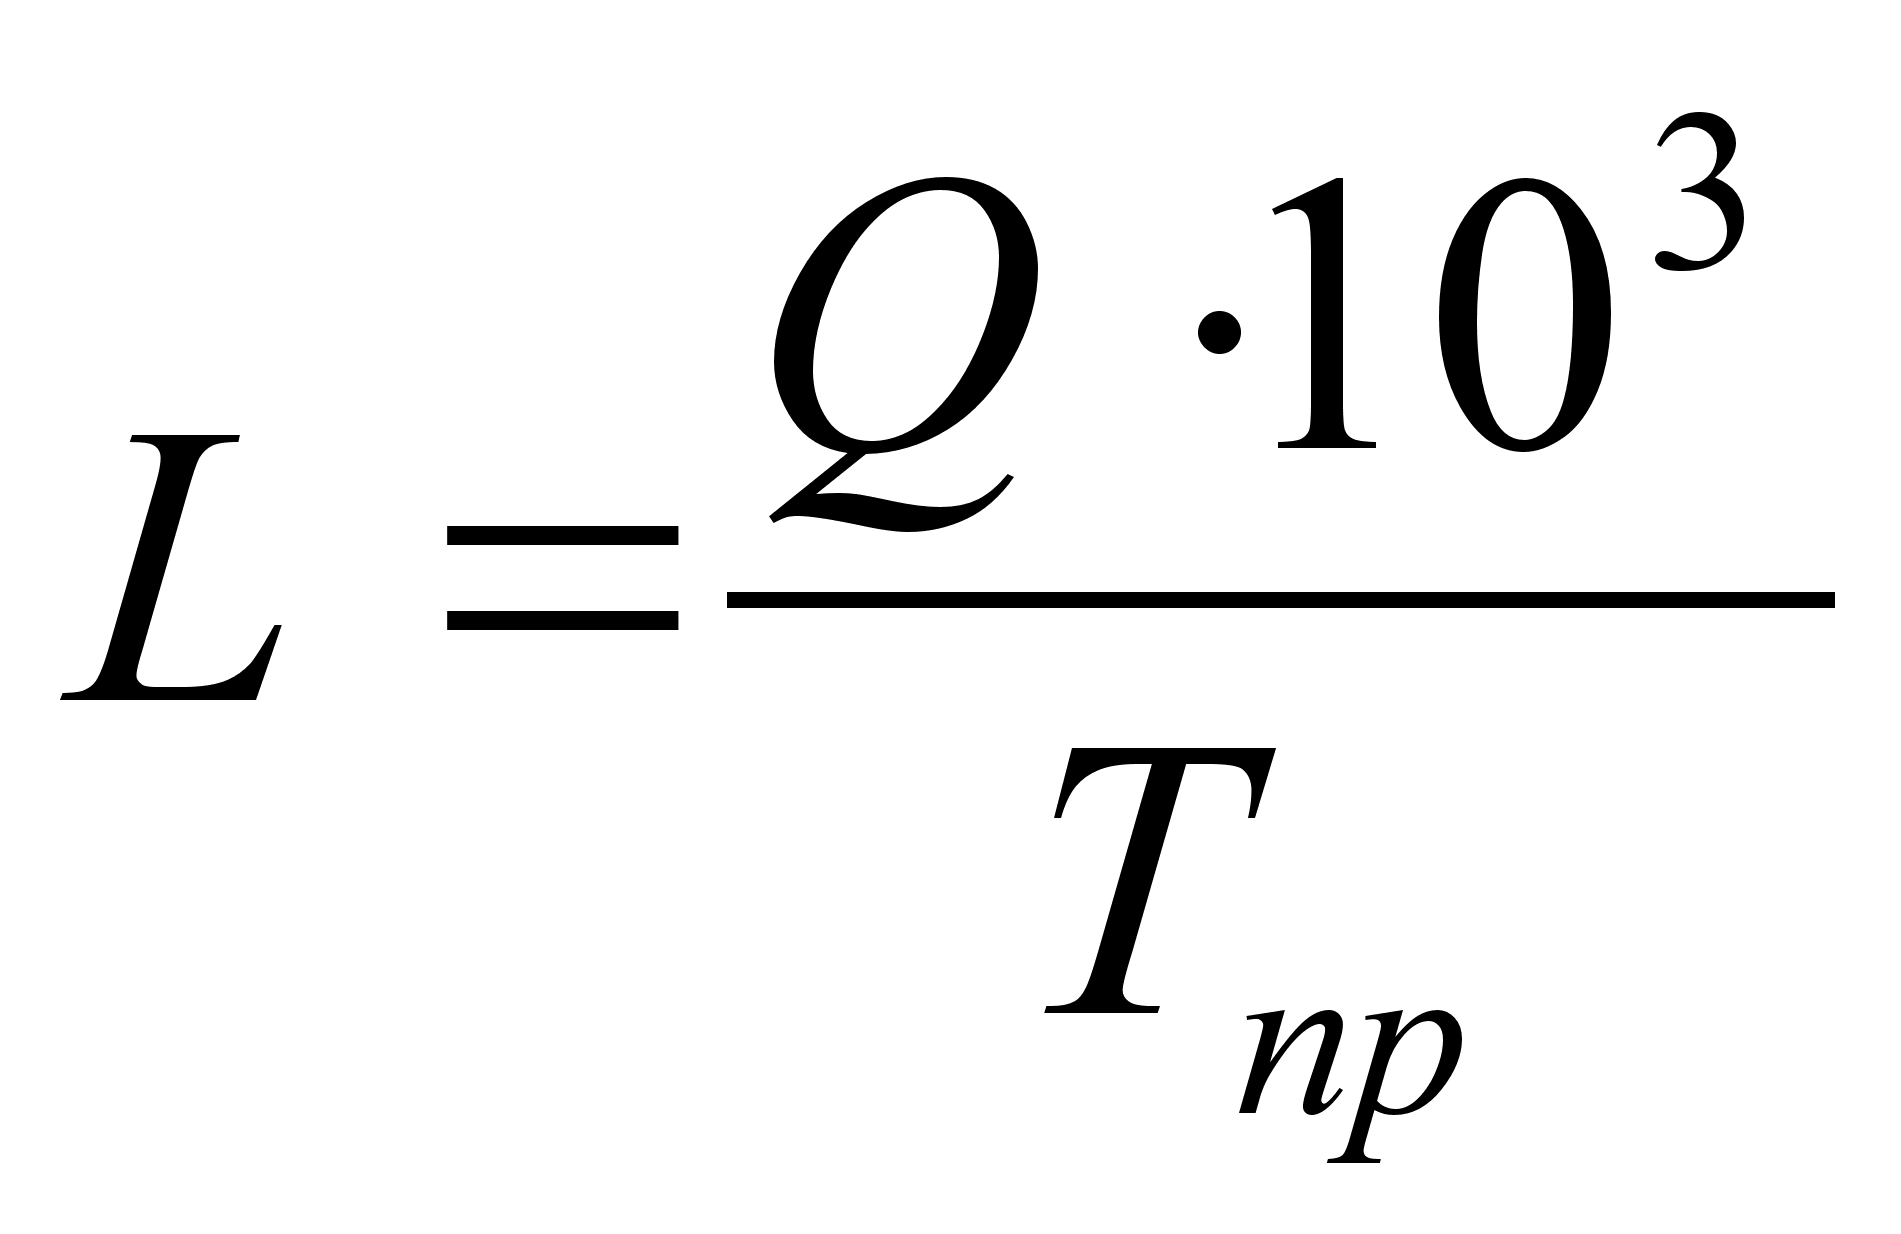
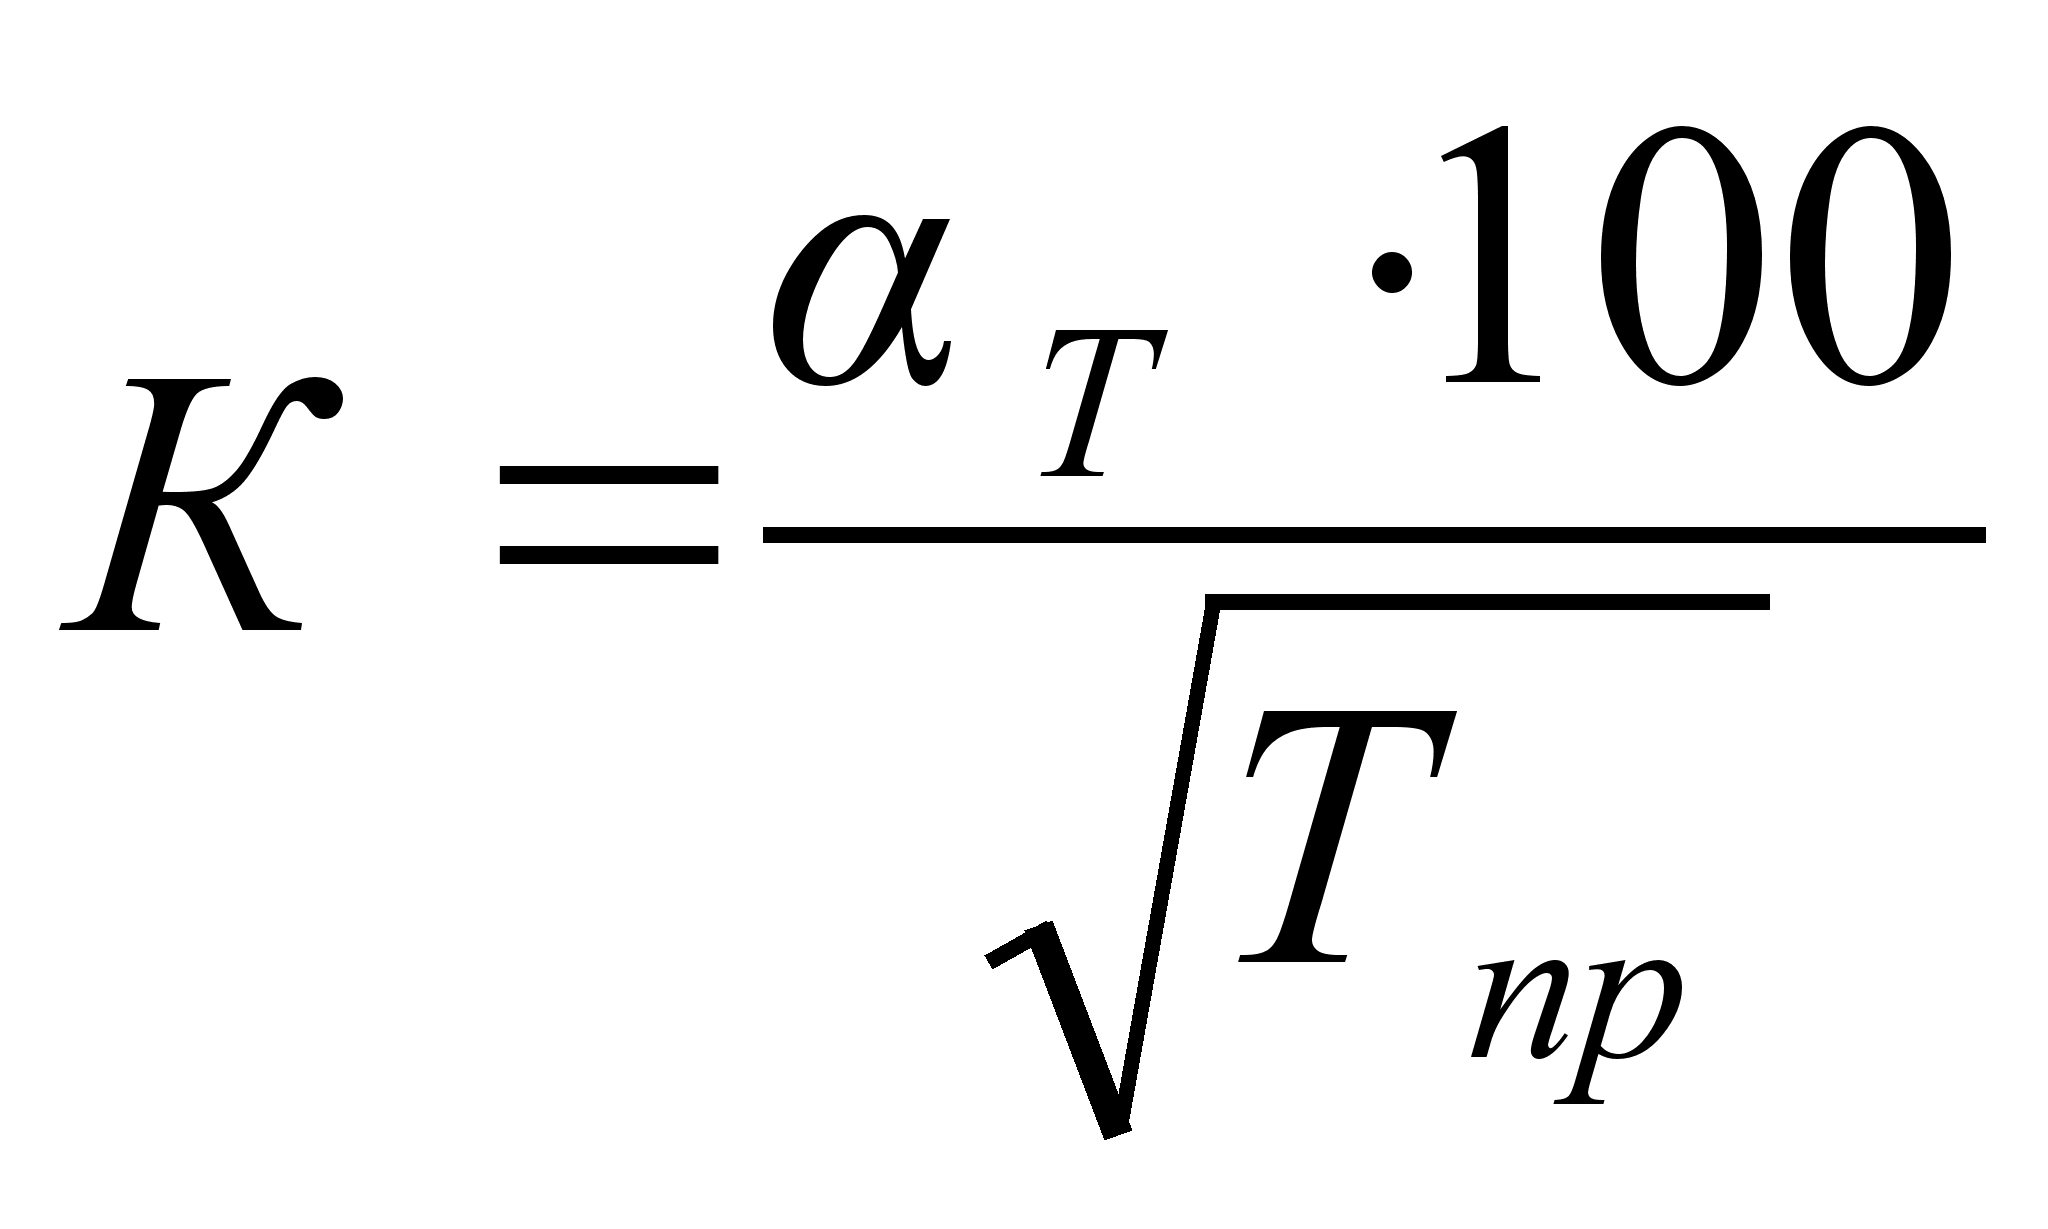
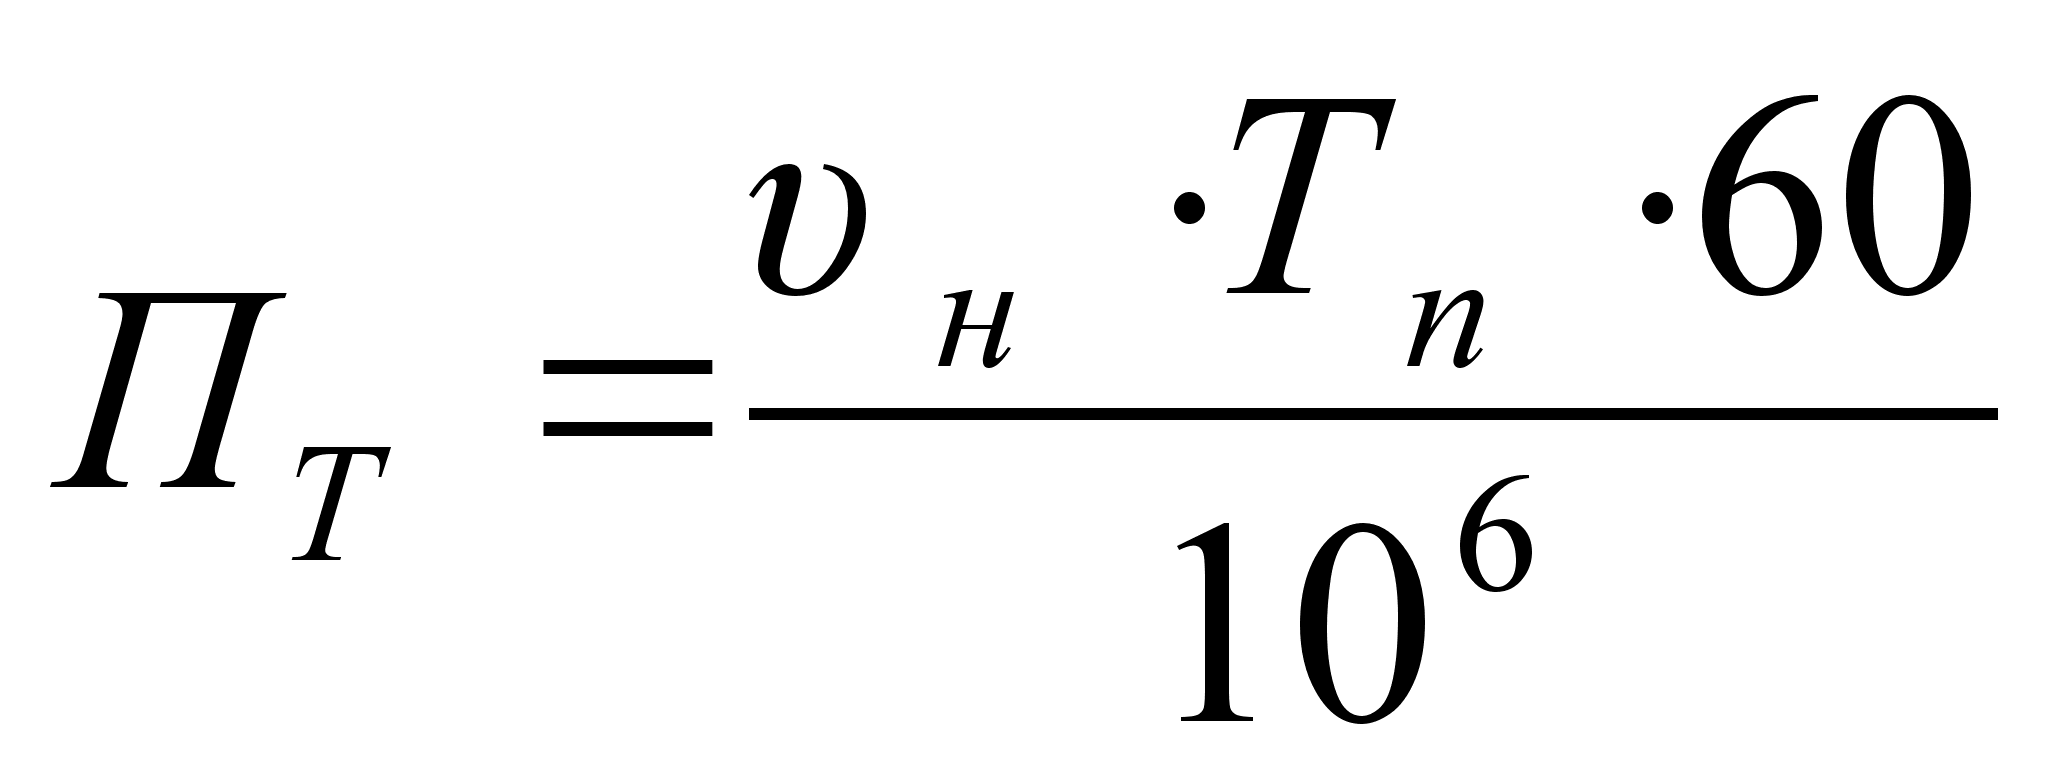
Расчет часовой выработки однониточной пряжи в час ведется по следующей методике:
- определяется число потребных веретен для выработки за 1 час 100 кг пряжи
n1 = 100/Пр1; n2 = 100/Пр2;
- число веретен, требуемых для выработки за 1 час 100 кг обезличенной пряжи
nо = 1 n1 + 2 n2;
- масса обезличенной пряжи, кг, вырабатываемой за 1 час при установленных веретенах (N)
Qo
=
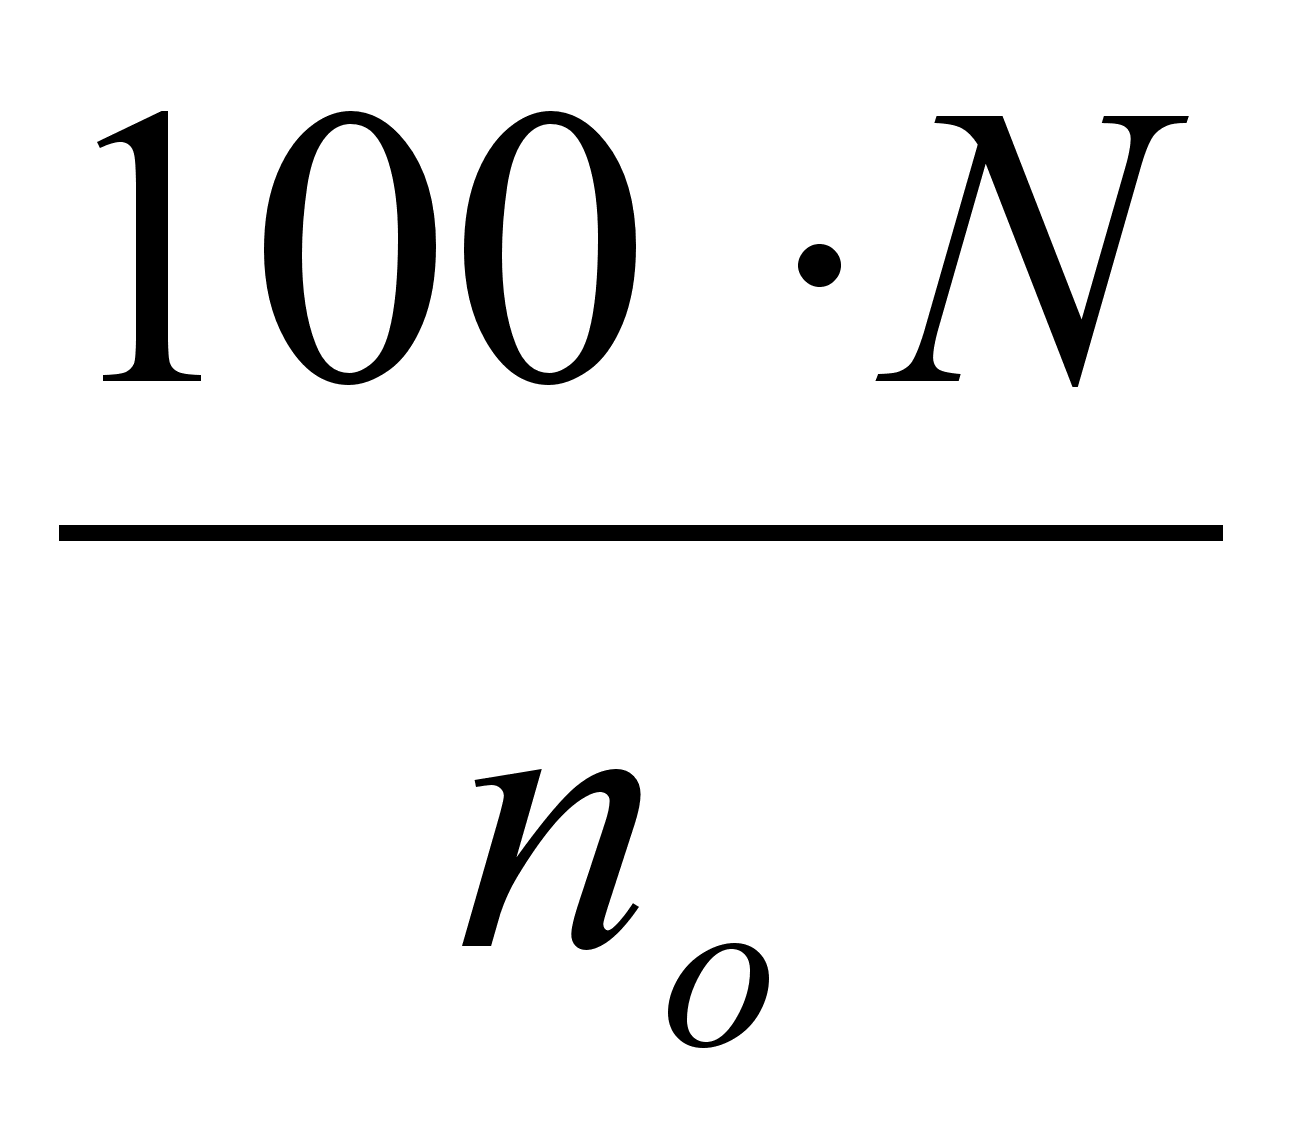
- масса пряжи каждого вида, вырабатываемой за 1 час
Q1 = Qo 1, Q2 = Qo 2
- число веретен, установленных для выработки пряжи каждого вида
n1у
=
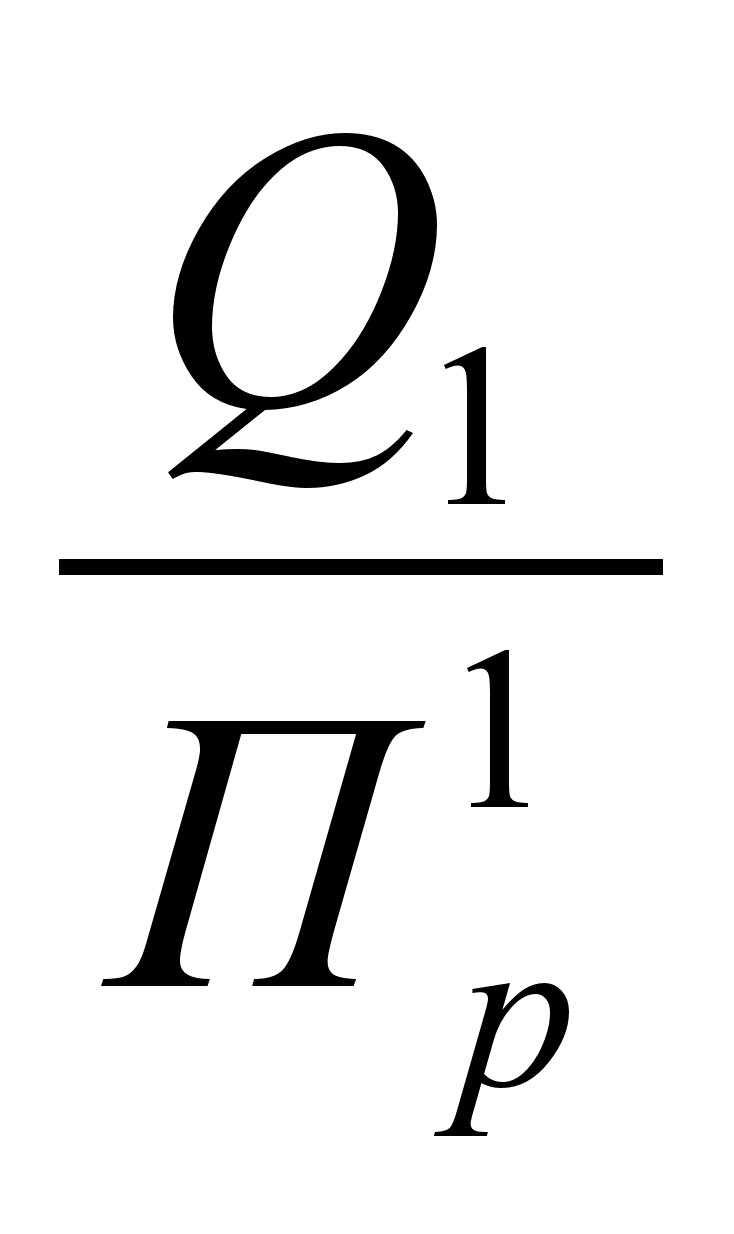 ,
n2у
=
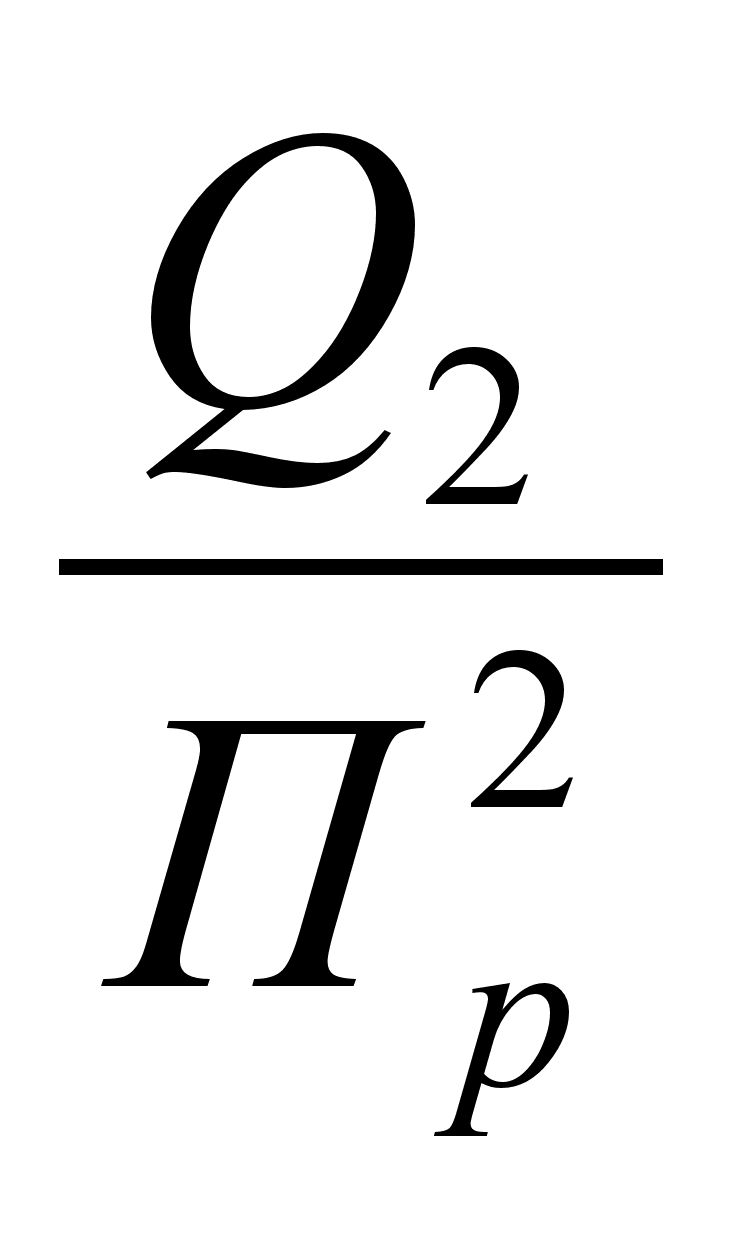 ;
- расчетное число машин для выработки пряжи каждого вида
nм1
=
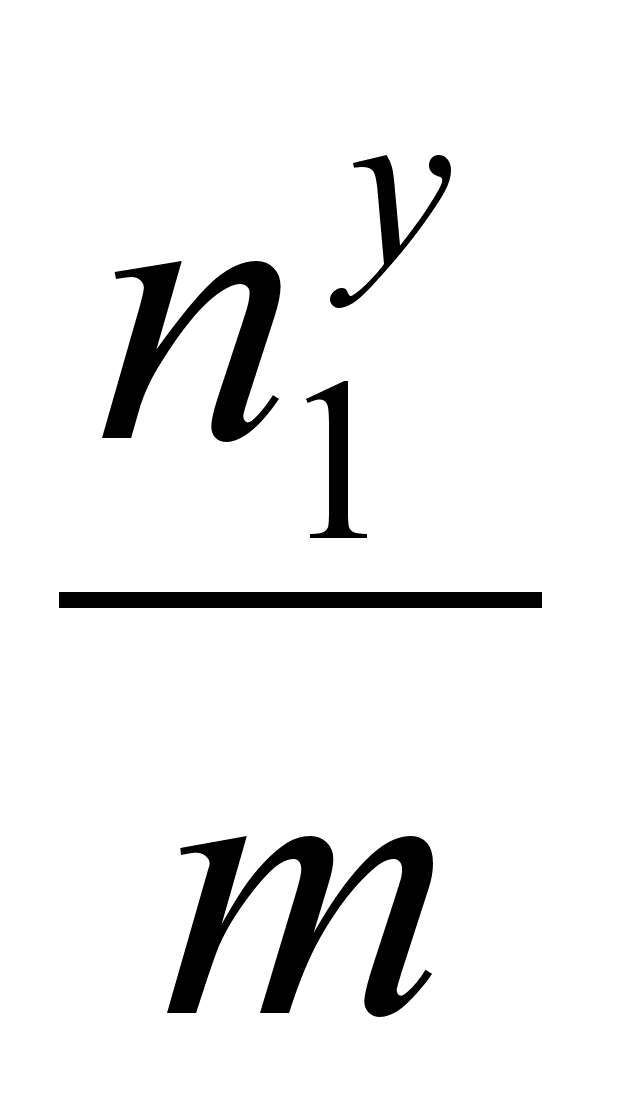 ,
nм1 =
,
где m – число веретен на машине.
Число веретен на машине для выработки аппаратной пряжи принимают 240 или 300 в зависимости от линейной плотности вырабатываемой пряжи, нормы обслуживания и опыта работы предприятия.
Расчетное число машин для выработки пряжи каждого вида, как правило, получается не целое. В этом случае следует округлить число машин до целого числа и произвести коррекцию производительности веретена следующим образом:
- принятое число машин (целое число)
nмо – число машин для выработки основной пряжи;
nму – число машин для выработки уточной пряжи;
- корректированная производительность одного веретена, кг/час.
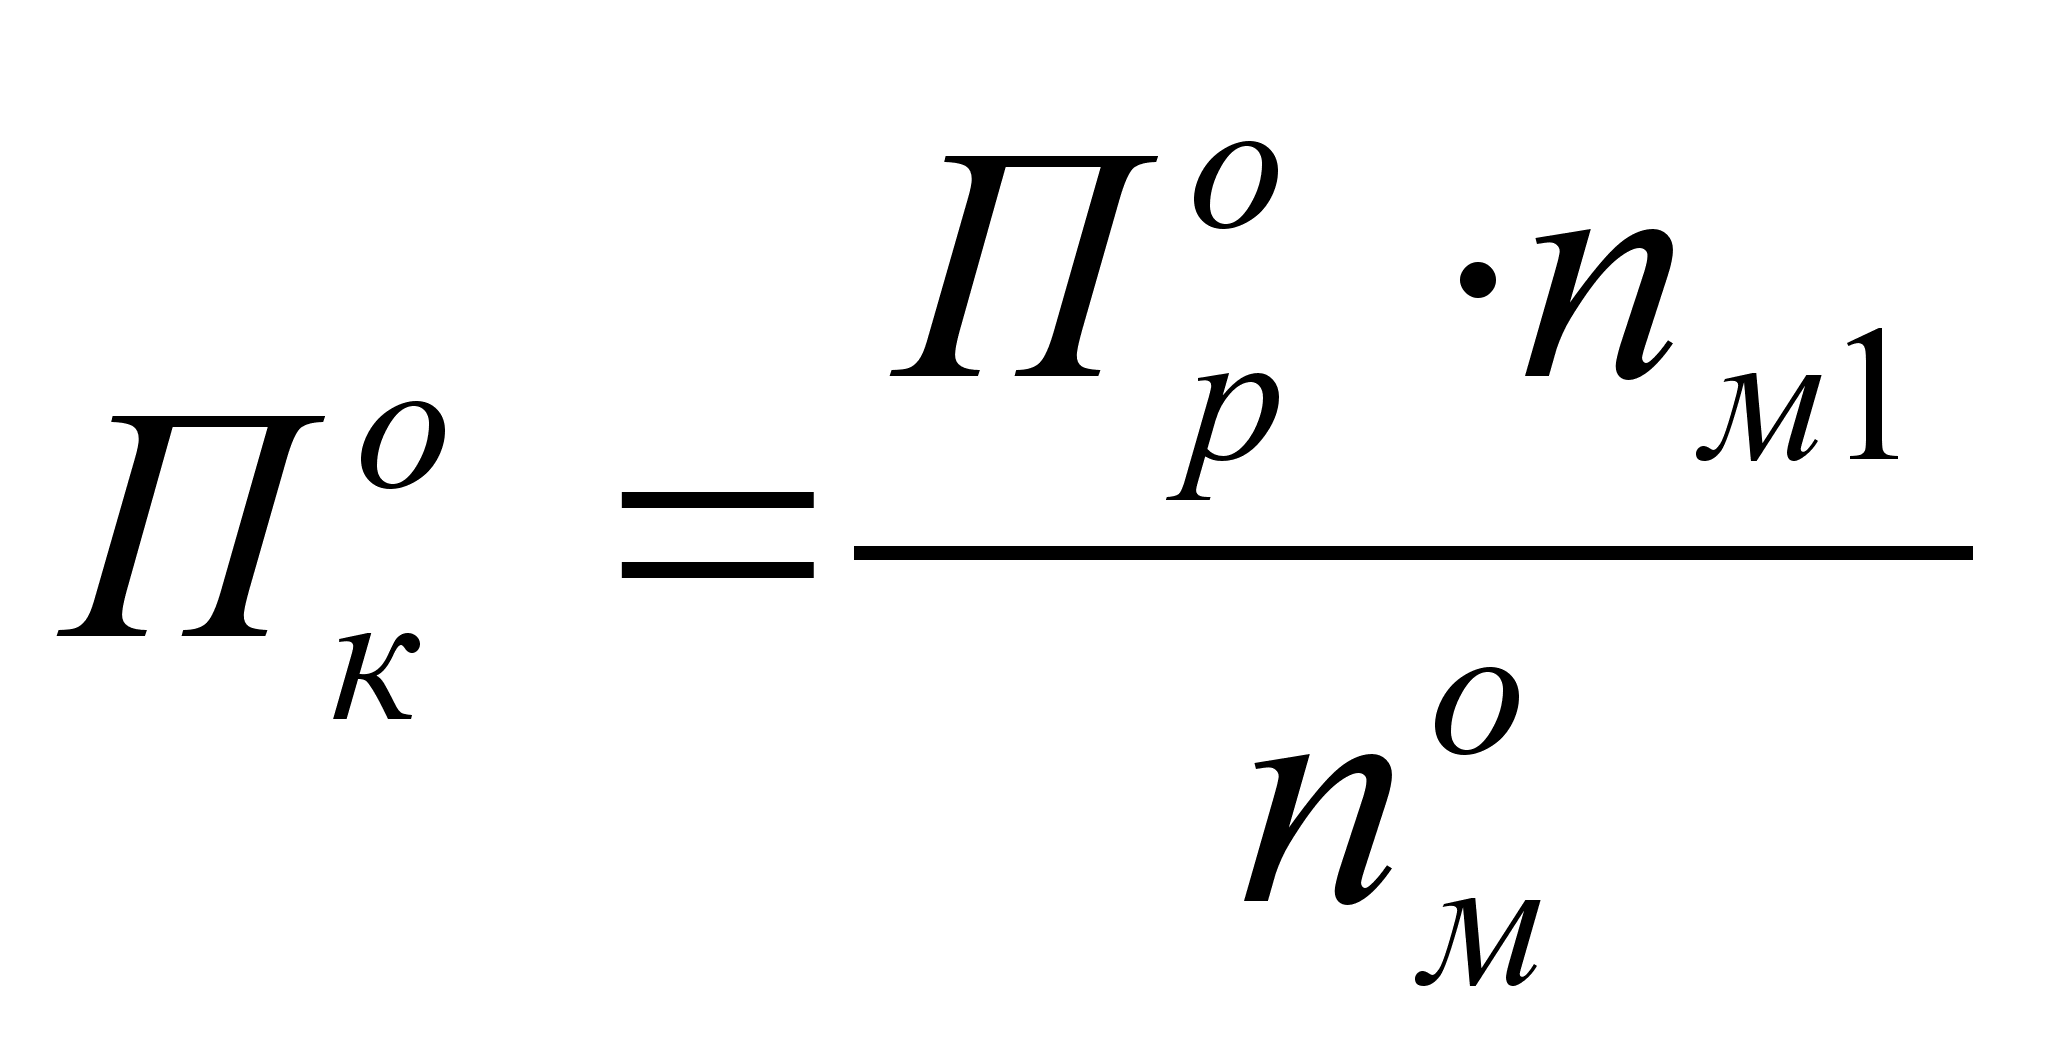
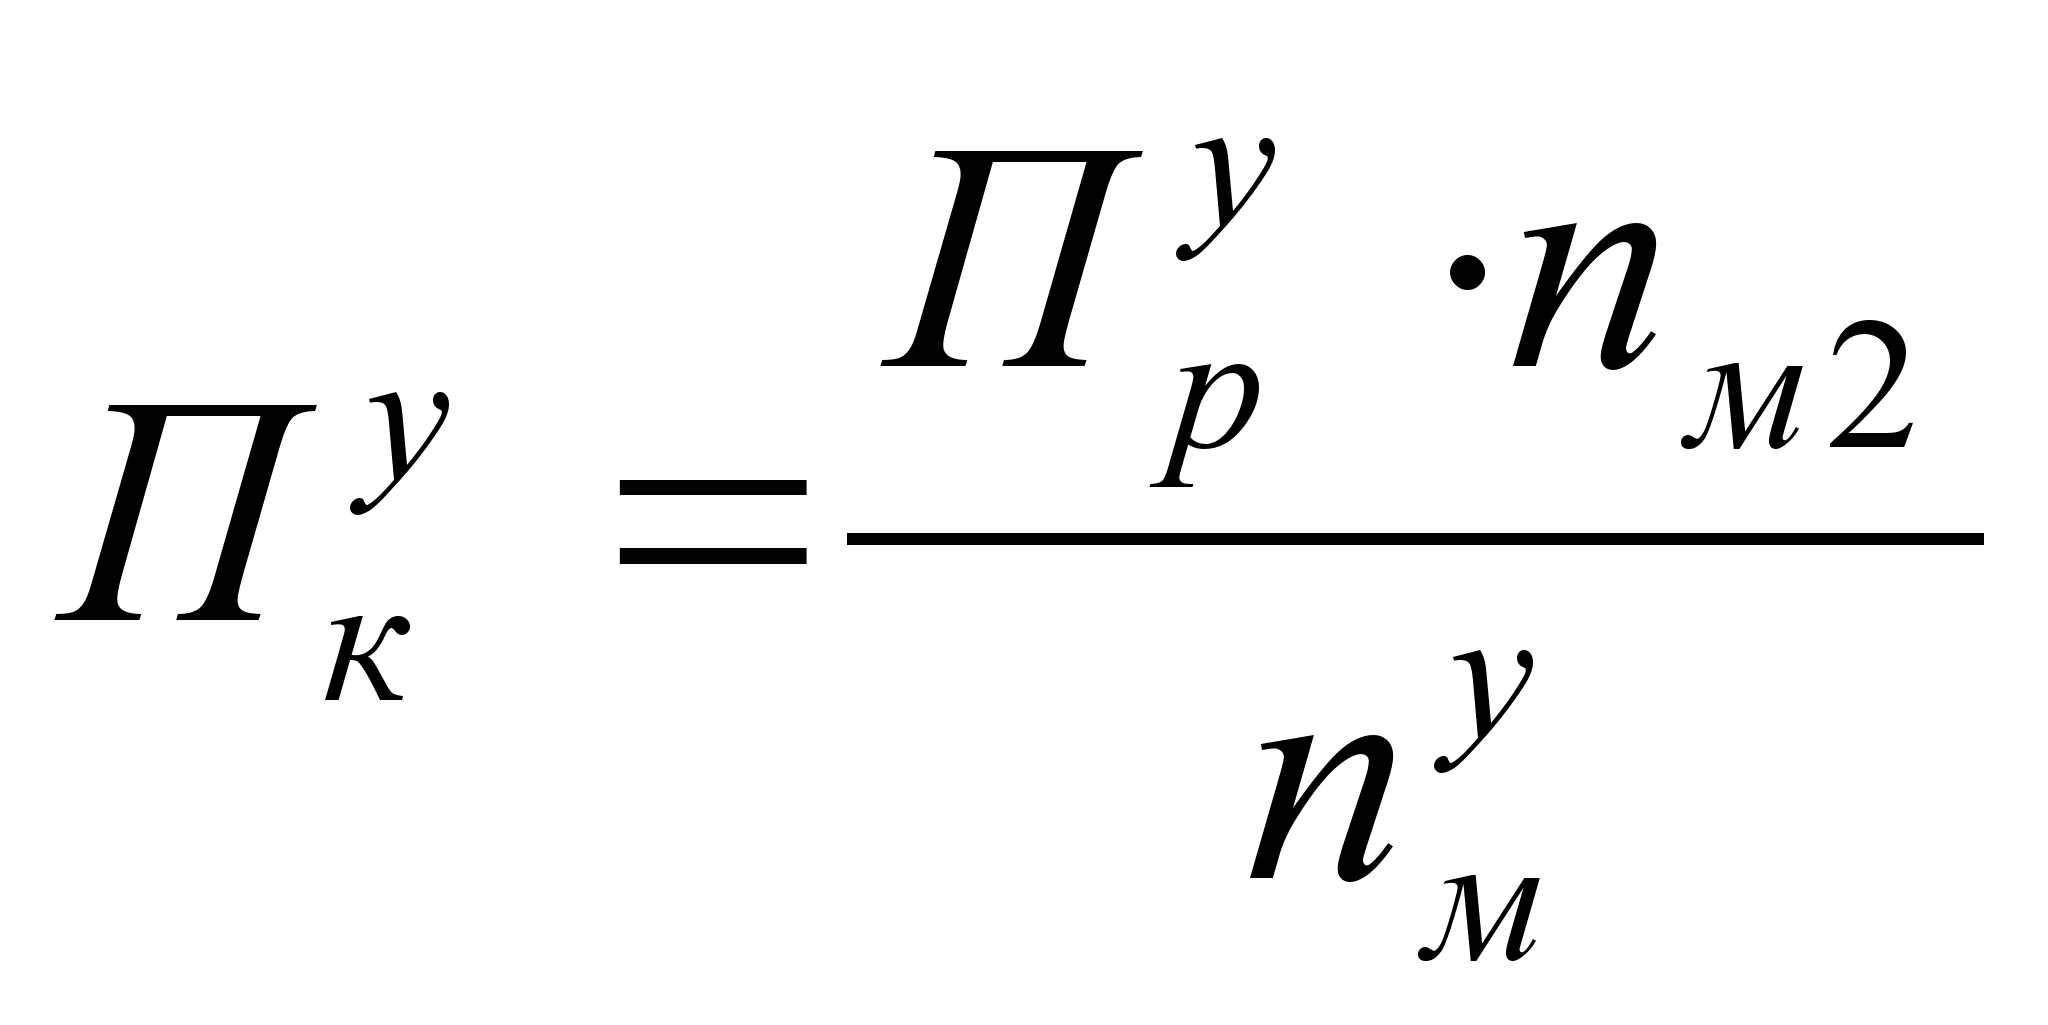 .
Полученная таким образом производительность одного веретена закладывается в расчет технологических параметров прядильной машины (табл. 4.2).
Вариант 4. Мощность задана числом установленных чесальных аппаратов (М), указан ассортимент (1 + 2 = 1). Расчет рекомендуется вести в следующем порядке:
а. Выбирают чесальный аппарат (тип, марку) и приводят его характеристику.
Для производства аппаратной ровницы используют различные кардочесальные аппараты как отечественного, так и зарубежного производства. Отличает эти аппараты прежде всего производительность, габариты, назначение.
В связи с этим при выборе чесального аппарата необходимо учитывать характер перерабатываемой смеси, ее состав, тонину и длину волокон, состояние смеси, ее засоренность, а также линейную плотность пряжи, которую предстоит вырабатывать, вытяжку на прядильной машине, тип прядильной машины на которой будет перерабатываться ровница.
Во всех случаях при выборе чесального аппарата необходимо стремиться к тому, чтобы при высоком качестве прочеса и ровницы получить возможно большую производительность аппарата.
В приложении 13, справочнике [16] приведены характеристики чесальных аппаратов различных марок.
б. Выбирают и обосновывают технологические параметры заправки аппарата.
Выбор технологических параметров заправки кардочесального аппарата связан непосредственно с конструктивными особенностями принятого аппарата и зависит от вида перерабатываемого сырья.
Поэтому при выборе технологических параметров следует руководствоваться технической характеристикой аппарата и нормами технологического режима.
Так ширина делительных ремешков на каретке чесального аппарата (вр) и число ремешков (mр) зависит главным образом от толщины вырабатываемой ровницы и рабочей ширины кардочесального аппарата. Возможные варианты числа ремешков и их ширина представлены в приложении 13.
Согласно технической характеристики принятого аппарата выбирают частоту вращения главного барабана ровничной машины.
Важным заправочным параметром кардочесального аппарата является загрузка от питания (п). От ее величины зависит качество прочеса и производительность аппарата. Поэтому величину загрузки (п) рекомендуется выбирать согласно норм [6] и опыта работы предприятия. Нормативные загрузки (п) представлены в таблице 4.4.
Таблица 4.4
Значение питающей загрузки п выпускного главного
барабана чесального аппарата, г/м2
|
Марка Аппарата |
Группа смеси | ||||||||||
| I | II | III | VI | V | VI | VII | VIII | XI | X | XI | |
| Трехпрочесные односъемные | |||||||||||
|
Ч-31-Ш, CR-24 Ч-31-Ш4, |
0,48 | 0,55 | 0,50 | 0,58 | 0,6 | 0,65 | - | - | - | - | - |
| Двухпрочесные односъемные | |||||||||||
|
Ч-224Ш, CR-322 |
- | - | - | - | 0,64 | 0,70 | 0,76 | 1,00 | 0,76 | 0,82 | 0,76 |
| Двухпрочесные двухсъемные | |||||||||||
|
Ч-22-Ш, Текстима Н-253 и другие |
- | - | - | - | 0,64 | 0,70 | 0,79 | 0,91 | 0,79 | 0,82 | 0,79 |
Примечание: 1. Если смесь содержит 70 % и более химических волокон, то значение п могут быть повышены на 10%.
в. Рассчитывают КПВ,КРО, определяют расчетную производительность аппарата для ровницы каждого вида.
Коэффициент полезного времени (КПВ) и коэффициент работающего оборудования (КРО) рассчитываются по методике экономической части дипломного проекта [22].
Последовательный выбор заправочных данных и технологический расчет кардочесального аппарата рекомендуется вести в форме таблицы 4.5.
Таблица 4.5
Выбор и расчет технологических параметров
кардочесального аппарата
| № п/п | Наименование компонента | Обозначение или расчетная формула | Артикул | |||
| А | Б | |||||
| основа | уток | основа | уток | |||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 |
| 1. | Линейная плотность пряжи, текс |
Тпр |
||||
| 2. | Вытяжка в прядении | Е | ||||
| 3. | Линейная плотность ровницы, текс |
Тр |
||||
| 4. | Число ремешков на аппарате |
mр |
||||
| 5. | Ширина ремешка, мм |
вр |
||||
| 6. |
Число оборотов главного барабана ровничной машины, мин -1 |
nг.б. |
||||
| 7. | Диаметр главного барабана, м |
Дг.б. |
||||
| 8. | Окружная скорость гл. барабана ровничной машины, м/мин |
г.б. = Дг.б. nг.б. |
||||
| 9. |
Загрузка от питания главного барабана ровничной машины, г/м2 |
п |
||||
продолжение таблицы 4.5
| 1 | 2 | 3 | 4 | 5 | 6 | 7 |
| 10. |
Скорость наматывания ровницы, м/мин |
н
= 0,98
|
||||
| 11. |
Коэффициент полезного времени |
КПВ | ||||
| 12. |
Коэффициент работающего оборудования |
КРО | ||||
| 13. | Коэффициент использования оборудования |
КИМ = КПВ КРО |
||||
| 14. | Теоретическая производительность аппарата, кг/час |
|
||||
| 15. | Теоретическая производительность аппарата, км/час |
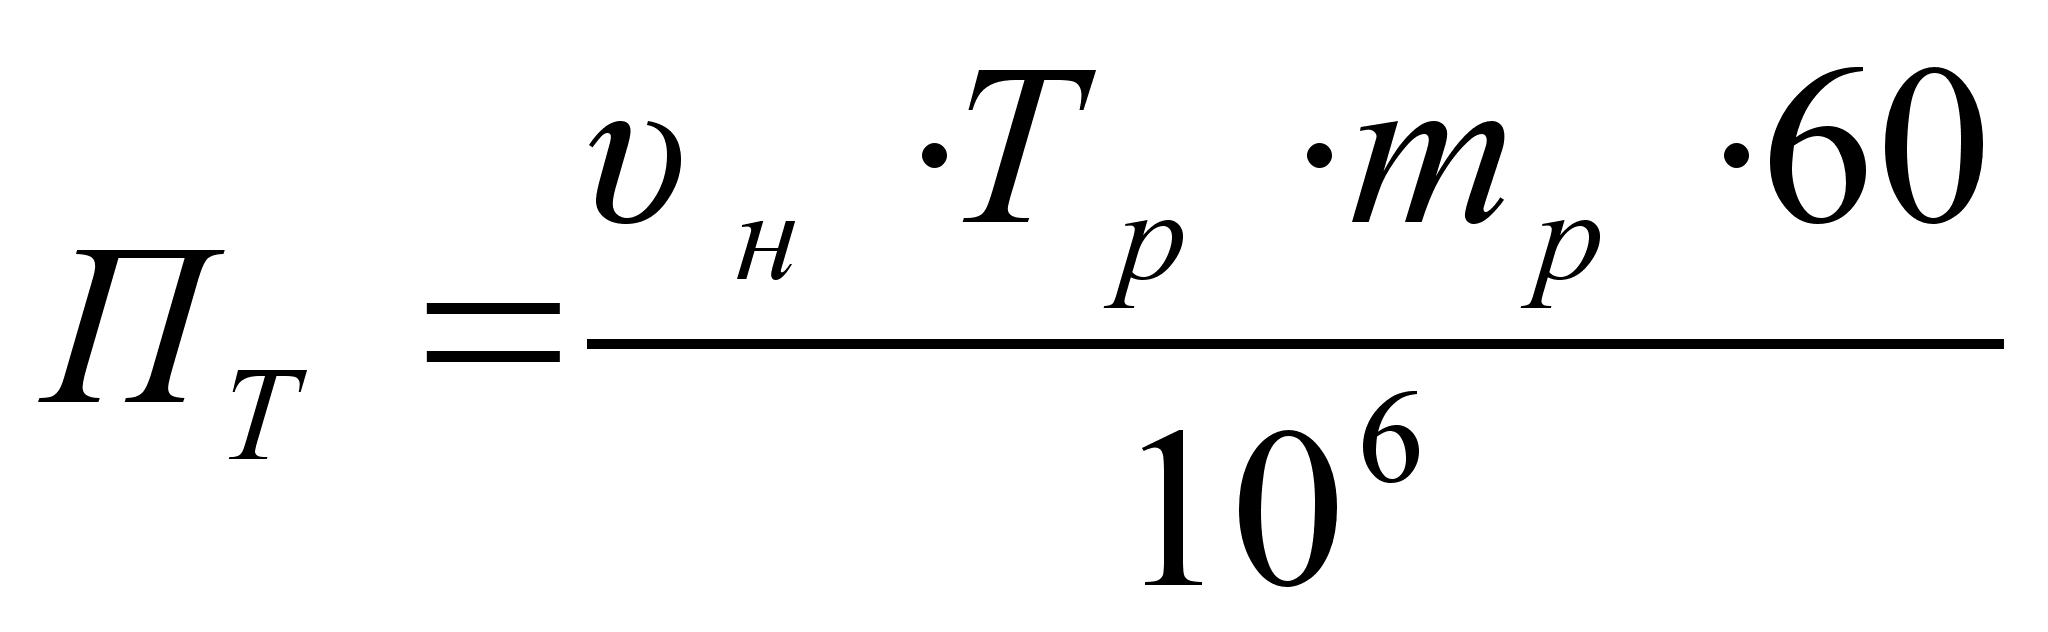
Пт = 0,06 н mр |
||||
| 16. | Расчетная производительность аппарата, кг/ч и км/ч |
Пр = Пт КИМ |
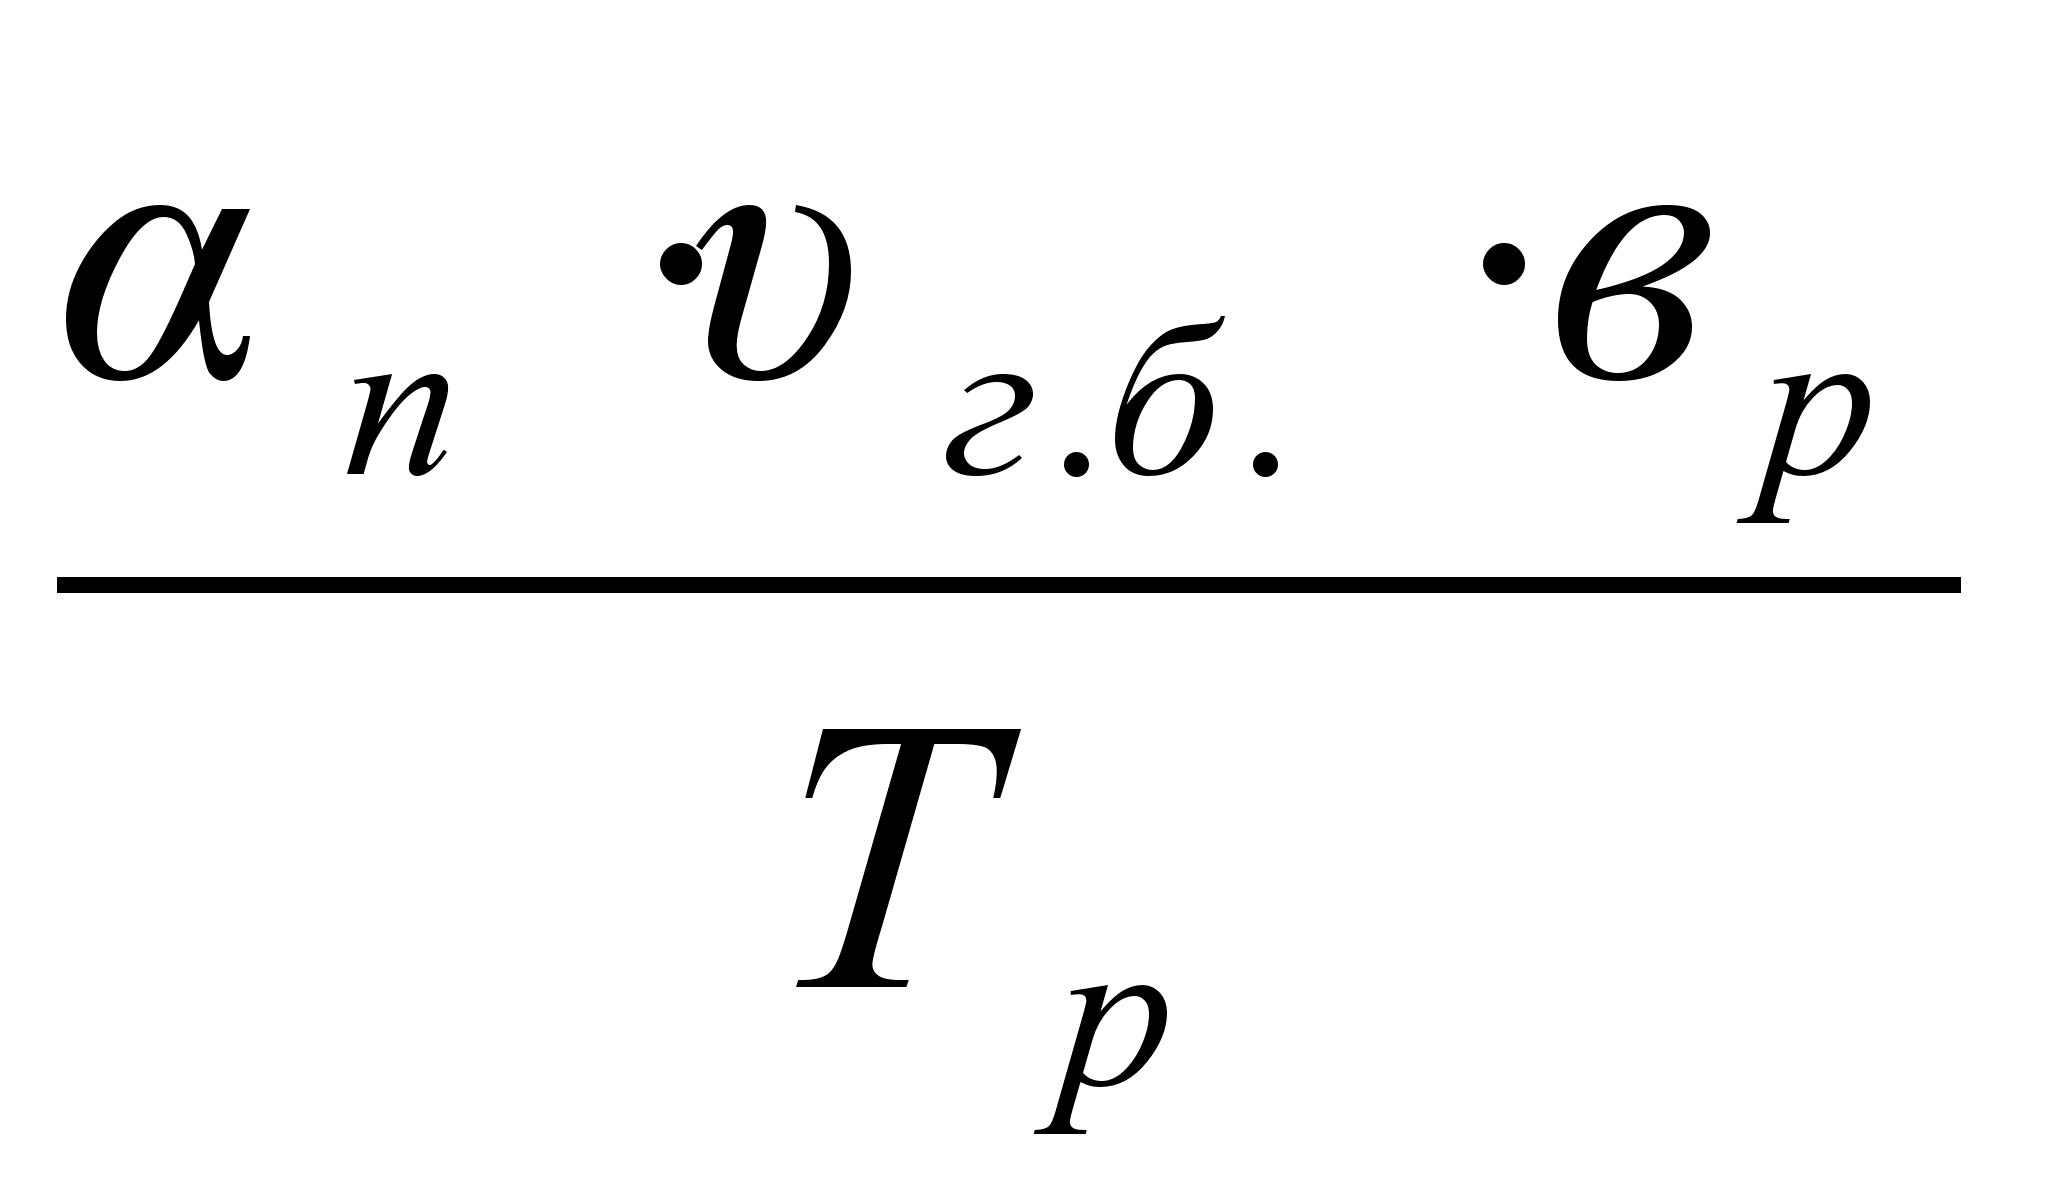
После того, как определили расчетную производительность кардочесального аппарата переходят к расчету часовой выработки ровницы. Данный расчет рекомендуется вести в форме таблицы 4.6.
Таблица 4.6
Расчет часовой выработки ровницы
| №п/п |
Наименование показателя |
Артикул ткани |
|||
| А | Б | ||||
| Основа | Уток | Основа | Уток | ||
| 1 | 2 | 3 | 4 | 5 | 6 |
1. |
Доля аппаратов для выработки тканей заданных артикулов |
1 |
2 |
||
2. |
Число аппаратов закрепленных за данным артикулом |
МА = М 1 |
МБ = М 2 |
||
| 3. |
Доля потребного количества основной и уточной пряжа для выработки одного метра готовой ткани |
|
|
|
|
| из балансного расчета | |||||
| 4. |
Расчетная производительность аппаратов при выработке ровницы, кг/час |
ПрА |
ПрБ |
||
| из таблицы 4.5. | |||||
| 5. |
Расчетное количество чесальных аппаратов необходимых для выработки ровницы заданного ассортимента |
|
|
|
|
| 6. |
Принятое количество аппаратов |
mо |
mу |
mо |
mу |
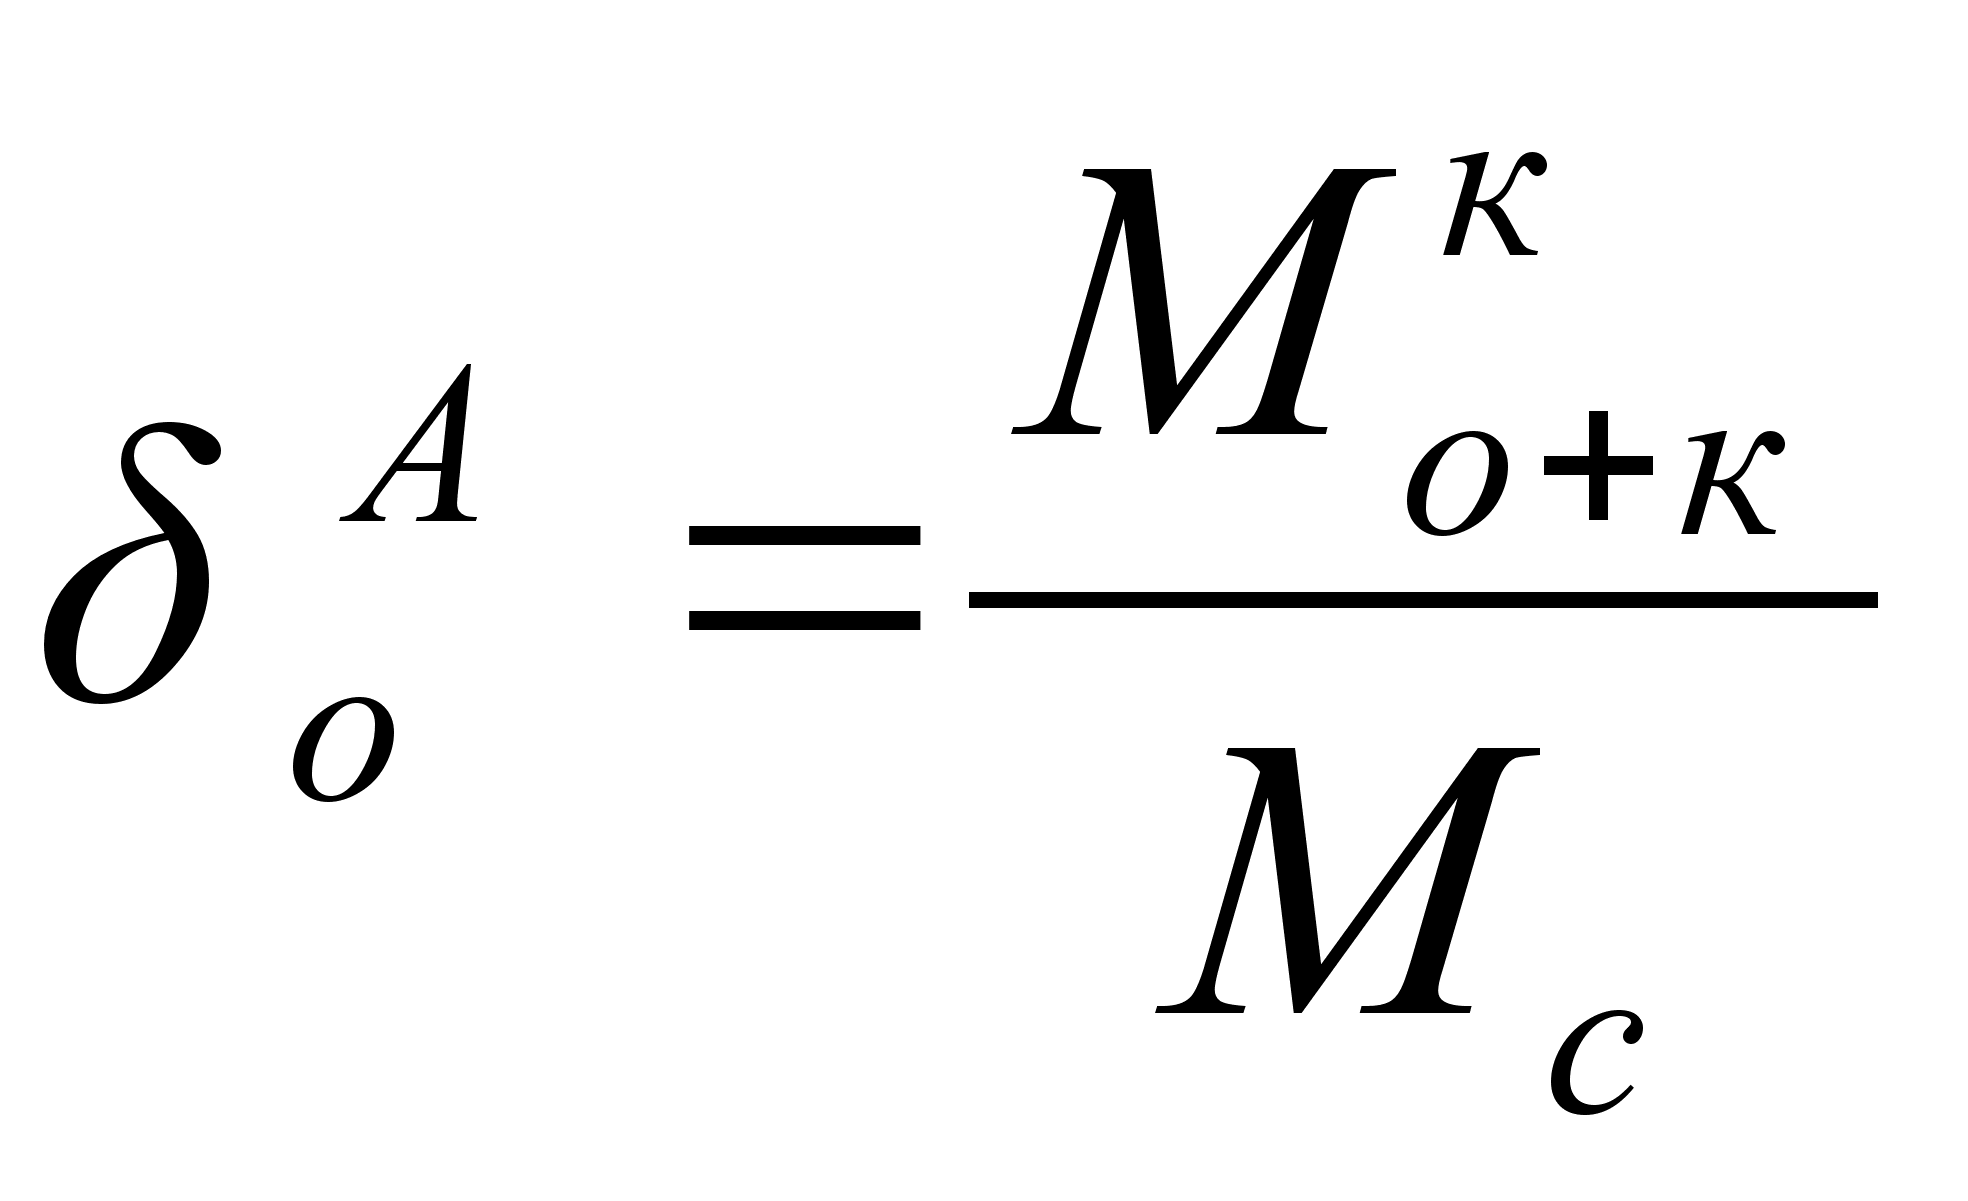
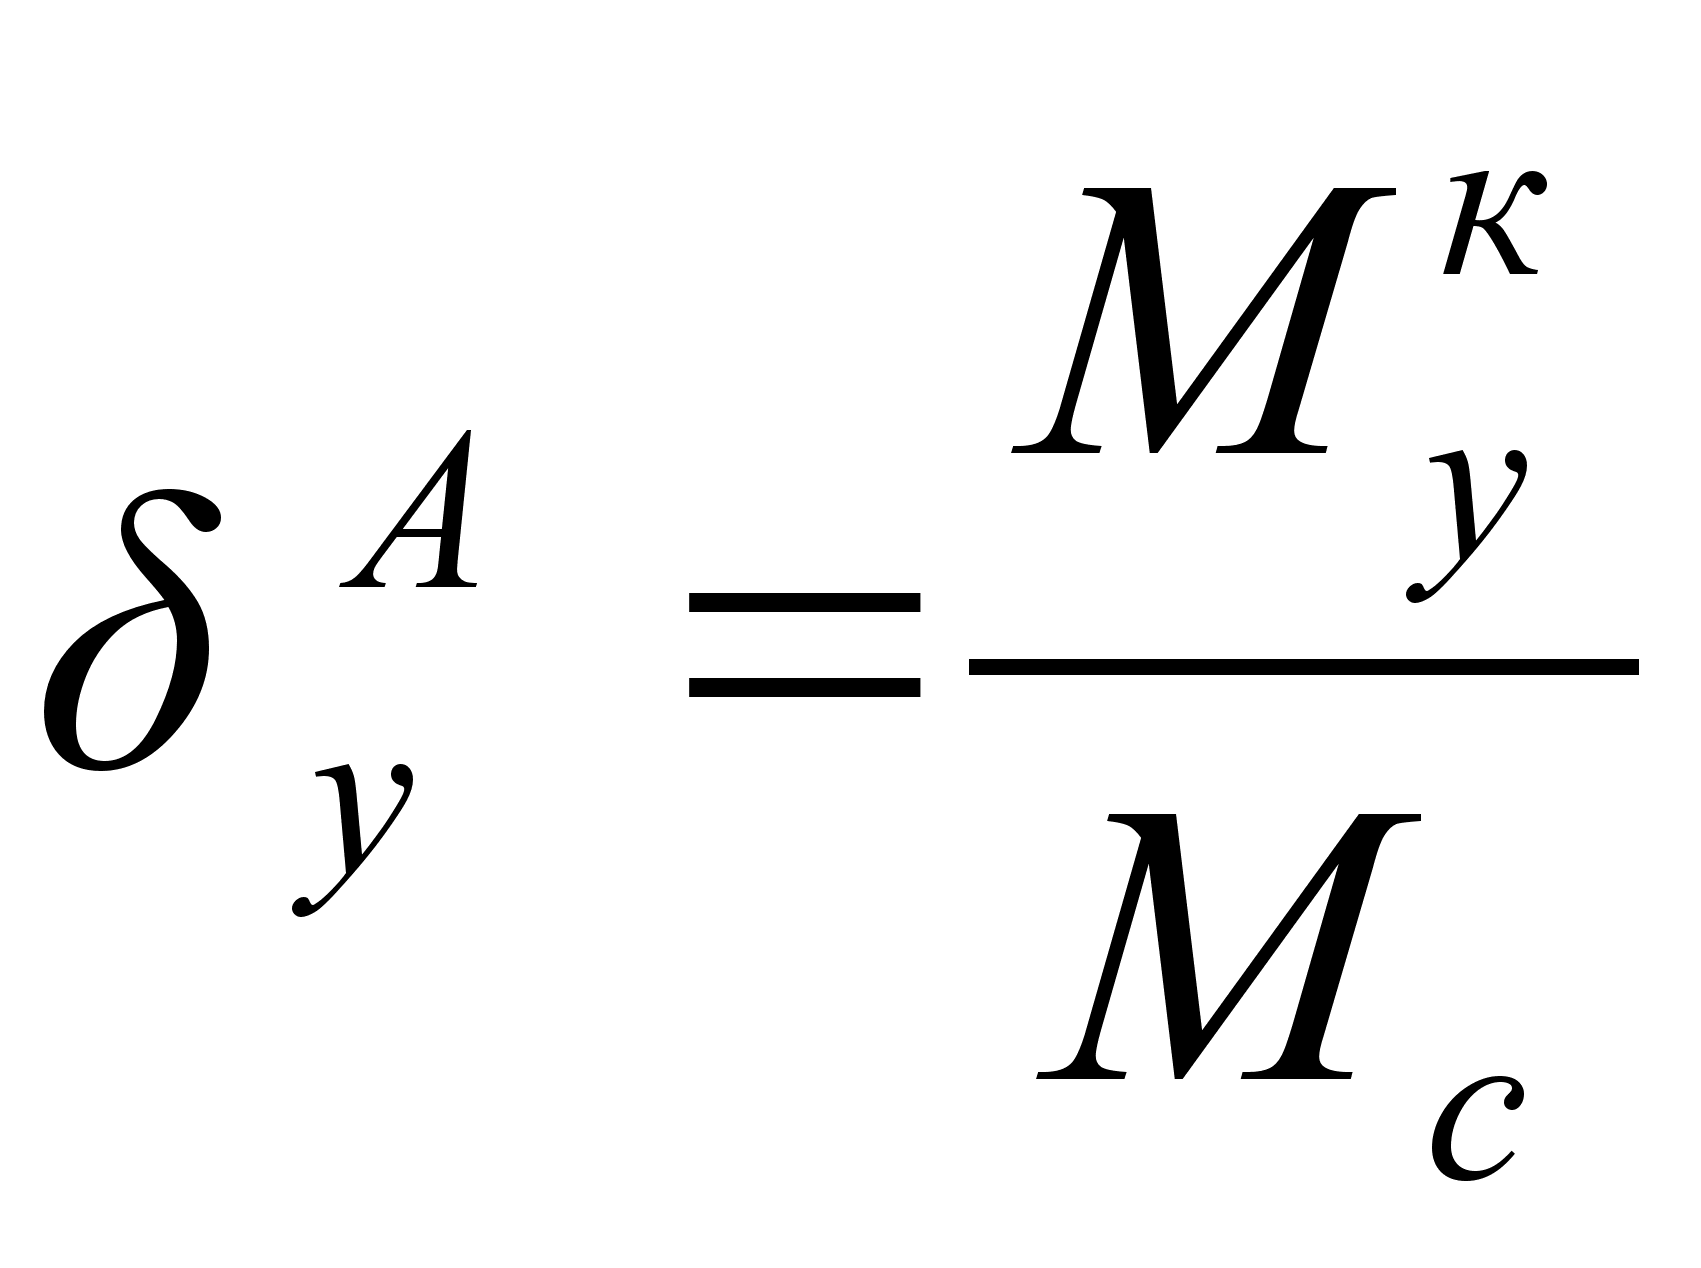
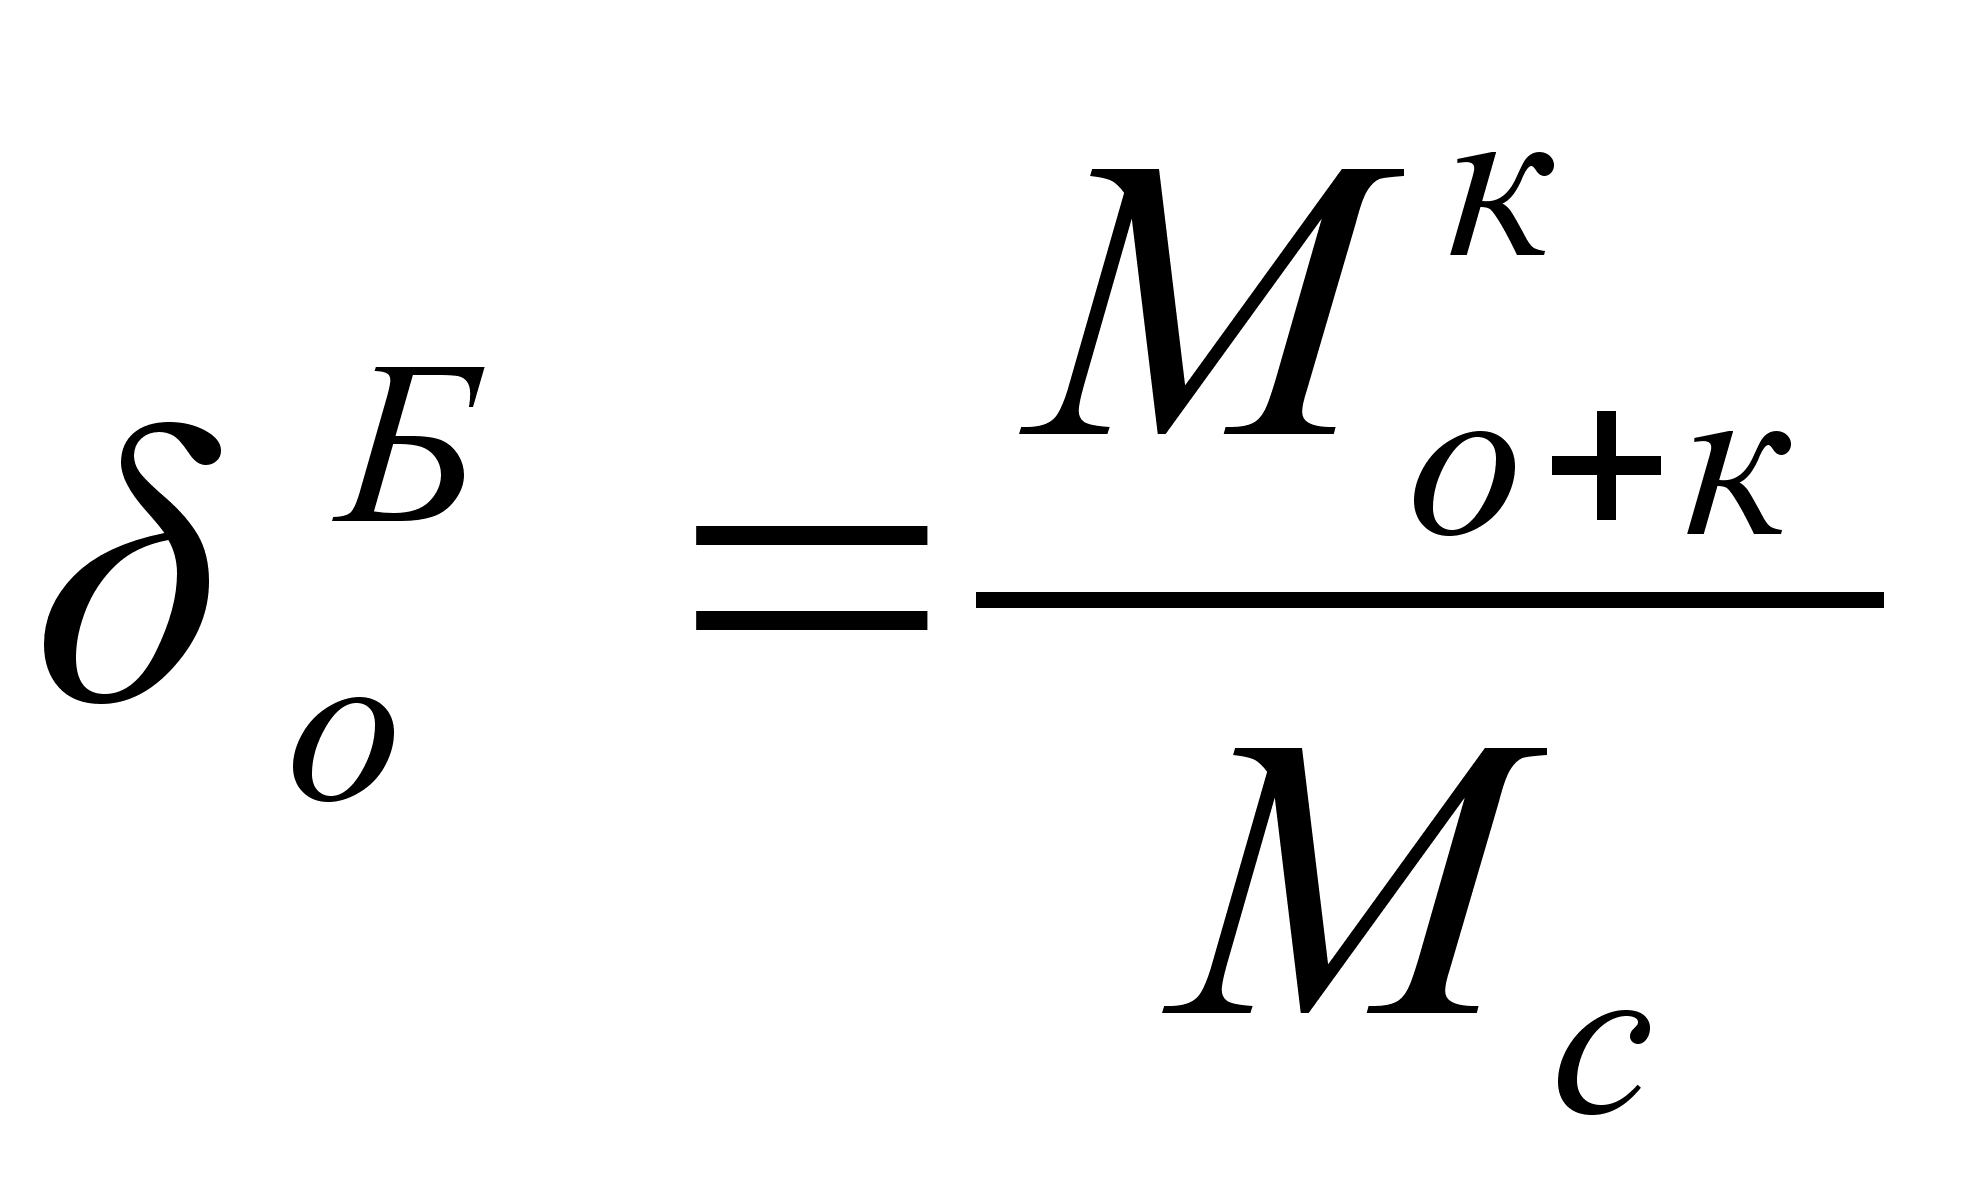
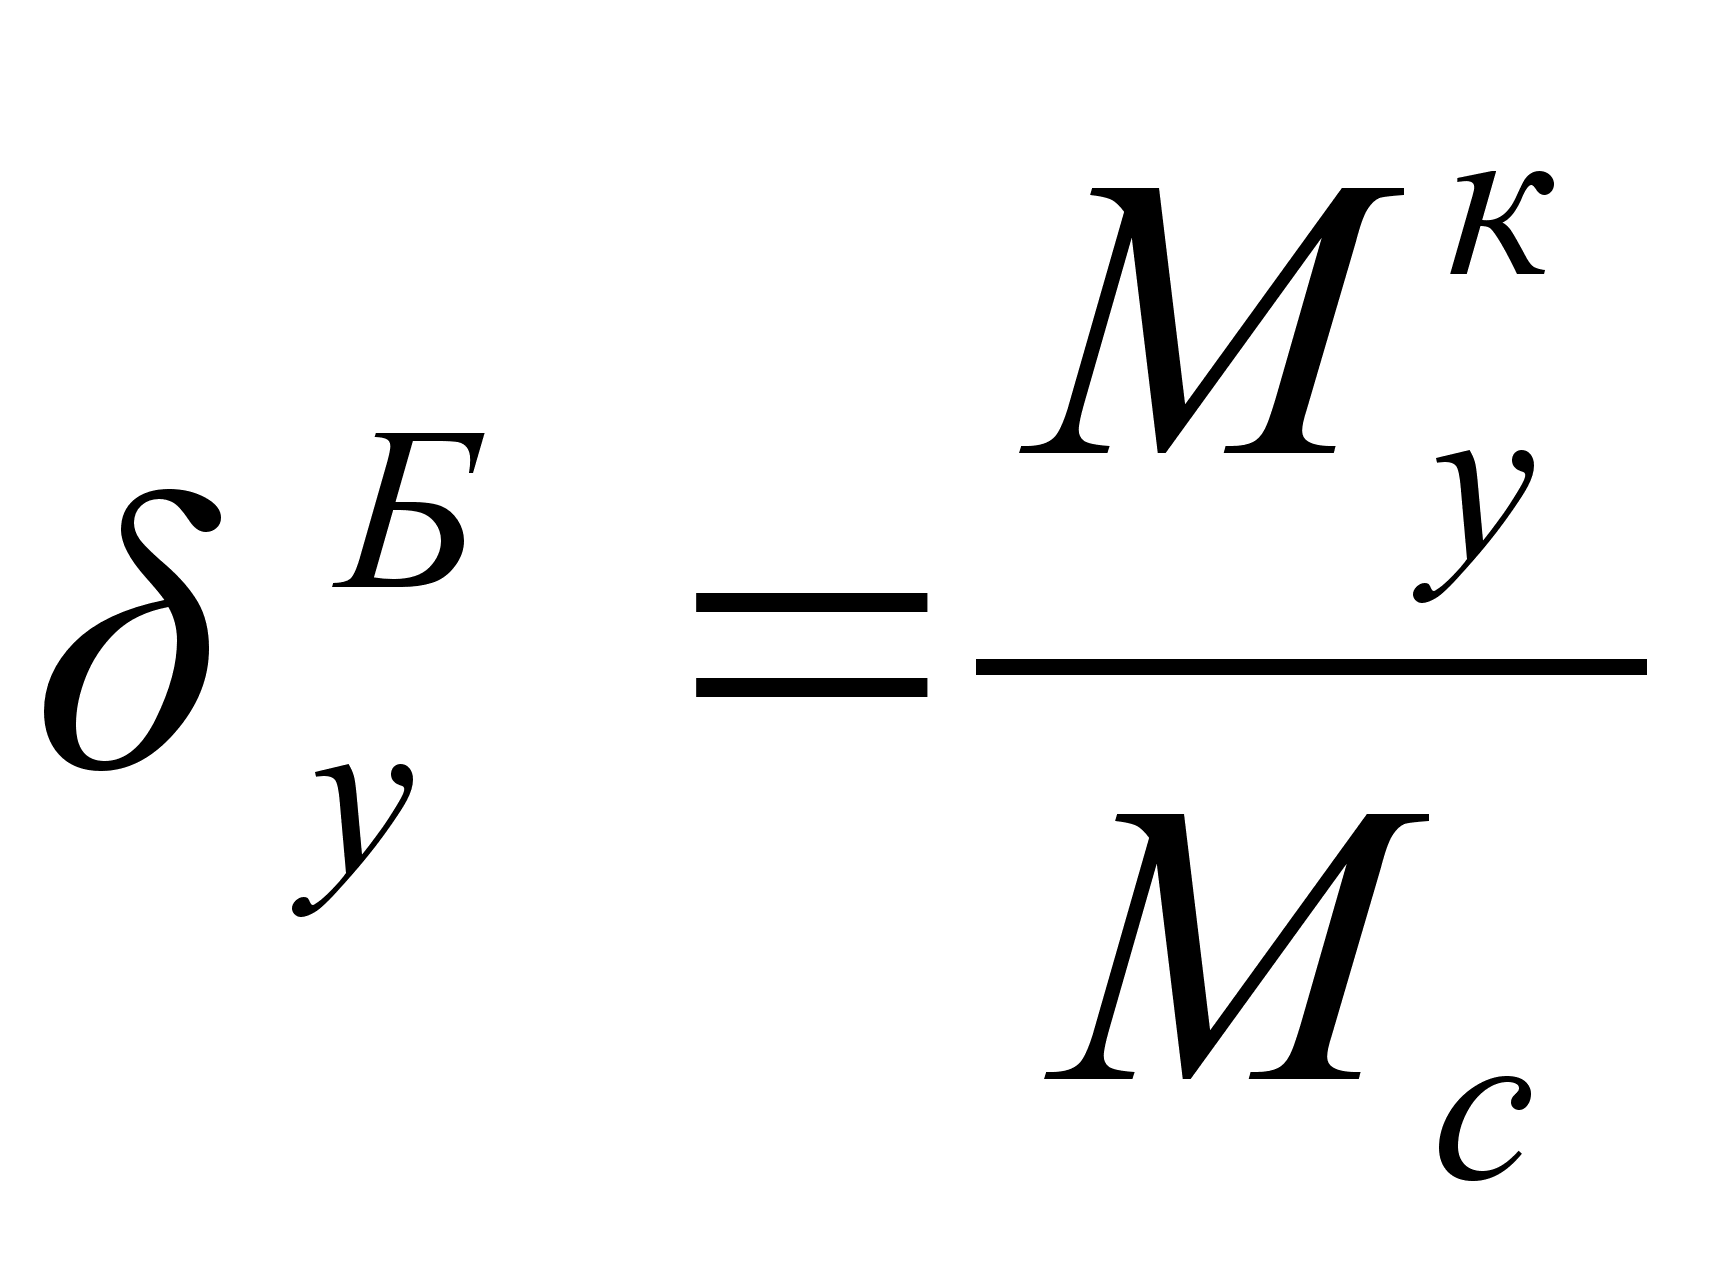
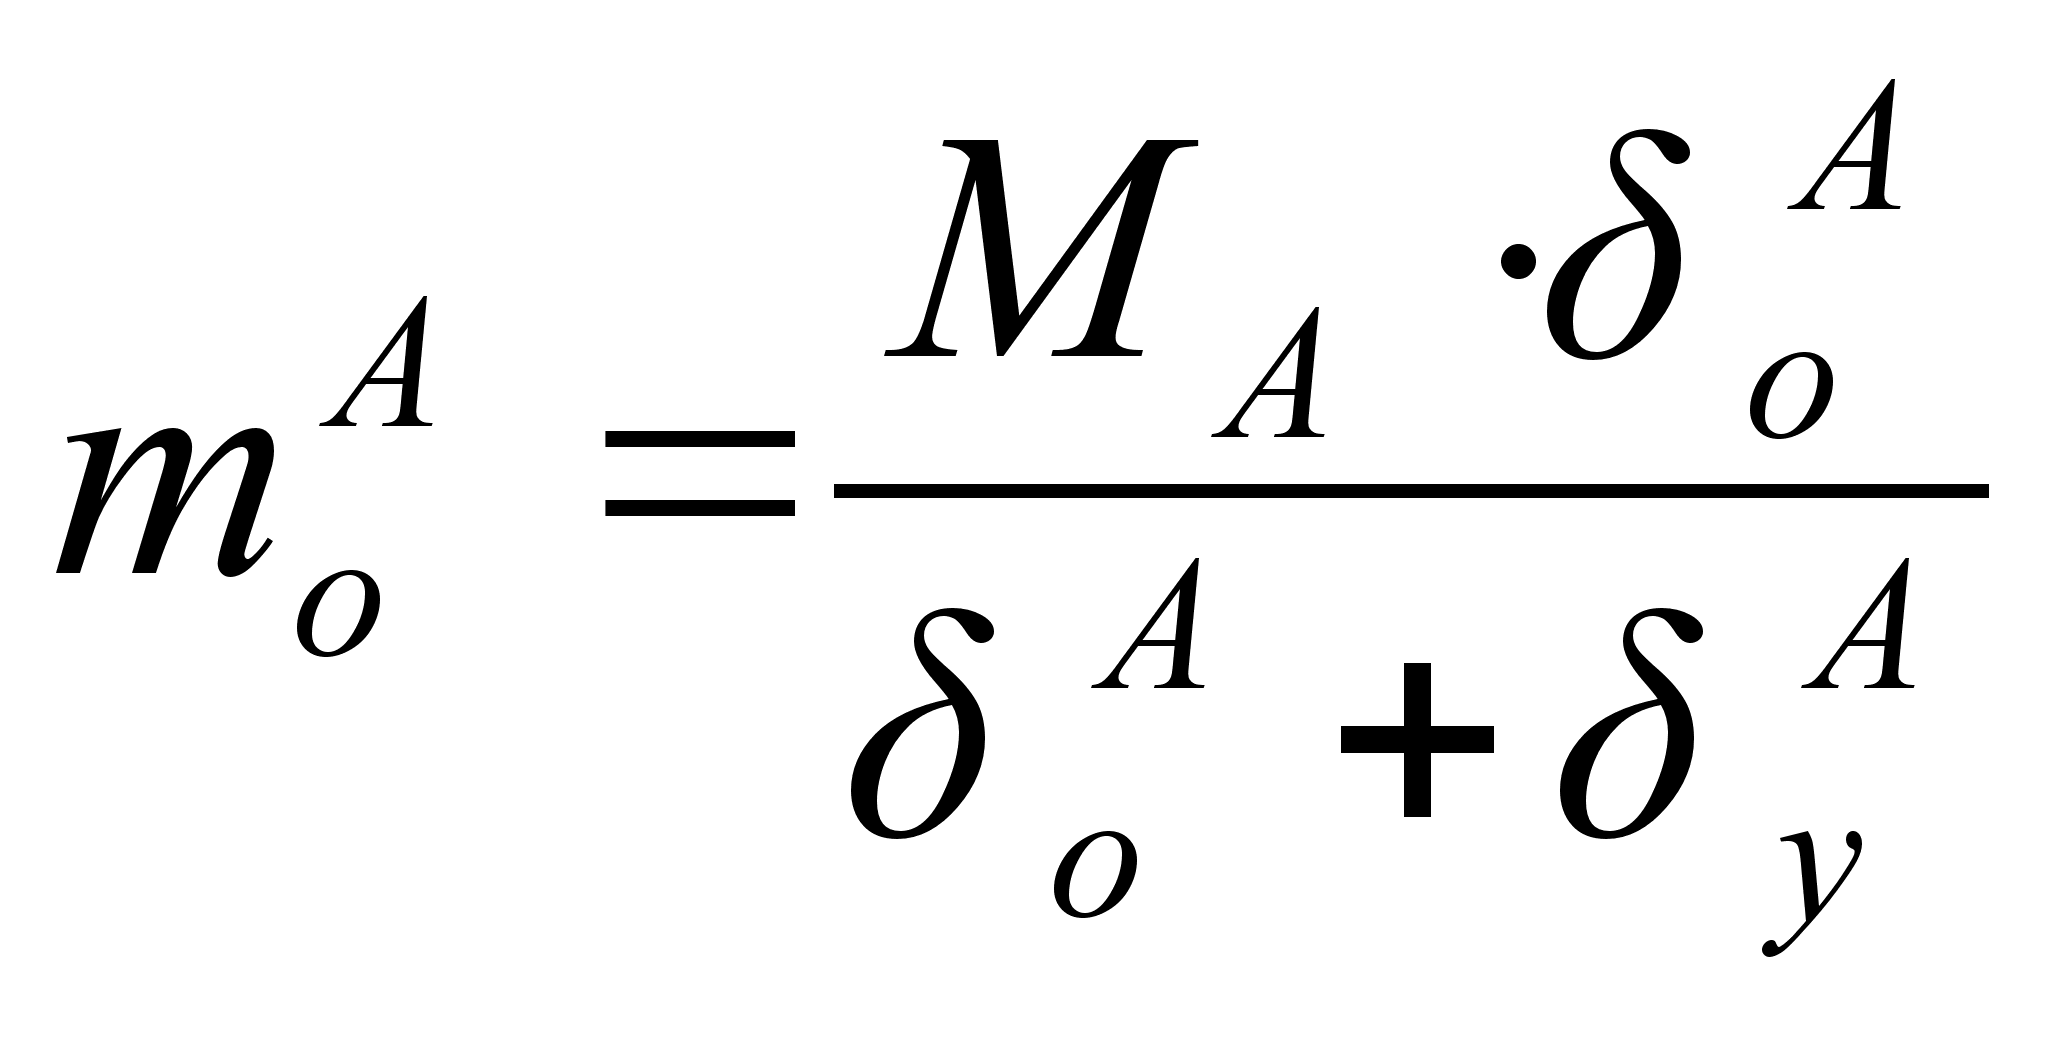
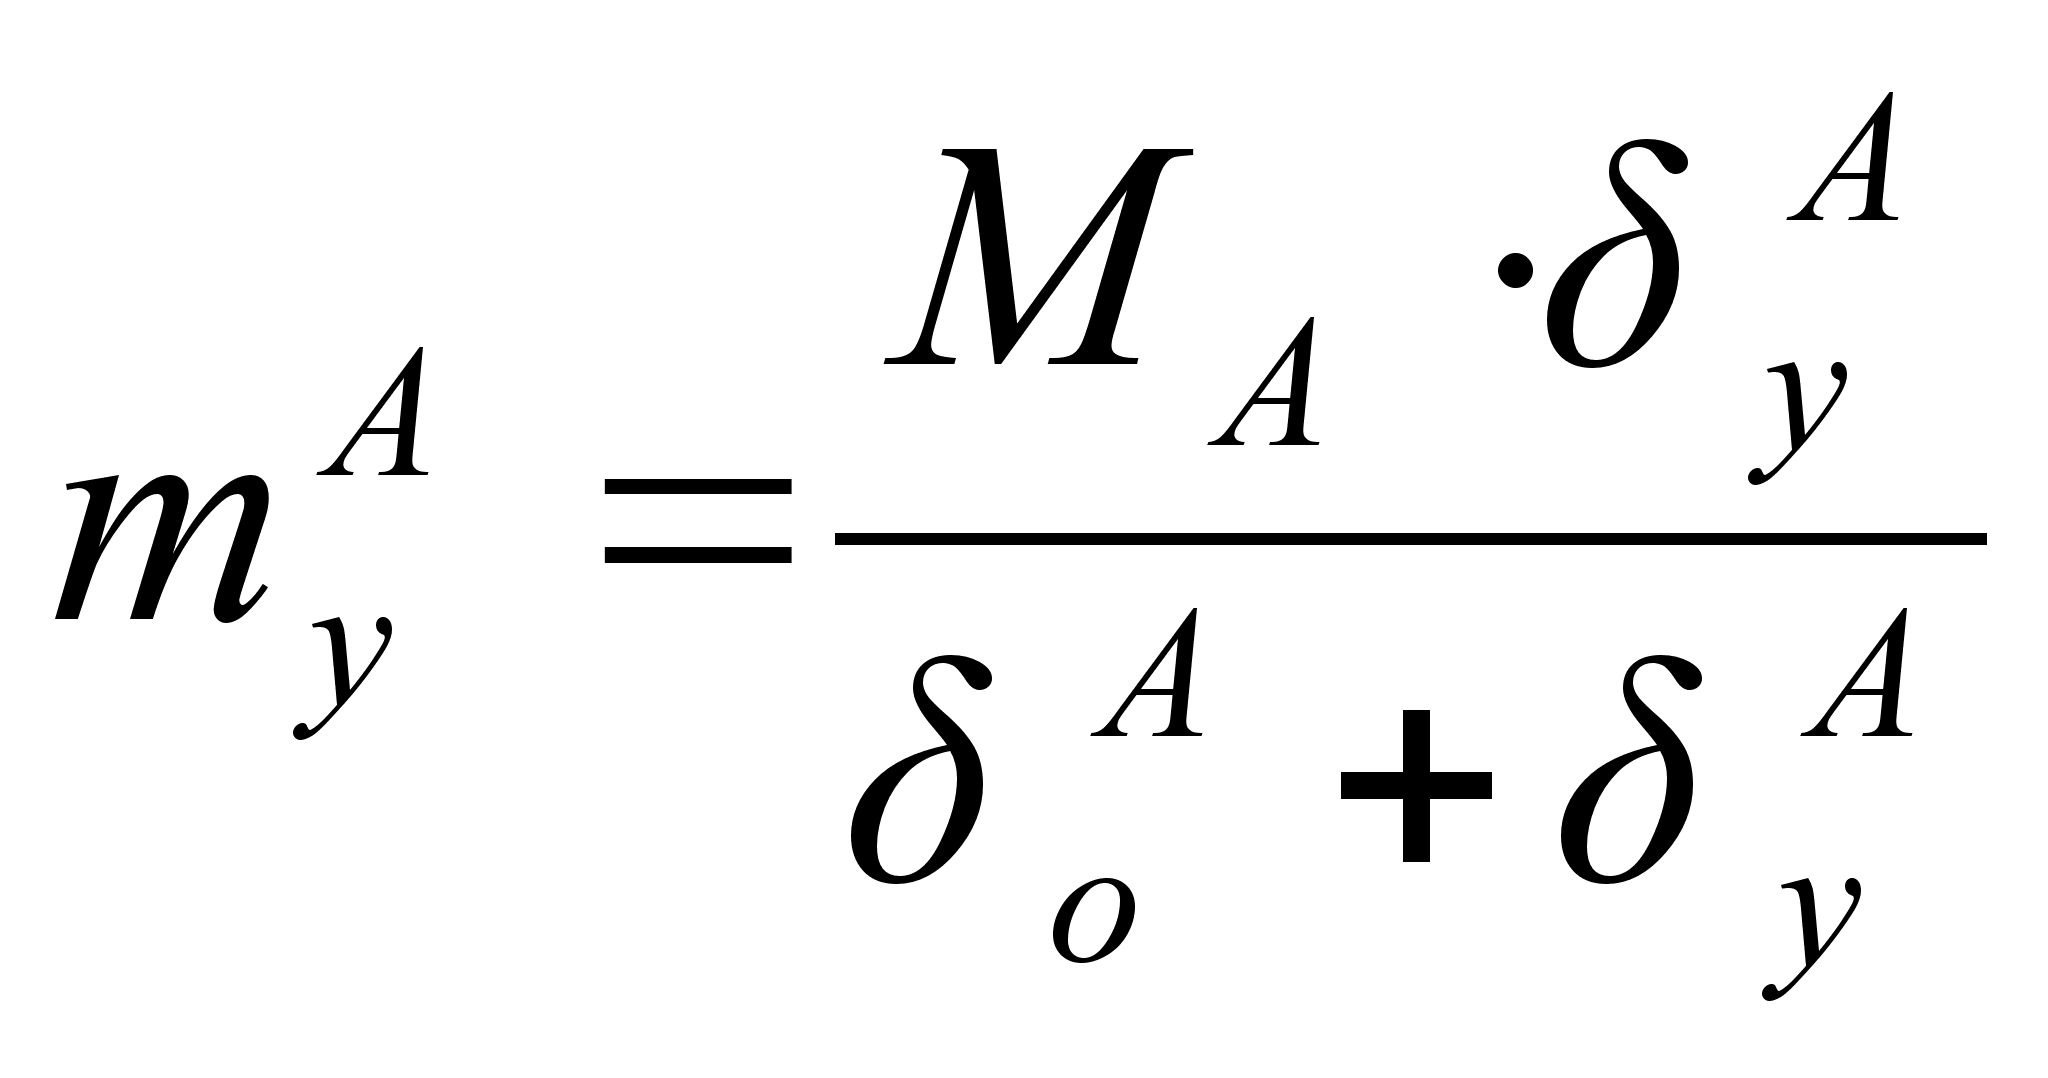
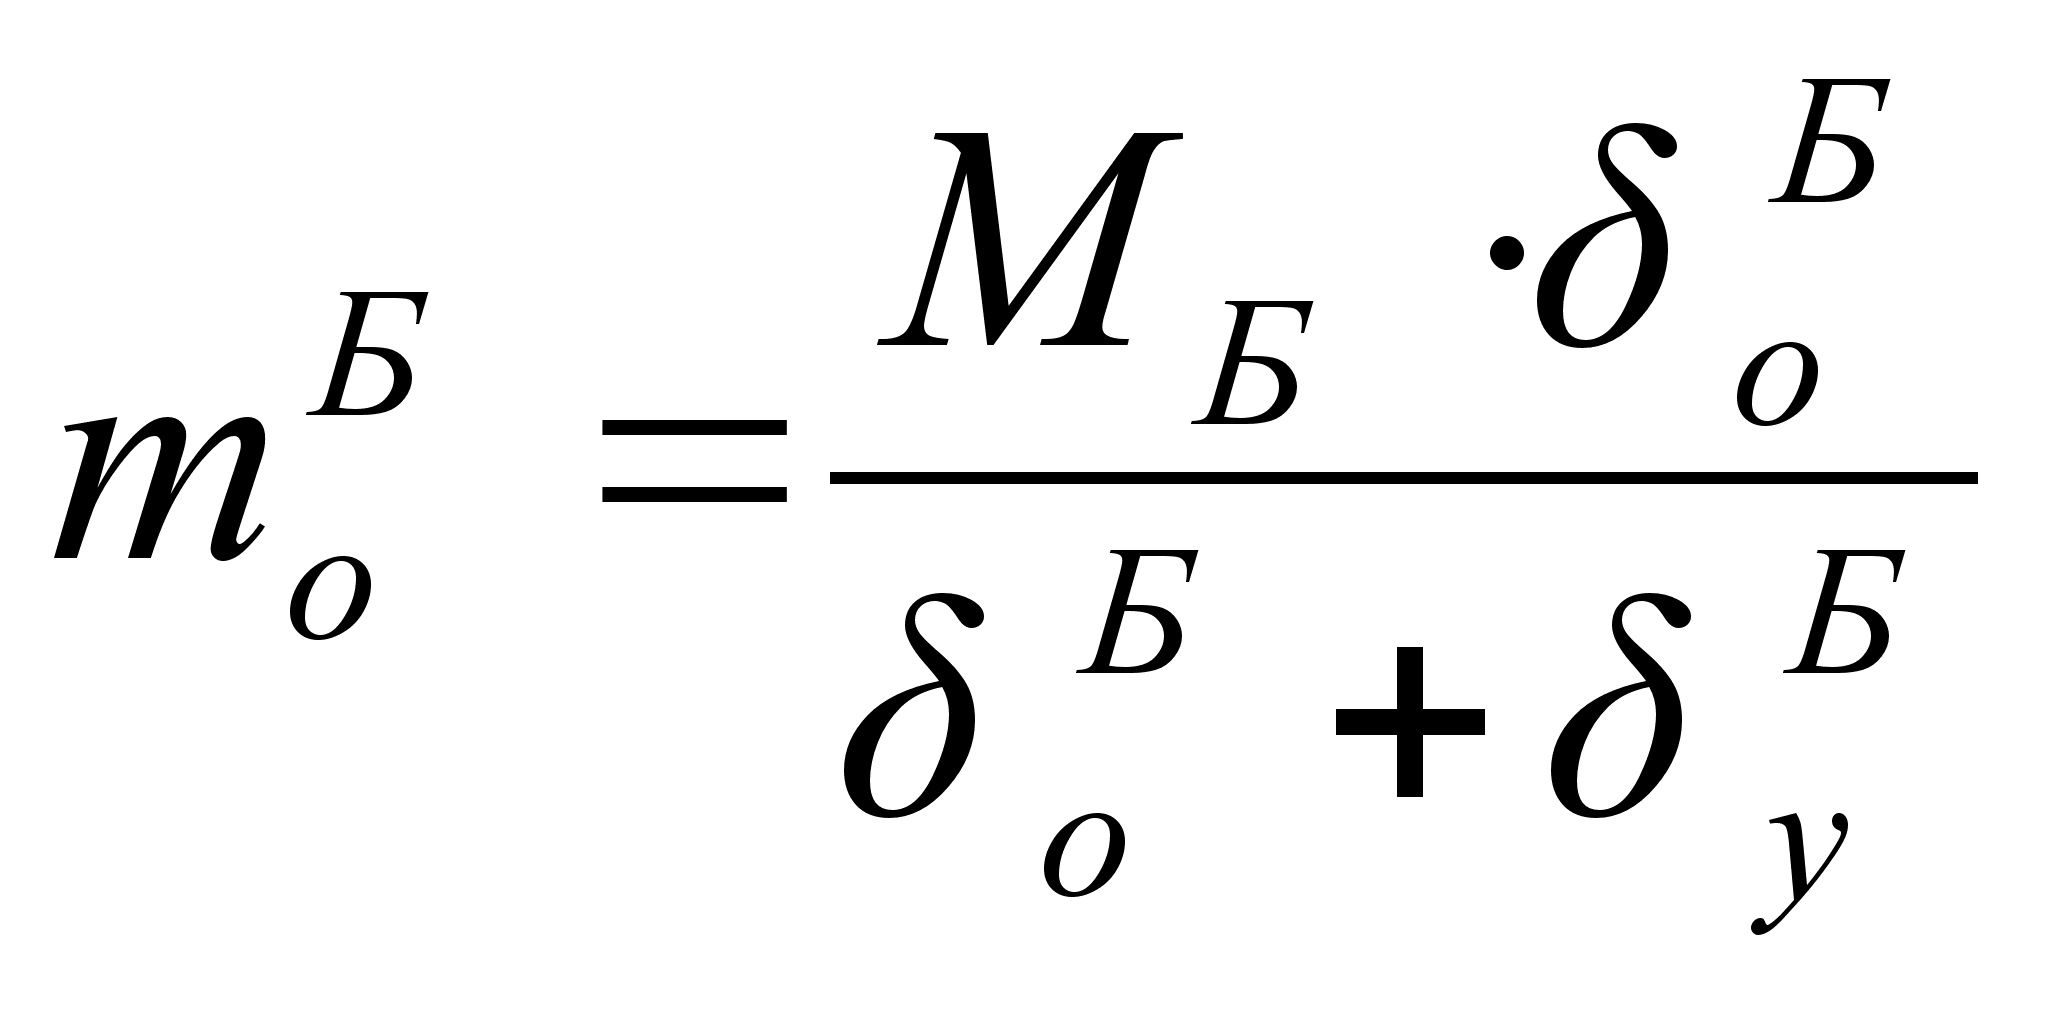
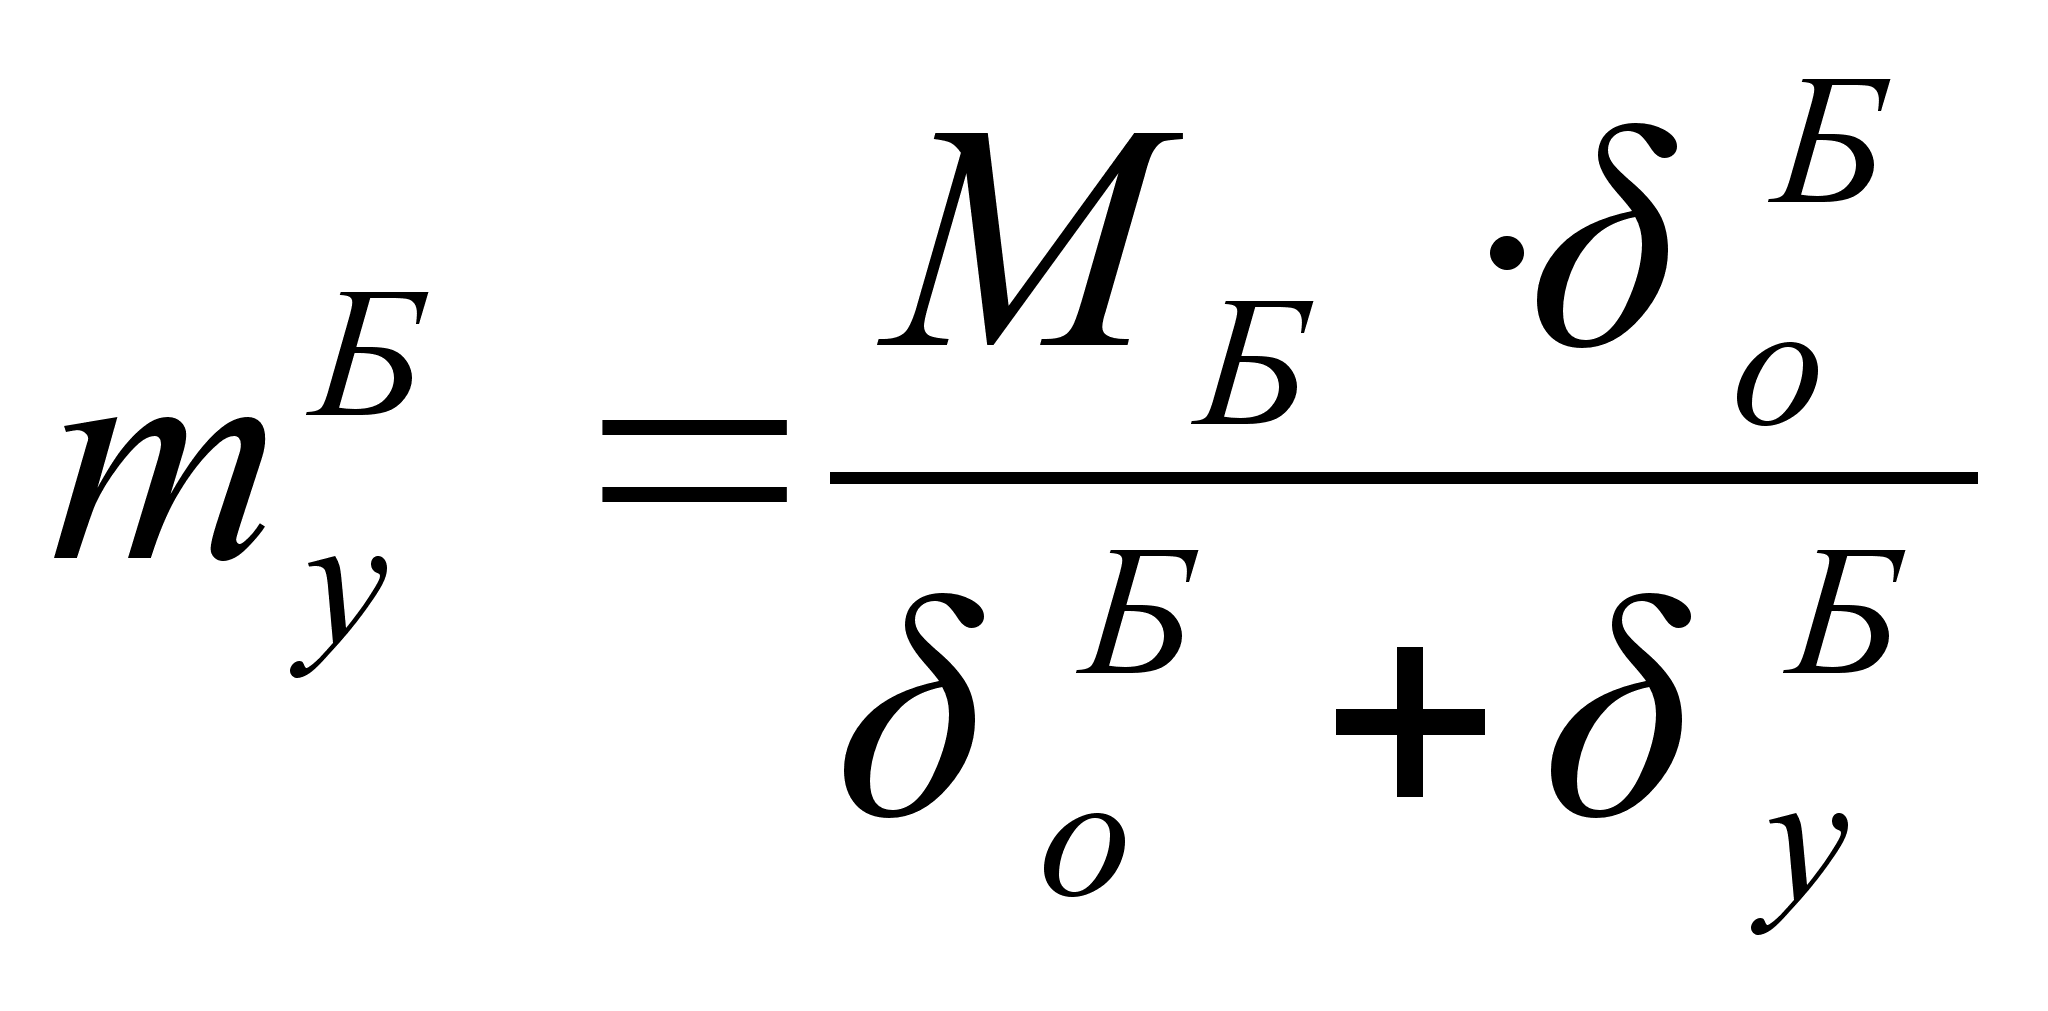
продолжение табл. 4.6
| 1 |
2 |
3 | 4 | 5 | 6 |
| 7. |
Корректированная производительность чесальных аппаратов, кг/час |
|
|
|
|
| 8. |
Часовая выработка ровницы, кг/час |
|
|
|
|
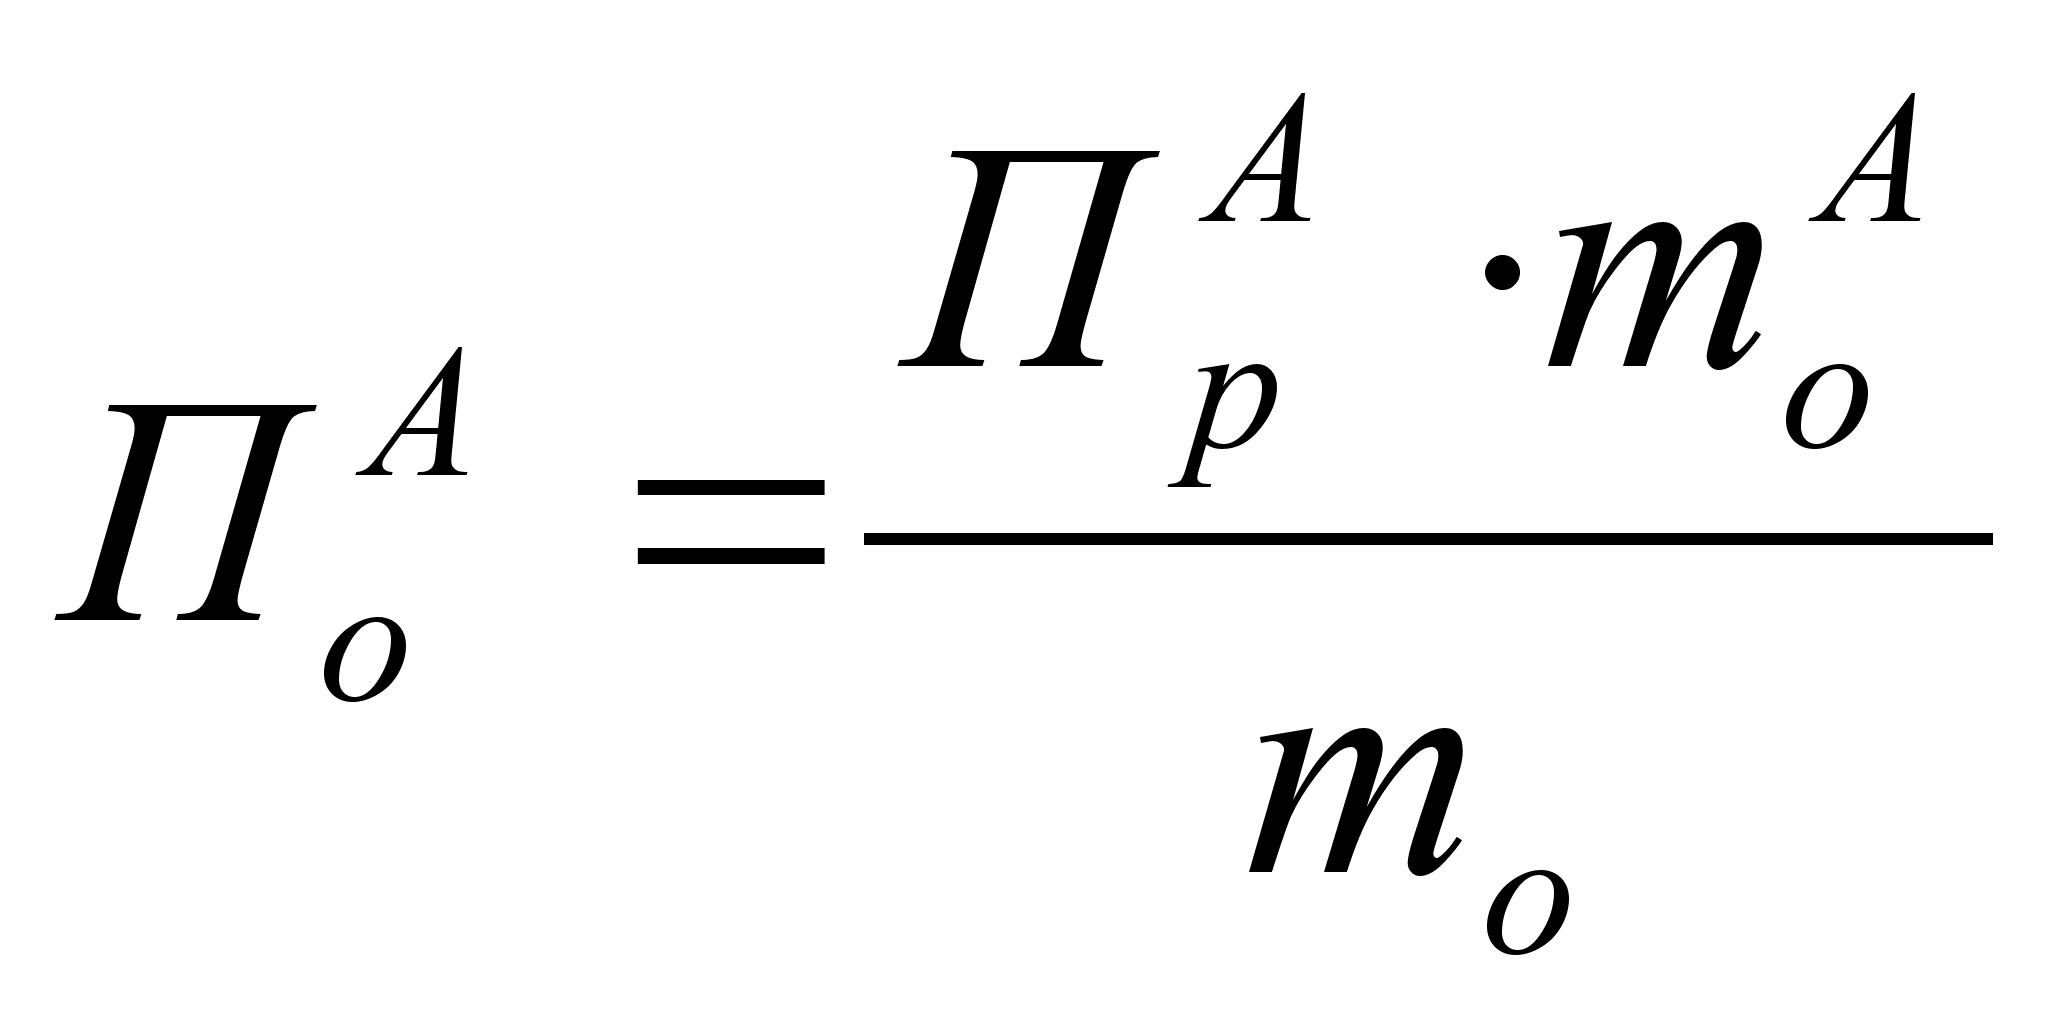
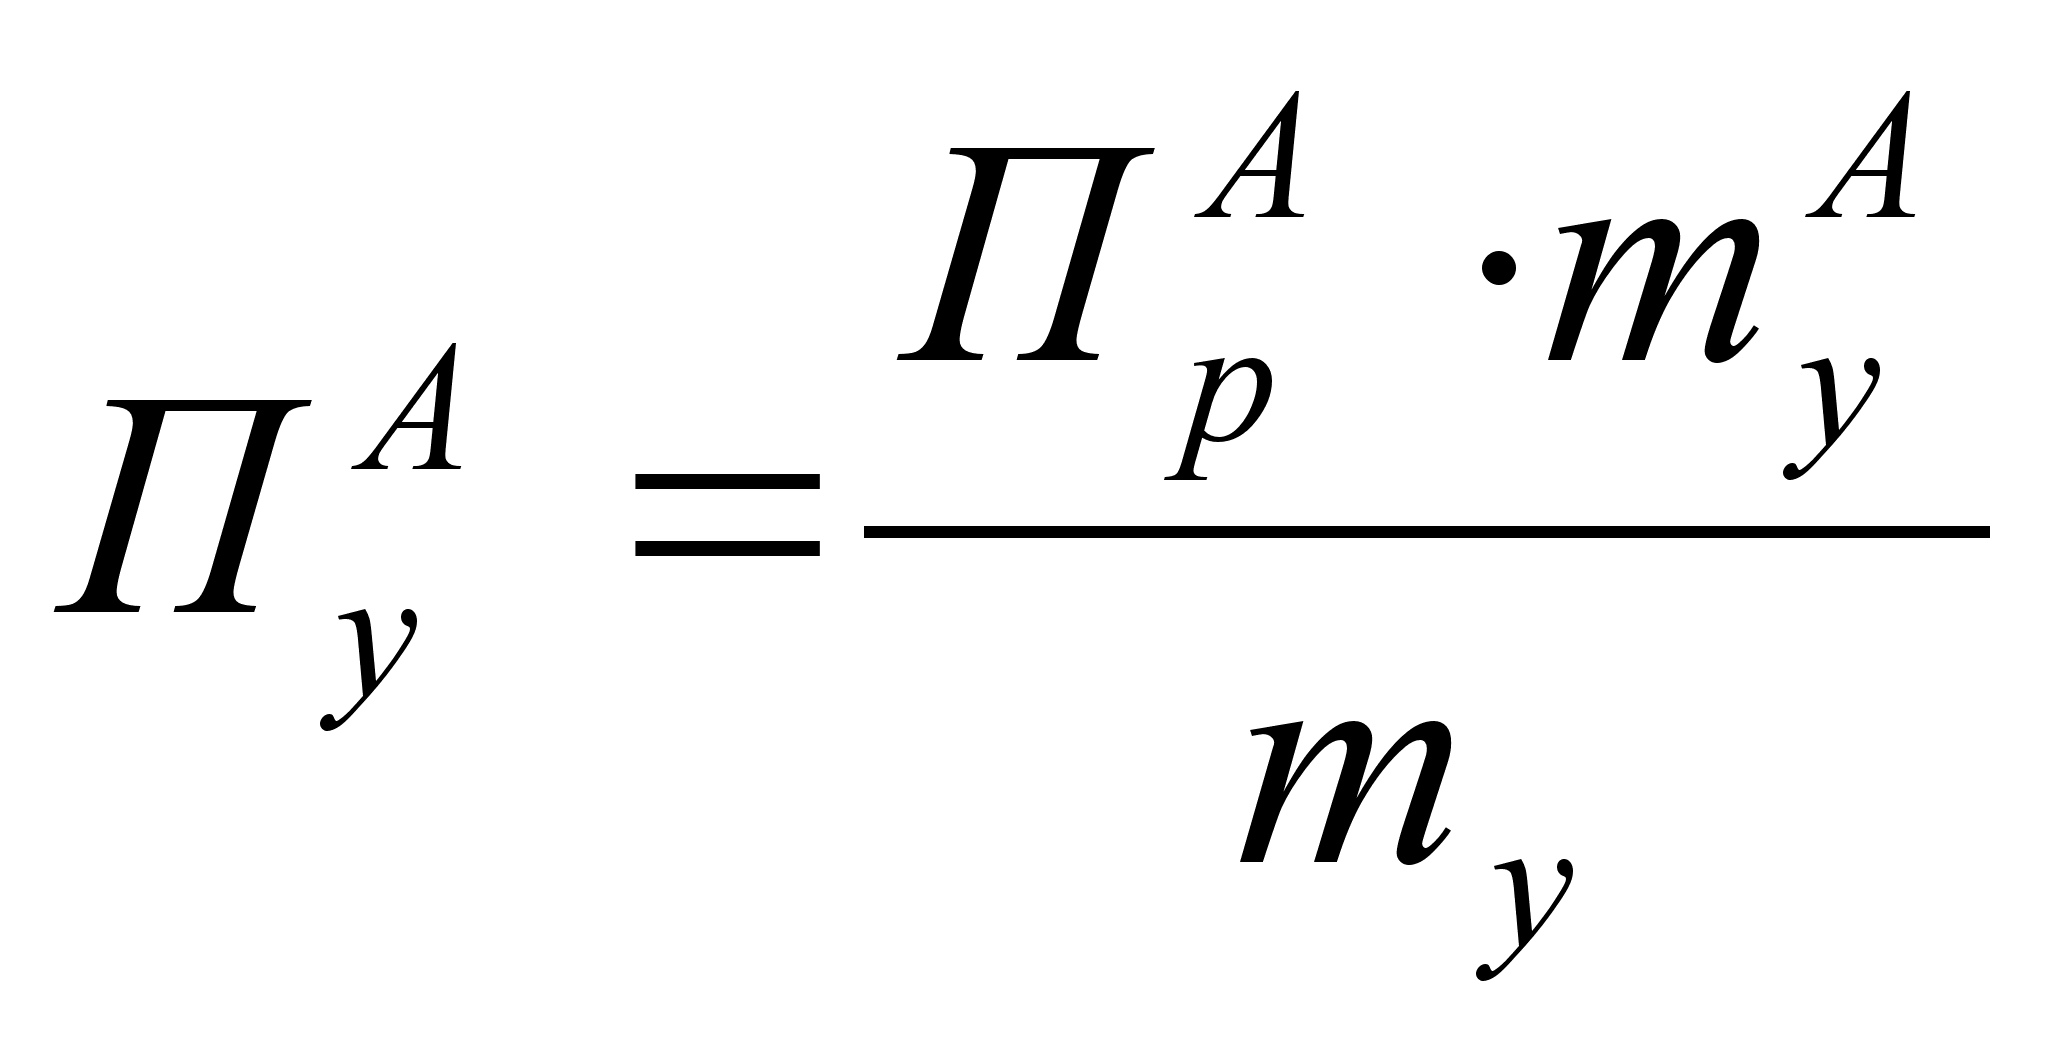
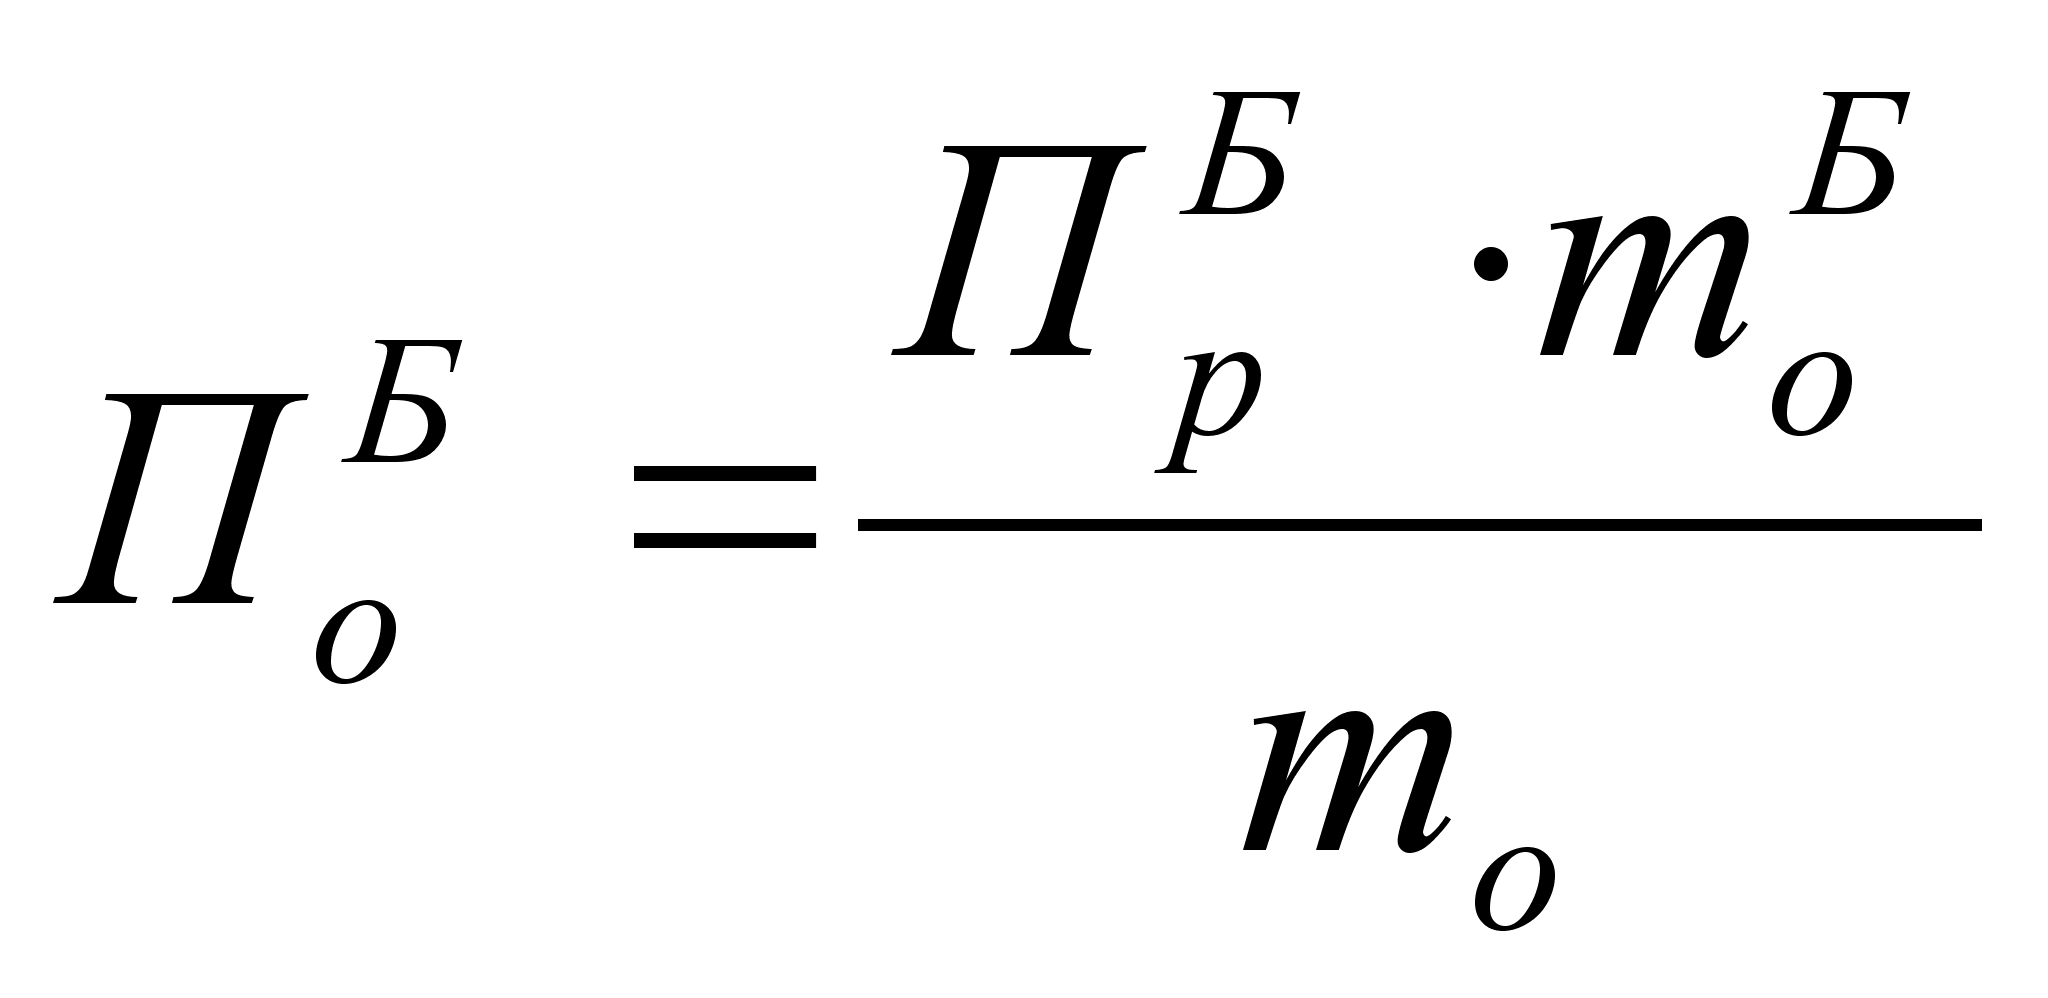
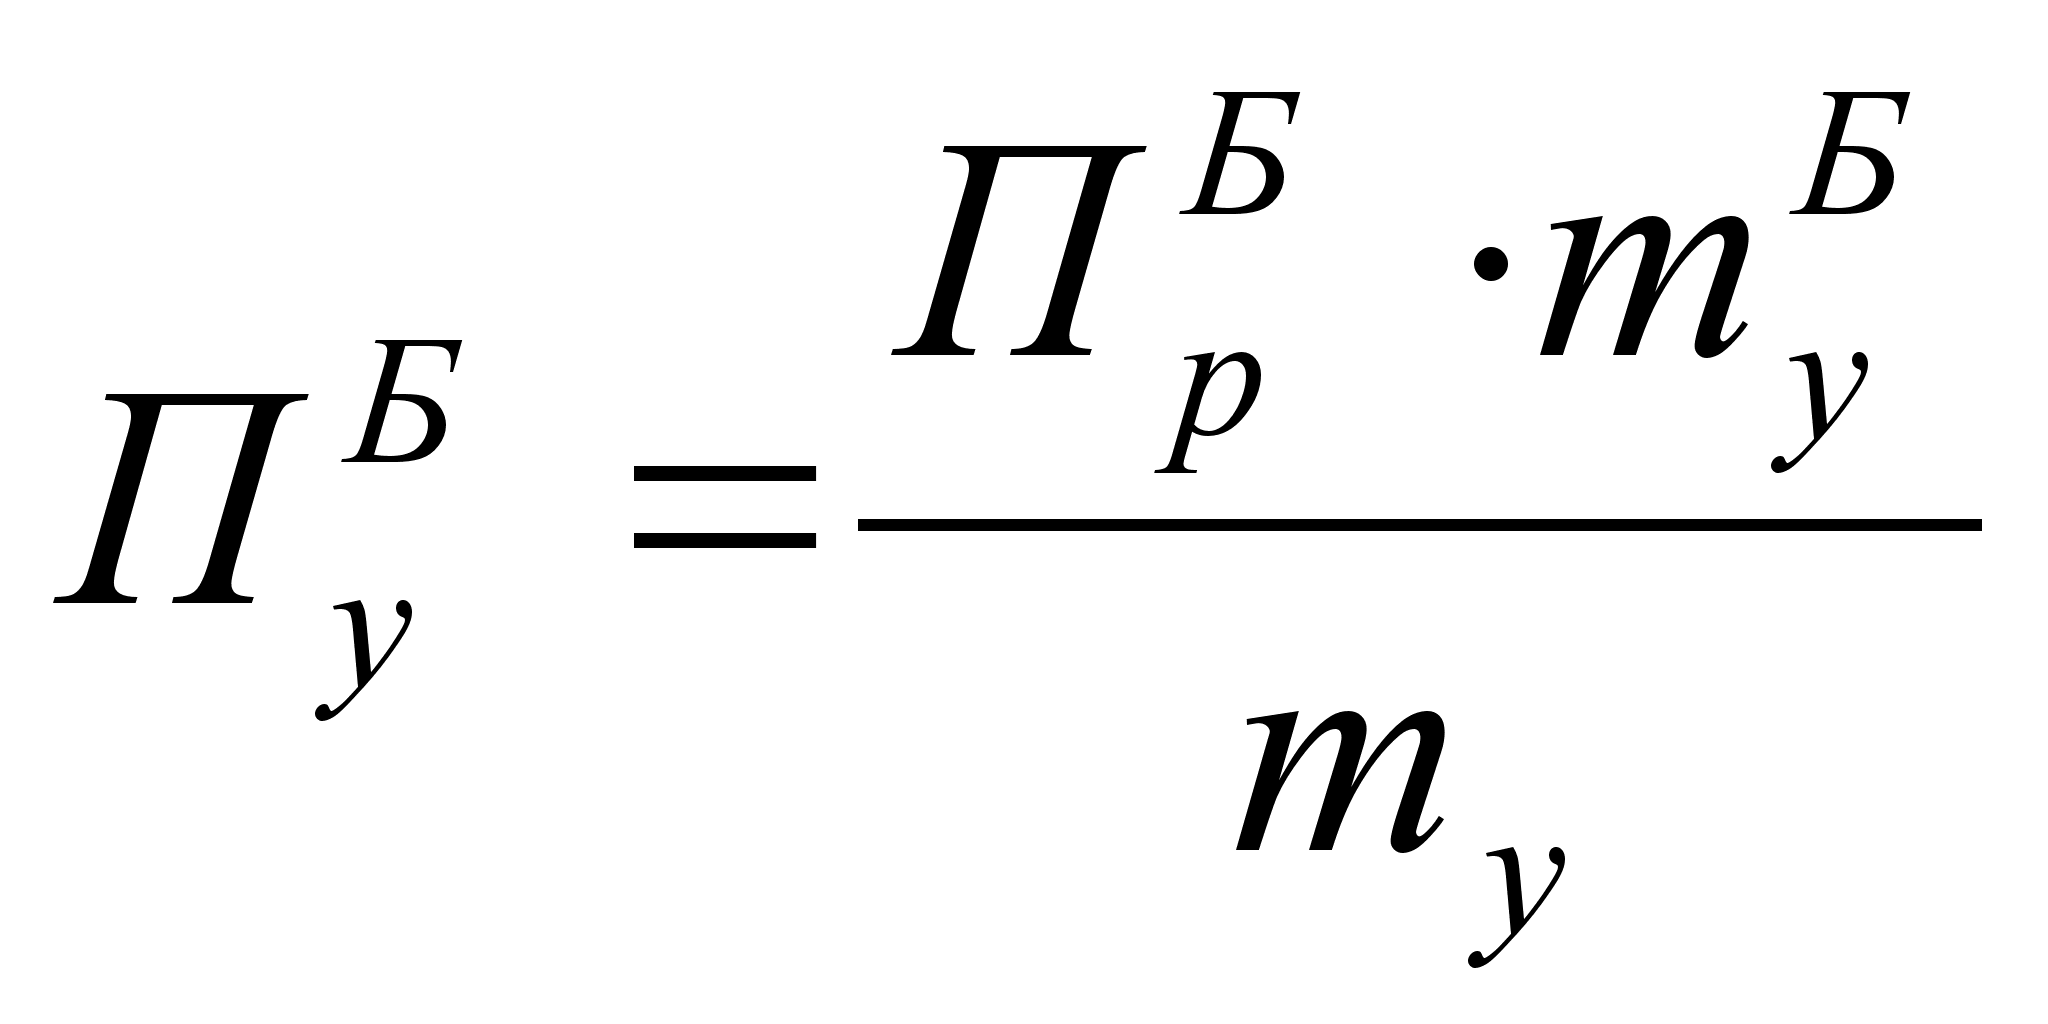
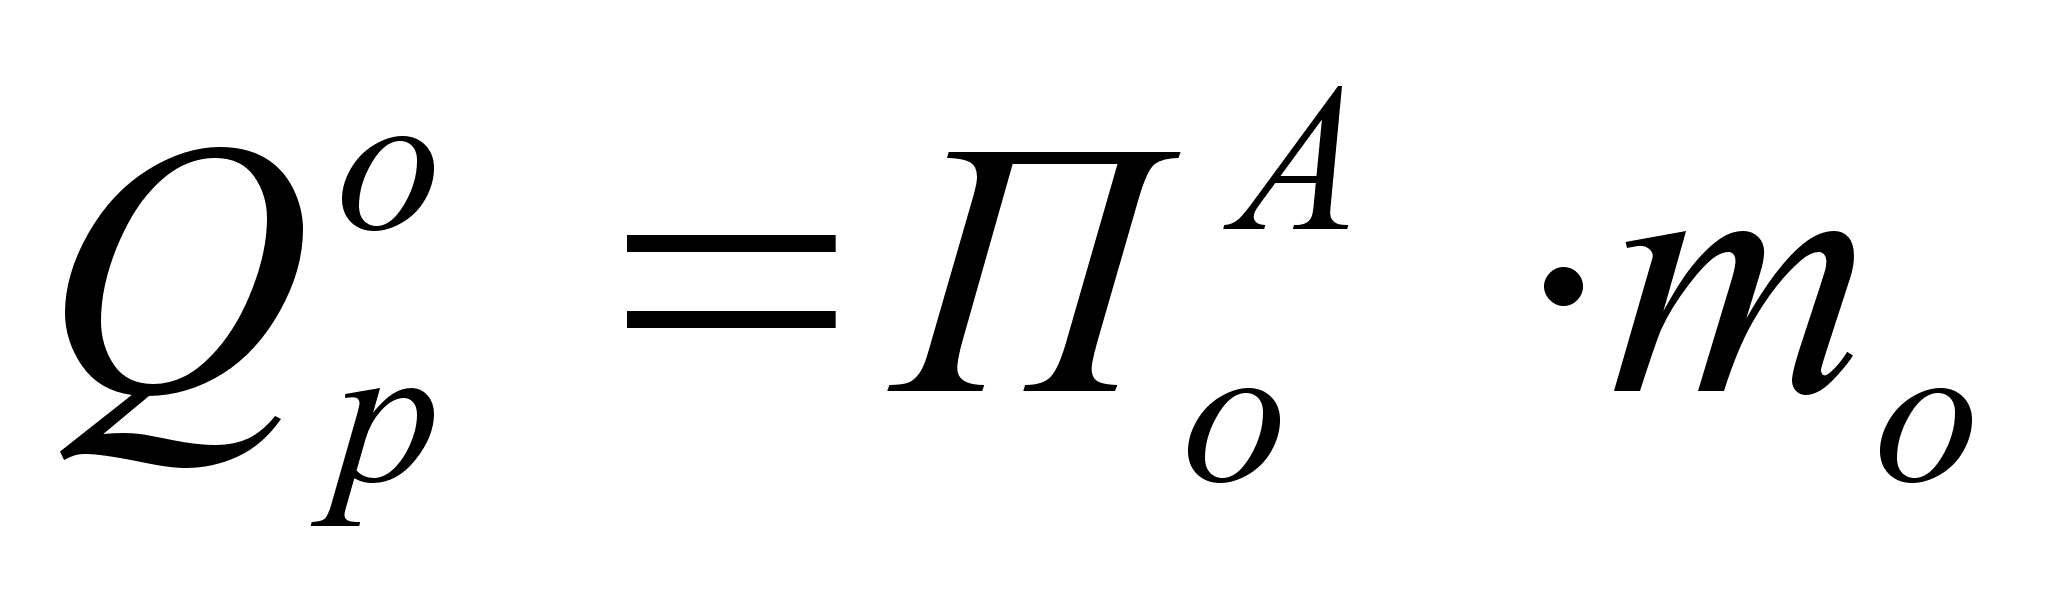
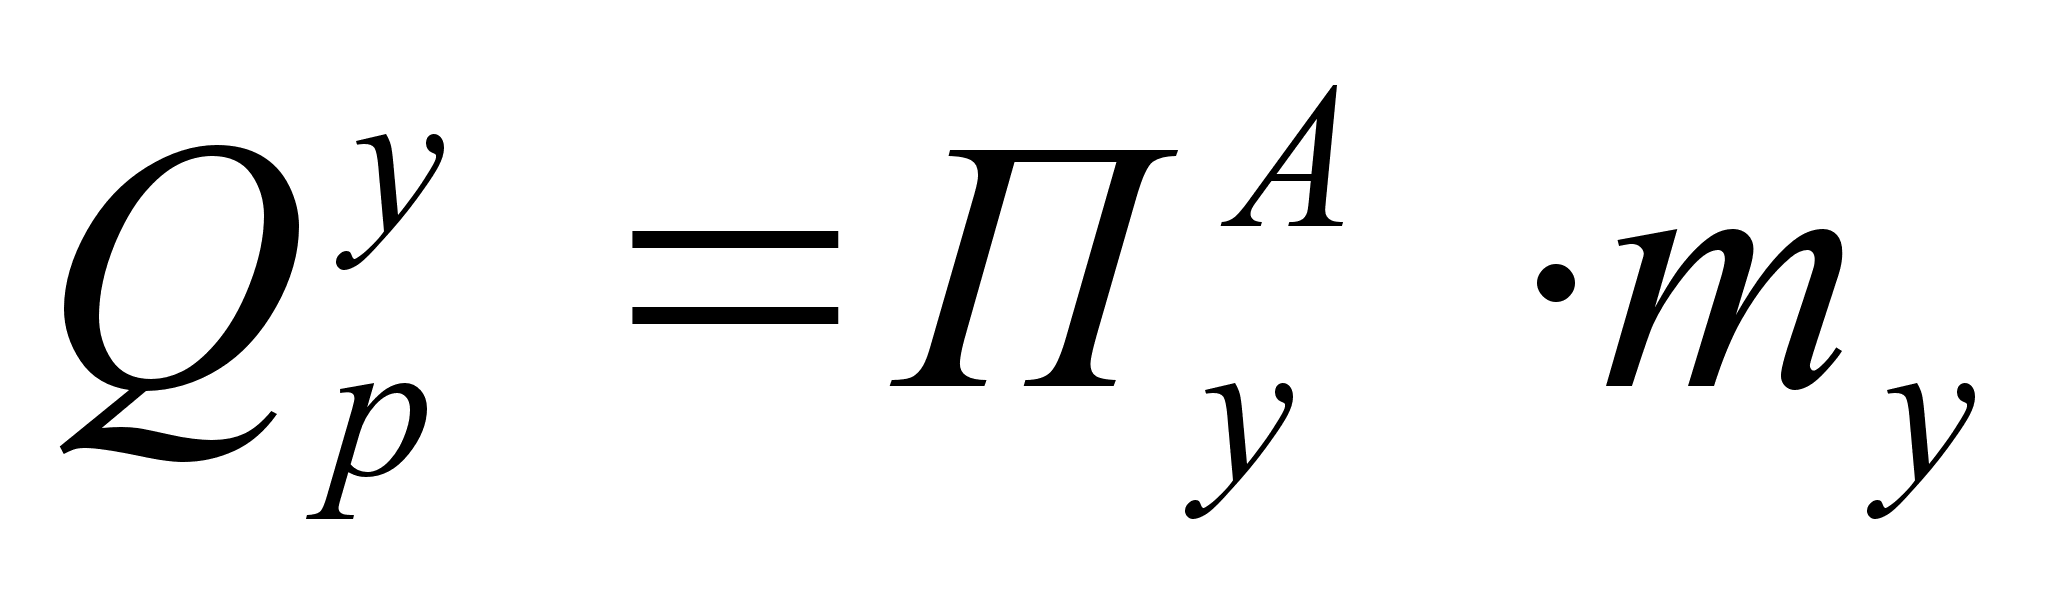
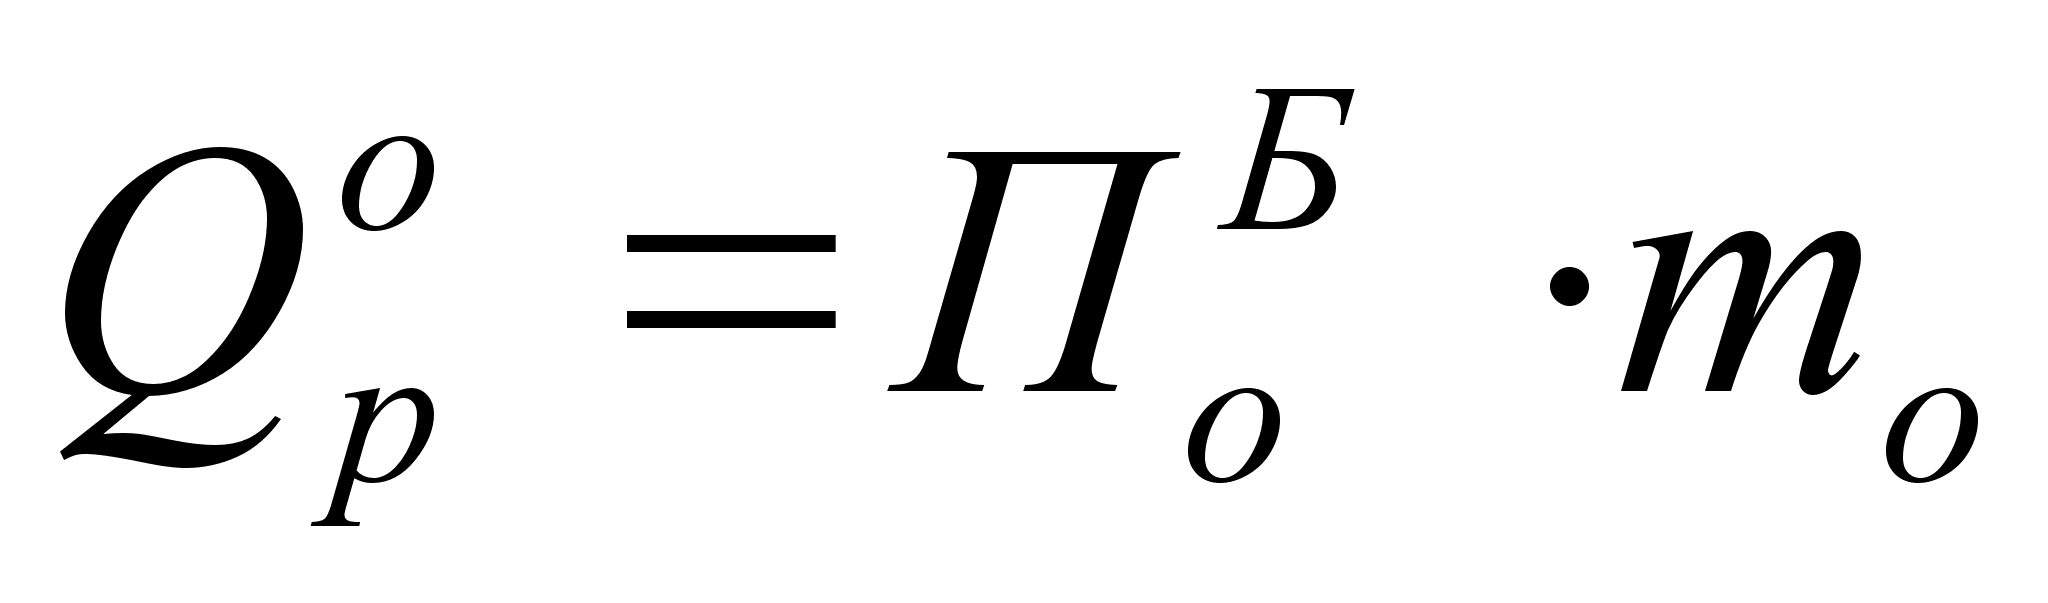
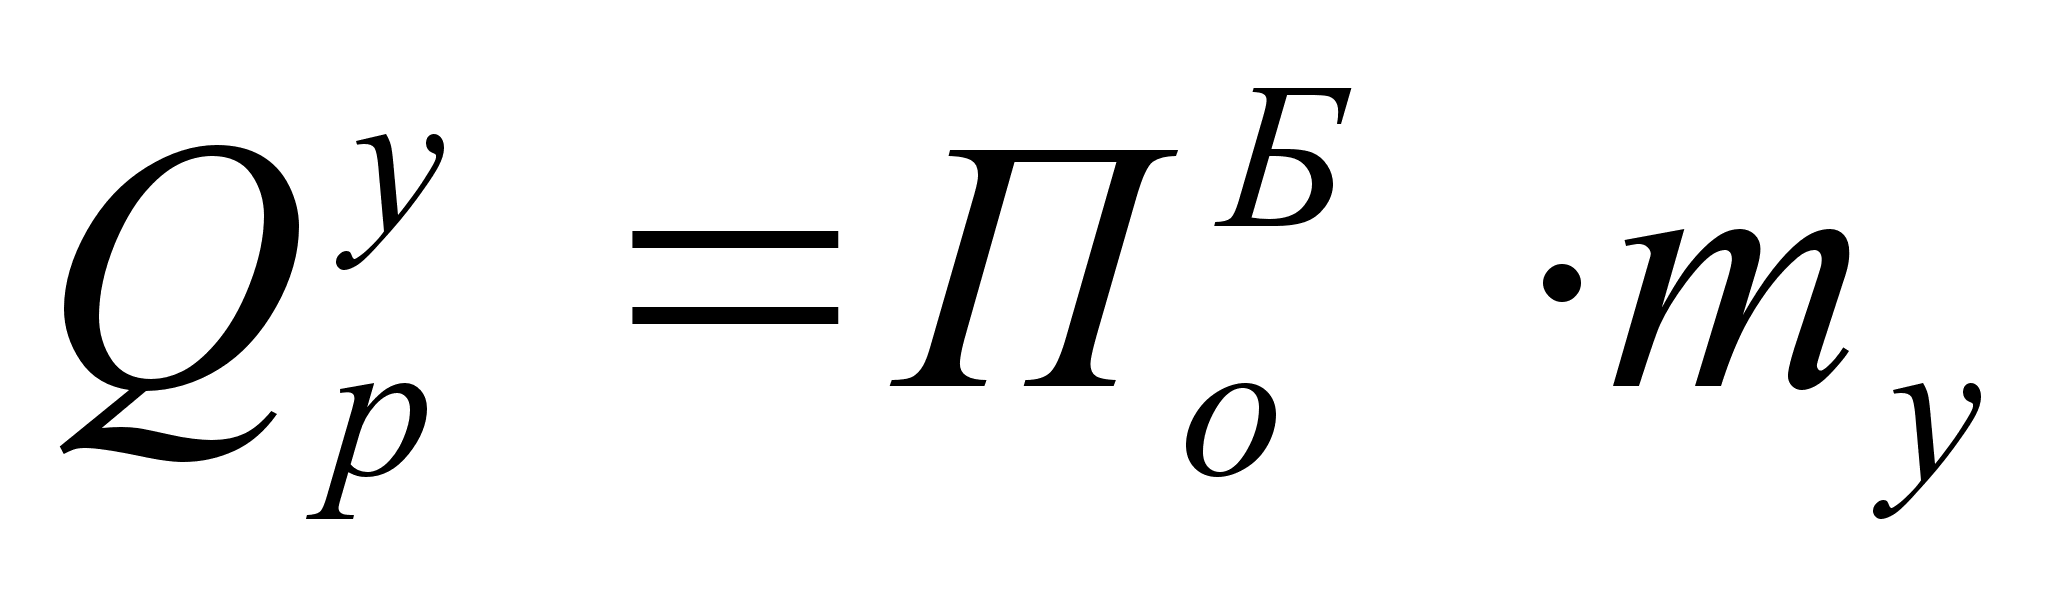
Примечание: Если в чесании нет разделения ровницы на уточную и основную, то расчет необходимо вести на обезличенную ровницу. В случае значительного расхождения (более 5%) корректированной производительности чесального аппарата от расчетной необходимо предусмотреть изменение заправки аппарата и произвести необходимые расчеты в таблице 4.5.
Вариант 5. Мощность предприятия задана числом установленных прядильных машин.
В этом случае расчеты необходимо вести в той же последовательности, что и в варианте 4.
- Расчет количества полуфабрикатов, отходов производства,
сырья расходуемого со склада и эмульсии
Расчет полуфабрикатов и отходов, получаемых за 1 час,
по переходам прядильного производства
Задача расчета – определить количество полуфабрикатов, вырабатываемых предприятием за 1 час на каждом переходе, с целью обеспечения установленной часовой выработки готовой продукции в заданном ассортименте. Расчет выполняется на основе принятого плана переходов, норм потерь по переходам и заправочного расчета. Расчеты полуфабрикатов и отходов целесообразно вести по форме табл. 5.1 для ткани всех артикулов одновременно.
Таблица 5.1
Расчет полуфабрикатов, вырабатываемых за 1 час
| № п/п | Наименование показателя |
Обозначение показателя или расчетная формула |
Значение показателя по артикулам |
|
| А | Б | |||
| 1 | 2 | 3 | 4 | 5 |
| ОСНОВНАЯ ПРЯЖА | ||||
| 1. |
Масса основной и кромочной пряжи, содержащейся в суровой ткани, расходуемой на 1 пог.м. готовой ткани, кг |
Мо |
||
| из балансной формулы | ||||
| 2. | Масса основной пряжи в суровой ткани, вырабатываемой за 1 час, кг |
|
||
|
3. |
Количество отходов основной пряжи в ткацком производстве, % |
|
||
| 4. | Масса основной пряжи, вырабатываемой за 1 час, кг |
|
||
| 5. | Масса отходов, получаемых за 1 час в ткацком производстве, кг |
|
||
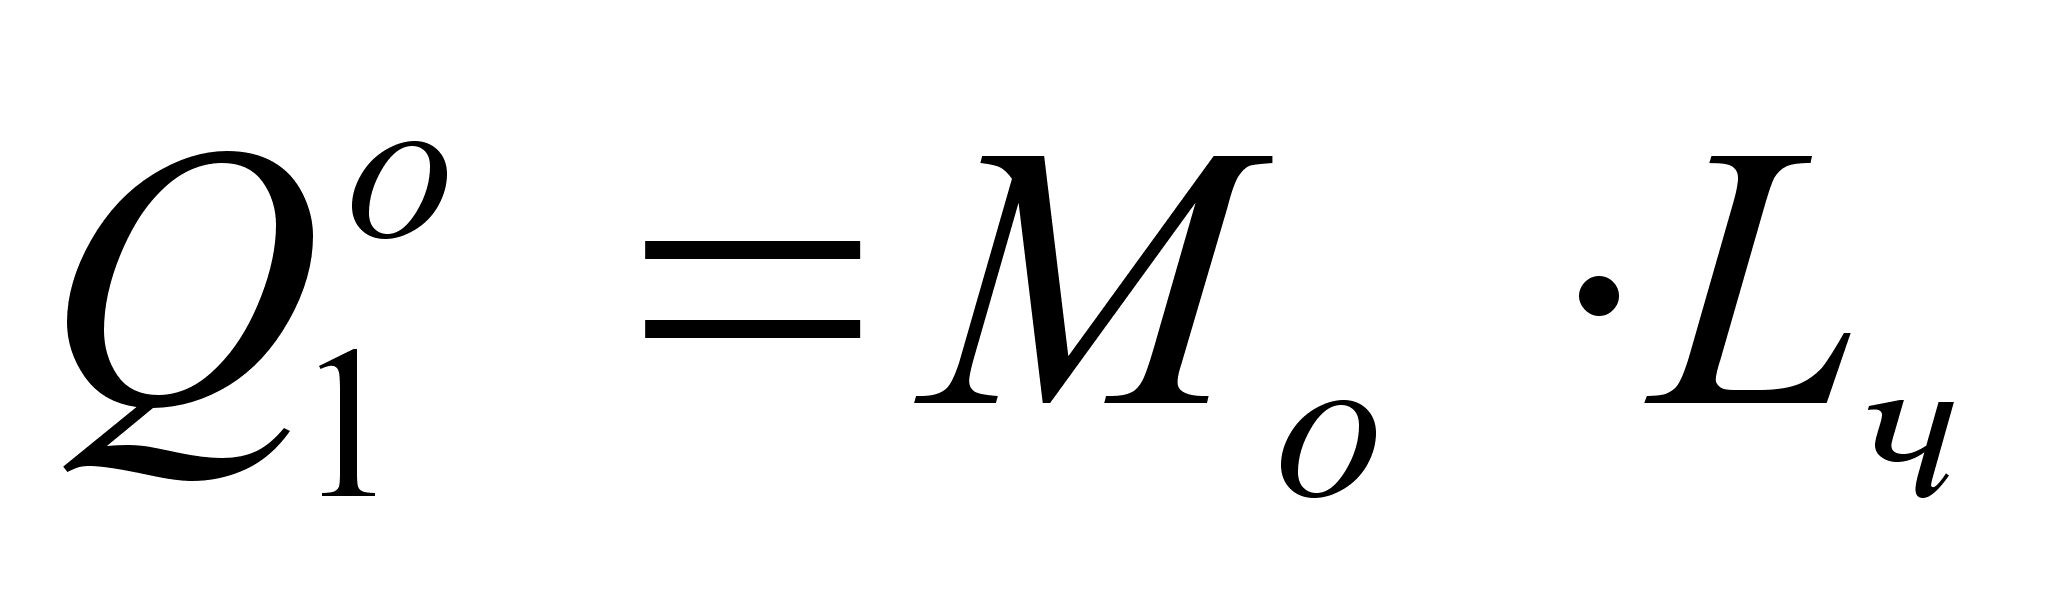
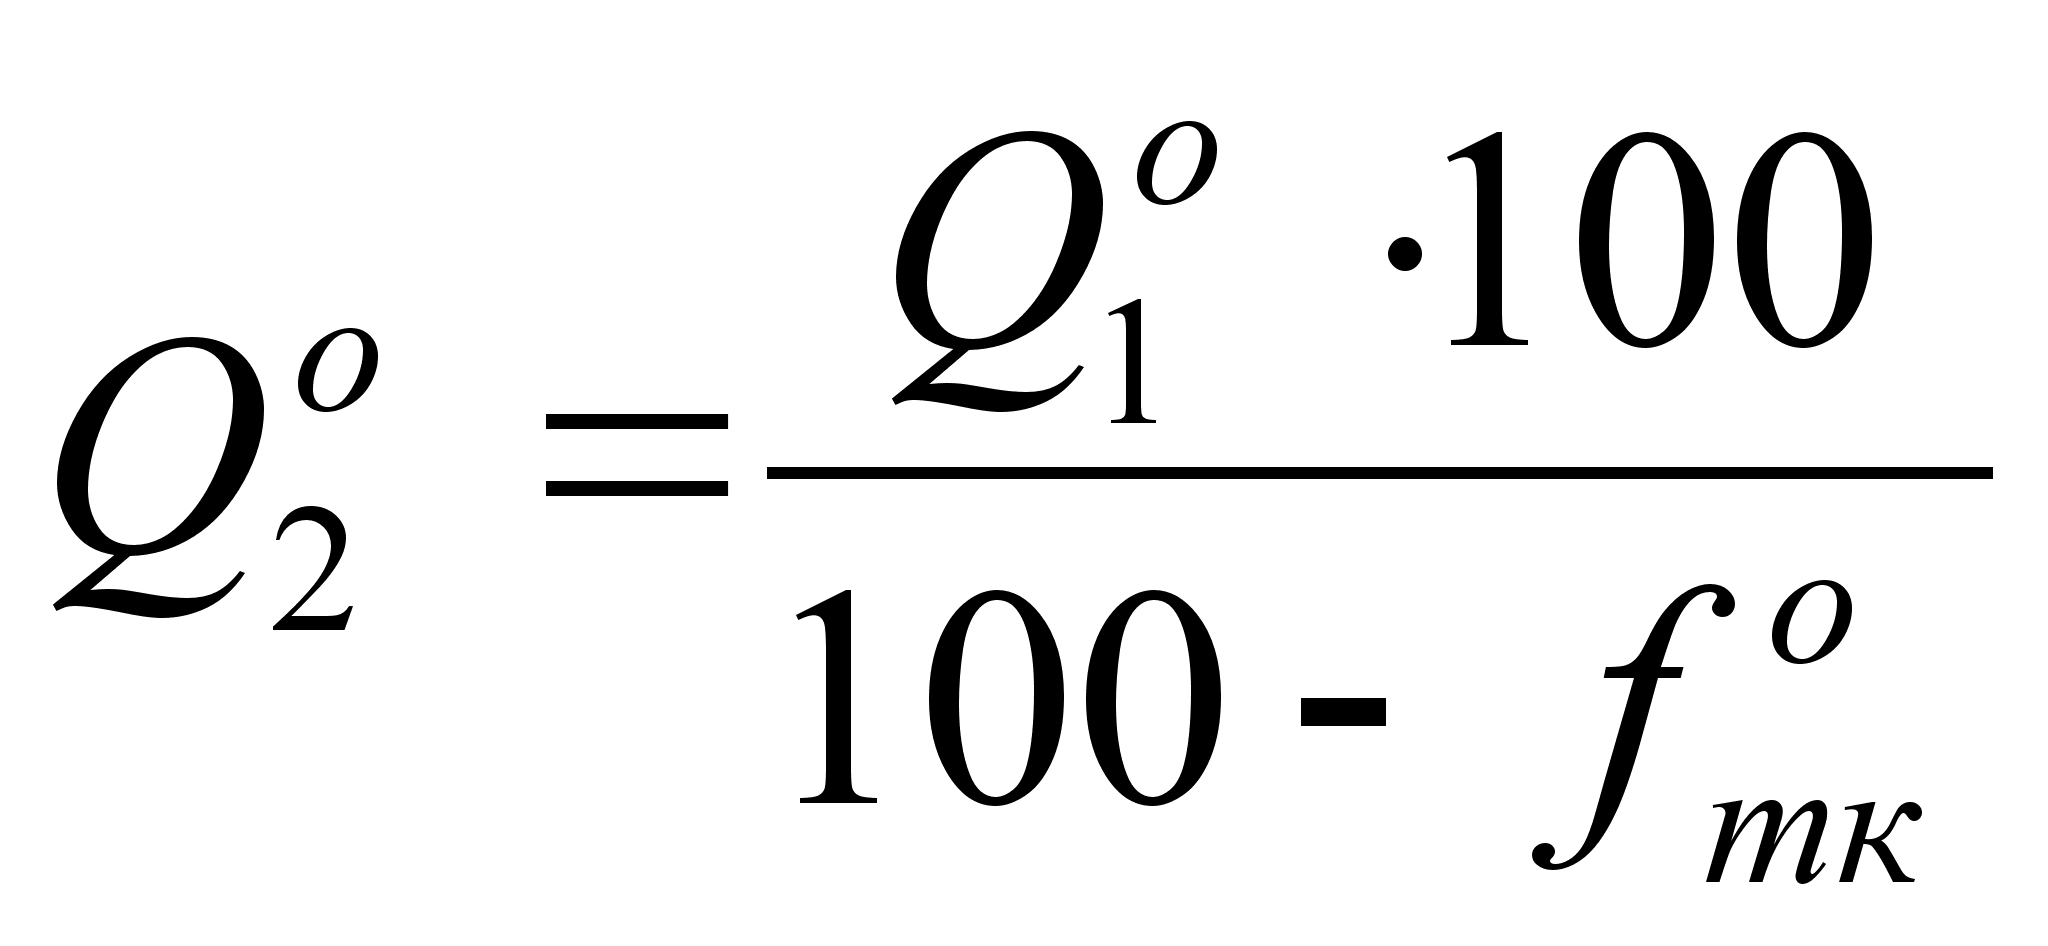
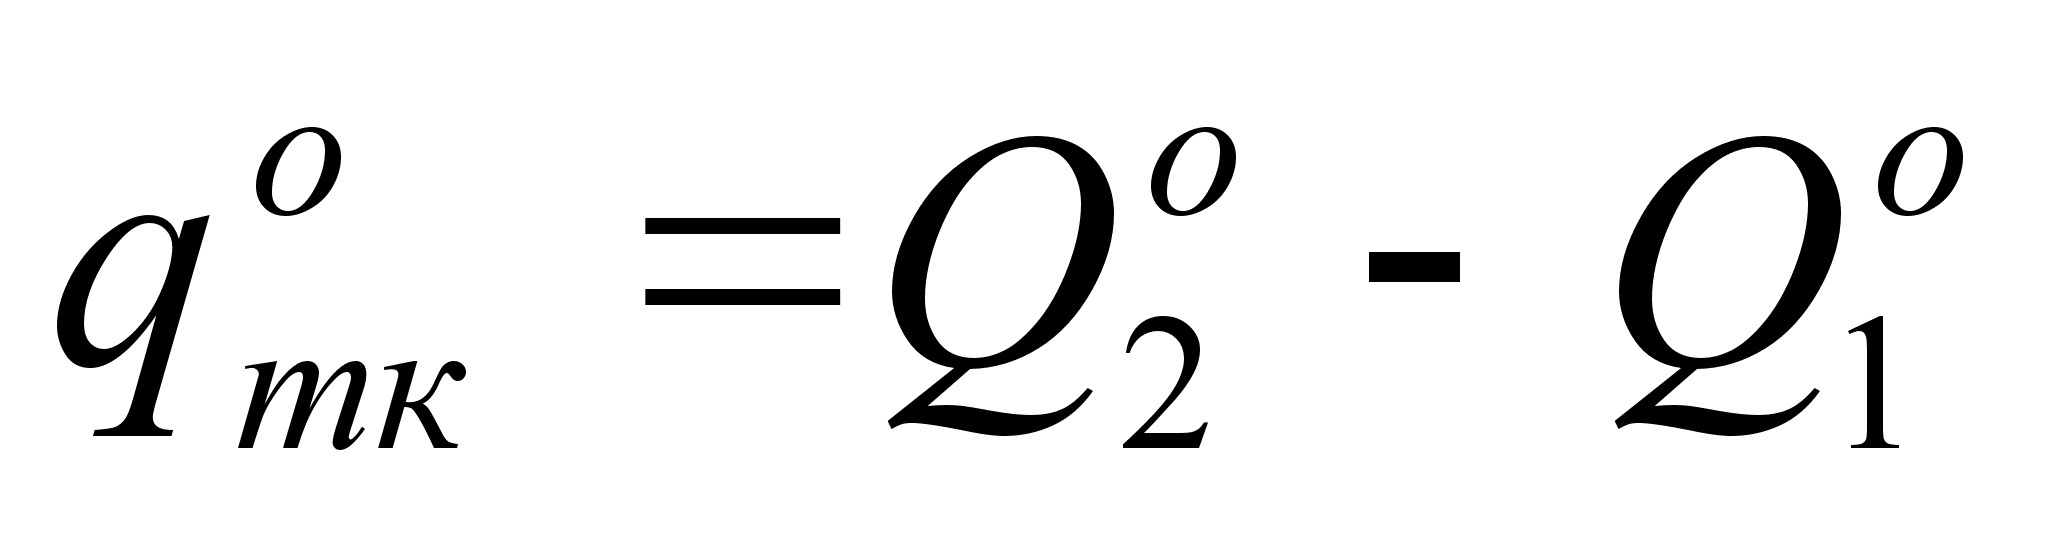
продолжение таблицы 5.1
| 1 | 2 | 3 | 4 | 5 |
| 6. | Количество отходов в прядильном цехе, % массы ровницы |
|
||
| 7. | Масса ровницы, вырабатываемой за 1 час, кг |
|
||
| 8. | Масса отходов в прядильном цехе, кг |
|
||
| 9. | Количество отходов в чесании, % массы сухой и расщипаной смеси |
|
||
| 10. |
Масса сухой и расщипаной смеси, расходуемой за 1 час, кг |
|
||
| 11. |
Масса отходов образуемых за 1 час в чесальном цехе, кг |
|
||
| 12. | Количество отходов при расщипывании и смешивании, % массы смеси |
|
||
| 13. |
Масса сухой и нерасщипаной смеси (масса компонентов) кг/час |
|
||
|
14. |
Масса отходов в смешивании и расщипывании, кг |
|
||
| УТОЧНАЯ ПРЯЖА | ||||
| 15. | Масса уточной пряжи, содержащейся в суровой ткани, расходуемой на 1 пог.м. готовой ткани, кг |
Му |
||
| из балансной формулы | ||||
| 16. |
Масса уточной пряжи в суровой ткани, вырабатываемой за 1 час, кг |
|
||
| 17. |
Количество отходов в ткацком производстве, % массы пряжи, расходуемой со склада |
|
||
| 18. | Масса уточной пряжи, вырабатываемой прядильным цехом, кг/ч |
|
||
| 19. | Масса отходов, полученных за 1 час в ткацком производстве, кг |
|
||
| 20. | Количество отходов в прядильном цехе, % массы ровницы |
|
||
| 21. | Масса ровницы, вырабатываемая за 1 час, кг |
|
||
| 22. | Масса отходов, образуемых за 1 час в прядильном цехе, кг |
|
||
| 23. |
Количество отходов в чесальном цехе, % массы сухой и расщипаной смеси |
|
||
| 24. |
Масса сухой Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: | |||