Технологический процесс механической обработки детали Траверса, проект специального станочного приспособления для фрезерования паза детали, проект специального станочного приспособления для фрезерования контура детали, ...
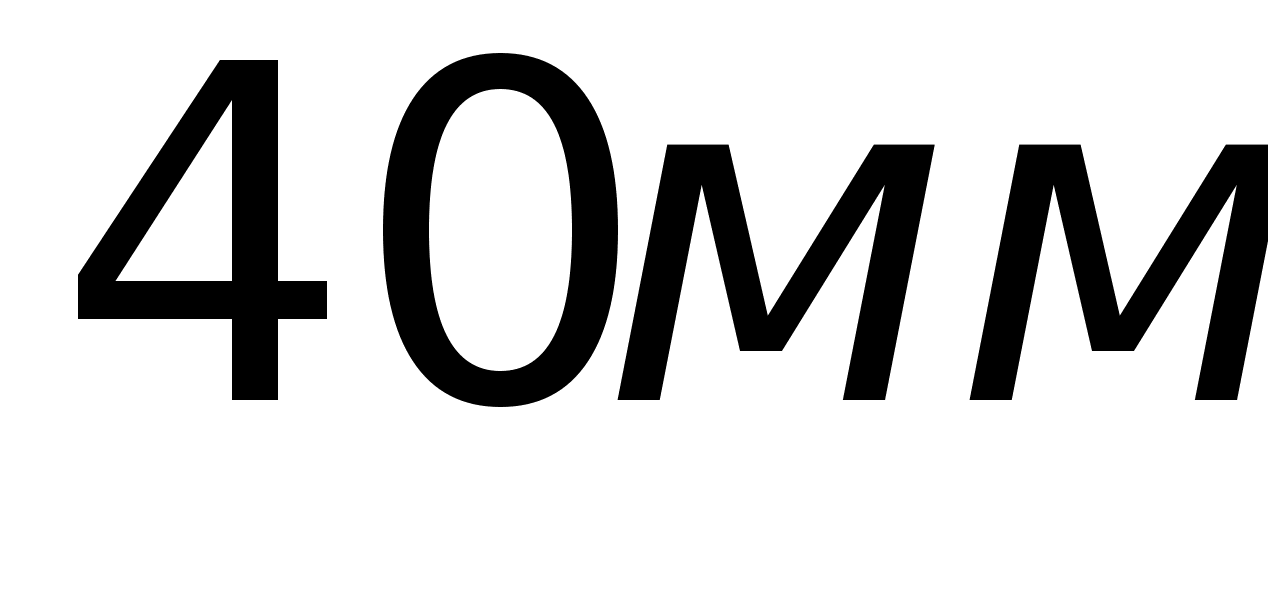 ,
ход поршня
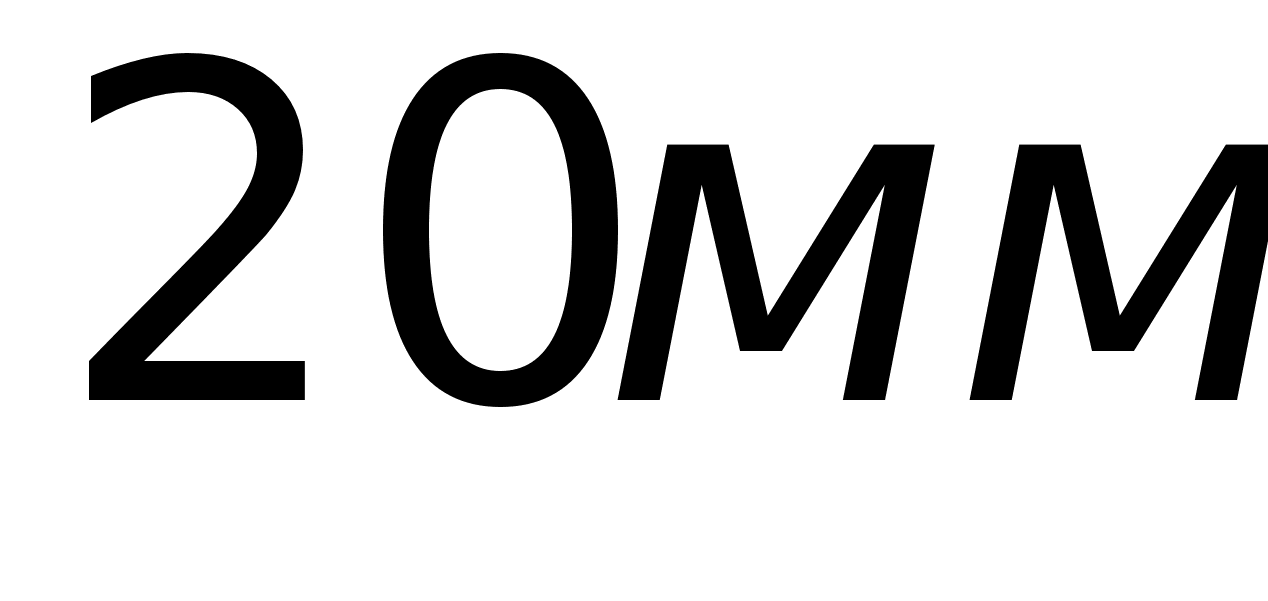 .
Гидроцилидр
двойного действия:
толкающая сила
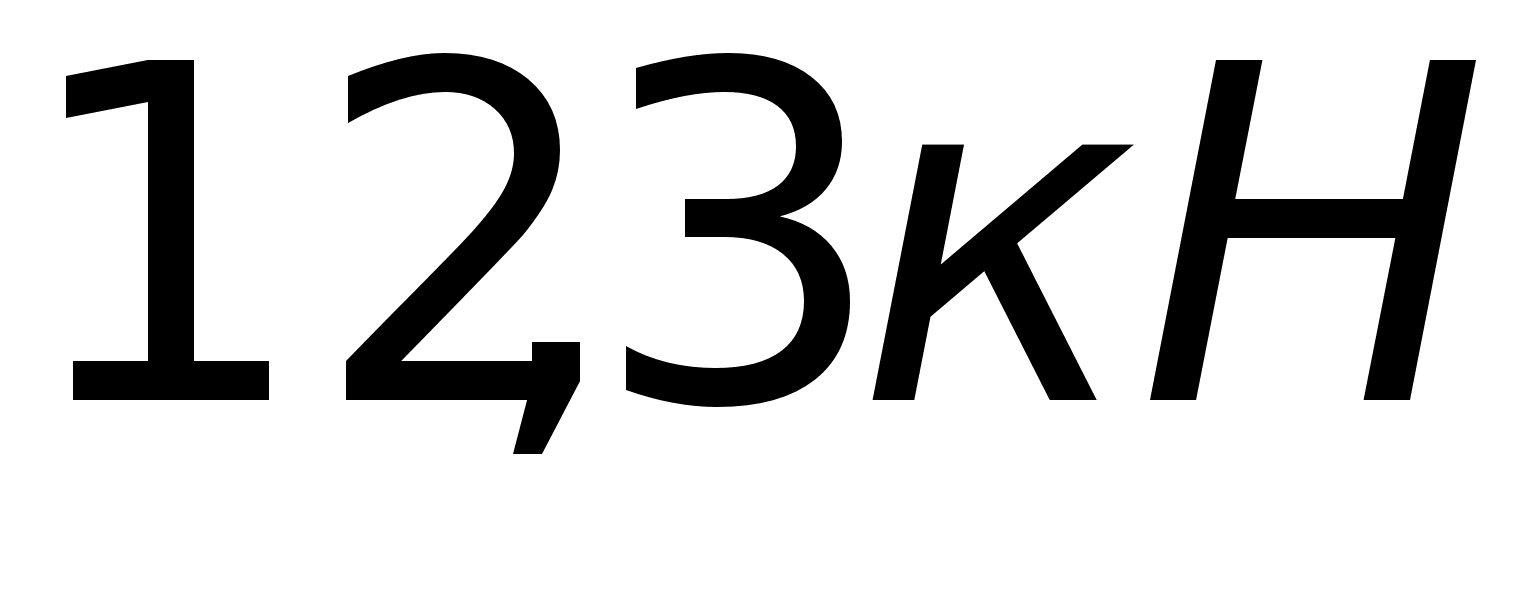 ,
тянущая
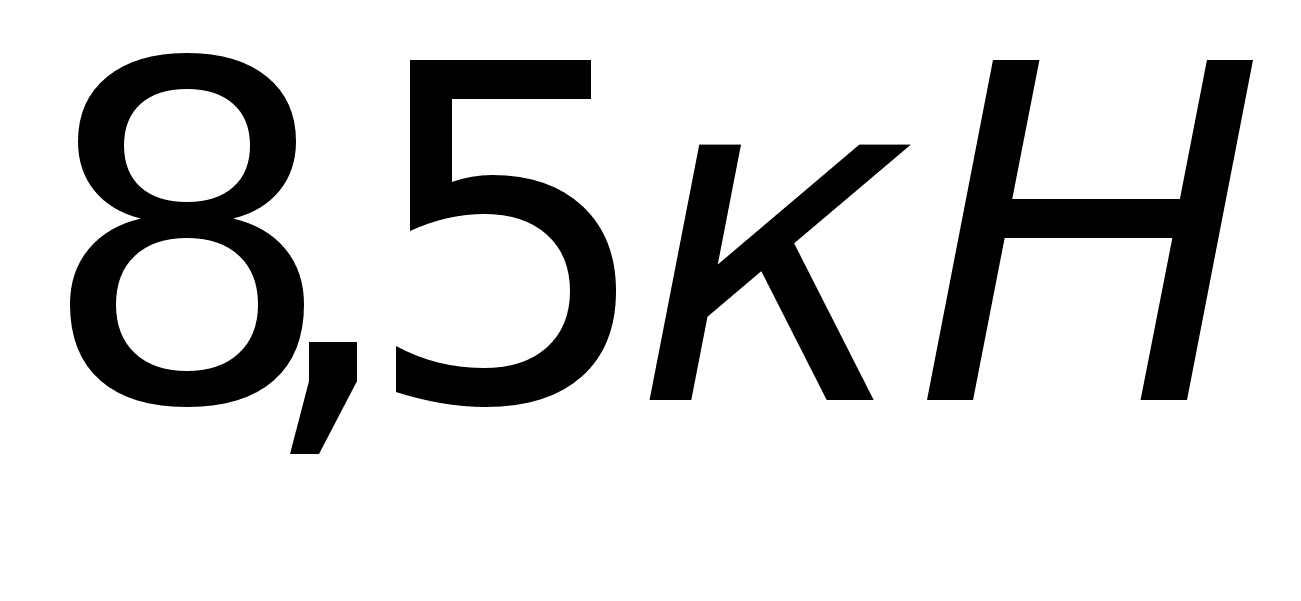 .
2.4. Проектирование специального режущего и мерительного инструмента
2.4.1. Техническое задание на проектирование металлорежущего инструмента
Для получения поверхности детали под втулку проектируется специальный металлорежущий инструмент – зенковка (цековка) с напаянными твердосплавными пластинами и с направляющим элементом. Отличительной особенностью такой зенковки является то, что она обеспечивает перпендикулярность оси отверстия внутренней поверхности паза, а также обеспечивает одновременное снятие фаски и более высокую шероховатость поверхности.
Альтернативным металлорежущим инструментом может стать фреза торцевая. Но для реализации такого варианта необходимо предусмотреть в заготовке специальные наплывы, которые изменят конструкцию штамповочной пресс-формы, также увеличится масса заготовки, снизится коэффициент использования материала, что в свою очередь, приведет к увеличению стоимости заготовки, а следовательно, и к возрастанию стоимости детали.
2.4.2. Выборка конструктивных параметров инструмента
Определяем режим резания по нормативам:
глубина резания
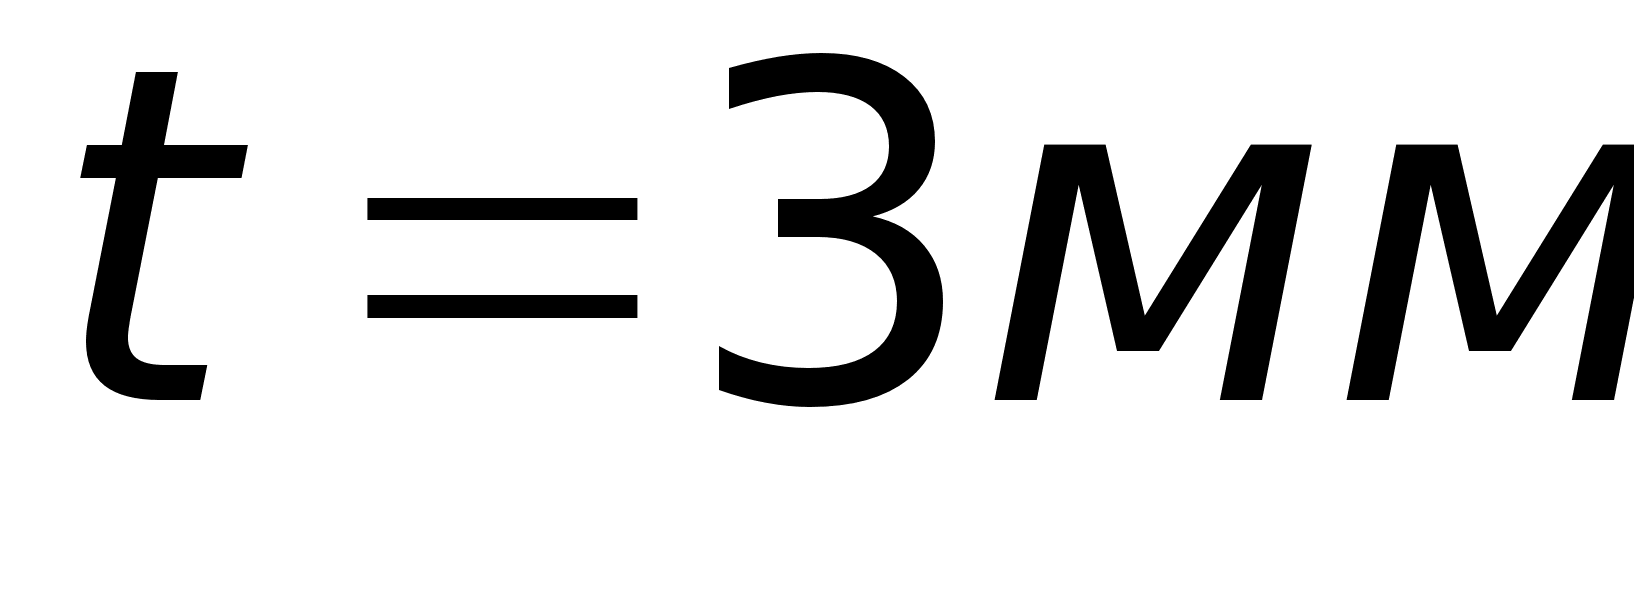 ;
находим подачу на оборот
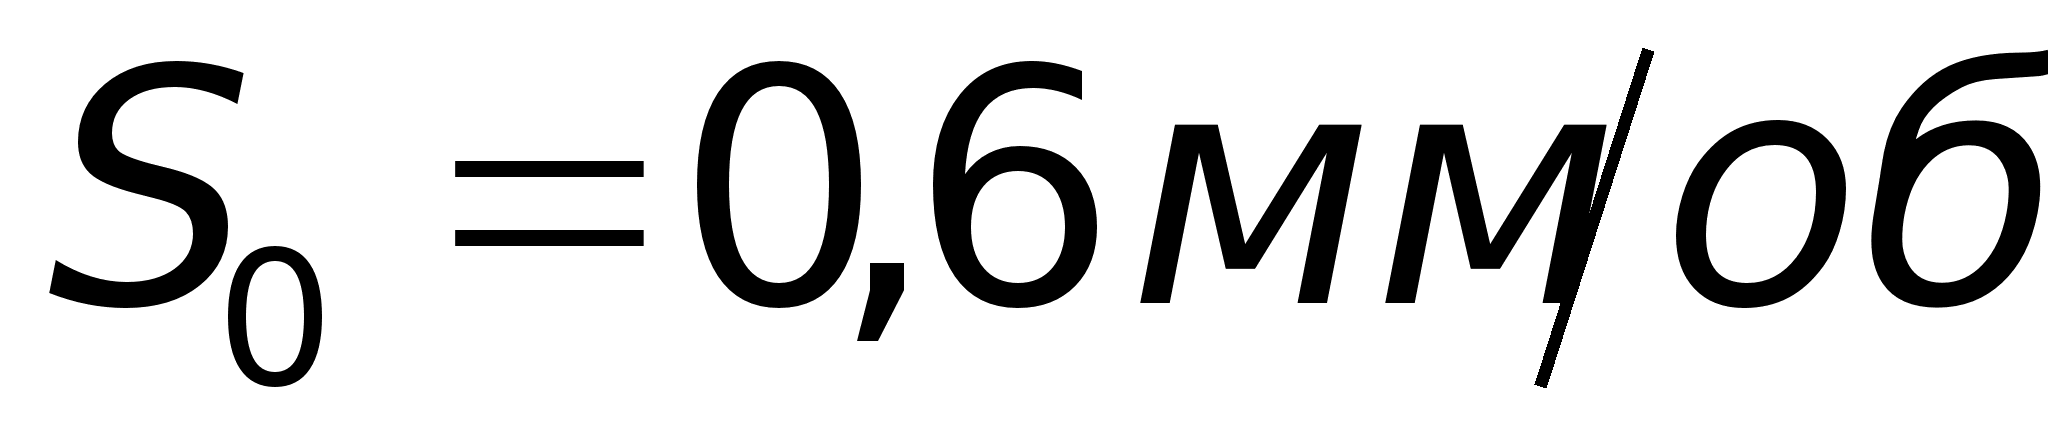 ;
скорость главного движения резания
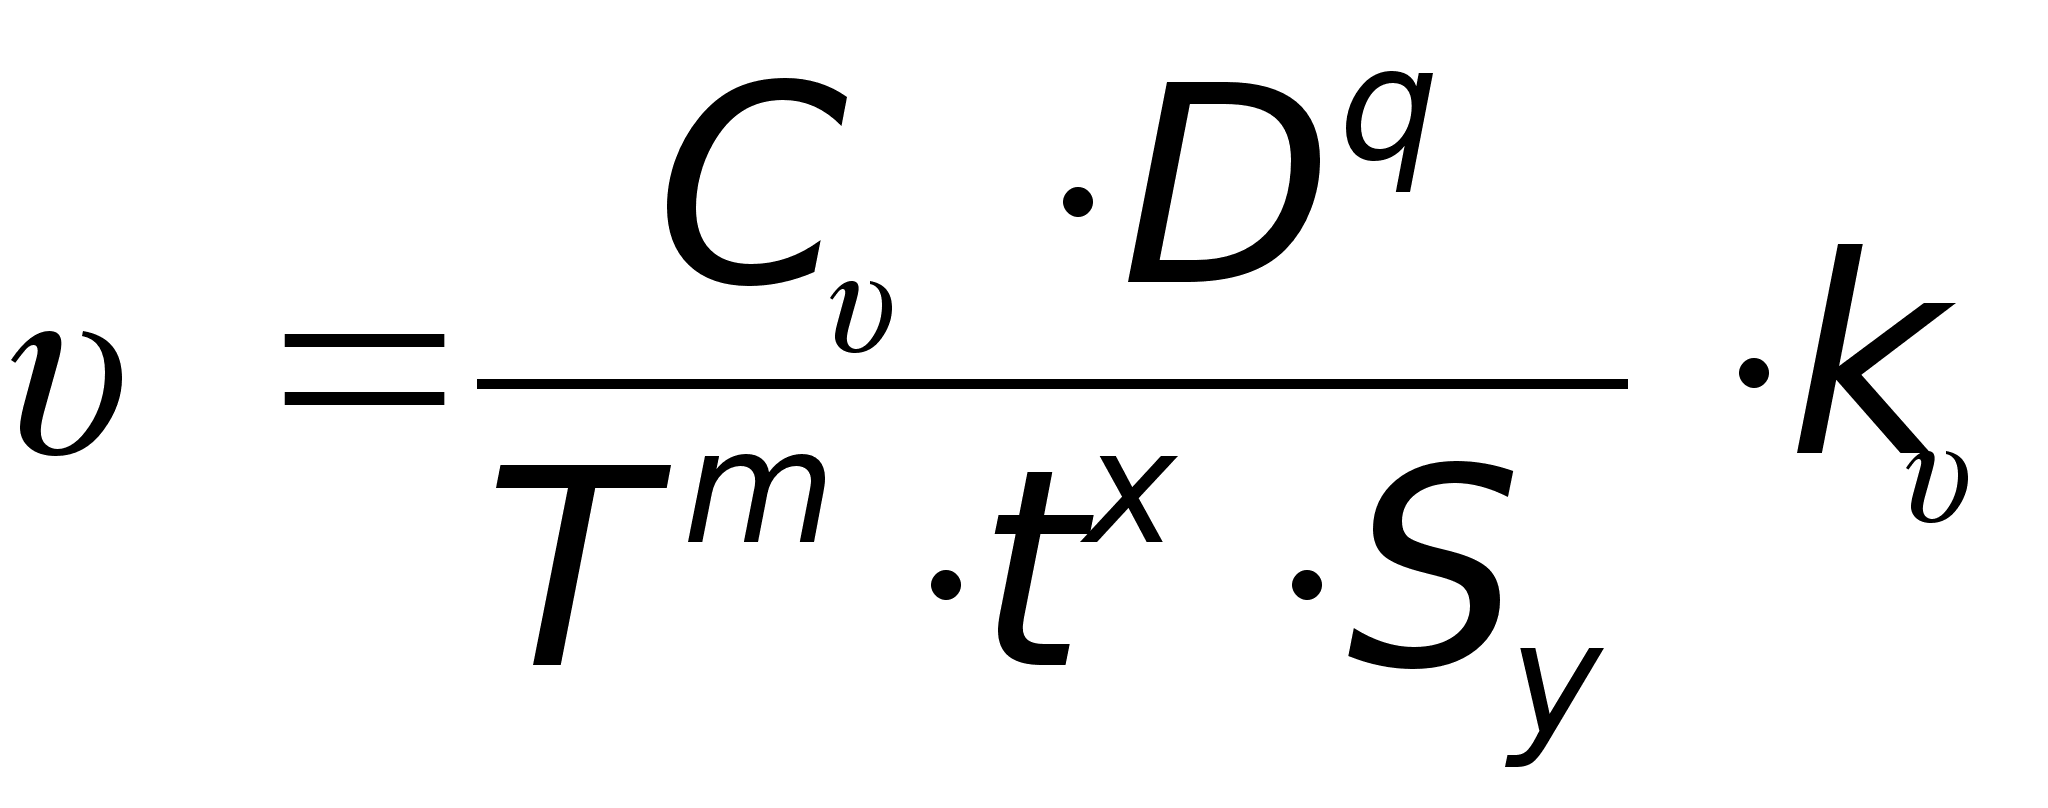 ,
где
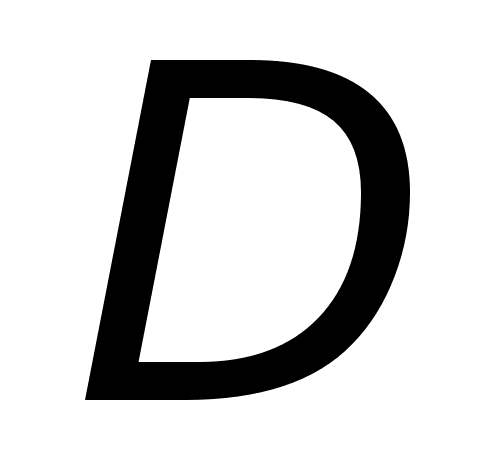 - диаметр режущего
инструмента,
равный
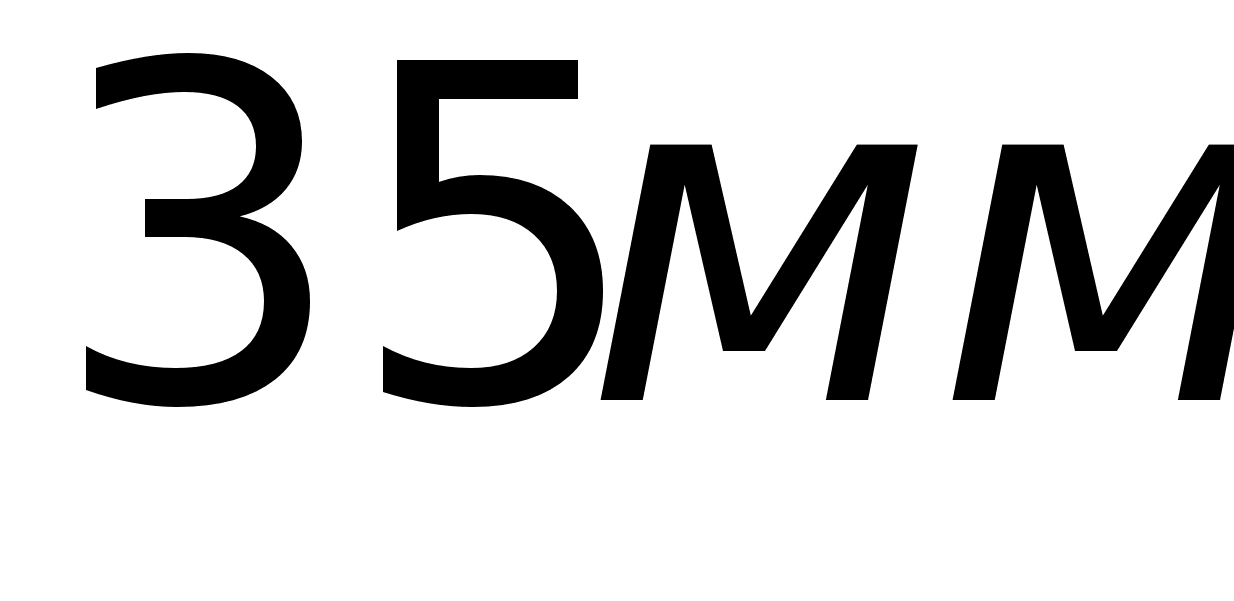 ;
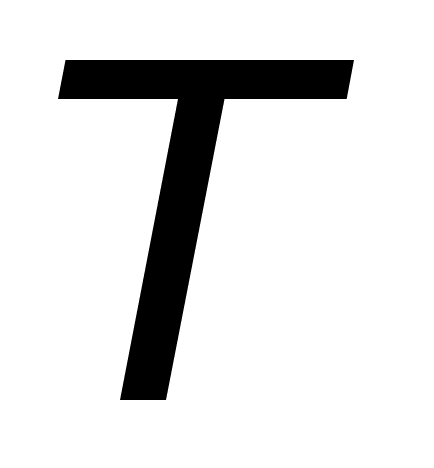 - период
стойкости
инструмента,
равный
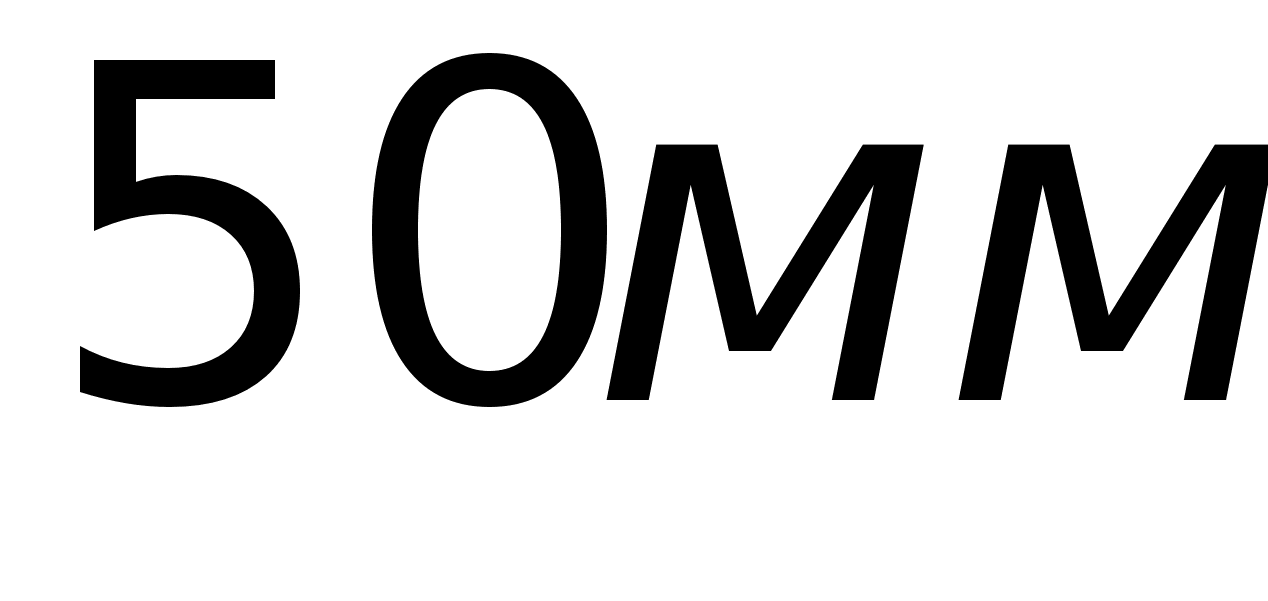 ;
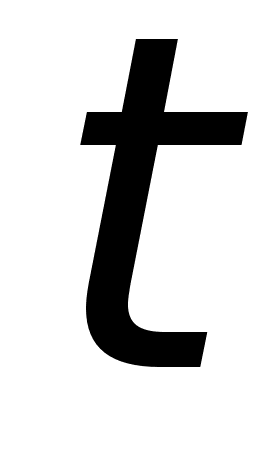 - глубина
резания,
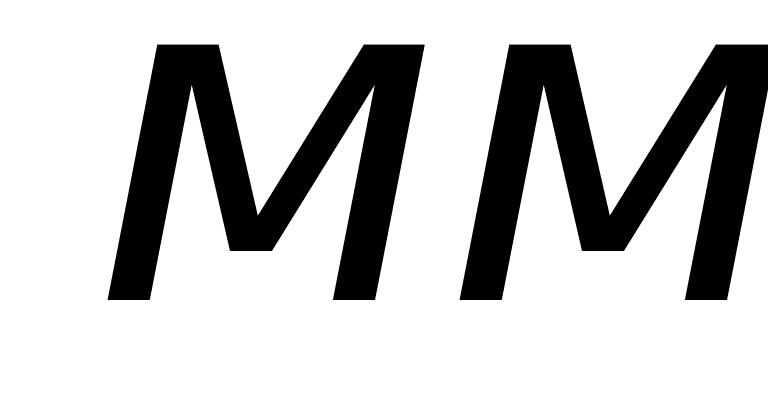 ;
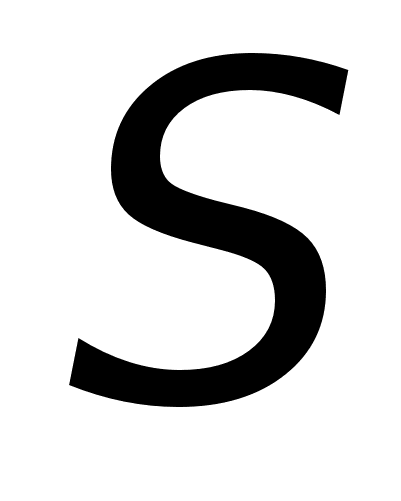 -
подача на оборот,
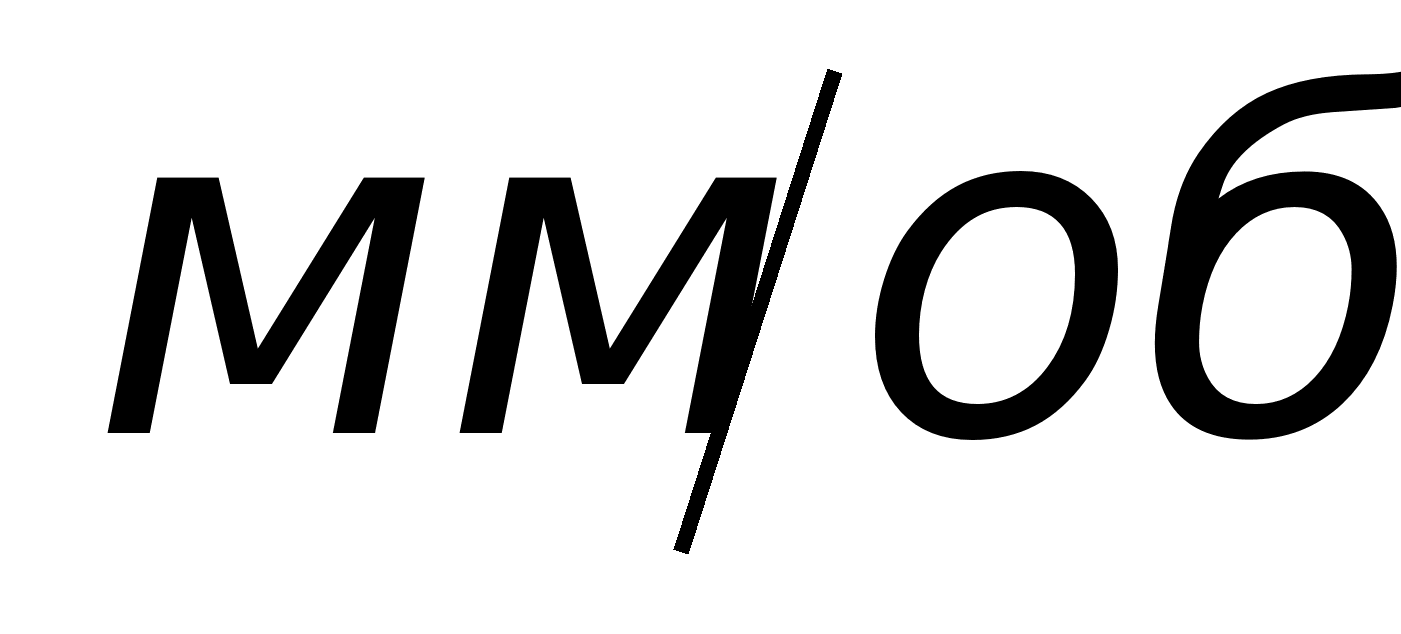 ;
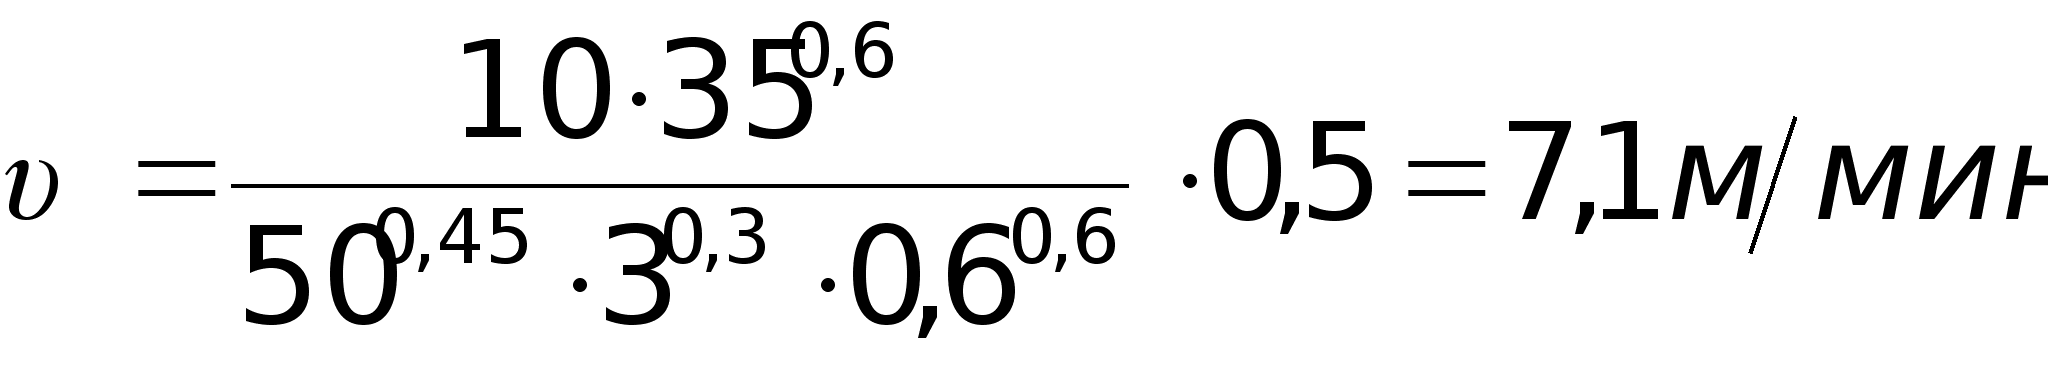 ;
крутящий момент и осевая сила
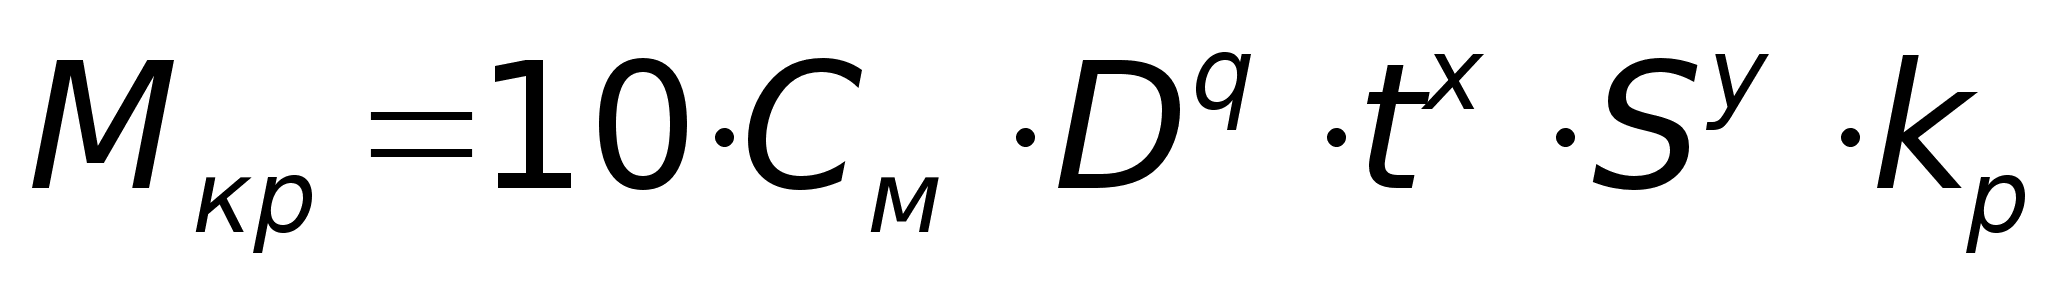 ,
где
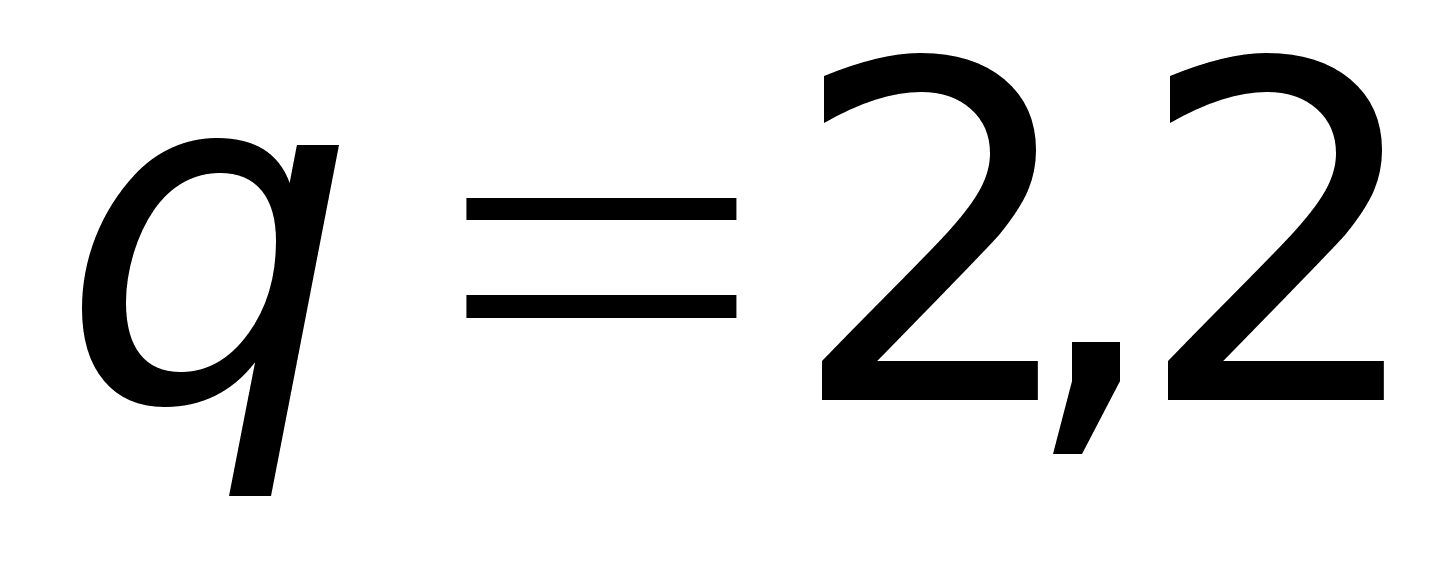 ;
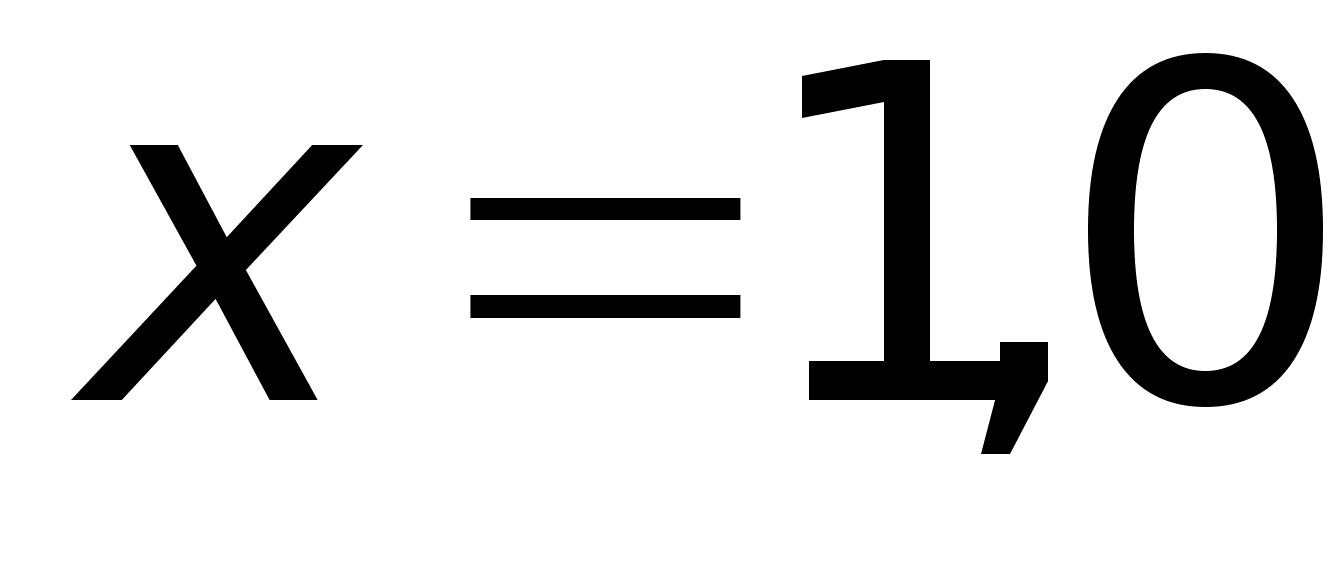 ;
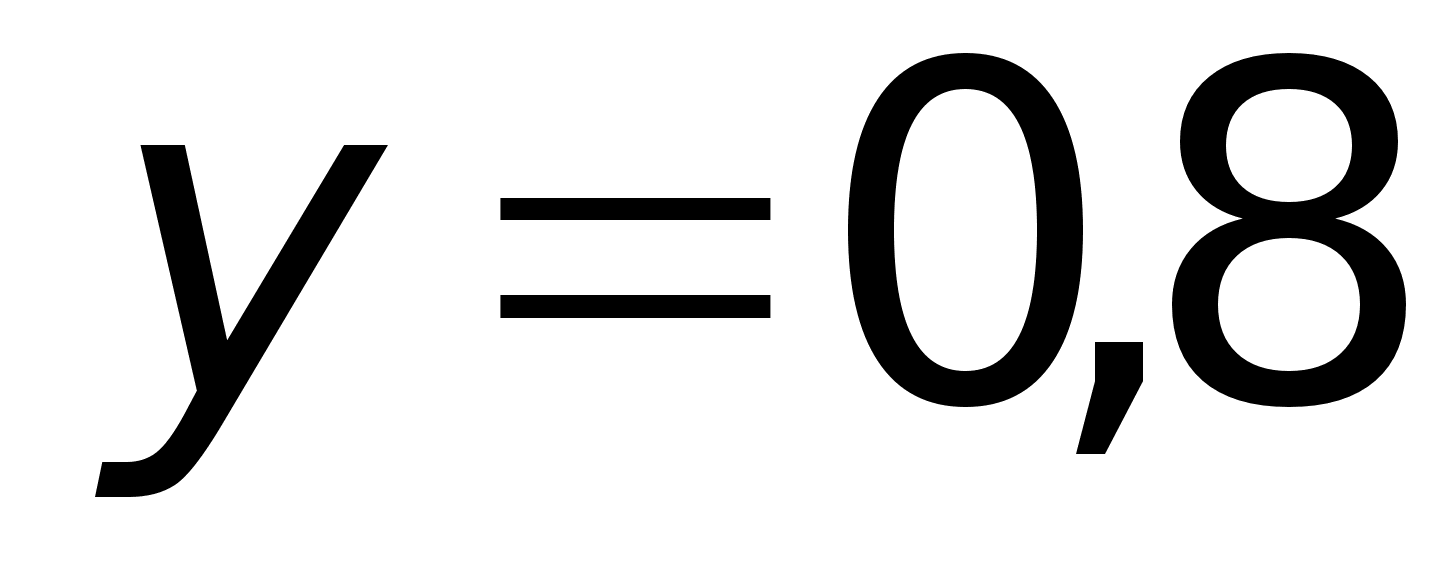 [7, 288],
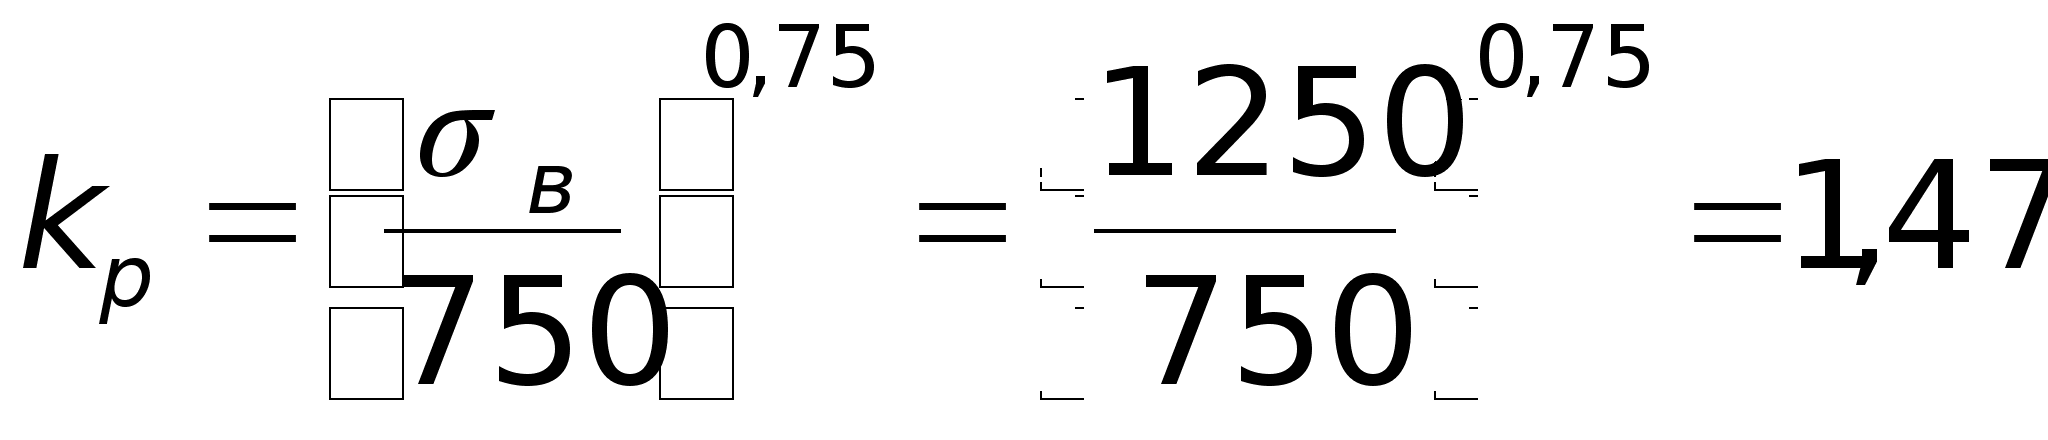 ;
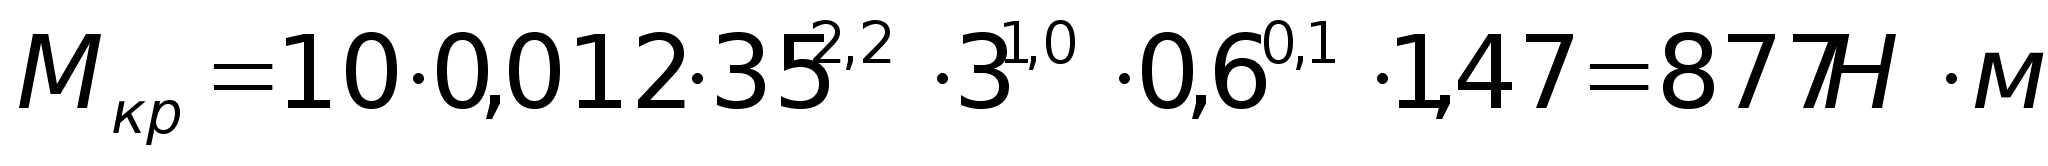 ;
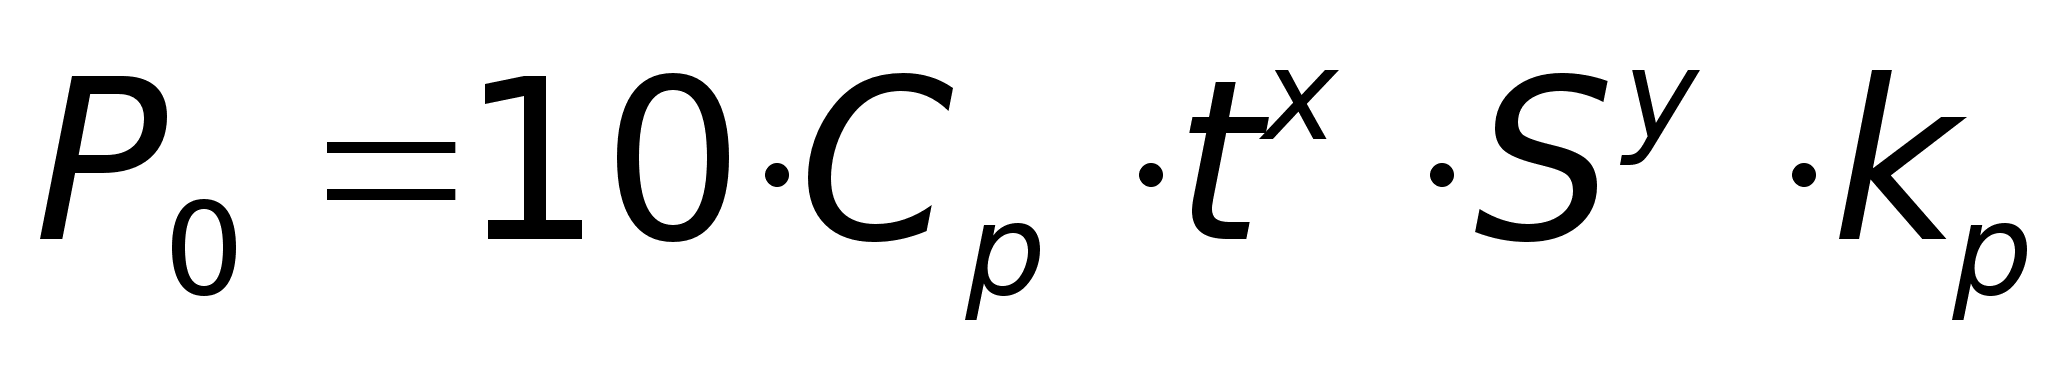 ,
где
;
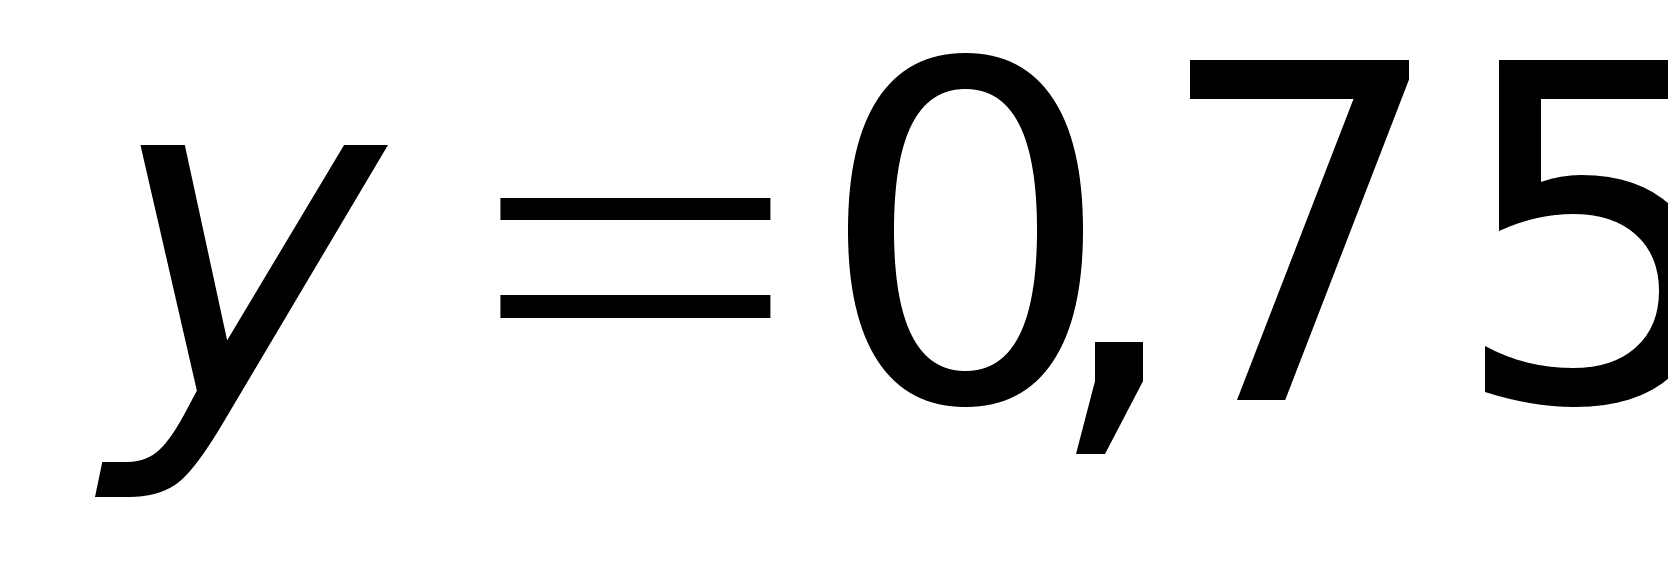 [7, 290].
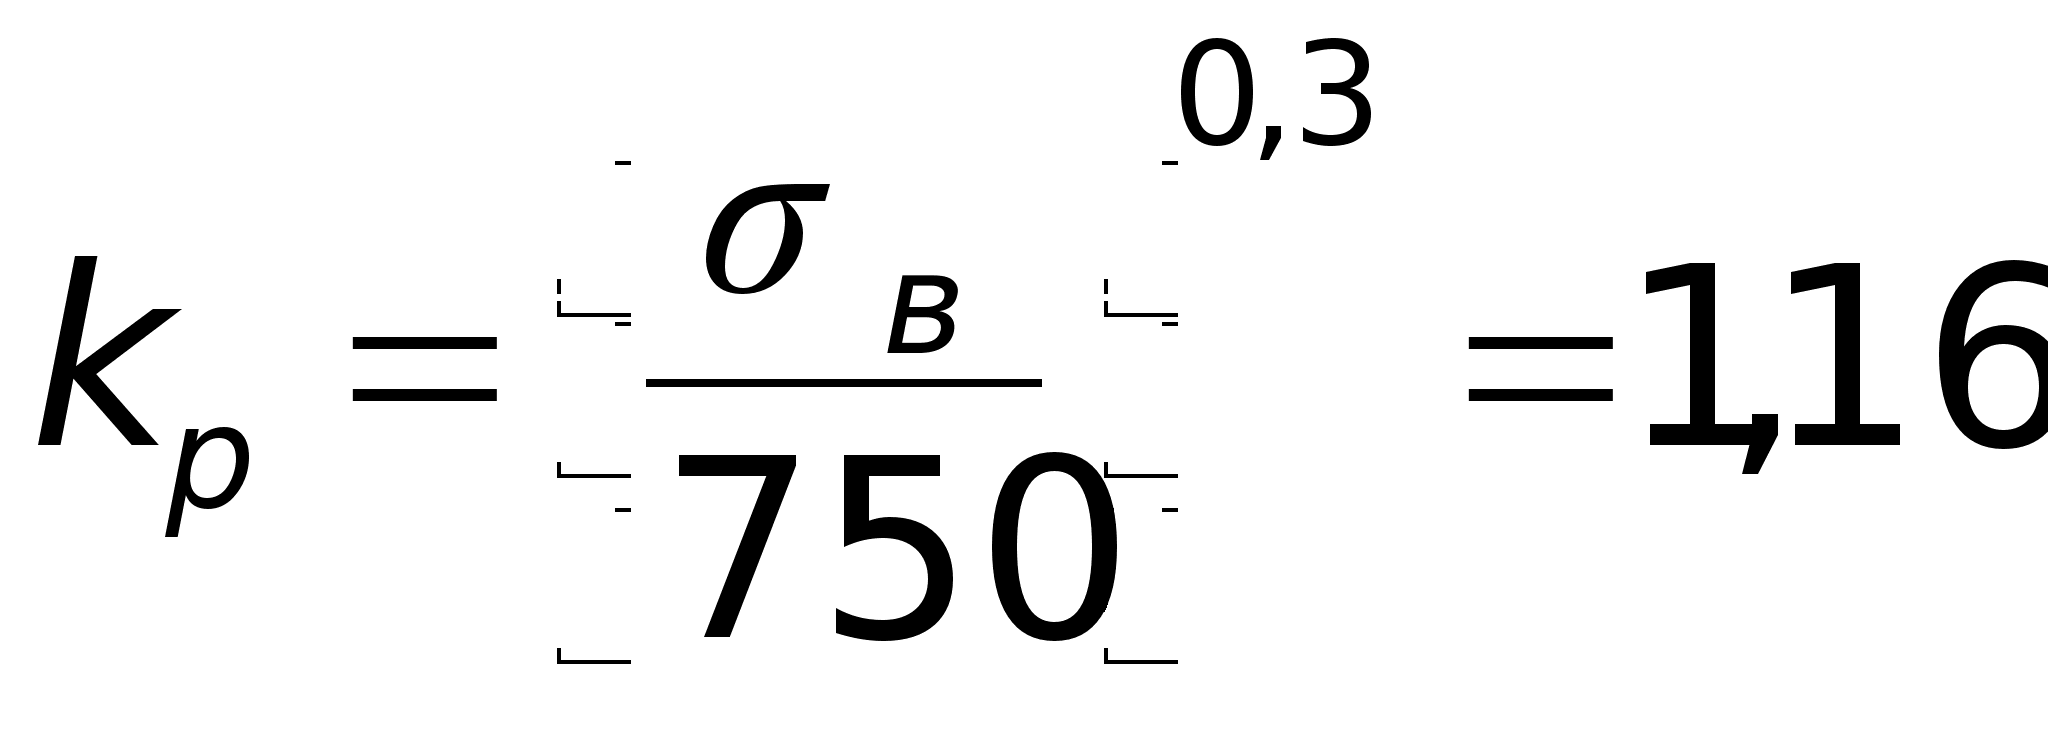 ,
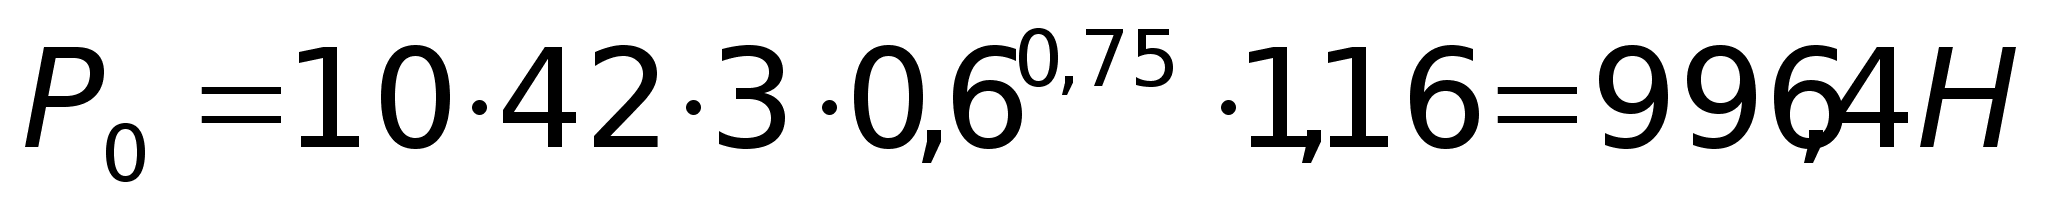 .
Определяем номер хвостовика конуса Морзе:
Осевую составляющую силы резания можно разложить на две силы:
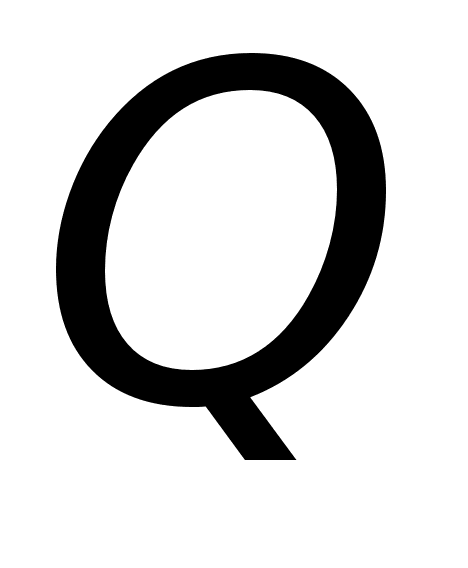 - действующую
нормально к
образующей
конуса
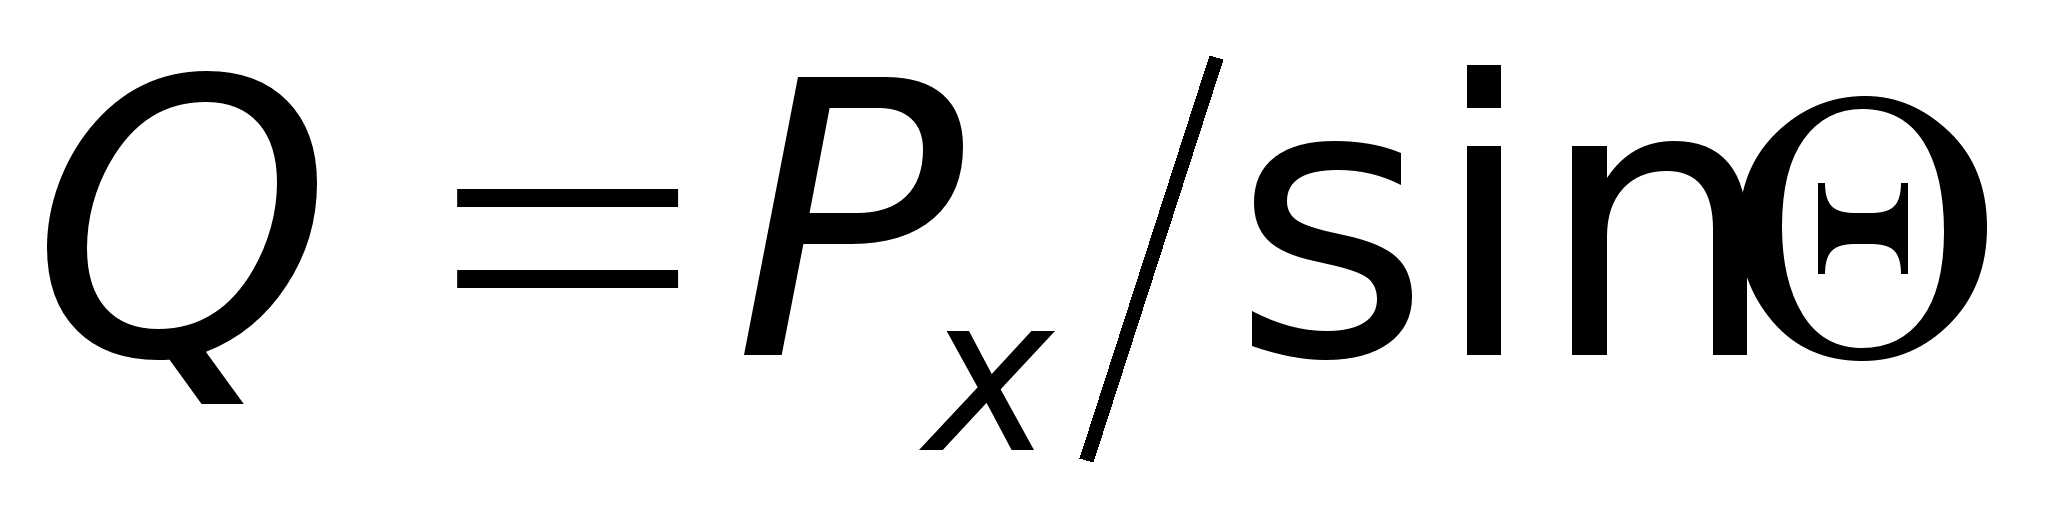 ,
где
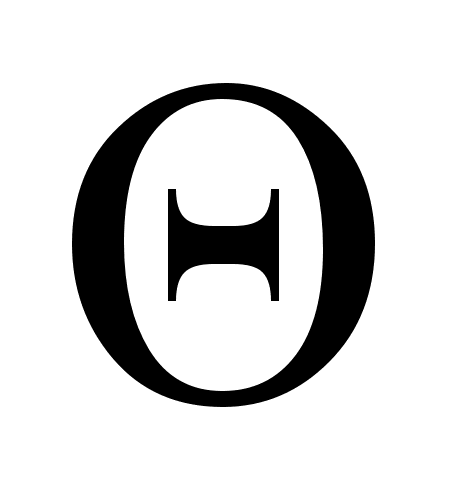 - угол конусности
хвостовика.
Силу
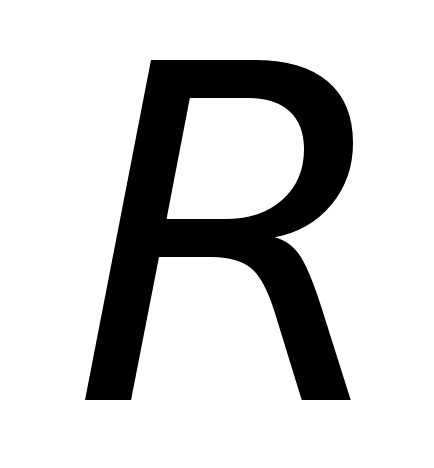 - действующую
в радиальном
направлении
и уравновешивающую
реакцию на
противоположной
точке поверхности
конуса.
С
ила
создает касательную
составляющую
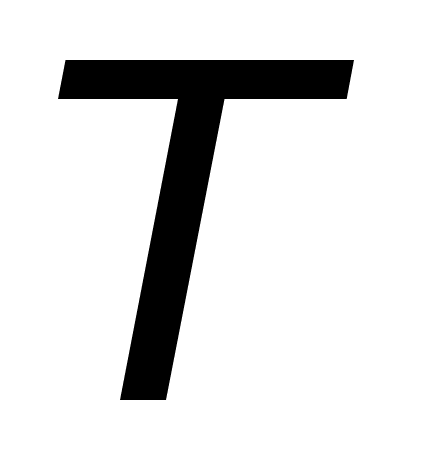 силы резания;
с учетом коэффициента
трения поверхности
конуса о стенки
втулки
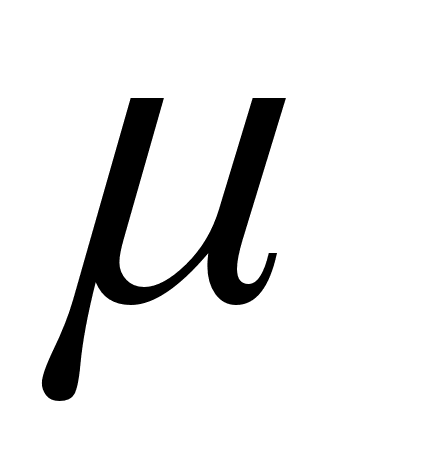 :
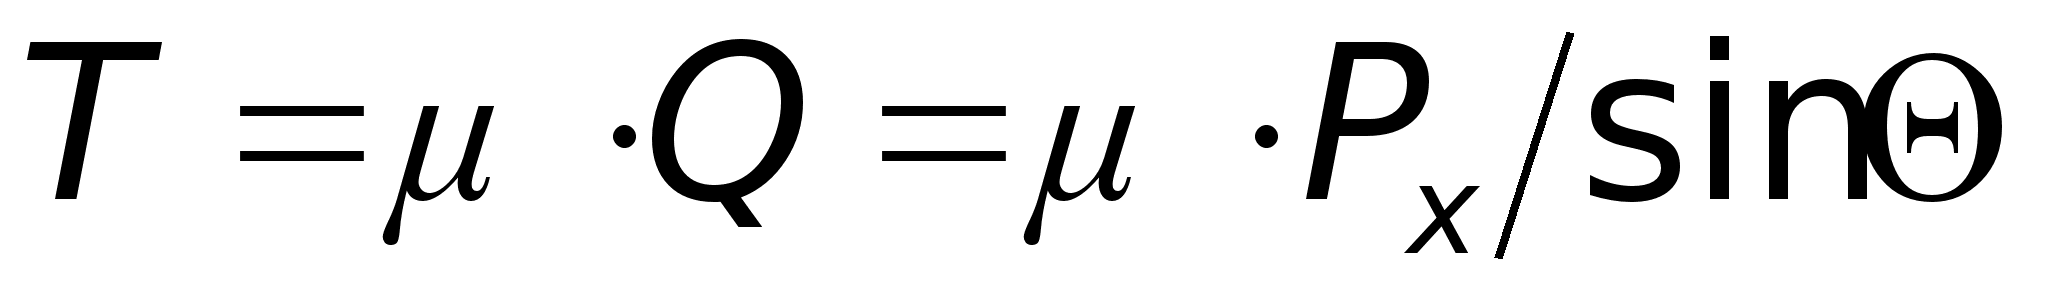 .
Момент трения между хвостовиком и втулкой:
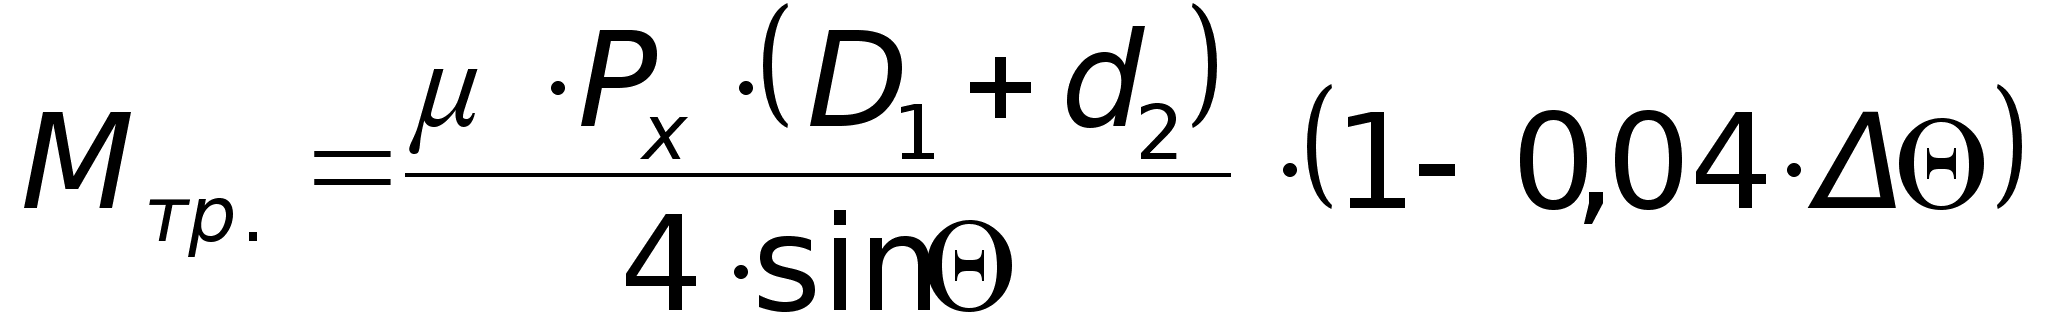 .
Приравниваем момент трения к максимальному моменту сил сопротивления резанию, т.е. к моменту, создающемуся при работе затупившимся инструментом, который увеличивается до трех раз по сравнению с моментом, принятым для нормальной работы инструмента.
Следовательно,
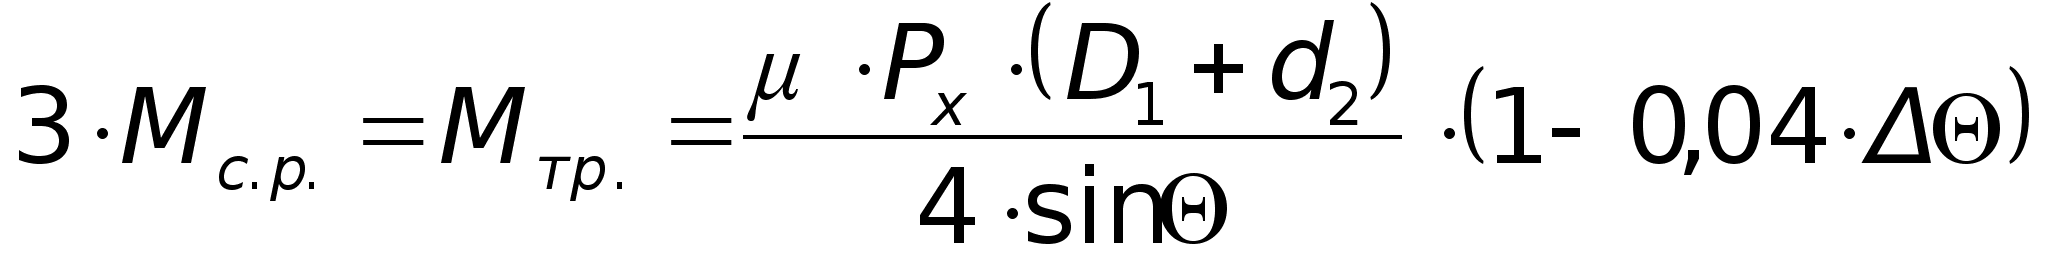 .
Средний диаметр конуса хвостовика:
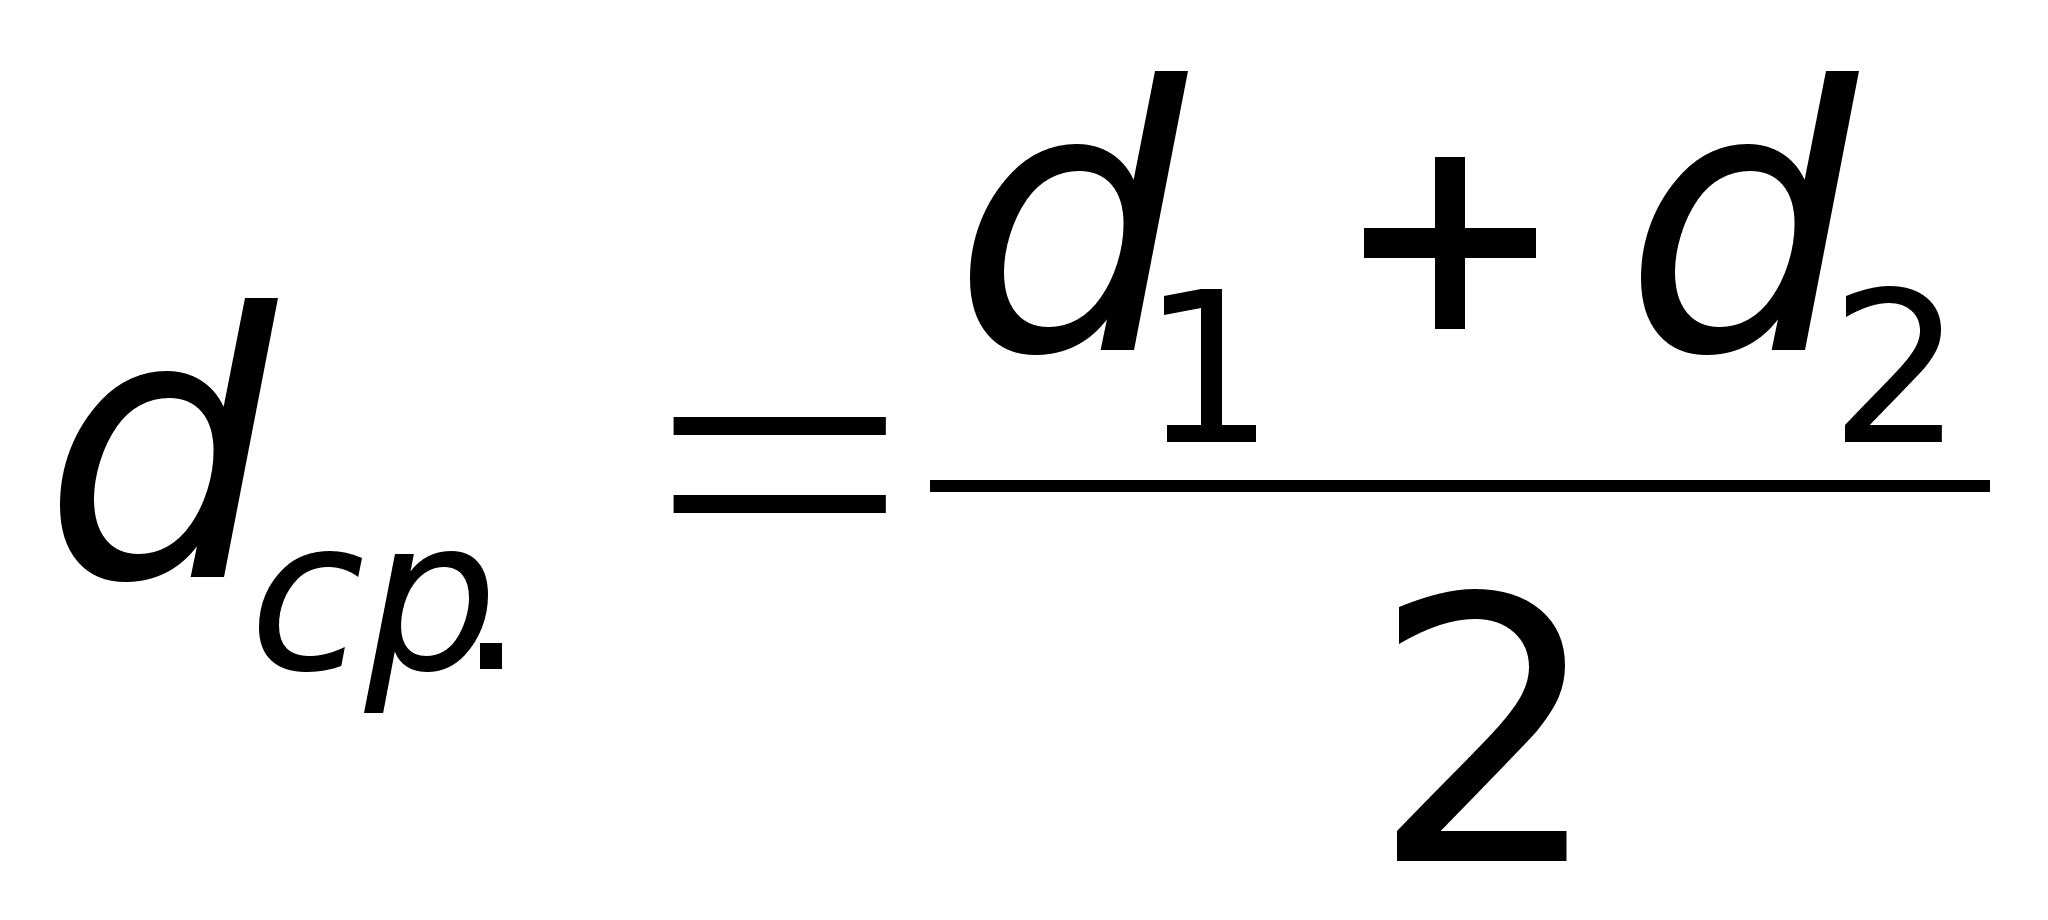 ,
или
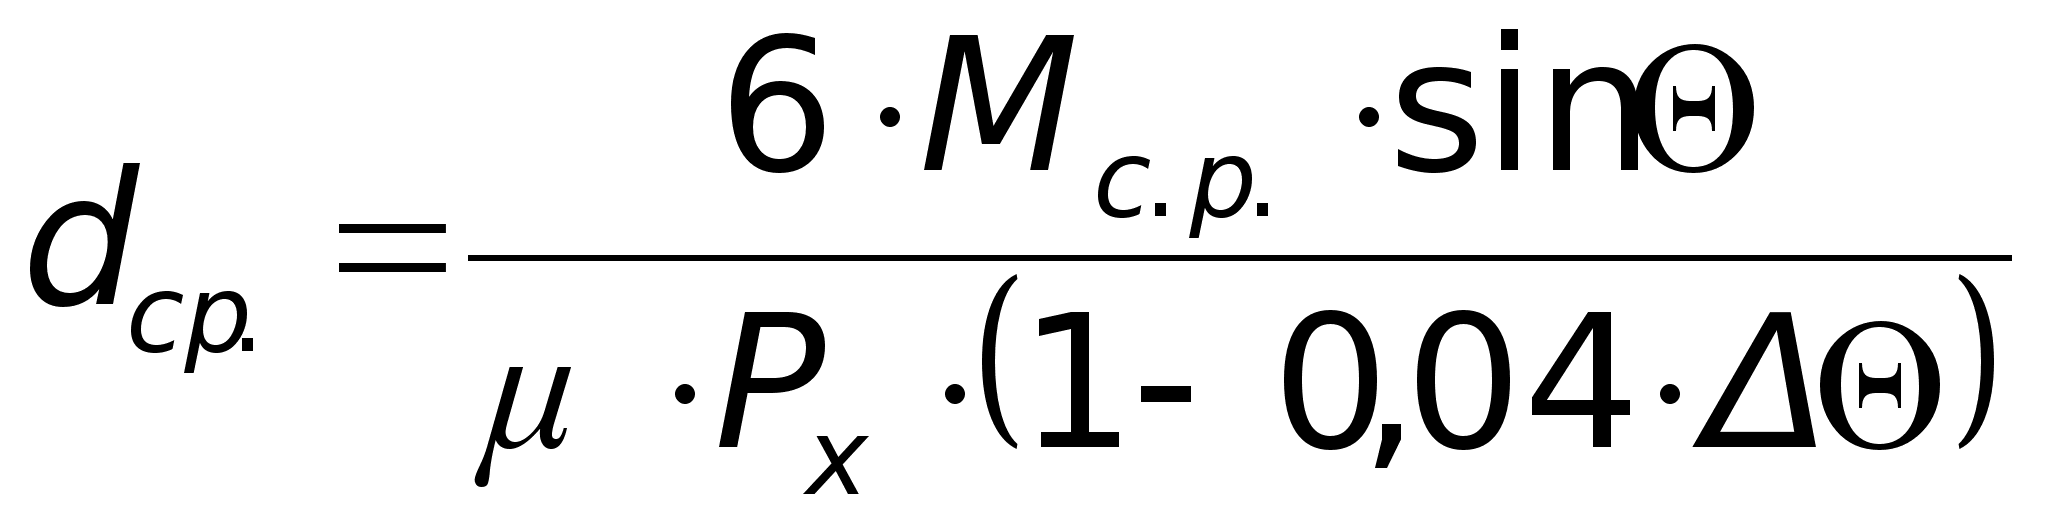 ,
где
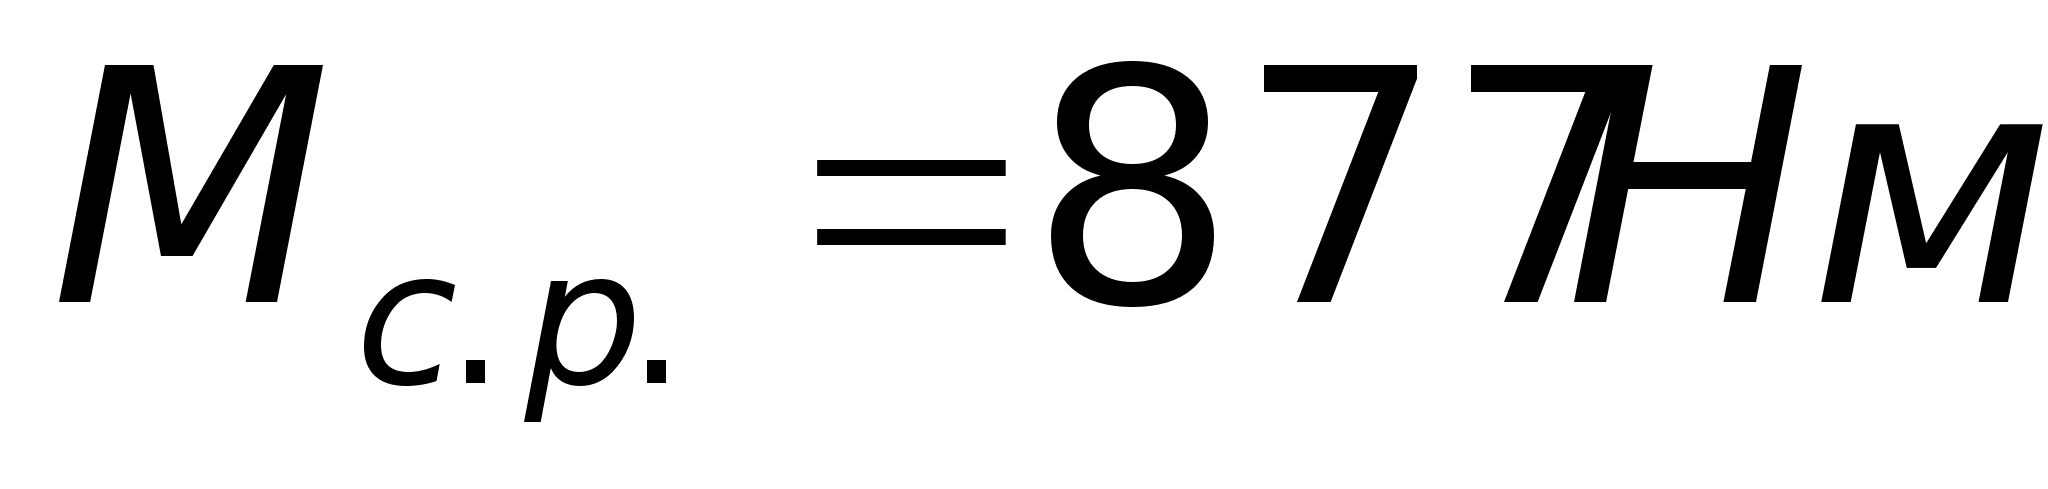 - момент сопротивления
сил резанию,
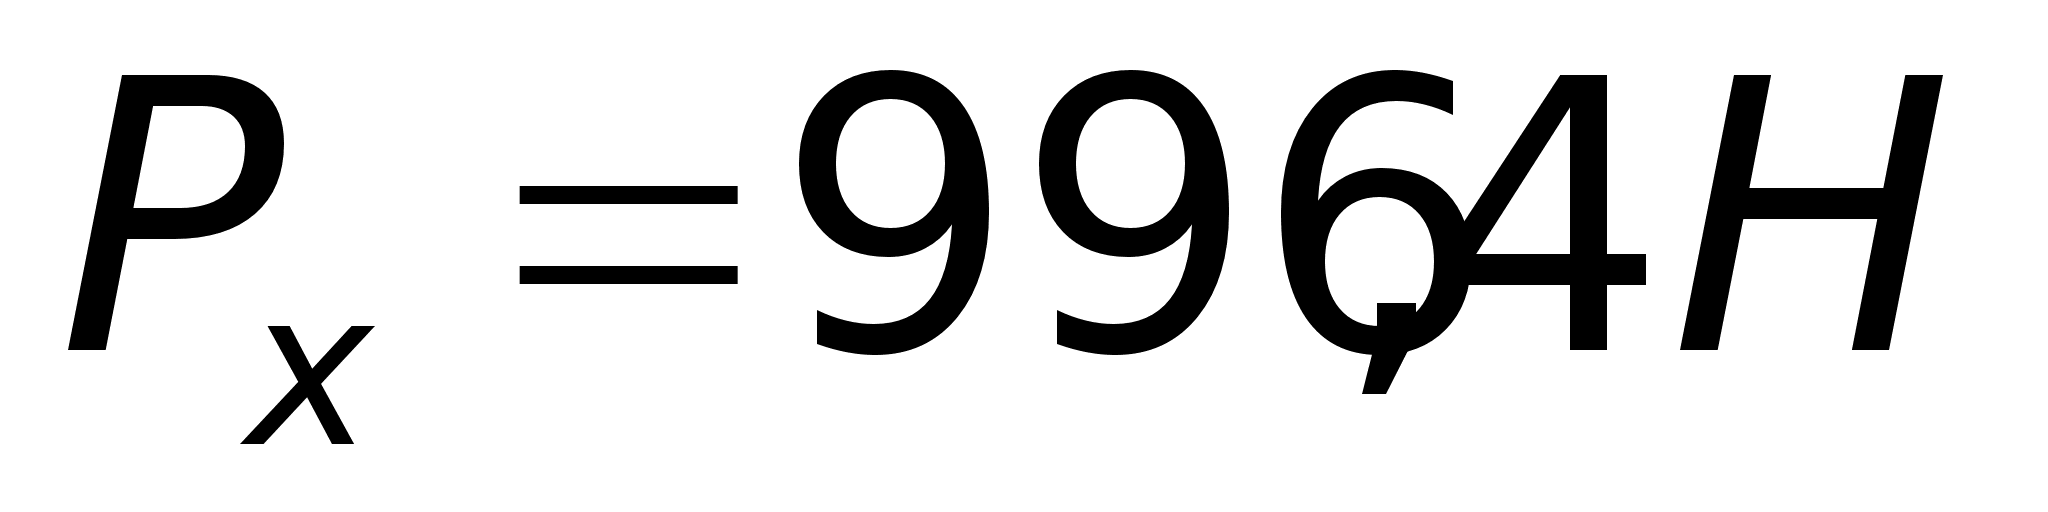 - осевая
составляющая
силы резания,
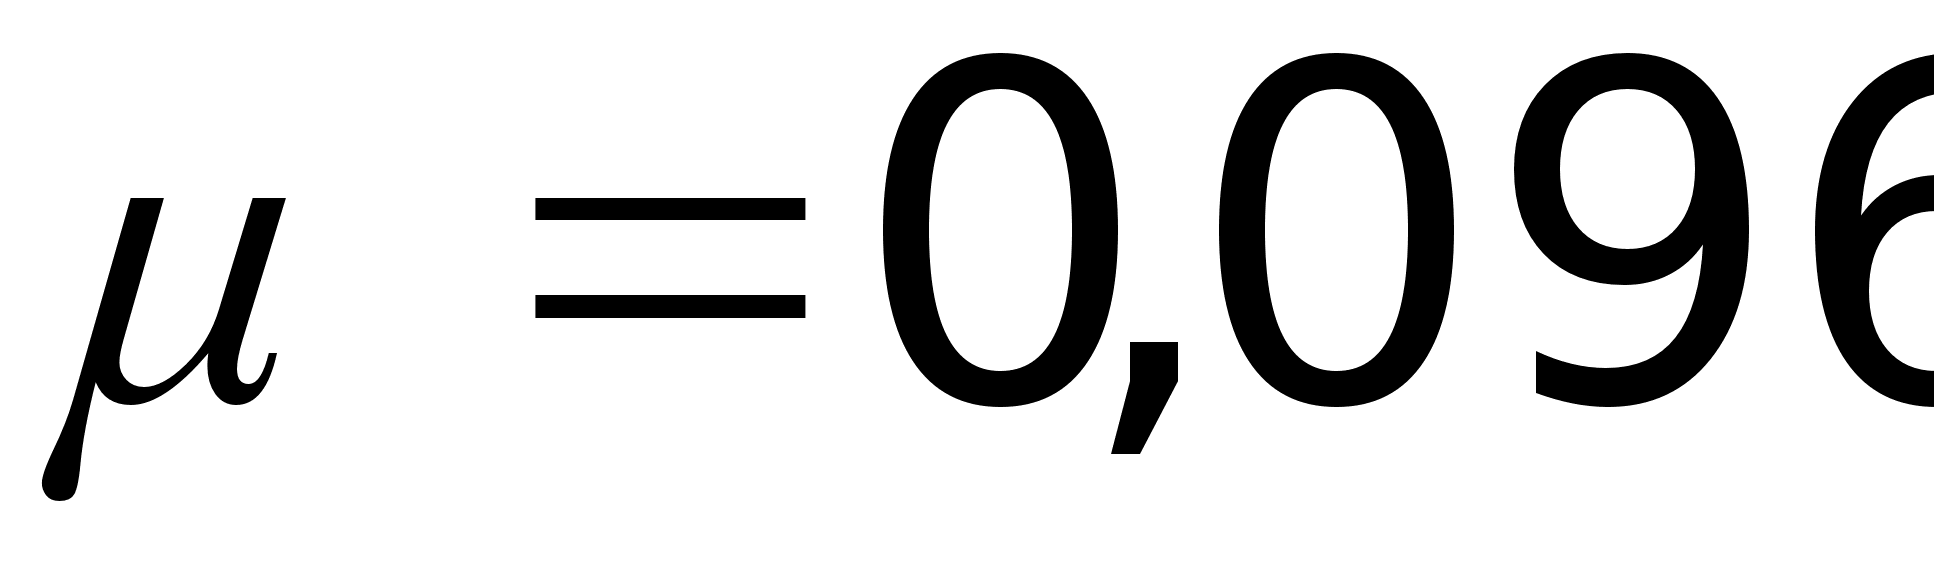 - коэффициент
трения стали
по стали,
- для
большинства
конусов Морзе
равен приблизительно
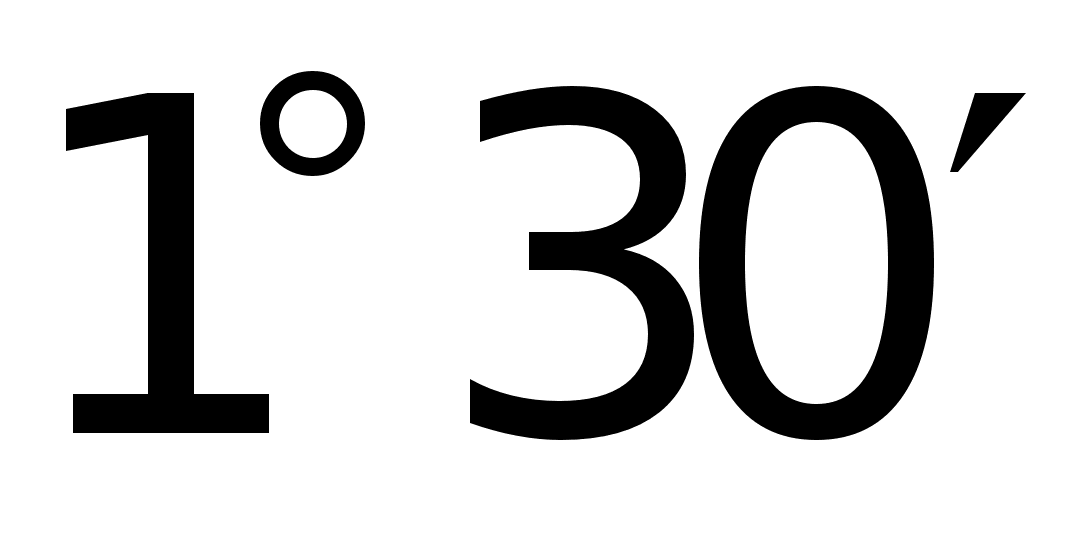 ,
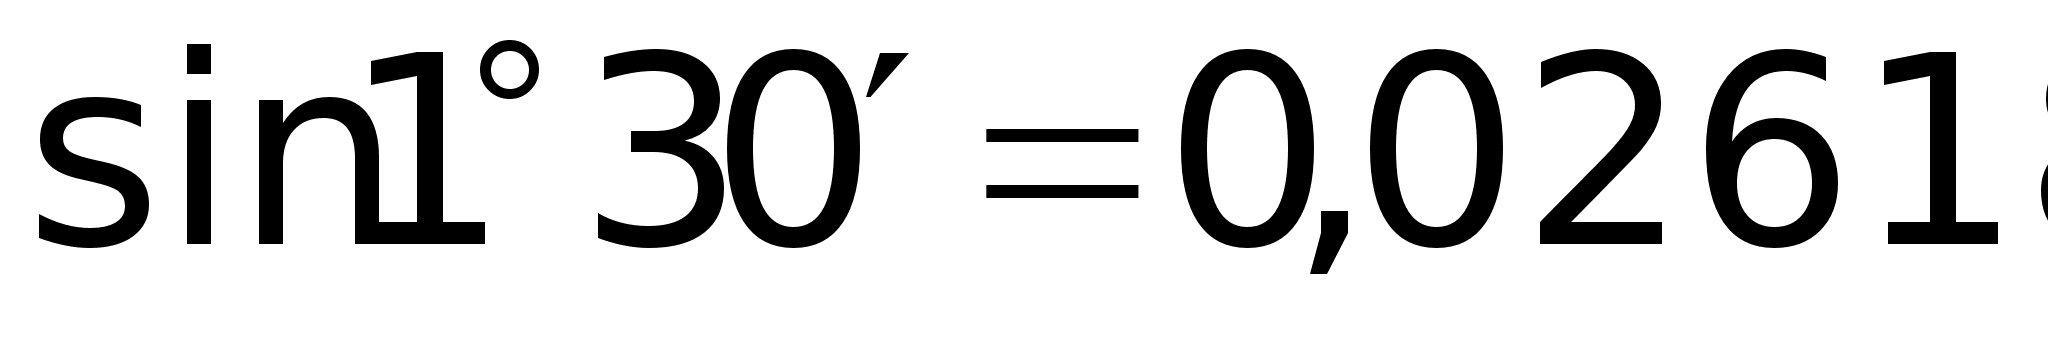 ;
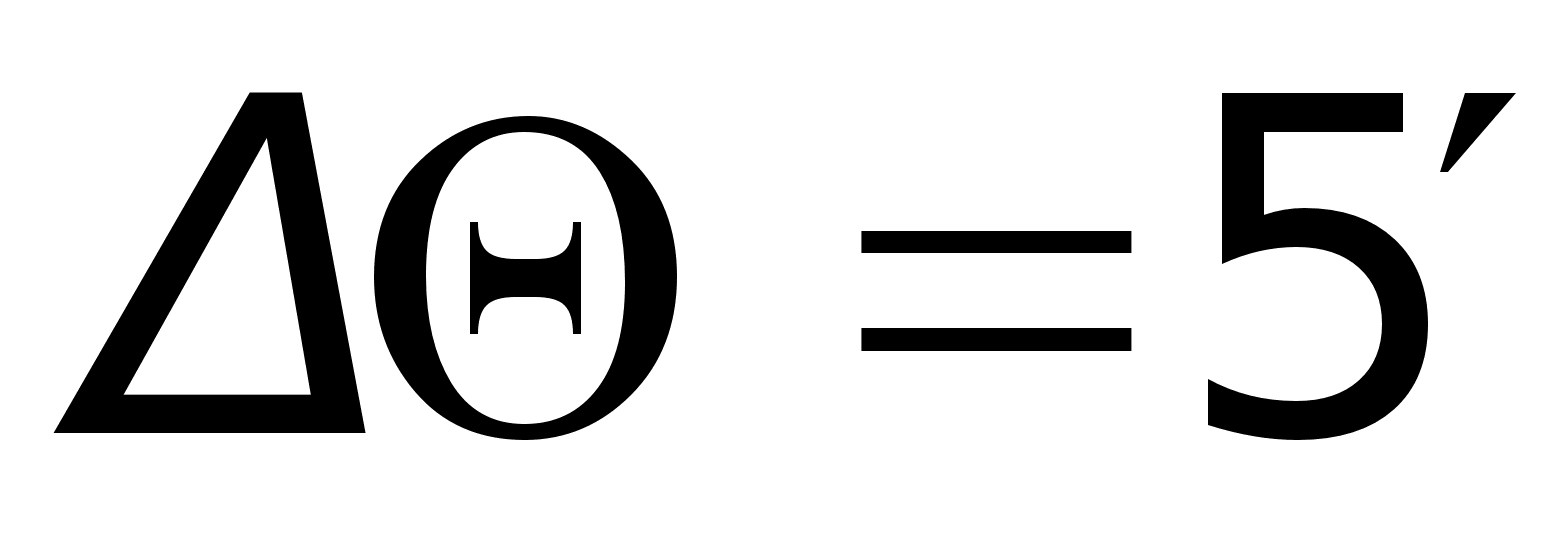 - отклонение
угла конуса;
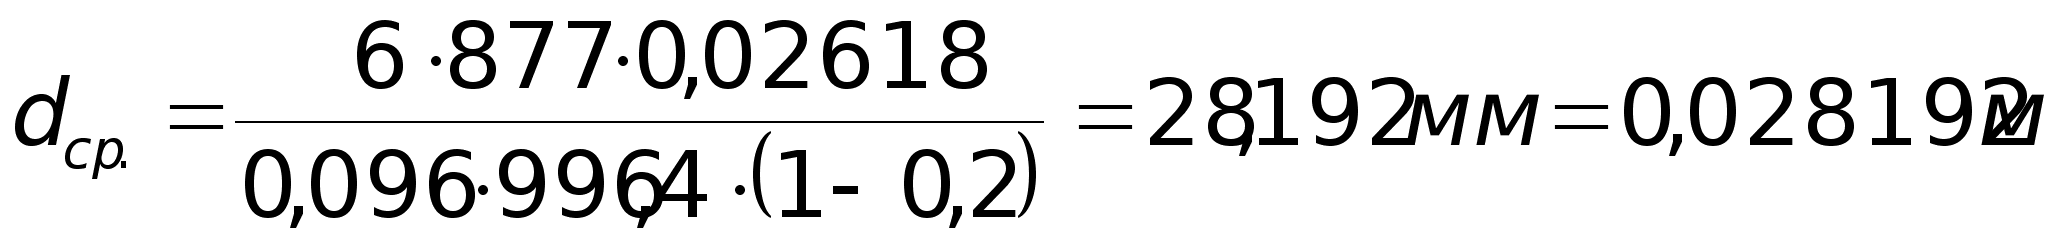 .
По
 выбираем ближний
ближайший
больший конус,
т.е. конус Морзе
№3, со следующими
основными
конструктивными
параметрами:
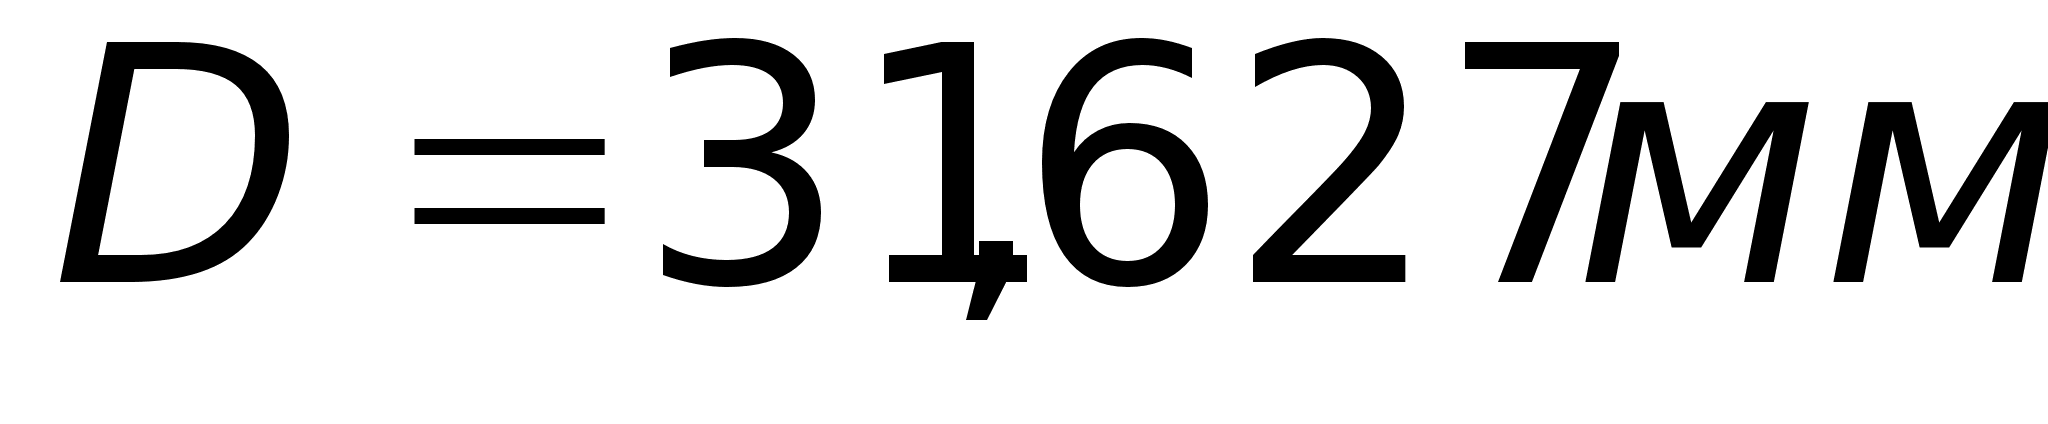 ;
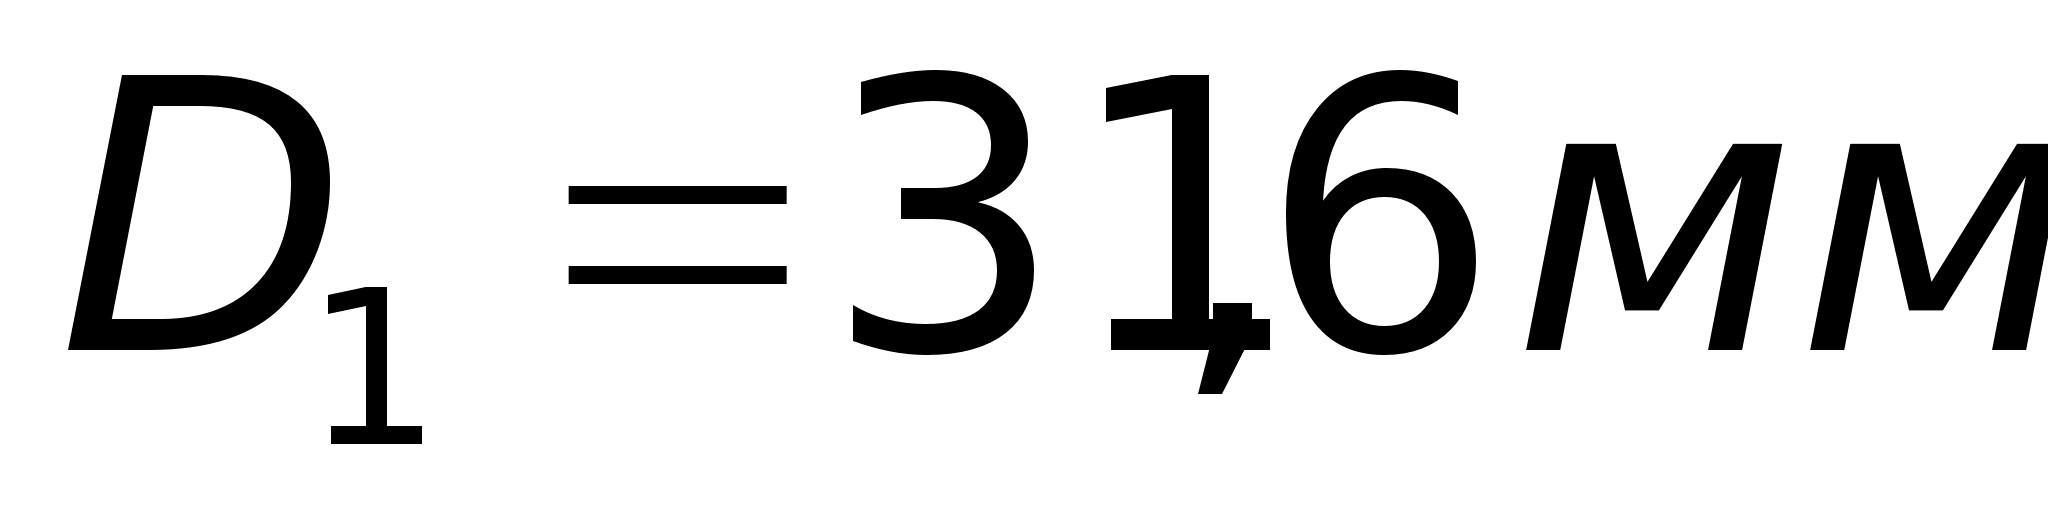 ;
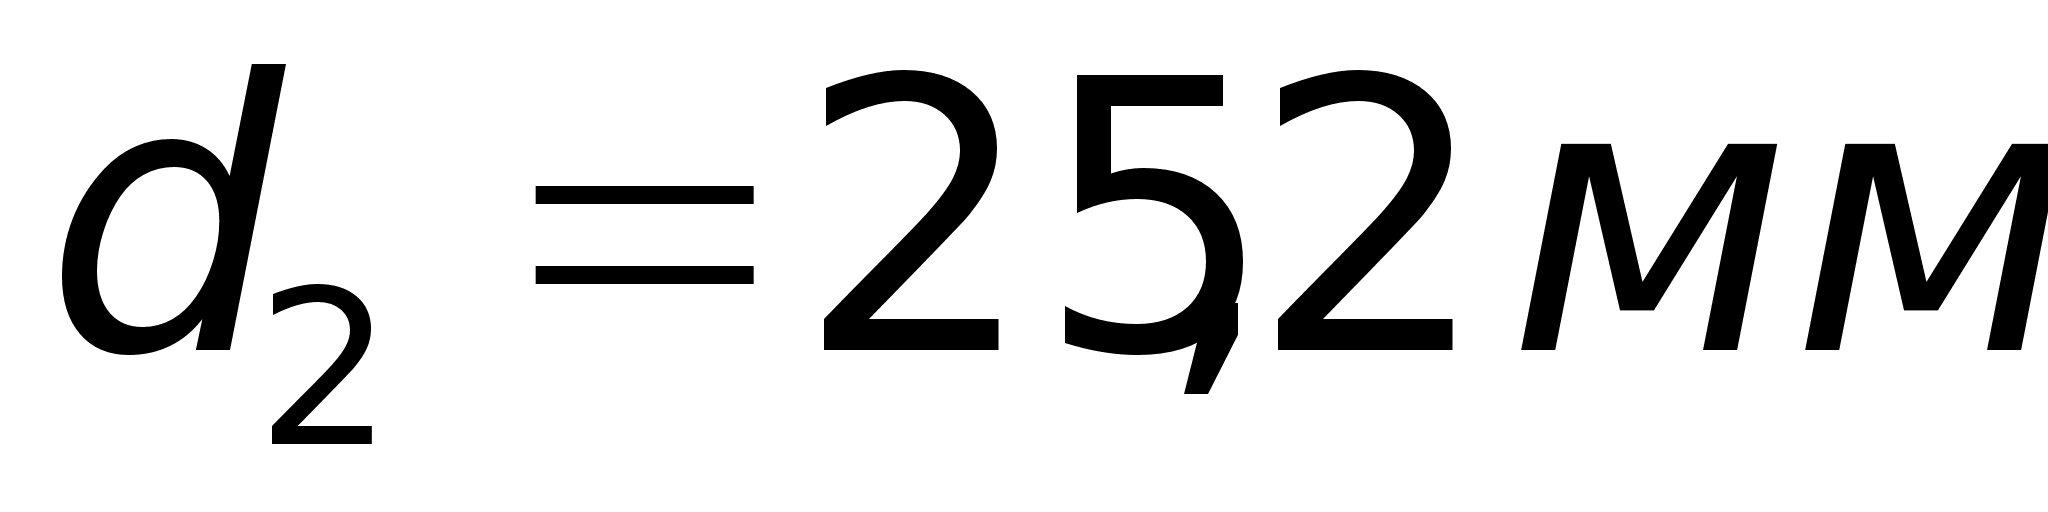 ;
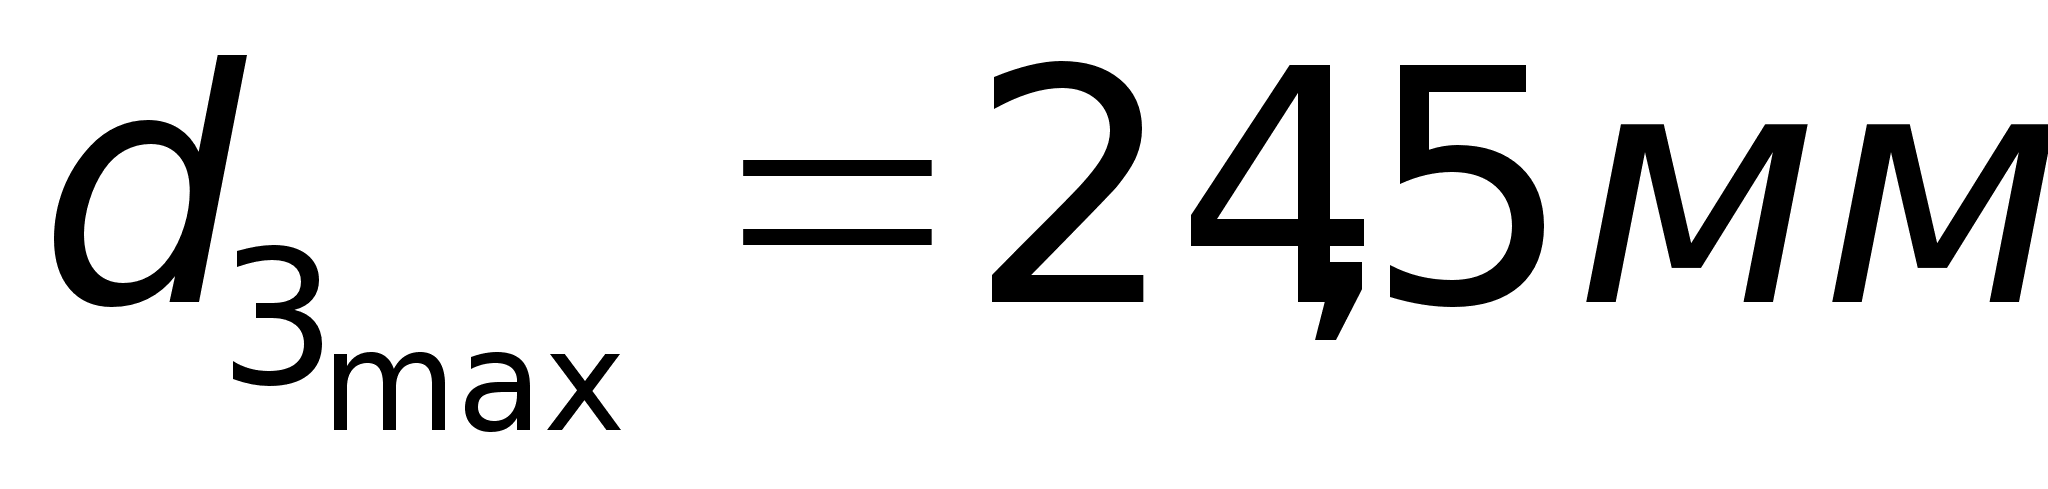 ;
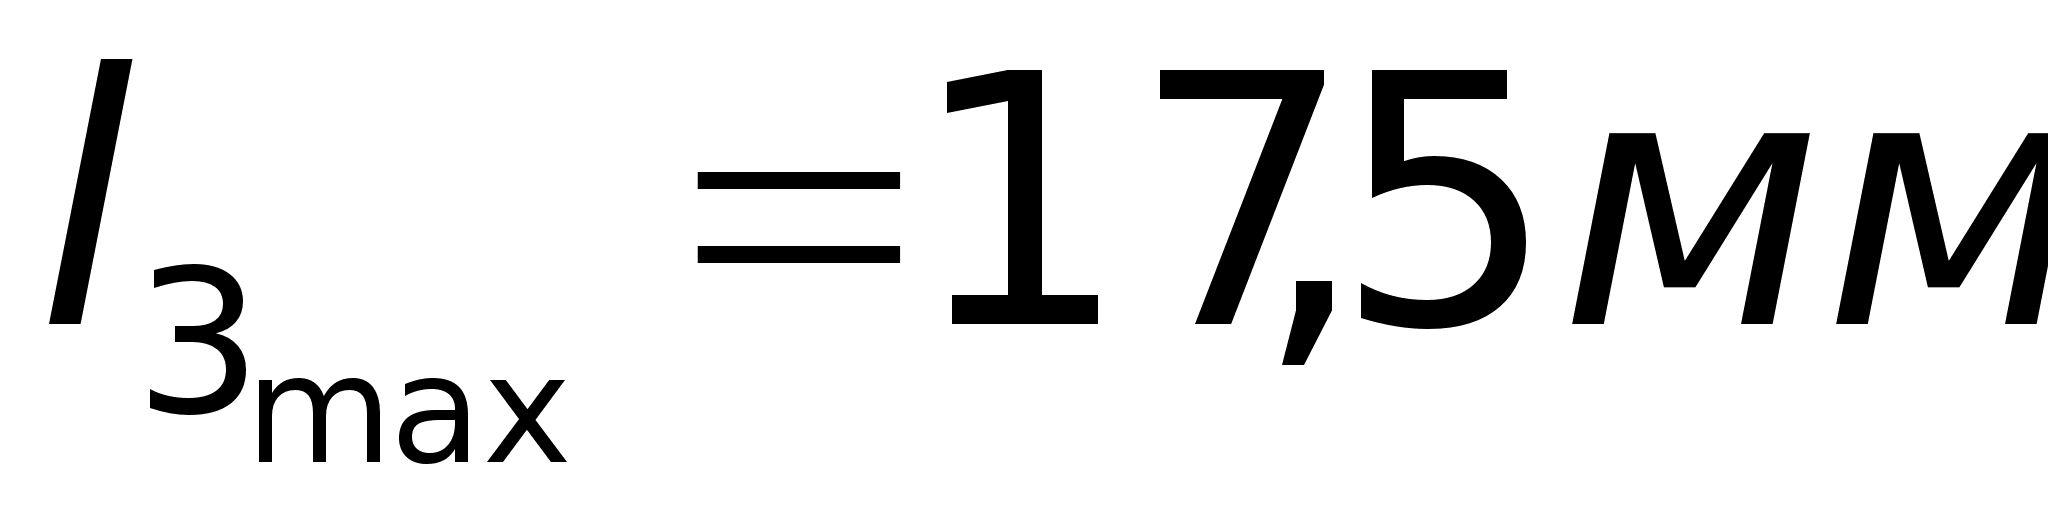 ;
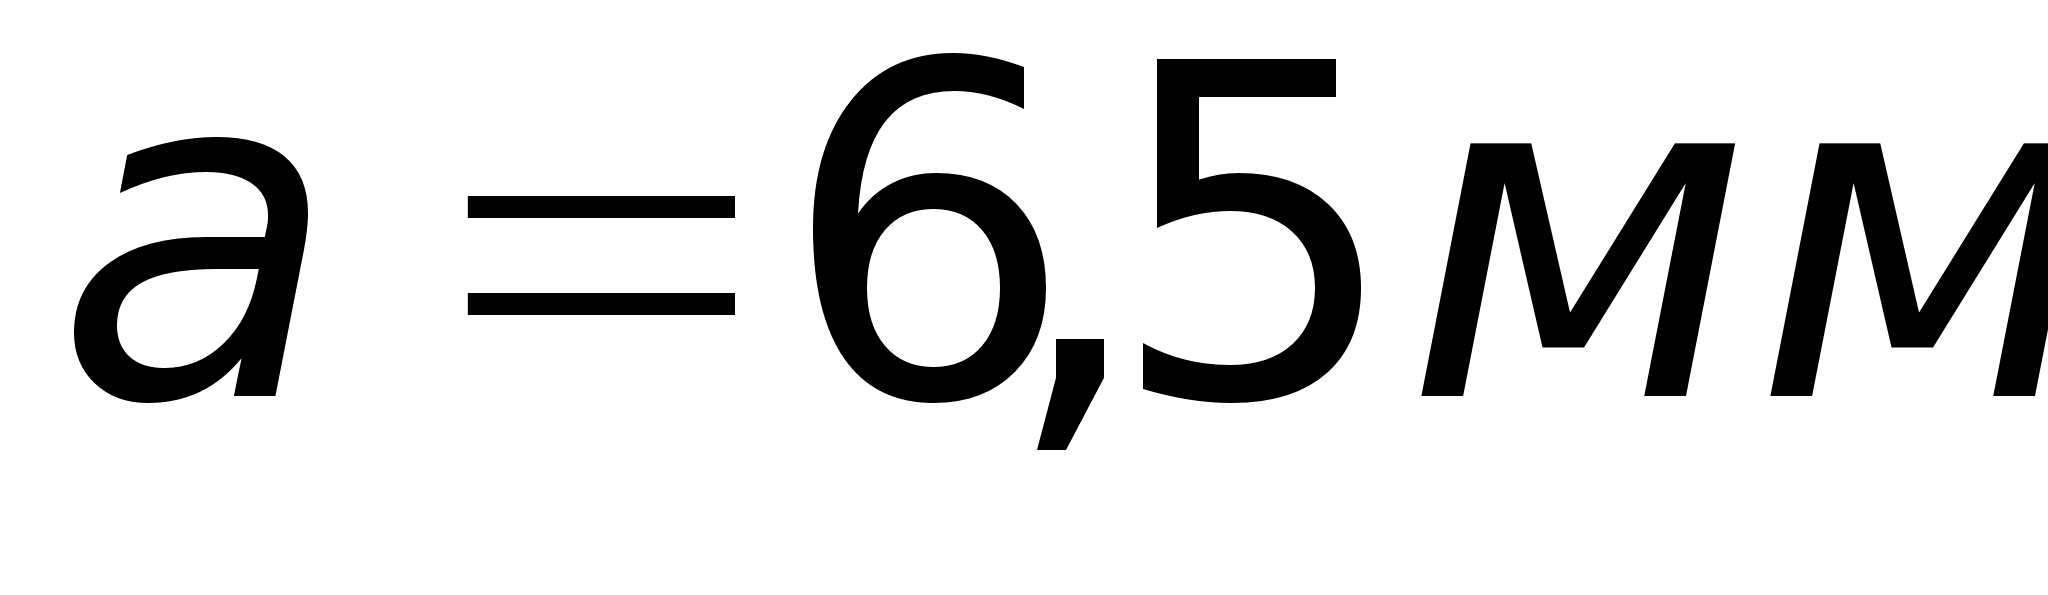 ;
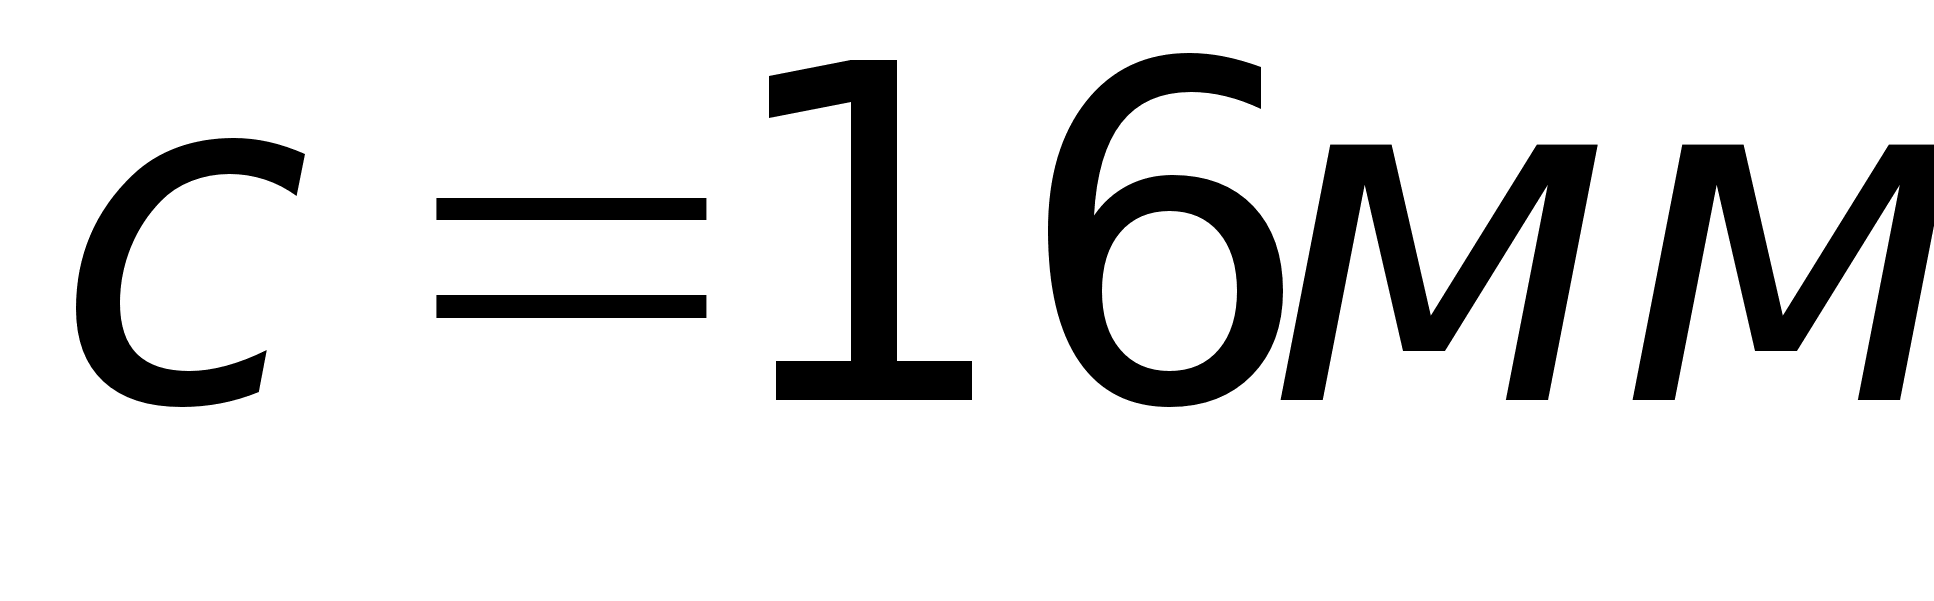 ;
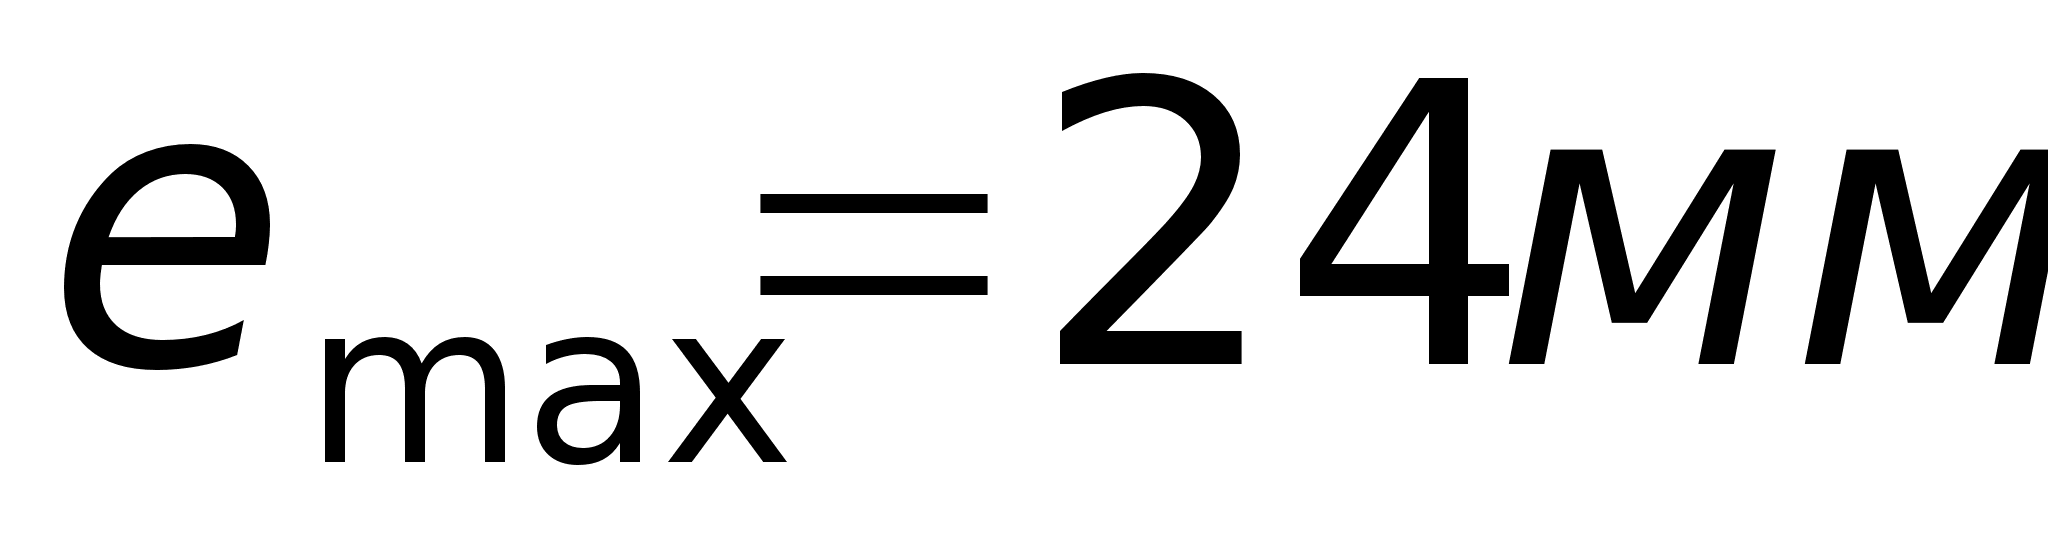 ;
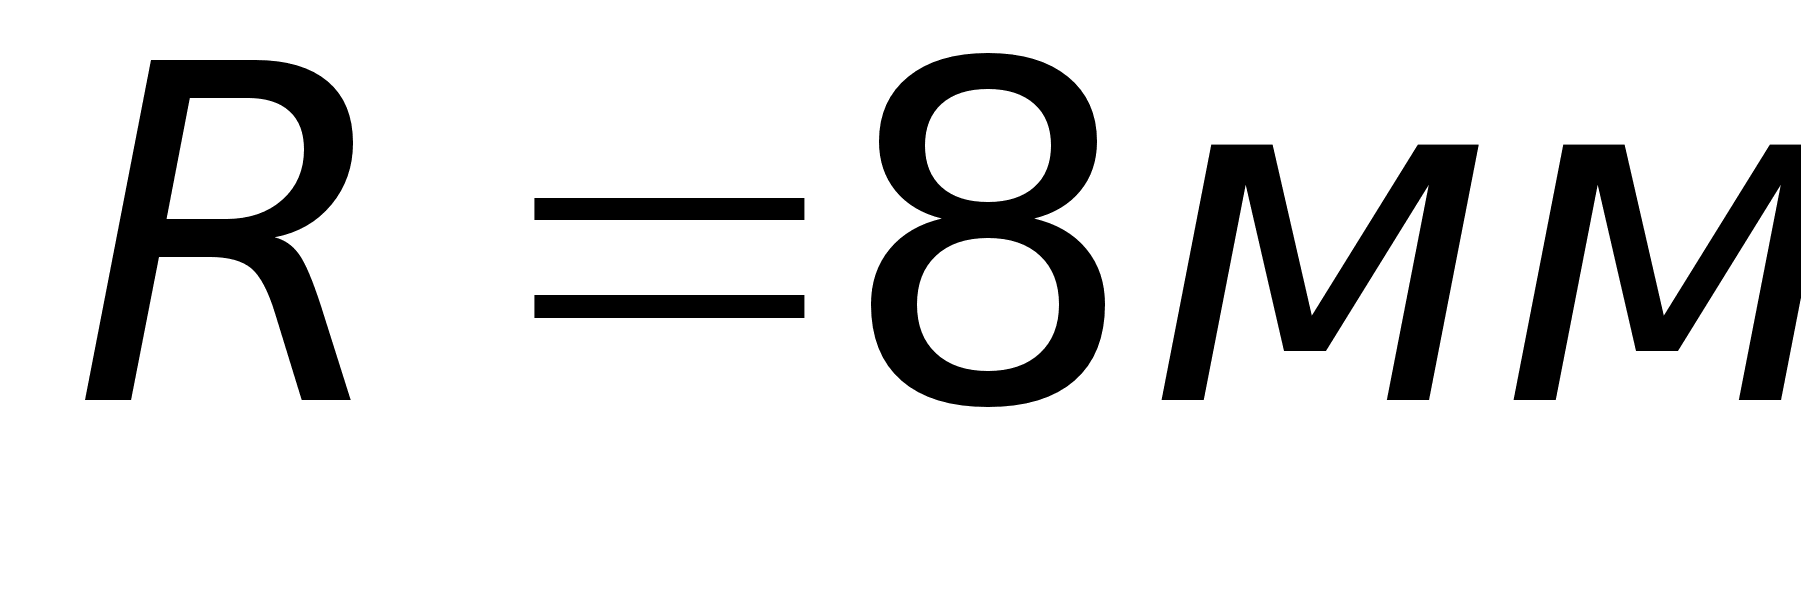 ;
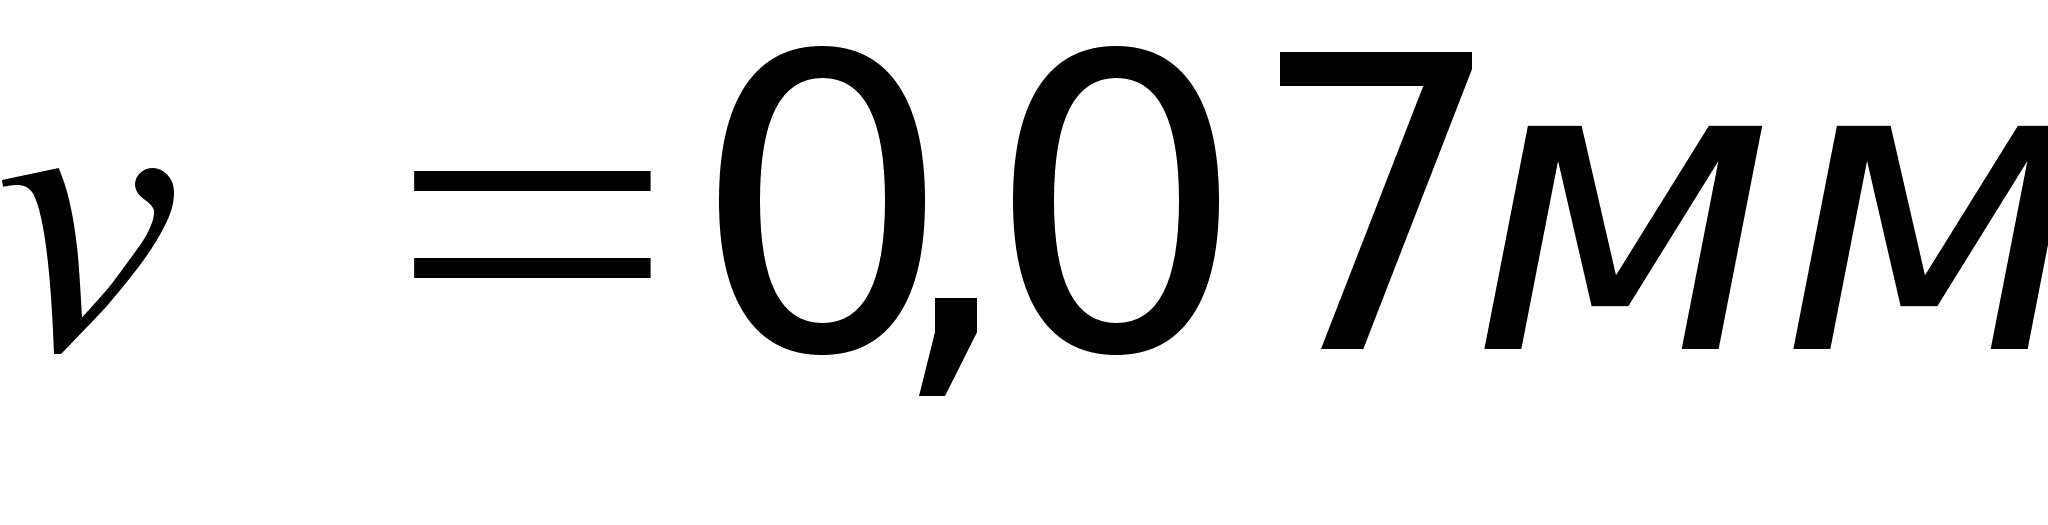 ;
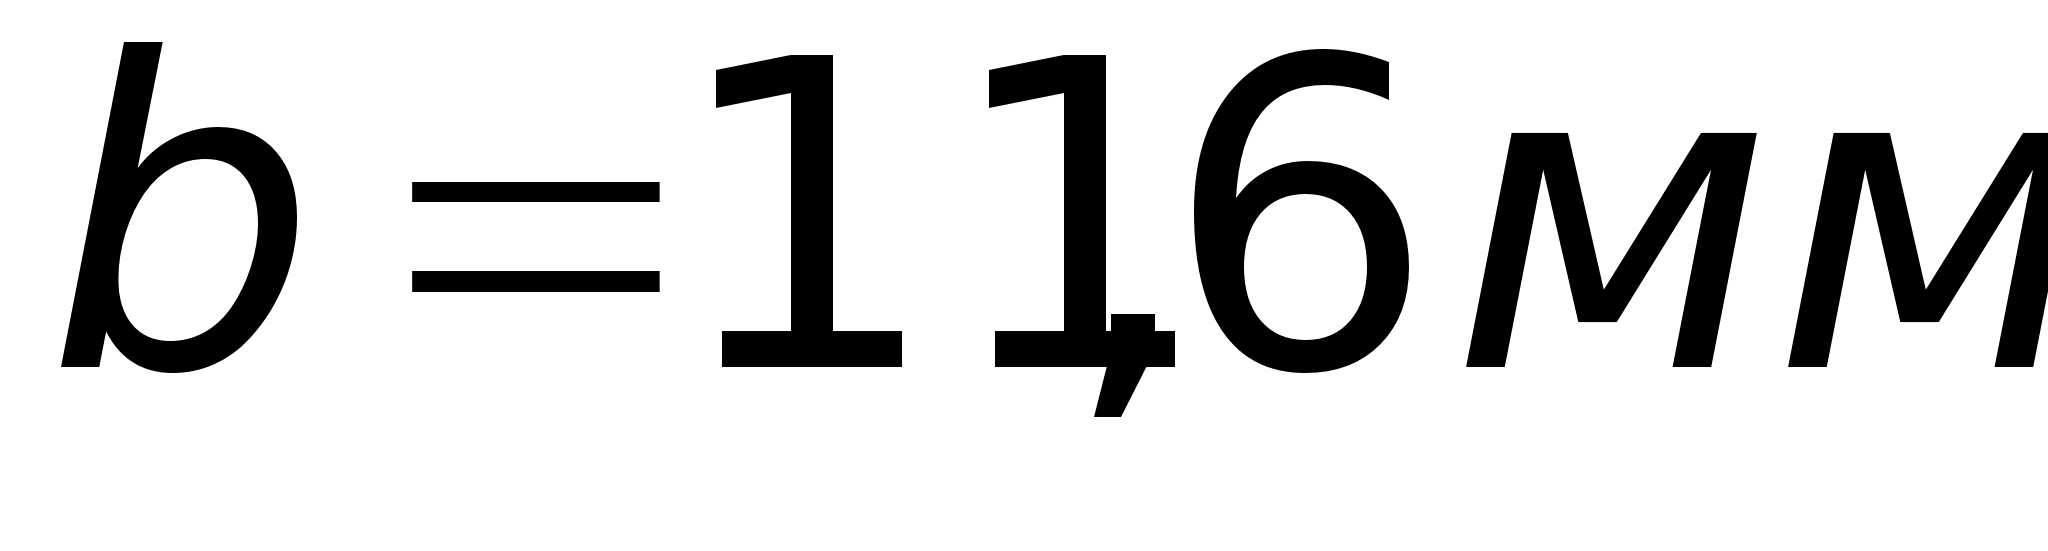 .
Конструктивные элементы зенковки принимаем по
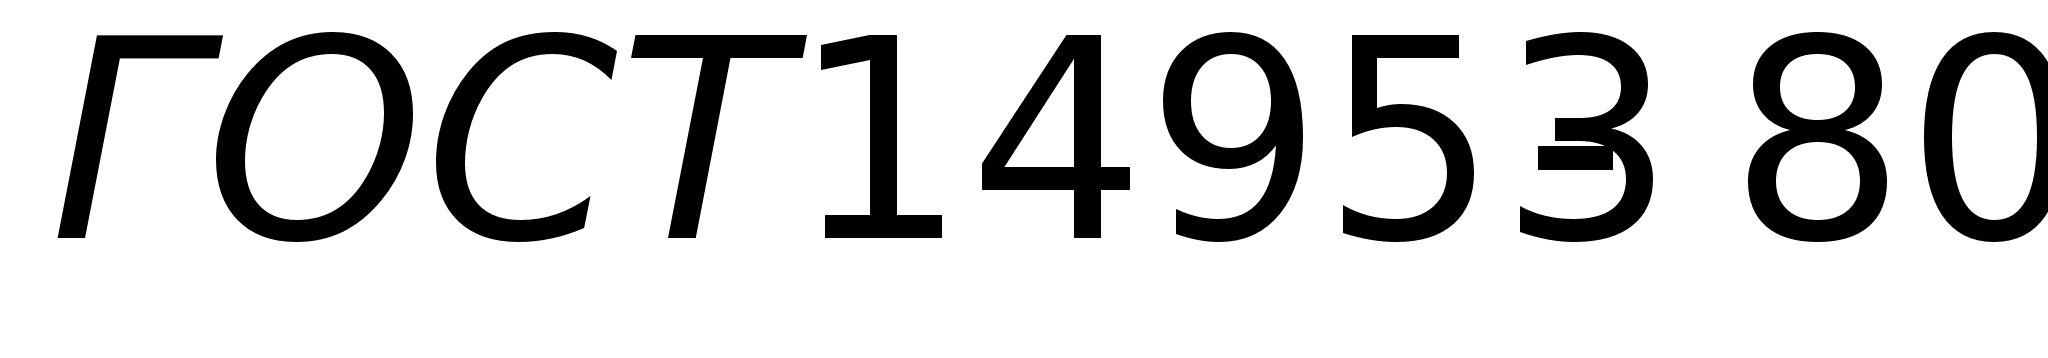 :
длина рабочей
части
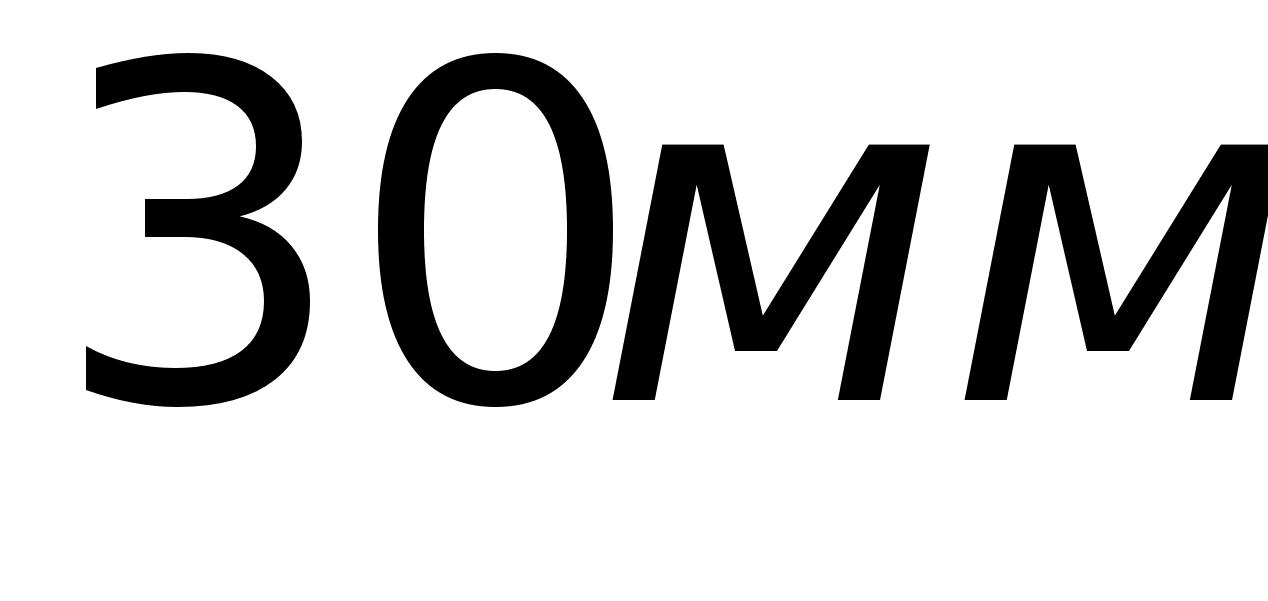 ;
длина оправки
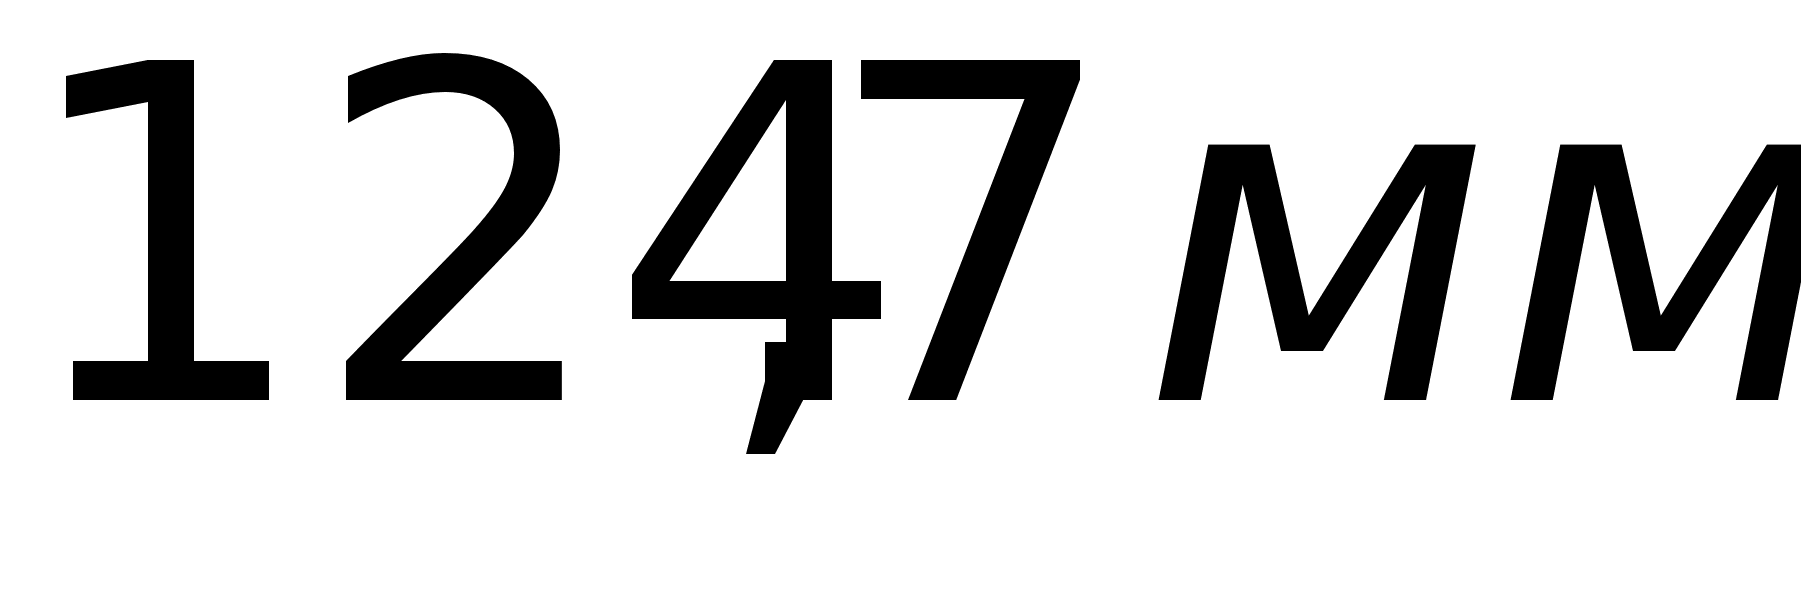 ;
общая длина
инструмента
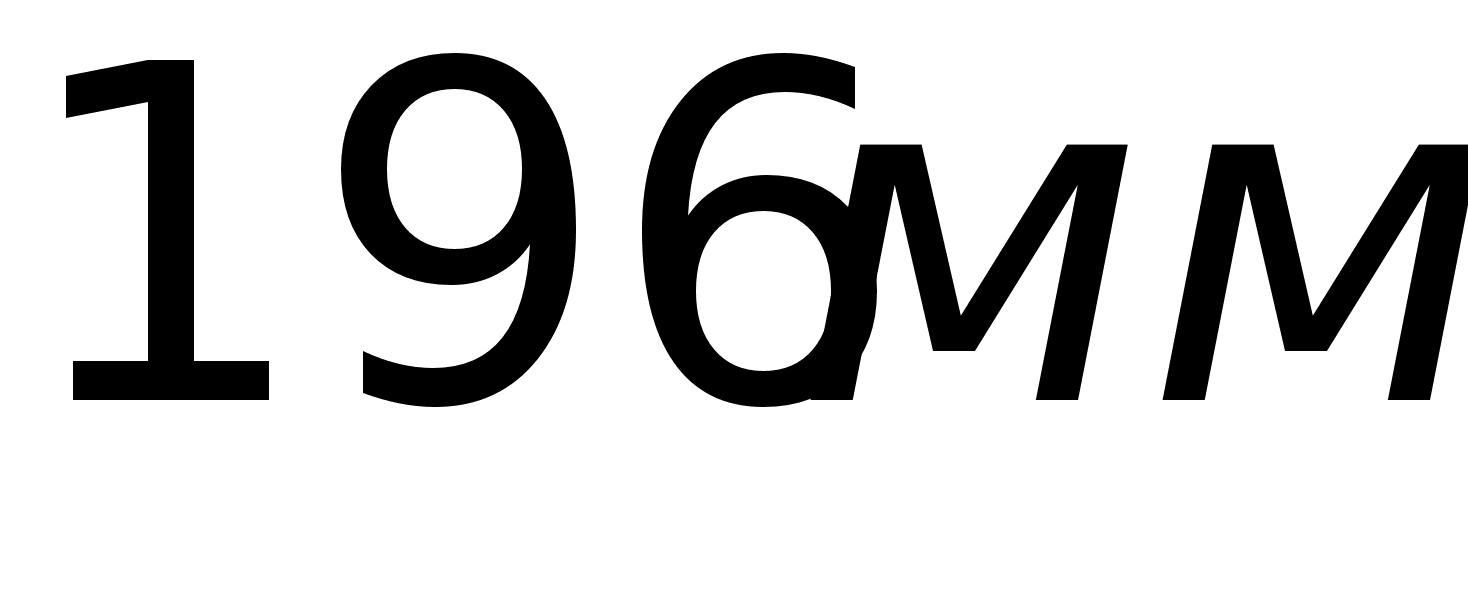 ;
длина инструмента
без направляющего
элемента
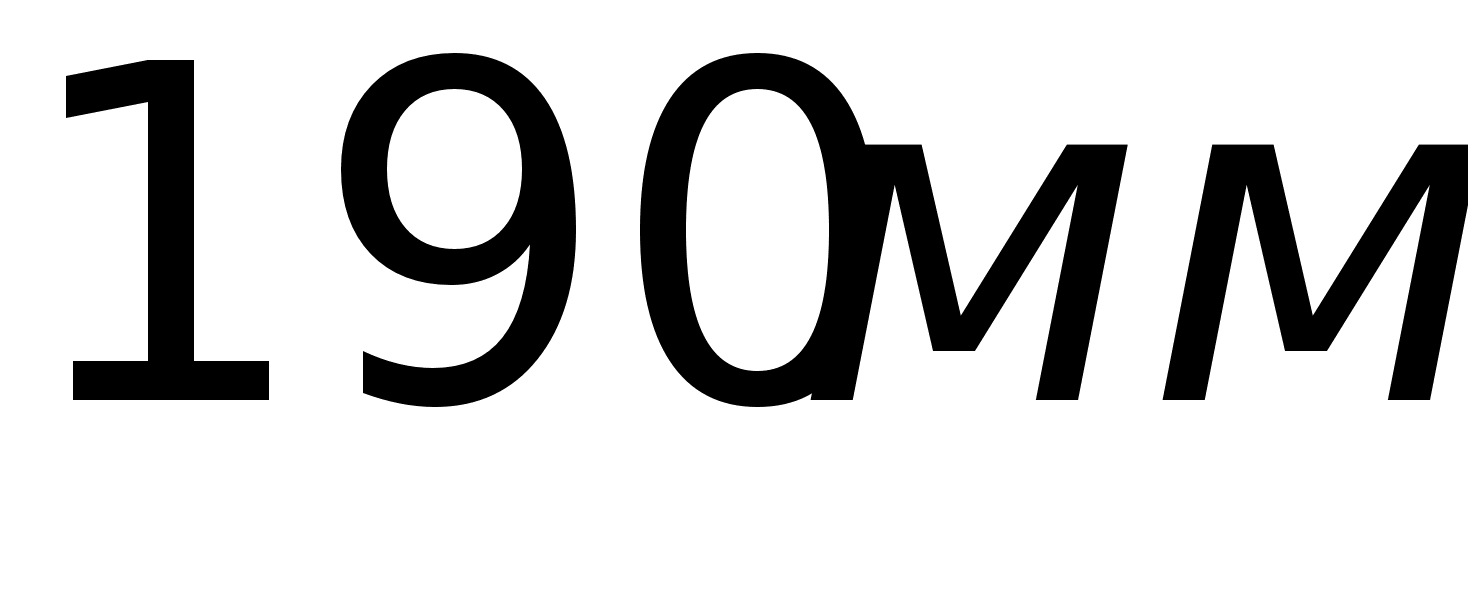 .
Твердый сплав пластины для обработки титанового сплава
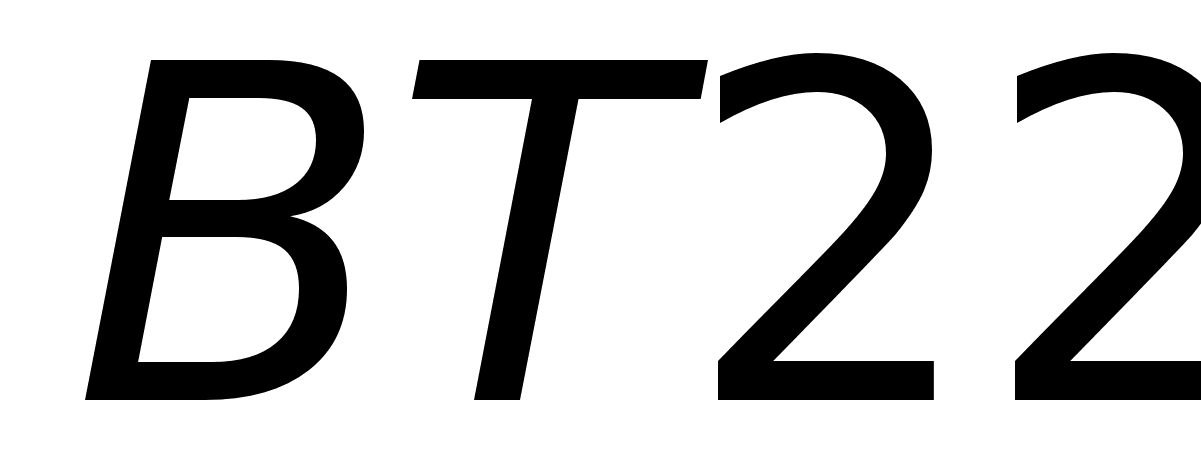 принимаем
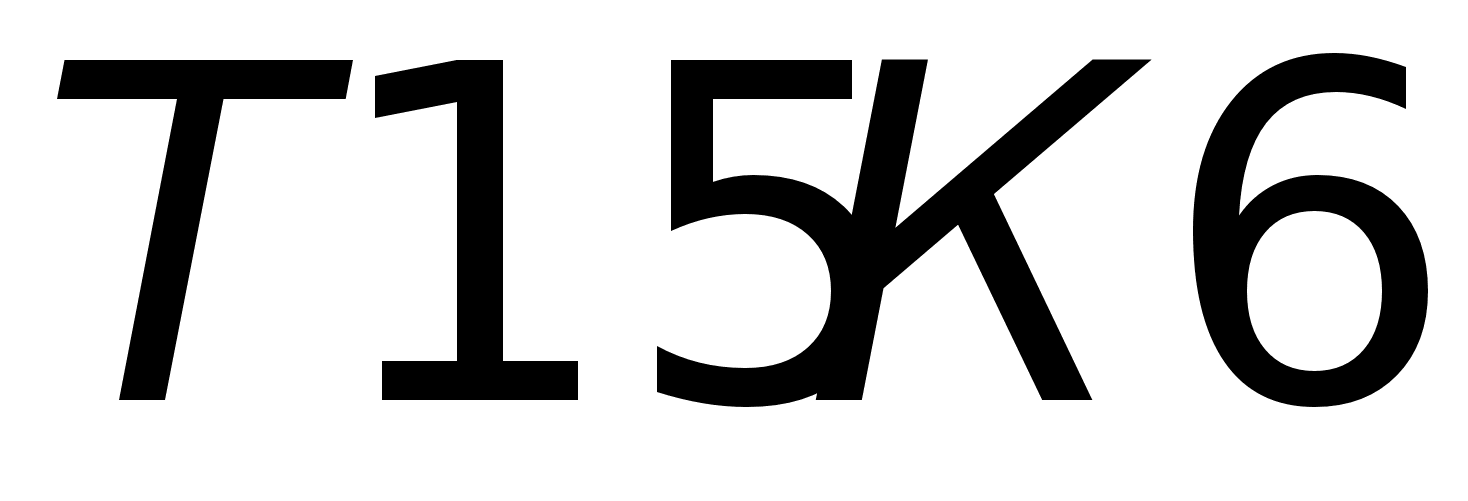 ,
форму
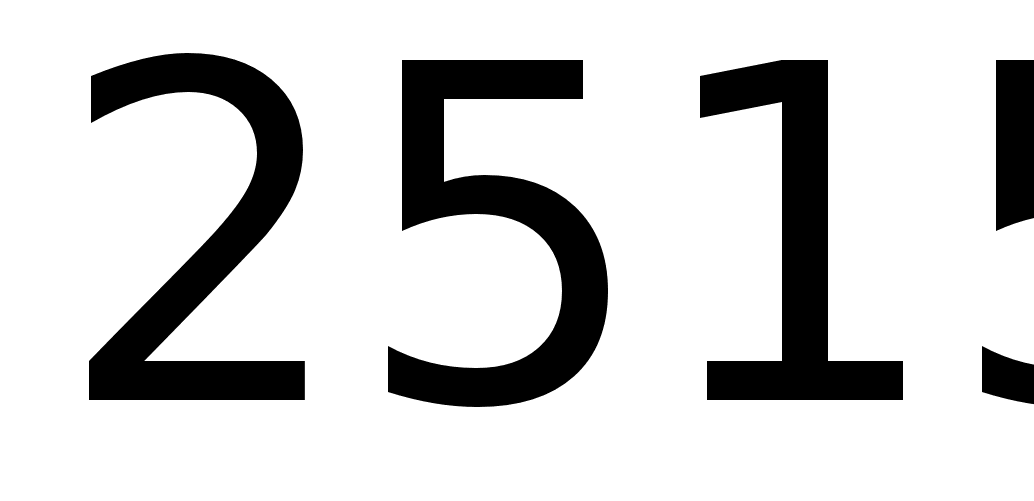 по
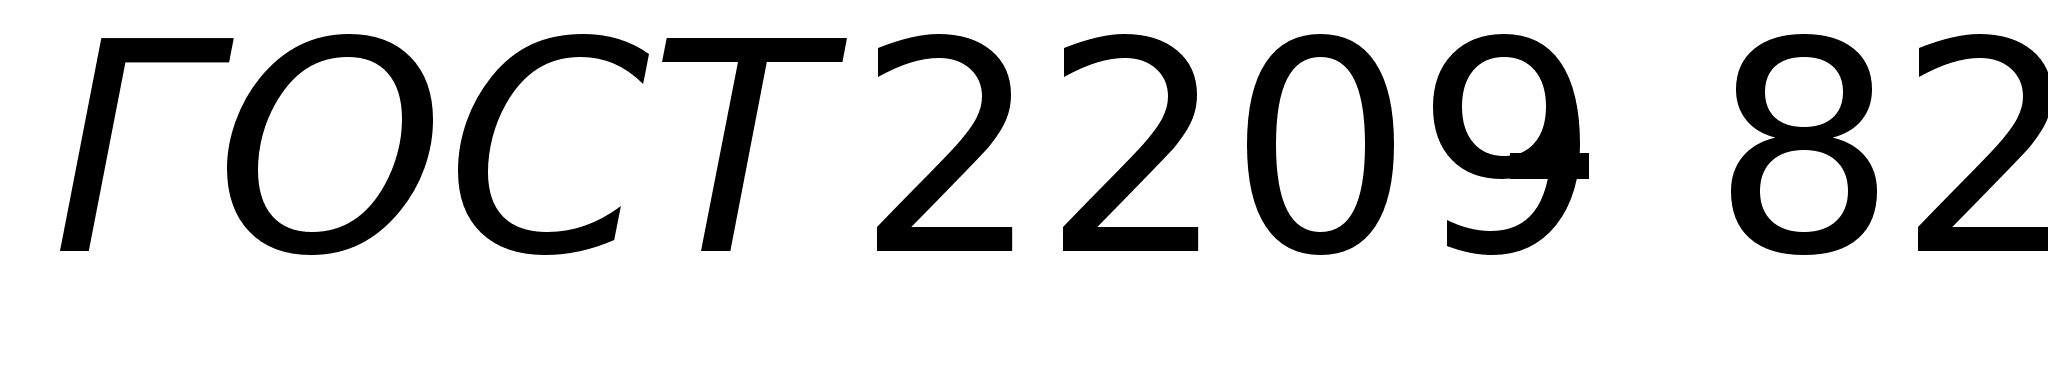 или форму
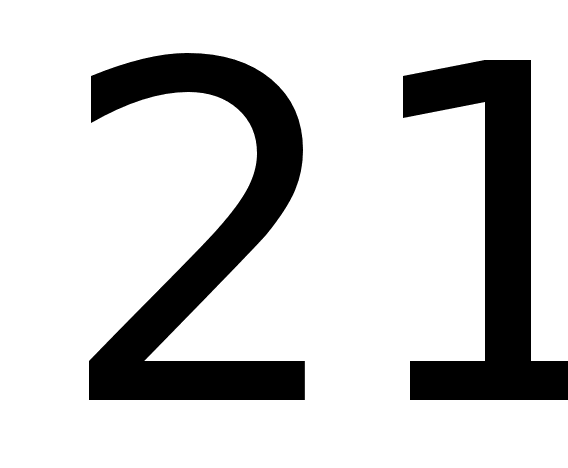 по
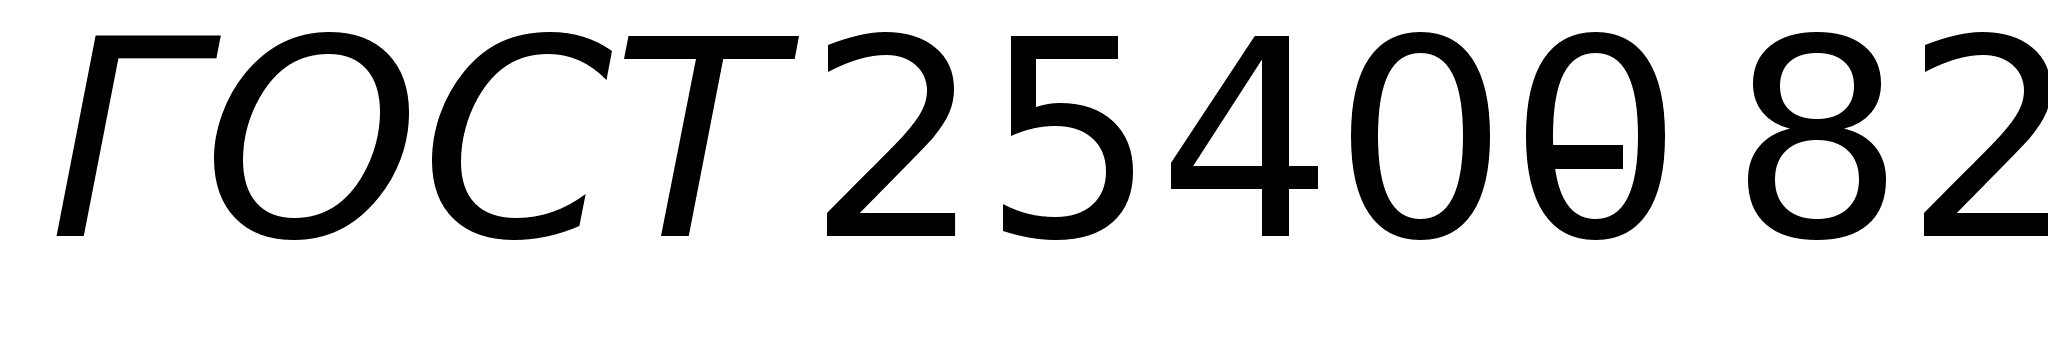 .
В качестве
припоя принимаем
латунь
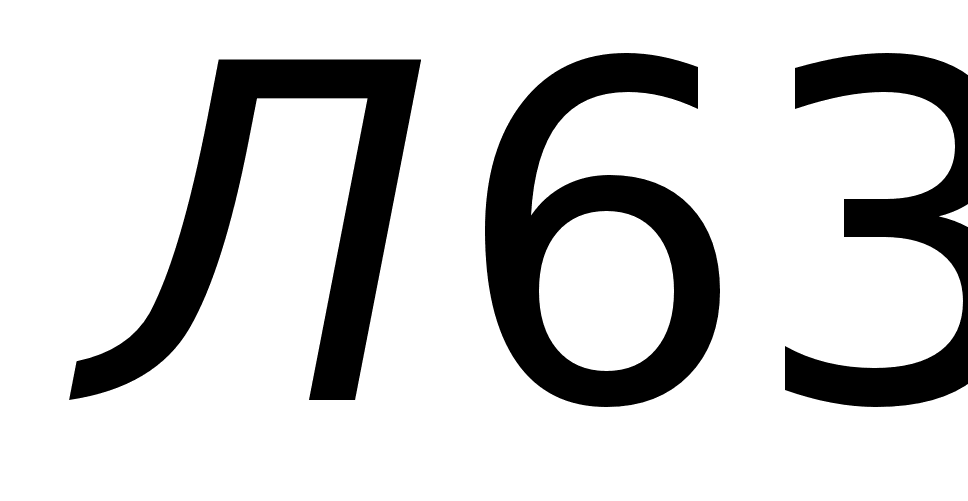 .
Корпус зенковки
из
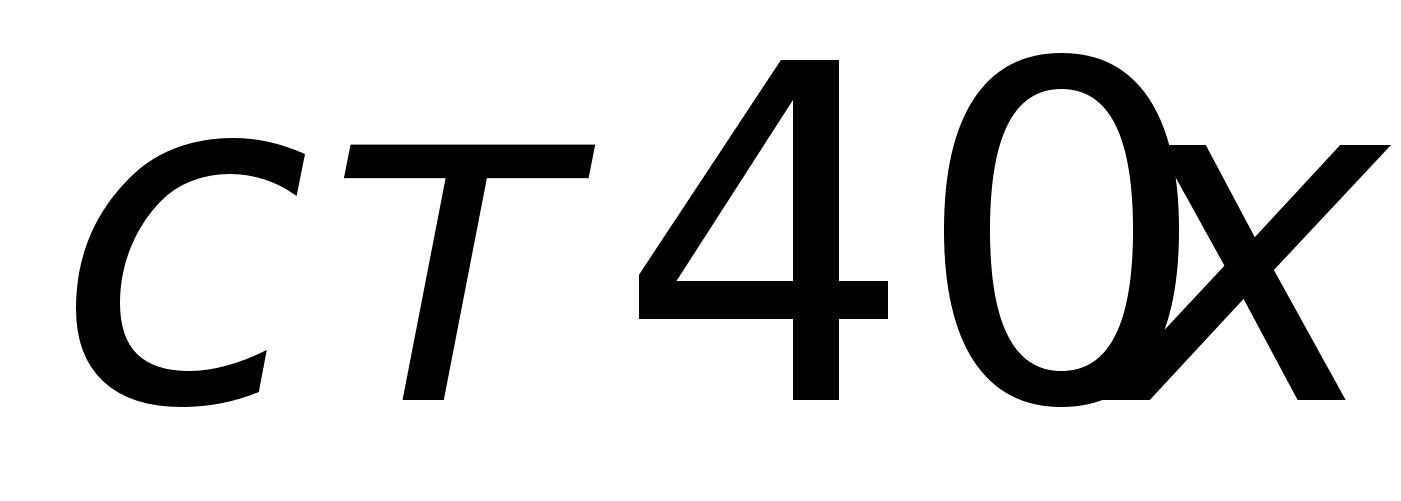 по
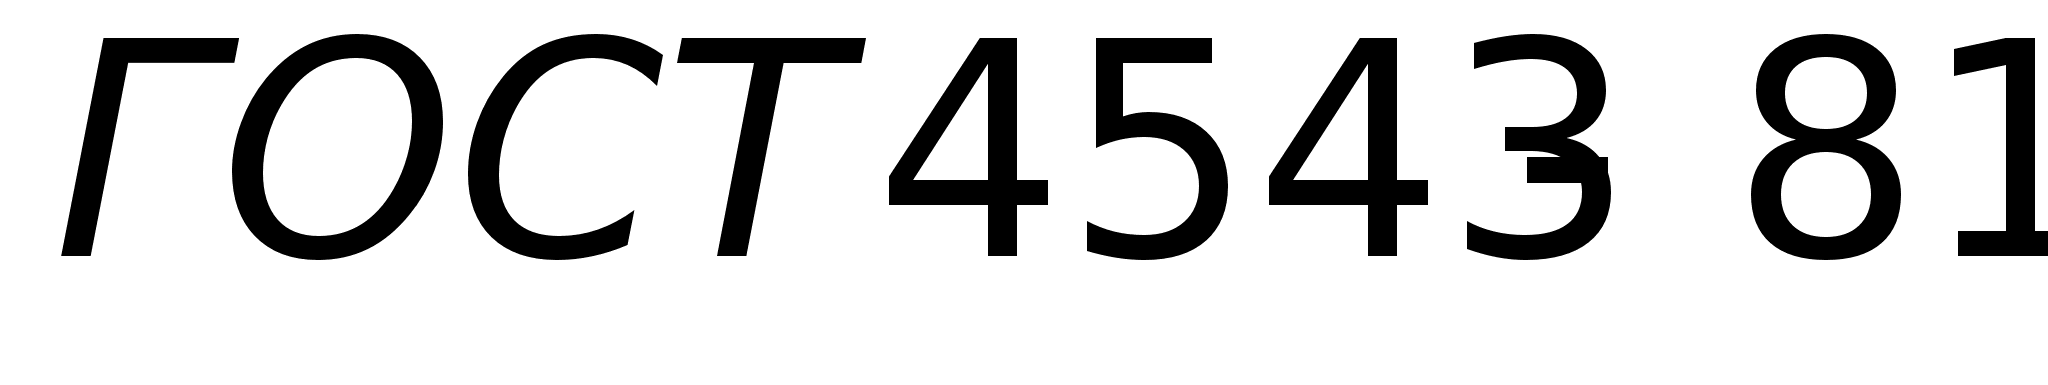 .
Технические требования для зенковки, оснащенной пластинами из твердого сплава, принимаем по
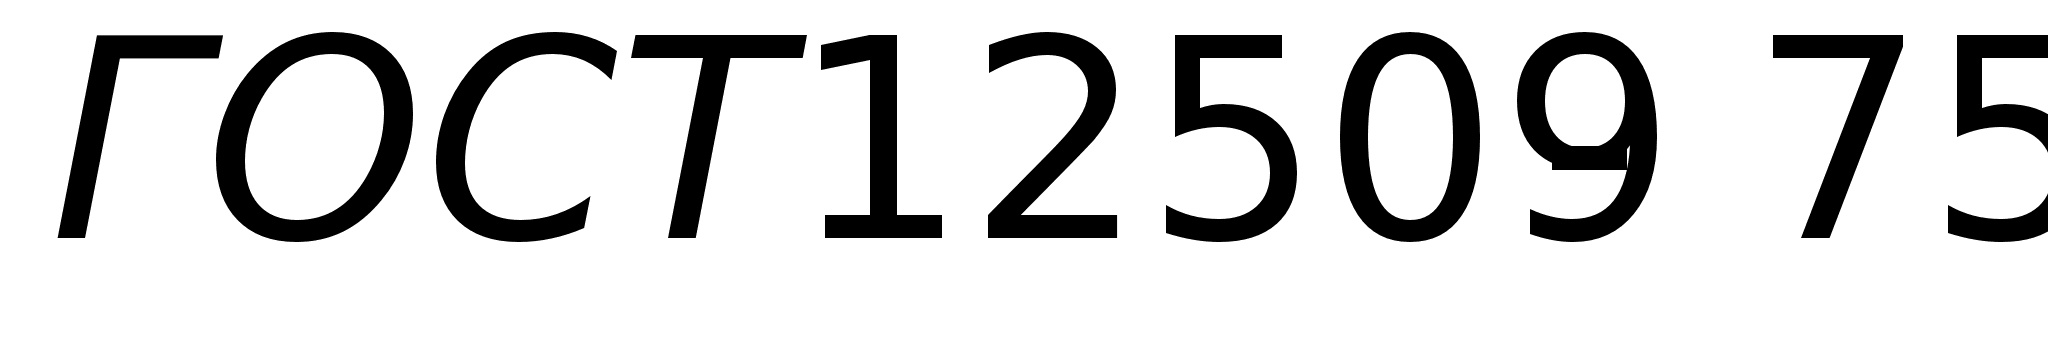 .
2.4.3. Расчет металлорежущего инструмента на прочность и жесткость
Расчет
инструмента
на прочность
и жесткость
производится
путем сравнения
трех параметров:
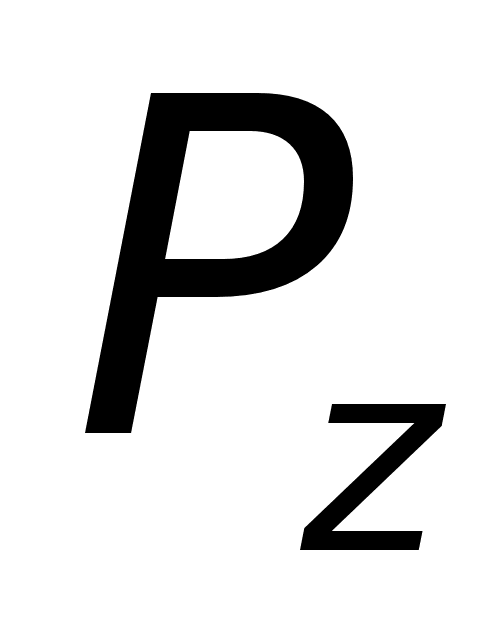 ,
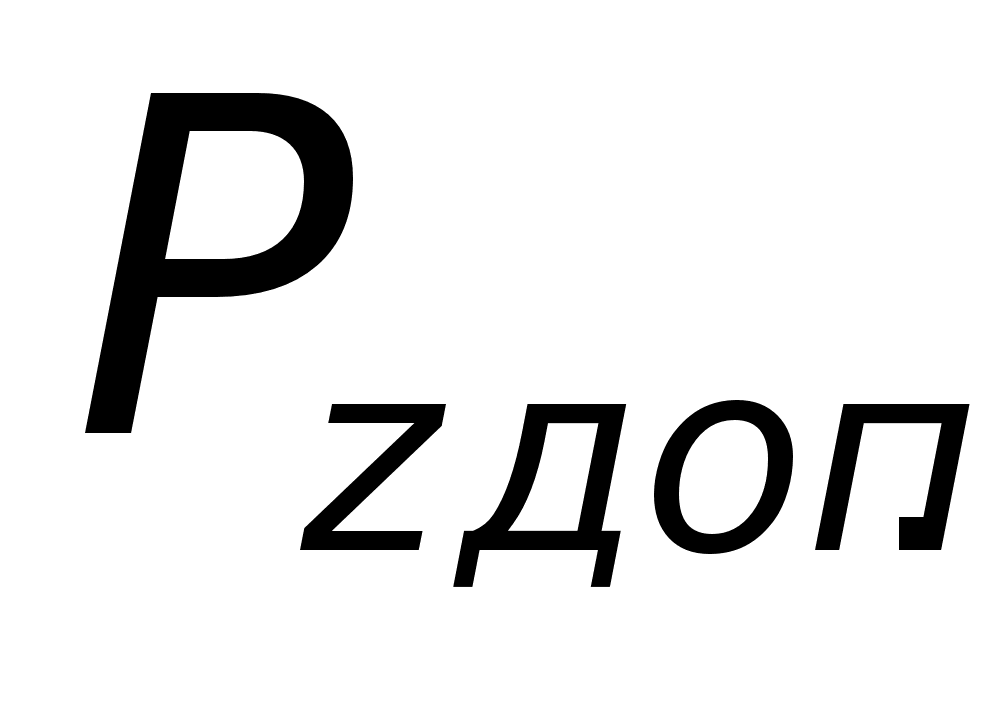 ,
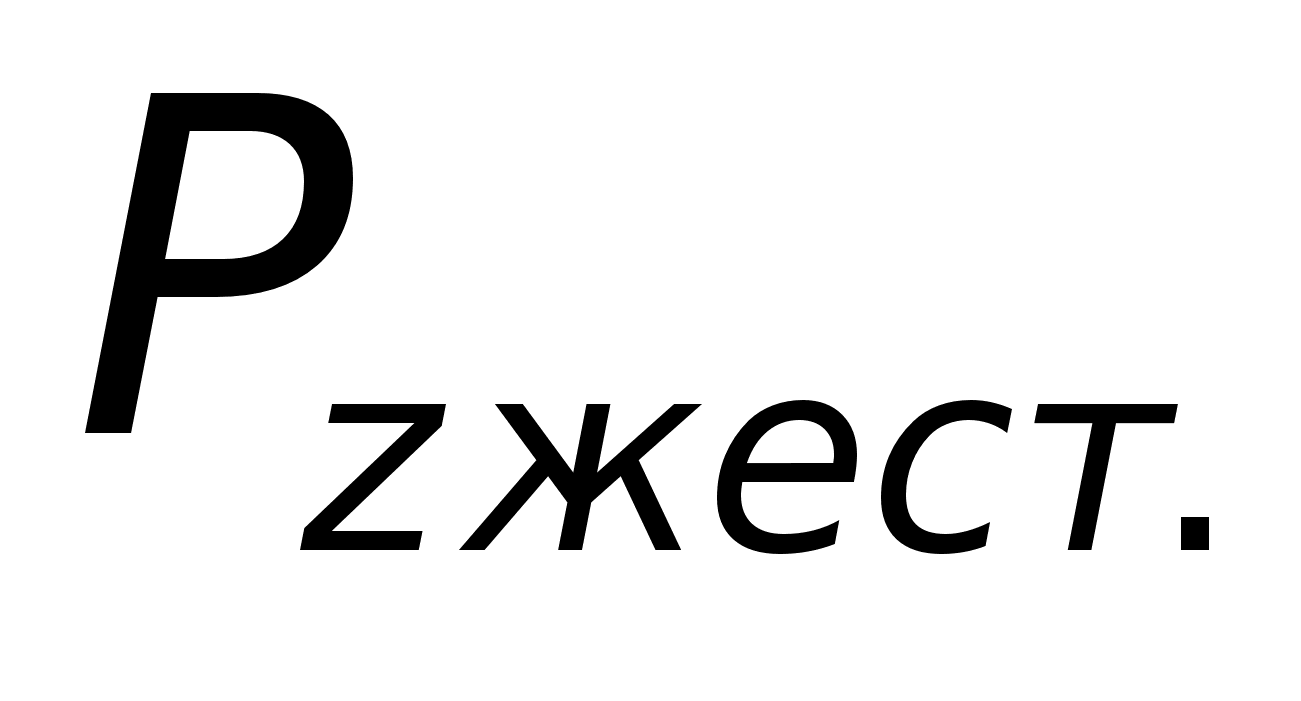 .
Максимальная нагрузка допускаемая, прочностью инструмента при известных размерах корпуса цековки:
для круглого сечения
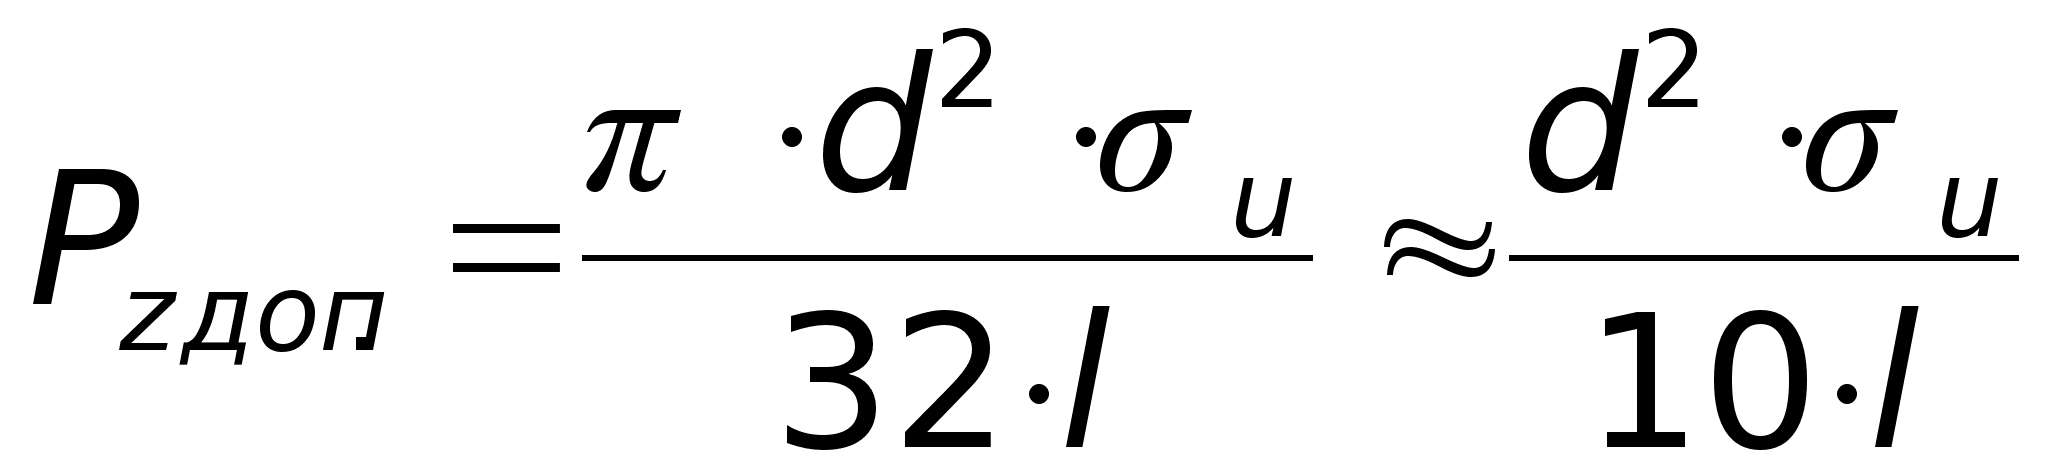 ,
где
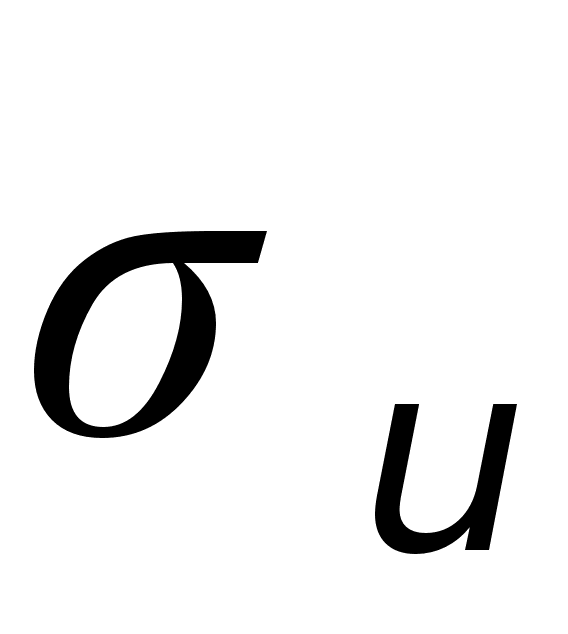 - предел прочности
при изгибе для
конструкционной
стали равен
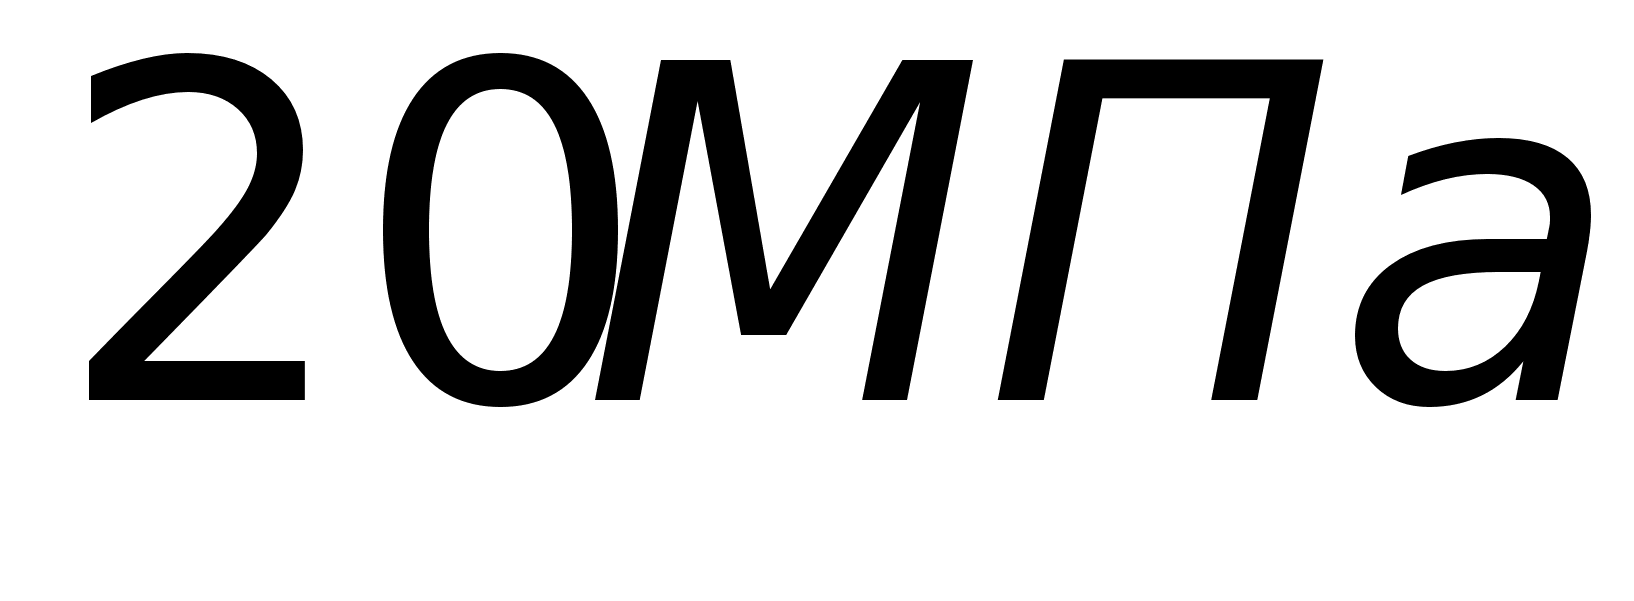 ;
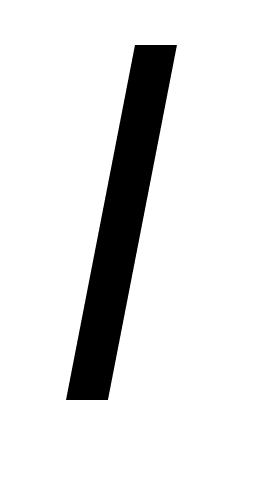 - расстояние
от вершины
инструмента
до рассматриваемого
опасного сечения,
.
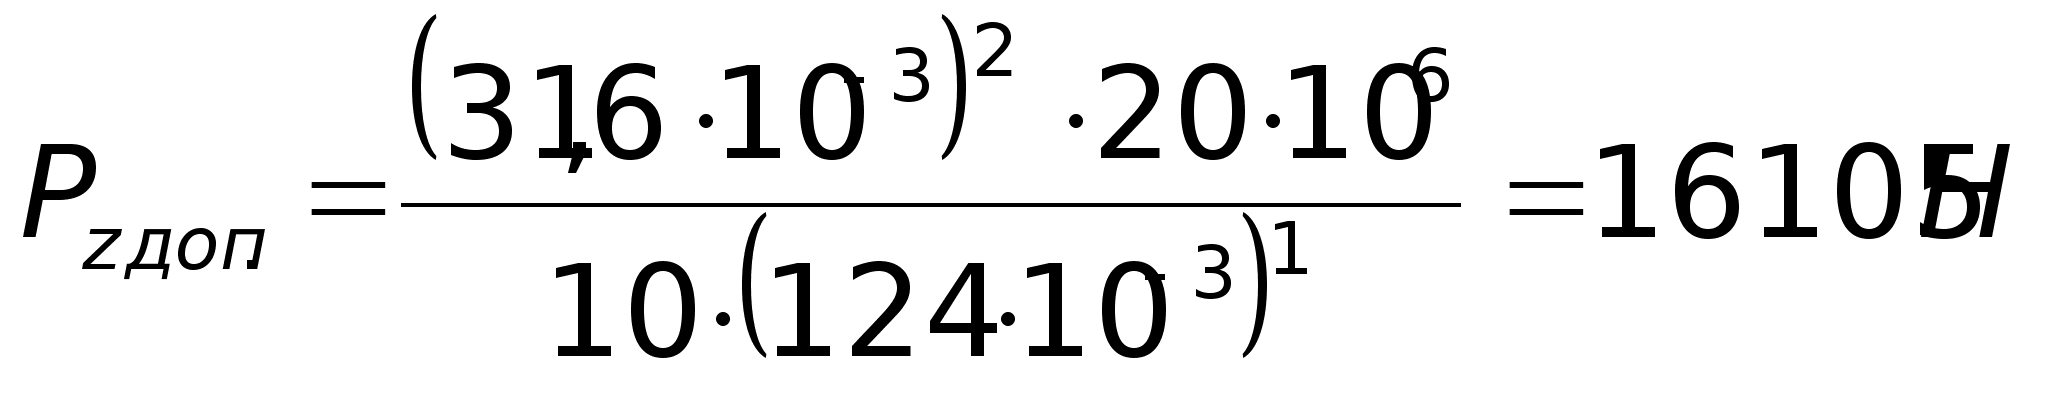 .
Максимальная нагрузка, допускаемая жесткостью инструмента, определяется с учетом допустимой стрелы прогиба:
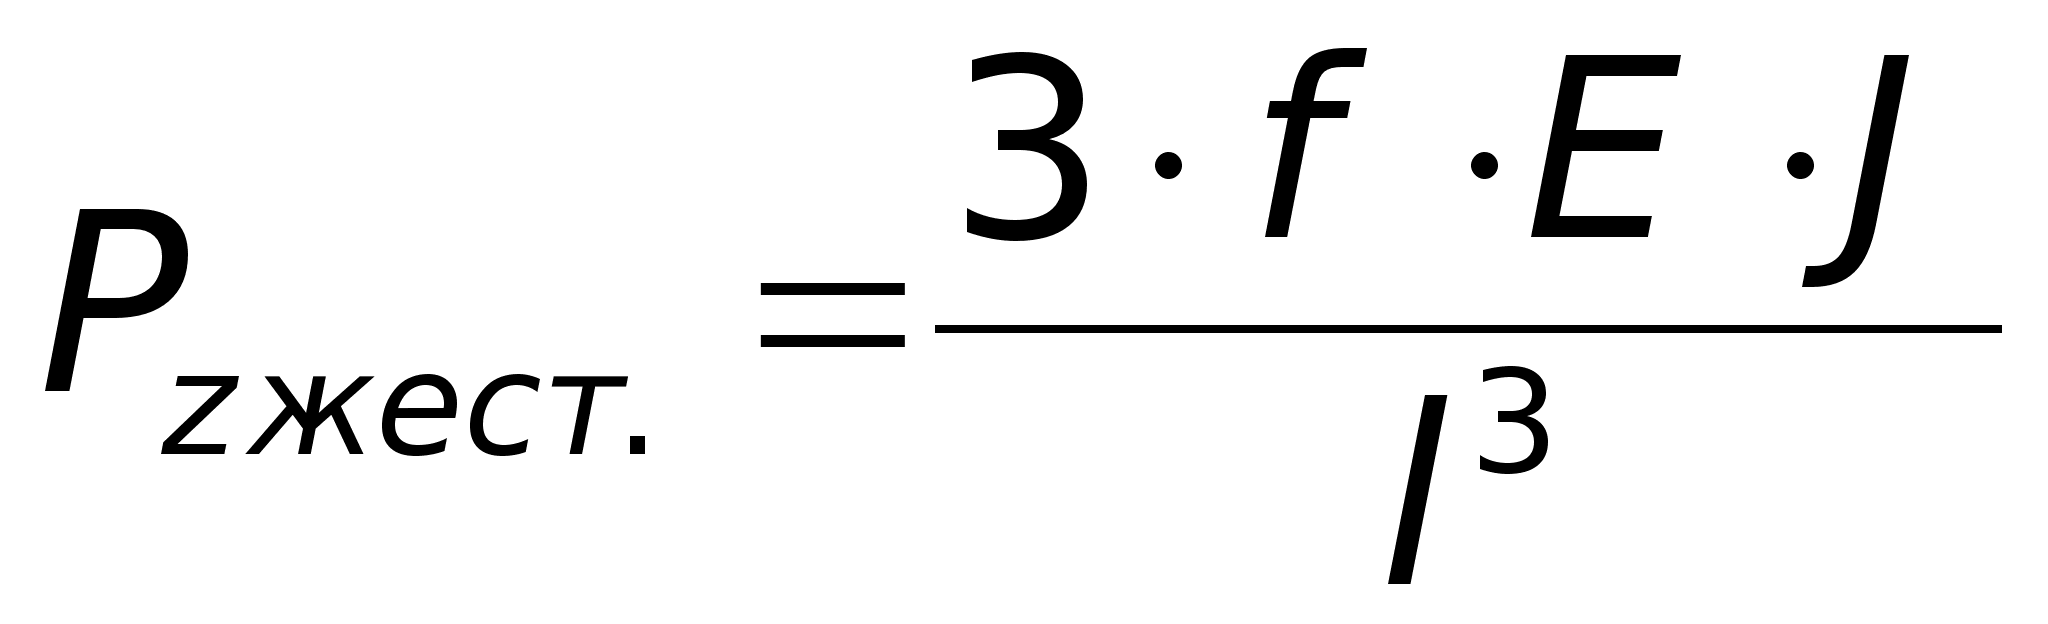 ,
где
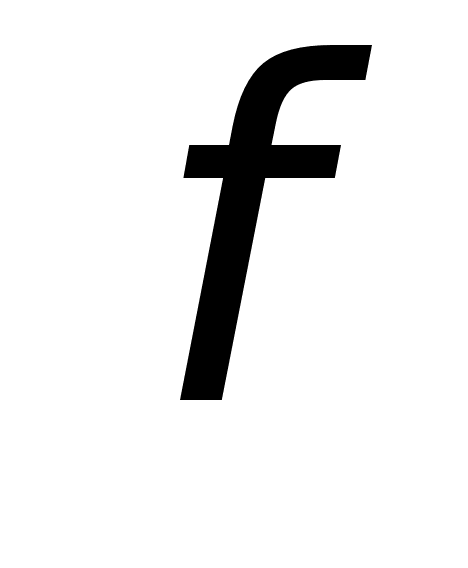 - допускаемая
стрела прогиба
равная
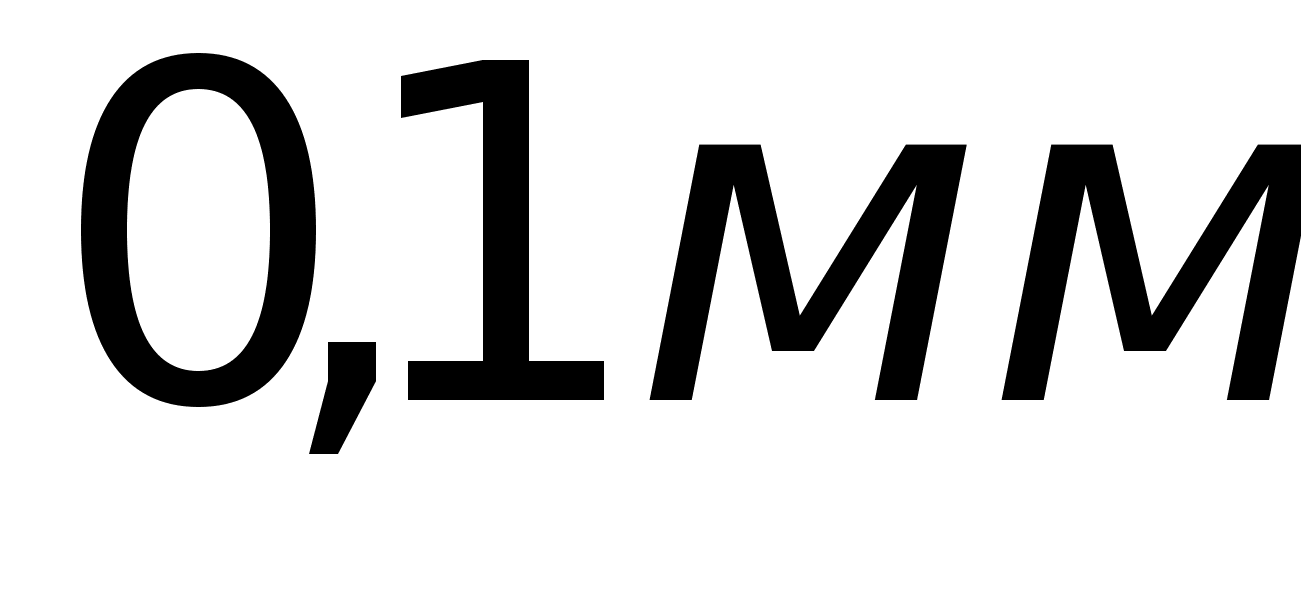 ;
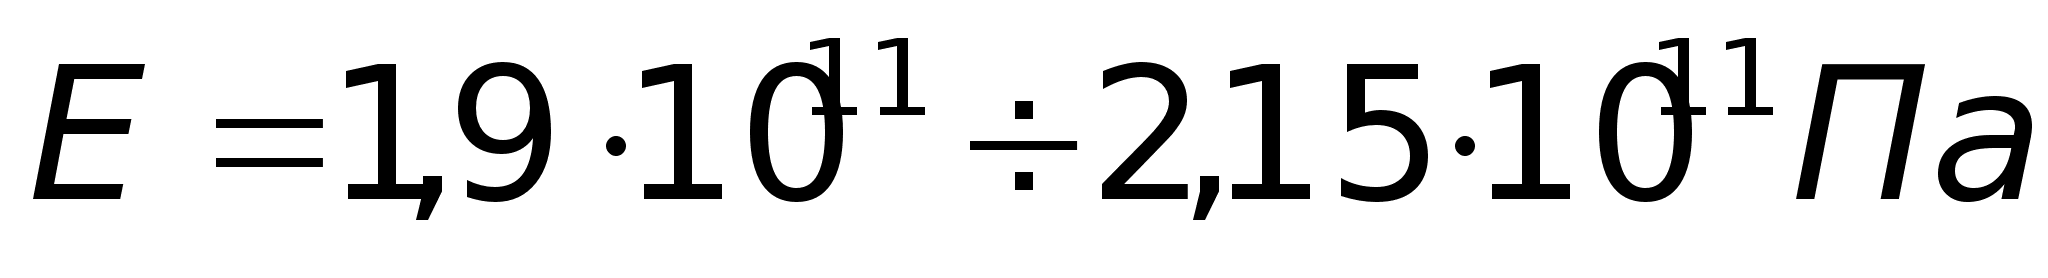 - модуль
упругости;
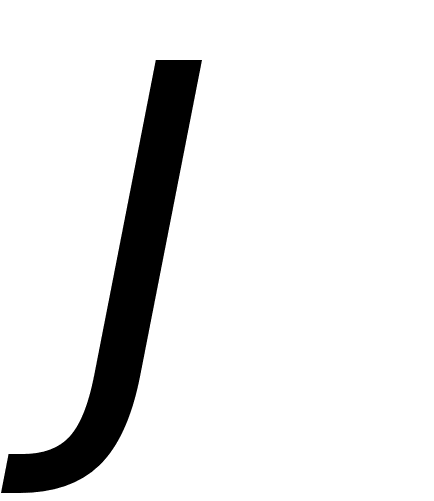 - момент
инерции сечения
корпуса (для
круглого сечения
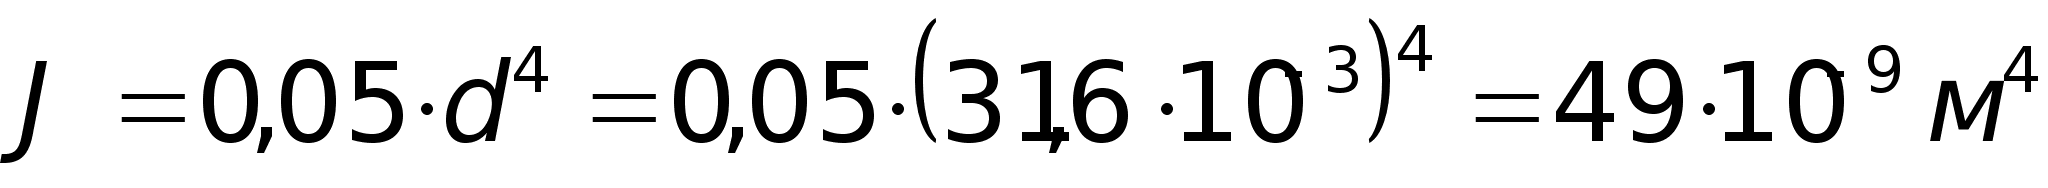 ).
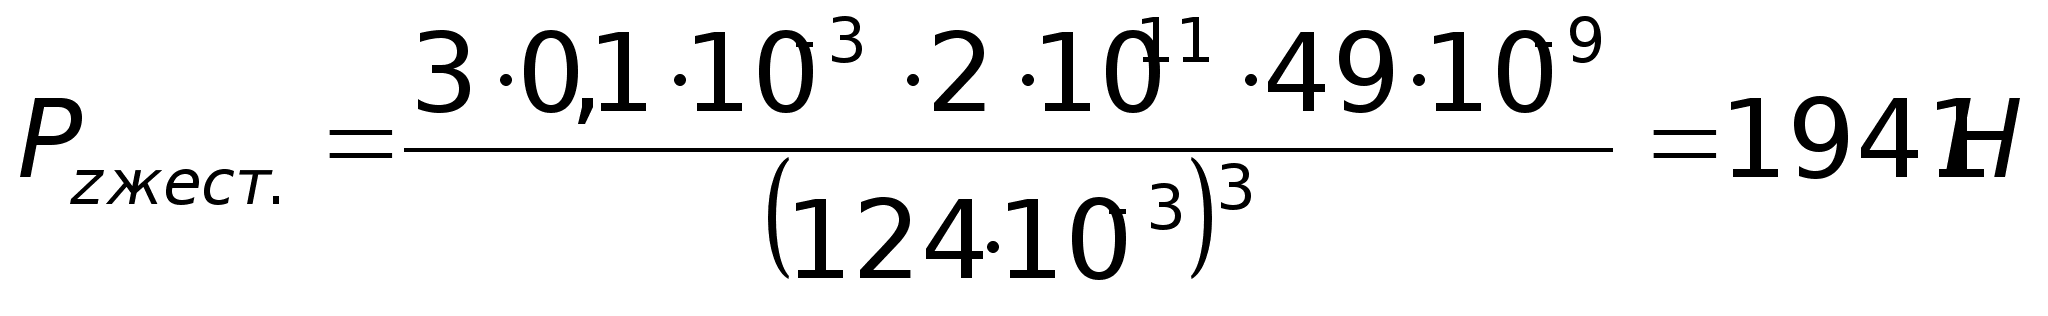 ,
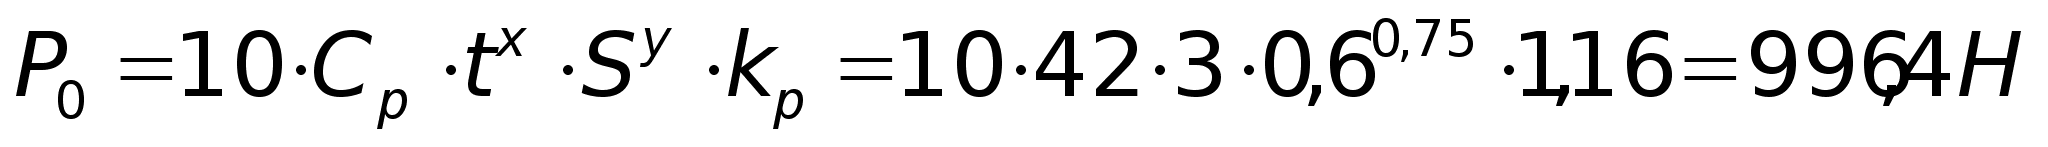 .
Таким образом, выполняется основное условие обеспечения прочности и жесткости металлорежущего инструмента, а именно:
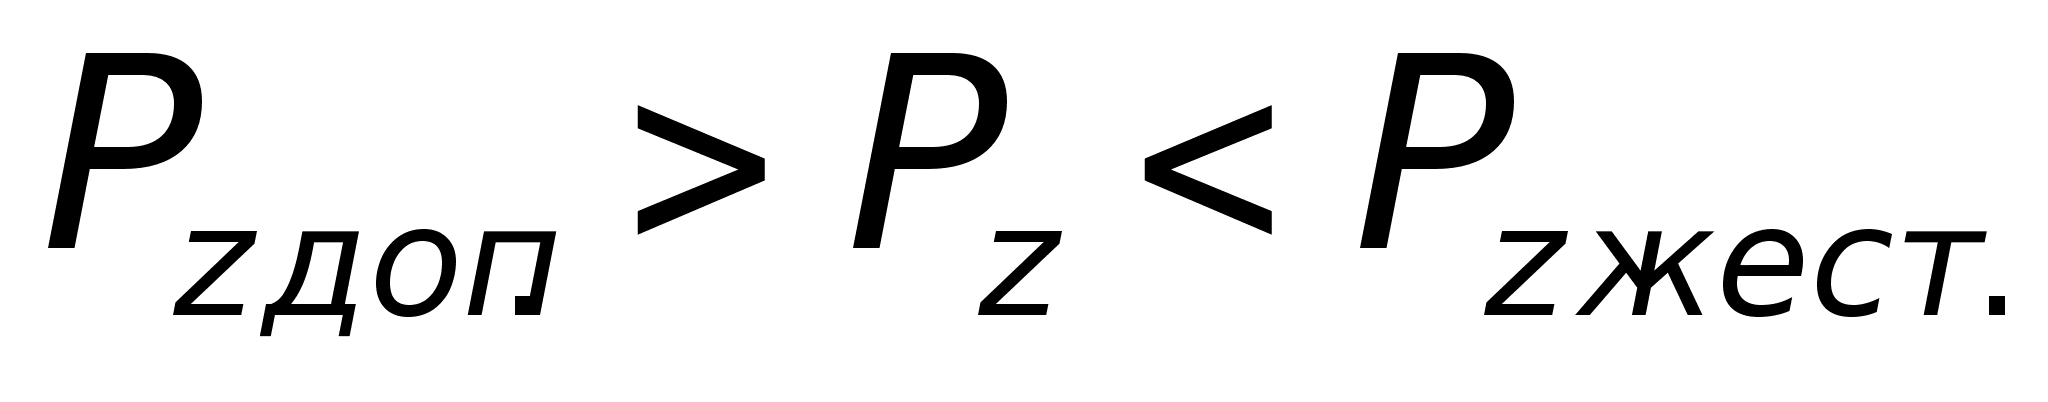
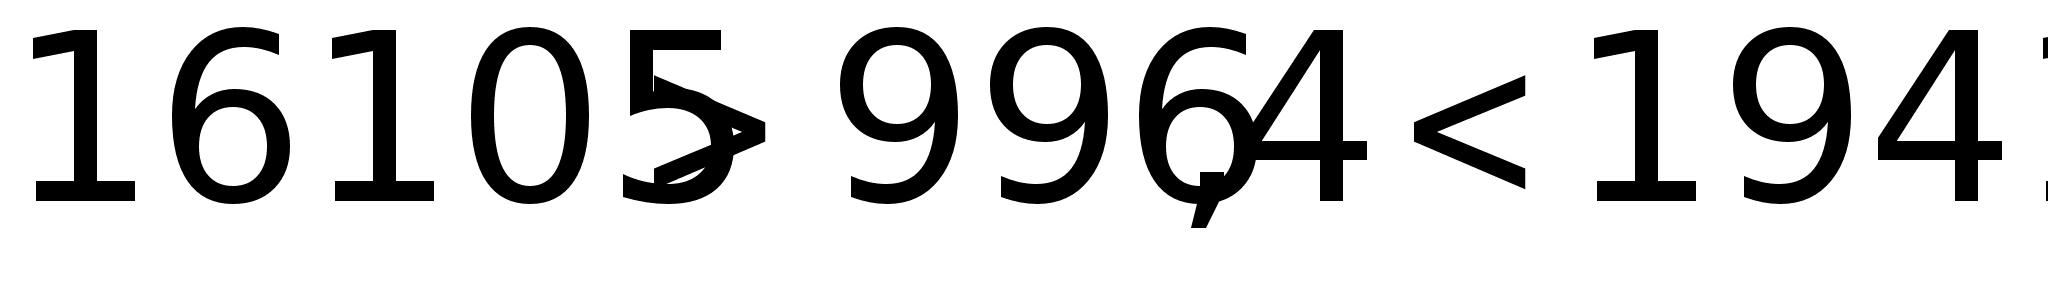 .
2.4.4. Проектирование мерительного инструмента
Исходными данными для проектирования специального мерительного инструмента являются:
размер паза детали, равный
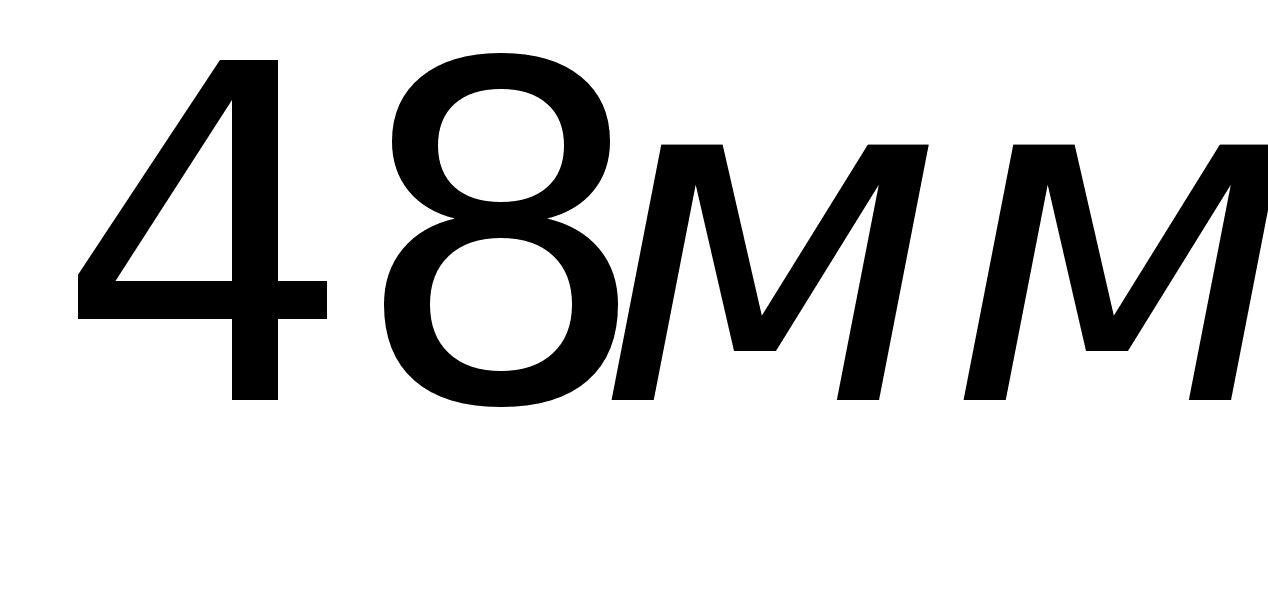 ;
поле допуска на размер
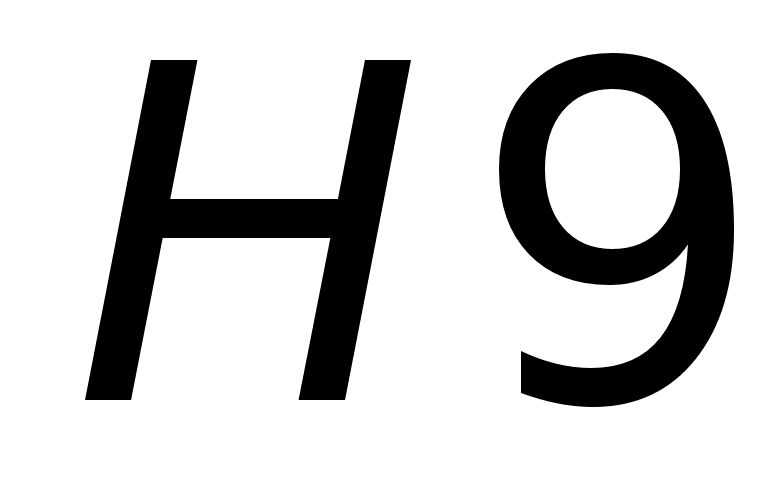 .
По
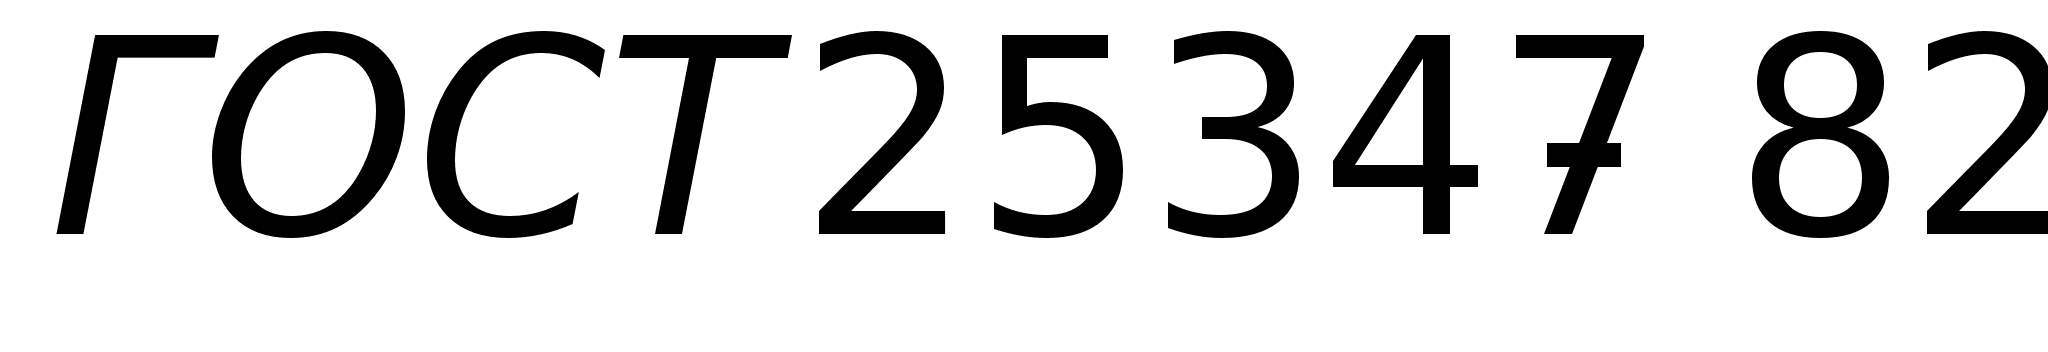 находим предельные
отклонения
изделия
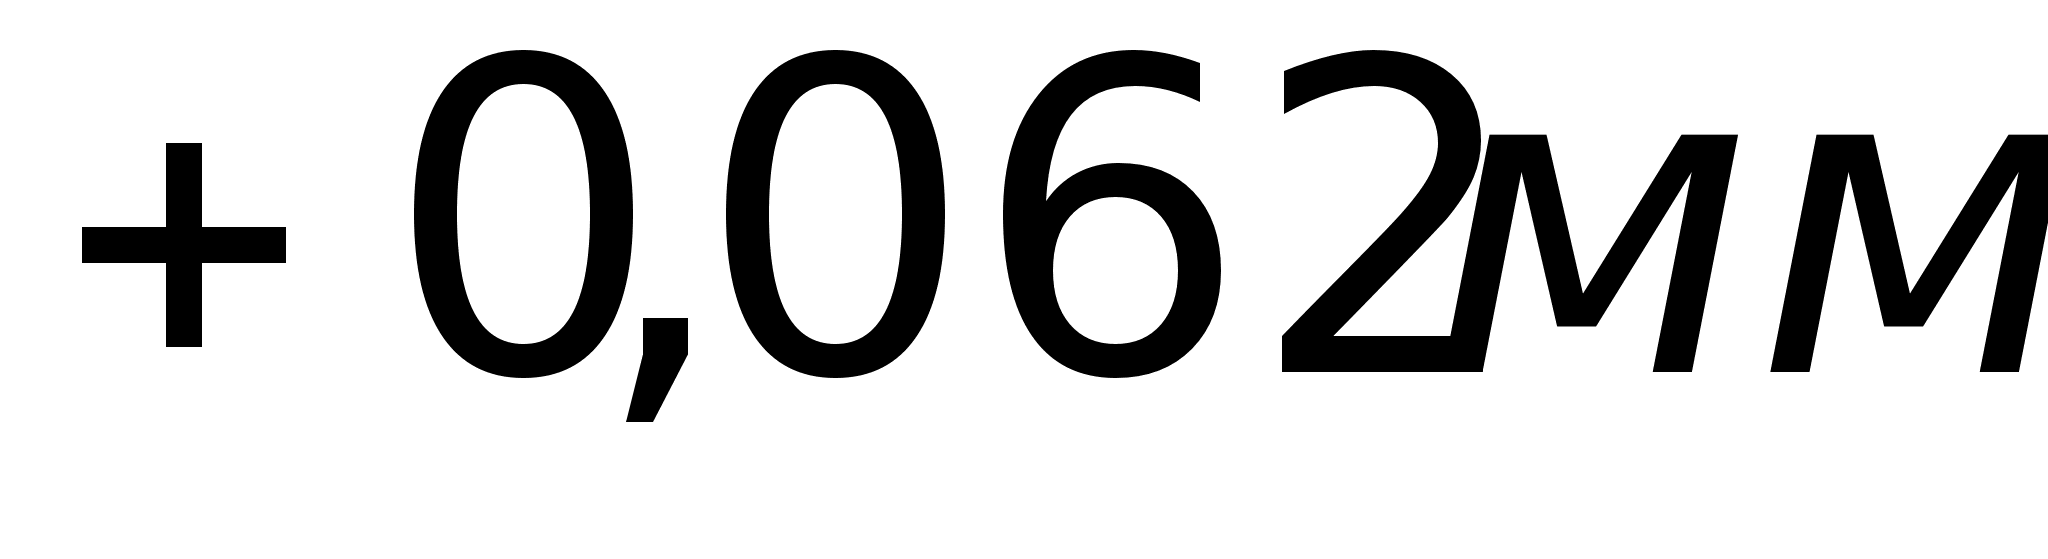 ;
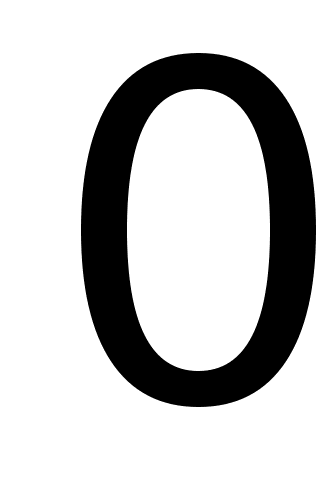 .
Наибольший
и наименьший
предельные
размеры:
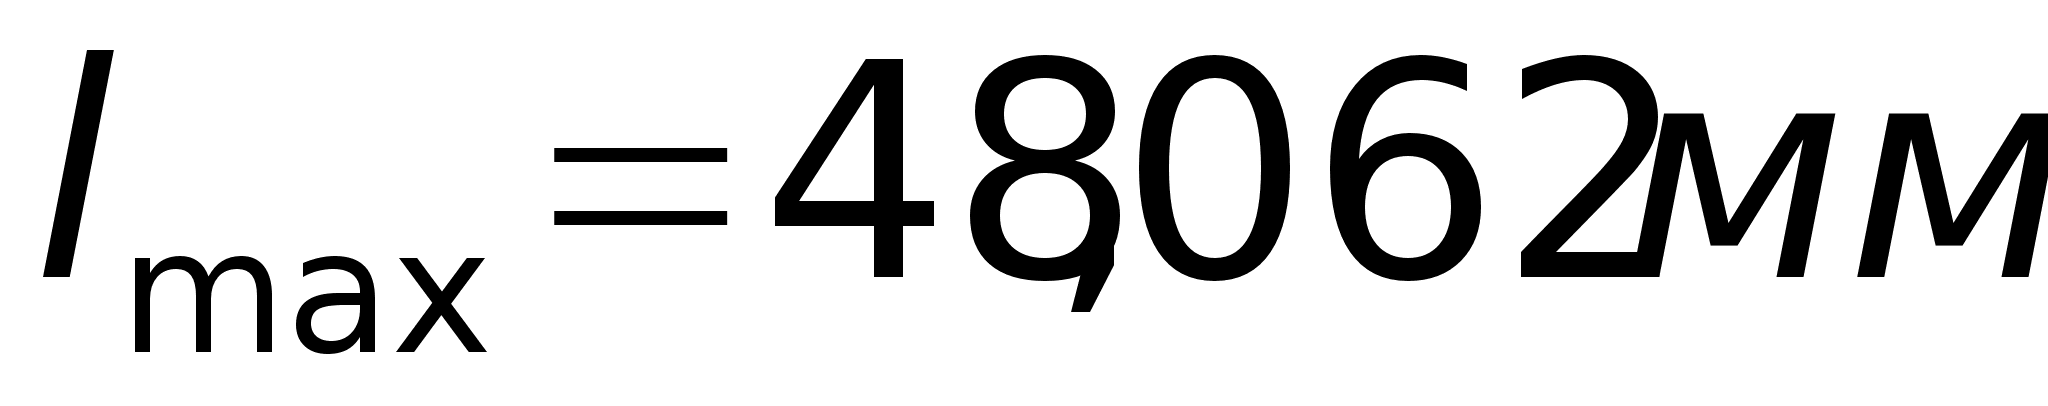 ;
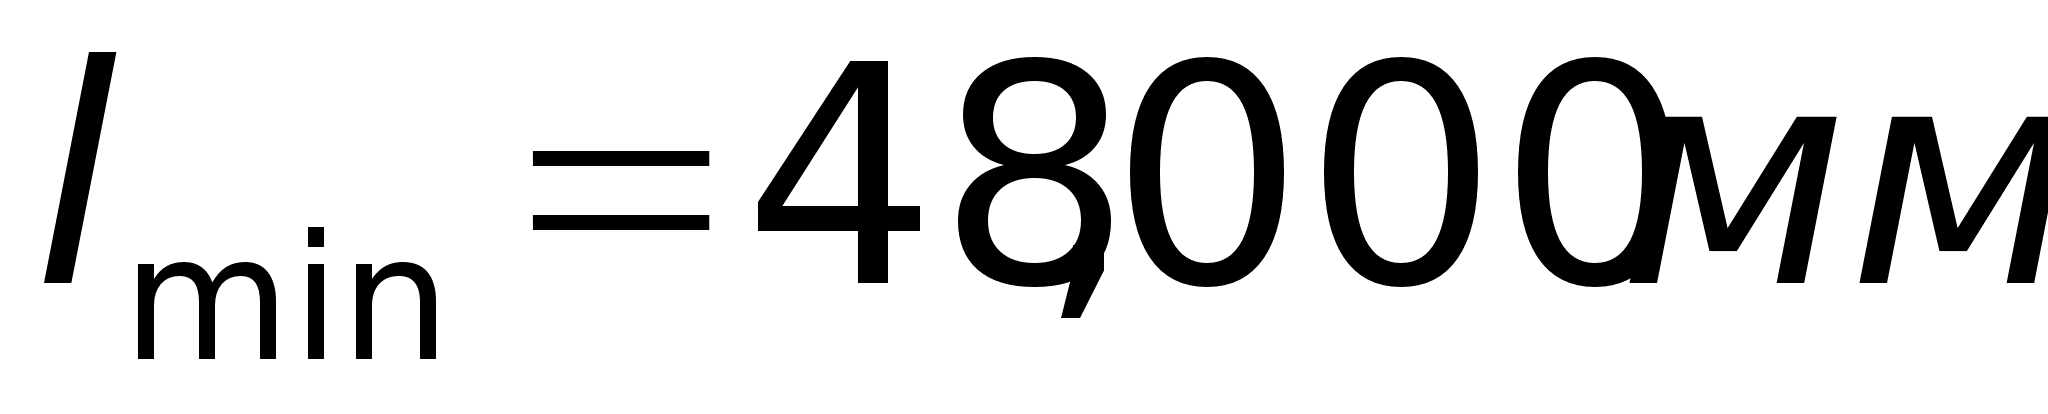 .
По табл.
2
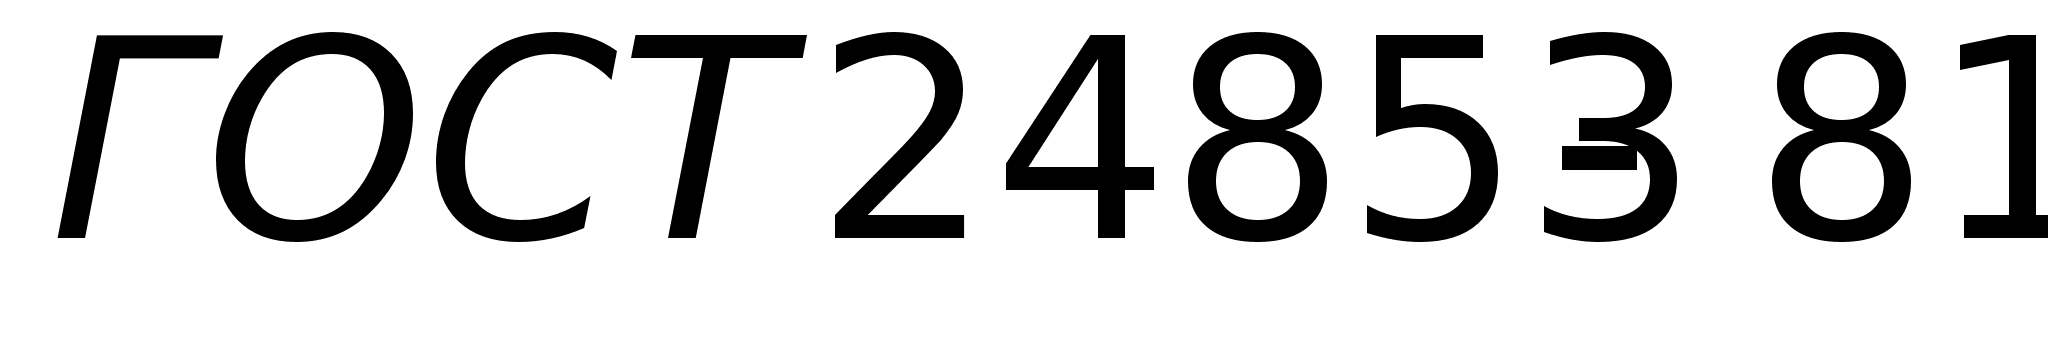 для квалитета
9 и интервалов
размера находим
данные для
расчета размеров
калибров,
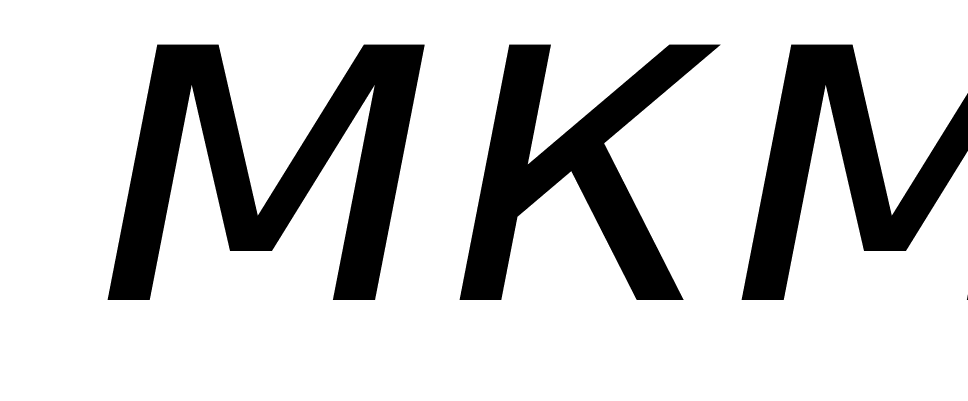 :
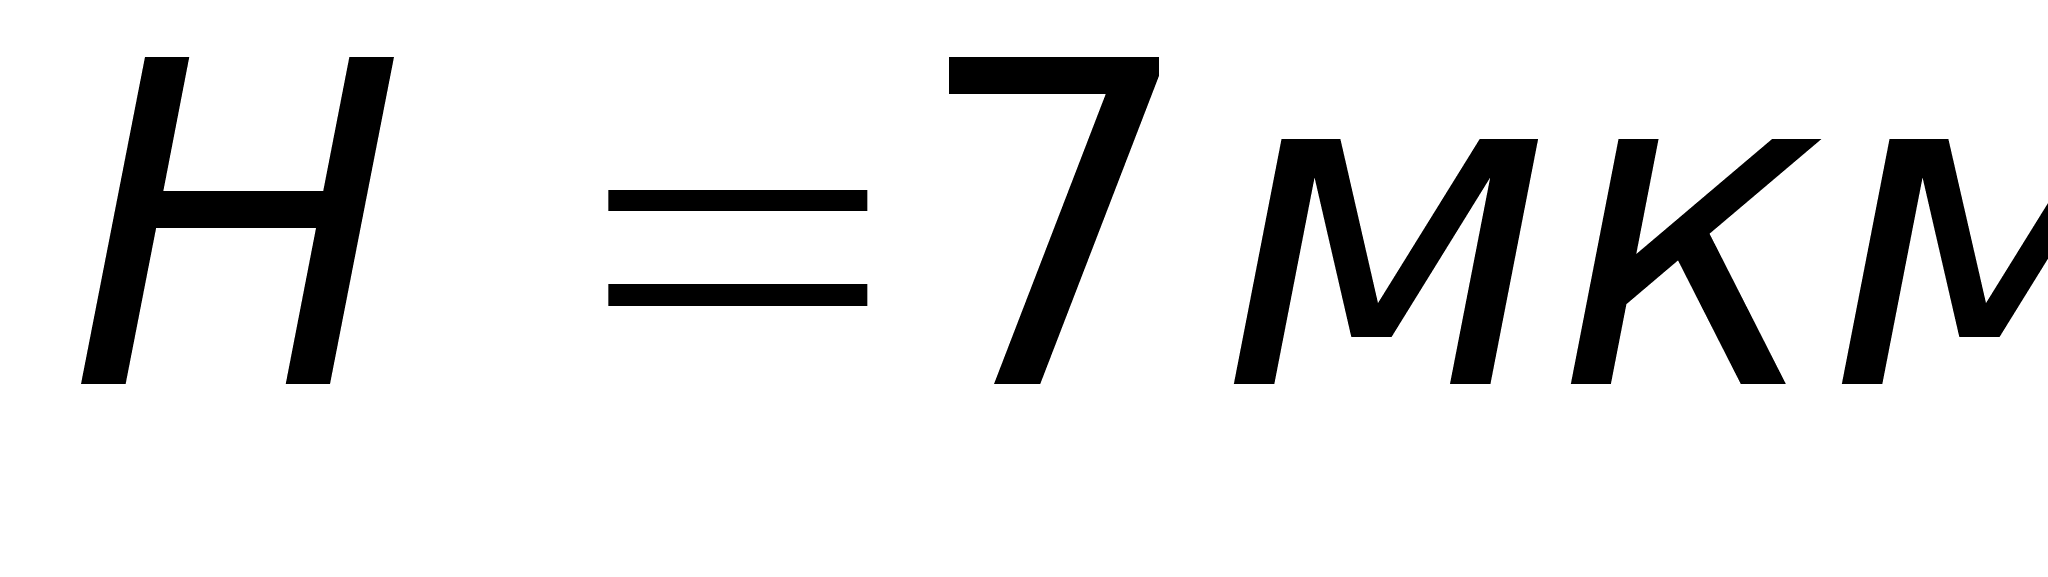 ;
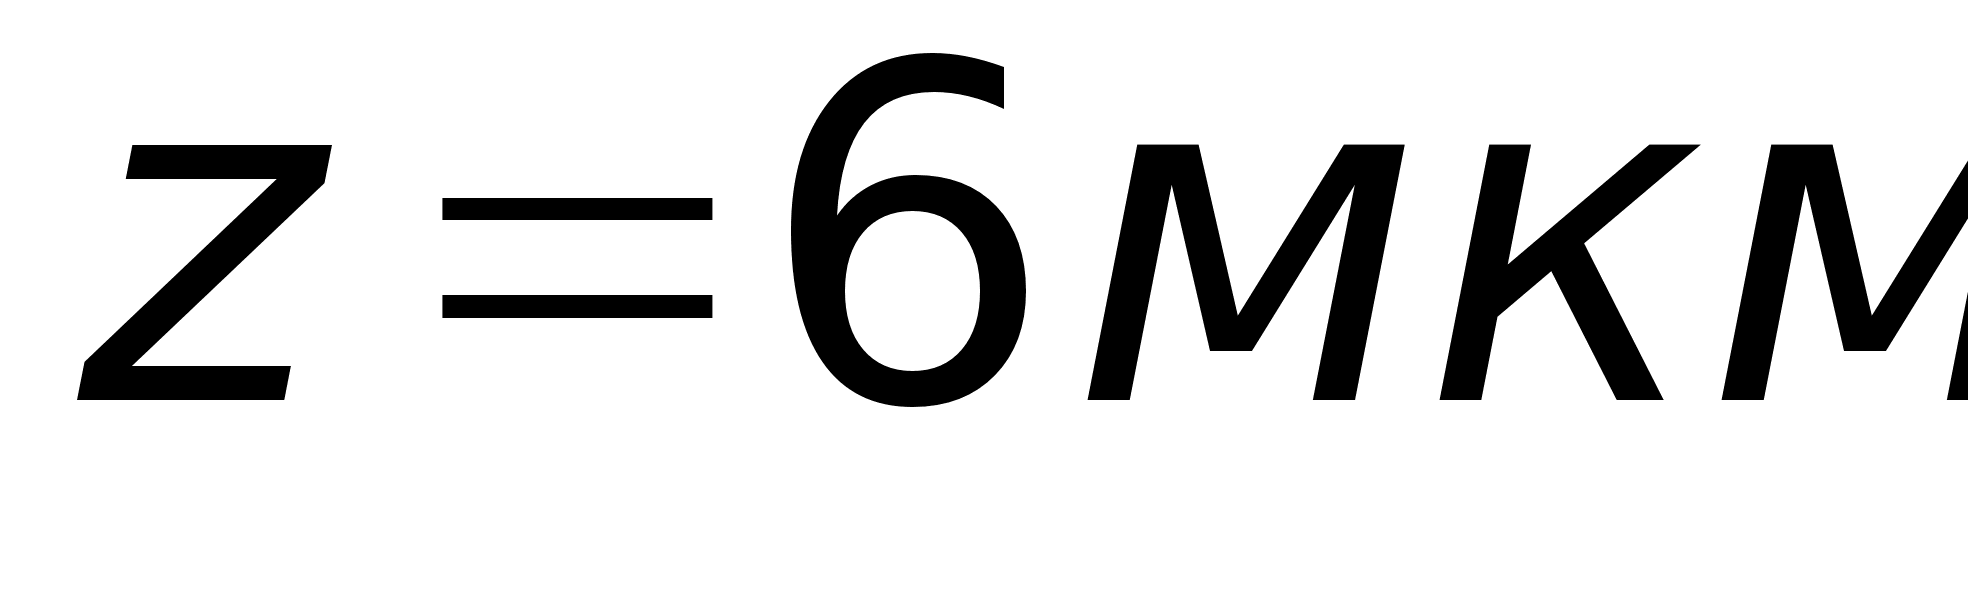 ;
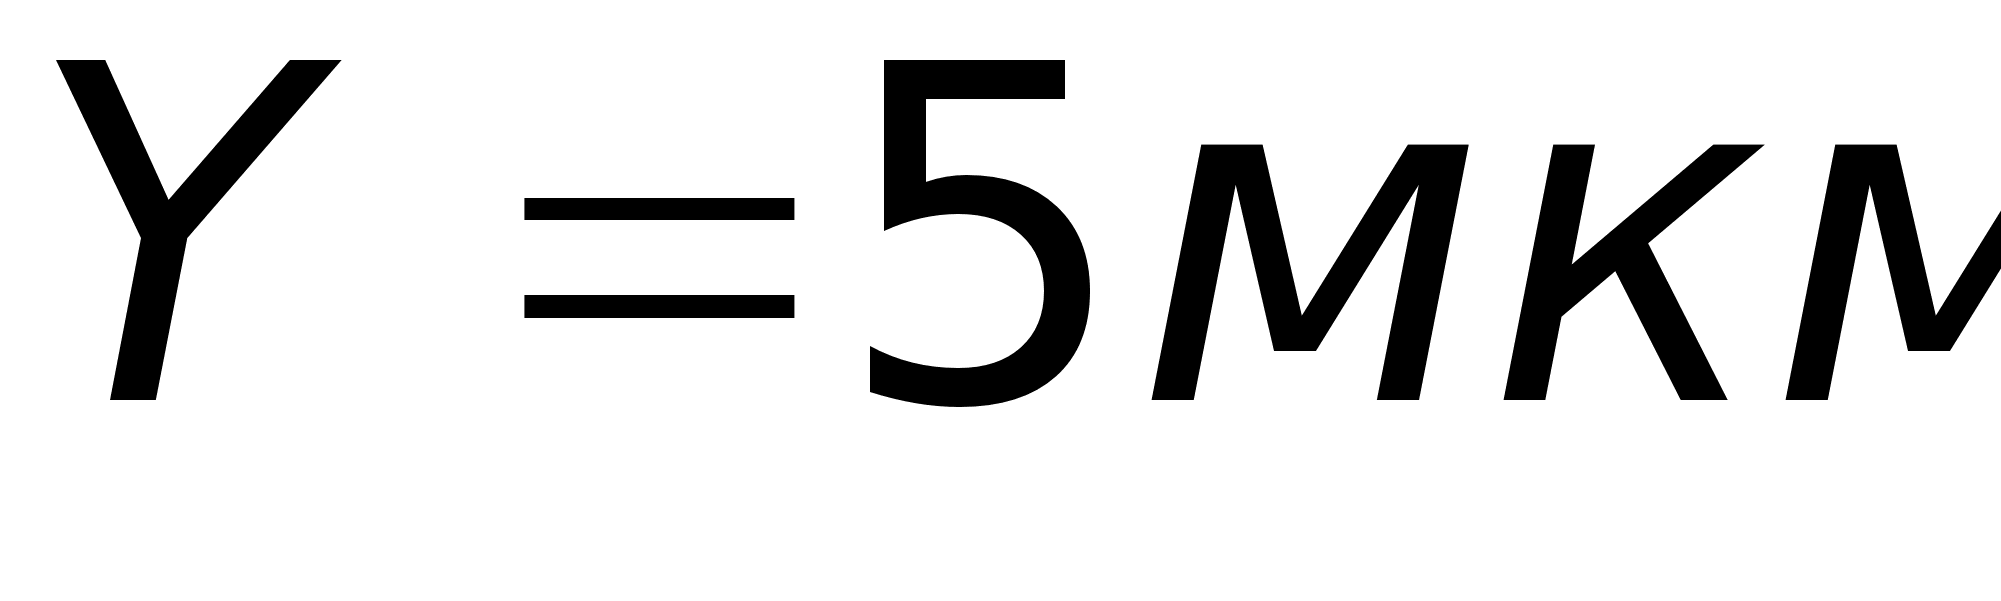 .
Наибольший размер проходного нового калибра:
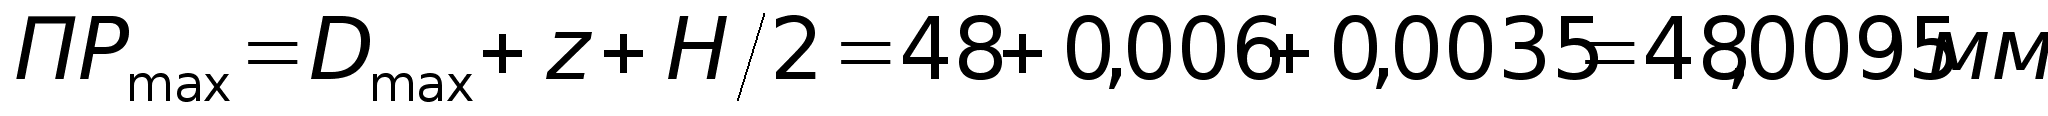 ,
где
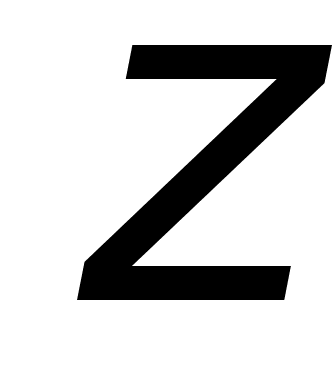 - допуск на
изготовление
калибра,
;
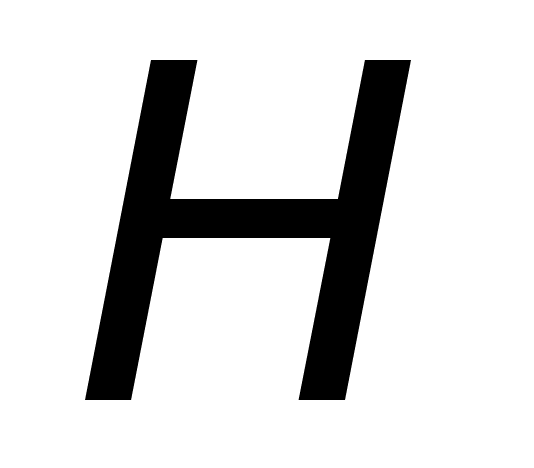 - отклонение
середины поля
допуска,
.
Размер
калибра
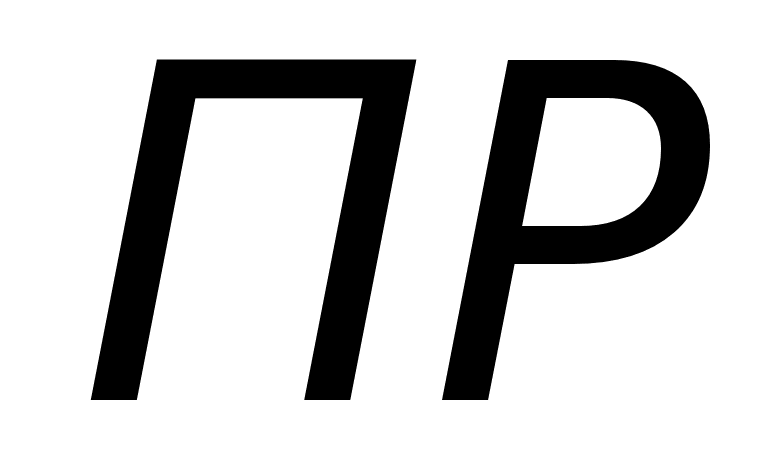 ,
проставляемый
на чертеже
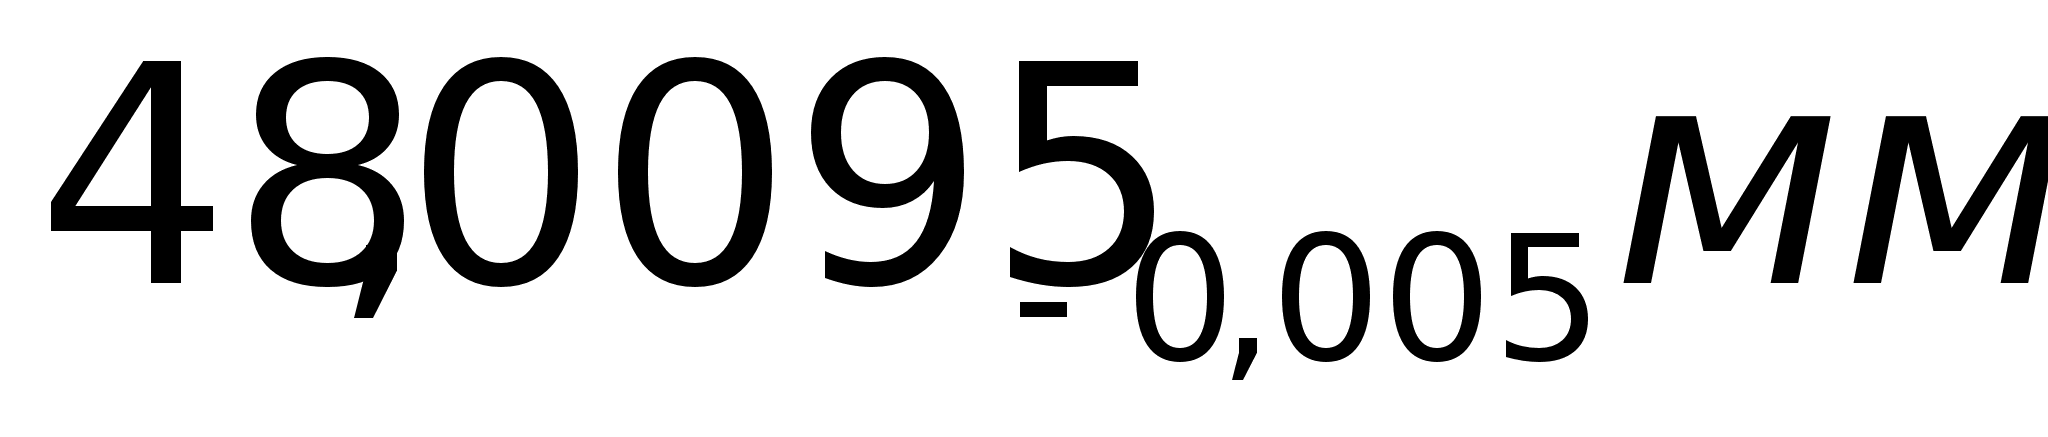 .
Исполнительные
размеры: наибольший
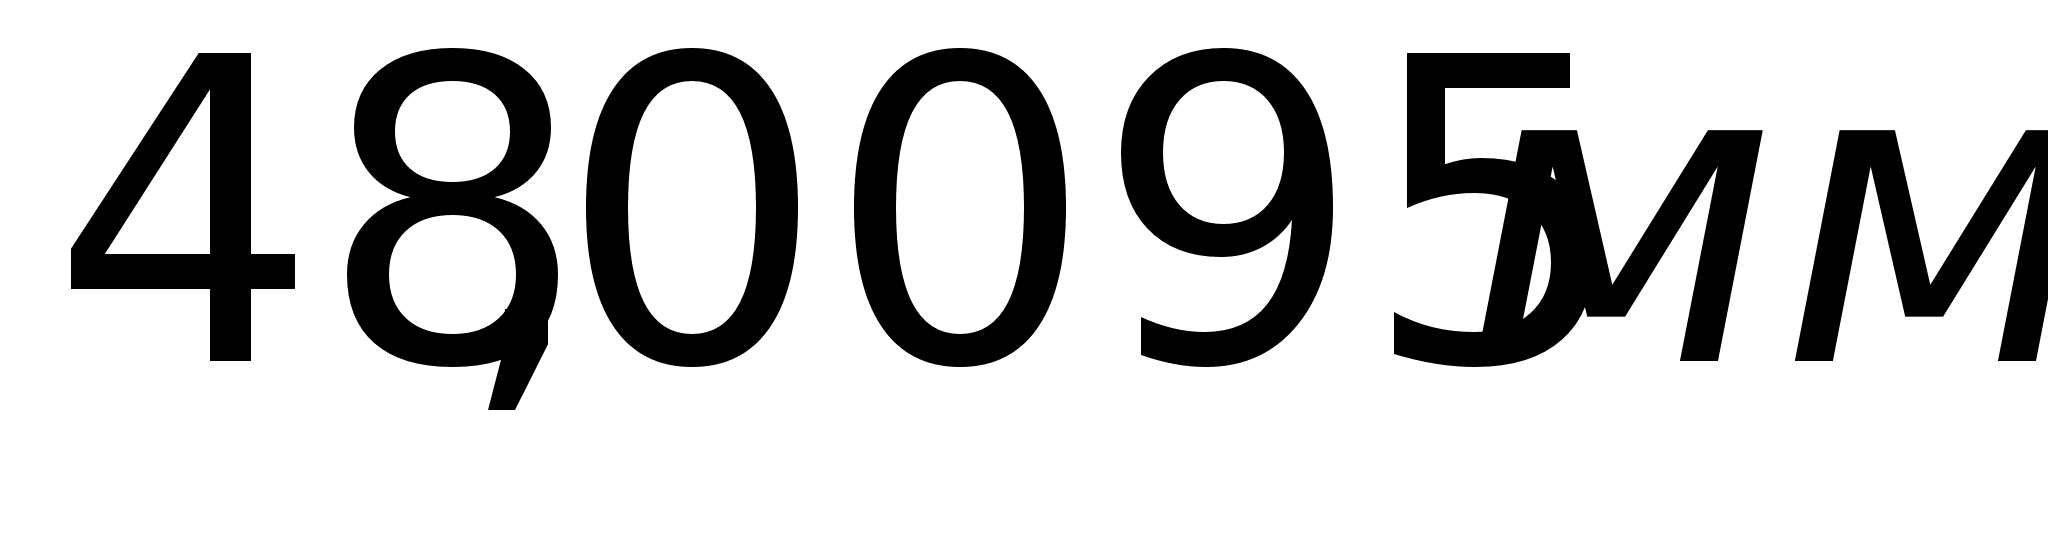 ,
наименьший
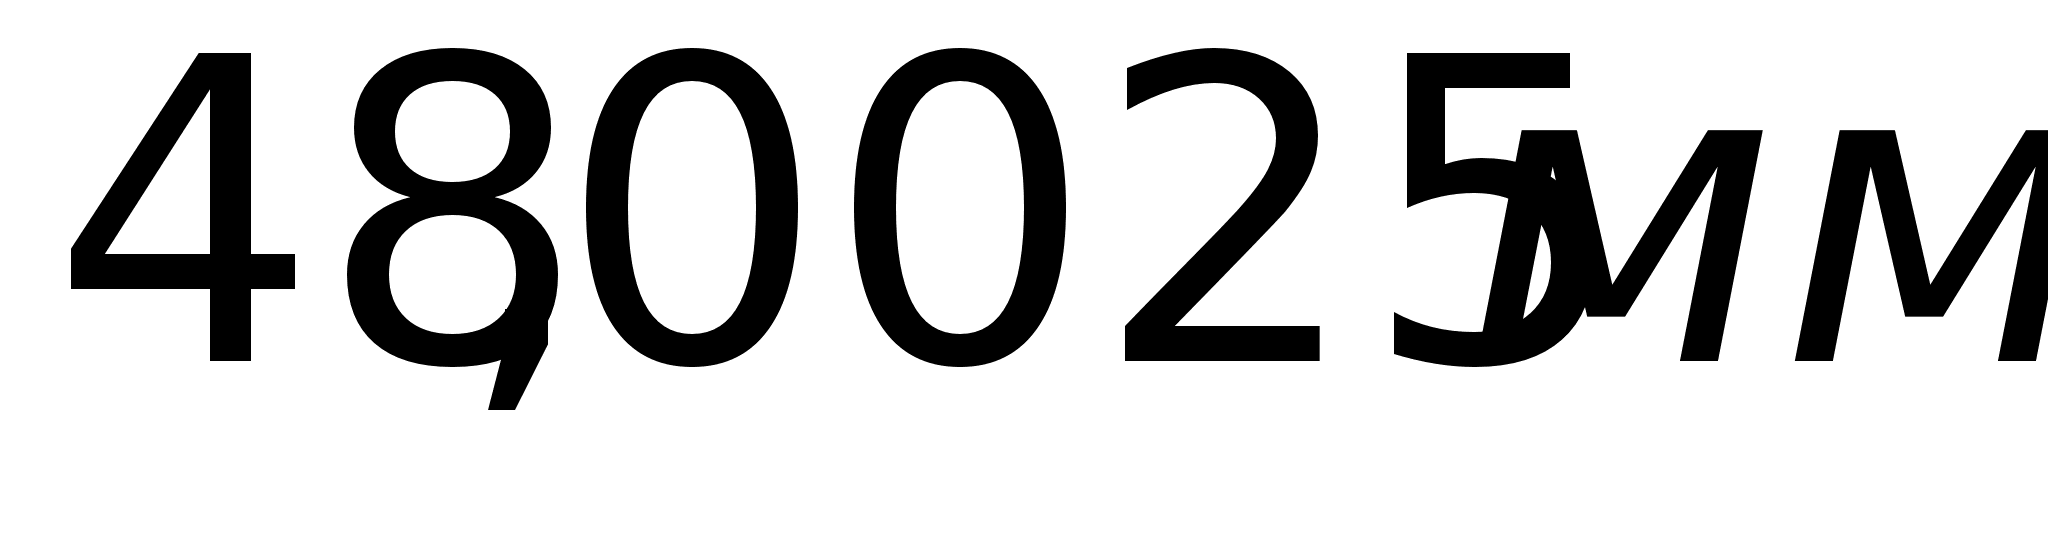 .
Наименьший размер проходного калибра:
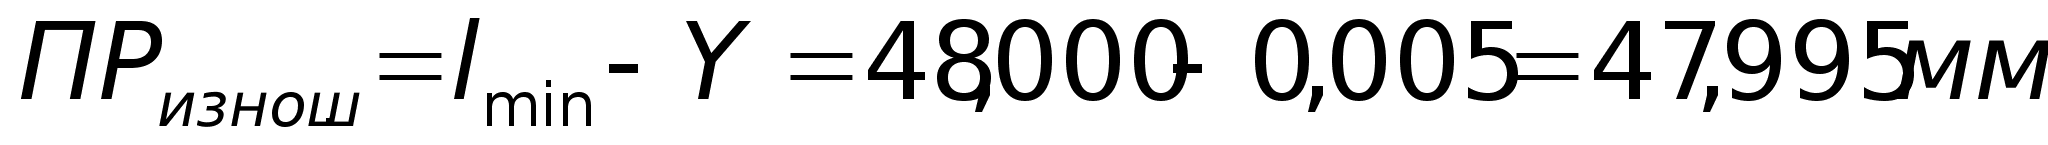 ,
где
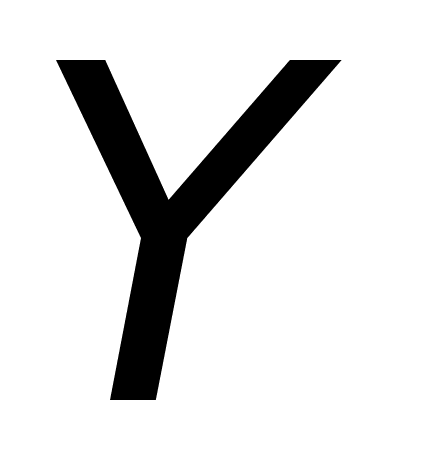 - выход за границу
поля допуска
при износе
проходного
калибра.
Если калибр имеет указанный размер, то его нужно изъять из эксплуатации.
Наибольший размер непроходного нового калибра:
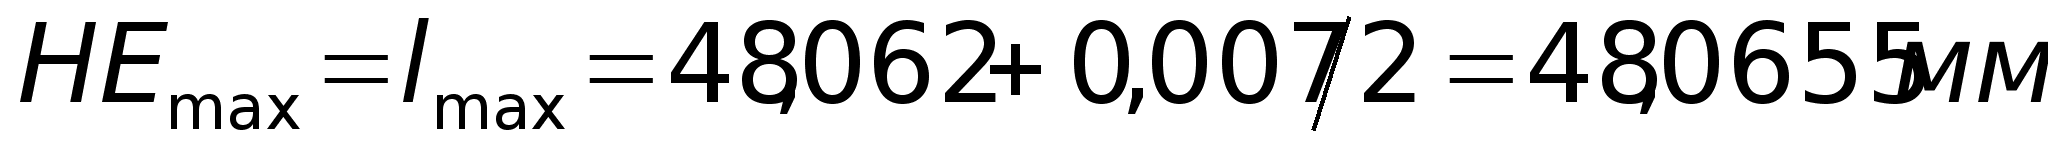 .
Размер
калибра
 ,
проставляемый
на чертеже
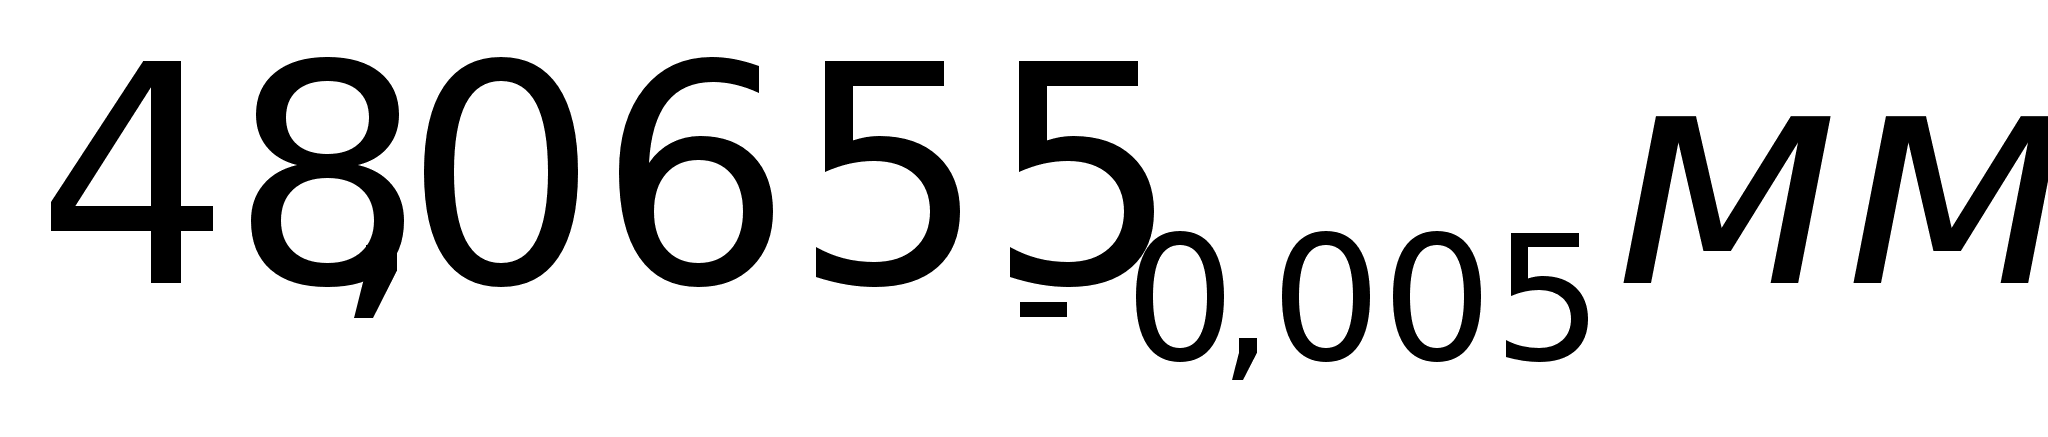 .
Исполнительные
размеры: наибольший
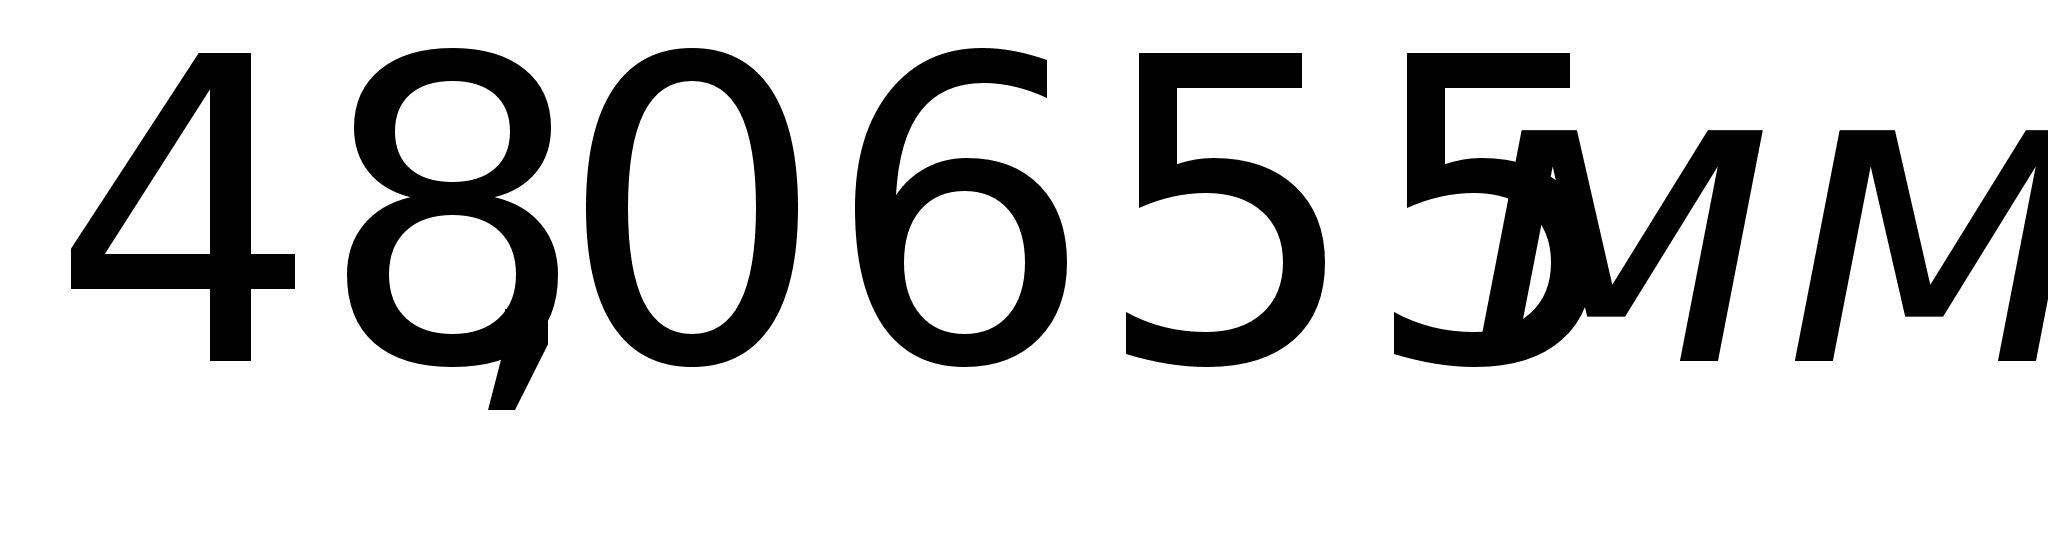 ,
наименьший
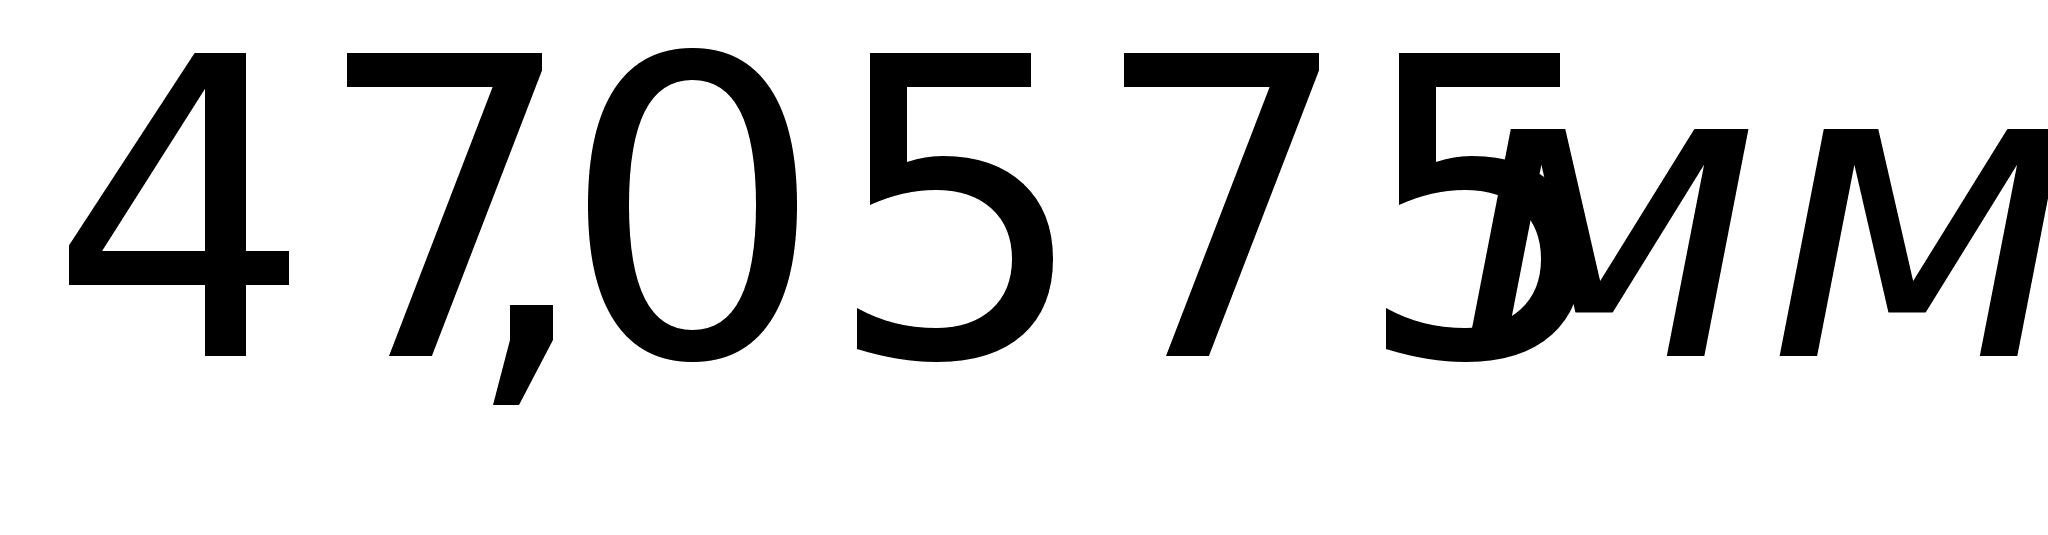 .
Расчет произведен по методике изложенной в [7, 208].
3. ЭКОНОМИЧЕСКАЯ ЧАСТЬ
3.1. Технико-экономическое обоснование выбора конструкции приспособления на операцию фрезерования паза детали
Стоимость приспособления:
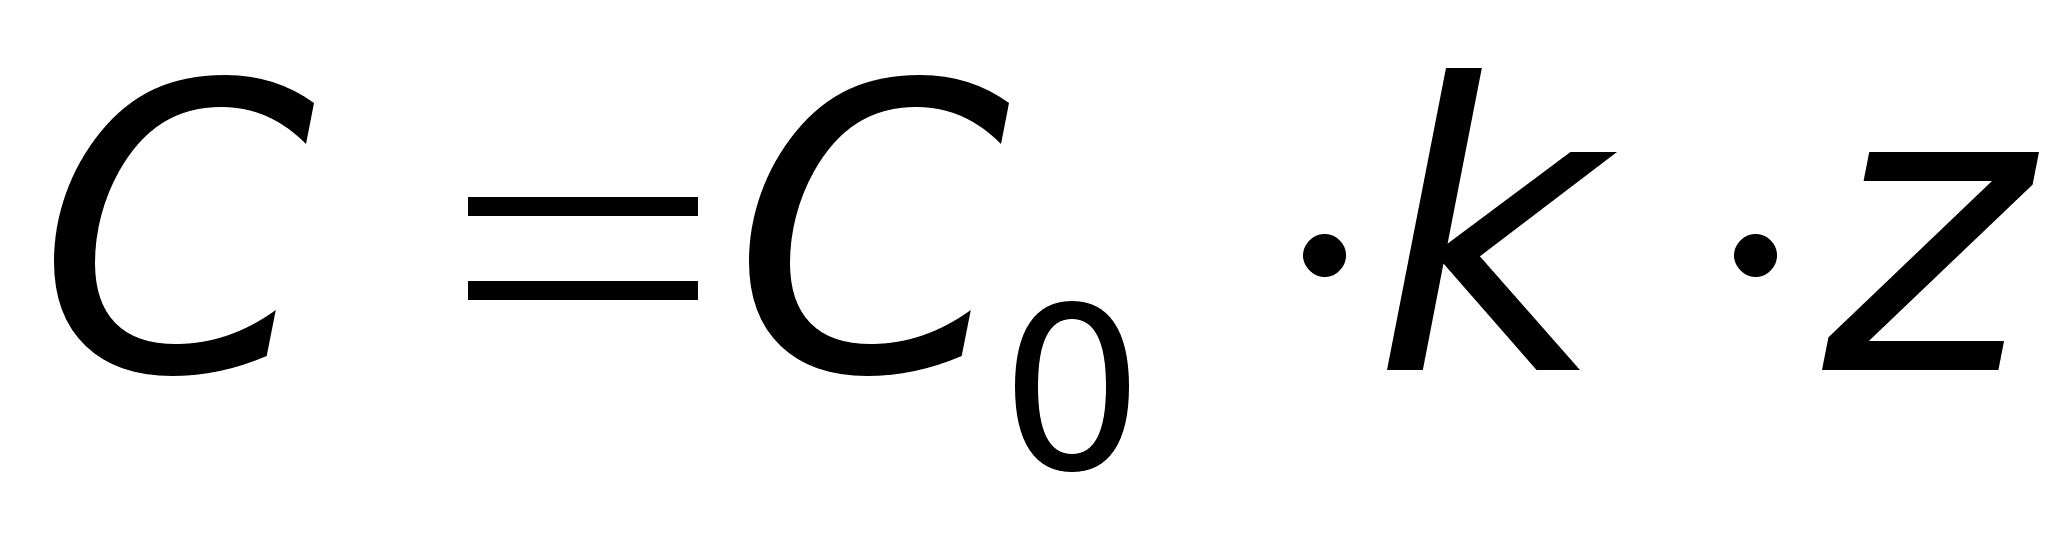 ,
где
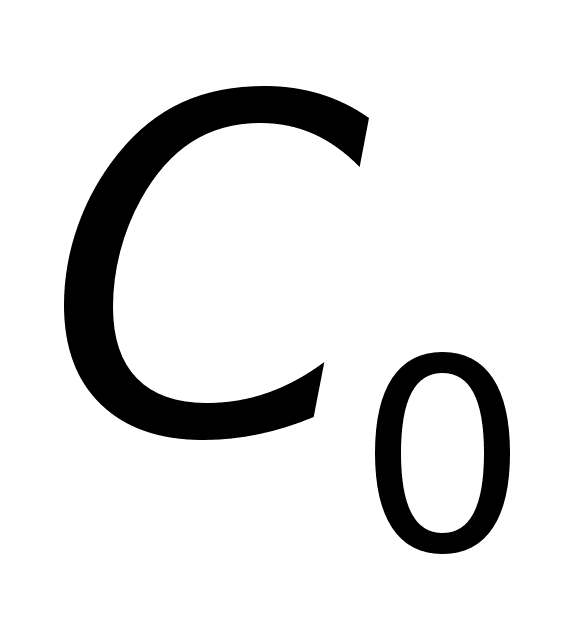 - стоимость
одной условной
детали приспособления;
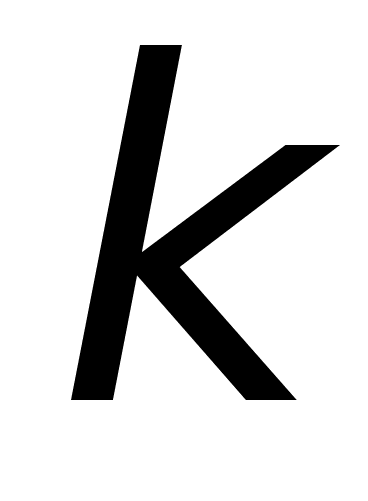 - коэффициент
сложности
приспособления
[ ];
- количество
деталей в
приспособлении.
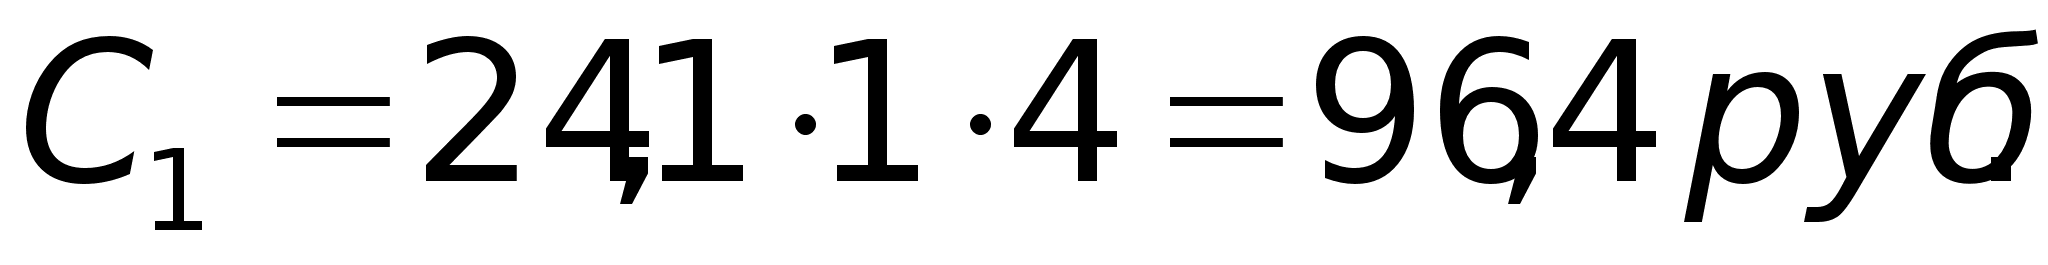 ;
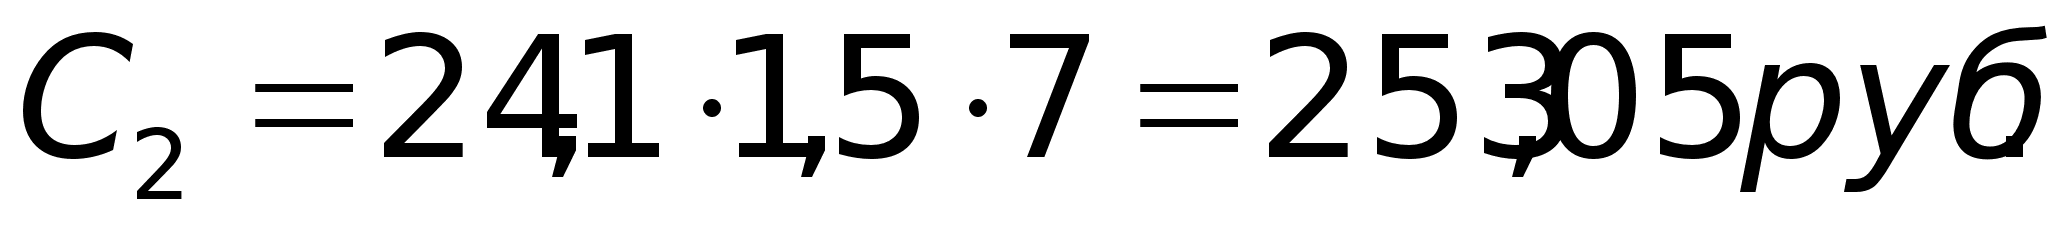 .
Расходы на эксплуатацию приспособления
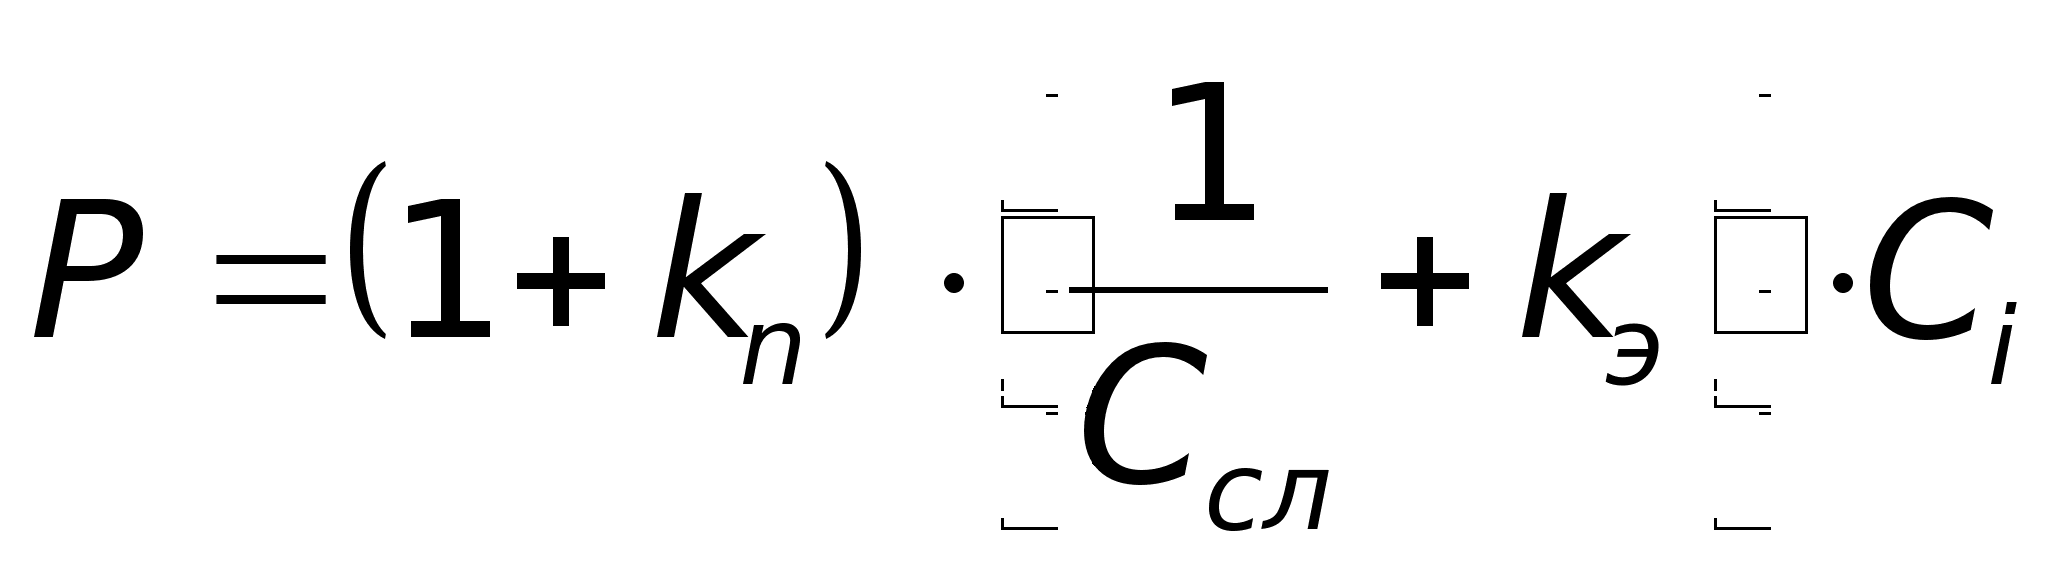 ,
где
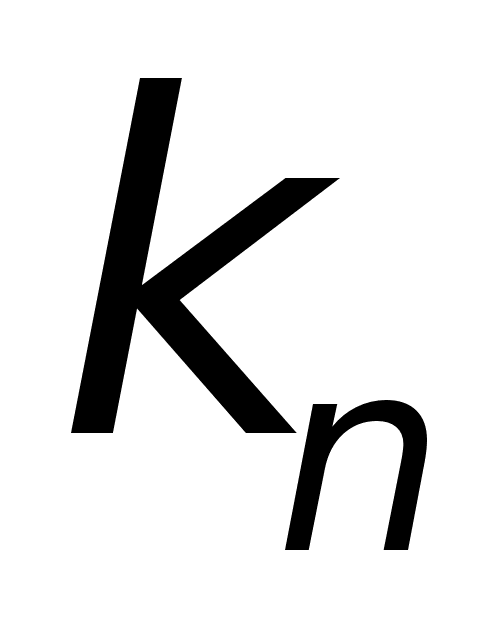 - коэффициент
затрат на
проектирование
оснастки (
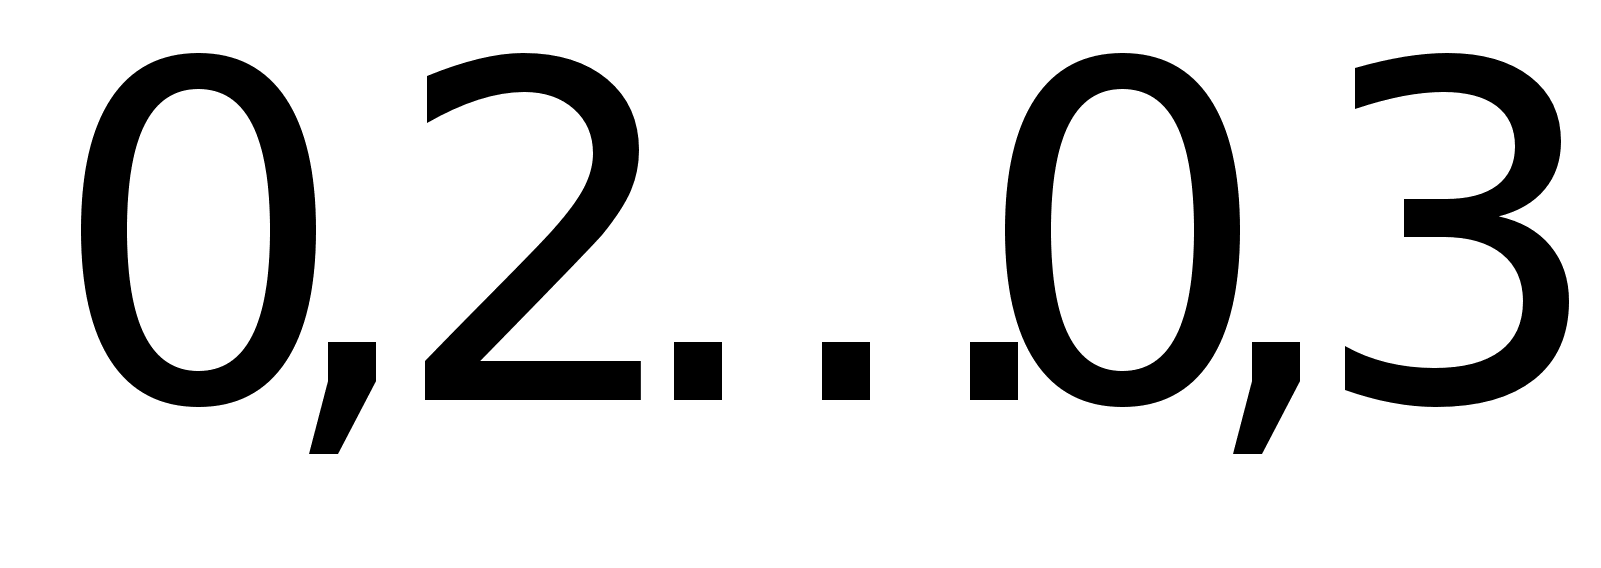 );
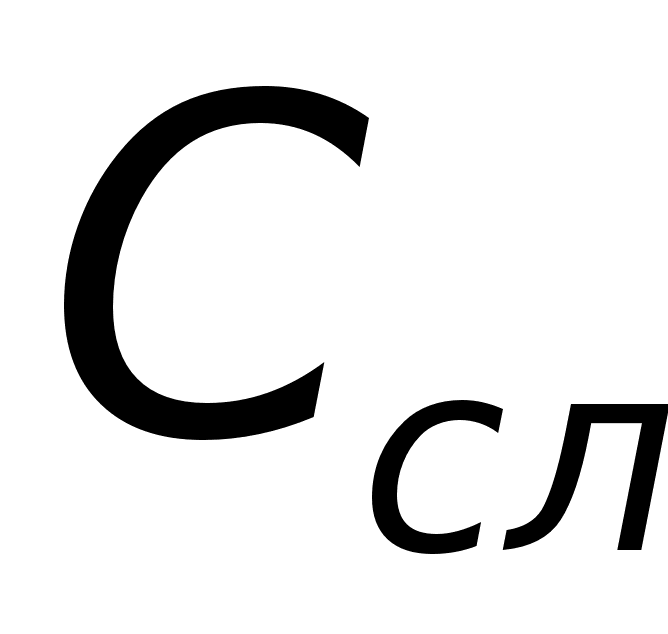 - срок
службы приспособления
(2 года);
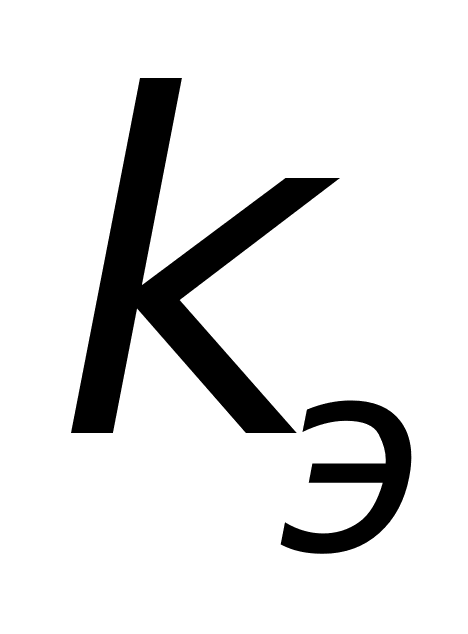 - коэффициент,
учитывающий
расходы на
ремонт и эксплуатацию
().
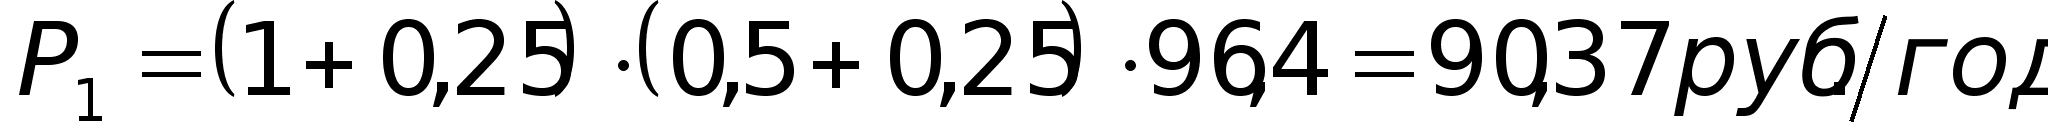 ,
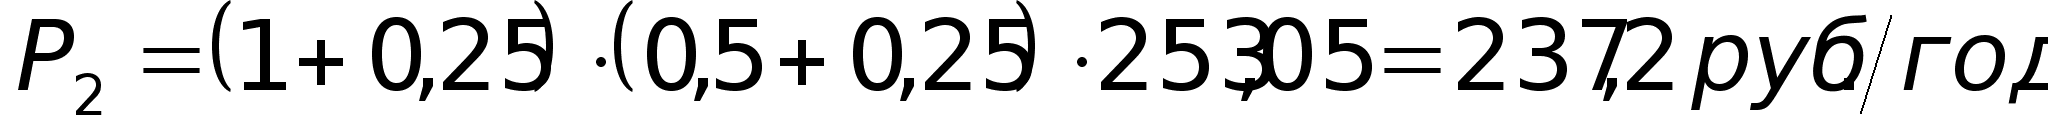 или
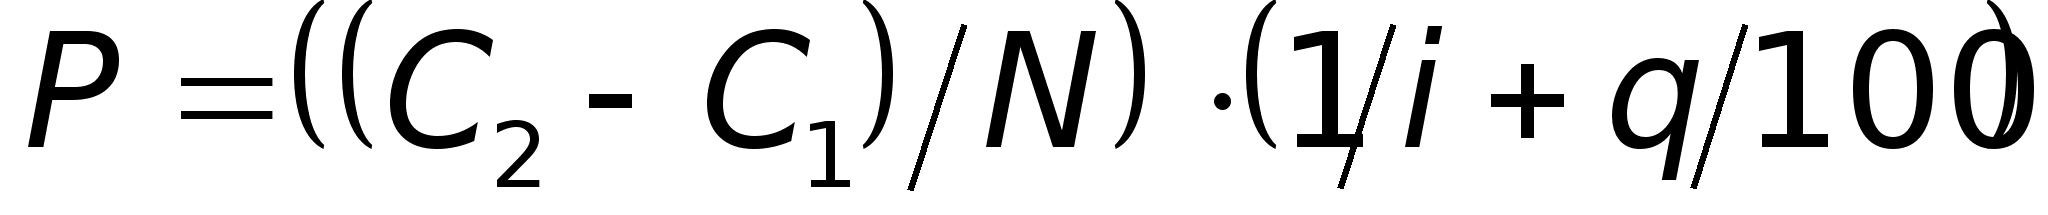 ,
где
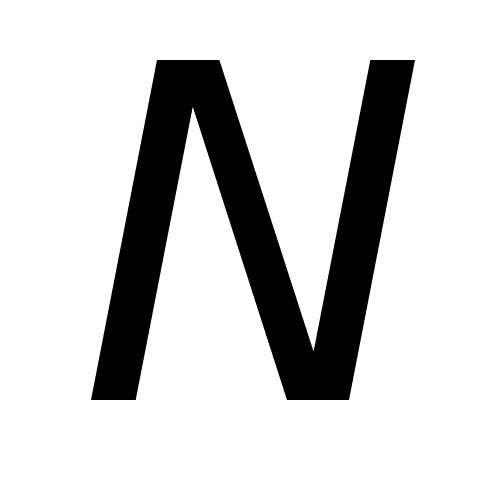 - годовая программа
выпуска,
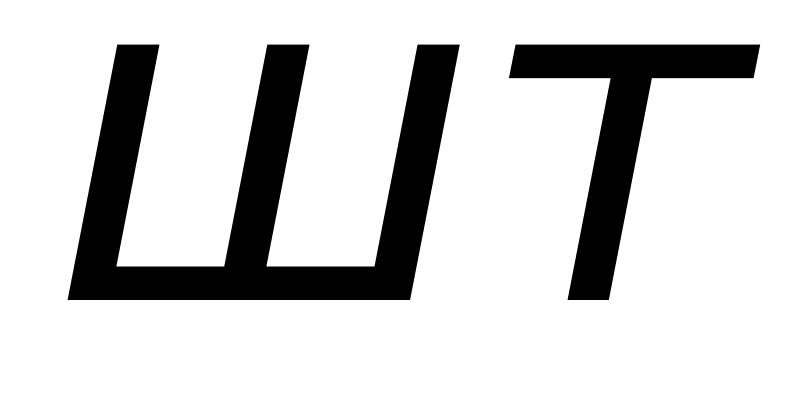 ;
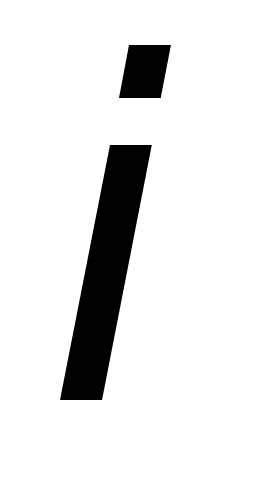 - срок
эксплуатации
приспособления
(2 года);
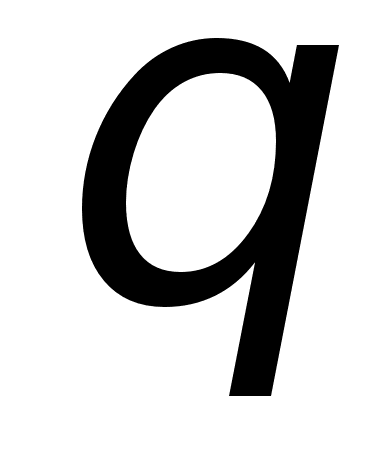 - процент
расходов на
ремонт и эксплуатацию
приспособления.
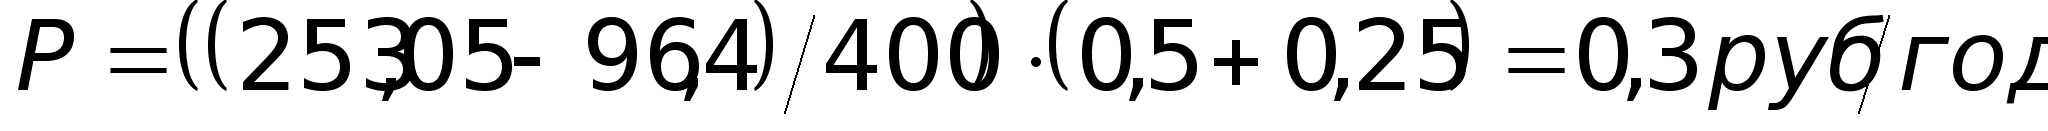 .
Экономия от внедрения приспособления:
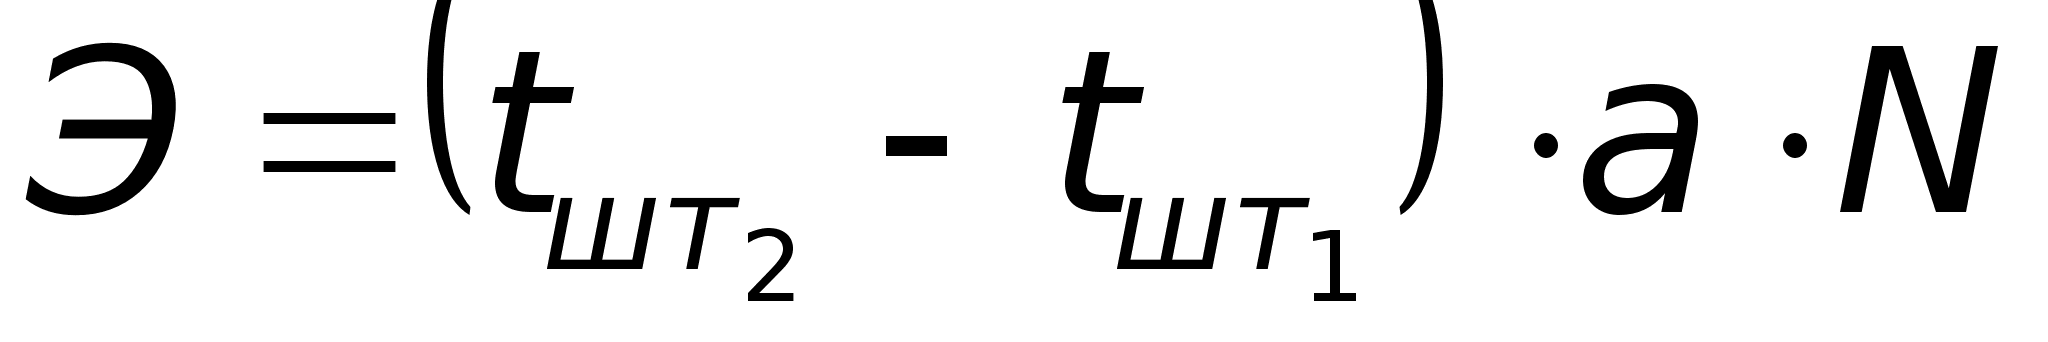 ,
где
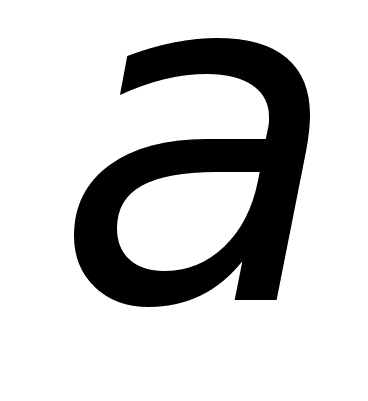 - стоимость
одной минуты
работы станка,
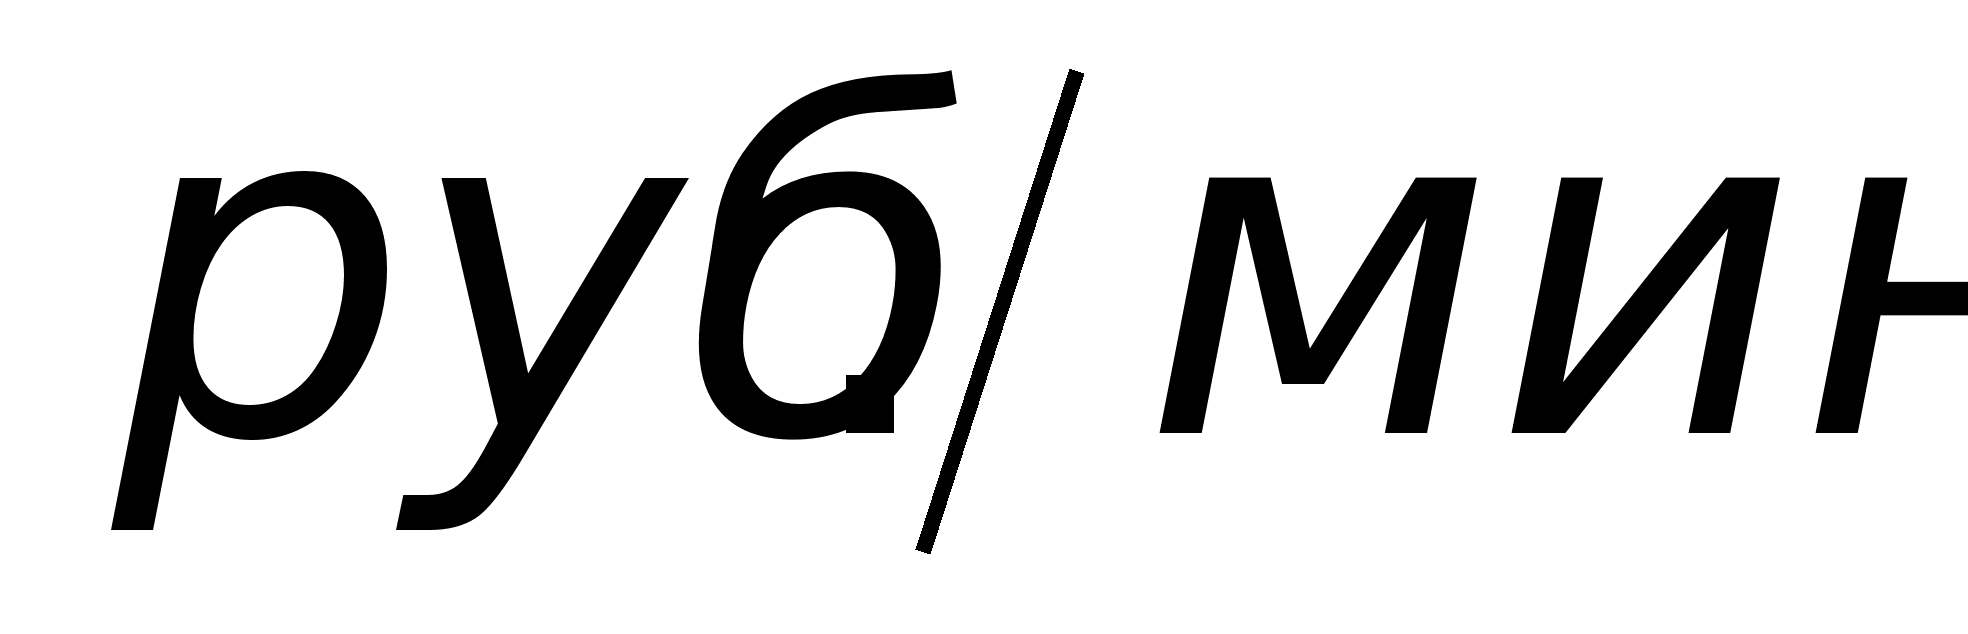 ;
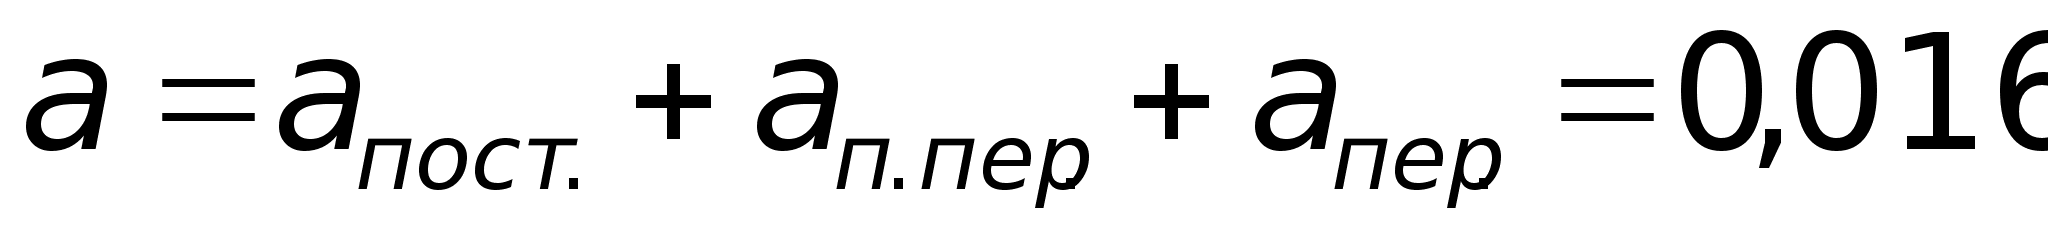 ,
где
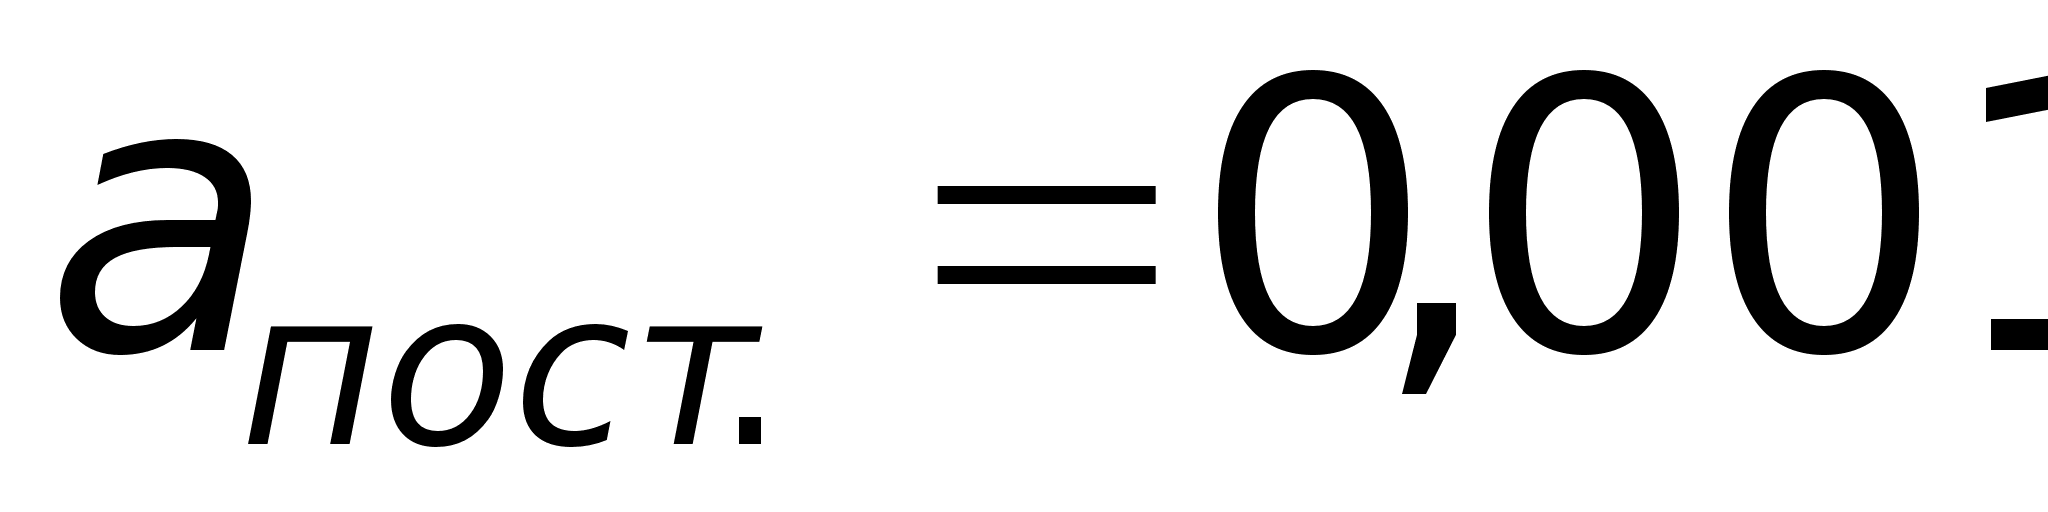 ;
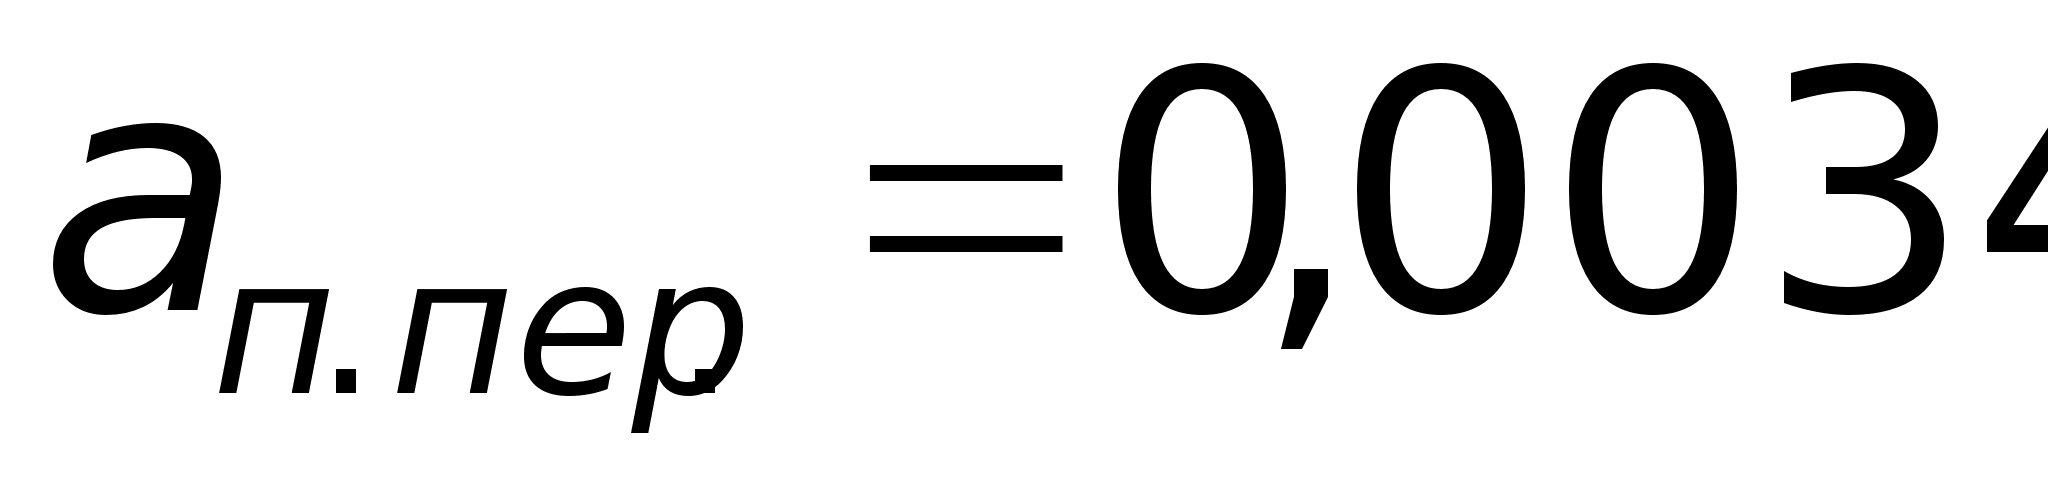 ;
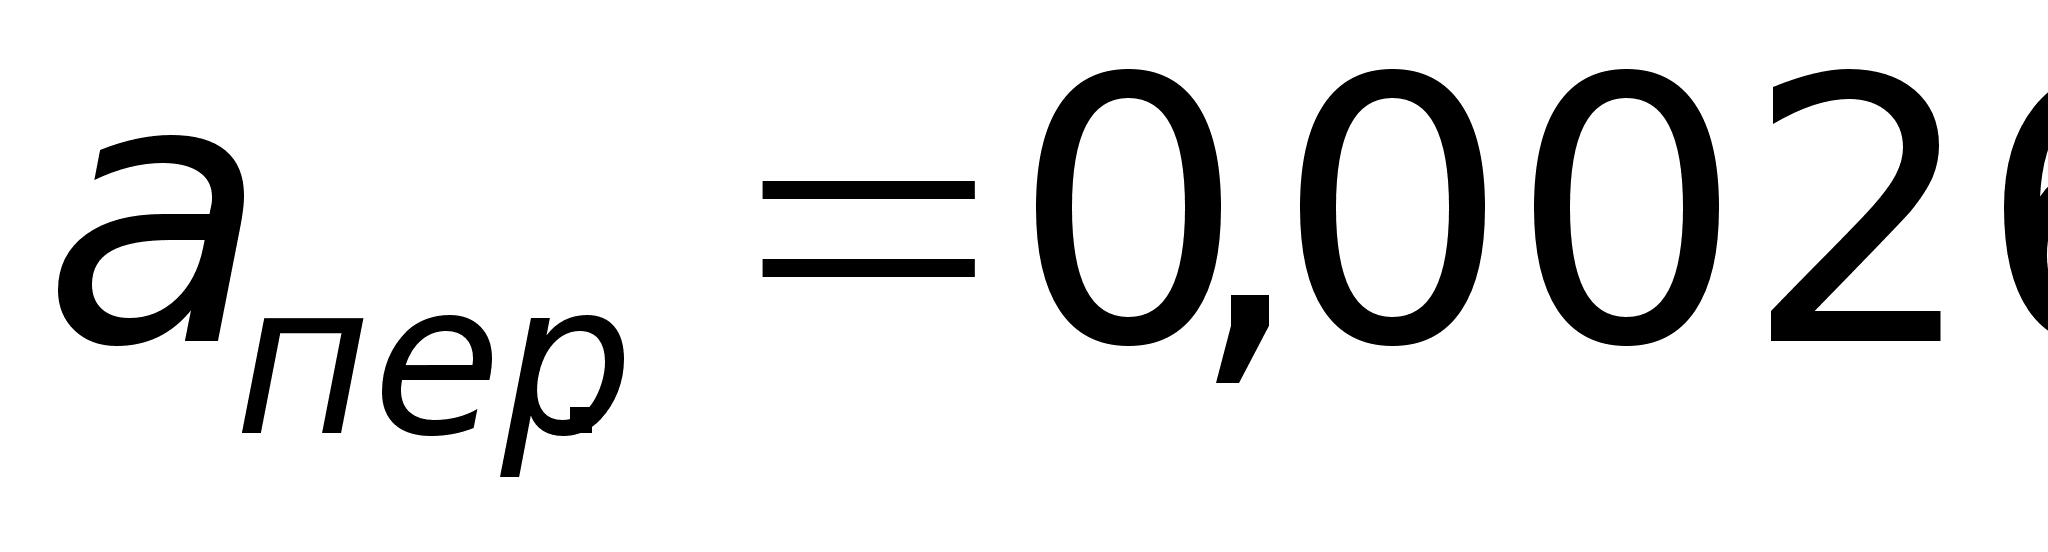 [ ];
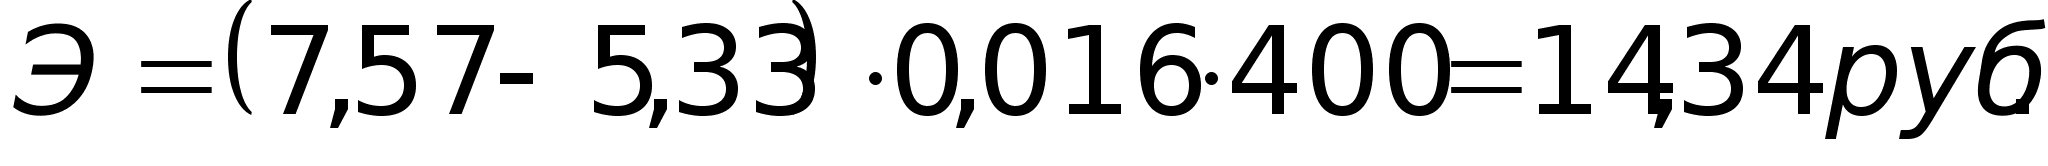 .
Т.к. экономия от внедрения приспособления перекрывает расходы, то данное приспособление экономически выгодно и его можно применить на производстве.
Методика расчета проведена по [9, 18].
3.2. Технико-экономическое обоснование приспособления на операцию фрезерования контура детали
Стоимость приспособления:
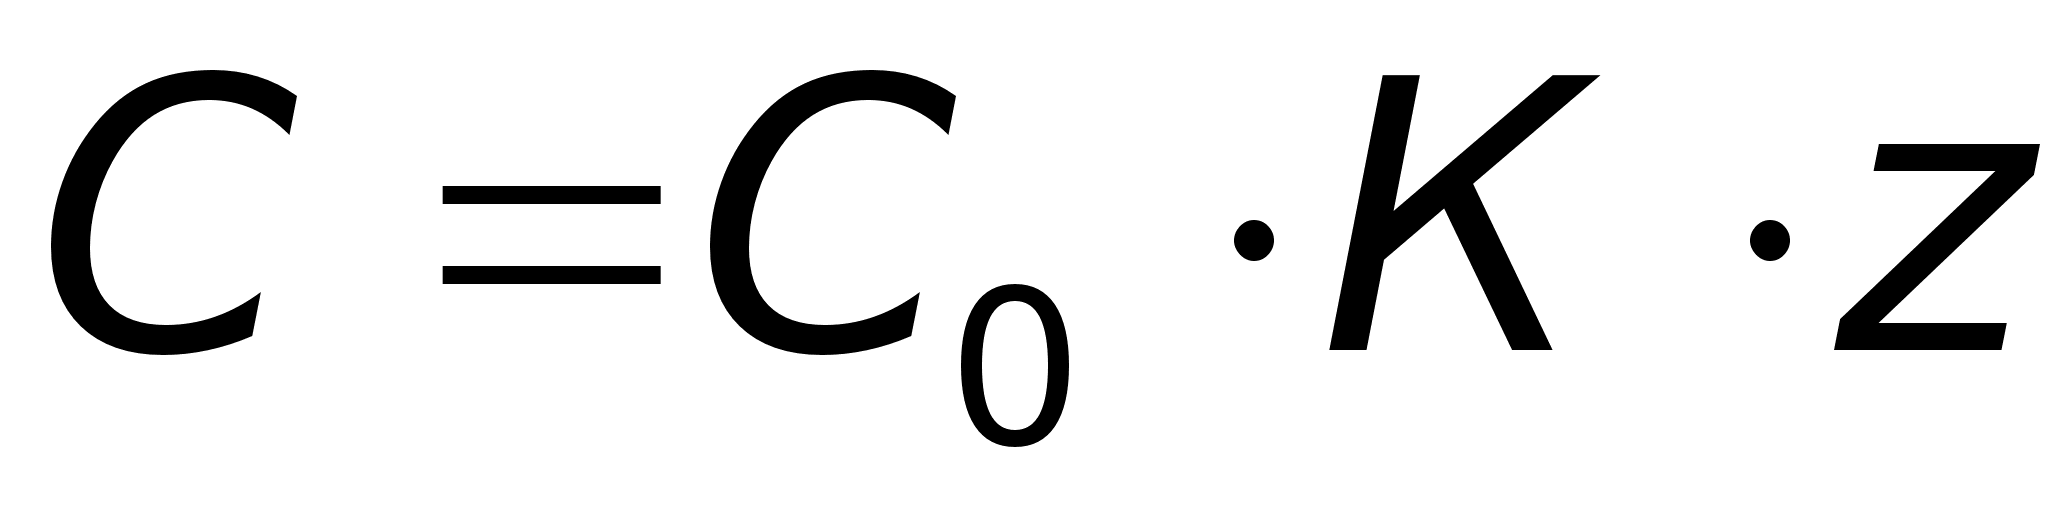 ,
где
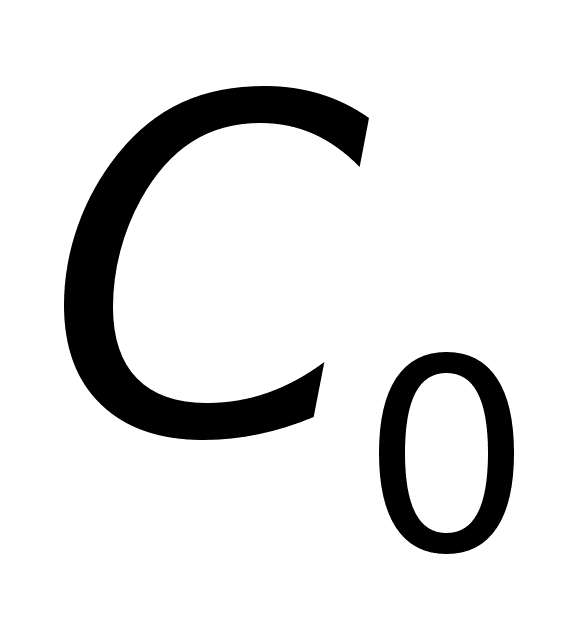 - стоимость
одной условной
детали приспособления;
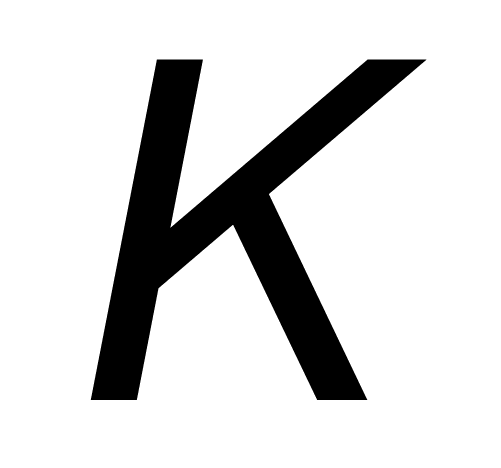 - коэффициент
сложности
приспособления
[6, 225];
- количество
деталей в
приспособлении.
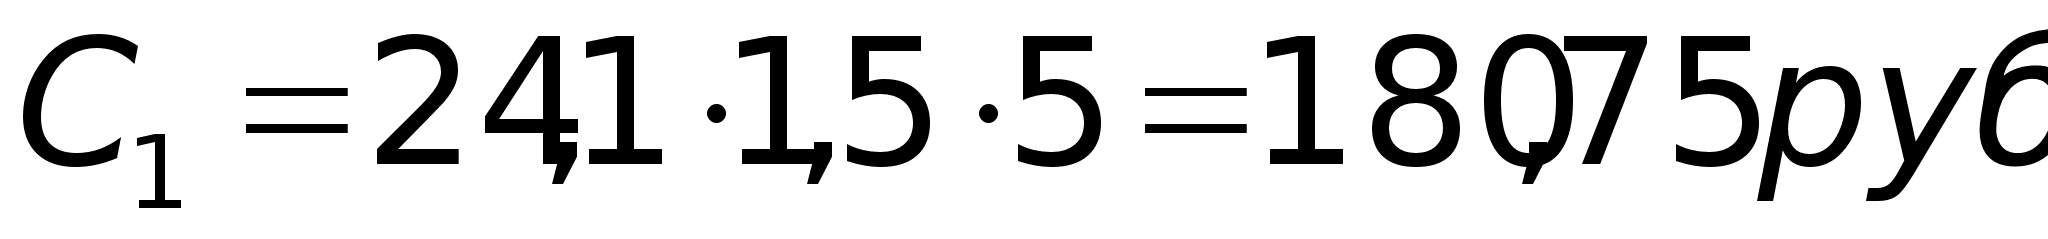 .
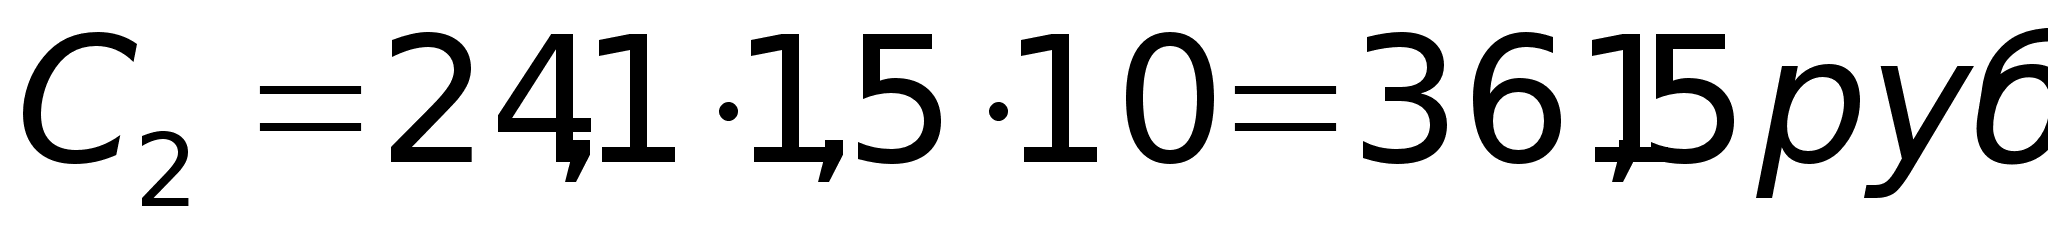 .
Расходы на эксплуатацию приспособления:
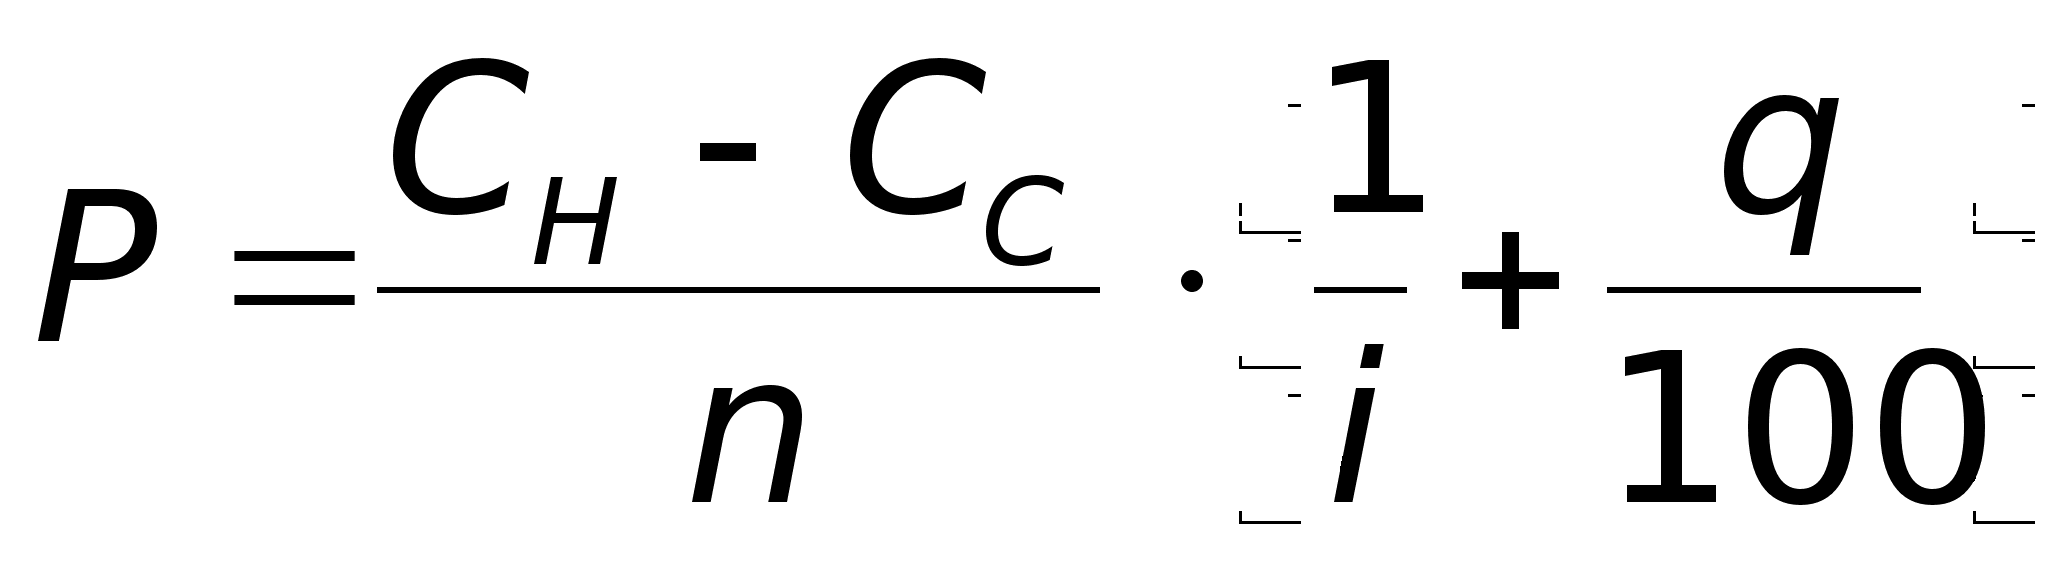 ,
где
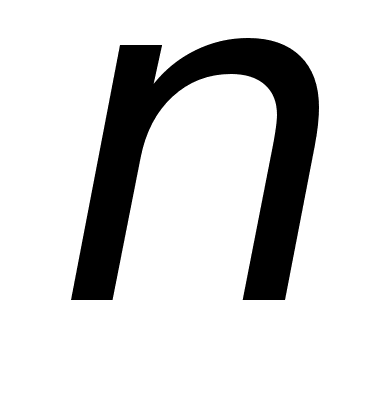 – годовая
программа
выпуска,
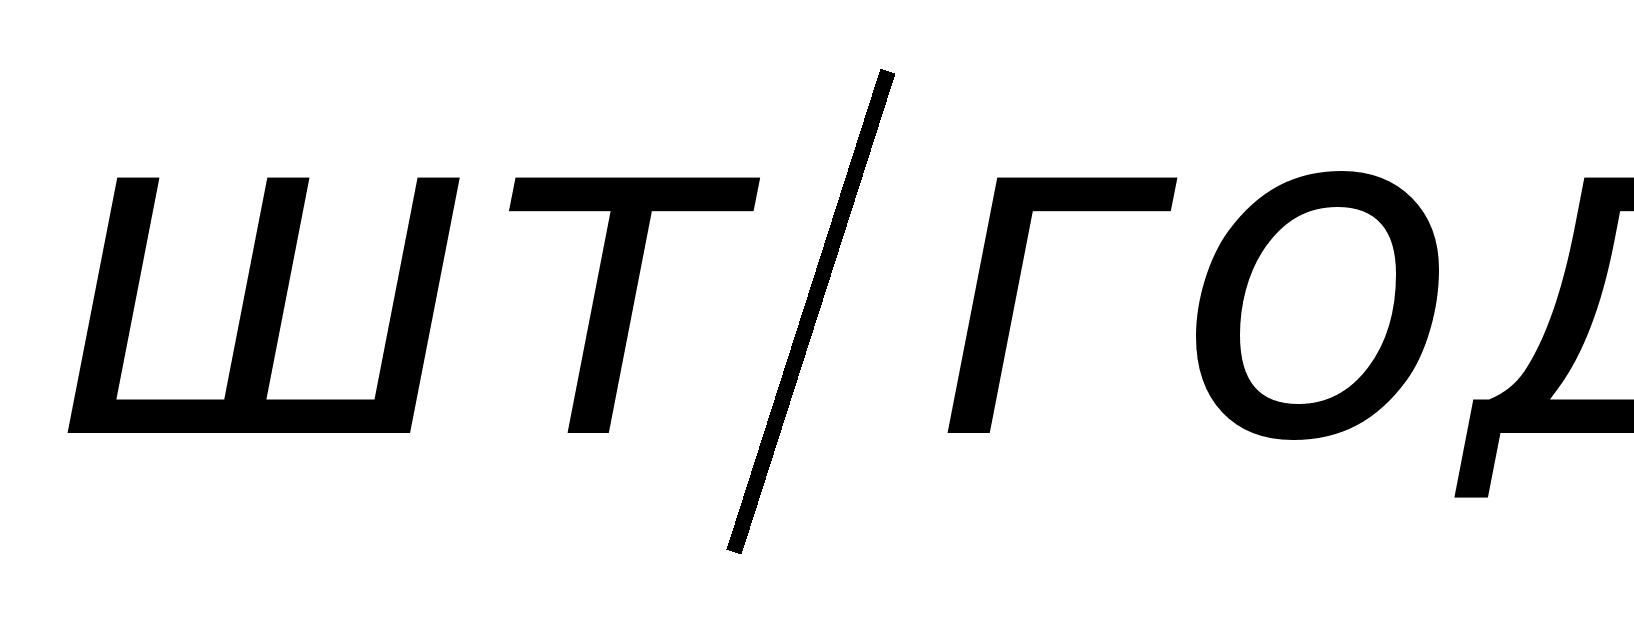 ;
– срок
эксплуатации
приспособления
(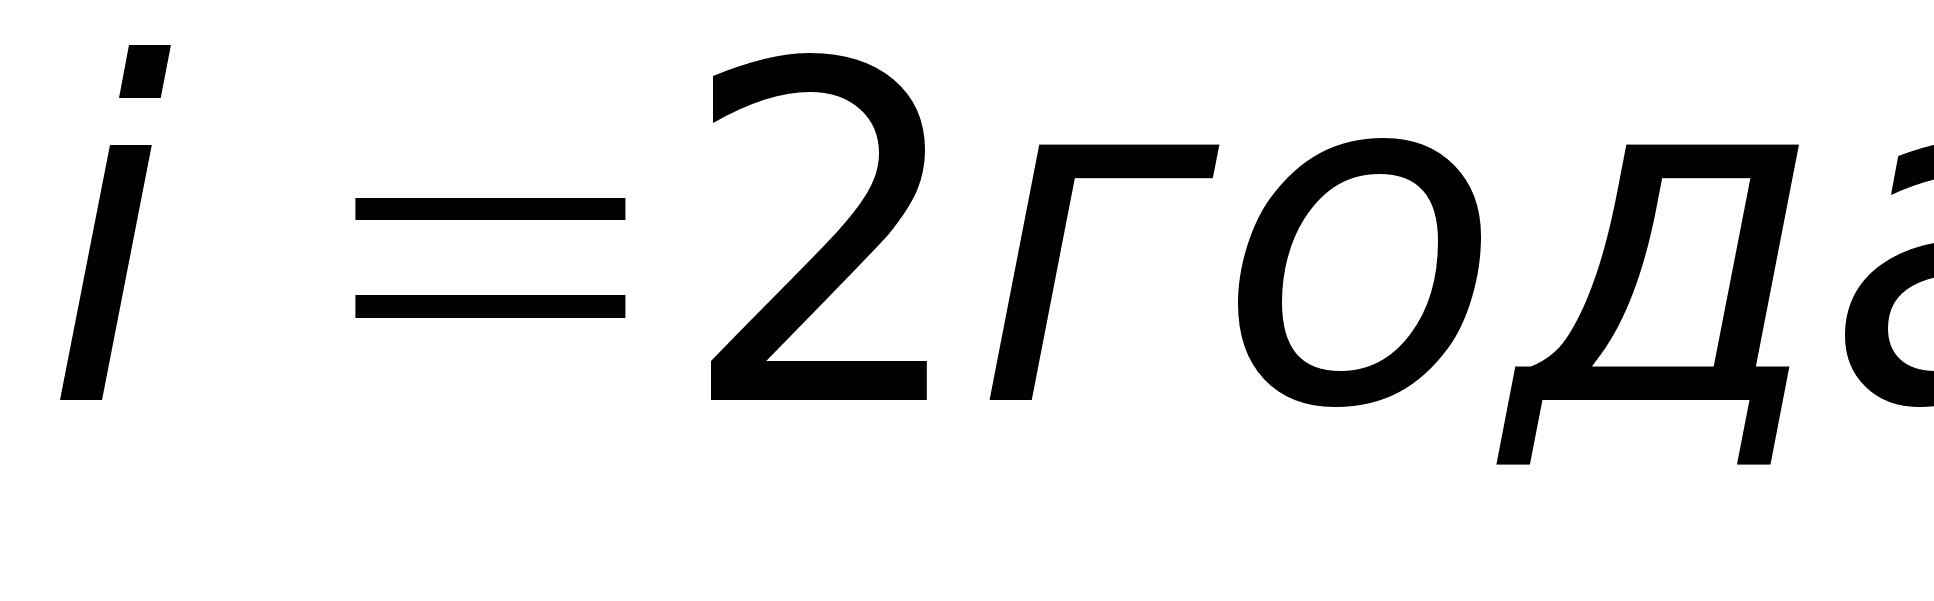 );
– процент
расходов на
ремонт и обслуживание
приспособлений
(20%-30%).
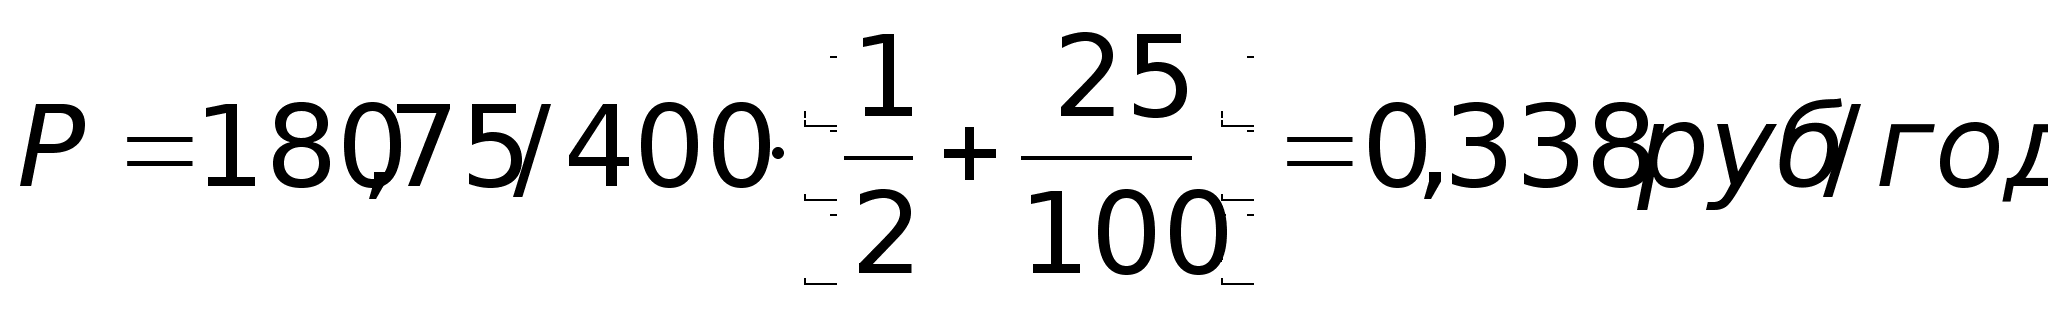 .
Экономия от внедрения приспособления:
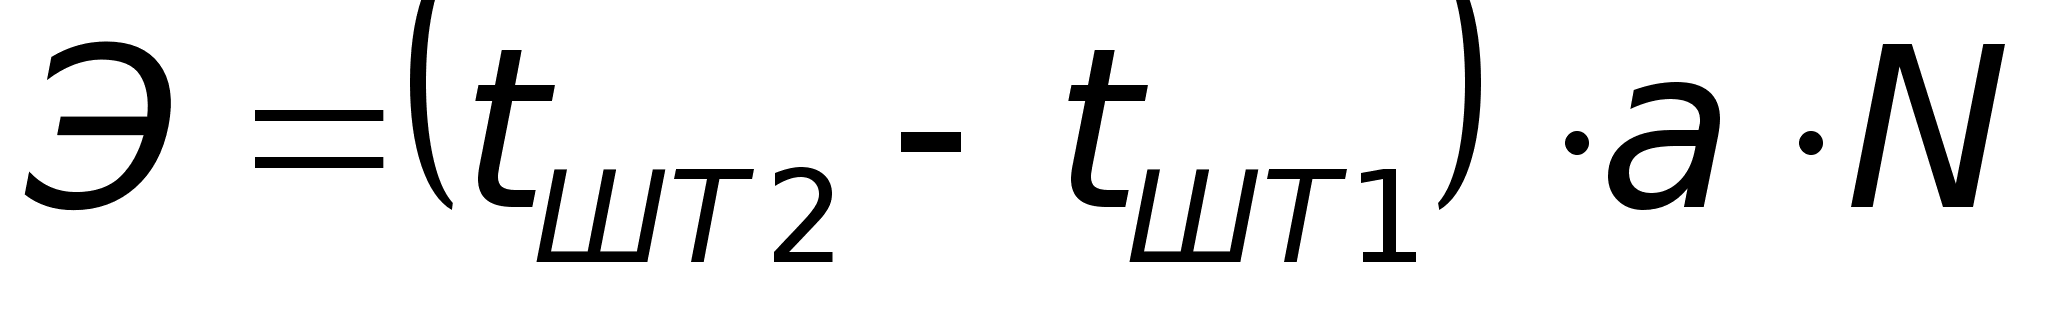 ,
где
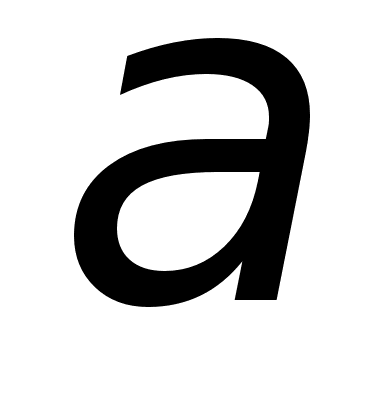 -
стоимость
одной минуты
работы станка,
руб., мин.
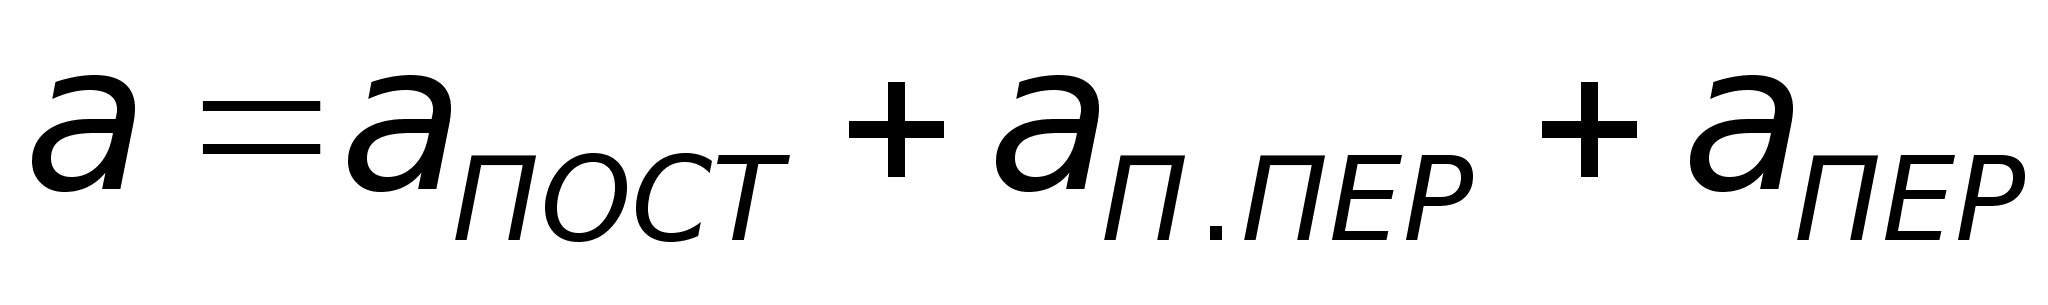 ,
где
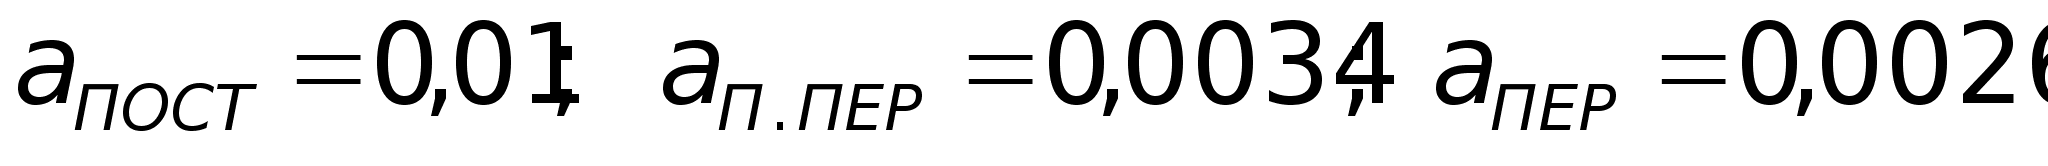 [9,
223]
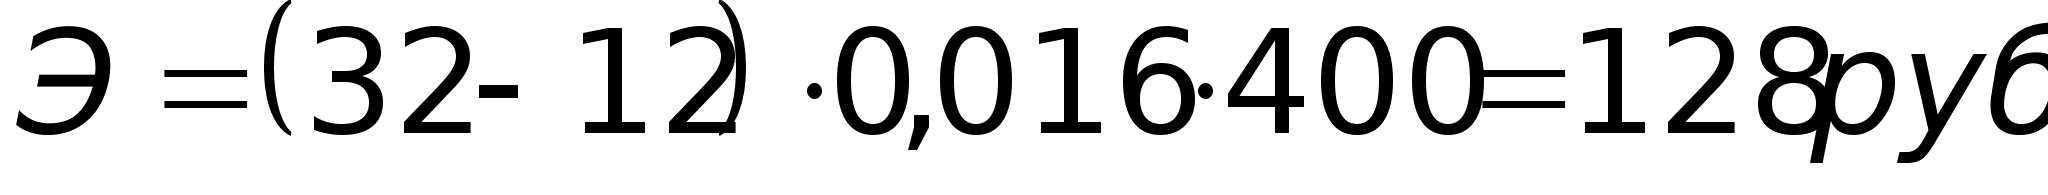 .
Вывод:
так как условие
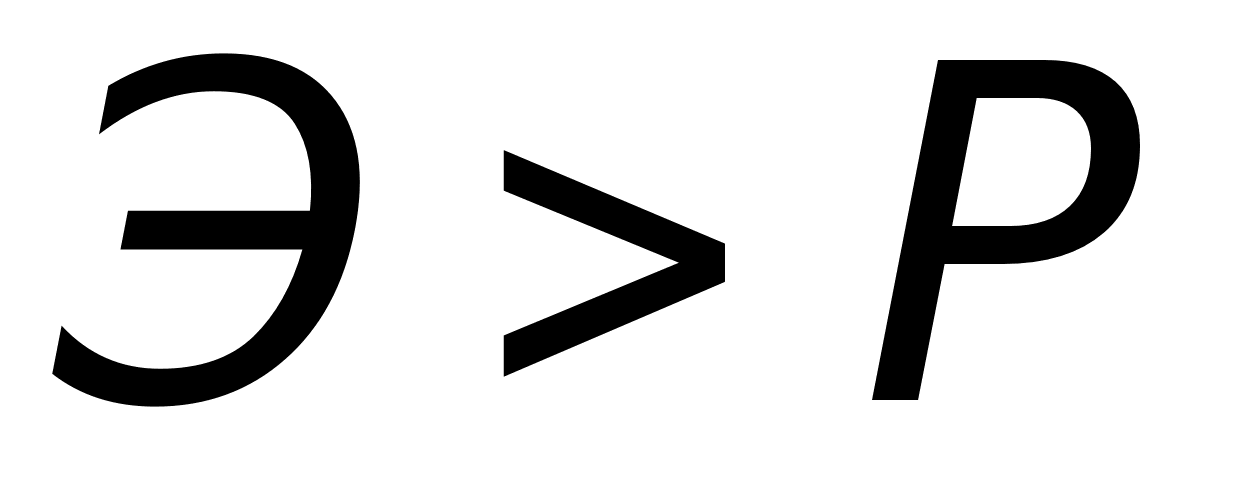 (
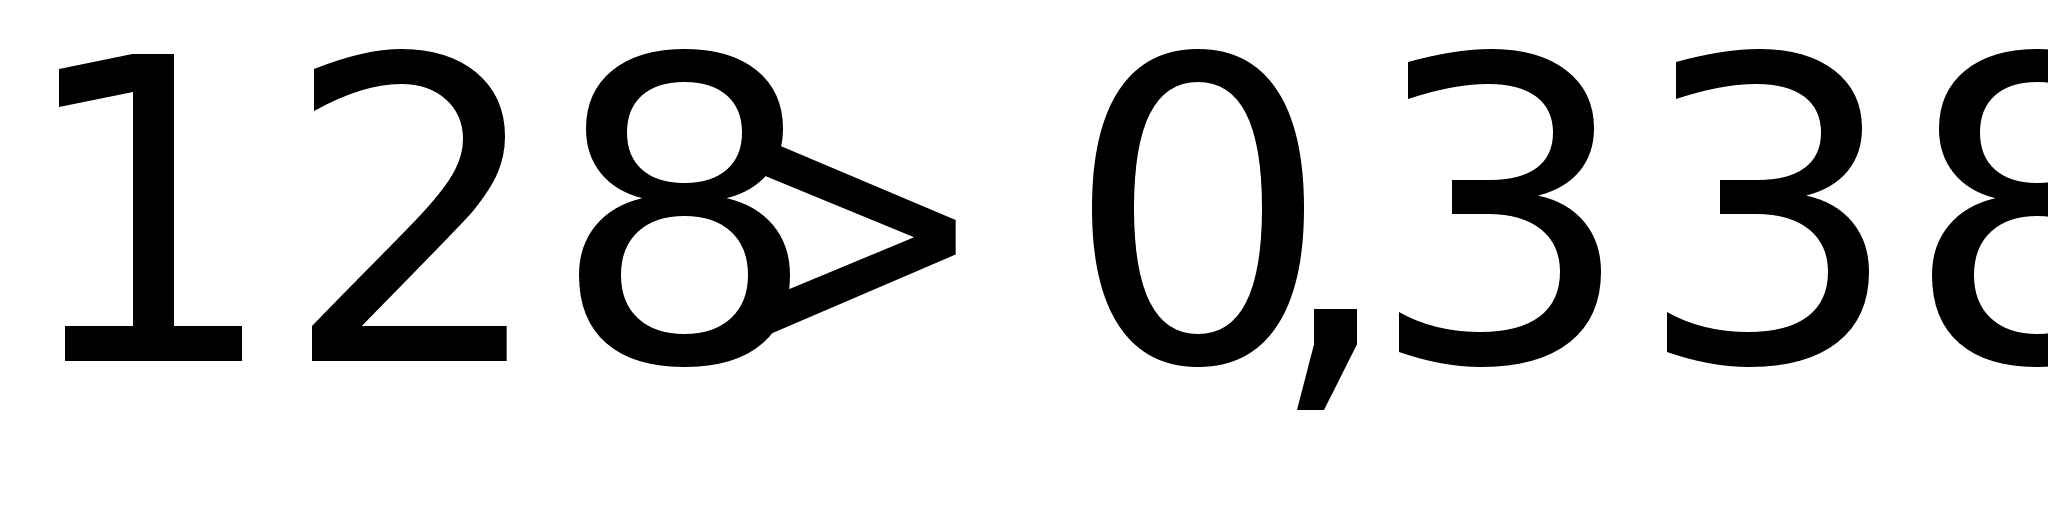 ),
то данное
приспособление
экономически
выгодно и его
можно применить
на производстве
(методика расчета
произведена
по [9, 18]).
3.3. Технико-экономическое обоснование выбора конструкции приспособления на операцию сверления
Целесообразность применение приспособления должна быть экономически оправдана. Расчеты экономической эффективности основываются на сопоставлении затрат и экономии. Применение приспособления считается экономически выгодным, если годовая экономия больше, чем годовые затраты, связанные с ним.
Определим ожидаемую экономию:
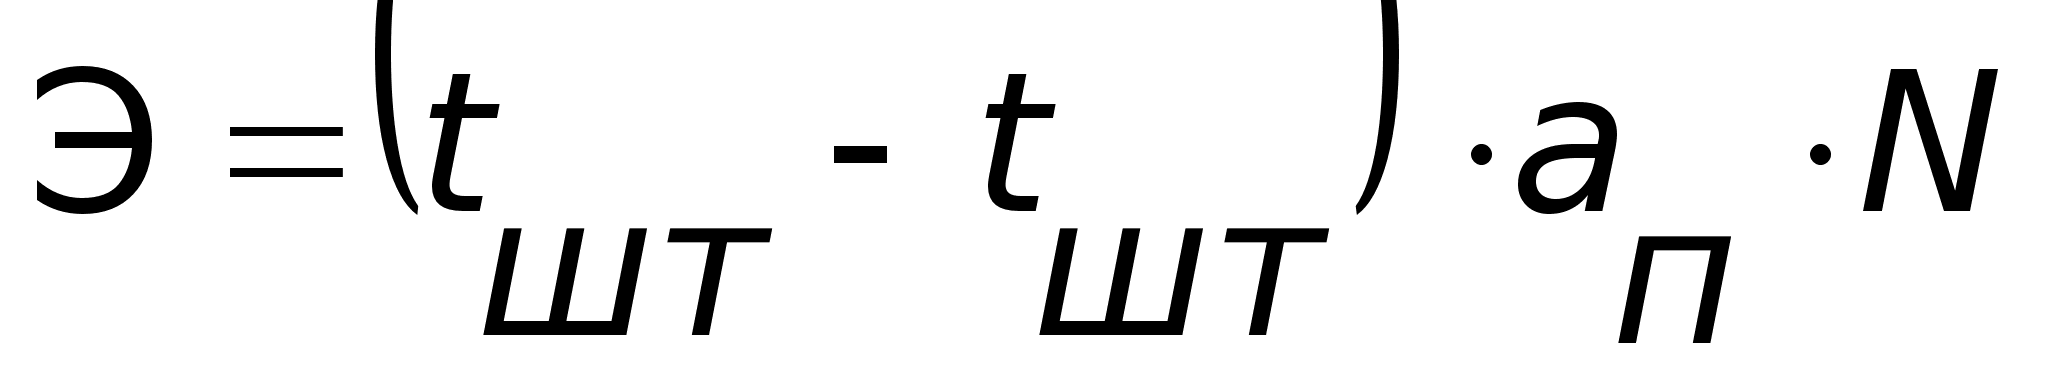
где
 - штучно-калькуляционное
время при первом
и втором варианте
использования конструкции приспособления.
 -
себестоимость
одной станко-минуты:
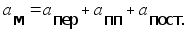 [14,222]
где
 -
переменные
затраты, пропорциональные
изменению
времени обработки[14,223]
.
 -
переменно -
постоянные
затраты (входят
затраты на
амортизацию
и эксплуатации
станка)[14,223].
 - прочие
постоянные
цеховые расходы,
которые при
данном объеме
выпуска валовой
продукции
остаются постоянными
независимо
от изменения
времени обработки
[14,223].
N - годовая программа выпуска
Годовые затраты на специальное приспособление:
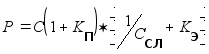 [14,222]
где С - стоимость приспособления выбираем условно из [14,225]
 - коэффициент
проектирования
[14,224] ;
 - коэффициент
эксплуатации
[14,224] ;
 лет
- срок службы
приспособления.
Ожидаемая экономия:
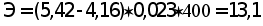 руб.
tшт1 =5,42 мин; tшт2 = 4,16 мин.
Изменение
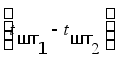 произошло
вследствие
одновременного
сверления трех
отверстий.
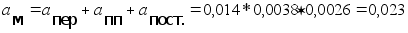 руб/мин
где
=
0,014 [14,223] ;
=0,0038
[14,223];
=0,0026 [14,223] .
Годовая программа N = 400 штук в год.
Найдем годовые затраты:
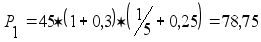 руб.
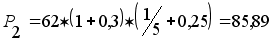 руб.
где С1=45 руб. [14,225] ;
С2=62 руб. [14,225] ;
=0,3
[14,224] ;
=0,25
[14,224] ;
=5
лет.
Тогда:
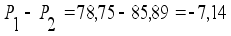
Проверяем
условие
 на
выполнение.
 ,
условие выполняется,
значит делаем
вывод о целесообразности
внедрения
нового проекта.
3.4. Технико-экономическое обоснование применения специального инструмента
Экономическое обоснование применения специального инструмента – зенковки проведем в сравнении с торцевой фрезой.
Расчет ведется по формуле:
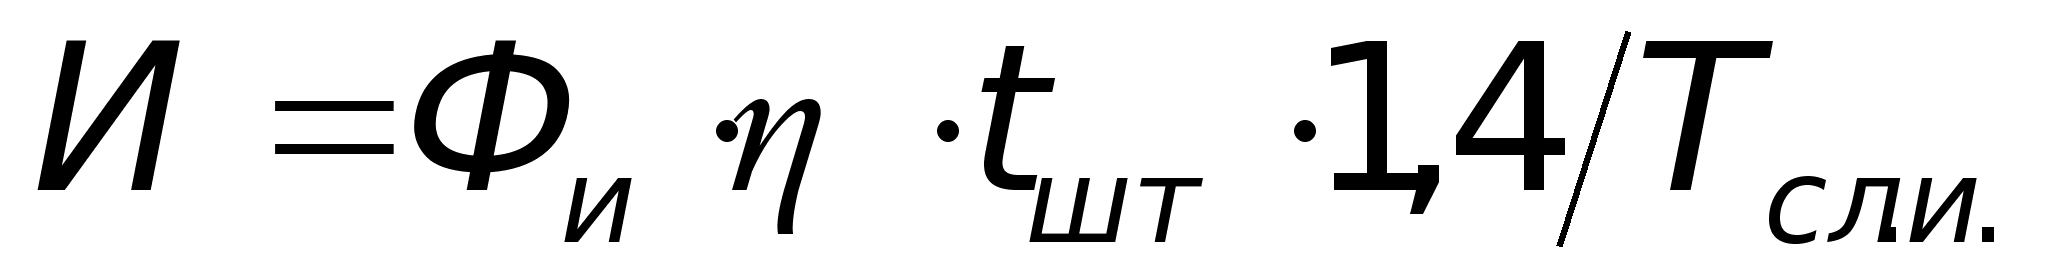 ,
где
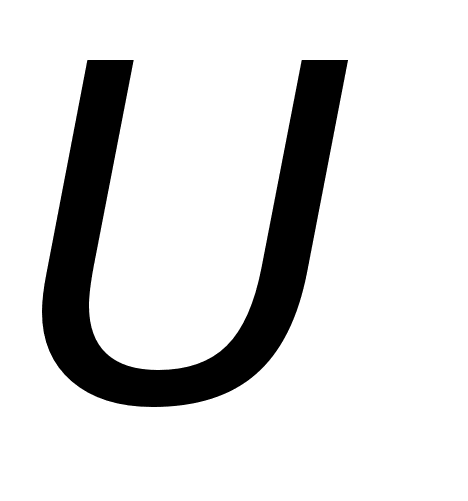 - расходы на
инструмент;
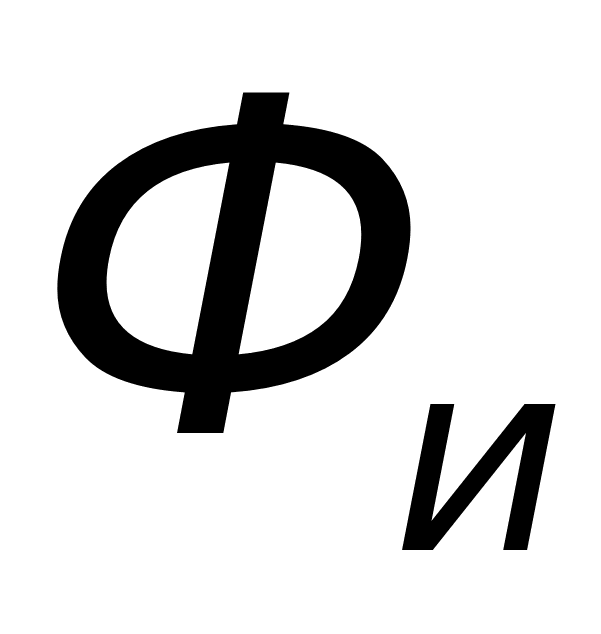 - фондовая
стоимость
инструмента
(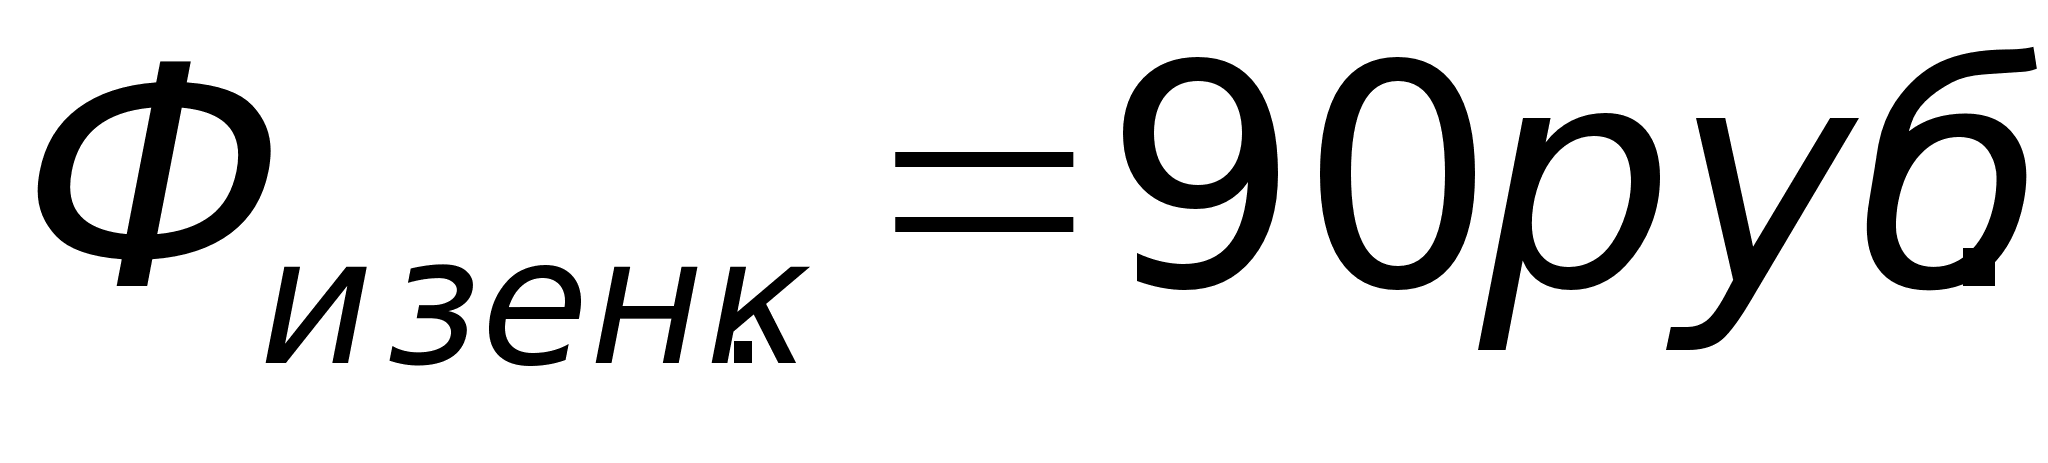 ,
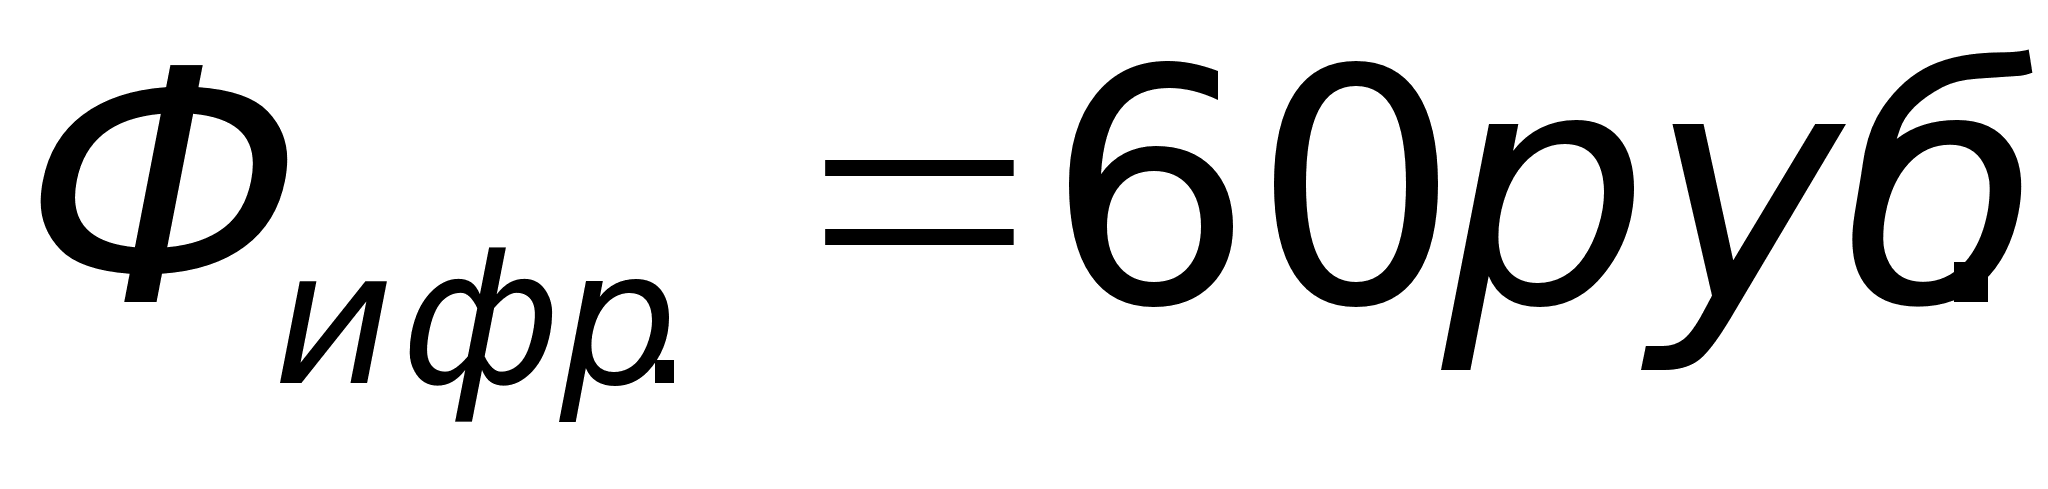 );
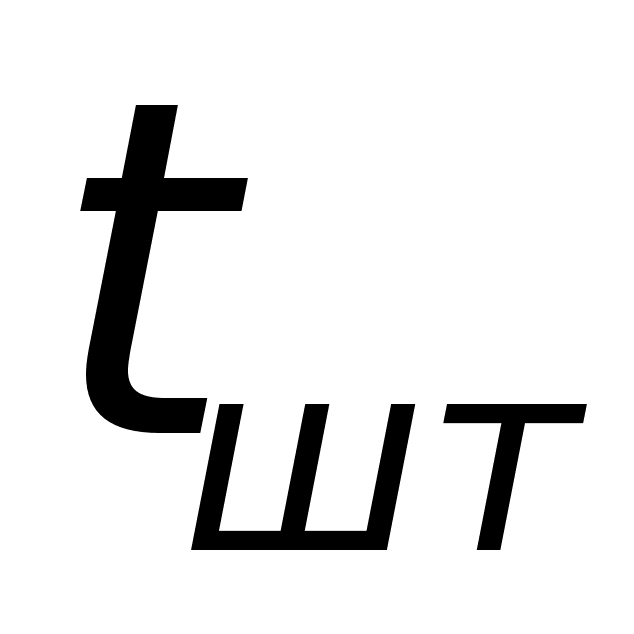 - штучное
время,
(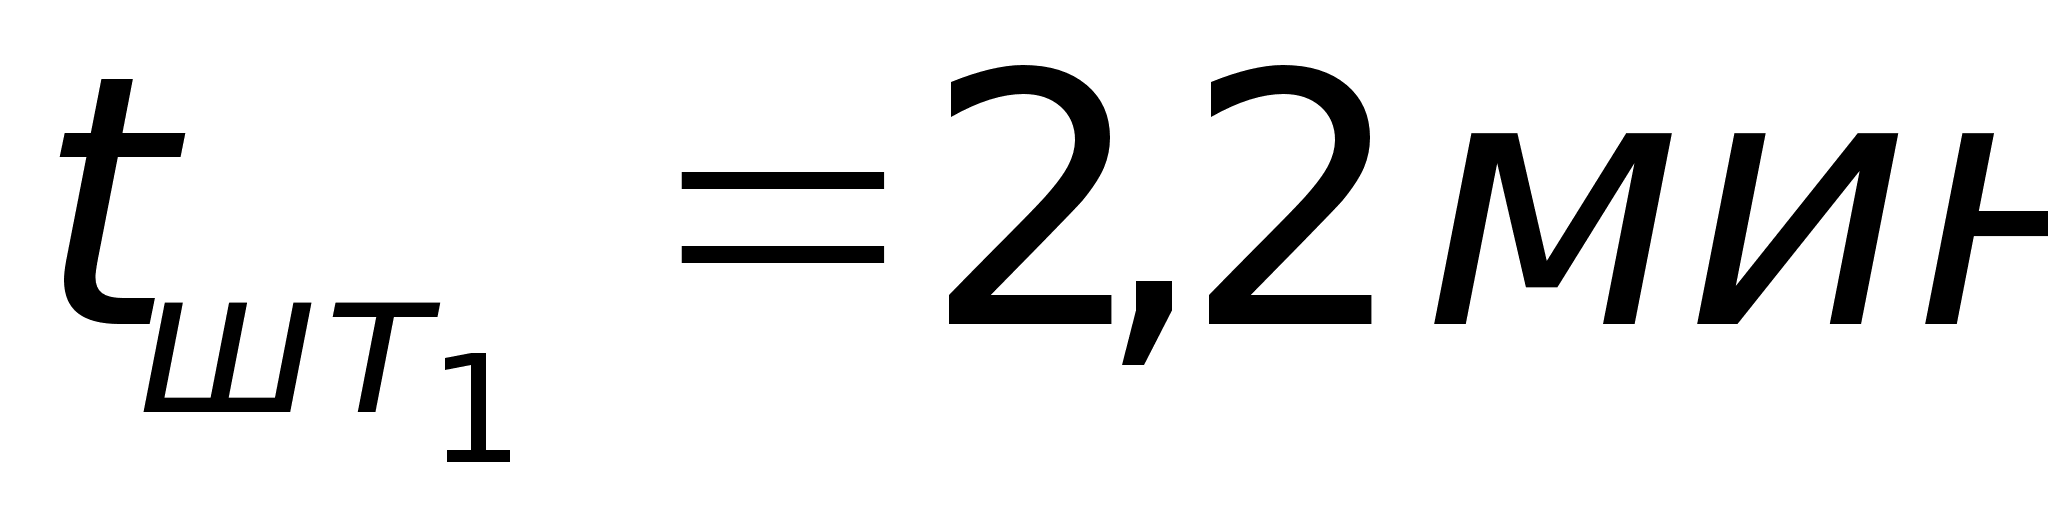 ,
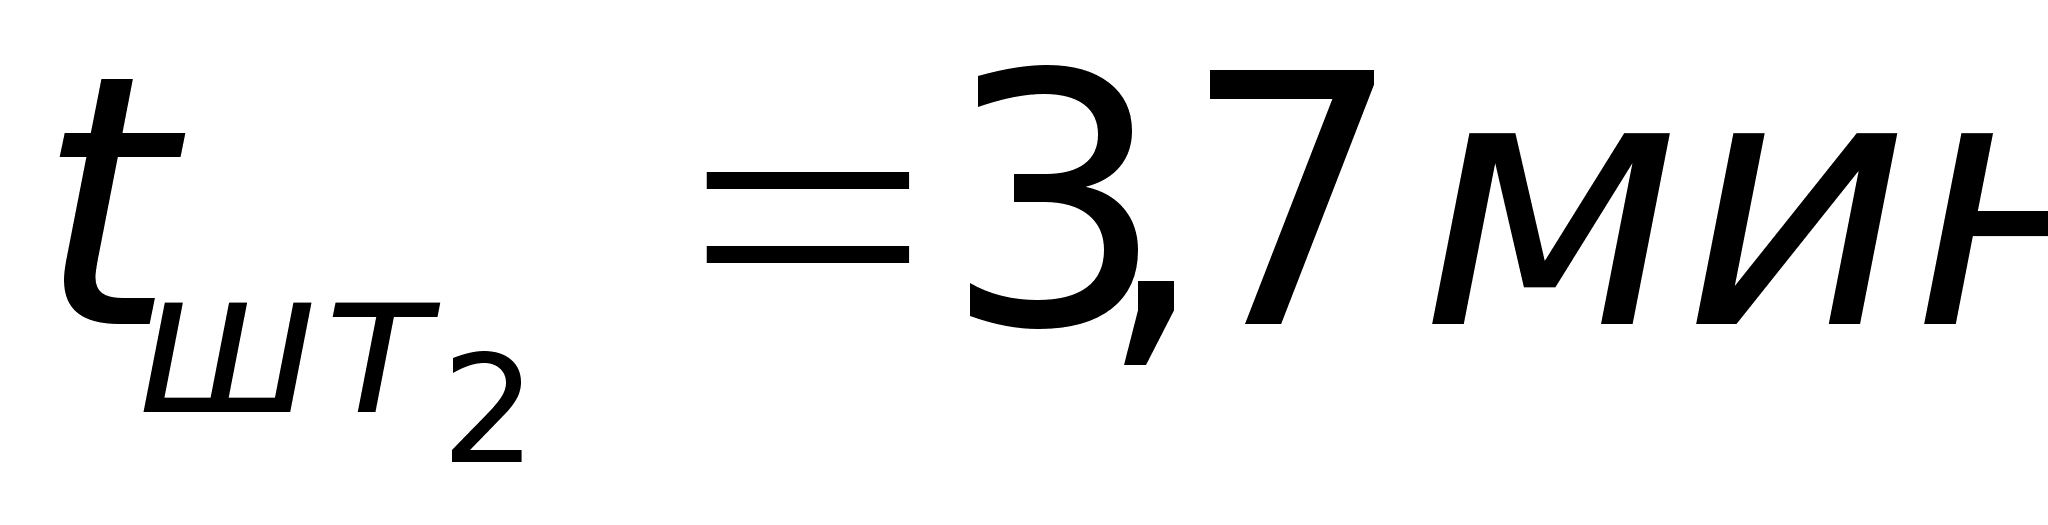 );
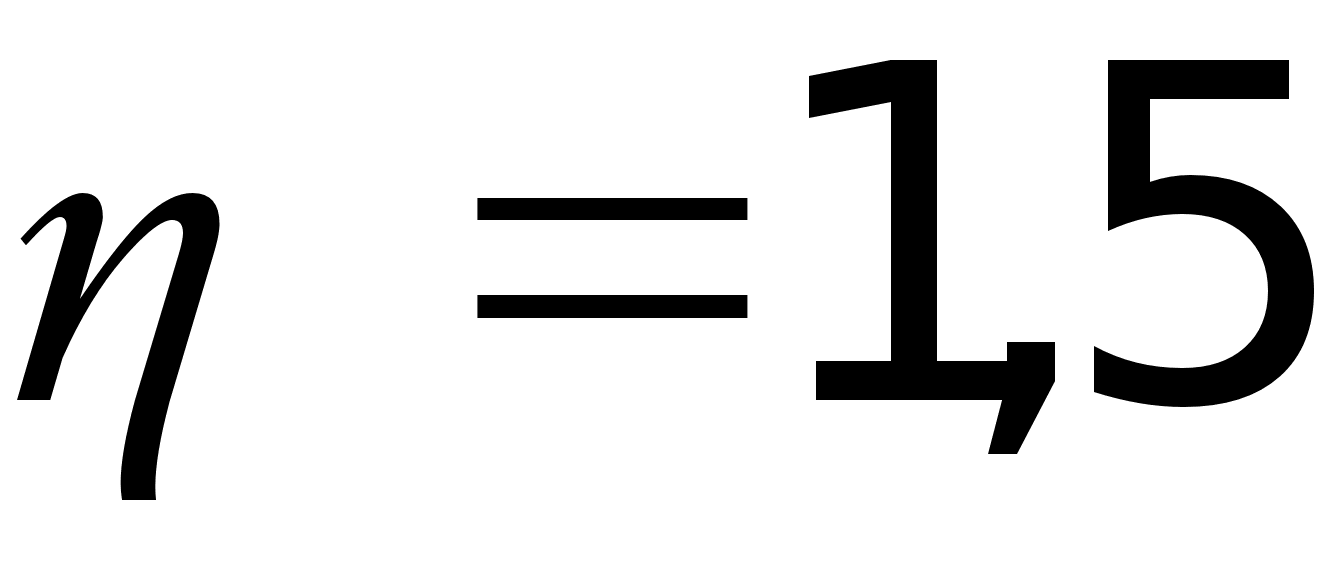 - коэффициент,
учитывающий
переточки;
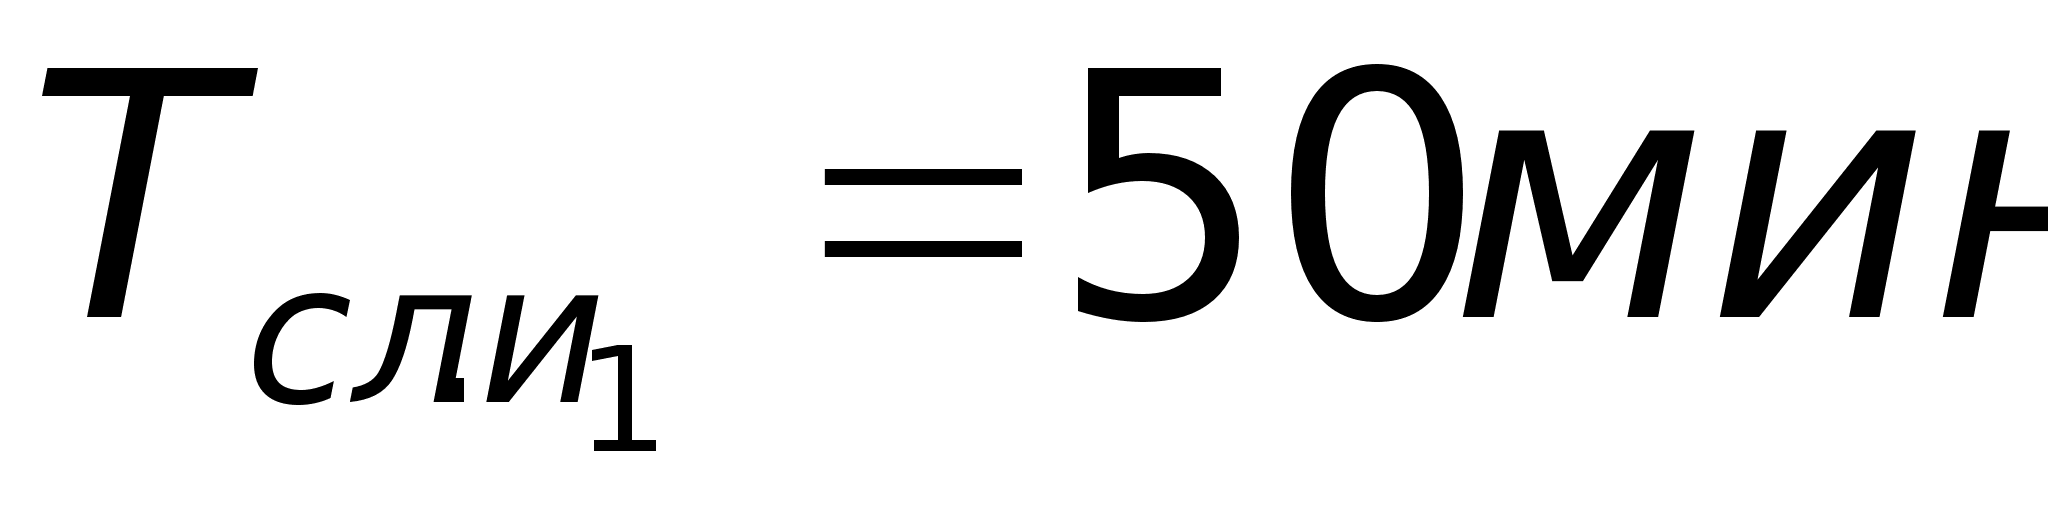 - время
службы зенковки,
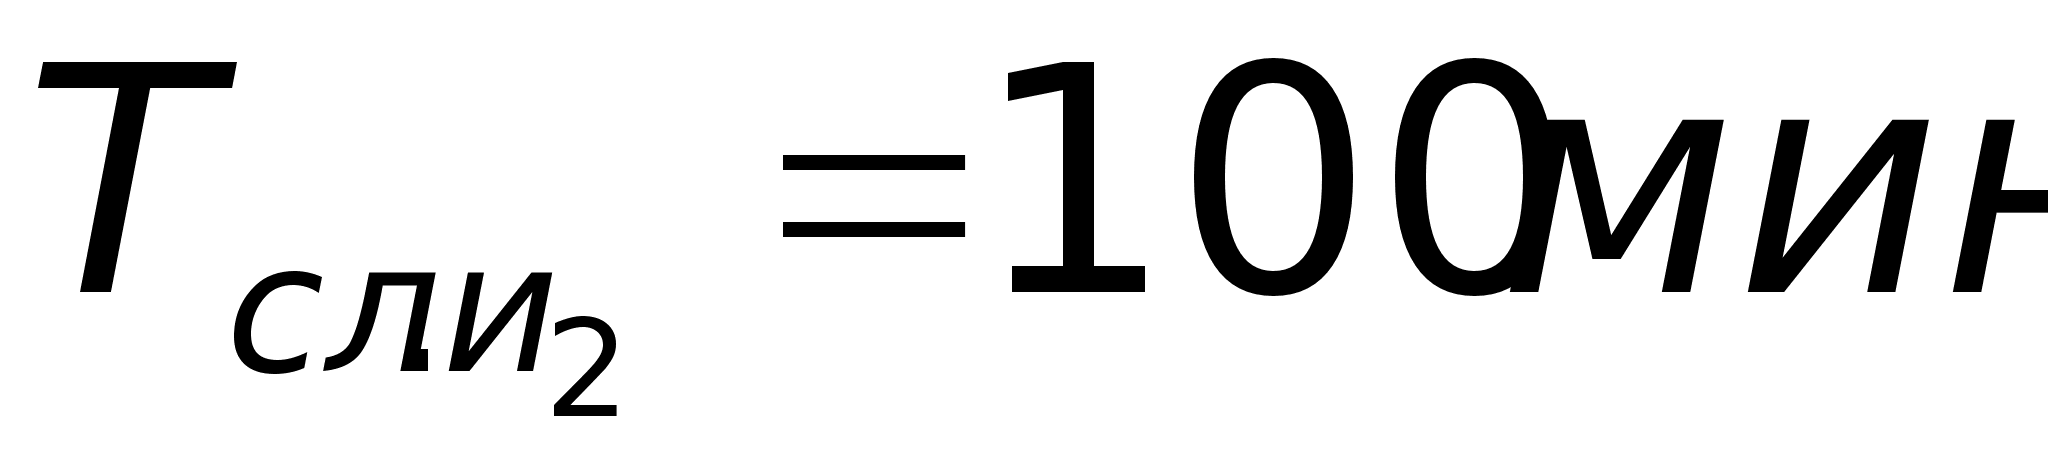 - время
службы фрезы.
Тогда,
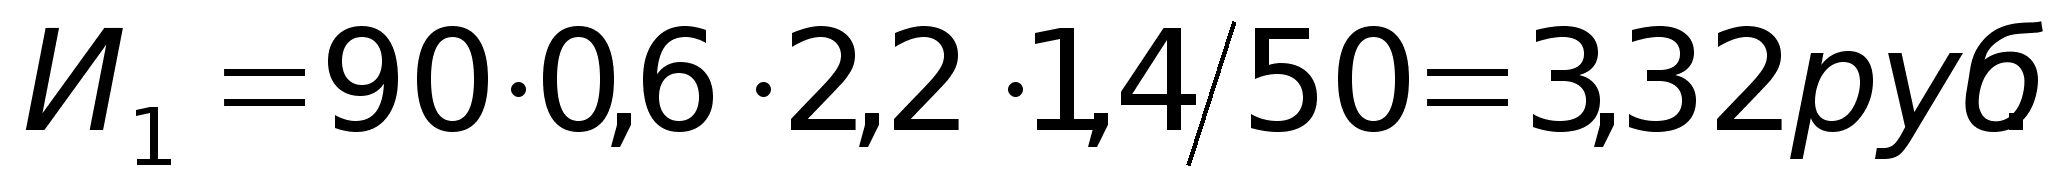 ,
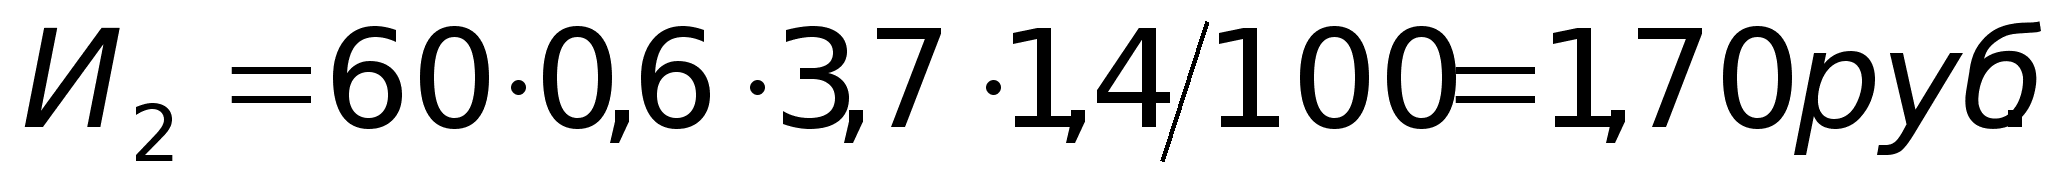 .
Экономия от применения специального инструмента:
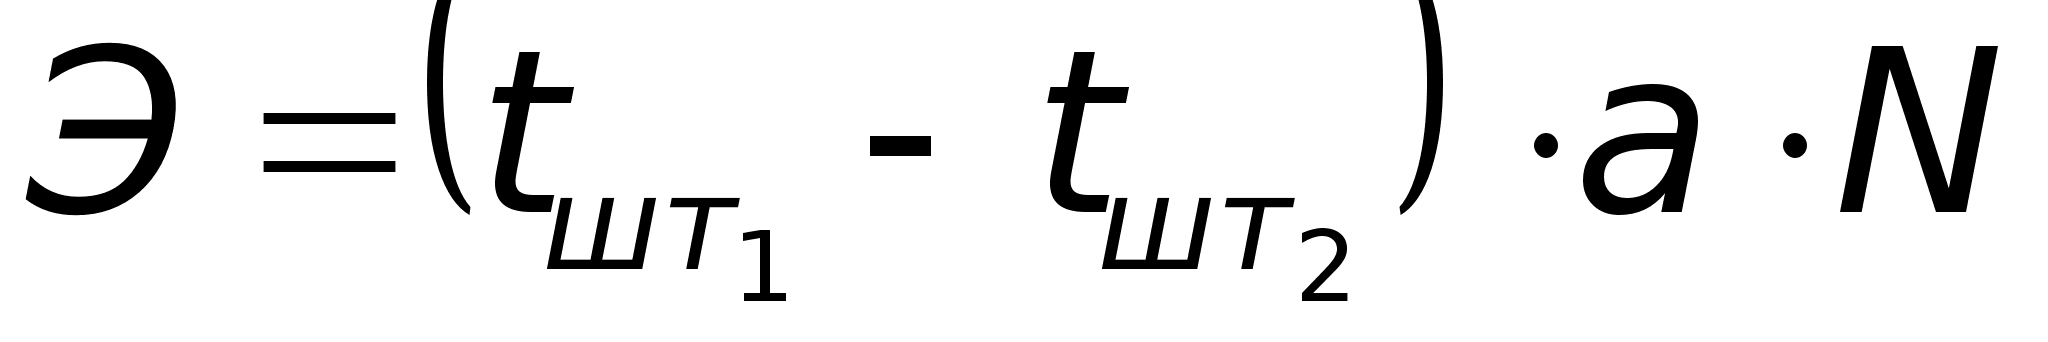 ,
где
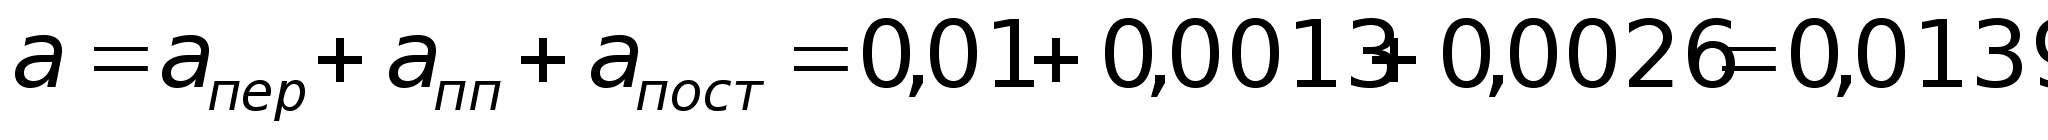 ;
- годовая
программа
выпуска деталей,
;
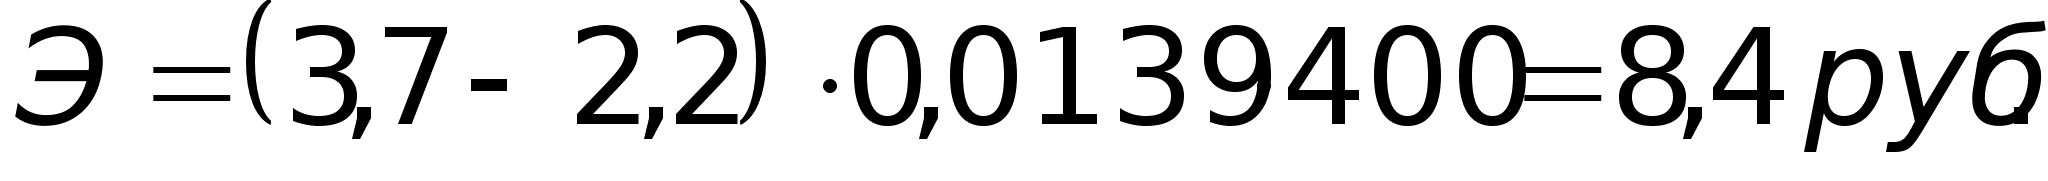 .
Т.к. экономия больше расходов на инструмент, то внедрение инструмента является выгодным.
3.5. Технико-экономическое обоснование выбора маршрута
Расчет технологической себестоимости проводим по методике изложенной в [3, 112].
Технологической себестоимостью детали называется та часть ее полной себестоимости, элементы которой существенно изменяются для различных вариантов технологического процесса.
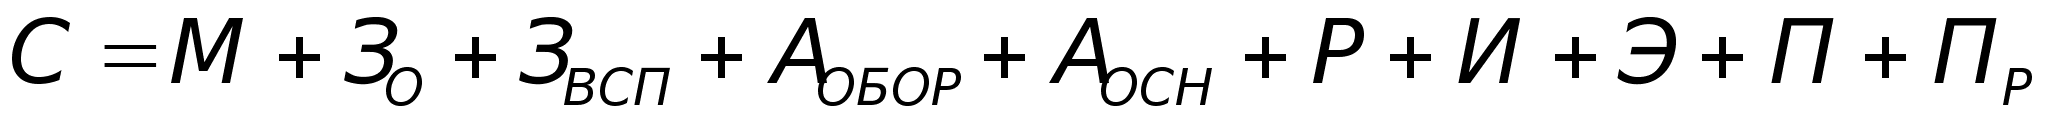 ,
где
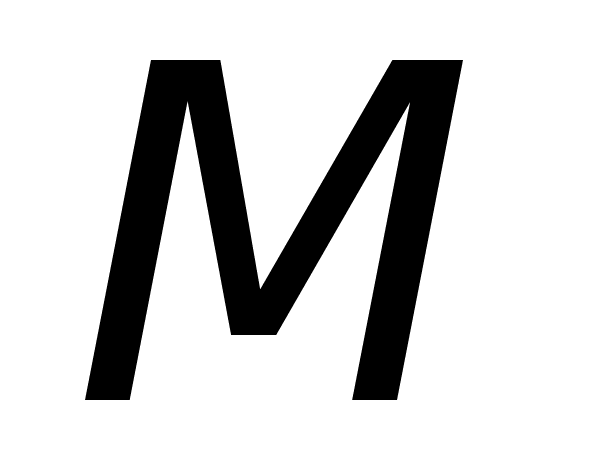 - стоимость
исходной заготовки;
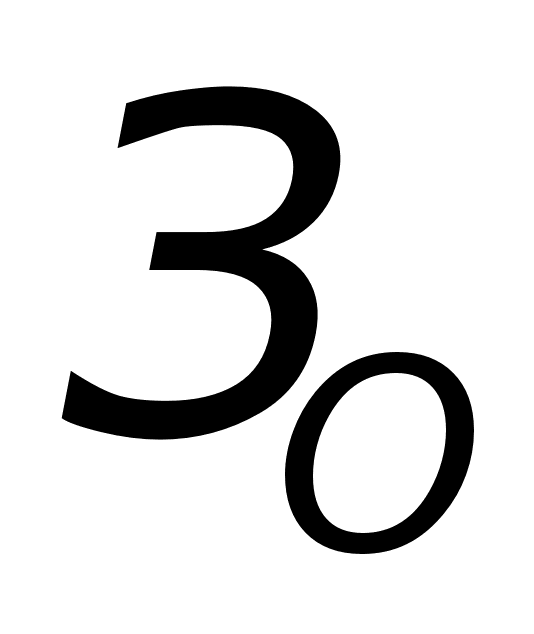 - заработная
плата станочника;
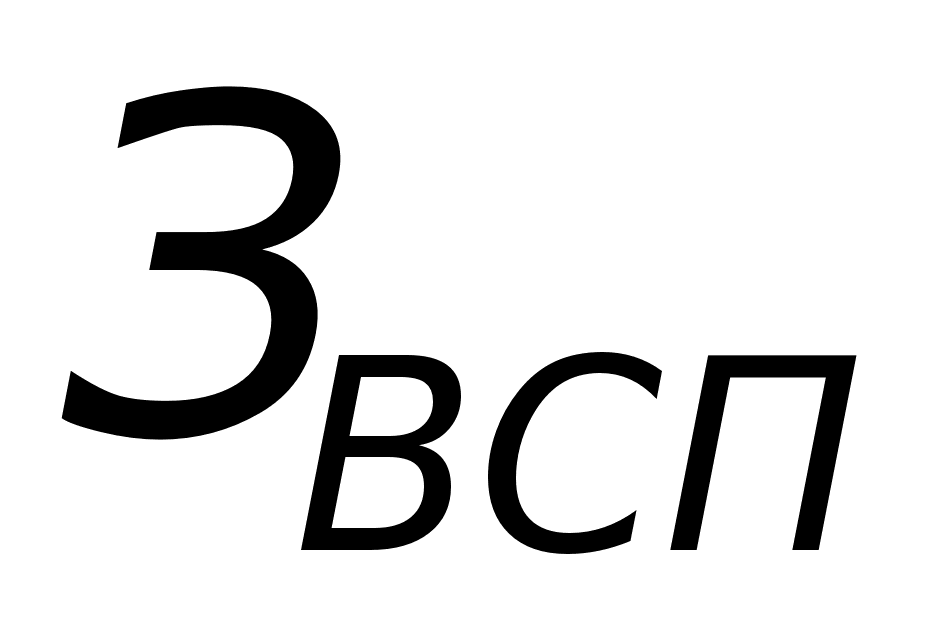 - заработная
плата вспомогательного
рабочего;
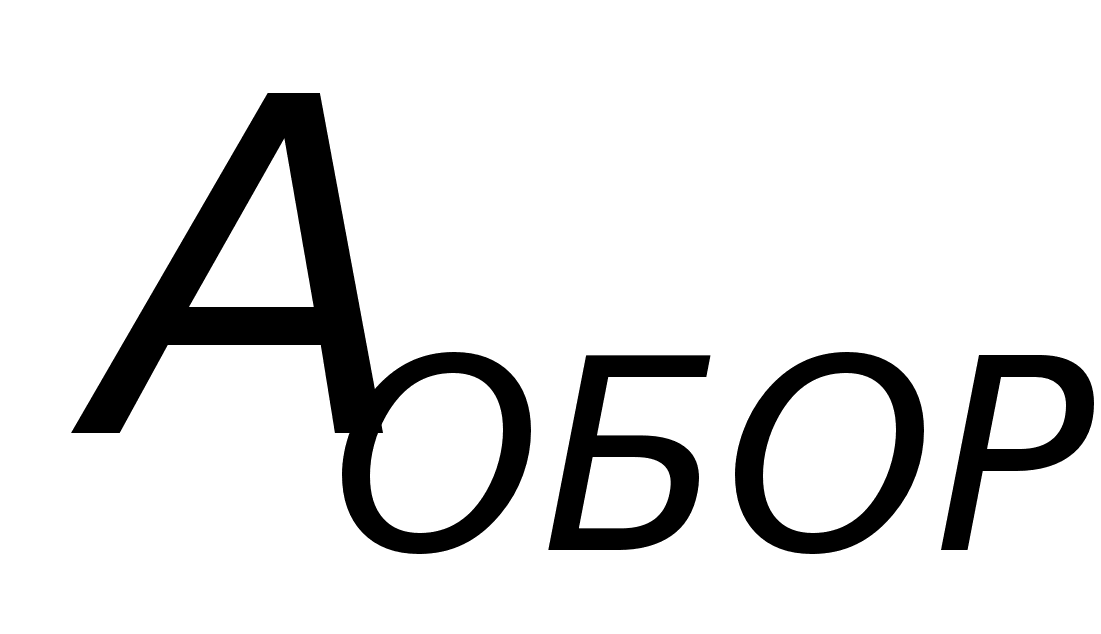 - затраты
на амортизацию
оборудования;
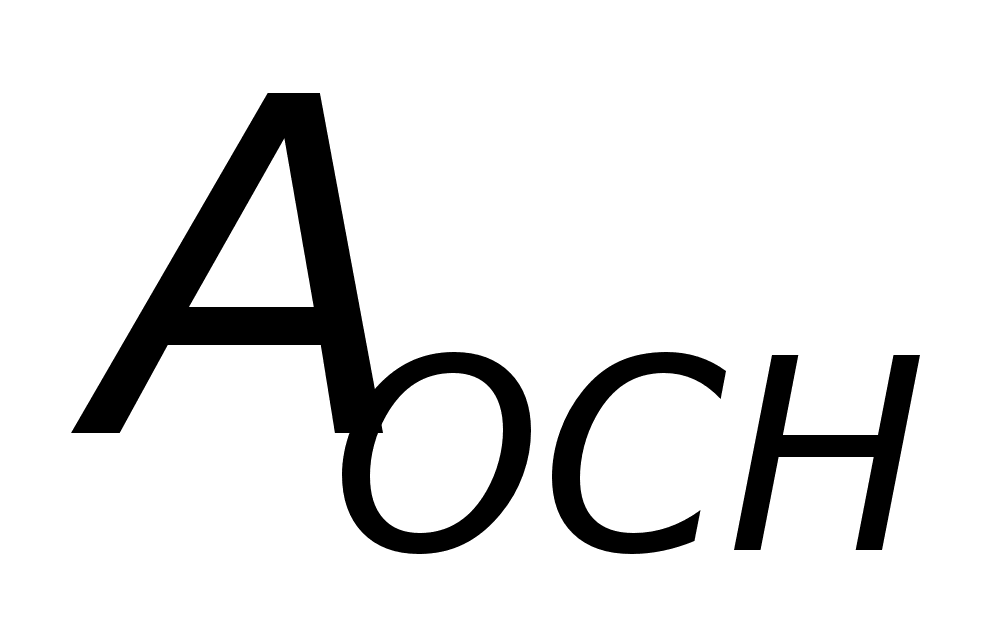 - затраты
на амортизацию
оснастки;
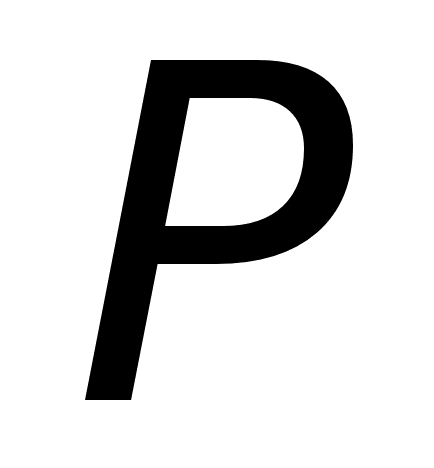 - затраты
на ремонт
оборудования;
 -