Технология изготовления древесно стружечных плит
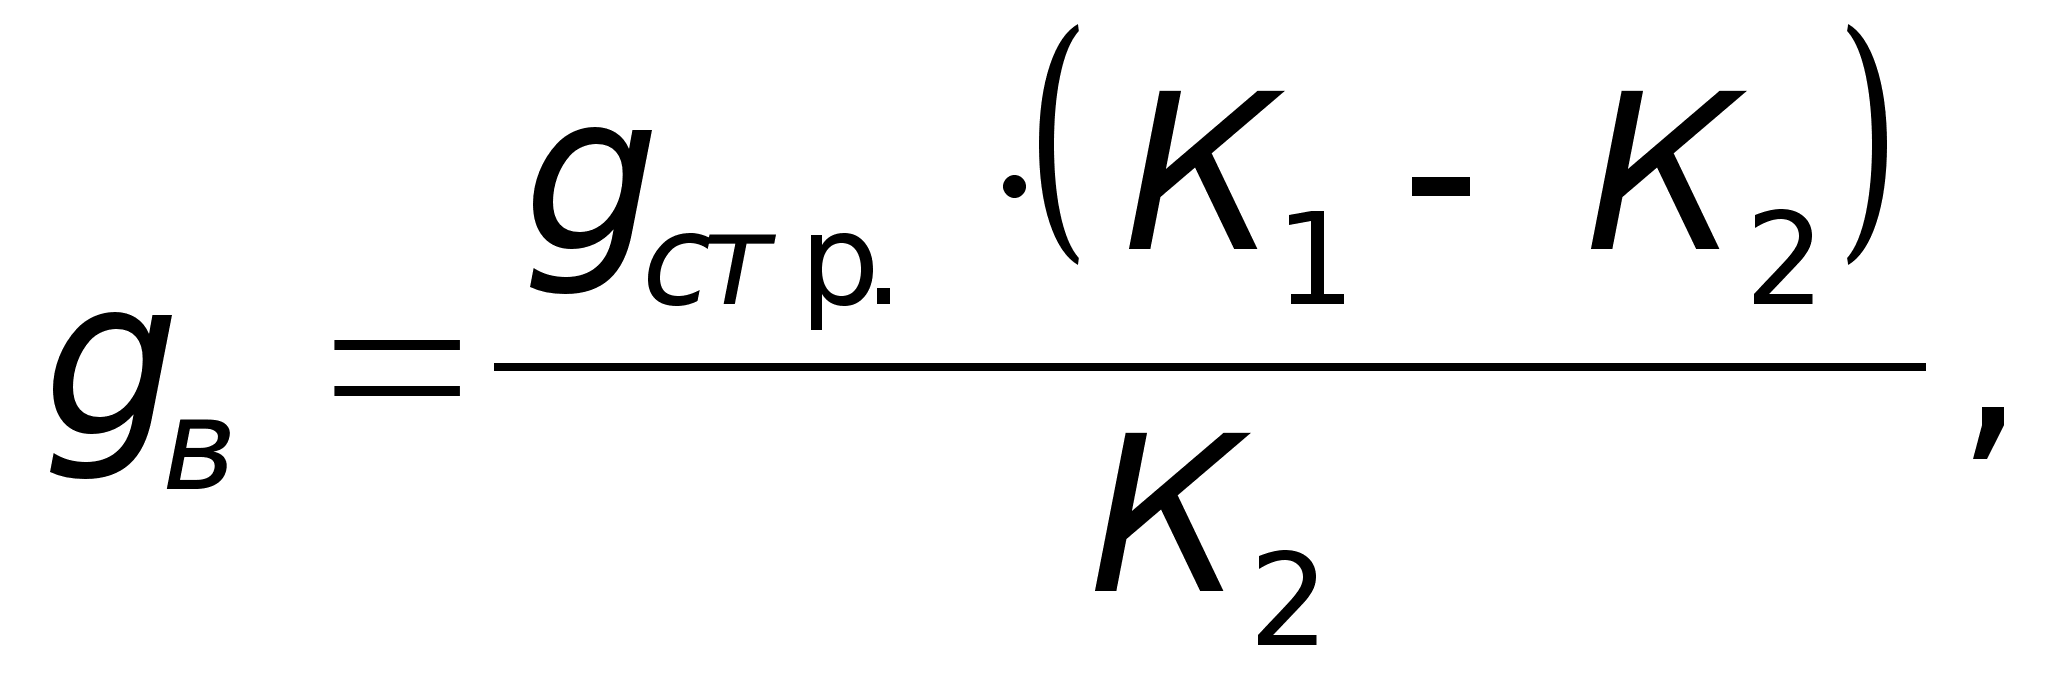 (25)
где gсм.- масса смолы, кг;
К1-начальная концентрация смолы, %;
К2-заданная концентрация смолы, %.
5.9.2 Приготовление рабочего раствора отвердителя
Ввиду различных условий нагрева наружных и внутренних слоёв стружечных брикетов в период горячего прессования, применяют связующее с разной продолжительностью отверждения: для внутреннего слоя- 30...60с., для наружных слоёв 110...130с. Для внутреннего слоя используют более активный отвердитель, обычно 20 %-ый раствор хлористого аммония. Для наружных слоёв 37 %-ый раствор NH4Cl.
Отвердитель готовят следующим образом:
В горячую воду (50-60 0С) загружают отвешенное количество хлористого аммония, нужной концентрации, перемешивают до растворения, после чего, добавляют нашатырь 25 %-ый. Готовый отвердитель должен соответствовать следующим требованиям:
| Для наружных | Для внутреннего | |
| Коэффициент рефракции |
1,4131,414 |
1,3711,372 |
| рН среды |
9,09,5 |
5,56,0 |
|
Плотность при 200С, кг/м3 |
10401045 |
10401045 |
5.9.3 Приготовление связующего
На 100 м.ч. рабочего раствора смолы рекомендуется добавить 5 м.ч. рабочего раствора отвердителя .
Таблица 7- Характеристика готовых связующих для производства плит
| Параметры | Для внутреннего слоя | Для наружных слоёв |
| Содержание сухих веществ, % |
5556 |
5556 |
| Коэффициент рефракции |
1,4481,449 |
1,4481,449 |
| Вязкость по ВЗ-4, с. |
1320 |
1320 |
|
Время желатинизации при 100 0С, с. |
3555 |
110130 |
|
Время желатинизации при 20 0С, с. |
8 | 10 |
5.9.4 Дозирование компонентов, приготовление и
подача связующего в смесители
Смолу из специальной ёмкости подают в небольшую расходную ёмкость с датчиком уровня. После расходной ёмкости смола проходит через рабочий фильтр и далее насосом подаётся к фильтру с манометром, а затем к ДКС-1. Из ёмкости приготовления отвердитель подают в расходную ёмкость, из которой его отбирают насосом и направляют в компенсатор.
Для контроля расхода смолы используют счётчик 2СВЩС-25. Для контроля расхода отвердителя используют поплавковый ротаметр РС-3 с непосредственным измерением.
Расчёт расхода смолы принятой концентрации Vж.см., л/мин, определяем по формуле
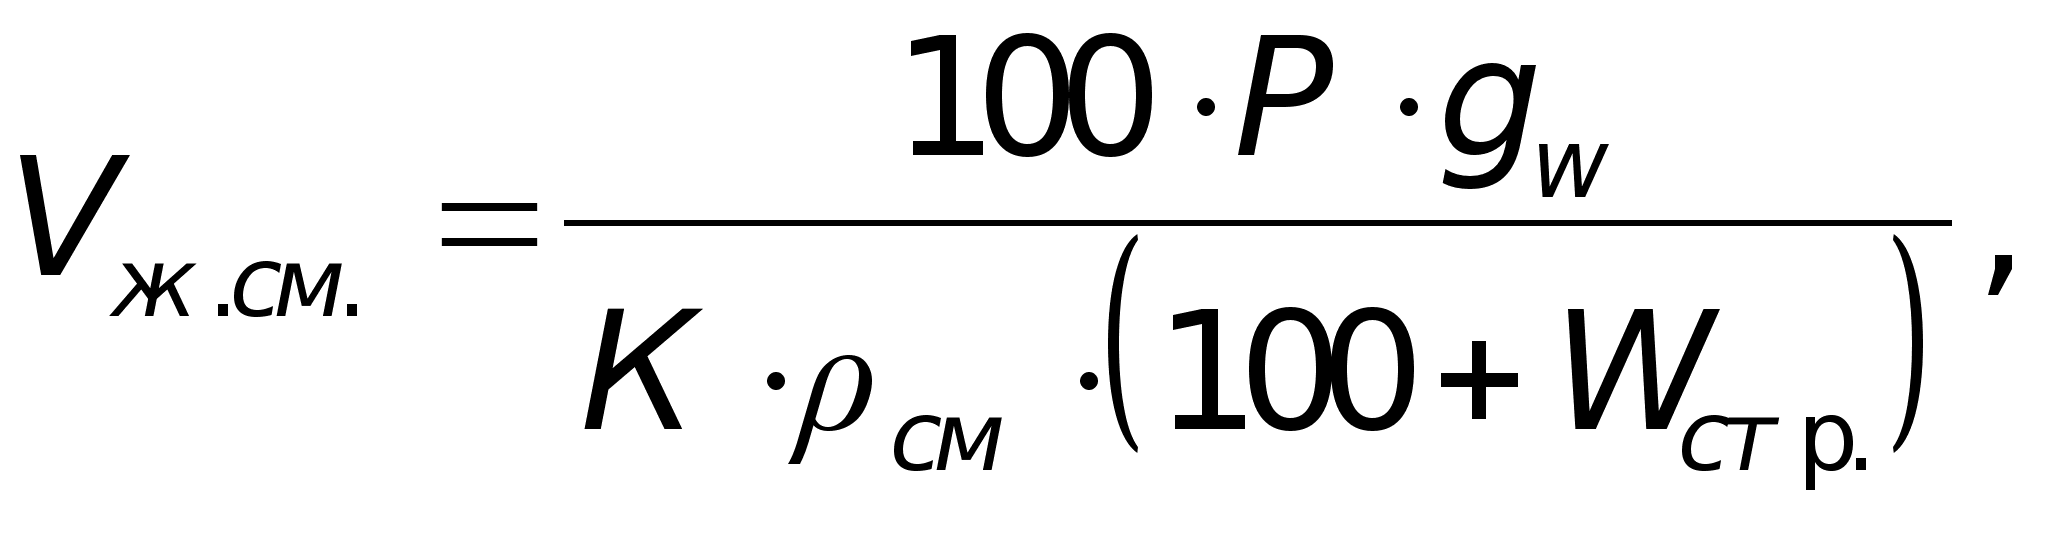 (26)
где Р- процент добавления смолы по сухому остатку, %;
К- концентрация расхода связующего, %;
см.- плотность смолы, кг/м3;
gw- расход стружки, кг.
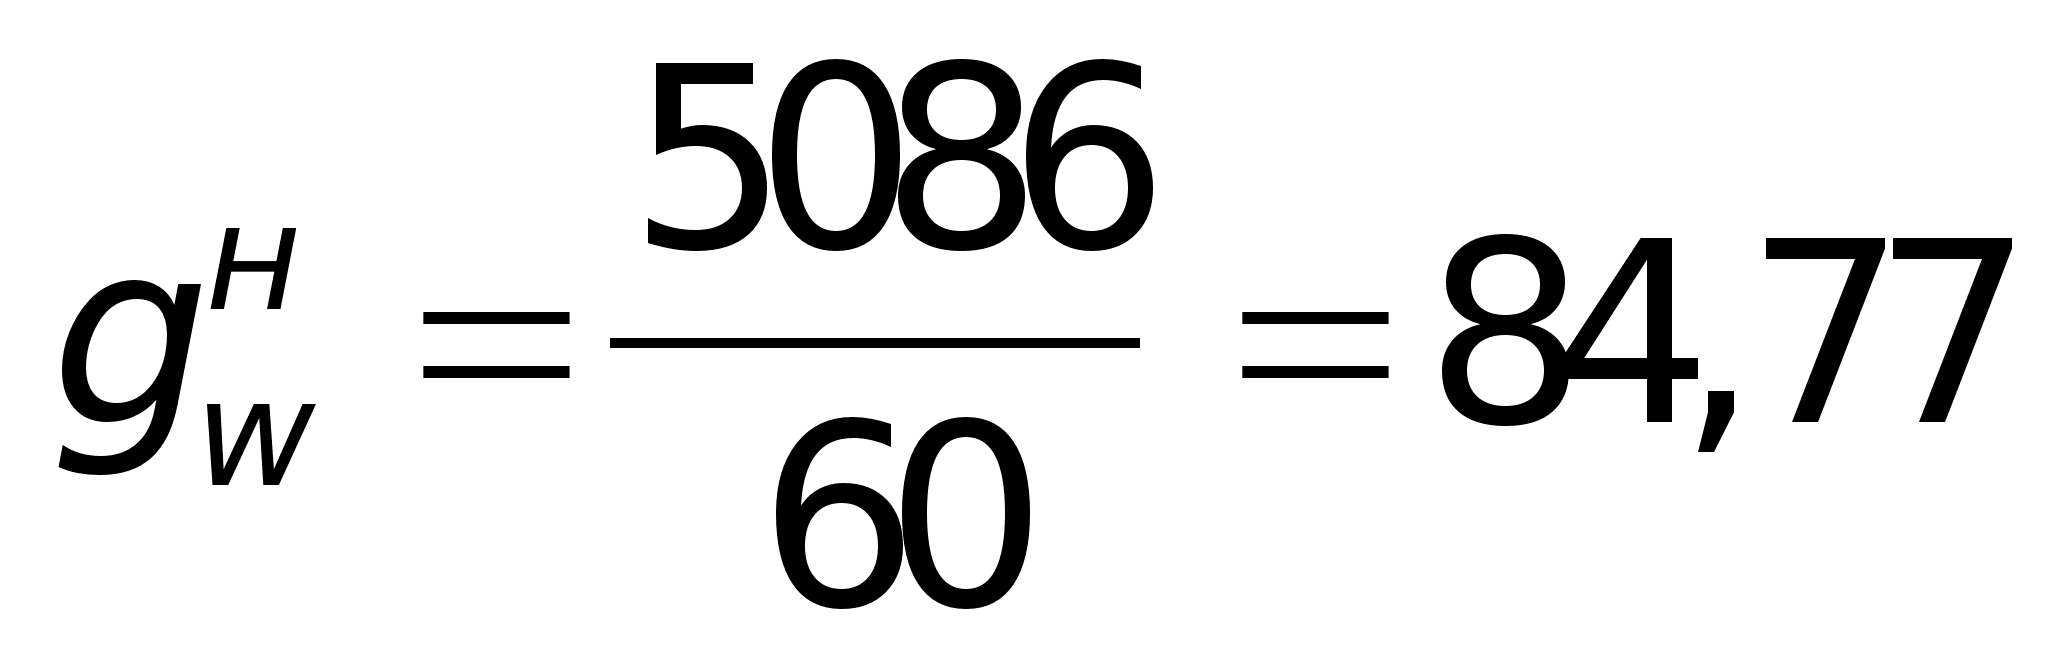
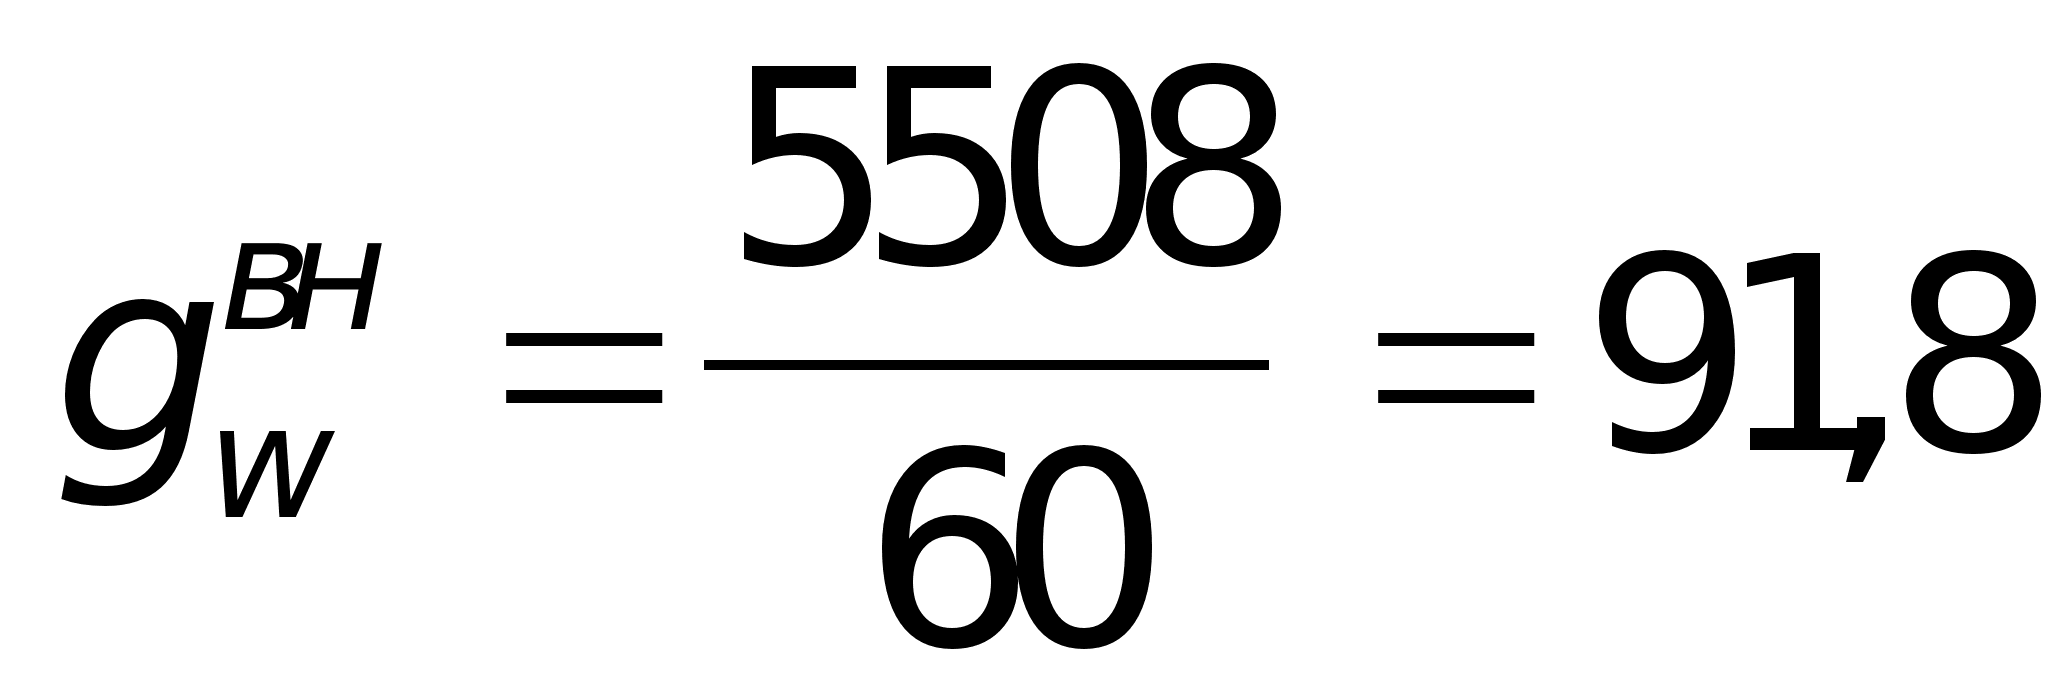
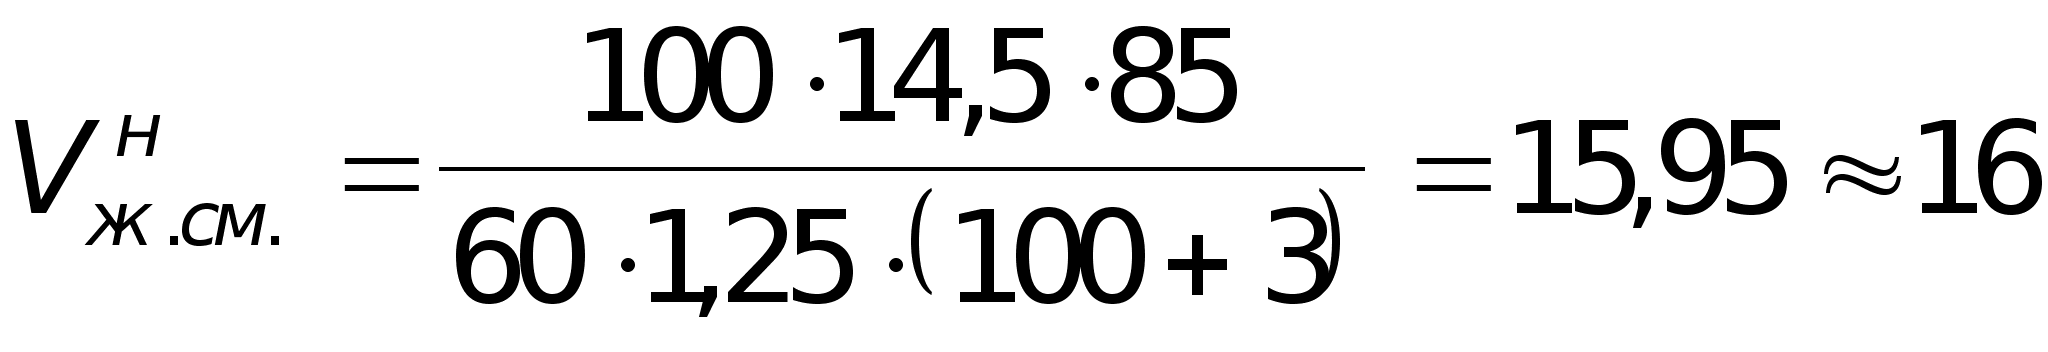
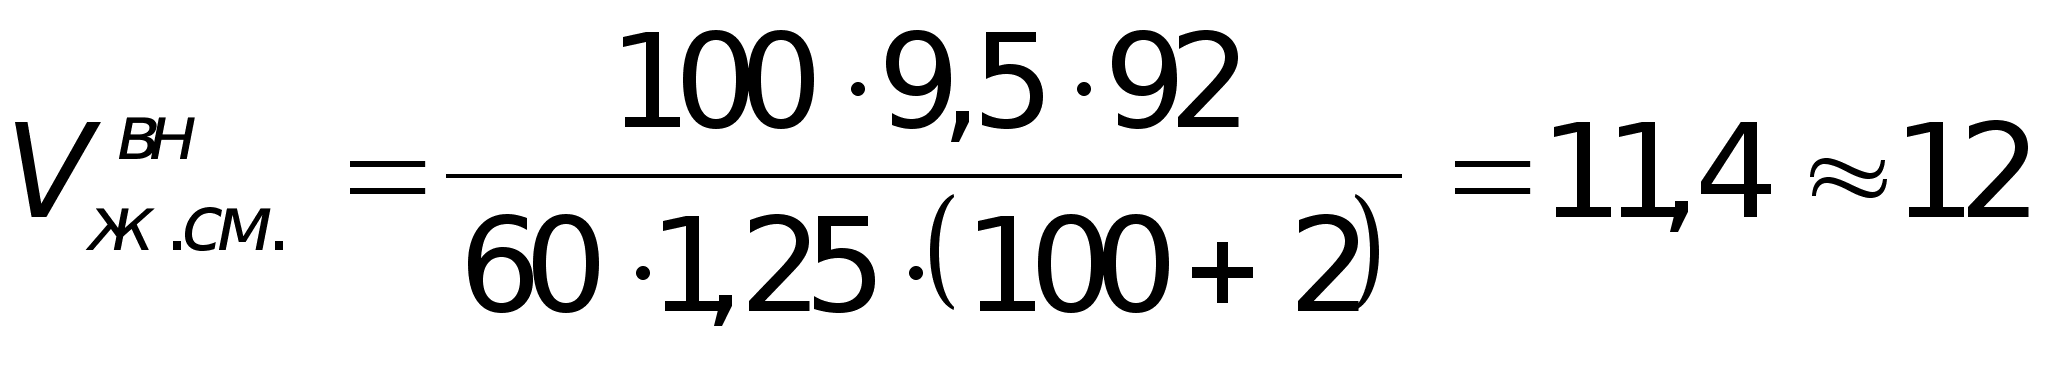
Примем установку ДКС-2, количество этих установок n, шт., определяем по формуле
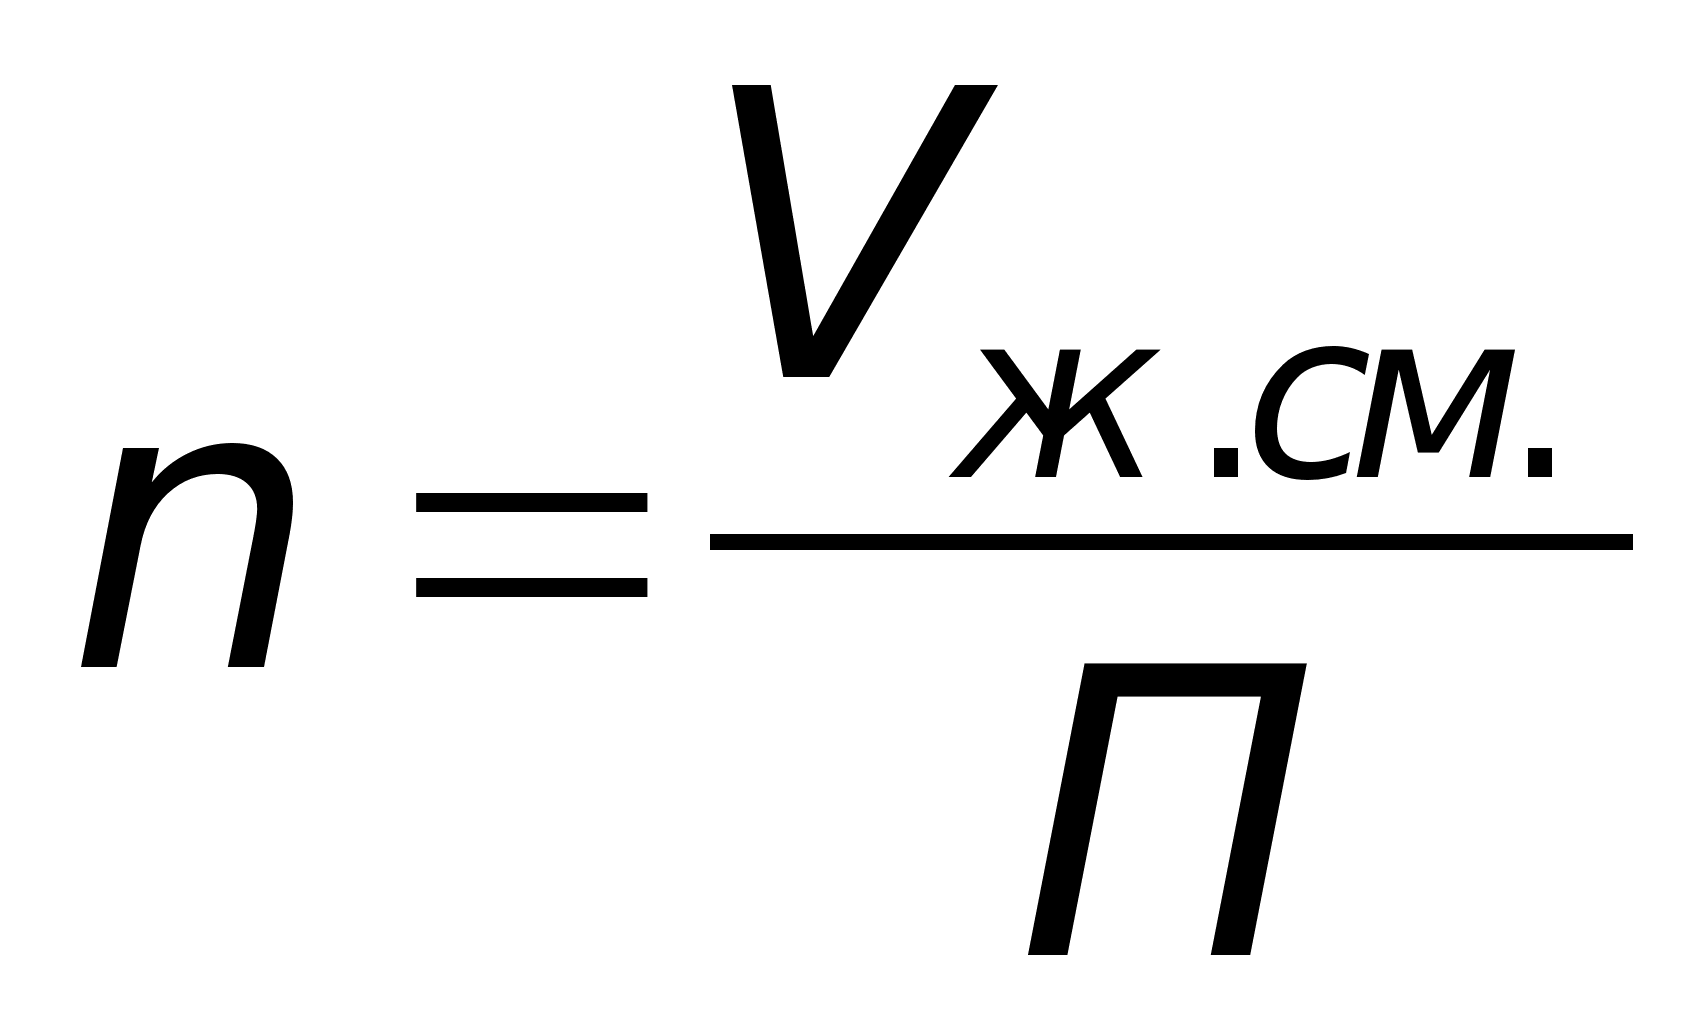 (27)
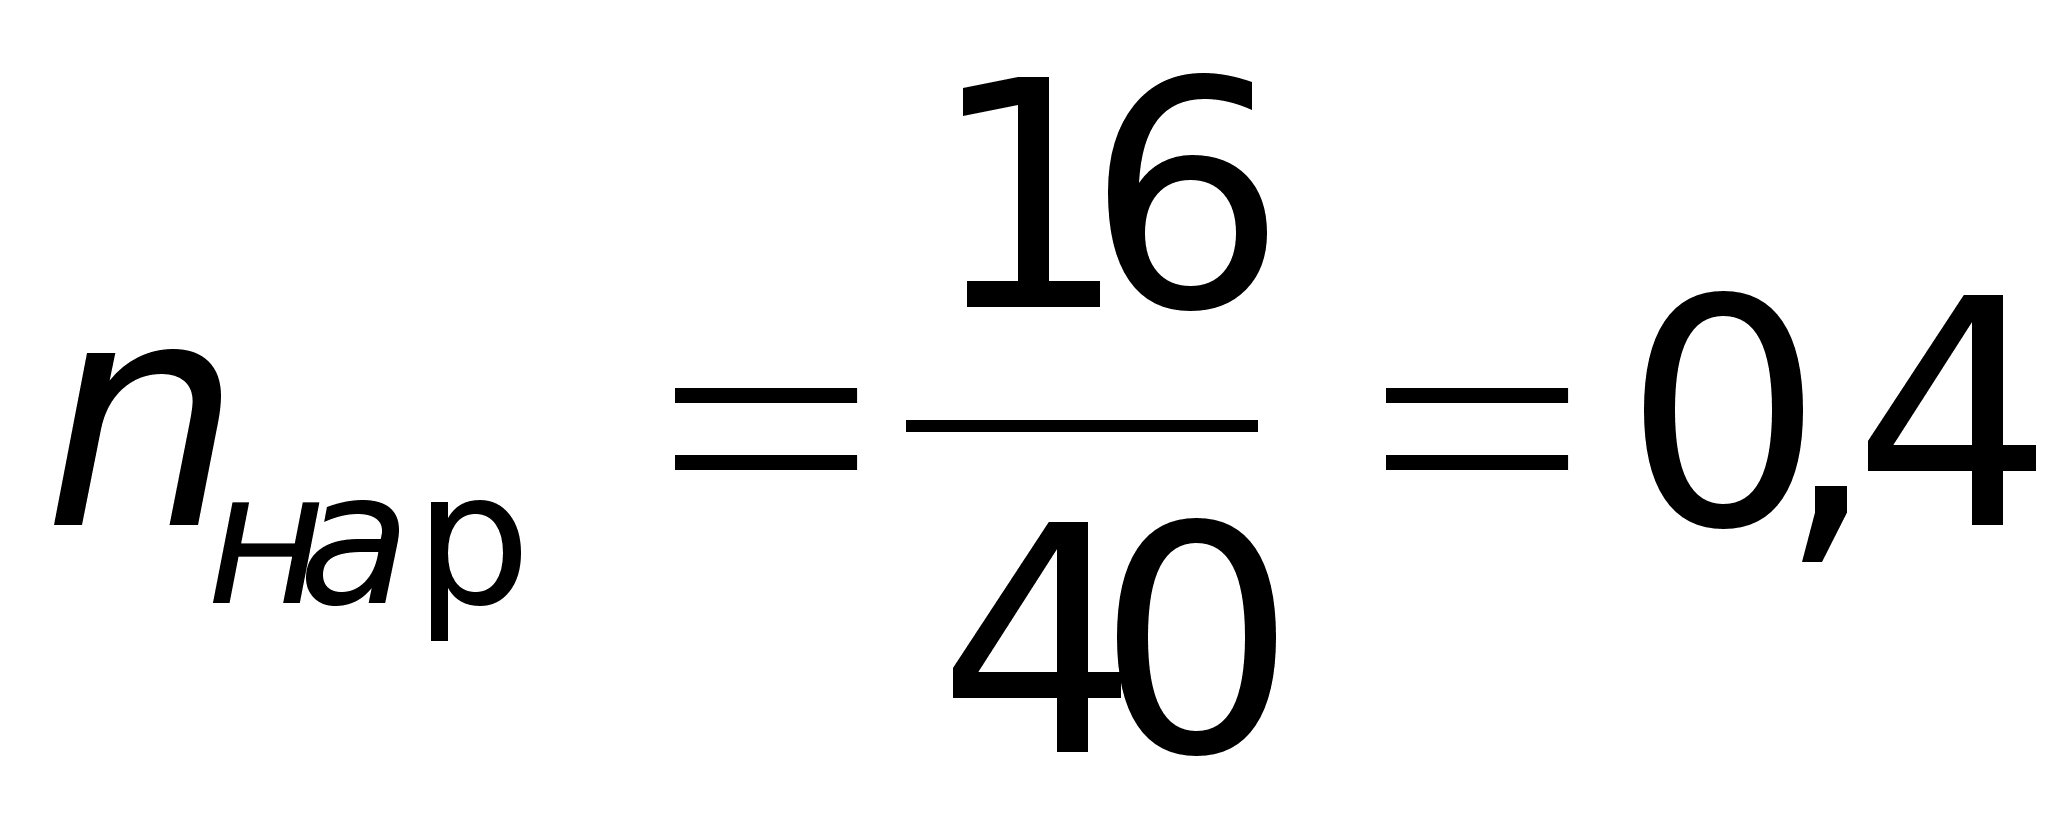
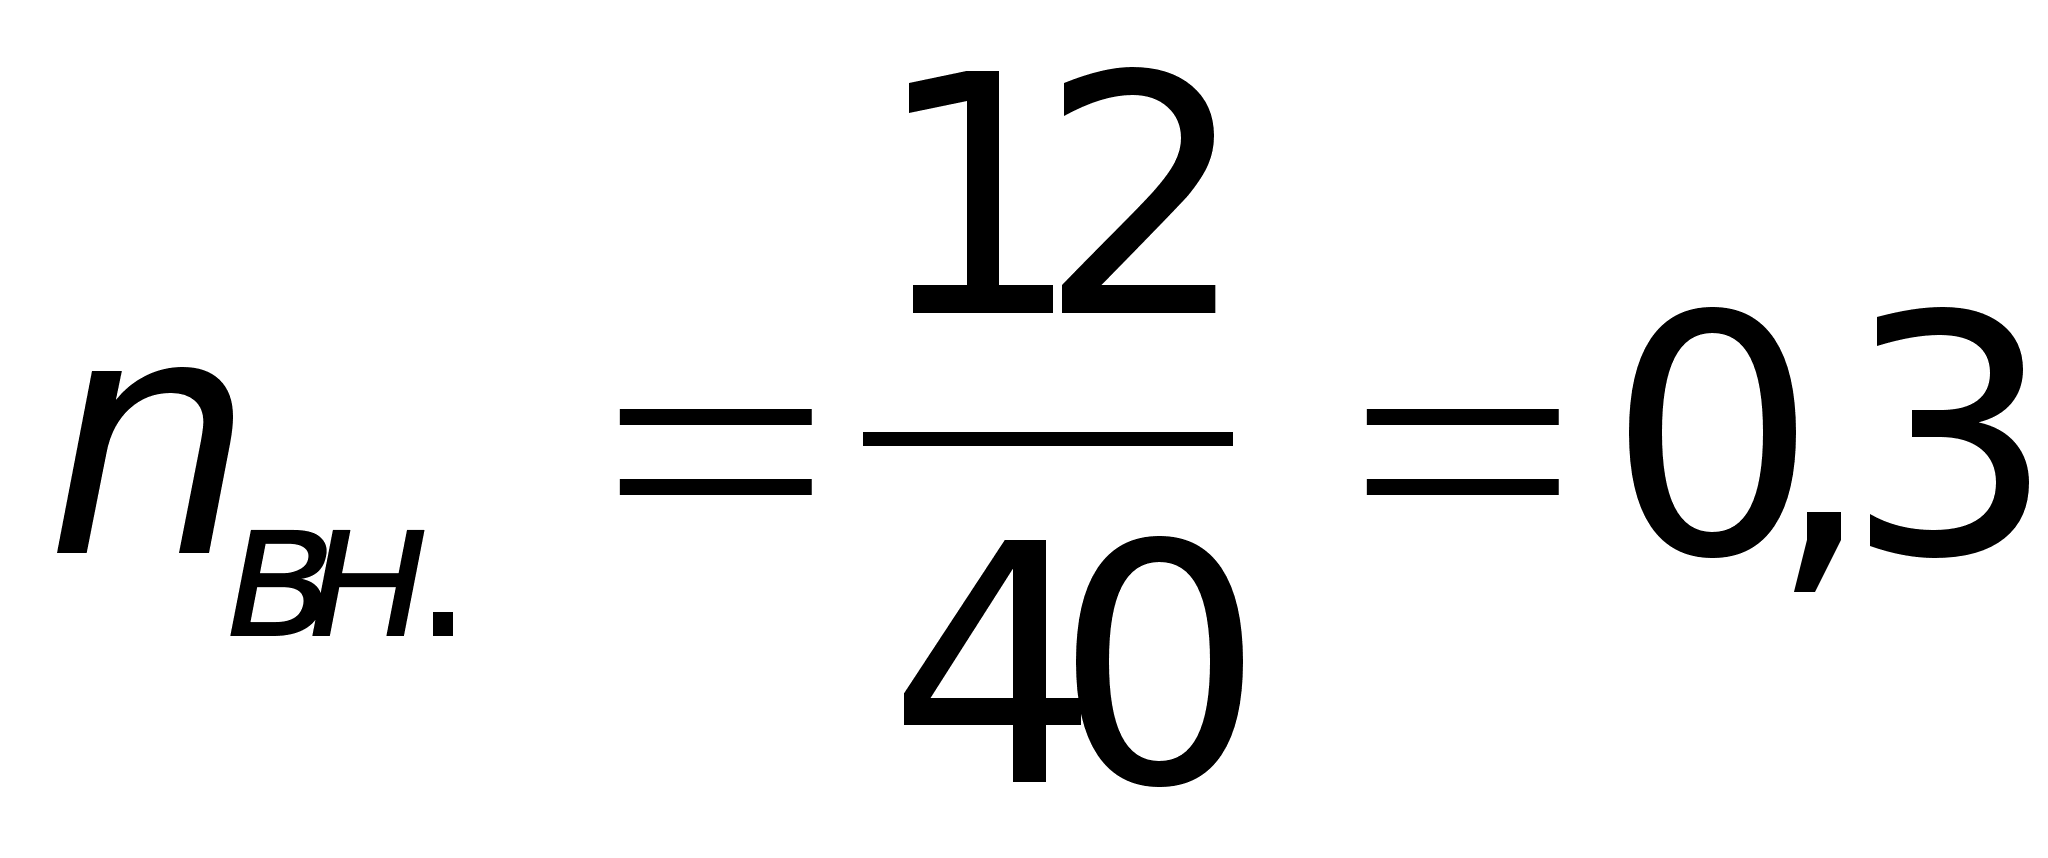
Принимаем 2 установки ДКС-2.
Смешивание древесных частиц со связующим
Принимаем смесители ДСМ-7.
Требуемое количество смесителей n, шт., определяем по формуле (27). При расчёте часовой расход осмоленной стружки данной влажности принимаем из таблицы 7 До формирующей машины из последних колонок.
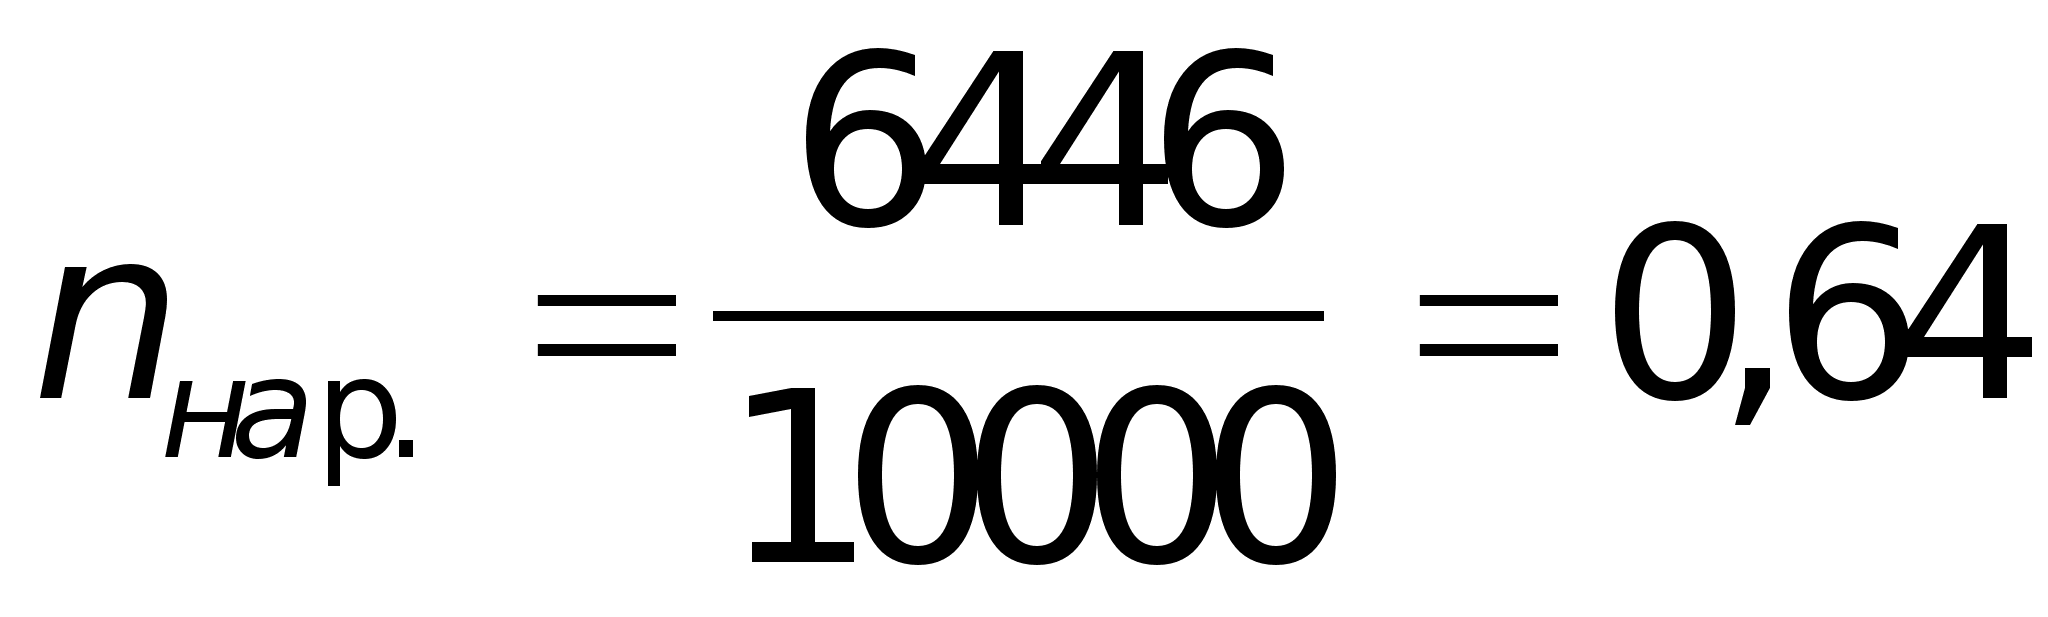
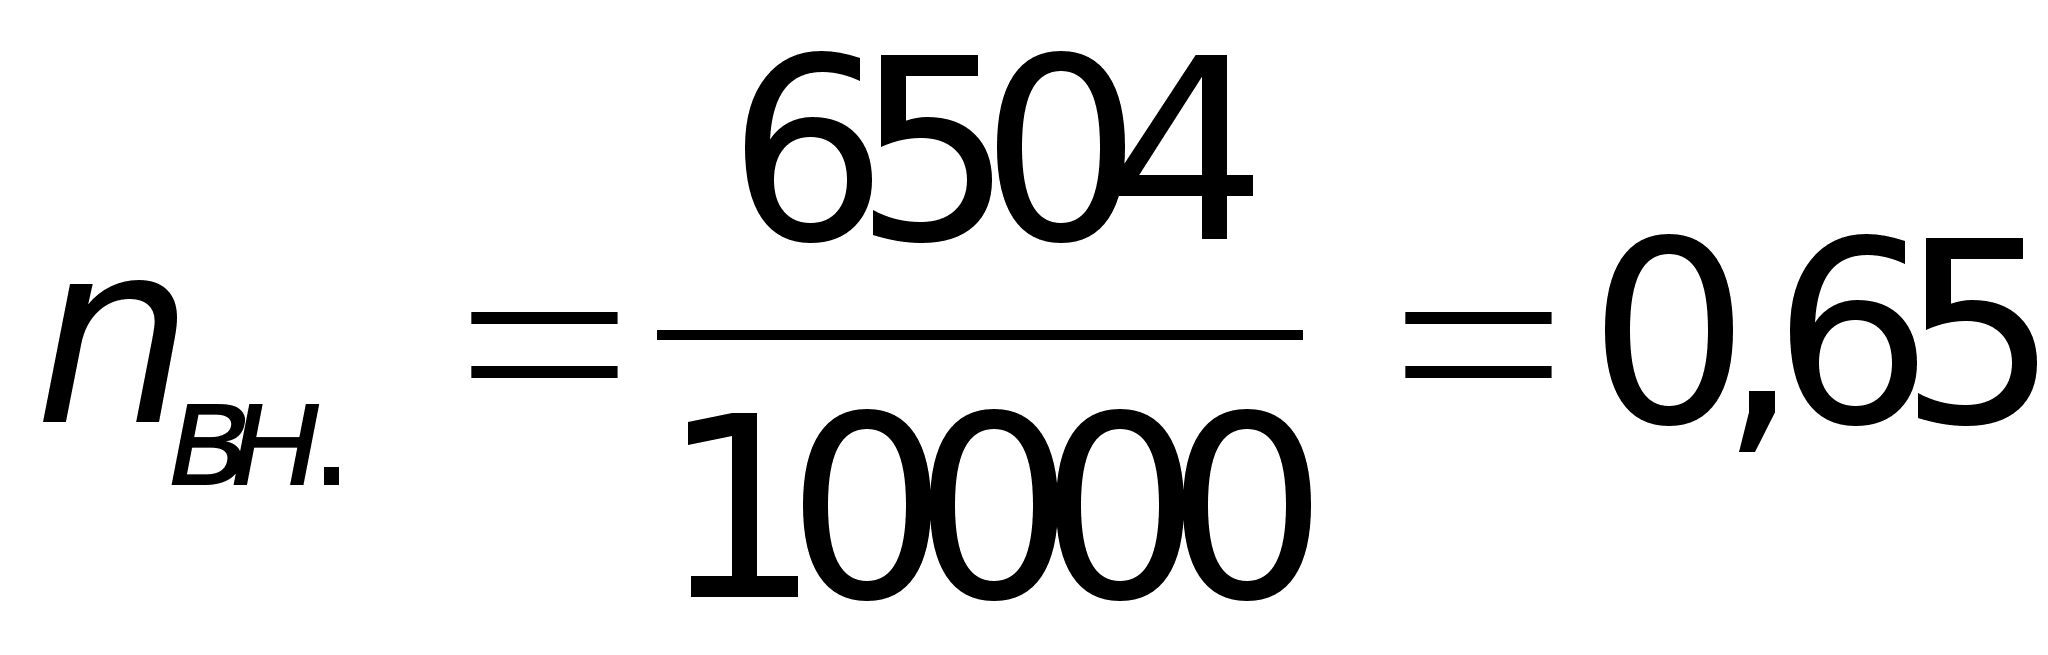
Принимаем 2 смесителя ДСМ-7.
Выполняют двухступенчатое дозирование сначала по массе, потом по объёму. Объёмное дозирование осуществляют дозаторами- питателями непрерывного действия. Погрешность объёмного дозирования 2050 % и поэтому не может быть рекомендовано.
На предприятии с отечественным оборудованием, для дозирования стружки используют ковшовые весы ОДК4-20017, которые устанавливаются после вертикальных бункеров ДБОС-60. Так как в смеситель стружка должна поступать непрерывно и равномерно потоком, то перед смесителем устанавливают выравнивающий бункер- питатель. Получается двухступенчатое дозирование- первоначально по массе на ковшовых весах, а затем по объёму в бункере-питателе.
Формирование стружечного ковра
Определяем ритм главного конвейера Rк, с.,по формуле
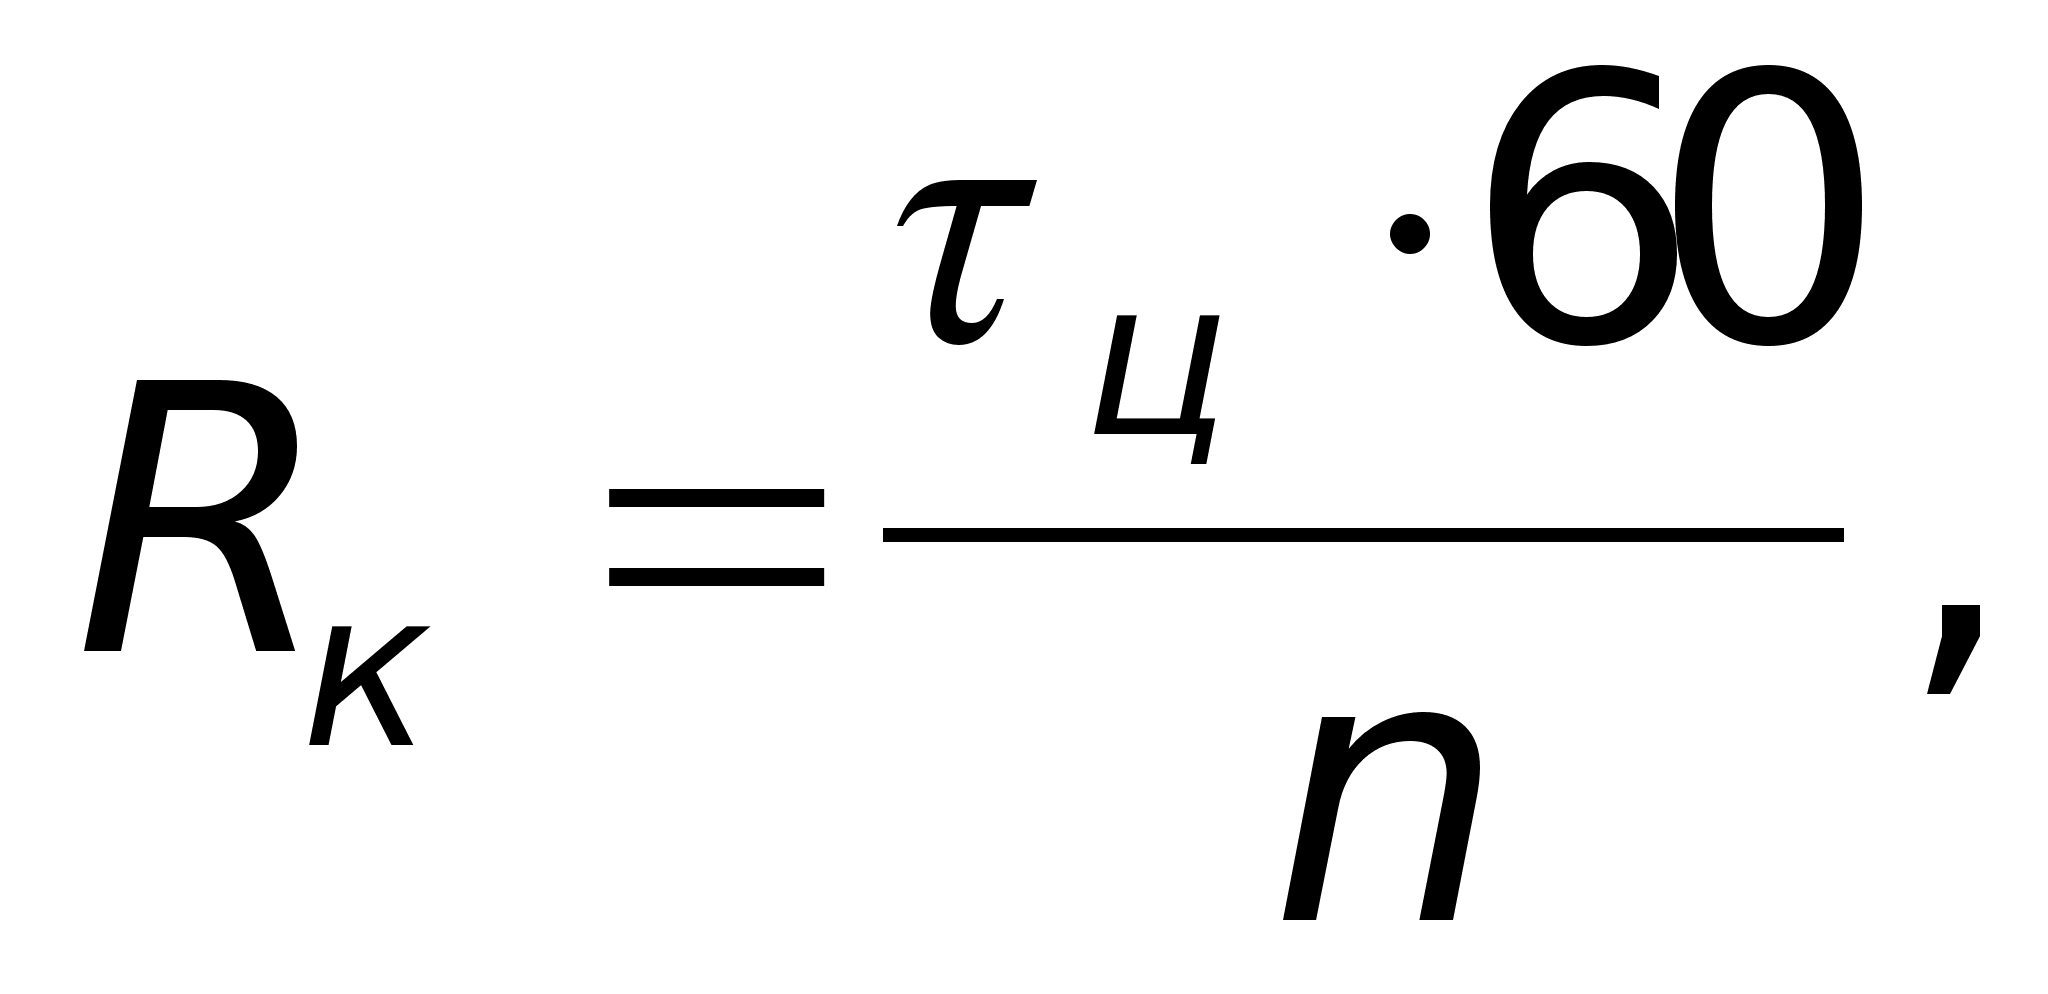 (28)
где ц- продолжительность прессования, мин;
число рабочих промежутков в прессе;
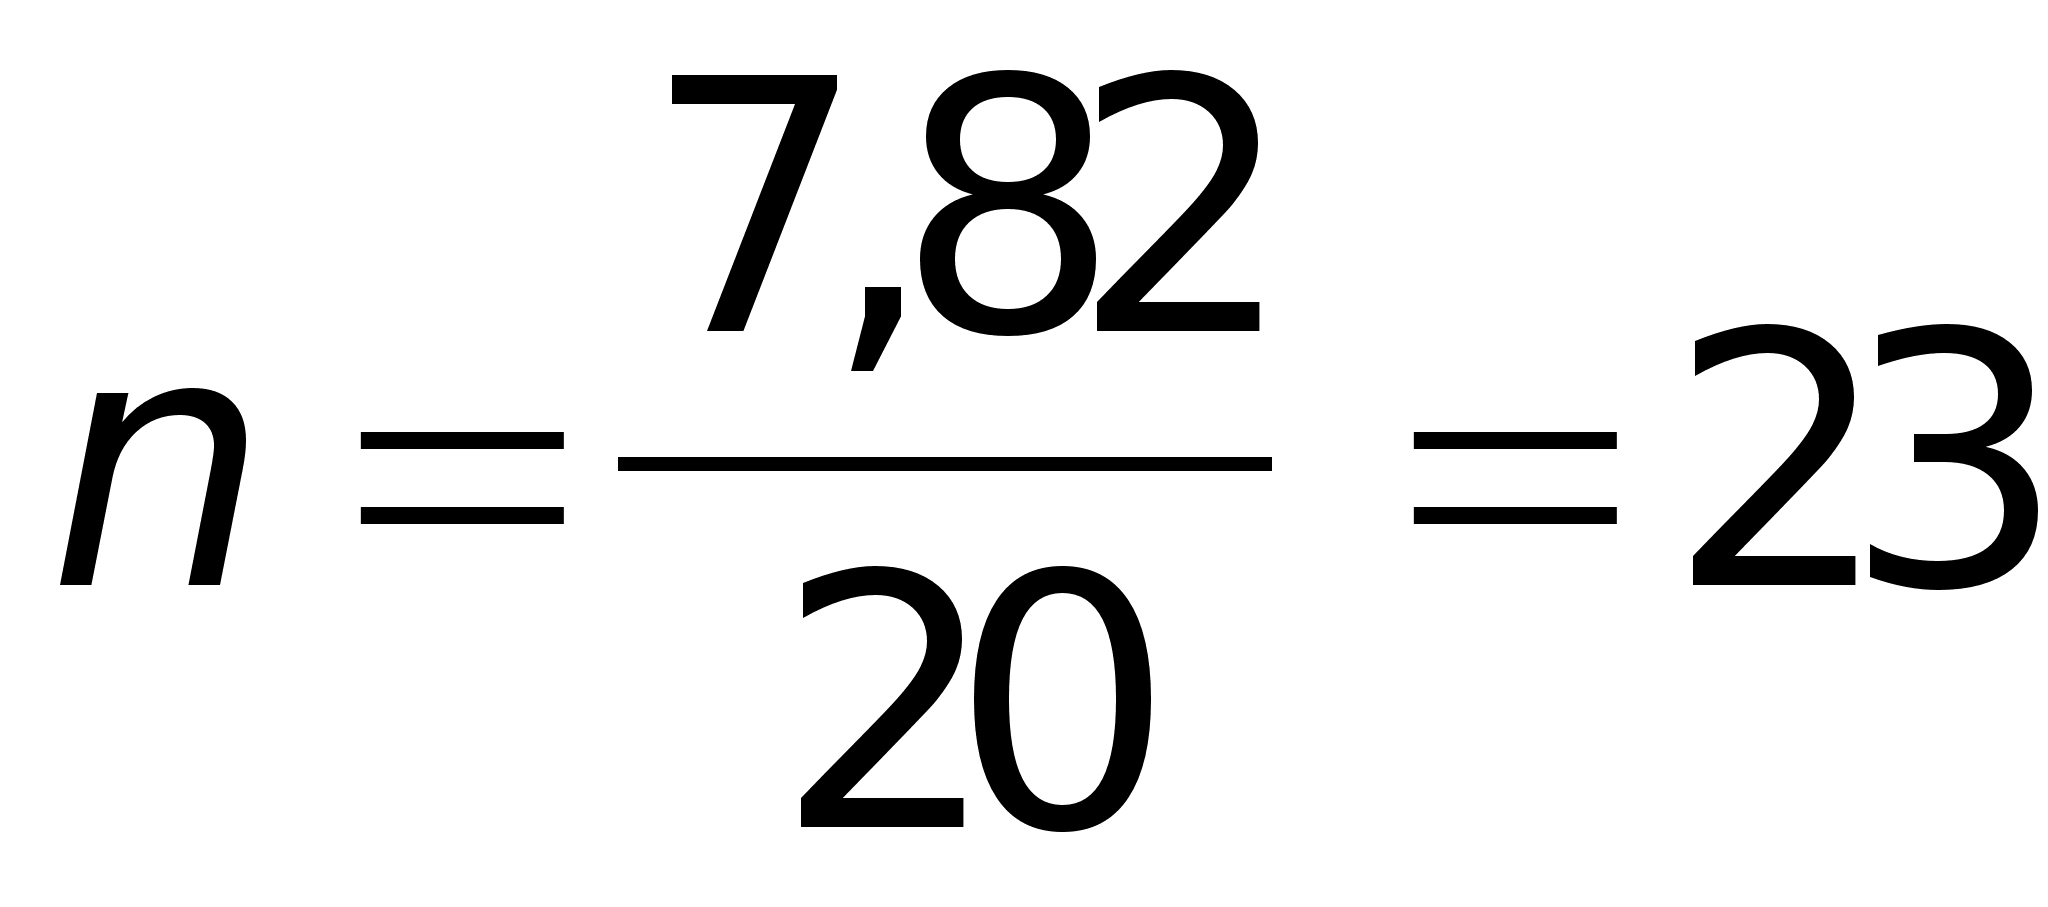
Скорость формирующего конвейёра , м/мин, по формуле
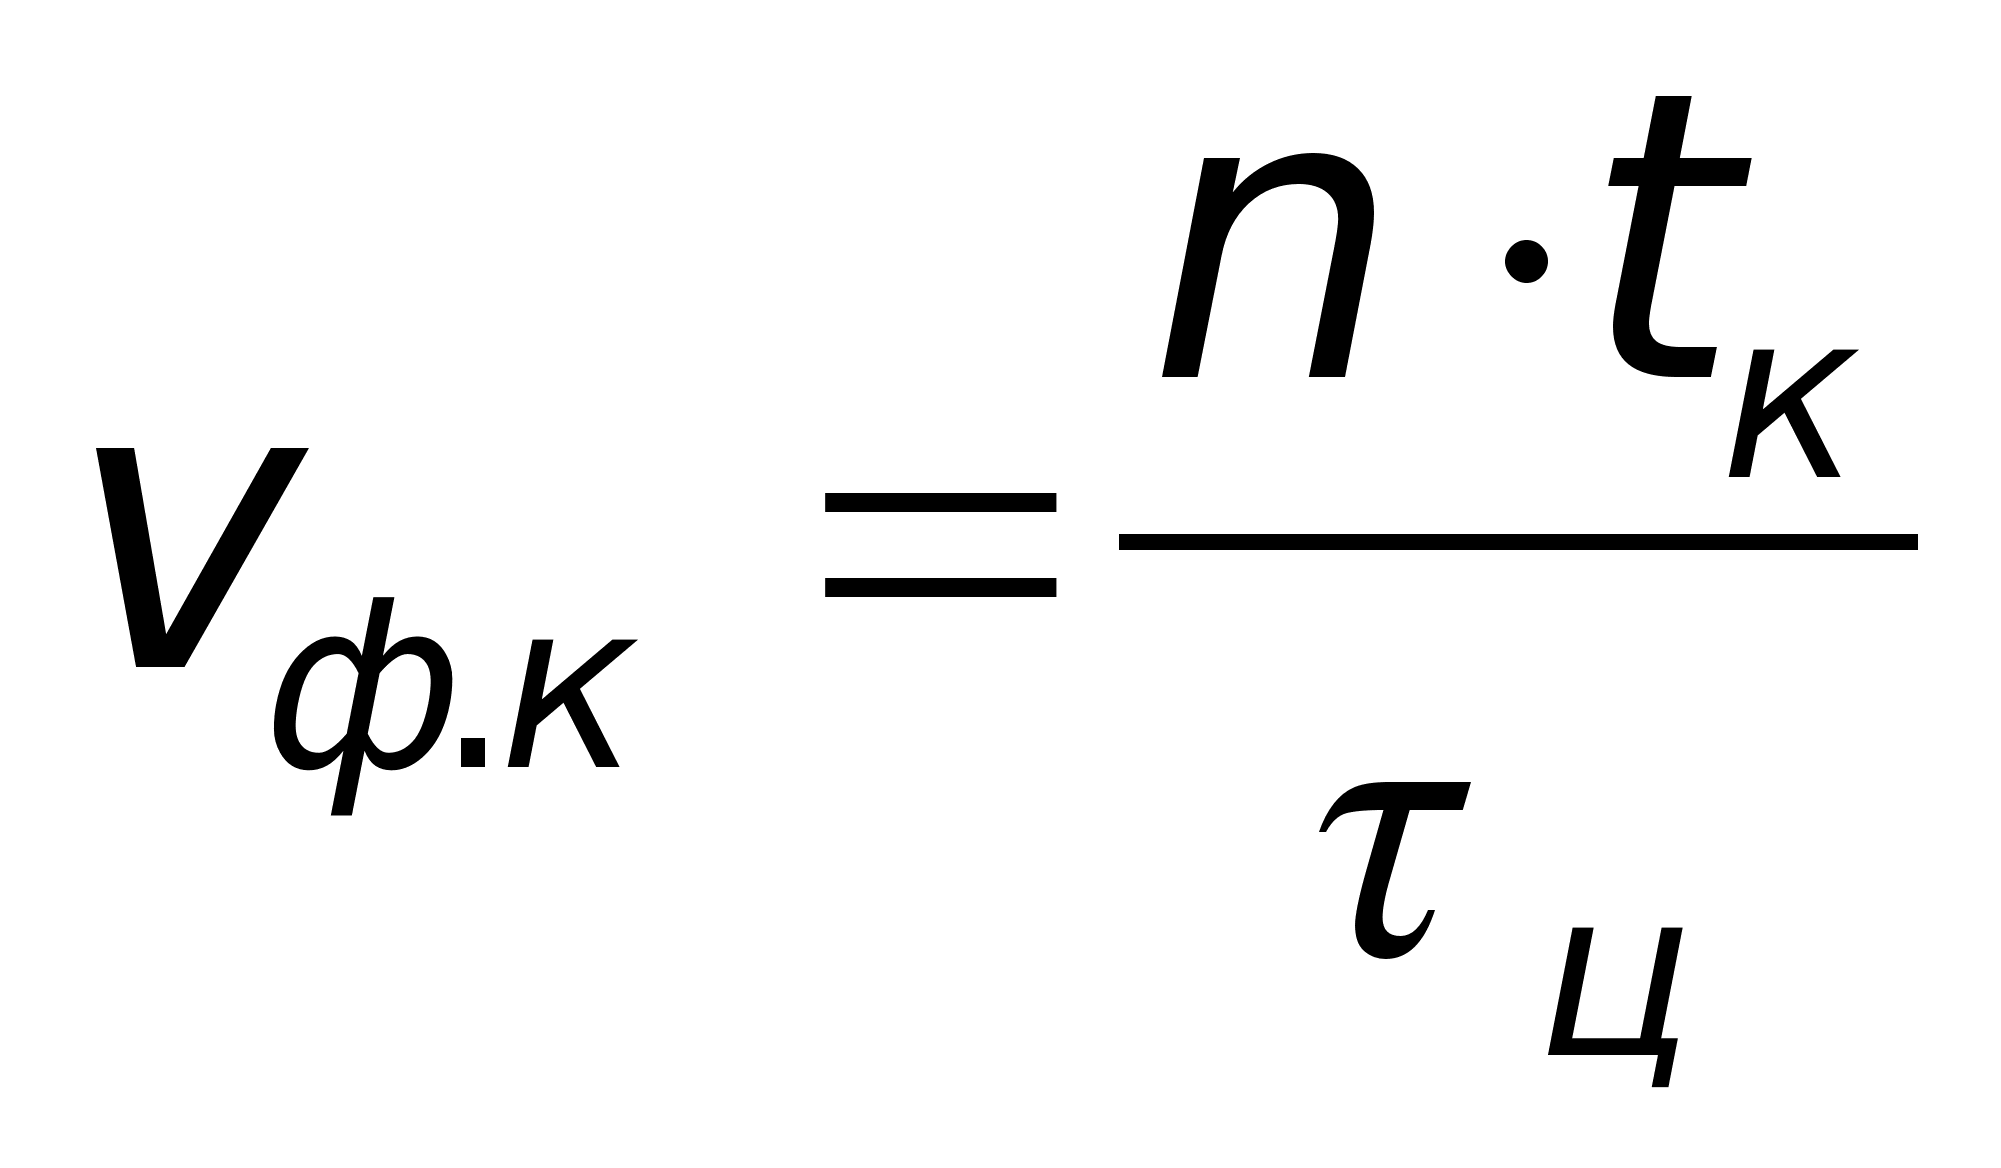 ,
(29)
где tк- шаг между упорами главного конвейера, м;
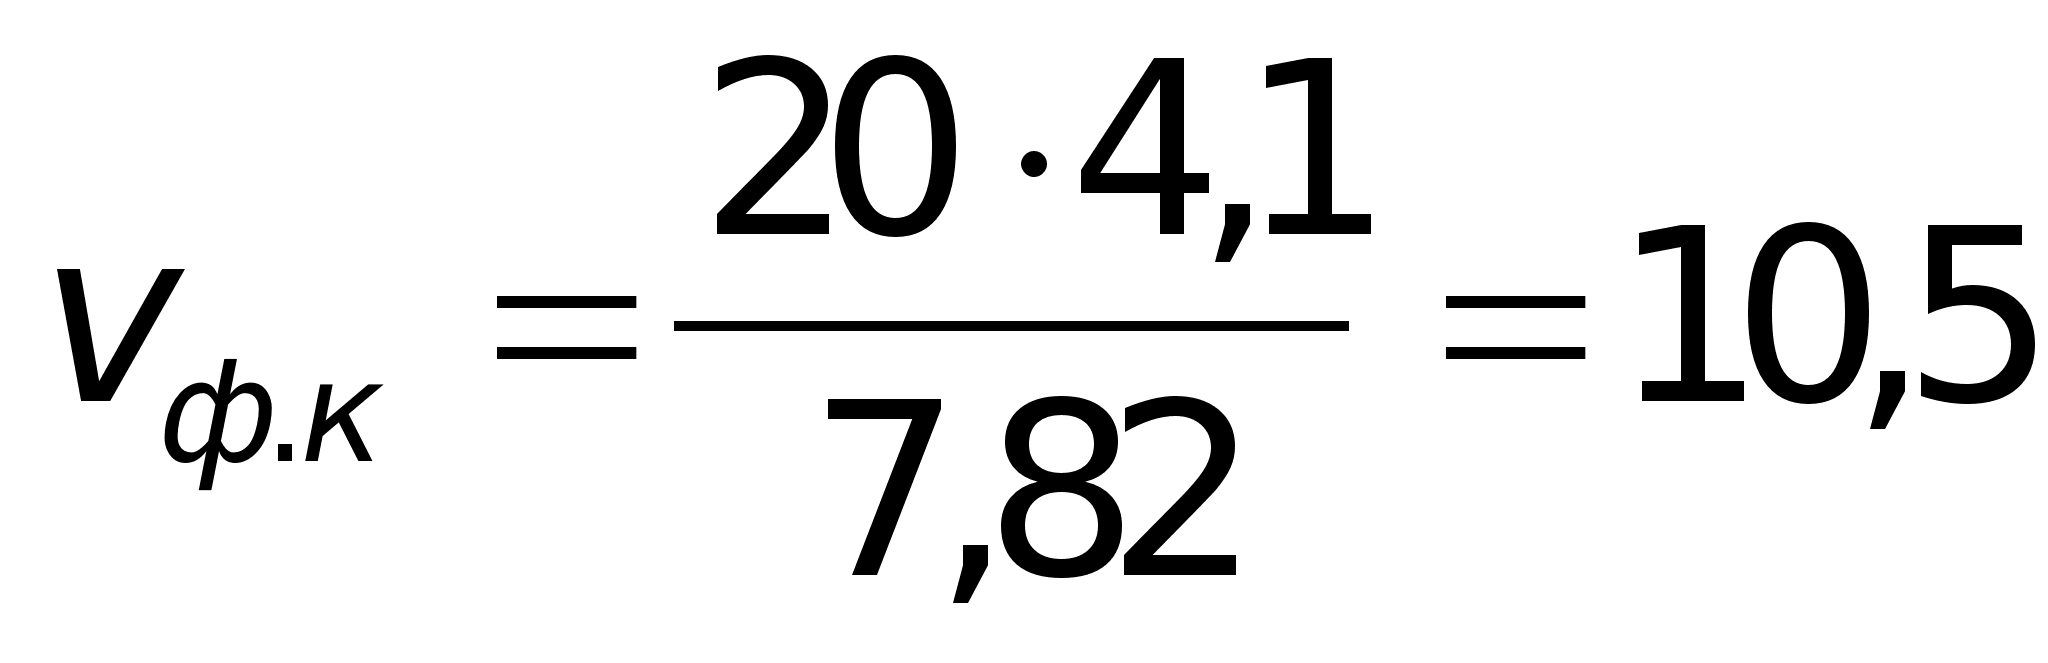
Производительность формирующей машины (расход осмоленной стружки) Пф.м., кг/мин, определяем по формуле
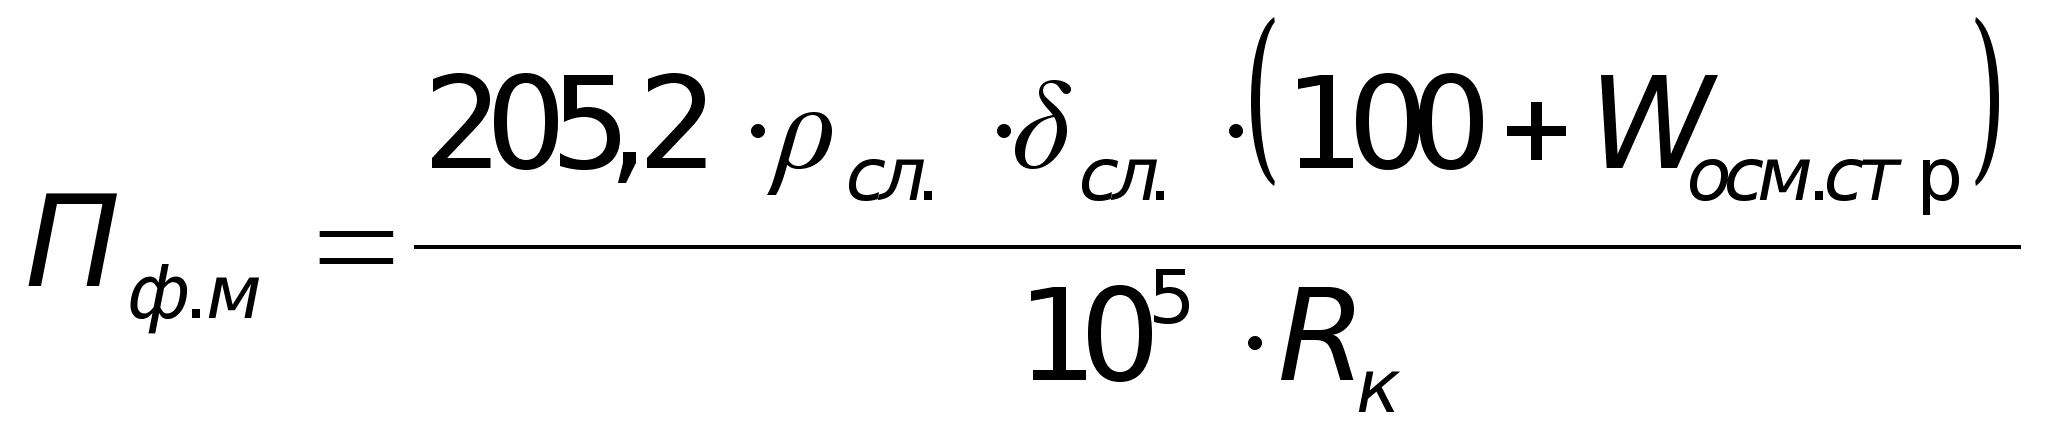 (30)
где сл.- заданная плотность слоя, кг/м3;
сл.- толщина формируемого слоя, мм;
Wосм.стр- влажность осмоленной стружки, %;
Rк- ритм главного конвейера, с;
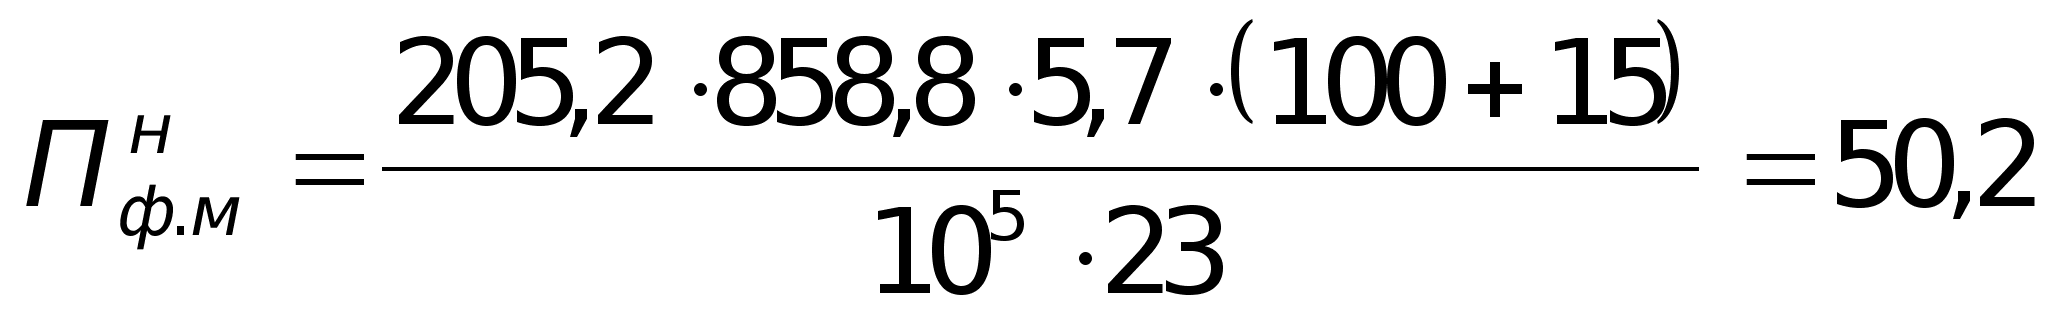
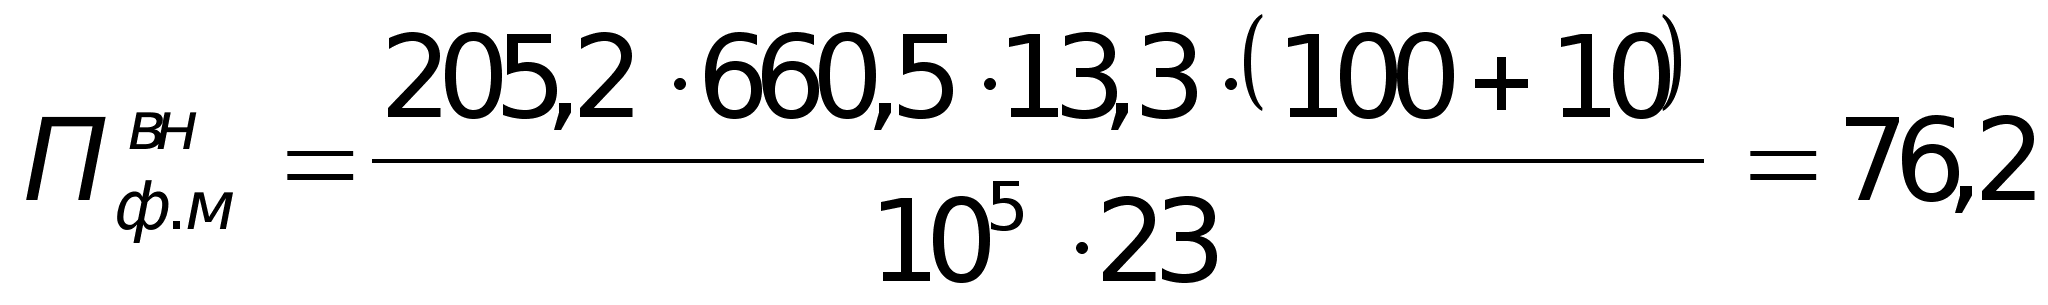
Загрузку формирующей машины определяем по формуле
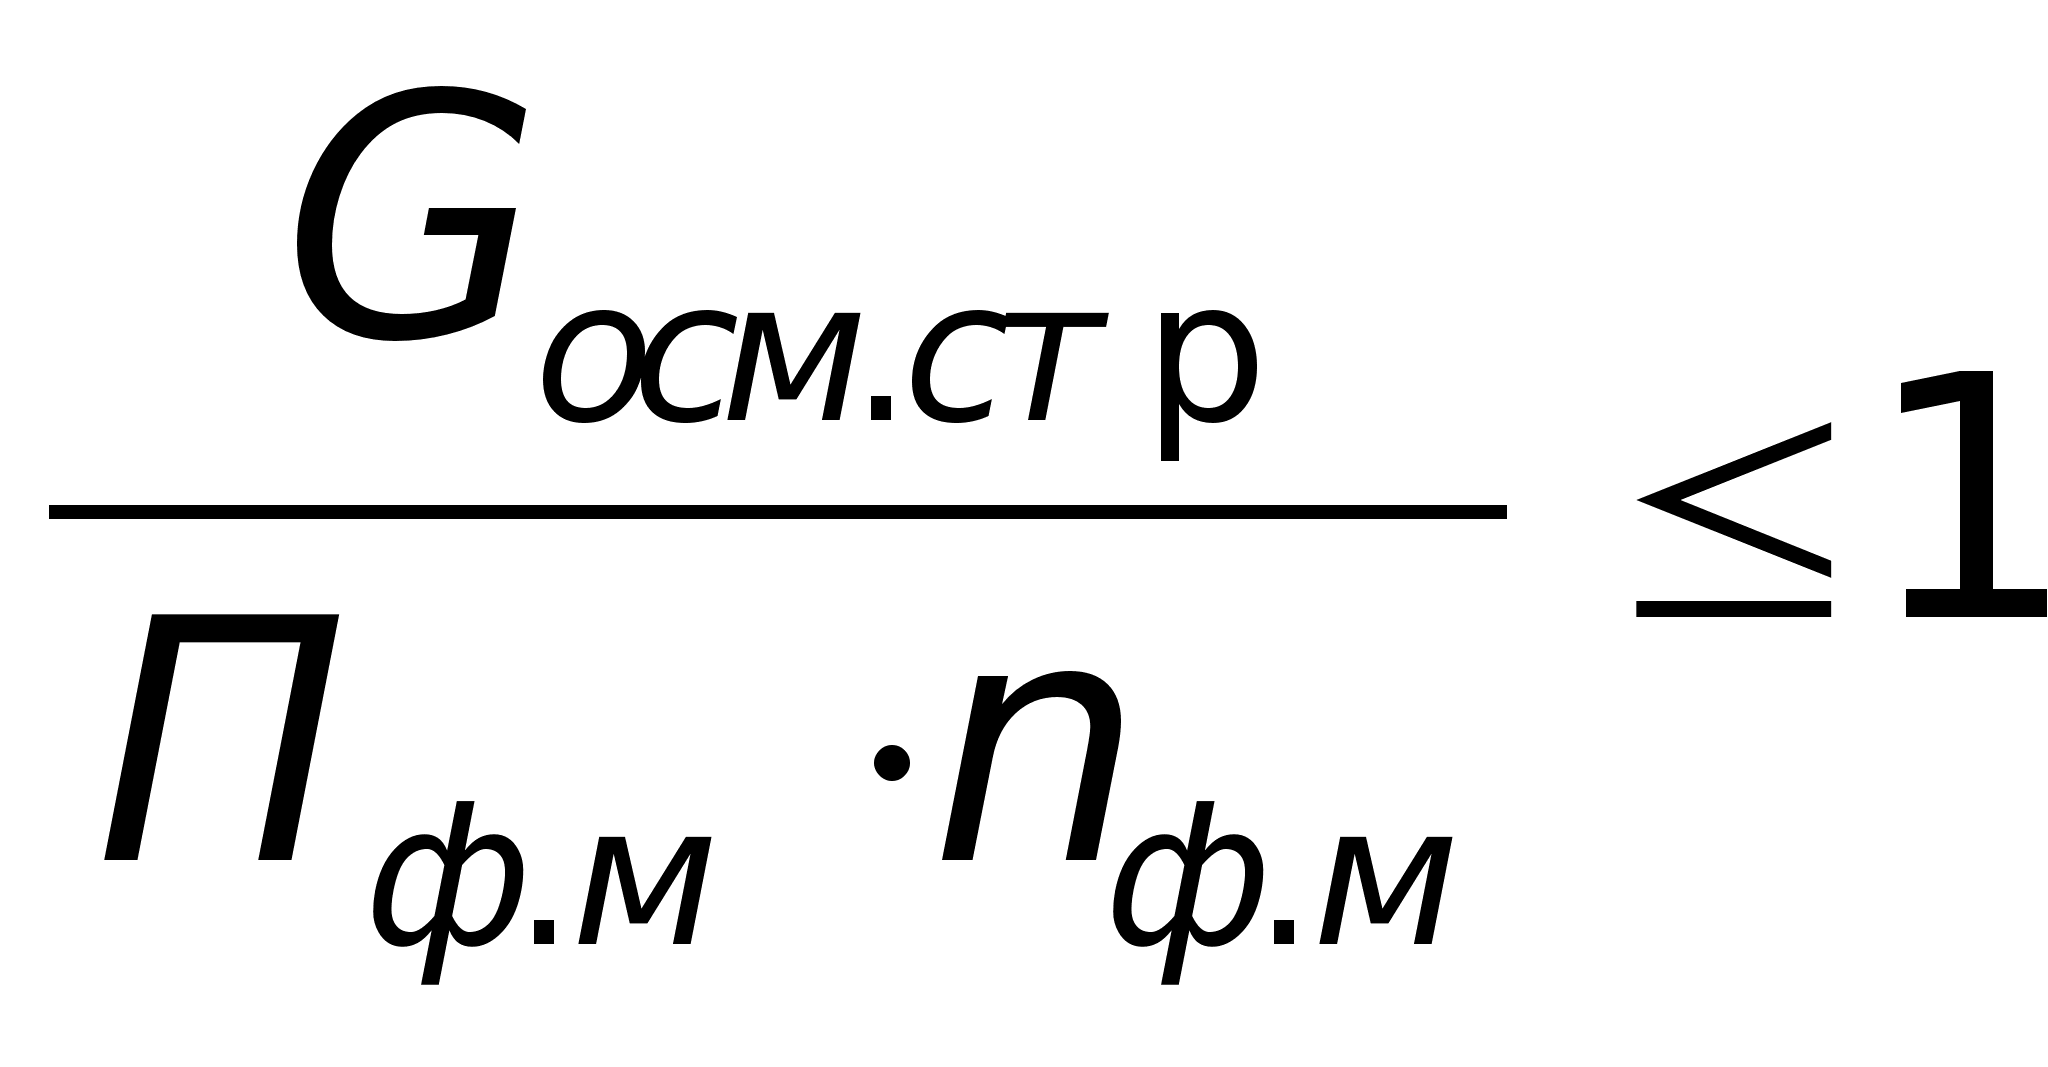 ,
(31)
где Пф.м- производительность формирующей машины, кг/мин,
(по технической характеристике /1/).
Для наружных слоёв
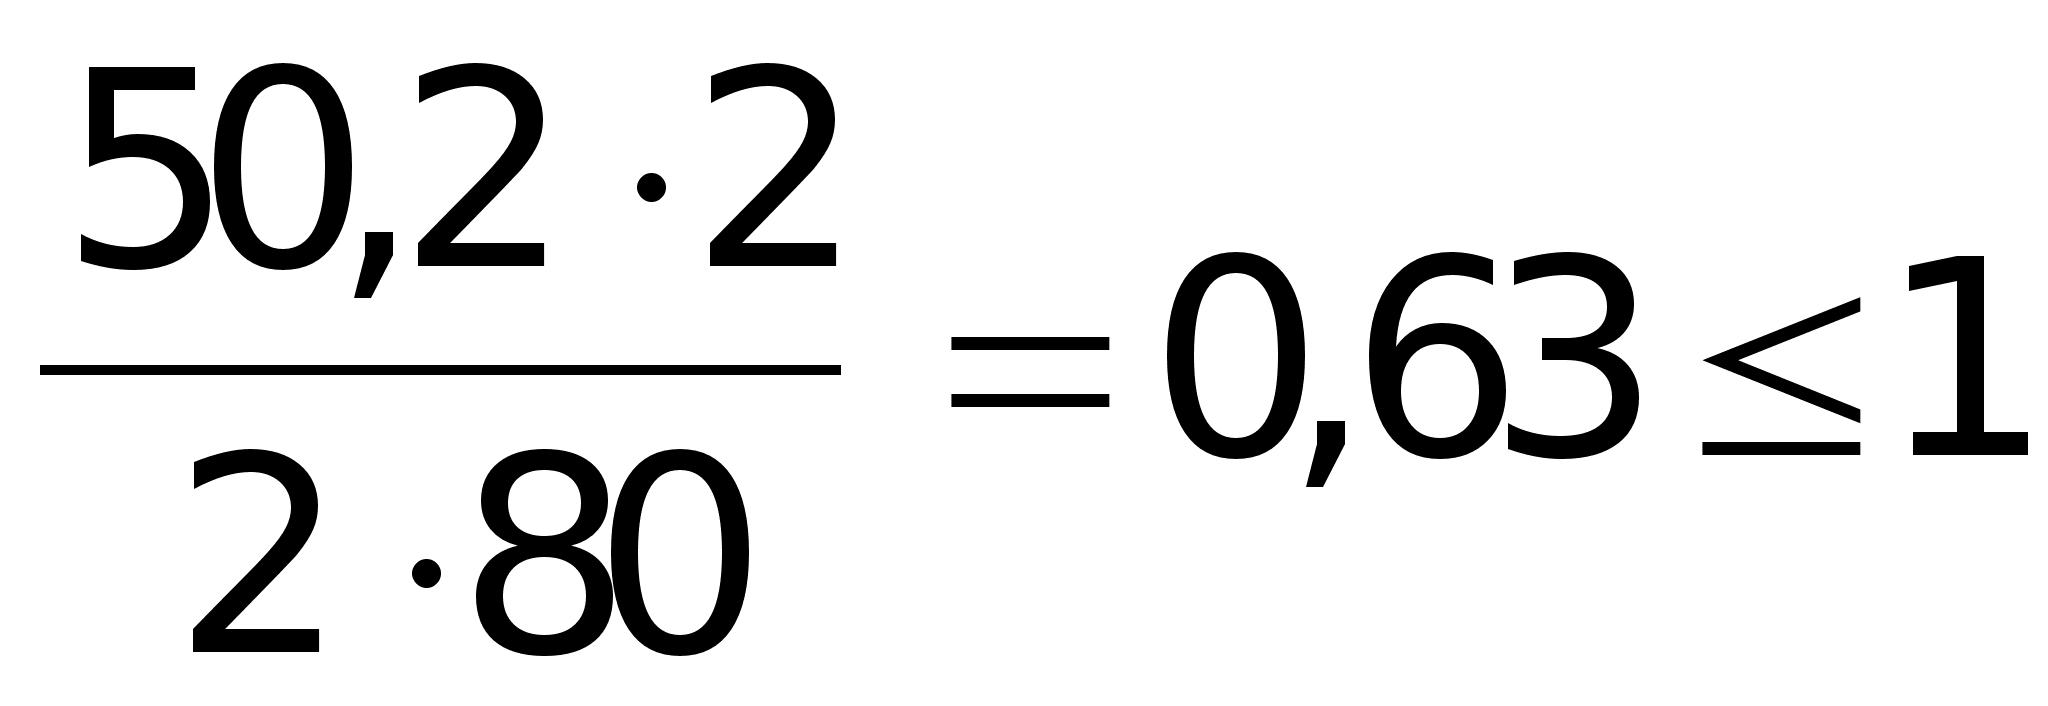
Для внутреннего слоя
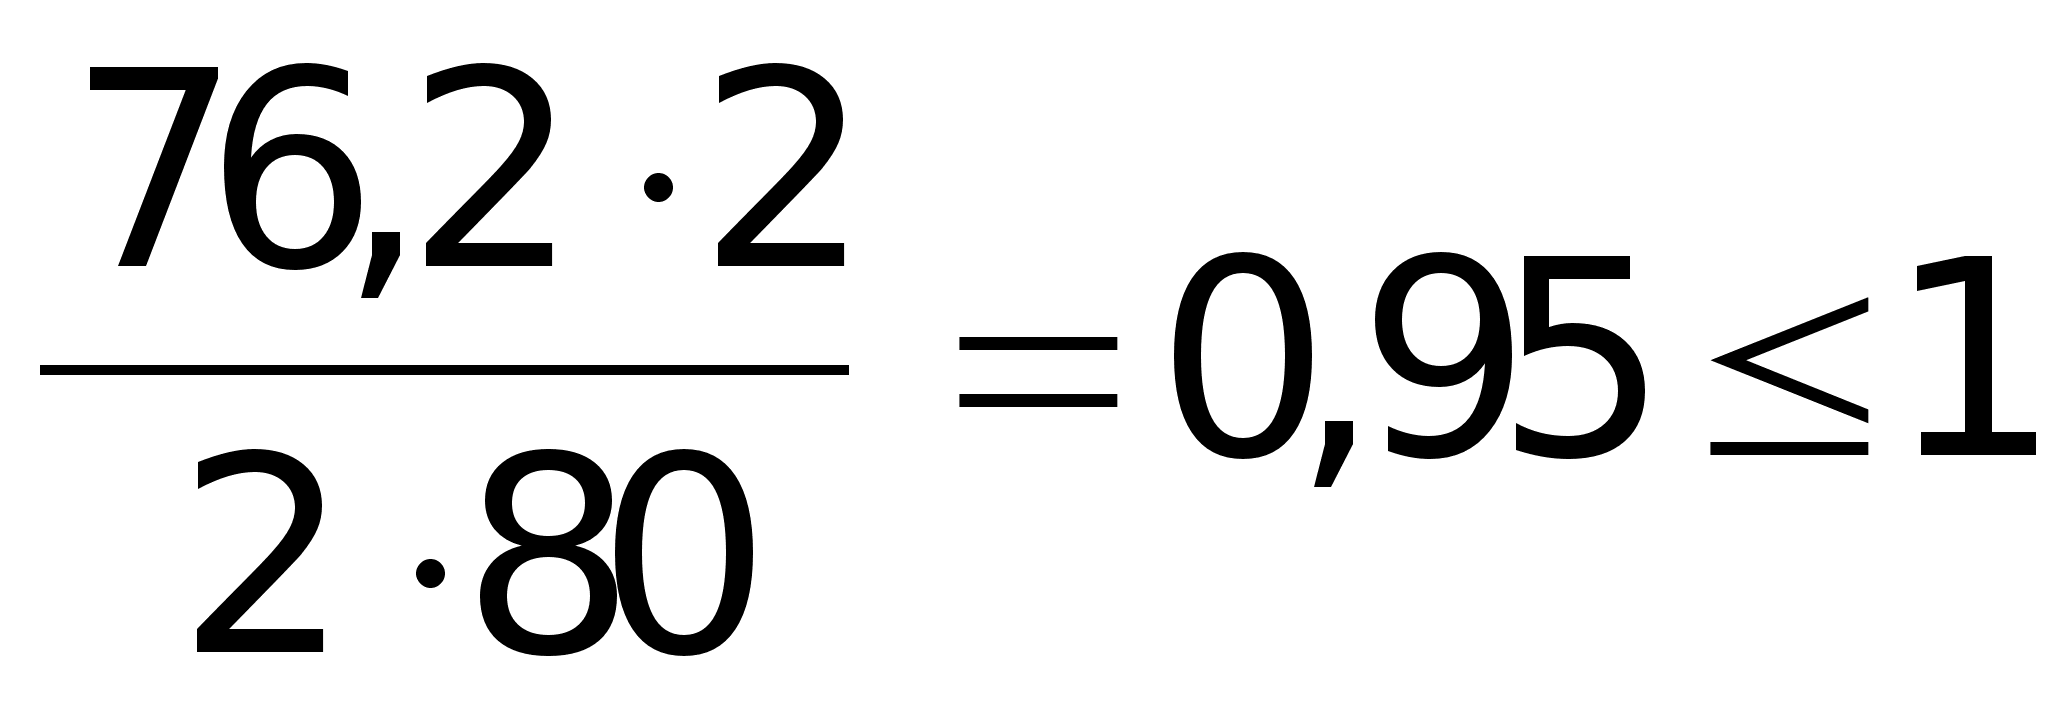
Принимаем 4 формирующих машины.
5.12 Предварительная подпрессовка и контроль массы
стружечных пакетов
Для обеспечения непрерывного процесса работы главного конвейера необходимо, чтобы цикл работы пресса предварительной подпрессовки был на 2-3 секунды короче ритма работы главного конвейера.
Производительность пресса Д4046 Ппр, м3/ч, определяем по формуле
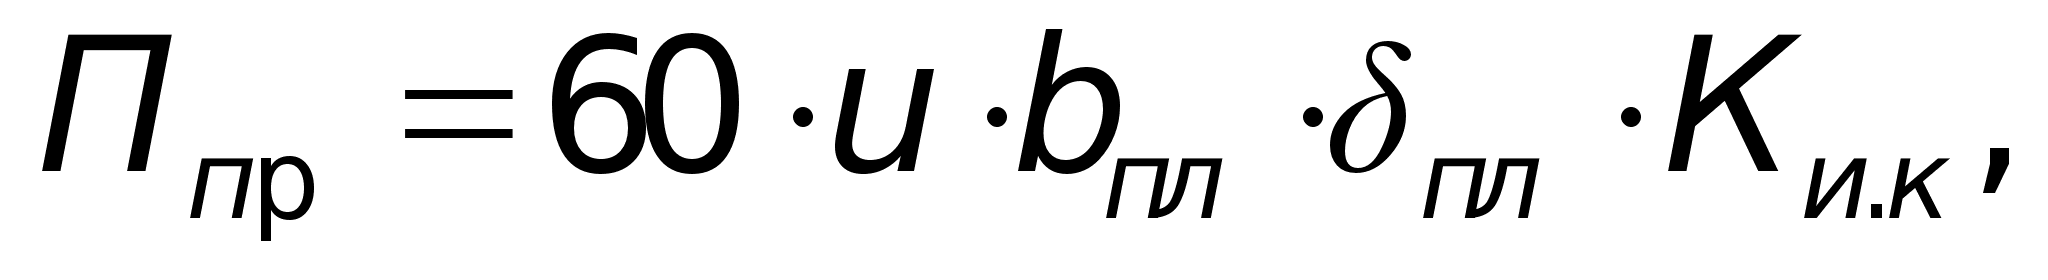 (32)
где u- скорость формирующего конвейера, м/мин;
bпл- ширина обрезной плиты, м;
пл- толщина не шлифованной плиты, м;
Ки.к- коэффициент использования главного конвейера.
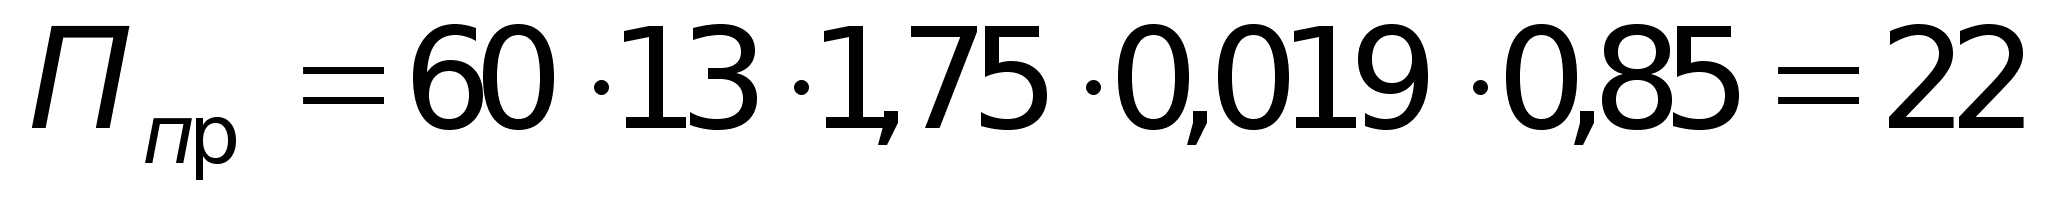
Загрузка пресса определяется по формуле
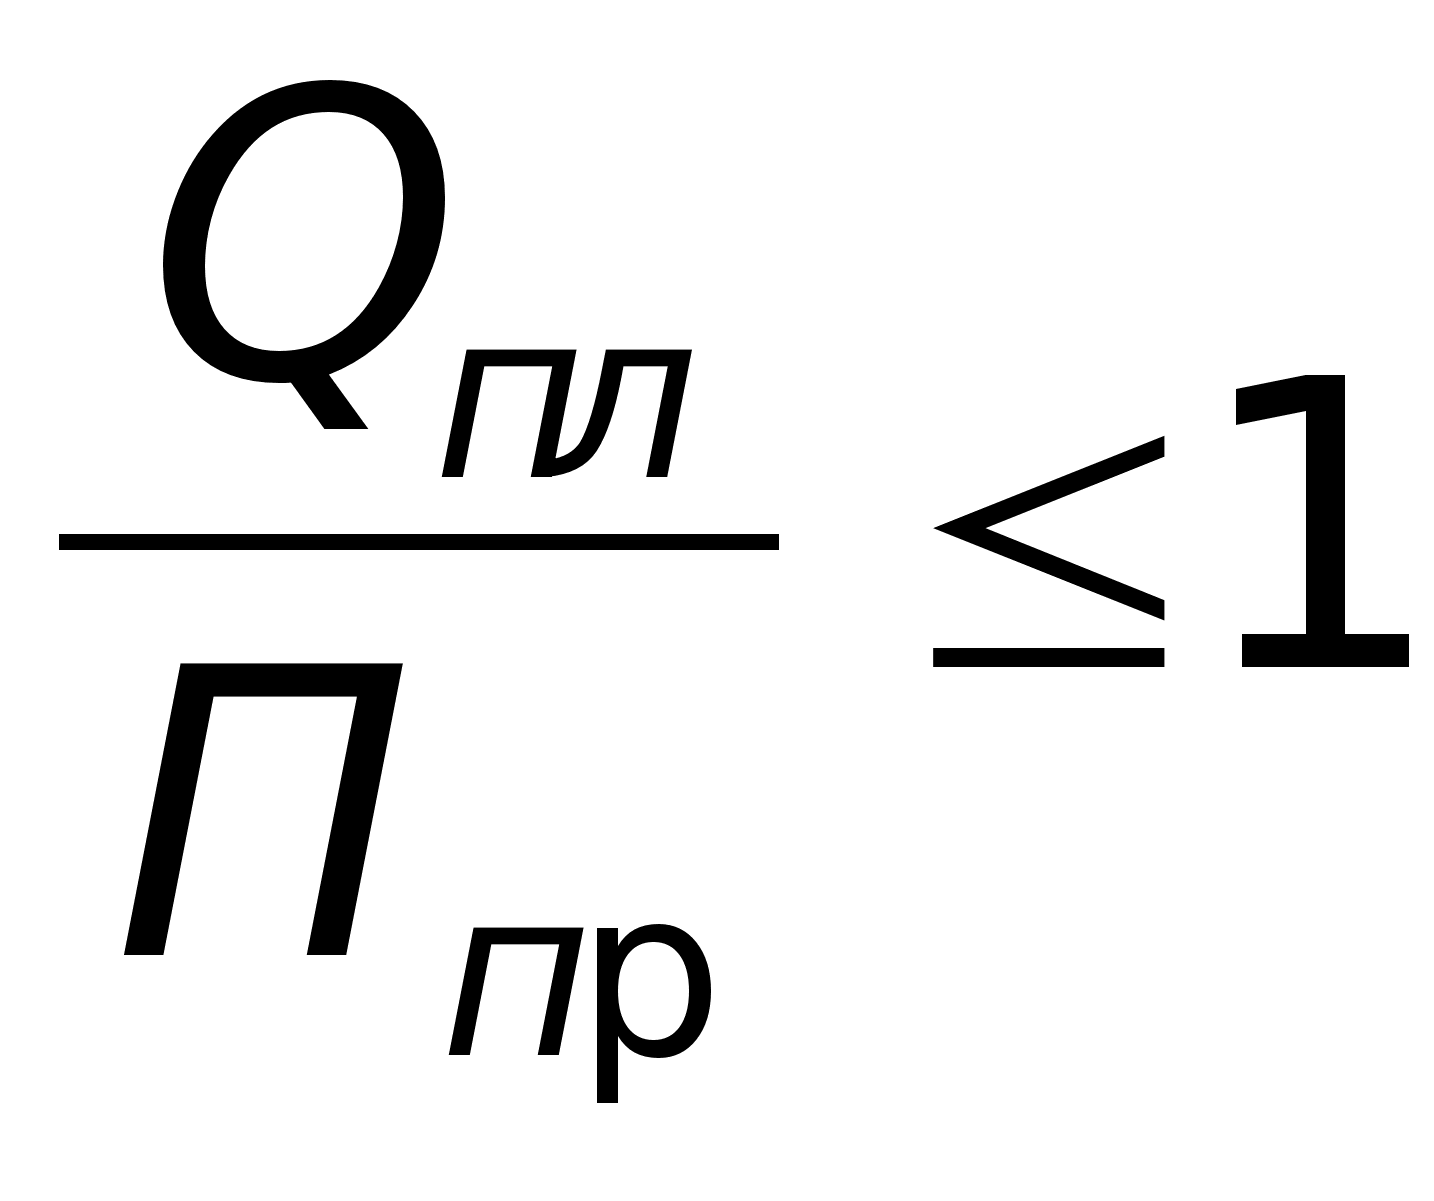 ,
(33)
где Qпл- часовая выработка чистообрезных плит, м3/ч;
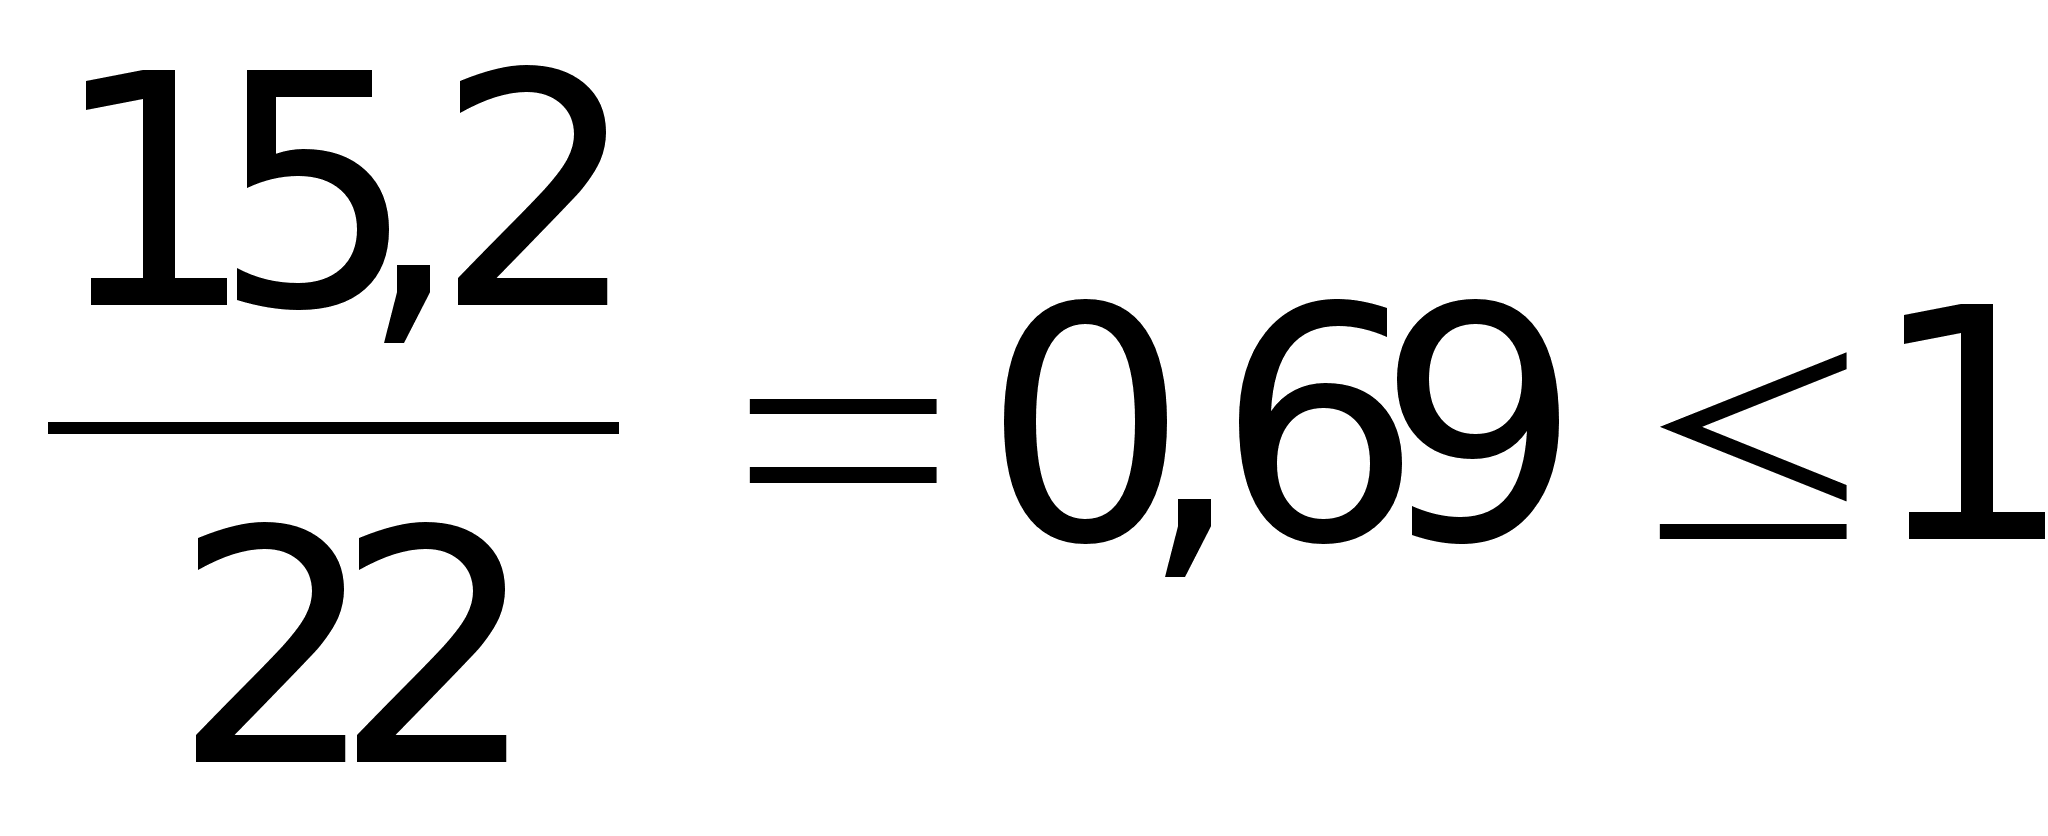
Для получения плит со стабильными показателями физико- механических свойств важно обеспечить одинаковую насыпку осмоленной стружки.
Для контроля массы сформированных пакетов предусмотрены контрольные весы марки ДВ-3.
Массу влажного стружечного пакета gп, кг, определяем по формуле
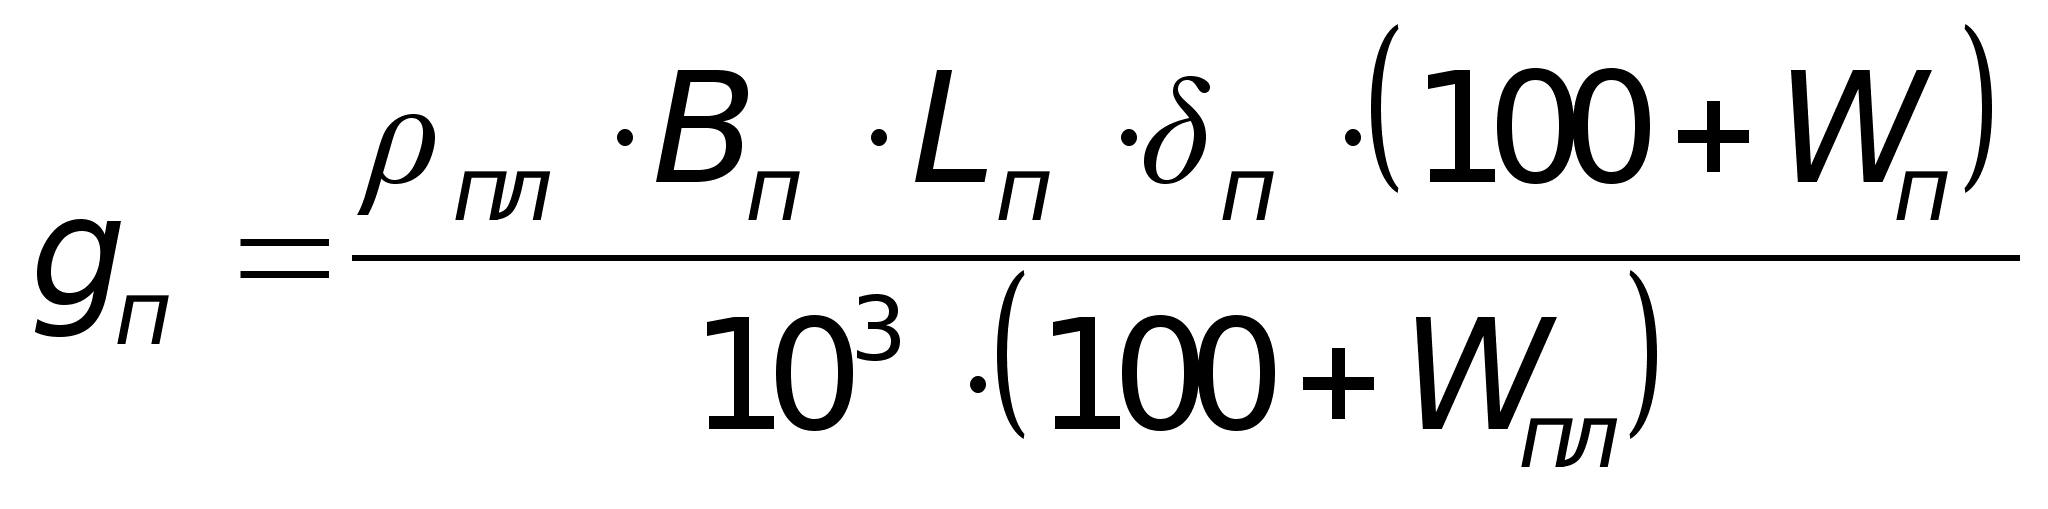 ,
(34)
где Bп ,Lп- соответственно ширина и длина формируемых паке-
тов, м;
Wп- влажность пакета, %;
Wпл- влажность готовых плит, %.
Влажность пакета Wn, %, определяем по формуле
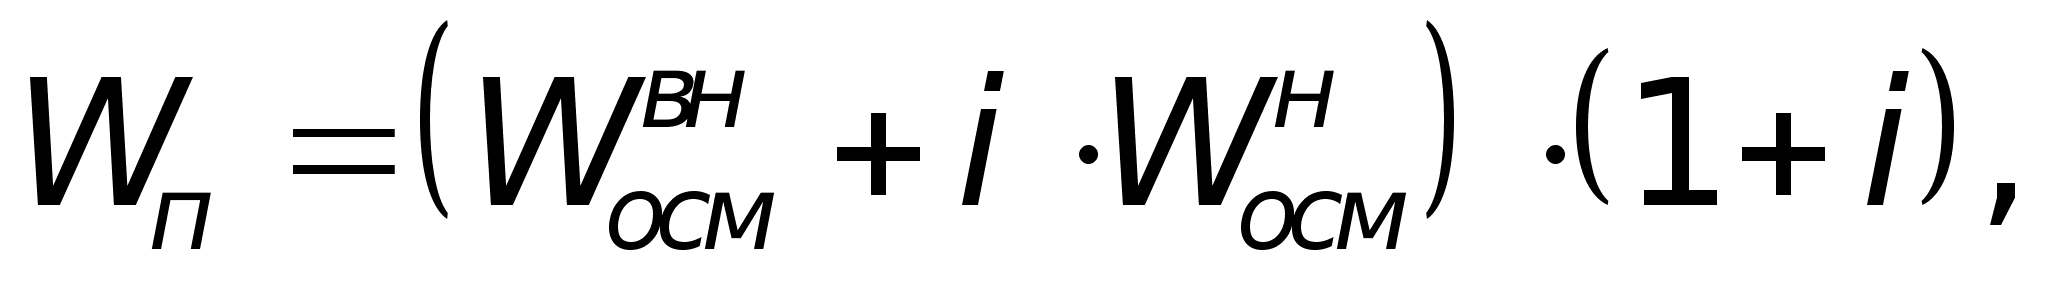 (35)
где i- отношение массы наружных слоёв к массе внутреннего,
i=0,8;
Wвн и Wн- влажность осмоленных древесных частиц, соотв.
внутреннего и наружных слоёв.
Влажность осмоленных древесных частиц Wосм, %, определяем по формуле
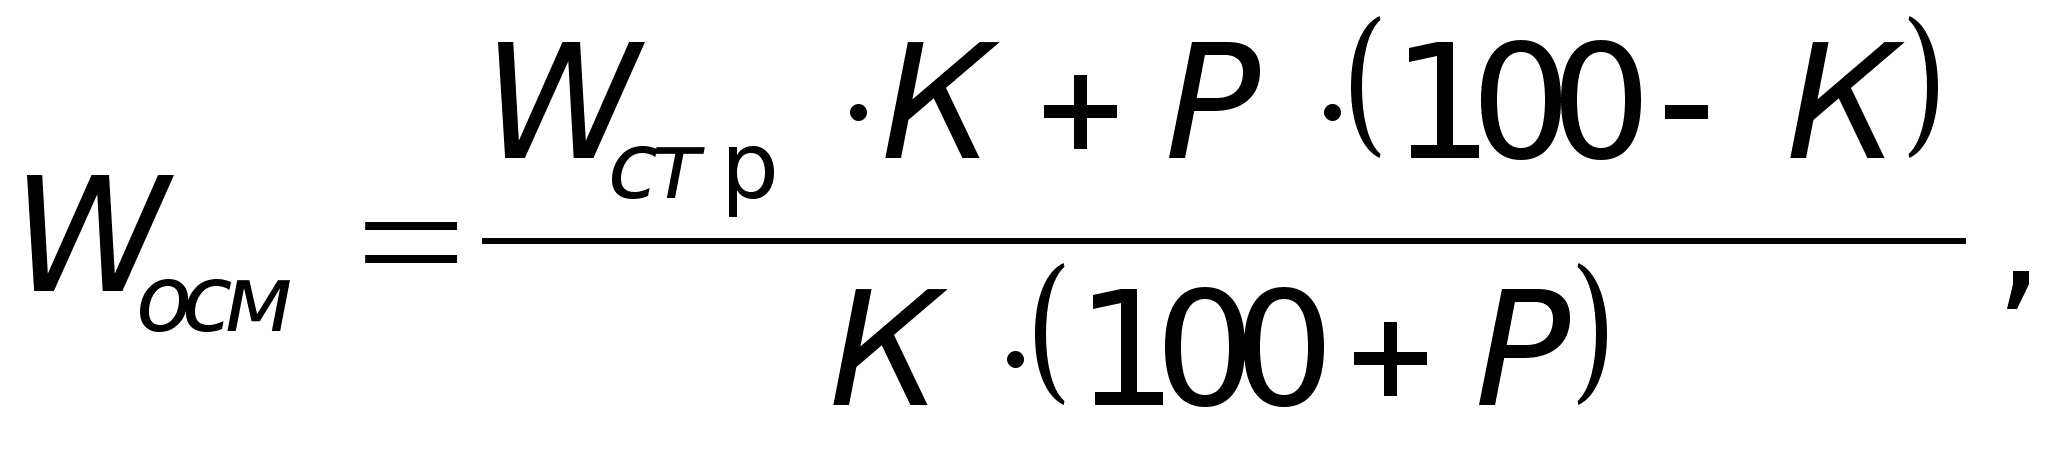 (36)
где К- сухой остаток связующего, % (табл.3 /1/);
Wстр.- влажность стружки, поступающей в смеситель, %.
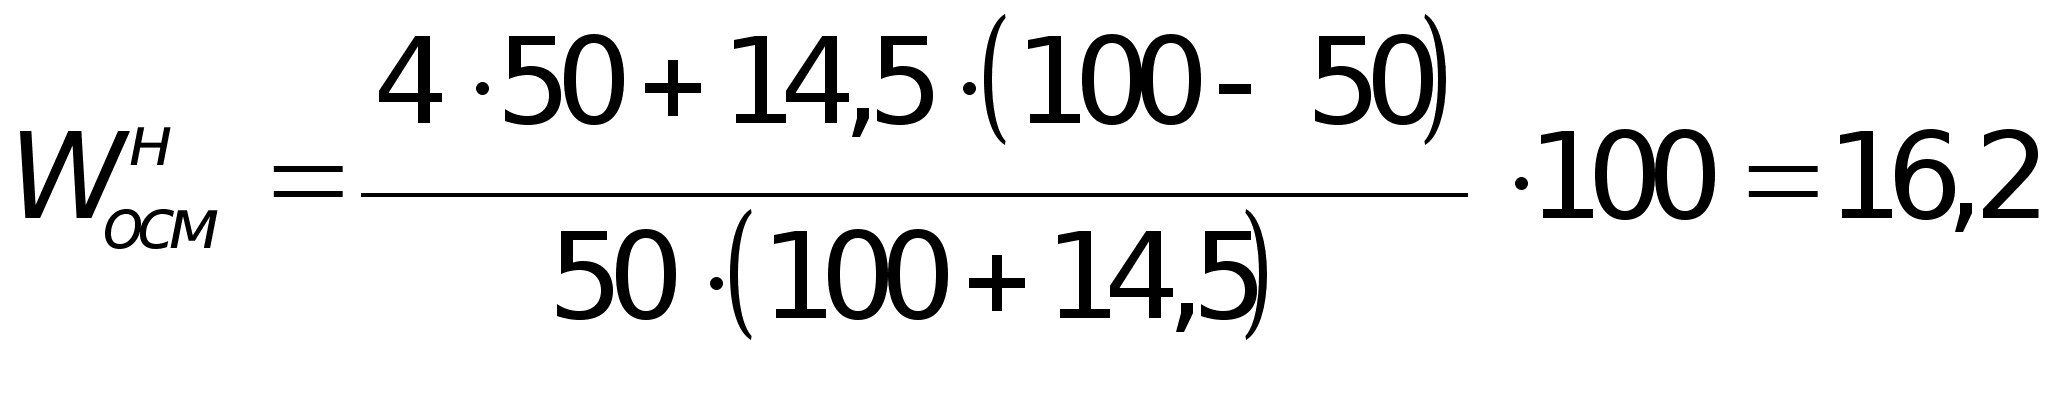
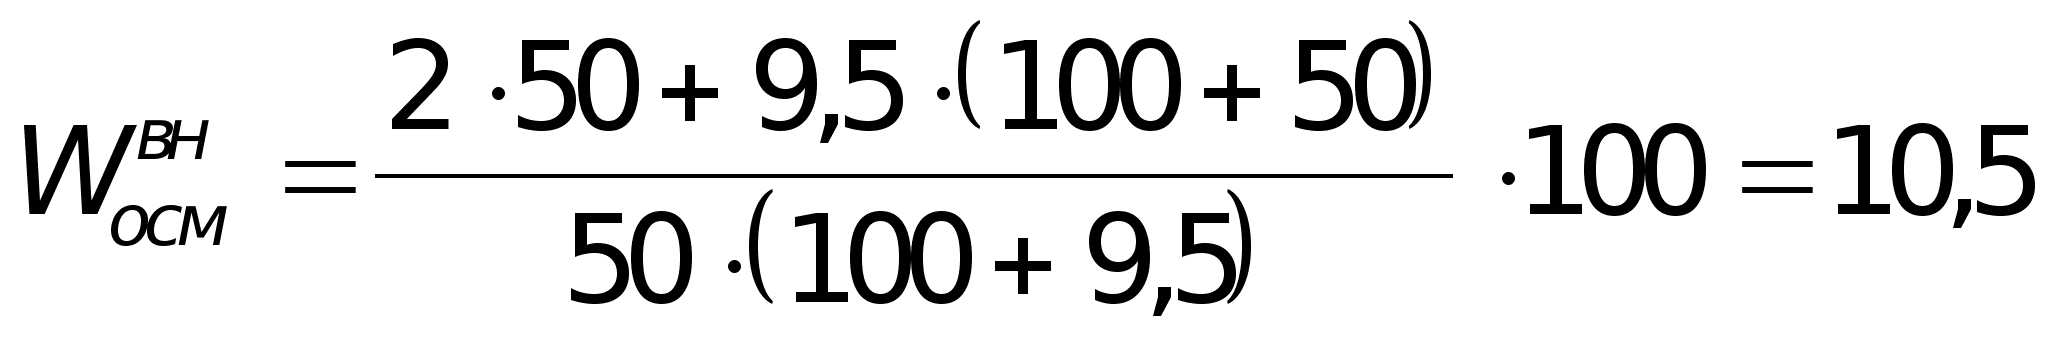
По формуле (35) определяем влажность пакета
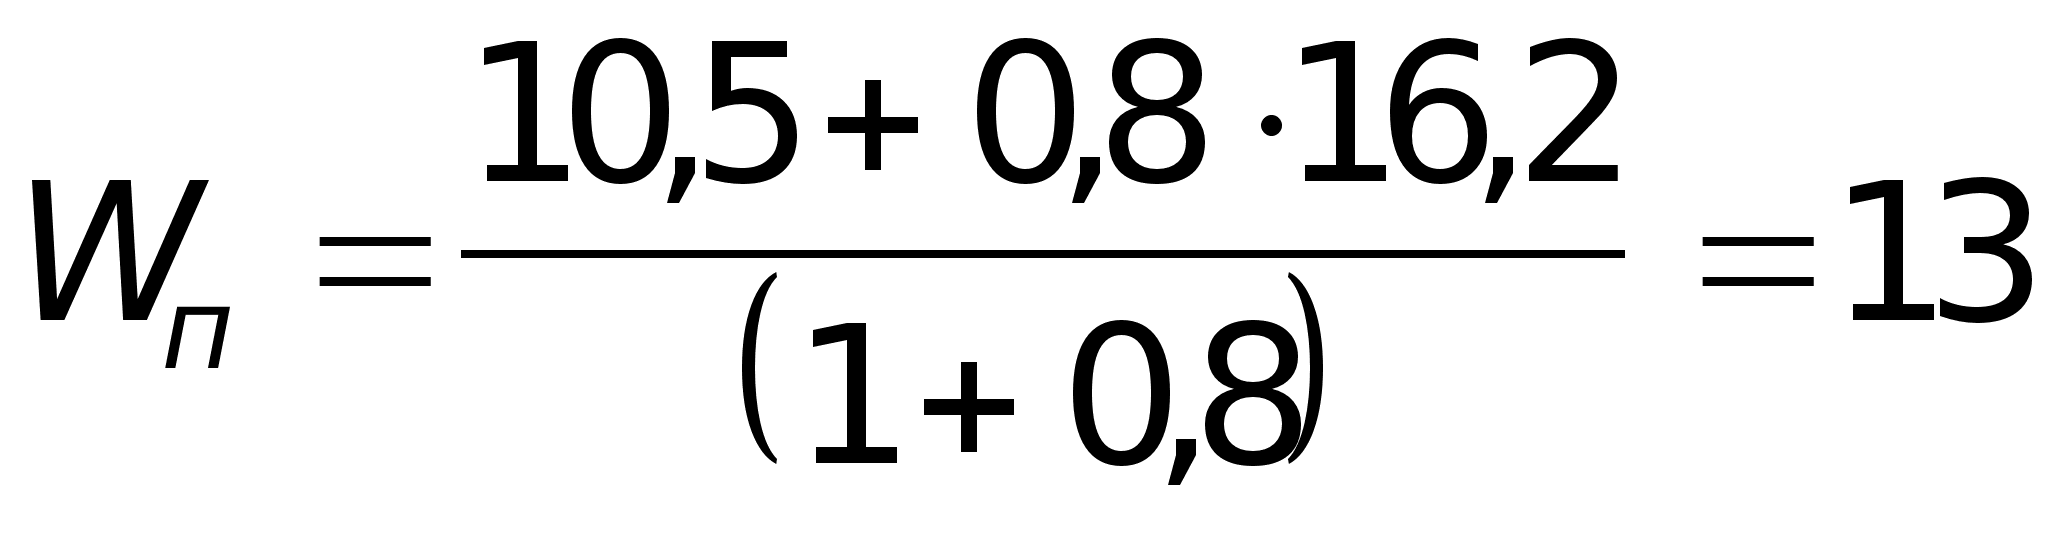
По формуле (34) определяем массу влажного стружечного пакета
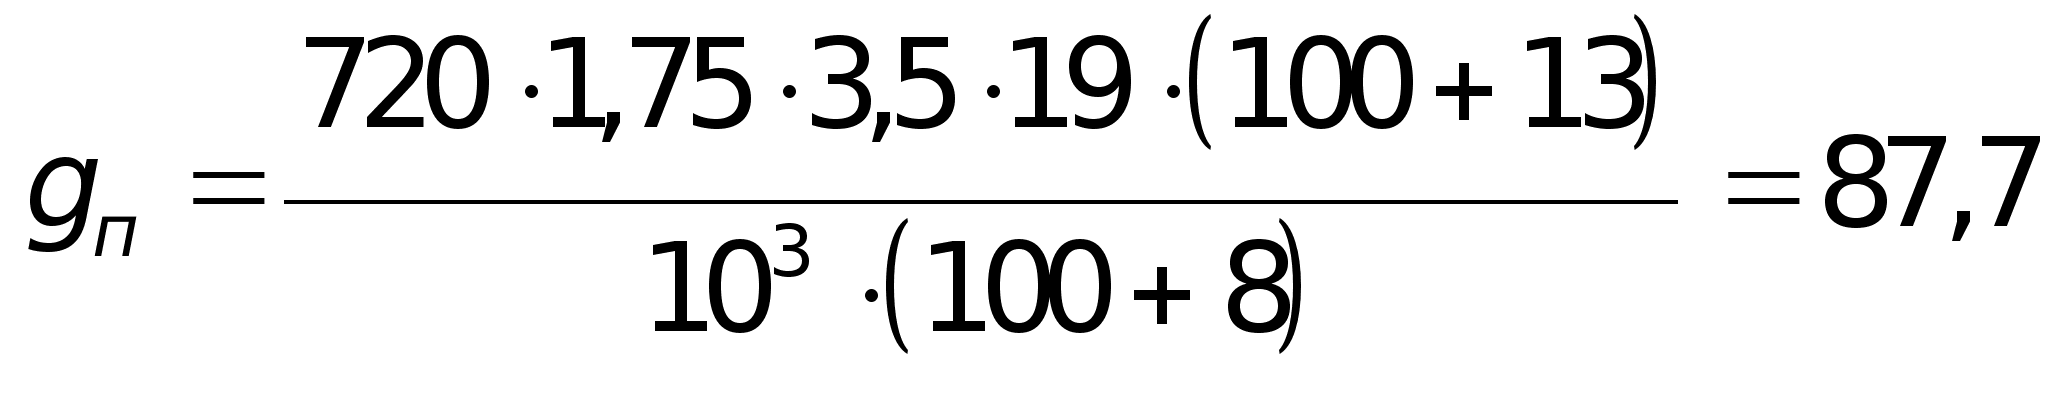
Охлаждение, кондиционирование и выдержка плит
После выдержки в прессе горячего прессования, в плитах имеют место значительные градиенты температуры, влажности и степени поликонденсации связующего. Это служит причиной образования внутренних напряжений в плитах, которые с течением времени выравниваются. Поэтому после выгрузки из пресса, плиты необходимо кондиционировать. Для кондиционирования используем веерный охладитель.
Работа веерного охладителя сблокирована с работой пресса горячего прессования, т.е. он должен пропускать все плиты, выходящие из пресса.
Число этих плит m, шт/ч, определяем по формуле
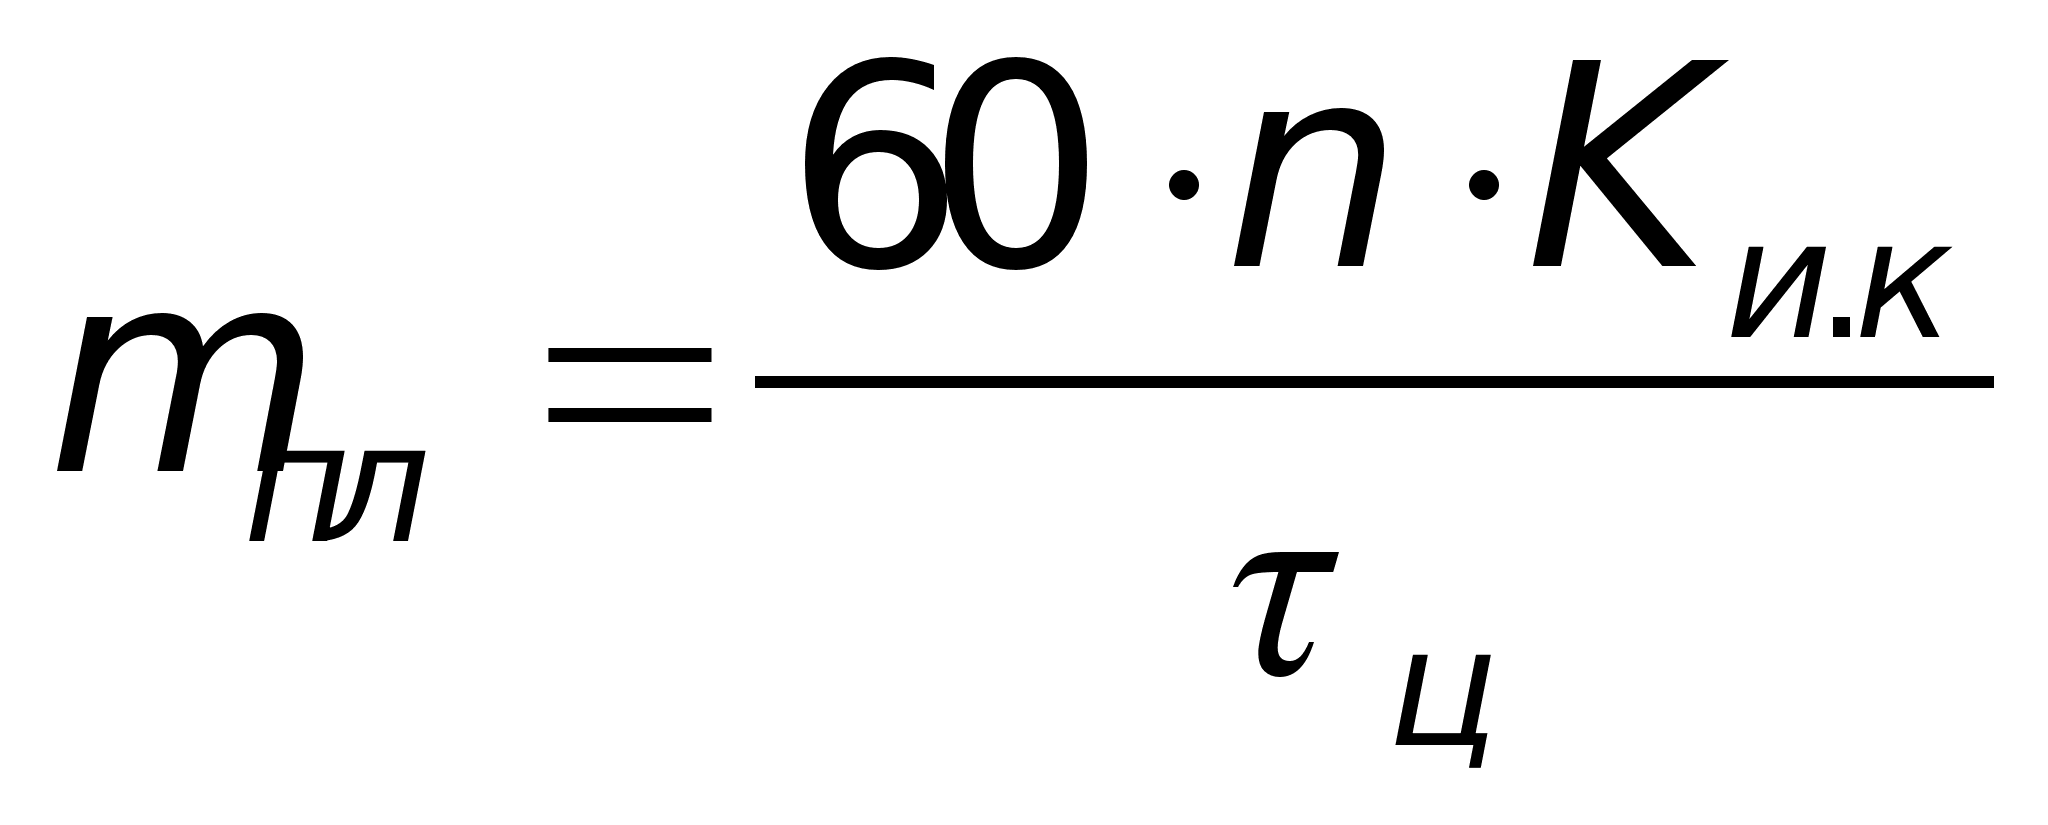 ,
(37)
где n- число рабочих промежутков пресса;
Ки.к- коэффициент использования главного конвейера;
ц- продолжительность цикла прессования, мин.
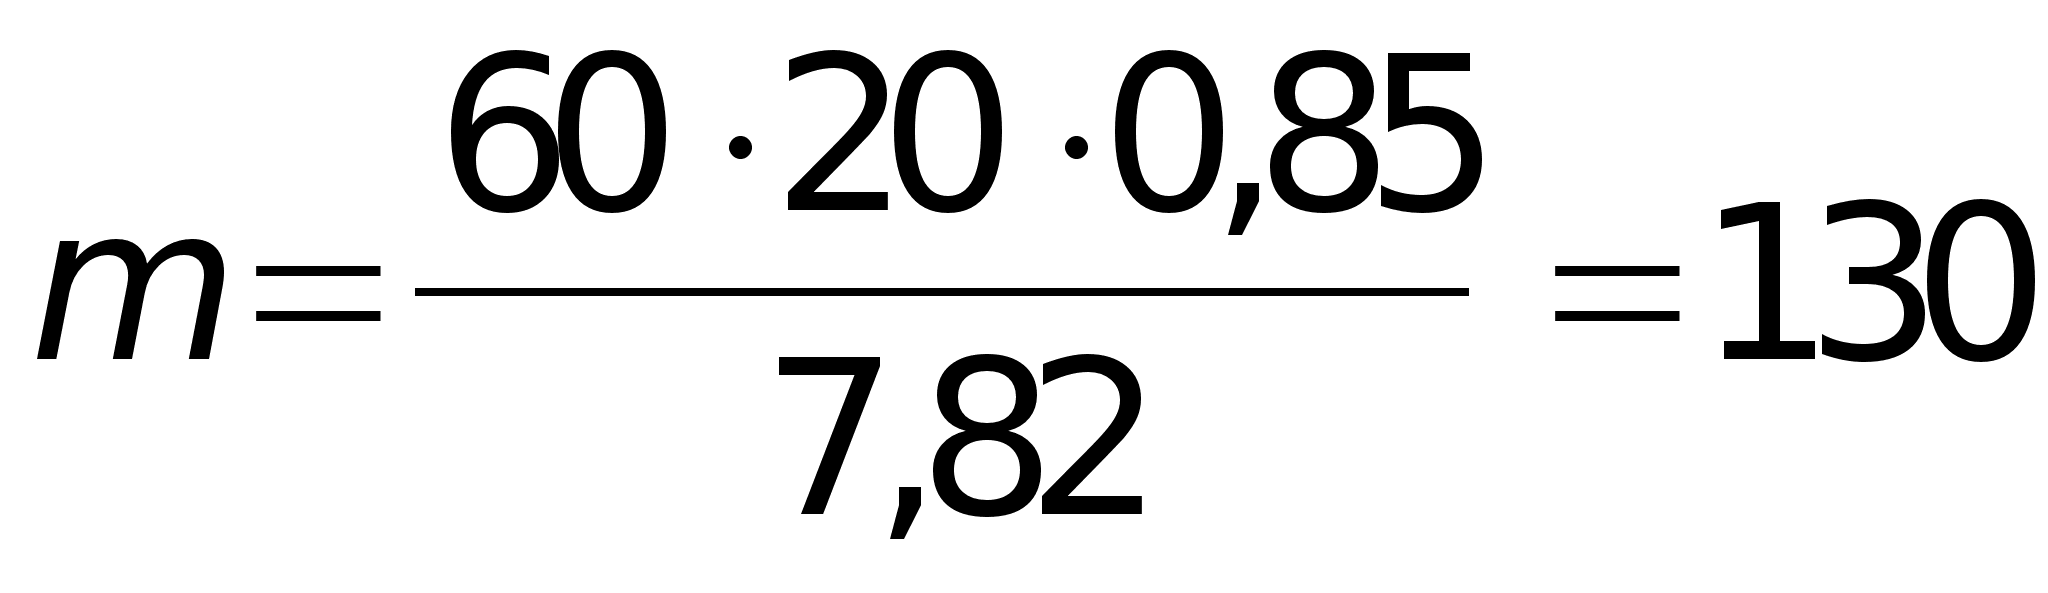
После охлаждения плиты укладывают в плотные стопы высотой 400 мл. Для этого применяют штабелеукладчики ДШ-1.
Форматная обрезка и шлифование
Для обрезки плит используем станок ДЦ-8.
Производительность станка П, м3/ч, определяем по формуле
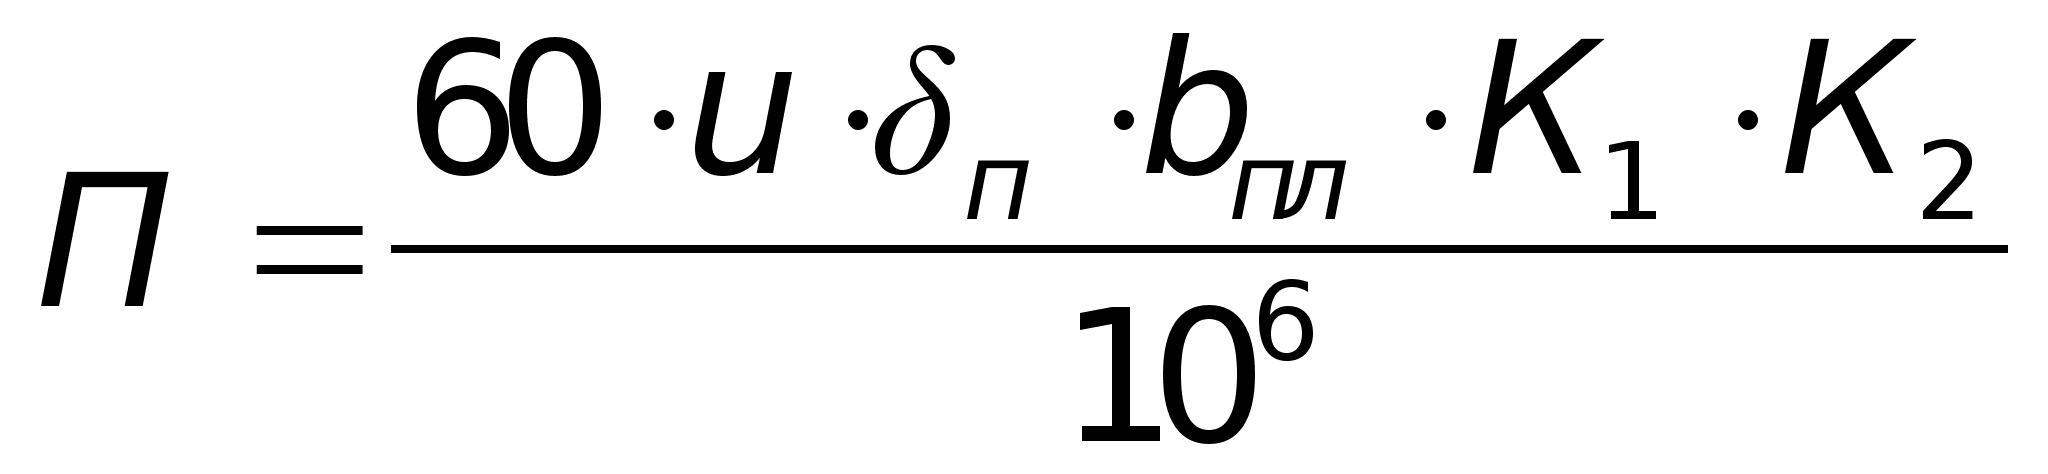 ,
(38)
где u- скорость подачи, м/мин;
пл и bпл- соответственно толщина и ширина обрабатываемых
плит, мм;
К1- коэффициент использования станка, К1=0,9;
К2- коэффициент использования рабочего времени, К2=0,95.
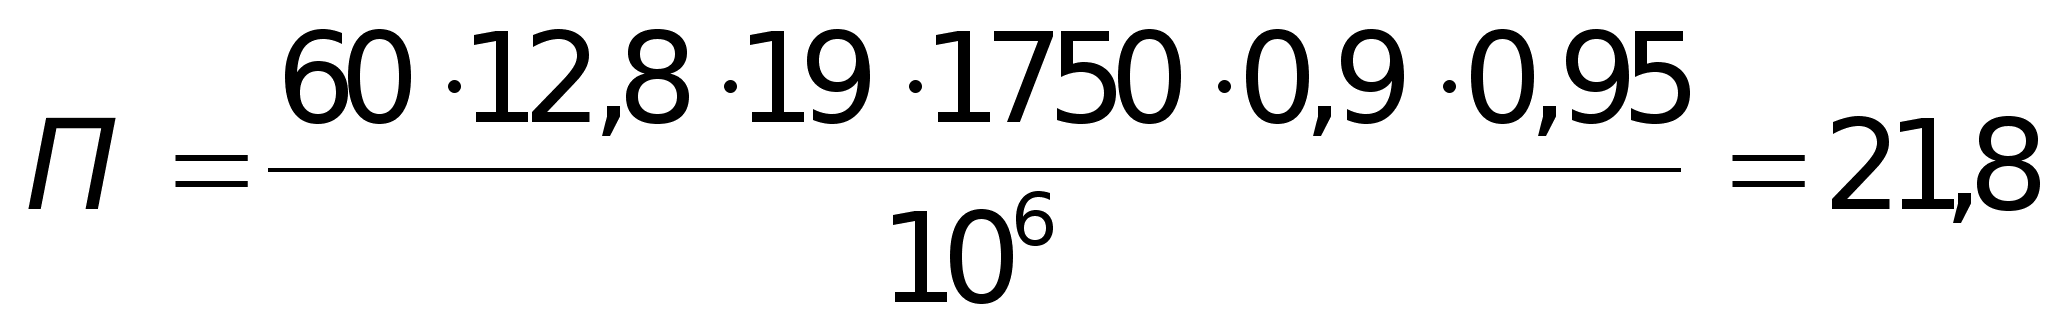
Примем 1 обрезной станок .
Загрузку станка проверяем по формуле (33)
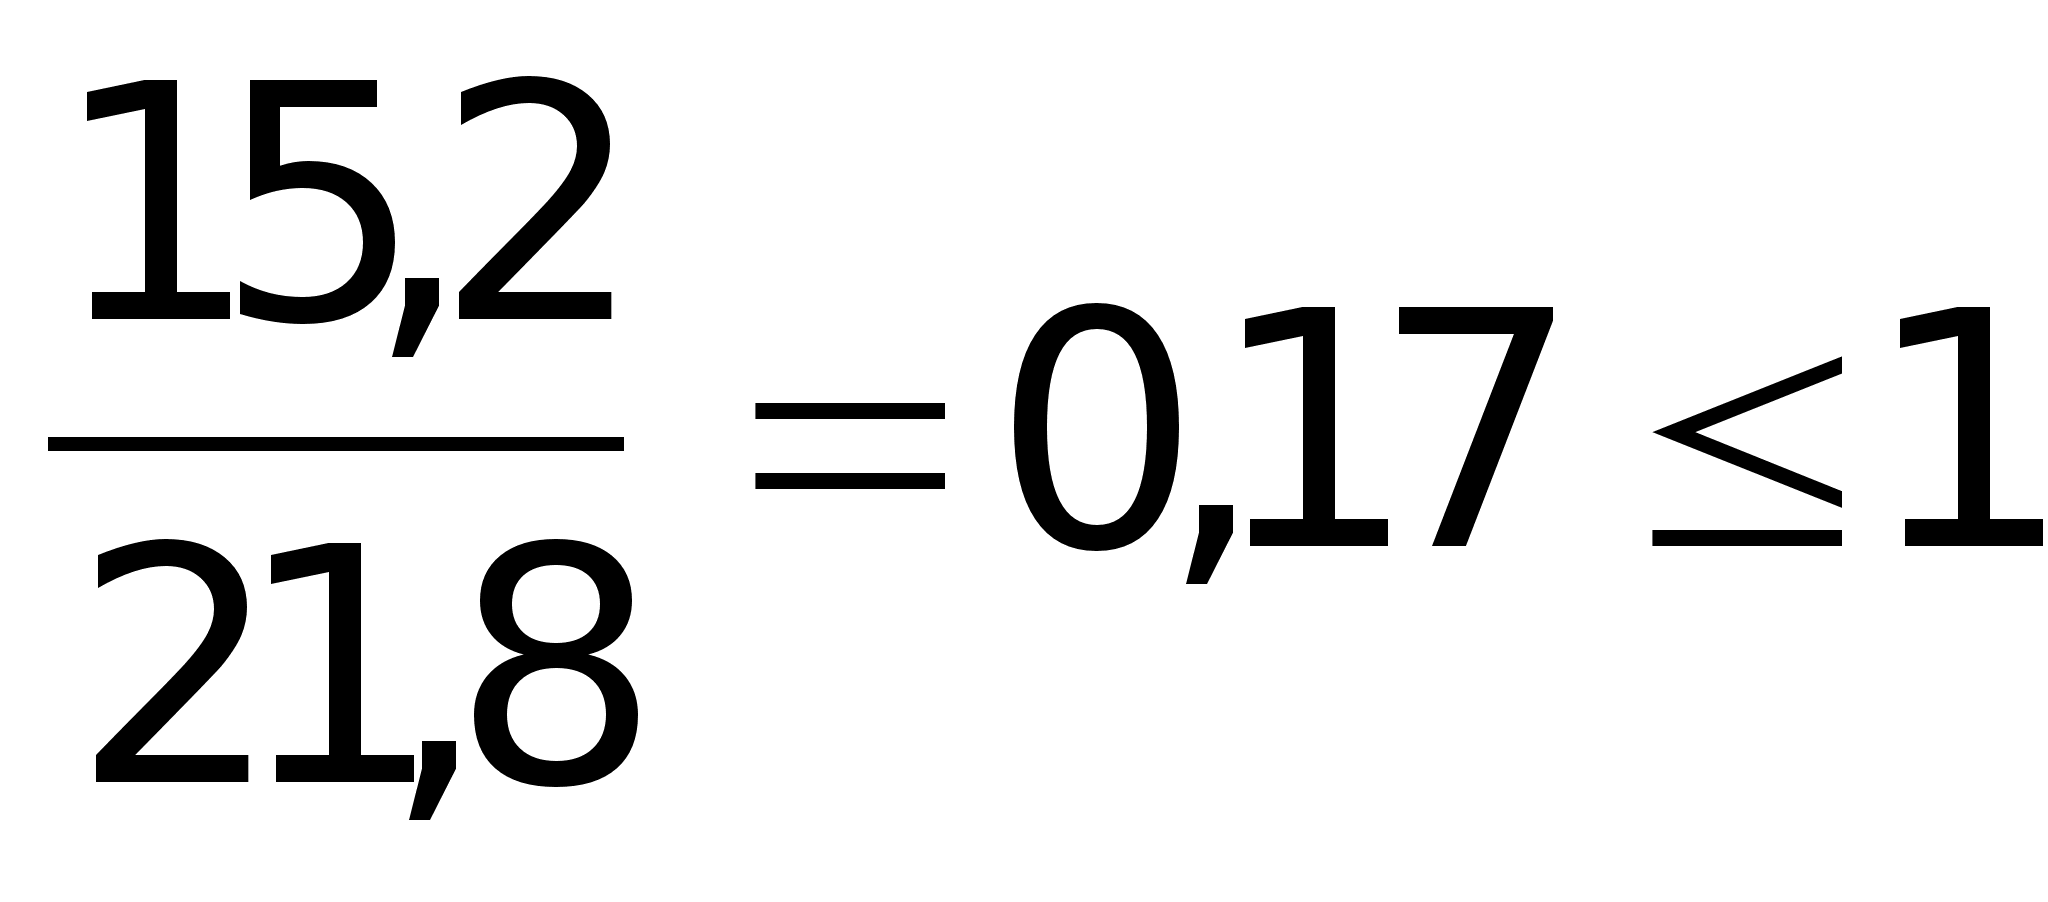
Для шлифования плит применяем линию шлифования ДЛШ-50, производительностью 50 тыс. м3/год.
Производительность шлифовальной линии Пл, м3/ч, линии определяем по формуле (38)
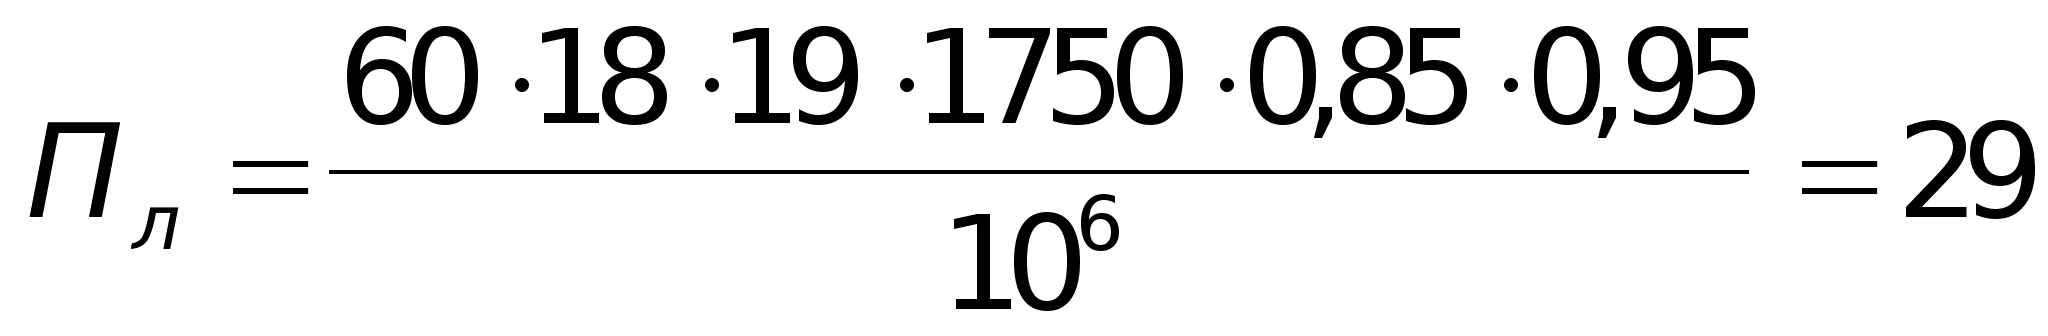
Загрузку линии определяем по формуле (33)
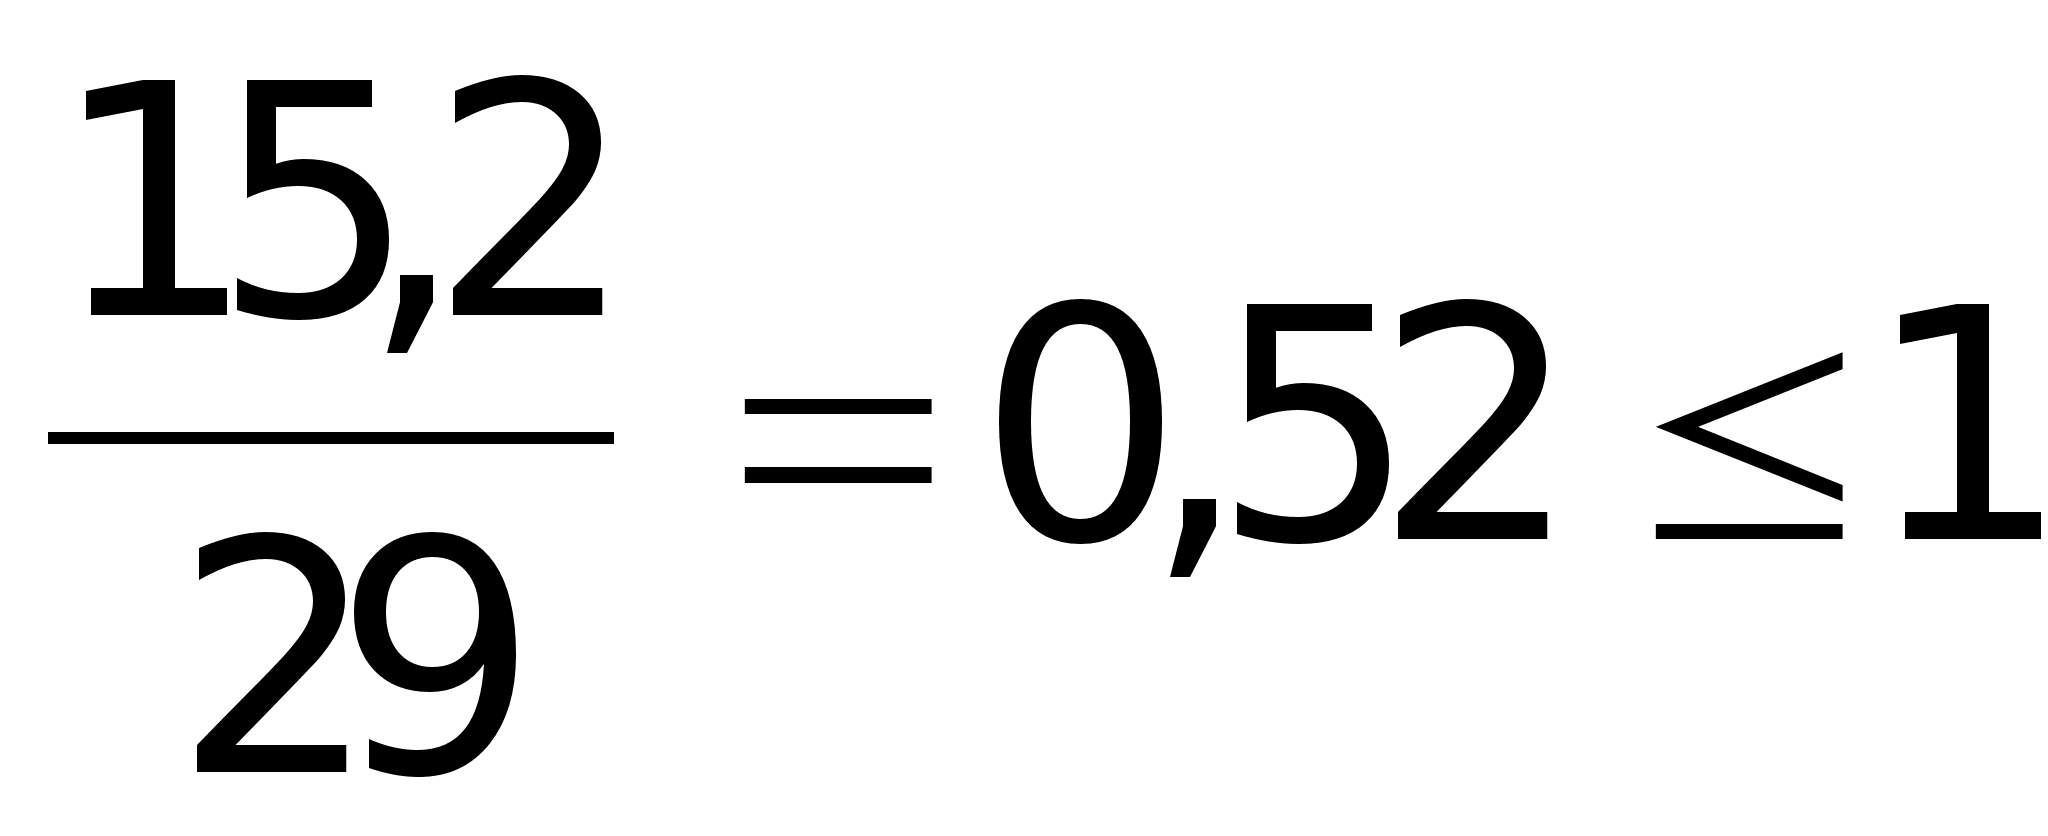
Примем 1 шлифовальную линию.
Промежуточная выдержка и хранение плит на складе
От линии шлифования и сортировки пачки плит высотой до 600 мм перевозят автопогрузчиками на склад, где укладывают в штабели высотой до 4,5 метров.
Площадь для выдержки или хранения плит Fпак, м2, определяется по формуле
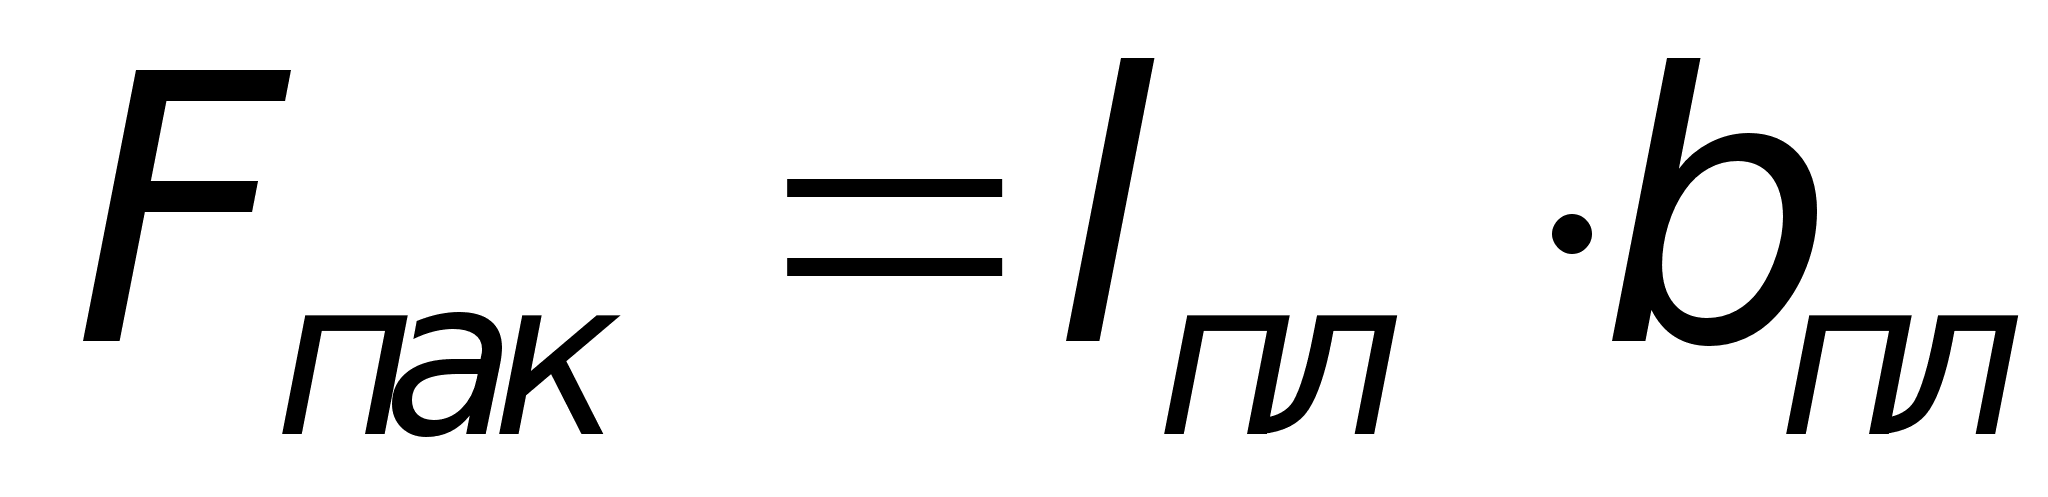 ,