Технология сборки и монтажа печатных плат
Ділянка виготовлення печатних плат оснащується горизонтально замкненим конвейєром періодичної дії.
Робочі місця постачають деталями і матеріалами двічі за зміну, а точніше до початку роботи і в обідню перерву. Ці матеріали поступають на робочі місця із загальноцехової матеріальної комори. Безперервну роботу ділянки забезпечують необхідним заставленням в коморах, величина якого визначається характером виробництва.
Настільні ручні пристрої використовують для підготовки елементів малого застосування, а напівавтомати і автомати – для елементів широкого застосування.
Лудження виконують на напівавтоматичному обладнанні для пайки типа АП-4 (серійне виробництво), або у ваннах для лудження (дрібносерійне).
Складні плати з складально-монтажної дільниці поступають в окремі пайки, де роблять:
а) пайку плат на обладнанні АП-4 з наступною пайкою на робочому
місці не пропаяних місць;
б) промивку плат;
в) перевірку якості пайки і монтажу кваліфікованими працівниками
та контролерами.
Готові плати поступають в комору готових виробів.
Додаток 1
Фази процесу пайки
 повітря
окисний
шар
основний
метал
 флюс
 змащування
окисленої
поверхні металу
флюсом
основний
метал
відновлена
поверхня металу
основний
метал
 рідкий
припой
змащування
припоєм металічної
поверхні
основний
метал
 припой
зона
сплавлення
основний
метал
Додаток 2
Методи паяння




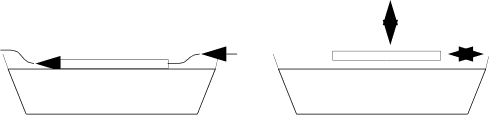
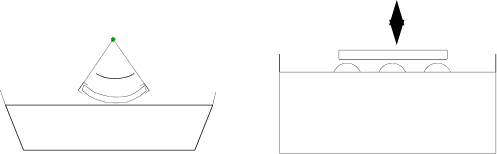
а) б)
в) г)
д) е)






є) ж)
а – пайка зануренням з вертикальним переміщенням;
б – пайка зануренням з нахилом плати;
в – пайка протягуванням;
г – пайка із застосуванням коливального руху;
д – пайка зануренням з маятниковим рухом плати;
е – пайка методом sylvania;
є – каскадна пайка;
ж – пайка хвилею по принципу стікання припою.
Додаток 3
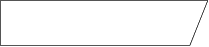
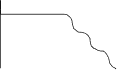
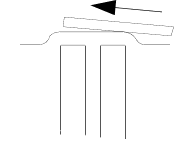
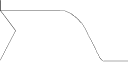
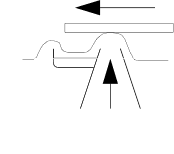
Профілі хвилі при паянні хвилею

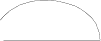




а) б)



в) г)



д) е)
а – дугова хвиля; г – плоска хвиля;
б – дельта-хвиля; д – плоска хвиля;
в – відбита хвиля; е – вторинна хвиля.
Додаток 4
Штучні норми часу та час на складання і монтаж
Штучна норма часу
Розрахунок норм часу на операції складання і монтажу розраховується по формулі:
ТШТ = ТОП * К (хв.) , (1)
де ТШТ – штучний час на виконання операції; ТОП – оперативний час; К – коефіцієнт, що передбачає підготовчо-заключний час та час на організаційно-технічне обслуговування робочого місця, відпочинок і особисті потреби.
При розрахунках норм штучного часу на регулювання і контроль в формулі (1) вводиться коефіцієнт КІ, що враховує час на виявлення і ремонт дефектів регулювальником в процесі регулювання виробу, тобто формула (1) набуває наступного вигляду:
Тшт = Топ * КІ * КП (хв.) (2)
Підготовчо-заключний час, час на організаційно-технічне обслуговування робочого місця, відпочинок і особисті потреби
Таблиця 1
| № | Найменування елементів затрат робочого часу | Зміст роботи | Час в процентах від оперативного |
| 1 | 2 | 3 | 4 |
| 1 | Підготовчо-заключний час |
а)Отримання завдання на зміну, технічної документації, інструменту і матеріалів; б)Ознайомлення з кресленнями і інструкціями. Наладка обладнання і приладів; в)Здача роботи, інструменту і оформлення документів. |
2,0 |
Продовження таблиці 1
| 1 | 2 | 3 | 4 |
| 2 | Організаційно-технічне обслуговування робочого місця і т.ін. |
а)Розкладення і прибирання інструменту і пристроїв на початку, на протязі та в кінці зміни; б)Підналадка, калібровка і перевірка приладів і пристроїв на протязі зміни; в)Обмін дефектних матеріалів, електроелементів і деталей протягом зміни; г)Отримання виробничого інструктажу протягом зміни; д)Прибирання робочого місця протягом і після закінчення зміни. |
4,5 |
| 3 | Відпочинок і особисті потреби |
а)Виробнича гімнастика; б)Відпочинок і особисті потреби. |
7,5 |
| Всього в процентах від оперативного часу | 14 | ||
|
Коефіцієнт до оперативного часу – КП = 1+К |
1,14 | ||
Примітка. В даному випадку підготовчо-заключний час визначено у відсотках від оперативного часу, так як він складає незначну частину робочого часу і являється постійним при виконанні робіт, передбачених нормативами.
Таблиця 2
-
Розмір партій плат, шт. Поправний коефіцієнт КІ
300 … 1000
1,0 150 … 300 1,1 50 … 150 1,2
Заготівка монтажних проводів
Зміст роботи
1. Відмотати необхідну довжину проводу і вирівняти.
Відміряти задану довжину проводу по лінійці або зсунути кінець проводу до кінця ножиць.
Взяти ножиці, відрізати провід, відкласти ножиці і провід або натиснути ричаг ножиць і відрізати провід.
Час на заготовку монтажних проводів
Таблиця 3
| Параметри дроту | Ручні ножиці | Важільні ножиці | Педальні ножиці | |||
| Довжина заготовки, мм | ||||||
| 30 | 100 | 30 | 100 | 30 | 100 | |
| Час на один провід, хв. | ||||||
|
Неізольований Ж0,2 |
0,068 | 0,063 | 0,046 | 0,061 | — | — |
|
Неізольований Ж0,5 |
0,065 |
0,070 |
0,051 | 0,057 | — | — |
|
Ізольований Ж0,2 |
0,054 | 0,065 | 0,043 | 0,052 | 0,038 | 0,048 |
|
Ізольований Ж0,5 |
0,060 | 0,072 | 0,047 | 0,057 | 0,045 | 0,054 |
|
Багатожильний Ж0,5 |
0,066 | 0,079 | 0,052 | 0,063 | 0,047 | 0,057 |
|
Багатожильний Ж1,0 |
0,073 | 0,087 | 0,057 | 0,068 | 0,052 | 0,060 |
Зняття ізоляції
Зміст роботи
1. Взяти провід і відповідний інструмент.
2. Зачистити кінець проводу на потрібну довжину.
3. Відкласти провід.
Час на зняття ізоляції
Таблиця 4
| Спосіб зачистки | Діаметр проводу, мм | ||||
|
Ј 0,06 |
0,06…0,1 | 0,1…0,25 | 0,25…0,5 | 0,5…1,0 | |
| Зачистка одного кінця, хв. | |||||
| Наждачний папір | 0,067…0,144 | 0,060…0,108 | 0,060…0,090 | 0,042…0,103 | 0,067…0,144 |
| Електроопалювачем і наждачним папером | 0,084…0,199 | 0,076…0,178 | 0,071…0,205 | 0,079…0,113 | 0,101…0,144 |
| Скальпелем | 0,109 | 0,084 | 0,070 | 0,108 | 0,140 |
Лудження
Зміст роботи
1.Взяти провід і відповідний інструмент.
2.Зачистити кінець проводу на потрібну довжину.
3.Відкласти провід.
Час на лудження
Таблиця 5
| Кількість обслугов | Діаметр виводів, мм | |||
| Тип дроту | Довжина | уючих | 0…0,2 | 0,2…0,5 |
| електроелементу | лудіння, мм | виводів деталі | Час лудіння однієї деталі, хв. | |
| Оголений одножильний провід | 0…10 | 1 | 0,134 | 0,124 |
| 2 | 0,199 | 0,179 | ||
| Багатожильний провід | 0…10 | 1 | 0,139 | 0,129 |
| 2 | 0,209 | 0,189 | ||
| Виводи радіолементів | 0…10 | 1 | 0,134 | 0,124 |
| 2 | 0,199 | 0,179 | ||
| 3 | 0,254 | 0,224 | ||
Примітка. При використанні пінцету до табличного часу треба додавати 0.029 хв.
Підготовка електроелементів до монтажу
Зміст роботи
1.Взяти електроелемент і відповідний інструмент.
2.Продивитись, виправити, зачистити і т.ін.
3.Відкласти електроелемент і інструмент.
Час на підготовку електроелементів до монтажу
Таблиця 6
| Найменування |
Діаметр виводів, |
Кількість оброблюваних виводів | ||
| прийому | Інструмент | мм | 2 | 3 |
| Час на один елемент, хв. | ||||
| Вирівнювання виводів | Вручну | 0,2…0,5 | 0,056…0,066 | 0,066…0,081 |
| Пінцет | 0,2…0,5 | 0,095…0,105 | 0,110…0,125 | |
| Зачистка виводів | Наждачний папір | 0,2…0,5 | 0,176…0,136 | 0,246…0,186 |
| скальпель | 0,2…0,5 | 0,155…0,115 | 0,200…0,155 | |
| Обрізка виводів | Ножиці | 0,2…0,5 | 0,064…0,074 | 0,079…0,094 |
Установка деталей і електроелементів на плату
Зміст роботи
1. Взяти в коробці деталь або електроелемент і роздивитись.
При необхідності попередньо розправити виводи і нанести шар клею на основу деталі електроелементу або місце їх встановлення на плату.
Встановити деталь або електроелемент на плату одним із наступних способів:
а) накласти виводами на контактні площадки плати, покриті
контактором або без нього;
б) накласти основою на плату із суміщенням виводів з
контактними площадками плати;
в) пропустити виводи в отвори плати або основою в гніздо плати.
При необхідності підігнути виводи з іншої сторони плати.
Час на установку деталей і електроелементів на плату
Таблиця 7
| Найменування деталей і електроелементів | Кількість виводів | Спосіб встановлення однієї деталі | Час встановлення, хв. |
| 1 | 2 | 3 | 4 |
| Штирі, стійки, пелюстки і т.ін. | 1 | Накладання на плату | 0,068…0,085 |
| В отвори плати | 0,078…0,098 |
Продовження таблиці 7
| 1 | 2 | 3 | 4 |
| Перемички з дроту діаметром | 2 | В паз плати | 0,083…0,105 |
| до 0,5 мм і т.ін. | Накладанням на плату | 0,093…0,118 | |
| Основою з виводом на контакт плати | 0,096…0,151 | ||
| Торцем виводів на контакти плати | 0,118…0,151 | ||
| Основою на контакт плати, покритий контактолом | 0,113…0,150 | ||
| Резистори | 2 | Виводами на контакти плати, покриті контактолом | 0,138…0,178 |
| Виводами в отвори плати | 0,138…0,168 | ||
| Виводами в отвори, загинаючи виводи з іншої сторони плати | 0,223…0,278 | ||
| Основою в гніздо плати для каркасу | 0,123…0,143 | ||
| Виводами в отвори плати або каркасу | 0,183…0,223 | ||
| Транзистори (діаметром до 0,5 мм) | 3 | Виводами в отвори плати або каркасу, загинаючи виводи з іншої сторони плати | 0,303…0,373 |
| 2 | Виводами в контактні отвори | 0,108…0,148 | |
| 4 | плати | 0,138…0,178 | |
| Планки, основи, | 6 | 0,168…0,218 | |
| дроселі, трансформатори | 8 | 0,198…0,258 | |
| (з жорсткими виводами | 2 | Виводами в контактні отвори | 0,198…0,248 |
| діаметром до 0,5 мм) | 4 | плати, загинаючи виводи з | 0,288…0,368 |
| 6 | іншої сторони плати | 0,378…0,488 | |
| 8 | 0,468…0,608 |
Продовження таблиці 7
| 1 | 2 | 3 | 4 |
|
Діодні матриці, катушки, дроселі, |
2 | В паз основою, вирівнявши і намазавши клеєм виводи | 0,228…0,248 |
| тороїдальні трансформатори | 2 | На плату, | 0,248…0,275 |
| 4 | вирівнявши виводи і | 0,328…0,361 | |
| (з гнучкими проводами) | 6 | намазавши клеєм | 0,408…0,448 |
| 8 | основу | 0,488…0,535 |
Пайка кінців перемичок і виводів електроелементів
Зміст роботи
1. Взяти електропаяльник, набрати припою.
2. Припаяти кінець перемички або вивід електроелементу.
Відкласти електропаяльник.
Пайка кінців перемичок і виводів електроелементів
Таблиця 8
| Характеристика пайки | Діаметр пайки, мм | Час паяння, хв. |
| 1 | 2 | 3 |
| Пайка виводів електроелементів і кінців перемичок | 0,2 | 0,129…0,159 |
| накладених на контакти плати | 0,5 | 0,140…0,185 |
| Пайка кінців перемичок і виводів електроелементів | 0,2 | 0,144…0,179 |
| введених в отвори плати | 0,5 | 0,164…0,207 |
| Пайка кінців перемичок і виводів електроелементів | 0,2 | 0,159…0,199 |
| приєднаних до пелюстків або штирів | 0,5 | 0,179…0,226 |
| Пайка перемичок які проходять через пелюстки | 0,5 | 0,119…0,146 |
| Пайка торців електроелементів, накладених | 2 | 0,124…0,152 |
| на контакти плати | 4 | 0,154…0,196 |
Продовження таблиці 8
| 1 | 2 | 3 |
| Пайка виводів діодної матриці до контактів плати | 0,05 | 0,114…0,139 |
| Пайка виводів тороїдальних | ||
| трансформаторів | 0,1 | 0,169…0,212 |
| до контактів плати |
Примітка. Хвильова пайка:
кріплення печатних плат в каретці – 0.136 хв.
встановлення кареток на конвейєр пайки і хвильова пайка – 0.027 хв.
зняття кареток з конвейєрі пайки – 0.027 хв.
При використанні пінцету або спеціального тепловідвідника до табличного часу добавити 0,029 хв. на дію “Взяти і відкласти пінцет (тепловідвідник)”.
Час на прийоми, які зустрічаються при регулюванні
Таблиця 9
| № | Зміст роботи | Штучний час, хв. | |
| 1 | 2 | 3 | |
| 1 | Встановити струм (напругу) реостатом, потенціометром, ЛАТРом, контролюючи по приладу | 0,18 | |
| 2 | Подати частоту від генератора | Встановлюючи лімбом генератора | 0,25 |
|
з рівнем ХMIN (напругою V вольт) |
Контролюючи частотоміром хвилеміром | 0,52 | |
| 3 | Повертаючи регулятор потенціометра вправо і вліво, визначити межу потенціометра | 0,25 | |
| 4 | Встановити на магазині затухань (опорів, конденсаторів) рівень (опору, ємності), обертаючи 6 курбелей | 0,32 | |
| 5 | Встановити на вказівнику рівня необхідний рівень ручкою “регулятор виходу генератора” або обертаючи вісь движка потенціометру на платі | 0,20 | |
| 6 | Заміряти частоту частотоміром в потрібній точці плати | 0,25 | |
Продовження таблиці 9
| 1 | 2 | 3 |
| 7 |
Підключити осцилограф до потрібної точки плати, проглянути форму кривої, впевнившись в наявності імпульсу – відключити |
0,72 |
| 8 | Переключити ключ, перемикач, натиснути кнопку, перевірити візуально покази приладів, тумблер запалення (погашення) сигнальної лампочки, спрацювання реле | 0,17 |
| 9 | Обертаючи обмежуючі гвинти, відрегулювати спрацювання реле в заданих межах | 0,50 |
| 10 | Виміряти спотворення імпульсів, які вносять ПТНВ згідно інструкції | 2,25 |
Час на прийоми складально-монтажних робіт,
яку зустрічаються при регулюванні
Таблиця 10
| Найменування | Зміст роботи | Штучний час, хв. | ||
| Встановити | Зняти | |||
| Перемички | Подвійні | Взяти перемичку, встановити | 0,09 | 0,02 |
| типу “Ліра” | Потрійні | Зняти перемичку, відложити | 0,21 | 0,07 |
| Жорстка перемичка | Взяти перемичку, припаяти | 0,47 | 0,25 | |
| Опір навантаження | Взяти (зняти) опір, встановити (відложити) | 0,08 | 0,04 | |
| Кварц. Радіолампи | Взяти (зняти) кварц (радіолампу), встановити (відложити) | 0,22 | 0,15 | |
| Екран для радіоламп | Взяти екран, надіти на радіолампу. Зняти екран, відкласти | 0,07 | 0,05 | |
| Штемпельовані плати | Взяти штемпель, проштемпелювати плату. Відкласти штемпель | 0,10 | — | |
| Зав’язування плат | Взяти провід (шпагат), протягнути в отвір двох плат, зв’язати плати | 0,25 | — | |
| Мiкросхеми | —— | 0,135…0,210 | ||
Підготовчо-заключний час при регулюванні і контролю
Таблиця 11
| Зміст роботи | Час, хв. |
| Отримання і здача роботи, наряду, документації | 3,0 |
| Отримання інструменту | 2,0 |
| Ознайомлення з документацією і роботою, отримання інструктажу | 9,2 |
| Отримання і обмін вибіркових елементів | 3,0 |
| Всього на партію | 17,2 |
| Всього в процентах від оперативного часу | 4,1 |
Час на організаційно-технічне обслуговування робочого місця, відпочинок і особисті потреби
Таблиця 12
| Вид затрат | Зміст роботи | % від оперативного часу |
| Підготовка приладів й стендів на початку зміни до | ||
| Операційно-технічне | роботи, наладка, калібрування і перевірка приладів | |
| обслуговування | на протязі зміни. Підготовка і прибирання | 2,9 |
| інструменту, з’єднувальних кабелів до початку і кінця | ||
| зміни. Прибирання робочого місця на протязі зміни | ||
| Відпочинок і особисті потреби | Відпочинок і особисті потреби (включаючи активний відпочинок – виробничу гімнастику) | 5,1 |
| Всього у відсотках до оперативного часу | 8,0 | |
Список використаної літератури
Гусєв В.П. "Технологія радіоапаратбудування". М.:"Вища школа"–1972р.
“Нормативи часу на виготовлення апаратури на мікроелементах (серійне виробництво ).”Науково-дослідний інститут економіки і інформації по радіоелектроніці. Москва 1971р.
“Нормативи часу на наладко-регулювальні роботи радіотехнічних виробів.” Підприємство а/с В-8916.1984р.
Нормативи часу на регулювальні роботи апаратури далекого зв’язку (блоки, плати). Науково-дослідний інститут економіки і інформації по радіоелектроніці. Москва 1974р.
Посібник по курсовому та дипломному проектуванню по курсу “Технологія приладобудування” розділ “розрахунок технологічно обгрунтованих норм часу на складання і монтаж печатних плат” для студентів спеціальності “Приладобудування” усіх форм навчання (Уклад. В.М.Лукашенко.-Черкаси: ЧІТІ, 1997.-44с.)