АТП на 350 автомобилей
V – Выбор режима резания, расчёт основного и вспомогательного времени.
Переход первый.
Назначаем глубину резания t=2 мм, т.е. снимаем весь припуск за один проход (i=1) t=h.
Из табл. 20 [5] по характеру обработки С1-С3 и диаметра до 60 мм выбираем подачу S=0,25 мм/об. Скорость резания выбираем из табл.21 [5] при S=0,25 мм и t=2 мм табличная скорость резания v=70 м/мин. Выбранная скорость резания дана из условия обработки углеродистой конструкционной стали с временным сопротивлением sв=65 Н/мм2, из табл. "Механические свойства материалов" [5] находим, что для стали марки 45 соответствует предел прочности (временное сопротивление) sв=60 Н/мм2. Поправочный коэффициент выбираем из табл.12 [5] , для sв=60 Н/мм2. Км – составляет 1,31.
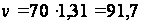 м/мин.
Определяем частоту вращения Принимаем по табл.37 [5] n=960 мин-1.
Расчёт основного и вспомогательного времени
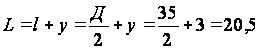 ,
где у-величина врезания и перебега по табл.38 [5].
По табл.43 [5] время на установку и снятие детали при точении в самоцентрирующемся патроне с выверкой по мелку при массе до 5 кг Тву=0,55 мин.
По табл.44 время для подрезки торцов на станке с высотой центров 200 мм Твп=0,2 мин.
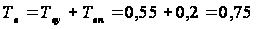 мин.
Переход второй.
Глубина резания t=h=2 мм (i=1).
Подача по табл. 20 [5] S=0,4 мм/об.
Табличная скорость резания (табл.21 [5]) v=53 м/мин.
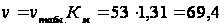 м/мин.
Частота
вращения
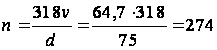 мин-1.
Принимаем n=305 мин-1.
Основное
время
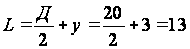 ,
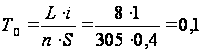 мин.
Вспомогательное
время
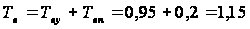 мин.
Переход второй А.
Основное время центровки детали по табл.42 при диаметре детали до 40 мм (35) составляет Т0=0,08 мин. Вспомогательное время связанное с проходом (по табл.44 [5]) Тв=0,6 мин.
Переход третий.
Припуск
на обработку
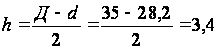 мм.
Глубина резания t=h, т.е. i=1.
Подача для t=3,4 мм и диаметра обработки 35 мм из табл.8 [5] S=0,3 мм/об., скорость резания vт из табл.10 [5] для данных t и S составляет 52 м/мин.
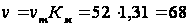 м/мин.
Частота
вращения
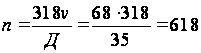 мин-1.
Принимаем n=480 мин-1.
Основное
время
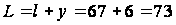 мм,
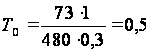 мин.
Вспомогательное время согласно табл.44 [5] при работе на станке с высотой центров 200 мм, и при обработке по IV-V классам точности Тв=0,5 мин.
Переход четвёртый.
Припуск
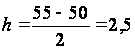 мм;
t=2,5 м;
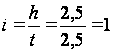 .
Из табл.10 [5] для глубины резания t=2,5 мм и диаметра обработки до 56 мм (55 мм) выбираем подачу S=0,5 мм/об.
Скорость
резания
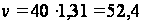 м/мин.
Частота
вращения
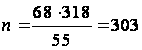 мин-1.
Принимаем n=305 мин-1.
Основное
время
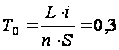 мин.
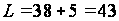 мм,
Вспомогательное время согласно табл.44 [5] Тв=0,5 мин.
Переход пятый.
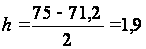 мм;
t=1,9; i=1.
По табл.10 [5] принимаем подачу S=0,6 мм/об.
Скорость резания при данных S и t по табл.21
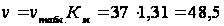 м/мин.
Частота
вращения
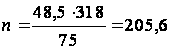 мин-1.
Принимаем n=185 мин-1.
Основное
время
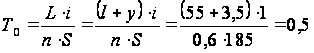 мин.
Вспомогательное время по табл.44 [5] Тв=0,5 мин.
Переход шестой.
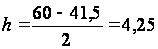 мм;
t=4,25 мм;
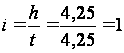 .
По табл.10 [5] для данных t и диаметра принимаем подачу S=0,4 мм/об.
По табл.21 [5]
для данных t
и S выбираем
табличную
скорость резания
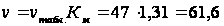 м/мин.
Частота
вращения
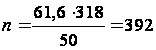 мин-1.
Принимаем n=380 мин-1.
Основное
время
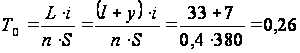 мин.
Вспомогательное время по табл.44 [5] Тв=0,5 мин.
Переход седьмой.
Весь припуск снимаем за 1 проход, т.е. h=t=2 м и i=1.
Из табл. 20 при характере обработки С1-С3 и данном диаметре выбираем подачу S=0,25 мм/об.
Скорость резания при даннях S и t
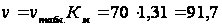 м/мин.
Частота
вращения
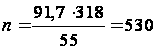 мин-1.
Принимаем n=480 мин-1.
Основное
время
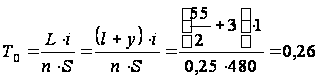 мин.
Вспомогательное
время
мин.
Переход седьмой А по расчётам полностью аналогичен второму переходу.
t=h=2 мм; i=1; S=0,4 мм/об; v=69,4 м/мин; n=305 мин-1; Т0=0,1 мин; Тв=1,15 мин.
Переход восьмой.
Основное время центровки детали по табл.42 [5] при диаметре детали до 80 мм (55) составляет Т0=0,08 мин. Вспомогательное время связанное с проходом (по табл.44 [5]) Тв=0,6 мин.
Переход девятый.
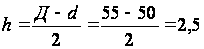 мм;
t=2,5 мм;
.
По табл.10 для данных диаметра и t выбираем подачу S=0,5 мм/об.
По табл.21 [5] скорость резания при данных t и S
м/мин.
Частота
вращения
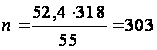 мин-1.
Принимаем n=305 мин-1.
Основное
время
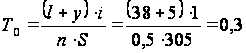 мин.
Вспомогательное время согласно табл.44 [5] Тв=0,5 мин.
Переход десятый.
Так как расчёт этого перехода полностью аналогичен расчёту шестого перехода, то мы приводим данные шестого перехода: h=t=4,25 мм; i=1; S=0,4 мм/об.; v=61,6 м/мин., n=392 мин-1; Т0=0,26 мин; Тв=0,5 мин.
Переход одиннадцатый.
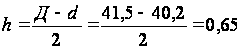 мм;
t=0,65 мм;
i=1.
По табл.10 [5] для данных t и диаметра подача составляет S=0,2 мм/об.
По табл.21 [5] скорость резания при данных t и S
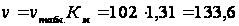 м/мин.
Частота
вращения
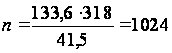 мин-1.
Принимаем n=960 мин-1.
Основное
время
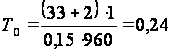 мин.
Вспомогательное время согласно табл.44 [5] составляет Тв=0,5 мин.
Переход двенадцатый.
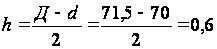 мм;
t=0,6 мм;
i=1.
Согласно табл.10 [5] подача составляет S=0,2 мм/об.
По табл.21 [5]
при данных t
и S скорость
резания
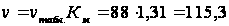 м/мин.
Частота
вращения
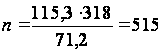 мин-1.
Принимаем n=480 мин-1.
Основное
время
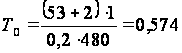 мин.
Вспомогательное время согласно табл.44 [5] составляет Тв=0,5 мин.
Переход тринадцатый.
При проточке фасок работа производится с ручной переменной подачей и без изменения числа проходов предыдущей обработки.
Основное время по табл.40 при диаметре детали до 80 мм (70 мм) и ширине фаски 4 мм составляет: Т0=0,3 мин.
Вспомогательное время по табл.44 связанное с проходом при работе на станке с высотой центров 200 мм Тв=0,07 мин.
Переход четырнадцатый.
При проточке фасок работа производится с ручной переменной подачей и без изменения числа проходов предыдущей обработки.
Основное время по табл.40 [5] Т0=0,3 мин.
Вспомогательное время по табл.40 [5] Тв=0,07 мин.
Переход пятнадцатый.
Глубину резания принимаем равную ширине резца: h=t=2 мм.
По диаметру детали и материалу детали по табл.24 [5] принимаем подачу S=0,12 мм/об.
Скорость резания (табл.24 [5])
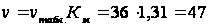 м/мин.
Частота
вращения
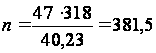 мин-1.
Принимаем n=380 мин-1.
Основное
время
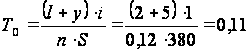 мин.
Вспомогательное время согласно табл.44 [5] составляет Тв=0,2 мин.
Переход шестнадцатый.
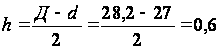 мм;
t=0,6 мм;
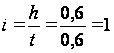 .
При t до 1 мм и диаметру до 40 мм выбираем подачу S=0,15 мм/об.
Скорость резания при S=0,15 мм/об. и t=0,6 мм
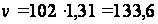 м/мин.
Частота
вращения
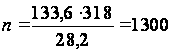 мин-1.
Принимаем n=1200 мин-1.
Основное
время. Величина
врезания и
перебега по
табл.38 [5] для t=0,6 мм
составляет
2 мм
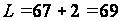 мм,
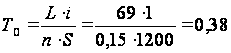 мин.
Вспомогательное время согласно табл.44 [5] составляет Тв=0,5 мин.
Переход семнадцатый.
Так как расчёт этого перехода полностью аналогичен расчёту одиннадцатого перехода, то мы приводим данные одиннадцатого перехода: h=0,65 мм; t=0,65 мм; i=1; S=0,2 мм/об.; v=133,6 м/мин., n=960 мин-1; Т0=0,24 мин; Тв=0,5 мин.
Переход восемнадцатый.
Так как расчёт этого перехода полностью аналогичен расчёту четырнадцатого перехода, то мы приводим данные четырнадцатого перехода. При проточке фасок работа производится с ручной переменной подачей и без изменения числа проходов предыдущей обработки; Т0=0,3 мин; Тв=0,07 мин.
Переход девятнадцатый.
При проточке фасок работа производится с ручной переменной подачей и без изменения числа проходов предыдущей обработки.
Основное время по табл.40 [5] Т0=0,3 мин.
Вспомогательное время по табл.44 [5] Тв=0,07 мин.
Переход двадцатый.
При проточке фасок работа производится с ручной переменной подачей и без изменения числа проходов предыдущей обработки.
Основное время по табл.40 [5] Т0=0,3 мин.
Вспомогательное время по табл.44 [5] Тв=0,07 мин.
Переход двадцать первый.
Глубину резания принимаем равную ширине резца: h=t=2 мм.
По диаметру детали по табл.24 [5] принимаем подачу S=0,12 мм/об.
Скорость резания согласно табл.24 [5]
м/мин.
Частота
вращения
мин-1.
Принимаем n=380 мин-1.
Основное
время
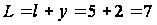 мм,
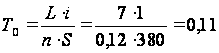 мин.
Вспомогательное время согласно табл.44 [5] составляет Тв=0,2 мин.
Определяем полное основное время:
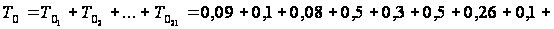
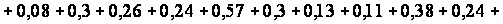
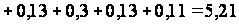 мин.
Определяем полное вспомогательное время:
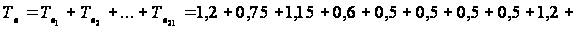
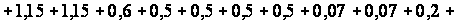
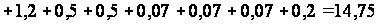 мин.
Оперативное время:
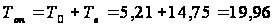 мин.
Дополнительное время.
Не рассчитываем, т. к. данную деталь изготавливаем в единичном экземпляре, т.е. применяем штучное производство.
Подготовительно-заключительное время: для станка с высотой центров 200 мм и простой подготовке к работе: Тпз=9 мин.
Общая норма времени.
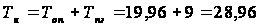 мин.
Вторая операция. Фрезерная обработка I – Устанавливаем технологическую последовательность обработки детали.
Установка А (Установить, закрепить, снять).
Фрезеровать паз на Ж27 мм.
II – Выбор оборудования: Вертикальный фрезерный станок 6Н12, N=7,0 кВт.
III – Выбор инструмента: концевая фреза Р9 Ж8 мм. Измерительный инструмент: шаблон.
IV – Выбор приспособлений: призмы, прижимные планки.
V – Выбор режимов резания, расчёт основного и вспомогательного времени.
Переход первый.
Глубина резания равна глубине паза: t=4 мм.
Припуск на сторону равна половине диаметра сверла h=4 мм.
Из табл.73 для глубины паза 4 мм принимаем подачу S=0,04 мм/об.
Из табл.75 принимаем скорость резания v= м/мин и частоту вращения 1500 мин-1.
Основное
время
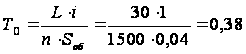 мин.
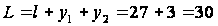 мм,
гдеу1 и у2-величины перебега и врезания, согласно табл.80 [5] составляет 3 мм.
Вспомогательное
время
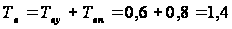 мин.
Третья операция. Фрезерная обработка I – Устанавливаем технологическую последовательность обработки детали.
Установка А (Установить, закрепить, снять).
Фрезеровать зубья начерно на Ж70 мм.
Фрезеровать зубья начисто на Ж70 мм.
II – Выбор оборудования: Горизонтальный фрезерный станок 6Р82Г, N=9,7 кВт.
III – Выбор инструмента: червячная модульная фреза (Ж100, m=4). Измерительный инструмент: шаблон.
IV – Выбор приспособлений: универсальная делительная головка.
V – Выбор режимов резания, расчёт основного и вспомогательного времени.
Переход первый.
Принимаем глубину резания t=4,6 мм и снимаем весь припуск за один проход, т.е. t=h.
i=15 (количеству проходов равно числу зубьев).
Для глубины резания t=4,6 мм при черновой обработке принимаем подачу S=2,8 мм/об и скорость резания v=52,08 м/мин.
Частота
вращения
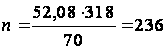 мин-1.
Принимаем n=102 мин-1.
Основное
время
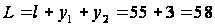 мм,
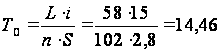 мин.
Вспомогательное
время на проход
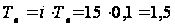 мин.
Переход второй.
Принимаем глубину резания t=4,4 мм и снимаем весь припуск за один проход, т.е. t=h.
i=15.
Для глубины резания при чистовой обработке принимаем подачу S=2 мм/об, скорость резания v=24,5 м/мин и частоту вращения n=18 мин-1.
Принимаем n=102 мин-1.
Основное
время
мм,
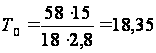 мин.
Вспомогательное
время
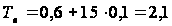 мин.
Определяем полную норму времени на вторую и третью операцию.
Основное
время
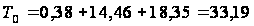 мин.
Вспомогательное
время
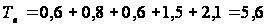 мин.
Оперативное время Дополнительное время (не учитываем, т. к. изготовление данной детали штучное).
Подготовительно-заключительное
время для данных
приспособлений
 мин.
Норма времени
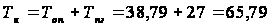 мин.
Четвёртая операция. Шлифовальная обработка I – Устанавливаем технологическую последовательность обработки детали.
Установка А (Установить, закрепить, снять).
Шлифовать начерно на Ж40,07 мм.
Шлифовать начисто на Ж40 мм.
Шлифовать начерно на Ж40,07 мм.
Шлифовать начисто на Ж40 мм.
II – Выбор оборудования: Круглошлифовальный станок станок 3Ц131, N=9,8 кВт.
III – Выбор инструмента: круг абразивный ПП350ґ32ґ127 Э5К; измерительный инструмент: микрометр.
IV – Выбор приспособлений: поводковый патрон, хомутик, центра.
V – Выбор режимов резания, расчёт основного и вспомогательного времени.
Переход первый.
h=0,03 мм.
Из табл.84 [5] выбираем подачу для черновой обработки S=0,08 мм/об.
Скорость резания v=30 м/сек.
Частота
вращения
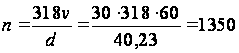 мин-1.
Принимаем n=1300 мин-1.
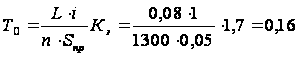 мин.
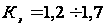 .
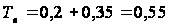 мин.
Переход второй.
h=0,05 мм.
S=0,035 мм/об (табл.86 [5]) для чистовой.
v=30 м/сек.
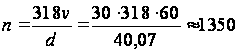 мин-1.
Принимаем n=1300 мин-1.
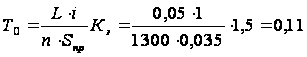 мин.
мин.
5. Безопасность жизнедеятельности
5.1. Охрана окружающей среды
Постоянный рост количества автомобилей оказывает определённое отрицательное влияние на окружающую среду. Миллионы автомобилей загрязняют и отравляют атмосферу отработавшими газами, особенно в крупных городах, где движение транспорта очень интенсивно.
При работе атмосферного двигателя в атмосферу выбрасываются газы, содержащие более шестидесяти компонентов вредных веществ. в том числе токсичные: окись углерода, окислы азота, углеводороды, альдегиды, сажа и др., а при использовании этилированных бензинов – соединения свинца.
Уменьшить токсичность отработавших газов можно применив ряд конструктивных мер:
выборка режимов работы двигателя и регулировки топливной аппаратуры;
поддержание исправного состояния автомобиля в целом;
работы автомобиля на обеднённых смесях и т.п.;
а также специализированными мероприятиями (фильтрацией и нейтрализацией отработавших газов).
С целью уменьшения загрязнения атмосферы совершенствуются существующие двигатели, разрабатываются новые типы и конструкции ранее используемых двигателей, исследуются возможности замены двигателей внутреннего сгорания на другие виды энергетических установок.
На Украине установлены допустимые нормы содержания вредных компонентов в отработавших газах для двигателей автомобилей, выпускаемых промышленностью и находящихся в эксплуатации.
Автомобильный транспорт является также одним из основных потребителей нефтепродуктов. Нефтепродукты, различные кислоты и щёлочи, применяемые в эксплуатации и ремонте автомобильного транспорта, попадая в сточные воды, отравляют водоёмы. Загрязнение воды делает её не только непригодной для использования и наносит непоправимый ущерб всей природной среде, с которой она соприкасается. В нашей стране вопросу охраны природы и в частности охране водных ресурсов придаётся особое значение, осуществляются необходимые меры по предотвращению вредных сбросов загрязнённых сточных вод, применяется различная очистка водоёмов, совершенствуются технологические процессы для экономного расхода воды.
5.2. Охрана труда
5.2.1. Опасные и вредные производственные факторы, сопровождающиеся в работе обслуживающего персонала стенда для испытания коробок передач
Охрана труда – система законодательных социально-экономических, технических, санитарно-гигиенических и организационных мероприятий, обеспечивающих безопасность, сохранение здоровья, работоспособность человека в процессе труда.
Опасный производственный фактор – это производственный фактор, воздействие которого на работающего в определённых условиях приводит к травме или другому внезапному резкому ухудшению здоровья.
Вредный производственный фактор – это производственный фактор, воздействие которого на работающего в определённых условиях приводит к заболеванию или снижению работоспособности, согласно с ССБТ ГОСТ 12.0002 74.
При эксплуатации стенда для испытания коробок передач необходимо рассмотреть все опасные и вредные факторы при работе стенда.
Все опасные и вредные факторы оказывающие влияние на работу стенда представлены в таблице 5.1.
Таблица 5.1.
Опасные и вредные производственные факторы
| Опасные и вредные производственные факторы | Рабочее оборудование | ССБТ, СНиП | |
| 1 | Недостаточная освещённость рабочего места | ГОСТ 12.1.046 85 СНиП II 4 79 "Естественное и искусственное освещение" | |
| 2 | Повышенный уровень вибрации | Электродвигатель | ГОСТ 12.1.012 90 "Вибрационная безопасность" |
| 3 | Повышенный уровень шума на рабочем месте | Электродвигатель | ГОСТ 12.1.030 81* СНиП III 4 80* |
| 4 | Электрический ток | Электродвигатель | ГОСТ 12.1.030 81* СНиП III 4 80* |
Шумозащита при эксплуатации стенда для испытания коробок передач дополнительная не требуется, так как работа электродигателя при данных нагрузках и остального привода не сопровождается шумом с уровнем звукового давления выше 40 дБ. Этот уровень соизмерим с уровнем звукового давления обычного разговора.
5.2.2. Разработка инженерных решений по ограничению воздействий опасных производственных факторов на оператора стенда для испытания коробок передач
При прохождении электрического тока через организм человека или воздействия электрической дуги возникают электротравмы, которые по признаку поражения делятся на электрические удары и травмы.
В первом случае происходит поражение всего организма, особенно, его внутренней части.
Во втором – местное поражение кожи, мышц и других частей тела.
Международные комиссии предполагают ограничить время действия токовой защиты до 0,03 сек. Для токов до 300 мА и принять следующие численные значения:
1 сек. –65 мА;
0,7 сек. –75 мА;
0,5 сек. –100 мА;
0,2 сек. –250 мА.
На основе исследования практического опыта можно принять допустимый интервал времени прохождения электрической цепи через тело человека от 0,01 до 2 сек.
Для обеспечения безопасности при прикосновении к частям электроустановок, не находящихся под напряжением устанавливают защитное заземление.
Рассмотрим расчёт простого заземляющего устройства для установки с напряжением до 1000 В.
Вычисления проводим по методу допустимого сопротивления растеканию тока заземлителей.
Сопротивление
растеканию
тока заземляющего
устройства
находим из
уравнения
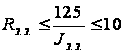 Ом;
где А-расчётный
ток замыкания
на землю.
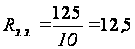 Ом.
Величина сопротивления заземления должна составлять 4 Ом. Следовательно, принимаем дополнительные заземления.
В качестве искусственного заглублённого заземления используем стальные стержни длиной l=2,5 м и диаметром d=0,05 м.
Стержни закладываются вертикально в землю и размещаются в ряд. Между ними должно быть расстояние а:
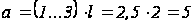 м.
Стержни находящиеся на глубине h=0,75 м, соединены металлической полосой шириной b=0,05 м.
Определяем удельное сопротивление группы по формуле:
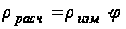 ,
где -удельное
сопротивление
грунта, полученное
измерением;
 -коэффициент
сезонности.
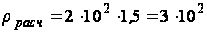 ОмЧм.