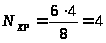Проект станции технического обслуживания с разработкой участка для ремонта ходовой части легковых автомобилей для ГУ санаторий "Приморье" ст. Океанская г. Владивосток
- блокировочное устройство механического переключения раздаточной коробки должно исключать возможность включения понижающей передачи при выключенном переднем мосту.
По карданной передаче:
- при трогании с места, движении и остановке автомобиля в карданной передаче не должно быть шума и вибрации;
- недопустимы деформация и видимые трещины деталей карданной передачи. Зазоры в ее шлицевом соединении и в шарнирах не должны превышать нормы, не должно быть заедания в шлицевом соединении;
- биение карданного вала должно быть в пределах нормы, а несоответствие монтажных меток не допускается.
По ведущему мосту
- в трансмиссии при трогании с места, движении и остановке автомобиля не допускаются стук или шум повышенной громкости (высокого тона);
- температура картера главной передачи при движении автомобиля не должна превышать нормы;
- смещение ведущего моста или углы установки ведущих колес должны быть правильно отрегулированы.
По подвеске:
- при движении автомобиля не должно быть стуков и скрипов в его подвеске, а работоспособность амортизаторов должна соответствовать норме;
- недопустимы трещины на рычагах, поперечине (балке) передней подвески и стабилизаторе поперечной устойчивости. Рычаги, реактивные штанги и другие детали подвески не должны иметь деформаций;
- состояние рессор (пружин), шаровых опор, шарниров резинометаллических и резиновых втулок, подушек, защитных колпаков и чехлов должно соответствовать норме, а углы установки управляемых колес правильно отрегулированы.
По рулевому управлению:
- изменение усилий на ободе рулевого колеса при повороте управляемых колес в любом направлении должно происходить плавно (без рывков и заеданий в рулевом механизме), а суммарный люфт в рулевом управлении не должен превышать предельных значений; максимальный угол поворота должен ограничиваться только устройствами, предусмотренными конструкцией автомобиля. Запрещены перемещения узлов рулевого управления относительно кузова, не предусмотренные конструкцией автомобиля;
- рулевое колесо не должно иметь осевой люфт;
- замок противоугонного устройства должен блокировать рулевой вал только после извлечения ключа зажигания из положения «рулевое колесо блокировано».
По тормозной системе:
- однократное нажатие на педаль тормоза должно обеспечивать эффективное и одновременное торможение колес левой и правой стороны. При полном торможении педаль (рычаг) тормоза не должна доходить до упора, а возвращаться в исходное положение под действием возвратной пружины должна быстро и без заеданий, ее свободный ход должен соответствовать норме;
- трещины дисков и тормозных барабанов не допускаются, а эллипсность (овальность) должна соответствовать норме;
- поверхности накладок тормозных колодок, тормозных барабанов и дисков должны быть чистыми (следы смазки не допускаются). Предельный износ накладок тормозных колодок не допускается;
- детали, узлы и механизмы тормозных систем, относящиеся к элементам гарантированной прочности (тормозная педаль и ее кронштейн, тормозные цилиндры, колодки и накладки тормозные барабаны и диски, трубопроводы и элементы их крепления), не подлежат замене на аналогичные непромышленного изготовления и не соответствующие требованиям предприятий-изготовителей автомобилей;
По электрооборудованию:
- клеммы и полюсные зажимы батареи должны быть очищены и смазаны, вентиляционные отверстия пробок прочищены;
- агрегаты, узлы и приборы системы электрооборудования, освещения, световой и звуковой сигнализации должны быть проверены, исправны и отрегулированы в соответствии с действующими требованиями;
- электропроводка должна быть закреплена, иметь исправную изоляцию и надежный контакт в соединениях;
- автомобиль оснащается только предусмотренными конструкцией внешними световыми приборами. Допускается установка изготовленных промышленностью противотуманных фар и фонарей, а также фонарей заднего хода. Техническое состояние внешних световых приборов должно соответствовать действующим требованиям.
2.3 Технология ремонта передней подвески
2.3.1 Анализ на работоспособность передней подвески Toyota Corona
При движении автомобиля по дороге обеспечиваются относительные перемещения в кинематических парах. От двигателя через шлицы хвостовика передаётся вращательное движения на ступицу колеса . В следствии давления на боковые поверхности шлицов возникает износ, через некоторое время появляются зазоры, что приводят к возникновению вибраций, и затем ведёт к усиленному износу поверхностей. В результате динамических нагрузок происходит откручивание гайки с вала привода колеса . Это приводит к тому, что меняется зазор в подшипниках . Из-за этих зазоров происходит неравномерное распределение нагрузок, что приводит к износу посадочных мест внутреннего и наружнего кольца подшипника. При попадании грязи через сальники во внутрь ступицы, происходит износ поверхности соприкосновения внутреннего кольца подшипника со ступицей колеса.
При движении автомобиля по дороге в нижней шаровой опоре попадает пыль и влага во внутрь между поверхностями нижнего шарового пальца и поворотного кулака , что приводит ускоренному износу поверхности соприкосновения шарового пальца с поворотным кулаком . При динамических нагрузках колеса на нижней шаровой опоре откручивается гайка с шарового пальца , что приводит к появлению зазоров в следствии чего приводит к нежелательным стукам шарового пальца об подшипник шаровой опоры.
После анализа работоспособности передней подвески автомобиля и составления схемы разборки,
2.3.2 Схема разборки подвески автомобиля ВАЗ 2110
Составляется схема разборки и технологическая карта разборки. В процессе разборки производится дефектация деталей и зависимости от вида дефекта, и рассчитывается коэффициенты годности-Кг, замены- Кзам и износа- Кизн.
Схема разборки расположена на листе формата А4.Технолгическая карта разборки представлена в таблице№2.2
Таблица 2.2- Технологическая карта разборки
| № п/п | Наименование операций | Тех. Условия на разборку | Инструмент, оборудование | Время разборки | Разряд работ | Прим. |
| 1 | Установить автомобиль на подъёмник | Подъёмник мод. П157 | 3 | |||
| 2 | Открутить гайки М12 | Головка S=19 вороток | 3 | |||
| 3 | Снять колесо | 3 | ||||
| 4 | Вытащить втулку | Отвёртка | 3 |
2.3.3 Технологический процесс восстановления шаровой опоры
Схемы технологического процесса ремонта шаровой опоры
В технологической части дипломного проекта разрабатывается технологический процесс восстановления работоспособности изношенных поверхностей подшипника шаровой опоры. Составляем карту маршрутно-технологического процесса ремонта подшипника шаровой опоры автомобиля Toyota Corona.
При восстановлении подшипника шарового шарнира выбираем такой способ ремонта, при котором не требуется разборка шарнира, так как конструкция шаровых шарниров автомобиля Toyota Corona неразборная. Для восстановления шаровых опор подходит способ ремонта по системе SJR.см. плакат № 9.
С помощью американской технологии «SJR System» производится ремонт всех шаровых соединений и подшипников скольжения на любом оборудовании и транспортных средствах.
Поэтапное описание процесса восстановления шарового шарнира
1.-Снять пыльник. Проверить пыльник на наличие порезов, трещин.
2.-Помыть шаровую опору. Убрать старую смазку.
3.-Шаровой шарнир зажимают в тисках.
4.-Проверить наличие люфта. Для проверки использовать динамометрический ключ. Проворачивая шаровой палец вокруг своей оси замерить крутящий момент, который не должен быть менее 0,3 Нм (если менее, то восстановление нецелесообразно).
В корпусе шарового шарнира, делается технологическое отверстие и нарезается резьба.
1.-К отверстию подсоединяется экструдер (наконечник накручивается на резьбу), с другой стороны к экструдеру подводится сжатый воздух под давлением 8кгс.
2.-С помощью газовой горелки, нагревая корпус экструдера, расплавляют полимер, находящийся в корпусе экструдера. Температура плавления полимера 200оС. Во время заполнения полимера полости шарового шарнира, шаровой палец вращают относительно корпуса опоры.
| Наименование дефекта | Наименование операции | Оборудование (наименование) | Приспособ. и инстр. | Разряд работ | Норма времени | Примечание |
| Износ пошипник шарового шарнира | 1. Моечная | Высокочастотная моечная машинка | Сжаты воздух,щелочь Профф 2000 | 4 | 3 | Убрать старую смазку |
| 2. Дефектовочная | Тиски | Динамом. ключ | 4 | 1,5 | ||
| 3. Фрезерная |
Вертик.-фрез. 6Р12,тисы станочн. |
Шпоночная фрезаЖ 8мм |
4 | 3 | ||
| 4. Моечная | Высокочастотная моечная машинка |
Сжатый воздух, щелочь ПРОМ 2000 |
4 | 3 | Удалить остатки изношенного подшипника | |
| 5. Слесарная | Экструдер, компрессор, газовая горелка | Термометр | 4 | 12 | Температура 200°С, наполнение полимером под давлением 8 кгс | |
| 6. Слесарная |
Отвертка, Расстворитель. |
Герметик | 4 | 1 | Герметизация профрезерованного отверстия | |
| 7. Контрольная | Динамометрич. ключ | 4 | 1,5 | Момент не более 1,96-5,86 Нм |
3.-После остывания полимера, динамометрическим ключом проверяют крутящий момент вращения шарового пальца, он должен быть не более 1,96-5,86 Нм.
4.-Технологическое отверстие заделывают герметиком.
Описанная выше технология требует применения материала полиуретана – полимера с уникальными свойствами, применяемого для изготовления деталей для сверхтяжелых условий эксплуатации.
Полиуретан, из-за сложной технологии производства, применяется в основном только для особо ответственных узлов (детали подвески автомобиля), где применение резины (каучука) неоправданно, в силу малого срока службы и достаточно средних эксплуатационных характеристик.
Последние разработки в области химических технологий позволили применять полиуретан в машиностроении и при сервисном обслуживании автомобилей.
В таблице 3.3 приводится карта маршрутного технологического процесса восстановления шаровой опоры передней подвески легкового автомобиля.
Расчёт режимов
1. Мойка
При мойке шарового шарнира используется высокочастотная моечная машина.
Частота колебаний: 1500 Hz
Моечная жидкость: Химический состав на основе щелочей ПРОМ 2000.
Температура моющей жидкости. 800С. После мойки шарнир обдувают струей сжатого воздуха.
2. Сверление (фрезерование отверстия)
Деталь – корпус шаровой опоры. Материал - сталь 45: sв = 61 МПа. Оборудование -станок вертикально-фрезерный модели 26Р12; фреза шпоночная из быстрорежущей стали Р18; Ж 8 мм.
Определяем глубину фрезерования
 мм,
(3.17)
 мм,
где Do- диаметр фрезы
Подача при фрезеровании
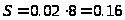 мм/об.
Определяем расчётную скорость резанья при фрезеровании
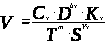 ; (3.19)
где Кv = KLv Ч KMv Ч KHv - поправочный коэффициент.
KLv- коэффициент, учитывающий глубину отверстия в зависимости от диаметра фрезы KLv = 1,0;
KMv- коэффициент, учитывающий влияние материала.
Для стали
 (3.20)
где a = 0.9
sв = 61 МПа
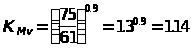
KMv- коэффициент, учитывающий материал фрезы
Для фрезы из быстрорежущей стали KMv = 1,0; то
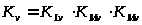 (3.21)
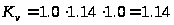
 постоянная
для данных
условий фрезерования
 показатели
степени
T- стойкость фрезы
Принимаем
Cv = 9,8; bv = 0,4; Xv = 0; Yv = 0.7; m = 0,2;
Получим
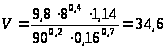 м/мин
Определяем расчётную частоту вращения шпинделя
 об/мин (3.22)
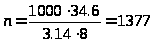 об/мин
По паспорту станка 6Р12
nmin = 31,5 об/мин
nmax = 1400 об/мин
Принимаем
число оборотов
 об/мин и пересчитываем
скорость фрезерования

 ,м/мин (3.23)
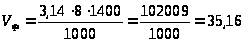 м/мин
Основные режимы фрезерования
S = 0,16 мм/об
V = 35,16м/мин
n = 1400 об/мин
Определяем крутящий момент
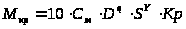 (3.24)
где СМ = 0,0345; q = 2,0; Y = 0,8 для стали
Кp- поправочный коэффициент;
D- диаметр фрезы.
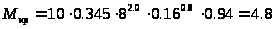 Hм;
6. Определяем осевую силу фрезерования
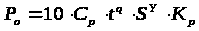 (3.25)
где
 постоянная
для данных
условий фрезерования
Ср = 68;
 поправочный
коэффициент
Кp = 0,89;
q = 1; Y = 0,7- показатели степени.
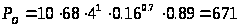 H
7. Мощность фрезерования
 (3.26)
где Мкр- крутящий момент;
n- частота вращения шпинделя.
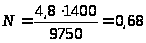 кВт
2.4 Расчет основных показателей СТО
2.4.1 Специализированная городская станция технического обслуживания
Годовой объем работ
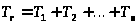 , (2.10)
где Др.г - число дней работы предприятии в году;
Тсм - продолжительность смены, ч;
 - коэффициент
использования
рабочего времени
поста (
 )
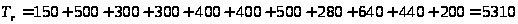 чел.-ч,
Таблица 2.4- Виды выполняемых работ на специализированной СТО
| Число обслуживаемых автомобилей в год | Годовой объем работ на данном участке | Разовая трудоемкость чел/ч | ||
| 1 | Прием и выдача | 600 | 150 | 0,25 |
| 2 | Мойка уборка | 1000 | 500 | 0,5 |
| 3 | Дефектовка ходовой части | 600 | 300 | 0,5 |
| 4 | Зам. тормозных колодок (пер.) | 500 | 300 | 0.6 |
| 5 | Зам. тормозных колодок (зад.) | 400 | 400 | 1 |
| 6 | Прокач. тормозной системы | 800 | 400 | 0.5 |
| 7 | Замена крестовины | 300 | 300 | 1 |
| 8 | Зам. игольчатого подшипника | 300 | 300 | 1 |
| 9 | Рем. шаровой опоры | 400 | 280 | 0.7 |
| 10 | Развал-схождение | 800 | 640 | 0.8 |
| 11 | Замена шруса | 300 | 400 | 1.1 |
| 12 | Замена сайленблоков | 400 | 200 | 0.5 |
Число рабочих постов
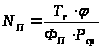 , (2.11)
где ТП - годовой объем постовых работ, чел.-ч (если все работы выполняются на постах, то тогда ТП = ТГ);
 -
коэффициент
неравномерности
поступления
автомобилей
на обслуживание
(для СТО
 ;
ФП - годовой фонд рабочего времени поста;
Рср - среднее число рабочих, одновременно работающих на посту, Рср = 2.
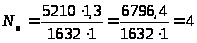 поста
Годовой фонд рабочего времени
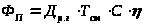 час, (2.12)
где Др.г - число дней работы предприятии в году;
Тсм - продолжительность смены, ч;
- коэффициент
использования
рабочего времени
поста ()
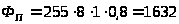 час,
Число уборочно – моечных постов
На данной СТО принимаем один уборочно – моечный пост, как для мойки автомобиля для приведение его в ремонтопригодность, так и для обыкновенной мойки автомобиля.
Число вспомогательных постов
Число постов на участке приемки (выдачи) автомобилей
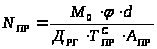 , (2.13)
где
 - коэффициент
неравномерности
поступления
автомобилей;
 - суточная
продолжительность
работы участка
приемки автомобилей,
ч;
 - 2…3 - пропускная
способность
поста приемки,
авт./ч.
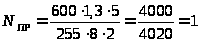 пост,
Автомобиле
- места ожидания
на СТО рекомендуется
принимать из
расчета 0,5 на
один рабочий
пост.(
 )
Автомобиле - места хранения на СТО для хранения готовых автомобилей
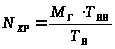 , (2.14)
где МГ - число готовых к выдачи автомобилей;
ТВВ - среднее время пребывания автомобиля на СТО после его обслуживания до выдачи владельцу (около 4 ч);
ТВ - продолжительность работы участка выдачи автомобилей в сутки, ч.