Совершенствование технического обслуживания автомобилей на ОАО "Балезиноагропромхимия"
tуп – количество часов прогула по уважительным причинам, час.
tотп = D ∙ tсм, (2.42)
где D – количество дней отпуска;
tсм – время смены, час.
tуп = 0,04 ∙ (Фрм – tотп), (2.43)
tуп = 0,04 ∙ (2432 – 192) = 89 час
tотп = 24 ∙ 8 = 192 час
Фрп = 2432 – 192 – 89 = 2151 час
Данные по числу рабочих представлены в таблице 2.6 по всем участкам и зонам.
Таблица 2.1 Корректирование периодичности технического обслуживания и межремонтного пробега
|
Модель подвижного состава |
Пробег нормативный, тыс. км | Корректирующий коэффициент | Пробег от корректированный, тыс. км | |||||||
|
L |
L |
L |
К1 | К2 | К3 | LТО-1 | LТО-2 | LКР | LКР ср | |
| КАМАЗ-5511 | 3 | 12 | 300 | 0,8 | 0,85 | 0,9 | 2,2 | 8,8 | 183 | 150 |
| УРАЛ-5557 | 3 | 12 | 150 | 0,8 | 0,85 | 0,9 | 2,2 | 8,8 | 92 | 73 |
| ЗИЛ-130 | 3 | 12 | 300 | 0,8 | 0,85 | 0,9 | 2,2 | 8,8 | 183 | 165 |
| ГАЗ-52–04 | 3 | 12 | 175 | 0,8 | 0,85 | 0,9 | 2,2 | 8,8 | 107 | 86 |
| УАЗ-2206 | 3,5 | 14 | 180 | 0,8 | 0,85 | 0,9 | 2,5 | 10 | 110 | 99 |
| ГАЗ-3110 | 4 | 16 | 300 | 0,8 | 0,85 | 0,9 | 2,9 | 12 | 183 | 183 |


Таблица 2.2. Корректирование трудоемкости технического обслуживания и текущего ремонта
|
Модель подвижного состава |
Трудоемкость нормативная |
Корректирующие коэффициенты |
Трудоемкость откорректированная | ||||||||||
|
t |
t |
t |
t |
К1 | К2 | К3 | К4 | К5 | tСО | tТО-1 | tТО-2 | tТР | |
| чел.-ч | чел.-ч | чел.-ч |
чел.-ч 1000 |
чел.-ч | чел.-ч | чел.-ч |
чел.-ч 1000 |
||||||
| КАМАЗ-5511 | 0,5 | 3,4 | 14,5 | 8,5 | 1,2 | 1,15 | 1,1 | 1,84 | 1,15 | 0,66 | 4,49 | 19,17 | 27,07 |
| УРАЛ-5557 | 0,55 | 3,8 | 16,5 | 6,0 | 1,2 | 1,15 | 1,1 | 2,1 | 1,15 | 0,73 | 5,02 | 21,82 | 21,99 |
| ЗИЛ-130 | 0,45 | 2,7 | 10,8 | 4,0 | 1,2 | 1 | 1,1 | 1,9 | 1,15 | 0,52 | 3,1 | 12,42 | 11,53 |
| ГАЗ-52–04 | 0,4 | 2,1 | 9,0 | 3,6 | 1,2 | 1 | 1,1 | 1,75 | 1,15 | 0,46 | 2,41 | 10,35 | 9,56 |
| УАЗ-2206 | 0,3 | 1,5 | 7,7 | 3,6 | 1,2 | 1 | 1,1 | 1,35 | 1,15 | 0,34 | 1,72 | 8,85 | 6,41 |
| ГАЗ-3110 | 0,5 | 2,9 | 11,7 | 3,2 | 1,2 | 1 | 1,1 | 0,4 | 1,15 | 0,57 | 3,33 | 13,45 | 1,94 |


Таблица 2.3. Определение коэффициента технической готовности, использования подвижного состава и годового пробега
|
Модель подвижного состава |
lcc, км | αт | αи | Lг, тыс. км |
| КАМАЗ-5511 | 148 | 0,9 | 0,7 | 454 |
| УРАЛ-5557 | 160 | 0,88 | 0,69 | 121 |
| ЗИЛ-130 | 89 | 0,93 | 0,77 | 50 |
| ГАЗ-52–04 | 109 | 0,93 | 0,76 | 61 |
| УАЗ-2206 | 60 | 0,96 | 0,75 | 33 |
| ГАЗ-3110 | 55 | 0,97 | 0,76 | 16 |
Таблица 2.4. Определение числа ТО и КР за год и суточной программы по ТО
| Модель | NКРг | NТО-1г | NТО-2г | NЕОг | NУМРг | NТО-2с | NТО-1с | NУМРс |
| КАМАЗ-5511 | 3 | 155 | 51 | 3066 | 3526 | 0,17 | 0,51 | 12 |
| УРАЛ-5557 | 2 | 41 | 14 | 756 | 869 | 0,05 | 0,14 | 3 |
| ЗИЛ-130 | 0,3 | 17 | 6 | 562 | 646 | 0,02 | 0,05 | 3 |
| ГАЗ-52–04 | 1 | 21 | 7 | 560 | 644 | 0,02 | 0,07 | 2 |
| УАЗ-2206 | 0,33 | 10 | 3 | 550 | 632 | 0,01 | 0,03 | 2 |
| ГАЗ-3110 | 0,08 | 5 | 1 | 291 | 335 | 0 | 0,02 | 1 |
| Итого | 6,71 | 249 | 82 | 5785 | 6652 | - | - | 23 |
Таблица 2.5. Определение трудоемкости, чел.-час
| Модель | ТТО-2 | ТТО-1 | ТУМР | ТТР2 | ТТР1 | Т′ТР | ТД-2 | ТД-1 | ТД | Т2 Д-2 | Т1 Д-1 | ТТР Д |
| КАМАЗ-5511 | 977,6 | 695,9 | 1375,1 | 1173,2 | 1392,1 | 5184,4 | 153,7 | 128,76 | 282,4 | 997,2 | 709,8 | 4406,8 |
| УРАЛ-5557 | 305,4 | 205,8 | 382,3 | 366,6 | 246,9 | 2047 | 78,88 | 17,8 | 92,7 | 311,5 | 209,9 | 1740 |
| ЗИЛ-130 | 74,5 | 52,7 | 200,2 | 85,42 | 63,2 | 424,2 | 21,45 | 5,6 | 27,05 | 76,01 | 53,75 | 360,6 |
| ГАЗ-52–04 | 72,4 | 50,61 | 193,2 | 86,94 | 60,7 | 435,5 | 14,16 | 3,64 | 17,8 | 73,89 | 51,62 | 370,16 |
| УАЗ-2206 | 26,5 | 17,2 | 126,4 | 31,86 | 20,6 | 191,04 | 11,11 | 2,09 | 13,2 | 27,08 | 17,54 | 162,3 |
| ГАЗ-3110 | 13,4 | 16,65 | 113,9 | 16,14 | 19,98 | 5,08 | 24,6 | 6,46 | 31,1 | 13,72 | 16,98 | 4,318 |
| Итого | 1470,1 | 1038,9 | 2391,2 | 1764,1 | 1803,6 | 8287,4 | 299,9 | 164,3 | 464,3 | 1499,5 | 1059,7 | 7044,3 |
Таблица 2.6. Расчет численности производственных рабочих
| Производственная зона, участок | Ря, чел. | Рш, чел. | ||
| расчет | принят. | расчет | принят. | |
| Зона уборочно-моечных работ | 1 | 1 | 1 | 1 |
| Зона текущего ремонта | 3,18 | 4 | 3,6 | 4 |
| Участок диагностирования | 0,19 | 0,21 | ||
| Зона ТО-1 | 0,74 | 2 | 0,83 | 2 |
| Зона ТО-2 | 0,73 | 0,82 | ||
| Всего по предприятию | 7 | 7 | ||
3. Конструкторская разработка приспособления для проверки трубок высокого давления
3.1 Обоснование выбора конструкции
При эксплуатации автомобилей нередко выходят из строя трубопроводы гидросистемы рулевого управления и механизма подъема платформы.
На предприятиях их запаивают или заваривают, после чего необходимо проверить на герметичность. Для проверки герметичности существует много различных стендов, приспособлений. Предлагаемое приспособление имеет ряд преимуществ: относительная дешевизна, надежность, небольшие масса и габариты.
Недостатком является ручной привод. Учитывая то, что приспособление позволяет создать давление до 30 МПа и работает без шума, колебаний и вибраций. Можно также использовать при герметичности и работоспособности клапанов, гидроприводов, гидрораспределителей, манометров.
3.2 Описание работы приспособления
Приспособление состоит из рамы 1, домкрата гидравлического 2 грузоподъемностью 10 тонн с ручкой 3 для создания давления в гидросистеме и винтом 4 для сброса давления; емкости для масла 5, соединенной через переходник с кожухом домкрата; распределителя 6 с ручкой переключения; штуцера 7, для присоединения проверяемых трубок; манометра 8 и поддона 9. Максимальное давление создаваемое домкратом 30 МПа. Габаритные размеры приспособления 0,250Ч0,680Ч0,410 м. Масса 17,5 кг.
Приспособление
работает следующим
образом, к штуцеру
7 присоединяют
проверяемую
трубку, с другой
стороны в трубку
вворачивают
заглушку. Рукоятку
переключателя
распределителя
3 устанавливают
в положение
«открыто»
(параллельно
раме 1). При этом
масло будет
проходить в
проверяемую
трубку и к манометру
8. Заворачивают
винт 4. Рукояткой
10 совершают
несколько
возвратно-поступательных
движений и
создают давление
8–9 МПа (рабочее
давление в
гидросистеме
рулевого управления
автомобиля
КАМАЗ-5511 равно
7,0–7,5 МПа), контролируя
его по показаниям
манометра 8.
Для того чтобы снять проверяемую трубку, отворачивают винт 4 и сбрасывают давление в гидросистеме. Рукоятку распределителя поворачивают в положение «закрыто» (перпендикулярно раме 1). Открывают крышку емкости для масла 5 и ослабляют гайку крепления проверяемой трубки. Масло самотеком через емкость для масла поступает в кожух домкрата. После этого проверяемую трубку снимают с приспособления.
3.3 Расчет элементов конструкции
3.3.1 Расчет резьбы на смятие
Расчет резьбы болта на смятие сводится к проверке ее работы без повреждений при максимальном давлении 30 МПа.
Расчет резьбы на сжатие проведем при наихудших условиях, то есть отверстие в болте будем считать закрытым по формуле [7]
σсм
=
 ≤
[σсм],
(3.1)
где Рmax – сила, действующая на болт, Н;
Fсм – площадь рабочей части резьбы, равная 176 мм2;
[σсм] – допустимое напряжение при сжатии, [σсм] = 160 МПа.
Силу, действующую на болт, определим по формуле
Рmax = G ∙ Sвн, (3.2)
где G – давление, создаваемое домкратом, Н/м2;
Sвн – внутренняя площадь болта, м2.
Рmax = 300 ∙ 105 ∙ 0,00053 = 15900 Н
σсм
=
 = 90,3 Н/мм2
Условие выполняется 90,3 ≤ 160 МПа.
3.3.2 Расчет переходника на срез
Расчет переходника на срез будем проводить по формуле [7]
τср
=
 ≤ [τср],
(3.3)
где F – сила, действующая поперек переходника, Н;
dн – наружный диаметр переходника, мм;
dвн – внутренний диаметр переходника, мм;
[τср] – допускаемое напряжение на срез, Н/мм2.
Расчетная схема приведена на рисунке 3.3.
Силу, действующую поперек переходника, определим по формуле
F = mg, (3.4)
где m – масса емкости с маслом, кг;
g – ускорение свободного падения, м/с2.
F = 0,629 ∙ 9,8 = 6,12 Н
τср
=
 = 0,3 МПа ≤ 140 МПа
Условие выполняется.
3.3.3 Расчет диаметра хвостовика золотника
При расчете оси наиболее важное внимание уделяется расчету диаметра.
Диаметр определим по третьей теории прочности [7]
σIII
=
 ≤
[σ],
(3.5)
где σ – напряжение изгиба, МПа;
τ – касательные напряжения, МПа;
[σ] – допускаемое напряжение, МПа.
Расчетная схема приведена на рисунке 3.4.
Для расчета необходимы следующие данные: сила, действующая на ось Р = 200 Н; крутящий момент Мкр = 11600 Н∙мм; длина оси l = 14 мм.
Σх =0 НА = 0
Σу = 0 RА – Р = 0; RА = Р = 200 Н
Определим изгибающий момент по формуле
Мизг = Р ∙ l, (3.6)
где Р – сила, действующая на ось, Н;
l – длина оси, мм.
Мизг = 200 ∙ 14 = 2800 Н∙мм
Условие прочности на кручение:
τ
=
 ≤ [τ],
(3.7)
где Мкр – кружащий момент, Н∙мм;
Wр – полярный момент инерции, м3;
[τ] – допускаемое напряжение, [τ] = 120 МПа.
Полярный момент сопротивления:
Wр
=
 ,
(3.8)
где d – диаметр оси, мм.
d
=
 ,
(3.9)
d
=
 =
7,8 мм
Проверка прочности на изгиб:
[σ]
≥
 ,
(3.10)
где Мизг – изгибающий момент, Н∙м;
Wх – осевой момент сопротивления, м3;
[σ] – допускаемые напряжения, МПа.
Wх
=
 ,
(3.11)
где d – диаметр оси, мм.
d
=
 ,
(3.12)
d
=
 =
5,9 мм
Так как из условия прочности на кручение диаметр оси получили больше, принимаем диаметр оси d = 8 мм.
3.4 Технико-экономическая оценка конструкторской разработки
Технико-экономических показателей эффективности конструкции производим по известной методике [22].
3.4.1 Расчет стоимости конструкции
Затраты на изготовление приспособления для проверки трубок высокого давления определяется по формуле:
Сс = Сд + Сп + Ср + Ссб + Сн, (3.13)
где Сд – затраты на изготовление деталей приспособления на металлорежущих станках, руб.;
Сп – затраты на покупные изделия, руб.;
Ср – стоимость материала на изготовление основания, руб.;
Ссб – полная заработная плата производственных рабочих, занятых на сборке приспособления, руб.;
Сн – накладные расходы на изготовление стенда, руб.
Стоимость металла, необходимого для изготовления рамы приспособления:
Ср = Gм ∙ Ц, (3.14)
где Gм – масса требуемого материала, кг;
Ц – цена 1 кг материала, руб.
Рама приспособления сварена из швеллера №5 длиной 644 мм, и уголка длиной 288 мм.
Ср = 2,9 ∙ 20 + 2,1 ∙ 20 = 100 руб.
Затраты на изготовление деталей на металлорежущих станках [22]
Сд = Спол + ΣСзаг, (3.15)
где Спол – полная заработная плата рабочих на металлорежущих станках, руб.;
ΣСзаг – сумма стоимости всех заготовок, руб.
Основная заработная плата рабочего определяется
Со = Т ∙ Сч, (3.16)
где Т – средняя трудоемкость изготовления деталей на станках, чел.-час.,
Т = 14 чел.-час.;
Сч – часовая тарифная ставка рабочего, руб., Сч = 15,6 руб.
Со = 14 ∙ 15,6 = 218,4 руб.
Дополнительная заработная плата предусмотрена в размере 40% от основной. Общая заработная плата определяется
Собщ = Со + 0,4Со, (3.17)
Собщ = 218,4 + 0,4 ∙ 218,4 = 305,76 руб.
Полная заработная плата рабочих при изготовлении деталей стенда
Спол = Собщ ∙ 1,15, (3.18)
где Собщ – общая заработная плата рабочих с учетом дополнительных надбавок, руб.;
1,15 – районный коэффициент надбавки.
Спол = 305,76 ∙ 1,15 = 351,6 руб.
Стоимость металла для заготовок определена на основе прайс-листов ЗАО «Ижторгметалл»
Сзаг = [Σ(Gi ∙ Цi)] ∙ 1,15, (3.19)
где Gi – масса заготовки данного профиля, кг;
Цi – цена 1 кг данного вида заготовки, руб.
Данные по заготовкам и из цены приведены в таблице 5.1.
Таблица 5.1. Стоимость материала заготовок
| Наименование | Масса, кг | Цена, руб./кг | Сумма, руб. |
| Круг В10 ГОСТ 2590–85 Ст3 | 0,09 | 20 | 1,8 |
| Круг В16 ГОСТ 2590–85 Ст3 | 0,045 | 20 | 0,9 |
| Круг В20 ГОСТ 2590–85 Ст3 | 0,06 | 20 | 1,2 |
| Круг В30 ГОСТ 2590–85 Ст3 | 0,33 | 20 | 6,6 |
| Круг В40 ГОСТ 2590–85 Ст3 | 0,071 | 20 | 1,4 |
| Круг В50 ГОСТ 2590–85 Ст3 | 0,01 | 20 | 0,2 |
| Шестигранник 11 ГОСТ 2879–85 | 0,12 | 20 | 2,4 |
| Шестигранник 17 ГОСТ 2879–85 | 0,02 | 20 | 0,4 |
| Шестигранник 30 ГОСТ 2879–85 | 0,18 | 20 | 3,6 |
| Шестигранник 46 ГОСТ 2879–85 | 0,23 | 20 | 4,6 |
| Лист 1Ч2000Ч1000 ГОСТ 1993–85 | 0,30 | 20 | 6,0 |
| Литье АЛ2 ГОСТ 2685–85 | 0,30 | 180 | 5,4 |
| Итого | 89,51 |
Сзаг = 89,51 ∙ 1,15 = 103 руб.
Затраты на изготовление деталей
Сд = 351,6 + 103 = 454,6 руб.
Стоимость покупных изделий определяется
Сп = [Ci ∙ ni] ∙ 1,15, (3.20)
где Ci – стоимость i-го изделия, руб. ед.;
ni – количество покупных изделий, ед.
Количество и стоимость покупных изделий приведены в таблице 3.2.
Таблица 3.2. Стоимость покупных изделий
| Наименование изделия | Количество единиц | Цена, руб./ед. | Сумма, руб. |
|
Домкрат гидравлический, 10 т Манометр Болт М10 Гайка М10 |
1 1 2 2 |
1600 219 5 5 |
1600 219 10 6 |
| Итого | 1835 |
Сп = 1835 ∙ 1,15 = 2110 руб.
Накладные расходы определяются из выражения [19]
Сн =
 ,
(3.21)
где Ссб – заработная плата рабочих, занятых изготовлением приспособления, руб.;
R – общепроизводственные накладные расходы, 17%.
Ссб = (С′сб + 0,4С′сб) ∙ 1,15, (3.22)
С′сб = Тсб ∙ Сч ∙ К1, (3.23)
где Тсб – трудоемкость сборки, чел.-час.;
Сч – часовая тарифная ставка, 15,6 руб.;
К1 – коэффициент, учитывающий доплаты, К1 = 1,25.
Трудоемкость сборки
Тсб = Кс ∙ Т′сб, (3.24)
где Кс – коэффициент, учитывающий непредвиденные работы, Кс = 1,15;
Т′сб – трудоемкость сборки составных частей стенда, Т′сб = 3 чел.-час.
Тсб = 1,15 ∙ 3 = 3,45 час
Основная заработная плата рабочих, занятых сборкой:
С′сб = 3,45 ∙ 15,6 ∙ 1,25 = 67,27 руб.
Общая заработная плата за сборку приспособления определяется с учетом доплат 40% и районного коэффициента 15%.
Ссб = (67,27 + 0,4 ∙ 67,27) ∙ 1,15 = 108,3 руб.
Накладные расходы определятся
Сн =
 =
18,41 руб.
Сс = 454,6 + 2110 + 50 + 108,3 + 18,4 = 2741 руб.
Стоимость приспособления 2741 руб.
3.4.2 Расчет
технико-экономических
показателей
приспособления
и их сравнение
Представим исходные данные для расчета технико-экономических показателей в таблице 3.3.
Таблица 3.3. Исходные данные для расчета технико-экономических показателей
| Наименование показателей | Исходный вариант | Проектируемый вариант |
| Масса конструкции, кг | 820 | 17,5 |
| Балансовая стоимость, руб. | 30000 | 2741 |
| Количество обслуживающего персонала, чел. | 1 | 1 |
| Тарифная ставка, руб./час | 15,6 | 15,6 |
| Норма амортизации, % | 14,2 | 7,3 |
| Годовая загрузка, час | 900 | 900 |
| Норма затрат на ремонт и ТО, % | 14,2 | 7,1 |
За исходный
вариант взят
стенд КИ-4815,
ориентировочная
цена
Сб1 =
30000 руб.
Определим часовую производительность стенда [22]
Wч
=
 ,
(3.25)
где τ – коэффициент использования рабочего времени смены, τ = 0,8;
tn – время одного рабочего цикла.
Wч1
=
 =
4,8 тр./час
Wч2
=
 =
9,6 тр./час
Фондоемкость процесса
Fei
=
 ,
(3.26)
где Сбi – балансовая стоимость оборудования, варианта;
Тгодi – годовая загрузка стенда, час.
Fe1
=
 =
6,9 руб./труб
Fe2
=
 =
6,32 руб./труб
Трудоемкость процесса определяется [22]
Тei = nрi/Wчi, (3.27)
где npi – число обслуживающего персонала, чел.
Тe1 = 1/48 = 0,21 чел.-час/труб
Тe2 = 1/9,6 = 0,104 чел.-час/труб
Эксплуатационные затраты определяются по формуле [22]
Sэкс = Сзп + СТОиР + А + Спр, (3.28)
где Сзп – затраты на заработную плату, руб./труб;
СТОиР – затраты на ТО и ремонт, руб./труб;
А – амортизационные отчисления, руб./труб;
Спр – прочие затраты (5% от суммы затрат).
Заработная плата
Сзпi = Cч ∙ Тei, (3.28)
где Сч – часовая тарифная ставка рабочего, руб./час
Сзп1 = 15,6 ∙ 0,21 = 3,3 руб./труб
Сзп2 = 15,6 ∙ 0,104 = 1,6 руб./труб
Затраты на ТО и ремонт определяются [22]
СТОиР
=
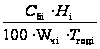 ,
(3.29)
где Cбi – балансовая стоимость приспособления, руб.;
Нi – норма отчисления на ТО и ремонт, %;
Wчi – часовая производительность стенда, тр./час;
Тгодi – годовая наработка оборудования, час.
СТОиР
=
 =
0,99 руб./труб
СТОиР
=
 =
0,023 руб./труб
Амортизационные отчисления
Аi
=
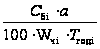 ,
(3.30)
где Cбi – балансовая стоимость приспособления, руб.;
а – норма амортизации, %;
Wчi – часовая производительность, труб/час;
Тгодi – годовая загрузка оборудования, час.
А1 =
=
0,99 руб./труб
А2 =
=
0,023 руб./труб
Эксплуатационные затраты по рассматриваемым вариантам
Sэкс1 = 3,3 + 0,99 +0,99 +0,59 = 5,87 руб./труб
Sэкс2 = 0,023 + 0,023 +1,6 + 0,08 = 1,71 руб./труб
Приведенные затраты по вариантам:
Sпi = Sэкci + Ен ∙ Ку, (3.31)
где Ен – нормативный коэффициент эффективности капитальных вложений;
Ку – удельные капитальные вложения (фондоемкость процесса).
Sп1 = 5,87 + 0,25 ∙ 6,9 = 7,6 руб./труб
Sп2 = 1,71 + 0,25 ∙ 0,32 = 1,8 руб./труб
Определим годовые эксплуатационные затраты
Sгодi = Sэкci ∙ Wчi ∙ Тгодi ∙ npi, (3.32)
где Sэкci – эксплуатационные затраты варианта, руб.;
Wчi – часовая производительность, труб/час;
Тгодi – годовая загрузка оборудования, час;
npi – число обслуживающего персонала, чел.
Sгод1 = 5,87 ∙ 4,8 ∙ 900 ∙ 1 = 25358,4 руб.
Sгод2 = 1,8 ∙ 9,6 ∙ 900 ∙ 1 = 14774,4 руб.
Годовая экономия составит
Эг = Sгод1 – Sгод2, (3.33)
Эг = 25358,4 – 14774,4 = 10584 руб.
Годовой экономический эффект составит
Егод = Эг – Ен ∙ ∆К, (3.34)
где Ен – нормированный коэффициент эффективности дополнительных капитальных вложений;
∆К – дополнительные капитальные вложения, руб.
Егод = 10584 – 0,25 ∙ 2741 = 9899 руб.
При таком экономическом эффекте срок окупаемости капитальных вложений
Ток = ∆К/Егод, (3.35)
где ∆К – дополнительные капитальные вложения, руб.;
Егод – годовой экономический эффект, руб.
Ток =2741/9899 = 0,27
Расчетный коэффициент эффективности дополнительных вложений
Ер = 1/Ток, (3.36)
Ер = 1/0,27 = 3,7 лет
Полученные значения сводим в таблицу 3.4.
Таблица 3.4. Технико-экономические показатели эффективности конструкции
| Наименование показателей | Исходный вариант | Проект. вариант | Проект. к исходному |
| Часовая производительность, тр./час | 4,8 | 9,6 | 200 |
| Фондоемкость процесса, руб./тр. | 6,9 | 0,32 | 5 |
| Трудоемкость процесса, чел.-час/тр. | 0,21 | 0,104 | 49,5 |
| Уровень эксплуатационных затрат, руб./тр. | 5,87 | 1,71 | 29 |
| Уровень приведенных затрат, руб./тр. | 7,6 | 1,8 | 24 |
| Годовые эксплуатационные затраты, руб. | 25358,4 | 14774,4 | 58 |
| Годовая экономия, руб. | 10584 | ||
| Годовой экономический эффект, руб. | 9899 | ||
| Срок окупаемости, лет | 0,27 | ||
| Коэффициент эффективности капитальных вложений | 3,7 |
Вывод: часовая производительность с применением разработанного приспособления увеличивается в два раза, уровень приведенных затрат снизился в 5 раз. Срок окупаемости капитальных вложений 0,27 лет.
4. Безопасность жизнедеятельности на предприятии
4.1 Организация работы по созданию здоровых и безопасных условий труда
Назначение ответственных лиц за охрану труда оформляется приказом директора предприятия, также по приказу директора назначаются ответственные лица за состояние охраны труда на каждом участке.
Руководители производственных подразделений отвечают за безопасность труда непосредственно на закрепленных за ними участках, а координирует эту деятельность инженер по охране труда.
В соответствии с действующим законодательном об охране труда, на предприятии проводятся все виды инструктажей. При приеме на работу проводится вводный инструктаж. После его проведения работник направляется на рабочий участок, где проводится первичный инструктаж на рабочем месте. После проведения инструктажа делается отметка в журнал регистрации инструктажей с подписью инструктирующего.
Все несчастные случаи регистрируются и подвергаются расследованию с составлением акта по форме Н-1. Результаты расследований анализируются и принимаются меры по устранению тех недостатков, которые привели к несчастному случаю.
На предприятии отсутствует кабинет по технике безопасности, поэтому инструктаж всех видов, занятия по изучению вопросов по технике безопасности, показ безопасных приемов труда и рассмотрение других вопросов охраны труда проводится на рабочих местах. Проводится предварительный и периодический медицинский осмотр работников. Рабочие своевременно обеспечиваются спецодеждой, спецобувью и профилактическим питанием, средствами индивидуальной защиты.
4.2 Анализ
условий труда,
производственного
травматизма
и заболеваемости
Для снижения производственного травматизма, важно знать причины и источники их возникновения. Необходимо проанализировать эти данные и на этой основе наметать мероприятия по улучшению состояния охраны труда, снижению заболеваемости и травматизма.
По данным за 2003–2005 года проведем анализ производственного травматизма в ОАО «Балезиноагропромхимия», что дает возможность получить средние показатели, характеризующие уровень травматизма. Такими показателями являются показатель частоты (Кч) и показатель тяжести (Кт) несчастных случаев, а также коэффициенты потерь (Кп).
Все показатели и другие данные для анализа производственного травматизма приведены в таблице 4.1.
Таблица 4.1. Динамика производственного травматизма
| Наименование показателей | 2003 г. | 2004 г. | 2005 г. |
| Среднесписочная численность работающих, чел. | 61 | 74 | 66 |
| Число пострадавших с утратой трудоспособности на один рабочий день и более, чел. | - | 3 | - |
| Число человеко-дней нетрудоспособности у пострадавших | - | 134 | - |
| Показатель частоты | - | 40,5 | - |
| Показатель тяжести | - | 44 | - |
| Показатель потерь | - | 1782 | - |
| Запланировано средств на охрану труда, руб. | 10000 | 20000 | 20000 |
| Израсходовано средств, руб. | 10000 | 23923 | 20000 |
Показатель частоты вычислим по формуле [15]
Кч =
 ,
(4.1)
где Т1 – число пострадавших с временной утратой трудоспособности и со смертельным исходом, чел.;
Р – среднесписочное количество работающих, чел.
Расчет проведем на примере 2004 года. Результаты расчетов будем сводить в таблицу 4.1.
Кч =
 =
40,5
Показатель тяжести [15]
Кт =
 ,
(4.2)
где D – число человеко-дней нетрудоспособности у пострадавших за отчетный период;
Т2 – число пострадавших с временной утратой трудоспособности, чел.
Показатель потерь определим по формуле [15]
Кп = Кч ∙ Кт, (4.3)
где Кч – показатель частоты;
Кт – показатель тяжести.
Кт =
 =
44
Кп = 40,5 ∙ 44 = 1782
Из таблицы 4.1. видно, что состояние охраны труда на предприятии стало улучшаться. Самым неблагоприятным годом стал 2004 год – 3 пострадавших. В 2003 и 2005 годах пострадавших не было, что говорит о том, что на предприятии уделяют большое внимание охране труда. Средства, которые выделятся на охрану труда, расходуются полностью, хотя этого мало.
Причины несчастных случаев и их распределение по отраслям производства приведены в таблице 4.2.
Таблица 4.2. Распределение несчастных случаев по отраслям производства и их причины
| Отрасли, причины | 2003 г. | 2004 г. | 2005 г. |
|
Отрасли: Автохозяйство Механизированный отряд |
- - |
3 - |
- - |
|
Причины: Несоблюдение техники безопасности |
- |
3 |
- |
Анализируя таблицу 4.2. можно сделать вывод, что в 2004 году несчастные случаи произошли при выполнении автотранспортных работ из-за несоблюдения требований техники безопасности.
Для снижения травматизма необходимо провести такие профилактические мероприятия, как:
Улучшить качество инструктажей работающих по безопасности труда.
Усилить контроль за условиями и безопасностью труда с обязательным устранением всех выявленных нарушений и недостатков.
Тщательно изучить причины производственного травматизма, места воздействия опасных, вредных производственных факторов, вызывающих несчастные случаи.
Не допускать эксплуатацию машин и механизмов в неисправном состоянии и при отсутствии на них защитных кожухов, предусмотренных заводом-изготовителем.
4.3 Инструкция
по охране труда
при проверке
трубок
высокого
давления на
приспособлении
4.3.1 Общие требования безопасности
К работе допускаются лица не моложе 18 лет, прошедшие медицинский осмотр, вводный инструктаж, обучение по программе технического минимума, инструктаж на рабочем месте, первичный противопожарный инструктаж, стажировку в течение 2–5 смен, а также проверку знаний после вышеуказанных инструктажей.
Четкое соблюдение правил внутреннего распорядка, правил технической эксплуатации оборудования, инструктажей, инструкций по видам выполняемых работ, правил техники безопасности и правил пожарной безопасности.
Слесарь-ремонтник должен выполнять только ту работу, которая поручена ему мастером, соблюдать режим труда и отдыха, установленный на данном предприятии.
Слесари обеспечиваются спецодеждой: костюмом хлопчатобумажным, сапогами, рукавицами, в зимний период курткой ватной, брюками ватными и валенками, галошами.
В целях противопожарной безопасности знать свои действия, ближайшие источники воды, запасные выходы и уметь пользоваться первичными средствами пожаротушения.
В случае получения травм слесарь-ремонтник обязан