Судовой двигатель внутреннего сгорания L21/31
Рис. 6.4.6. Тепловые потоки в В целях снижения температур распылителей в
распылителе. малооборотных и среднеоборотных форсированных двигателях ввели охлаждение форсунок используя для этого воду, масло или топливо. Наиболее эффективным, явилось использование воды, что и было реализовано в распылителях двигателей Зульцер RD, RND-a и RND-М-б.
6.4.4 Особенности конструкции форсунки двигателей MAN&BW L-MC
Конструкцию распылителя форсунки судовых дизелей Бурмейстер и Вайн (рис. 6.4.5., а) с незначительными изменениями применяли до тех пор, пока не была создана принципиально новая форсунка с другим распылителем (рис. 6.4.5., б).
В конструкции, показанной на рис. 6.4.5., а, сопло 10 запрессовано в корпус 11 (соплодержатель), который притирается к нижнему торцу направляющей 8 иглы 7. Верхний торец направляющей притерт к корпусу 1 форсунки. Массивной гайкой 9 соплодержатель 11, направляющая 8 и нижняя часть корпуса 1 скреплены в единый герметичный узел. Штифты 5 обеспечивают совпадение участков каналов охлаждения 12 топливопровода 6. Сопло 10 закреплено в корпусе 11 горячей посадкой, чем обеспечивается надежная фиксация сопла, отверстия которого должны иметь строго заданное направление (число форсунок две или три при центральном положении выпускного клапана). Три или четыре распыливающих отверстия сопла имеют диаметр 0,95 –1,05 мм. Для увеличения срока службы элементов игла - упор верхняя часть иглы 7 сделана в виде утолщённой головки, а упор 4 – в виде втулки увеличенного диаметра. Упор запрессован в тело корпуса 1. Подъём иглы hи = 1 мм. Развитая головка иглы позволила увеличить диаметр штока 3, передающего игле усилие затяга форсуночной пружины 2 (Рзп), что повысило надёжность узла пружина – шток.
Форсунки Бурмейстер и Вайн охлаждаются, как правило, дизельным топливом автономной системы.
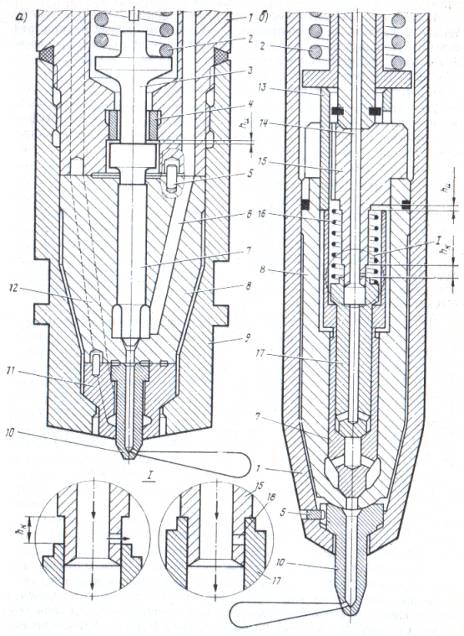
Рис. 6.4.5. Распылители форсунок двигателей Бурмейстер и
Вайн VT2BF МАН-Бурмейстер и Вайн KGF, L-MC
В последние годы все высокомощные судовые малооборотные дизели Бурмейстер и Вайн, а также перспективные дизели МАН - Бурмейстер и Вайн оборудуют новыми форсунками унифицированной конструкцией (см. рис. 6.4.5., 6).
Принципиальным отличием в данном случае является то, что форсунка неохлаждаемая. Нормальная работа форсунки при высоких температурах подогрева тяжелого топлива (105-120 °С) обеспечивается благодаря его центральному подводу по каналу 14. При этом получаются симметричное температурное поле и равные градиенты температур по поперечному сечению распылителя, а следовательно, равные рабочие зазоры в сопряженных парах (во всех прочих конструкциях форсунок, где горячее топливо и охладитель подаются по разным сторонам ее корпуса, создается несимметричное температурное поле).
Распылитель состоит из сопла 10, направляющей 8, иглы 7 и запорного клапана 17 внутри иглы. Направление односторонних сопловых отверстий обеспечивается фиксацией сопла штифтом 5, (корпус 1 форсунки фиксируется своим штифтом в месте крепления, не показанном на чертеже). Игла 7, имеющая вверху форму стакана, воспринимает усилие затяга пружины 2 через ползун 13, в вырезы которого входит головка проставки 15 с центральным каналом 14. Внутри стакана иглы размещены пружина 16 запорного клапана 17 и узел сопряжения топливного канала в проставке 15 и в клапане 17. Нижний заплечик проставки 15 ограничивает подъем клапана (hк = 3,5 мм), а верхний - подъем иглы (hи = 1,75 мм).
Форсунка обеспечивает циркуляцию нагретого топлива при неработающем двигателе (во время подготовки к пуску и при вынужденных остановках в море), а также в период между смежными впрысками, когда ролик толкателя плунжера обкатывает цилиндрическую часть шайбы.
При стоянке двигателя, когда ТНВД находится в положении нулевой подачи (полости наполнения и нагнетания соединены), топливоподкачивающий насос при давлении 0,6 МПа подает топливо в нагнетательный топливопровод и канал 14 форсунки. 'Гак как пружина 16 запорного клапана 17 имеет затяг 1 МПа, то клапан не поднимается, и топливо проходит через небольшое отверстие 18 в стакан иглы и далее вверх на слив. Таким образом, при стоянке любой продолжительности вся система нагнетания будет заполнена топливом рабочей вязкости. Это исключительно важно для надежной работы топливной аппаратуры.
При работе двигателя в период активного хода плунжера давление нагнетания практически мгновенно поднимает запорный клапан 17, и перепускное отверстие 18 перекрывается. Топливо проходит к дифференциальной площадке иглы 7 и поднимает иглу.
В конце активного хода плунжера вся система нагнетания быстро разгружается через рабочую полость насоса, так как нагнетательного клапана в нем нет. Когда давление топлива падает ниже давления затяга Рап. пружина 2 сажает иглу 7, а при давлении ниже 1 МПа пружина 16 опускает на место запорный клапан 17. Ролик толкателя плунжера на длительное время выходит на верх шайбы, и система нагнетания вновь прокачивается топливом до следующего активного хода плунжера.
В рассмотренной особенности новой форсунки большое достоинство топливной аппаратуры, так как в любых условиях эксплуатации она постоянно находится в рабочем температурном режиме, что чрезвычайно важно для гарантии надежности.
Практика показала, что во время вынужденных остановок судов в море, при длительных стоянках в готовности, а также при продолжительных режимах малых ходов и маневров тяжелое топливо остывает по всей линии нагнетания, вязкость его повышается. В таких случаях после пуска двигателя или при резких набросах нагрузки давление впрыскивания может сильно возрасти, а гидравлические усилия в линии нагнетания достичь опасного уровня. В результате возможны образование трещин в корпусах ТНВД и стенках нагнетательных топливопроводов, прорыв мест соединений их с насосом и форсункой (особенно когда эти места резьбовые).
Для топливной аппаратуры с охлаждаемыми форсунками существует несколько решений, направленных на поддержание температурного режима системы нагнетания в упомянутых условиях: отключение охлаждения форсунок, подача пара в каналы охлаждения, установка вдоль всего (или части) нагнетательного топливопровода паровых «спутников» и т.д. Однако все эти решения по эффективности действия значительно уступают форсунке с симметричным температурным полем.
Положительным фактором в пользу неохлаждаемых форсунок является и то, что исключается необходимость применять специальную систему охлаждения (два насоса, цистерна, трубопроводы, контрольно-измерительные приборы и приборы автоматики).
Есть, однако, и недостатки. Конструкция форсунки сложная, многодетальная. Одних мест притирки - девять, причем для притирки требуются специальные оправки. В топливной аппаратуре фактически отсутствует нагнетательный клапан, так как запорный клапан 17 его функций не выполняет: в случае зависания иглы форсунки топливо из системы нагнетания выталкивается давлением газов в цилиндре вскоре после окончания активного хода плунжера. Опыт показывает, что цилиндр при этом самовыключается.
6.4.5. а). Проверка форсунок
Техническое состояние форсунок определяет надёжность и экономичность работы двигателя. Снижение плотности и неудовлетворительное распыливание приводят к неполному сгоранию топлива и дымлению на выхлопе, сгорание переходит на линию расширения, что вызывает перегрев цилиндро-поршневой группы и пригорание выхлопных клапанов. Следствием попадания струй плохо распыленного топлива на головки поршней является и прогорание.
Срок службы распылителей форсунок современных двигателей обычно лежит в пределах 5-10 тысяч часов, по истечению этого времени, как правило, требуется их замена или ремонт. Рекомендуется в пределах этого срока через 2-4 тысячи часов осуществлять периодические проверки состояния форсунок, включающие:
Оценку состояния сопловых отверстий на отсутствие в них коксовых отложений и износ (измерение диаметра);
Проверку на плотность и отсутствие подтеканий;
Проверку и регулирование давления открывания иглы;
Проверку, и если возможно, регулирование величины его хода.
Перечисленные проверки и необходимые регулировки производятся в приспособленном для этого помещении и с использованием специального опрессовочного стенда.
Проверяют плотность цилиндрических поверхностей иглы с направляющей и плотность седла иглы (конического или плоского). Грубая оценка износа уплотняющих поверхностей иглы и направляющей производится по интенсивности утечек топлива через отверстие, к которому присоединена сливная трубка.
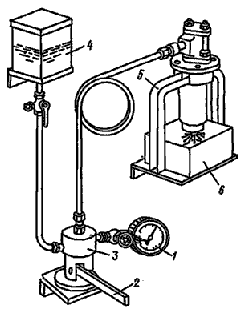
Герметичность цилиндрической уплотняющей поверхности и плотность посадки иглы проверяют на прессе, схема которого приведена на рис. 6.4.6.. Топливо из бака 4 поступает к одноплунжерному насосу 3, приводимому в действие рукояткой 2. Форсунка укреплена в штативе 5. Впрыск топлива осуществляется в бак 6. Давление, развиваемое насосом, контролируется манометром 1.
Испытание плотности пары игла – направляющая подобно испытанию плунжерной пары. Но иглу следует нагрузить затяжной пружиной несколько больше, чтобы р1 превысило рекомендуемое давление впрыска для этого типа форсунки на 10-15 МПа. При перепаде давлений Δр = p1 ч p2 (2-5 МПа) нормальная плотность пары, т. е. время падения давления, соответствует 7-30 с.
Плотность комплекта форсунок для дизеля указывают в правилах технической эксплуатации. Разница в
Рис. 6.4.6. показателе плотности не должна превышать ± 25 % его средней величины.
Испытания форсунки в сборе на прессе позволяют визуально оценить качество распыливания и плотность посадки иглы. Форсунку закрепляют в штативе, присоединяют трубку и прокачиванием удаляют воздух. Далее, прокачивая форсунку и регулируя натяжение пружины, устанавливают рекомендуемое давление распыливания. Перед контрольным впрыском тщательно обтирают кончик сопла. Затем медленно нажимают на рукоятку пресса, наблюдая за манометром и за кончиком сопла: сопло должно быть сухим до момента подъема иглы, при котором манометр покажет давление распыливания. После впрыска вновь вытирают кончик сопла: в посследующий момент, если игла садится плотно, сопло должно быть сухим. При обнаружении подтекания иглу в первую очередь необходимо промыть, а затем, если подтекание продолжается, притереть к уплотняющей поверхности.
6.4.5. б). Проверка и регулировка топливной форсунки
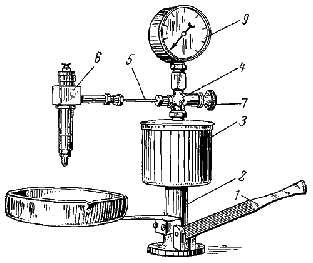
Проверять работу форсунки можно при помощи топливного насоса, установленного на двигателе; или лучше на специальном стенде (Рис. 6.4.7.).
Передвигая рычаг 1, действуют на плунжер насоса 2. Последний забирает топливо из бака 3 и, прокачивая его через тройник 4 и трубопровод 5, подает в форсунку 6. Перед проверкой открывают кран 7 и, передвигая рычаг, удаляют воздух из системы.
Форсунку, подлежащую осмотру и регулировке, разбирают на чистом и хорошо освещенном месте, промывают керосином или чистым топливом, обдувают сжатым воздухом и снова собирают. У форсунок, которые имеют регулируемый подъем иглы, регулировочный винт завертывают до упора, а затем отвертывают на часть оборота, обеспечивающую необходимый подъем иглы. Последнее указывается в инструкции по эксплуатации двигателя.
Чтобы не смешать детали разных форсунок, рекомендуется разбирать и собирать их поочередно. При проверке надо
Рис. 6.4.7 соблюдать осторожность, так как попадание струи топлива на кожу рук вызывает долго незаживающую рану. Обтирать детали форсунки можно только салфетками из бязи или батиста.
Проверка отсутствия засорения отверстий в соплах. Форсунку закрепляют на стенде, удаляют из системы воздух, краном 7 (см. рис. 6.4.7) выключают манометр 8, под форсунку кладут бумагу и резко впрыскивают топливо. Если на бумаге прорванных мест или следов от струй топлива будет меньше, чем отверстий в распылителе, это означает, что часть отверстий засорена.
Для прочистки отверстий форсунку разбирают, промывают в керосине, нагар с наружных поверхностей снимают при помощи деревянного скребка, отверстия прочищают стальной проволокой (диаметр которой должен быть меньше диаметра сопловых, отверстий на 0,05-0,1 мм) и только затем собирают форсунку.
Прочищать отверстия без разборки форсунки не разрешается, так как в этом случае грязь останется внутри форсунки.
Если диаметры отверстий сопла увеличились на 10-12% па сравнению с номинальным размером или отличаются друг от друга на ±5%, то сопла заменяют.
Проверка плотности пары игла – направляющая втулка. Плотность посадки иглы в ее направляющей проверяют следующим образом:
пружину форсунки затягивают таким образом, чтобы давление открытия иглы соответствовало указанному в инструкции по эксплуатации двигателя или в его паспорте;
создают давление в форсунке, несколько превышающее оговоренное инструкцией, и по секундомеру определяют время падения давления на 50 кгс/см2 от установленного;
время, за которое давление упадет на 50 кгс/см2, указывается в инструкции по эксплуатации двигателя и должно быть не меньше 15 сек для новых распылителей и 5 сек для распылителей, бывших в употреблении.
При уменьшении плотности пары значительно увеличиваются протечки топлива через зазор во время работы двигателя. Нормальным (для новой форсунки) считается протечка топлива 1-4% количества топлива, поданного в цилиндр. Количество топлива, сливаемого из разных форсунок за одно и то же время, не должно различаться более чем на 50%.
При необходимости пару игла — направляющая заменяют запасной. Переставлять иглы в направляющих втулках не рекомендуется, так как эти детали очень точно (прецизионно) пригнаны друг к другу. При наклоне направляющей на 45° игла должна выходить из нее на 1/3 длины направляющей части под действием собственного веса при любом повороте вокруг своей оси.
Проверка и регулировка давления подъема иглы форсунки. Для проверки рабочего давления открытия иглы форсунки устанавливают на стенде (см. рис. 6.4.7) и насосом 2 создают давление топлива, контролируемое по манометру 9. Величина давления указывается в инструкции по эксплуатации двигателя и регулируется изменением силы натяжения пружины форсунки.
Отклонение величины давления открытия иглы форсунки от нормы допускается в пределах ±(5ч10) кгс/см2.
Проверка подтекания форсунки. Плотность притирки уплотняющего конуса (или торца) иглы проверяют медленным повышением давления топлива в форсунке, плавно передвигая для этого рычаг 1 (см. рис. 6.4.7). При давлении на 5 - 10 кгс/см2 меньше давления впрыска конец распылителя должен быть сухим.
Если форсунка подтекает, то слегка притирают иглу к ее седлу при помощи тонкой пасты ГОИ, разведенной на керосине. При притирке следят за тем, чтобы паста не попадала в зазор между иглой и ее направляющей. После притирки детали тщательно промывают в керосине или чистом топливе, обдувают воздухом и снова проверяют на отсутствие подтекания.
Проверка качества распыливания топлива. Во время подачи топлива форсунка должна давать резкий и четкий дробный впрыск с характерным резким звуком. Для удобства наблюдения за качеством распиливания рекомендуется направить форсунку на лист чистой бумаги. Следы топлива на бумаге должны быть одинаковой густоты и расположены на равном расстоянии от центра. Если форсунка не дает равномерного по окружности распыливания, ее разбирают, отверстия сопла прочищают тонкой мягкой проволокой.
При большой разработке сопловых отверстий увеличивается их суммарное сечение и нарушается правильная форма сверления, что вызывает снижение скорости выхода топлива из форсунки и, следовательно, ухудшает качество распыла. В этом случае обычно сопло заменяют запасным.
6.4.6 Подготовка к притирке распылителя
Операцию по притирке приходится производить при каждой плановой ревизии форсунок и тем более при наличии отказов. Используемые при этом приемы и продолжительность операций зависят от состояния зоны уплотнения. В любом случае форсунка разбирается, детали очищают, промывают чистым дизельным топливом, а осушают сжатым воздухом.
Если на игле имеются лаковые отложения, то их необходимо предварительно удалить соответствующими препаратами типа “Sicloe”. До начала операций по притирке необходимо выяснить состояние и местоположение уплотняющего пояска на игле. Для этого на конус иглы в месте несколько выше зоны конца седла тонко заточенной спичкой или иголкой нанести 3-4 капельки притирочной пасты (рис. 6.4.8). Вставить иглу в корпус распылителя и легкими вращательными движениями (без ударов и сильных нажимов) притирать иглу 15-30 секунд. Извлечь иглу, удалить притирочную пасту с конуса иглы и седла. Развести на масле притирочную пасту и нанести снова 3-4 капельки, но уже ближе к месту предполагаемого пояска и притирать иглу с легким нажимом 5-10 сек. Снова очистить иглу и седла и приступить к осмотру с более детальным выяснением состояния и местоположения пояска. Прежде чем приступить к притирке необходимо уяснить и в дальнейшем соблюдать несколько основных правил:
Фирма “Зульцер” рекомендует использовать карборундовые пасты зернистостью не ниже 500 (это на уровне марок 3А, 4А класса “Very fine”). Этому условию соответствует отечественная паста Государственного оптического института (ГОИ) светло-зеленого цвета (тонкая).
Избегать попадания пасты на цилиндрическую направляющую часть иглы и отверстия при заводке иглы в корпус и обратно, а так же при чистке седла; Наличие там пасты при притирке приведет к увеличению зазора и необходимости забраковать распылитель. При чистке седла соблюдать указания изготовителя, приведенные в инструкции (использовать деревянные палочки с плотно обтянутой тканью и т. п.).
В процессе притирки не производить сильных нажимов и ударов, что приведет к царапанию и повреждению поверхностей абразивами. Необходимый эффект притирки со снятием долей микрометров происходит за счет окисления поверхности находящейся в пасте олеиновой кислотой. Мелкие абразивы легко снимают окисленные слои даже при легком воздействии без повреждения чистых поверхностей, которые тут снова окисляются. (Этот процесс называется коррозионно-механическим износом и по форме похож на поведение самополирующих красок, покрывающих подводную часть корпуса. Под действием струй воды тонкие слои краски отделяются вместе с прилипшими микроорганизмами, обеспечивая постоянную чистоту и гладкость наружной обшивки).
Пасту наносить всегда ниже формируемого пояска уплотнения, создавая тем самым повышенный износ нижележащих поверхностей, создавая раскрытие зазора к низу и продвижение контактной зоны вверх к основанию конуса. По мере притирки паста поднимается вверх и распределяясь по увеличивающейся площади, ее плотность и агрессивность уменьшаются, а абразивные частицы измельчаются (рис. 6.4.9). Поэтому чем выше находятся слои, тем меньше скорость износа, что и обеспечивает сохранение клинового зазора.
Каждый раз наносить пасту малыми дозами, препятствуя тем самым попаданию свежей (агрессивной) пасты на формируемый поясок и вышележащие поверхности. Необходимую агрессивность в зоне притирки обеспечивают частой сменой пасты с удалением отработанной (по 15-30 сек.).
Нельзя допускать увеличения длительности работы на одной порции пасты до 3-5 минут, (как указано в некоторых рекомендациях). За длительное время нагреваясь паста высыхает, теряет агрессивность и только царапает, а не полирует поверхность. Скорость износа падает, а качество поверхностей ухудшается. По этой же причине нельзя использовать старую, подохшую пасту. Если даже разбавить ее маслом агрессивность восстановить не удастся.
Указанных выше правил следует придерживаться при всех операциях с использованием притирочных паст, чтобы избежать ошибок, ведущих к нерациональной затрате времени и повреждению поверхностей.
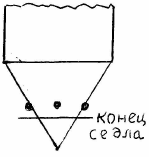
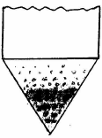
Рис. 6.4.8 Рис. 6.4.9
6.4.7 Притирка иглы и седла
После выявления состояния запирающего пояска возможны несколько вариантов дальнейших действий.
Вариант 1.
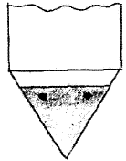
Уплотняющий поясок занимает правильное положение на переходе конуса в цилиндрическую часть, но его ширина увеличена и нижняя кромка четко не просматривается. Задача притирки сводится к уменьшению ширины пояска у форсунок к МОД до 0,1-0,2 мм с приданием четкого очертания нижней границы (для СОД оптимальная ширина пояска может быть на уровне 0,3-0,5 мм). Для этого притирочную пасту 3-4 точками наносят несколько ниже проявившегося блестящего пояска (рис. 6.4.10). Вставить иглу в корпус и легкими вращательными движениями (2-3 оборота всего)
Рис 6.4.10 равномерно распределить пасту по обрабатываемым поверхностям. Далее провести короткую притирку (15-30 сек.) вращательно ударными движениями. Вытащить иглу и тщательно очистить поверхности.
Нанести снова 3-4 точки уже на самую границу пояска и легкими вращательными движениями (без ударов) провести притирку 5-10 сек. Снова извлечь иглу, очистить ее и седло и осмотреть. Если пара не сильно изношена, то этого бывает достаточно для формирования нужной ширины пояска. Если нет, то операцию повторяют до получения нужного результата. Пара промывается, осушается, собирается.
Примечание. Некоторые специалисты предпочитают окончательную доводочную операцию производить без пасты на масле. При этом происходит выглаживание пояска
без износов- поясок “набивается”.
Вариант 2.
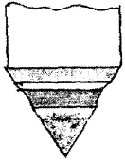
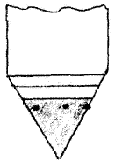
Уплотняющий поясок несколько смещен вниз от основания конуса (рис.6.4.11). На первом этапе задача сводится к смещению пояска вверх в нужную зону для чего пасту наносят ниже кромки пояска и также интервалами 15-30 сек. Производить притирку и замену пасты. Если паста после притирки равномерно распределена по поверхности, то это указывает на отсутствие искажения формы конусов и поясок довольно
Рис.6.4.11 Рис.6.4.12 быстро будет перемещаться вверх к основанию, а окончательную его доводку проводят по варианту 1. Если же игла притиралась многократно, то не исключено, что на конусе под пояском имеется впадина. Такую ситуацию можно отличить по неравномерному распределению пасты после притирочных операций: выступающий поясок будет светлым, а впадина со скопившейся в ней пастой будет выглядеть темной полосой (рис.6.4.12). Ситуация осложняется и потребует большего времени или даже проверки формы седла и его исправления. При достаточной квалификации исполнителя выступ на конусе иглы, на котором находится поясок, можно убрать тонким (мелким) бруском, установив иглу на станок (снять всего 0,01-0,02 мм). После этого притирку повторить.
Вариант 3.
Поясок на игле смещен вниз и притиркой по седлу его не удается исправить. Требуется проверка формы седла в корпусе. Если выяснится нарушение формы седла, то после ее исправления притирку можно повторить по варианту 2.
Проверку и исправление формы седла производят с помощью, притира аналогичного по форме и размерам игл, и отличающегося от нее увеличенным углом конуса (60 градусов 30 минут вместо 60 градусов) и уменьшенным диаметром цилиндрической направляющей части (так, для дизеля RND 68 рекомендуемый диаметр 11,50 мм). В судовых условиях его невозможно изготовить с такой точностью по углу конуса и необходимо сделать заказ на его изготовление. При этом обязательно нужно указать матери: серый чугун СЧ22; СЧ28 (cast iron).
Выбор материала притира мотивирован тем, что он должен быть мягче притираемых поверхностей. (Так для обработки посадочного гнезда под форсунку в стальной цилиндрической крышке притир изготовляют из более мягкого материала бронзы). К тому же серый чугун обладает антизадирными свойствами и не подвержен пластическим деформациям в следствии нулевой пластичности. Поэтому и проверочные плиты делают чугунными. Требование к пониженной твердости по отношению к обрабатываемой поверхности обусловлено тем, что при притирке абразивы способны внедряться в более мягкую поверхность и образуют вместе с нею нечто наподобие абразивного камня. Такая поверхность царапает более твердую, а сама защищена от износа и искажения формы. Как производится обработка седла распылителя чугунным притиром подробно описано в инструкциях к двигателям модификаций RND и RTА фирмы “Зульцер”.
Если причина затрудненной притирки иглы оказалась в изношенности седла, то после исправления его формы операцию можно повторить.
6.5 Основные неисправности форсунки
Неисправности в работе форсунок всегда приводят к ухудшению смесеобразования, в результате чего скорость сгорания топлива уменьшается, догорание происходит на большей части рабочего хода, часть топлива сгорает не полностью – всё это приводит к снижению мощности и экономичности двигателя.
Форсунки должны подвергаться периодическим профилактическим осмотрам через 500-1000 часов работы. Во время осмотров снятые с двигателя форсунки разбирают, очищают от нагара, промывают, устраняют неисправности, собирают, проверяют и регулируют на стенде. Замена форсунок для осмотра и устранения неисправности производятся при обнаружении признаков плохой работы: повышения температуры выпускных газов и появления темного дыма из трубы.
Неисправности и их устранение:
Зависание иглы возникает при работе на загрязненном, обводненном или «сухом» топливе, из-за попадания механических частиц в рабочий зазор форсуночной пары или разрушения рабочих поверхностей иглы коррозией. При зависании иглы форсунка начинает работать как открытая, что сопровождается подтеканием топлива и обнаруживается по повышению температуры выпускных газов и появлению дымного выхлопа. Форсунку заменяют запасной. Зависшую иглу удаляют за хвостовик или выпрессовывают на специальном устройстве. После слабых «захватов» иглу достаточно промыть и расходить на масле. После задиров распылитель заменяют.
Закупорка сопловых отверстий приводит к повышению давления, создаваемого ТНВД, в результате этого может произойти разрыв форсуночного трубопровода, отрыв сопла или поломка плунжера ТНВД. Обнаруживается по резко ощутимым гидравлическим ударам в форсуночной трубе. Возникает в результате подтекания форсунки, при котором топливо вытекает не распыливаясь и сгорает около сопла, а так же при работе на плохо очищенном топливе. После разборки отверстия прочищают специальной стальной иглой диаметром меньше диаметра сопла на 0,1 мм, а затем сопло и распылитель промывают чистым топливом и обдувают сжатым воздухом.
Износ сопловых отверстий приводит к изменению формы и дальнобойности факела. Обнаруживается по появлению дымного выхлопа и повышению температуры выпускных газов. На стенде размеры отверстий после их очистки проверяют с помощью предельных калибров. Если отверстия имеют овал или их диаметры увеличились больше чем на 10%, то сопло или весь распылитель заменяют.
Поломка пружины происходит от плохого качества материала, неправильной термической обработки или при неправильной сборке, при которой возникает перекос пружины. При поломке происходит зависание иглы и подтекание форсунки. Во время осмотра пружину заменяют.
Обгорание соплового наконечника приводит к разрушению конца сопла. Возникает при значительном подтекании форсунки, когда интенсивное горение происходит в непосредственной близости от сопла, вызывая эрозионное разрушение концевой части распылителя; вследствие химической коррозии от действия серной кислоты, которая появляется на конце сопла при излишнем охлаждении форсунки, когда температура её наружной поверхности снижается ниже «точки росы», что бывает при продолжительной работе двигателя на малых нагрузках и на маневрах. Такой распылитель заменяют.
6.6 Проверка и регулировка угла опережения подачи топлива
Своевременность сгорания топлива обуславливается углом опережения подачи топлива. От его величины зависят продолжительность периода задержки самовоспламенения, скорость нарастания давления и расположение линии сгорания относительно В.М.Т. При смещении сгорания топлива на начало процесса расширения уменьшается давление в конце горения, повышается температура отходящих газов и возрастают потери теплоты, что приводит к увеличению удельного расхода топлива. Кроме того, будут происходить перегрев поршня и повышение температурных напряжений цилиндра. Давление в конце горения Pz по отдельным цилиндрам не должно отклоняться от значений, указанных в формуляре дизеля, более чем на ± 5 %. Для повышения Pz угол опережения подачи топлива увеличивают, для снижения - уменьшают. Величина угла опережения подачи топлива указана в формуляре двигателя.
При определении угла опережения подачи топлива односекционным топливным насосом выполняют следующие действия:
Отсоединяют топливную трубку от насоса.
Устанавливают на штуцер топливного насоса моментоскоп.
Ставят рейку топливного насоса на полную подачу топлива.
Прокачивают топливный насос вручную до полного удаления воздуха из трубопровода насоса и моментоскопа.
Сжимая резиновую трубку, выдавливают из стеклянной трубки топливо до половины её длины.
Медленно проворачивают коленчатый вал дизеля до начала движения мениска топлива в стеклянной трубке; этот момент будет соответствовать началу подачи топлива.
Измеряют угол, на который кривошип проверяемого цилиндра не дошёл до В.М.Т. Если маховик не разбит на градусы, измеряют длину дуги маховика от метки В.М.Т. данного цилиндра до неподвижной стрелки-указателя на блоке, а затем подсчитывают угол по