Проектирование автопредприятия с детальной разработкой агрегатного участка
После диагностики технического состояния агрегаты, снятые с автомобиля, моют. Предварительно из картеров агрегатов сливают масло, из тормозной системы – тормозную жидкость, из системы охлаждения двигателя – воду и т. д. После наружной мойки агрегаты (двигатель, передний и задний мост, коробку передач) для разборки и ремонта устанавливают на стенды.
Ступицы колес, дифференциалы, сцепления и другие узлы разбирают и собирают на приспособлениях, устанавливаемых на верстаках. При установке агрегатов на стенды используют подъемно-транспортные устройства – тали, тельферы и др. При разборке и сборке агрегатов, узлов и механизмов применяют верстачные прессы (развивающие усилия 30-50 кН) для выпрессовки подшипников, втулок и других деталей.
В соответствии с техническими условиями на контроль и дефектовку детали сортируют на годные, негодные и требующие ремонта. С помощью мерительного инструмента и специальных приспособлений определяют отклонения в размерах и форме деталей, сопоставляя результаты с техническими условиями.
Признаками непригодности деталей к дальнейшему их использованию без ремонта являются задиры, трещины, вмятины, следы коррозии, усталостное выкрашивание (питтинг ) и т. п.
Перечень работ, выполняемых при ремонте агрегатов, весьма разнообразен и велик. Участок в большей степени специализирован на ремонт двигателей..
Годовой объем работ, выполняемых на агрегатном участке составляет Тагр.г. = 39835 чел-ч (см. проектную часть дипломного проекта).
Число рабочих, занятых в агрегатном участке составляет 22 человека.
К основному оборудованию относятся: моечные машины, металлорежущие станки, обкаточные стенды и оборудование для восстановления деталей. Рассчитаем необходимое количество моечных машин [7]
S м = Q·t / Ф д ·q ·η о·η t, шт. (3.1)
где S м – количество моечных машин, шт.
Q – общая масса деталей, подвергаемых мойке, кг.
t – время мойки 1 партии: t = 0,5ч.
Ф д – действительный фонд времени, ч.
q – масса деталей 1 загрузки, кг. q = 300кг.
η o – коэффициент, учитывающий одновременную загрузку
моечной машины по массе, η o = 0,6
η t – коэффициент использование моечной машины по времени,
η t = 0,8
Общая масса деталей, подвергаемых мойке, находится из выражения
Q = β ·Q a ·N a , кг (3.2)
где β – коэффициент, учитывающий долю массы деталей
подлежащих мойке от общей массы двигателя: β = 0,6
Q a – масса двигателя, кг. Q a = 380кг.
N a – число ремонтируемых двигателей, шт. N a = 200 шт.
Q = 0,6·380·200 = 45600кг
S м = 45600·0,5 / 0,6·0,8·300·1860 = 0,87 ≈ 1шт.
Число металлорежущих станков считают по формуле [8]
S cт = Т ст · К н / Ф д · η о , шт. (3.3)
где S cт - число металлорежущих станков, шт.
Т ст - годовая трудоемкость станочных работ, чел*ч
К н - коэффициент неравномерности загрузки
оборудования, К н = 1,4
η о – коэффициент использования станочного
оборудования, η о = 0,85
Ф д – действительный фонд времени
S cт = 6163·1,3 / (0,85·1860) = 5,6 шт.
Принимаем 6 станков.
Из расчетов видно, что на участке не хватает 1 металлорежущего станка. Требуется установить горизонтально – консольный фрезерный станок 6Р82Ш-1
На ремонтных предприятиях в расчетную трудоемкость включают не станочные работы по восстановлению деталей, но и работы по ремонту двигателей.
Аналогично рассчитывается количество оборудования для сварочных работ.
S = 2648·1,3 / 1860·0,85 = 1,98 шт.
Принимаем 2 установки
Наплавка под слоем флюса 1 шт.
Аргоно-дуговая сварка 1 шт.
Число стендов для обкатки и испытаний [7]
S о = t н · K и / τ ·η с, шт. (3.4)
где t н – время обкатки и испытания двигателя, ч.: t н = 1,5 ч.
K и – коэффициент, учитывающий возможность повторной
обкатки или испытания, K и = 1,05
τ – такт ремонта, ч. / шт. τ = 10 ч. / шт.
η с – коэффициент использования стендов: η с =0,95
S о = 2,6·1,05 / 10·0,95 = 0,97 ≈ 1 шт.
Принимаем 1 стенд
Уточнение площади участка по ремонту агрегатов
К производственной площади участка ремонтного предприятия относятся площади занятые технологическим оборудованием, рабочими местами (в том числе верстаками и стендами), наземными транспортными устройствами, заготовками, деталями и узлами, находящимися около рабочих мест и оборудования, а также рабочими зонами, проходами и проездами между оборудованием.
При определении площадей участков ремонтных мастерских хорошо зарекомендовал себя метод определения по площади занятой оборудованием и переходным коэффициентам [1]
В общем виде формула выглядит так
F = ∑ F о· К, м 2 (3.5)
где F о – площадь занятая оборудованием, м 2 К – переходной коэффициент, учитывающий рабочие зоны, проходы и проезды: К = 4 ч 4,5
F = 35·4 = 140 м2
3.2 Построение сетевого графика для двигателя ЗИЛ – 5301
С развитием широкой сети ремонтных предприятий в сельском хозяйстве очень важно в таких условиях совершенствовать планирование и управление ремонтным производством.
Таблица 3.1 Ведомость технологического оборудования
|
Наименование оборудования |
Марка оборудования |
Площадь | |
| Ед. м 2 | Всего м 2 | ||
|
1.Разборочно-сборочный стенд 2.Машина моечная 3.Тумбочка для инструмента 4.Стол дефектовщика 5.Алмазно-расточной 6.Хонинговальный 7.Контейнер для утиля 8.Тумбочка для ветоши 9.Горизонтально – расточной 10.Стеллаж полочной 11.Круглошлифовальный |
проектный ОМ 4267 ОРГ 1611 ОРГ 1468090А 2Е78ПН ЗК83У ОРГ 1598 ОРГ 1666 11А181а ОРГ 1468-03-320 316М |
1,5 5,3 0,8 1,9 2,25 2,2 1,2 0,25 2,39 0,7 1,35 |
3 5,3 4,8 1,9 2,25 2,2 1,2 0,75 2,39 2,1 1,35 |
|
12.балансировочный стенд 13.Расточной – универсальный 14. Горизонтально – фрезерный 15.Притирочный стенд 16.Шлифовальный стенд 17.Универсальный фрезерный 18.Верстак слесарный 19.Разборочный стенд 20.Тележка передвижная ручная |
КИ 4274 УРБВП 6Р82Г ОР 6687 ОР 7108 6Р82Ш ОРГ 5365 ОР- 2953 - «» - |
1,98 0,63 2,2 1,1 1,05 1,56 1,2 1,1 0,4 |
1,98 0,63 2,2 1,1 1,05 1,56 1,2 1,1 0,8 |
Сетевой график – есть графическое изображение комплекса технологических операций, показывающий логическую последовательность, взаимосвязь и длительность с последующей оптимизацией разработанного графика.
Остановимся кратко на терминологии сетевого графика:
Работа – процесс, на который затрагивается время, ресурсы.
Событие – в результате работы наступает, какое – либо событие, т.е. факт начала или окончания работы. Событие нумеруют и обозначают кружком. Фиктивная работа – связь между событиями, не требующая затрат времени. Обозначается пунктирной стрелкой.
Путь – любая последовательность выполнения работ на графике от начального до конечного события.
Критический путь – путь, имеющий наибольшую продолжительность.
Правила построения сетевого графика:
1.Устанавливают последовательность выполнения работ, т.е. порядок, указывающий какое последующее событие не, может произаити прежде, чем совершится предшествующее.
2.Расчитывают ожидаемою продолжительность выполнения каждой работы.
3.График вычерчивается слева направо. В сети не допускается тупиков, замкнутых контуров и пересечения стрелок.
4.Над каждой стрелкой наносят обозначение ожидаемой продолжительности работы.
5.Определяют все возможные пути и отыскивают критический путь. На графике его выполняют жирными стрелками.
6.Определяют временные параметры сетевого графика: ранний срок наступления события, поздний срок наступления события и резерв времени [2].
В работе при построении сетевого графика преследуется цель по формированию рабочих постов (мест, их взаимосвязи и целесообразного размещения на участке).
Определение длительности в связи с разной трудоемкостью для разных двигателей не является принципиальной при разработке графика.
Таким образом, для планируемого периода определим такт ремонта двигателей
τ = Ф д / N, ч./шт. (3.6) [1]
где τ – общий такт ремонта, ч./шт.
Ф д – действительный годовой фонд времени
N – производственная программа, шт.
τ = 1840 / 200 = 9,2 ч.
Принимаем τ = 10 ч /шт.
Имея последовательный перечень операций ремонта двигателей, формируем посты, соблюдая следующие правила:
-операции, подбираемые на пост, должны быть однотипными по приему выполнения применяемому оборудованию, инструменту и квалификации рабочих – исполнителей;
-операции, выполняемые на одном посту, должны быть однотипными и иметь законченный характер; [3]
-операции должны следовать друг за другом без разрыва времени
Учитывая все требования, формируем посты и заносим в таблицу 3.2.
Таблица 3.2 Распределения работы по постам
| № поста | Код раб. | Наименование работ | Труд цели | Кол. исп, чел. | Прод раб, ч. | t pi | t ni | R |
|
I |
0-1 1-2 2-3 3-4 |
Наружная мойка ДВС Разборка двигателя на узлы Разборка узлов на детали Мойка деталей и узлов |
0,41 2,49 3,05 1,53 |
1 1 1 1 |
0,41 2,49 3,05 1,53 |
0,41 2,9 5,95 7,48 |
0,41 2,9 5,95 7,48 |
0 0 0 0 |
| II |
4-5 5-6 |
Дефектация узлов и деталей двигателя Комплектация узлов и деталей двигателя |
1,73 1,39 |
1 1 |
1,73 1,39 |
9,21 10,6 |
9,21 10,6 |
0 0 |
| III | 6-7 | Р.Р.С. узлов и деталей блока цилиндров | 2,36 | 1 | 2,36 | 12,96 | 12,96 | 0 |
| IV | 6-8 | Ш.П.Г. | 1,66 | 1 | 1,66 | 12,26 | 13,41 | 1,15 |
| V | 6-9 | Коленчатого вала | 1,39 | 1 | 1,39 | 11,99 | 12,96 | 0,97 |
| VI |
6-10 6-11 |
Распределительной шестерни и головки блока Механизма газораспреде-ления и распределитель-ной шестерни |
2,49 2,3 |
1 1 |
2,49 2,3 |
13,09 15,39 |
15,18 16,22 |
2,09 093 |
| VII |
7-12 12-13 13-14 14-15 15-16 16-17 17-18 |
Сборка двигателя Установка: Коленчатого вала в блок Ш.П.Г. Распред. вала, кожуха шестерни распределения Маслонасоса с приводом, картера, головки механизма газораспределения Водяного насоса, вентилятора Карбюратора Маховика, муфты сцепления |
1,11 1,11 1,04 1,04 1,39 0,5 0,77 |
1 1 1 1 1 1 1 |
1,11 1,11 1,04 1,04 1,39 0,5 0,77 |
4,07 15,18 16,22 17,26 18,65 19,15 19,92 |
14,07 15,18 16,22 17,26 18,65 19,15 19,92 |
0 0 0 0 0 0 0 |
| VII |
18-19 19-20 |
Обкатка и испытание двигателя Контрольный осмотр после обкатки |
5,06 2,5 |
1 1 |
5,06 2,5 |
24,98 27,48 |
24,98 27,48 |
0 0 |
Определим все возможные пути от начального до конечного события
L 1 (t) = 0-1-2-3-4-5-6-7-12-13-14-15-16-17-18-19-20 = 27,48 ч.
L 2 (t) = 0-1-2-3-4-5-6-8-12-13-14-15-16-17-18-19-20 = 25,67 ч.
L 3 (t) = 0-1-2-3-4-5-6-9-7-12-13-14-15-16-17-18-19-20 = 26,51 ч.
L 4 (t) = 0-1-2-3-4-5-6-10-13-14-15-16-17-18-19-20 = 24,35 ч.
L 5 (t) = 0-1-2-3-4-5-6-11-10-14-15-16-17-18-19-20 = 24,16 ч.
Критический путь L кр (t) = L 1 (t) = 27,48 ч.
Определяем ранний, поздний сроки события и резерв времени
t pi = max (t o - i), ч.
t ni = min (t кр - t кi ), ч.
R = t ni - t pi , ч.
Расчеты по формулам сводим в таблицу 3.2
Для событий, лежащих на критическом пути t ni - t pi , поэтому резерв времени равен нулю, R = 0
Таким образом, проанализировав график, делаем выводы:
-длительность ремонта двигателей составляет 27,48 ч.
-операции расчленены по постам согласно планировке участке по ремонту двигателей ЗИЛ – 5301.
-действительный фронт ремонта составляет
ƒ д = t кр / τ , шт. (3.7) [7]
где t кр – критический путь, ч.
τ – такт ремонта, ч./шт.
ƒ д = 27,48 / 10 ≈ 3 шт.
Таким образом, можно сделать вывод, что на участке по ремонту двигателей одновременно находятся 3 двигателя
-водяной насос и вентилятор с места разборки подаются на участок сборки, на предприятии их не ремонтируют
-масляный насос на участок (пост) сборки двигателей
3.3 Характеристика технологического процесса восстановления двигателей
Разборка и мойка. Процесс восстановления двигателей начинается с поступления его на ремонтное предприятие. При подготовке двигателя к ремонту его подвергают разборке. Наибольшую трудоемкость при этой операции составляют винтовые и прессовые соединения. Винтовые соединения разбирают ключами и гайковертами, которые применяют и при сборке. Для разборки прессовых соединений используют гидравлические съемники. Особенно осторожно нужно демонтировать подшипники. При их снятии усилия нужно прилагать безударные, чтобы не повредить тела качения.
Можно отметить, что совместно обрабатываемые детали при разборке двигателя не следует раскомплектовывать. К числу таких деталей относят крышки коренных подшипников, блок – картеры и т.д. [4]
Разборку двигателя ЗИЛ – 5301 производят на разборочном стенде Р-235. Разобранные детали подвергаются мойке.
Очистка деталей от загрязнений и их последующая мойка являются специфическими операциями ремонтного производства. От качества и полноты проведения этих операций зависят производительность труда рабочих – ремонтников, эффективность использования оборудования и долговечность работы отремонтированных изделий.
Если не удалить грязь на постах мойки, то она разносится по постам и, попадая на постах сборки в трущиеся детали и сопряжения, вызывают их интенсивное изнашивание.
Загрязнения на деталях, восстанавливаемых наплавкой, вызывают образование в наплавочном слое металла пор и раковин. Основными загрязнителями деталей двигателя являются остатки смазочных материалов, лаковые пленки, нагары и накипь. Для их удаления используют различные моющие средства, а именно: остатки топлива, масел и смазок устраняют при помощи синтетических моющих средств – Лабомида 101 и 203; нагар – растворяющее – эмульгирующего средства (РЭС) АМ-15; продукции коррозии и механического изнашивания деталей – ручным инструментом (металлическими щетками). В качестве оборудования для очистки и мойки используют погружную машину ОМ-4267. [4]
Дефектовка. Детали, пошедшие мойку, подвергают дефектовке. Дефекацию деталей проводят с целью определения их технического состояния: деформацию и износ поверхностей, целость материала, изменение свойств и характеристик рабочих поверхностей, сохранность формы. Эту операцию проводят, поместив детали двигателя на стол дефектовщика ОРГ 1468-01-090А
При дефектации выполняют следующие операции: внешний осмотр, простукивание, выявление трещин, обломов, коррозии, микрометрам – измерение размеров деталей (диаметр, расстояние между осями). Изменение линейных размеров контролируют с помощью штангенциркуля, микрометра, отклонение от цилиндричности – с помощью нутромера с индикаторной головкой, сносность постелей в блоке – поверочными линейками со щупом. Трещины в корпусных деталях (головка, блок) определяют гидравлическим методом.
Детали, подлежащие выбраковке, попадают в специальный контейнер для утиля ОРГ 1598, [5]
Механическая обработка. После мойки и дефектации проводят механическую обработку деталей. Блок цилиндров является базовой деталью, качество восстановления которой сказывают существенное влияние на качество ремонта двигателя, условия работы деталей цилиндра – поршневой грунты и кривошипное – шатунного механизма. Дефекта блоков, устраняемые на данном предприятии, следующие: трещины в стенках водяной рубашки; картере; износ или нарушение сносности гнезд под вкладыши коренных подшипников; износ резьбовых отверстий. Чтобы устранить трещины в алюминиевом блоке двигателя ЗИЛ-130, пользуются аргонно-дуговой сваркой с предварительной разделкой трещин. Для этого применяют установку УДГ-501. Наиболее подходящие режимы сварки блока I = 160A, U = 22 ч 24В, диаметр электрода Ш = 4мм. Блоки цилиндров с несносностью опор коренных подшипников, но без износа по диаметру восстанавливают установкой вкладышей увеличенного диаметра с последующей расточкой на горизонтально – расточном станке 11А181а.
Коробление плоскости блока цилиндров >0,1мм устраняют шлифованием на алмазно-расточном станке 2Е78ПН [19]
Коленчатый вал – одна из основных деталей, определяющая ресурс двигателя. Срок службы его зависит от 2 факторов: сопротивления усталости и износостойкости. В процессе работы двигателя, в результате неравномерности износа, смещения опор блока, из- за старения металла возникают ситуации, при которых вал работает в условиях перегрузок. При этом в металле накапливаются усталостные повреждения в наиболее напряженных зонах детали. Зоны накопления усталостных повреждений в коленчатых валах автомобилей сосредотачиваются в центральной части шеек в зоне проводящих отверстий.
Коленчатый вал двигателя имеет следующие дефекты: овальность и конусность шатунных и коренных шеек, прогиб, трещины. [18]
Коленчатые валы, имеющие поперечные трещины, бракуют. При износе шеек чугунного вала ЗИЛ – 5301 их восстанавливают наплавкой стальным электродом под слоем флюса. Процесс проводят с помощью автомата для наплавки ВДУ505 А1406УХП4. Оптимальные режимы: U = 26 ч 28В; I = 160 ч 180A, проволока Св 08, флюс АМК18. Далее двигатель подвергают шлифовке под ремонтный размер на круглошлифовальном станке 316М.
Прогиб вала не устраняют. После устранения дефектов вал балансируют на стенде КИ 4274.
Цилиндры двигателей изнашиваются в основном в результате трения поршневых колец, действия абразивных частиц о поверхности цилиндров и коррозии. Технологический процесс восстановления цилиндров выглядит так: цилиндры растачивают на алмазно-расточном станке 2Е78ПН с последующим хонингованием на одношпиндеольном станке 3К83У.
Поршни и поршневые пальцы, имеющие дефекты, бракуют и заменяют новыми.
Основным дефектом шатунов является износ втулок его верхней головки. Изношенные втулки могут быть восстановлены осадкой. Осадку проводят с помощью специального приспособления и пресса. Для получения точного размера и чистой и гладкой поверхности втулки подвергают сначала черновому, а затем чистовому развертыванию или растачиванию на станке УРБВП. Нижнюю головку шатуна восстанавливают газопорошковой наплавкой с использованием самофлюсующегося порошка ПГ – 10ХН8СР2 с последующей расточкой на станке УРБВП. Фрезерование пазов под ус вкладыша проводят на горизонтальном консольном фрезерном станке 6Р82Г. В качестве конструкторской разработки в данном проекте предлагается приспособление для зажима шатуна при обработке пазов под ус вкладыша. [13]
В головках блока цилиндров основная неисправность заключается в износе фасок клапанных седел из–за наклепа и в результате их пригорания на некоторых участках.
При разборке головок блока цилиндров на участке используют стенд ОР 2935. Головка проходит гидравлическое испытание на герметичность водяной рубашки. Из нее удаляют сломанные шпильки и нарезают новую резьбу. В случае необходимости заменяют направляющие втулке клапанов.
Изношенные рабочие фаски тарелок клапанов и торцы стрежней шлифуют на стенде ОР-7108. Для шлифования применяют круги зернистостью 25-40 твердостью СМ 1.
Перед сборкой головки блока производят притирку клапанов к гнездам на стенде ОР-6687М.
Сборка и испытание. Сборка головки блока проходит на верстаке слесарном ОРГ 5365, а сборка двигателя – на стенде Р-235. Собранный двигатель подвергают проверке на укомплектованность. Его устанавливают на ручную передвижную тележку и перемещают на участок испытания.
Этот участок оборудован обкаточно-тормозным стендом КИ 1363В для обкатки и испытания двигателя.
Обкатка проводится сначала холодная, а затем горячая.
При холодной обкатке электродвигатель стенда вращает вал испытываемого двигателя, при этом происходит приработка вновь образованных сопряжений, герметичность соединений. При этом проверяют, нет ли посторонних шумов, стуков, протечки масла или топлива.
После окончания холодной обкатки двигатель проходит горячую обкатку в начале без нагрузки, а затем с постепенным ее увеличением.
По ее окончании, не останавливая двигатель, проверяют его мощность и расход топлива. При завершении испытаний и регулировки двигатель поступает на ремонтно-монтажный участок с последующей отправкой его заказчику. [19]
Таким образом, проанализировав существующий процесс ремонта двигателей можно сделать следующее выводы и внести предложения:
-при выполнении ремонтно-обслуживающих воздействий на участке требовать строгого соблюдения технологических операций без исключений;
-не допускать отклонений от технологического процесса;
-по окончании сложных технологических операции и операции по механической обработке обязательно проводить контрольные операции, используя настроенные мерительные инструменты;
-оснастить рабочие места наглядными стендами, содержащими технологические требования на ремонт составных частей двигателя;
-установить на участке горизонтально – консольный фрезерный станок 6Р82Г, стенд для разборки головки блока цилиндров двигателя ОРГ2953, контейнер для утиля и мусора ОРГ1598, стеллажи и тумбочки для деталей и инструментов;
-с территории участка удалить посторонние предметы;
-произвести перестановку оборудования в соответствии с последовательностью выполнения технологических операций.
3.4 Расчёт показателей механизации технологического процесса
Уровень механизации:
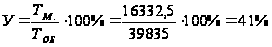 (3.8)
где: ТМ – трудоёмкость механизированных операций
ТОБ – трудоёмкость всего технологического процесса
Степень механизации:
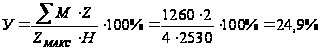 ,
(3.9)
где ΣМ – число операций с данной звенностью;
Z – звенность оборудования;
Zмакс – максимальная звенность оборудования применяемая в данной отрасли;
Н – общее число операций процесса.
4. КОНСТРУКТОРСКАЯ ЧАСТЬ
При разборочно-сборочных работах и ремонте агрегатов автомобиля требуется специальный набор инструмента. Поэтому для автослесарей выпускают специальные большие и малые комплекты (наборы) таких инструментов.
В комплект входят: гаечные открытые и торцевые (рожковые) двухсторонние ключи, накладные (накидные) ключи, баллонный ключ, молоток, зубило, бородок, шарнирная головка с удлинителем, отвертки простые и крестообразные, ключ для шпилек, специальные ключи (для опорных пальцев, головки цилиндров, свечей и др.), динамометрическая рукоятка с набором головок разных размеров, коловорот, монтажная лопатка, пассатижи. Для выполнения разборочно-сборочных работ дизельных двигателей необходим специальный набор ключей (ОР-15727).
При разборке механизмов или узлов для снятия подшипников, шестерен и других деталей применяют съемники. Их использование облегчает и ускоряет процесс разборки и обеспечивает сохранность спрессовываемых деталей.
Съемники бывают универсальные и специальные. Универсальные съемники позволяют снимать детали, различные по размерам и форме, поэтому с учетом того, что на участке капитального ремонта обслуживается разномарочный состав автомобилей, необходим набор съемников универсальный (СУ-13554).
При выполнении разборочно-сборочных работ применяют стенды и приспособления, на которые крепят агрегаты и узлы автомобиля. Проектируемый участок капитального ремонта двигателя, коробки и сцепления обслуживает автомобили марок ВАЗ, ГАЗ, ЗИЛ, КамАЗ, МАЗ, УРАЛ, УАЗ, поэтому для выполнения капитального ремонта двигателя, коробки передач и сцепления необходимы универсальные стенды разборочно-сборочных работ.
Из всего существующего ассортимента данного оборудования подходит только стенд разборки-сборки двигателей ЗИЛ, ЗМЗ, ВАЗ, АЗЛК, КамАЗ, ЯМЗ (ручной) марки Р-770, универсальный стенд для разборки-сборки коробок передач марки БС-09-000 и стенд для сборки и регулировки сцеплений универсальный марки Р-746.
После сборки двигатель необходимо обкатать и проверить его работу, поэтому для выполнения этих работ необходим испытательный стенд двигатель.
Из всего перечня оборудования, предлагаемого отечественными производителями, подходит только универсальный испытательный стенд марки КС-276-031.
Для перемещения агрегатов автомобиля по участку необходима тележка для перевозки агрегатов грузоподъемностью не менее 350 кг. Для выполнения ремонтных работ необходим металлический двухтумбовый верстак. Для временного хранения деталей двигателя, коробки передач и сцепления необходимы стеллажи и полки, а для хранения инструмента необходимо использовать инструментальный шкаф.
Устройство технологического оборудования
Стенд сборки и разборки двигателей Р-770
Таблица 4.1 Технические данные стенда сборки и разборки двигателей
| Характеристика | Р-770 |
| Тип | стационарный |
| Обслуживаемые двигатели | ЯМ3, КАМA3, ЗМЗ, ЗИЛ, ВАЗ, АЗЛК. |
| Способ поворота | вручную через червячный редуктор |
| Габаритные размеры, мм, не более: | |
| - длина | 1850 |
| - ширина | 1050 |
| - высота | 1050 |
| Масса, кг, не более | 280 |
| Срок службы, лет | 8 |
| Ресурс до среднего ремонта, ч | 3000 |
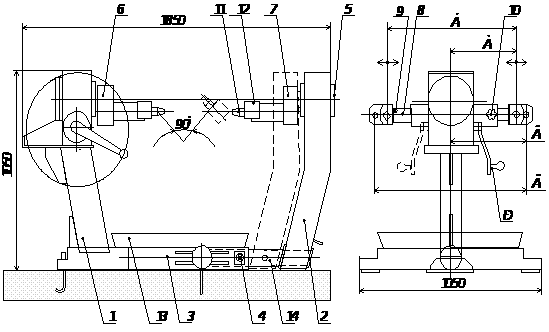
Рисунок 4.1 Стенд разборки и сборки двигателей Р-770
1-стойка стационарная с редуктором; 2-стойка передвижная; 3-крестовина; 4-фиксатор стойки; 5-опора подшипниковая; 6-траверса; 7-траверса; 8-опора раздвижная (4шт.); 9-шпонка (4шт.); 10-фиксатор опоры (4шт.); 11-штырь (4шт.); 12-винт (4шт.); 13-поддон; 14-скалка; Р -рукоятка поворота двигателя (90о-13 оборотов рукоятки).
Принцип работы стенда.
Двигатель, установленный на стенд, поворачивается вращением тихоходного вала основного червячного редуктора в положение наиболее удобное для работы. Вращение быстроходного вала основного червячного редуктора осуществляется через рукоятку ручного вращения.
Двигатель надежно фиксируется в любом положении, благодаря тому, что редуктор самотормозящий.
Устройство стенда.
Стенд состоит из двух стоек, стационарной и передвижной. Стационарная стойка жестко закреплена на крестовине и снабжена редуктором с ручным приводом. Основной редуктор с передаточным отношением i = 52. Передаточное число вспомогательного редуктора i = 16…31,5.
На передвижной опоре смонтирована подшипниковая опора. На цилиндрической поверхности опор имеются шпоночные пазы, в которые входят шпонки, ограничивающие перемещение опор по длине и по углу. Концы опор выполнены в виде кулаков и снабжены выдвижными штырями 11. Положение опор фиксируется подпружиненными фиксаторами 10.
На выходном валу редуктора и на валу подшипниковой опоры смонтированы траверсы. Траверсы трубчатого сечения, в них телескопически входят раздвижные опоры. Траверса на стационарной стойке поворачивается вращением электродвигателя, либо рукояткой редуктора. Траверса устанавливается в горизонтальном положении благодаря подпружиненному шарику в подшипниковой опоре.
Стойка в основании смонтирована на скалке, входящей в трубу крестовины. Вертикальное положение передвижной стойки обеспечено шпоночным соединением, которое одновременно ограничивает положение стойки по длине. Стойка фиксируется фиксатором.
Стенд снабжен поддоном для слива отработанного масла.
Подготовка изделия к работе.
Установить стенд на ремонтном участке, расконсервировать его.
Стенд установить на пол и закрепить фундаментными болтами согласно планировке (см. рисунок 4.2).
Проверить вращение шпинделя.
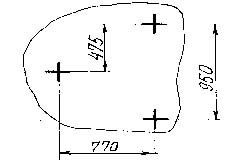
Рисунок 4.2 План фундамента под стенд Р-770
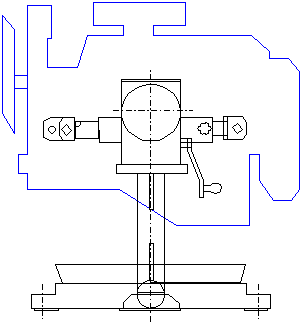
Рисунок 4.3 Схема установки двигателя на стенде.
5. Охрана труда и окружающей среды
Охрана труда - система законодательных актов, социально-экономических, организационных, технических, гигиенических и лечебно-профилакических мероприятий и средств, обеспечивающих безопасность, сохранение здоровья и работоспособности человека в процессе труда.
5.1 Общее положение
Правовые вопросы по охране труда в нашей Республике регламентируются положениями законодательства. В Конституции Республики Казахстан закреплены права граждан на труд, отдых, охрану здоровья. Конституция гарантирует всем гражданам равноправие в труде независимо от национальности, расы и пола.
Правила и нормы по охране труда должны соблюдаться при проектировании, строительстве и эксплуатации производственных зданий и сооружений. Ни одно предприятие, цех, участок или другое производство не могут быть приняты, введены в эксплуатацию, если на них не обеспечены здоровье и безопасные условия труда.
Администрация предприятий обязана обеспечить надлежащее техническое оборудование всех рабочих мест и создать на них условия работы, соответствующие правилам по охране труда, проводит расследование и учет несчастных случаев на производстве.
Рабочим и служащим, занятым на работах с вредными условиями труда, а также в особых температурных условиях или связанных с загрязнением, выдают бесплатно средства индивидуальной защиты, обезвреживающие средства, лечебно-профилактическое питание.
Кодексом законов о труде установлены также медицинские осмотры рабочих и служащих, переводы на более легкую работу, возложена материальная ответственность на предприятия за ущерб, причиненный рабочим служащим повреждением их здоровья. Трудовое законодательство явилось основой для разработки Типовых правил внутреннего трудового распорядка для рабочих и служащих предприятий, учреждений и организаций. Типовые правила определяют порядок приема и увольнения рабочих и служащих, их основные обязанности, взыскания за нарушение трудовой дисциплины.
При поступлении работника на предприятие проводятся следующие типы инструктажа по технике безопасности: вводный (при приеме на работу), инструктаж на рабочем месте (проводится начальником цеха или участка). Кроме того, проводится ежегодный периодический инструктаж и дополнительный инструктаж в случае возникновения несчастных случаев.
Работники, работающие на электрическом, подъемно-транспортном, тепловом, сварочном и химически опасном оборудовании получают специальный инструктаж и допуск к работе.
5.2 Техника безопасности при техническом обслуживании и ремонте автомобилей
При техническом обслуживании и текущем ремонте автомобилей возможно возникновение различных опасных для здоровья факторов. Наиболее опасными являются движущие автомобили, незащищенные подвижные элементы производственного оборудования, повышенной загазованности помещений отработанными газами автомобилей, повышенной влажностью в моечных отделениях, повышенных уровней шума при испытании автомобильных двигателей внутреннего сгорания, опасности поражения электрическим током при работе с электроинструментом и др.
Для обеспечения безопасности и безвредности работ, снижения трудоемкости, повышения качества технического обслуживания и текущего ремонта автомобилей работы следует проводить на специально оборудованных постах (в осмотровых канавах, на эстакадах, напольных подъемниках), оснащенных необходимыми устройствами, приборами, приспособлениями и инвентарем. Канавы и эстакады должны иметь приспособления, исключающие падение автомобиля (отбойный брус, направляющие реборды).
Помещения с поточным движением автомобилей оборудуют световой и звуковой сигнализацией. Она служит для предупреждения работающих на линии технического обслуживания о моменте начала движения автомобиля с поста на другой пост. На каждом посту устанавливают включатели аварийной остановки.
При установке автомобиля на напольный пост его затормаживают стояночным тормозом. Рычаг коробки передач устанавливают в положение, соответствующее низшей передаче. На автомобилях с бензиновыми двигателями выключают зажигание, а с дизельными двигателями - перекрывают подачу топлива. На рулевое колесо автомобиля вывешивают предупредительный плакат «Не трогать - под автомобилем работают люди». Автомобиль на подъемнике должен быть установлен без перекосов. Для предупреждения поражения работающих электрическим током электромеханические подъемники заземляют и зануляют. Самопроизвольное опускание подъемника исключают установкой штырей - ограничителей. Плунжер гидравлического подъемника фиксируют упором.
При выполнении работ под автомобилем рабочих обеспечивают лежаками для предупреждения простудных заболеваний. Работы с высоко расположенными агрегатами и деталями проводят с устойчивых подставок или лестниц-стремянок. На нижних концах лестниц-стемянок при их установке на бетонных, асфальтовых и металлических полах должны быть надеты резиновые башмаки. При установке на грунте концы должны иметь острые металлические наконечники.
Во избежания загрязнения воздуха отработанными газами работа двигателей на постах технического обслуживания и текущего ремонта автомобилей запрещается. Кратковременная работа возможна лишь при регулировке двигателя (при регулировке систем зажигания и питания), но при этом рекомендуется устраивать местный отсос газов.
Снятие агрегатов и деталей, связанных с большими физическими напряжениями и неудобствами, проводят с помощью специальных съемников. Агрегаты, заполненные жидкостями, предварительно освобождают от них и лишь после этого снимают с автомобиля. Легкие детали и агрегаты переносят вручную, тяжелые агрегаты массой более 20 кг (двигатели, коробки передач, задние и передние мосты) снимают, транспортируют и устанавливают при помощи подъемно-транспортных механизмов с приспособлениями, обеспечивающими полную безопасность работ.
При снятии колес под вывешенный автомобиль устанавливают подставки - козелки, а под неснятые колеса - противооткатные упоры. Рессоры снимают и устанавливают после разгрузки их от веса автомобиля. Для этого под кузов устанавливают подставки - козелки. При установке рессоры совмещение ушка с серьгой проверяют при помощи конусной оправки.
Карбюратор, топливный насос, трубы глушителя снимают при остывшем двигателе.
Подъемный механизм кузова автомобиля-самосвала ремонтируют и заменяют после установки под поднятый кузов специального дополнительного упора, исключающего возможность его падения и самопроизвольного опускания.
5.3 Техника безопасности в аккумуляторном цехе
Основные правила техники безопасности при работе с аккумуляторными батареями. Приготовление электролита следует производить в