Организация работы роликового участка ВЧД по ремонту четырехосных цистерн
Министерство транспорта Российской Федерации
Федеральное агентство железнодорожного транспорта
Государственное общеобразовательное учреждение высшего профессионального образования
Самарский государственный университет путей сообщения
Кафедра “Вагоны”
Курсовая работа
по дисциплине “Вагонное хозяйство”
на тему
“Организация работы роликового участка ВЧД по ремонту четырехосных цистерн”
Выполнил: студент группы № 561
Усков О.С.
Проверил: Жебанов А.В.
Самара 2010
Задание
Организация работы роликового участка ВЧД по ремонту крытых вагонов
Nгод = 5600 вагонов
Nтр = 12%
Nврз = 8%
Аннотация
В данной курсовой работе производится проектирование перспективного участка по ремонту роликовых букс крытых вагонов, также здесь рассматривается анализ существующих методов ремонта вагонов с выделением поточного метода. Указывается назначение, структура и программа заданного участка, описывается технологический процесс ремонта буксовых узлов на участке, приводится список потребного оборудования и список рабочей силы. Также приводится расчет основных размерных параметров участка, и описываются мероприятия по охране труда и технике безопасности на участке.
Работа состоит из 68 листов формата А4 и включает в себя 4 таблицы, три рисунка и лист графической части формата А1 с изображением проектируемого участка. В списке использованных литературы указано 11 источников.
Оглавление
Введение
1. Назначение, производственная структура и программа роликового участка
2. Режим работы и фонды рабочего времени
3. Выбор метода ремонта на роликовом участке
4. Расчет параметров производственного процесса
5. Технология ремонта буксовых узлов на роликовом участке
5.1 Ремонт деталей буксового узла
6. Выбор потребного оборудования
7. Расчет рабочей силы
8. Расчет основных размерных параметров участка
9. Мероприятия по охране труда и технике безопасности
Заключение
Список использованных источников
Введение
Важнейшими направлениями работы железнодорожного транспорта в условиях последнего десятилетия, связанного с изменением экономической и политической ситуации, являются приведение технического потенциала отрасли в соответствие с потребностями экономики в перевозках, значительное повышение эффективности транспортного процесса, переход на наиболее экономичные и прогрессивные технологии.
Структурная реформа железнодорожного транспорта России требует в кратчайшие сроки решения задач по обновлению технических средств, внедрения ресурсосберегающих и информационных технологий, способствующих повышению качества ремонта подвижного состава и экономии эксплуатационных расходов.
Вагонному хозяйству отводится важное место в организации перевозочного процесса.
На долю вагонного хозяйства приходится пятая часть основных фондов и эксплуатационных расходов всего железнодорожного транспорта.
Важно научиться грамотно распоряжаться этими фондами с целью получения максимальной прибыли при их эксплуатации.
На эффективность функционирования вагонного хозяйства влияет огромное количество факторов, которые можно сгруппировать в четыре «суперфактора»:
надежность и безопасность вагонов;
уровень развития ремонтной базы;
человеческий фактор;
добротность информационной базы.
Поэтому в сложившихся условиях необходимо:
внедрение на транспорте новых принципов и форм хозяйствования;
использование в полной мере информационного ресурса и достигнутого объема знаний.
Будущий специалист должен:
знать основные составляющие инфраструктуры ремонта и технического обслуживания вагонов;
изучить сложившиеся формы организации работы по исполнению основных функций вагонного хозяйства и многоуровневого управления вагоноремонтными предприятиями;
освоить методологию критического анализа основных функций вагонного хозяйства;
изучить методику оптимизации системы ремонта и нормативного срока службы вагонов;
знать, что вагонное хозяйство – большая и сложная система, элементами которой являются ремонтные предприятия, вагоны, органы управления, технологии управления и ремонта и т.п.
1. Назначение, производственная структура и программа роликового участка
Роликовое отделение предназначено для подготовки колесных пар с роликовыми буксами к ремонту, диагностики технического состояния элементов колесной пары и ее буксовых узлов, демонтажа роликовых букс с колесной пары, ремонта и подготовки к монтажу корпусов букс и крепительных элементов (крепительных крышек, болтов, шайб и пр.), монтажа роликовых букс на колесную пару, приемки и окраски колесных пар.
Роликовое отделение цеха расположено в отдельно стоящем здании, где демонтируются буксы с роликовыми подшипниками. В состав роликового отделения входит участок входного и неразрушающего контроля колесных пар, поступающих в ремонт. Участок оснащен средствами измерений, дефектоскопной установкой УМДП-01 и Р86179, а также дефектоскопом УД2-12. В роликовом отделении производится полная разборка букс с роликовыми подшипниками. При этом производятся следующие работы: разборка буксовых узлов, обмывка деталей и подшипников, осмотр и ремонт деталей, восстановление корпусов букс корпуса подшипников подвергаются магнитопорошковому и вихретоковому контролю, монтаж лабиринтных и внутренних колец (колесные пары отремонтированы со сменой элементов) и окончательная сборка буксовых узлов. Корпуса роликовых букс с размерами не обеспечивающими требовании НТД направляются на участок восстановления наплавкой. Этот участок оборудован тремя постами полуавтоматической наплавки в среде углекислого газа в водяной ванне и горизонтально – фрезерным станком для механической обработки наплавленных поверхностей. Работа по ремонту ведутся в полном соответствии с разработанным и утвержденным технологическим процессом. Работа организована в две смены с продолжительностью смены 8 часов. Комплектующие и запасные части поступают согласно норм расхода из складских помещений.
Программа участков и отделений депо определяется исходя из программы вагоносборочного участка и программы ремонта и изготовления деталей и узлов для технического обслуживания вагонов.
Программу ремонта и изготовления деталей и узлов для технического обслуживания вагонов можно принять по процентному соотношению к программе ремонта и изготовления соответствующих деталей и узлов для вагоносборочного участка.
Программа для роликового участка:
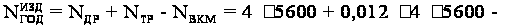
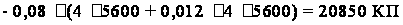
Таким образом, принимаем программу участка равной 20850 КП. [1],[9]
2. Режим работы и фонды рабочего времени
При проектировании участков вагонных депо рекомендуется принимать двухсменный режим работы, прерывную пятидневную рабочую неделю с двумя выходными днями и продолжительностью рабочей смены 8 ч. Для работающих во вредных или тяжелых условиях в соответствии с законодательством продолжительность смены принимается на 1 ч меньше.
Для выполнения заданной программы ремонта вагонов и более полного использования технологического оборудования часто используют следующие графики работы с продолжительностью рабочей смены 12ч.: при двухсменном графике – 2 дня рабочих и 2 дня выходных; при трехсменном – Д- дневная смена с 700 до 1900, Н- ночная смена с 1900 до 700 и 48 часов выходных.
Фонды рабочего времени работы участков, оборудования и рабочих определяются по следующим формулам:
а) годовой фонд времени явочного рабочего с нормальной продолжительностью рабочего дня в ч
Fяв = (Дк – dнр)tсм – dскtск
где Дк - число календарных дней в году;
dнр - число нерабочих дней;
tсм - нормированная продолжительность рабочего дня;
dск - количество дней в году с сокращенным на 1 ч рабочим днем;
tск = 1 ч - величина сокращения времени рабочего дня;
Fяв = (365 – 1 – 182) · 11,5 = 2093 ч;
б) годовой фонд времени работы участка в ч
Fуч = Fяв. m,
где m – сменность работы участка;
Fуч = 2093 · 2 = 4186 ч;
в) действительный годовой фонд времени работы оборудования
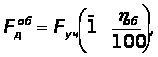
где
 =
4% - коэффициент,
учитывающий
потери времени
на ремонт
оборудования.
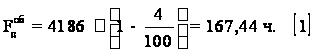
роликовый букса вагон ремонт
3. Выбор метода ремонта на роликовом участке
На вагоноремонтных предприятиях применяются два метода ремонта: стационарный и поточный. Ведущее место занимает поточный метод, который отличается экономической эффективностью.
Стационарный метод характеризуется большой продолжительностью цикла и сравнительно низкой производительностью труда. Стационарный метод заключается в том, что все работы от начала и до конца выполняются на немногих или на одном рабочем месте. За пределы этого места выносятся только те операции, выполнение которых связано с применением специализированного оборудования. Различают две разновидности стационарного метода:
1) стационарно-бригадный, построенный по принципу концентрации операций технологического процесса, выполняемых на одном рабочем месте;
2) стационарно-узловой, построенный на основе расчленения технологического процесса на отдельные операции по технологическим узлам.
При стационарно-бригадном методе полный цикл работ по ремонту вагонов и его узлов последовательно выполняется на одном рабочем месте, одной бригадой рабочих без разделения труда между ними. Эта форма организации труда характеризуется большим сосредоточением на одном рабочем месте разнообразных по форме и содержанию ремонтно-сборочных работ. Операции процесса разборки-сборки осуществляются в последовательном порядке, вследствие чего общая продолжительность ремонтного цикла и трудоемкость работ увеличиваются, а производительность труда снижается.
При стационарно-узловом методе полный цикл ремонтно-сборочных работ расчленяется на узловую и общую сборку; при чем общую сборку выполняет основная комплексная бригада, а ремонт и сборку деталей и узлов – другие группы рабочих. Применение стационарно-узлового метода позволяет за счет уплотнения и параллельности выполнения операций значительно сократить длительность производительного цикла, уменьшить трудоемкость ремонтно-сборочных работ.
Для обоих видов стационарного метода характерны следующие недостатки:
а) потребность в большом количестве рабочей силы высокой квалификации;
б) неполное использование оборудования и средств механизации;
в) низкая производительность труда.
При увеличении фронта работ эти недостатки проявляются ярче, и устранить их можно только поточным методом.
Поточный метод – это метод, при котором производительный процесс обработки или сборки деталей узлов расчленяется на равные по продолжительности операции, выполняемые при помощи специальных транспортных средств. Движение обрабатываемых или собираемых деталей обеспечивается соблюдением равенства или пропорциональности производительности рабочих мест и соответствия производительности установленному ритму.
Поточные методы организации производства становятся основной формой организации производственного процесса. В поточном производстве наиболее точно осуществляется пропорциональность, ритмичность, параллельность и непрерывность процессов на основе внедрения передовой техники, комплексной механизации и автоматизации производственных процессов. Поточный метод становится важным этапом на пути перехода к автоматизированному производству. Производство, организованное по поточному методу характеризуется следующими признаками:
1) разделением производственного процесса на составные, одинаковые или кратные по трудоемкости выполнения операции, установленные при рациональной последовательности их выполнения;
2) распределением операций по определенным рабочим местам и последовательным расположением рабочих мест и оборудования по ходу технологического процесса;
3) специализацией рабочих мест на выполнение определенных операций;
4) выполнением всех операций с возможно меньшими перерывами (почти непрерывными) и единым для всего производственного цикла ритмом;
5) осуществлением межоперационной передачи ремонтируемых изделий или узлов поштучно или небольшими партиями с одной позиции на другую;
6) одновременностью выполнения работ на всех рабочих местах (позициях) поточной линии;
7) высокой степенью механизации и автоматизации технологического оборудования на отдельных операциях по всему технологическому процессу.
Среди важнейших организационных особенностей поточного производства следует отметить специализацию, сокращение номенклатуры и увеличение выпуска изделий. При несоблюдении какого-либо из этих условий возможность организации поточного производства не исключается, однако оно будет менее экономичным.
Поточный метод производства отличается большим разнообразием форм и высокой организационно технической гибкостью.
При стационарном методе буксовый узел на роликовых подшипниках от начала до конца ремонта находится на одних и тех же рабочих местах. На каждом из них производится полный комплект работ по ремонту буксового узла. Все рабочие места оснащаются самостоятельным комплектом технологической оснасткой. Большое число выполняемых технологических операций и ограниченная производственная площадь. Требуется повторять комплектность оснастки либо перемещать ее от одного буксового узла к другому, что увеличиваем норму простоя буксы в ремонте.
При этом методе ремонта особое значение имеет график работ, так как значительная плотность работ при ограниченном времени на их выполнение требует строжайшего соблюдения технологической дисциплины. Работы по ремонту осуществляют специализированные и комплексные бригады рабочих, которые последовательно переходят с одного буксового узла на другой и заканчивают к обеденному перерыву. Затем подается следующая партия роликовых букс, которая выпускается из ремонта к концу первой смены. За счет большой плотности работ интенсивности и параллельности их выполнения, роликовые буксы находятся минимальное время.
При проектировании участка по ремонту роликовых букс выбираем стационарный метод ремонта в связи с малой площадью участка и большой потребности в рабочей силе. [1], [2], [5], [9]
4. Расчет параметров производственного процесса
Для роликового отделения рассчитываем:
- количество ремонтируемы колесных пар за сутки
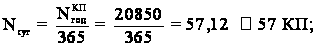
- количество ремонтируемых колесных пар за смену
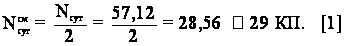
5. Технология ремонта буксовых узлов на роликовом участке
После оприходования бригадиром колесных пар и определения вида ремонта, колесные пары с буксами на роликовых подшипниках, подлежащих полной ревизии, поступают в демонтажное отделение, где производится демонтаж буксовых узлов и обмывка колесных пар.
Демонтаж буксовых узлов. При демонтаже буксы не допускается сбрасывать ее с шейки оси. Запрещается использовать любой ударный инструмент для удаления подшипников из корпуса.
При демонтаже букс с роликовыми подшипниками на горячей посадке, работы выполняются в следующем порядке:
- отвернуть болты крепительной крышки, а затем снять крепительную крышку вместе со смотровой;
- удалить смазку с крышки и из передней части буксы;
- отвернуть и снять болты стопорной планки или тарельчатой шайбы. Планку или шайбу снять;
- отвернуть и снять торцевую гайку, а также упорное кольцо переднего подшипника;
- снять корпус буксы вместе с блоками подшипников (наружное кольцо с сепаратором и роликами) с внутренних колец, насаженных на шейку оси;
- вынуть из корпуса буксы блоки подшипников;
- снять при необходимости внутренние кольца и лабиринтное кольцо с шейки оси.
При демонтаже буксовых узлов, собранных с применением анаэробных клеев–герметиков типа «Трибопласт» возникают трудности, связанные со значительной прочностью полученных резьбовых соединений. После демонтажа клеерезьбовых соединений буксовых узлов отвержденный клей–герметик удаляется с резьбы металлической щеткой и обтирочными материалами.
Подготовка к монтажу. Промывка подшипников и деталей букс. Роликовые подшипники 30-42726Е2М, 30-232726Е2М после демонтажа промываются в моечной машине мыльной эмульсией, подогретой паром до t 90о – 95оС, и просушиваются. Новые роликовые подшипники также промываются в машине.
Моющая жидкость (мыльная эмульсия) моечной машины должна содержать 8–10 % отработанной смазки ЛЗ-ЦНИИ. Для промывки новых подшипников допускается применять моющую жидкость с содержанием 1,0–1,5 % смазки ЛЗ-ЦНИИ.
Корпуса букс, смотровые и крепительные крышки, лабиринтные кольца, гайки, стопорные планки и болты промываются в моечной машине двумя моющими жидкостями при температуре не ниже 90ОС. Первая моющая жидкость содержит 2–5 % каустической соды, а вторая – 8-10% отработанной смазки ЛЗ-ЦНИИ от объема воды.
После промывки колесных пар вместе с внутренними и лабиринтными кольцами после выкатки колесных пар из моечной машины производить протирку колец обтирочным хлопчатобумажным материалом и покрытие их жидким индустриальным маслом.
Осмотр и комплектовка подшипников. Ремонт подшипников. Бывшие в эксплуатации подшипники (передний 30-232726Е2М, задний 30-42726Е2М) после промывки и просушки слесарь осматривает (при помощи лупы) и измеряет для определения их пригодности к дальнейшему использованию. Неисправные подшипники направляются в ремонт. При выпадении отдельных роликов из гнезд сепаратора измеряют диаметр и длину всех роликов.
Подшипники новые и бывшие в эксплуатации после промывки, просушки, остывания, осмотра или ремонта комплектуются по радиальным и осевым зазорам, по диаметрам отверстий внутренних колец.
Измерения подшипников производить после выдержки их в комплектовочном отделении не менее 8 часов.
Новые подшипники при поступлении на предприятие дополнительно к указанному выше осмотру, подвергаются 100% входному контролю на их соответствие требованиям ГОСТ 520–92. Контроль заключается в проверке: качества обработки колец, роликов и сепараторов; соответствия геометрии отверстий внутренних колец требованиям ТУ; радиальных и осевых зазоров; разности длин и диаметров роликов; наличия трещин и других видимых дефектов в кольцах, роликах и сепараторах. При обнаружении ненадлежащего качества оформляются рекламационные документы по качеству поставляемой продукции.
Подшипники осматривают для определения вида ремонта. Ремонт подшипников делится на два вида:
- первый – без переборки роликов;
- второй – с переборкой (измерением и подборкой роликов по диаметру и длине).
Первый вид ремонта подшипников производится без переборки роликов (без измерения роликов по диаметру и по длине) при замене сепаратора, зачистке (шлифовке) бортов колец, замене наружного или внутреннего колец, зачистке (шлифовке) дорожек качения колец. Кольца подвергаются магнитному контролю дефектоскопной установкой УМДП 9402. Ролики проверяются на вихретоковом дефектоскопе ВД–13 НФ.
Второй вид ремонта подшипников производится с переборкой роликов (с измерением роликов по диаметру и длине) производят при замене роликов (независимо от количества сменяемых роликов), выпадении отдельных роликов из гнезд сепаратора, зачистке (шлифовке) образующих роликов и торцов роликов, замене латунных сепараторов на полиамидные Е2М. Кольца подвергаются магнитному контролю дефектоскопной установкой УМДП 9402. Ролики проверяются на вихретоковом дефектоскопе ВД–13 НФ.
При втором виде ремонта подшипник полностью разбирают. При выпадении отдельных роликов из гнезд сепаратора проверяют диаметр и длину всех роликов и подшипник вновь собирают. При этом разность диаметров роликов в подшипнике должна быть не более 5 мкм, а разность длин роликов - не более 12 мкм. После разборки все детали осматривают. При необходимости ролики и кольца шлифуют.
Полиамидные сепараторы Е2М подвергаются контролю на наличие трещин и других дефектов с помощью прибора КС-221 А.
Годные ролики подшипников сортируют (измеряют) по диаметрам в трех сечениях (в середине и по краям) цилиндрической части. Измерение роликов после зачистки производят не ранее, чем через один час.
При комплектовке подшипников производится обязательная замена латунного сепаратора на сепаратор из стеклонаполненного полиамида.
Отремонтированные подшипники осматривают и проверяют по радиальному зазору: среднее арифметическое значение радиального зазора должно быть 0,09–0,20 мм. Разность крайних значений радиального зазора при трех измерениях щупом не должна превышать 20 мкм у цилиндрического подшипника.
На отремонтированные подшипники, используя прибор для поверхностного электромеханического маркирования, наносят следующую надпись: на наружном кольце подшипника после номера ставят букву РI или РII в зависимости от вида ремонта, месяц римскими цифрами и две последние цифры года и условный номер ВКМ «114».
Запрещается постановка внутренних колец подшипников изготовленные из стали ШХ 15, ШХ 15 СГ, ШХ 15 СГШ. Установке подлежат внутренние кольца изготовленные из стали регламентированной прокаливаемости ШХ 4.
На торцевую часть внутренних колец со стороны скоса наносится маркировка:
новые внутренние кольца – номер подшипника, дата изготовления, условный номер завода изготовителя;
старые и ремонтные внутренние кольца – порядковый номер кольца (присваивается нарастающим с начала месяца), месяц и год постановки, условный номер предприятия проводившего полную ревизию буксового узла.
Маркировка внутренних колец заносится в журнал формы ВУ-90 в графе «примечание».
Перед сборкой блоков подшипников ролики, дорожки качения и борта наружных колец смазывают препаратом–модификатором эМПи–1 (смесь минерального масла и активного компонента - порошка дисперсностью не более 10 мкм), предназначенный для снижения износа, коэффициента трения и предотвращения задиров на трущихся поверхностях. Смазывание блока подшипника производят из масленки (с применением мерного стаканчика) с последующим многократным проворачиванием сепаратора с роликами в наружном кольце.
Измерение радиальных зазоров. Радиальные зазоры в свободном состоянии цилиндрических подшипников следует определять на приспособлении, как это показано на рисунке 5.1. Для этой цели на приспособлении укрепляют эталонное внутреннее кольцо 2 с бортом. Для удобства установки подшипников к внутреннему кольцу устанавливают специальную конусную оправку 1.
При установке двух цилиндрических подшипников после демонтажа или установке новых подшипников допускается производить контроль значений и разности радиальных зазоров парных подшипников непосредственно на шейке оси.
За радиальный зазор принимают среднее арифметическое значение трех измерений при повороте наружного кольца на 120о вокруг оси. Полученные радиальные зазоры записывают карандашом на наружной или торцевой поверхностях соответствующих наружных колец подшипников, а также в журнал формы ВУ–90.
Величины радиальных зазоров подшипников для грузовых вагонов составляют:
- в свободном состоянии 0,09 – 0,25 мм;
- непосредственно на шейке оси менее 0,04 мм.
Измерение осевого зазора в подшипнике. Осевой зазор – зазор между торцами роликов и бортами наружных колец. Для предотвращения заклинивания роликов зазор должен быть не менее 0,06 мм.
Осевой зазор измеряют щупом, который вставляют между торцом одного из роликов и бортом наружного кольца. Измерения производят в трех местах при повороте наружного кольца вокруг оси. За осевой зазор принимают его минимальное значение.
Подбор парных подшипников. Парные подшипники, устанавливаемые на одну шейку оси, подбирают по радиальным зазорам. Разность радиальных зазоров у двух парных подшипников должна соответствовать 0,02 мм (при измерении радиального зазора со своими внутренними кольцами) или 0,01 мм (при измерении радиального зазора с применением эталонного кольца).
Радиальный зазор непосредственно на шейке оси определяют щупом в нижней части подшипника или специальным приспособлением с индикатором часового типа. За радиальный зазор принимают среднее арифметическое значение трех измерений при повороте наружнего кольца на 120О вокруг оси. Разность радиальных зазоров непосредственно на шейке оси должна соответствовать 0,00; 0,01 или 0,02 мм.
Парные подшипники должны обеспечивать смещение корпуса буксы по отношению к шейке оси в осевом направлении в пределах осевого разбега.
Осевой разбег двух цилиндрических подшипников, устанавливаемых на одну шейку оси, замеру не подлежит и обеспечивается конструкцией подшипников при условии правильности постановки двух подобранных подшипников в буксу (маркировки блоков подшипников должны быть обращены наружу буксы) и находится в пределах 0,68–1,38 мм.
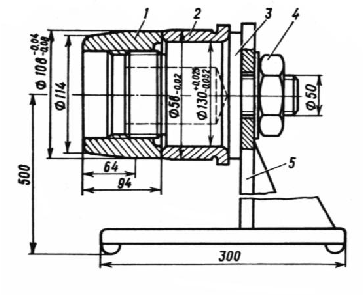
Рисунок 5.1 - Приспособление для измерения радиальных зазоров
1 – конусная оправка; 2 – эталонное кольцо; 3 – оправка; 4 – гайка; 5 – стойка;
Измерение диаметра внутреннего кольца подшипника. У цилиндрических подшипников внутренние кольца подбирают на шейку оси по натягу, который создается за счет разности диаметров внутренних колец и шейки оси (диаметр кольца должен быть меньше диаметра шейки на величину натяга).
Диаметр отверстия внутреннего кольца подшипника измеряют приборами УД-2В или прибором модели БВ–7492–01 в двух сечениях на расстоянии 10 мм от торца. Для подсчета натяга принимают среднее арифметическое значение отклонений измерительной головки при измерении в двух сечениях кольца.
Для облегчения подбора подшипников по шейке оси в пределах допускаемого натяга внутренние кольца подшипников могут быть разделены на группы I, II, III, IV в зависимости от отклонения посадочного диаметра от номинального размера:
- в первую группу входят внутренние кольца с отклонениями диаметра отверстия от 0 до 8 мкм;
- во вторую группу входят внутренние кольца с отклонениями диаметра от -9 до -17 мкм;
- в третью группу входят кольца с отклонениями от -18 до -25 мкм.
По результатам измерений на посадочной поверхности внутреннего кольца отмечают карандашом среднее арифметическое значение отклонения от номинального размера или номер группы, к которой данное кольцо отнесено по результатам измерений.
Натяг на посадку внутренних колец подшипников должен быть 0,030–0,065 мм. При радиальном зазоре, замеренном в свободном состоянии более 0,12 мм натяг может быть 0,07 мм.
Рекомендуемое деление на размерные группы по среднему значению диаметра отверстия внутреннего кольца приведено в таблице 5.1.
Таблица 5.1 - Размерные группы внутренних колец подшипников
| Размерная группа | Среднее значение диаметра отверстия внутреннего кольца, мм |
| I | 129,992 – 130,000 |
| II | 129,983 – 129,991 |
| III | 129,975 – 129,982 |
| IV | 129,935 – 129,950 |
Разрешается применение внутренних колец подшипников у пассажирских и грузовых колесных пар при выпуске из ремонта с допусками на размер 130 мм (-0,035 – 0,07) мм с использованием осей типа РУ1 и РУ1Ш с диаметрами шеек осей 129,960 мм – 130,052 мм без их восстановления при условии соблюдения натяга в пределах 0,03 – 0,07 мм.
Осмотр корпусов букс. После промывки корпуса осматривают. Внутреннюю посадочную поверхность корпуса буксы, упорный буртик и лабиринтную часть зачищают от коррозии, заусенцев и протирают концами, смоченными керосином, а затем сухими. На посадочной поверхности корпуса буксы после устранения коррозионных повреждений допускаются темные пятна, т.е. нельзя зачистку поверхности доводить до металлического блеска.
Посадочную поверхность (внутренний диаметр) корпуса буксы проверяют индикаторным нутромером НИ на соответствие размерам п. 6.1 Инструкции 3–ЦВРК (Утв. 01.04.2001 г.).
Корпуса букс, имеющие износ по посадочной поверхности (диаметру отверстия) выше допускаемой нормы, а также с повреждениями лабиринтной части, резьбовых отверстий и другими повреждениями подлежат ремонту.
Запрещается сдавать в металлический лом корпуса букс, подлежащие ремонту. Изношенные поверхности корпусов букс подлежат восстановлению наплавкой. При поступлении новых корпусов букс производить 100 % контроль резьбы М20 проходными и непроходными калибрами.
Осмотр деталей буксового узла. Лабиринтные кольца после зачистки и промывки протирают и проверяют на соответствие размеров. На посадочных поверхностях и в лабиринте не допускаются трещины, вмятины, забоины, заусенцы и другие неисправности. Посадочный диаметр лабиринтного кольца 165,0+0,12 мм, овальность отверстия 165 мм не более 0,1 мм, конусообразность отверстия по диаметру 165 мм не более 0,05 мм. Замеры производятся индикаторным нутромером НИ ГОСТ 868–82 в двух взаимно перпендикулярных направлениях.
Крепительные и смотровые крышки после зачистки и промывки осматривают. Соединенные между собой крепительные и смотровые крышки разъединяют для замены и вновь собирают. На крышках не допускаются трещины, вмятины, забоины, задиры, заусенцы, перекосы и другие дефекты. Смотровые крышки, деформированные по привалочной поверхности, выравнивают.
Гайки, стопорные планки, шайбы и болты после промывки должны быть осмотрены. На них не допускаются забоины, заусенцы и другие неисправности, влияющие на работу узла.
Резиновые кольца, устанавливаемые между крепительной крышкой и буксой, а также прокладки между крышками независимо от их состояния заменяют при каждой полной ревизии букс.
Дефектоскопист проводит внешний осмотр поверхности стопорных планок (с применением, при необходимости, лупы) на наличие рисок, задиров, забоин и других видимых глазом дефектов. Выявленные при осмотре дефекты устраняются зачисткой. Если при внешнем осмотре стопорных планок обнаружены недопустимые дефекты, то такие планки к проведению магнитопорошкового контроля не допускаются.
Соответствие геометрических параметров стопорной планки проверяется при помощи шаблона на стопорную планку ШСП.
Основные контролируемые размеры:
- угол наклона хвостовика (40 + - 30 );
- расстояние между осями отверстий планки (55 + - 0,5) мм;
- диаметр отверстия планки (13 + 0,24) мм.
Стопорные планки, проверенные по шаблону, подвергаются дефектоскопированию магнитопорошковым методом контроля на дефектоскопе МД-12 ПШ.
После дефектоскопирования стопорных планок перед постановкой в буксовый узел при производстве полной ревизии должны набиваться клейма: месяц, год и условный номер ВКМ «114». Клейма наносить между отверстиями под болты М12. При необходимости старые клейма зачистить.
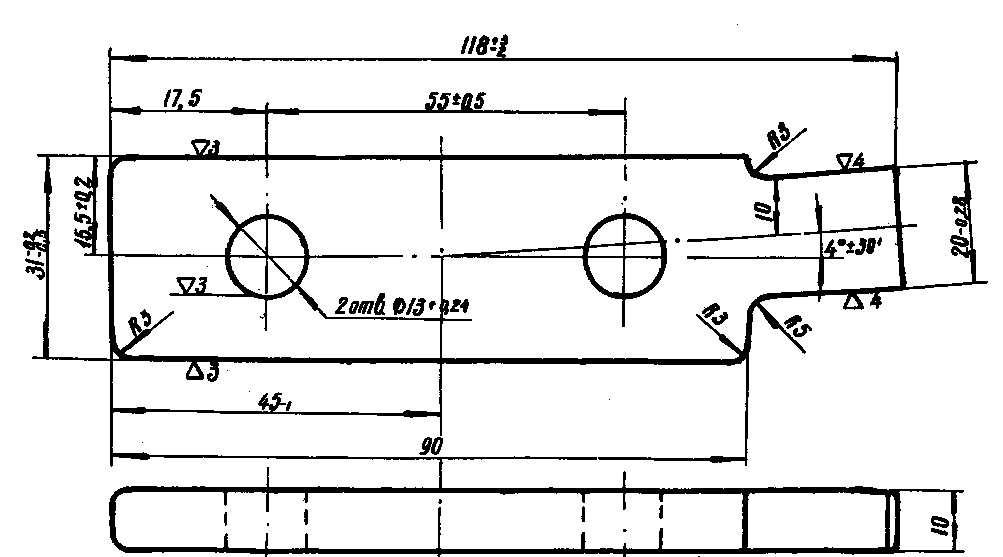
Рисунок 5.2 – Контроль стопорных планок
Монтаж буксового узла. Колесные пары, поступающие на монтаж, устанавливаются в ряд на рельсовые пути монтажного отделения.
К монтажу допускаются подшипники и колесные пары, имеющие температуру окружающей среды.
Весь измерительный инструмент, а также приборы, применяемые при монтаже букс и комплектовании подшипников, должны подвергаться периодической проверке, содержаться в чистоте и полной исправности.
За техническое состояние шеек, предподступичных частей осей и их размеры отвечают работники колесного цеха, работники роликового цеха несут ответственность за монтаж буксового узла.
Монтаж лабиринтных колец и внутренних колец подшипника способом холодной напрессовки. Подготовка лабиринтных колец, внутренних колец подшипника и оси колесной пары к запрессовке должна производиться с соблюдением следующих требований:
- в зонах переходов от посадочных поверхностей к торцевым заусенцы не допускаются и должны быть тщательно зачищены;
- на оси колесной пары заходные фаски на торцах шеек и предподступичных частях.
Допускается удаление острых кромок и заусенцев в указанных зонах шлифовальной бумагой с зернистостью 6 с применением масла.
Посадочные поверхности шеек и предподступичных частей оси, внутренних колец и лабиринтных колец должны быть тщательно очищены и насухо протерты.
Посадочные поверхности шеек и предподступичных частей оси, внутренних колец и лабиринтных колец должны быть покрыты ровным тонким слоем пасты ВНИИНП-232 по ГОСТ 14068-79.
Внутренние кольца подшипников и лабиринтные кольца и ось колесной пары должны иметь одинаковую температуру.
Допускается превышение температур лабиринтных колец и внутренних колец подшипников над температурой оси не более трех градусов.
Лабиринтные кольца для посадки на предподступичную часть оси бригадир роликового цеха подбирает по натягу, который создается за счет разности диаметров кольца и предподступичной части. Для определения натяга внутренний диаметр лабиринтного кольца измеряют индикаторным нутромером НИ ГОСТ 868–82, а диаметр предподступичной части оси измеряют микрометром гладким МК ГОСТ 6507–90. Измерения производят в двух взаимно-перпендикулярных направлениях.
По результатам этих измерений определяют средние диаметры лабиринтного кольца и предподступичной части оси, по которым и производят подсчет натяга. Диаметр лабиринтного кольца должен быть меньше диаметра предподступичной части оси на значение допускаемого натяга в пределах 0,02–0,15 мм.
Внутренние кольца подшипников для запрессовки на шейку оси бригадир роликового цеха подбирает по натягу, который создается за счет разности диаметров колец и шейки оси.
Для определения натяга на посадку внутренних колец измеряются диаметры шеек осей в двух сечениях, соответствующих серединам внутренних колец подшипников, и в двух взаимно перпендикулярных направлениях. Шейки осей колесных пар, аналогично внутренним кольцам, в зависимости от их отклонения от номинальных размеров также могут быть разбиты на три размерные группы. Рекомендуемое деление шеек осей на размерные группы по посадочному диаметру приведено в таблице 5.2.
Таблица 5.2 - Размерные группы шеек осей по посадочному диаметру