Організація технічного обслуговування автомобіля ГАЗ-3307
При визначенні обсягу робіт ПР на виробничих дільницях необхідно мати на увазі, що при не великому обсязі (8000…10000 люд.-год. на рік) роботи з самообслуговування АТП можуть виконуватися безпосередньо виробничими дільницями. У цьому випадку, при розрахуванні річного обсягу робіт відповідних виробничих дільниць, слід урахувати трудомісткість робіт з самообслуговування (див. табл. 7). На великих та середніх АТП (трудомісткість > 10000 люд.-год.) ці роботи виконуються робітниками самостійного підрозділу – відділу головного механіка (ВГМ), у складі як комплектуються відповідні бригади з самообслуговування та ремонту устаткування, будівель тощо. В такому випадку затрати праці враховуються окремо.
Таблиця 8. Розподіл трудомісткості робіт ТО-1 та ТО-2
| Види робіт | Розподіл трудомісткості робіт ТО-1 | Розподіл трудомісткості робіт ТО-2 | ||
| % | люд.-год | % | люд.-год | |
| Діагностичні | 9 | 283,3 | 8 | 335,8 |
| Кріпильні | 35 | 1101,9 | 35 | 1469,2 |
| Регулювальні | 11 | 346,3 | 18 | 755,6 |
| Мастильні, заправно-очисні | 21 | 661,1 | 16 | 671,6 |
| Електротехнічні | 11 | 346,3 | 10 | 419,8 |
| По системі живлення | 5 | 157,4 | 11 | 461,7 |
| Шинні | 8 | 251,8 | 2 | 83,9 |
| Кузовні | - | - | - | - |
| Разом: | 100 | 3148,2 | 100 | 4197,6 |
Таблиця 9. Розподіл трудомісткості робіт ПР
| Види робіт | Розподіл трудомісткос-ті, % | Трудомісткіс-ть, люд.-год |
| 1.Роботи, що виконуються на постах: | ||
| діагностичні | 2 | 373,9 |
| регулювальні | 1 | 186,9 |
| розбирально-збиральні | 35 | 6544,9 |
| Разом: | 38 | 7105,9 |
| 2. Роботи, що виконуються в дільницях: | ||
| агрегатні | 19 | 3552,9 |
| слюсарно-механічні | 12 | 2243,9 |
| електротехнічні | 5 | 934,9 |
| акумуляторні | 1 | 186,9 |
| ремонт приладів систем живлення | 4 | 747,9 |
| шиномонтажні | 1 | 186,9 |
| вулканізаційні | 1 | 186,9 |
| ковальсько-ресорні | 3 | 560,9 |
| мідницькі | 2 | 373,9 |
| зварювальні | 3,5 | 610,8 |
| жерстяницькі | 3,5 | 610,8 |
| арматурні | 1 | 186,9 |
| оббивні | 1 | 186,9 |
| малярні | 5 | 934,9 |
| Разом: | 62 | 11593,9 |
| Всього: | 100 | 18699,9 |
Є необхідність створення відділу головного механіка (ВГМ), бо Тсам = 32096,7 люд.-год.>10000 люд.-год.
3. Розрахунок чисельності виконавців робіт
3.1 Визначення чисельності ремонтно-обслуговуючого персоналу
Чисельність виконавців робіт розраховують, вираховуючи виробничу програму і режим роботи функціональних підрозділів підприємства за видами робіт.
Розрізняють:
- технологічно необхідну (явочну) РЯ – потрібну для виконання добової виробничої програми;
- штатну РШ - потрібну для виконання річної виробничої програми, кількість робітників.
В дільницях (цехах) кількість явочних робітників можна визначити за формулою:
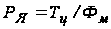 ;
(9)
де Тц – річний обсяг робіт цеху чи дільниці, люд.-год.;
Фм – річний фонд часу робочого місця чи технологічно необхідного працюючого (малярні – 1830год., прибирально-мийні роботи – 2070 год, роботи ТО і ПР – 2070 год, ковальсько-ресорні – 2070 год,).
Штатна чисельність ремонтно-обслуговуючих робітників визначається:
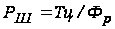 ;
(10)
де Тц – річний обсяг робіт цеху чи дільниці;
Фш – річний фонд часу робітника:
Фш – 1610 год. для малярної дільниці;
Фш – 1820 год. для інших дільниць з шкідливими умовами праці;
Фш – 1840 год. для дільниці з нормальними умовами праці;
Фш – 1860 год. для прибиральників і мийників рухомого складу;
Виконуємо розрахунок робітників виробничих підрозділів даного АТП:
Таблиця 10. Розрахунок чисельності робітників виробничих підрозділів
|
Виробничі підрозділи |
Річна трудо-місткість люд.-год. |
Річний фонд, год. |
Кількість робітників, чол. | ||||
|
часу робі-тника |
робо-чого місця |
штатна Рш | явочна Ря | ||||
| розра-хункова | прий-нята | розра-хункова | прий-нята | ||||
| Зона ЩО | 5475 | 1860 | 2070 | 2,9 | 3 | 2,7 | 3 |
| Зона ТО-1 | 2864,9 | 1840 | 2070 | 1,6 | 2 | 1,4 | 1 |
| Зона ТО-2 і СО | 4437,8 | 1840 | 2070 | 2,4 | 2 | 2,1 | 2 |
| Пости ПР | 18326 | 1840 | 2070 | 9,9 | 10 | 8,9 | 9 |
| Дільниці: | |||||||
| діагностування | 993 | 1840 | 2070 | 0,5 | 1 | 0,5 | 1 |
| агрегатна | 3552,9 | 1840 | 2070 | 1,9 | 2 | 1,7 | 2 |
| слюсарно-механічна | 2243,9 | 1840 | 2070 | 1,2 | 1 | 1,1 | 1 |
| електротехнічна | 934,9 | 1840 | 2070 | 0,5 | 1 | 0,5 | 1 |
| акумуляторна | 186,9 | 1820 | 2070 | 0,1 | - | 0,1 | - |
|
рем. систем живлення |
747,9 | 1820 | 2070 | 0,4 | - | 0,4 | - |
| шиномонтажна | 186,9 | 1840 | 2070 | 0,1 | - | 0,1 | - |
| вулканізаційна | 186,9 | 1820 | 2070 | 0,1 | - | 0,1 | - |
| ковальсько-ресорна | 560,9 | 1820 | 2070 | 0,3 | - | 0,3 | - |
| мідницька | 373,9 | 1820 | 2070 | 0,2 | - | 0,2 | - |
| зварювальна | 610,8 | 1820 | 2070 | 0,3 | - | 0,3 | - |
| жерстяницька | 610,8 | 1840 | 2070 | 0,3 | - | 0,3 | - |
| арматурна | 186,9 | 1840 | 2070 | 0,1 | - | 0,1 | - |
| оббивна | 186,9 | 1840 | 2070 | 0,1 | - | 0,1 | - |
| малярна | 934,9 | 1610 | 1830 | 0,6 | 1 | 0,5 | 1 |
| Разом: | 43602,1 | - | - | 23,5 | 23 | 21,4 | 21 |
При незначному річному обсязі окремих видів робіт можна організувати виробничі дільниці з нормальними умовами праці та виробничі дільниці з шкідливими умовами праці. До нормальних умов праці відносять: діагностування, агрегатна, слюсарно-механічна, електротехнічна, шиномонтажна, жерстяницька, арматурна, оббивна дільниці. До шкідливих умов праці відносять: акумуляторна, ремонт систем живлення, вулканізаційна, ковальсько-ресорна, мідницька, зварювальна, малярна.
Тобто, використовуючи отримані дані, маємо наступну таблицю:
Таблиця 11. Розрахунок чисельності робітників виробничих підрозділів
|
Виробничі підрозділи |
Річна Трудомісткість люд.-год. |
Річний фонд, год. |
Кількість робітників, чол. | |||||
| Часу робітника |
робочого місця |
штатна Рш | явочна Ря | |||||
| розрахункова | прийнята | розрахункова | прийнята | |||||
| Зона ЩО | 5475 | 1860 | 2070 | 2,9 | 3 | 2,7 | 3 | |
| Зона ТО-1 | 2864,9 | 1840 | 2070 | 1,6 | 2 | 1,4 | 1 | |
| Зона ТО-2 і СО | 4437,8 | 1840 | 2070 | 2,4 | 2 | 2,1 | 2 | |
| Пости ПР | 18326 | 1840 | 2070 | 9,9 | 10 | 8,9 | 9 | |
| Дільниці: | ||||||||
| Виробничі дільниці з нормальними умовами праці: діагностування, агрегатна, слюсарно-мех., електротехнічна, шиномонтажна, жерстяницька, арматурна, оббивна. | 8896,2 |
1840 |
2070 |
4,8 |
5 |
4,3 |
4 |
|
| Виробничі дільниці з шкідливими умовами праці: акумуляторна, рем. система живлення, вулканізаційна, ковальсько-ресорна, мідницька, зварювальна, малярна. | 3602,2 |
1820 |
2070 |
1,9 |
2 |
1,7 |
2 |
|
| Разом: | 43602,1 | - | - | 23,5 | 24 | 21,1 | 21 | |
3.2 Організація праці у виробничих підрозділах
За характером роботи і виробничим принципом ремонтно-обслуговуючі робітники об’єднуються в групи, з яких складаються бригади. Організовують спеціалізовані та комплексні бригади.
Спеціалізовані – формуються із робітників різних професій і кваліфікацій, кожен робітник виконує певні операції. Робітники можуть бути спеціалізовані за видами дій (одна – ТО-1, друга – ТО-2, третя – ПР і т.д.) та за окремими агрегатами та механізмами. Продуктивність праці за видами дій спеціалізованих бригад значно вище за комплексні. Їх неважко організаційно створити.
Комплексні – організовуються з робітників-універсалів високої кваліфікації, оскільки їм доводиться виконувати різноманітні та складні роботи. За такої форми організації праці робітники виконують будь-які роботи з ТО і ремонту на універсальних тупикових постах. Праця комплексних бригад малопродуктивна через неможливість широкої механізації робіт та зберігається знеосібка у відповідальності за якість ТО і ПР, розпорошуються матеріальні засоби АТП, що знижує ефективність матеріально-технічної бази та ускладнює оперативне управління виробництвом.
Працю виробничих підрозділів даного АТП організовуємо за рахунок створення на місцях спеціалізованих бригад. Розподілимо робітників даних бригад за змінами, виходячи з їхньої штатної кількості:
Таблиця 12. Розподіл виконавців за змінами, чол.
| Виробничий підрозділ | Кількість виконавців | |||
| Штатна | За змінами | |||
| 1 | 2 | 3 | ||
| Зона ЩО | 3 | - | - | 3 |
| Зона ТО-1 | 2 | - | 1 | 1 |
| Зона ТО-2 | 2 | - | 1 | 1 |
| Пости ПР | 10 | 5 | 5 | - |
| Дільниці: | ||||
| Виробничі дільниці з нормальними умовами праці: діагностування, агрегатна, слюсарно-мех., електротехнічна, шиномонтажна, жерстяницька, арматурна, оббивна. | 5 |
3 |
2 |
- |
| Виробничі дільниці з шкідливими умовами праці: акумуляторна, рем. система живлення, вулканізаційна, ковальсько-ресорна, мідницька, зварювальна, малярна. | 2 |
1 |
1 |
- |
| Разом: | 24 | 9 | 8 | 5 |
Такий розподіл забезпечить раціональний та ефективний виробничий процес АТП.
4. Організація технологічного процесу технічного обслуговування і поточного ремонту автомобіля
4.1 Обґрунтування і вибір методу технічного обслуговування автомобілів
Розрізняють два методи ТО автомобілів:
- одиничний;
- потоковий.
Під одиничним методом розуміють виконання усіх робіт, пов'язаних з доглядом за автомобілем на одному посту. Цей метод застосовують на невеликих АТП, у польових умовах та ін.
Для одиничного методу ТО автомобілів характерні: широка номенклатура робіт, рідка повторюваність однотипних робіт; відсутність типізованих технологічних процесів, різна послідовність виконання операцій і їх несинхронність; велика трудомісткість і тривалість циклу обслуговування, комплексність операцій; відносно велика частка ручних робіт, низька продуктивність праці, висока кваліфікація виконавців робіт; великі втрати часу на маневрування автомобілів при переїзді з поста на пост.
Потоковий метод перспективніший, він дає змогу реалізувати всі принципи раціональної організації виробництва.
При потоковому методі всі роботи виконуються на кількох розташованих у технологічній послідовності спеціалізованих постах, сукупність яких створює потокову лінію. Переміщення автомобілів із поста на пост при потоковому методі ТО може бути примусовим (конвеєрами) і своїм ходом. Пости розташовують прямолінійно, що дає змогу застосовувати механічну тягу і забезпечує найкоротші шляхи переміщення автомобіля з поста на пост. Потокові лінії організовують окремо для кожного виду обслуговування, це зумовлено різним обсягом і характером робіт. Потоковий метод ТО потребує забезпечення однакового терміну перебування автомобіля на кожному посту, виконання певного обсягу робіт і сталої чисельності працюючих. Порушення виконання обсягу робіт хоча б на одному посту спричиняє простої на інших постах і порушує процес потокового виробництва. Тому організація обслуговування на потокових лініях потребує однотипності автомобілів і однакового обсягу обслуговування, що ускладнює в багатьох випадках їх використання, особливо при ТО-2, за якого обсяги робіт дуже різняться і виникає велика асинхронізація роботи постів.
Потоковий метод ТО ефективний, якщо добова або змінна програма обслуговування достатні для повного завантаження потокової лінії; точно додержується графік подачі автомобіля; чітко розподіляються операції ТО за виконавцями; роботи широко механізуються й автоматизуються; є належна матеріально-технічна база, резервні пости і «ковзні» виконавці; добре налагоджено постачання потокової лінії всіма потрібними деталями, матеріалами й інструментом. Потоковий метод дає змогу підвищувати культуру обслуговування, поліпшувати умови праці й техніку безпеки, підвищувати продуктивність праці та якість обслуговування, застосовувати високопродуктивне устаткування, засоби механізації та автоматизації, забезпечувати ритмічність виробничих процесів, краще використовувати виробничі площі.
Разом з ТО можна виконувати технологічно пов'язані з ним операції супровідного поточного ремонту малої трудомісткості (при ТО-1 до 5—7 люд.-хв, при ТО-2 — до 20—30 люд.-хв), що часто повторюються. Сумарна трудомісткість операцій супровідного поточного ремонту не має перевищувати 15—20 % трудомісткості відповідного ТО.
Потоковий метод ТО як найбільш прогресивний застосовують на АТП при організації ЩО і ТО-1 і меншою мірою — ТО-2 [5, c.149-150].
Технічне обслуговування здійснюється на потокових лініях при добовій програмі ТО-1 не менш як 12-15 і для ТО-2 – 5-6 обслуговувань технічно сумісних автомобілів.
Раціональний
метод ТО автомобілів
визначають
у конкретних
умовах експлуатації
по відношенню
такту поста
 до ритму виробництва
R.
Такт поста
()
чи лінії ( )
– це фактичний
час виконання
технічного
обслуговування
на посту чи на
потоковій лінії
 =
(60 ∙ tто ∙ Сто
/
 )+tп
хв. (11)
де tто – трудомісткість певного виду технічного обслуговування, люд-год.
Сто – доля постових робіт в ТО (Сщо, Сто-1 = 1; Сто-2 = 0,8)
- кількість
одночасно
працюючих на
посту, чол..
(=1…3чол.)
tп – час додаткових робіт, tп = 2…3 хв.
Ритм виробництва (R) – це частина робочого часу, яка припадає на одне із запланованих на зміну технічних обслуговувань
Rто = 60 ∙ tзмто ∙ nзмто/ Nдто хв. (12)
де tзмто – тривалість зміни роботи зон ТО, год.
nзмто – кількість робочих змін на добу
Nдто – добова кількість технічних обслуговувань певного виду
Розрахунки такту та ритму для даного АТП наведені у таблиці:
Таблиця 13. Вибір методу технічного обслуговування автомобілів
| Показник | Розрахункова формула | Розрахунок | Результат |
| Ритм, хв.: | |||
| Rщо | 60 ∙ nзмщо ∙ tзмщо / Nдщо | 60∙1∙10,5/59,8 | 10,5 |
| Rто-1 | 60 ∙ nзмто-1 ∙ tзмто-1 / Nдто-1 | 60∙2∙7/2,9 | 290 |
| Rто-2 | 60 ∙ nзмто-2 ∙ tзмто-2 / Nдто-2 | 60∙2∙7/0,96 | 875 |
| Такт поста, хв. | |||
|
|
(60 ∙ tщо
∙ Сщо
/
|
(60 ∙0,3∙1/2)+3 | 12 |
|
|
(60 ∙ tто-1
∙ Сто-1
/
|
(60 ∙3,6∙1/3)+3 | 75 |
|
|
(60 ∙ tто-2
∙ Сто-2
/
|
(60 ∙14,4∙0,8/3)+3 | 233,4 |
| Відношення |
|
12/10,5 | 1,14 |
|
|
75/290 | 0,26 | |
|
|
233,4/875 | 0,27 | |

 )+tп

 )+tп

 )+tп
4.2 Визначення необхідної кількості робочих постів для технічного обслуговування і поточного ремонту автомобілів
Для потокового
методу технічного
обслуговування
автомобілів
кількість
робочих постів
 визначають
шляхом множення
кількості
потокових ліній
 на кількість
прийнятих
робочих постів
Zто на одній
потоковій
лінії.
Кількість робочих постів ПР визначається за формулою:
Хппр =
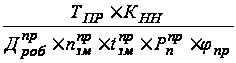 (13)
де Тпр – річна трудомісткість постових робіт з ПР автомобіля, люд-год. (18699,9);
Кнн – коефіцієнт нерівномірності надходження автомобілів на пост (Кнн =1,2…1,5);
 - число робочих
днів на рік
(365);
 - кількість
змін
 - тривалість
змін роботи
зони ПР (8
 )
 - кількість
робітників
на посту ПР
(1…3 чол.);
Таблиця 14. Розрахунок кількості робочих постів для ТО і ПР автомобілів
| Види постів | Розрахункова формула | Розрахунок | Результат розрахунку |
|
|
|
12/(10,5∙0,9) | 1,27(1) |

|
|
|
75/(290∙0,9) | 0,29(1) |

|
|
|
233,4/(875∙0,9) | 0,3(1) |

|
|
|
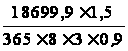
|
3,5(4) |

 - коефіцієнт
використання
робочого часу
поста ПР (0,8…0,9);
Кількість постів ПР для даного АТП:
 =
= 3,5 =4
Характерний одиничний метод ТО, бо роботи по ЩО, ТО-1, ТО-2 виконуються на універсальних постах.
Вводимо всі розрахунки щодо постів ЩО, ТО, ПР у таблицю:
Отже, передбачено проведення робіт ЩО на 1-му універсальному пості; ТО-1 проводимо також на 1-му універсальному пості (добова програма ТО-1 передбачає менше 5-6 обслуговувань);ТО-2 проходитимуть теж на 1-му універсальному пості, (добова програма ТО-2 передбачає менше 12-15 обслуговувань).
Поряд з робочими постами визначимо кількість місць очікування перед ТО і ПР. Вони призначені для підвищення ефективності використання робочих постів за рахунок скорочення часу пошуку автомобілів на території АТП та їхнього перегону, забезпечення можливості почати роботи відразу після постановки автомобіля на пост, особливо взимку. Кількість місць очікування приймається з розрахунку – 20% кількості робочих постів ТО і ПР:
(1+1+1+4)
 0,2=70,2=1
робочий пост.
Кожен з універсальних постів має по одному місцю очікування.
4.3 Обґрунтування і вибір методу поточного ремонту автомобілів
Ремонт – відновлення справності, працездатності рухомого складу або його складових частин.
Як відомо, розрізняють 2 методи ПР автомобілів:
- індивідуальний;
- агрегатний
Дане АТП має 100 вантажних автомобілів ГАЗ – 3307, які працюють 365 днів на рік, потребує безперервного виробничого процесу, то краще роботи ПР здійснювати агрегатним методом – несправні агрегати, агрегати, що потребують капітального ремонту, замінюють справними, взятими з обмінного фонду АТП.
Поточний ремонт включає постові (розбірно-складальні) роботи та виробничо-цехові. Постові роботи виконують на універсальних постах – ремонт виконує одна бригада робітників, яка скомплектована виконавцями різних спеціальностей, вона має своє місце, універсальне обладнання, запас обігових агрегатів та деталей. Пости оснащені оглядовими канавами і обладнані підйомно-транспортними пристроями й інструментами. Перевагою такої організації є бригадна відповідальність за якість проведених робіт ПР.
Для забезпечення виробничо-цехових робіт у АТП створені допоміжні виробничі дільниці: агрегатна, слюсарно-механічна, ковальсько-ресорна, кузовна та ін. У них відповідно до їхнього призначення виконують ремонтно-відновні роботи агрегатів і механізмів автомобілів.
4.4 Обґрунтування організаційних форм побудови технологічногопроцесу обслуговування і поточного ремонту автомобілів
Організація технологічного процесу – важливий елемент управління діяльністю АТП, без якого неможливе його ефективне функціонування.
виділяють 4 організаційні форми побудови технологічного процесу ТО і ПР. Це:
- типова;
- агрегатно-дільнична;
- комплексна;
- спеціалізована.
Врахувавши те, що дані вантажні автомобілі у кількості 100 шт. обслуговуються одиничним методом ТО та агрегатним методом ПР, ТО-2 автомобіль у середньому проходить на четверте ТО-1, то можна обрати операційно-постову форму організації ТО і ПР даного АТП.
Комплекс робіт певного виду ТО (в основному ТО-2), включаючи й ремонтні роботи, поділяють на частини (не більш як шість), які виконують послідовно у різні дні одного тижня на спеціалізованих, незалежних один від одного, робочих постах. Роботи тут ведуть у міжзмінний час з метою збільшення випуску автомобілів на лінію. На відміну від комплексної, за операційно-постової форми організації виробництва обслуговування здійснюється одиничним методом, що підтверджують розрахунки, виконані вище. Автомобілі на робочі пости надходять своїм ходом. Операційно-постова форма організації виробництва дає змогу спеціалізувати устаткування, механізувати виробничі процеси, підвищити продуктивність праці, поліпшити якість і культуру обслуговування та використання площ. Недоліки операційно-постової форми — у складній організації її здійснення, а також, у необхідності маневрування автомобілів при заїжджанні на пост і з'їжджанні з нього, що спричиняє непродуктивні втрати часу і загазованість виробничих приміщень відпрацьованими газами.
Рівень організації ТО і ПР істотно впливають на продуктивність рухомого складу та собівартість перевезень. Вияв недоліків допомагає намітити шляхи поліпшення роботи технічної служби АТП.
4.5 Визначення площ виробничих приміщень підприємств
Площа приміщень характеризує організацію усього виробничого процесу АТП. Правильно розрахована площа забезпечує раціональне використання обладнання та правильну організацію роботи самого підрозділу.
Площі основних і допоміжних приміщень мають бути компактними, але достатніми для забезпечення нормальних умов. Існує кілька методів визначення площ. Методи розрахунку приймаються в залежності від особливостей компонування дільниць, також від методу організації роботи на зонах - потокова лінія або універсальний пост.
Площа зон зберігання, ТО, ПР визначають за формулою:
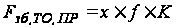 (14)
де х – кількість постів ТО, ПР або місць для зберігання автомобілів;
f – площа горизонтальної проекції автомобілів, м2;
К – коефіцієнт щільності розставлення автомобілів (К=4,5 для постів, К=2,5
для місць відкритого зберігання автомобілів).
Таблиця 15 Розрахунок площ виробничих і допоміжних приміщень, кв. м.
| Виробничі підрозділи | Розрахункова формула | Розрахунок | Результат | Прийняте значення |
| Зона ЩО, Fщо |
|
1∙15,07∙4,5 | 67,8 | 70 |
| Зона ТО-1, Fто-1 |
|
1∙15,07∙4,5 | 67,8 | 70 |
| Зона ТО-2, Fто-2 |
|
1∙15,07∙4,5 | 67,8 | 70 |
| Зона ПР, Fпр |
|
4∙15,07∙4,5 | 271,3 | 280 |
| Зона зберігання, Fзб. |
|
100∙15,07∙2,5 | 3767,5 | 3770 |
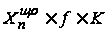
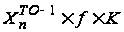
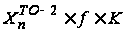
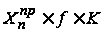
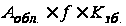
Площі складських приміщень визначаються за площею, яку займаються складське устаткування, проходи і проїзди, а також за масою матеріалу, що припадає на одиницю площі.
Fскл. можна визначити за формулою:
Fскл. = 10-6 ∙ Lp ∙ Aоб. ∙ f ∙ К1 ∙ К2 ∙ К3 ∙ К4 (15)
де Lp – середньорічний пробіг автомобіля (4197,5 тис. км.);
Aоб – облікова кількість автомобілів (100 шт.);
f – питома площа на 1млн. км пробігу автомобіля (17,3 м2);
К1 – коефіцієнт який враховує кількість технологічно сумісного рухомого складу (К1=1,2);
К2 – коефіцієнт який враховує тип рухомого складу (К2=0,8);
К3 – коефіцієнт який враховує висоту складування (К3=1,35);
К4 – коефіцієнт який враховує категорію умов експлуатації (К4=1,05);
Fскл. = 10-6 ∙ 4197,5 ∙ 100 ∙ 17,3 ∙ 1,2 ∙ 0,8 ∙ 1,35 ∙ 1,05 = 99 м2.
Площі технічних приміщень даного АТП вказані в таблиці 16:
Таблиця 16 Площі технічних приміщень, кв. м.
| Приміщення | Площа, м2 |
| Компресорна | 15 |
| Насосна | 15 |
| Вентиляційна | 30 |
| Трансформаторна | 20 |
| Котельна | 75 |
| Склад палива | 160 |
Площі санітарно-побутових, адміністративно-громадянських приміщень визначаються за формулою:
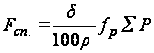 (16)
де -
 - відсоток приміщень,
що одночасно
використовуються;
 - пропускна
здатність
одиниці устаткування
або площі (для
аміністративно-громадянських
приміщень
=1);
fр – санітарна норма площі на одного виконавця;
Р – кількість виконавців робіт, які використовують це приміщення;
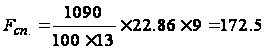 м2
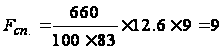 м2
Площі громадських приміщень даного АТП вказані в таблиці 17:
Таблиця 17 Площі громадських приміщень, кв. м.
| Приміщення | Площі, м2 |
| Приміщення громадських організацій | 48 |
| Спеціальне приміщення | 18 |
| Кабінет безпеки руху | 25 |
| Медпункт | 48 |
5. Організація зберігання автомобілів
Правильно обраний спосіб зберігання автомобілів забезпечує утримання їх у технічно справному стані на території АТП у міжзмінний період та на час вилучення із експлуатації. Є 2 види зберігання автомобілів: короткочасне та тривале (консервація) зберігання автомобілів.
Типовим і характерним для АТП є короткочасне зберігання автомобілів у міжзмінний час. Мета цього зберігання – зберегти справність та працездатність автомобілів, не допустити руйнування їхніх деталей.
Поширені такі два способи короткочасного зберігання автомобілів: у закритих приміщеннях (опалювальних та неопалювальних) та на відкритих майданчиках (з підігрівом, без підігріву, під навісами). Зберігання автомобілів у опалювальних приміщеннях у холодну пору року, на відміну від неопалювальних, повністю захищає їх від будь-яких дій (холоду, снігу, дощу, вітру, пилу, сонячної радіації), але не кожне АТП по різним причинам не може забезпечити саме таке зберігання.
Із всього вище сказаного, можна зазначити, що на цьому АТП краще зберігати автомобілі на відкритих майданчиках, оскільки їхня кількість досить значна та необхідно здійснювати безперервний виробничий процес. Також потрібно обладнати ділянку системою підігріву – паровою, призначеною для легшого пуску двигунів у холодний період. Вона функціонує за рахунок циркуляції води температурою близько 900С.
Це призведе до систематичності та злагодженості виробничого процесу АТП, забезпечити раціональне використання рухомого складу, що позитивно вплине на діяльність АТП.
6. Організація зберігання технічного майна
Технічне майно АТП – це агрегати, запасні частини, акумуляторні батареї, шини, гумові вироби, матеріали, металеві вироби, які зберігаються на складах АТП. За конструкцією виділяємо наступні типи складів: відкриті – метал, вугілля, лісоматеріали; напіввідкриті – труби, пиломатеріали; закриті – запчастини, агрегати; спеціальні – склади палива, мастильних матеріалів.
Вони повинні забезпечувати зручність приймання та підготовки його до зберігання, надійне збереження і швидкість видачі, пожежну безпеку.
Запасні частини й агрегати складають 40-60%, матеріали - 10-12%, шини – 8-15%, паливо – 4-8%, інструменти, спецодяг – 15-28% загальної вартості запасів підприємства.
Запасні частини та матеріали зберігають у закритих складах на багатоярусних стелажах або в шафах,