Модернизация двигателя мощностью 440 квт с целью повышения их технико-экономических показателей
Вкладыши головного подшипника чаще всего изготавливают литыми из бронзы, но их выполняют и стальными с последующей заливкой слоем антифрикционного сплава. Вкладыши мотылевого подшипника в большинстве случаев изготавливают стальными с заливкой антифрикционным сплавом. Из антифрикционных сплавов наибольшее применение получили высокооловянистые баббиты.
В быстроходных двигателях получило большое распространение в качестве антифрикционного сплава свинцовистая бронза. Свинцовистая бронза менее пластична, чем баббит, а поэтому хуже прирабатывается к валу. Для надежной работы вкладыша из свинцовистой бронзы необходимо тщательная очистка смазки, при этом кислотность ее возрастает быстрее, чем в подшипниках с баббитовой заливкой.
Различие конструктивной формы шатунов в основном определяется конструкцией его верхней головки. В тронковых двигателях обычно шатуны имеют неразъемную верхнюю головку.
Форма сечения стержня шатуна бывает круглой, кольцевой и двутавровой. Кольцевую и двутавровую формы сечения стержня шатуна применяют в быстроходных двигателях, так как шатуны данного сечения имеют меньший вес, а следовательно, и меньшие силы инерции. Нижнюю головку шатуна выполняют отдельно от стержня и заодно с ним. Изготовление верхней половины нижней головки заодно со стержнем позволяет уменьшить вес шатуна.
Верхняя половина мотылевого подшипника передает на шейку коленчатого вала усилие, равное разности давления газов на поршень и сил инерции, поэтому она должна обладать достаточной жесткостью. Нижняя половина мотылевого подшипника в четырехтактных двигателях в период такта наполнения и впуска нагружена только силами инерции движущихся частей.
Стяжные болты верхней и нижней головок шатуна являются деталями, разрыв которых приводит к крупной аварии двигателя, поэтому к материалу и изготовлению их предъявляются повышенные требования.
Конструкция болта должна быть равнопрочной, концентрации напряжений не должно быть. Стержень болта обычно по длине имеет центрирующие пояски, необходимые для обеспечения плотного прилегания болта к стенкам отверстия. Для избежания концентрации напряжений переходы от резьбы, центрирующих поясков и головки болта должны быть плавными и достаточной длины. Резьба должна быть с малым шагом, что позволяет более точно осуществлять затяг болтов, поэтому обычно применяют мелкую метрическую резьбу. Головка болта выполняется круглой, а гайка корончатой и иногда специальной формы. Количество шлицев у гайки должно обеспечивать нужный затяг болта.
Шатунные болты мотылевого подшипника располагают по возможности ближе к шейке вала. Сокращение расстояния между осями болтов позволяет уменьшить длину пятки шатуна, которая в тронковых двигателях для возможности вытаскивания поршня вместе с шатуном через цилиндр должна быть меньше диаметра последнего. Ввиду этого иногда применяют стяжных болтов у мотылевого подшипника не два, а четыре. При увеличении числа болтов диаметр их уменьшается. Это позволяет приблизить болты к шейке вала, а следовательно, и сократить длину пятки шатуна. При затягивании болтов необходимо контролировать величину вытяжки, так как чрезмерный затяг значительно сокращает срок их службы.
Принимаем основные размеры шатуна (рис. 1.12):
расстояние
между центрами
головок шатуна
–
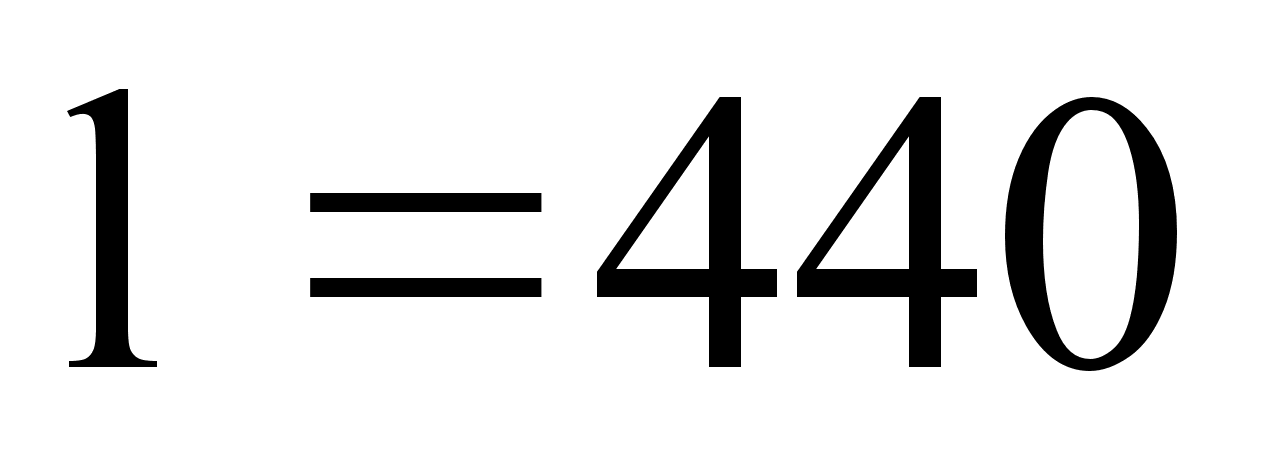 мм;
расстояние
между внутренними
образующими
цилиндрических
отверстий в
верхней и нижней
головках шатуна
–
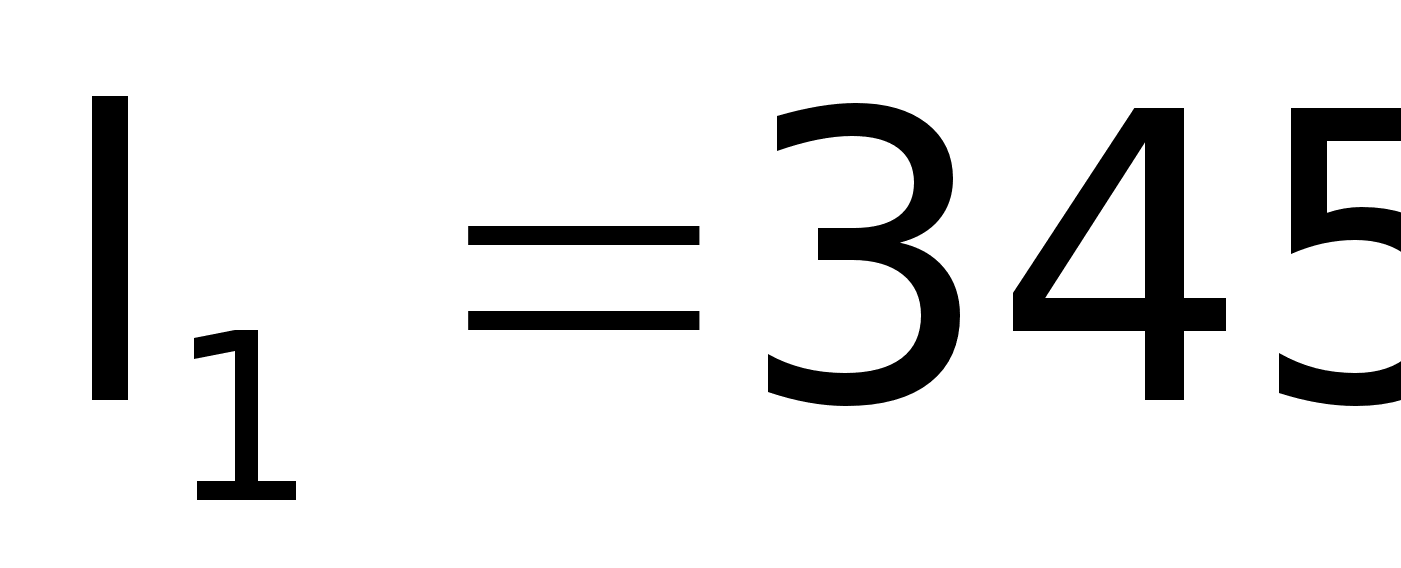 мм;
наружный
диаметр круглой
верхней головки
шатуна –
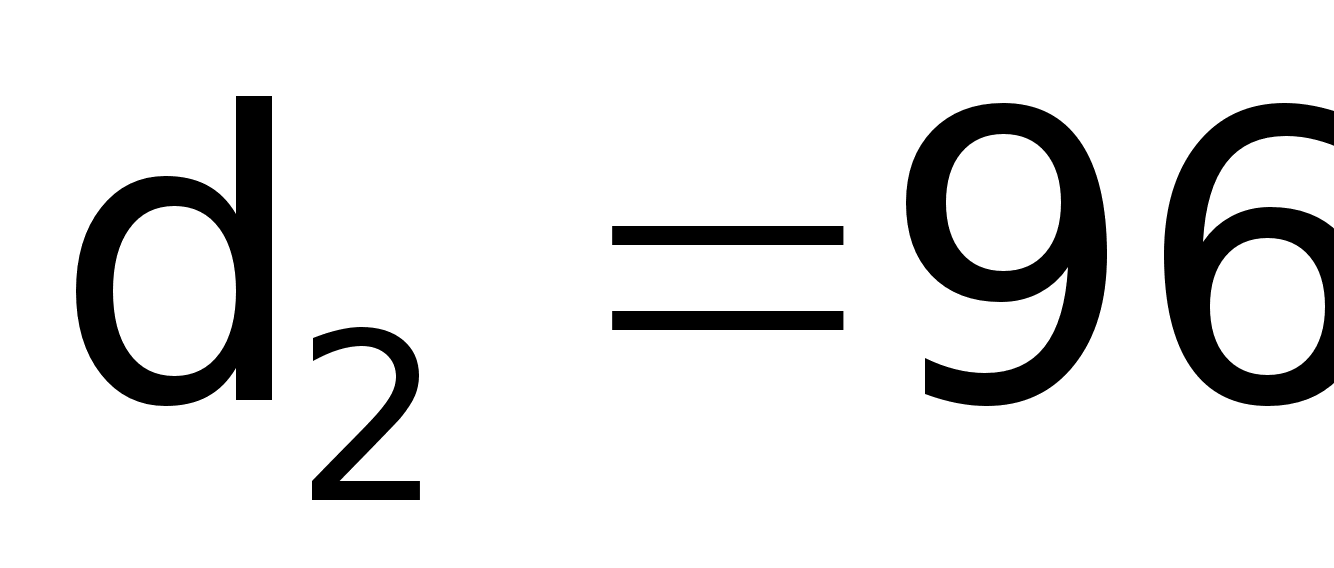 мм;
внутренний
диаметр круглой
верхней головки
шатуна –
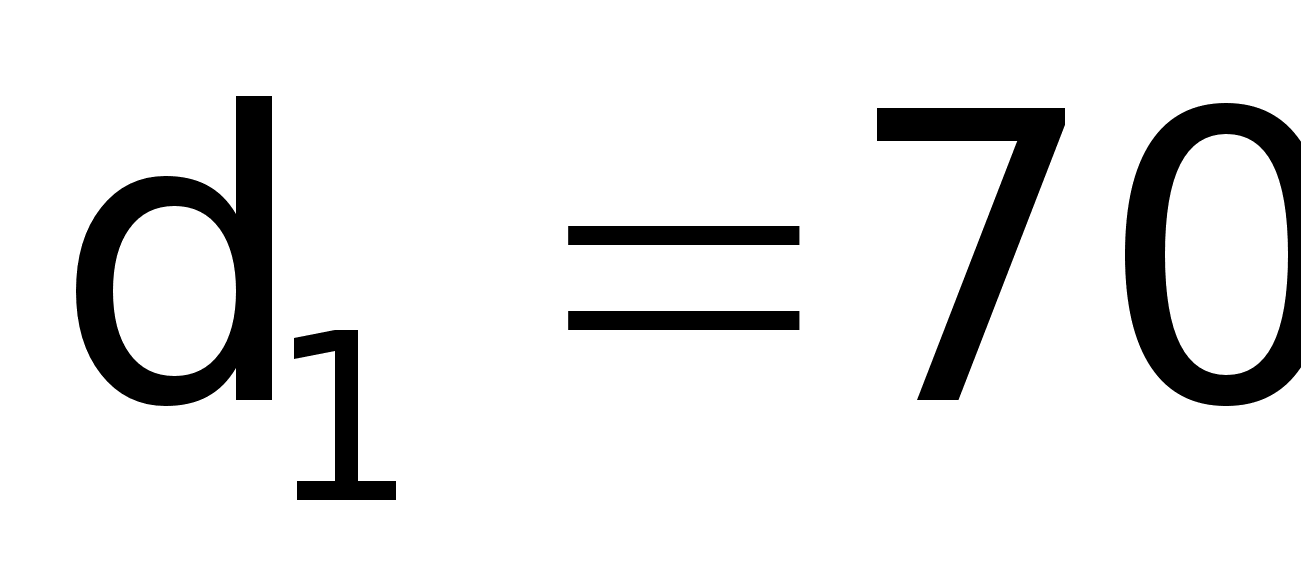 мм;
длина
верхней головки
шатуна –
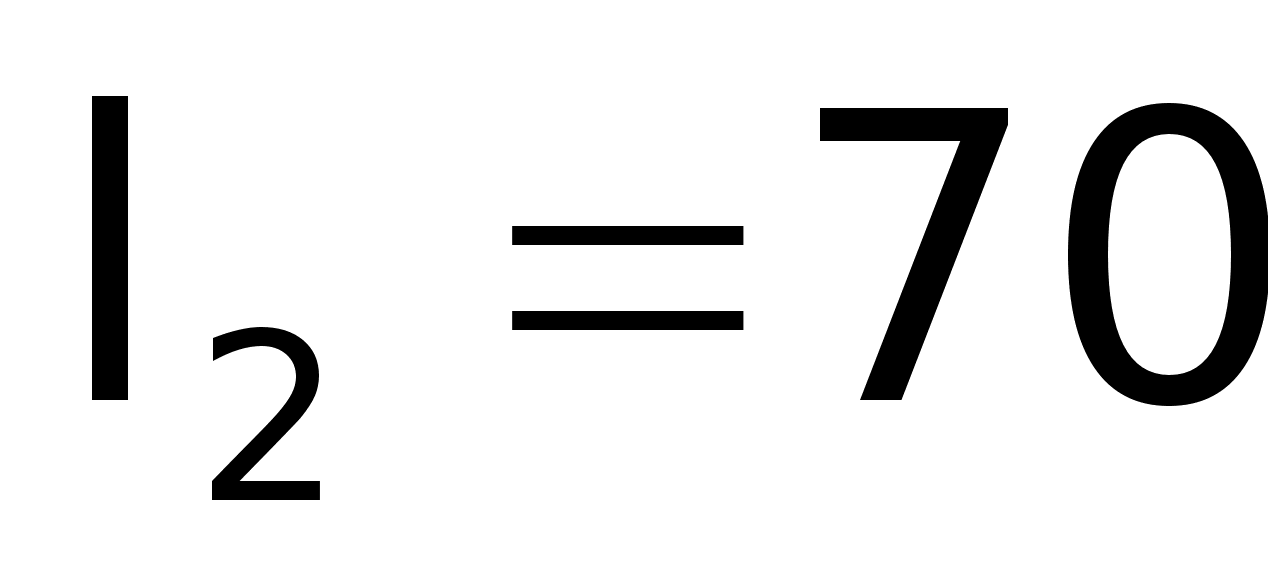 мм;
сечение
шатуна – двутавр:
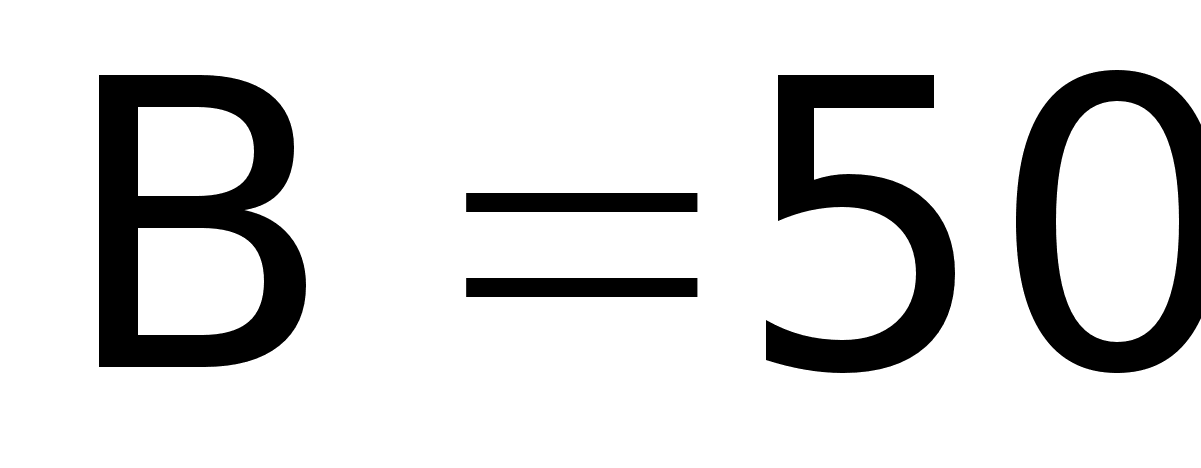 мм;
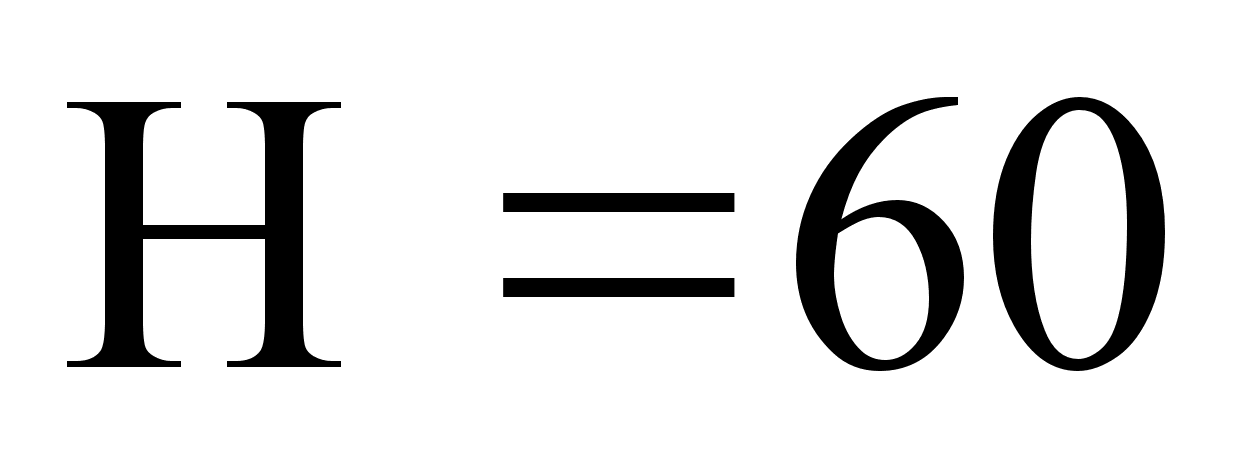 мм;
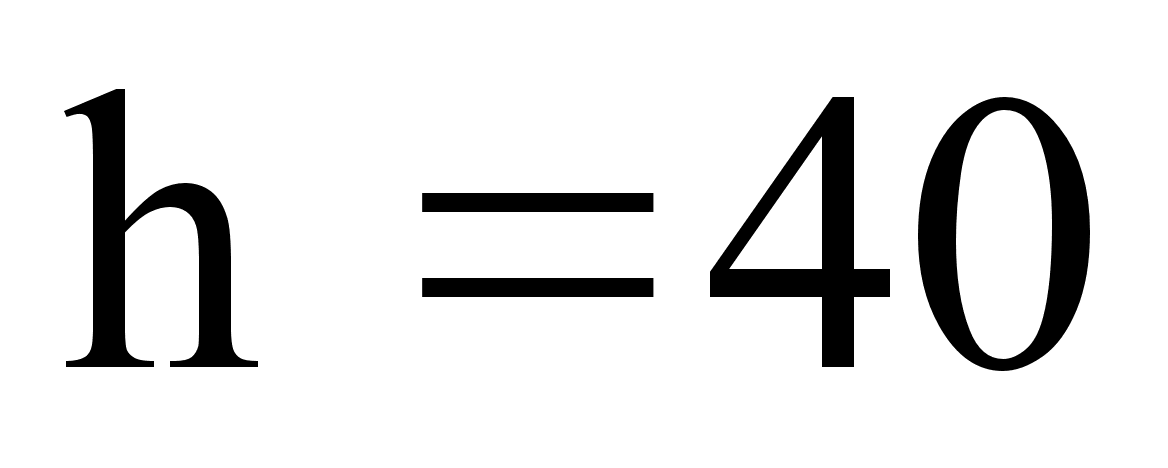 мм;
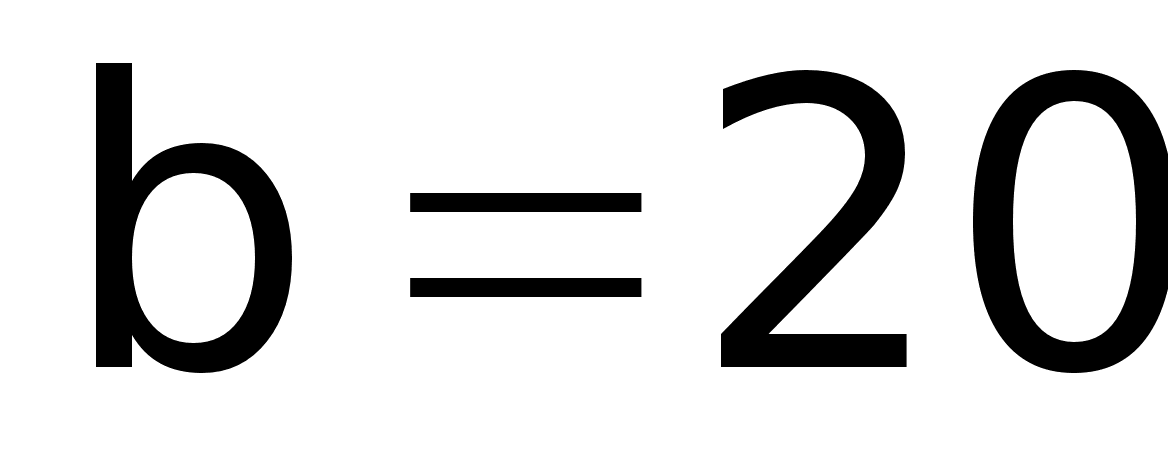 мм;
диаметр
шатунных болтов
–
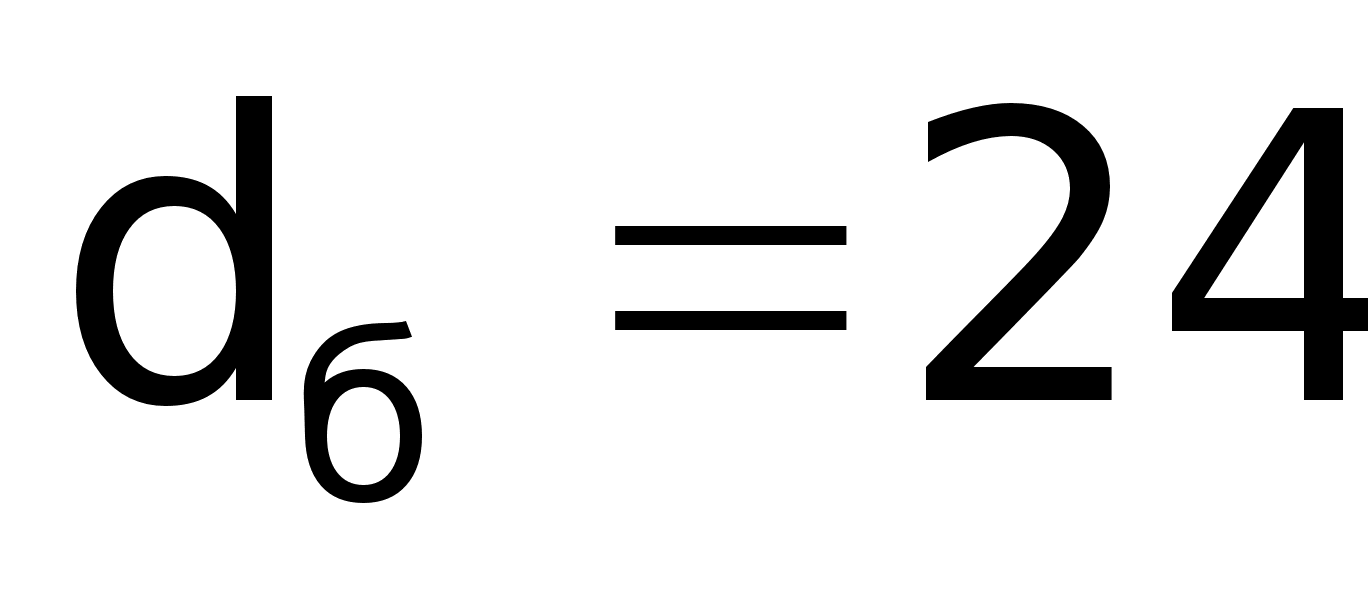 мм;
количество
шатунных болтов
–
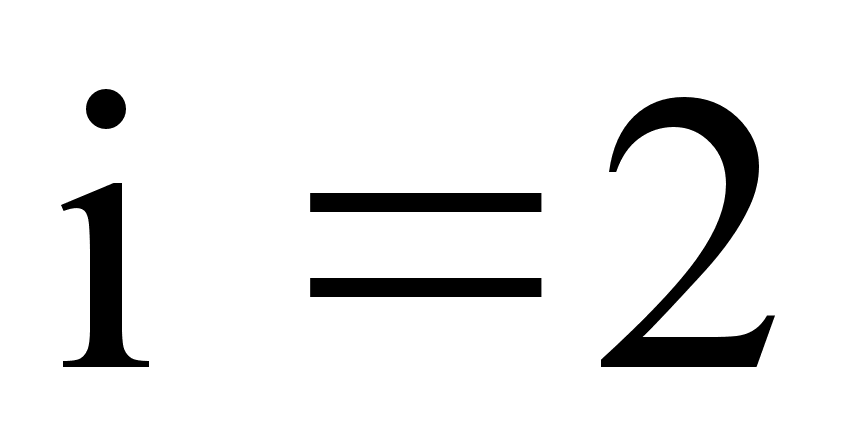 .
Шатун воспринимает давление газов на поршень и силы инерции поступательно движущихся частей. Эти силы достигают максимального значения при нахождении поршня в крайнем верхнем положении.
У четырёхтактных дизелей в конце хода выпуска на шатун действует сила инерции, которая стремиться разорвать его, а в начале рабочего хода результирующая сила сжимает шатун (направлена вниз). Таким образом, в четырёхтактных двигателях простого действия шатун подвержен знакопеременной нагрузке.
Напряжения сжатия в стержне шатуна:
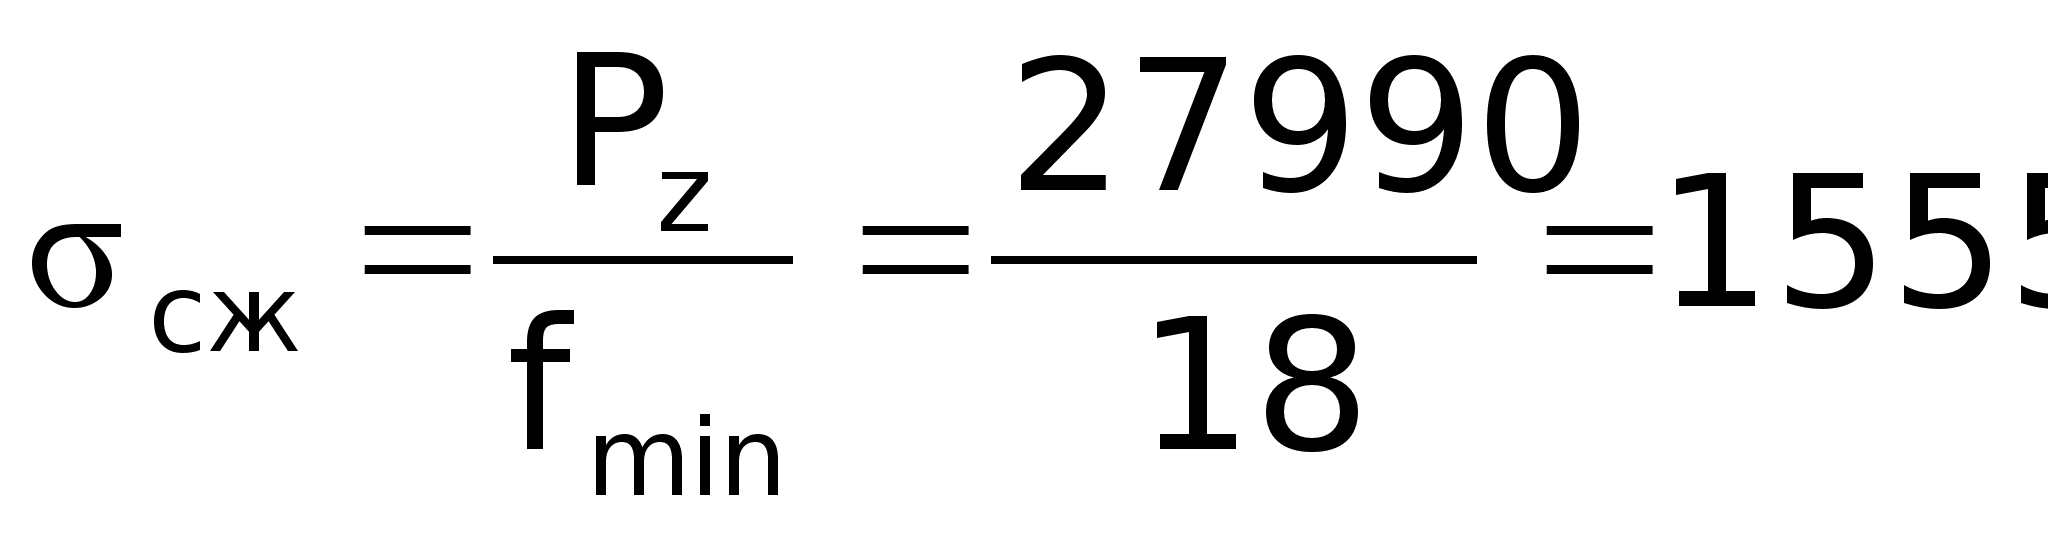 кгс/см2
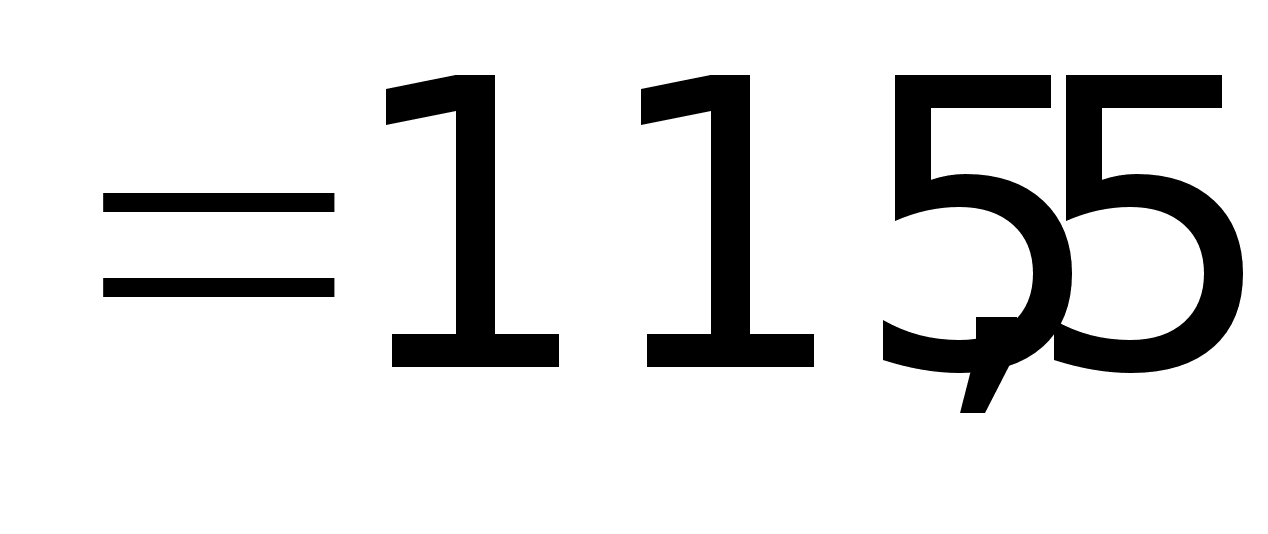 МПа,
где 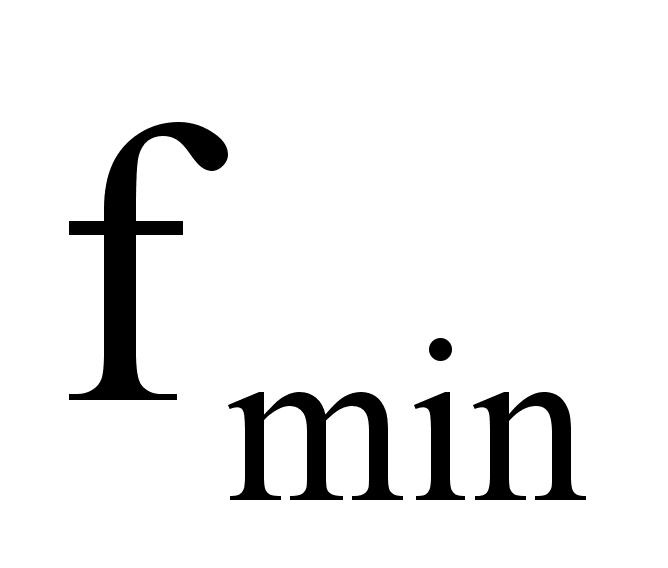 – минимальное
сечение головки
шатуна.
Сила
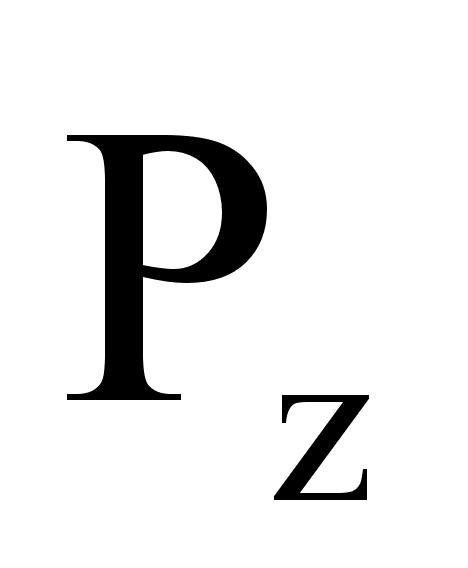 ,
кроме сжатия,
вызывает продольный
изгиб. В плоскости
качания шатун
можно рассматривать
как балку с
шарнирными
опорами, при
этом деформация
изгиба распространяется
по всей его
длине. В плоскости,
перпендикулярной
качанию шатуна,
его следует
рассматривать
как балку с
заделанными
концами, в данном
случае деформация
изгиба распространяется
на половину
длины шатуна.
Таким образом:
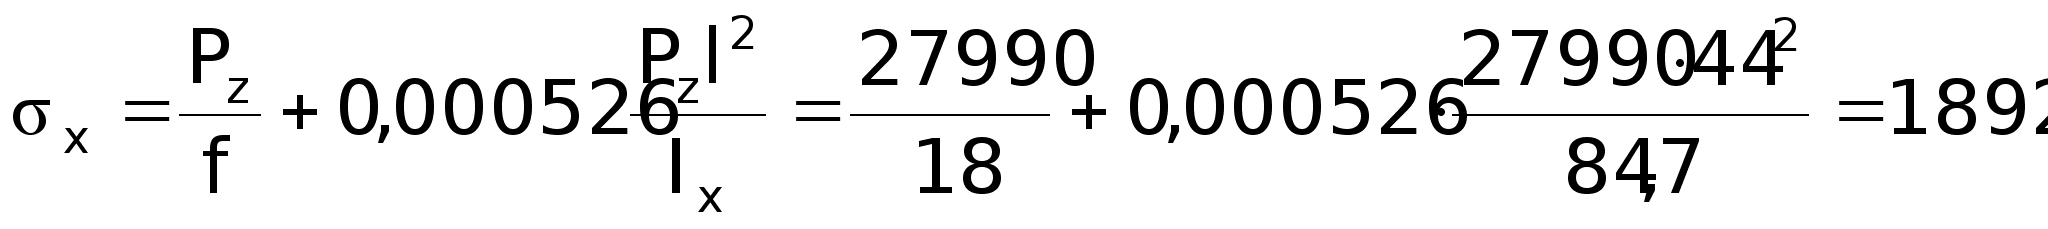 кгс/см2
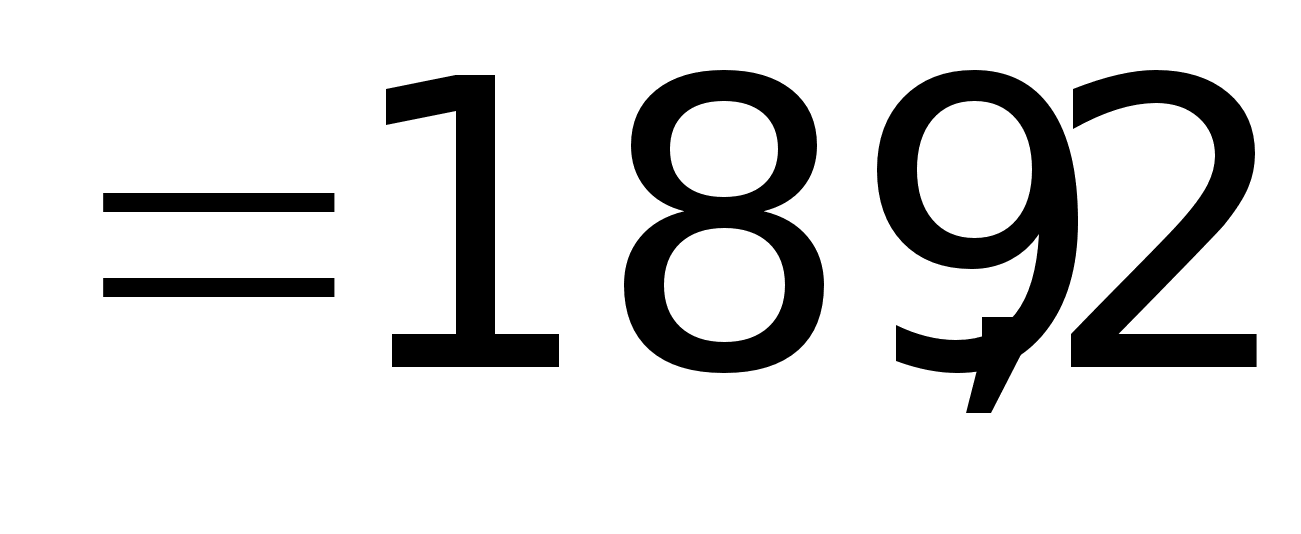 МПа;
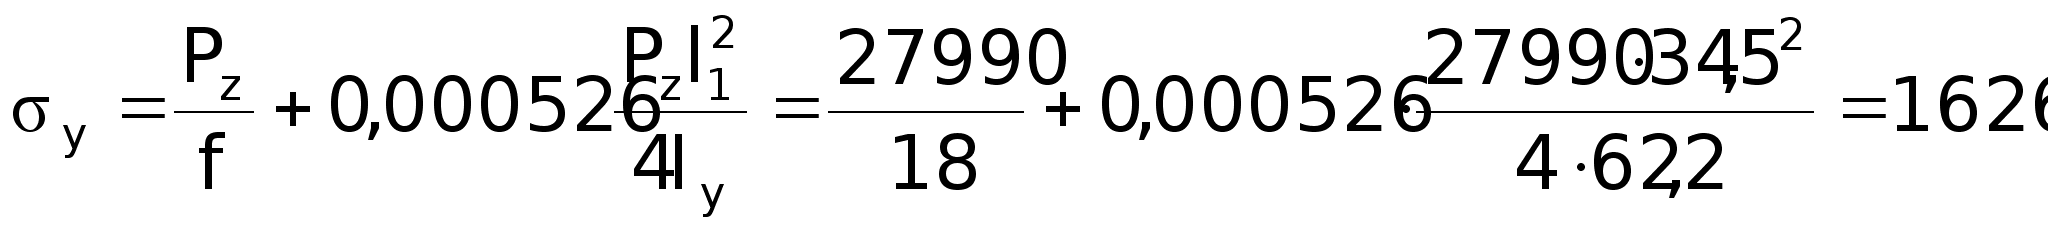 кгс/см2
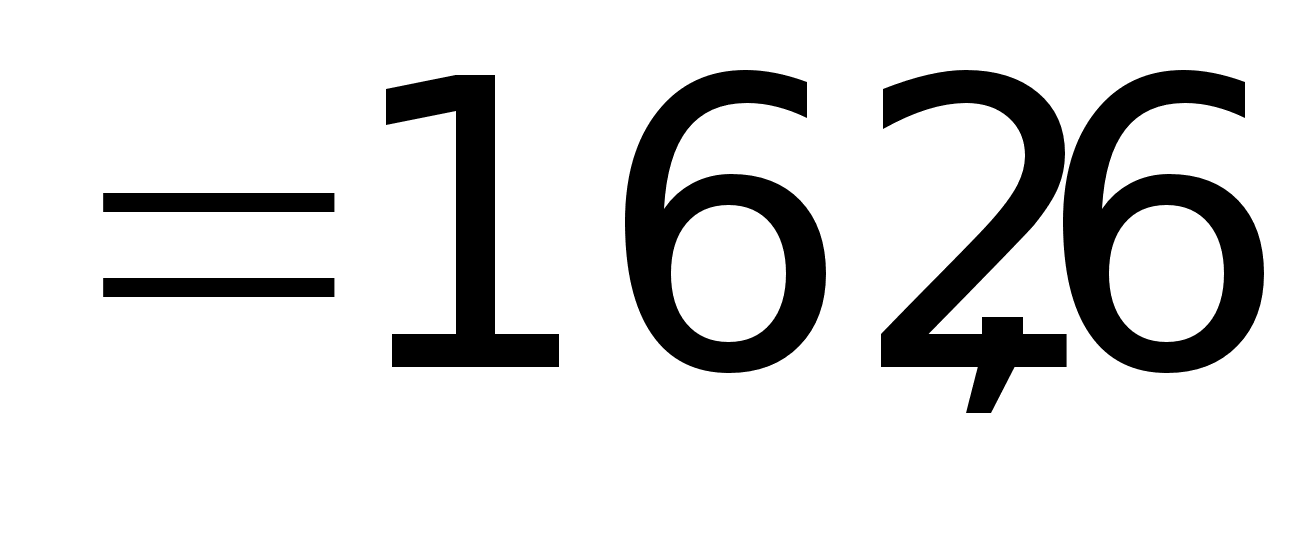 МПа,
где f – площадь среднего сечения шатуна:
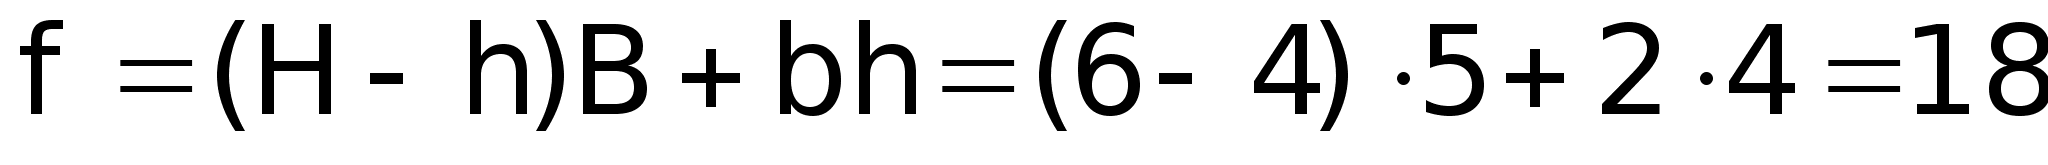 см2.
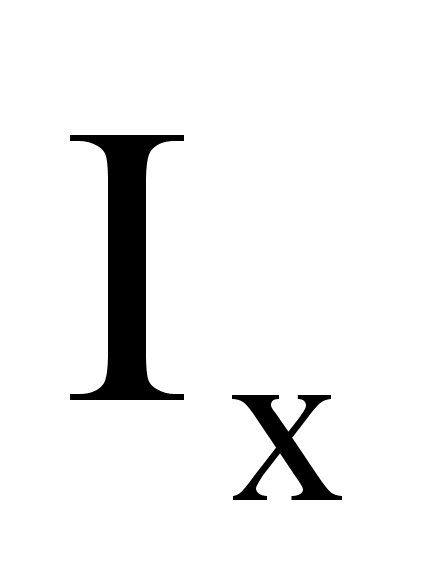 и
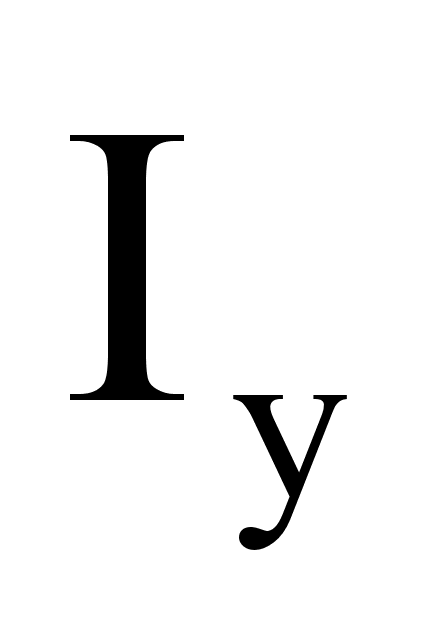 – моменты инерции
сечения относительно
осей x и y:
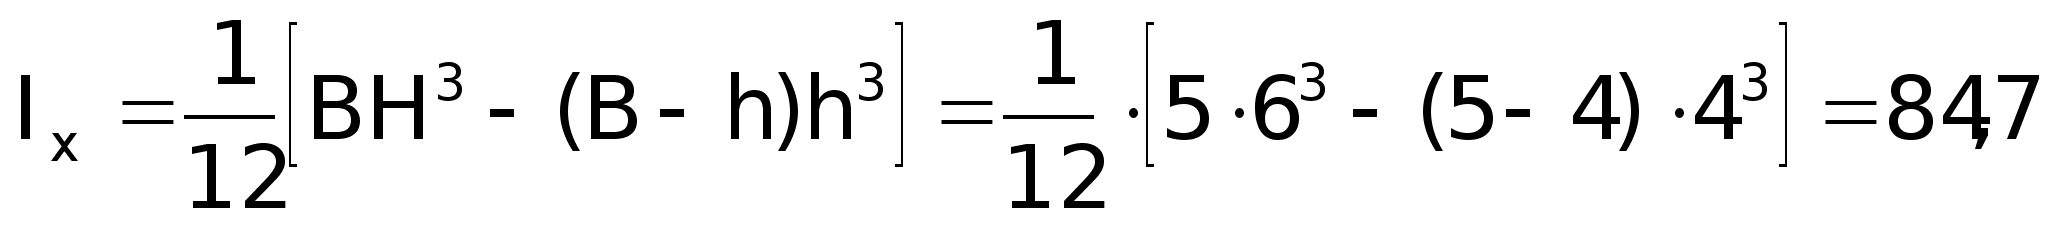 см4;
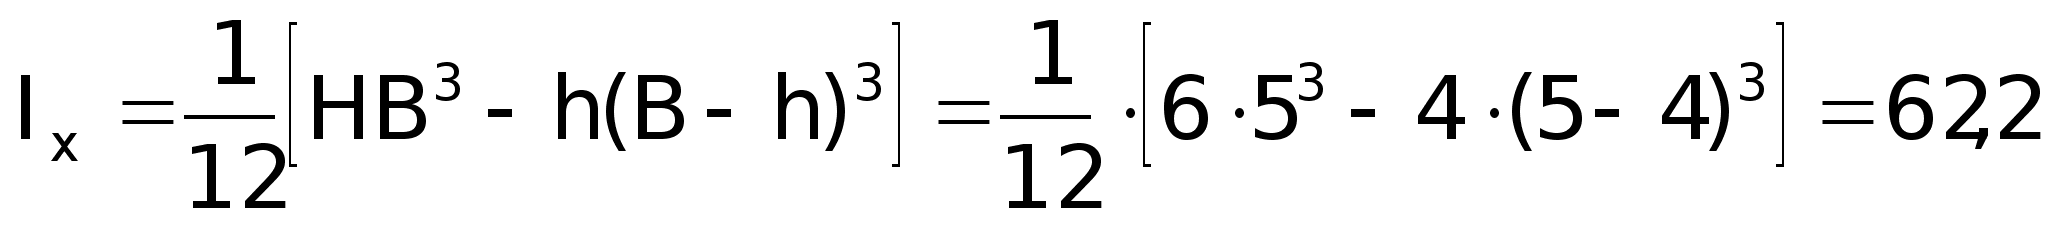 см4.
Шатуны подвергаются ещё и значительному воздействию сил инерции массы шатуна, действующих в плоскости его движения. В этом случае шатуны, кроме того, необходимо проверять на изгиб указанными силами инерции. Наибольшее значение рассматриваемые силы имеют при угле между шатуном и мотылём, равном 90.
Наибольший изгибающий момент равен:
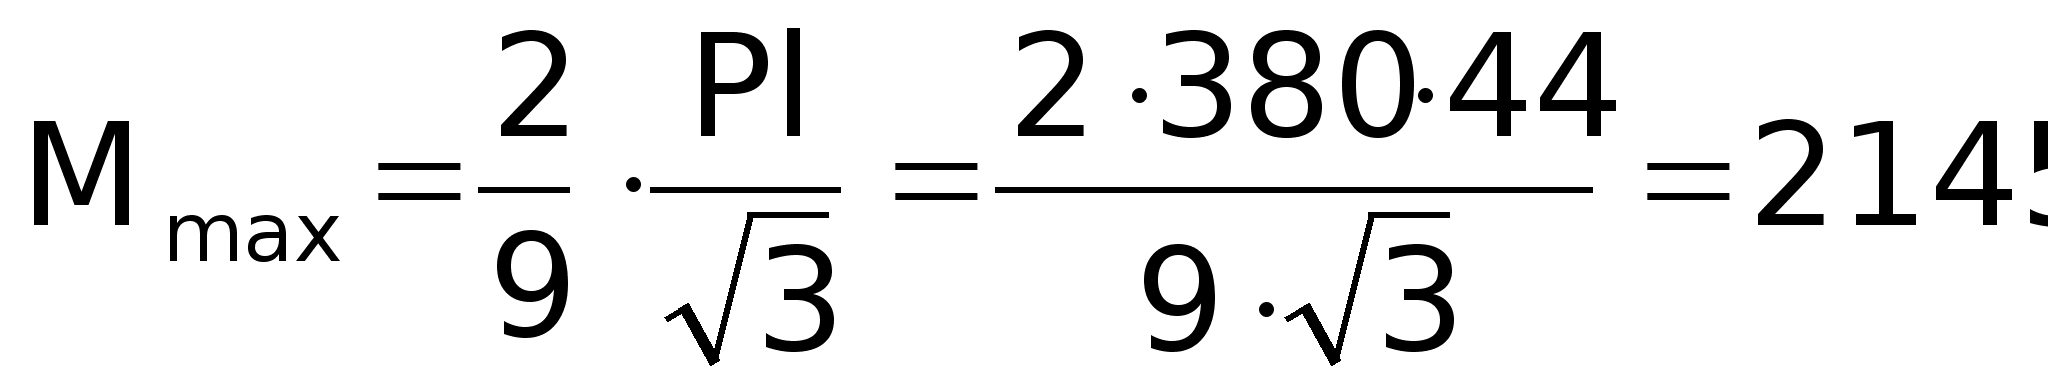 кгссм
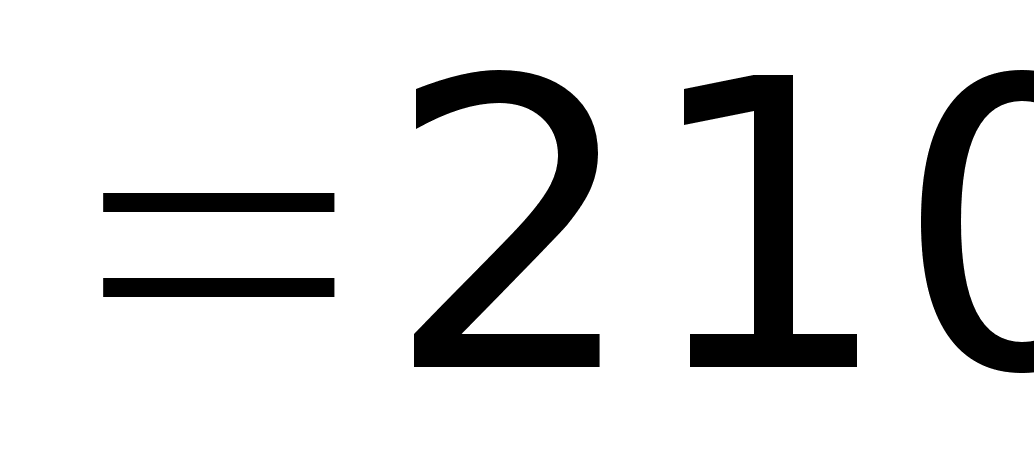 Нм,
где P – равнодействующая сил инерции:
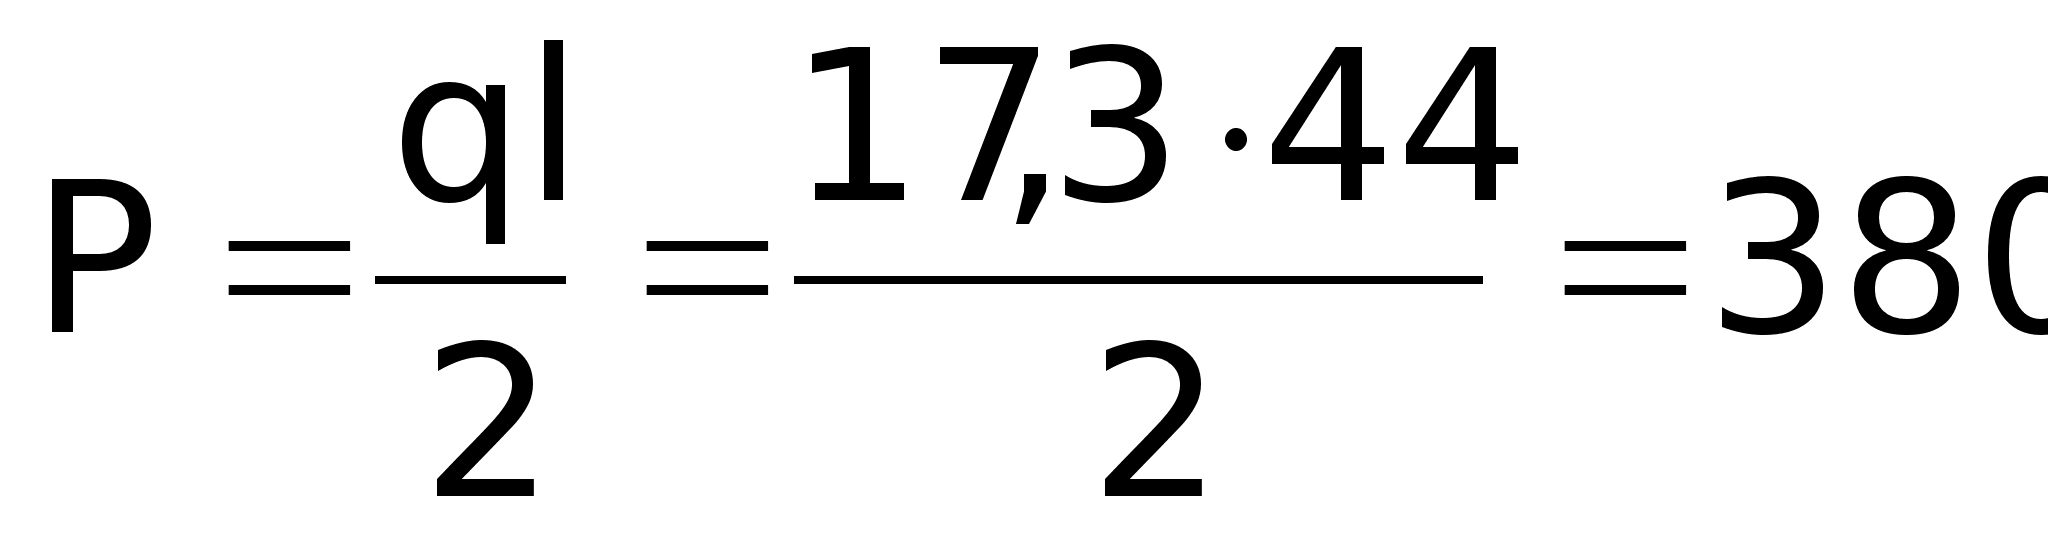 кгс
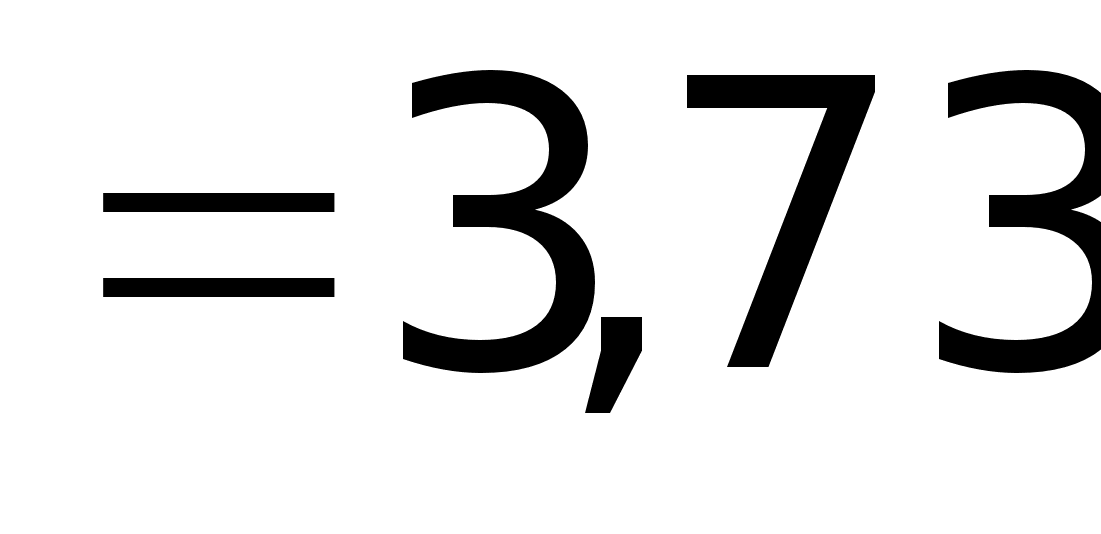 кН,
где q – сила инерции элемента стержня шатуна длиной 1 см:
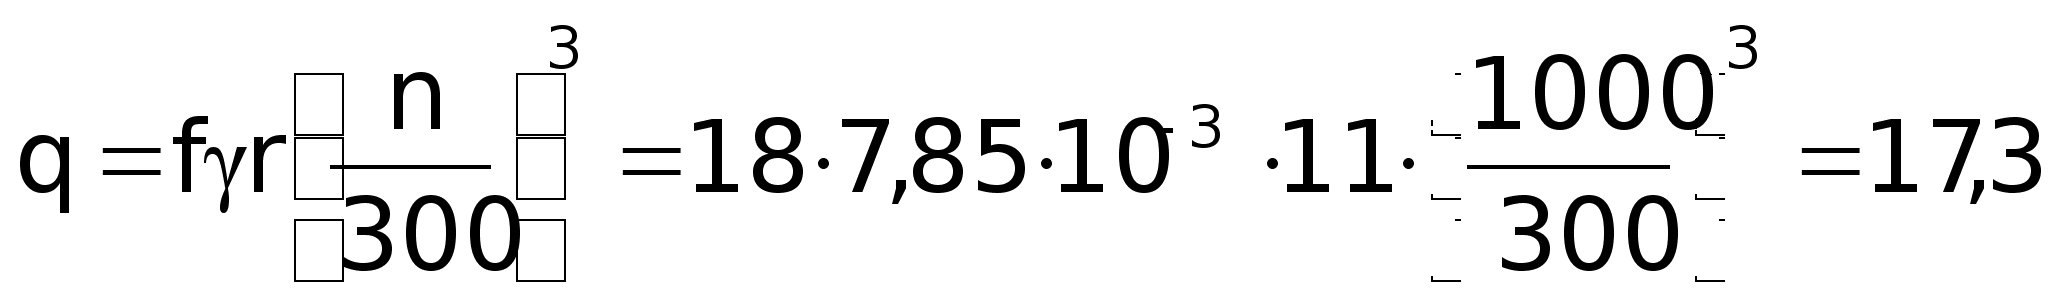 кгс/см
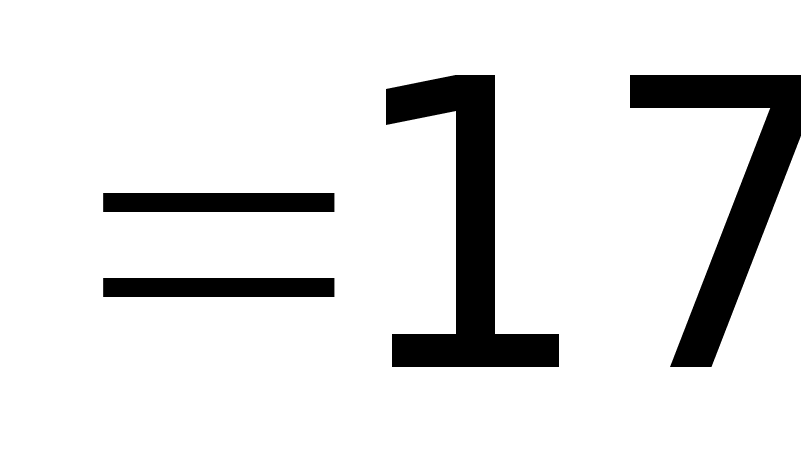 кН/м,
где 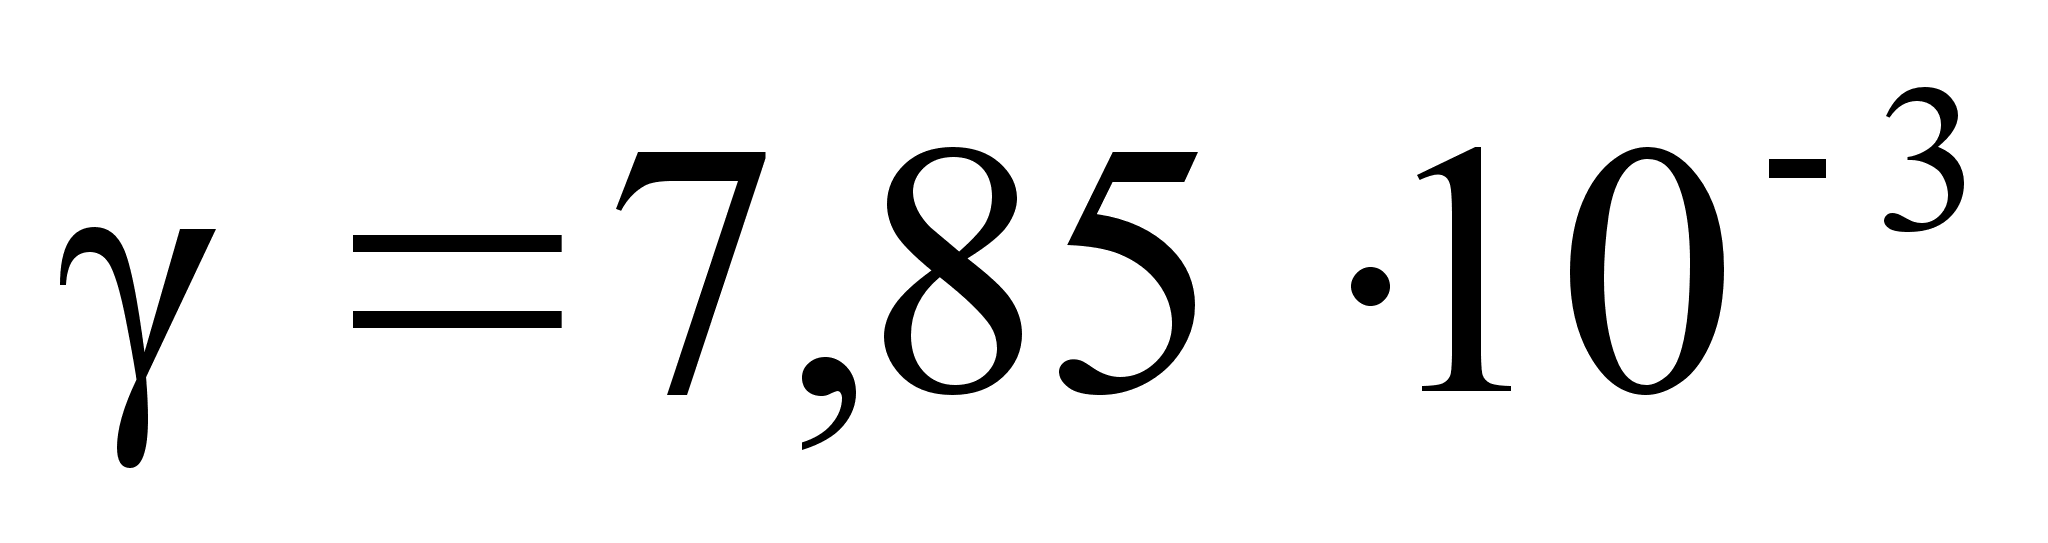 кгс/см3 – удельный
вес материала
шатуна.
Суммарные напряжения в стержне шатуна будут равны:
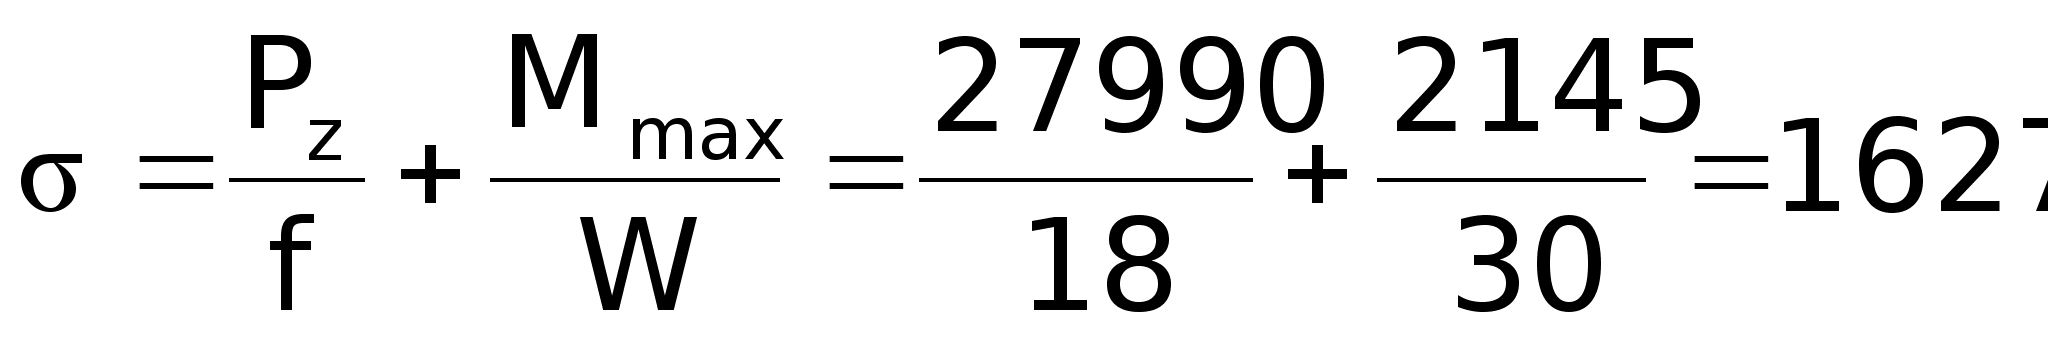 кгс/см2
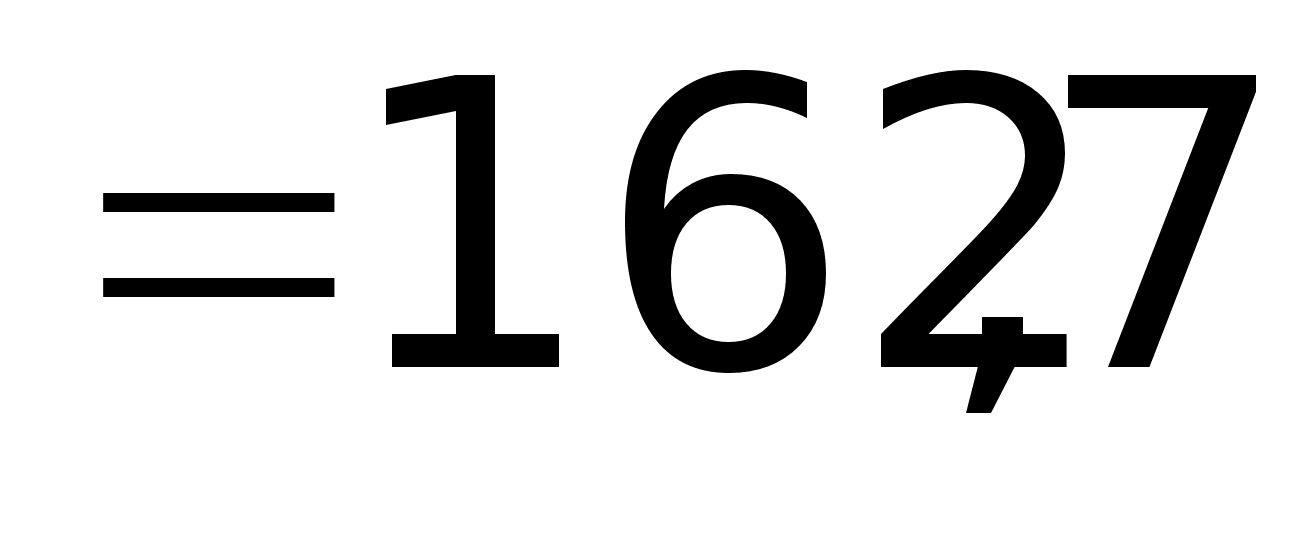 МПа
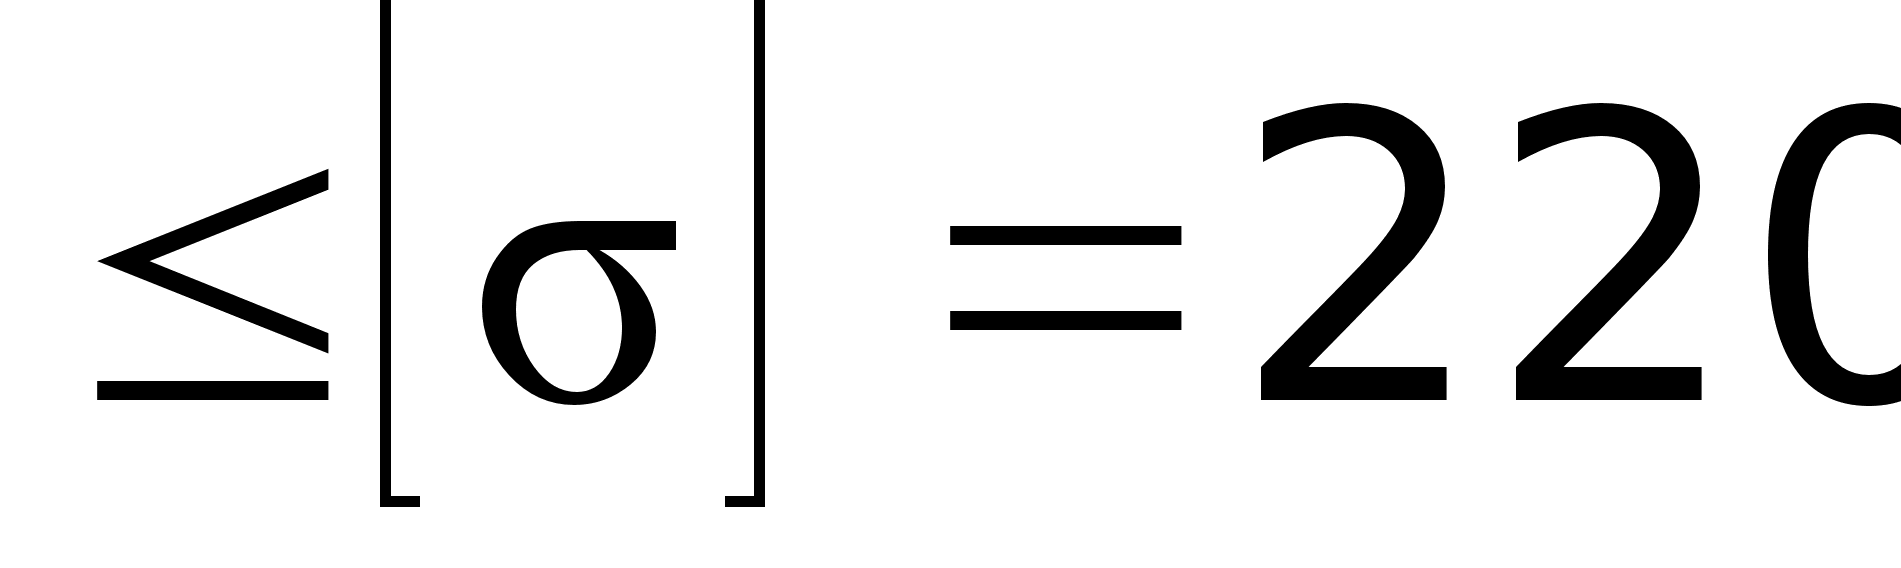 МПа,
где W – момент
сопротивления
сечения шатуна,
удаленного
на расстояние
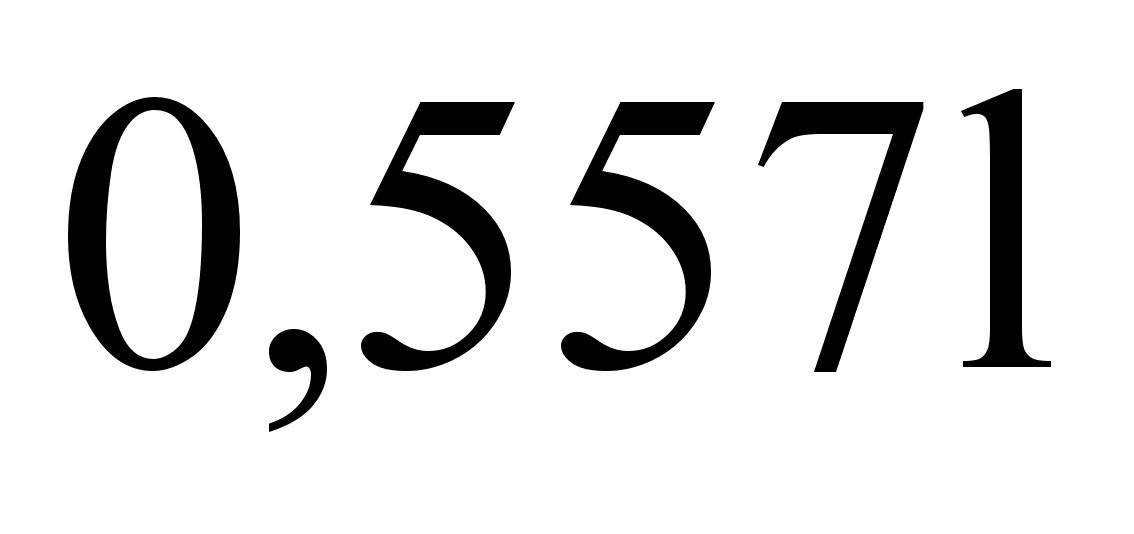 от центра верхней
головки.
Верхнюю головку шатуна проверяют на разрыв силой, возникающей при заедании поршня. Её условно принимают равной:
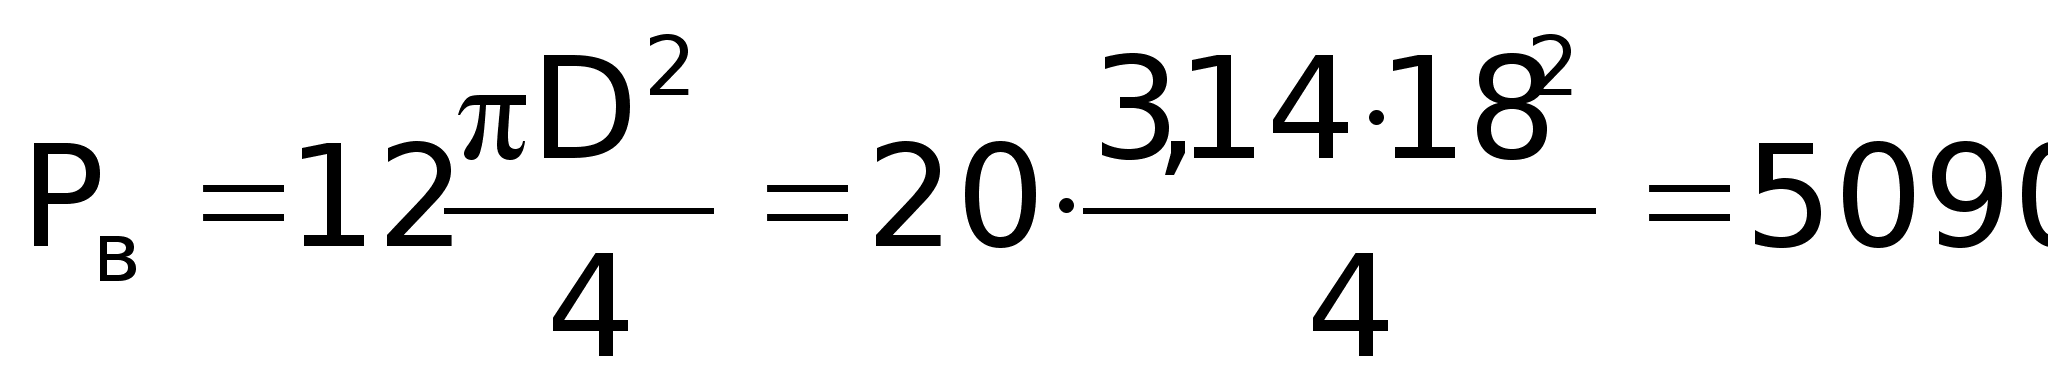 кгс
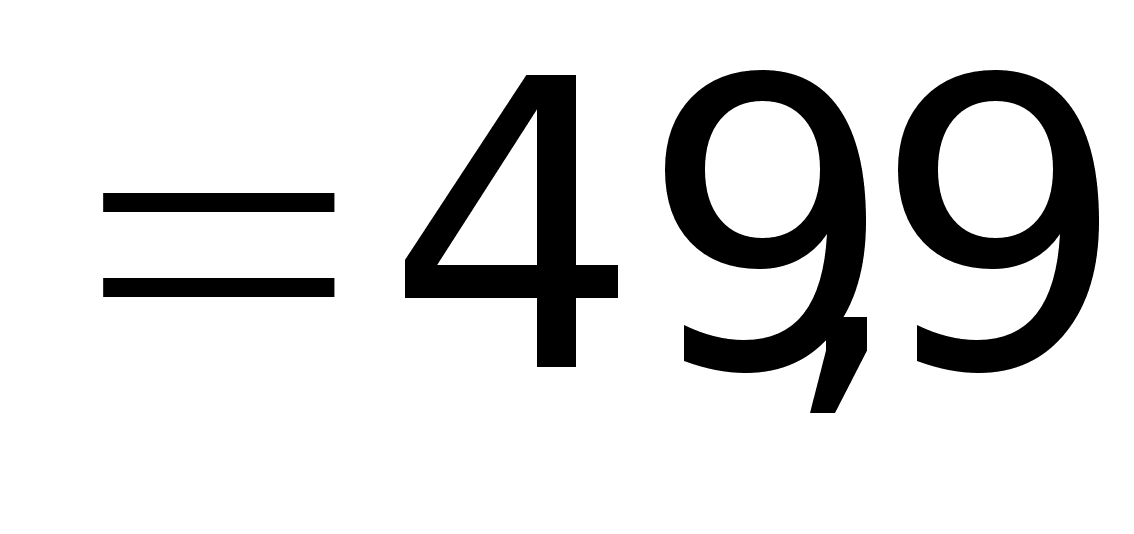 кН.
Напряжения в верхней головке шатуна:
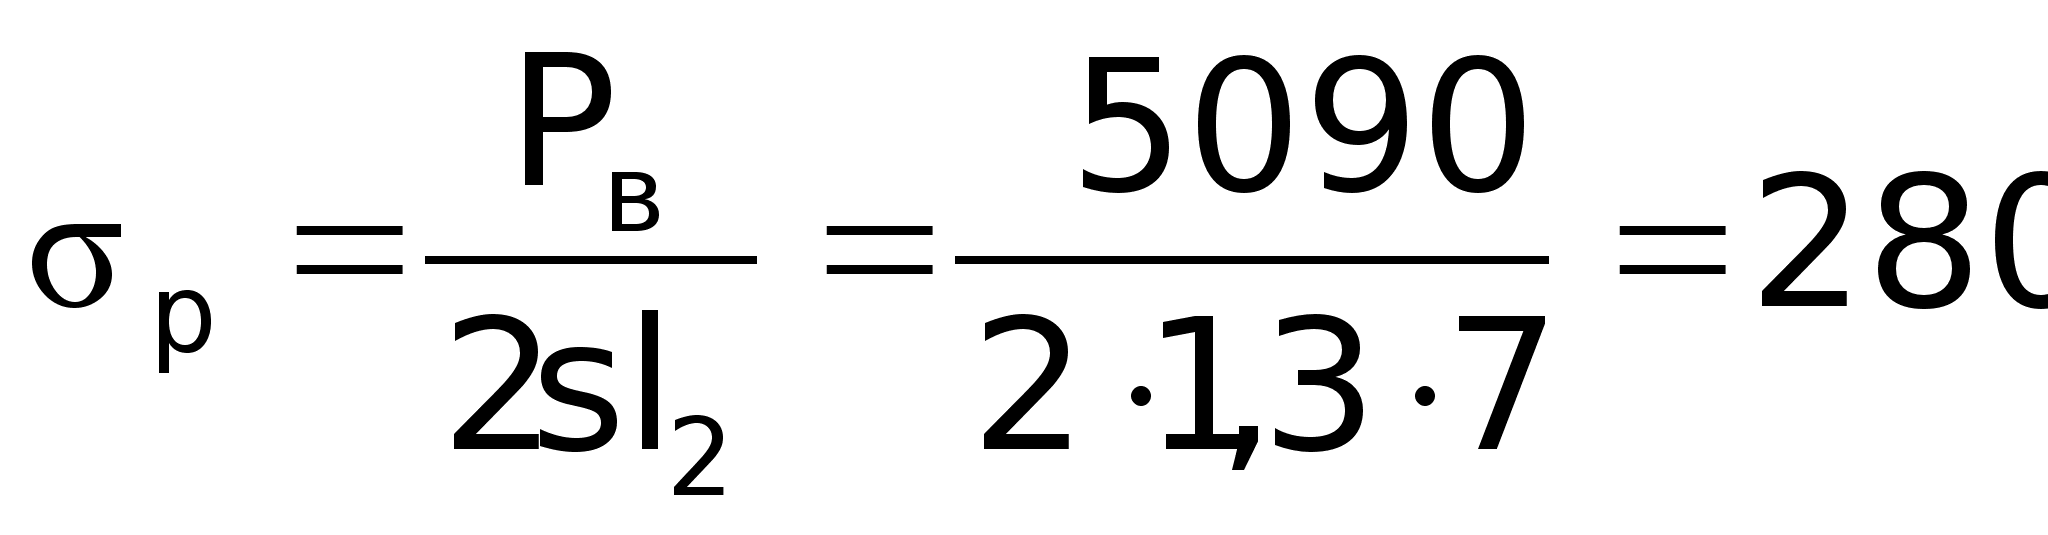 кгс/см2
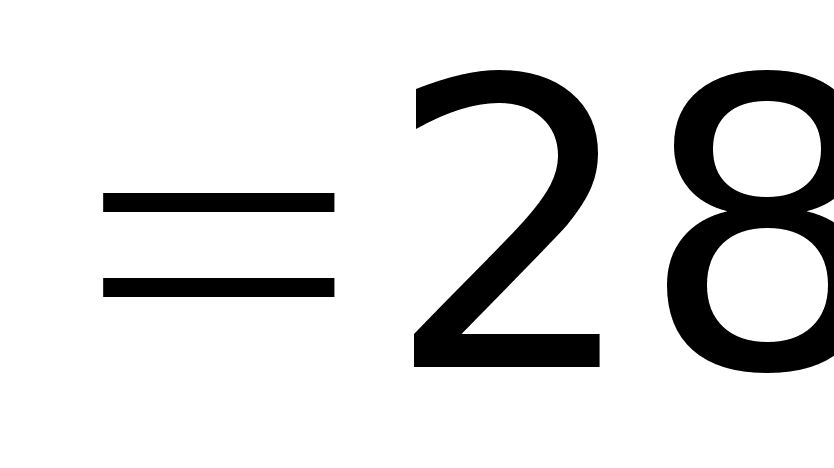 МПа
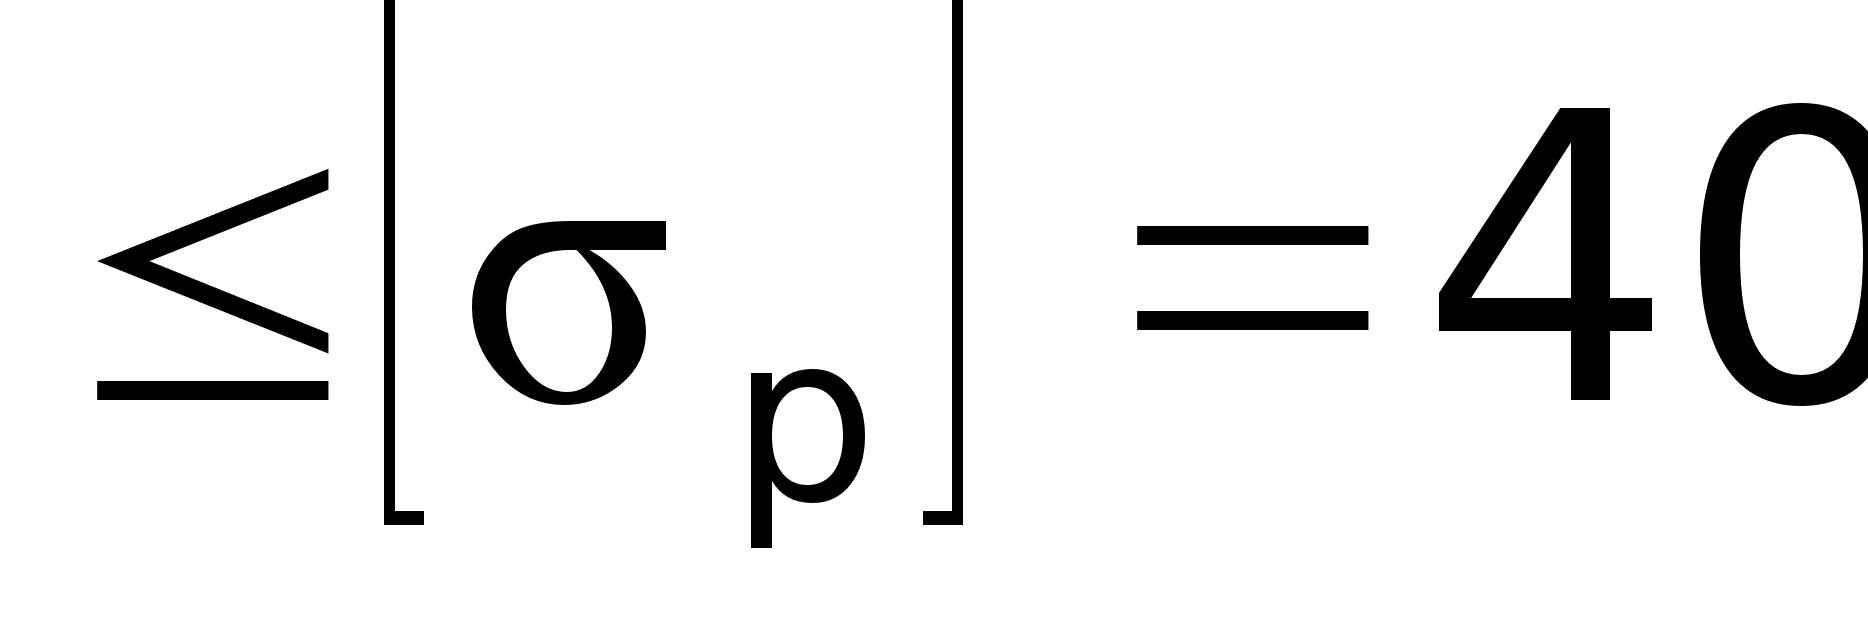 МПа,
где 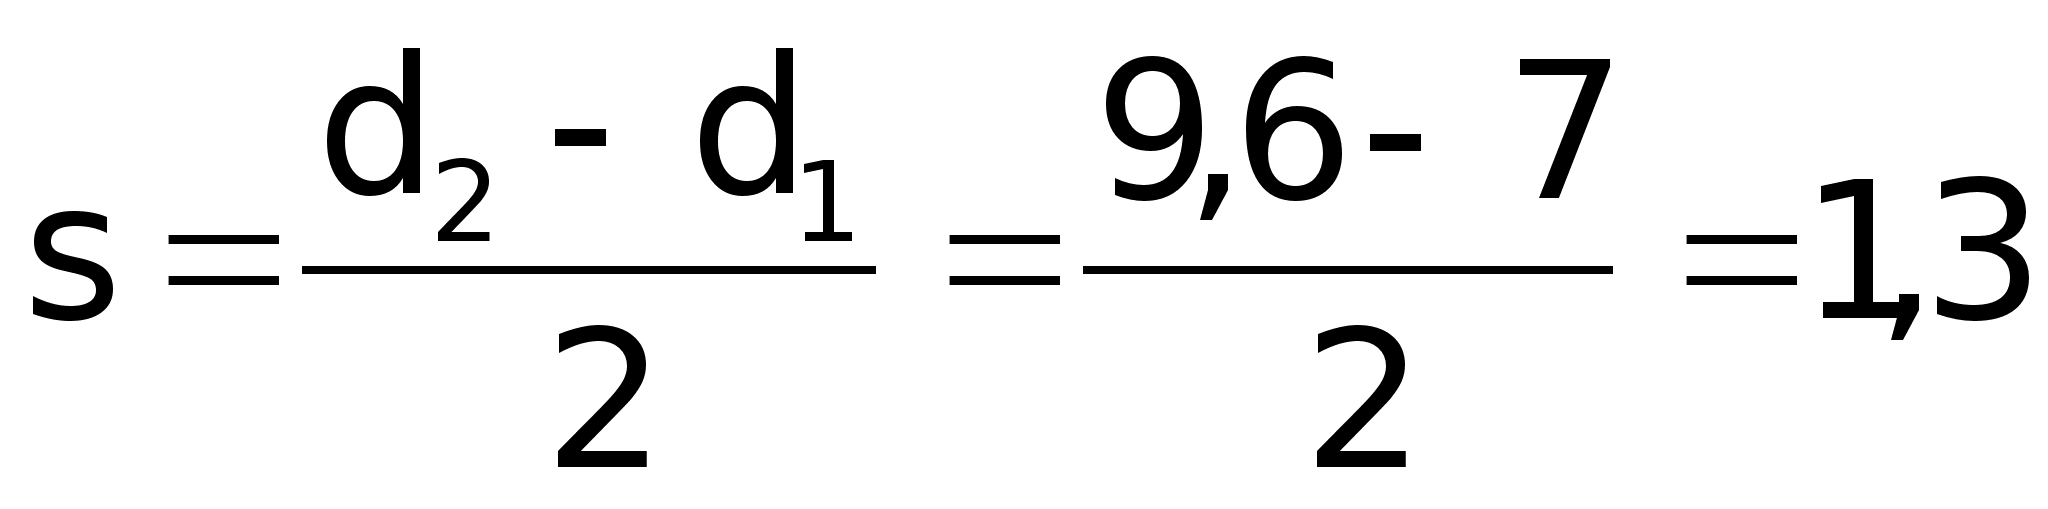 см.
Для нормальной работы головного подшипника верхняя головка шатуна должна иметь соответствующую жёсткость. В соответствии с этим необходимо принятые размеры проверять на жёсткость. Относительная деформация верхней головки шатуна может быть определена по формуле:
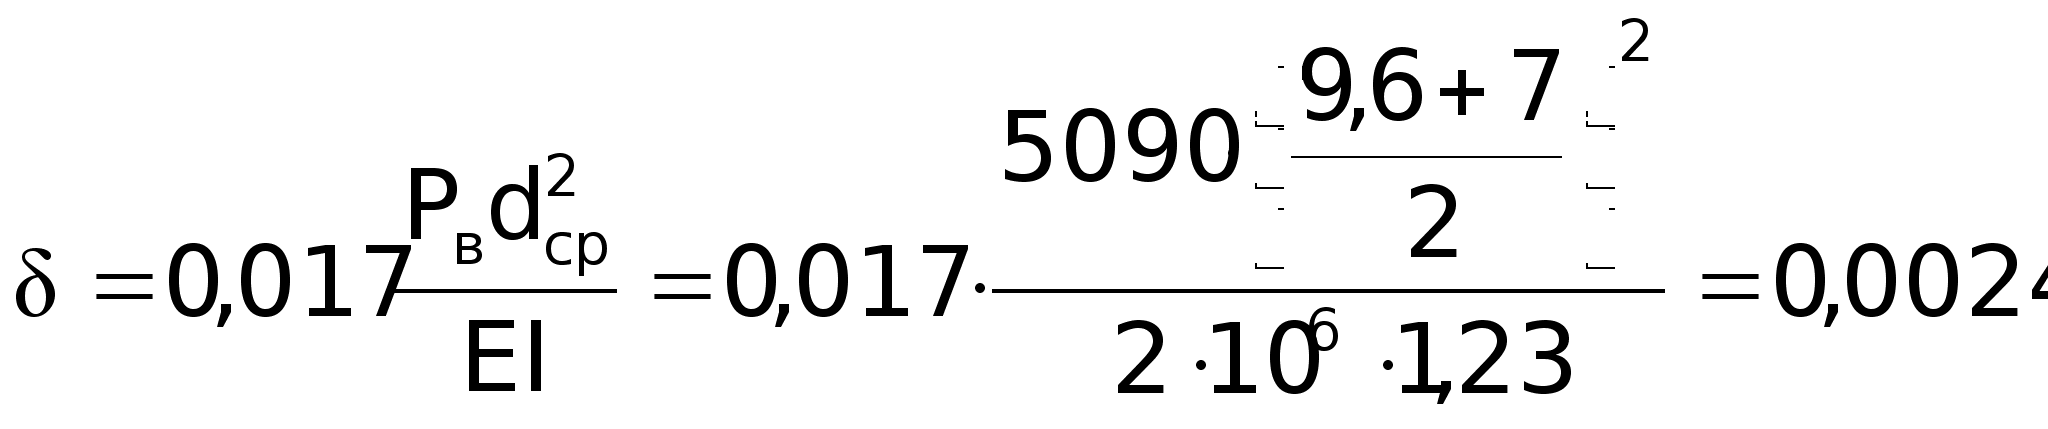 мм/см
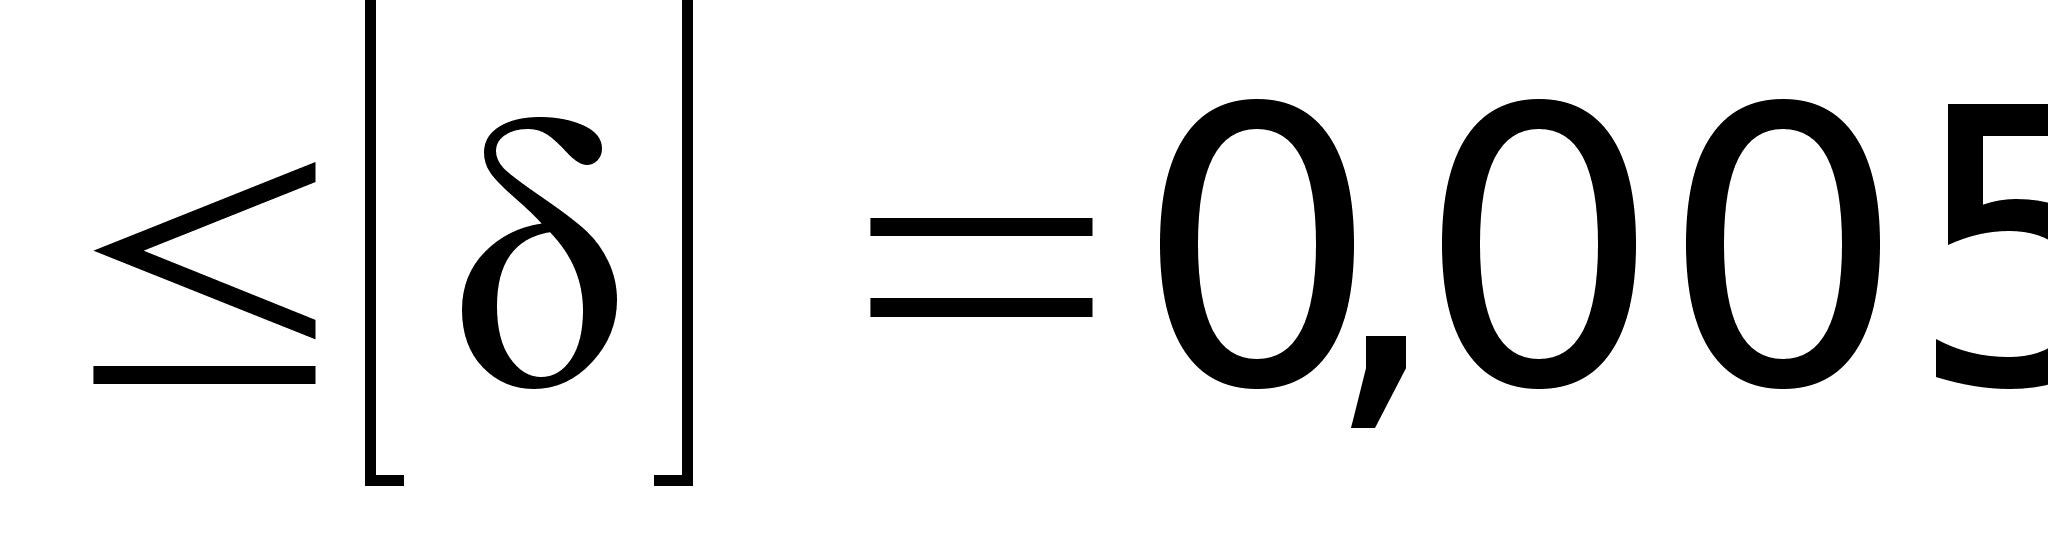 мм/см,
где E – модуль упругости материала головки шатуна;
I – момент инерции сечения головки:
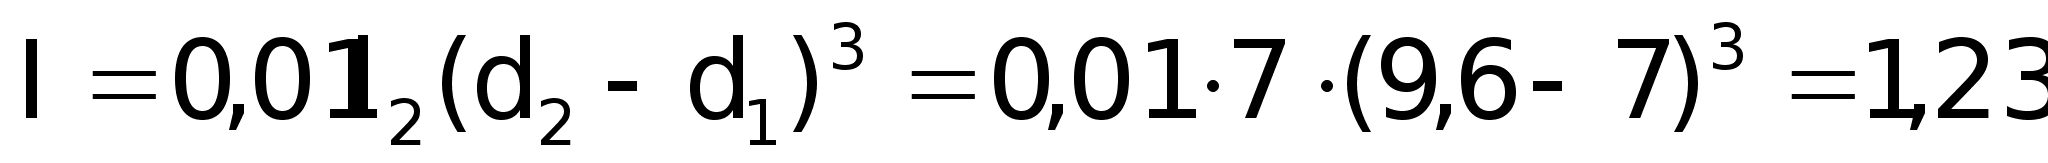 см4.
Шатунные болты
нижней головки
шатуна проверяют
на растяжение
силой
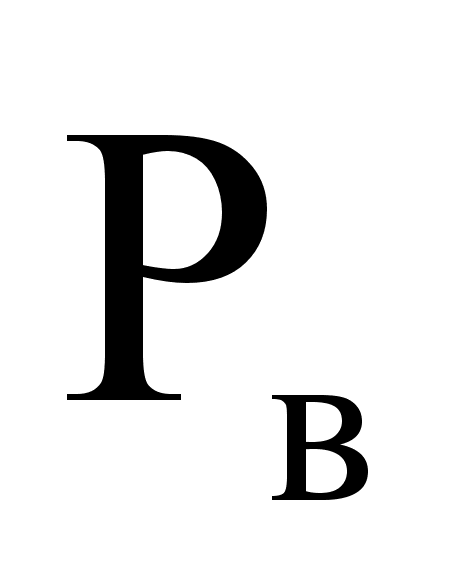 .
Напряжения
растяжения
в болтах:
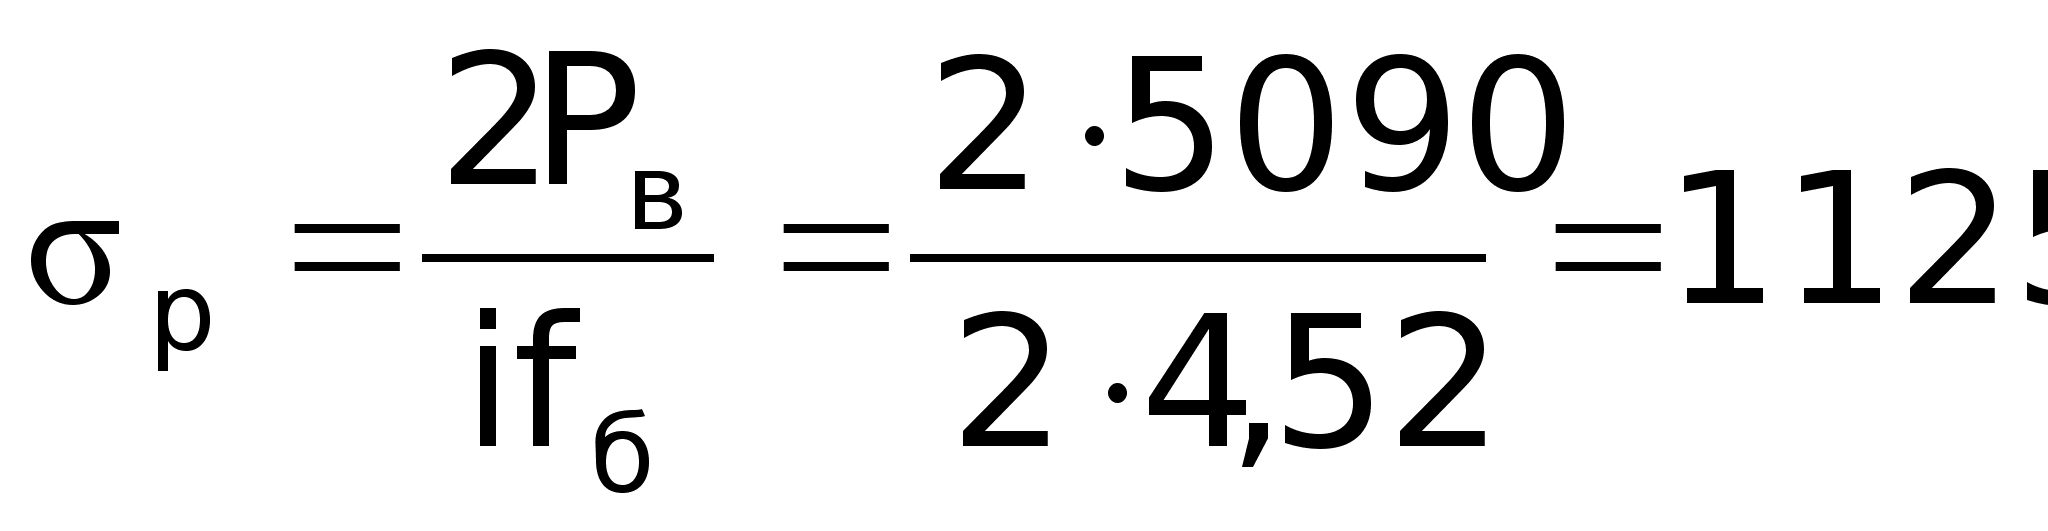 кгс/см2
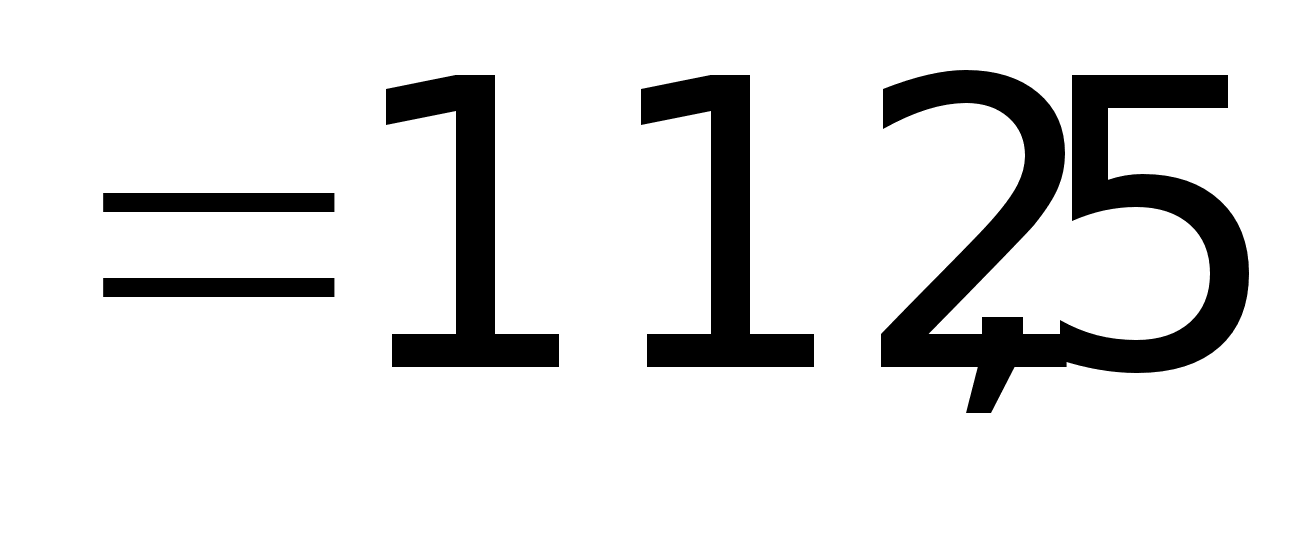 МПа
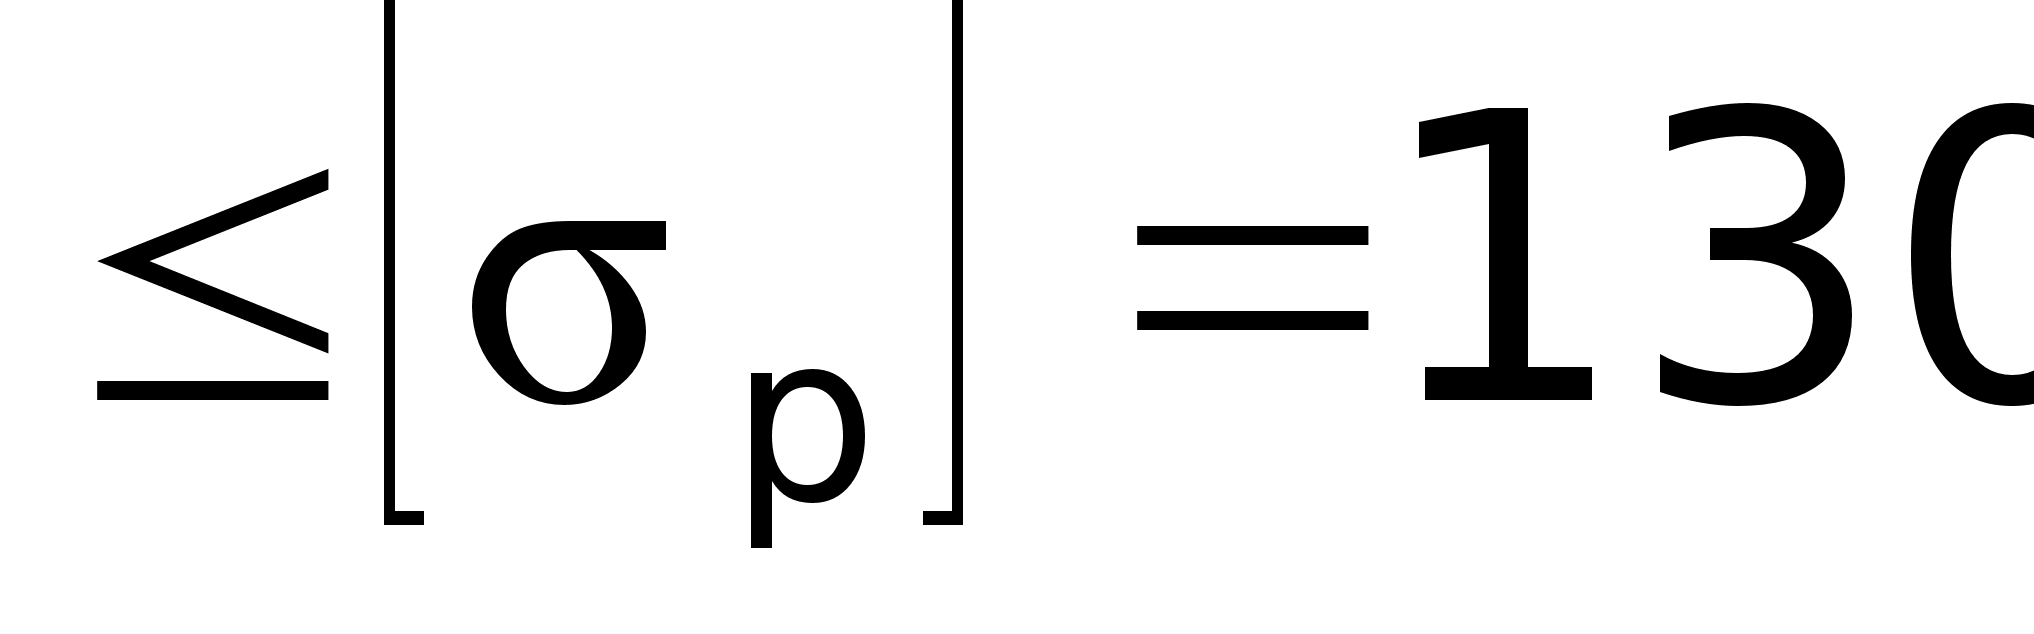 МПа,
где
– число шатунных
болтов;
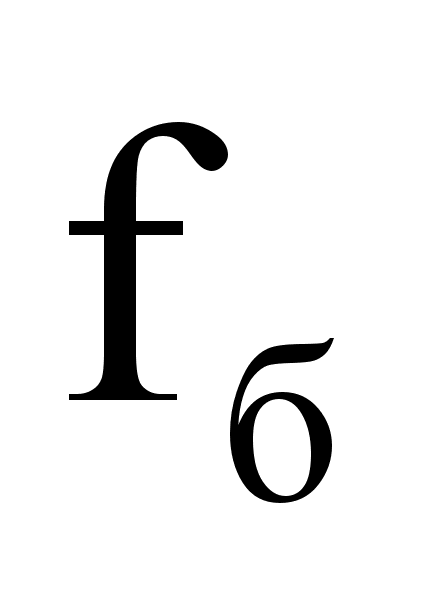 – площадь сечения
болта:
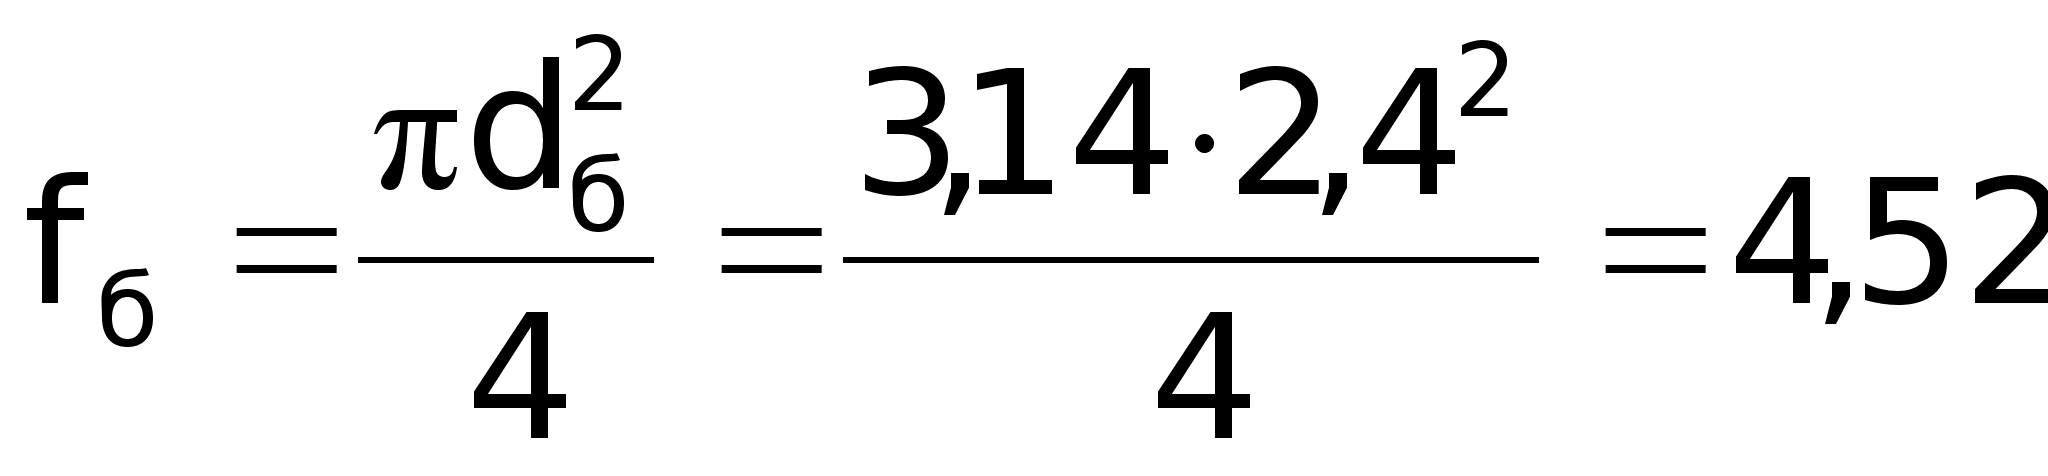 см2.
1.4.4. Расчёт цилиндров и рабочих втулок
Цилиндр судового двигателя состоит из наружной рубашки (цилиндра) и внутренней цилиндрической втулки, называемой рабочей. Рабочую втулку цилиндра вставляют в наружный цилиндр, при этом между наружной поверхностью рабочей втулки и внутренней поверхностью цилиндра образуется полость охлаждения. В быстроходных двигателях полость охлаждения иногда образуется между двойными стенками цилиндра, в данном случае рабочая втулка непосредственно не омывается охлаждающей водой. Целесообразность применения отдельной вставной рабочей втулки цилиндра определяется следующими соображениями:
удлинение вставной рабочей втулки вследствие нагрева ее газами, находящимися в рабочей полости цилиндра, не вызывает растягивающих напряжений в менее нагретых стенках наружного цилиндра;
вставная рабочая втулка, воспринимающая давление газов, развивающееся в полости цилиндра, может быть изготовлена из более прочного и износоустойчивого материала, чем стенки наружного цилиндра;
изготовление и ремонт цилиндра со вставной рабочей втулкой значительно проще.
Рабочие втулки цилиндра судовых двигателей обычно изготовляют из чугуна перлитной структуры марки СЧ28-48 и из чугуна, легированного хромом и никелем. В быстроходных двигателях, в целях уменьшения веса, втулки цилиндра иногда выполняют из чугуна марки СЧ32-52 или из легированной стали с азотированием внутренней их поверхности.
Износостойкость чугунных рабочих втулок цилиндра, кроме того, может быть повышена термической обработкой чугуна или покрытием внутренней поверхности (зеркала цилиндра) тонким слоем (0,05–0,08 мм) пористого хрома. Так как при большом диаметре цилиндра (свыше 250 мм) прочный слой хрома одинаковой толщины практически получить очень трудно, то хромирование втулок применяется только в двигателях с малым диаметром цилиндра.
Цилиндры изготовляют отдельно друг от друга или в виде блочной отливки. Современные дизели малой и средней мощности обычно имеют блочную конструкцию цилиндров. Блочная отливка цилиндров повышает жесткость конструкции, уменьшает вес и габариты двигателя, снижает стоимость изготовления цилиндров.
Плотность сопряжения втулки и цилиндра с целью предотвращения протекания воды из зарубашечного пространства достигается в верхней части пригонкой посадочных поверхностей их выступов. Внизу уплотнение обеспечивается сальником. Сальниковые резиновые кольца размещают в специальных канавках во втулке.
Смазка внутренней поверхности рабочей втулки цилиндра в быстроходных двигателях осуществляется “разбрызгиванием”. При этом брызги масла, фонтанируемого из торцовых зазоров подшипников коленчатого вала, попадают на нижнюю часть рабочей втулки и при движении поршня вверх разносятся поршневыми кольцами по всей ее рабочей поверхности.
Предварительно
принимаем
основные размеры:
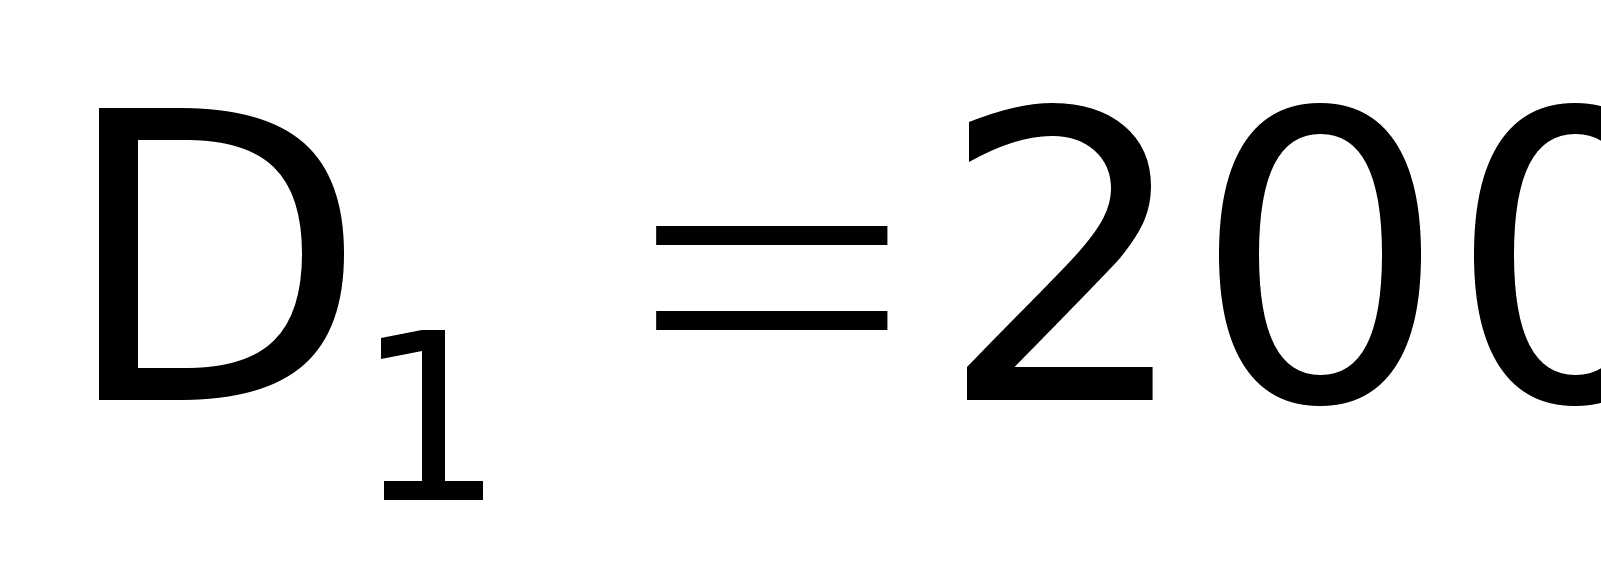 мм;
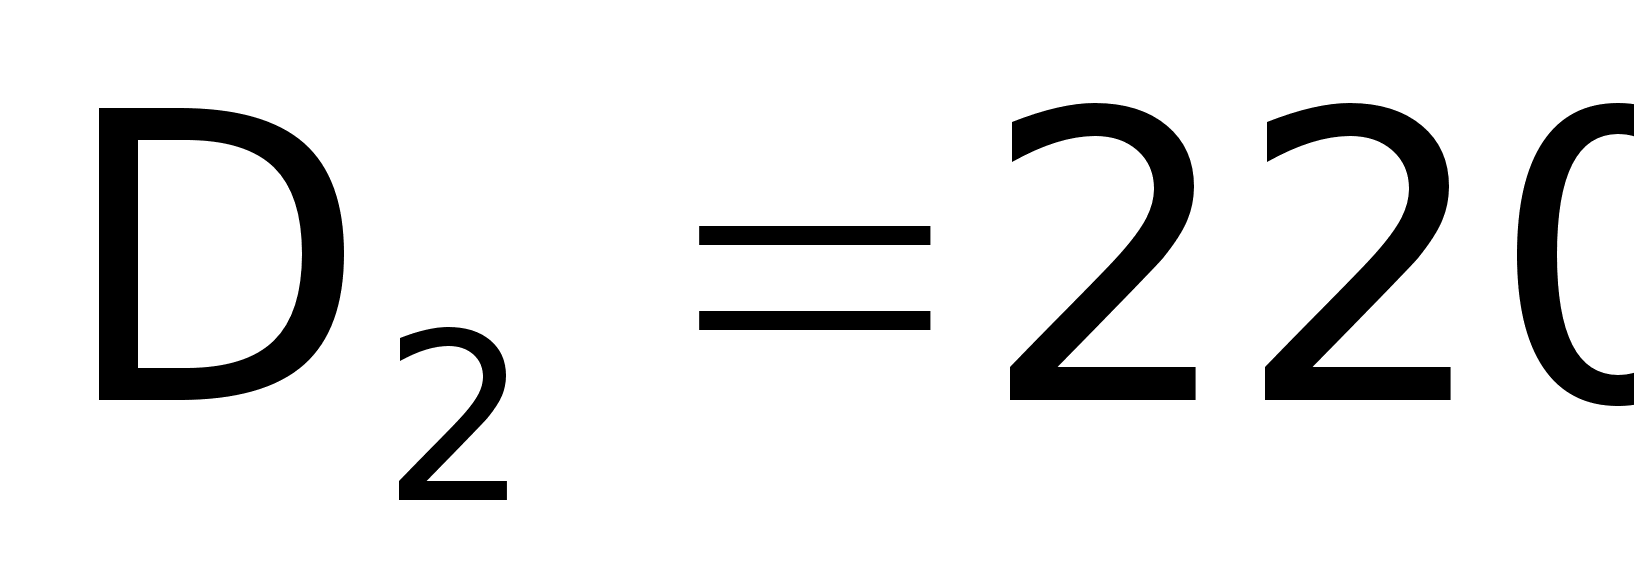 мм;
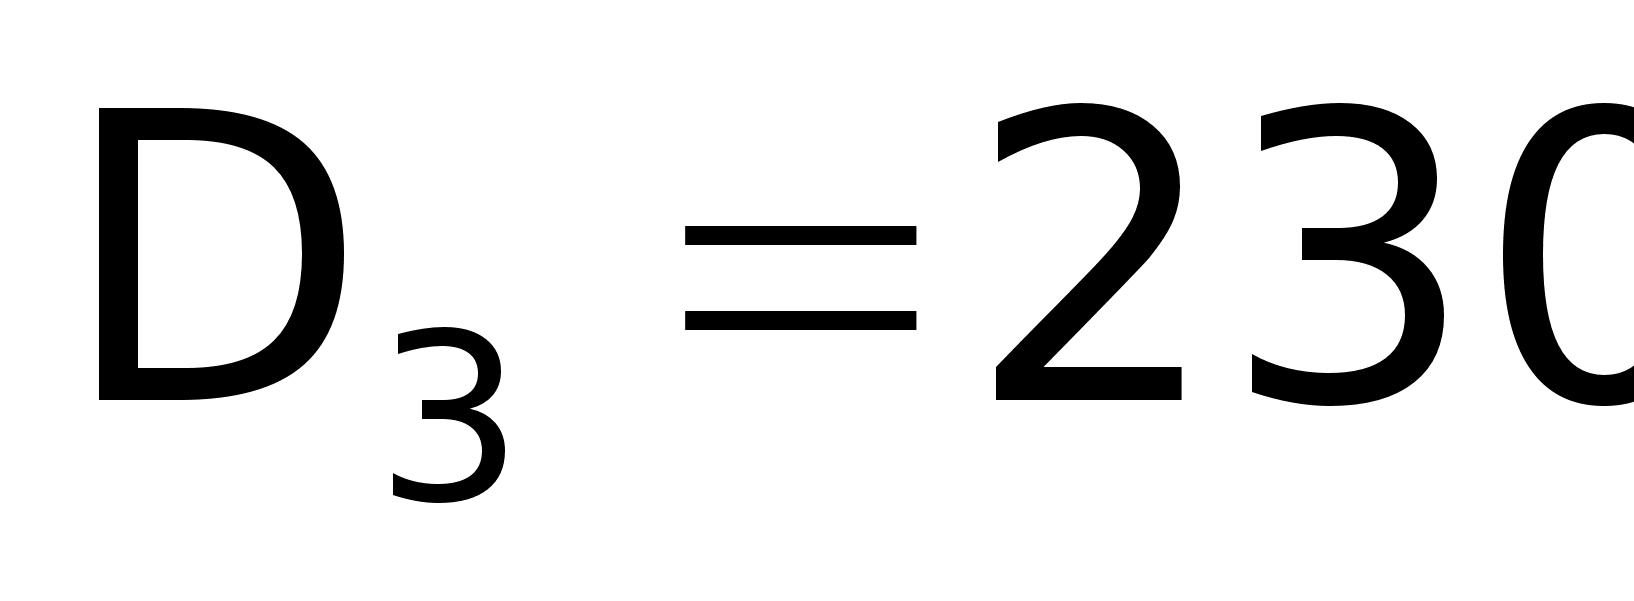 мм;
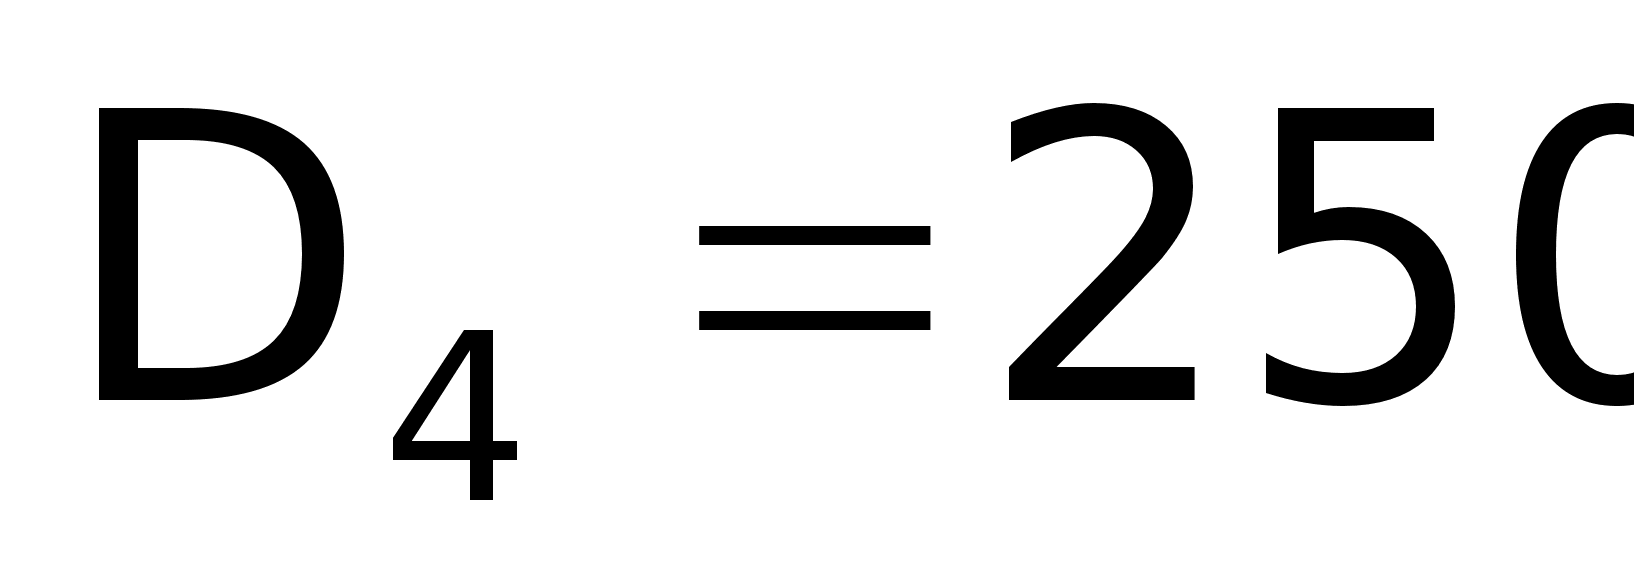 мм;
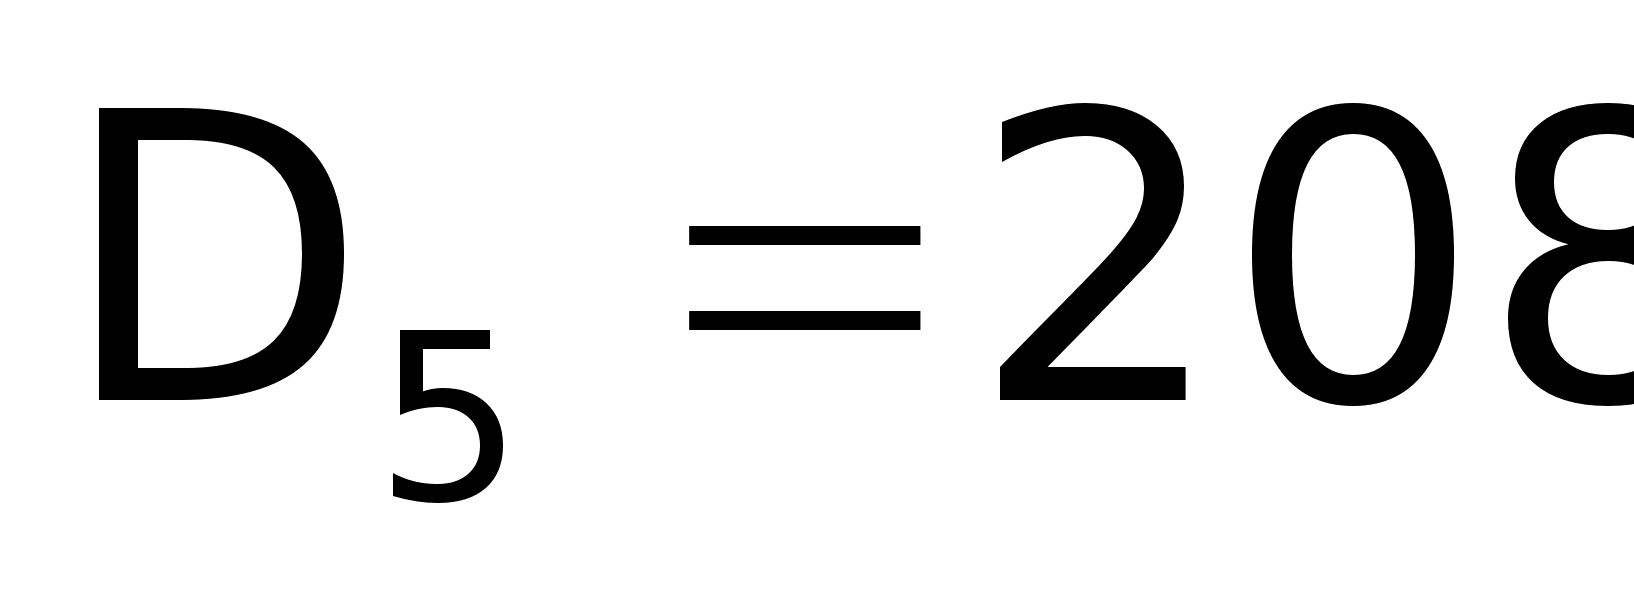 мм;
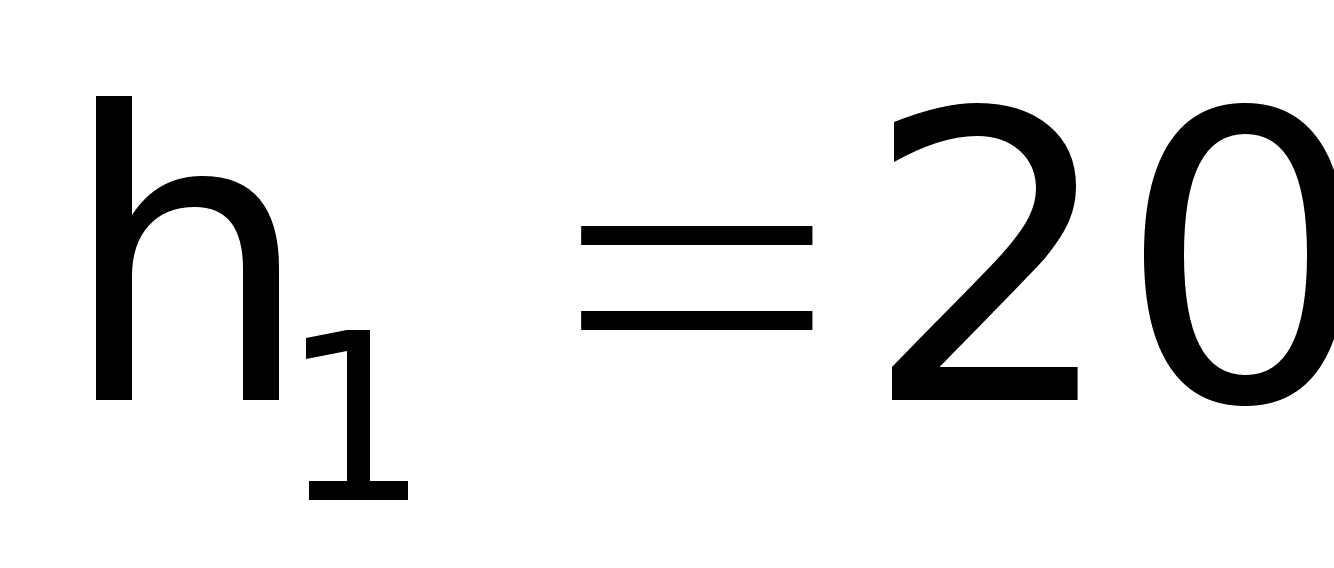 мм;
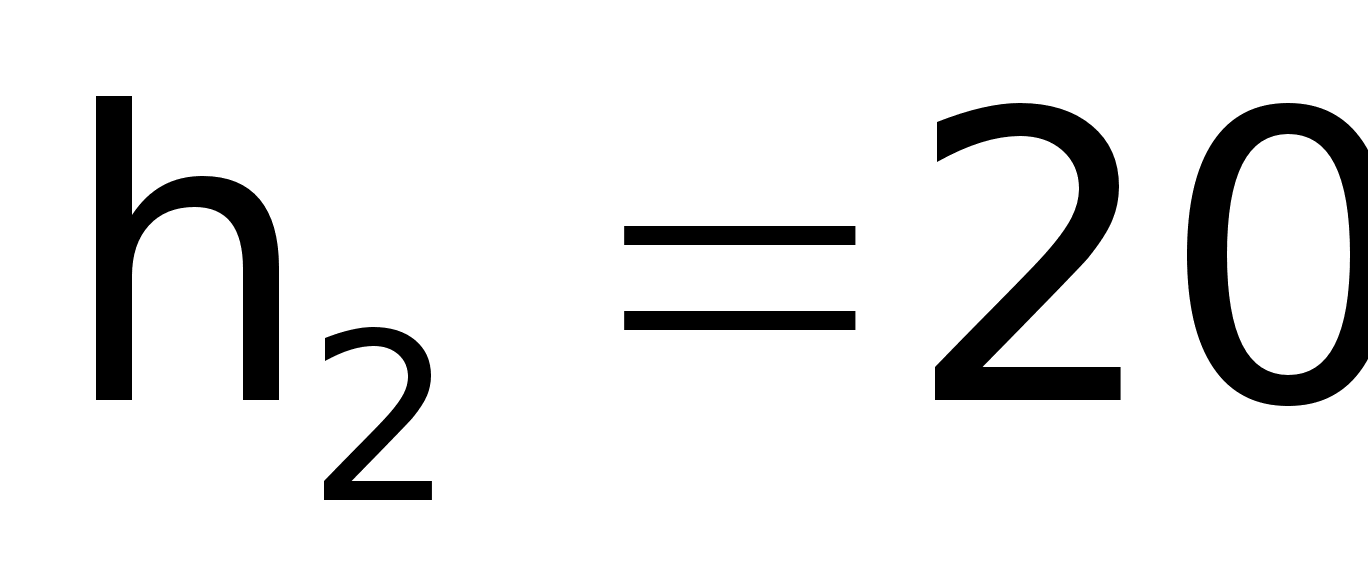 мм (рис. 1.13).
При отсутствии анкерных связей рубашка подвергается растяжению давлением газов на крышку цилиндра.
Напряжения растяжения в стенках рубашки равны:
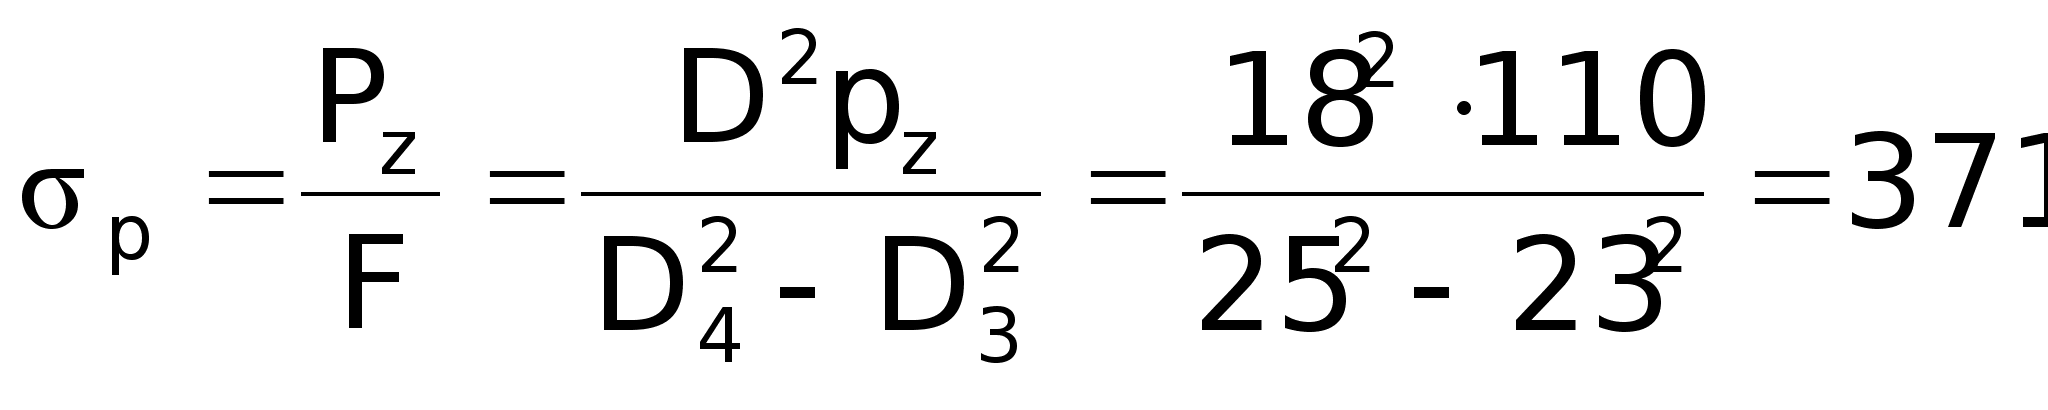 кгс/см2
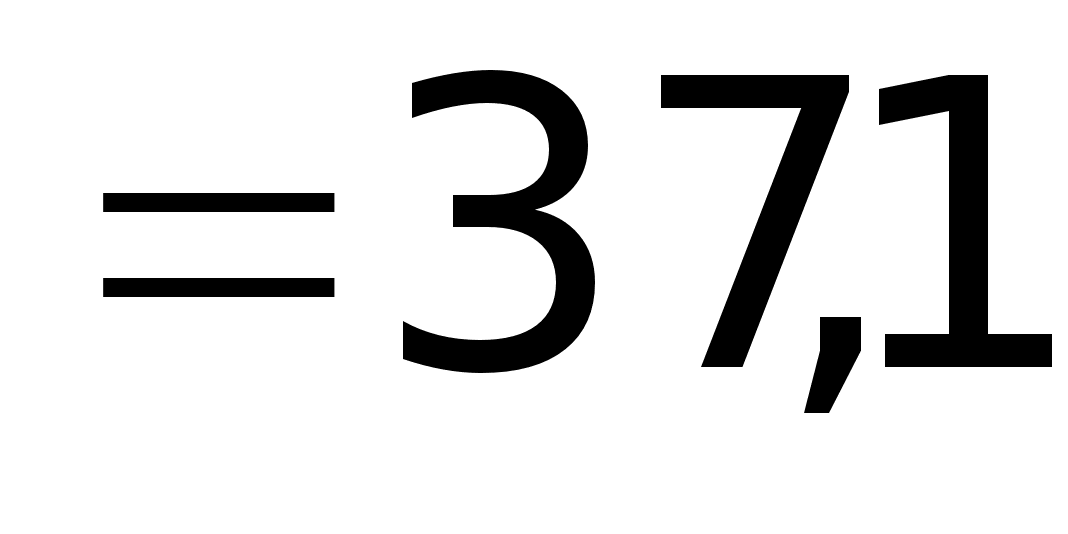 МПа
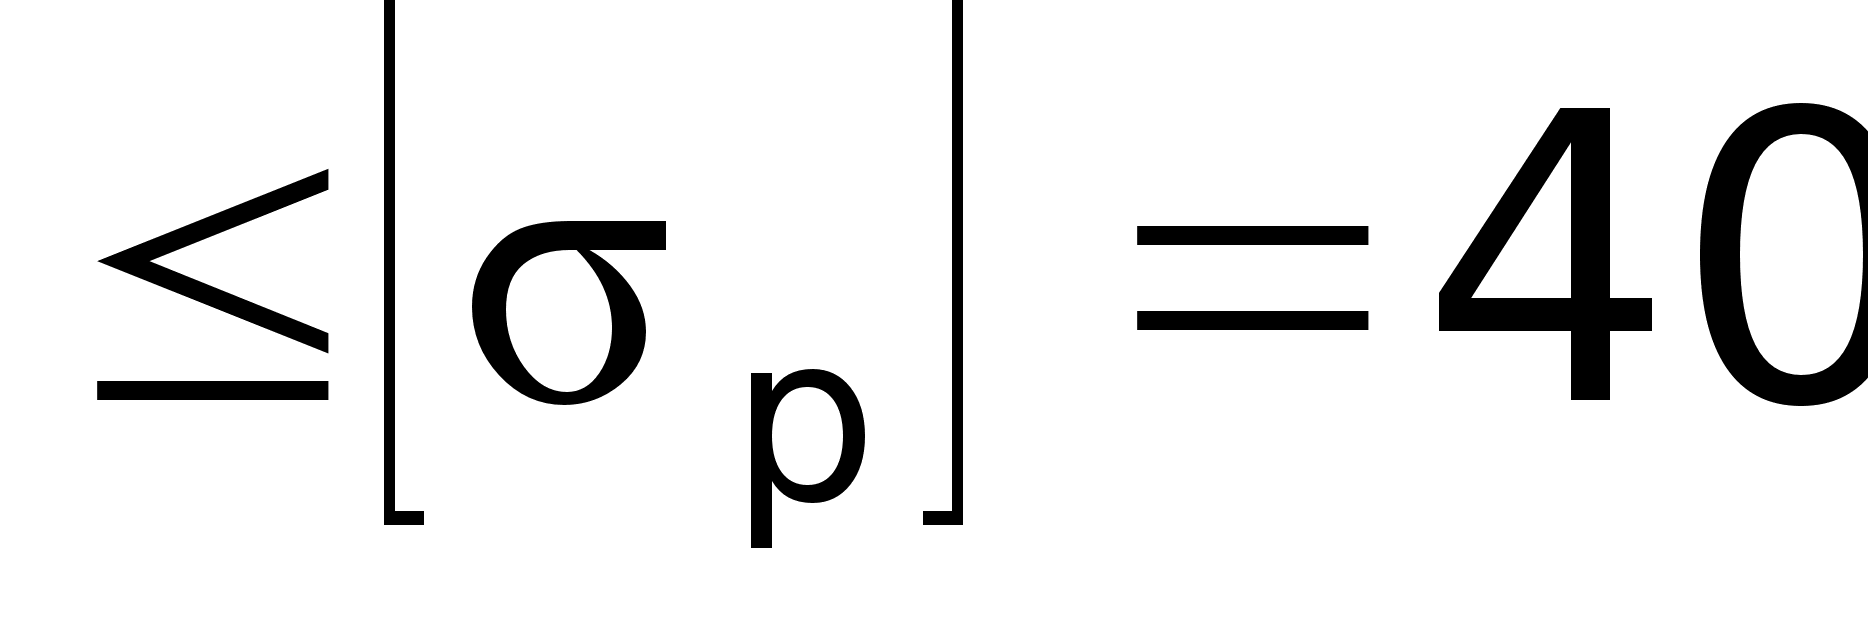 МПа.
Наибольшие напряжения скалывания в сечении I–I опорного бурта рубашки:
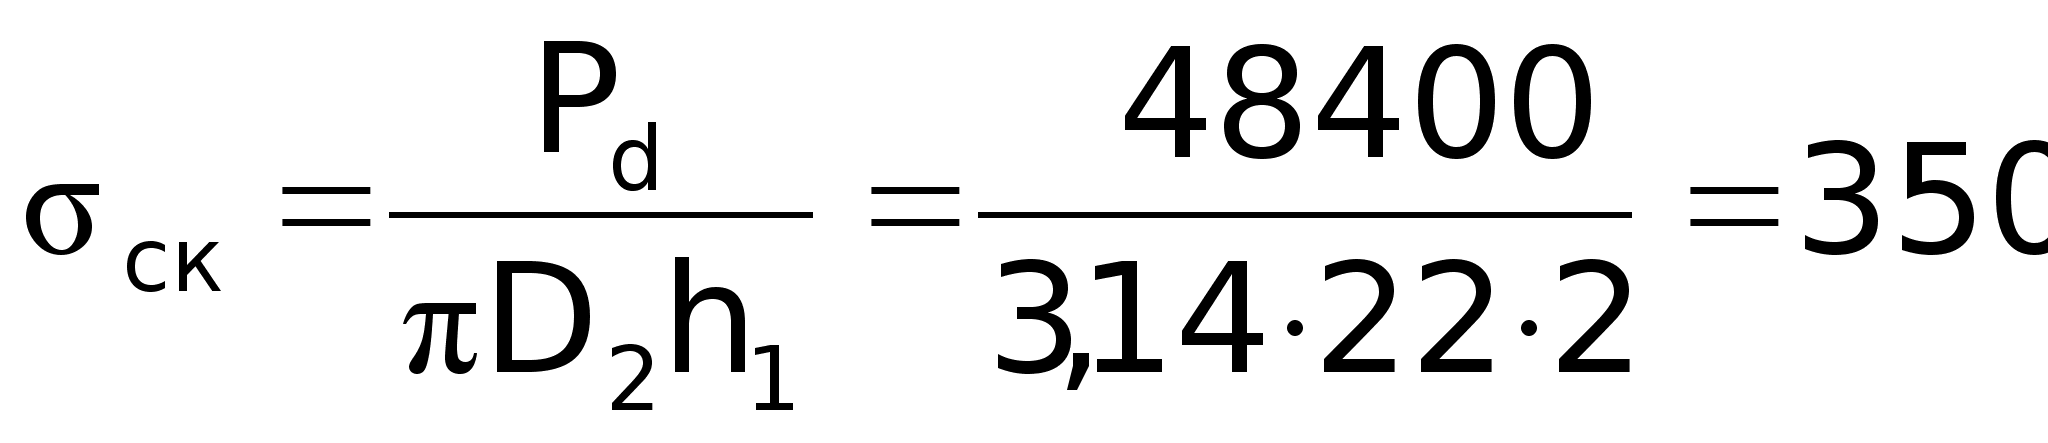 кгс/см2
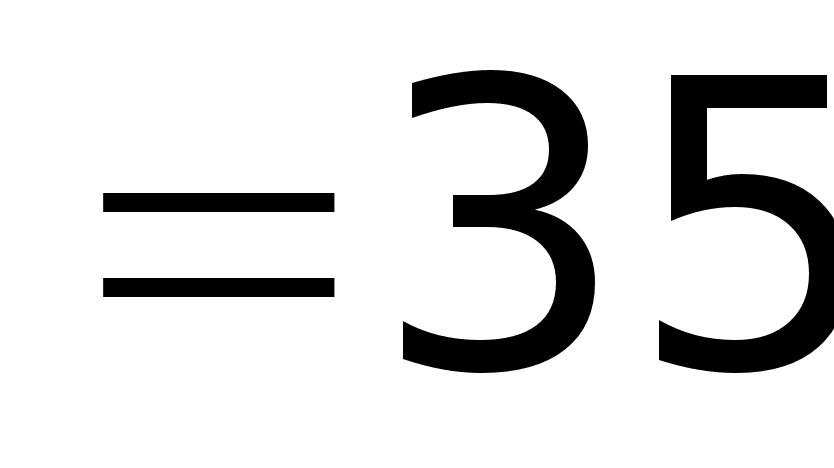 МПа
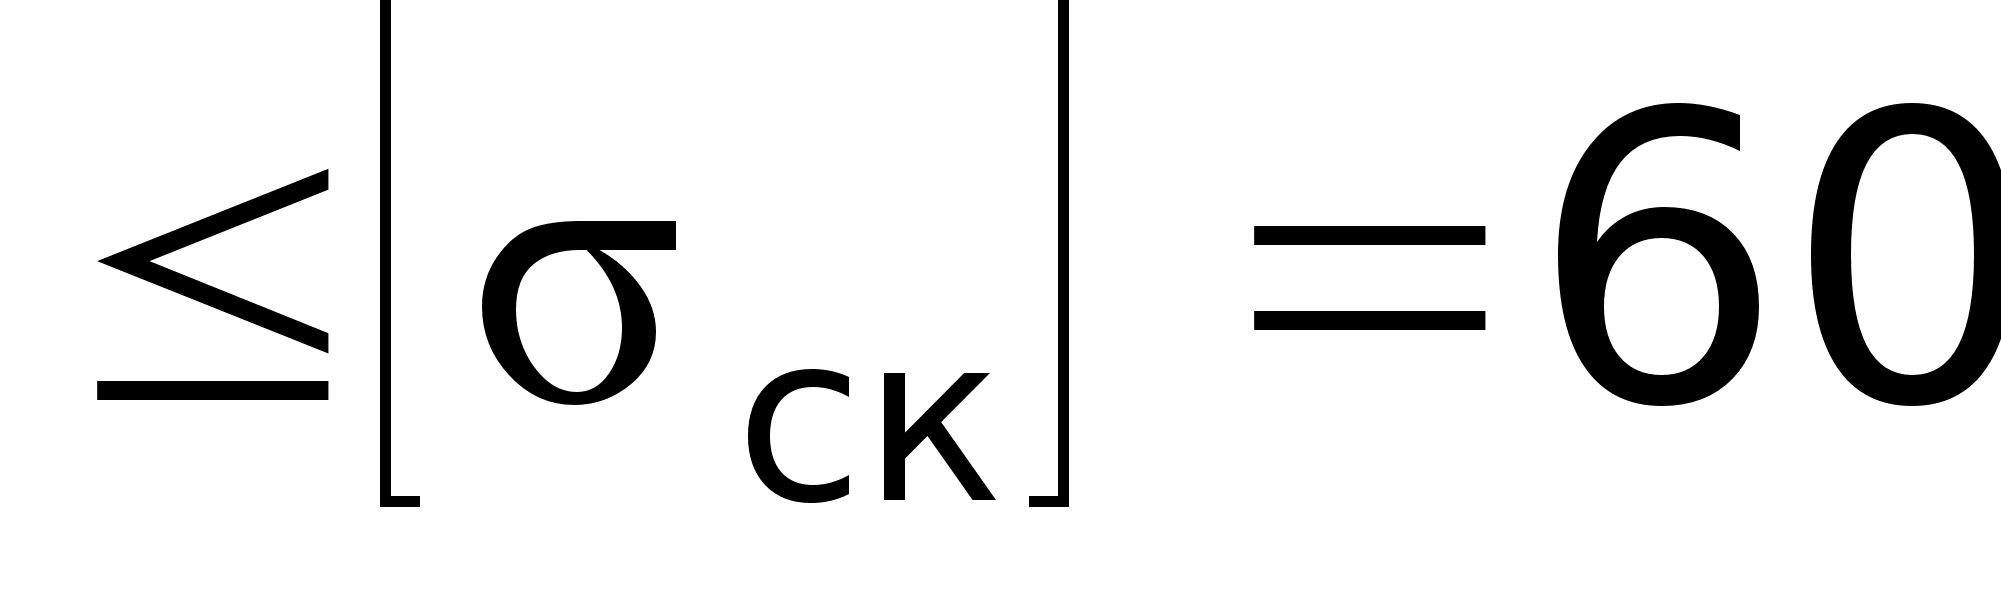 МПа,
где 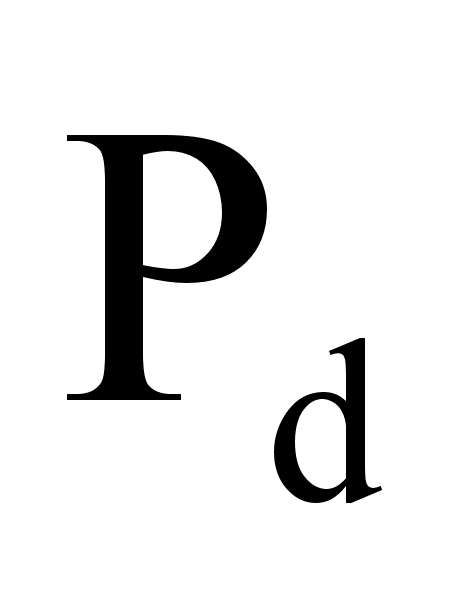 вычисляется
по формуле:
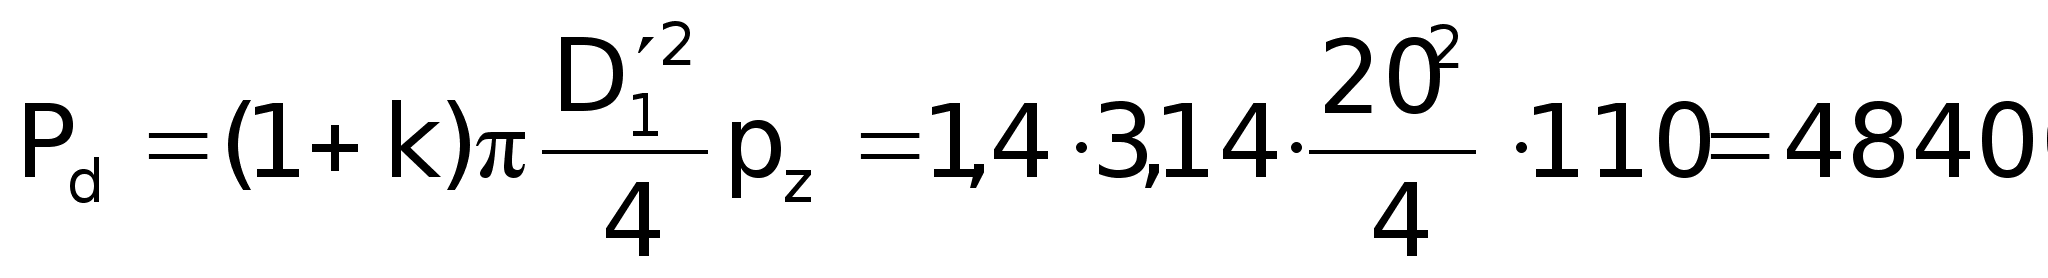 кгс
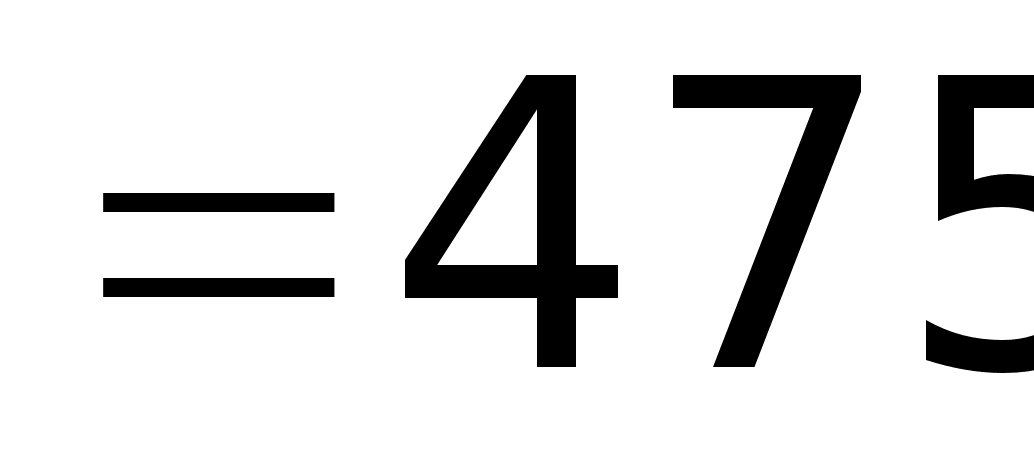 кН,
где 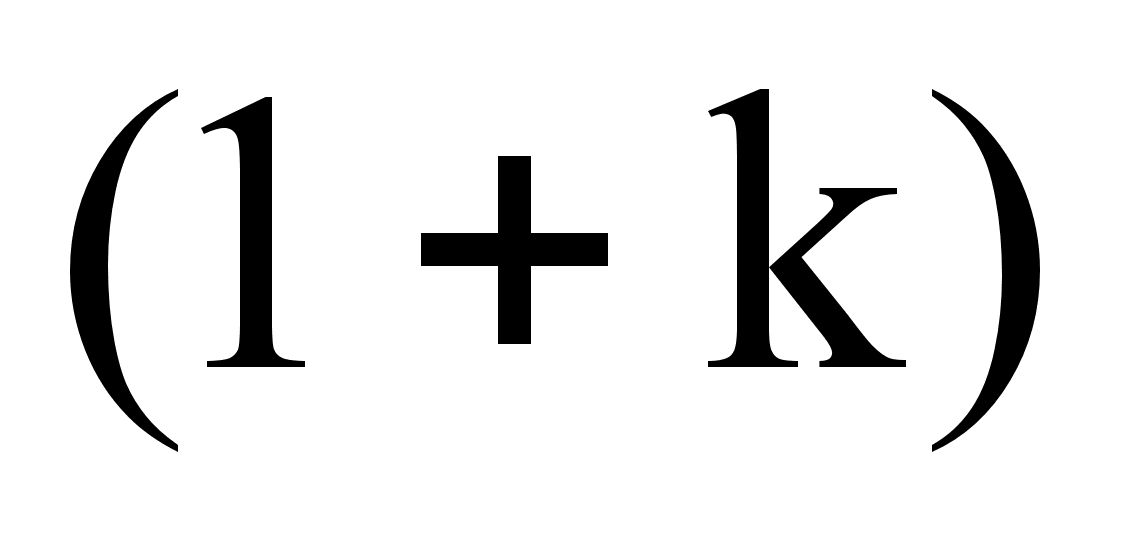 – коэффициент
предварительного
затяга шпилек;
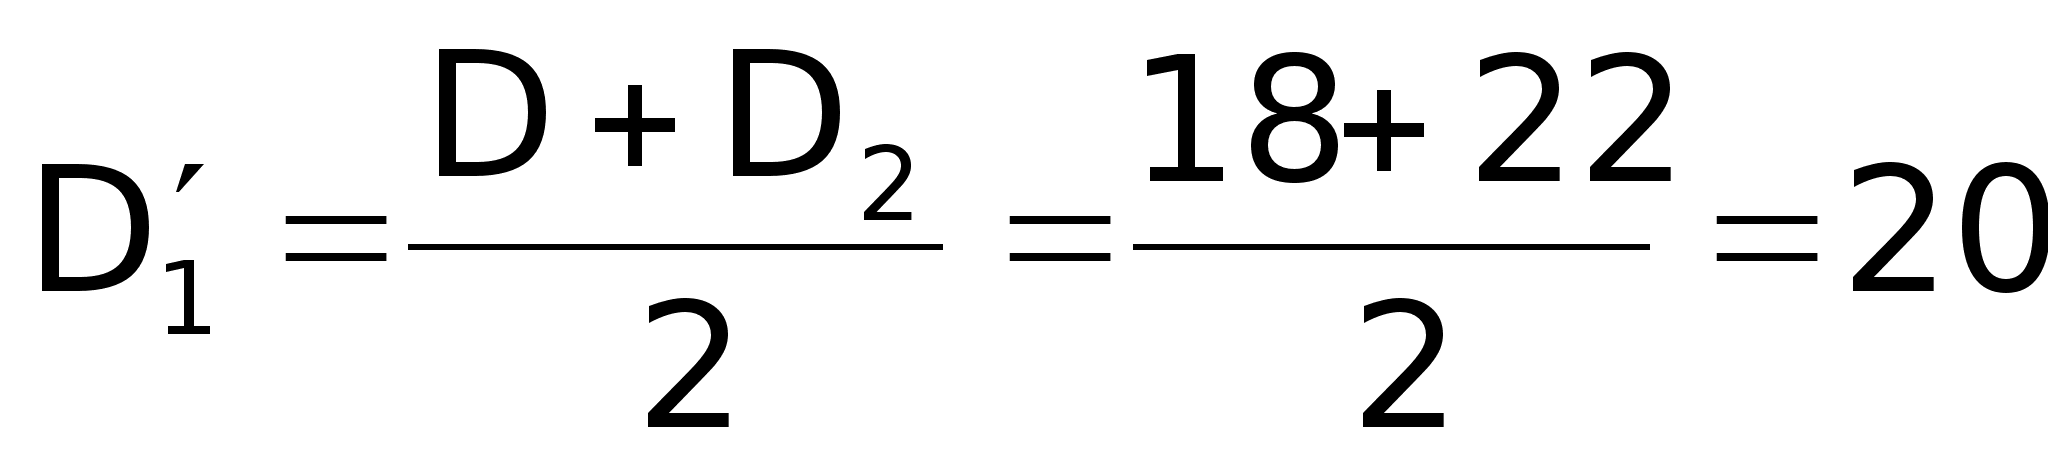 см.
Рабочая
втулка цилиндра
воспринимает
в верхней части
наибольшее
давление газов
в цилиндре
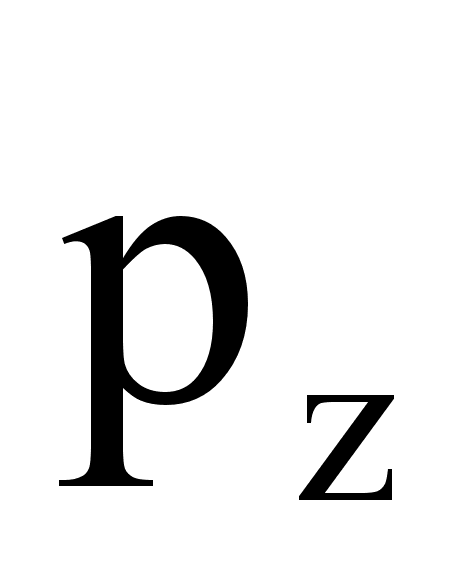 и давление
нормальной
составляющей
силы N, действующей
на поршень.
Кроме того,
опорный пояс
втулки воспринимает
усилие затяга
шпилек крепления
крышки цилиндра.
Растягивающие напряжения в верхней части рабочей втулки, если допустить, что они равномерно распределены по толщине стенки, равны:
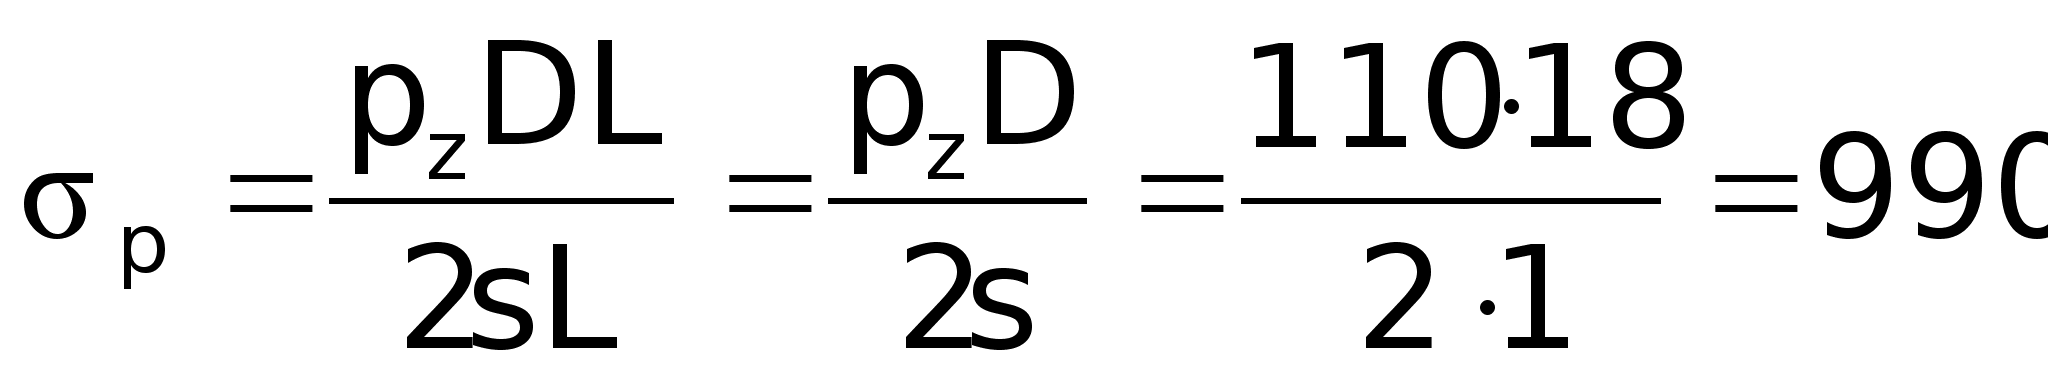 кгс/см2
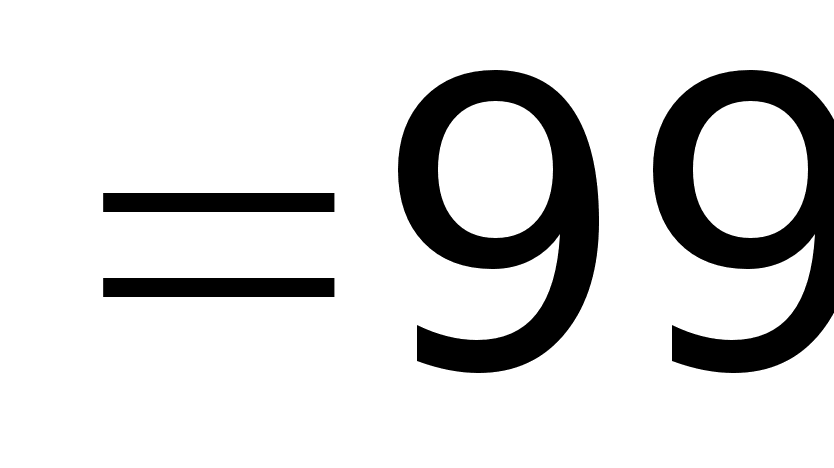 МПа
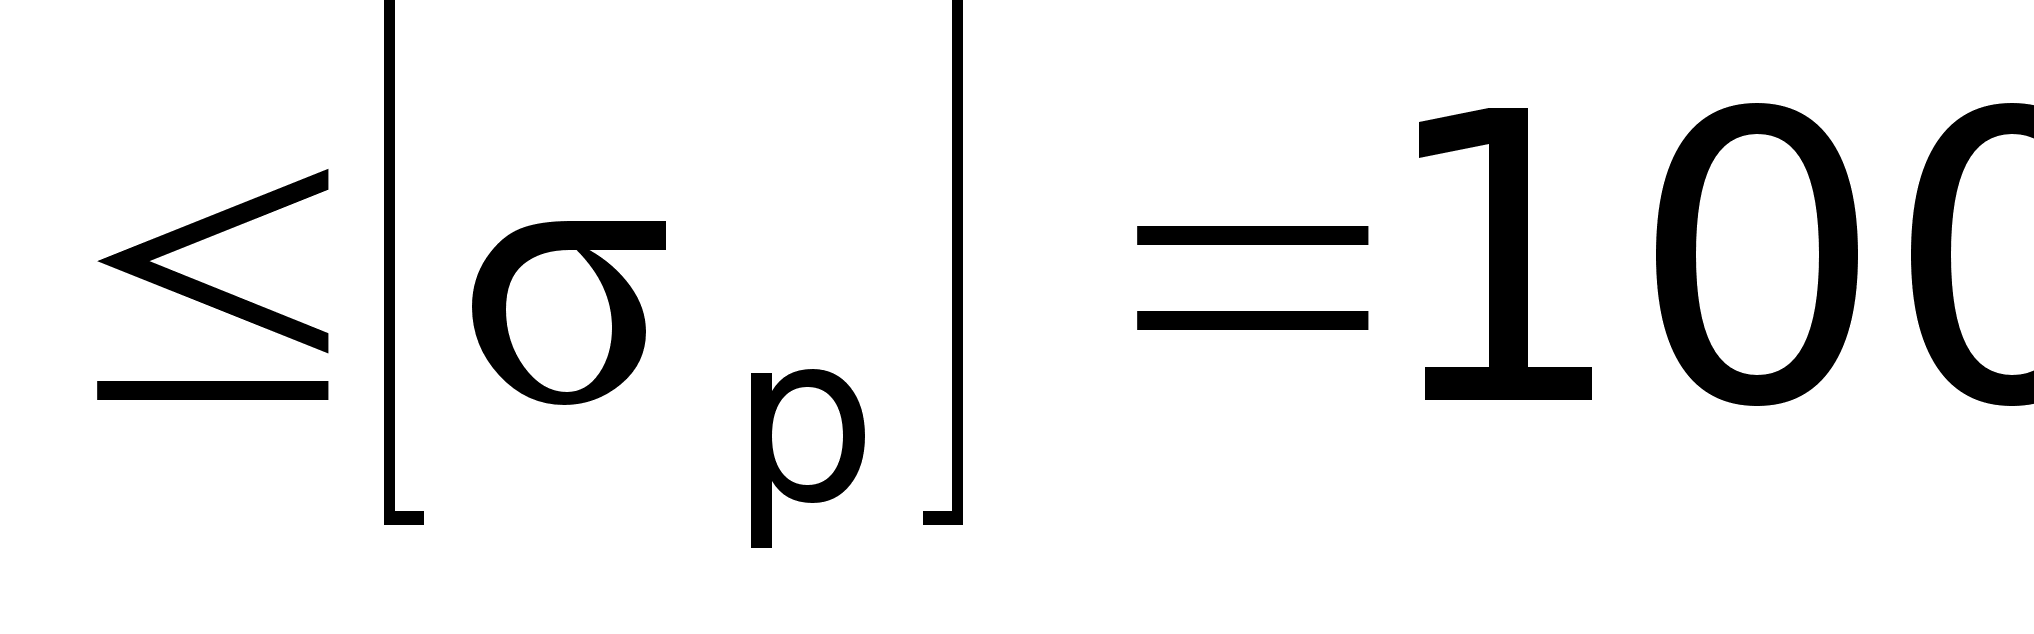 МПа,
где L – длина расчётного сечения втулки;
s – толщина стенки рабочей части втулки:
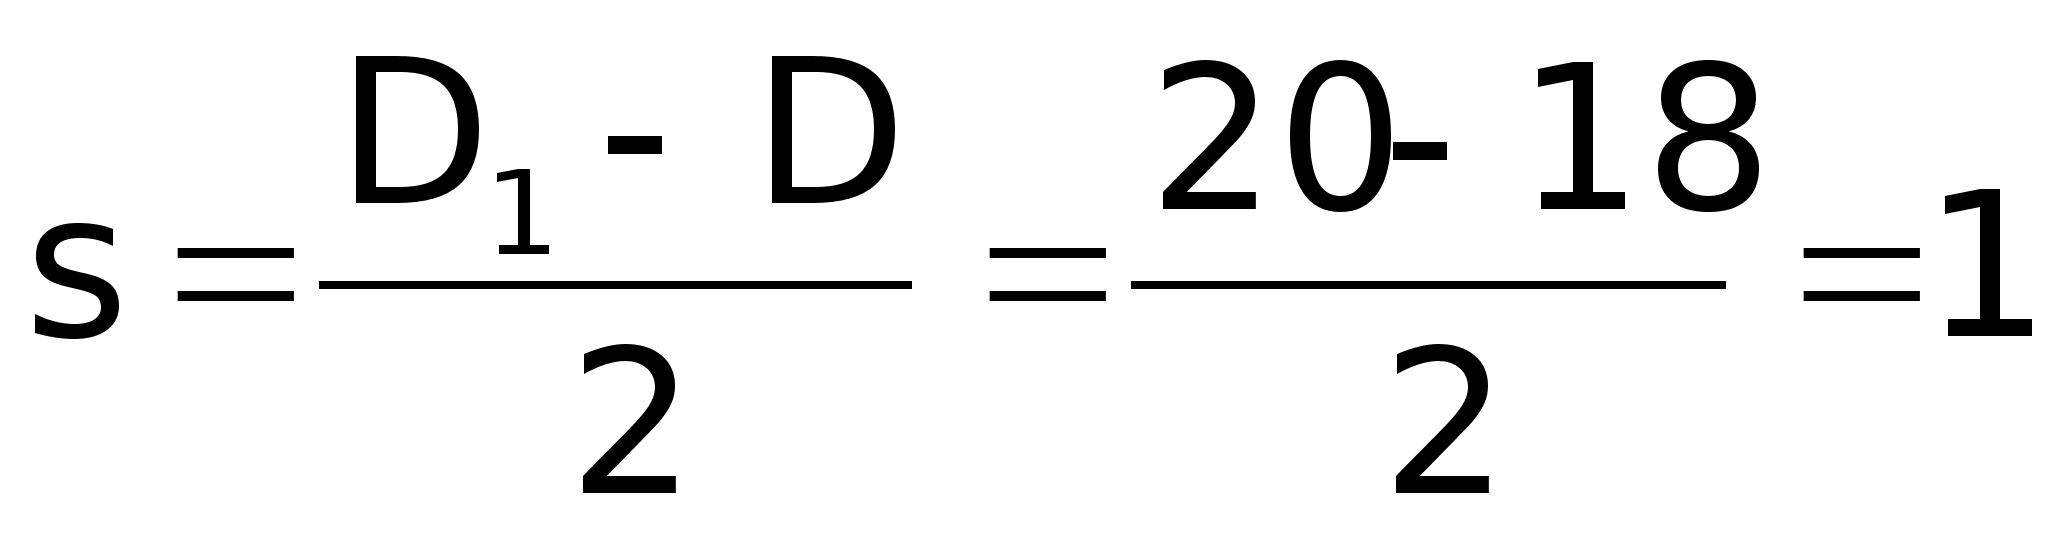 см.
Дополнительные тепловые напряжения равны:
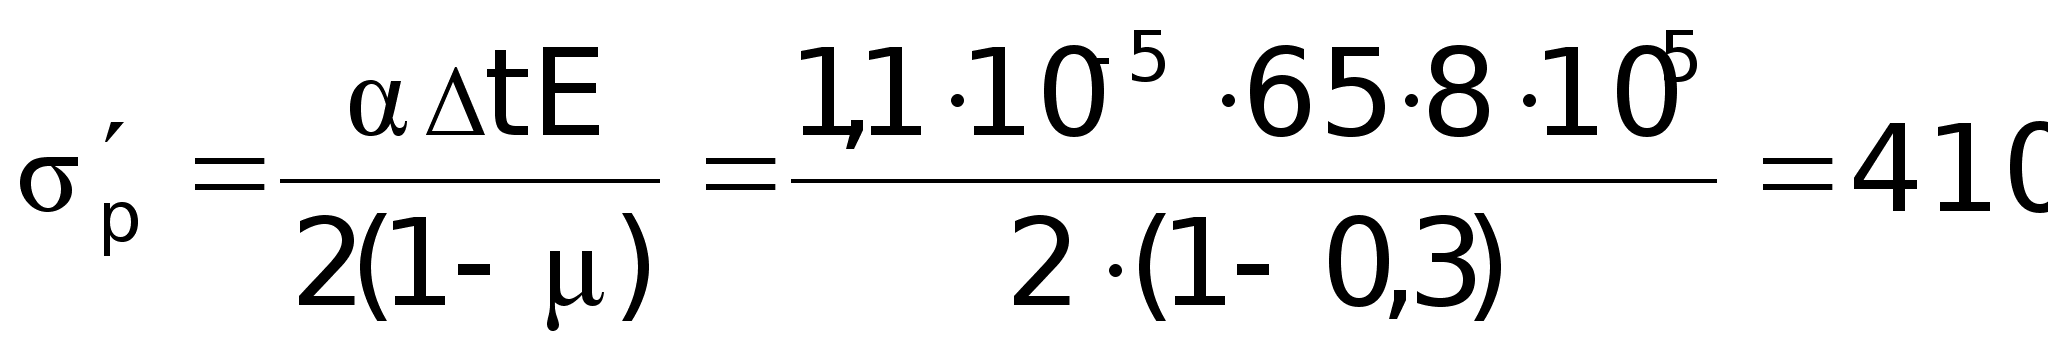 кгс/см2
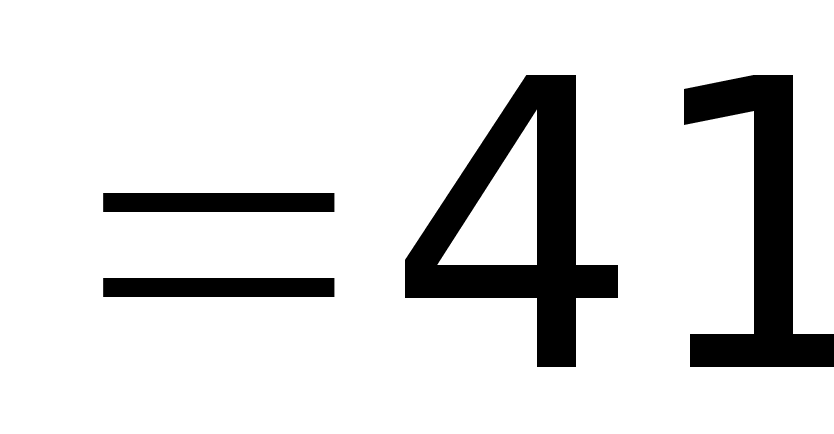 МПа,
где 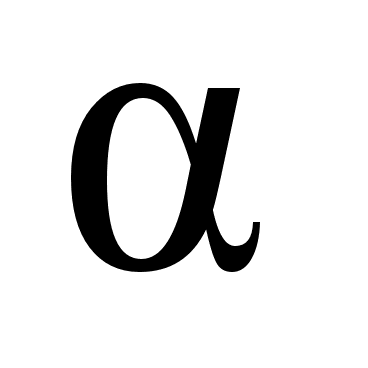 – коэффициент
линейного
расширения
материала
втулки;
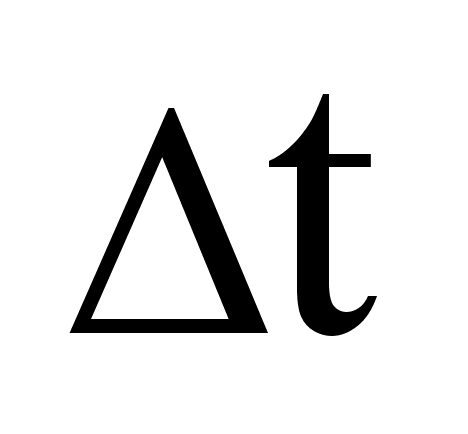 – разность
температур
внутренней
и наружной
поверхностей
рабочей втулки;
E – модуль упругости материала втулки;
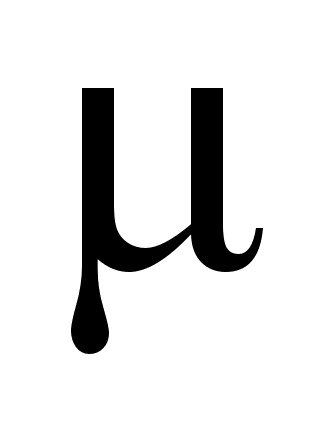 – коэффициент
Пуассона.
Суммарные напряжения растяжения в стенке рабочей втулки:
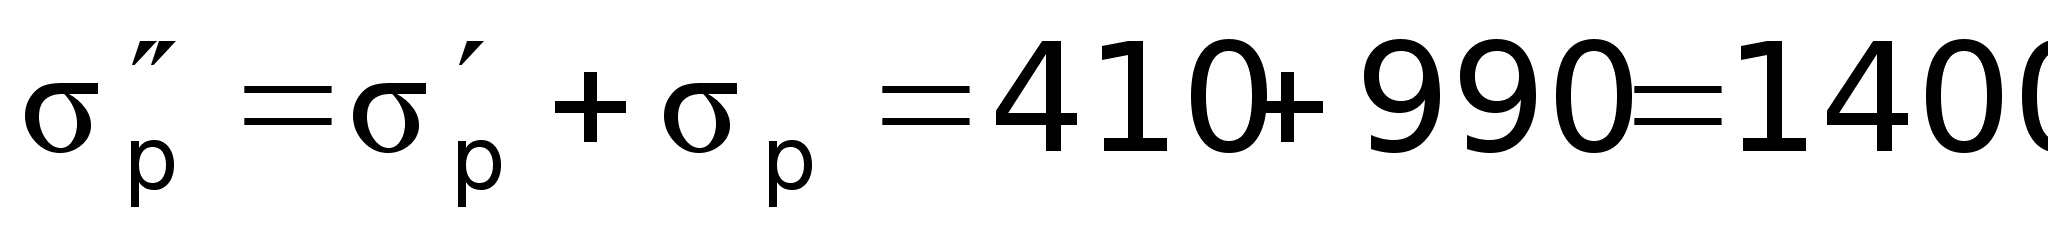 кгс/см2
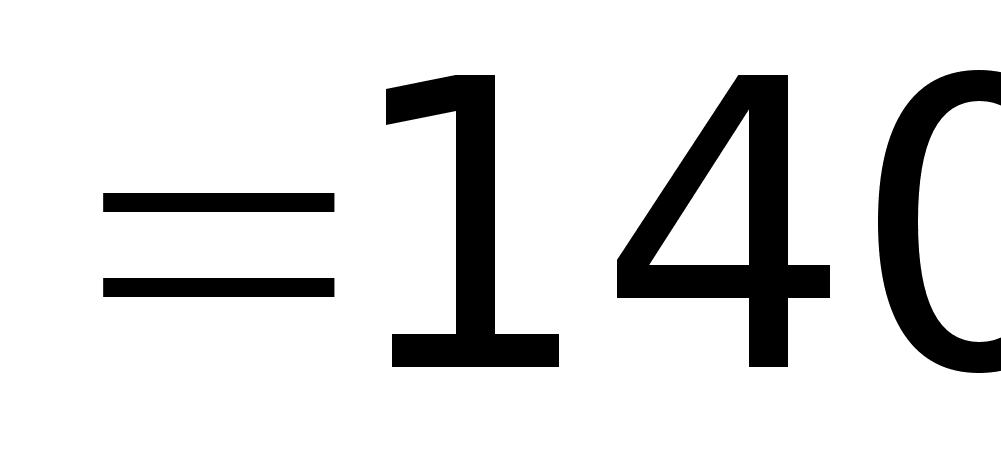 МПа
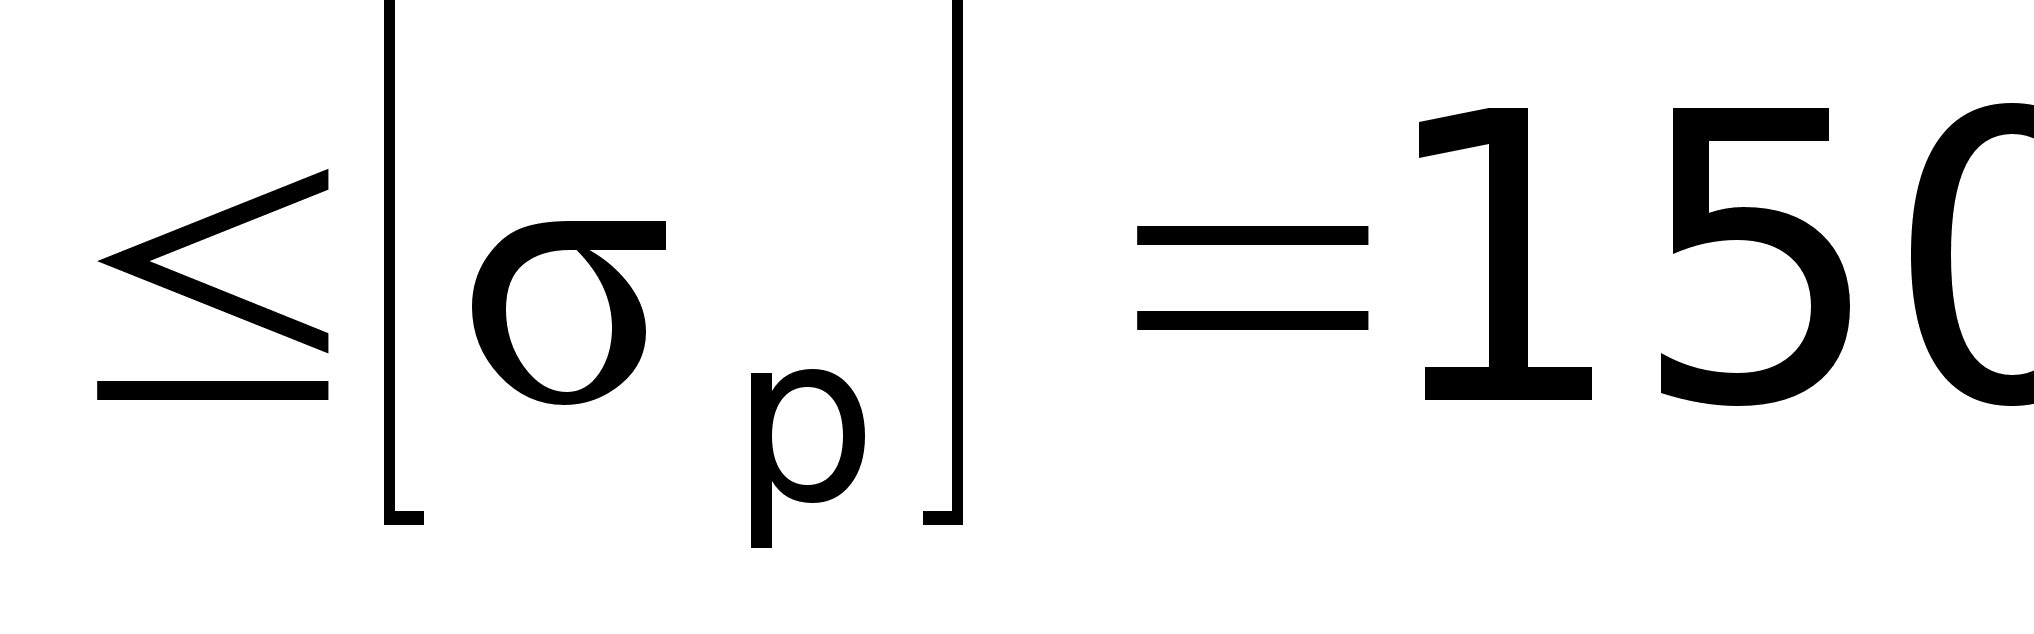 МПа.
Напряжения скалывания в опасном сечении опорного пояса рабочей втулки II-II:
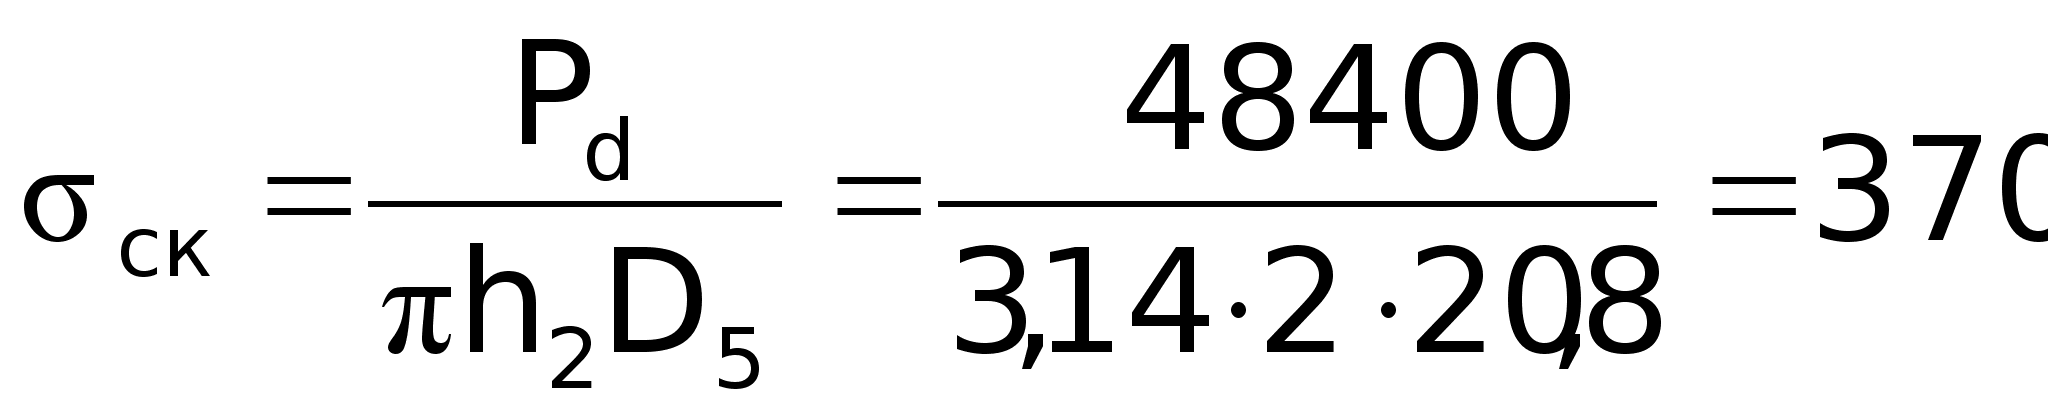 кгс/см2
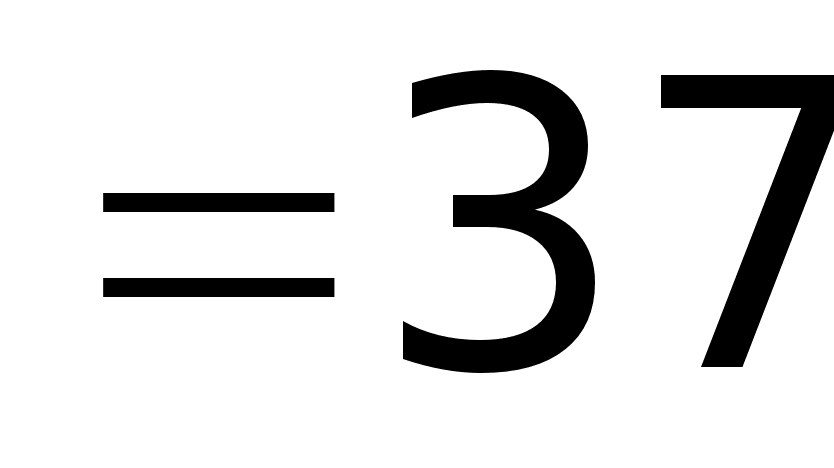 МПа
МПа.
Минимальная ширина медно-асбестовой прокладки определяется из условия:
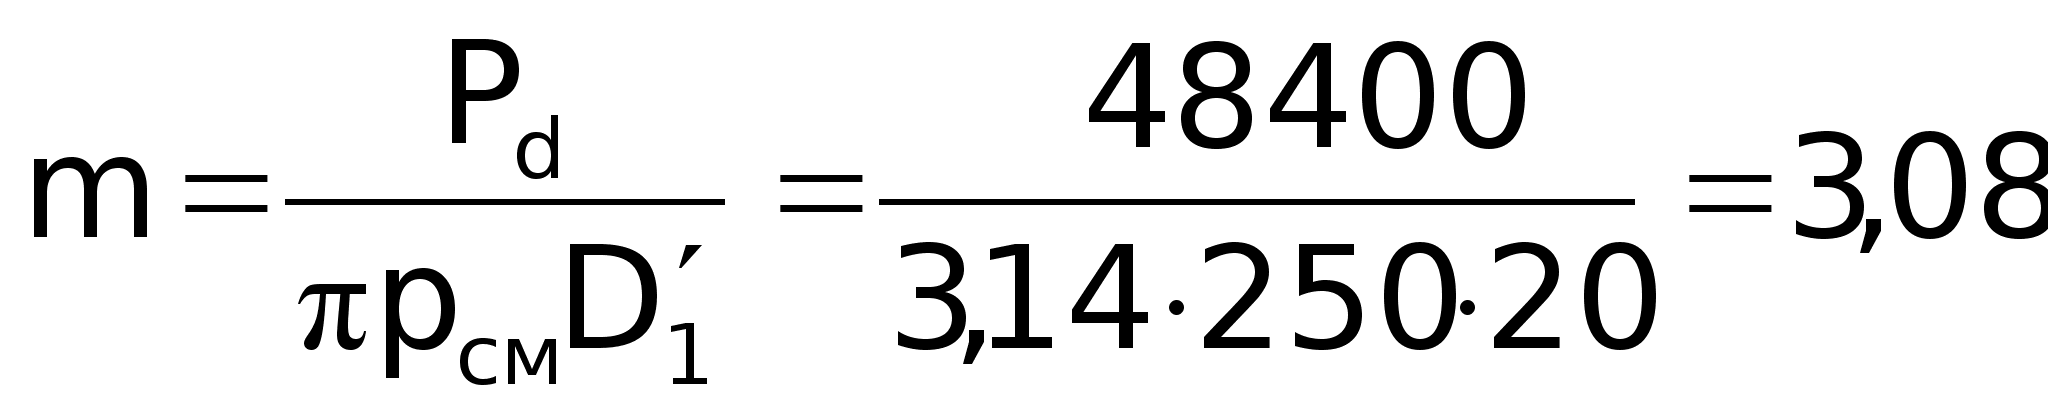 см.
1.4.5. Расчёт на прочность клапана
Впускные и выпускные клапана работают в тяжелых условиях. Выпускной клапан, кроме динамического воздействия, подвержен воздействию горячих продуктов сгорания, омывающих его тарелку, вследствие чего последняя при работе двигателя значительно нагревается. Поэтому материал для изготовления таких клапанов должен быть жаростойким, антикоррозионным, достаточно прочным и вязким, износоустойчивым, не склонным к короблению и образованию трещин, не способным закаливаться на воздухе, при повторных нагревах должен сохранять первоначальные физические свойства. Для быстроходных двигателей клапаны изготовляют из специальных сталей типа сильхром с содержанием 2,2–3,9% Si, 2,5–20% Cr и 23–27% Ni.
В целях повышения твердости и антикоррозионности рабочие фаски клапанов покрывают сплавом стеллит. В расплавленном виде его наносят на нагретую поверхность клапана слоем толщиной 1–1,5 мм. Сплав стеллит, в который входят Cr, W и другие элементы, обладает большой твердостью. Впускные клапаны, как работающие в более легких условиях, чем выпускные, часто изготовляют из недорогих сталей. Пружины клапанов выполняют из сталей с высоким пределом текучести.
По принятому отношению F/f = 9 определяю площадь проходного сечения клапана:
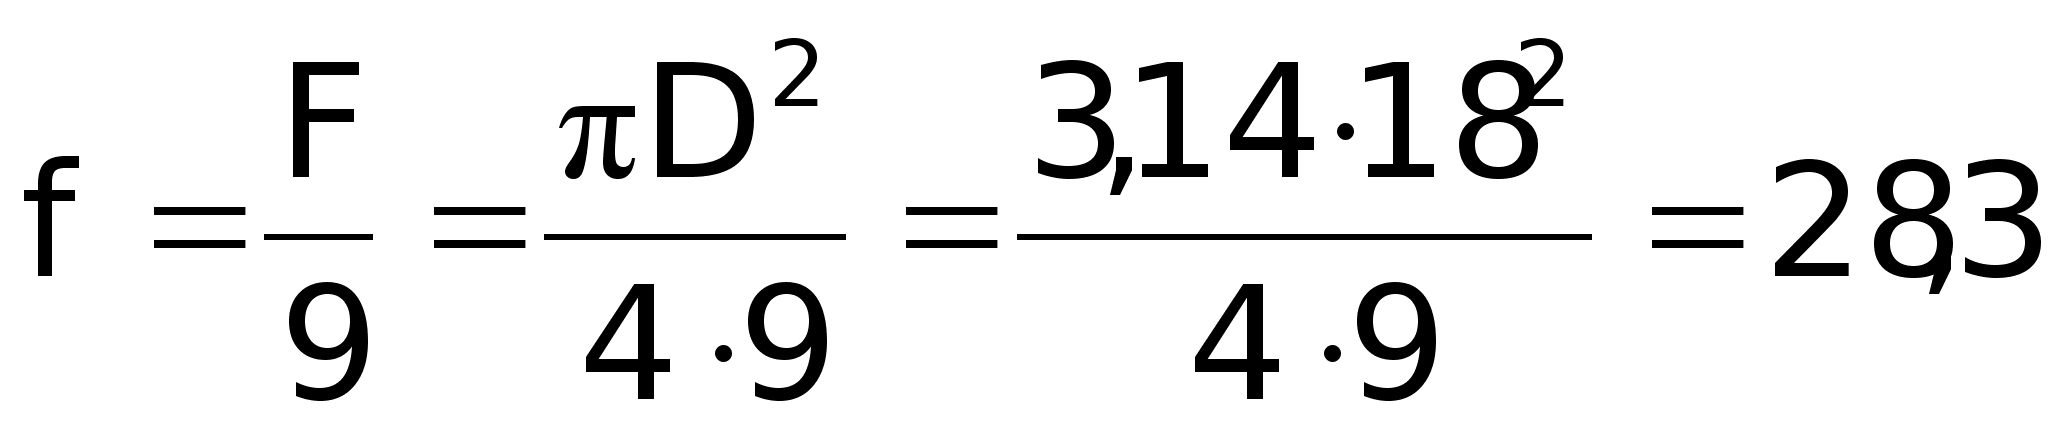 см2,
где F – площадь сечения цилиндра двигателя.
Принимаем:
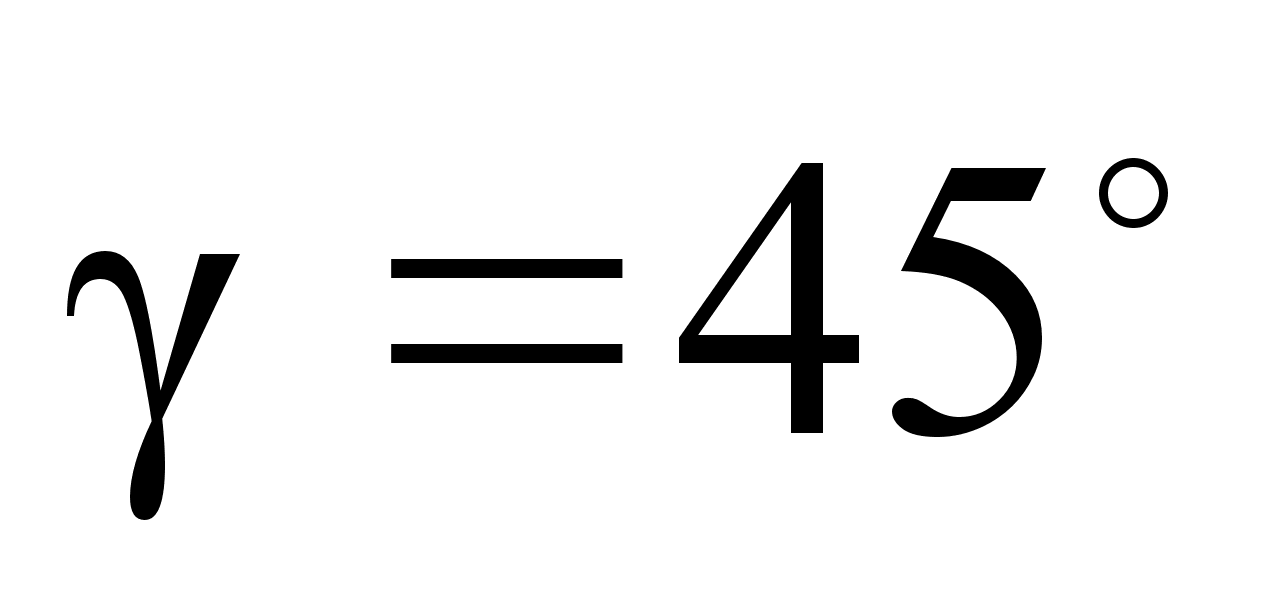 – угол
образующей
конуса посадки
клапана с
горизонталью.
Диаметр проходного сечения клапана:
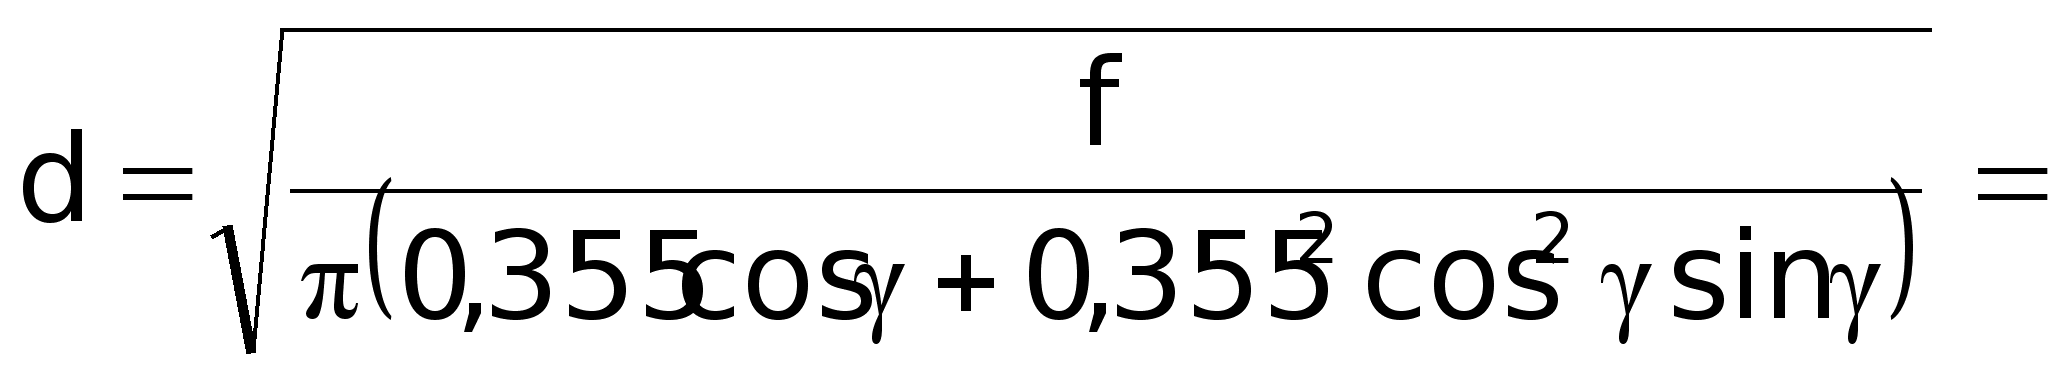
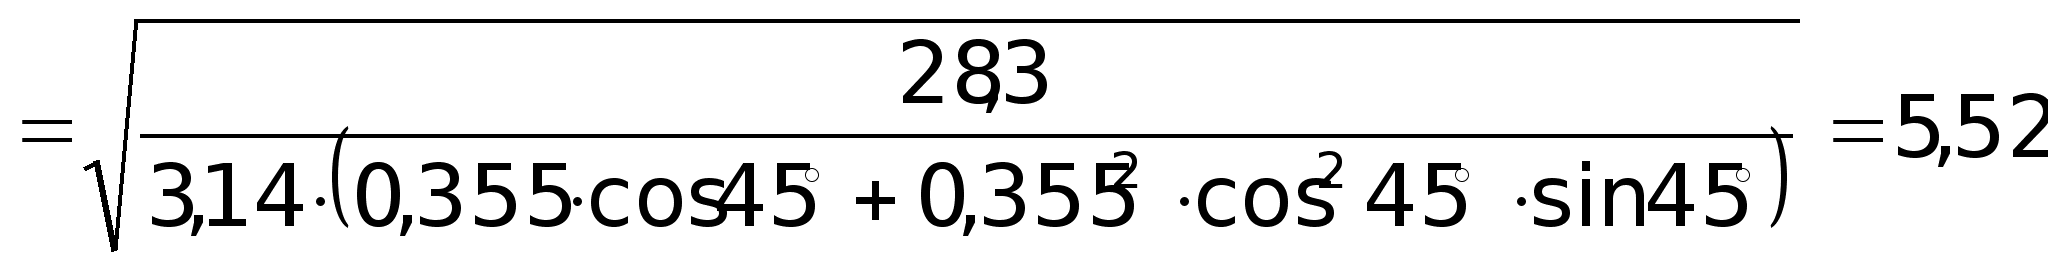 см,
где 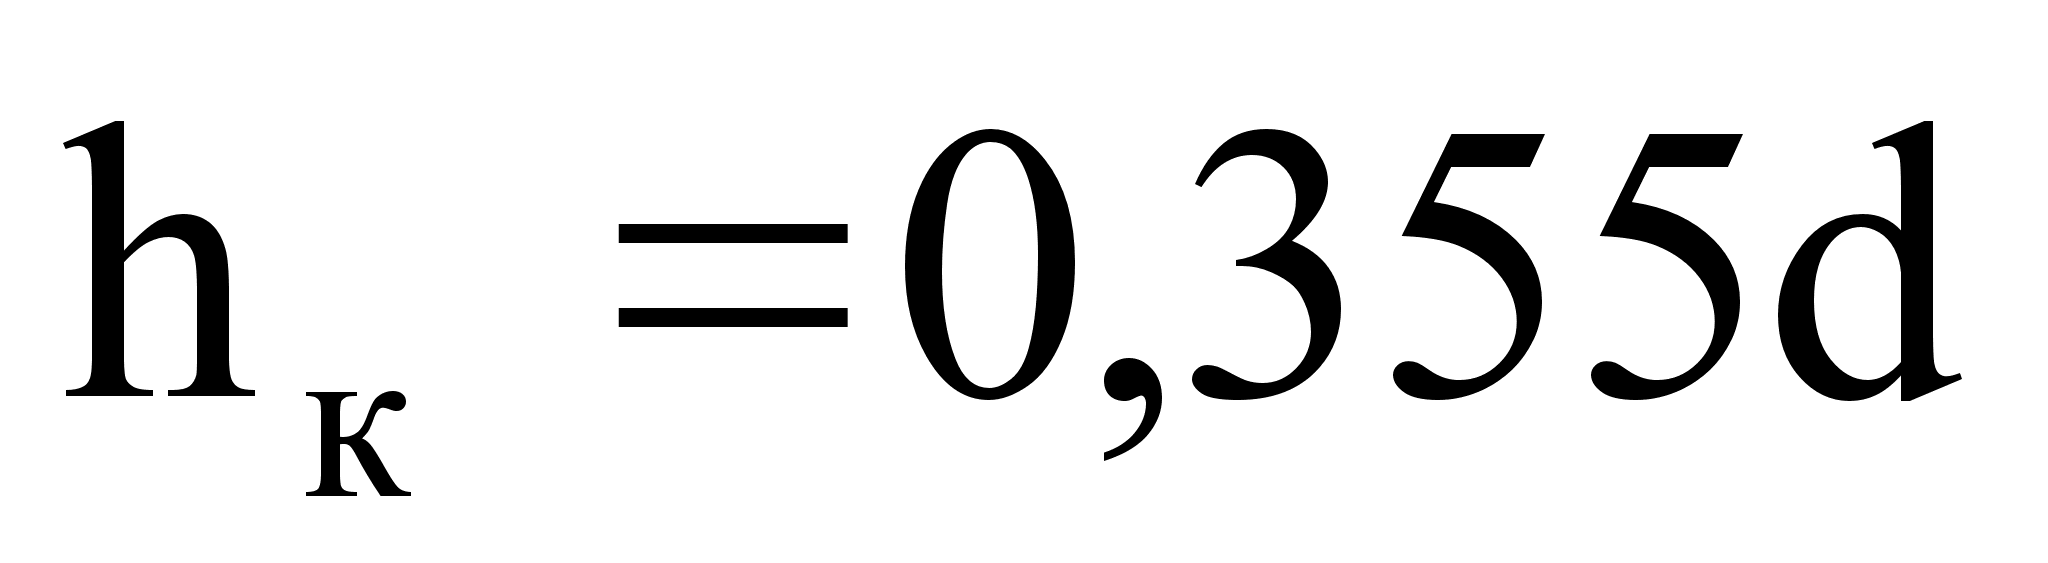 – ход клапана
при
.
Ход клапана будет равен:
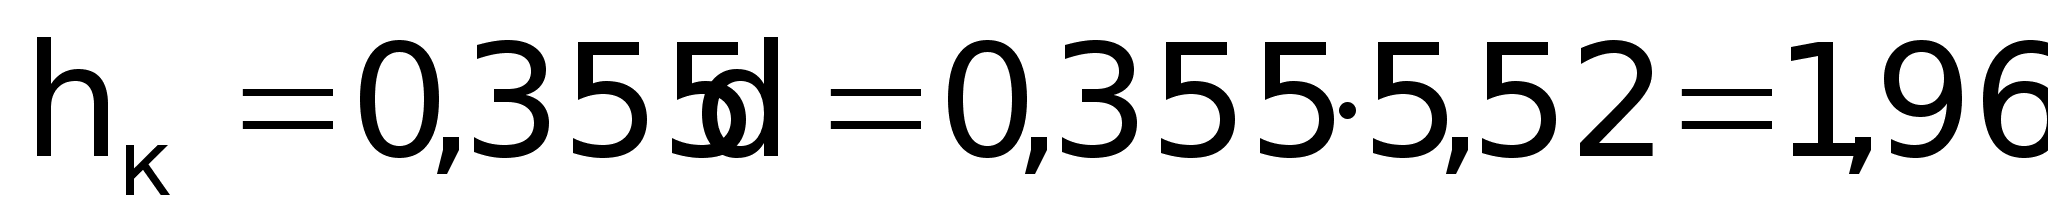 см.
Предварительно принимаем основные размеры:
диаметр тарелки
клапана –
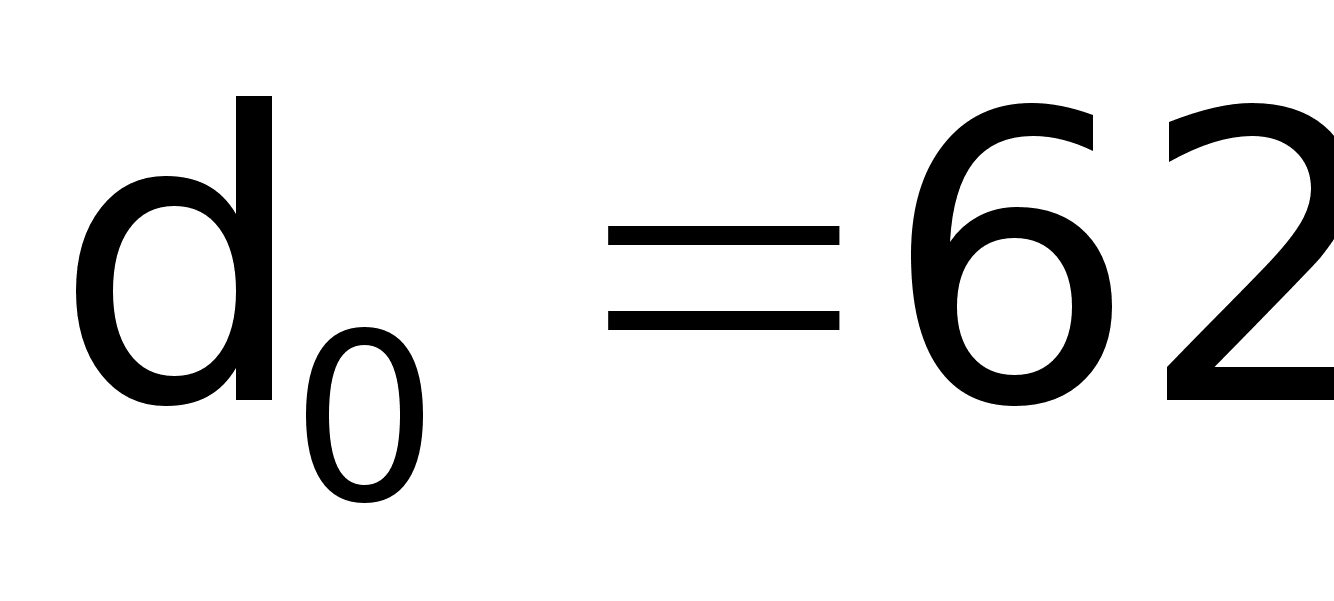 мм;
толщина тарелки
клапана –
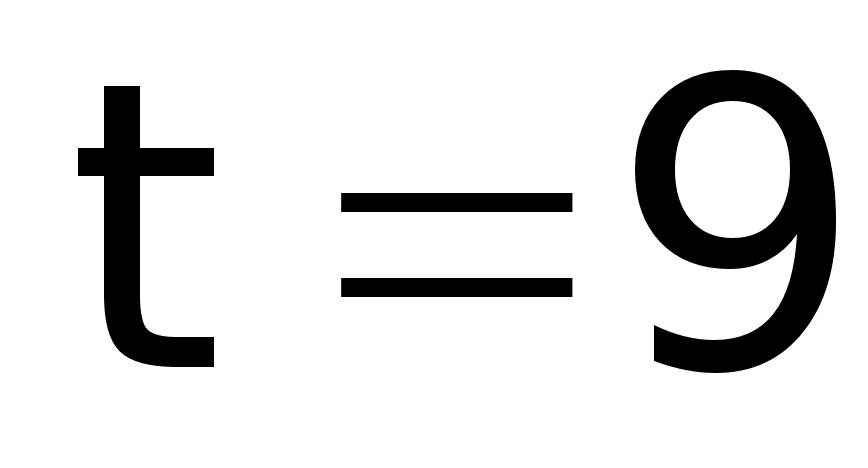 мм;
диаметр штока
клапана –
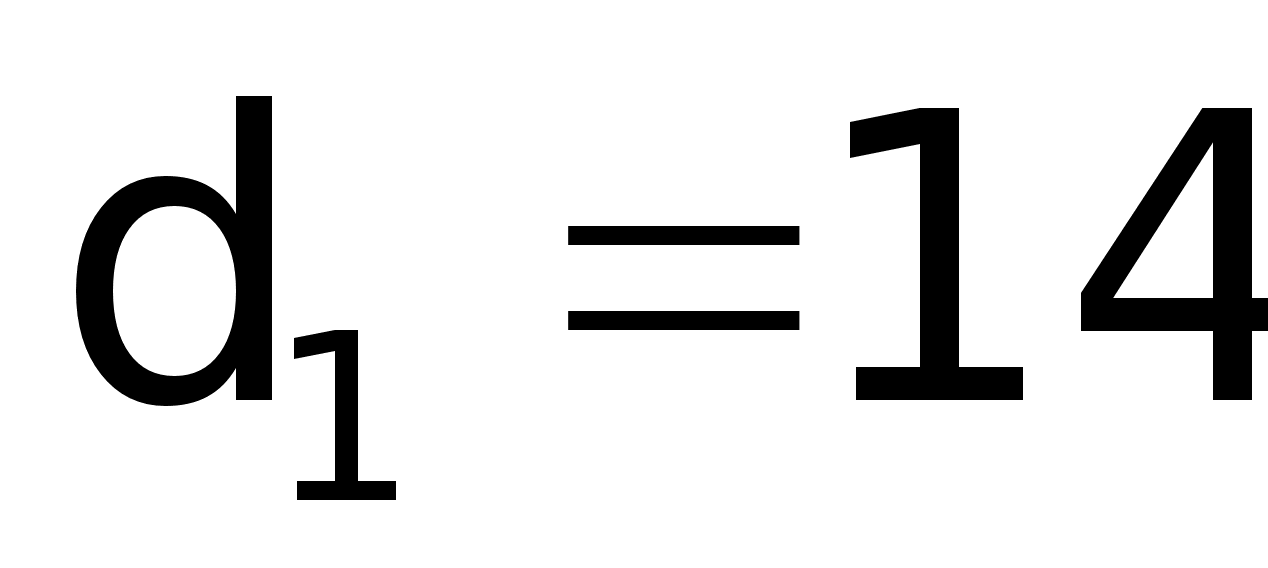 мм;
радиус перехода
от штока к тарелке
клапана –
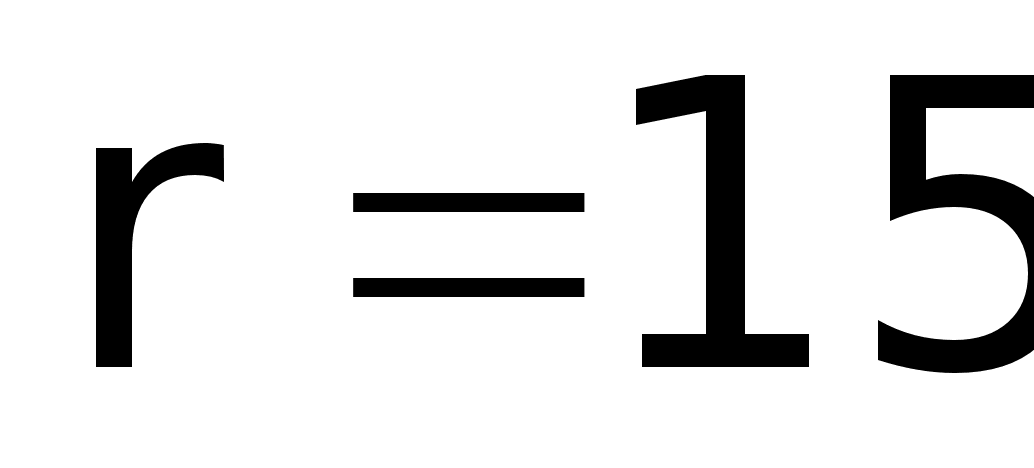 мм.
Толщину тарелки
клапана проверяют
на прочность
как диск, свободно
опертый по
контуру и равномерно
нагруженный
распределенным
давлением
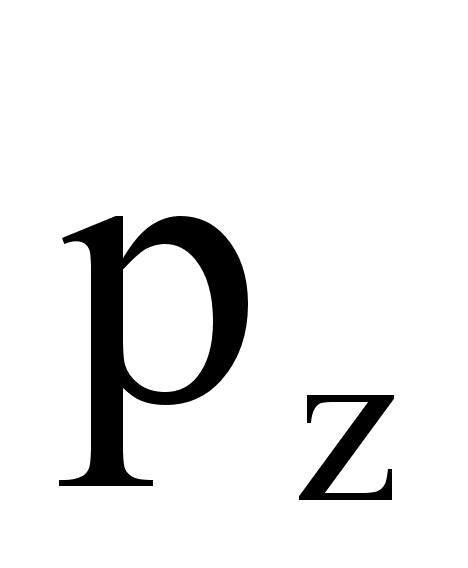 :
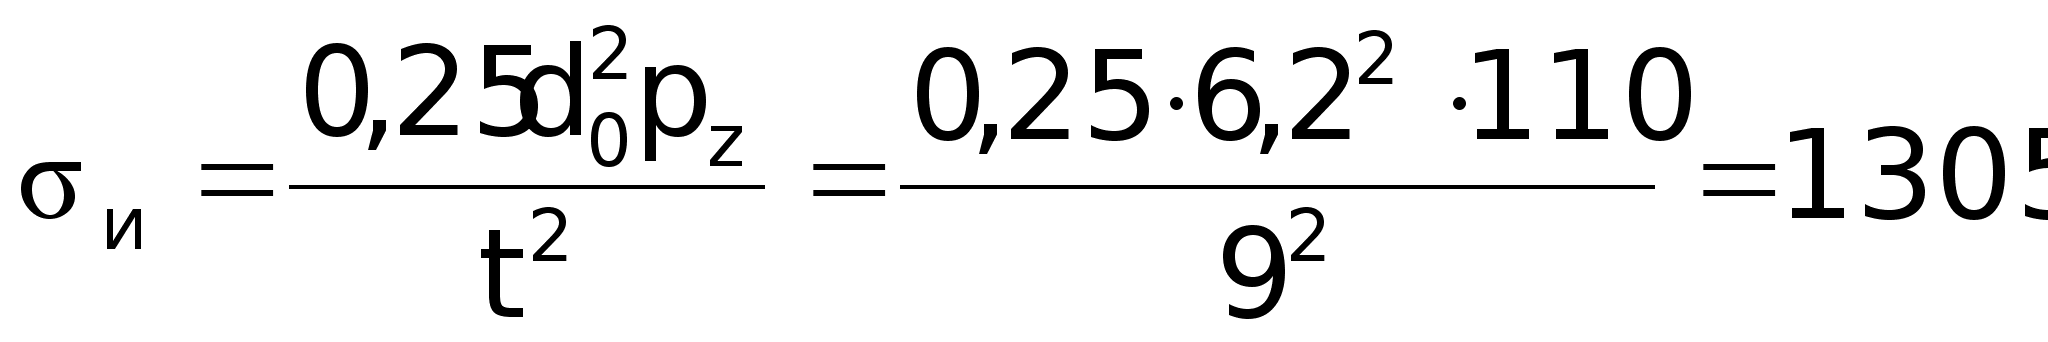 кгс/см2
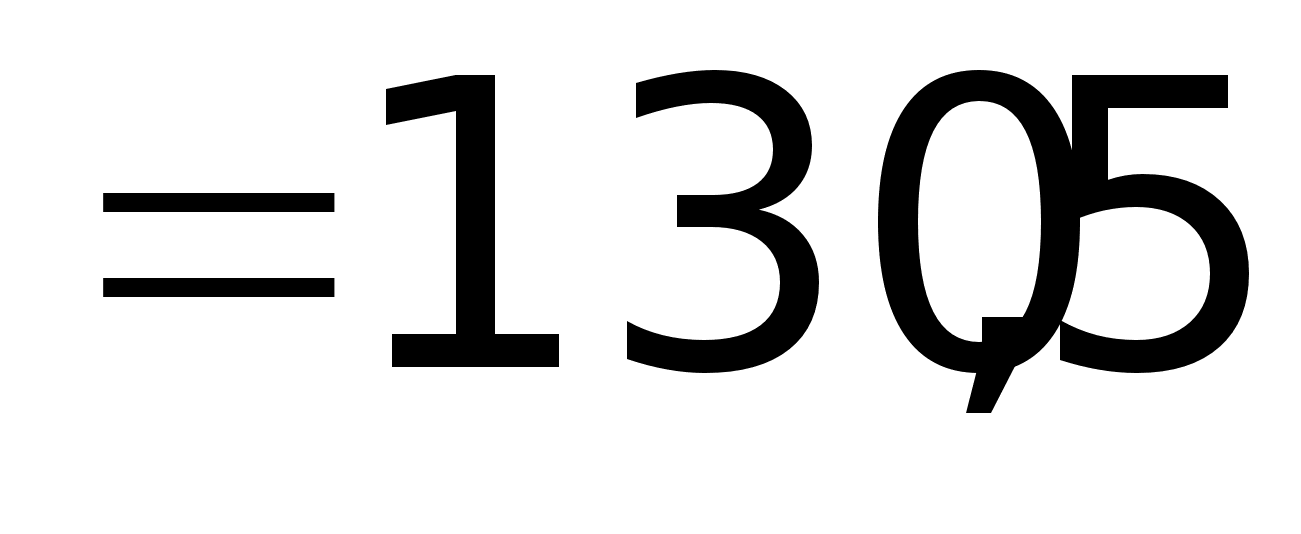 МПа
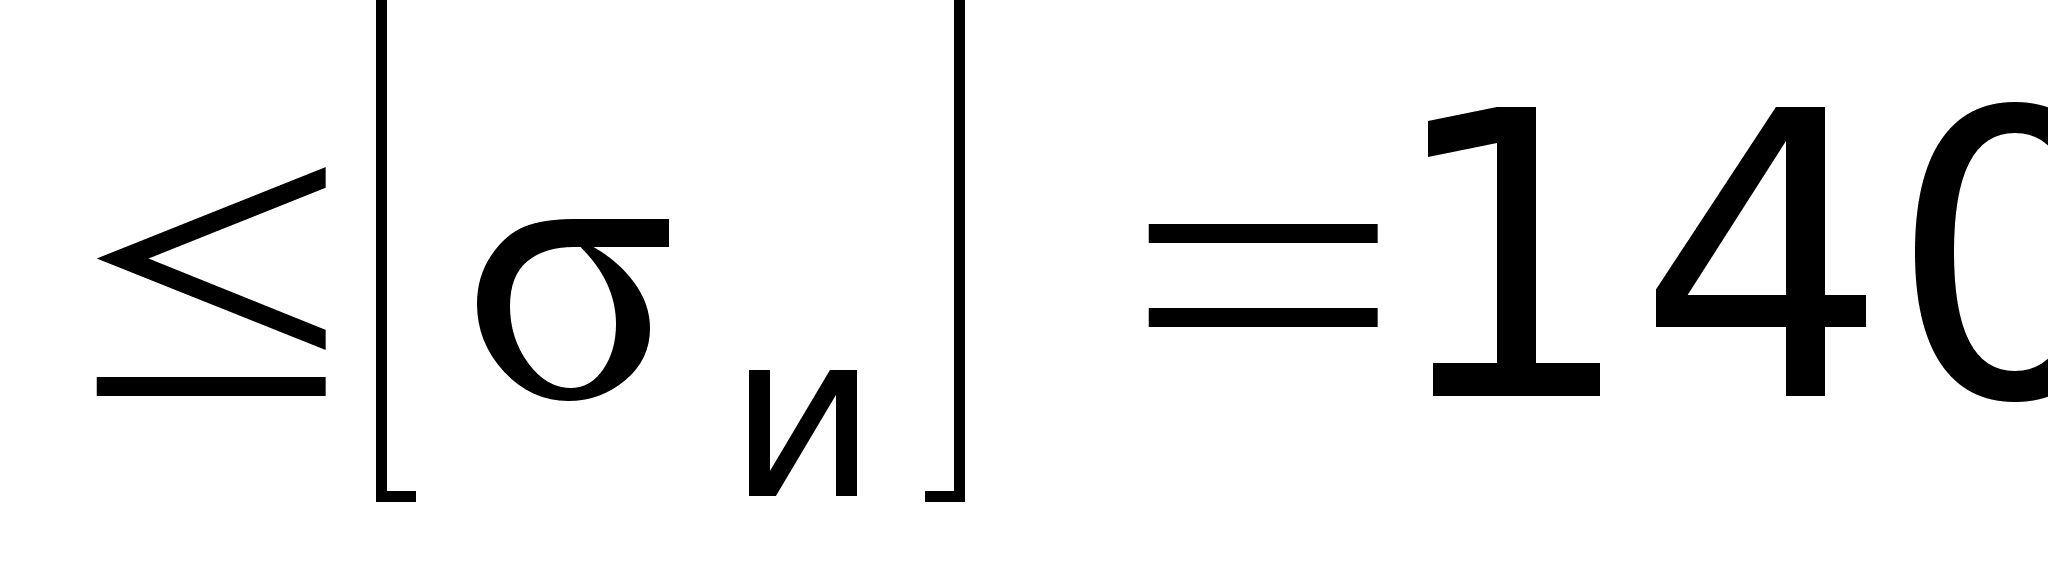 МПа.
Шток выпускного клапана проверяют на сжатие наибольшим усилием P, возникающим в момент открытия клапана:
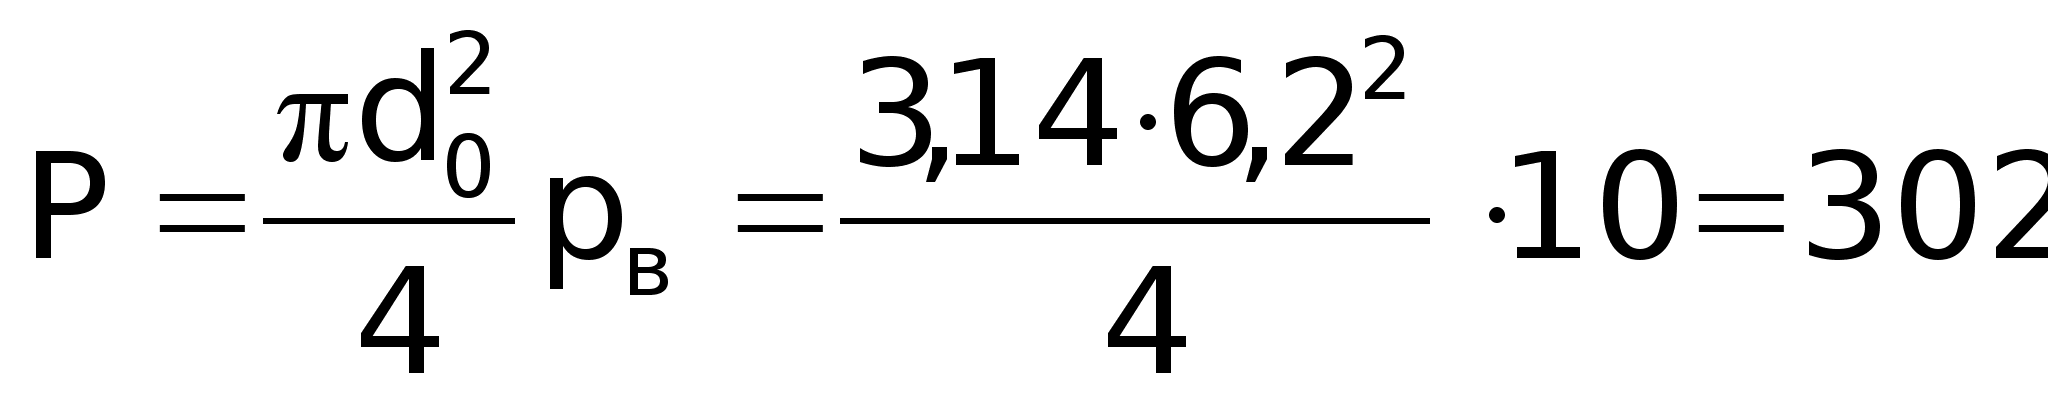 кгс
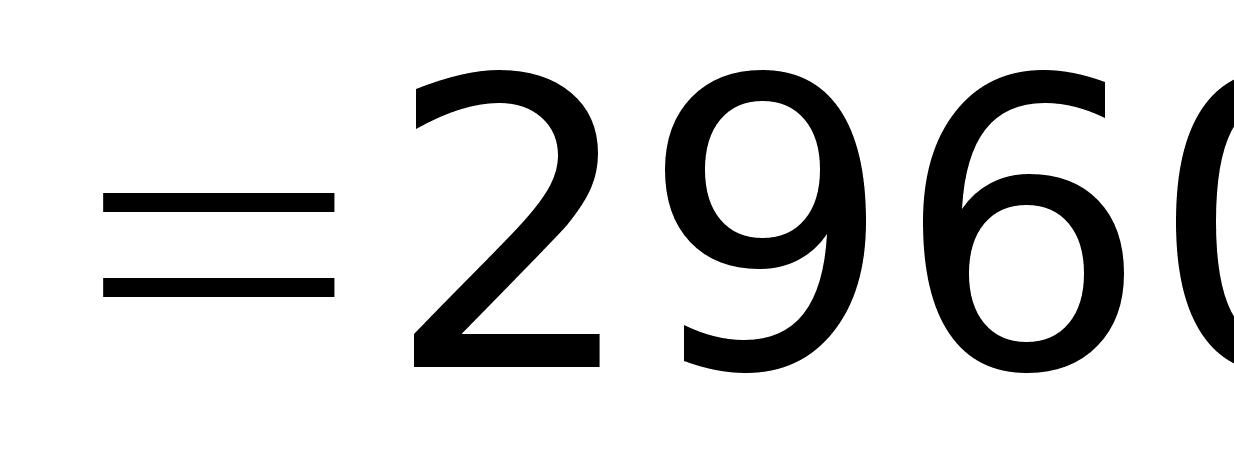 Н,
где 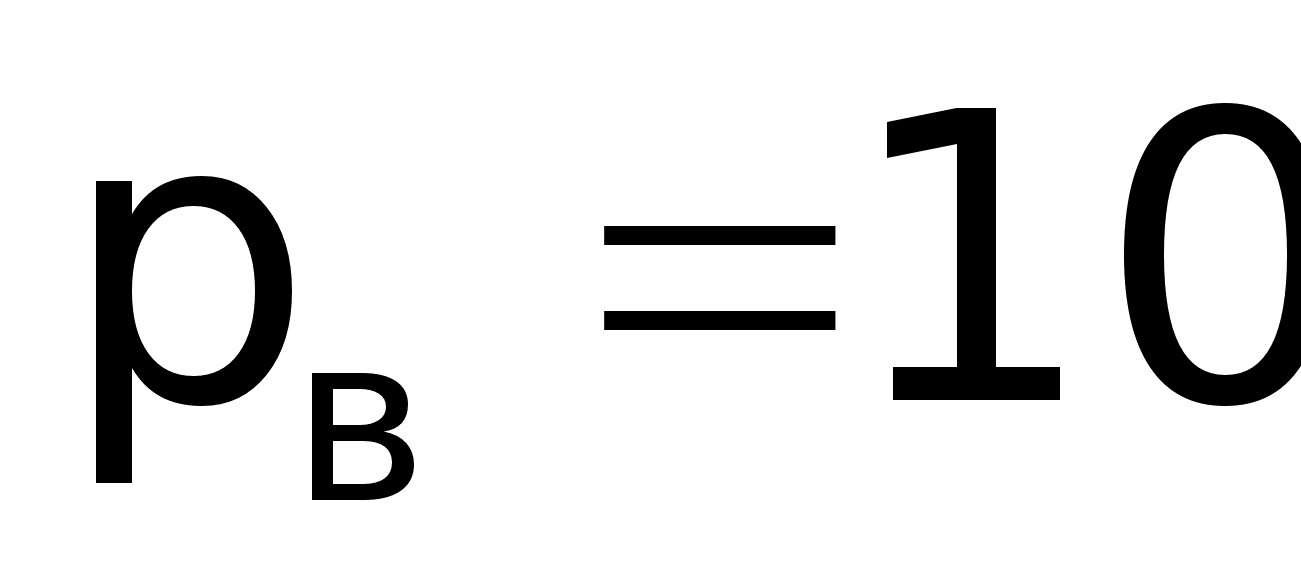 кгс/см2
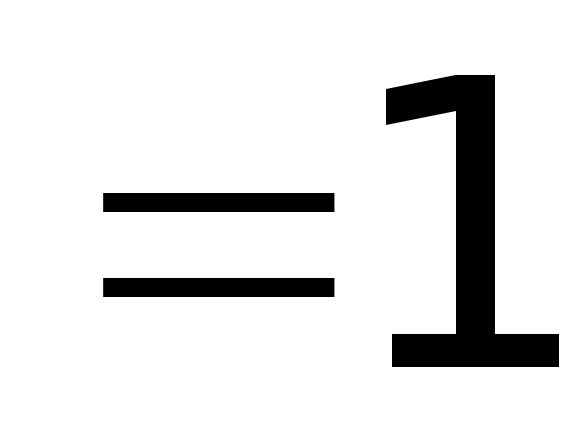 МПа – давление
в конце расширения
при пуске двигателя
в ход, достигающее
наибольшего
значения в
данный период.
Напряжения сжатия в штоке клапана:
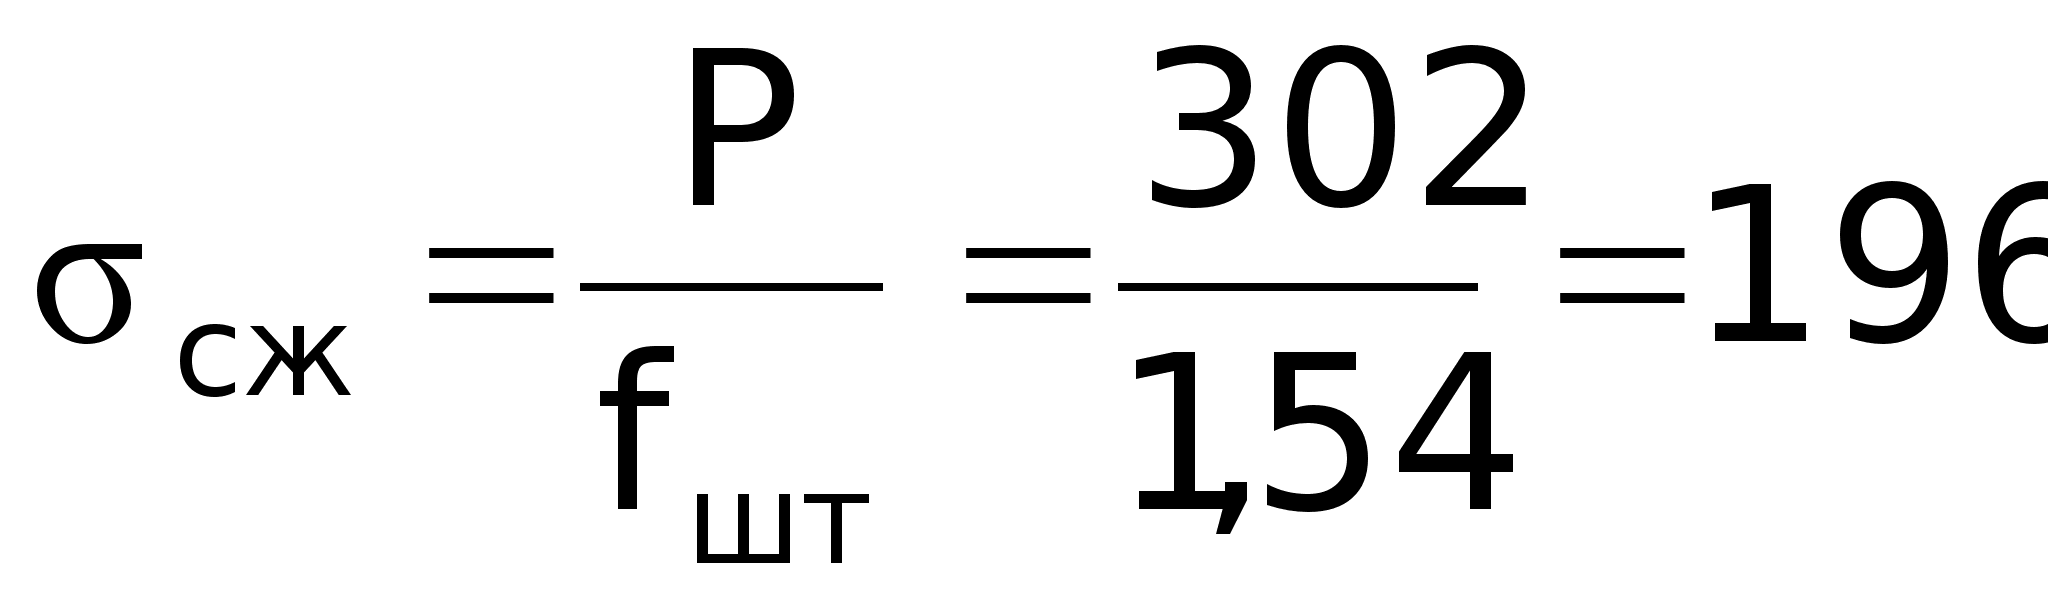 кгс/см2
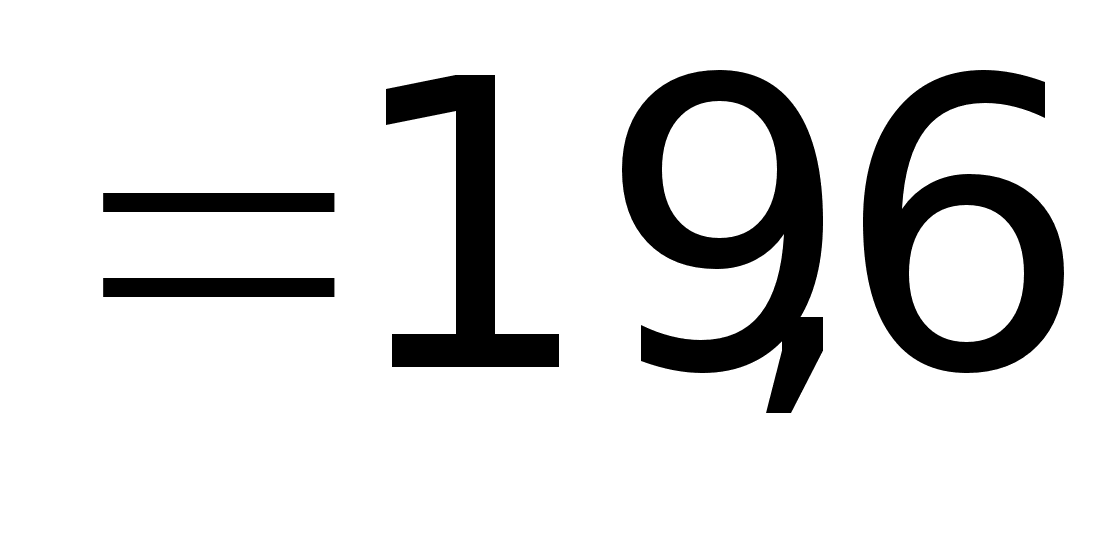 МПа
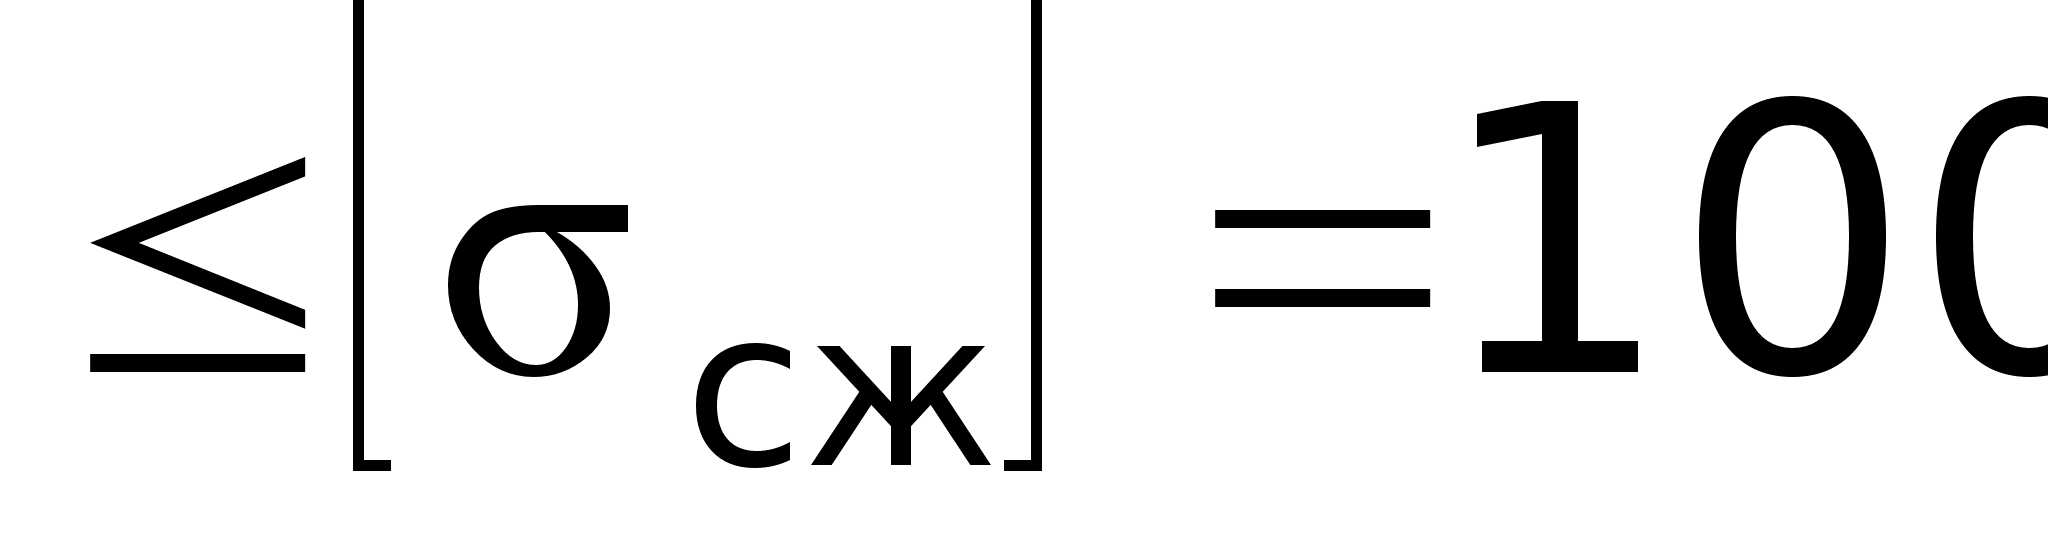 МПа,
где 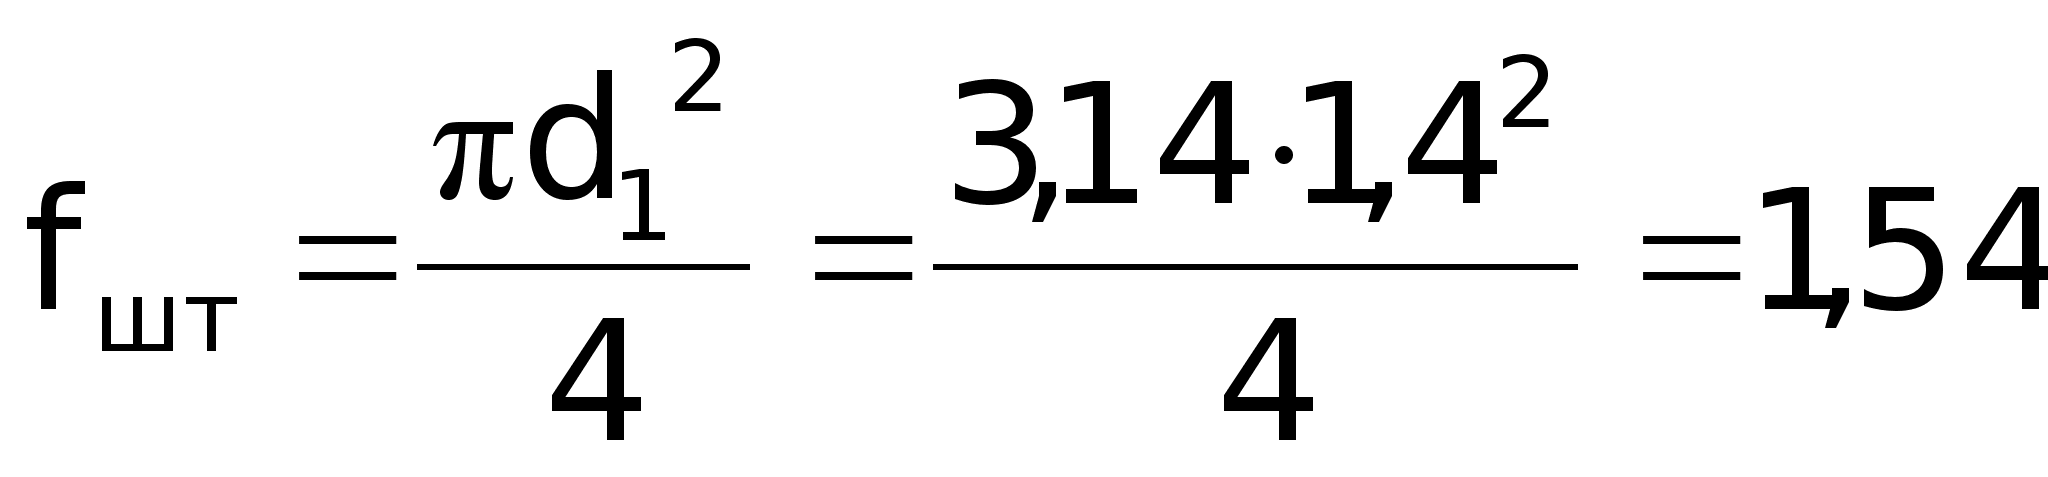 см2.
Наименьшее натяжение пружины (предварительный затяг) должно обеспечить плотное прилегание клапана к седлу:
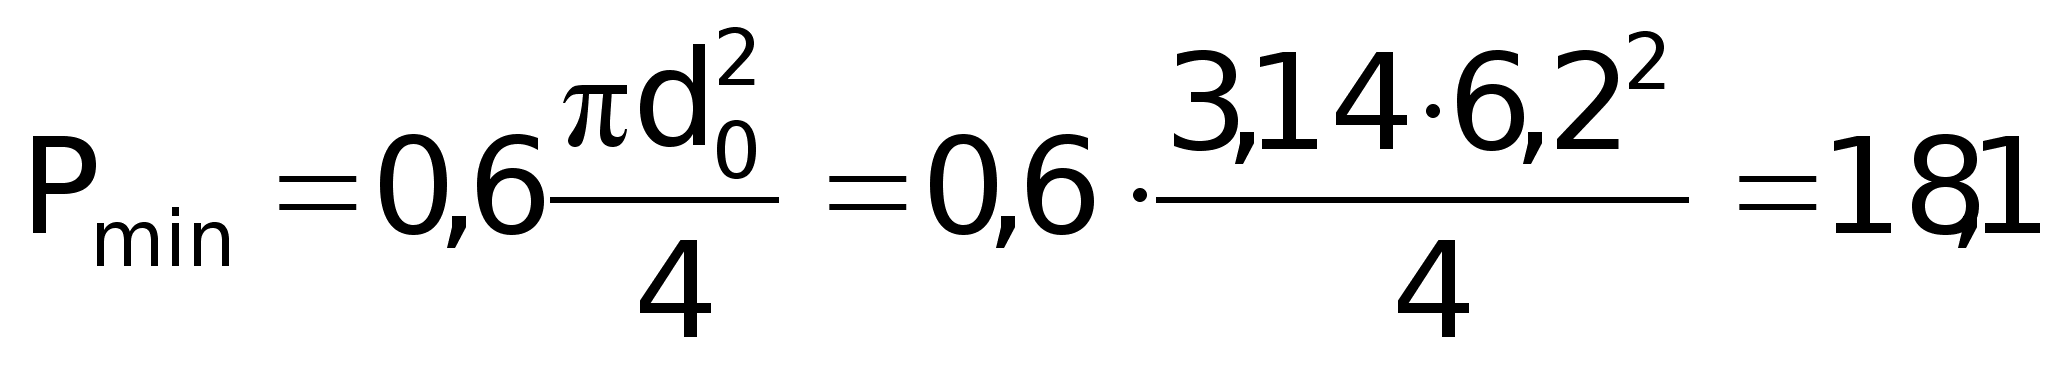 кгс
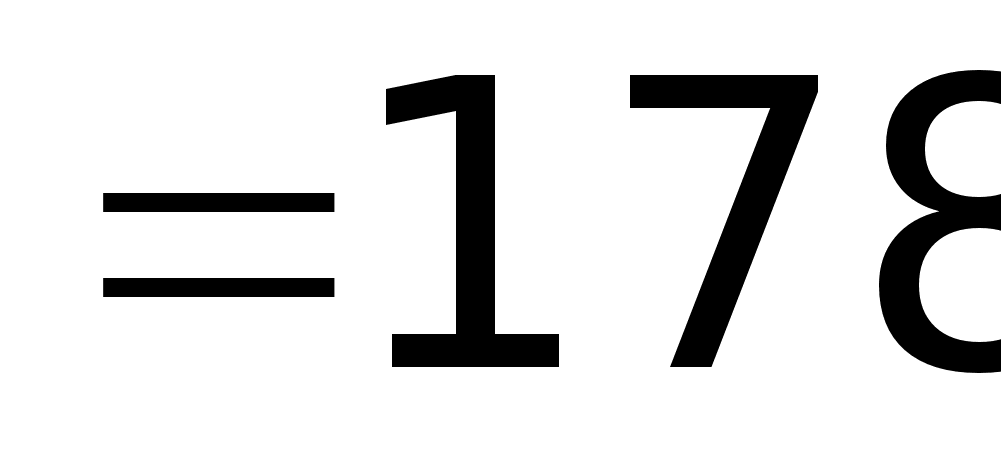 Н.
В период движения
клапана с
отрицательным
ускорением
наибольшая
сила упругости
пружины
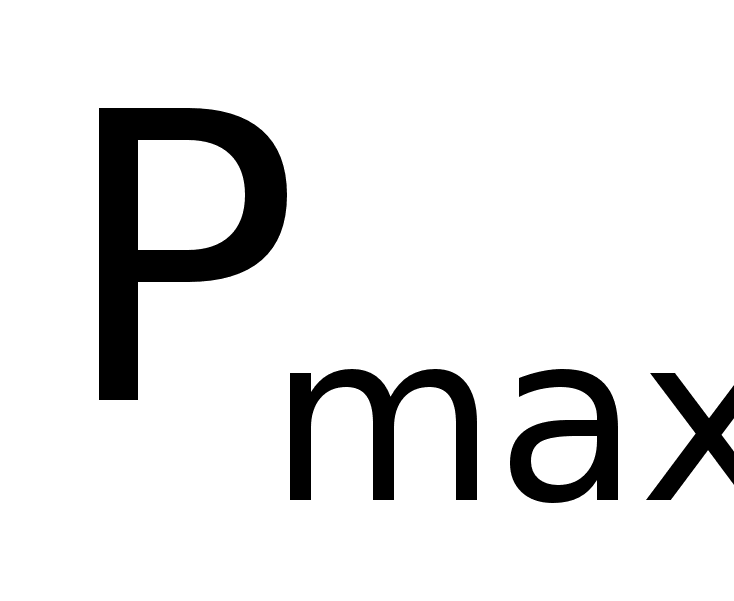 должна не только
воспрепятствовать
отрыву ролика
от кулачковой
шайбы, но и
обеспечить
надёжный контакт
поверхностей
ролика и кулачковой
шайбы. Значение
наибольшей
силы упругости
может быть
принято:
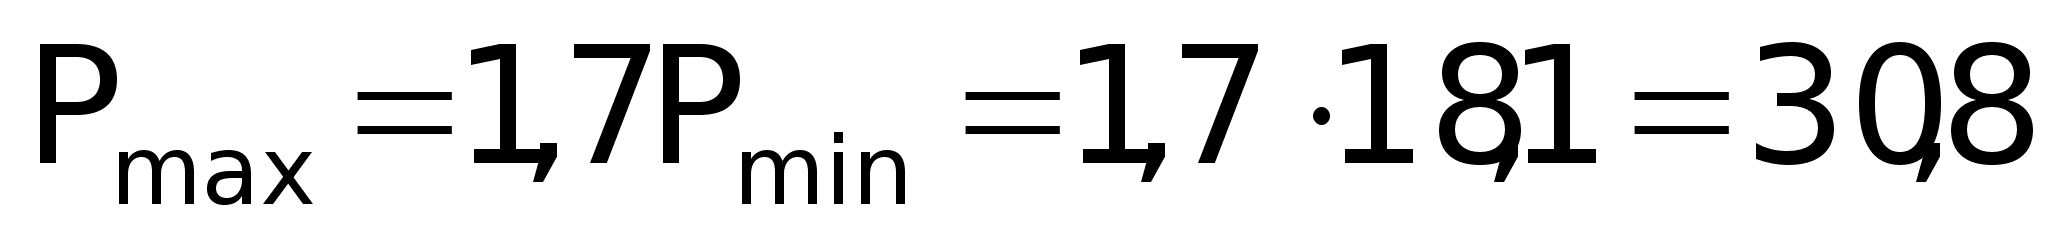 кгс
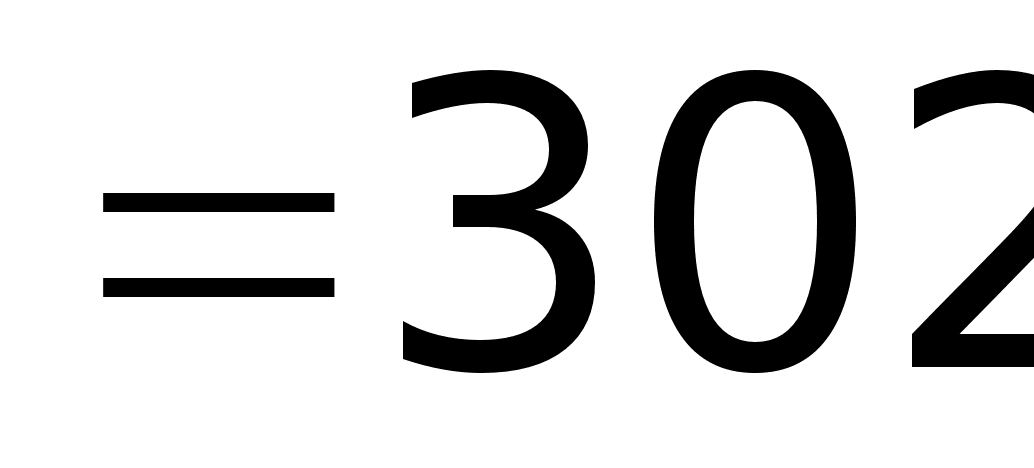 Н.
Зная наибольшее давление пружины, толщину её проволоки определяют из выражения:
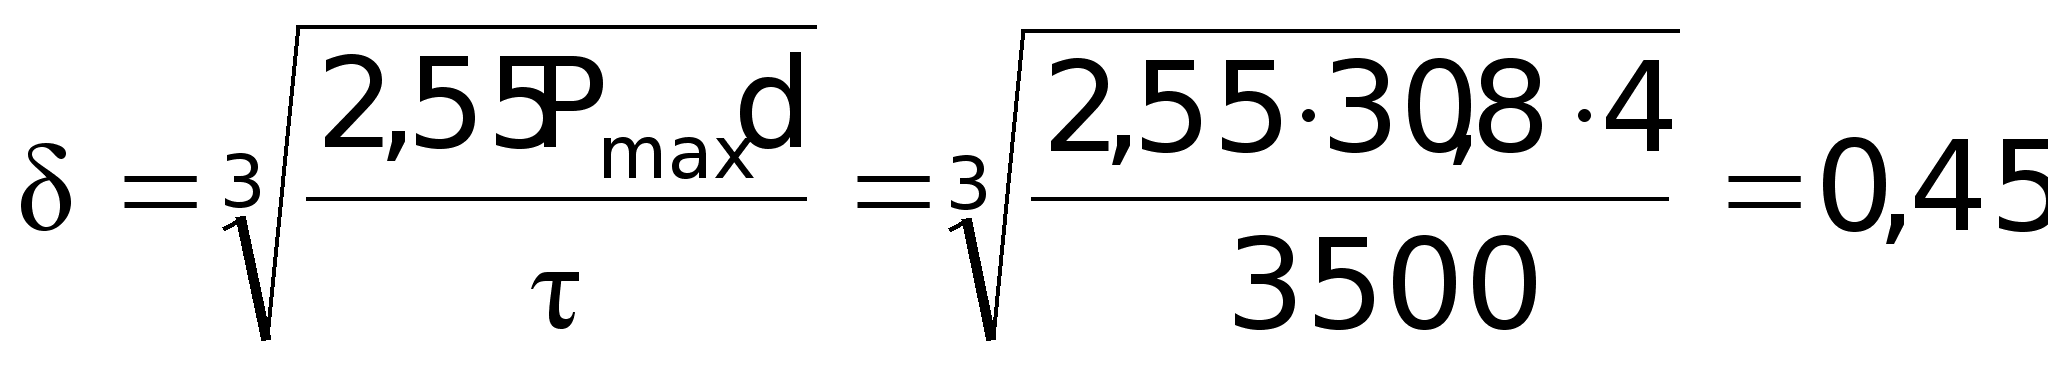 см,
где 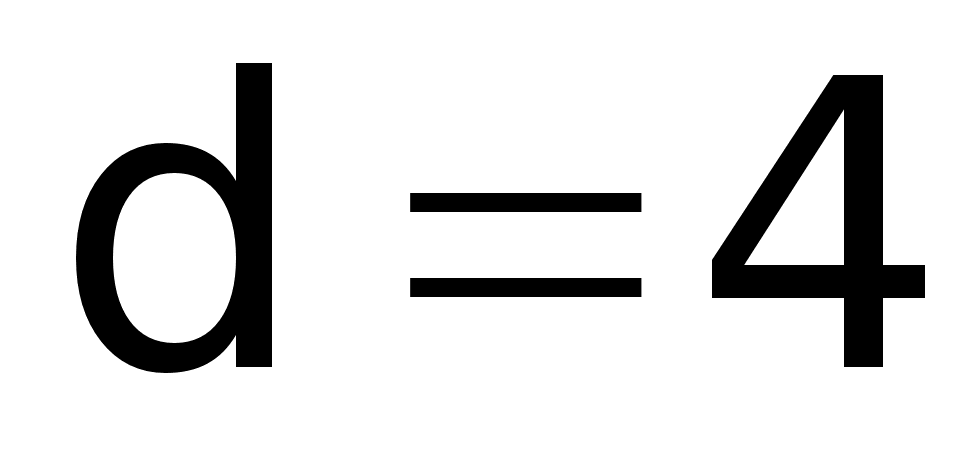 см – средний
диаметр пружины;
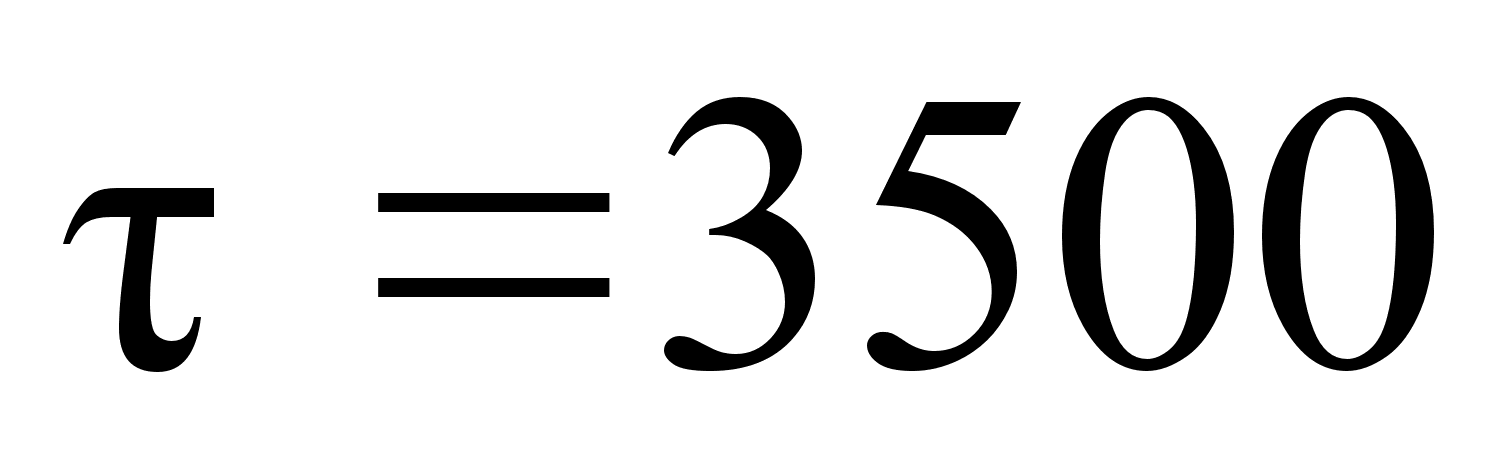 кгс/см2 – допускаемые
напряжения
кручения в
пружинах из
сталей;
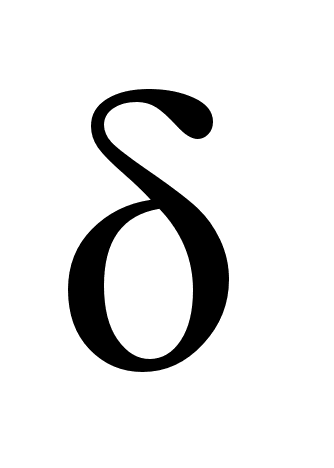 – толщина круглой
проволоки
пружины.
Необходимое число витков пружины определяют на основании того, что сила натяжения пружины пропорциональна её прогибу:
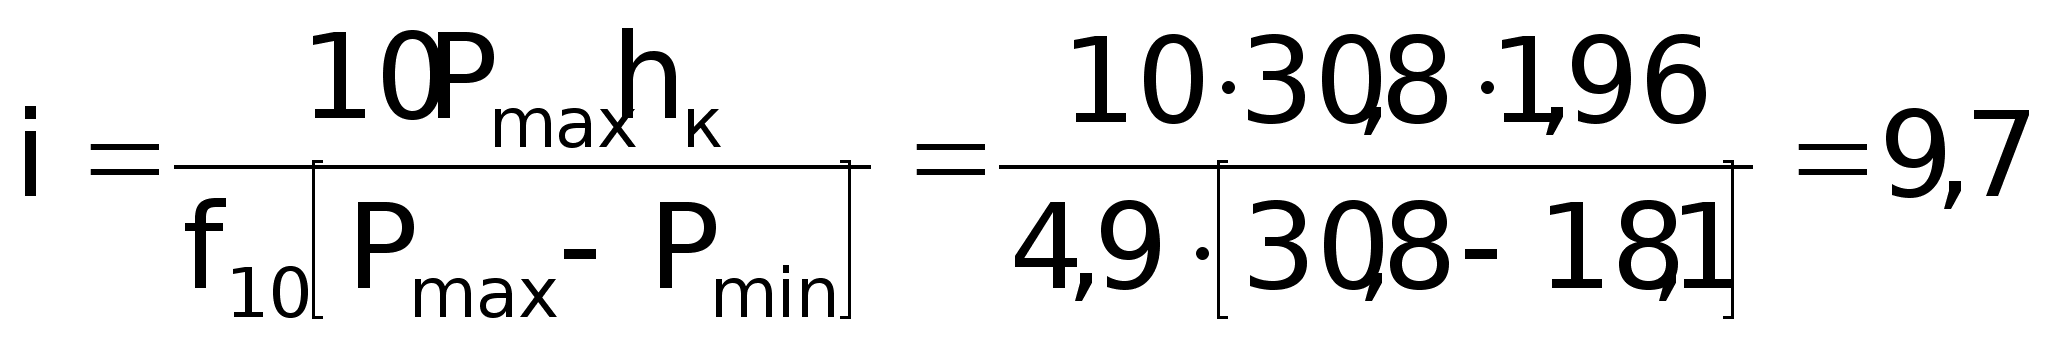 ,
где 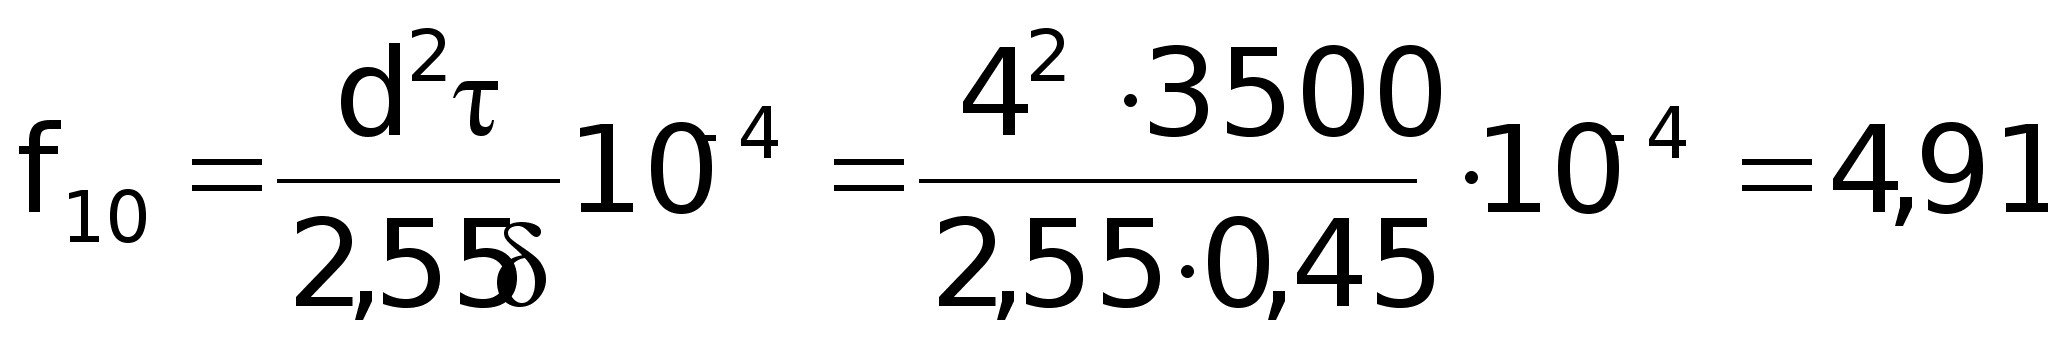 см.
Принимаем:
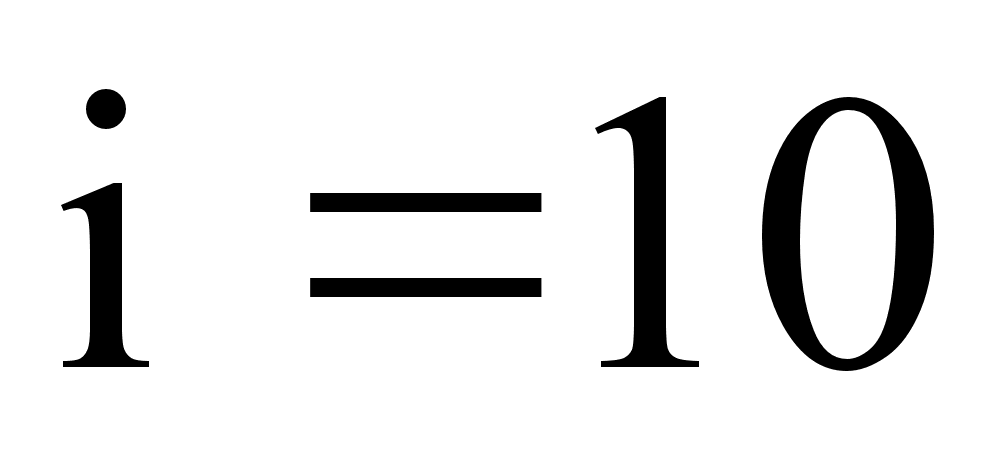 .
Длина пружины при открытом клапане:
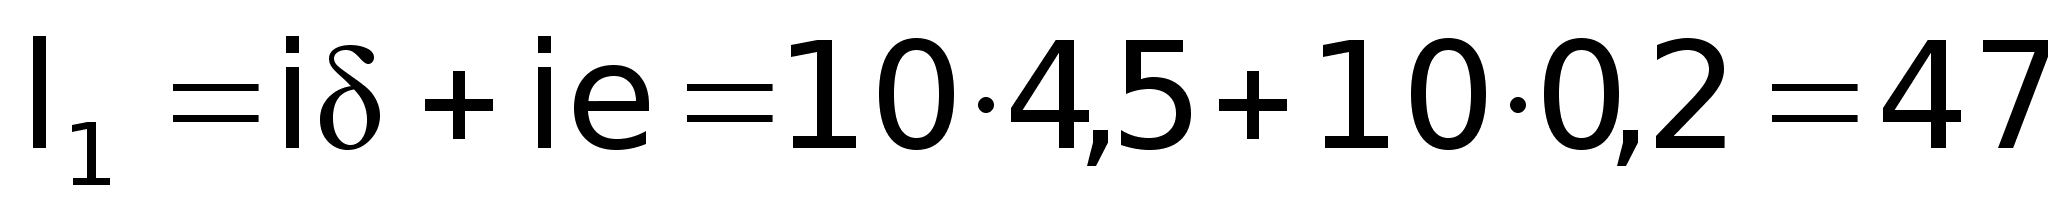 мм,
где 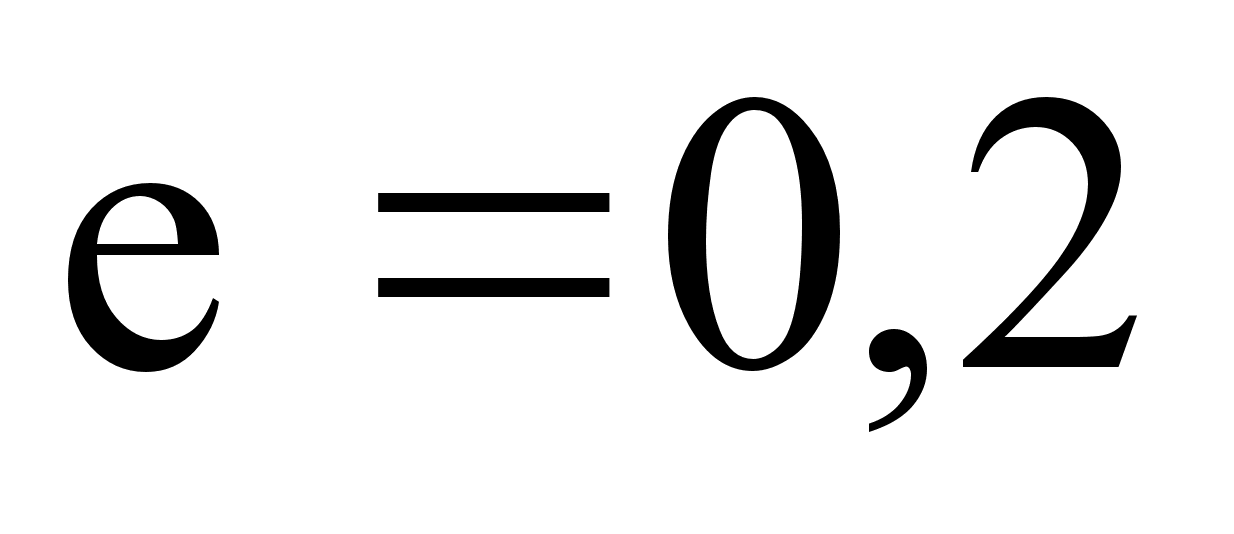 мм – минимальный
зазор между
витками.
Длина пружины при закрытом клапане:
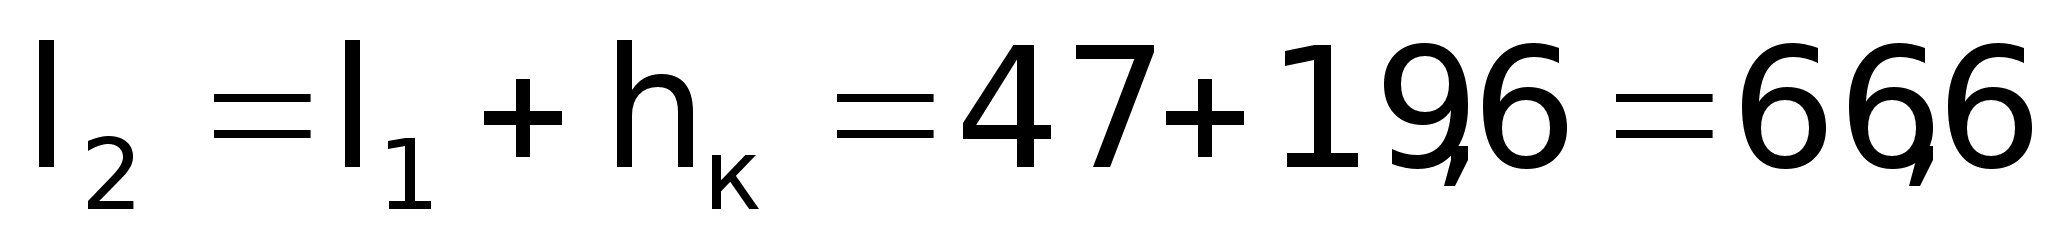 мм.
Наибольшее и наименьшее напряжения кручения:
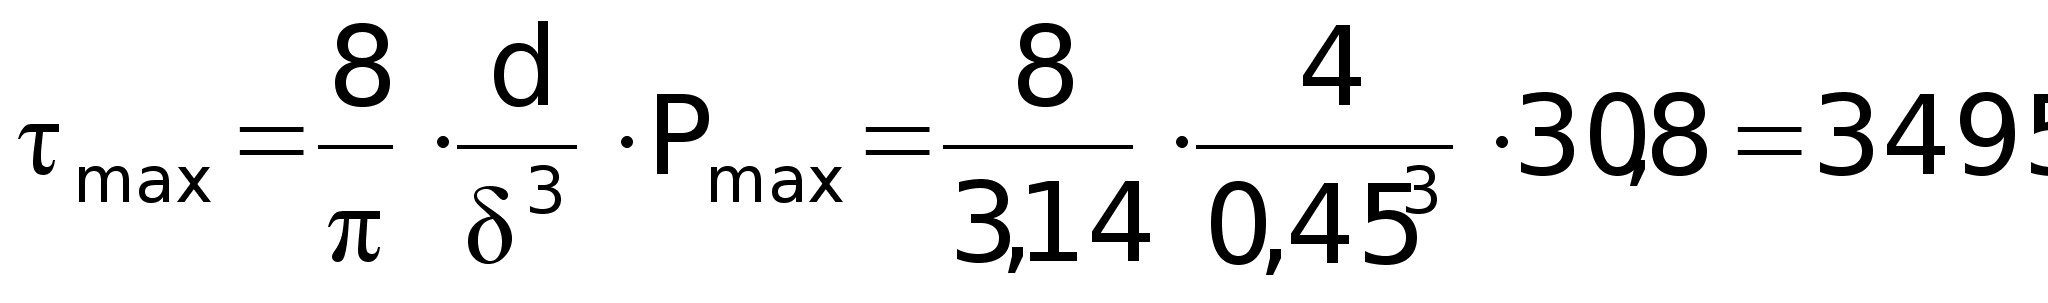 кгс/см2;
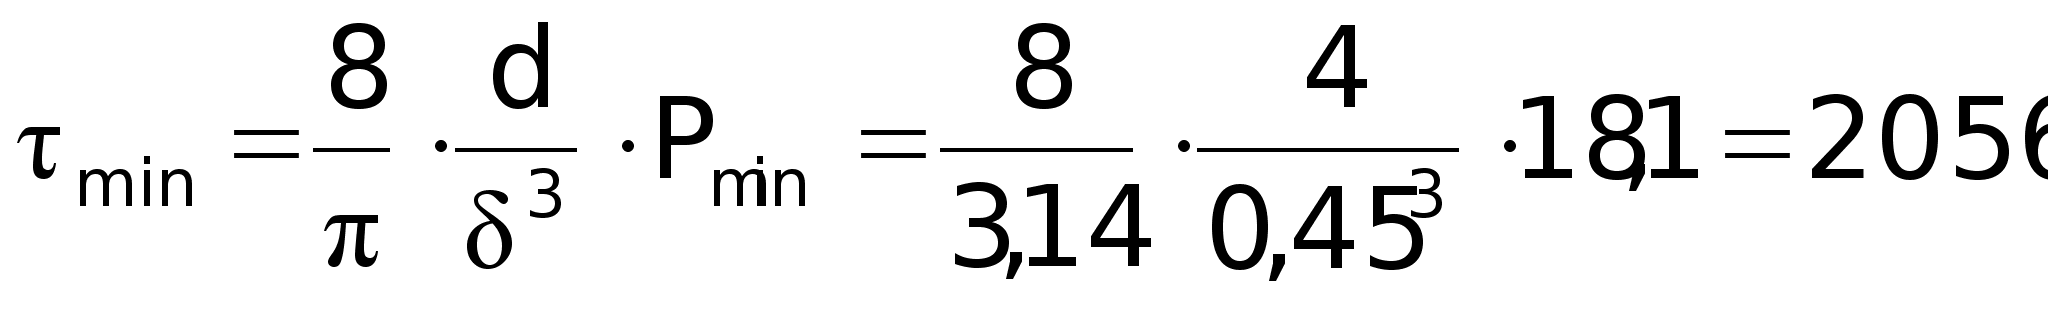 кгс/см2.
1.5. Определение основных параметров топливной аппаратуры
Топливная система судового двигателя состоит из следующих основных элементов: топливной цистерны (цистерна расходного топлива); фильтра низкого давления (грубой очистки); топливоподкачивающего насоса; топливного насоса; фильтра высокого давления (тонкой очистки); топливного клапана-форсунки; трубопровода низкого и высокого давления.
Фильтр низкого давления служит для очистки топлива от механических включений и воды. В качестве фильтрующего материала применяют металлическую сетку, войлок и бумагу. Фильтрующий пакет представляет собой набор пластин из металлической сетки или войлока, при проходе через которые топливо освобождается от механических включений.
Перед форсункой, а иногда и непосредственно в ее корпусе устанавливают фильтр тонкой очистки топлива. Он служит для предохранения сопловых отверстий форсунки от засорения механическими включениями в топливе, не задержанных фильтром грубой очистки. Фильтры тонкой очистки топлива применяют щелевого типа.
Назначение топливного насоса – подавать топливо под высоким давлением через форсунку в цилиндр дизеля. Причем подача порции топлива (дозы) за каждый рабочий цикл двигателя должна производиться в определенный период времени и в определенном количестве. Иными словами, топливный насос должен регулировать подачу топлива в зависимости от нагрузки двигателя. Топливные насосы применяют поршневого (плунжерного) типа. В современных дизелях топливо в форсунку подается только на части нагнетательного хода плунжера насоса. На остальной же части его хода топливо перепускается обратно в приемную полость насоса.
Начало подачи топлива в цилиндр двигателя происходит раньше прихода поршня в в. м. т. и определяется величиной угла опережения подачи топлива, т.е. углом поворота коленчатого вала двигателя от момента начала подачи топлива в цилиндр до в. м. т. Подача топлива в цилиндр двигателя регулируется изменением начала подачи (конец подачи остается постоянным), конца подачи (начало подачи остается постоянным) и начала и конца подачи.
Назначение форсунки (топливного клапана) – распыливать и распределять топливо, поданное топливным насосом, в воздушном заряде камеры сгорания.
Скорость истечения топлива из сопла форсунки определяется давлением нагнетания. При малой скорости движения плунжера насоса вследствие незначительной скорости истечения топлива происходит плохой распыл струи топлива, вытекающей из открытой форсунки. Поэтому для обеспечения качественного распыления впрыск топлива производиться с большими скоростями при малой продолжительности подачи.
К преимуществам открытых форсунок относится простота конструкции и невысокая стоимость изготовления. Существенным недостатком таких форсунок является подтекание топлива из сопла после его отсечки (после конца подачи насосом). Подтекание топлива способствует закоксовыванию сопловых отверстий и прекращению работы форсунки. Оно вызывается расширением топлива после отсечки и упругими деформациями топливопровода. Для устранения этого явления объем нагнетательной магистрали следует иметь минимальным и необходимо производить более полную ее разгрузку. Вследствие указанного недостатка в современных судовых дизелях открытые форсунки получили весьма ограниченное применение.
В закрытой форсунке камера сгорания цилиндра дизеля отделена от топливной магистрали высокого давления запорным органом (иглой). Управление иглой форсунки осуществляется автоматически давлением топлива или при помощи механического привода.
Преимуществом закрытой форсунки является отсутствие подтекания топлива при длинных нагнетательных трубопроводах топливной системы.
Распылитель – наиболее ответственная деталь форсунки. При небольших размерах его изготавливают заодно с соплом. Прецизионную пару игла – распылитель выполняют с диаметральным зазором 2,5–3 мк. Посадочный уплотняющий поясок между иглой и ее седлом делают как можно более узким, что обеспечивает необходимую герметичность.
Распылители бывают игольчатые, одно- и многодырчатые, штифтовые и с плоским седлом.
Количество топлива, подаваемое топливным насосом в цилиндр двигателя за один цикл его работы:
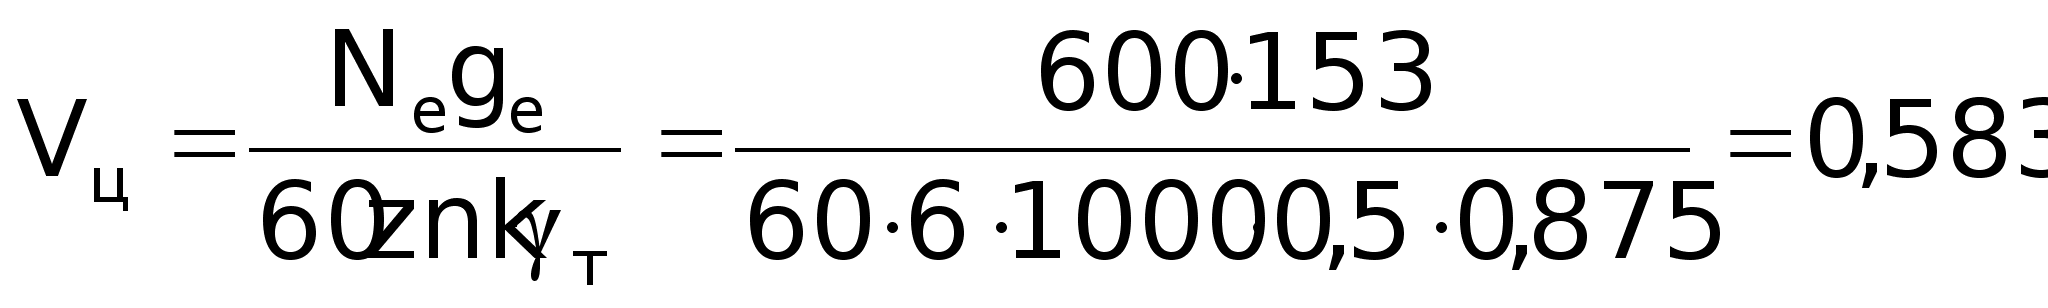 см3,
где 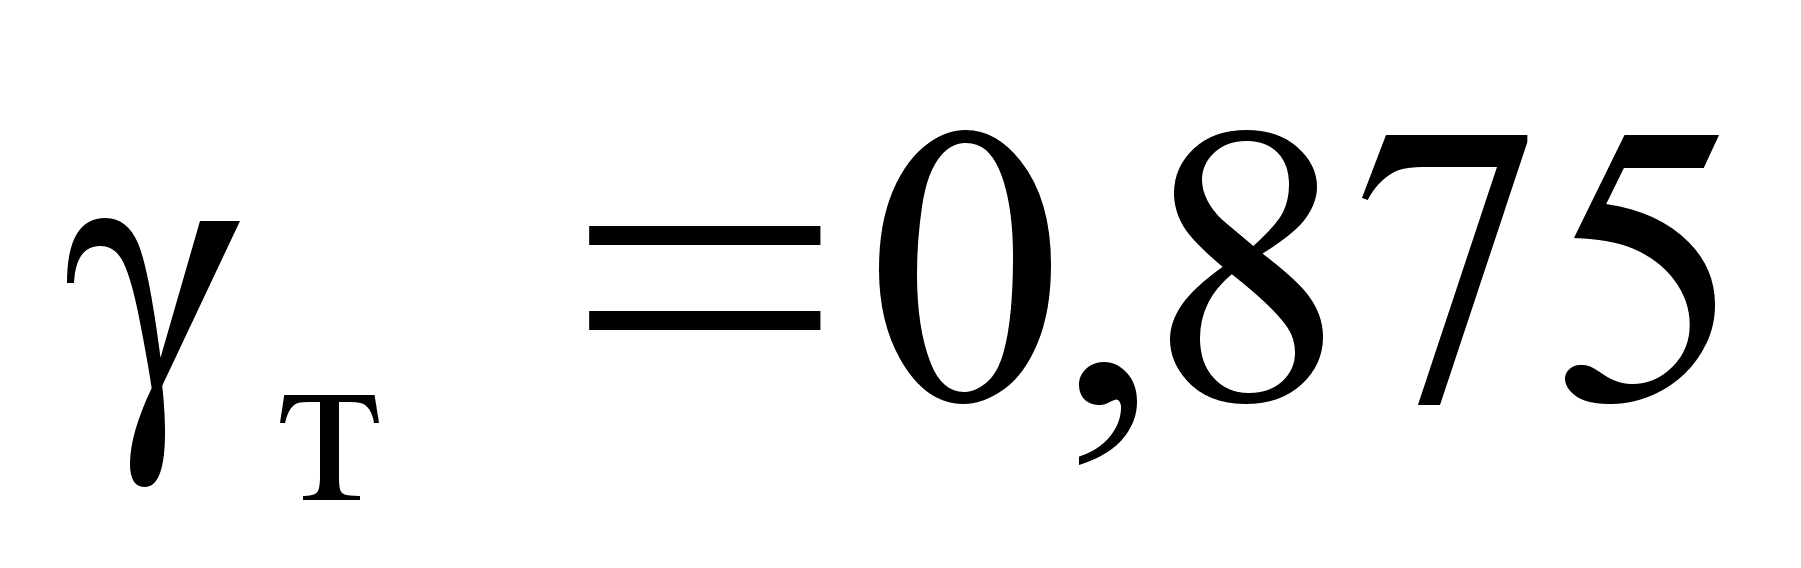 г/см3
– удельный вес
топлива;
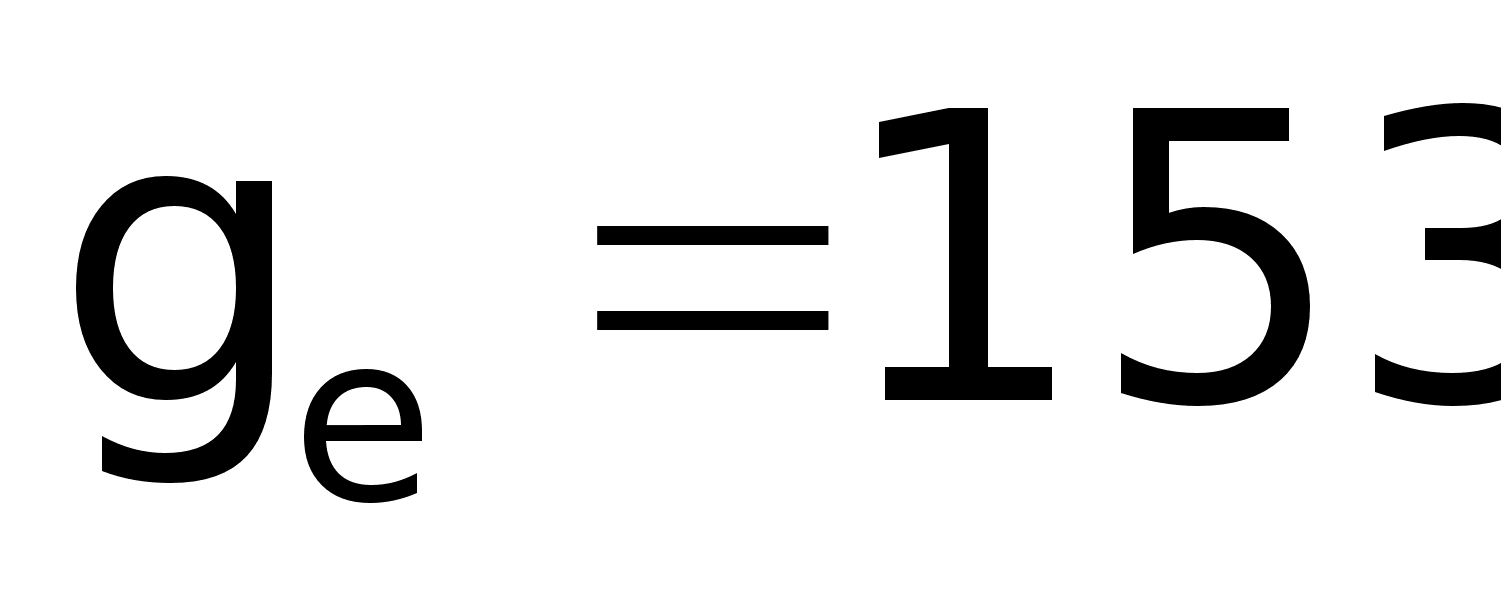 г/(э.л.с.ч)
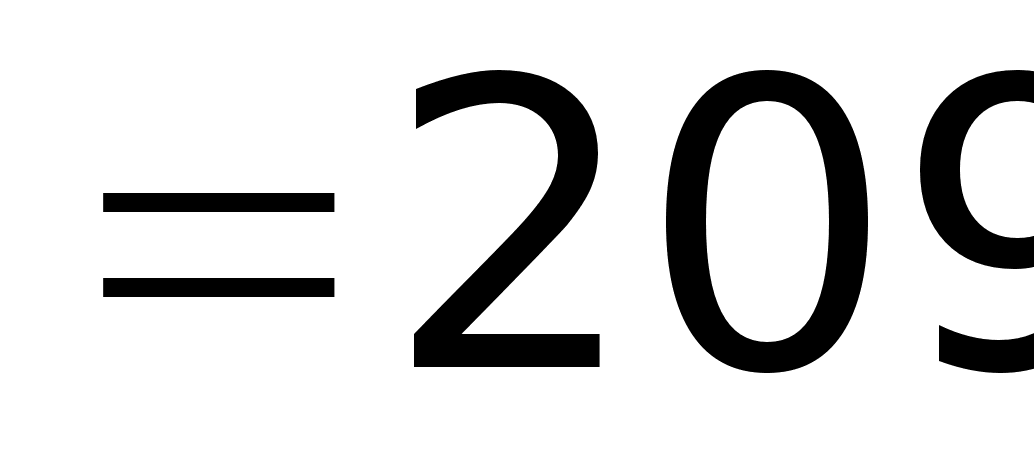 г/(кВтч)
– удельный
расход топлива;
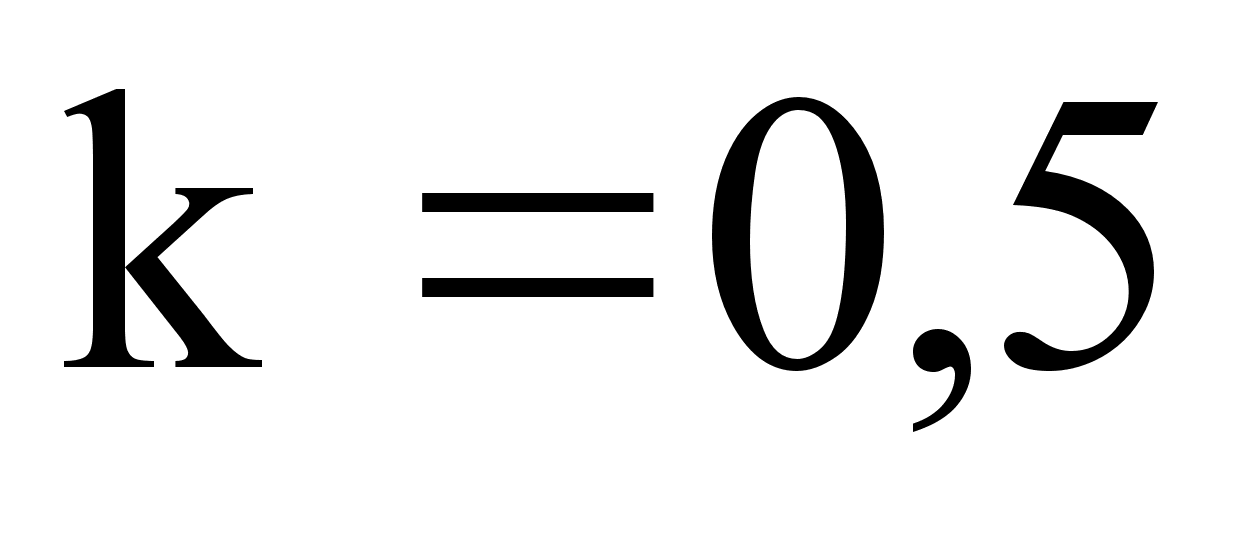 – коэффициент
тактности
дизеля;
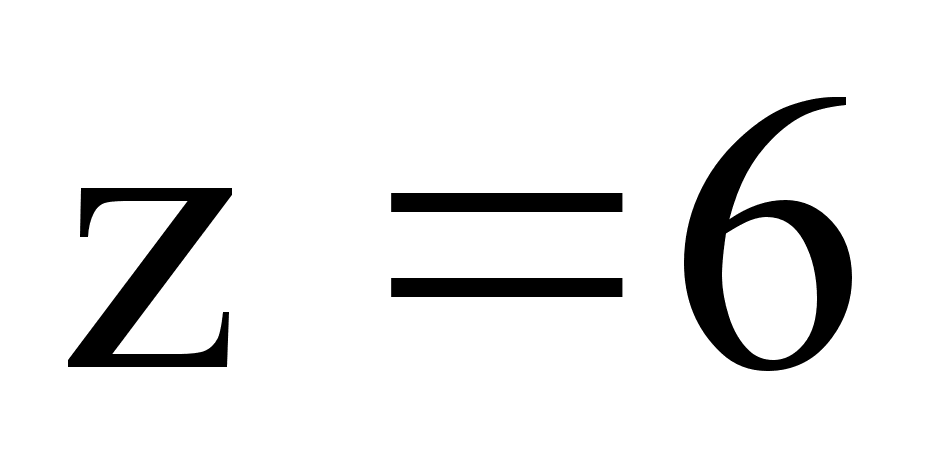 – число цилиндров;
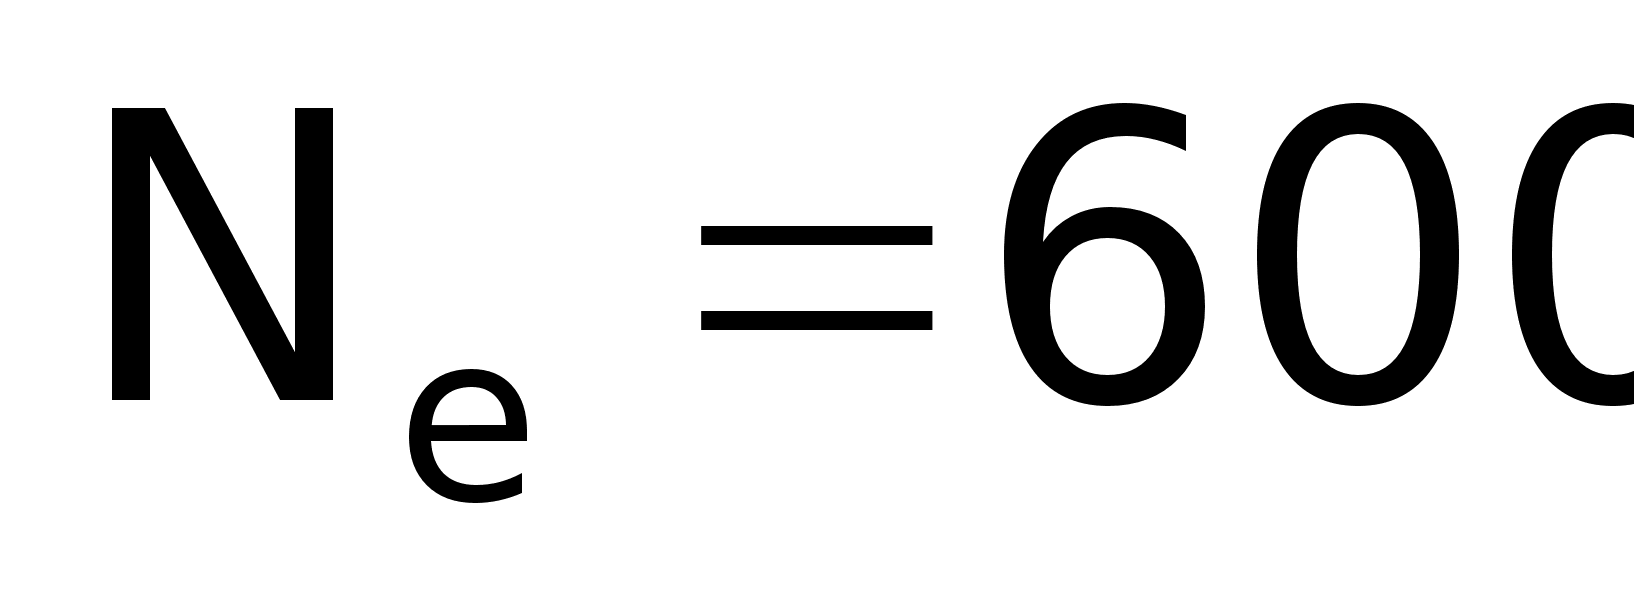 э.л.с.
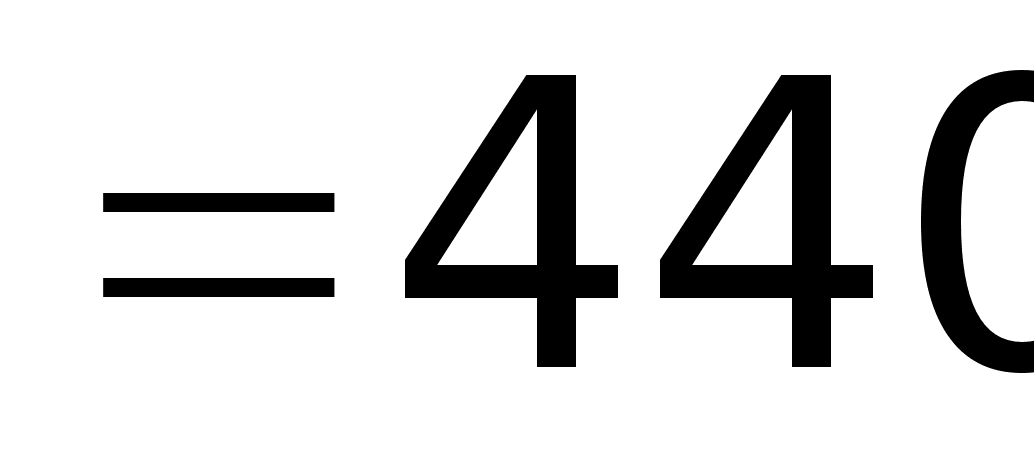 кВт – мощность
двигателя;
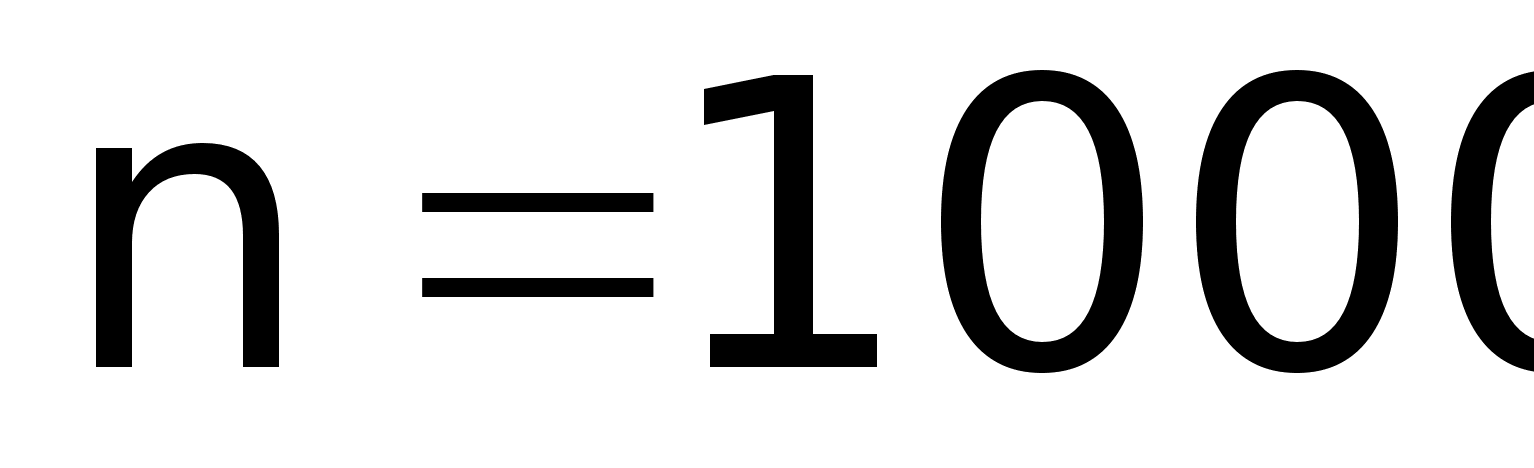 об/мин – число
оборотов вала
двигателя в
минуту.
При максимальной мощности двигателя, допускаемой на 10% выше номинальной, удельный расход топлива составляет: