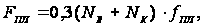Технологический проект грузового АТП на 300 автомобилей
 –
среднее число
рабочих на
посту,
=2
чел;
 –
коэффициент
использования
рабочего времени
поста,
=0,85.
Количество постов ТР для автомобилей МАЗ – 5430, КрАЗ – 257, ГАЗ – 53А вычисляется по формуле (1.35)
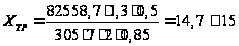 ед.
При числе постов ТР более 5…6 их специализируют по видам выполняемых работ. На данном предприятии расчетное количество постов ТР составляет 15 единиц, поэтому необходимо их распределение (в процентах) по специализации [3]:
- пост ремонта двигателя и его систем 33 %
- пост ремонта трансмиссии, тормозов, ходовой части и
рулевого управления 40 %
- пост контроля и регулировки тормозов
(при числе постов более 9) 7 %
- универсальные посты 20 %
 Итого:
100%
В процессе распределения (в процентах) постов ТР по специализации получим следующее количество постов:
- пост ремонта
двигателя и
его систем
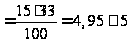 ед;
- пост ремонта трансмиссии, тормозов, ходовой части и
рулевого управления
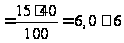 ед;
- пост контроля и регулировки тормозов
(при числе постов
более 9)
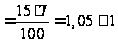 ед;
- универсальные
посты
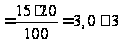 ед.
Итого: 15 ед.
1.3.6. Расчет числа постов ожидания
Посты ожидания (подпора) предназначены для размещения автомобилей, нуждающихся в ТО или ТР и обеспечения бесперебойной работы этих зон.
Посты ожидания размещаются в производственных зонах или на открытых площадках. Могут быть раздельными (для каждого вида ТО или ТР) или общими.
Количество постов ожидания определяют исходя из следующих рекомендаций:
- перед постами ЕО – исходя из 15…25% часовой пропускной способности постов (линий) ЕО;
- перед постами ТО-1 – исходя из 10…15% сменной программы;
- перед постами ТО-2 – исходя из 30…40% сменной программы;
- перед постами ТР – в количестве 20…30% от общего числа постов ТР.
Пропускную способность линии ЕО (авт./ч) определяют из отношения [3]
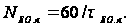 (1.36)
Пропускную способность линии ЕО (авт./ч.) вычисляем по формуле (1.36)
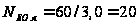 авт./ч.
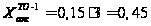 ед.
Количество постов ожидания ТО-1 =1 пост.
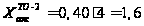 ед.
Количество постов ожидания ТО-2 =2 поста.
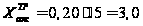 ед.
Количество постов ожидания ТР=3 поста.
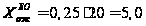 ед.
Количество постов ожидания ЕО =5 постов.
1.3.7. Определение потребности в технологическом оборудовании
При подборе оборудования пользуются «Табелем технологического оборудования и специализированного инструмента» [5,6], каталогами [7], справочниками [8,9] и т.п. Приведенная в [5] номенклатура оборудования и его количество уточняются и корректируются с учетом принятых методов организации работ, числа постов, режима работы зон, участков и т.д.
Количество основного оборудования (станочное, демонтажно-монтажное и т.д.) определяют по трудоемкости работ и фонду рабочего времени оборудования или по степени его использования и производительности.
В первом случае число единиц основного оборудования определяют по формуле [3]
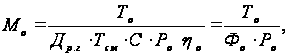 (1.37)
где
 –
годовой объем
работ данного
вида, чел.-ч;
 –
годовой фонд
времени оборудования,
ч;
 –
число рабочих,
одновременно
работающих
на данном виде
оборудования,
чел;
 –
коэффициент
использования
оборудования
по времени,
=
0,75…0,90.
По степени использования и производительности определяют число моечных установок [3]
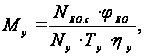 (1.38)
где
 –
число автомобилей,
подлежащих
мойке за сутки,
шт;
 –
коэффициент,
учитывающий
неравномерность
поступления
автомобилей
на мойку,
=1,2…1,3;
 –
производительность
моечной установки,
авт./ч;
 –
продолжительность
работы установки
в сутки, ч;
 –
коэффициент
использования
рабочего времени
установки,
=0,85…0,90.
Наиболее подходящее для агрегатного цеха технологическое оборудование приведено в таблице 1.14.
Таблица 1.14 - Технологическое оборудование
| Наименование | Модель |
Размер (ДЧШЧВ), м |
| 1 | 2 | 3 |
| 1. Слесарный верстак | ВС – 1400 | 1,4Ч0,8Ч1,0 |
| 2. Слесарные тиски | СТ – 400 | 0,4Ч0,2Ч0,25 |
| 3. Универсальный прибор для проверки поршня с шатуном | У – 500 | 0,67Ч0,50Ч1,1 |
| 4. Станок для шлифования фасок клапанов | ШС – 256 | 0,67Ч0,51Ч1,2 |
| 5. Пресс с ручным приводом | ОКС – 761 | 0,65Ч0,50Ч1,6 |
| 6. Настольно – сверлильный станок | С – 228 | 0,65Ч0,50Ч1,5 |
| 7. Секционный стеллаж | Р – 520 | 1,4Ч0,45Ч2,0 |
| 8. Стол для контроля и сортировки деталей | Р – 902 | 2,0Ч0,8Ч1,0 |
| 9. Тельфер | МН Н4-10 | 0,25Ч0,25Ч0,3 |
| 10. Универсальные центры для проверки валов | Р – 304 | 1,5Ч0,6Ч1,1 |
| 11. Ларь для обтирочных материалов | ЛР – 6 – 25 | 1,0Ч0,5Ч0,6 |
| 12. Шкаф для приборов | ШР – 25 | 1,2Ч0,6Ч1,8 |
| 13. Поверочная плита | П – 750 | 1,0Ч0,75Ч1,0 |
| 14. Стенд для ремонта двигателей | 2650 | 1,3Ч0,84Ч1,7 |
| 15. Стенд для ремонта двигателей | 2473 | 1,0Ч0,68Ч1,6 |
| 16. Стенд для ремонта рулевых механизмов и карданных валов | Р – 215 | 0,93Ч0,6Ч1,05 |
| 17. Гидравлический пресс | 2135 – 1М | 1,0Ч0,7Ч1,80 |
| 18. Стенд для ремонта коробок передач | Р – 201 | 0,6Ч0,54Ч1,3 |
| 19. Стенд для ремонта редукторов задних мостов | 3022 | 0,83Ч0,7Ч1,35 |
| 20. Стенд для ремонта передних и задних мостов | 2450 | 1,84Ч0,76Ч1,4 |
| 21. Стенд для заточки инструментов | ЗА64 | 0,8Ч0,52Ч1,0 |
| 1 | 2 | 3 |
| 22. Вертикально – сверлильный станок | 2А125 | 1,15Ч1,12Ч1,8 |
| 23. Инструментальный шкаф для станочника | ШС – 12 | 0,5Ч0,5Ч1,5 |
| 24. Ванна для мойки мелких деталей | 2031 | 1,5Ч0,7Ч0,7 |
| 25. Установка для механизированной мойки деталей | 196 – М | 1,87Ч1,65Ч1,7 |
| 26. Подвесная кран - балка | ГОСТ 7860 – 67 | 6,87Ч0,42Ч0,35 |
1.3.8. Расчет уровня механизации производственных процессов ТО и ТР
Общий уровень механизации труда в АТП определяют из отношения [3]
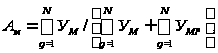 (1.39)
где
 – количество
участков (зон)
в АТП;
 –
общий уровень
механизации
труда на g-том
участке, %;
 –
общий уровень
механизировано-ручного
труда на g-том
участке, %.
Слагаемые
 и
 определяют
по формулам
[3]:
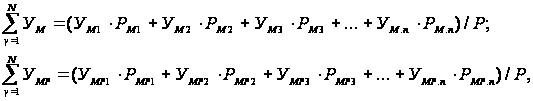 (1.40)
где УМ1, УМ2, УМ3,…, УМ.n- уровень механизированного труда на 1-ом, 2-ом, …n-ом участках предприятия, %;
УМР1, УМР2, УМР3,…, УМР.n- уровень механизировано-ручного труда на 1-ом, 2-ом, …n-ом участках, %;
РМ1, РМ2, РМ3,…, РМ.n- число рабочих на участках, выполняющих работу механизированным способом, чел;
РМР1, РМР2, РМР3,…, РМР.n- число рабочих на участках, выполняющих работу механизировано-ручным способом, чел;
Р – общее число рабочих на участках (в зонах), чел.
В свою очередь значения УМ и УМР по отдельным участкам (зонам) АТП определяют по формулам [3]:
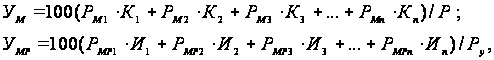 (1.41)
где РМ1, РМ2, РМ3,…, РМ.n – число рабочих на участке, выполняющих работу механизированным способом, чел;
К1, К2, К3,…, Кn – коэффициент механизации оборудования;
РМР1, РМР2, РМР3,…, РМР.n- число рабочих на участках, выполняющих работу ручным механизированным способом, чел;
И1, И2, И3,…, Иn – коэффициенты простейшей механизации;
Ру – общее число рабочих на участке (в зоне), чел.
Степень механизации работ в АТП определяют по формуле [3]
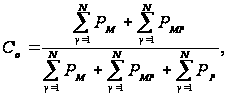 (1.42)
где
 ,
 ,
 - общее число
рабочих в АТП,
выполняющих
работу механизированным,
ручным механизированным
инструментом
и вручную, чел.
В качестве примера рассчитаем показатели уровня механизации агрегатного отделения:
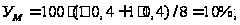
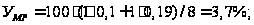
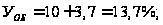
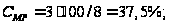
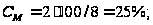
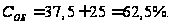
1.4 Расчет площадей помещений АТП
1.4.1 Расчет площадей зон ТО, диагностики и ТР
Площади зон ТО, Д и ТР рассчитывают двумя способами [3]:
- по числу постов и площади, занимаемой автомобилем (применяют на стадии предварительных расчетов и выбора объемно-планировочного решения);
- графическим способом (на стадии планировочного решения зон).
В первом случае площадь зоны ТО, Д и ТР определяют по формуле [3]
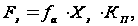 (1.43)
где
 –
площадь, занимаемая
автомобилем
в плане, м2;
 –
число постов
в зоне;
 –
коэффициент
плотности
расстановки
постов,
=6…7
– при одностороннем
расположении
постов;
=4…5
– при двухсторонней
расстановке
постов и поточном
методе работ.
Окончательно площадь зоны определяется по результатам разработки планировочного решения.
Площадь зоны ЕО, ТО-1, ТО-2, ТР вычисляем по формуле (1.43)
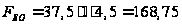 мІ;
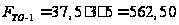 мІ;
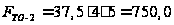 мІ;
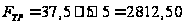 мІ;
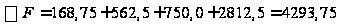 мІ.
1.4.2 Расчет площадей производственных участков
Площади участков (цехов) рассчитывают по площади помещения, занимаемой оборудованием, и коэффициенту плотности его расстановки [3]
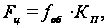 (1.44)
где
 –
суммарная
площадь горизонтальной
проекции по
габаритным
размерам
оборудования,
м2;
–
коэффициент
плотности
расстановки
оборудования.
Площадь
устанавливается,
как сумма площадей,
занимаемая
всем оборудованием,
размещенным
в данном цехе.
Коэффициент
плотности
расстановки
оборудования
принимают
в зависимости
от вида цеха
по справочно-нормативной
литературе
в следующих
пределах [3]:
- слесарно-механический, медницко-радиаторный, ремонта
аккумуляторов, ремонта оборудования, приборов системы
питания, обойный, краскоприготовительный 3…4
- агрегатный, шиномонтажный, ремонта оборудования
и инструмента 3,5…4,5
- сварочный, жестяницкий, арматурный 4…5
- кузнечно-рессорный, деревообрабатывающий 4,5…5,5
Если в помещении цеха предусмотрено размещение автомобиля, площадь участка (цеха) определяют по формуле [3]
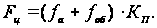 (1.45)
Площадь агрегатного участка определяем по формуле (1.44)
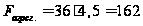 м2.
Площадь слесарно – механического участка определяем по формуле (1.45)
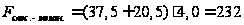 м2.
Площади остальных участков рассчитываются аналогично по формуле (1.44) и приведены в таблице 1.15.
Таблица 1.15 – Площадь производственных участков
| Вид участка | Площадь занимаемая оборудованием, м2 | Коэффициент плотности расстановки оборудования | Площадь производственного участка, м2 |
| Агрегатный | 36,0 | 4,5 | 162 |
| Слесарно – механический | 20,5 | 4,0 | 232 |
| Электротехнический | 36,0 | 4,0 | 144 |
| Аккумуляторный | |||
| Рем.приб.системы питания | |||
| Шиномонтажный | 17,14 | 4,5 | 77 |
| Вулканизационный | |||
| Кузнечно-рессорный | 27,6 | 5,0 | 138 |
| Сварочный | |||
| Медницкий | 13,5 | 4,0 | 54 |
| Жестяницкий | |||
| Арматурный | 15,0 | 4,0 | 60 |
| Обойный | |||
| ИТОГО | 870 |
По результатам расчетов принимаем решение объединить цеха: электротехнический, аккумуляторный и цех ремонта приборов системы питания; шиномонтажный и вулканизационный; кузнечно-рессорный и сварочный; медницкий и жестяницкий; арматурный и обойный.
1.4.3 Расчет площадей складских помещений
Площадь складских помещений определяется тремя различными способами [1,3]:
- по удельной площади, приходящейся на 10 единиц подвижного состава;
- по величине хранимого запаса материала (деталей, узлов);
- по величине удельной площади, приходящейся на 1млн.км пробега.
Рассчитаем площадь склада по первому способу с использованием выражения [1]
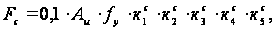 (1.46)
где
 –
списочное число
автомобилей,
300ед;
 –
удельная площадь
склада в расчете
на 10 единиц
подвижного
состава (ОНТП);
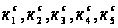 - коэффициенты
корректирования
площади в
зависимости:
от среднесуточного
пробега; численности
технологически
совместимого
подвижного
состава; его
типа; высоты
складирования
и категории
условий эксплуатации
(ОНТП).
Площадь складских помещений рассчитываем по формуле (1.46)
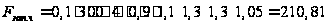 мІ;
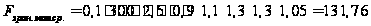 мІ;
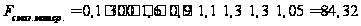 мІ;
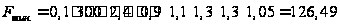 мІ.
Суммарная площадь всех складских помещений АТП равна
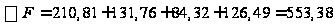 мІ.
1.4.4 Расчет площади зоны хранения (стоянки) автомобилей
Площадь зоны хранения подвижного состава АТП определяют по формуле [3]
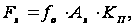 (1.47)
где
 –
площадь автомобиля
в плане по его
габаритным
размерам [3],
м2;
 –
число автомобиле-мест
хранения;
 –
коэффициент
плотности
расстановки
мест хранения,
=2,5…3,0.
Число автомобиле-мест хранения [3]
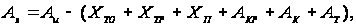 (1.48)
где
 ,
 –
число постов
ТО и ТР, шт;
 –
общее число
постов ожидания
(подпора), шт;
 ,
 ,
 –
среднее число
автомобилей,
находящихся
в КР, командировках
и постоянно
работающих
в третью смену,
шт.
Число автомобиле – мест хранения вычисляем по формуле (1.48)
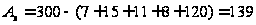 мІ.
Площадь зоны хранения подвижного состава АТП рассчитываем по формуле (1.47)
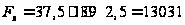 мІ.
1.4.5 Расчет площадей вспомогательных помещений
Площади административных помещений определяют из следующих положений:
рабочие комнаты отделов [3]
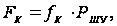 (1.49)
где
 – удельная
площадь, приходящаяся
на одного работающего
в помещении,
=4м2/чел;
 –
штатная численность
управленческого
аппарата, чел.
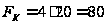 мІ.
площадь кабинетов [3]
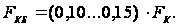 (1.50)
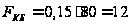 мІ.
площадь помещения для получения и приема путевых листов [3]