ТО и ремонт газобаллонного оборудования
После регулировки проверяют герметичность закрытия и ход клапана. Герметичность определяют на слух или по пузырькам воздуха, выходящим из шланга, один конец которого соединен со штуцером системы холостого хода на редукторе, а другой опущен в сосуд с водой на глубину не более 3 мм.
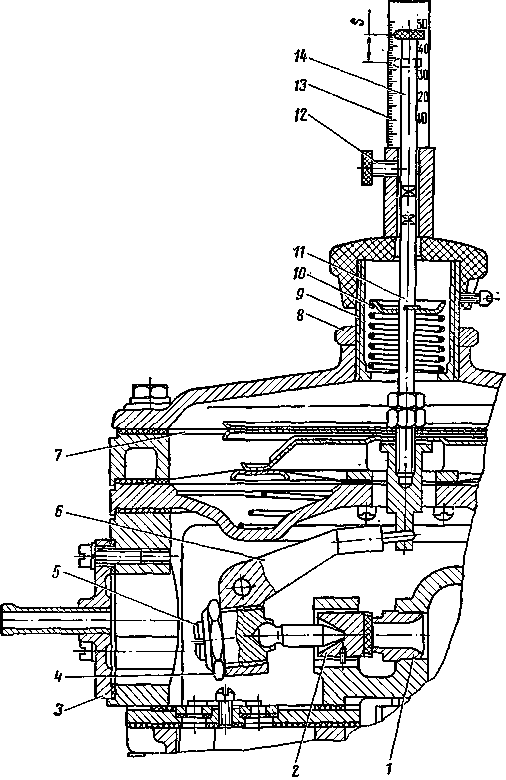
Рис. 4. Приспособление для замера хода клапана второй ступени редуктора МКЗ-НАМИ:
1 — седло, 2 — клапан, 3 — крышка люка, 4, 8 — контргайки, 5 — регулировочный винт, 6 — рычаг. 7 — мембрана второй ступени, 9 — регулировочный стакан, /0 — пружина, 11 — шток, 12 — стопорный винт, 13 — линейка, 14 — движок линейки
Величину хода клапана определяют по перемещению штока редуктора. Для этой проверки выпускают воздух из редуктора и нажатием на шток до отказа замеряют его ход приспособлением с мерной линейкой (см. рис. 4). Нормальная величина открытия клапана второй ступени обеспечивается при ходе штока 11 не менее 8 мм.
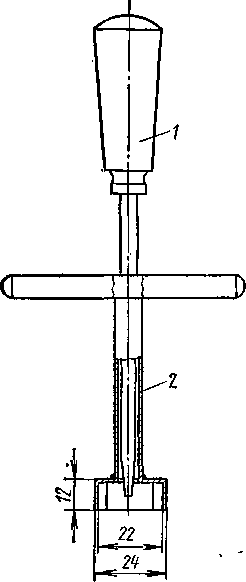
Рис. 5. Инструмент для-регулировки клапана второй ступени редуктора:
1 — отвертка, 2 — специальный торцовый ключ
Герметичность разгрузочного и экономайзерного устройств проверяют при отсутствии давления воздуха в системе питания. Для этого от всасывающего трубопровода снимают шланг, соединяющий его с редуктором, и через него отсасывают воздух в устройствах до создания разрежения не менее 266 Па. Разгрузочное и экономайзерное устройства считаются герметичными, если величина разрежения в них сохраняется в интервале 5 мин.
Давление во второй ступени редуктора регулируют регулировочным стаканом 9 (см. рис. 4), а контроль давления ведут по водяному пьезометру, который подсоединяют через тройник в систему холостого хода. При отвертывании стакана давление в камере второй ступени уменьшается, при ввертывании — увеличивается. Регулировку выполняют во время работы двигателя на холостом ходу с частотой вращения коленчатого вала 500— 600 об/мин. Правильно отрегулированный редуктор на этом режиме работы двигателя создает избыточное давление ео второй ступени 70—80 Па.
В газовом смесителе СГ-250 систему холостого хода регулируют двумя винтами, регулирующими подачу газа, и упорным винтом, ограничивающим закрытие дроссельных заслонок. Винтами подачи газа регулируют две камеры одновременно: при отвертывании горючая смесь обогащается, а при завертывании — обедняется.
Предварительную регулировку проводят на неработающем двигателе отвертыванием верхнего винта подачи газа на три оборота, а нижнего — на пол-оборота. Затем на работающем и полностью прогретом двигателе выполняют окончательную регулировку. Для этого при открытой крышке патрубка ввода газа в смеситель верхним винтом устанавливают такую общую подачу газа в систему холостого хода, при которой частота вращения коленчатого вала двигателя составляет 1300— 1400 об/мин.
После этого крышку патрубка закрывают и упорным винтом устанавливают наименьшее открытие дроссельных заслонок, при котором двигатель будет работать устойчиво. Затем начинают обеднять смесь, завертывая нижний винт подачи газа до тех пор, пока двигатель не начнет работать с явными перебоями, после чего вывертывают винт на 1/16 оборота.
Регулировку системы холостого хода в газовом смесителе СГ-250 можно совместить с контролем содержания окиси углерода в отработавших газах. Порядок замера окиси углерода в этом случае будет соответствовать последовательности выполнения работ по определению токсичности отработавших газов.
Уменьшить содержание СО в отработавших газах при регулировке до допустимой величины можно ввертыванием упорного винта дроссельных заслонок и нижнего винта подачи газа в систему холостого хода.
Правильность регулировки системы холостого хода проверяют изменением режима работы двигателя. При резком открытии дроссельных заслонок двигатель должен плавно и быстро увеличивать частоту вращения коленчатого вала до максимальной. При резком закрытии дроссельных заслонок двигатель должен снижать частоту вращения коленчатого вала до 400—500 об/мин и работать устойчиво.
Электрические контрольно-измерительные приборы газового оборудования — указатель уровня газа в баллоне и манометр первой ступени редуктора проверяют как в комплекте (датчик и указатель), так и раздельно. Раздельную проверку датчика и указателя проводят для определения неисправности одной из сборочных единиц (узлов).
Указанные проверки могут быть выполнены на приборах Э-204-531 и др., которые серийно выпускаются нашей промышленностью и служат для проверки автомобильных контрольно-измерительных приборов.
Установку угла опережения зажигания у двигателей, работающих на газообразном топливе, проводят так же, как и у двигателей, работающих на бензине. Однако регулировка угла опережения зажигания у газовых двигателей газобаллонных автомобилей в связи с высоким октановым числом топлива не может быть проведена по детонации при разгоне автомобиля, поэтому ее проводят при испытаниях автомобиля на стенде с беговыми барабанами по максимальной мощности двигателя.
Проверка герметичности системы питания
Одной из самых ответственных операций, выполняемых при техническом обслуживании газобаллонных автомобилей, является проверка внешней и внутренней герметичности системы питания. Наиболее распространенным методом проверки внешней герметичности системы, находящейся под избыточным давлением,
Таблица 1. Содержание соли в 1 л пенообразующего раствора в зависимости от температуры
| Температура, °С | Количество соли г/л | |
| NaCl | CaCl2 | |
|
0 ч - 5 - 5 чч - 10 - 10 чч - 15 - 15 чч - 20 - 20 чч - 25 - 25 чч - 30 - 30 чч - 35 |
83 160 222 290 - - - |
100 170 220 263 303 329 366 |
является обмазывание соединений пенообразующим раствором (водный раствор хозяйственного мыла или лакричного корня). При отрицательных температурах добавляется соль — хлористый натрий NaCl или хлористый кальций СаС12.
Количественное содержание хлористого натрия или кальция в водном растворе зависит от температуры окружающего воздуха, при которой проводят проверку герметичности (табл. 1).
Соединения или участки системы, подлежащие проверке, очищают от грязи и обмазывают с помощью кисти пенообразующим раствором. Проверяемые соединения осматривают дважды — непосредственно при обмазывании данного соединения и после обмазывания. В местах расположения мельчайших неплотностей появляются мелкие пузырьки, скопления которых могут быть обнаружены лишь при повторном осмотре. Во время обмазывания соединений и швов пенообразующим раствором особое внимание обращают на соединения, расположенные в труднодоступных для осмотра местах.
Для определения утечки газа из баллона iироко используют электрические газоанализаторы типа ПГФ-2М1-ИЗГ. При пользовании газоанализатором пробу воздуха отбирают из зоны соединения и ручным насосом по шлангу подают в измерительную камеру. После засасывания пробы нажимают кнопку включения питания измерительного моста и снимают показания стрелочного прибора.
При работе с этим прибором следует учитывать, что он не позволяет точно указать место утечки, так как возможно подсасывание газа из других, близко расположенных соединений. Во время проверки автомобиль располагают на открытом воздухе в защищенном от ветра месте.
При обслуживании газобаллонного автомобиля в производственном помещении герметичность газовой системы проверяют сжатым негорючим и нетоксичным газом под давлением 1,6 МПа (воздух, азот или углекислый газ). Сжатые газы используют из баллонов -высокого давления, а сжатый воздух можно подавать от компрессора, обеспечивающего необходимое давление. Проверку проводят при закрытых расходных вентилях газового баллона автомобиля и при отсутствии газа в системе.
При проверке герметичности системы питания от баллона высокого давления (рис. 6) сжатый инертный газ из баллона 1 подается в редуктор 3, где давление его снижается до 1,6 МПа. Из .редуктора газ через штуцер 6 поступает в систему питания авто--мобиля. После заполнения системы газом вентиль 4 установки закрывают и проверяют герметичность по бразцовому манометру 5.
Падение давления указывает на негерметичность газовой системы автомобиля.
Места утечек определяют пенообразующим раствором. После устранения утечек проверку герметичности повторяют. Газовая система считается герметичной, если падение давления за 15 мин не превышает 0,01—0,15 МПа.
Внутреннюю герметичность проверяют у расходных и магистрального вентилей. Пропуск газа в систему питания через эти вен-
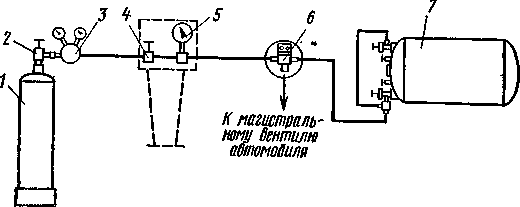
Рис. 6. Схема установки для проверки герметичности системы питания газобаллонного автомобиля: 1 — баллон со сжатым инертным газом. 2 — вентиль баллона, 3 — редуктор, 4 — вентиль установки, 5 — образцовый манометр, 6 — штуцер, 7 — баллон для сжиженного газа
тили, когда они находятся в закрытом положении, контролируют по показанию манометра 16 редуктора (см. рис. 1). Обнаружить утечки газа из расходных вентилей в магистраль можно и через специальный штуцер на баллоне автомобиля. Для этого отвертывают заглушку штуцера и обмазывают его пенной эмульсией или берут пробу воздуха прибором ПГФ-2М1-ИЗГ.
4. РЕМОНТ СИСТЕМЫ ПИТАНИЯ ДВИГАТЕЛЕЙ С ГАЗОБАЛЛОННЫМИ УСТАНОВКАМИ
Ремонт—процесс восстановления и поддержания работоспособности автомобиля путем устранения отказов и неисправностей, возникающих в работе или выявленных при техническом обслуживании. Ремонтные работы выполняют по потребности, т. е. после появления отказа или неисправности, или по плану — через определенный пробег или время работы автомобиля (предупредительный ремонт).
Предупредительный ремонт рекомендуется применять для автобусов, автомобилей-такси, автомобилей скорой медицинской помощи, пожарных и других автомобилей, к которым предъявляются повышенные требования безопасности движения и безотказности в работе.
Положением о техническом обслуживании и ремонте подвижного состава автомобильного транспорта предусматриваются два вида ремонта: капитальный (КР), производимый на специализированных ремонтных предприятиях, и текущий (ТР), выполняемый в автотранспортных предприятиях или станциях технического обслуживания.
Ремонт включает контрольно-диагностические, разборочные, сборочные, регулировочные, слесарные, медницкие, кузнечные, сварочные, жестяницкие, обойные, электротехнические, шиноремонтные, малярные и другие работы. Ремонт может выполняться по отдельным агрегатам и сборочным единицам (узлам), а также по автомобилю в целом.
Капитальный ремонт предназначен для восстановления работоспособности автомобилей и агрегатов и обеспечения пробега до следующего капитального ремонта (или списания) не менее 80% от нормы для новых автомобилей и агрегатов. Капитальный ремонт агрегата предусматривает его полную разборку, дефектовку (контроль и сортировку деталей по годности), восстановление и замену изношенных деталей, сборку, регулировку, и испытание.
Списание или восстановление агрегата при достижении его базовой (корпусной) деталью предельного состояния осуществляется в соответствии с едиными техническим условиями на сдачу в капитальный ремонт и выдачу из капитального ремонта автомобилей, их агрегатов и сборочных единиц (узлов).
Агрегат направляют в капитальный ремонт, если базовые и основные детали нуждаются в ремонте, требующем полной разборки агрегата; работоспособность агрегата не может
быть восстановлена или ее восстановление при текущем ремонте экономически нецелесообразно.
Полнокомплектный автомобиль за срок его службы подвергается, как правило, одному капитальному ремонту, не считая капитального ремонта агрегатов и сборочных единиц( узлов) до и после капитального ремонта автомобиля.
Текущий ремонт предназначен для устранения отказов и неисправностей и способствует выполнению установленных норм пробега до капитального ремонта при минимальных простоях. Он должен обеспечить безотказную работу отремонтированных агрегатов и сборочных единиц (узлов) в течение пробега, не меньшего, чем пробег до очередного ТО-2.
Текущий ремонт выполняют проведением разборочных, слесарных, сварочных и других работ с заменой: у агрегата — отдельных деталей (кроме базовых), достигших предельно допустимого износа, у автомобилей — отдельных агрегатов и сборочных единиц (узлов), требующих текущего или капитального ремонта.
Методы ремонта. Ремонт автомобилей может проводиться индивидуальным или агрегатным методом. При индивидуальном методе снятые агрегаты после их ремонта устанавливают на тот же автомобиль, при этом время простоя автомобиля в ремонте увеличивается на период времени, необходимого для ремонта его агрегатов. Этот метод ремонта применяют при отсутствии оборотного фонда агрегатов, разнотипном составе парка, небольших размерах автотранспортного предприятия и отдаленности его от ремонтного предприятия.
Сущность агрегатного метода ремонта состоит в том, что неисправные или требующие капитального ремонта агрегаты и сборочные единицы (узлы) заменяют исправными.
Агрегатный метод позволяет сократить время простоя автомобиля в ремонте, повысить производительность парка и снизить себестоимость транспортной работы. Поэтому, как правило, текущий ремонт выполняют агрегатным методом.
Восстановление и комплектовка деталей
Ремонт изношенных сопряженных деталей автомобиля можно осуществлять восстановлением начальной посадки изменением размеров деталей или восстановлением размеров деталей до их начального (номинального) значения (рис. 7).
При первом способе используют детали ремонтных размеров, больших или меньших номинального. При втором способе на изношенную поверхность детали наносят слой металла, а затем обрабатывают поверхность под номинальный размер. Нанесение слоя металла возможно наплавкой, гальваническими покрытиями и металлизацией асплавленным металлом.
На авторемонтных предприятиях применяют наплавку: под флюсом, в среде защитных газов, вибродуговую и плазменно-дуговую. Из гальванических покрытий наиболее распространены хромирование и осталивание деталей, а также дуговая металлизация.
К способам нанесения металла на изношенную поверхность относится также заливка подшипников скольжения антифрикционными сплавами (баббитом, свинцовистой бронзой).
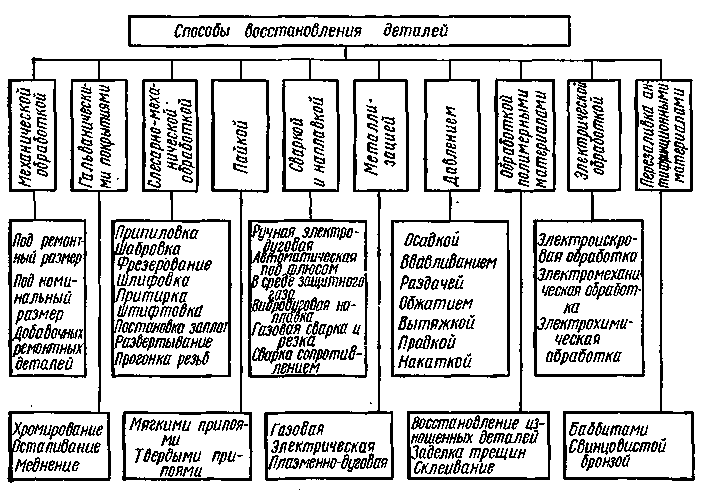
Рис. 7. Классификация способов восстановления деталей автомобиля
Восстановление начальных размеров и посадки некоторых деталей возможно раздачей, осадкой и обжатием.
Для устранения механических, повреждений деталей автомобилей применяют различные виды сварки, пайки, давления, металлизации и слесарной обработки. Коррозионные повреждения устраняют механическим или слесарно-механическим способом (шлифованием, зачисткой и др.). В целях предупреждения коррозии детали оперения, кабину, раму и другие красят, а на детали арматуры кузовов и кабин наносят гальванические покрытия.
Работоспособность и долговечность автомобиля в большой мере зависят от зазоров в сопряжениях. Сборка сопряжений с зазором менее минимально допустимого приводит к нарушению масляной пленки, в результате чего происходит повышенный нагрев трущихся деталей и задиры их рабочих поверхностей.
Сборка с зазорами сверх допустимых приводит к выдавливанию смазки, увеличению динамической нагрузки и износу рабочих поверхностей деталей. Следовательно, зазор между сопряженными деталями выдерживают в полном соответствии с техническими условиями на контроль-сортировку и ремонт деталей.
При ремонте автомобилей в процессе сборки используют детали с номинальными размерами, с ремонтными размерами и с допустимым износом. Поэтому для обеспечения точности сборки необходимо предварительное комплектование, т. е. подбор сопрягаемых деталей по размерам, а некоторых (поршней в двигателе) и по массе. В ряде случаев комплектование сопровождается слесарно-пригоночными операциями, носящими характер частичной сборки.
На крупных авторемонтных предприятиях применяют селективный подбор сопрягаемых деталей. При этом способе комплектования разбивают поле допусков сопрягаемых деталей на несколько равных частей и подбирают детали в пределах одинаковой группы.
Технология ремонта топливной аппаратуры
Совокупность ремонтных операций, выполняемых в определенной последовательности, представляет собой технологию ремонта. В зависимости от объема и условий выполнения ремонта технология может быть различной. Так, капитальный ремонт топливной аппаратуры автомобилей выполняют на специализированных авторемонтных заводах в централизованном порядке. При этом применяется маршрутная технология восстановления приборов, предусматривающая поточный метод производства. Эта технология предполагает высокое оснащение ремонтного процесса современными техническими средствами, которые свойственны крупносерийному производству.
Капитальный ремонт топливной аппаратуры целесообразен в том случае, если затраты на него не превышают себестоимости производства новых приборов. Это условие выполнимо для системы питания дизельных двигателей. Для карбюраторных двигателей, имеющих сравнительно простое конструктивное исполнение приборов системы питания, капитальный ремонт топливной аппаратуры не предусматривается.
В условиях автотранспортного предприятия ремонт топливной аппаратуры выполняют в объеме текущего ремонта. Он включает три этапа: снятие неисправных приборов и деталей с автомобилей на рабочих постах; проверку, восстановление и регулировку приборов в ремонтных цехах или участках; установку на автомобиль снятых и отремонтированных приборов.
Общая схема технологии ремонта топливной аппаратуры автомобилей в автотранспортных предприятиях представлена на рис. 8.
Приемка приборов в ремонт. Перед снятием и отправкой в ремонт неисправные приборы системы питания очищают от грязи, а масло, воду и топливо из внутренних полостей сливают. Приборы снабжают необходимой технической документацией (нарядом на ремонт и др.) и в полном комплекте подготавливают к сдаче в ремонт. Комплектность приборов устанавливают по технической документации и наружным осмотром, затем определяют состояние прибора, оформляя соответствующий акт, где отмечают срок службы до ремонта, состояние базовых деталей и наличие неисправностей.
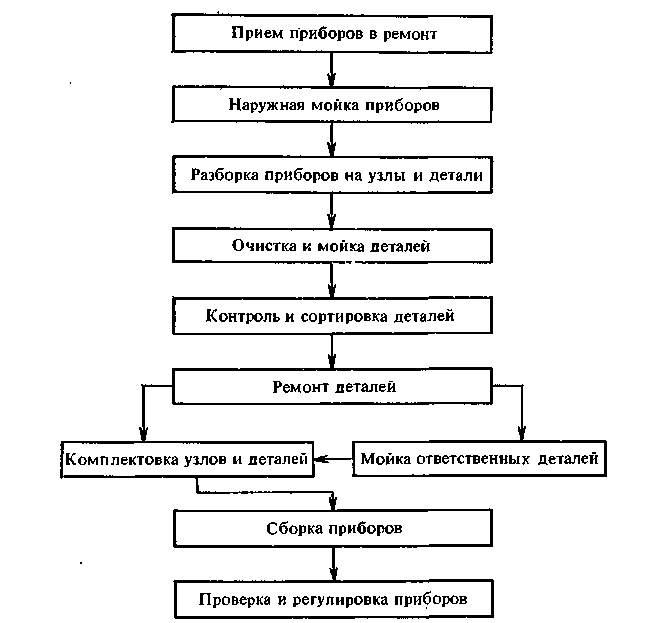
Рис. 8. Схема технологического процесса ремонта топливной аппаратуры
Наружная мойка приборов является обязательной перед разборкой и ремонтом. Ее выполняют различными способами, наиболее простым является мойка с помощью насосных установок.
Для мойки топливной аппаратуры на автомобиле применяют также пароводоструйные очистители. Например, очиститель ОМ-3360 представляет малогабаритную установку для мойки из шланга. Она может работать на пароводяной смеси, холодной или горячей воде, а также на моющих растворах. В качестве моющих растворов рекомендуется применять синтетическое моющее средство «Аэрол». Это сильнопенящееся и нетоксичное средство со специфическим запахом применяется в концентрации 2—3 г/л раствора.
Применение каустической соды в качестве моющего средства следует избегать, так как она опасна для здоровья и вызывает коррозию деталей из цветных металлов.
Качество мойки считается удовлетворительным, если с поверхности приборов системы питания удалены грязь, пыль, отложения и подтеки масла.
Разборка приборов на сборочные единицы (узлы) и детали. Приборы системы питания снимают с двигателя в определенной последовательности. С двигателя вначале снимают топливопроводы высокого и низкого давления и сливные трубопроводы от форсунок и насоса высокого давления. Все топливопроводы укладывают в специальный ящик, чтобы сохранить их конфигурацию. Затем снимают насос высокого давления, вынимая текстолитовую соединительную шайбу с муфты опережения впрыска, и фильтры тонкой и грубой очистки топлива.
Приборы системы питания карбюраторного двигателя снимают примерно в такой же последовательности, начиная с демонтажа подводящих и отводящих топливопроводов и кончая самими приборами.
Снятые с двигателя приборы направляют в цех для ремонта, где их моют в ванне с керосином или в моечной машине, очищают волосяными щетками, продувают сжатым воздухом и разбирают. Для разборки приборов применяют стенды, приспособления и специальный инструмент. После разборки отдельные детали приборов вновь моют в ванне с керосином, очищают от отложений и нагара, продувают сжатым воздухом или вытирают чистыми салфетками, контролируют и сортируют по техническому состоянию.
Контроль и сортировку деталей выполняют с целью определения степени износа и пригодности детали к ремонту или эксплуатации. Детали сортируют на годные к эксплуатации, не подлежащие ремонту и требующие ремонта. Рассортированные детали в зависимости от их состояния отправляют в утиль, на комплектовку или в ремонт.
Комплектовка деталей — это подбор комплекта деталей для одной сборочной единицы (узла) в целом. Например, нагнетательные секции насоса высокого давления можно скомплектовать по паре плунжер — гильза.
Ремонт деталей приборов системы питания в АТП сводится к работам по их восстановлению, не требующим сложного оборудования. К ним относятся притирка рабочих поверхностей клапанов и их седел, запорных игл и распылителей форсунок, плунжерных пар, замена потерявших упругость пружин, восстановление целости трубопроводов, резьб, заделка трещин в корпусах, поплавках и др.
При наличии специального оборудования и приспособлений выполняют более сложные ремонтные работы: осталивание или хромирование изношенных поверхностей кулачков, толкателей, поршней насосов.
Шейки кулачкового вала ремонтируют вибродуговой наплавкой с последующим шлифованием и доведением до необходимого размера.
После ремонта детали приборов системы питания очищают от следов механической обработки, комплектуют по техническим условиям и собирают. Собранные приборы прирабатывают, регулируют и испытывают на стендах, затем устанавливают и регулируют на автомобилях.
Ремонт газового редуктора МКЗ-НАМИ
Редуктор МКЗ-НАМИ ремонтируют при возникновении неисправностей, для устранения которых требуется снятие его с автомобиля. К таким неисправностям относятся негерметичность клапана первой ступени, разбухание мембраны, негерметичность вакуумных полостей разгрузочного и экономайзерного устройств, отказ в работе клапана или мембраны второй ступени, срыв резьбы в корпусе редуктора и др. Снятый редуктор моют и в зависимости от характера неисправностей полностью или частично разбирают.
При разборке первой ступени (рис. 2) придерживаются последовательности: ослабляют гайки 13, вывертывают болт 14, пружины высокого давления и вынимают пружину 12, отвертывают гайки и снимают нижнюю крышку 11 редуктора. Разъединив шток мембраны первой ступени с рычажком 5, снимают мембрану 8, вывертывают ось 10 рычажка и вынимают рычажок вместе с клапаном 7. Отвернув две гайки, снимают фильтр 2 вместе с седлом 1 клапана.
При разборке второй ступени редуктора (рис. 3) отвертывают гайки и снимают дозирующе-экономайзерное устройство. Затем извлекают клапан 14. Для этого снимают фланец трубки холостого хода, вывертывают ось 9 рычажка мембраны и снимают рычажок 12 со штока.
Мембрану снимают в такой последовательности: ослабляют стопорный винт и отвертывают колпак 1 седла пружины, вынимают из штока -шплинт 7, снимают упорную шайбу 2 и пружину 3. Затем ослабляют контргайку 4 и вывертывают седло 5 пружины, отвертывают болты, снимают верхнюю крышку 6 редуктора и мембрану 8 в сборе.
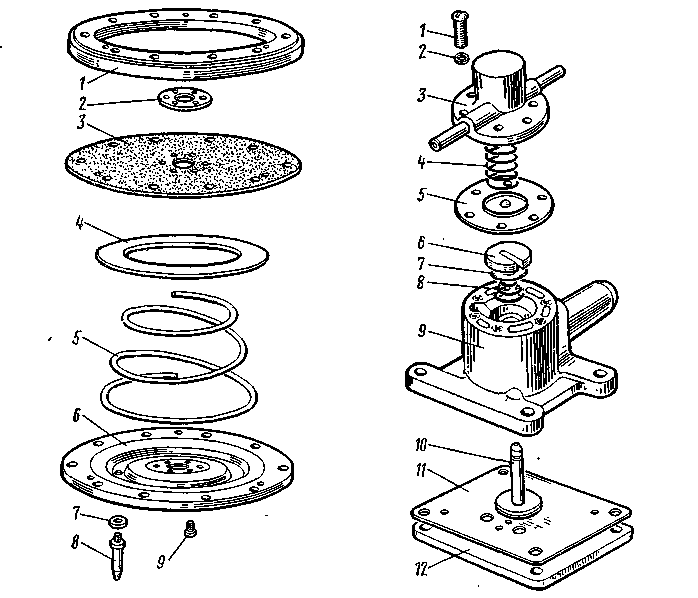
Разгрузочное устройство извлекают после разборки второй ступени. Для этого достаточно отвернуть на 2—3 оборота гайку сальника в корпусе редуктора. Разборка разгрузочного устройства не представляет особых сложностей. Детали устройства с учетом последовательности разборки приведены на рис. 9.
Дозирующе-зкономайзерное устройство разбирают в такой последовательности: отвертывают винты и снимают пластину 12
|
|
|
Рис. 9. Детали разгрузочного устройства: 1 — корпус, 2 — фланец, 3 — мембрана, 4, 7 — шайбы, 5 — пружина, 6 — крышка, 8 — штуцер, 9 — винт клапана |
Рис. 10. Детали дозирующе-эковомайзерного устройства: 1 — винт, 2, 7 — шайбы, 3 — крышка, 4 — пружина экоио- майзера, 5 — мембрана, 6 — замочная шайба, 8 — пружина, 9 — корпус, 10 — клапан экономайзера, 11 — прокладка, 12 — пластина |
(рис. 10) с дозирующими шайбами, снимают крышку 3, извлекают пружину 4 экономайзера и мембрану 5, снимают со штока клапана замочную шайбу 6, вынимают клапан 10 экономайзера и пружину 8 клапана. Снятые детали моют, дефектуют и ремонтируют.
Основными неисправностями корпуса редуктора, которые подлежат устранению, являются повреждение резьбы отверстий и прилегающих плоскостей. Резьбовые отверстия восстанавливают нарезанием резьбы большего размера или постановкой втулок. При ремонте резьбовых отверстий способом увеличения размера резьбы соответственно новому размеру изготовляют шпильки, резьбовые штуцера и т. п.
Повреждения плоскостей прилегания (риски, забоины) устраняют шабрением поверхностей. При обломе ушек под оси рычажков, связывающих клапан и мембрану в первой и второй ступенях, а также при появлении трещин корпус редуктора бракуют.
Негерметичность пары клапан — седло в первой и второй ступенях редуктора устраняют обработкой поверхностей седел и ремонтом клапанов. Повреждения рабочих кромок седел удаляют зачисткой или подрезкой их торца. В клапанах переворачивают или заменяют поврежденные детали вставки. При заедании клапанов зачищают трущиеся поверхности клапанов, а также оси вращения рычажка.
Негерметичкость вакуумных полостей разгрузочного и эконо-майзерного устройств является следствием нарушения целостности или повреждения прилегающих поверхностей. Такие повреждения устраняют шабрением, а поврежденные мембраны заменяют. Мембраны изготовляют по чертежам или образцам из прорезиненной маслобензостойкой ткани толщиной 0,35 мм.
После ремонта редуктор собирают в обратной последовательности. При этом проверяют все подвижные соединения, которые должны перемещаться легко без заеданий. При установке мембран обращают внимание на правильное расположение отверстий для болтов и стержня штока. При прижатии мембран не должно образовываться складок и загибов.
В процессе сборки первой ступени редуктора при необходимости регулируют положение рычажка 5 (см. рис. 2) винтом 3 и контргайкой 4 до момента, когда плечо рычажка 5 займет горизонтальное положение при полностью закрытом клапане.
После сборки газовый редуктор испытывают на стенде (рис. 11). Стенд позволяет произвести проверки и регулировки I и II ступеней редуктора, разгрузочного и экономайзерного устройств. Для проведения работ редуктор 1 закрепляют на стенде посредством пневматического приспособления. Проверка работоспособности систем редуктора осуществляется сжатым воздухом с давлением 1,6 МПа и разрежением до 665 Па, создаваемым диаф-рагменной камерой. Входящее давление воздуха и давление в I ступени редуктора контролируются манометрами 2 и 3. Для замера разрежения во время испытаний используют вакуумметр 4 и пьезометр 5.
В I ступени регулируют величину давления газа, проверяют быстроту наполнения камеры и герметичность соединений. Во II ступени регулируют ход клапана, его герметичность и момент открытия.
Отремонтированные зкономайзерные устройства проверяют на герметичность. При проверке создают разрежение под мембранами не менее 265 Па. Падение вакуума в течение 3 мин не допускается. Кроме того, в экономайзерном устройстве проверяют момент открытия клапана, а в разгрузочном — минимальное разрежение, нейтрализующее усилие конической пружины.
Клапан экономайзера должен открываться при разрежении под
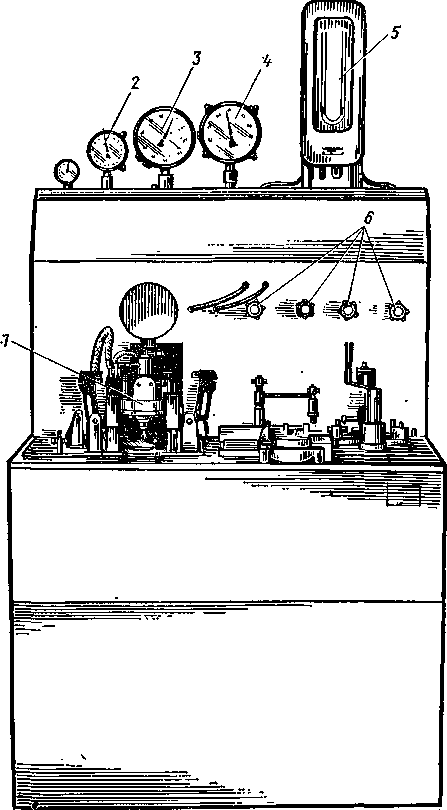
Рис. 11. Стенд для испытания газового редуктора:
1 — газовый редуктор, 2—манометр высокого давления, 3 —
манометр низкого давления, 4 — вакууметр, 5 — пьезометр.6 — вентили управления
мембраной 165+15 Па. Разрежение, нейтрализующее усилие конической пружины разгрузочного устройства, должно составлять 105—135 Па. При несоответствии устройств заданным параметрам пружины тарируют на специальном приборе . Длину пружины замеряют по шкале, нанесенной на стержне. Причем при установке втулки без пружины риска должна совпадать с нулевой отметкой шкалы.
При определении длины пружины в свободном состоянии на стержень прибора надевают только пружину. При замере длины пружины под нагрузкой на втулку надевают тарировочный груз. Полученные при замере данные сравнивают с параметрами пружины (табл. 2) и в случае несоответствия их