ТО и ТР автомобилей
4.1.1. Методы организации технологического процесса ТО автомобилей.
В практике работы АТП применяются два метода организации технологического процесса ТО автомобилей: на универсальных и специализированных постах.
При обслуживании на универсальных постах весь объем работы данного вида ТО выполняется на одном посту, кроме операций по уборке и мойке автомобиля, которые при любой организации процесса обслуживания выполняются на отдельных постах. При таком методе организации обслуживания применяют преимущественно тупиковые параллельно расположенные посты. Въезд автомобиля на пост осуществляется передним ходом, а съезд с поста – задним ходом. Универсальные проездные посты обычно применяют только для ТО автомобильных поездов и производства уборочно-моечных работ.
На каждом универсальном посту возможно выполнение различного объема работ, что позволяет одновременно обслуживать разнотипные автомобили и выполнять сопутствующий текущий ремонт. В этом заключается основное преимущество данного метода обслуживания. Основными недостатками тупикового расположения постов являются потери времени и загрязнения воздуха отработавшими газами в процессе маневрирования автомобиля при его установке на пост и съезде с поста.
При организации труда методом специализированных бригад посты поточных линий специализируются по видам работ, а при агрегатно-участковой организации труда – по агрегатам и системам автомобиля.
Перемещение автомобилей по постам линии, как правило, осуществляется при помощи конвейера периодического действия со скоростью 10-15 м/мин. ТО-1 автомобилей-тягачей производится в сцепке с прицепами и полуприцепами на поточных линиях на проездных универсальных постах, здесь же производится ТО-2 автопоездов. На многих АТП автомобили-тягачи проходят ТО-2 отдельно на поточных линиях при универсальных постах, а прицепы – в самостоятельной зоне с проездными постами.
Одним из возможных вариантов организации ТО автомобилей на специализированных постах является так называемый операционно-постовой метод, когда, объем работ ТО-2 также распределяется между несколькими специализированными постами, но посты тупиковые и обычно специализируются по агрегатам, например: 1-й пост – передний и задний мост и тормозная система; 2-й пост – коробка передач, сцепление, карданная передача, редуктор; 3-й пост – двигатель. При этом автомобили обслуживаются на независимых друг от друга постах, когда они обычно устанавливаются своим ходом.
Организация обслуживания по этому методу позволяет специализировать посты, оборудование постов и рабочих Однако необходимость перестановки автомобилей с поста на пост вызывает потери времени и загазованность помещений. Для устранения этих недостатков на некоторых АТП по постам перемещаются не автомобили, а рабочие. При этом на каждом посту выполняется весь объем работ по ТО автомобиля и они являются универсальными, а рабочие специализируются по агрегатам и системам автомобиля. [3]
4.1.2. Выбор метода организации технологического процесса ТО автомобилей.
Организация технологического процесса ТО зависит главным образом от производственной программы (числа автомобилей), структуры парка, постоянства содержания и трудоемкости работ. Она зависит также от периода времени, отводимого на обслуживание, трудоемкости обслуживания и режима работы автомобилей на линии. Так, например, даже для крупного АТП, обслуживающего международные перевозки, из-за неопределенности времени возвращение автомобилей с линии организация ТО на потоке может оказаться нецелесообразной. Обслуживание по поточному методу обычно целесообразно при наличии на АТП большого числа однотипных автомобилей, при постоянном объеме и трудоемкости работ. При малой производственной программе, разнотипных автомобилях, различных условиях эксплуатации, различном режиме работы автомобилей, не обеспечивающем бесперебойную работу поточной линии и так далее, целесообразнее применять метод обслуживания на универсальных постах. [3]
4.1.3. Организация труда рабочих на постах ТО автомобилей.
Проектирование организации труда рабочих.
Уровень организации труда рабочих на постах технического обслуживания автомобилей оказывает значительное влияние на эффективность использования рабочего времени и качество обслуживания подвижного состава.
Организация труда должна обеспечивать: максимальную производительность труда рабочих; высокое качество выполнения работ; равную загрузку каждого рабочего; максимальную пропускную способность постов и линий; удобное выполнение всех операций каждым исполнителем без взаимных помех; равное время простоя автомобиля на каждом посту линии.
Организация труда рабочих на постах ТО зависит от программы работ, принятого метода организации труда и технологического процесса производства. Проекты организации труда разрабатывают научно-исследовательские организации и автотранспортные предприятия и организации.
Система оплаты и стимулирование труда оказывает большое влияние на все показатели работы производства. Она выбирается и утверждается на АТП. При этом анализируются применяемые системы и опыт работы передовых предприятий. Сдельная система оплаты стимулирует увеличение потребности в ремонте, создание очереди автомобилей в ожидании ремонта, а это противоречит задачам и специфике производства.
Поэтому чаще применяется повременно-премиальная система оплаты труда с контролем и стимулированием выполнения норм выработки каждым рабочим.
Операционно-технологические карты содержат перечень и норму времени операций обслуживания. Этот перечень составляется в определенной технологической последовательности (контрольно-осмотровые операции, контрольные, крепежные и регулировочные работы и так далее) или последовательно по агрегатам автомобиля (двигатель, сцепление, коробка передач и так далее). На основе операционно-технологической карты перечень и трудоемкость всех операций распределяются между всеми рабочими на универсальном посту.
При распределении работ по постам линии добиваются наилучшей технологической последовательности выполнения работ и наибольшей специализации и механизации постов. Содержание и трудоемкость работ между рабочими распределяются так, чтобы загрузка их была наиболее равномерной, число переходов для выполнения работ сверху и снизу автомобиля минимальным, чтобы часть работ можно было выполнять одновременно двум рабочим, потери рабочего времени были минимальными и рабочие не мешали друг другу в производственном процессе. Разница между временем выполнения работ на посту различными рабочими должна быть минимальной. От этого зависят потери рабочего времени и продолжительность простоя автомобиля на посту, которая определяется временем выполнения работ наиболее загруженным рабочим.
Каждый рабочий знает, какие операции он должен выполнять на каждом автомобиле. Автомобили, которые по плану должны пройти обслуживание, поступают (по указанию диспетчера производства) на посты, и каждый рабочий выполняет закрепленные за ним операции. [3]
4.1.4. Организация труда на постах ТР автомобилей.
Работы по Т.Р. автомобилей выполняются на постах и в производственных отделениях.
На постах выполняются работы непосредственно на автомобиле, а в производственных отделениях ремонтируются детали, узлы и агрегаты, разборочно-сборочные, регулировочные и крепежные работы. Они составляю примерно 40-50% общего объема работ по Т.Р. автомобилей. Мелкий текущий ремонт производится при ТО-1 и ТО-2 и при оказании технической помощи автомобилям на линии. Основной объем работ выполняется в зоне текущего ремонта АТП в межсменное время и с изъятием автомобиля из эксплуатации. Чем больше ремонта производится в межсменное время, тем меньше простои автомобилей и лучше работает производство. [3]
4.1.5. Методы организации ТР автомобилей.
ТР автомобилей осуществляется двумя методами: индивидуальным и агрегатным.
При индивидуальном методе ремонта неисправные узлы, приборы, агрегаты снимаются с автомобиля, ремонтируются и устанавливаются вновь на тот же автомобиль. При этом методе ремонта агрегаты не обезличиваются, и время простоя автомобиля в ремонте определяется длительностью ремонта наиболее трудоемкого агрегата.
При отсутствии обезлички повышаются ответственность и заинтересованность водителей за сохранность автомобилей, увеличивается срок службы и снижаются затраты на ремонт агрегатов. Однако при индивидуальном методе ремонта автомобиль может продолжительное время простаивать в ремонте. Поэтому этот метод применяется, когда простой автомобиля не оказывает влияние на выполнение плана перевозок и на простой других неисправных автомобилей в ожидании освобождения поста, а также при отсутствии запасных узлов и агрегатов.
Сущность агрегатного метода ремонта заключается в замене неисправных узлов, приборов и агрегатов исправными – новыми или ранее отремонтированными и находящимися в оборотном фонде предприятия. Основным преимуществом этого метода является снижение времени простоя автомобиля в ремонте, которое определяется лишь временем, необходимым для замены узлов и агрегатов.. Снижение времени простоя в ремонте обуславливает повышение технической готовности и использования парка, а следовательно, увеличение его производительности и снижения себестоимости перевозок. Для выполнения ремонта агрегатным методом на АТП создается неснижаемый фонд оборотных узлов и агрегатов, удовлетворяющий как минимум суточную потребность предприятия. Этот фонд создается, как за счет поступления новых агрегатов, так и за счет годных агрегатов со списанных автомобилей.
Однако агрегатный метод нужно применять в случае экономической целесообразности, иначе можно не только получить необходимого технико-экономического эффекта, но и иметь неоправданные потери. Экономическая эффективность агрегатного метода Т.Р. автомобилей зависит от правильности его применения в конкретных условиях. [3]
4.1.6. Организация ремонта узлов и агрегатов, снятых с автомобилей.
Программа работ АТП по ТО и ремонту подвижного состава подразделяется на работы, выполняемые на постах и различных производственных отделениях. Эти отделения специализируются по видам работ или агрегатам и системам автомобиля. В зависимости от программы работ они иногда называются цехами, участками или отделениями.
В производственных отделениях выполняется ремонт деталей, приборов, узлов и агрегатов, снятых с автомобилей. Эти работы составляют около 50% объема работ по Т.Р. автомобилей.
Основной задачей всех этих подразделений является своевременное обеспечение зон ТО и ремонта необходимыми деталями, узлами, приборами и агрегатами. Необходимое число рабочих в каждом отделении определяется по фактической трудоемкости выполняемых работ.. При невозможности или нецелесообразности выполнения ремонта непосредственно на посту деталь, прибор, узел или агрегат снимается с автомобиля и вместе с контрольным талоном направляется в ремонт в соответствующее производственное отделение. [3]
4.1.7. Организация контроля качества ТО и ТР автомобилей.
Качество ТО и ремонта закладывается в процессе производства работ и оценивается путем непосредственного контроля и при работе автомобилей на линии. Основным объективным показателем качества работы является продолжительность безотказной работы автомобилей на линии после ТО и ремонта. Качество ТО и ремонта оказывает решающее влияние на уровень затрат и простоев автомобилей и на безопасность движения подвижного состава. Организация эффективного контроля качества Т.О. и Т.Р. автомобилей является сложной задачей обусловленной спецификой работ данного производства.
Контроль их выполнения в полном объеме требует много времени. Так, например, полный контроль качества и объема работ по ТО автомобилей занимает до 50% времени исполнителей, так как при таком контроле нужно в значительной мере повторить работу исполнителей. Кроме того, качества выполнения многих работ объективно оценивается лишь путем наблюдений в процессе их производства, а не после выполнения. Такие наблюдения особо трудоемки, и проведение их в достаточном количестве невозможно.
Контроль качества работ, выполняемых на автомобиле, осуществляется непосредственно на постах обслуживания и ремонта автомобилей, на постах и линиях диагностики и на КТП. Качество ремонта узлов и агрегатов, снятых с автомобилей, обычно контролируется непосредственно на соответствующих производственных участках. [3]
4.2. Технологический процесс работы участка по ТО и ТР
электрооборудования.
4.2.1. Т.О. генератора.
При вводе в эксплуатацию нового автомобиля необходимо проверить и в случае необходимости отрегулировать натяжение приводного ремня, а также убедиться в надежном креплении генератора к двигателю.
В дальнейшем при каждом ТО-2 проверяют натяжение ремня и крепление генератора. Кроме этих операций, при ТО-2 очищают от грязи наружные поверхности генераторных установок и проверяют крепление наконечников присоединительных проводов.
Ряд работ по ТО генератора производится через каждые 50-60 тыс.км. пробега при выполнении очередного ТО-2. С указанной периодичностью генератор снимают с автомобиля для осмотра щеток и контактных колец. На снятом с генератора щеткодержателе проверяют, свободно ли перемещаются щетки в направляющих отверстиях. Затем щетки вынимают из щеткодержателя и измеряют их высоту. Если щетка заедает в щеткодержателе, ее и стенки направляющего отверстия протирают ветошью, смоченной бензином. Если износ щетки больше нормы (обычно это 7-8 см.), ее заменяют. [2]
4.2.2. Т.О. системы пуска.
Т.О. системы пуска, производимое при каждом ТО-2, сводится к простейшим операциям. Проверяют крепление стартера к двигателю и при необходимости подтягивают болты крепления. Кроме этого, проверяют качество присоединения наконечников проводов к стартеру и аккумуляторной батарее.
Через определенный пробег автомобиля, зависящий от типа стартера, производится проверка технического состояния стартера. Например у стартера СТ 130А3 рекомендуется выполнять эти работы при каждом восьмом ТО-2, у а стартера 25.3708 – через 150 тыс.км. пробега при очередном ТО-2. Для этой цели стартер снимают с автомобиля и очищают его наружные поверхности от масла и грязи.
При проверке технического состояния стартера контролю подвергаются следующие узлы и детали: щеточно-коллекторный узел, привод стартера, реле стартера, электродвигатель стартера. [2]
4.2.3. Т.О. системы зажигания.
Т.О. системы зажигания осуществляется при каждом очередном ТО-2.
Распределитель требует наибольшего ухода, так как его трущиеся детали подвержены износам и нуждаются в систематической смазке.
Нарушение нормальной работы автоматов опережения зажигания оказывает существенное влияние на работу двигателя и расход топлива.
Распределители, работающие в контактной, контактно-транзисторной и бесконтактной системах, имеют одинаковые объемы обслуживания.
Распределитель контактной системы зажигания необходимо снять с двигателя: очистить наружную поверхность от пыли, грязи и масла; очистить внутреннюю поверхность крышки; проверить состояние контактов и угол замкнутого состояния; проверить работу автоматов опережения зажигания; смазать подшипники, фильц, ось рычажка и кулачковую втулку.
Распределитель контактно-транзисторной системы зажигания, не снимая с автомобиля, необходимо очистить от пыли, грязи и масла снаружи. Сняв крышку, очистив ее внутреннюю поверхность; протереть контакты; смазать подшипники, фильц, оси рычажка и кулачковой муфты. [2]
5 Экономическая часть
5.1 План по труду
Таблица 7 – План по труду
| № п/п | Элементы рабочего времени |
Показатели (в днях) |
| 1 | Календарный фонд | 365 |
| 2 |
Нерабочие дни, всего в т.ч. праздничные выходные |
116 12 104 |
| 3 | Номинальный фонд рабочего времени | 249 |
| 4 |
Неявки на работу, всего в т.ч. очередной отпуск дополнительный прочие уважительные неявки |
49 38 6 5 |
| 5 | Эффективный фонд рабочего времени | 200 |
Принимаем на работу одного рабочего на должность слесаря-электрика 4 разряда.
Устанавливаем одному рабочему среднечасовую тарифную ставку 19,87руб.
5.2 Планирование заработной платы электрика
Таблица 8 - Планирование заработной платы электрика
|
Вид ремонтных работ |
Трудозатраты чел-ч | Средняя тарифная ставка, руб | Тарифный фонд руб. |
Доплаты руб. |
Тарифный фонд с доплатами, руб. | Районный коэффициент, руб. | Северная надбавка, руб. | Основная заработная плата, руб. | Дополнительная заработная плата, руб. | Годовой фонд заработной платы, руб. | ||||
| Премия | Прочие | Отпуск | Выслуга лет | Прочие | Итого | |||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 | 15 |
| Текущий ремонт на электро-участке | 78 | 19,87 | 1549,86 | 464,96 | 52 | 2045,82 | 409,164 | 1022,91 | 3477,89 | 869,47 | 695,57 | 69,55 | 1634,12 | 5112,01 |
Трудозатраты рассчитаны в разделе 2.2.5, средняя тарифная ставка – в разделе 5.
Тарифный фонд заработной платы рассчитывается путем умножения трудозатрат на среднюю тарифную ставку.
Для определения премии и прочих доплат тарифный фонд умножается на 30 и 2 % соответственно.
Тарифный фонд с доплатами находится как сумма тарифного фонда, премии и прочих доплат.
Районный коэффициент и северная надбавка рассчитываются как 20 и 50 % от тарифного фонда с доплатами соответственно. Таким образом, основная заработная плата состоит из тарифного фонда с доплатами, районного коэффициента и северной надбавки.
Отпуск и выслуга лет электрику рассчитываются как 25 % от основной заработной платы, прочие – 2 % от основной заработной платы.
Годовой фонд заработной платы состоит из основной и дополнительной заработной платы.
5.3 Расчет отчислений на социальные нужды
Установленный законодательством норматив на социальные нужды составляет 26,2 %.
ЕСН = ПФз/пл * 0,262 (5.1)
где ПФз/пл – полный годовой фонд заработной платы
ЕСН = 5112,01 * 0,262 = 1339,34 руб.
5.4 Затраты на запасные части и материалы
Затраты на запасные части и материалы принимаем из положения ТО и ТР.
Таблица 9 - Расчет суммы затрат на запасные части и материалы
| Наименование механизмов | Пройдено 1000км | Нормы затрат на 1000км в руб | Сумма в руб | ||
| Запачасти | Материалы | Итого | |||
| 1 | 2 | 3 | 4 | 5 | 6 |
| Легковые | 100,784 | 36 | 41 | 77 | 7760,37 |
| Грузовые | 130,480 | 312,6 | 46,8 | 359,4 | 46894,51 |
| Итого | 231,264 | 54654,88 | |||
5.5 Перечень выбранного оборудования
Таблица № 10 - Перечень выбранного оборудования
| Наименование оборудования | Тип, марка | Кол-во | Стоимость в руб. | Площадь, м2 | Мощность, кВт | ||
| Оптовая цена | Балансовая цена | Общая балансовая цена | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 |
| Ванна для мойки деталей в керосине | 2031 | 1 | - | - | - | 0,34 | - |
| Стенд для проверки приборов электрооборудования | 2214 (АСО) | 1 | 31500 | 34650 | 34650 | 0,74 | 0,8 |
| Прибор для проверки контрольно-измерительных приборов | Э-204 (АСО) пере-ност-ной | 1 | 42000 | 46200 | 46200 | 0,63 | - |
| Настольно-сверлильный станок | - | 1 | 8200 | 9020 | 9020 | 0,21 | 0,5 |
| Электрозаточной станок | - | 1 | 1500 | 1650 | 1650 | 0,18 | 0,25 |
| Зарядное устройство | УЗ-С-6/12-6,3-УХЛ 3,1 | 1 | 3000 | 3300 | 3300 | 0,6 | 0,135 |
| Верстак электрика | 2280 | 1 | - | - | - | 2,2 | - |
| Стеллаж самодельный | - | 1 | - | - | - | 1,1 | - |
| Шкаф для аккумуляторов | - | 1 | - | - | - | 1,05 | - |
| Вентилятор электрический | - | 1 | 9000 | 9900 | 9900 | - | - |
| Набор инструментов | - | 1 | 500 | 550 | 550 | - | - |
Тип и марка оборудования заполняется из потребности с технологией, количество – из расчета подбора оборудования. Оптовая цена берется по данным предприятия. Балансовая цена рассчитывается из оптовой цены, умноженной на коэффициент 1,1. Общая балансовая цена находится умножением количества оборудования на балансовую цену.
5.6 Расчет амортизационных отчислений
Таблица № 11 – Расчет амортизационных отчислений
| Наименование основных фондов | Кол-во (шт.) | Балансовая стоимость (в руб.) | Норма амортизации (в %) | Сумма амортизац. отчислений (в руб.) | |
| Единицы | Общая | ||||
| 1 | 2 | 3 | 4 | 5 | 6 |
| Электротехнический участок | 1 | 109200 | 109200 | 2,5 | 2730 |
| Стенд для проверки приборов электрооборудования | 1 | 34650 | 34650 | 14,3 | 4954,95 |
| Прибор для проверки контрольно-измерительных приборов | 1 | 46200 | 46200 | 14,3 | 6606,6 |
| Настольно-сверлильный станок | 1 | 9020 | 9020 | 12,5 | 1127,5 |
| Электрозаточной станок | 1 | 1650 | 1650 | 12,5 | 206,25 |
| Зарядное устройство | 1 | 3300 | 3300 | 16,7 | 551,1 |
| Вентилятор электрический | 1 | 9900 | 9900 | 25 | 2475 |
| ИТОГО | 18651,4 | ||||
Графы с 1-ой по 4-ую данной таблицы соответствуют графам 1,3,5,6 таблицы № 7. Графа 5-ая – по нормативнику. Данные графы 6-ой определяются как общая балансовая стоимость умножается на норму амортизации и делится на 100.
5.7 Расчет затрат на услуги обслуживающих производств
5.7.1 Затраты на топливо для отопления
Затраты на топливо для отопления рассчитываются по формуле:
Зт = Ст * Qт , (5.3)
где Ст – стоимость 1 кДж
Зт = 384 *15.9 = 6106 руб.
5.7.2 Расчет затрат на электроэнергию
Общий расход электроэнергии за год по технологической базе рассчитан в разделе 3.1 и составляет 2784 кВт/час.
Стоимость 1 кВт/час = 1,94 руб. Значит, затраты на электроэнергию составят 2784 кВт/час * 1,94 руб = 5401 руб.
5.7.3 Расчет затрат на водоснабжение
Общегодовой расход воды рассчитан в разделе 3.4 и составляет Qобщ = 4 м3.
Зв = Qобщ * Цв , (5.4)
где Цв – цена 1 м3
Зв = 4 * 29,11 = 116 руб.
Износ инструментов ориентировочно принимаем 3000 руб. в год на одного рабочего.
Зизн = 3000*1 = 3000 руб.
5.8 План по себестоимости
Себестоимость продукции представляет сумму денежных затратпредприятия, связанных с ее производством и реализации.
Таблица № 12 - Смета расходов на ТР и ТО
| Статьи затрат | Сумма (в руб.) |
| Основная и дополнительная заработная плата рабочего | 5112,01 |
| Единый социальный налог | 1339,34 |
| Запасные части и ремонтные материалы | 54654,88 |
| Аммортизация | 18651,4 |
| Услуги обслуживающих производств | 11623 |
| Износ инструментов | 3000 |
| ИТОГО: | 94380,63 |
Вывод: Выполненные расчеты показали, что затраты текущего ремонта электрооборудования на данном предприятии допустимы и обеспечивают бесперебойную работу основного оборудования.
6. Конструктивная часть
6.1. Устройство и принцип работы. Приспособление для сборки
крышек со стороны привода
Стенд третьего поста сборки крышек со стороны привода генератора состоит из верстака, оснащенного приспособлением для установки и крепления крышек; пневмогайковертом, закрепленным на пружинной подвеске; ножным краном управления пневматическим приводом приспособления; двух - и трехрядной односекционной настольной и подвесной тарой. Все детали располагаются в той последовательности, в которой они устанавливаются на крышку.
Приспособление состоит из верхней 4 и нижней 3 плит. Нижняя установлена и закреплена на столешнице 1 верстака. На верхней плите закреплена резиновая прокладка. Снизу к столешнице прикреплен двумя винтами 12 через втулки 13 пневматический цилиндр ,14 от передней тормозной камеры автомобиля ЗИЛ-130.
Собираемая крышка 5 генератора устанавливается на верхнюю плиту. Нажимается ножная педаль управления, сжатый воздух подается в камеру пневмоцилиндра; шток 11 камеры, шарнирно соединенный посредством оси 10 с рычагом 6, перемещается относительно оси рычага 8, расположенной в кронштейне 7, из верхнего исходного положения I в положение II и запрессовывает подшипник в крышку. Далее он удерживает крышку и головки болтов от проворачивания, позволяя завернуть гайки болтов, крепящих шайбу (крышку) шарикоподшипника.
6.2 Расчет на прочность деталей приспособлений для сборки крышек.
6.2.1 Расчет усилия, действующего на собираемую деталь.
Для сборки
крышки – установка
подшипника
202 с посадкой
по наружному
кольцу «И7» -
не требуется
значительных
усилий (установка
с зазором,
максимальный
натяг
 )
* так как все
основные детали
данного приспособления
будут использоваться
и для демонтажа
этого подшипника
с вала, имеющего
посадку на
конце – «К6» -
посадку с
гарантированным
натягом
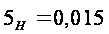 мм
поэтому рассчитанное
принимаем для
этого случая.
Усилие выпресовки кольца подшипника рассчитываем по формуле:
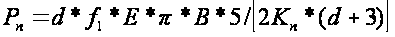
где:
 -
усилие выпресовки
колец подшипника,
H
 - номинальный
диаметр отверстия
подшипника,
мм
 -
коэффициент
трения в сопряжении
 -
модуль упругости
материала
подшипника
 -
ширина опорного
кольца подшипника
s - расчетный натяг
 - коэффициент
характеризующий
серию подшипника
=15*0.15*22*10000*3.14*11*0.015/(2*2.18(15+30))=1025
H
C учетом
коэффициента
запаса n=2
=2000H
6.2.2 Расчет усилия, развиваемого пневмокамерой.
Для плоских резиновых диафрагм в исходном положении штока.
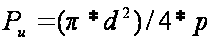 =((3.14*120*120)/4)*0.4=4520H
 - исходное
усилие, развиваемое
пневмокамерой
d – рабочий диаметр манжеты
p - давление пневмосети, p = 0.4 МПа
6.3 Расчет на прочность шарнирного соединения.
6.3.1 Проверка пальца на срез.
Площадь среза
А ср = 2+0.785*dІ= 2*0.785*36=56.52 ммІ
Напряжение среза
 = 2000/56.52 = 35.4 МПа < [
 ]=100
МПа
6.3.2 Проверка соединения на смятие
А см=d*S=6*6=36 ммІ
Напряжение смятия
 =2000/36=55.5
МПа < [
 ]=210
МПа
В виду малых нагрузок расчет рычага на изгиб не приводится.
Вывод: самые слабые элементы конструкции – шарнирные соединения имеют не менее трехкратного запаса прочности, поэтому можно сделать вывод, что прочность конструкции обеспечена.
7. Организация работ по охране труда и противопожарной безопасности
На предприятиях и в организациях транспорта работа по охране труда основывается на Федеральном законе «Об основах охраны труда в Российской Федерации». В нем установлены гарантии прав работников на охрану труда и обеспечение, условий отвечающих требованиям сохранения их жизни и здоровья в процессе трудовой деятельности.
В организациях транспорта ответственность за соблюдение правил охраны труда несет руководитель, он должен знать требования санитарного законодательства и обязан обеспечить:
- безопасную эксплуатацию производственных зданий, сооружений и оборудования, безопасность технологических процессов, а также применение средств коллективной и индивидуальной защиты;
- режим труда и отдыха, установленные законодательством;
- разработку и выполнение мероприятий по охране труда;
- проведение предварительного и периодических осмотров в соответствии с законодательством;
- снабжение работников специальной одеждой, обувью и другими средствами индивидуальной защиты, а также их своевременную чистку, стирку и ремонт;
- возмещение вреда, причиненного здоровью работников, вследствие неблагоприятных и опасных условий труда;
Руководство организации должно вовлекать рядовых работников в работу по охране труда, проводить консультации с ними по принимаемым мерам, направленным на снижение травматизма и аварийности, по вопросам внедрения новых технологий и др.
Работник транспорта в соответствии с нормативными положениями по охране труда имеет право:
- на рабочее место, защищенное от воздействия вредных или опасных производственных факторов;
- обязательное социальное страхование от несчастных случаев на производстве и профессиональных заболеваний;
-