Проектирование восьмиосной цистерны модели 15-1500
Взрывная штамповка в холодном состоянии в специальных установках с использованием бризантных взрывчатых веществ, с применением штамповочных матриц. Способом взрывной штамповки целесообразно изготовлять днища из материала с высоким пределом прочности и малой пластичностью (нержавеющие хромистые стали, титановые сплавы). Этот способ обеспечивает высокую точность и хорошее качество поверхности изготовленного днища. Затраты на оснастку не большие, так как матрицы можно изготовлять из легких сплавов, железобетона с эпоксидной облицовкой, текстолита и дерева. Изготовление днищ давлением вхолодную выполняется на горизонтальных и вертикальных давильных станках, а обкаткой – на обкатных машинах с применением подвижной матрицы и бортовочных валиков.
Обкатка и обработка давлением значительно проще, чем штамповка на прессе и взрывом. Оборудование легко наладить на различные размеры, но процессы эти малопроизводительны и для осуществления их требуются высококвалифицированные рабочие. Поэтому такие способы можно рекомендовать только для мелкосерийного и серийного производств.
Общую сборку обечайки с днищами выполняют на механизированном стенде (рис.6.3), где обеспечиваются быстрое совмещение и прижатие стыкуемых поверхностей. Оба днища прихватывают к обечайке и затем сваривают внутренние стыковые швы двумя сварочными тракторами 3 (см. рис.6.2, б) одновременно. Флюсовая подушка 6 размещается на непрерывной ленте 7. Наружные швы сваривают автоматическими головками АБС. При сварке котел вращается на опорах стенда. По окончании сварки стыки проверяют, контролируют соответствие размеров сварных швов установленным требованиям.
Качество швов проверяют рентгеновскими или гамма - лучами. Более распространен радиографический контроль.
6.2. Охрана труда при изготовлении
6.2.1. Анализ условий труда
Изготовление производится в вагоносборочном цехе вагоностроительного завода. Процесс сборки разделяется на следующие операции:
правка листового, широкополосного и профильного проката;
разметка листового и профильного проката;
обработка кромок;
гибка заготовок из профильного и листового проката;
проверка качества сборки и сварки внешним осмотром и замером;
нанесение ударного клейма техприемщика на стойку рядом с клеймом мастера и сварщика.
К сварному оборудованию, применяемого в данном технологическом процессе относятся:
сварной полуавтомат А-1230м;
сварочный выпрямитель ВДГ-301;
правильно-гибочный пресс;
гильотинные ножницы и пресс-ножницы;
фрезерно-отрезные станки;
листоправильные вальцы;
гибочно-растяжные прессы;
профильный инструмент;
мостовые краны, подвесные цепные конвейеры.
В процессе изготовления цистерны могут возникать следующие опасности и вредности:
травмирование рабочих при выполнении подъемно-транспортных и других операций;
поражение электрическим током при работе с электрооборудованием,
шум и вибрация выше допустимых норм;
ненормальные метеорологические условия;
высокий уровень запыленности и загазованности помещения;
нерациональная организация рабочего места и др.
6.2.2. Меры по устранению потенциальных опасностей и вредностей.
Наиболее опасным и вредным фактором при изготовлении цистерны является травматизм при выполнении подъемно-транспортных работ, так как он может повлечь за собой частичную или полную потерю работоспособности обслуживающего персонала, а также увечие и смерть.
Для устранения травматизма при выполнении подъемно-транспортных работ грузоподъемные машины проходят периодическое освидетельствование. Особое внимание при этом уделяют состоянию подъемного механизма (барабана), канатов, тросов и цепей.
Стальной канат осматривают не реже одного раза в неделю. Для продления срока службы канатов их регулярно смазывают.
Предусмотрительно ограждение всех вращающихся частей кожухами, а также заземление. Кран оборудован тормозными и предохранительными устройствами, к числу которых относятся автоматические ограничители высоты подъема, веса и перемещения груза. Для обеспечения безопасности при проведении работ по изготовлению цистерны применяется электрический крюковой мостовой кран грузоподъемность 8т, работающий в среднем режиме. Общий вид мостового крана показан на рис. 6.4.
1 – демпфер; 2 – грузовая тележка; 3 – мост крана; 4 – ходовые колеса моста; 5 – кабина; 6 – привод механизма передвижения крана; 7 – концевая балка; 8 – трансмиссионный вал; 9 – барабан; 10 – крюковая подвеска.
Ниже приведены расчеты отдельного узла мостового крана и в частности расчет барабана.
6.2.3. Расчет барабана.
В качестве материала барабана принят чугун СЧ-15-32 ГОСТ 1412-70 с пределом прочности на сжатие в = 750 МПа. Схема барабана приведена на рис 6.5.
В качестве тягового органа выбираем стальной канат с линейным касанием проволок типа ЛР-Р по ГОСТ 2688-69 с пределом прочности материала этих проволок в=16 МПа.
Наиболее рабочее натяжение каната определяем по формуле:
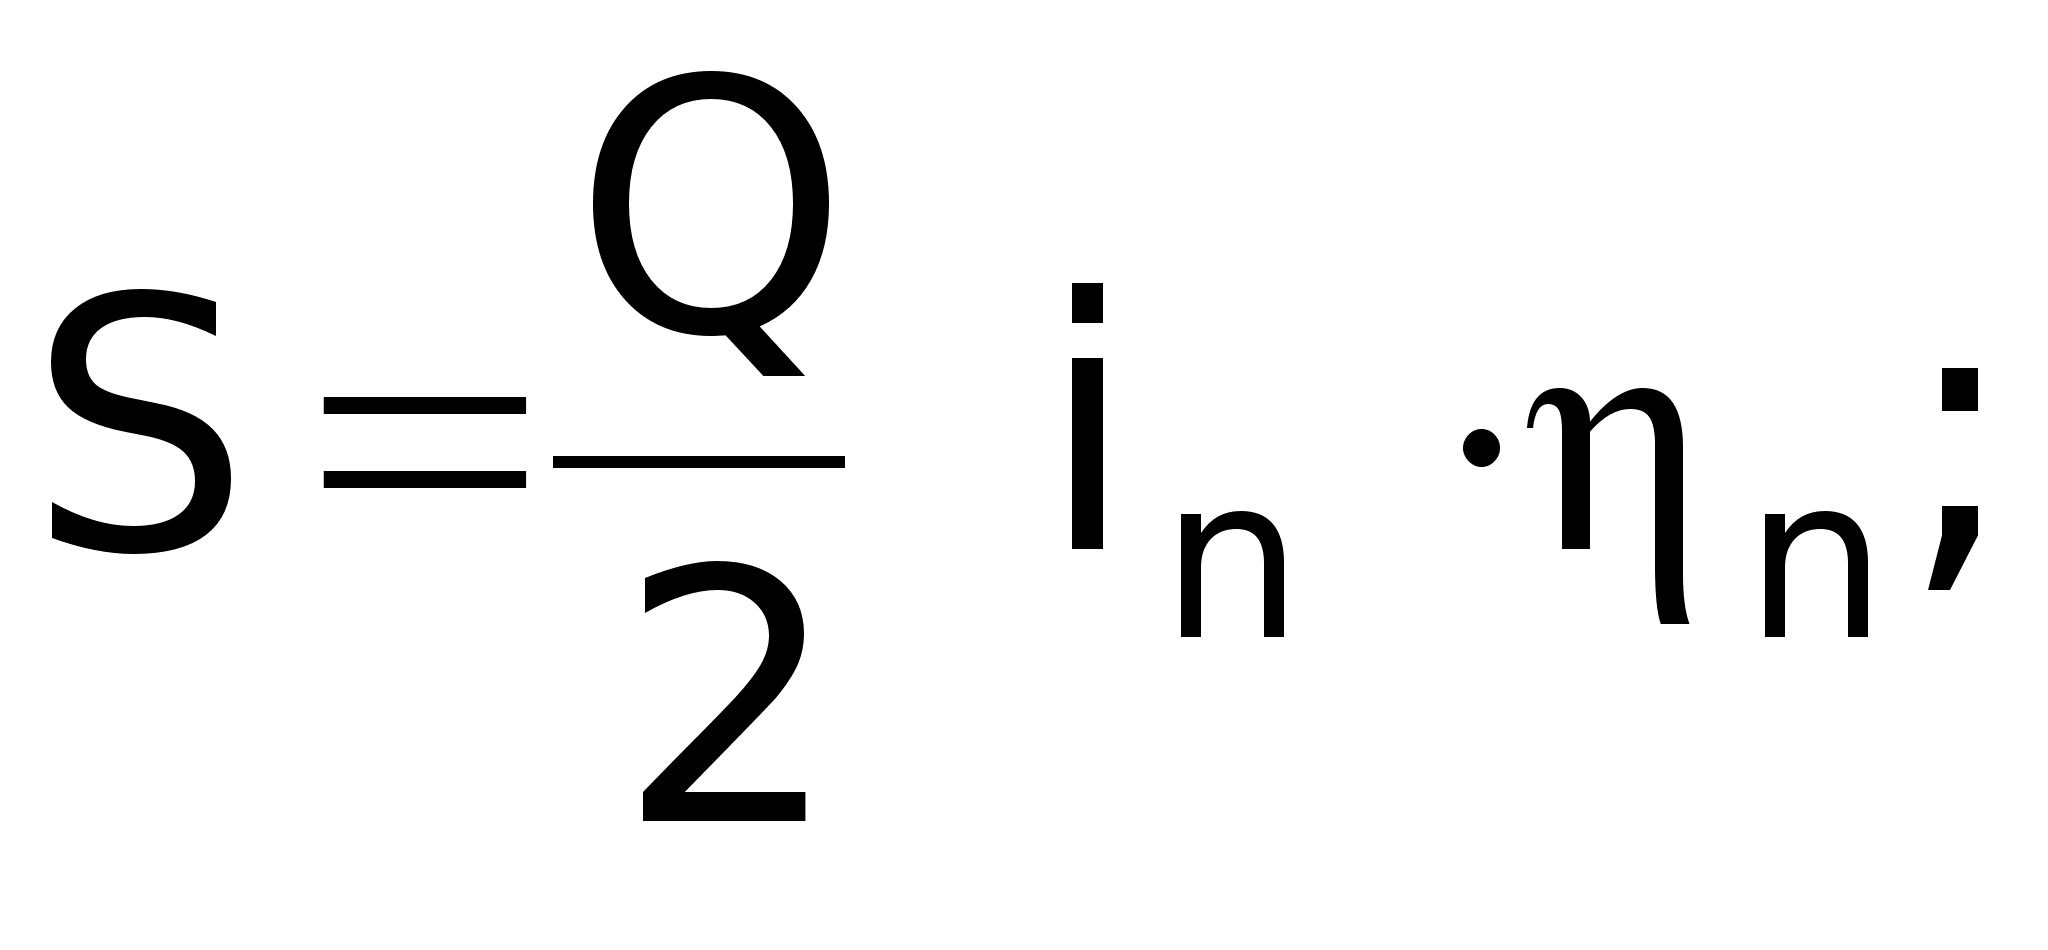
где Q – номинальная грузоподъемность, Q=8 т;
in – передаточное число одного полиспаста, in=2;
n – количество полиспастов.
S =
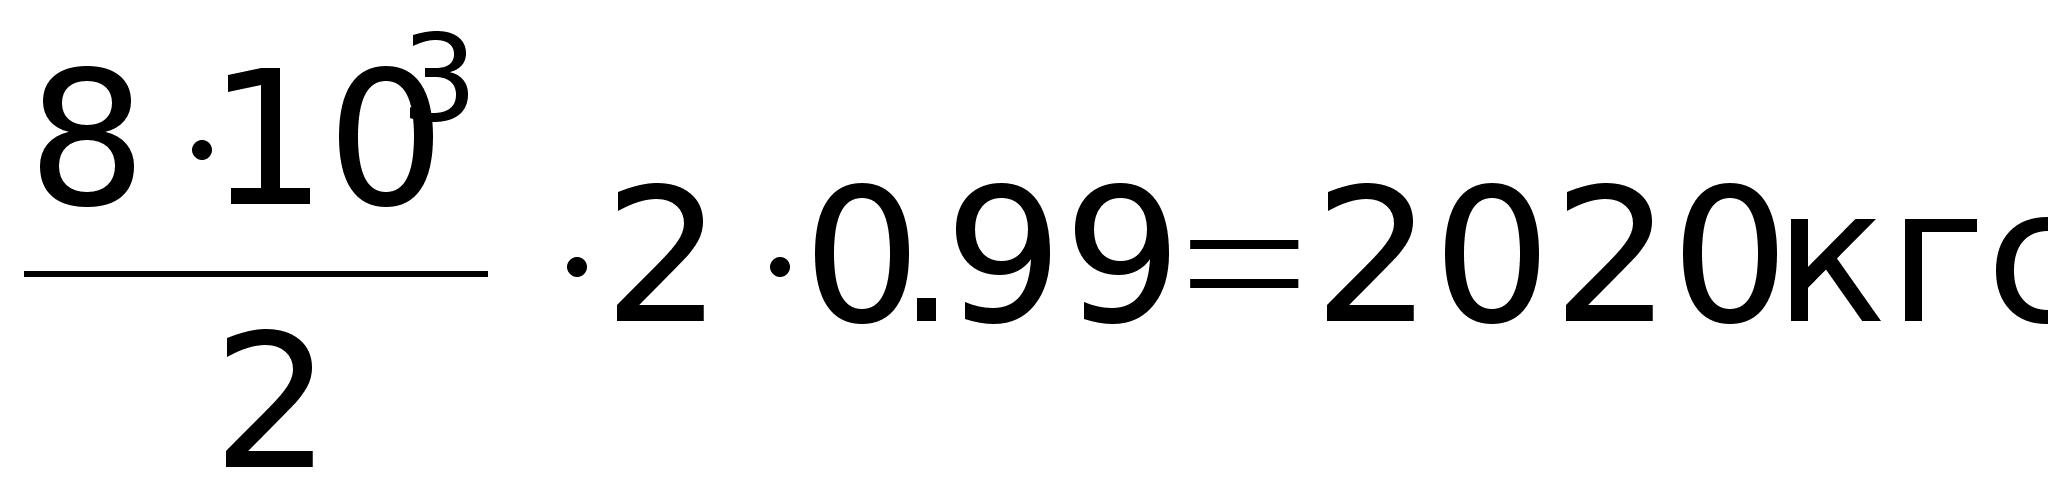 .
В соответствии с правилами Госгертехнадзора выбор каната осуществляет по разрывному усилию:
Sр = Sn;
где n – запас прочности для среднего режима, n = 5.5.
Sр=20205,5=11110 кгс.
Общий вид мостового крана.
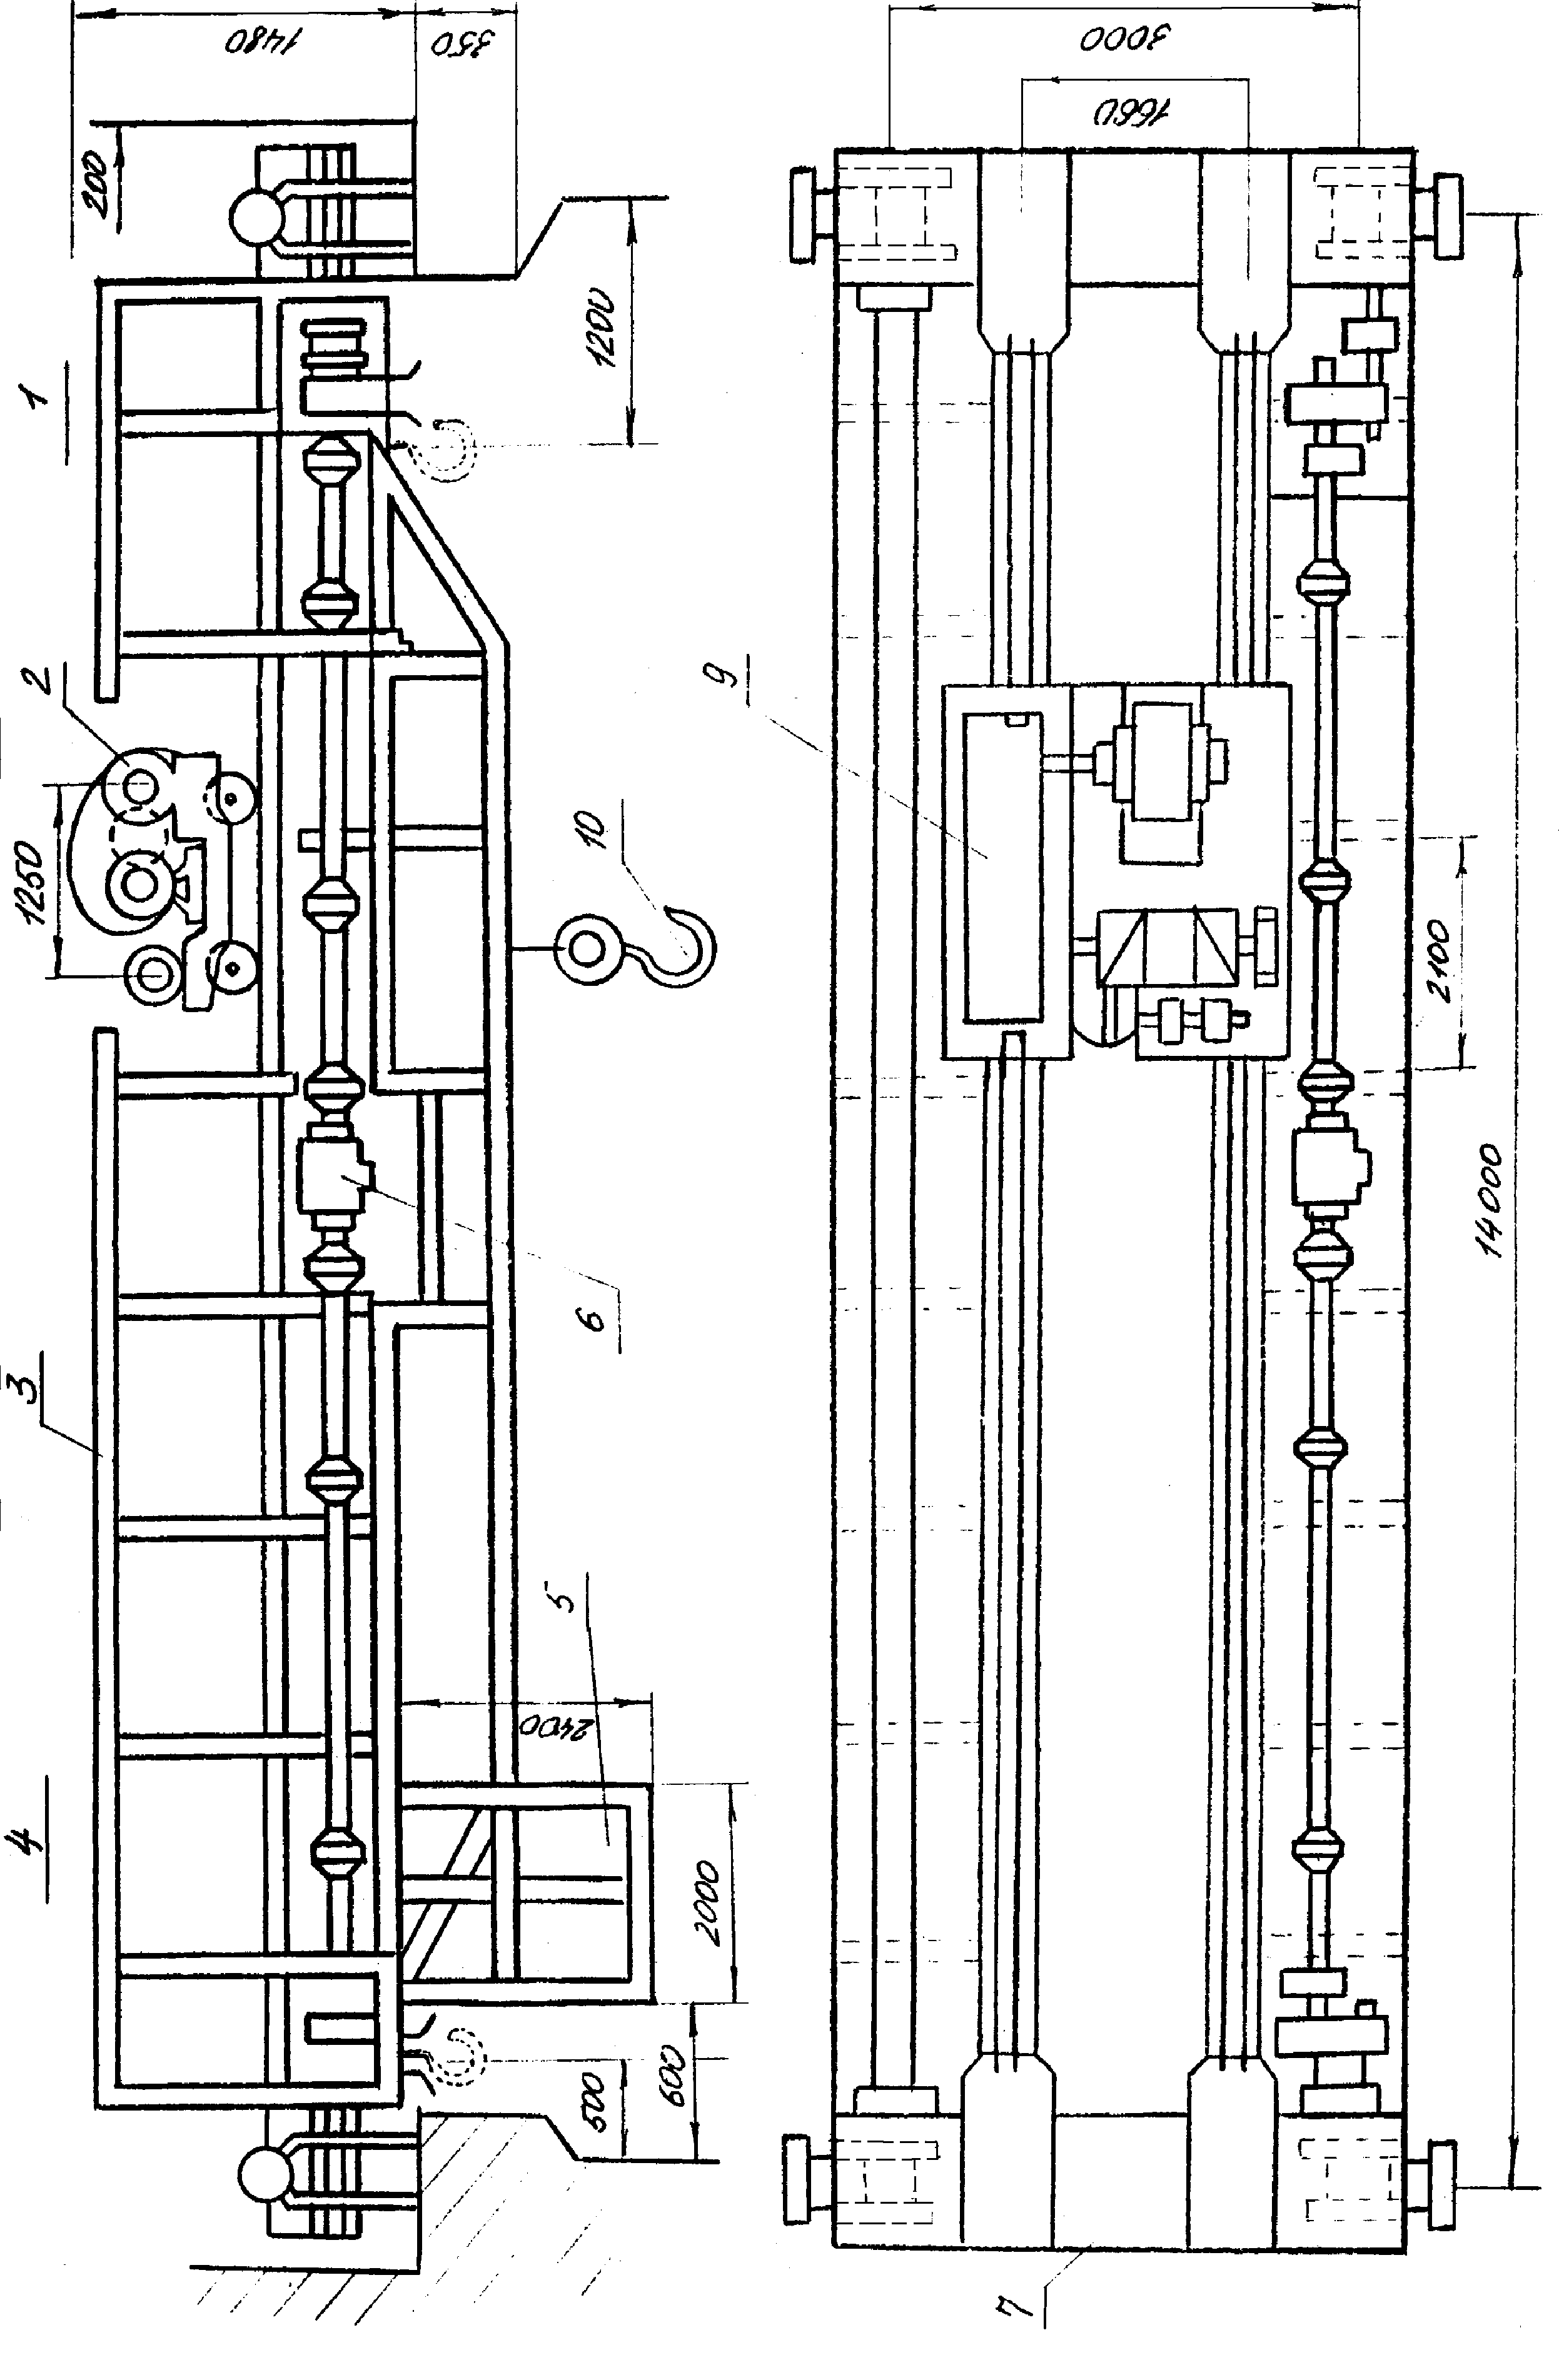
Рис 6.4.
Схема барабана.
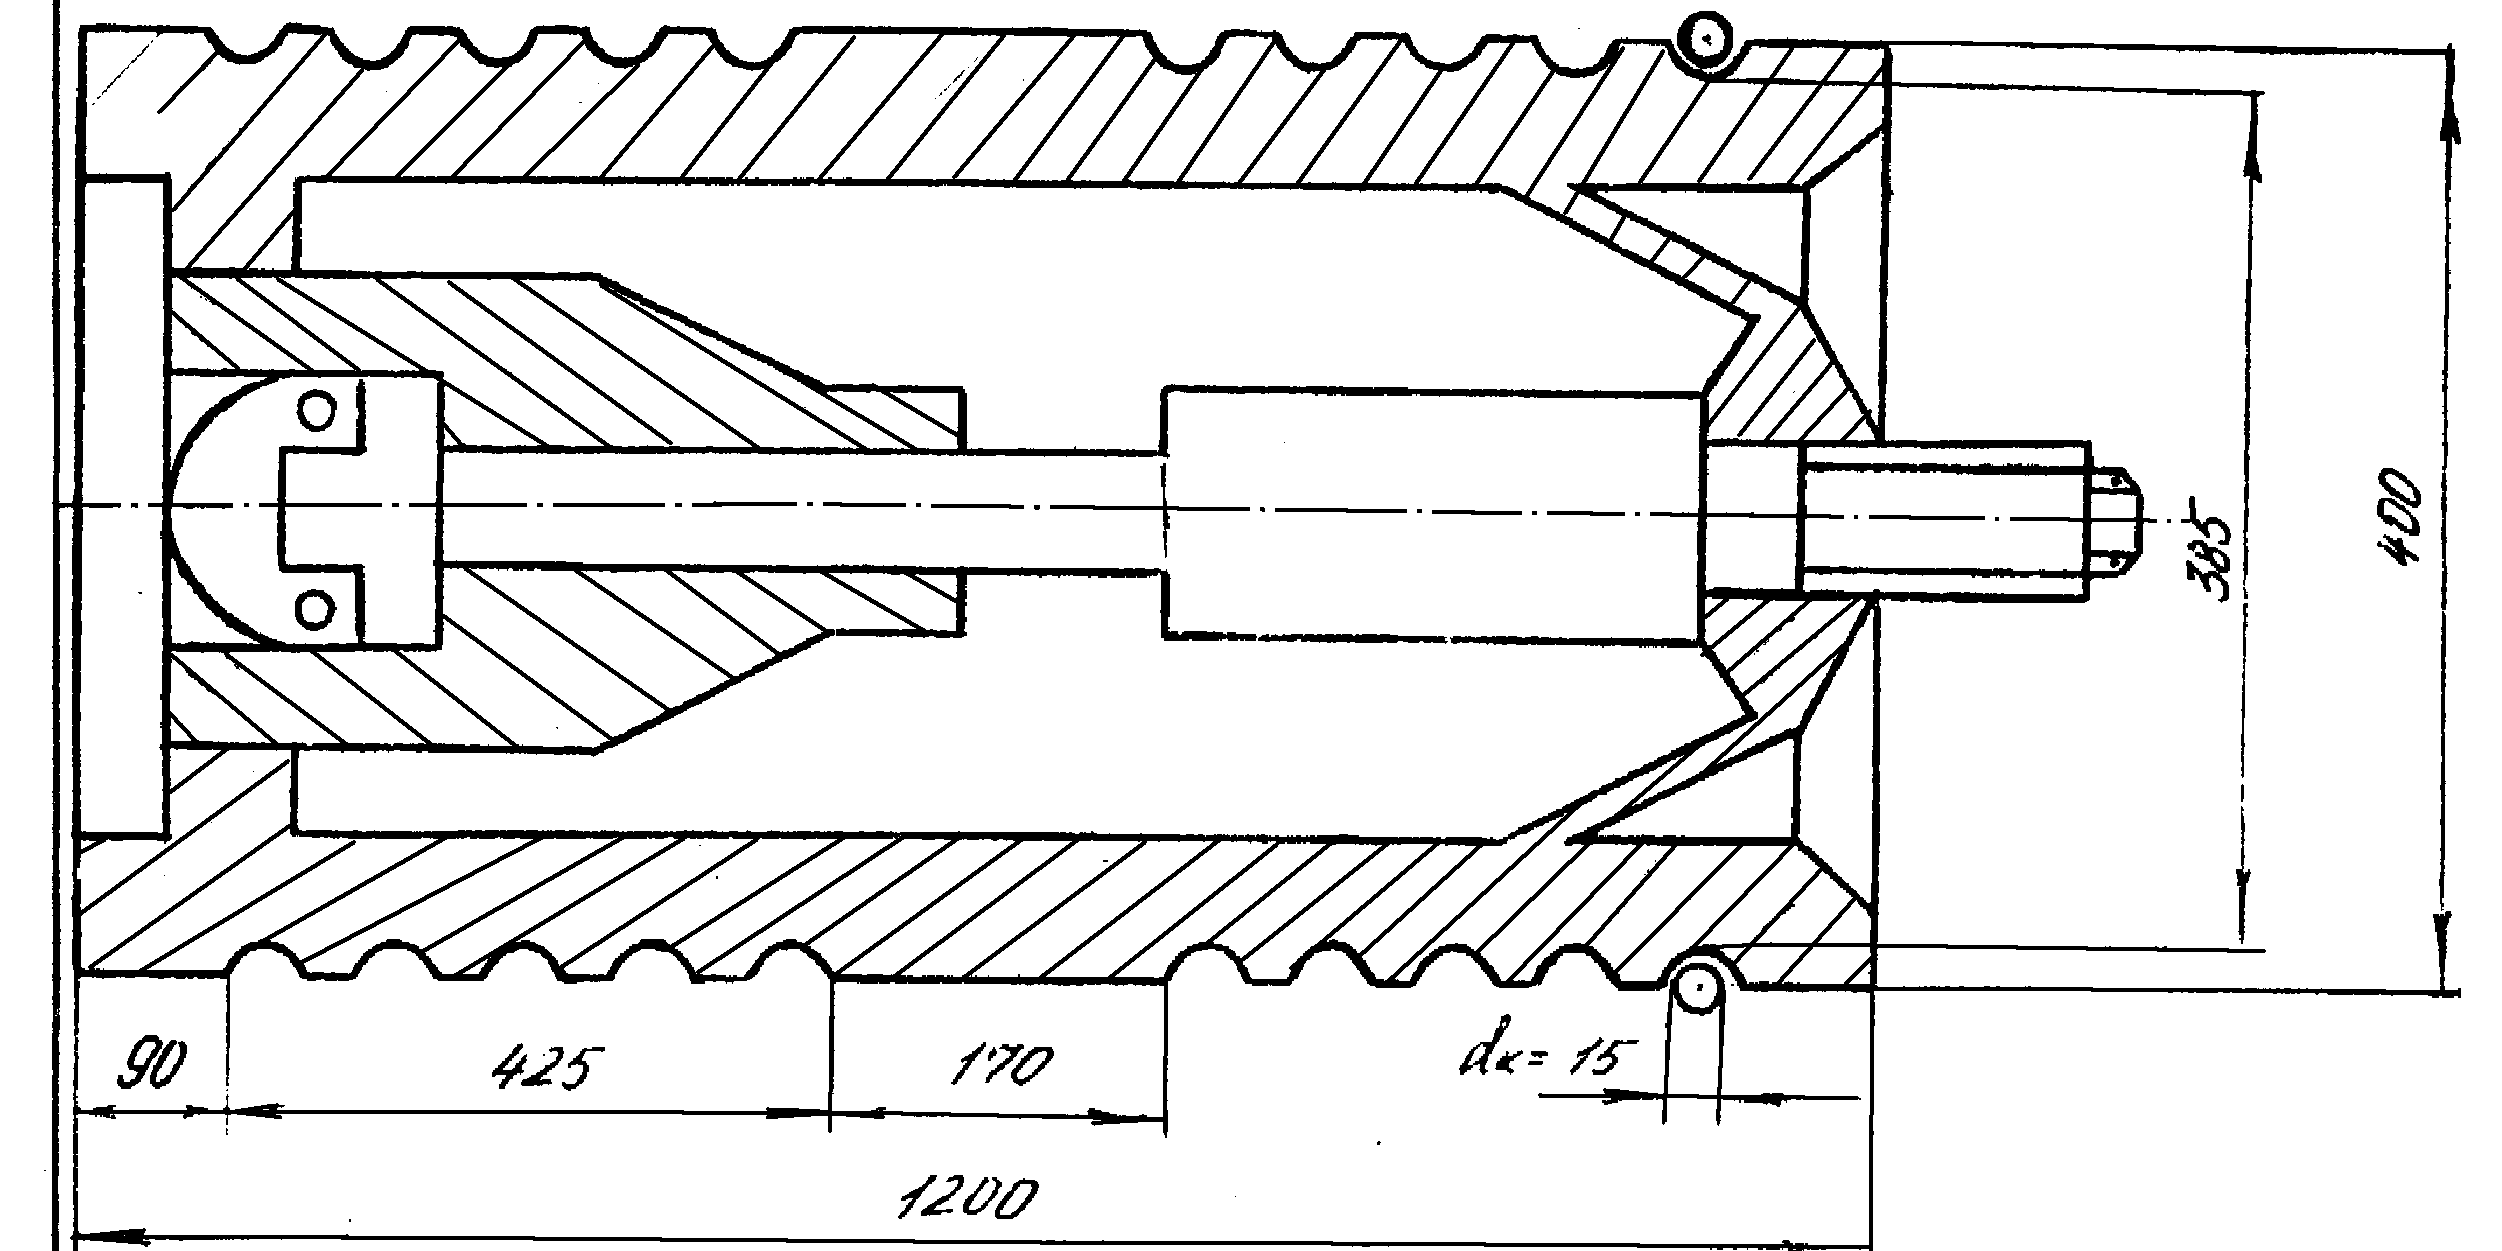
Рис 6.5.
Выбираем канат dк = 15 мм с разрывным усилием Sp = 11700 кгс.
Площадь сечения всех проволок каната f1 = 86,27 мм2 (ГОСТ 2688-69). Минимально допустимый диаметр барабана, измеренный по дну канавки барабана определяет по формуле:
D = (l-1)dк;
где l – коэффициент, регламентируемый правилами Гсогортехнадзора в зависимости от размера работы, l = 25.
D = (25-1)15=360 мм.
Примем диаметр барабана, Dб = 400 мм; число витков нарезки на одной половине барабана определяется по формуле:
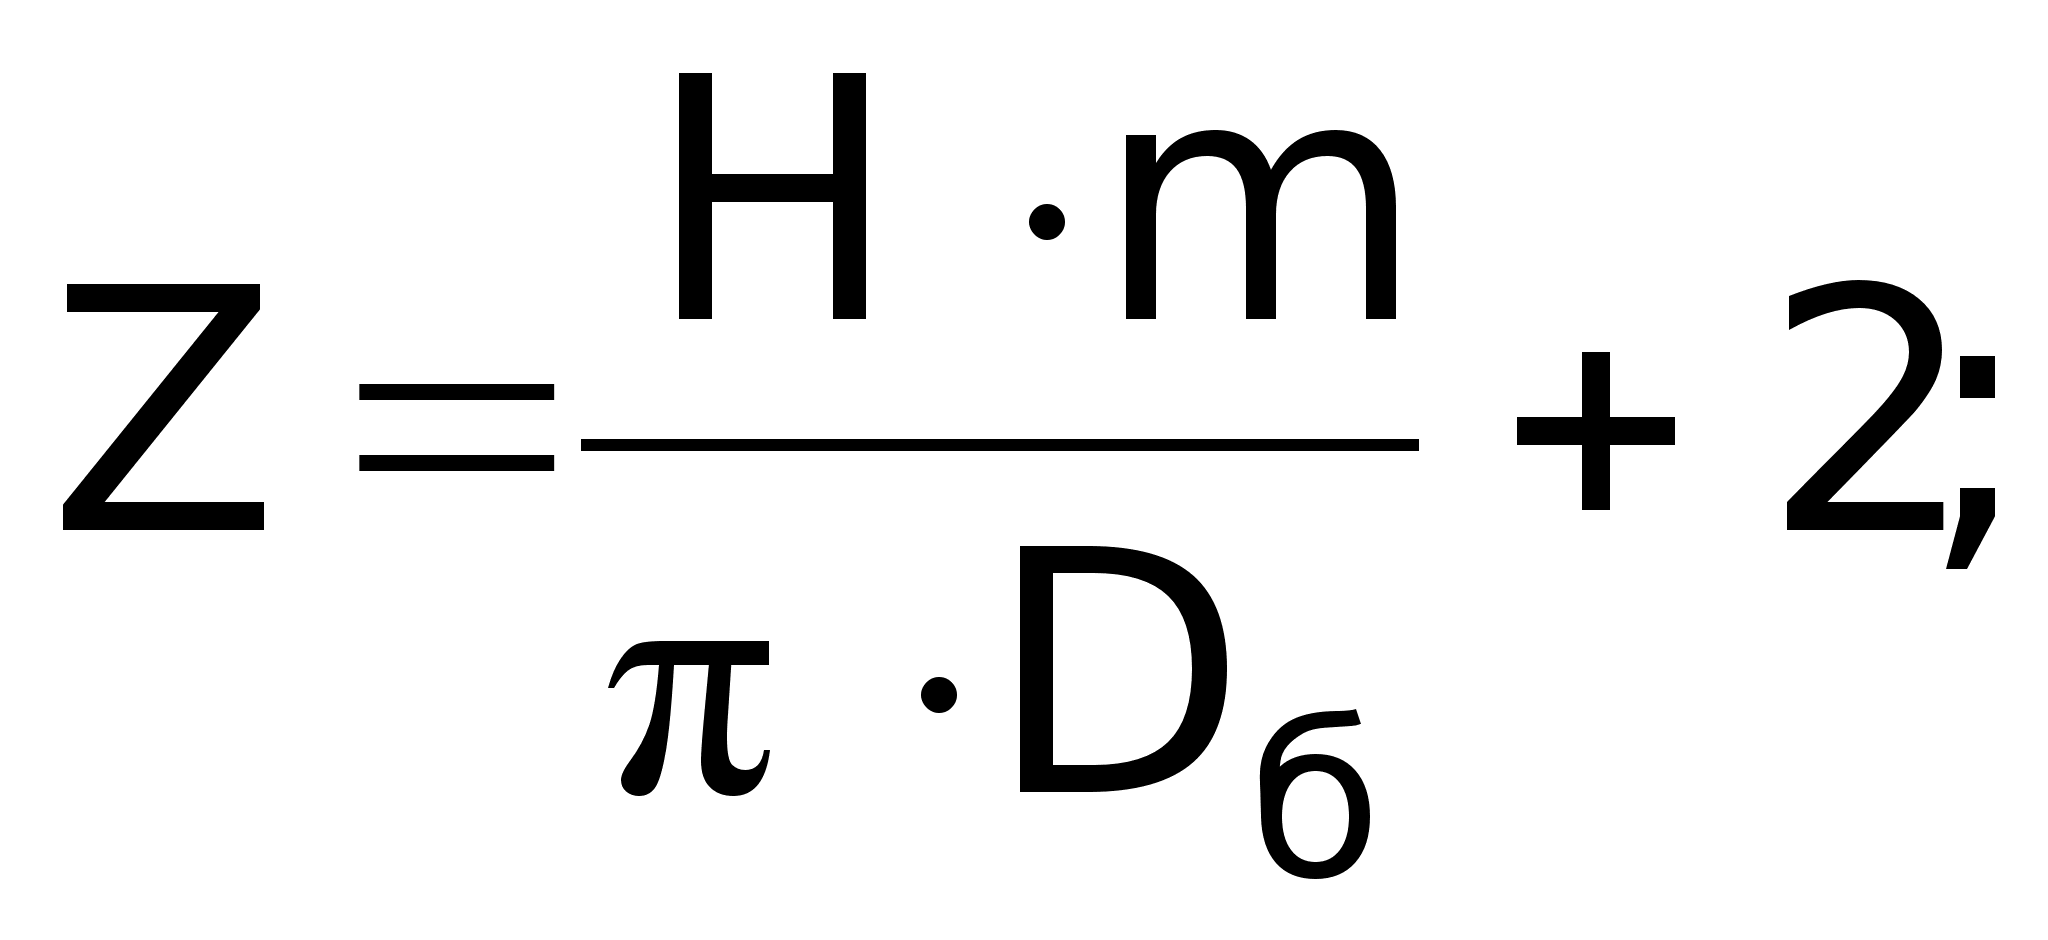
где Н - высота подъема крюка,
Н = 8 м;
m – кратность полиспаста, m = 3;
r – минимальное количество витков для крепления конца каната накладками.
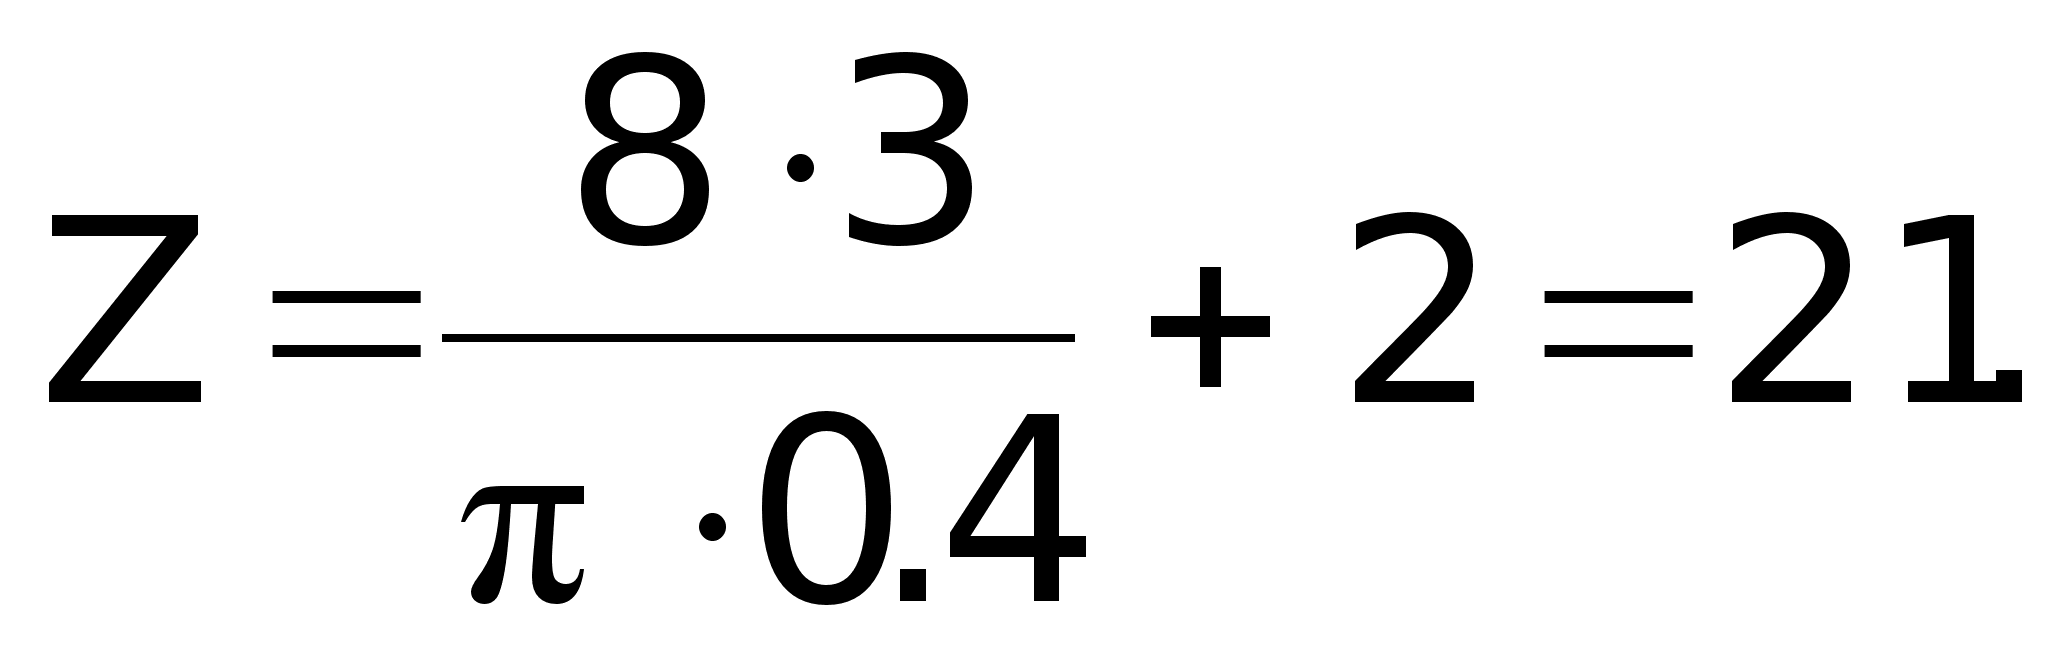
Длина нарезки на одной половине барабана l=425 мм.
Шаг нарезки tб = 18 мм. Длина гладкой части барабана Sк = 90 мм. Расстояние между правым и левым нарезными полями принимаем равной l1 = 170 мм. Общую длину барабана определяем по формуле:
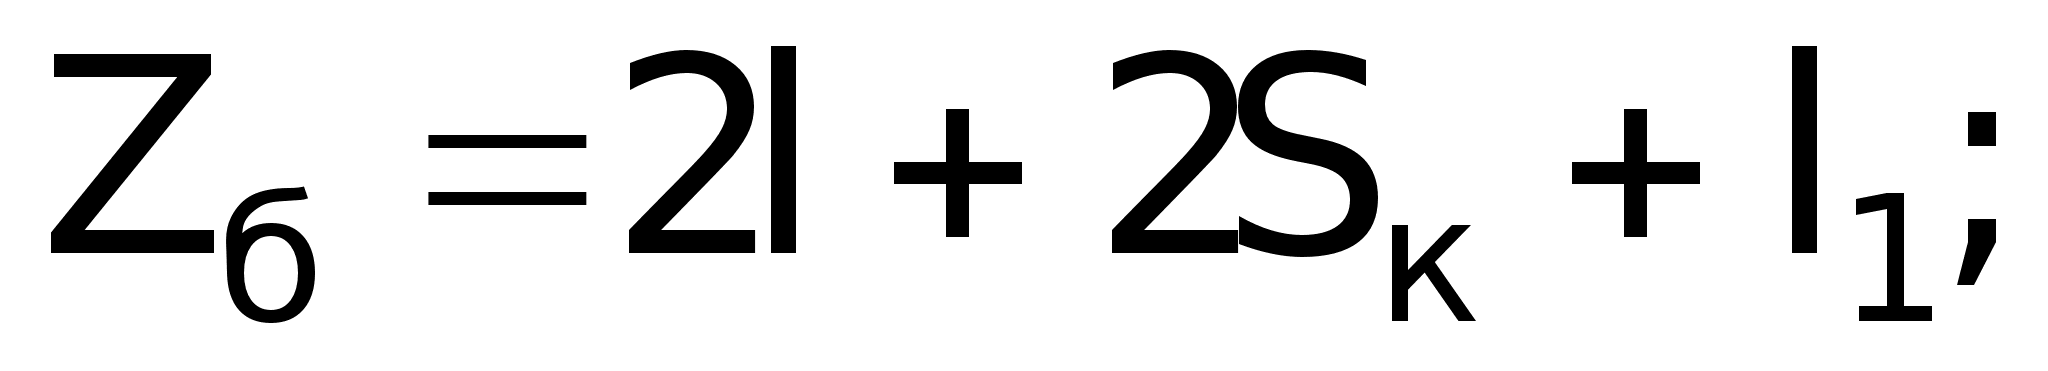
Zб=2425+290+170=1200 мм.
Длину каната, наматываемого на барабан определяют по формуле:
Zк = Нin;
Zк = 82=16 м.
Необходимая толщина стенки барабана определяется из расчета на сжатие исходя из S = 2020 кгс.
Допускаемые напряжения при сжатии выбираем из условий статической прочности. [сж] =в/[n];
[сж] = 750/5,5=136,4 МПа.
Необходимую толщину стенки барабана определяем по формуле:
= S/tб[сж]
= 2020/1.8136.4=0.82 мм.
Таким образом, для обеспечения прочности барабана принимаем толщину стенок барабана по 16 мм. Напряжения сжатия сж < [сж] = 136,4 МПа в стенке барабана от изгиба и кручения по длине барабана менее трех его диаметров составляет 15% от напряжения сжатия, поэтому им пренебрегаем.
Из приведенных выше расчетов видно, что барабан обладает необходимой прочностью, что повышает надежность работы подъемного механизма мостового крана и снижает степень опасности травматизма при выполнении подъемно-транспортных работ при изготовлении цистерны.
6.2.3. Другие мероприятия.
Для устранения возможности поражения электрическим током при работе с электрооборудованием предусмотрены следующие мероприятия: допуск к работе, производство отключений, вывешивание плакатов и установка ограждений, присоединение к «земле» переносных заземлений, наложение заземлений и др.
Наиболее эффективной мерой борьбы с шумом является звукоизоляция звукопоглощение, замена подшипников скольжения на подшипники качения, максимальная автоматизация технологического процесса изготовления котла цистерны и др. Если же уровень шума выше допустимых норм, то применяют индивидуальные средства защиты: наушники – противошумы, заглушки – антифоны.
Организация труда рабочего места сварщика обеспечивает свободное перемещение вдоль всей зоны работ, позволяет производить подготовительные операции с заготовками и заключительные с деталями при номинальных перемещениях.
Стены и сварочное оборудование запроектировано окрашивать в светло-зеленый цвет с некоторыми оттенками. Например, стены – в более темные тона, чем оборудование.
Меры пожарной безопасности, предусмотренные в сборочном цехе
Причинами возникновения пожара могут быть:
неосторожное обращение с открытым огнем;
неисправности или неправильное содержание электрической проводки, светильников, электрооборудования;
неудовлетворительные условия хранения пожароопасных и взрывчатых материалов;
нарушение противопожарного режима при обращении с различными пожароопасными отходами;
отступление от противопожарных требований, установленных в технологическом процессе и др.
Для предупреждения возникновения пожара горючие и воспламеняющиеся вещества хранятся в металлических ящиках и ограниченном количестве. Бывшие в употреблении обтирочные и другие материалы, пропитанные маслом, керосином, мазутом собирают в металлические ящики и плотно закрывают крышкой.
После окончания работ помещение убирая удаляя при этом все горючие отходы, выключают все действующие приборы и освещение, кроме дежурного. Для предупреждения возникновения пожара из=за неисправности электрической сети и приборов производят их периодический осмотр и ремонт. Регулярно производится инструктаж по обеспечению пожарной безопасности.
Для обнаружения пожара в цехе используется система электрической пожарной сигнализации, состоящая из пожарных извещателей кнопочного типа, приемной станции, сети пожарной сигнализации.
В цехе предусмотрены первичные средство тушения пожара:
промышленные ручные огнетушители пенные и углекислотные;
внутренние пожарные краны;
пожарные щиты.
По нормам противопожарной безопасности для вагоносборочного цеха предусмотрено на каждые 200 м2 один пенный, один углекислый огнетушитель и один ящик с песком емкостью – 0,5 м3 с лопатой, не менее двух выходов для эвакуации людей.
Предусмотрены также эвакуационные выходы – не менее 2-х.
Экономический эффект от использования разработанной конструкции
Новая тормозная рычажная передача представляет собой унифицированную кинематическую систему индивидуального привода на каждую четырехосную тележку от отдельного тормозного цилиндра, установленного на котле вблизи этой тележки.
Она предназначена для перспективных условий эксплуатации восьмиосных вагонов и позволяет:
существенно уменьшить массу продольных элементов механизма передачи и тем самым практически упразднить усилие, действующее на триангель от воздействия массы элементов, достигающей 700Н при отпущенном состоянии тормоза;
упростить конструкцию рычажного механизма и увеличить коэффициент полезного действия до 0,92;
повысить эффективность торможения и эксплуатировать восьмиосные вагоны с тормозными колодками из различных материалов;
исключить касание колодок о колеса во время тяги и тем самым уменьшить энергетические затраты на движение поезда, а также расход тормозных колодок;
снизить трудозатраты на содержание и регулировку тормозной рычажной передачи восьмиосных вагонов в эксплуатации.
7.1. Определение калькуляционных измерителей.
Для анализа изменения себестоимости перевозок СУГ в связи с изменением объёма котла применим метод расходных ставок. При подсчётах калькуляционных измерителей целесообразно расходы определять на 1000 ткм.
7.1.1. Гружёные поезда.
1. Затраты вагоно-километров.
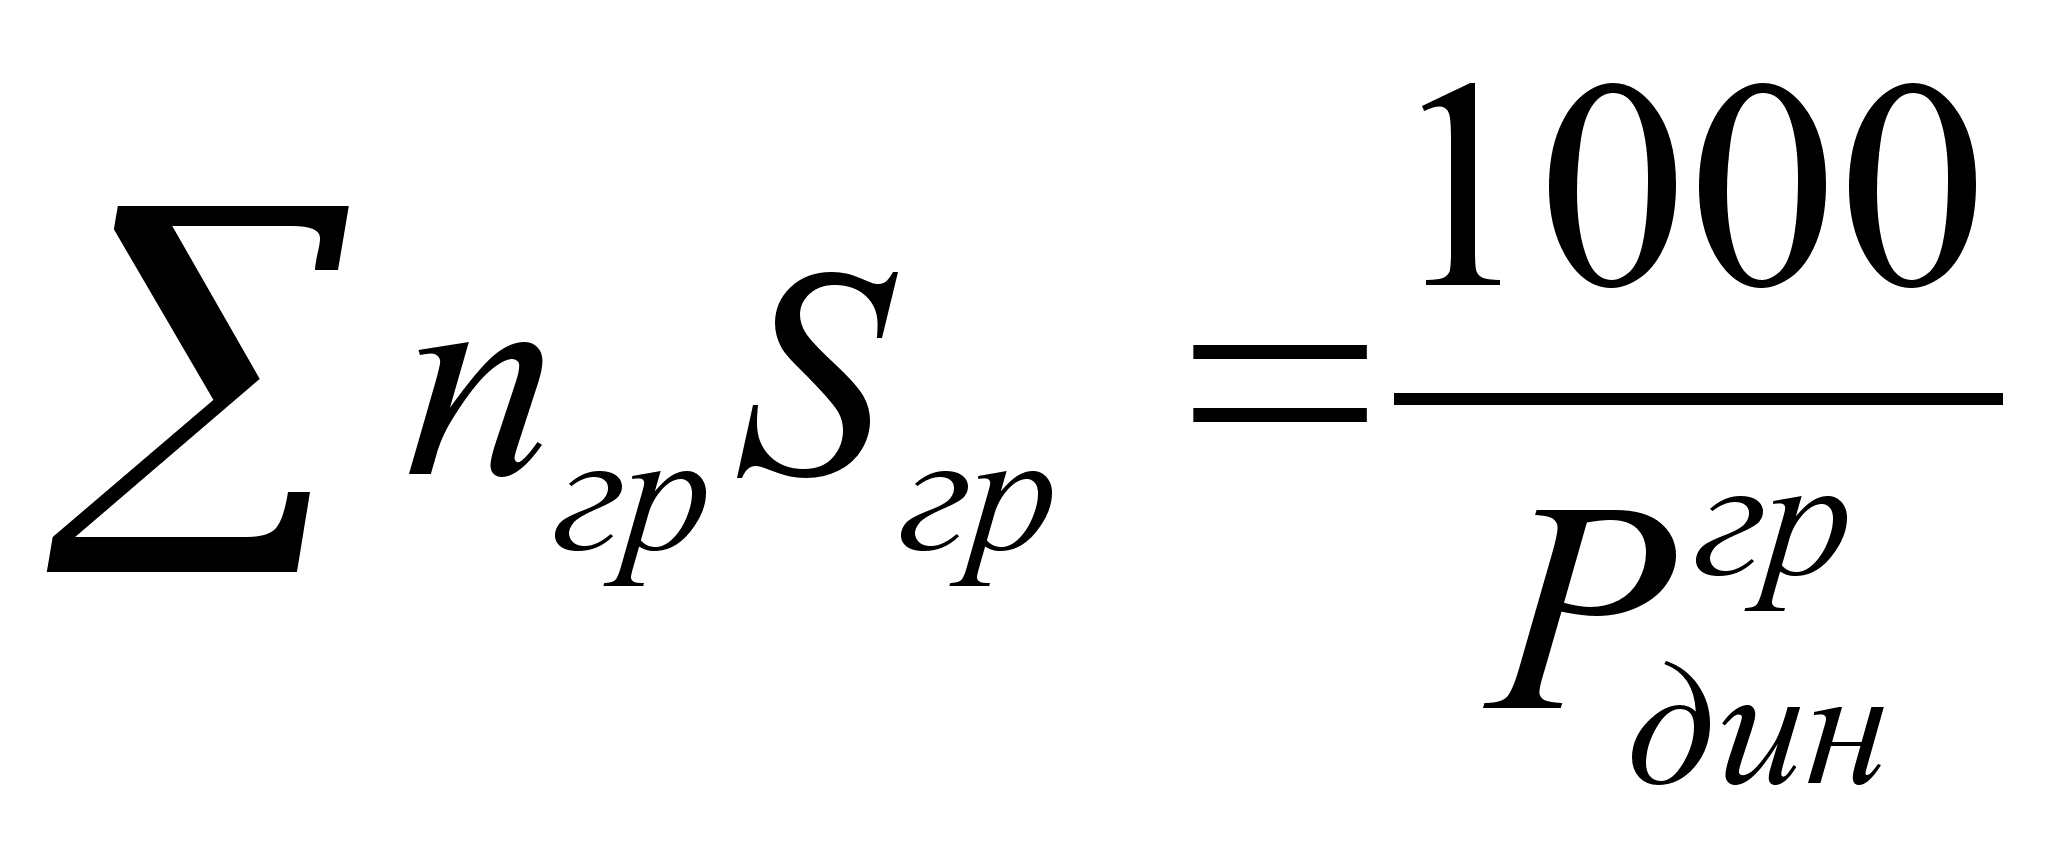 (7.
0)
где
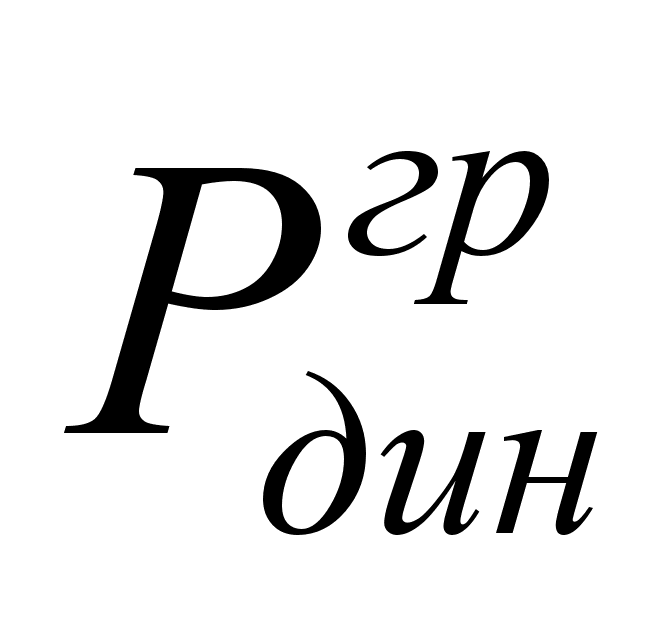 - динамическая
нагрузка гружёного
вагона, т/ваг;
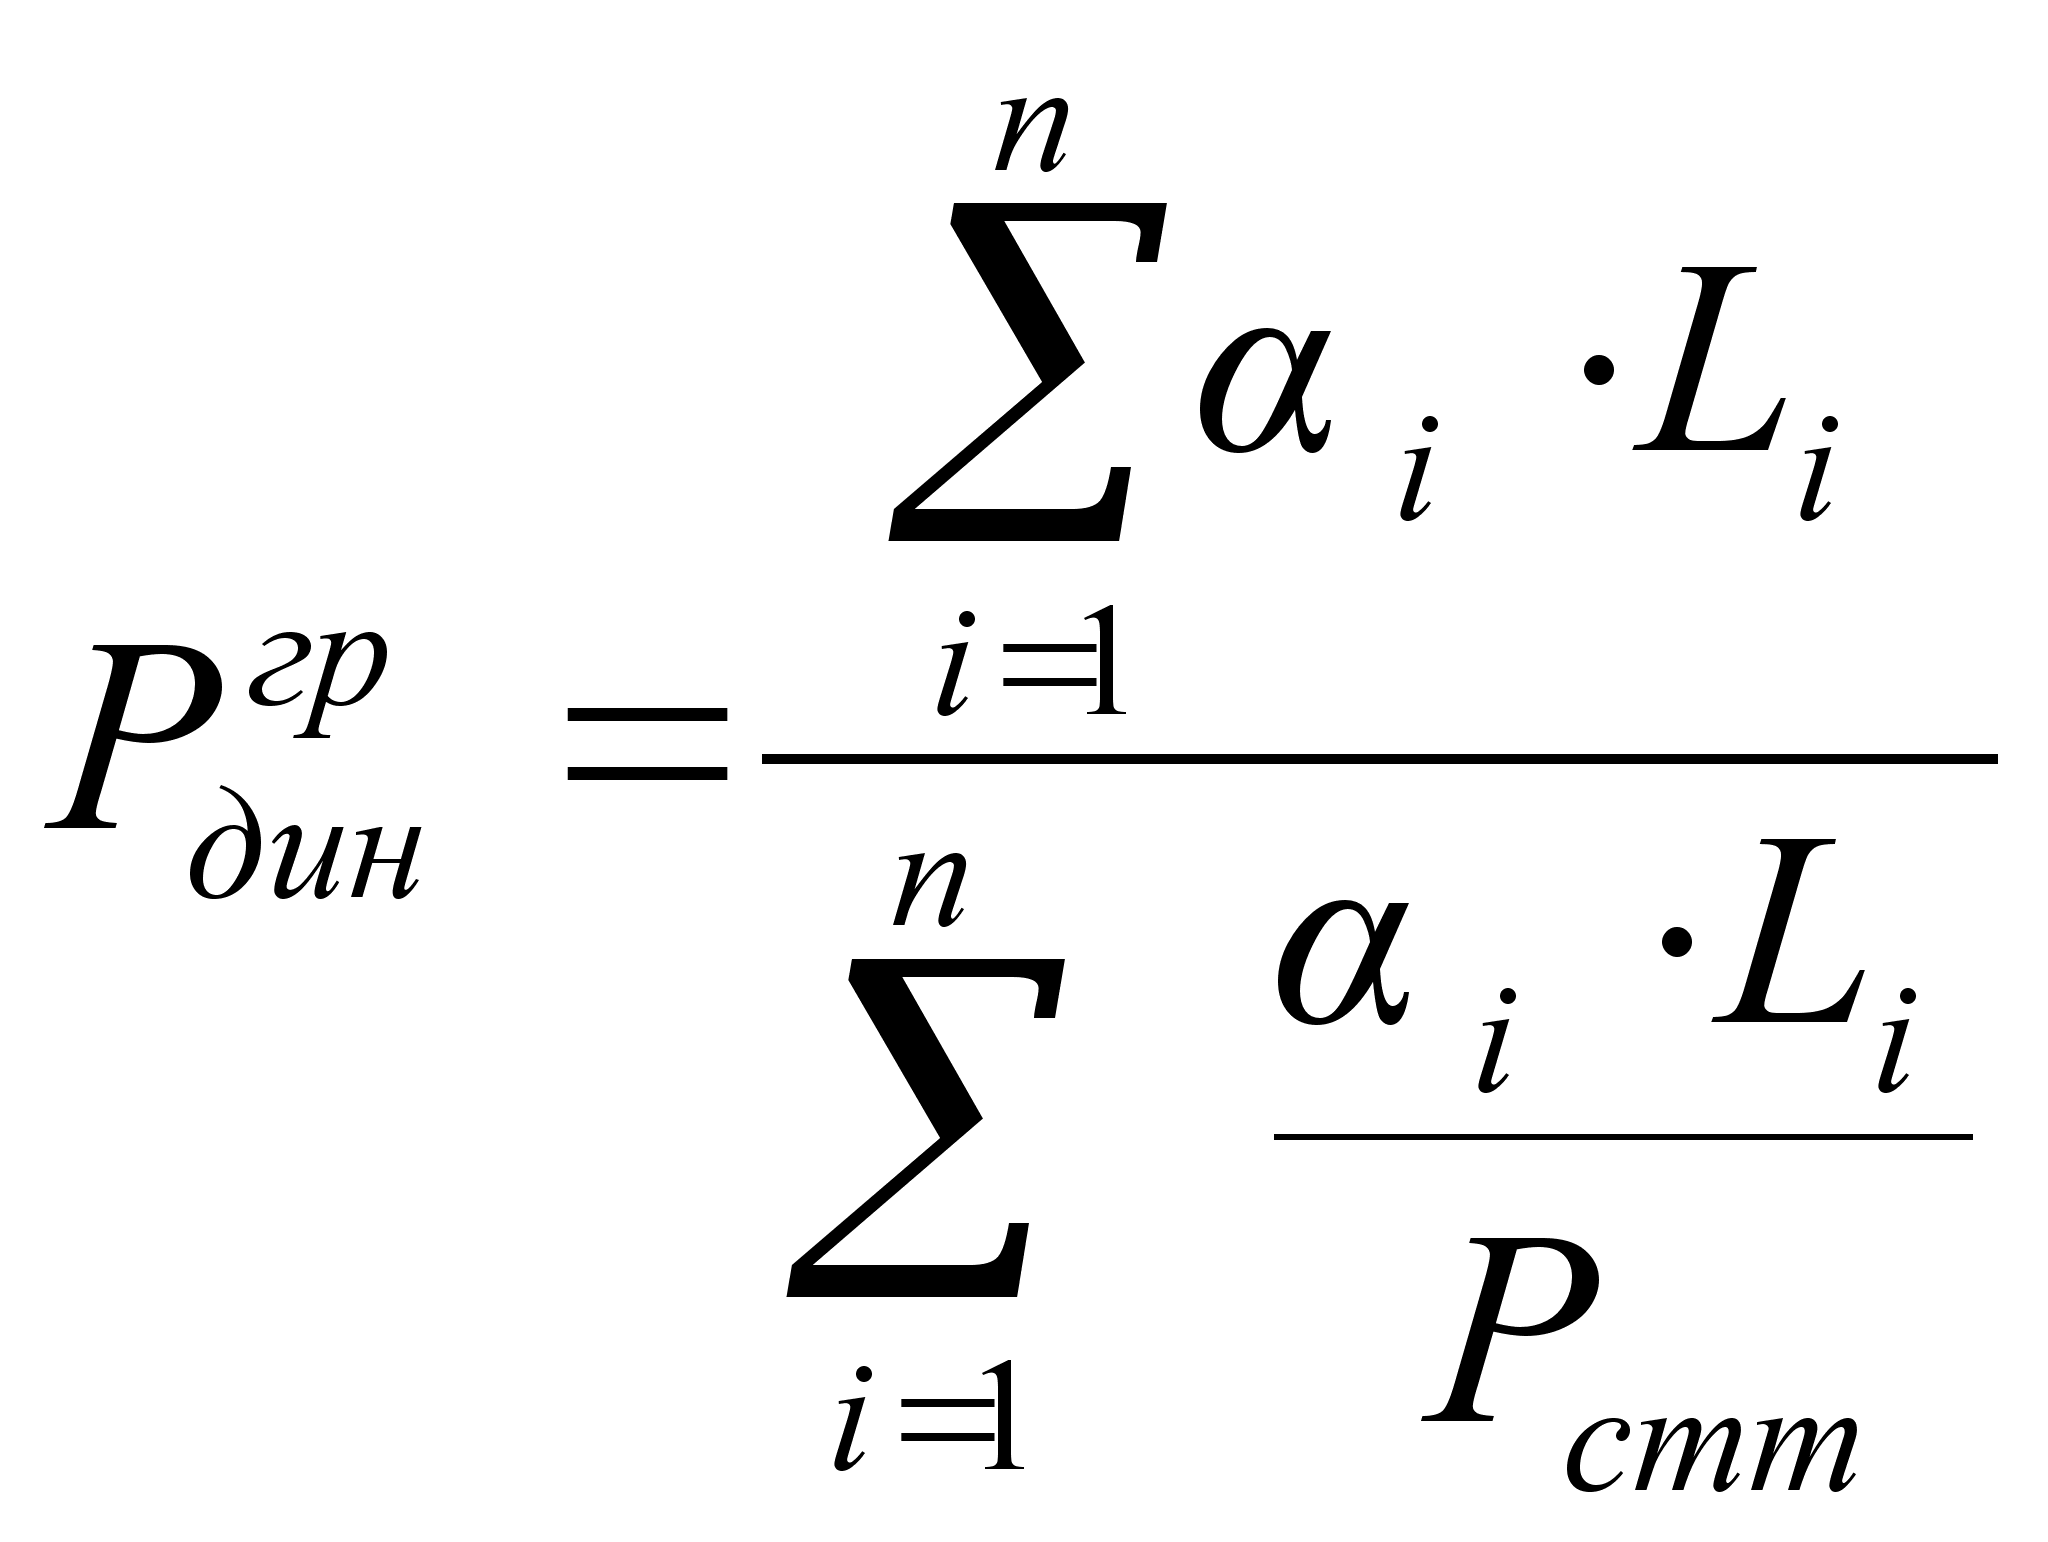 (7.
0)
где I – доля каждого вида груза в общем, объеме перевозок в исследуемых цистернах:
Li =Lпер– дальность перевозки или груженный рейс (км) I-того типа груза, можно принять в расчетах 1700 км для всех наименований перевозимых грузов;
Статическая нагрузка вагона зависит от удельного объема котла цистерны и удельного объема груза перевозимого в цистернах и составляет:
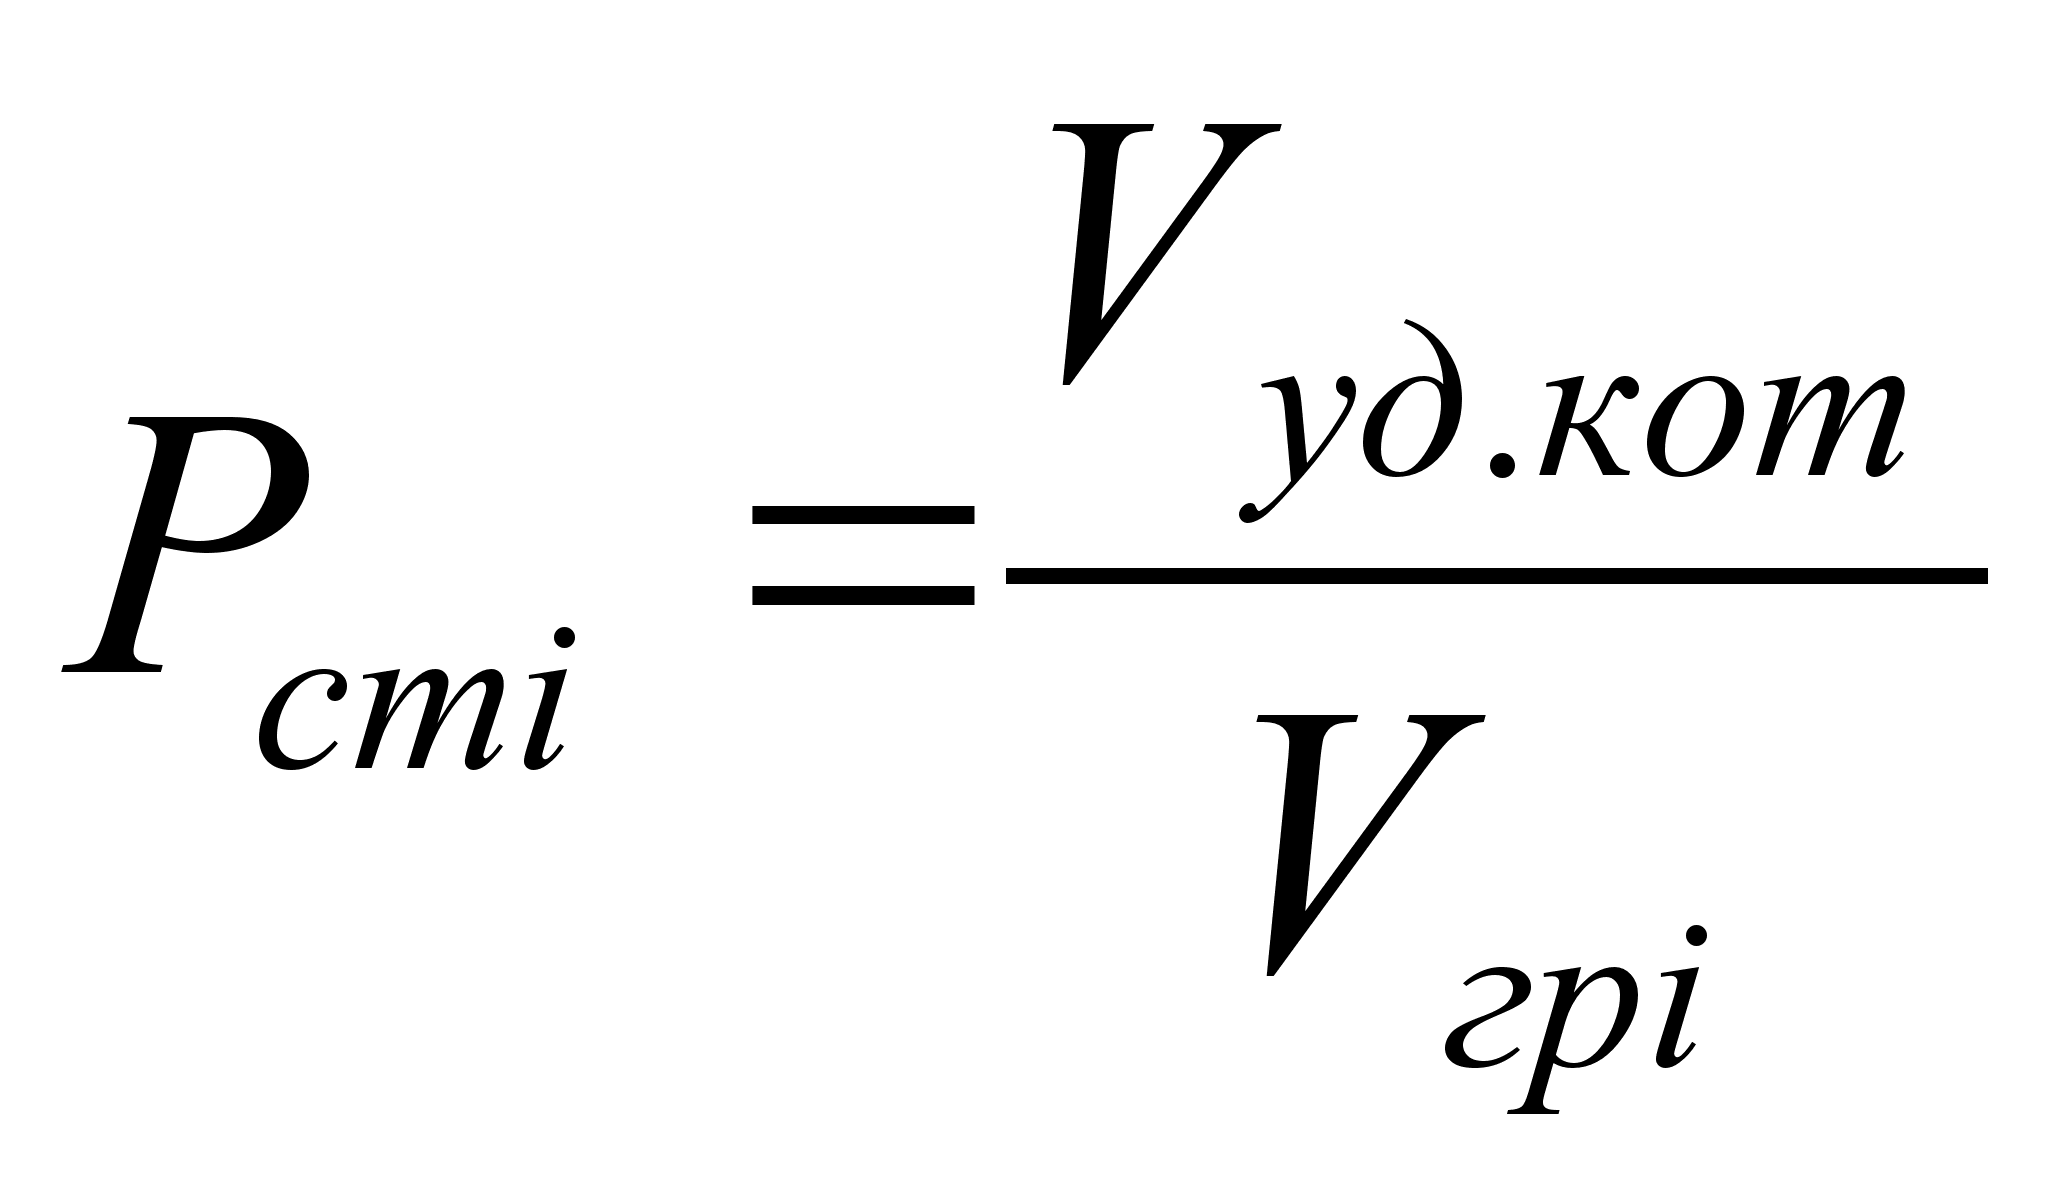 (7.
0)
где Vуд.кот – удельный объем котла цистерны, т/м3 ;
Vгрi – удельный объем i-того груза, т/м3.
2. Затраты вагона-часов.
 (7.
0)
при прохождении вагонов по участкам:
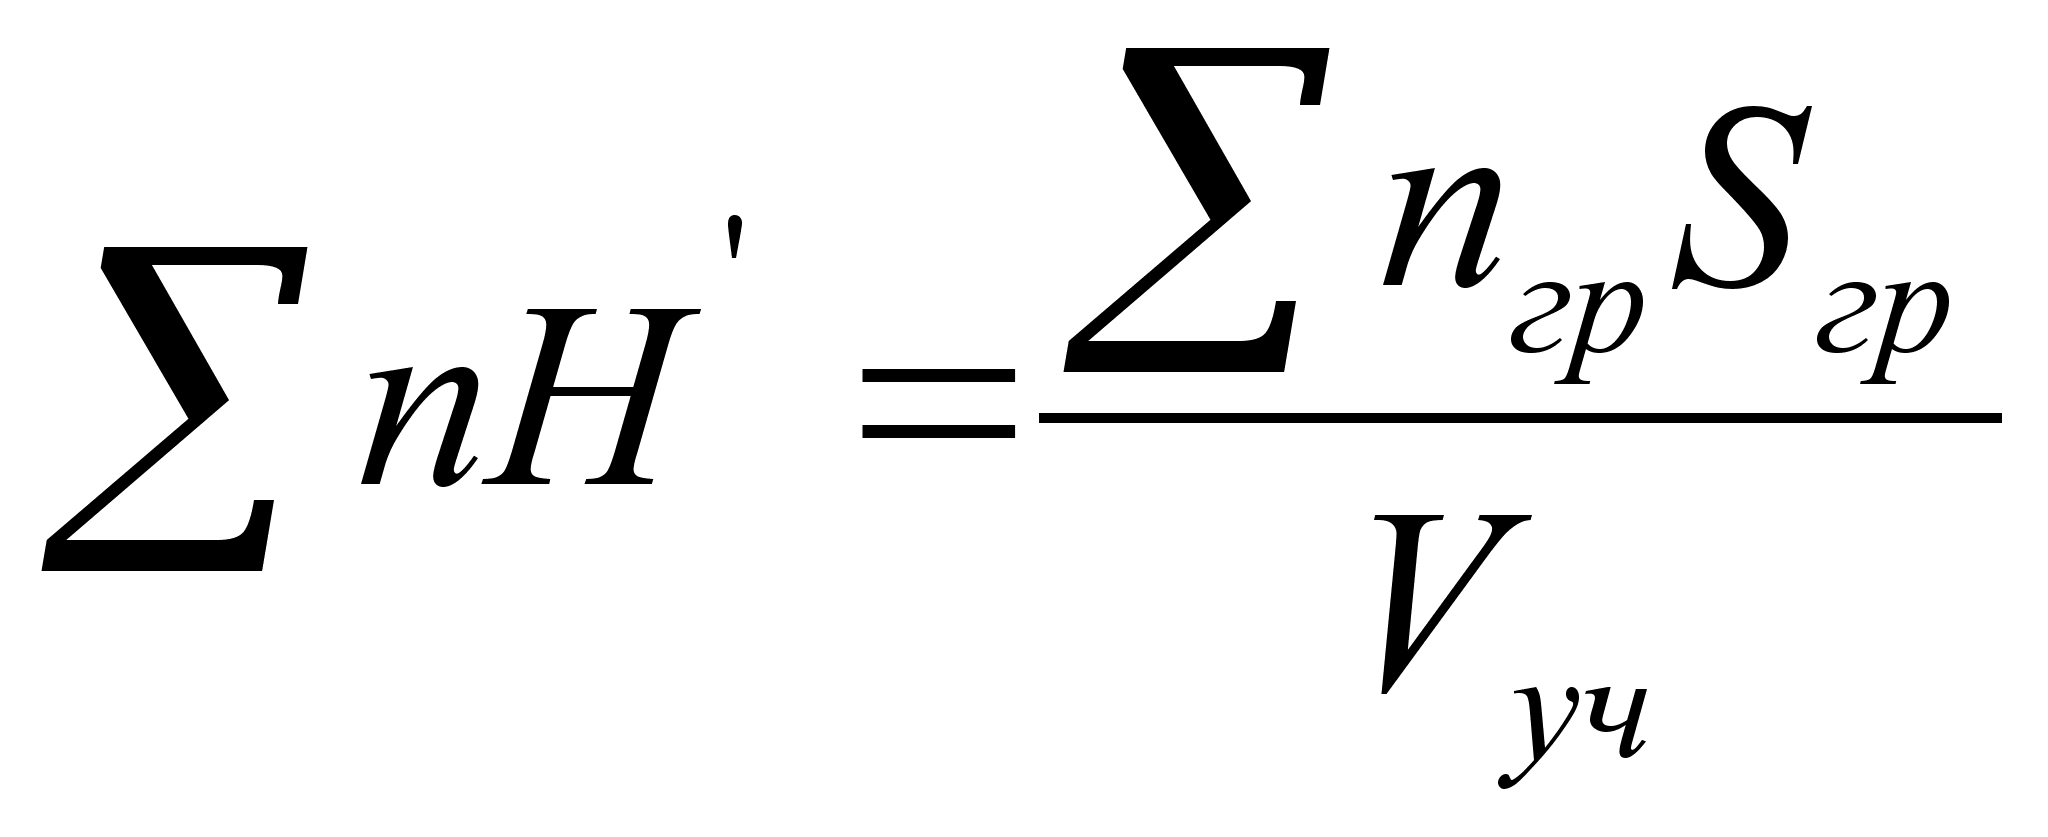 (7.
0)
где
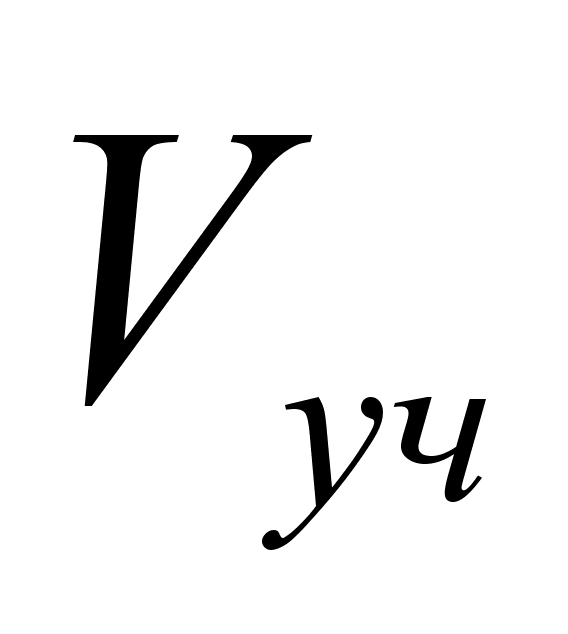 - участковая
скорость поездов;
=
40 км/ч;
во время простоев под начальными и конечными грузовыми операциями:
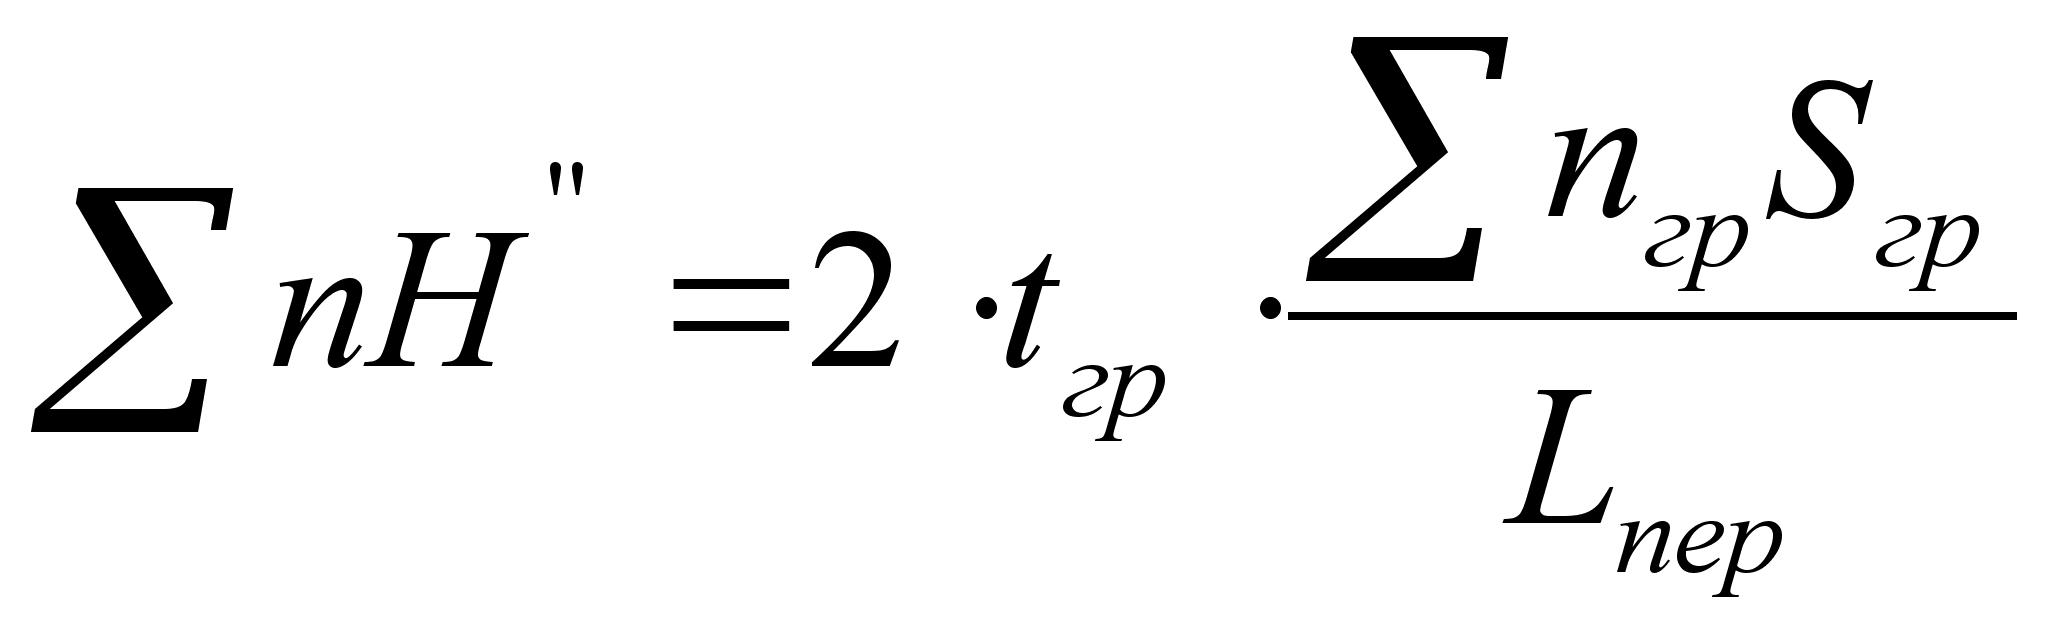 (7.
0)
где
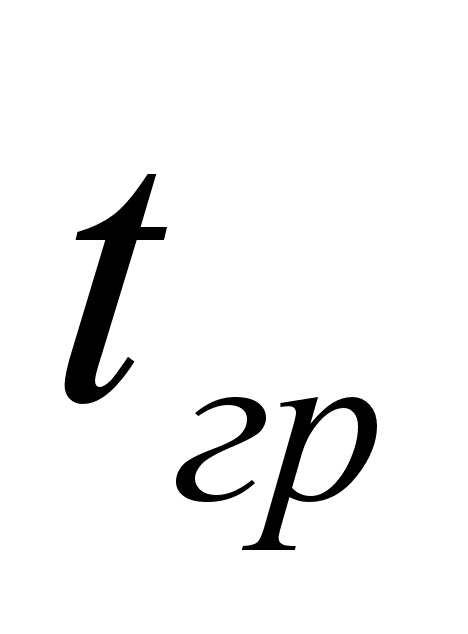 - средний простой
вагона под
одной грузовой
операцией;
=
40 ч;
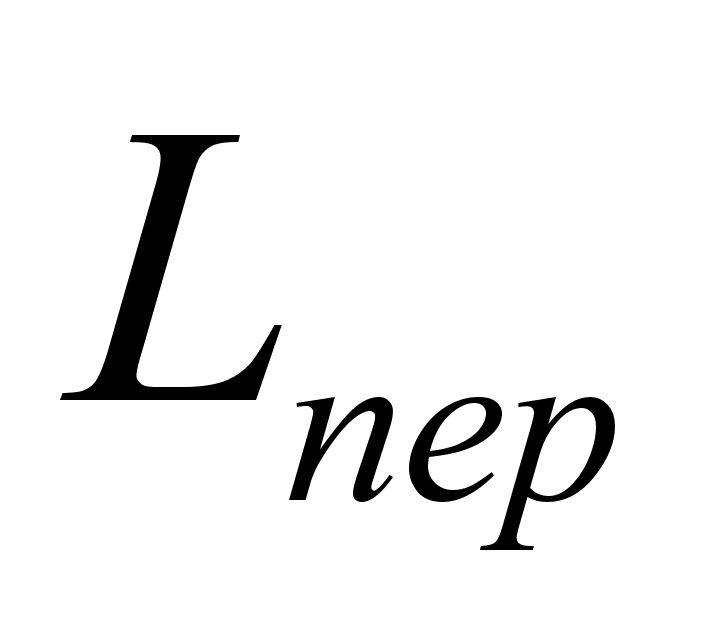 - дальность
перевозок по
сети;=
1300 км;
во время простоя вагона на технических станциях с переработкой и без переработки:
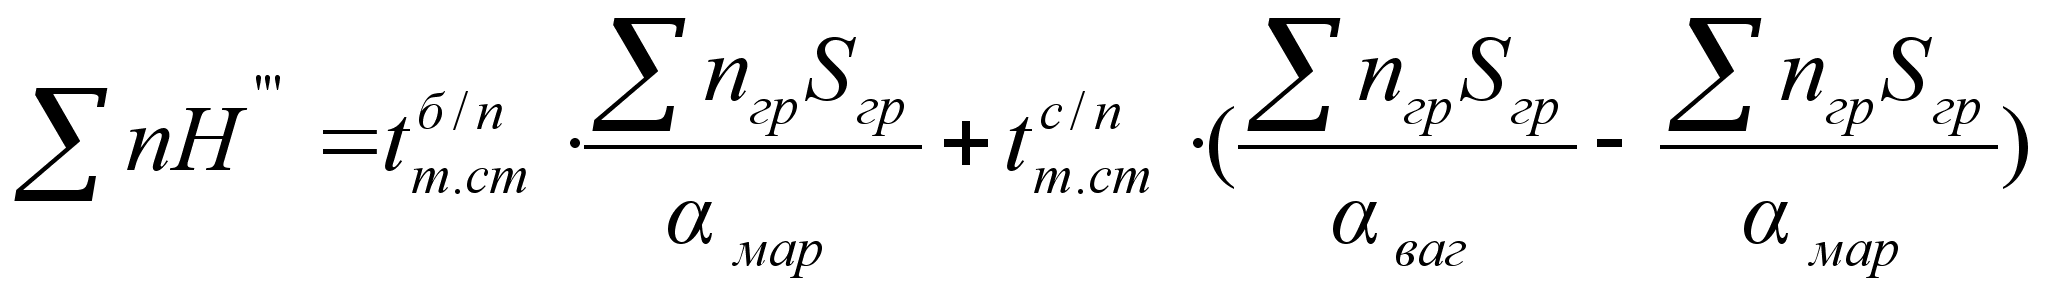 (7.
0)
где
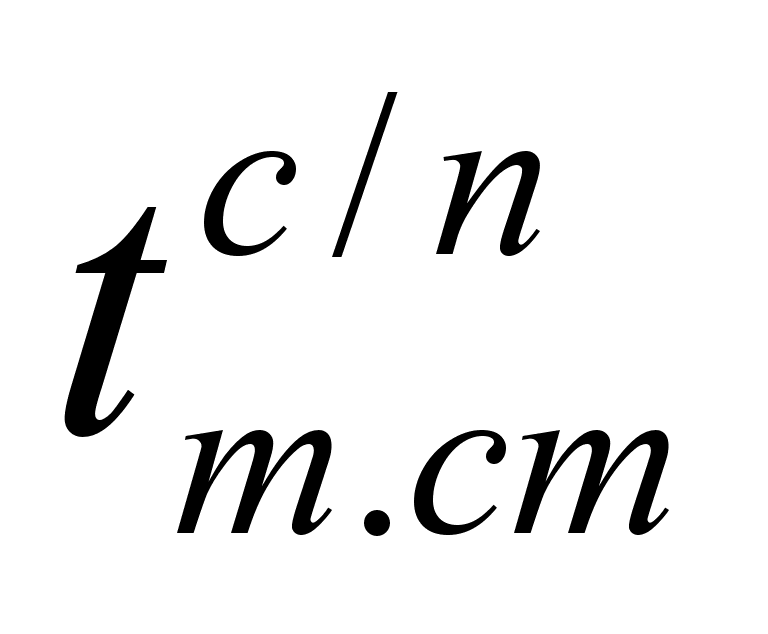 - средний простой
вагона на одной
технической
станции с
переработкой,
=
8 ч;
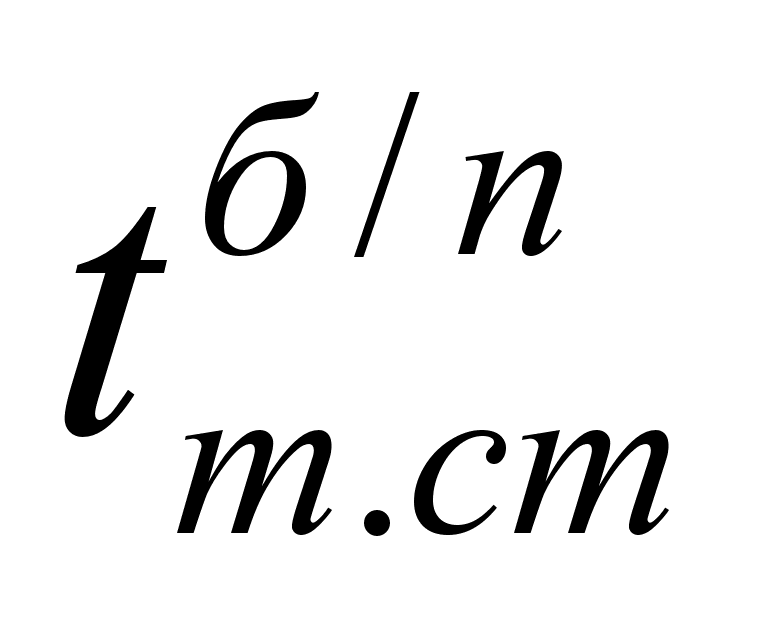 - средний простой
вагонт на одной
технической
станции без
переработки,
=2
ч;
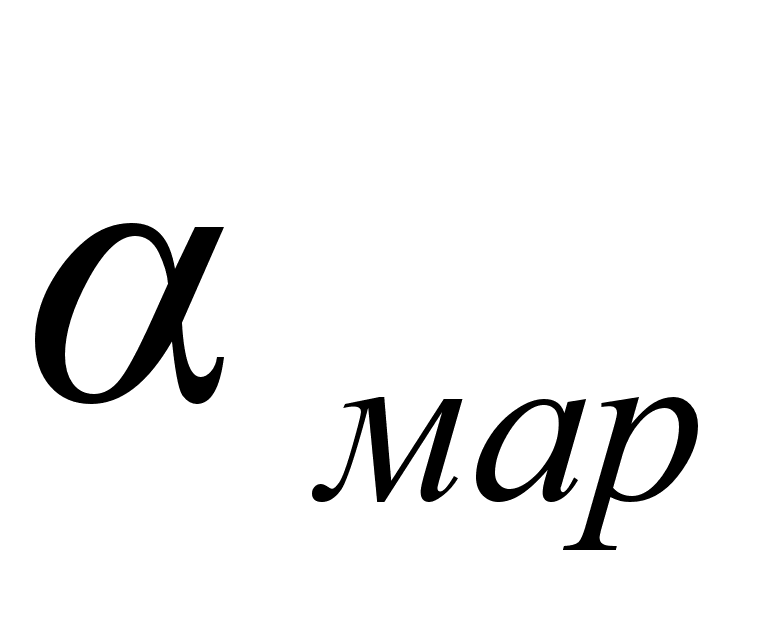 - среднее маршрутное
плечо,
=
150 км;
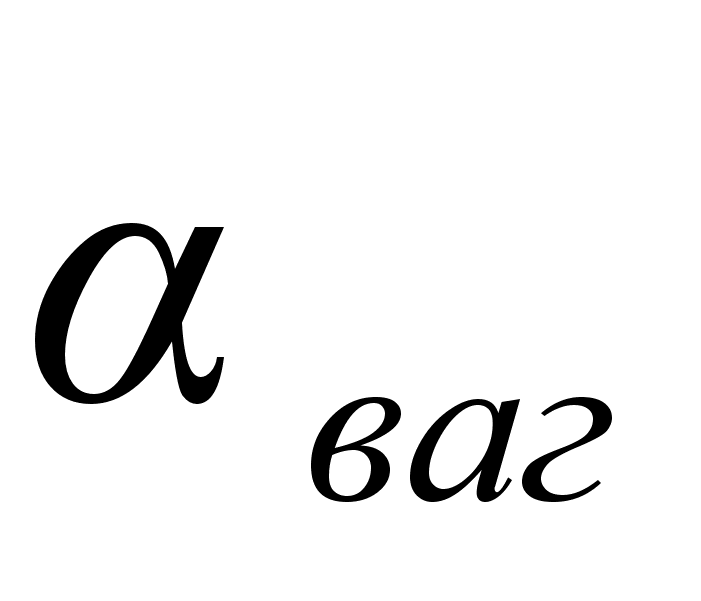 - среднее вагонное
плечо,
=
370 км;
3. Затраты локомотиво-километры.
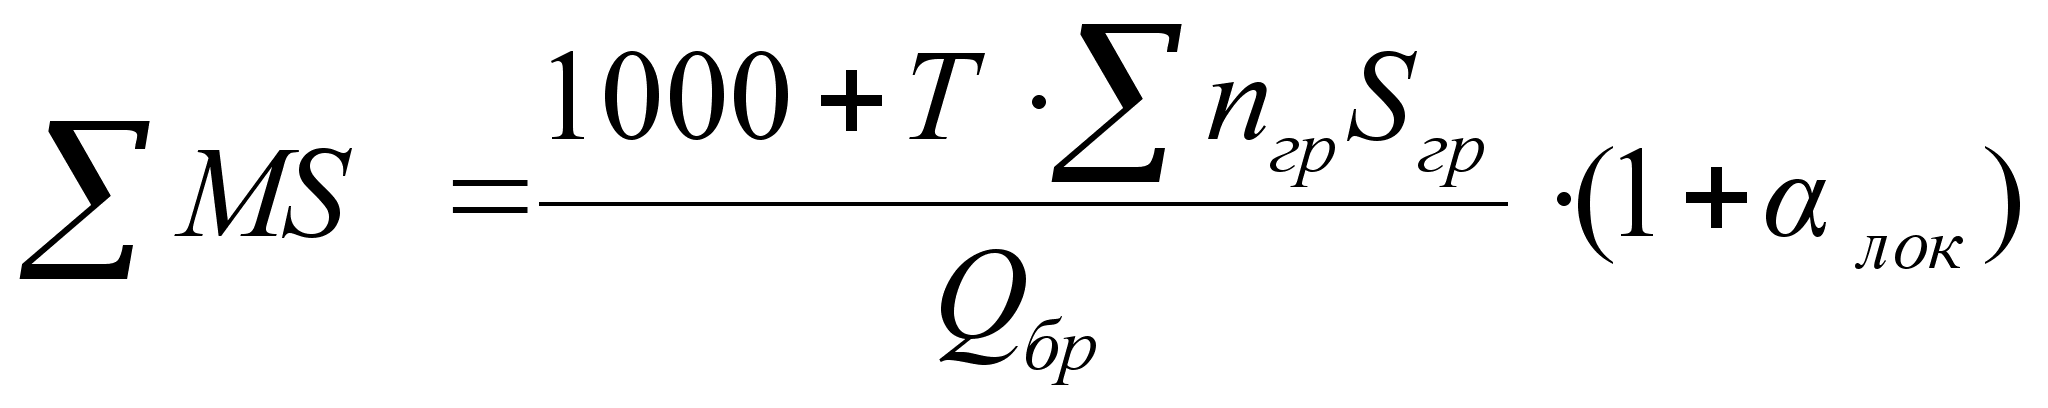 (7.
0)
где 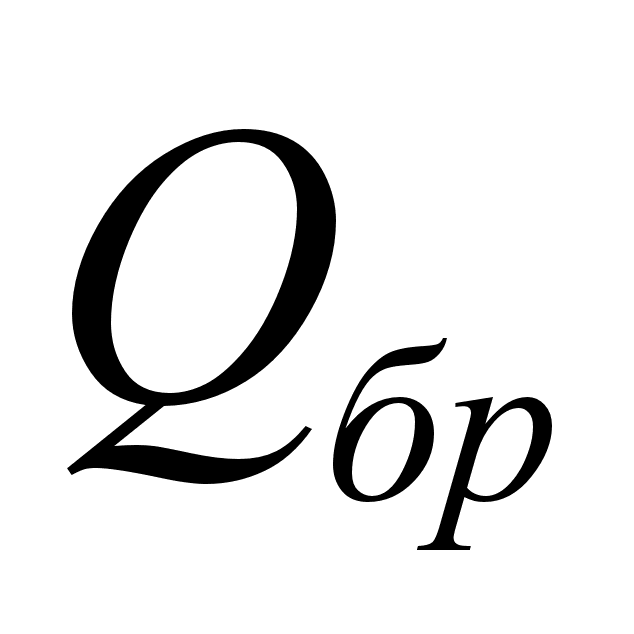 - масса брутто
грузового
поезда;
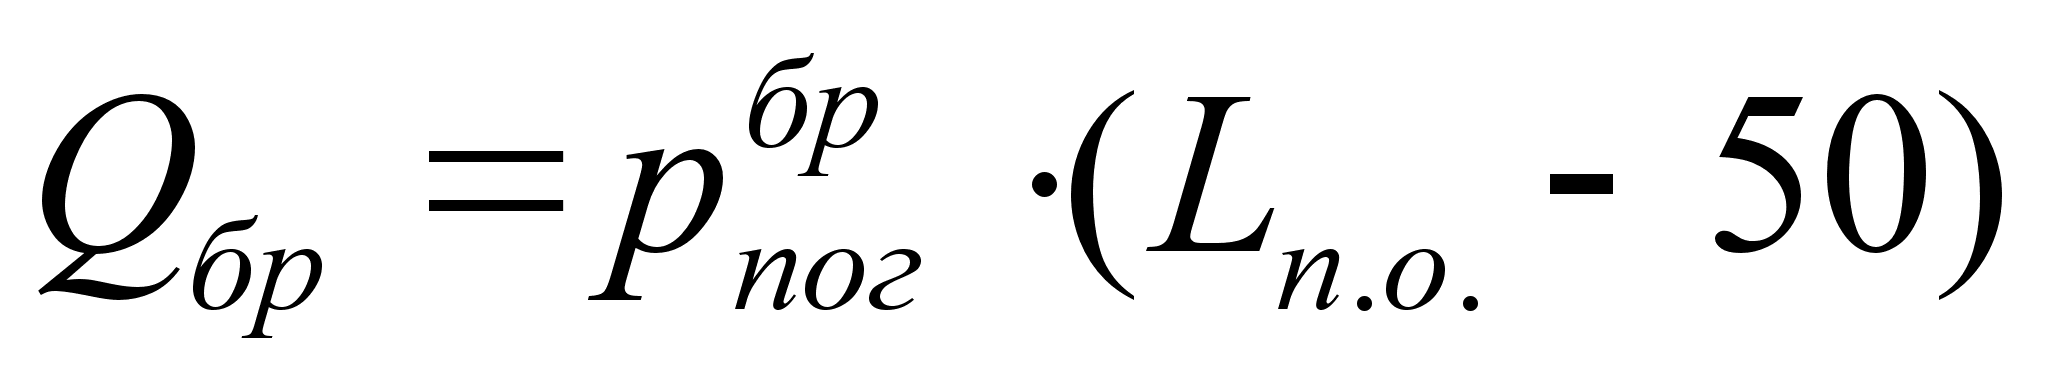 (7.
0)
здесь
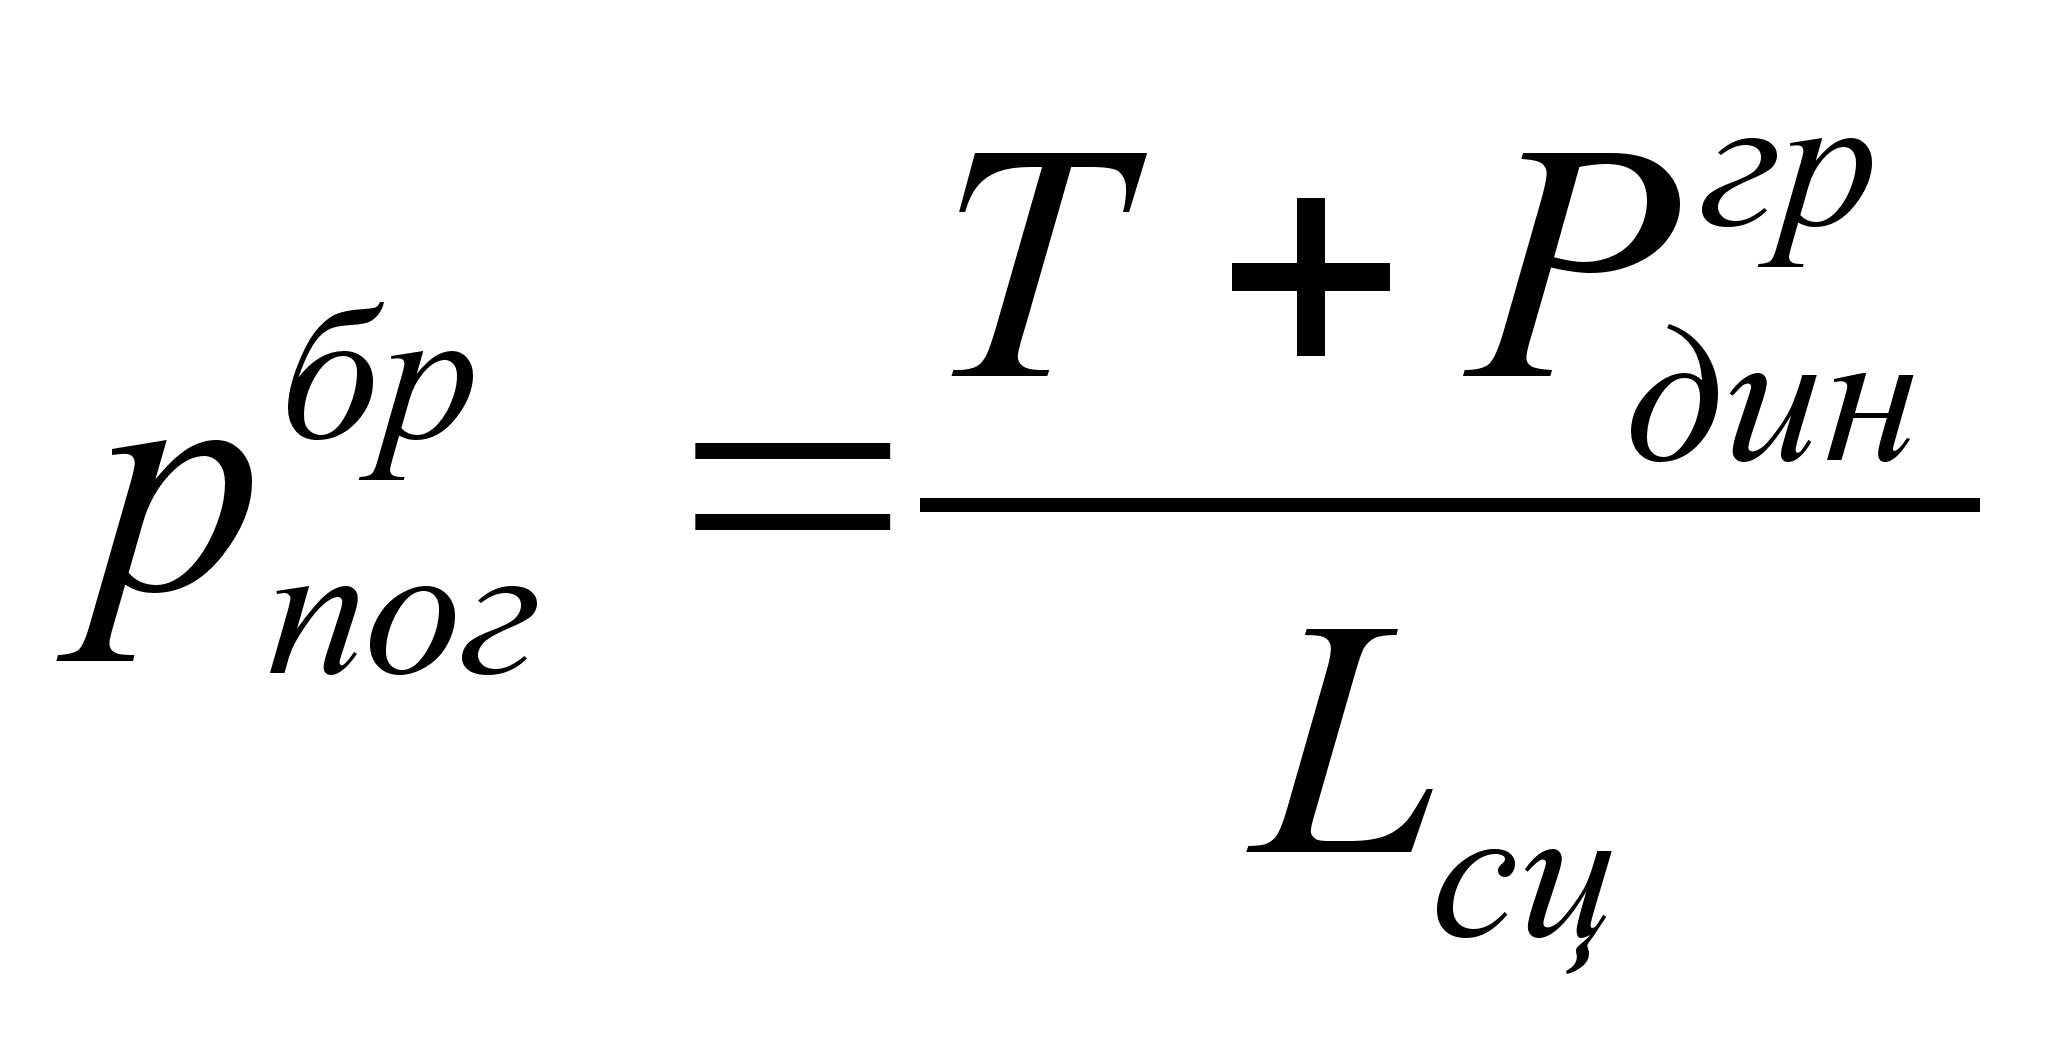 - погонная нагрузка
брутто, т/км;
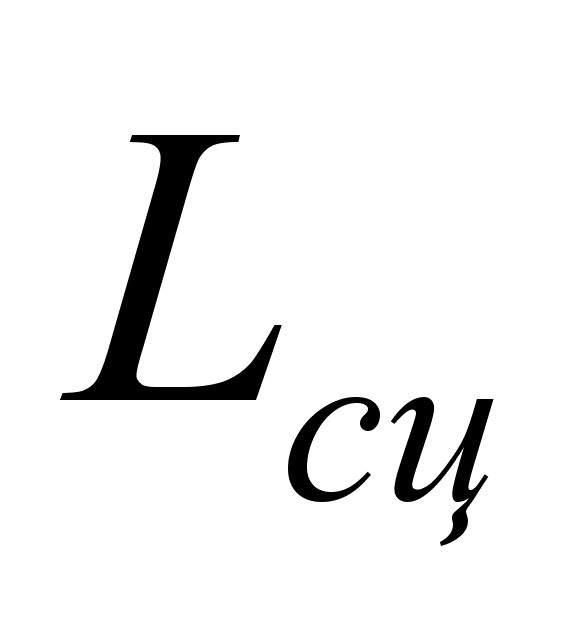 - длина вагона
по осям сцепления;
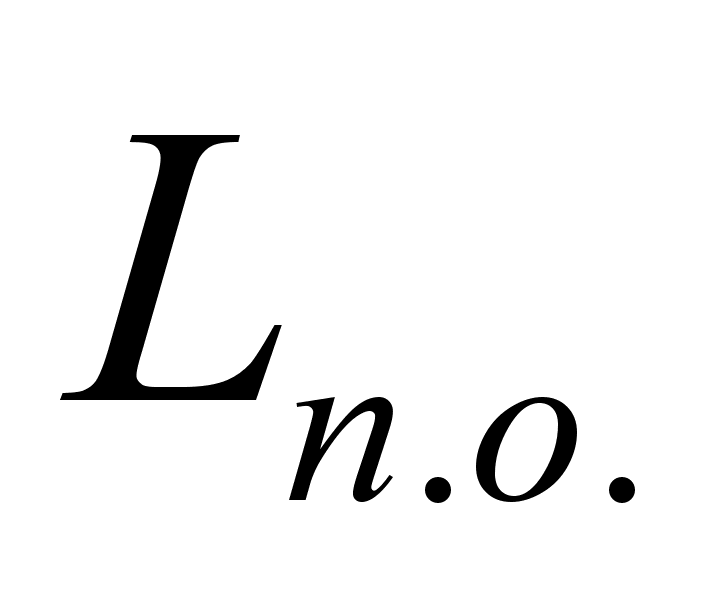 - длина приёмо-отправочных
путей;
=850
м;
50 м – длина станционных путей для установки локомотива;
T – тара вагона, т;
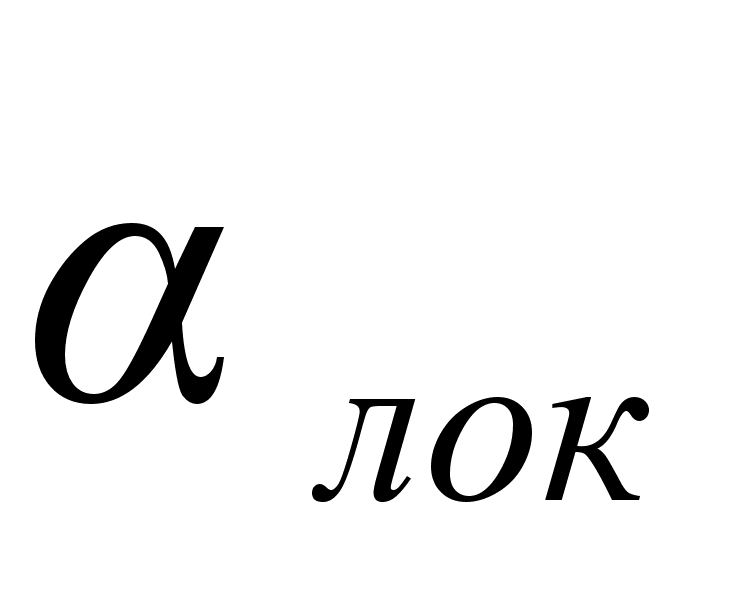 - отношение
вспомогательного
пробега локомотивов
к пробегу их
во главе поездов,
=
0,12;
4. Затраты локомотиво-часов.
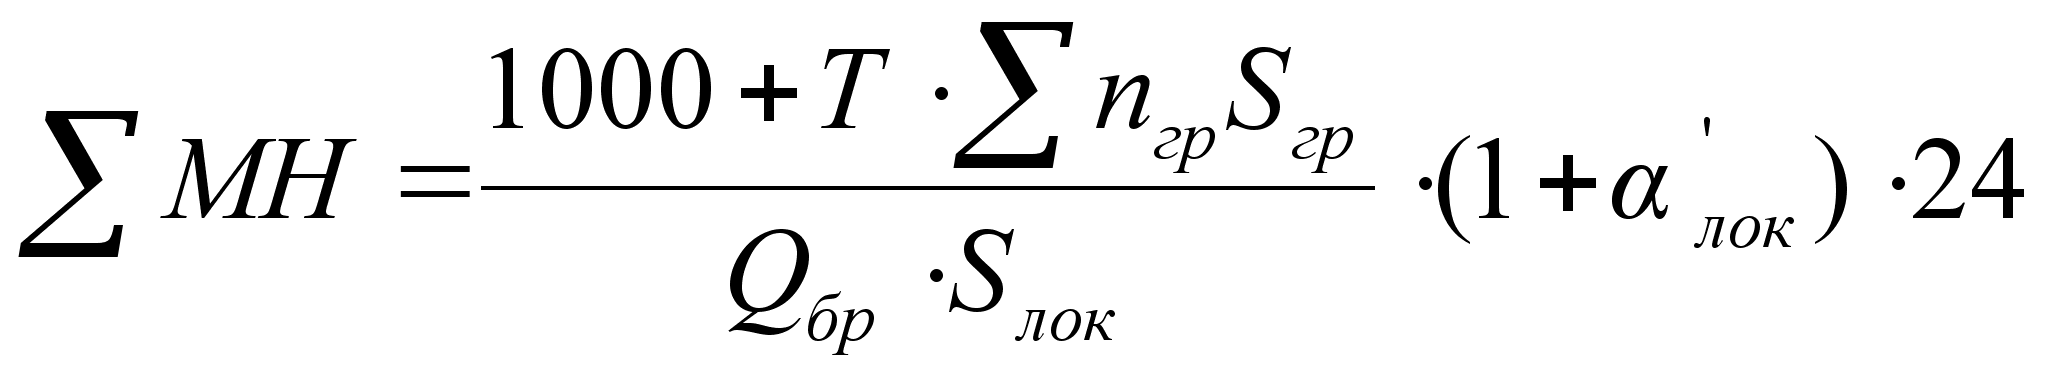 (7.
0)
где 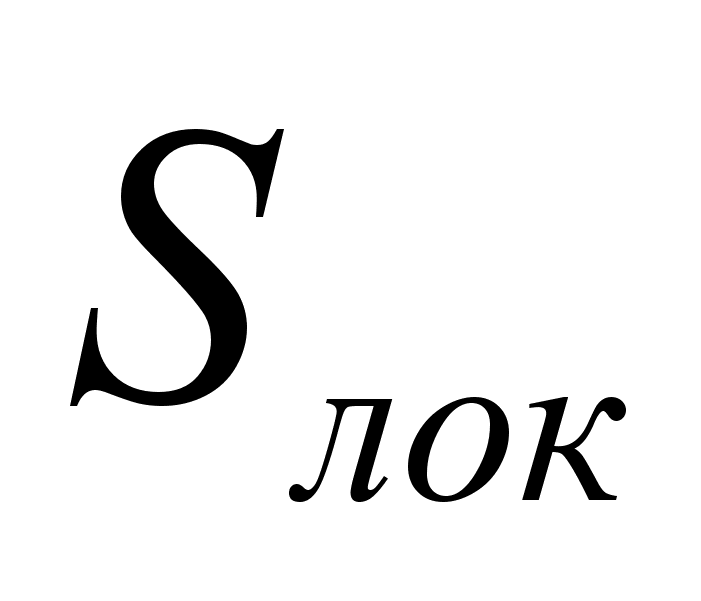 - пробег локомотива,
=
500 км/сут;
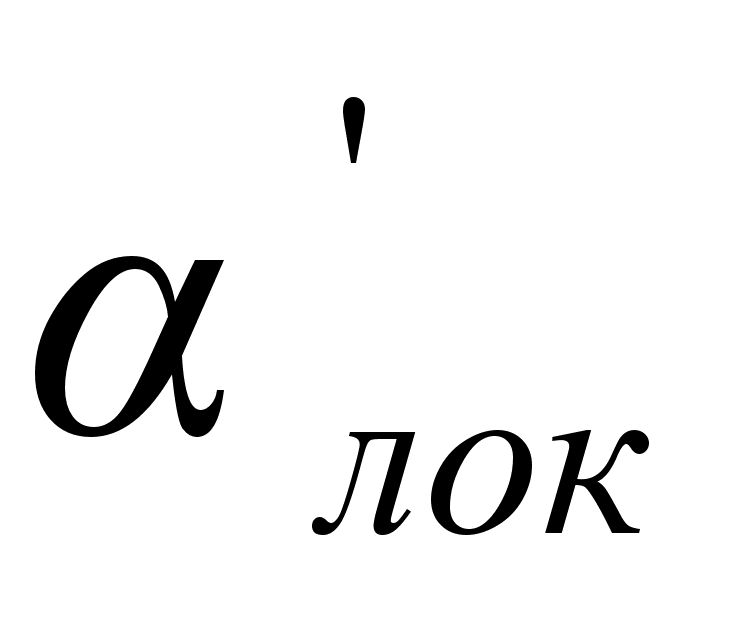 - отношение
вспомогательного
линейного
пробега локомотивов
к пробегу их
во главе поездов,
=0,1;
5. Затраты бригадо-часов локомотивных бригад.
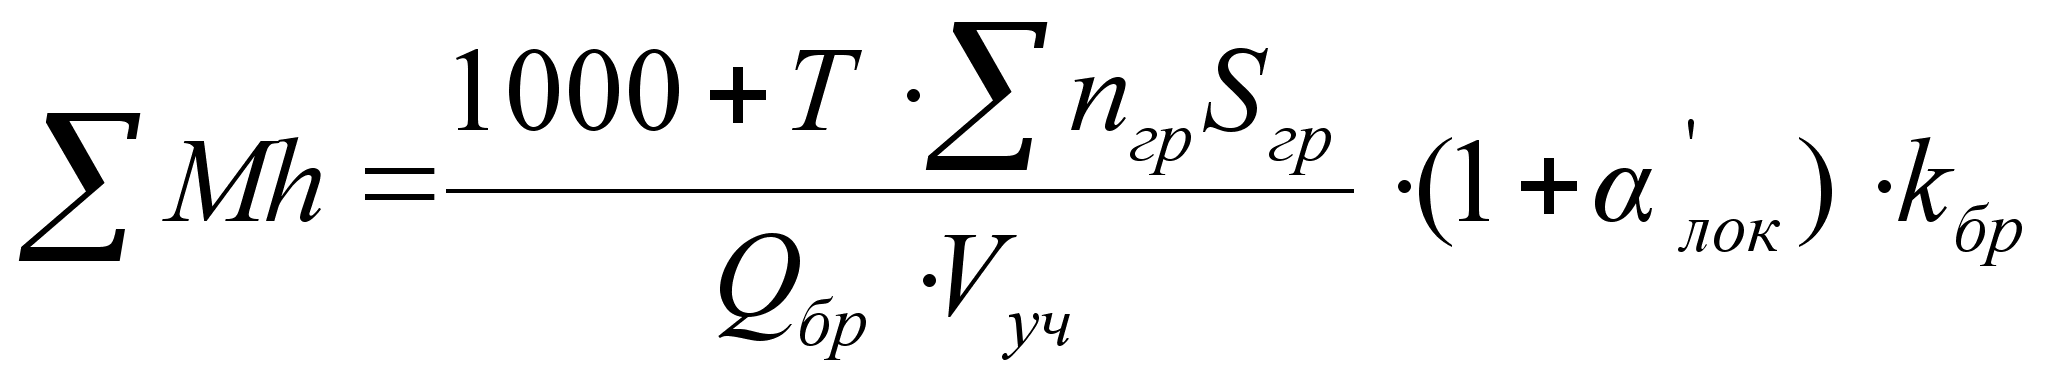 (7.
0)
где 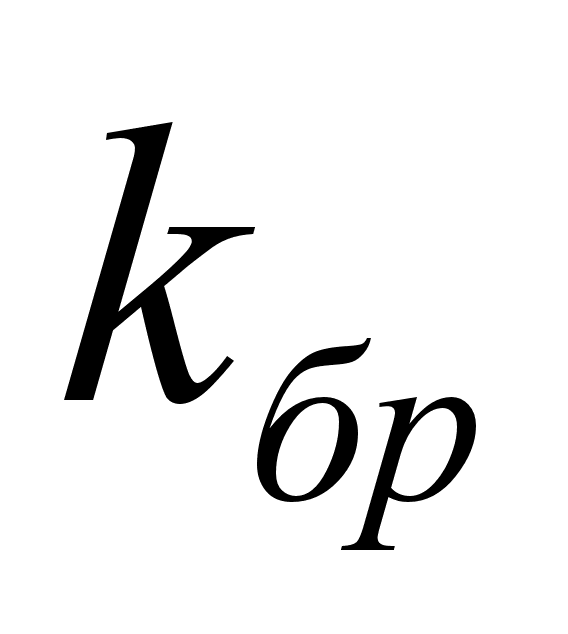 - коэффициент,
учитывающий
дополнительное
время работы
локомотивных
бригад;
=
1,6;
6. Затраты тонно-километров брутто вагонов и локомотивов.
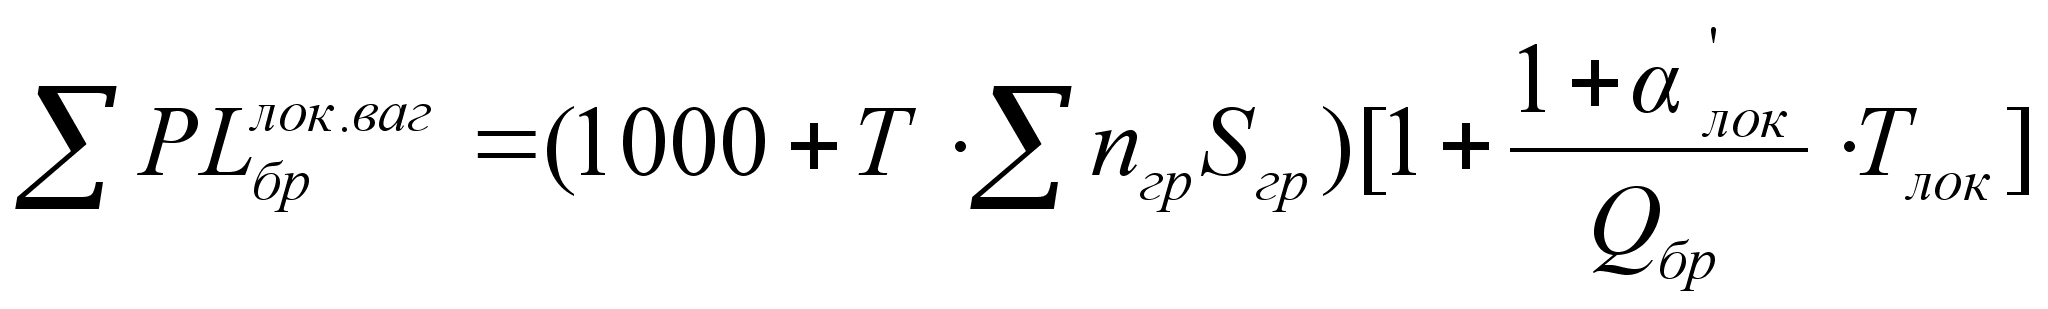 (7.
0)
где 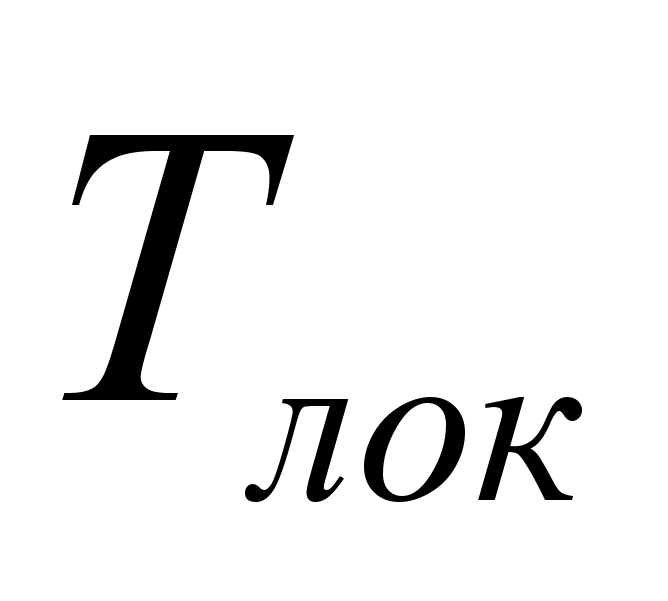 - вес электровоза;
=
184 т;
7. Затраты
электроэнергии
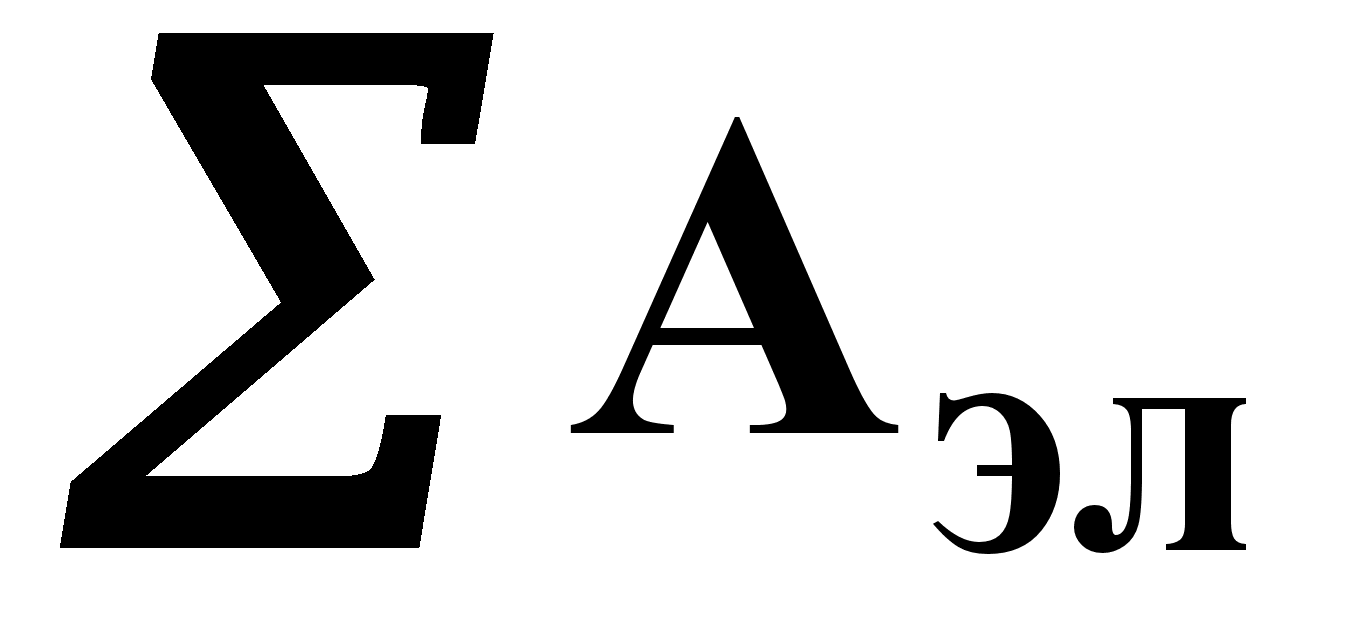 на
1000 ткм нетто
перевозок.
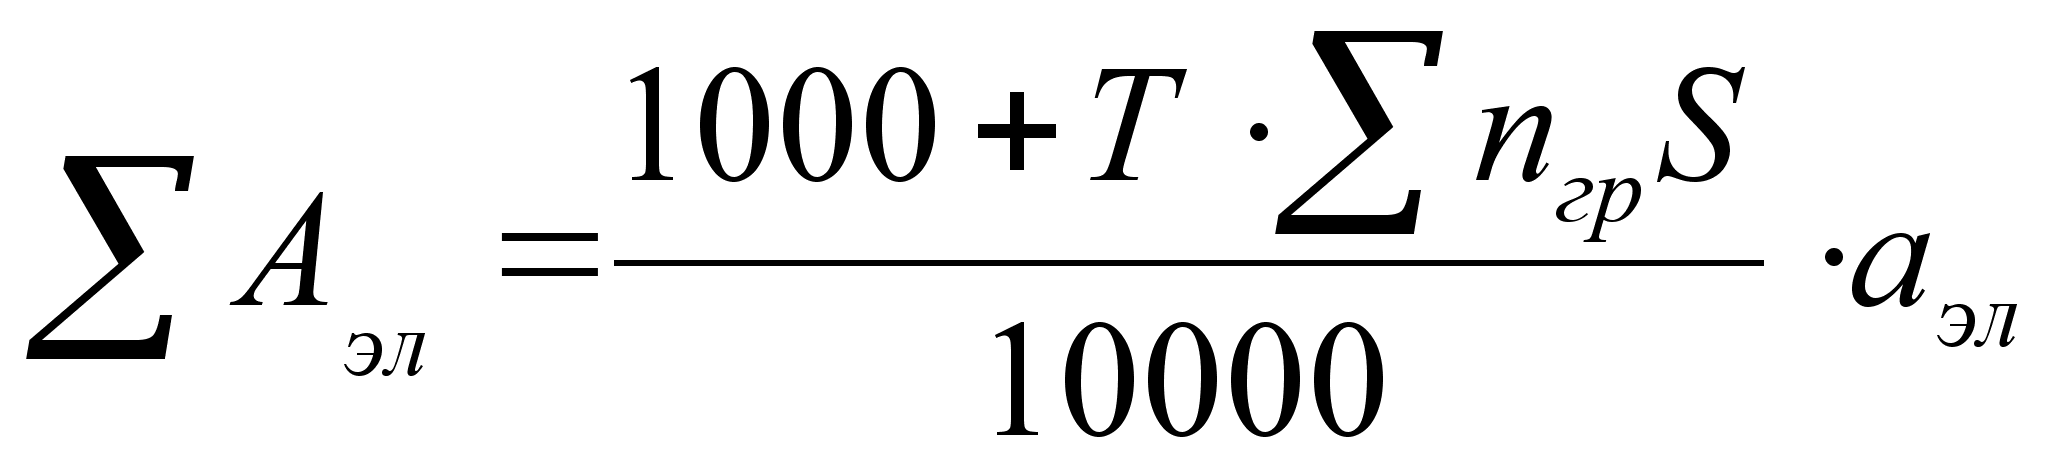 (7.
0)
где 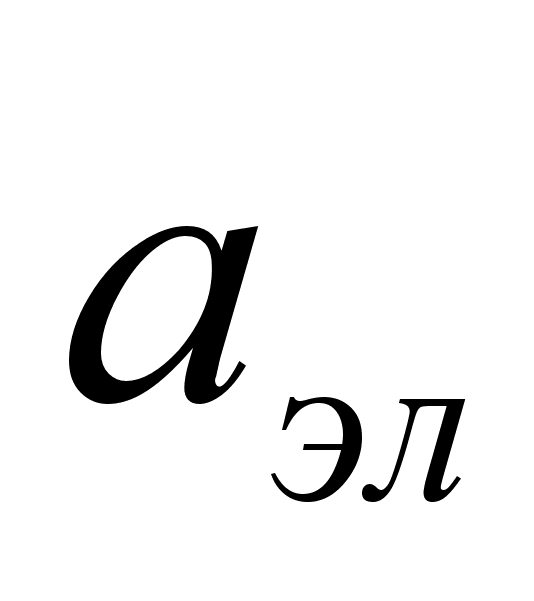 - расход электроэнергии
для тяги гружёных
поездов на
10000 ткм брутто
расчитывается
по удельному
расходу электроэнергии
Kэл
на 1 ткм
механической
работы локомотива,
которые принимаем
с учетом фактического
КПД локомотивов
на уровне 4 кВт.ч
, т.е:
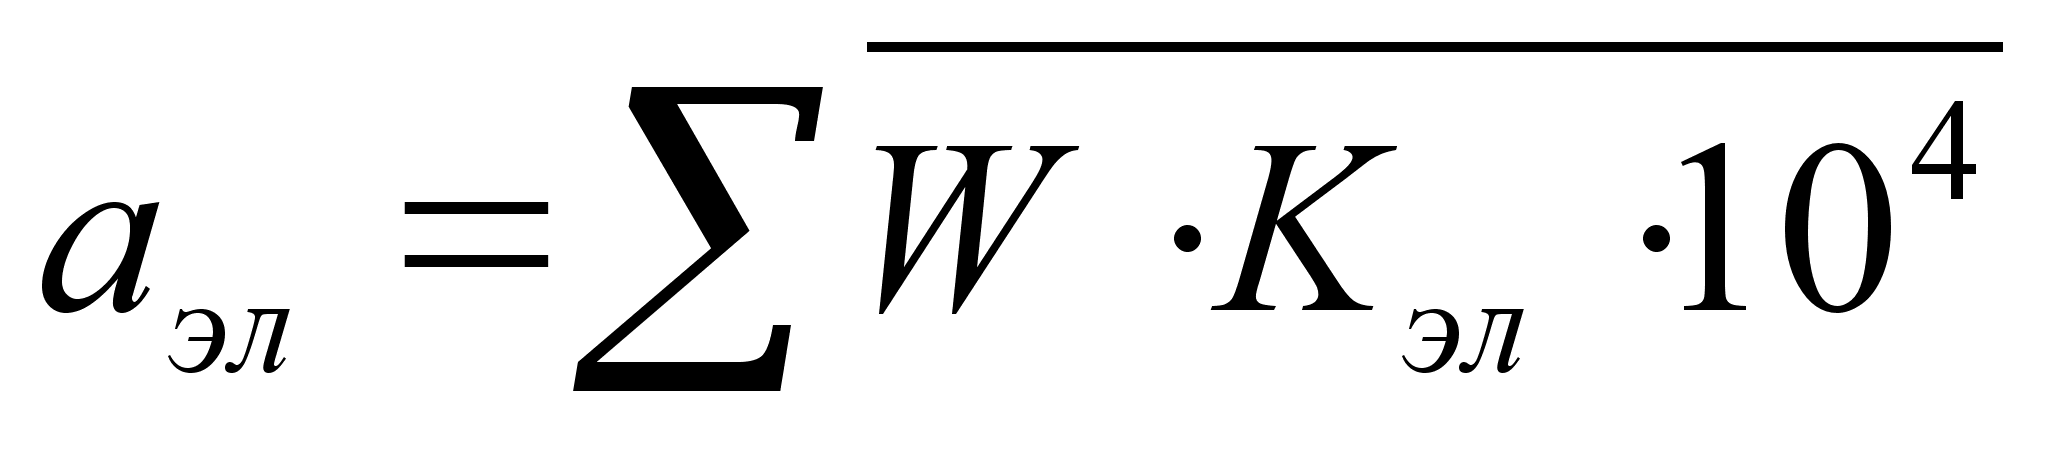 (7.
0)
здесь
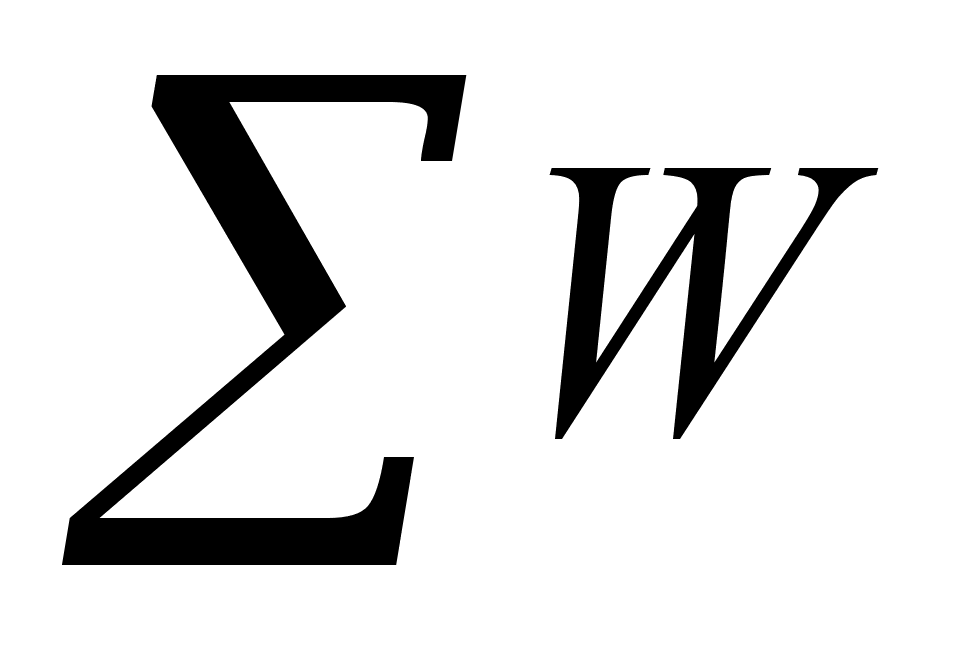 - затрата ткм
механической
работы локомотива
на 1 ткм брутто;
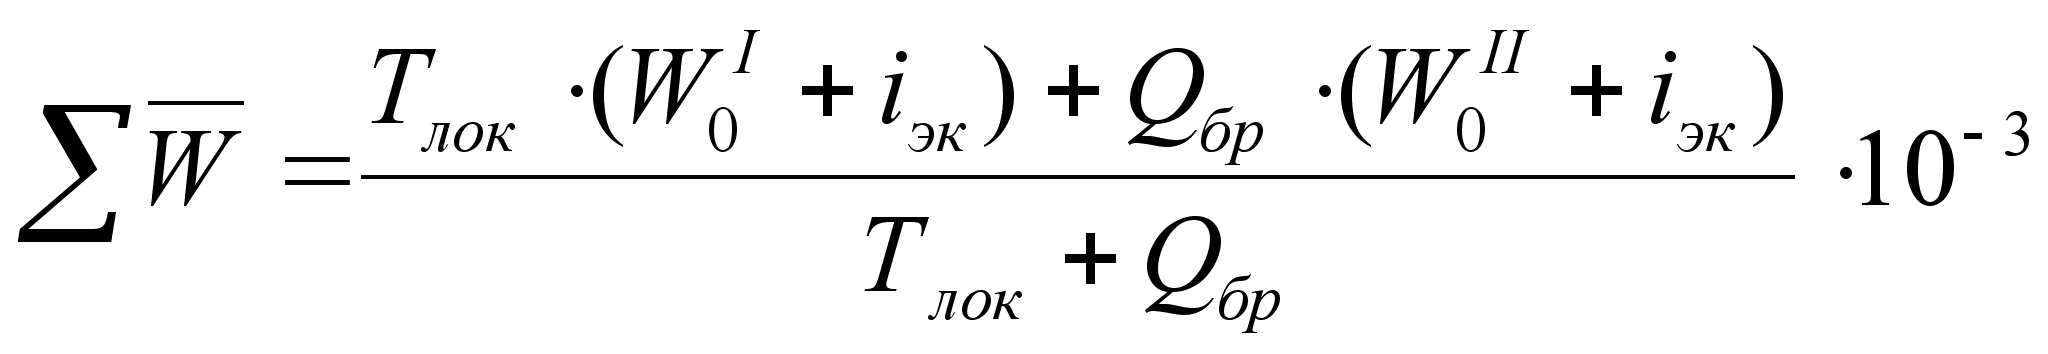 (7.
0)
где
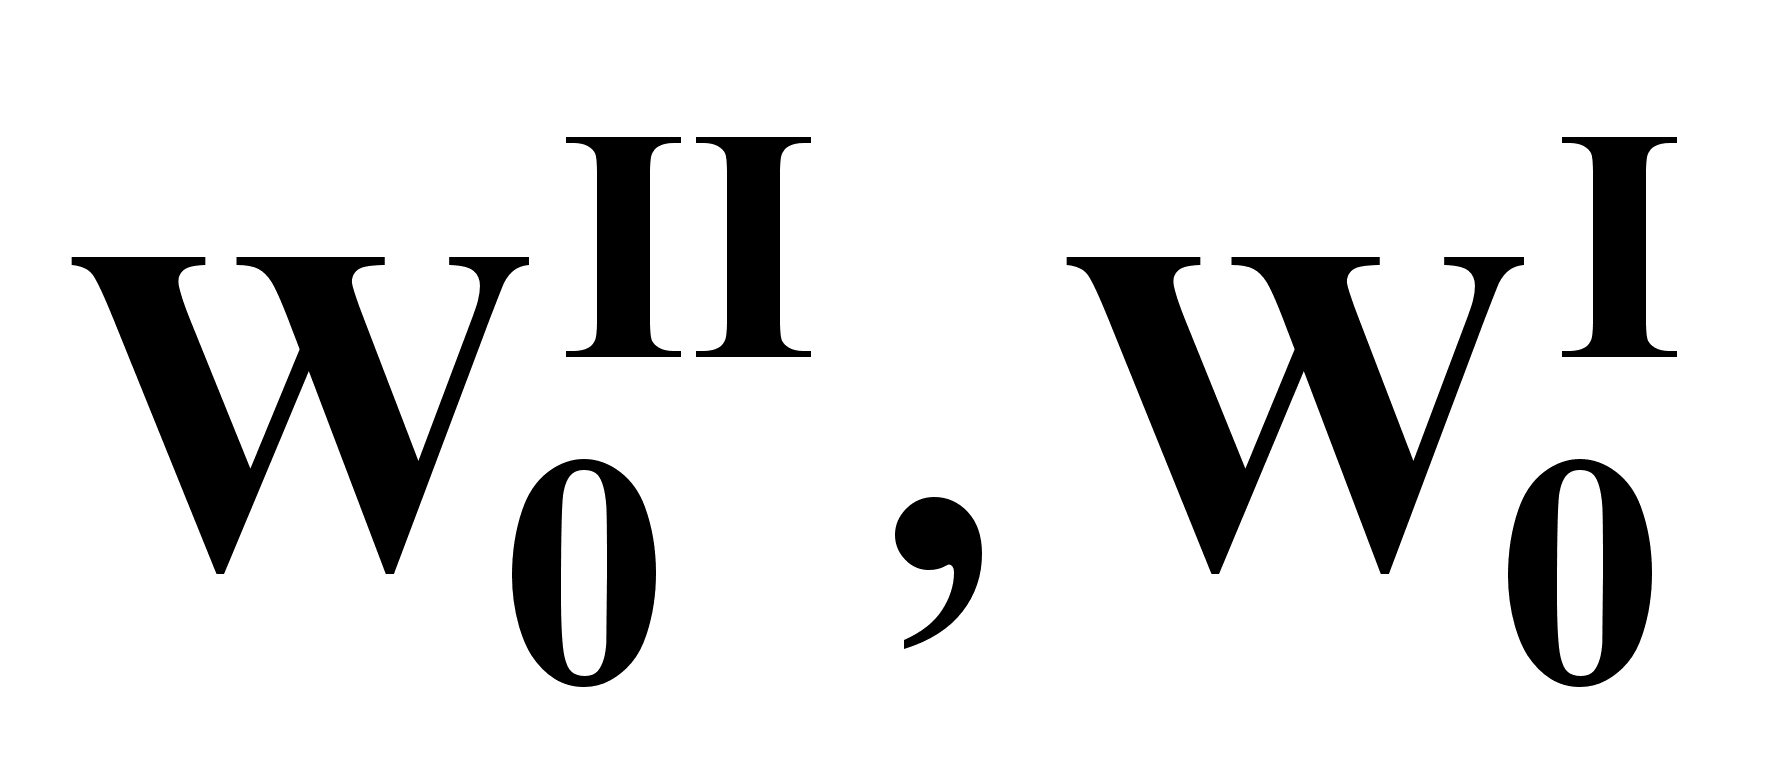 -
основное удельное
сопротивление
движению состава,
локомотива,
кг/т;
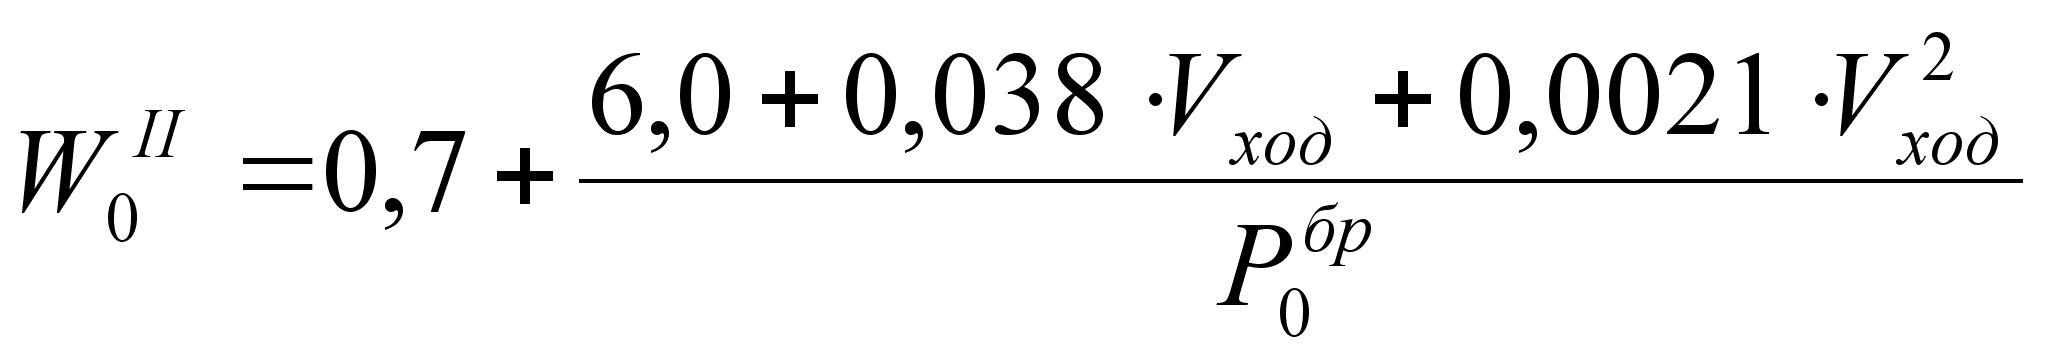 (7.
0)
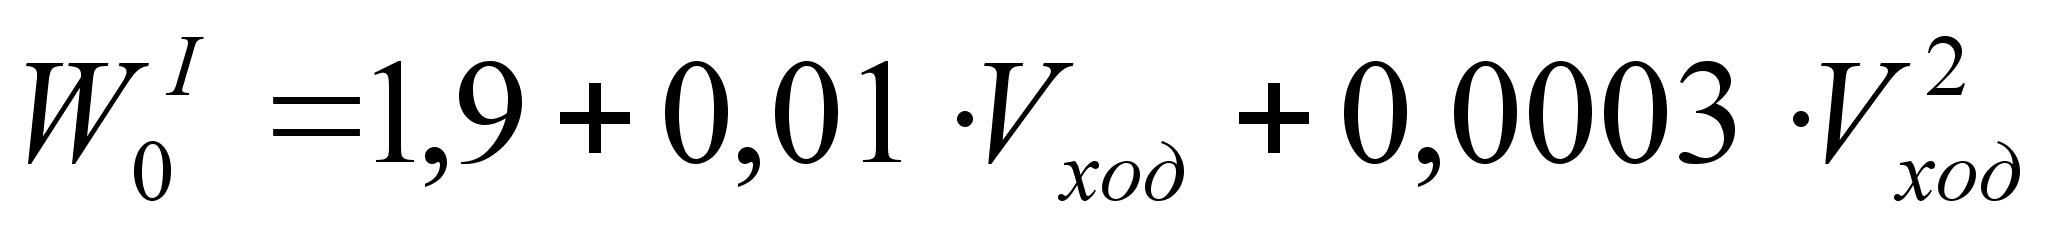 (7.
0)
здесь
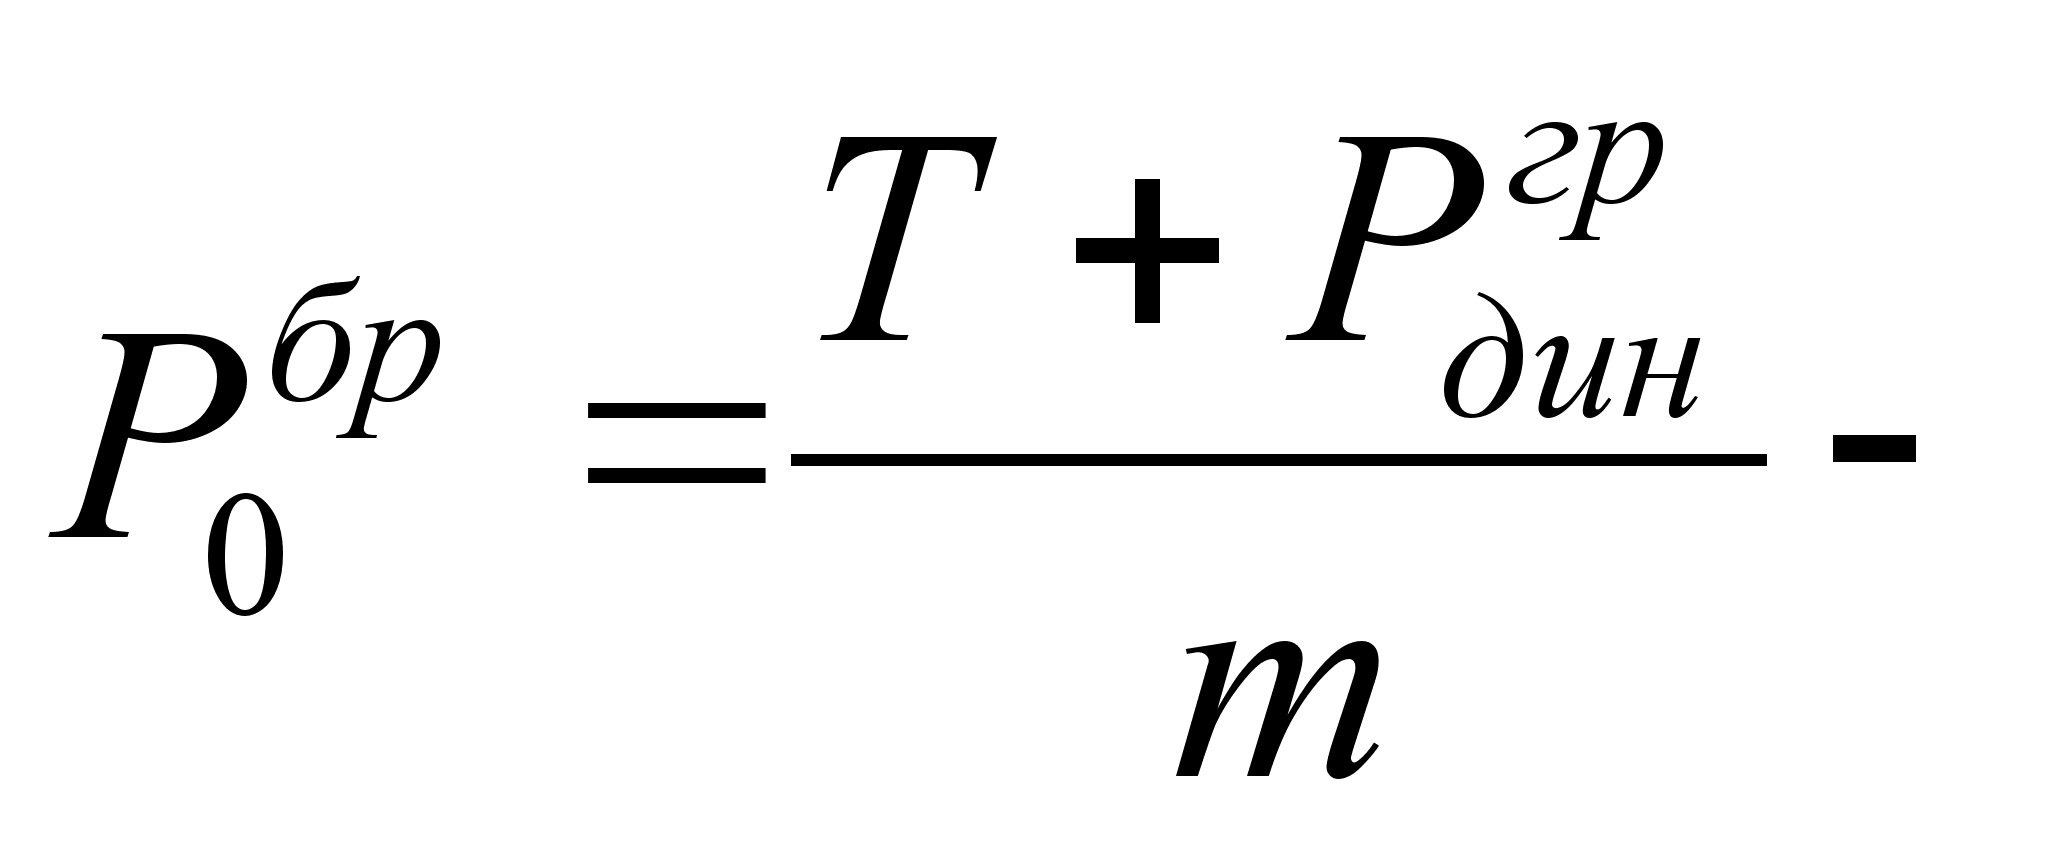 осевая нагрузка
вагона брутто,
т/ось;
m- количество осей в вагоне;
Iэк – эквивалентный уклон для груженого направления , %0;
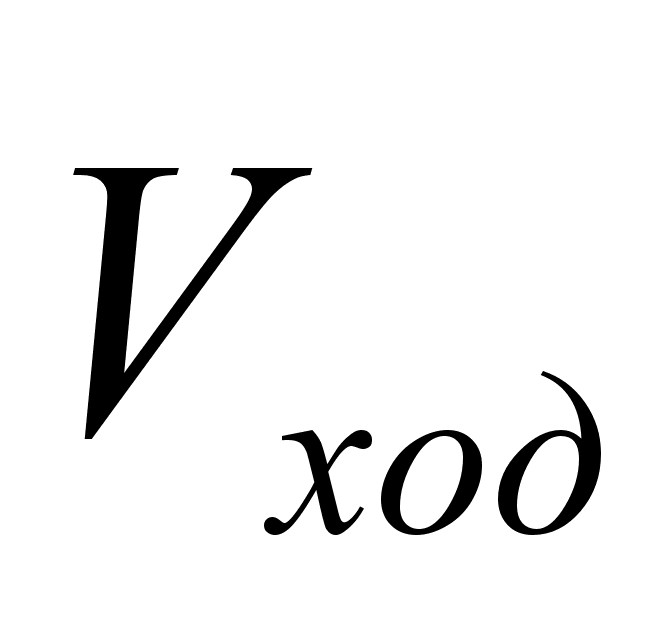 - ходовая
скорость движения
грузовых поездов
на однопутных
участках с
электрической
тягой на переменном
токе, характаризующихся
заданным типом
профиля;
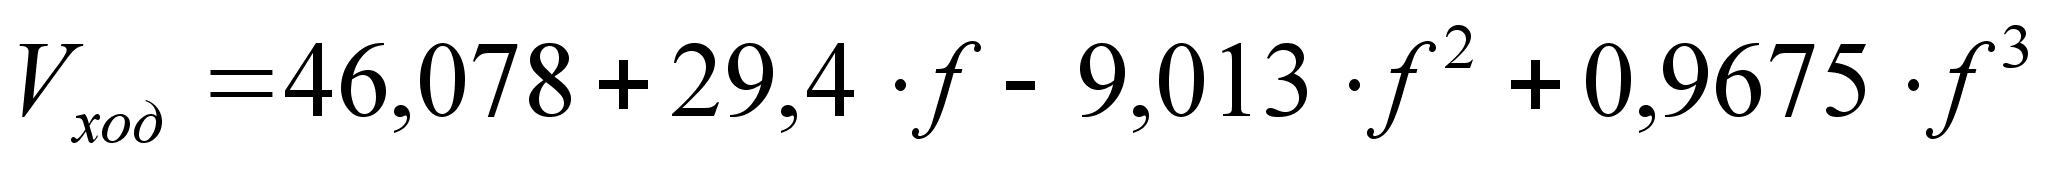 (7.
0)
где:
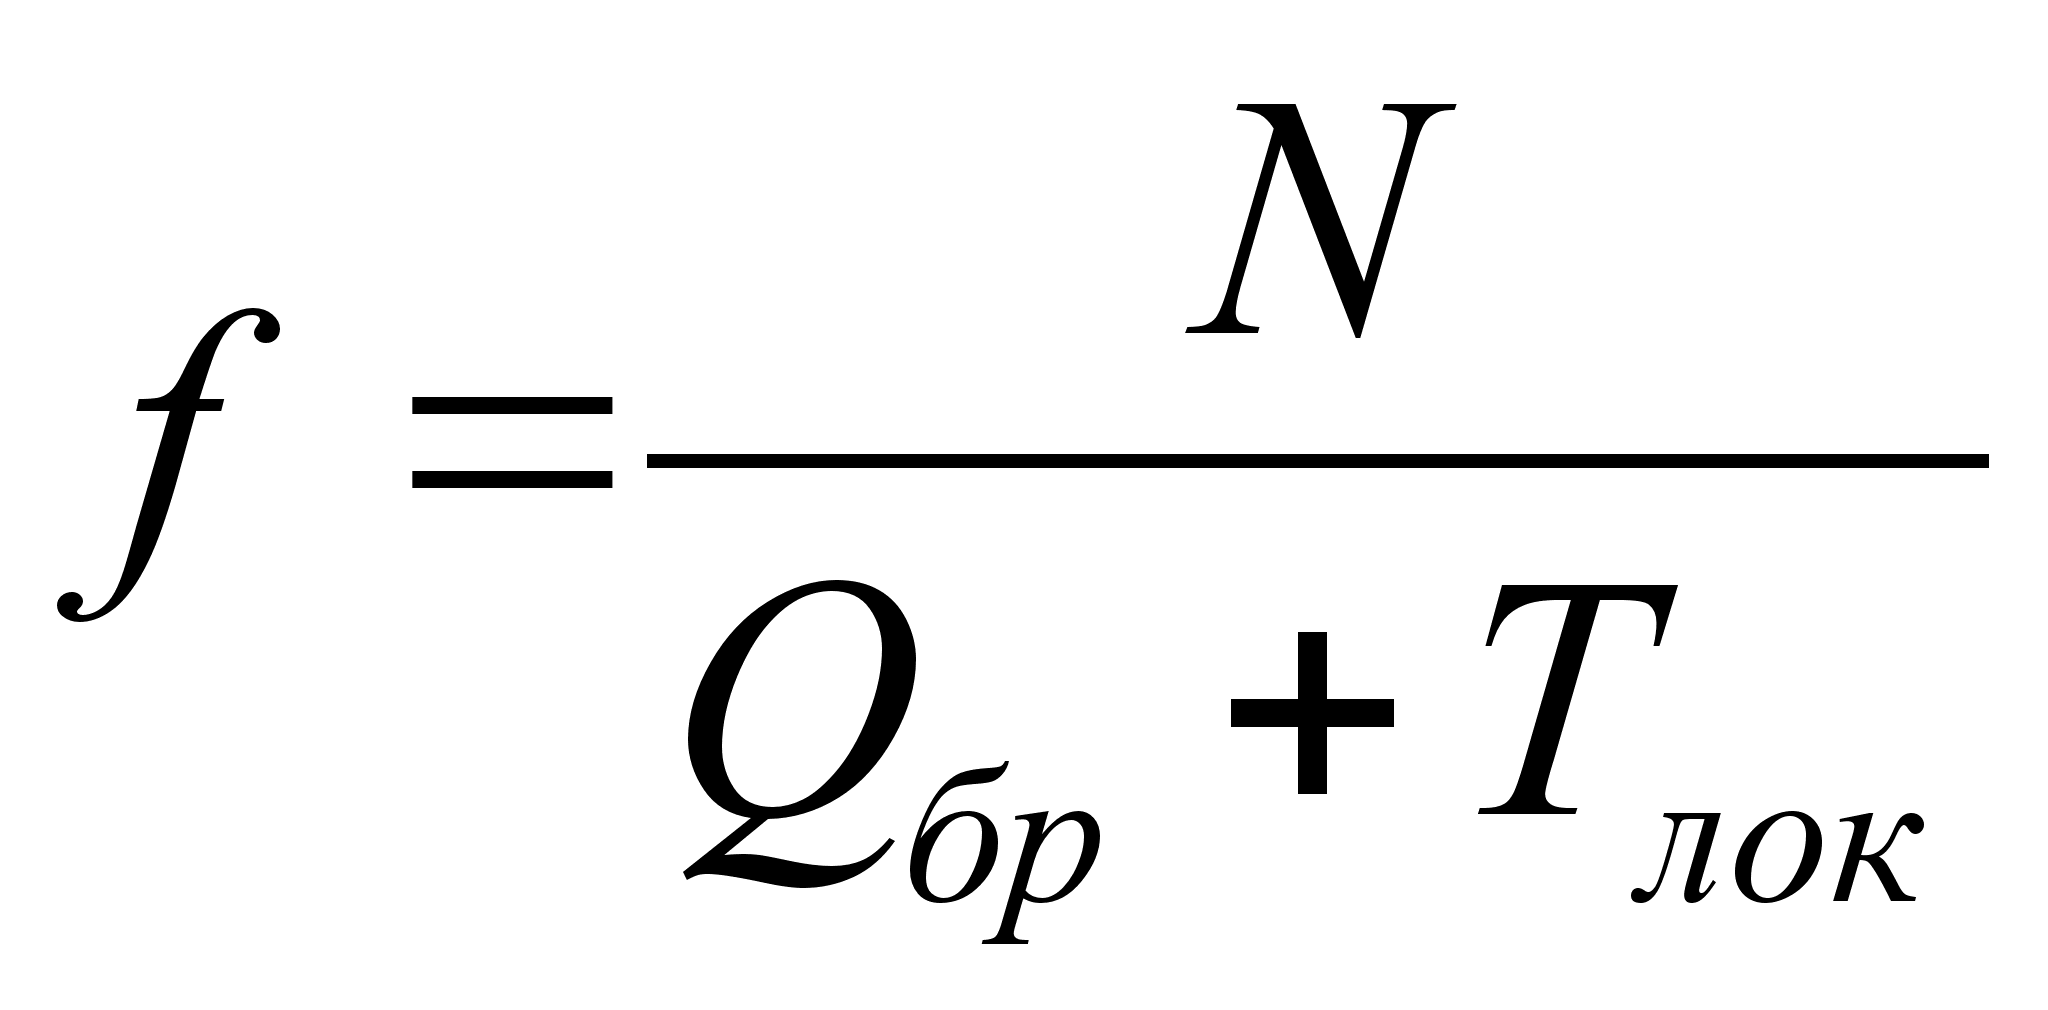 (7.
0)
здесь: N – мощность локомотива, равная 6240 кВт, для электровоза ВЛ80.
8. Затраты маневровых локомотиво-часов.
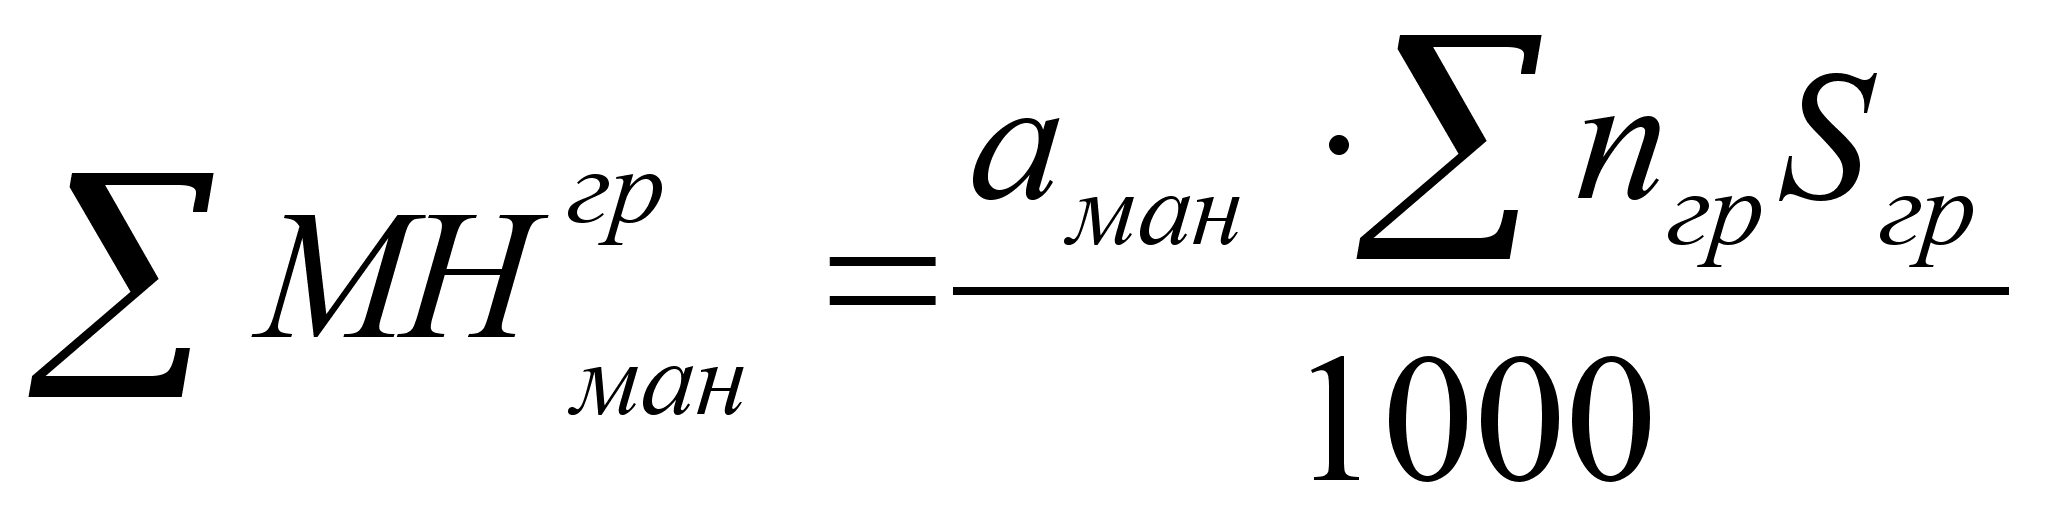 (7.
0)
где 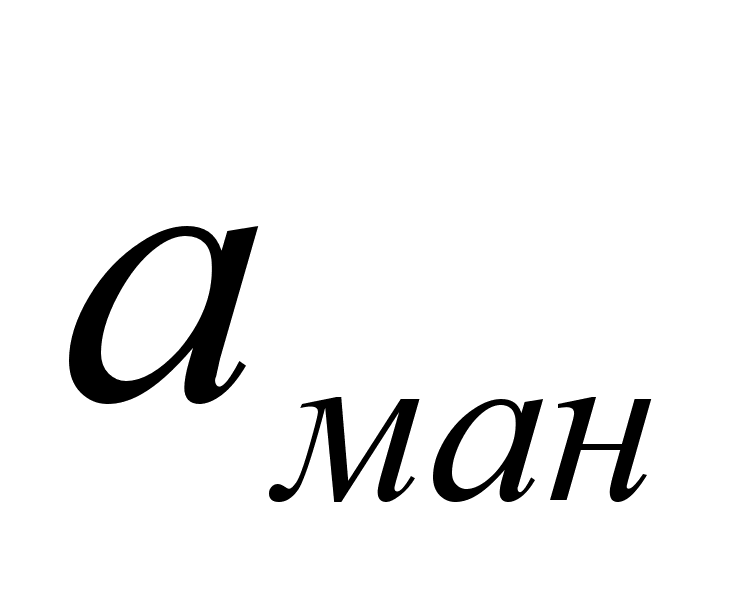 - затраты маневровых
локомотиво-часов
на 1000 ткм,;
=
0,7;
9. Количество грузовых отправок.
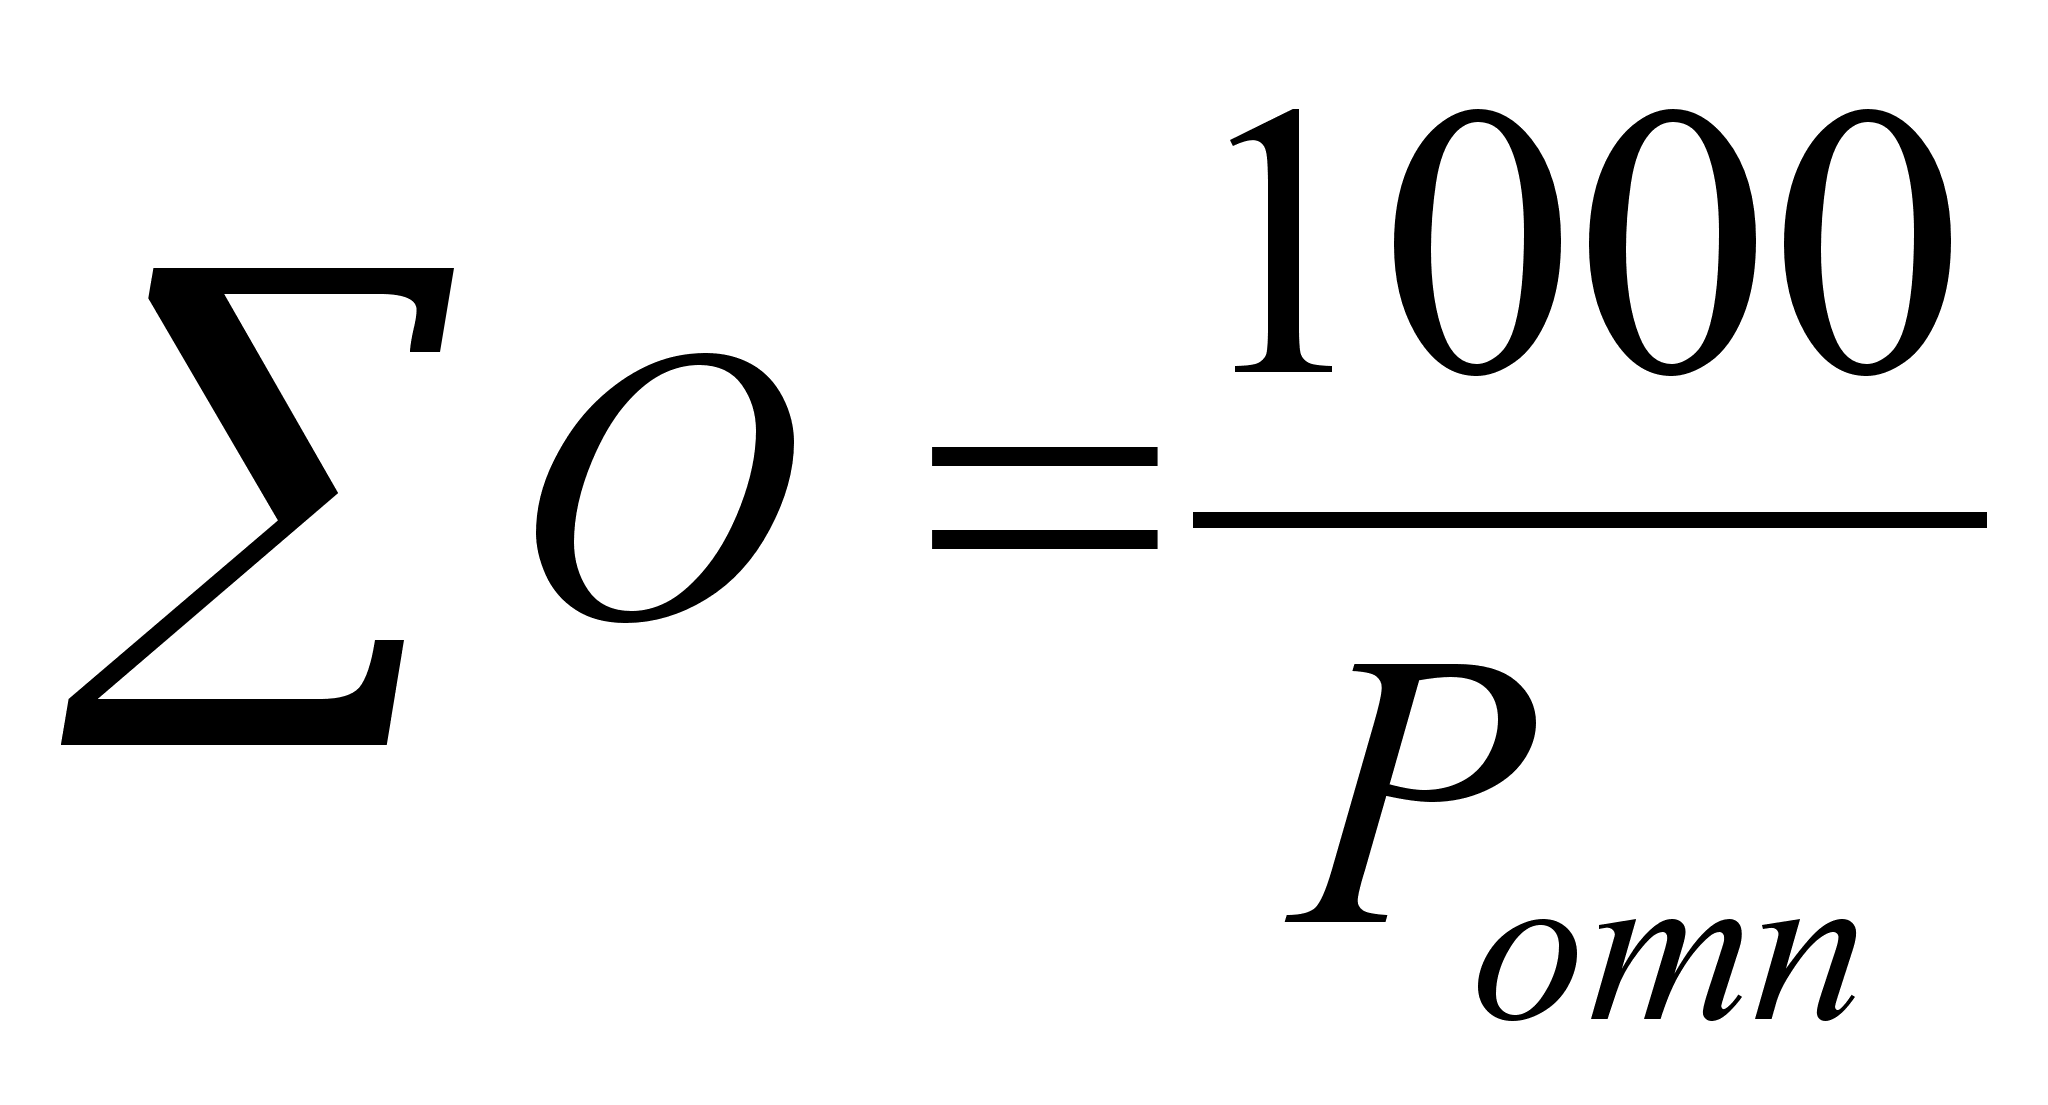 (7.
0)
где 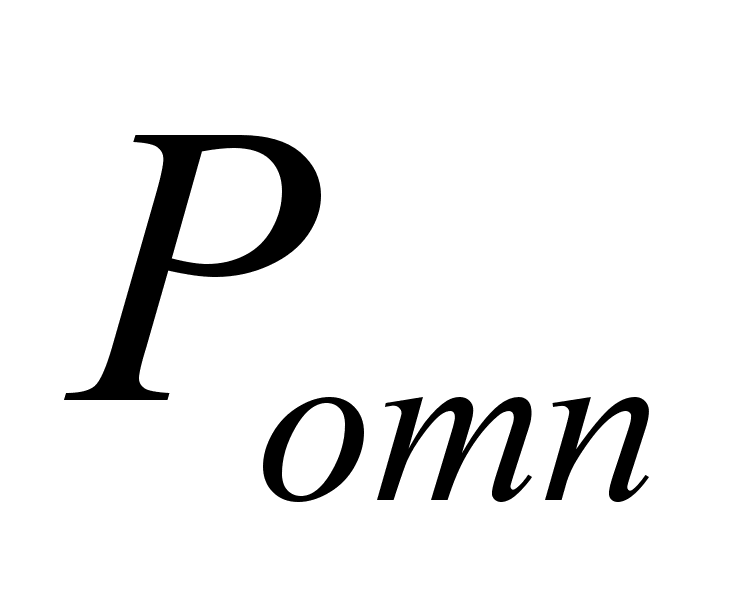 - масса грузовой
отправки, принимаем
равной массе
поезда нетто;
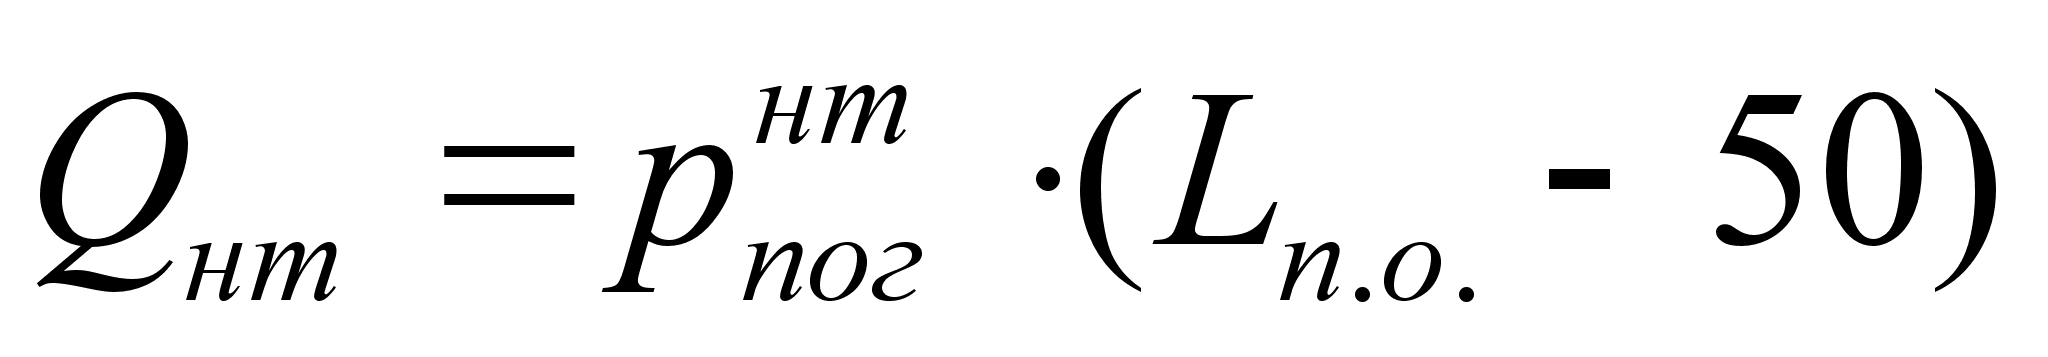 (7.
0)
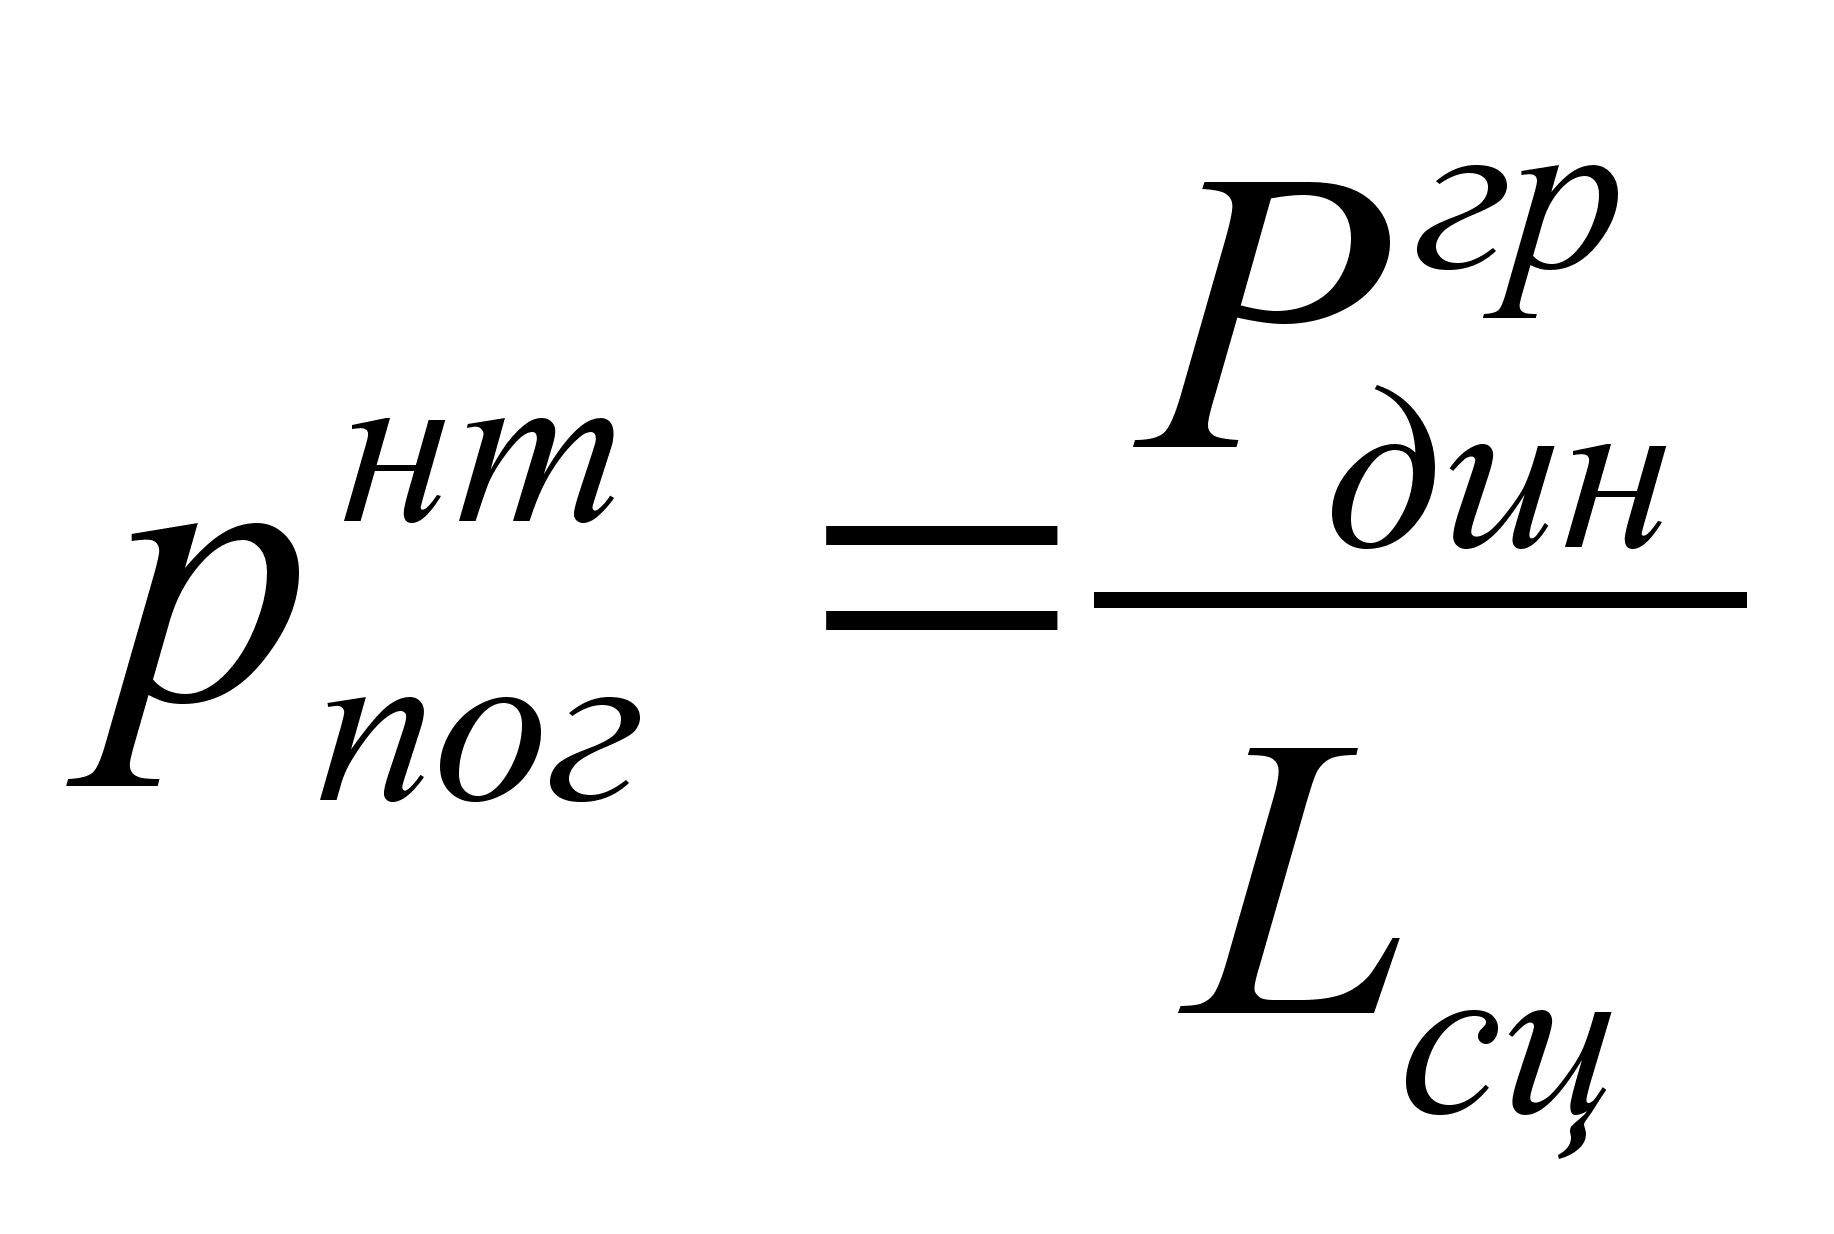 (7.
0)
где 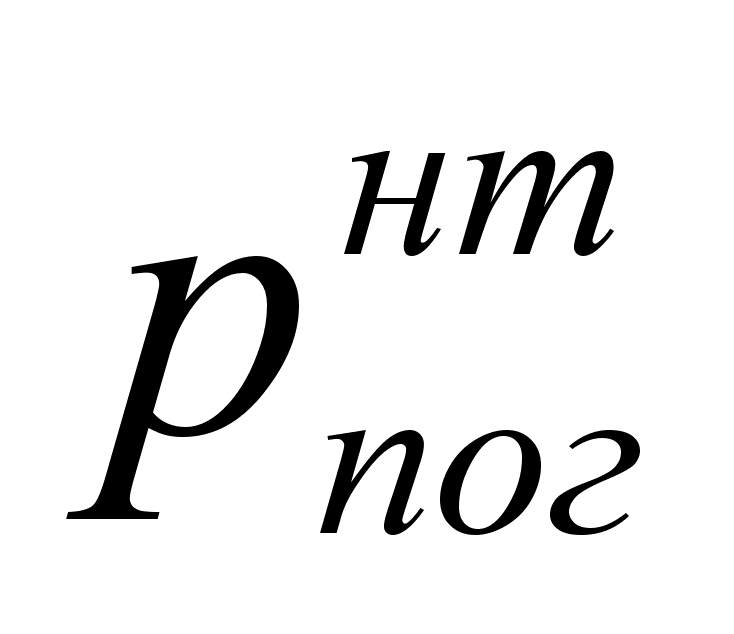 - погонная нагрузка
нетто, т/м.
7.1.2. Порожние составы.
1. Затраты вагоно-километров:
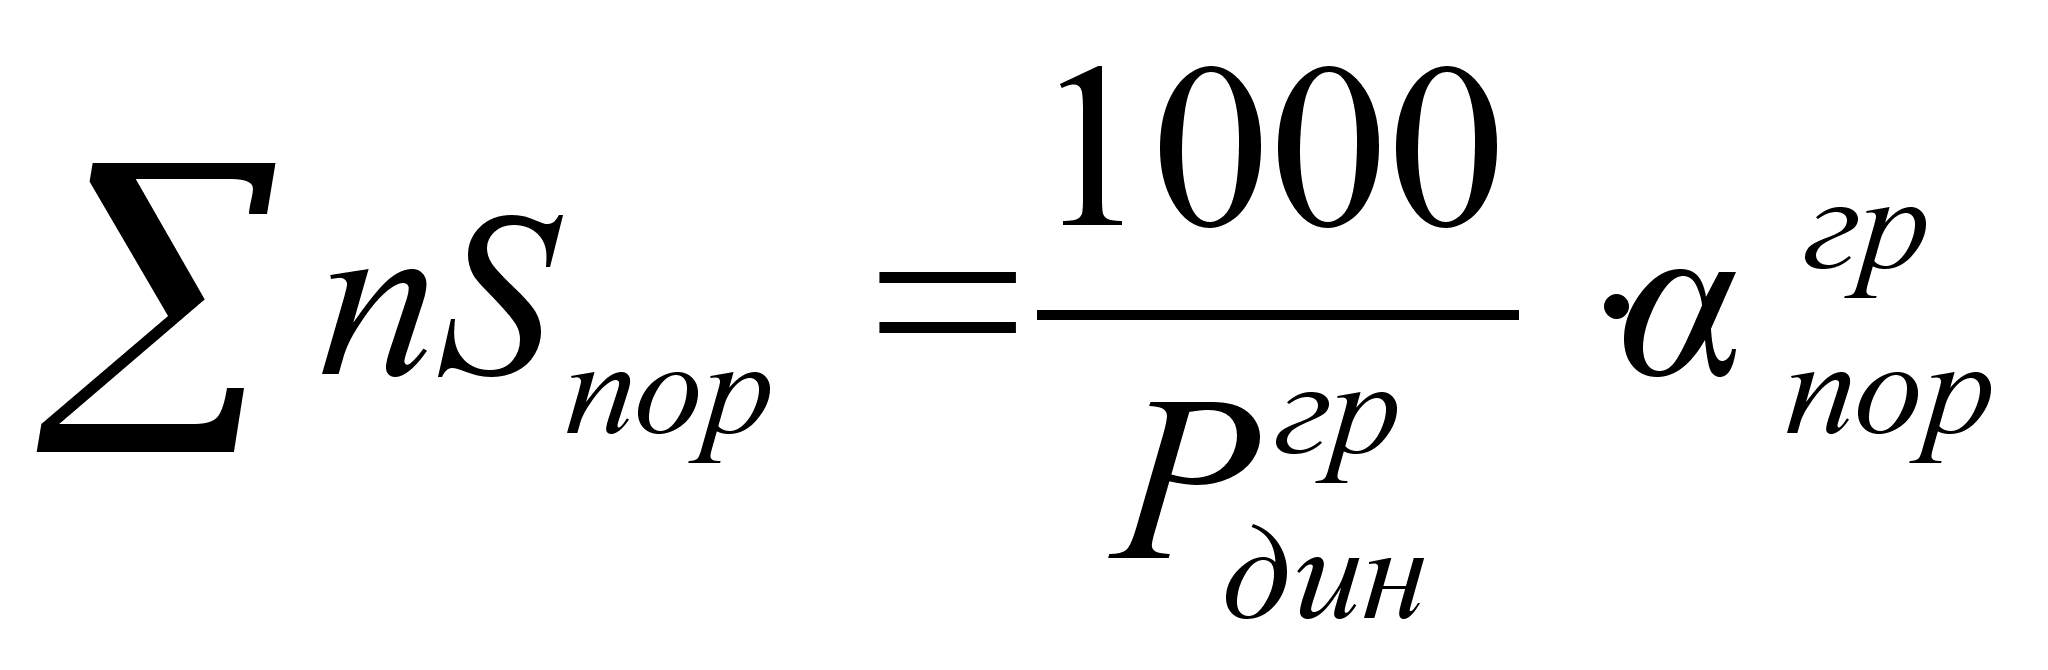 (7.
0)
где
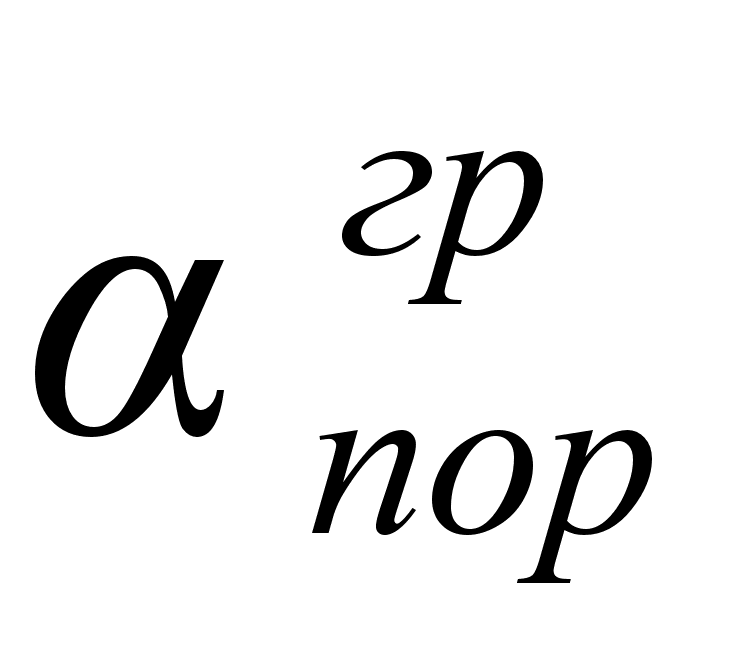 - коэффициент
порожнего
пробега вагона
к гружёному
пробег,
=
1;
2. Затраты вагона-часов
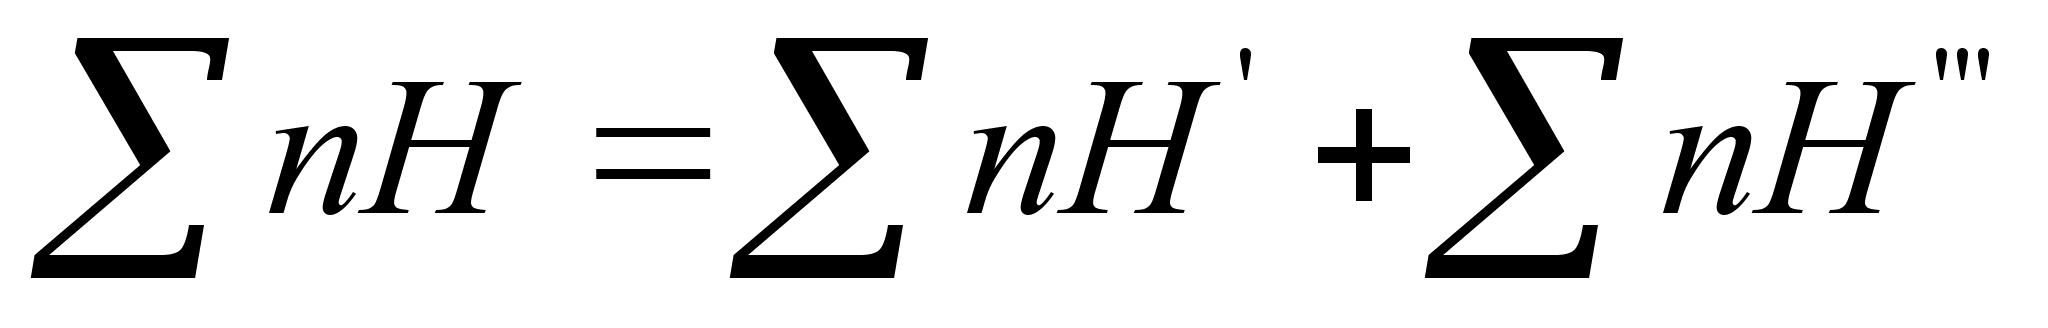 (7.
0)
при прохождении вагонов по участкам:
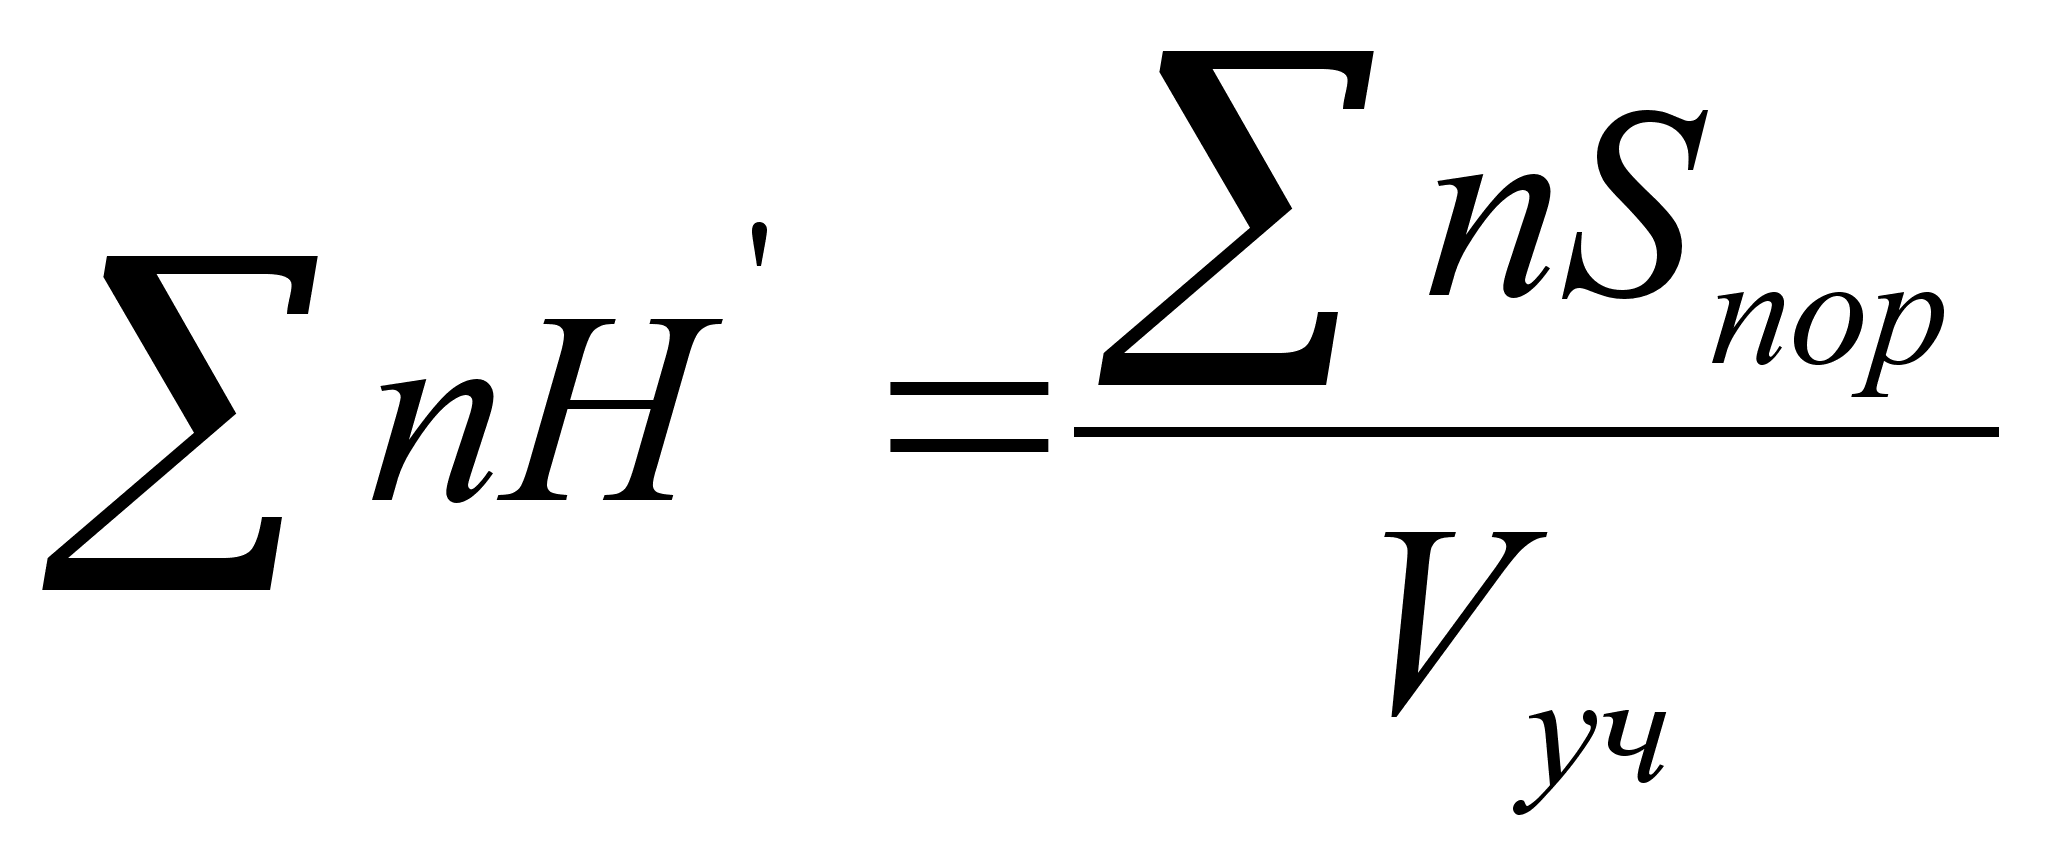 (7.
0)
во время простоя вагона на технических станциях с переработкой и без переработки:
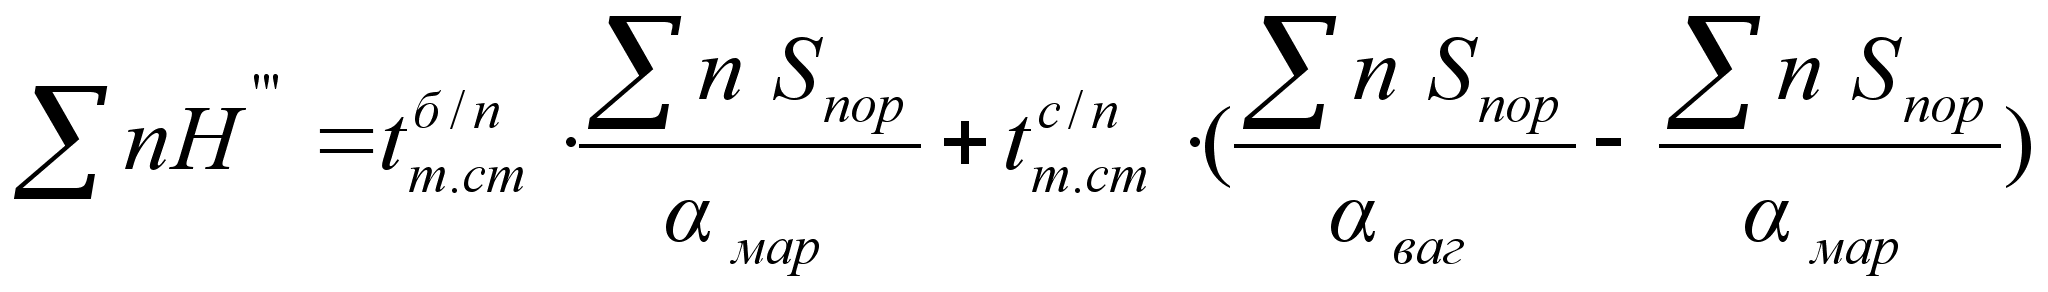 (7.
0)
3. Затраты локомотиво-километров:
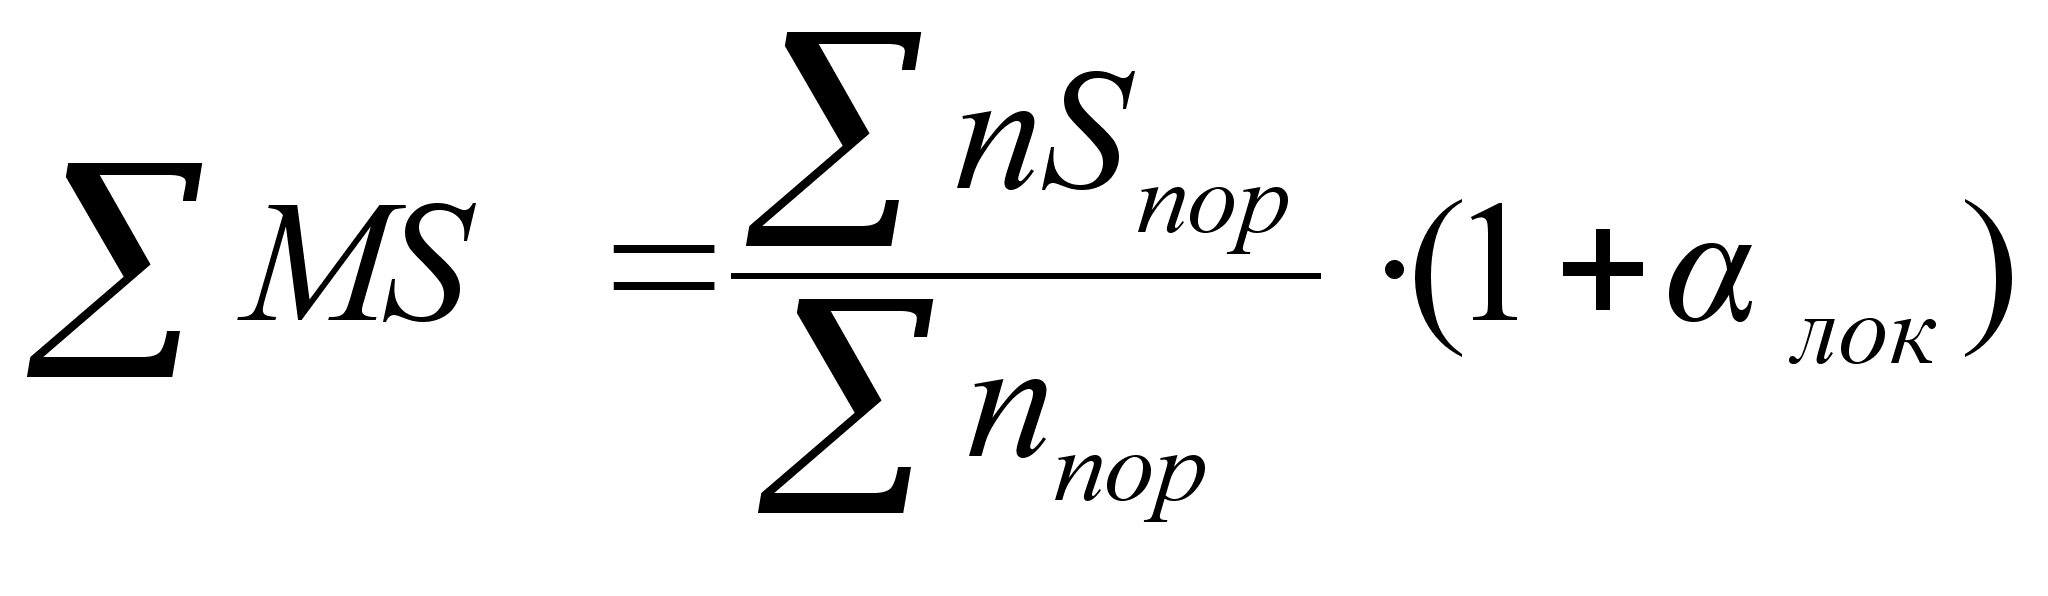 (7. 0)
где nпор- число цистерн в порожнем составе;
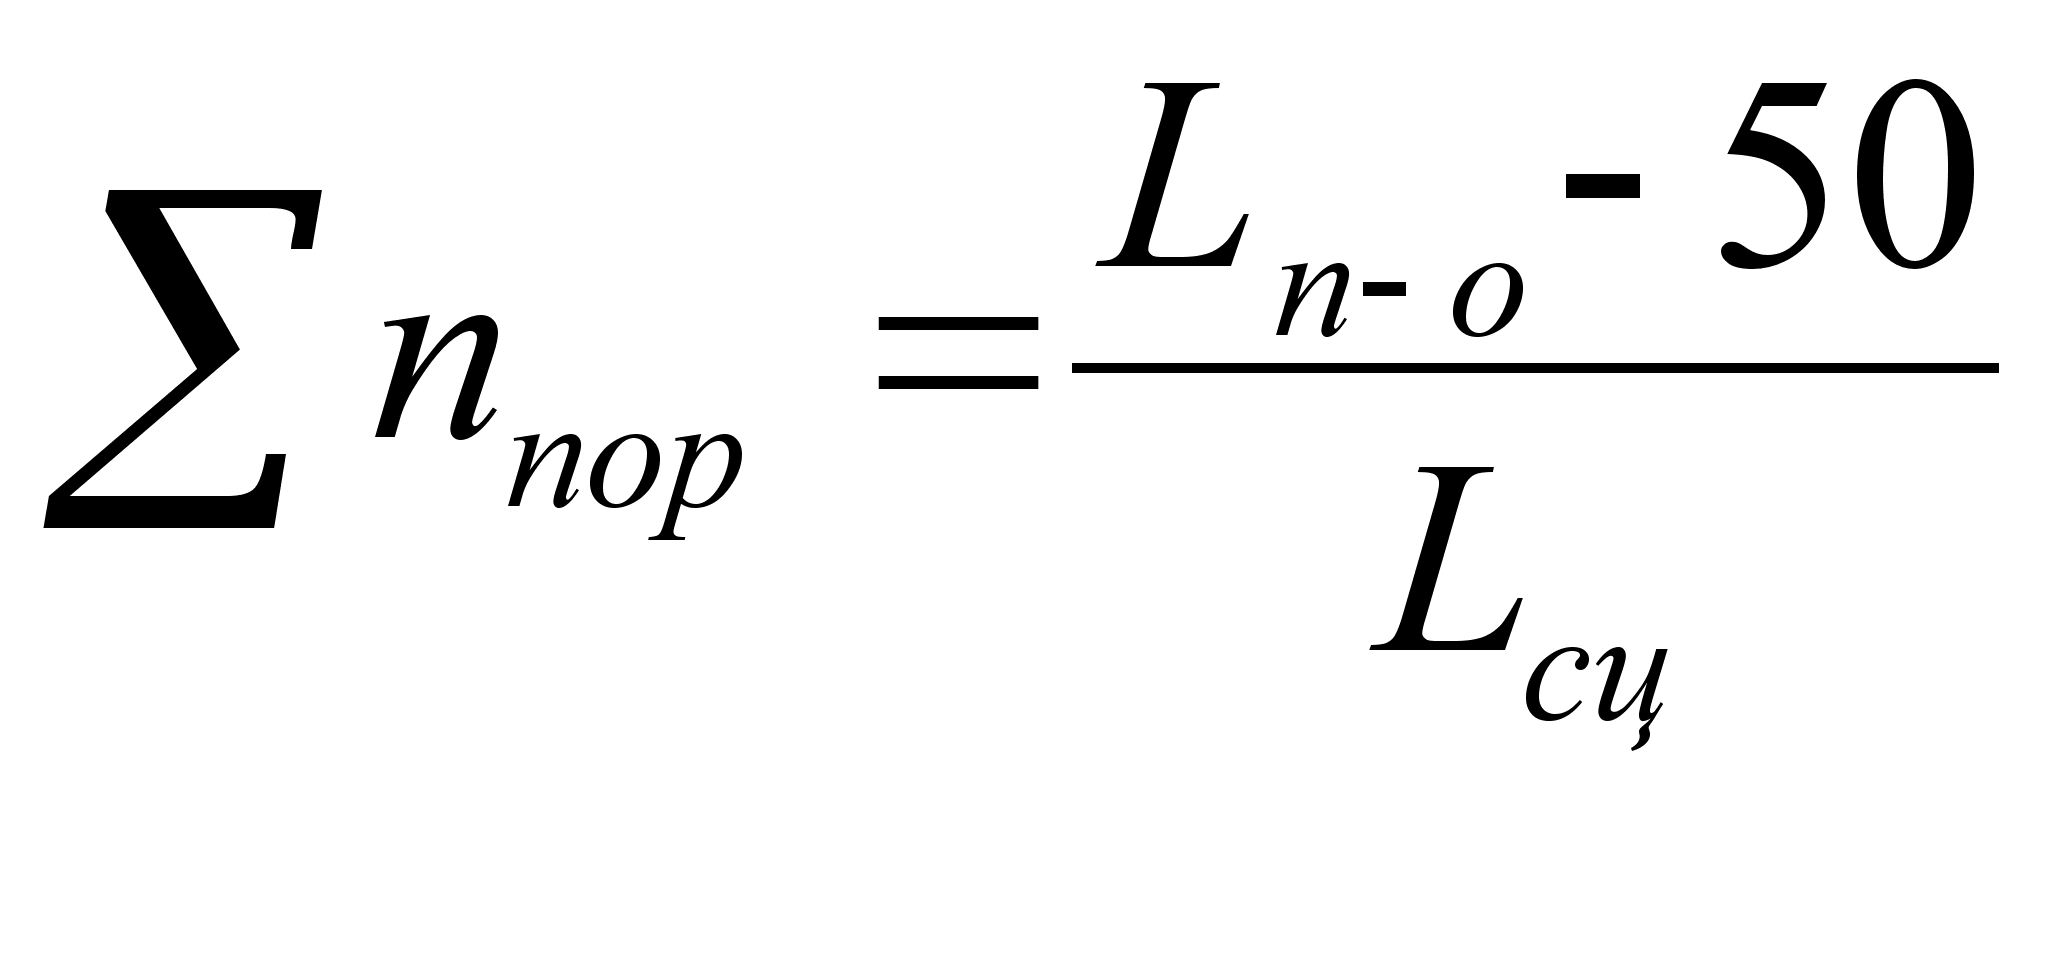 (7.
0)
4. Затраты локомотиво-часов:
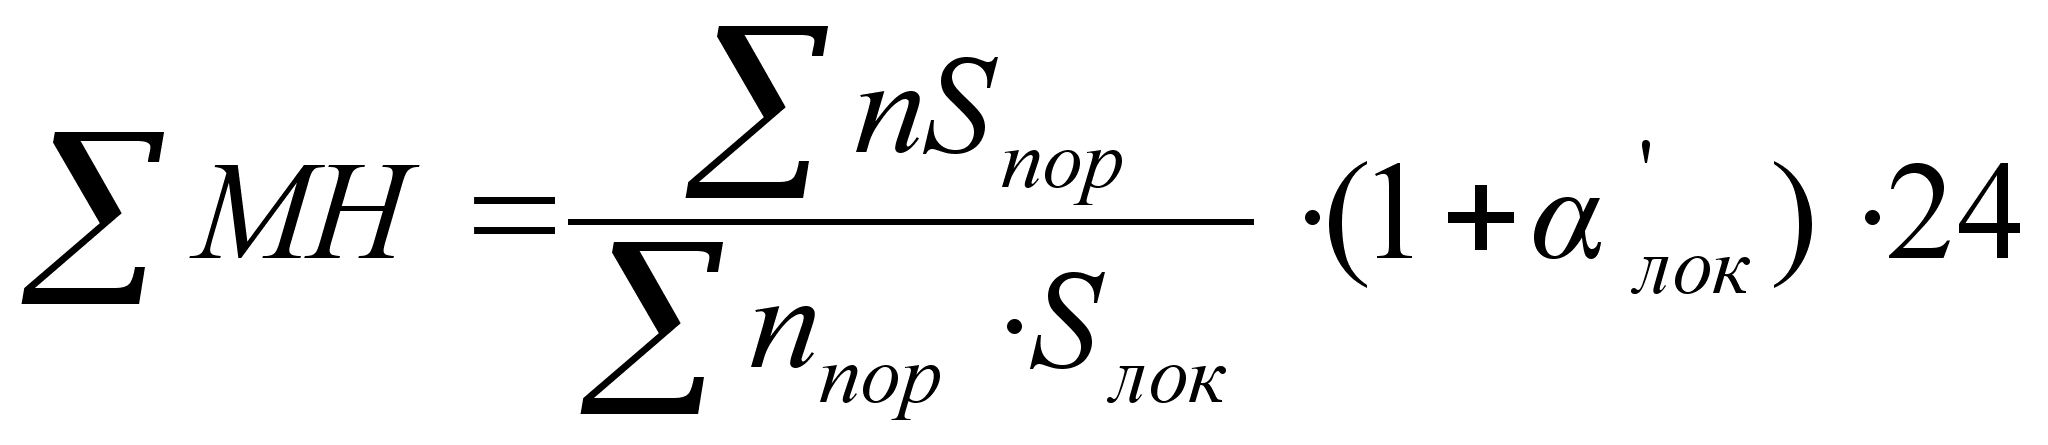 (7.
0)
Затраты бригадо-часов локомотивных бригад:
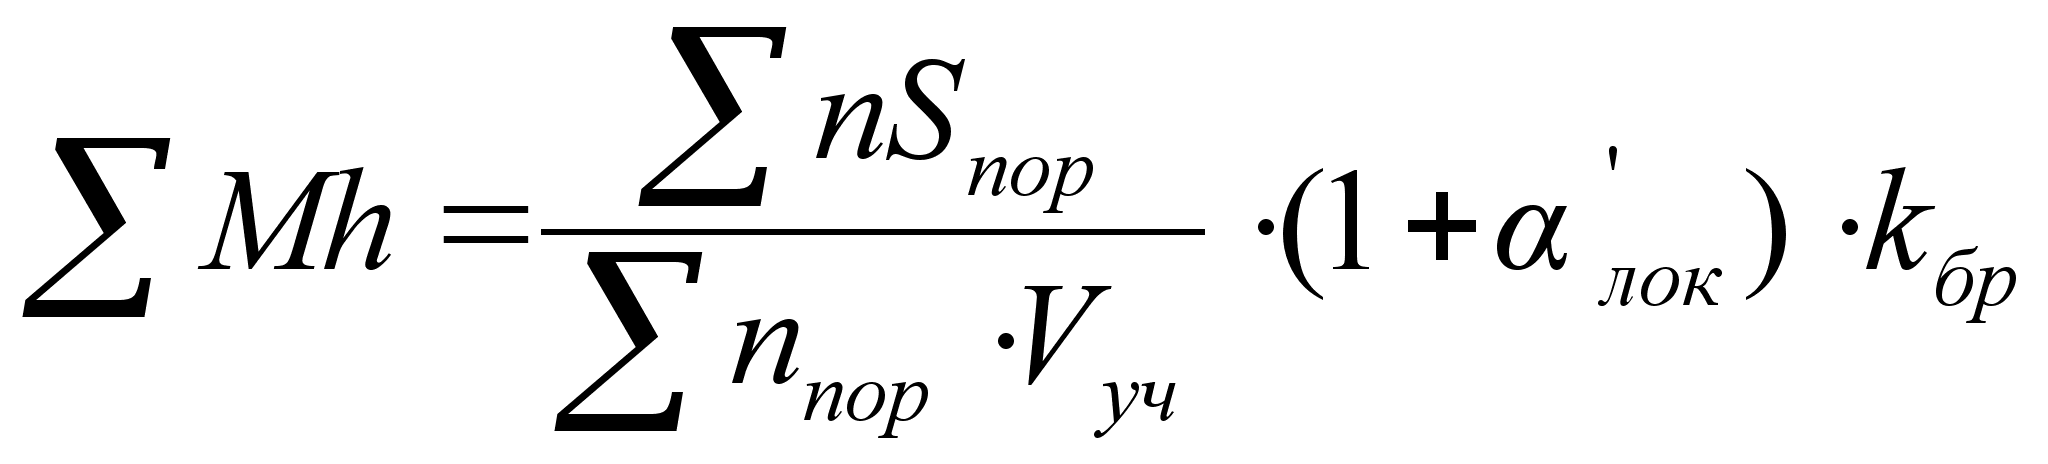 (7.
0)
Затраты тонно-километров брутто вагонов и локомотивов:
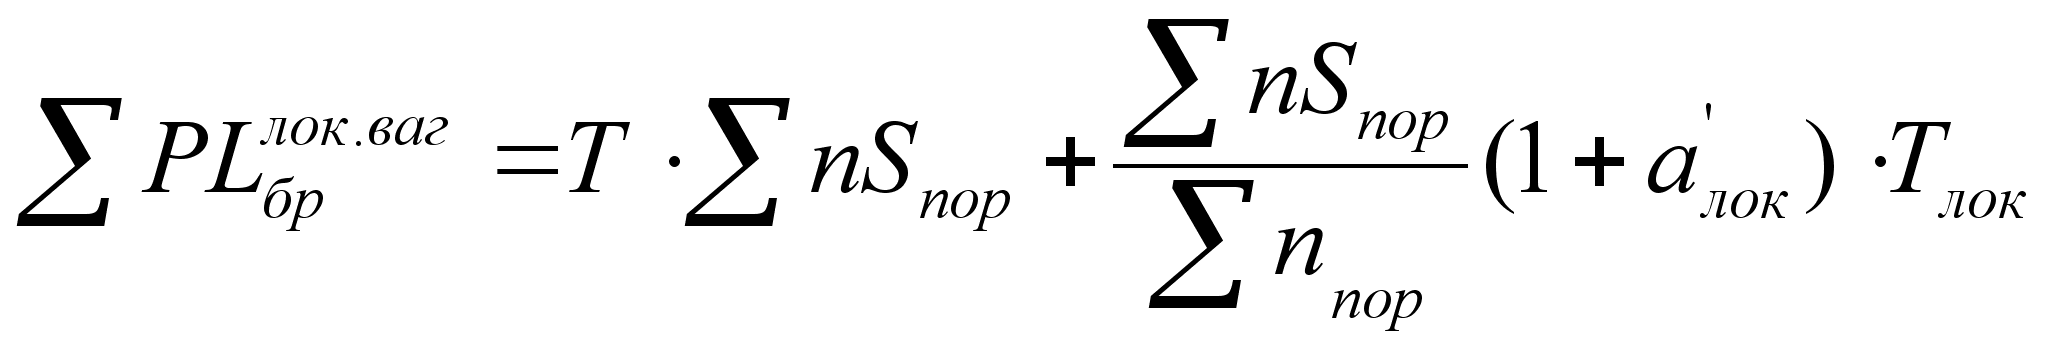 (7.
0)
7. Затраты
электроэнергии
на 1000 ткм нетто
рассчитываются
по заданным
нормам на 1000 ткм
брутто порожних
состав:
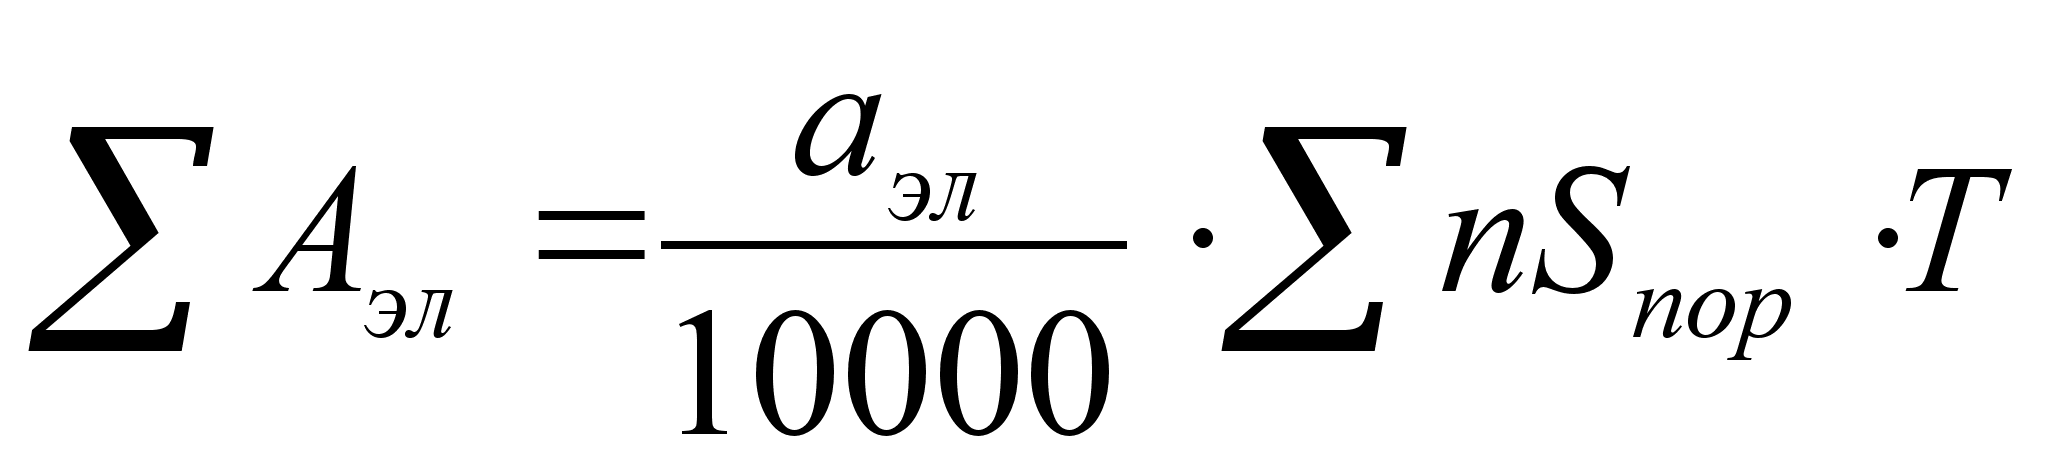 (7.
0)
где 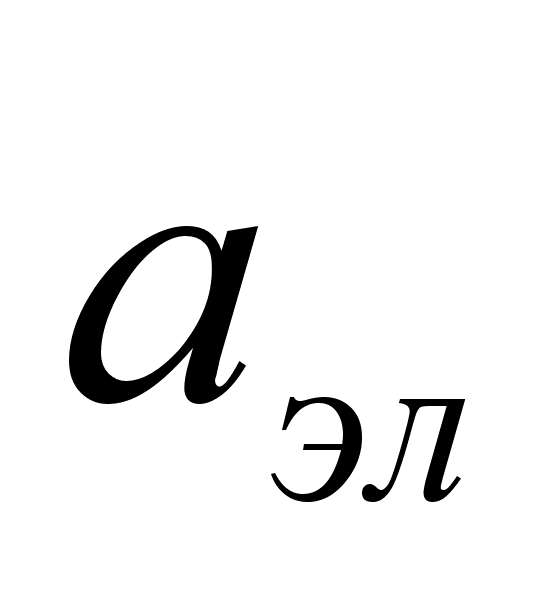 =
170 кВтч на 10000 ткм
брутто;
8. Затраты маневровых локомотиво-часов :
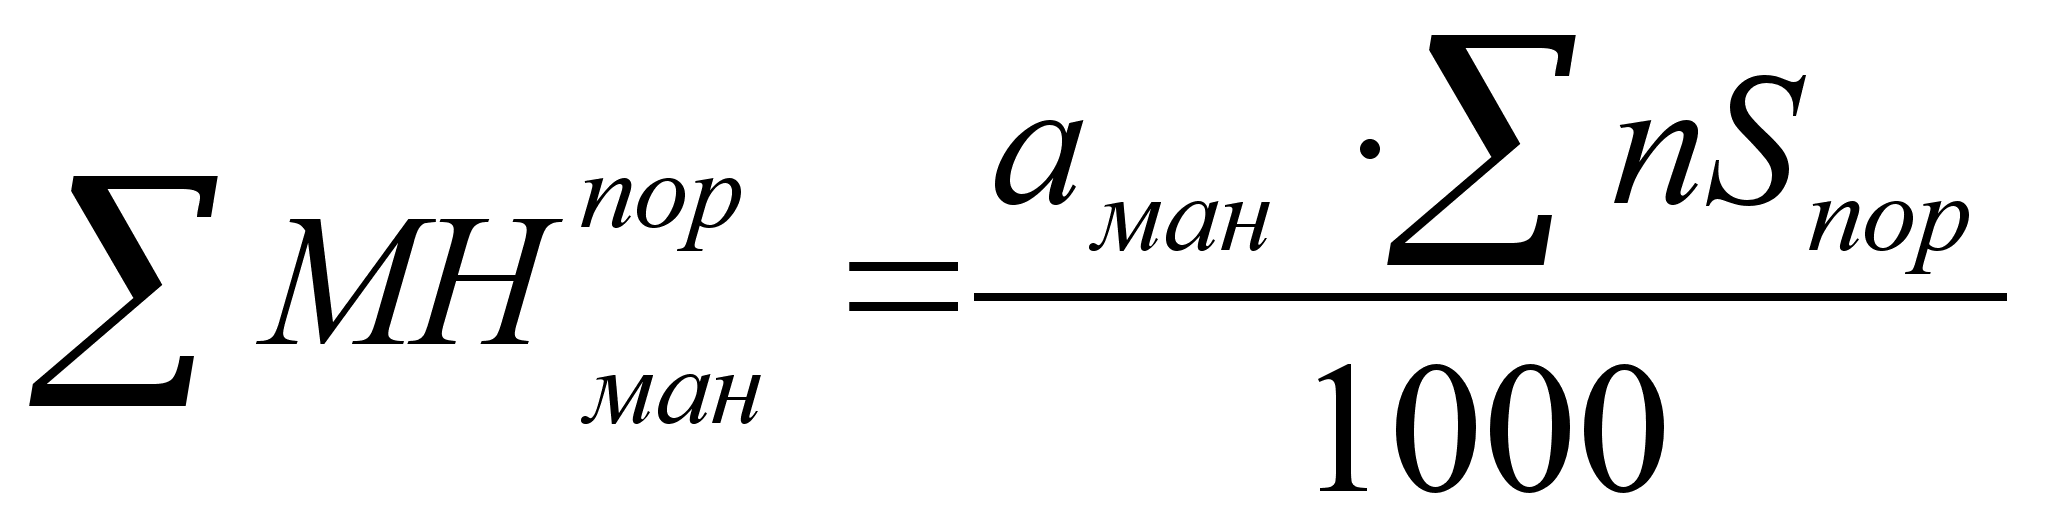 (7.
0)
Расходы на 1000 ткм нетто по каждому калькуляционному измерителю получают перемножением соответствующей расходной ставки на затрату измерителя для выполнения 1000 ткм перевозок .
Просуммировав по каждому варианту эксплуатационные расходы на груженные и порожние поезда, получаем величину зависящих расходов на 1000 ткм нетто. Условно-постоянные расходы можно принять в размере 88% к зависящим расходам базового варианта. Полная себестоимость Sпол определяется как сумма зависящих расходов и условно-постоянных расходов, включаемых в себестоимость 1000 ткм нетто отдельно по каждому варианту.
Результаты расчётов для базовой и проектируемой цистерн сведены в таблице 2.
Таблица 2. 1 Определение себестоимости перевозки на 1000 ткм нетто
| Наименование измерителя | Расходная ставка, р | Затрата измерителя | Расходы на 1000 ткм нетто, р | |||||||
|
Базовый вариант |
Проект. Вариант |
базовый | проектируемый | базовый | проектируемый | |||||
| Порож. | Гружен. | Порож. | Гружен. | Порож. | Гружен. | Порож. | Гружен. | |||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 |
|
Вагоно-километры,
|
0,05 | 0,05 | 6,348 | 15,87 | 6,096 | 15,24 | 0,3174 | 0,793 | 0,3048 | 0,762 |
|
Вагоно-часы,
|
5122 | 5122 | 0,358 | 0,89 | 0,344 | 0,86 | 1833,676 | 4558,58 | 1761,96 | 4404,92 |
|
Локомотиво-километры,
|
7,2 | 7,2 | 0,218 | 0,29 | 0,208 | 0,28 | 1,5696 | 2,088 | 1,4976 | 2,016 |
|
Локомотиво-часы,
|
218,61 | 218,61 | 0,00599 | 0,008 | 0,0571 | 0,0075 | 1,3094 | 1,7488 | 1,2482 | 1,639 |
|
Бригадо-часы
локомотивных
бригад,
|
144,9 | 144,9 | 0,007 | 0,0094 | 0,007 | 0,0094 | 1,0143 | 1,362 | 1,0143 | 1,362 |
|
Тонно-километры
брутто вагонов
и локомотивов,
|
0,00426 | 0,00426 | 1356,77 | 1845,02 | 1342,33 | 1811,68 | 5,7798 | 7,8597 | 5,7183 | 7,717 |
|
Расход
электроэнергии,
|
0,537 | 0,537 | 8,958 | 12,19 | 8,872 | 11,988 | 4,8104 | 6,546 | 4,7642 | 6,433 |
|
Маневровые
локомотиво-часы,
|
301,21 | 301,21 |
0,0025 |
0,00012 | 0,0024 | 0,00011 | 0,7530 | 0,005 | 0,7229 | 0,0046 |
|
Количество
грузовых отправок,
|
41,87 | 41,87 | 0 | 0,011 | 0 | 0,006 | 0 | 3,313 | 0 | 1,807 |
| 1849,2299 | 4582,2955 | 1777,2303 | 4426,6606 | |||||||
|
Итого зависящих расходов на 1000 ткм нетто Sз |
6431,5254 | 6203,8909 | ||||||||
|
Условно-постоянные расходы на 1000 ткм нетто Sуп |
5659,7423 | 5459,4239 | ||||||||
|
Всего расходов на 1000 ткм нетто S |
12091,2677 | 11663,3148 | ||||||||
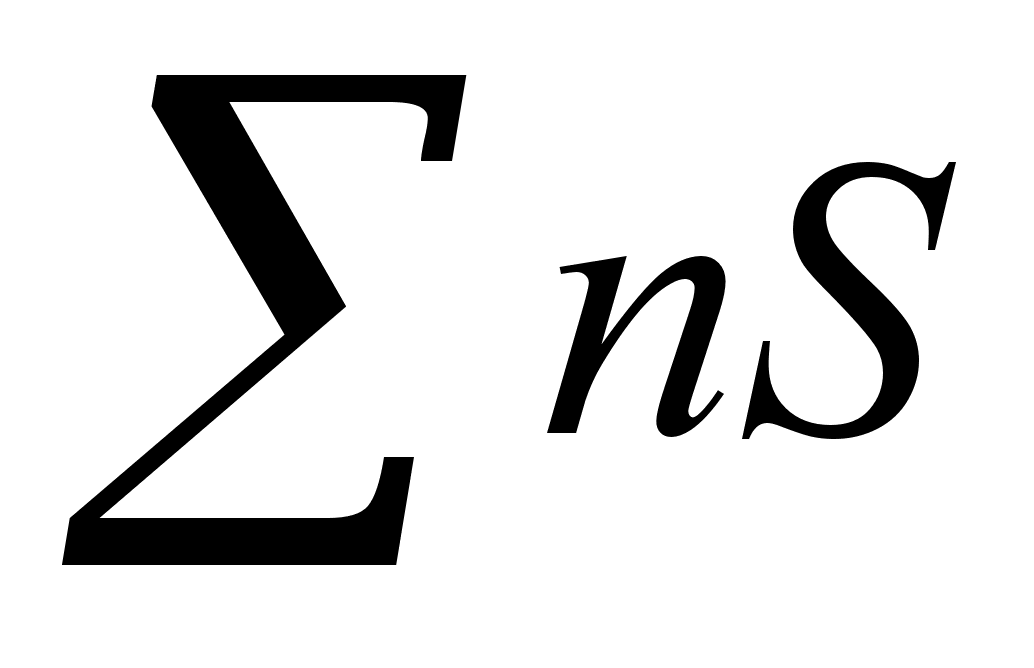
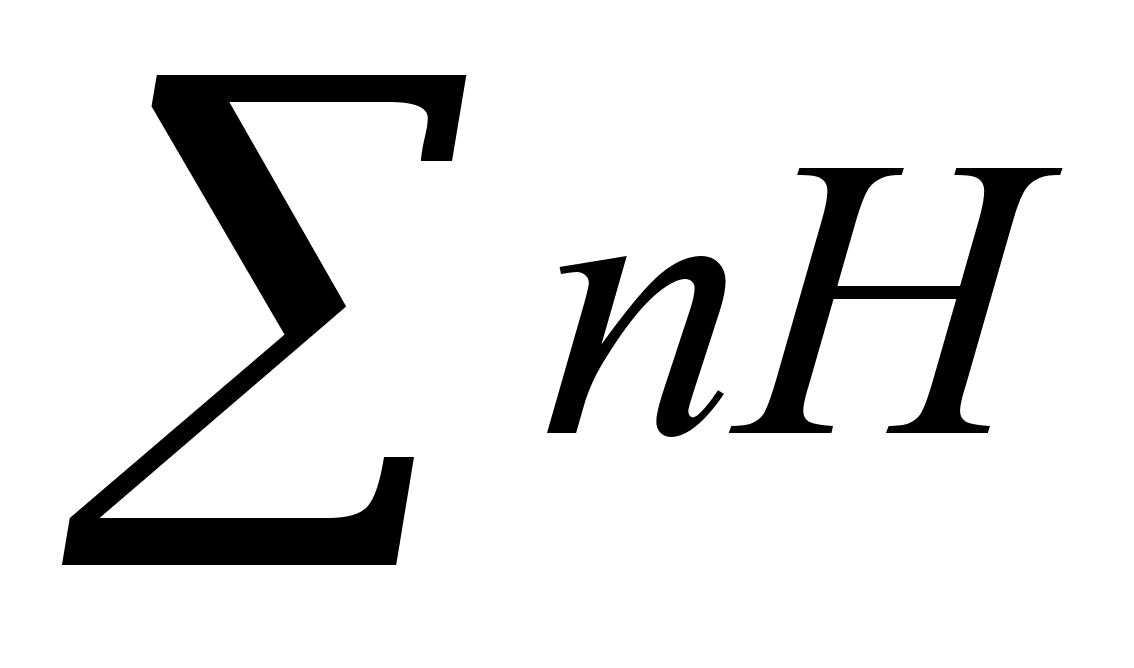
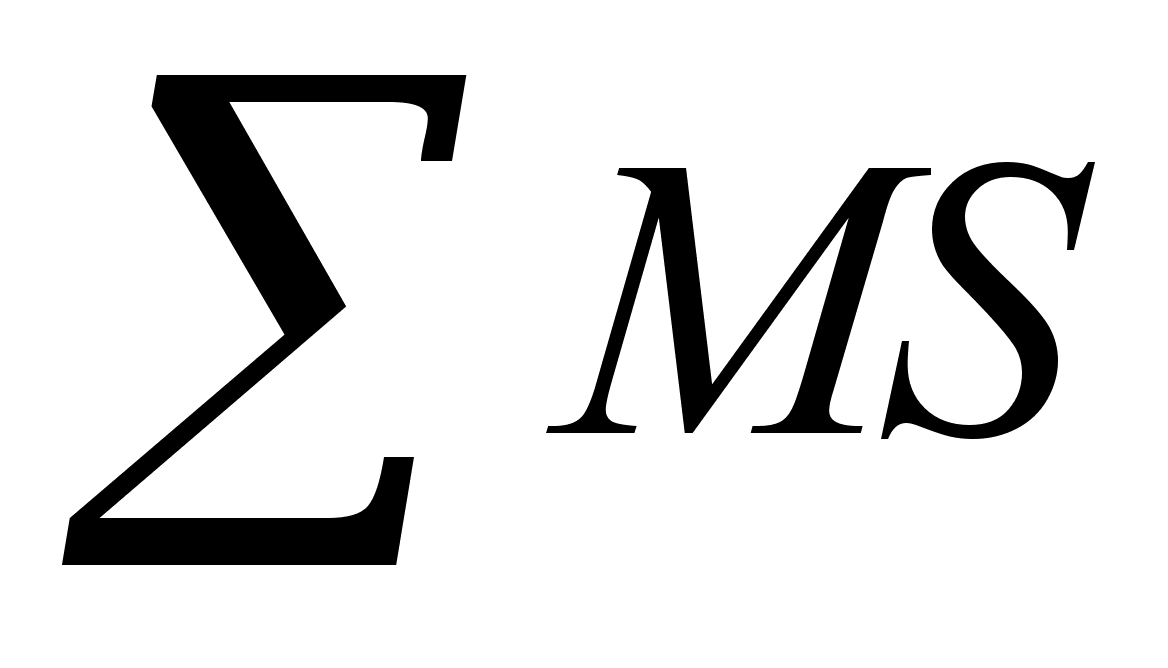
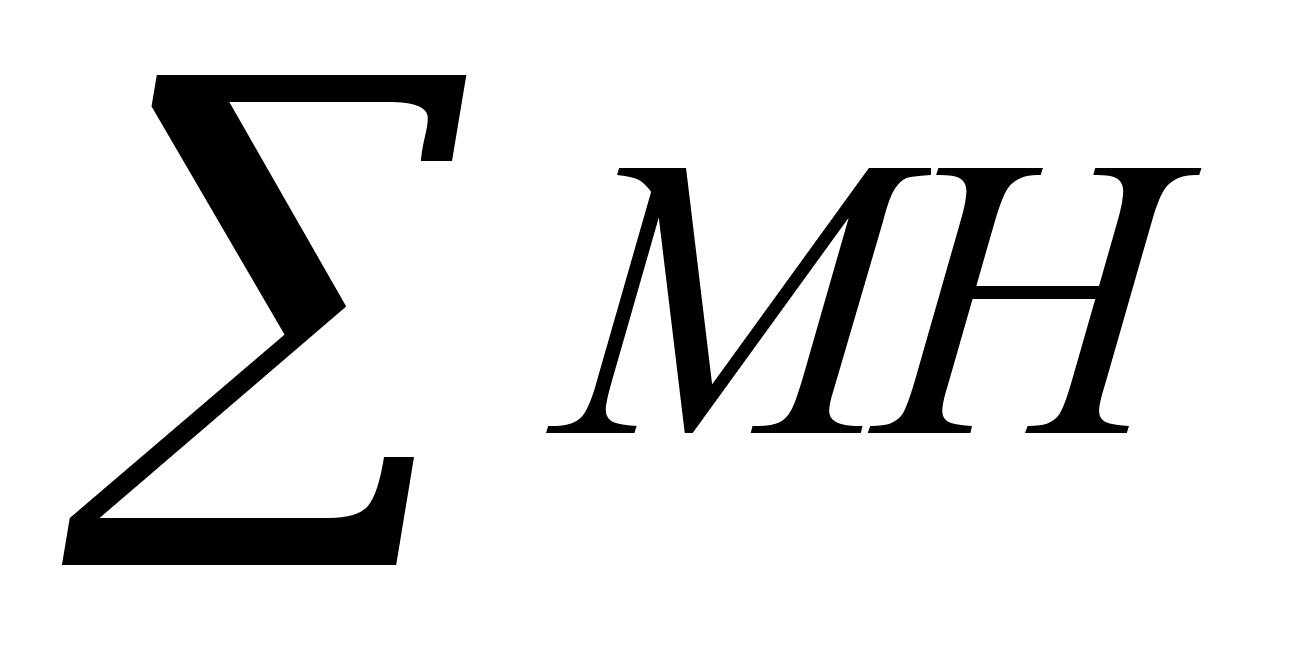
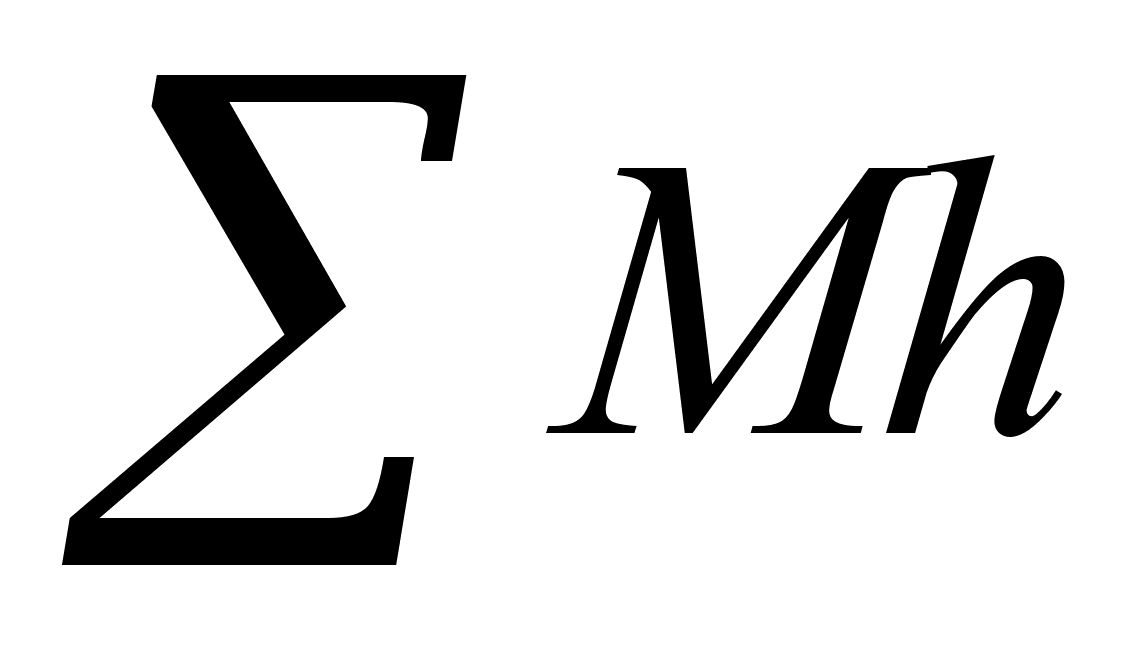
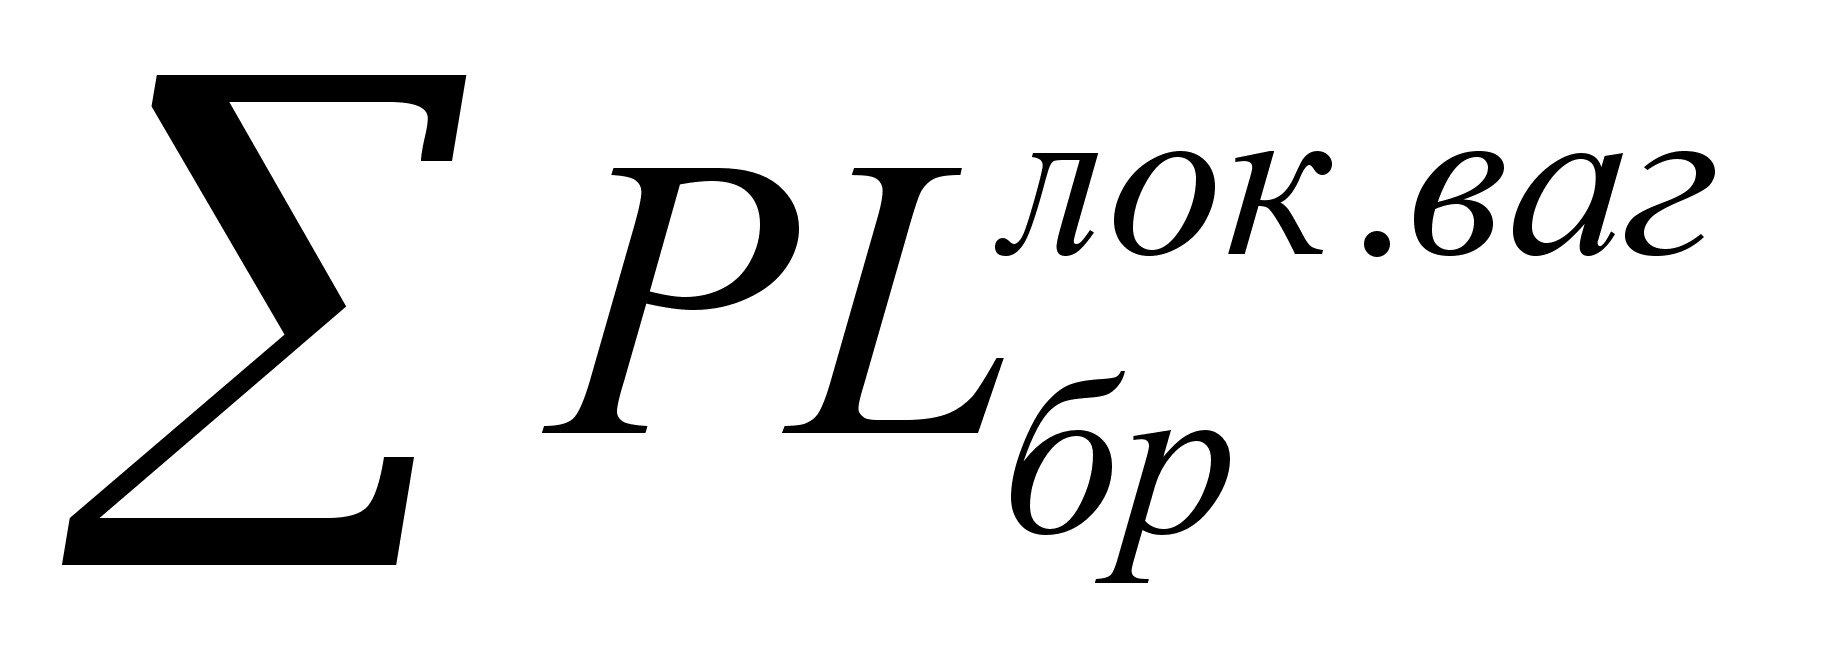
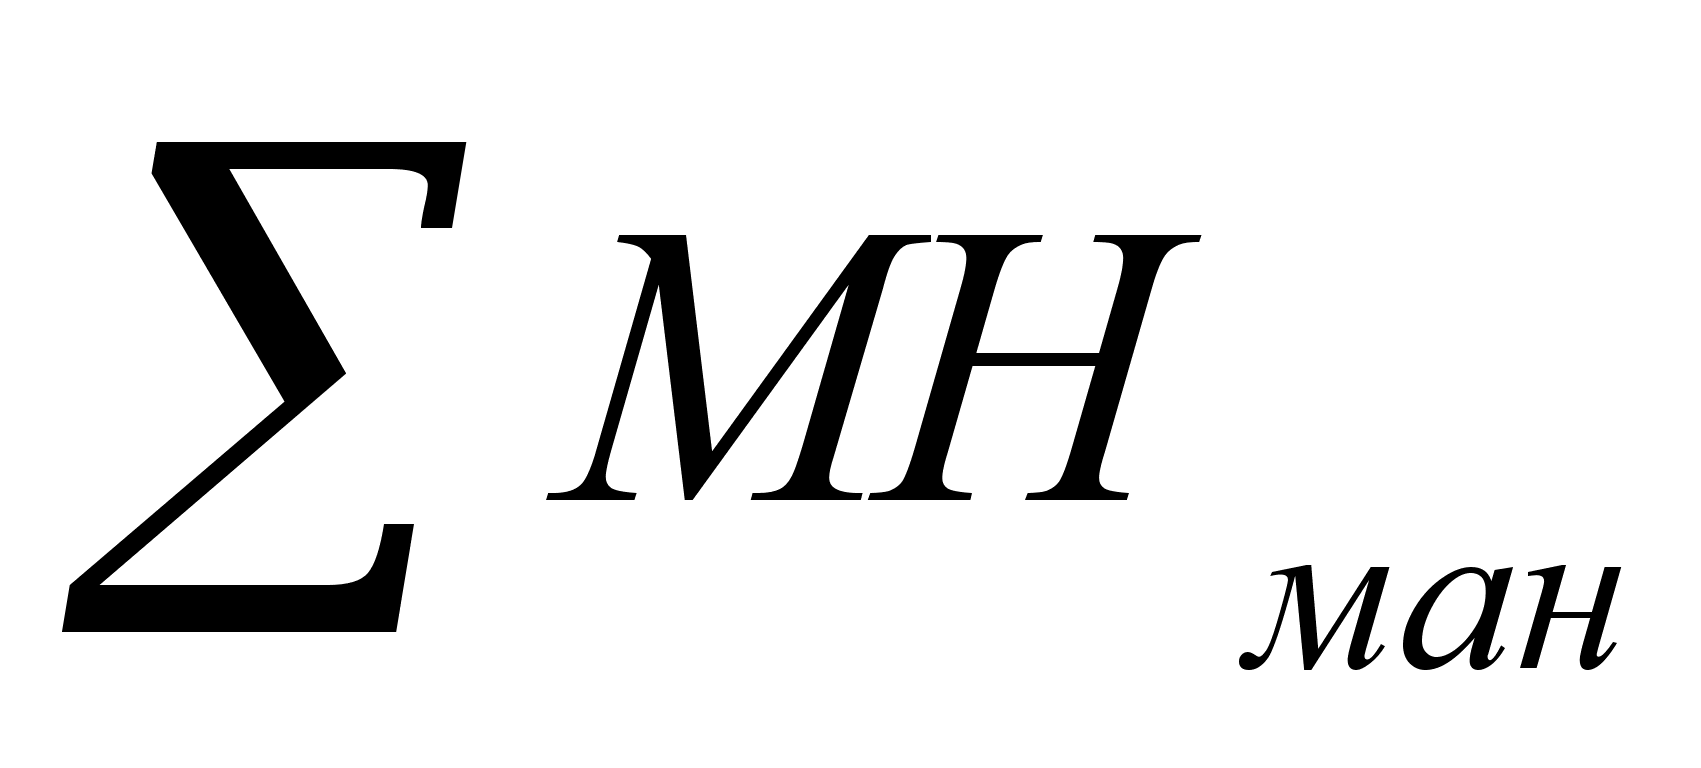
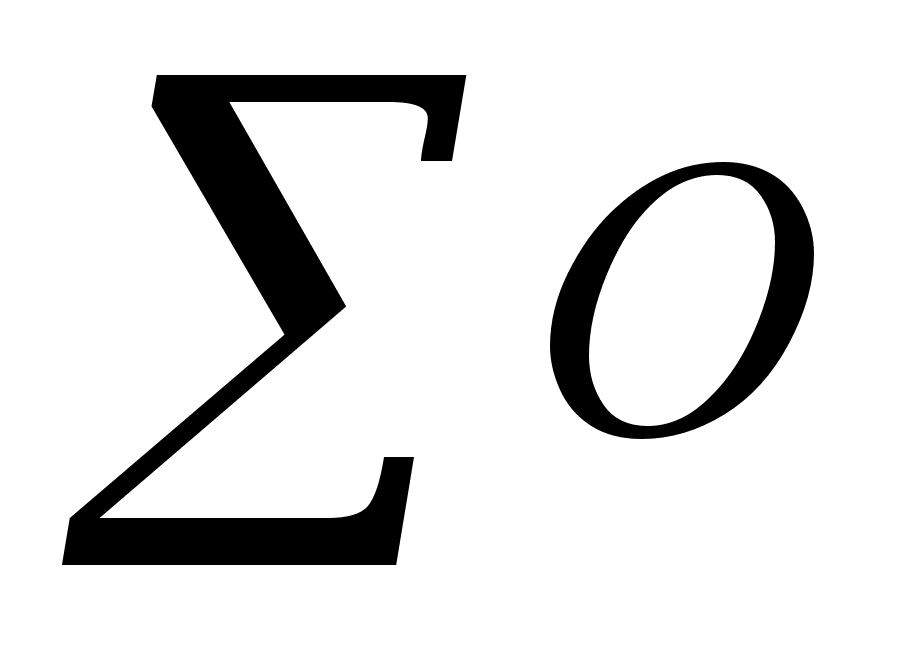
Основным эксплуатационным параметром, наиболее полно характеризующем использование вагона рабочего парка, является среднесуточная производительность вагона рабочего парка Fw
F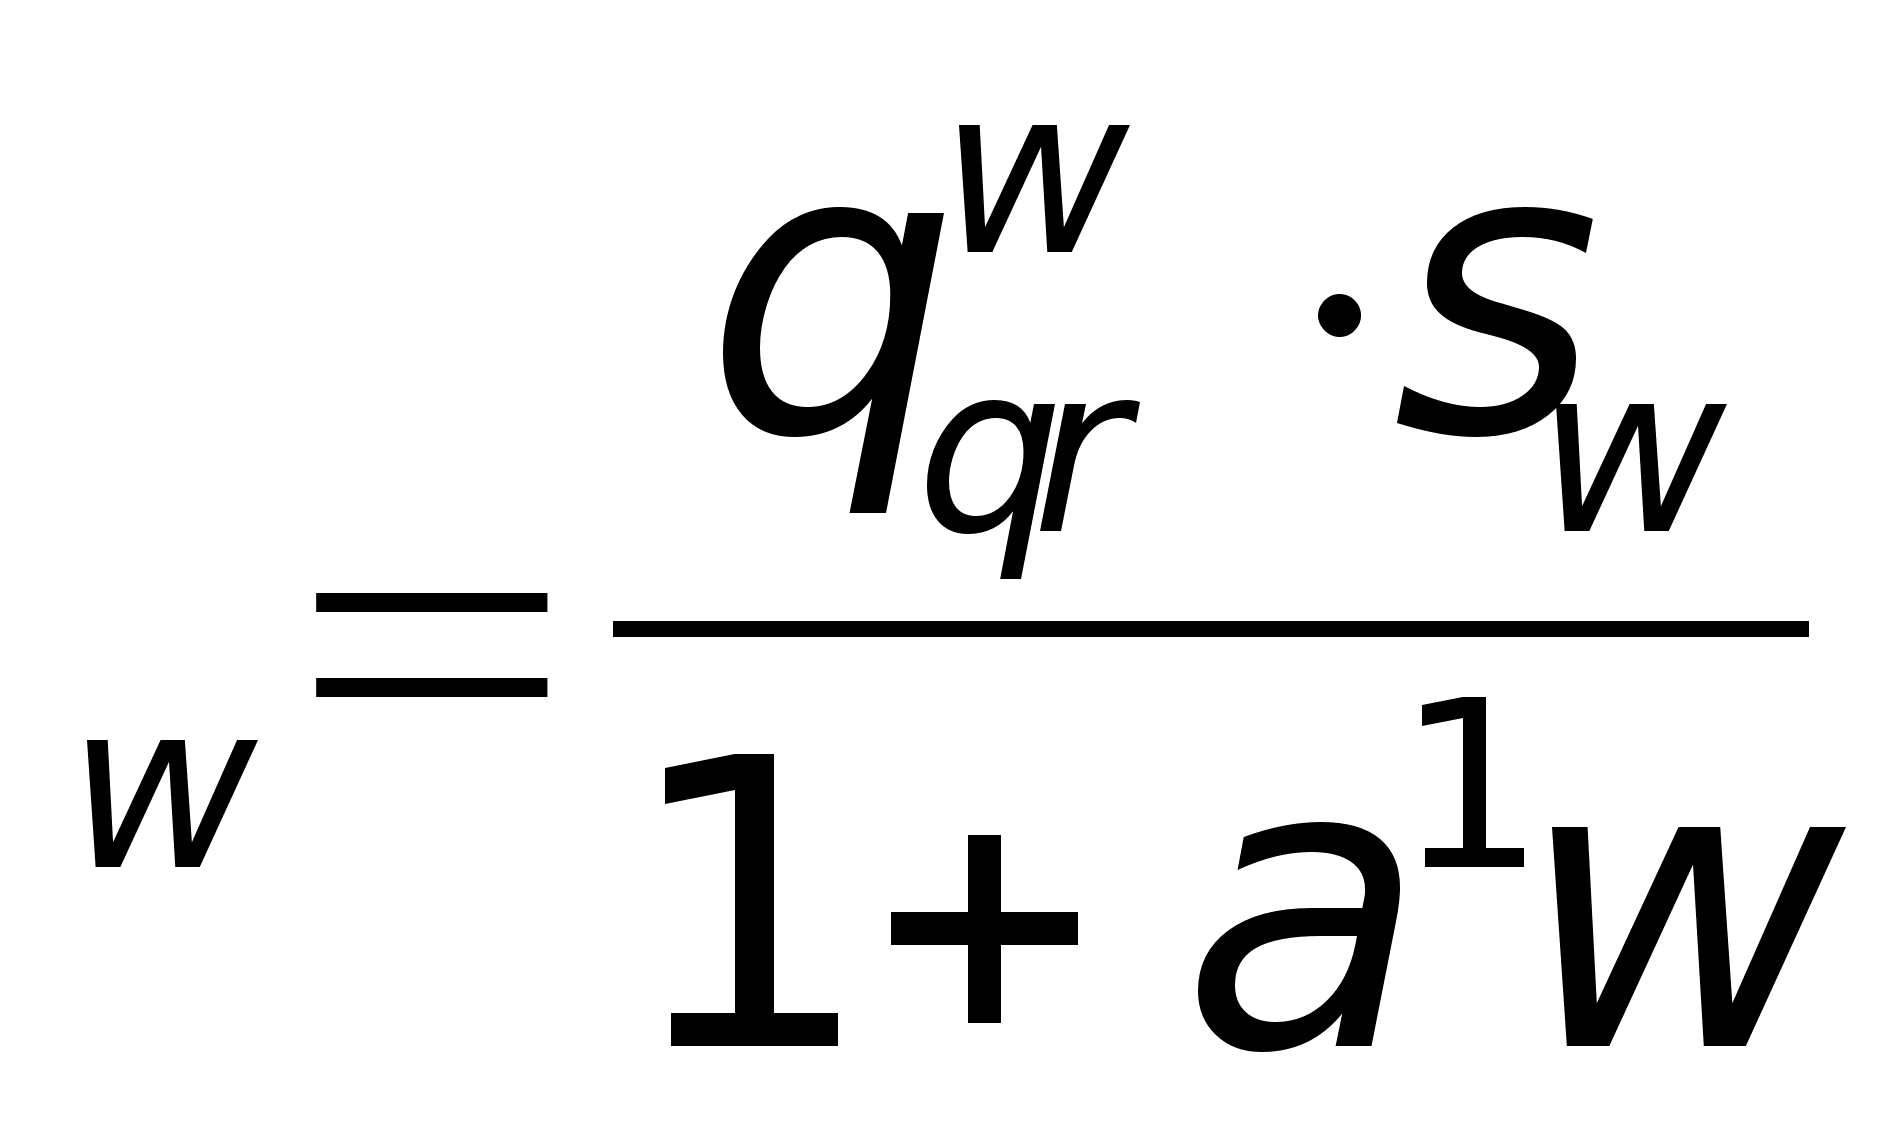 ,
где
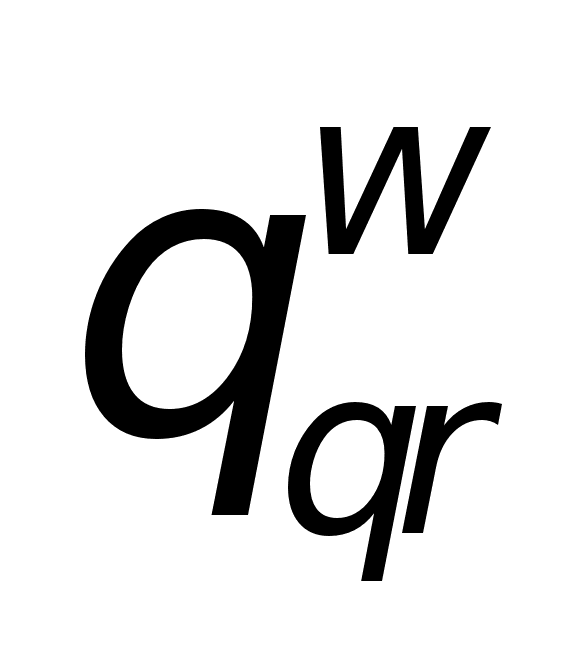 -
динамическая
нагрузка груженого
вагона, т/ваг
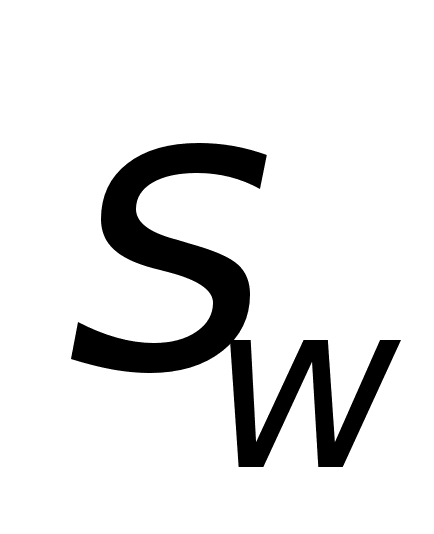 -
среднесуточный
пробег вагона,
км..
P- грузоподъемность
Базовый
Проектируемый
Годовая производительность грузового вагона рабочего парка В
В=365* Fw
Полный рейс вагона
R=(1+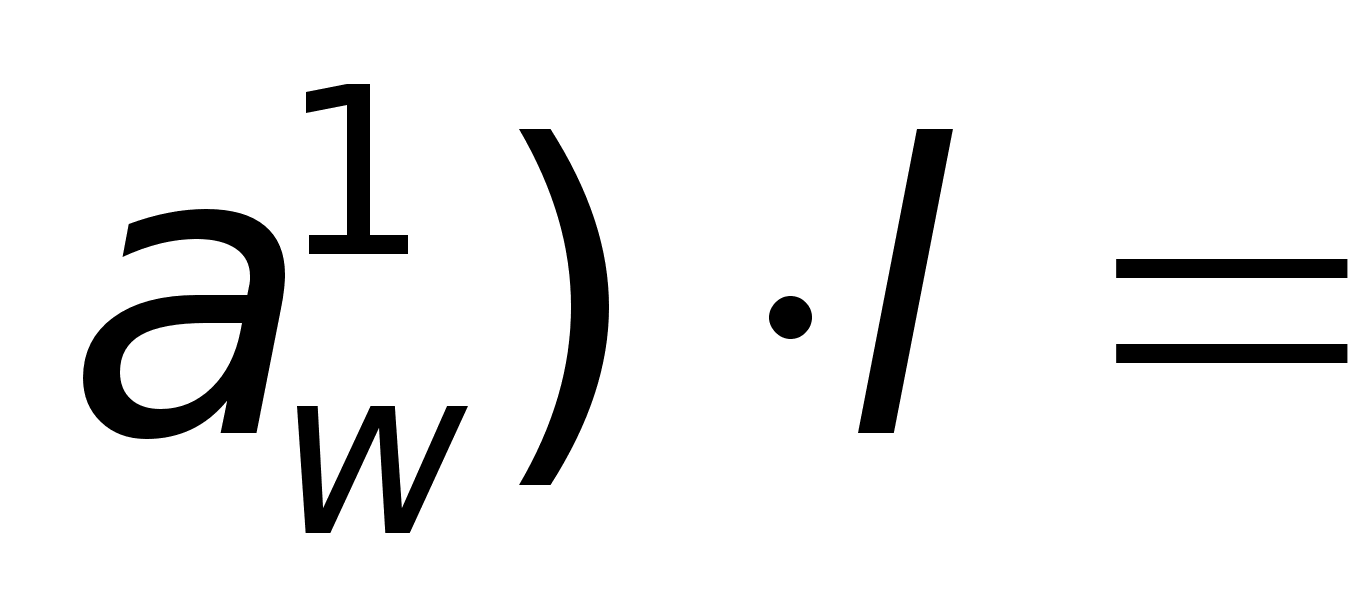 (1+1)*1700=3400
км.
Оборот вагона
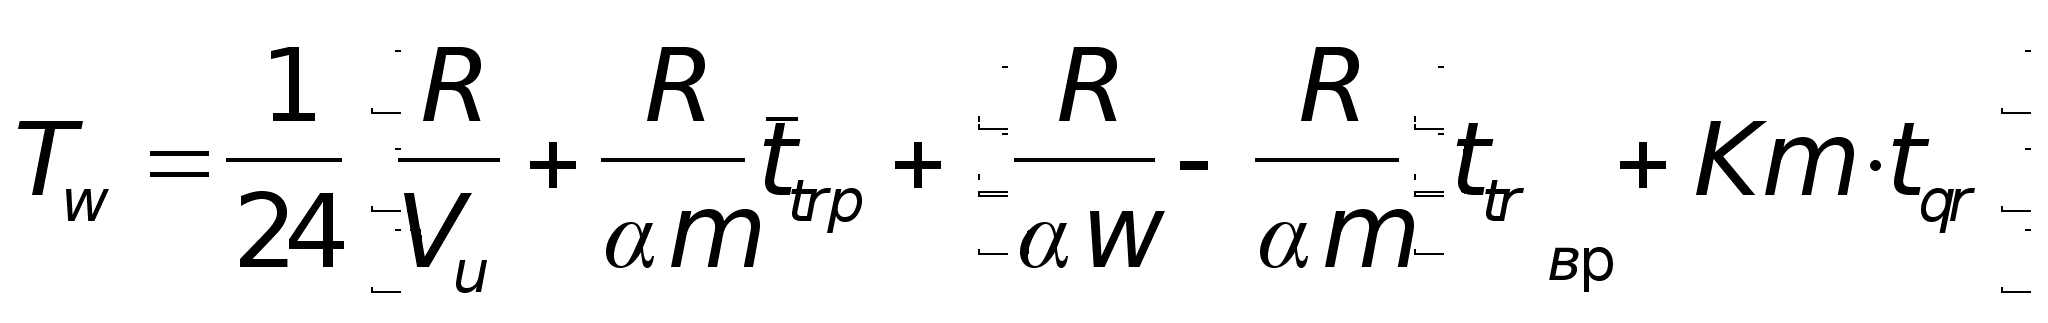 ,
где Vu – участковая скорость движения грузовых поездов, км /ч.
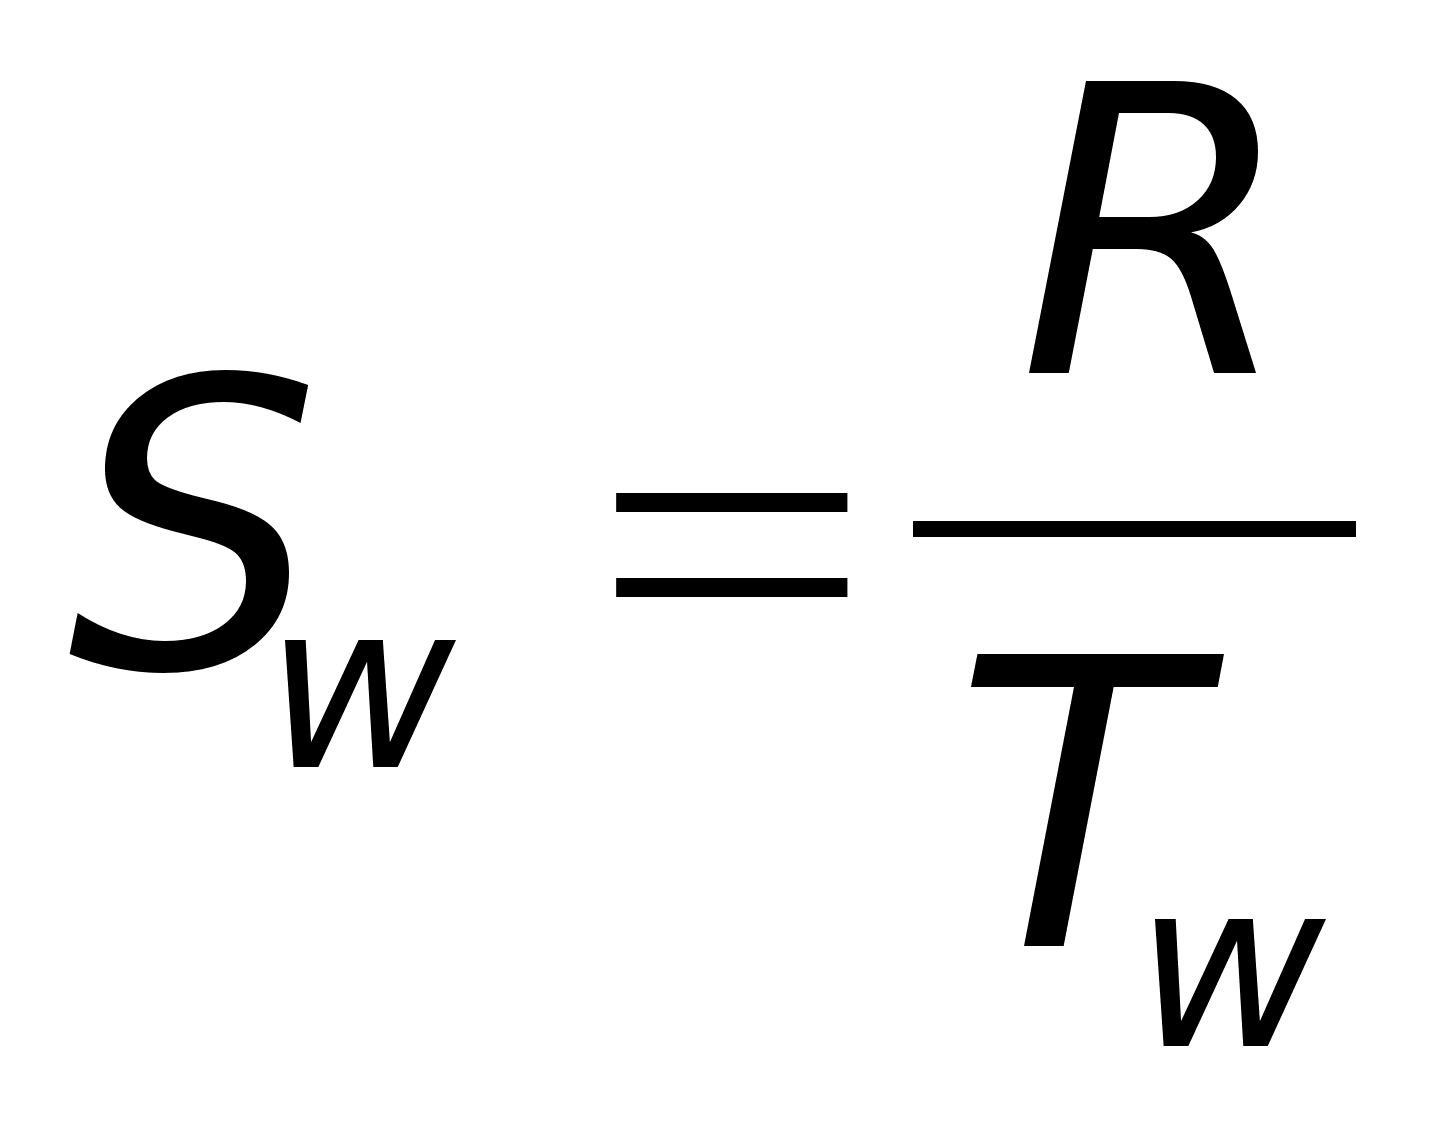 ;
На величину
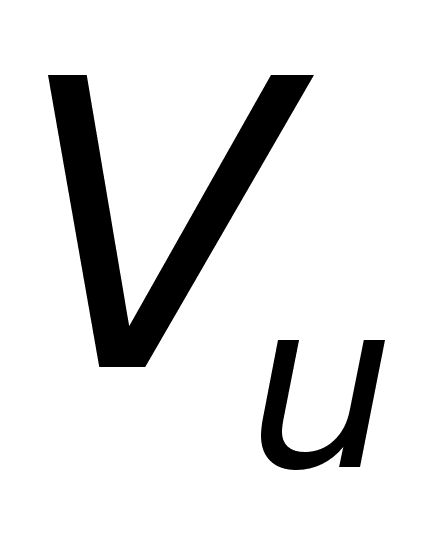 на
однопутных
линиях оказывает
влияние ходовая
скорость
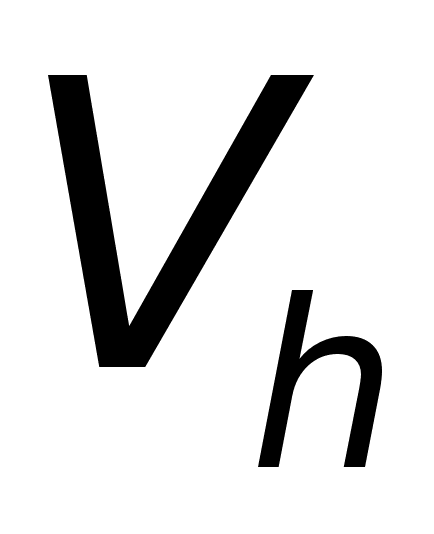 ,
количество
остановок Kost
и продолжительность
одной стоянки
tost
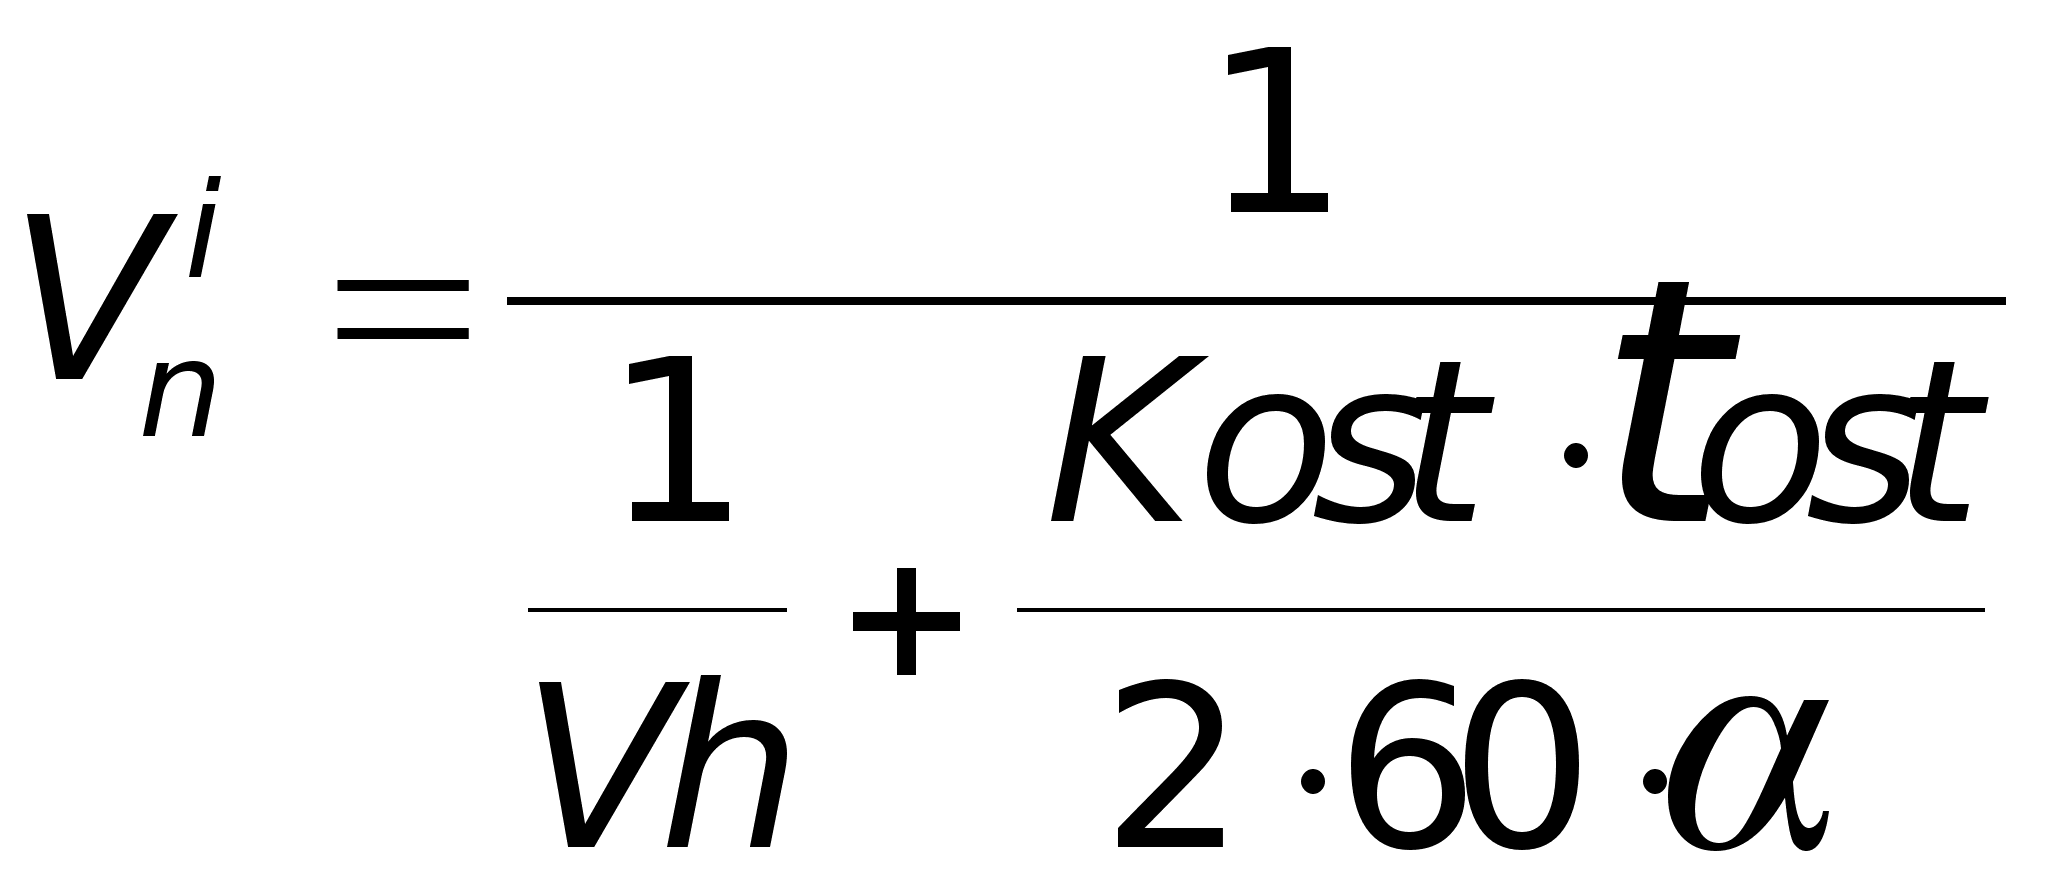 ,
где
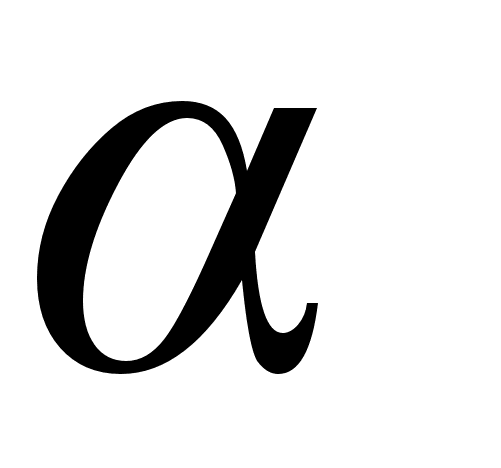 уч.
– длина участка
Kost
=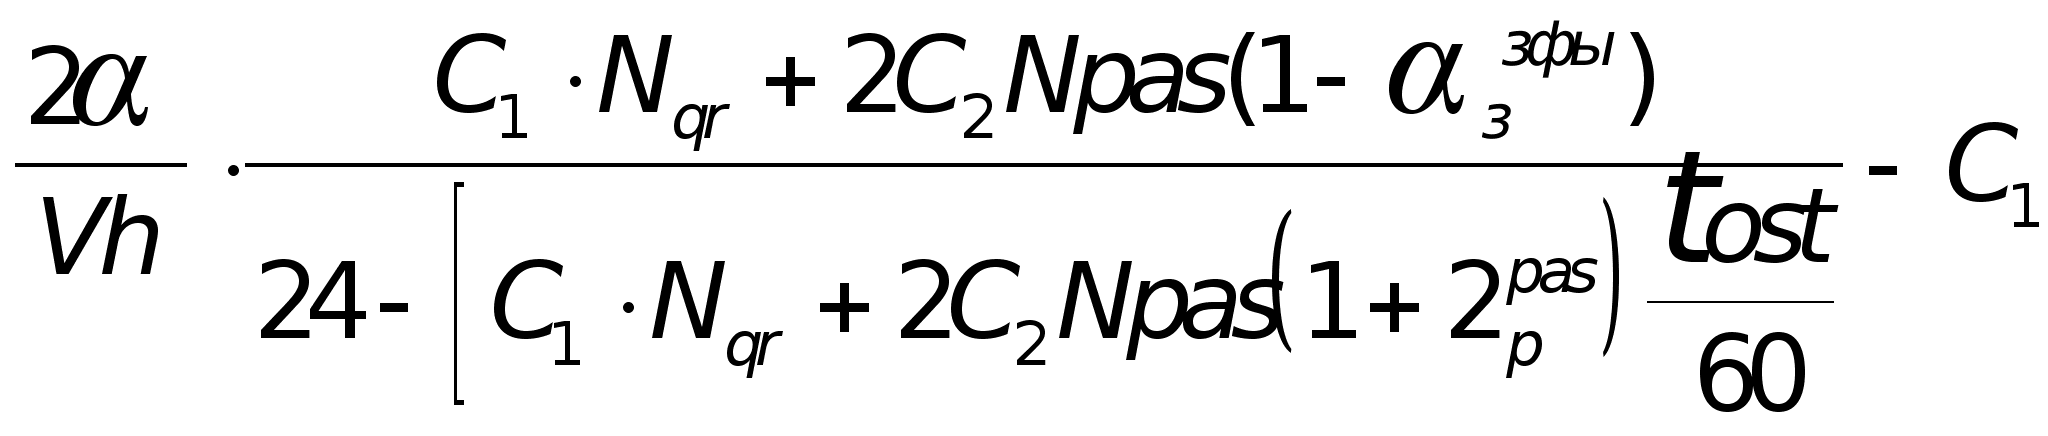 ,
где С2 – коэффициент, показывающий сокращение числа остановок грузовых поездов по обгонам и скрещениям с пассажирскими поездами по сравнению с обычным непакетным графиком;
С1- коэффициент, показывающий сокращение числа остановок грузовых поездов по скрещениям с грузовыми поездами по сравнению с обычным непакетным графиком;