Проектування дільниці по відновленню кулачків розподільчого валу автомобіля ЗІЛ–130
Для підвищення абразивної міцності покриття напилювану поверхню піддають абразивне-струминній обробці. При нанесенні покриття на робочі поверхні шипів хрестовини карданного валу, що підвертається корозії, в якості абразиву можна використати крошку білого чавуну Д4К1 або Д4К1,5, також можна рекомендувати електрокорунд зерністю З0 -100мкм ТУ=036-297-76 абразивну обробку треба проводити не раніше ніж за 4 години до напилення. Також можна застосувати піскоструминну обробку для даного виробу.
3.5 Механічна обробка деталі
Напилені покриття мають підвищену шорсткість поверхні і деяку нерівномірність по товщині. Тому більшість виробів з напиленими покриттями піддають остаточній механічній обробці. При цьому мають на меті таке: придання виробу остаточних розмірів і доведення поверхні покриття до необхідного класу чистоти. Механічна обробка напилених покриттів є відповідальною і важкою операцією, оскільки внаслідок неправильного її проведення покриття може прийти в непридатність. Тому при виборі методу напилення, матеріалу покриття і технології необхідно враховувати характер подальшої механічної обробки. Висота нерівностей напиленої поверхні в основному визначається зернистістю напилюваного порошку: дрібний порошок дає менш шорсткувату поверхню, великий -більш грубу.
Основними видами механічної обробки напилених покриттів є різання, шліфування, фрезерування і полірування.
Обробку різанням можна проводити для металевих покриттів, що мають високу міцність зчеплення і достатню товщину. Це можуть бути як м'які, так і тверді покриття. Обробку таких матеріалів можна вести різцями з швидкорізальної сталі, твердосплавними, а також мінералокерамічними і з надтвердих матеріалів (ельбор, гексаніт, алмаз). Однак при точінні тонких покриттів (приблизно 0,3 -0,5мм) може статися їхнє розтріскування, відшаровування і руйнування. Швидкість різання вибирають експериментальне для різних покриттів, і вона становить 15 - 100м/хв при подачі 0,05 -0,15мм/об.
Тверді і зносостійкі напилені покриття, в тому числі композиційні, звичайне обробляють шліфуванням. Можна проводити як мокре, так і сухе шліфування напилених виробів.
Отримане покриття на випускному клапані будемо обробляти на шліфувальному верстаті.
При шліфуванні покриття використовуватимемо охолоджування (мокре шліфування). Для того, щоб після шліфування отримати хорошу поверхню, виключити утворення тріщин і викришувань, необхідно правильно вибрати круг і режим шліфування,
Після закінчення шліфування поверхня покриття, отриманого газополуменевим напилюванням, повинна мати матовий блиск і містити дрібні пори. Дужі блискуча поверхня, на якій відсутні пори, вказує на неправильне шліфування та ймовірне її засалювання.
Для шліфування покриття, отриманого напилюванням порошкової суміші СНГН-55 з послідуючим оплавленням, можна використати круги з карбіду кремнію зеленого (64С) на бакелітовій або керамічній зв'язці (наприклад, 64С25СМ16К). Допустимо шліфування абразивними кругами з сілого (24А) І хромистого (34А) електрокорундів. Швидкість шліфувального круга вибирають в межах 15 -40м/с при глибині різання до 0,015 -С,030мм.
Необхідно також враховувати, що при шліфуванні напилених покриттів цими кругами вони швидко засалюються, тому їх необхідно частіше правити.
Шліфування повинно проводитися з подачею охолоджувальної рідини. Найкращим варіантом охолоджувача є вода з добавкою 5% емульсора Э -2 при витраті 0,6 -0,85м/хв.
Іноді з метою підвищення економічності процесу, використовують комбіновану технологію, при якій чорнове шліфування проводять алмазними кругами, а чистове - кругами з карбіду кремнію.
3.6 Контроль якості поверхні
Контроль якості продукції є необхідним елементом технології, що забезпечує її надійність в умовах промислового виробництва. При виробництві напилених виробів проводять контроль параметрів процесу та кінцевий контроль покриттів.
Правильно обрані параметри процесу і підтримка їх стабільними при повному циклі напилювання виробу в значній мірі гарантують отримання заданих властивостей. У зв'язку з цим головну увагу при напилюванні виробів потрібно уділяти контролю параметрів режиму напилювання.
Остаточний контроль напилених виробів складається з наступних операцій: визначення товщини покриття; зовнішній огляд напиленого виробу; вияв прихованих дефектів; оцінка адгезійної міцності.
Існуючі методи контролю якості плазмових покриттів розподіляються на не руйнуючі та руйнуючі.
До числа не руйнуючих відносяться контроль зовнішнього виду; вимір товщини; шорсткості поверхні покриття; визначення зносостійкості методом дряпання, скрізної пористості на основі з залізних, мідних, або нікелевих сплавів, а також деякі засоби оцінки міцності зчеплення.
Визначення пористості покриттів
Однією з важливих характеристик напилених покриттів є пористість. З одного боку, це - непрямий показник умов напилювання, пористість також може служити параметром оптимізації процесу напилювання, а з Іншого боку - зона безпосередньо впливає на ефективність захисних властивостей покриття, його теплопровідність, механічні та інші характеристики.
Загальноприйнятою методикою визначення пористості є методика гідростатичного зважування (ГОСТ 18898-73). Знизити помилку цієї методики можна, використовуючи модифікований метод гідростатичного зважування. Метод дозволяє виявити загальну пористість у відділених від підкладки покриттях. Відкриту пористість визначають вимірюванням проникності покриттів, відділених від підкладки. Проникність характери- зується швидкістю проходження газу через шар відповідного розміру при певній різниці тиску на сторонах зразка. Застосовується також метод просочення водою зразків - свідків у вакуумі.
Пористість напилених покриттів можна також визначати металографічним методом, тобто шляховим виготовленням і розгляду мікро шліфів під мікроскопом.
Визначення товщини покриття
Товщину покриття визначають вимірювальними інструментами, ваговими засобами, спеціальними товщиномірами та іншими прийомами.
При вимірюванні товщини покриття вимірювальними інструментами необхідне знання початкових розмірів напилюваного виробу. Зазвичай товщину покриття на деталях простої форми і невеликих розмірів вимірюють штангенциркулями. Після механічної обробки, як правило, для визначення товщини покриттів використовують мікроміри. При вимірюванні товщини покриттів на складних поверхнях невеликих виробів використовують вагові методи. Для цього повинна бути відома початкова маса виробу і розміри напилюваної поверхні. Ваговий метод дозволяє визначати середню товщину покриття. Найбільш простим є визначення товщини покриттів спеціальними приладами—товщиномірами. Як правило, такі прилади настроюють на один або декілька видів матеріалів покриттів. Товщиноміри не використовують у випадках, коли потрібна висока точність вимірювання. Погрішність вимірювання цих приладів складає в середньому 10%. Для точних вимірювань необхідно використати штангенциркулі і мікроміри.
Зовнішній огляд покриття
При зовнішньому огляді покриття контролюється загальний стан поверхні напилення, порівнюється з еталоном наявність зовнішніх дефектів: тріщин, сколювань, спучувань і т.д. Для більш ретельного огляду застосовують лупи із збільшенням до 10 і більше разів.
Мікро тріщини, локальні відшаровування, макро- і мікронесуцільності з великими труднощами або зовсім не піддаються не руйнуючому контролю. У ряді випадків деякі дефекти вдається виявити, застосовуючи ультразвукове опромінення. До числа руйнувальних методів виявлення дефектів можна віднести виготовлення мікро шліфів.
Оцінка адгезійної міцності
Одним з основних показників якості покриттів є міцність зчеплення їх з підкладкою.
Для визначення міцності зчеплення на зразках - свідках у багатьох випадках застосовують методику іспитів на відрив покриття від підкладки. Найбільш розповсюджені іспити міцності клейового сполучення і складової підкладки. Основними недоліками цієї методики є граничність верхньої межі вимірювань міцністю клейового сполучення, а також у проникливості клею у пори покриття та зміні з результаті цього міцністних характеристик.
При використанні штифтової методики матеріал покриття при розтяганні штифта підкоряється дії як відривних, так і зрізуючих навантажень. У випадку застосування штифта з торцем у вигляді кола діаметром dш відношення міцності на відрив до міцності на зріз повинно бути менш ніж 4∆/dш . З практики відомо, що ∆/d ≥ 0,091 — 0,096.
Адгезійна міцність характеризується зв'язком між покриттям і основою і визначається сукупною дією сил фізичної, хімічної і механічної взаємодії матеріалу покриття з матеріалом підкладки. Міцність зчеплення покриттів з підкладкою може коливатися в широких межах залежно від способу підготовки поверхні підкладки, товщини шару, температури підкладки і ряду інших чинників.
4. Економічний розділ
4.1 Розрахунок обсягу робіт
Вибір програми відновлення розподільчого валу двигуна ЗІЛ-130: на період 2010 р. підприємством заплановано провести відновлення 2144 шт. розподільних валів двигуна ЗІЛ - 130. З урахуванням того, що парк машин у нашому регіоні зростає, та ремонт на інших підприємствах скорочується, можна зупиниться на програмі відновлення колінчастих валів - 178 шт. на місяць.
4.2 Режим роботи та фонди часу
Режим роботи ділянки планується в одну зміну. Робочий тиждень встановлюється п'ятиденний, тривалість робочої зміни - 8 годин.
Планований період роботи ділянки з відновлення розподіличих валів двигуна ЗІЛ -130 становить один рік. Решту часу ділянку спеціалізується на відновленні розподільчих валів різних марок автомобілів, в тому числі й іноземного виробництва.
Фонди часу підрозділяють на номінальні та дійсні. Номінальним фондом називається час, який може бути відпрацьований за планований період на робочому місці без урахування будь б то не було втрат, тобто календарно.
Фн = (Дк-Дсв-Дв)·tc·у,
де
Дк, Дсв, Дв – кількість днів календарних, святкових, вихідних відповідно.
Дк = 365, Дсв = 10, Дв = 104;
tc = 8 год – час зміни;
у = 1 – кількість змін.
Фн = (365 – 104 -10)·8·1 = 2008 год.
Дійсний фонд робочого часу роботи обладнання:
Фдо = Фн· зо,
де
зо – коефіцієнт, що враховує простій устаткування (0,95)
Фдо = 2008·0,95 = 1908 год.
4.3 Такт виробництва
Для ритмічної роботи дільниці потрібно узгодити роботу на всіх робочих місцях в часі. Для цього встановлюється єдиний для всіх робочих місць такт виробництва:
ф=Фдо/N=1908ч./2144 р.в.=0,9 ч/р.в.
| № п/п | Назва операції | Т/ємк. визгот. дет. – предст. (н/год) |
| 1. | Очисна | 0,075 |
| 2. | Контрольно-дефекточна | 0,14 |
| 3. | Термічна | 0,5 |
| 4. | Абразивно-шліфовальна | 0,33 |
| 5. | Напилювальна | 0,41 |
| 6. | Копіювально-шліфовальна | 0,3 |
| 7. | Контрольна | 0,13 |
| Підсумок | 1,69 |
4.4 Визначення кількості працюючих на кожному робочому місці
Кількість основних технологічних робітників з кожної технологічної операції:
Mp=Уh/ф люд.
де
Уh – трудомісткість, люд/год,
ф = 0,9 – такт виробництва.
1.Очисна.
Mp=0,075/0,9 =0,08 люд.
2. Контрольно-дефекточна.
Mp=0,14/0,9 =0,16 люд.
3.Термічна.
Mp=0,5/0,9 =0,56 люд.
4.Абразивно-шліфовальна.
Mp=0,33/0,9 =0,37 люд.
5.Напилювальна.
Mp=0,41/0,9 =0,46 люд.
6.Копіювально-шліфовальна.
Mp=0,3/0,9 =0,33 люд.
7.Контрольна.
Mp=0,13/0,9 =0,14 люд.
4.5 Розрахунок кількості робочих постів
Відсоток завантаження поста допускається у межах 95 ... 120% і розраховують за формулою:
Зр= Уh/ф ·100%,
де
Уh – сумарна трудомісткість всіх робіт, включених в пост повинна бути однаковою.
Пост №1. Включає в себе операції 1,3,5 по формулі знаходим:
Уh=0,08+0,56+0,46=1,1 люд-г.
Зр=1,1/0,9 х 100=120%
Пост №2.Включає в себе операції 2,4,6,7 по формулі знаходим:
Уh=0,16+0,37+0,33+0,14=1 люд-г.
Зр=1/0,9 х 100=111%
Чисельність основних виробничих робітників становить 2 осіб. Чисельність допоміжних робітників від 5 до 12% від числа основних виробничих робітників (не приймаємо).
Чисельність ІТР не більше 10-12% від загального числа робочих (не приймаємо). Разом весь штат ділянки становитиме 2 людини.
4.6 Розрахунок кількості обладнання
Число мийних машин розраховується за формулою :
Nm=УQ/Фд.о.·q·Кз.м, де
УQ=0,075 ·2144=160,8 т,
q=0,6-2,7 т/г. часова продуктивність,
Кз.м.=0,65-0,75 степень загрузки.
По формулі знаходим: Nm=160,8/1908 ·0,6 ·0,65=0,22 шт.
Приймаємо одну машину.
Число контрольно-випробувальних стендів:
Nc=УWk·tk/Фд.о.·Кс,
де
УWk=2144,
tk=0,14 – тривалість контролю однієї деталі,
Кс=0,75…0,8 – коефіцієнт, що враховує використання стенду в часі.
Nс=(2144 ·0,14)/(1908 ·0,75)=0,2 шт.
Приймаємо один контрольно-випробувальний стенд.
Число одиниць напилювального обладнання:
Nн= УТн/Фд.о. ·Кн,
де
УТн = 0,41 ·2144=879 – сумарна трудомісткість напилювальних робіт.
Кс=0,8 – коефіцієнт, що враховує використання напилювального устаткування в часі.
Nн=879/1908 ·0,8=0,37 шт.
Приймаємо одну напилювальну установку.
Число абразивних установок:
Nш= УТш/Фд.о. ·Кн,
де
УТш=0,33·2144=708 люд-г.
Nш=708/1908 ·0,8=0,3 шт.
Приймаємо одну абразивну установку.
Число копіювально-шліфовальних верстатів:
Nш= УТш/Фд.о. ·Кн,
де
УТш=0,3·2144=643 люд-г.
Nш=643/1908 ·0,8=0,26 шт
Приймаємо одну абразивно-шліфовальну установку.
Сумарна кількість годин витрачені одою одиницею обладнання на відновлення одного розподілвала на рік.
Визначимо сумарний час роботи мийної ванни:
T м= T · N · q,
де
Т – витрачений час на очищення однієї деталі, н/час
N – кількість відновлюваних розподілвалів, шт
q – коефіцієнт "розігріву" устаткування, приймаємо 1,1
T м= 0,075 · 2144 · 1,1 = 177 год.
Визначимо сумарний час роботи сушильного шкафа:
T сш= T · N · q,
де
Т – витрачений час на прогріву однієї деталі, н/час
N – кількість відновлюваних розподілвалів, шт
q – коефіцієнт "розігріву" устаткування, приймаємо 1,2
T сш= 0,5 · 2144 · 1,2 = 1287 год.
Визначимо сумарний час роботи піскострумного апарата :
T п= T · N · q,
де
Т – витрачений час на шліфовку одной деталі, н/год
N – кількість відновлюваних розподілвалів, шт
q – коефіцієнт "розігріву" устаткування, приймаємо 1,01
T п= 0,33 · 2144 · 1,01 = 715 год.
Визначимо сумарний час роботи напилювального обладнання :
T н= T · N · q,
де
Т – витрачений час на напилювання одної деталі, н/год
q – коефіцієнт "розігріву" устаткування, приймаємо 1,01
T н= 0,41 · 2144 · 1,01 = 887 год.
Визначимо сумарний час роботи кіювального верстата :
T к= T · N · q,
де
Т – витрачений час на шліфовку одної деталі, н/год
q – коефіцієнт "розігріву" устаткування, приймаємо 1
T к= 0,3 · 2144 · 1= 643 год.
4.7 Розрахунок виробничих площ
Розрахунок площ ділянки відновлення чавунних розплдільчих валів проведений за нормами технологічного проектування підприємств машинобудування.
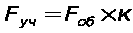 ,
де
 - загальна площа,
займана устаткуванням;
к – коефіцієнт розстановки обладнання. Приймаємо = 4,5.
Fуч= 14,38 · 4,5 = 64,71 м2
4.8 Розробка та обгрунтування схем планування обладнання
Ширина прольоту ділянки прийнята В = 12 м.
Довжина займана ділянкою:
 ,
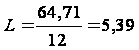 м;
Довжину проектованого цеху приймаємо число, кратне 6, але більше 5,39 - приймаємо 6м. Висота - 4,8 м.
Норми ширини проїзду прийняті на підставі типових проектів організації робочих місць і вимог ГОСТ 12.3.020 - 80.
Ширина проїзду - 3 м;
Відстань від верстата до проїзду - 2 м;
Відстань між верстатами:
* між тильними сторонами - 1м;
*між бічними сторонами - 1,3 м;
*між фронтом - 2,6 м;
Відстань від стін і колон до:
* фронту - 1,6 м;
* тильної сторони - 1,5 м;
* бічної сторони - 0,9 м;
4.9 Розрахунок порошкової суміші
Для відновлення кулачка застосовуємо порошкову суміш: Ni – 70%, B – 4%, C – 1%, Si – 4%, Cr – 17%, Fe – 3%, Mn – 1% (СНГН-55).
Наплавлений шар характеризується високою стійкістю проти зношу- вання тертям, стійкістю проти абразивного зношування та окислення при нормальних і збільшених до 700 ° С температурах.
Товщина покриття, що рекомендуєтся - до 2 мм.
Покриття обробляється шліфуванням.
Твердість наплавленої кулі 53-58 HRC.
Для розрахунку необхідно вирахувати площу поверхні кулачка:
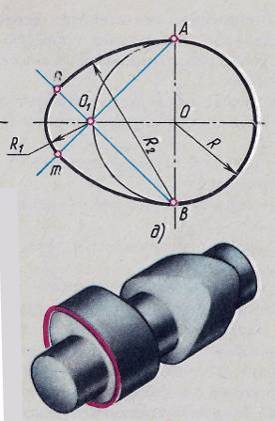
Кулачок має складну форму. Довжина лінії профілю буде:
L=l1+l2+2l3;
R=18,8 мм ;
R1=8,0 мм;
R2=26,0 мм;
l1=рR; (дуга AB)=3,14•18,8=46,472мм.
l2=ЅрR1; (дуга nm)=4,71мм.
l3=јрR2; (дуга nA або mB)=17,27мм.
L=l1+l2+2l3=46,472мм+4,71мм+17,27мм=68,452мм.
Площа поверхні кулачка:
h=11,9 мм.
s=L•h=68,452мм•11,9 мм=814,5788мм2.
Знаходимо товщину покриття:
d=1мм.
на шліфування
- 0,5мм.
 d=1,5 мм.
V=S•d=814,5788мм2•1,5мм=1221,8682мм3≈1,222см3;
Маса порошку: щільність елементів, що входять в порошок:
rпор = 0,70*rNi + 0,17*rCr + 0,04*rB + 0,04*rSi + 0,03*rFe + 0,01*rMn + 0,01*rC =0,7*8,902 + 0,17*7,18 + 0,04*2,34 + 0,04*2,33 + 0,03*7,874 + 0,01*7,21 + 0,01*2,25 = 7,97 г/см3.
mтеор. = спорошку· V = 7,97 г/см3 • 1,222см3 = 9,74 г.
Mпракт.1
=  = 9,74 г ч 0,6=16,23 г.
Так як автомобіль ЗІЛ-130 має 8-ми циліндровий V-подібний двигун, то на розподільчому валу розміщено 16 кулачків. Для повного відновлювання всіх кулачків на розподільчому валу необхідно:
Mпракт.= Mпракт.1 • 16=16,23 • 16 = 259,68 г
5. Економічні витрати
5.1 Обгрунтування вибору форми оплати праці та умов преміювання
Для оплати праці робітників відновного ділянки вибирається почасово-преміальна система оплати праці. Почасово-преміальна система оплати праці є різновидом погодинної оплати праці.При вибраної нами системі заробітна плата розраховується множенням встановленої годинної тарифної ставки робітника даного розряду на відпрацьований ним час з урахуванням премій. Преміювання може здійснюватися за стабільну якість роботи в розмірі - 10%, за зниження витрат на ремонт - 5%, за виконання і перевиконання завдання по коефіцієнту випуску рухомого складу на лінію - 15%.
5.2 Кошторис витрат і калькуляція собівартості
При калькуляції собівартості всі витрати у залежності від їхнього характеру і цільового призначення розподіляються за статтями.Кошторис витрат при виконанні технічного обслуговування включає в себе основну та додаткову заробітну плату виробничих робітників з нарахуваннями в соціальні фонди, витрати на запасні частини і цехові витрати.
5.3 Розрахунок фонду заробітної плати з нарахуваннями в соціальні фонди
Погодинний фонд заробітної плати визначають за основним даними про планову чисельності робітників підрозділу, плановому фонді робочого часу одного робітника та середньої годинної тарифної ставки, встановленої для робітників даного підрозділу.
ФЗПпов= Y чс*Фр*No,
де, Y чс – середня годинна трифна ставка робітника, грн.
Фр – річний фонд робочого часу, год,
No – кількість робітників, люд.
ФЗПпов=12,6*1908*2=48081,6 грн.,
У відповідності до встановлених показниками преміювання робітників розмір премії нараховується наступним чином:
Пр фзп=П%*ФЗПпов,
де, П% - відсоток премій,%
Приймаємо:
П% = 20%
Пр фзп=20*48081,6/100=9616,32 грн
ƩФЗПпов=9616,32+48081,6=57698 грн
Розраховуємо грошові витрати на електроенергію..
Грошовий річна витрата електроенергії на освітлення становитиме:
Сос = N * W х Тос * Y ве
де, N – кількість ламп, шт.
W – потужність однієї лампи, кВт,
Тос- число годин штучного освітлення при однозмінний режим роботи, рік.
Y ве – вартість однієї кВт електроенегргії, грн / кВт
Сос = 24 * 0,08 * 800 * 0,76 =1167 грн/рік
Денежный годовой расход электроэнергии на вентиляцию помещения составит:
Свен= N * W х Fдо * Y ве
де, N – кількість моторів, шт.
W – потужність одного мотора, Вт,
Fдо - дійсний фонд робочого часу роботи обладнання, год.
Y ве – вартість однієї кВт електроенегргіі, грн / кВт
Сос = 1 * 0,18 * 1908 * 0,76 =261 грн/рік
Грошовий річна витрата електроенергії на експлуатацію електрообладнання складе:
Сео = ƩW х Y ве
де, ƩW – сумарна електроспоживання електрообладнання на рік, кВт
Y ве – вартість однієї кВт електроенегргіі, грн / кВт
ƩW =T н * Wн + Тсш * Wсш + Тм * Wм + Тп * Wп + Тк * Wк
ƩW = 177 * 2 + 1287 * 80 + 715 * 2 + 887 * 40 + 643 * 5.5 = 143760 кВт/рік
Сео = 0,76 * 143760 = 109 тис. грн
Знайдемо загальну суму витрат на електрику:
Се = Сос + Свен + Сео
Се = 1167 + 261 + 109000 = 110428 грн
Грошовий річна витрата води складає:
Св = Свв * Qм ,
де, Y вв – вартість одного літра води, грн / л
Qм – річна витрата води, л
Св = 7,22 * 197 = 1422 грн
Грошовий річна витрата природного газу на опалення складе:
Вартість 1000 м3. газа – 1888 грн.
Вартість 1 кВт*час - 0,2 грн.
Розрахуємо кількість грошових коштів, щоб обігріти цех:
Соп= Y пг * Рот * Tот
де, Y пг – вартість 1 кВт * год природного газу, грн,
Рот – теплова потужність обігріву, кВт,
Tот – опалювальний сезон (в Одесі він становить в середньому 155 дн, або 3720 год), год
Соп= 0,2 * 13 * 3720 = 9672 грн
Розрахуємо кількість коштів на напилювання:
Спор= Y вп * Mпракт. * N
де, Y вп – вартість 1 грама порошку для відновлення, грн
Mпракт. – вага порошку, щоб відновити один розподілвал, гр
N – кількість деталей, шт
Спор = 0,176 * 259,68 * 2144 = 98000 грн
Розрахуємо кількість коштів на оренду цеху:
Со = Y * S пприм * 12
де, Y – орендна вартість м2, грн / міс
S пприм - площа приміщення, м2
12 – кількість місяців
Со = 40 * 72 * 12 = 34560 грн
Визначимо витрати на відшкодування зносу малоцінних і швидкозношуваних предметів,пристосувань за формулою:
Сзн = Соб * qизн/100
де, Соб - вартість обладнання, грн.,
qзн – відсоток відшкодування зносу малоцінних, швидкозношуваних предметів і пристосувань, %
Приймаємо:
Соб = 279100 грн.
Сзн = 279100 * 2/100 = 5582 грн.
Всі розрахунки вводимо в таблицю.
| Статті видатків | Умовні позначення | Сума витрат, грн. |
| Витрати на з/п | ФЗПпов | 57698 |
| Витрата на купівлю обладнання | Соб | 279100 |
| Витрати на порошок для напилювання | Спор | 98000 |
| Витрати на знос обладнання | Сзн | 5582 |
| Витрати на електроенергію | Се | 110428 |
| Витрати на опалення | Соп | 9672 |
| Витрати на воду | Св | 1422 |
| Оренда цеха | Со | 34560 |
| Всього | ƩСвитр | 596462 |
5.4 Економічний прибуток
Вартість нового розподільного валу ЗІЛ-130 = 780 грн. У нашому цеху ми проводимо відновлення цих частин двигуна, за ціною - 440 грн / шт., в половину ціни нової деталі.
Визначимо економічний прибуток:
ƩСприб = Yвр * N
де, Yвр - вартість відновленого розподільчого вала, грн
N – запланована кількість відновлених розподілвалів, шт
ƩСприб = 440 * 2144 = 943360 грн/рік
5.5 Економічна ефективність
Сеф = ƩСприб – ƩСвитр
Сеф = 943360 – 596462 = 346900 грн
6. Охорона праці
Охорона праці ставить своєю метою зниження травматизму та захворюваності працюючих шляхом створення здорових та безпечних умов праці.
Охорона праці - система збереження життя і здоров'я працівників у процесі трудової діяльності, яка включає правові, соціально - економічні, організаційно - технічні, санітарно - гігієнічні, лікувально - профілактичні, реабілітаційні та інші заходи. Вивчення і рішення проблем, пов'язаних із забезпеченням здорових та безпечних умов, в яких протікає праця людини - одна з найбільш важливих завдань у розробці нових технологій і систем виробництва. Вивчення і виявлення можливих причин виробничих нещасних випадків, професійних захворювань, аварій, вибухів, пожеж, і розробка заходів та вимог, спрямованих на усунення цих причин дозволяють створити безпечні і сприятливі умови для праці людини. Комфортні та безпечні умови праці - один з основних факторів, що впливають на продуктивність і безпеку праці, здоров'я працівників. Метою даної роботи є огляд всіх основних питань що стосуються охорони праці: поняття охорони праці; джерел норм що регулюють питання охорони праці;прав і обов'язків суб'єктів трудового права, що стосуються охорони праці; відповідальності за порушення законодавства про працю і правил охорони праці; прав окремих категорій працівників (жінок, неповнолітніх, осіб зі зниженою працездатністю).
Вимоги охорони праці обов'язкові для виконання юридичними і фізичними особами при здійсненні ними будь-яких видів діяльності, у тому числі при проектуванні, будівництві (реконструкції) та експлуатації об'єктів, конструюванні машин, механізмів та іншого обладнання,розробці технологічних процесів,промисловості і трудових організацій.
6.1 Стан умов праці при роботі по відновленню чавунних розподілвалів
Технологічний процес відновлення чавунних розподільчих валів включає в себе ряд несприятливих, для виконавців робіт, чинників. Небезпеки, що мають місце на робочих місцях, підрозділяються на імпульсні і акумулятивні.
Джерелами імпульсних небезпек є рухливі маси, потоки повітря, газів і рідин, незаземлене джерела електричної енергії, неправильне розміщення устаткування на робочому місці.Імпульсна небезпека, що призводить до травми, миттєво реалізується у випадкові моменти часу і може бути представлена дискретної,випадкової функцією виробничого процесу.
Джерелами акумулятивних небезпек є: підвищений шум, вібрація,забрудненість повітряного середовища газами і парами.В результаті дії цих факторів організм людини перевтомлюватися, порушується координація рухів, притупляється реакція організму на зовнішні подразники.Акумулятивна небезпека реалізується протягом всього виробничого процесу, представляючи його безперервну функцію, і призводить до підвищеного стомлення і захворювань.
На робочих місцях зварювання і наплавлення присутні такі шкідливі фактори як ультрафіолетове випромінювання, виділення шкідливих речовин процесу згоряння, надлишкове виділення теплоти.
На робочому місці шліфувальника присутній підвищений вміст абразивної суспензії в повітрі, шум при обробці виробів.
На робочому місці токаря і слюсаря присутній підвищений шум, є небезпека отримати травму від обертових частин обладнання. До травмі може призвести так само попадання стружки в очі.
На робочому місці мийника робочим тілом є вода, температура якої досягає 90 градусів.Існує можливість отримання опіків.
У зв'язку з тим, що технологічний процес відновлення чавунних розподільчих валів призначений для невеликих ділянок ремонтних підрозділів МПС в основному розташовуються в старих приміщеннях, що часто мають не достатня кількість освітлення, а також у зв'язку з тим,що однією з найбільш об'ємної роботою з відновлення чавунних колінчастих валів є операції шліфування,зроблений розрахунок штучного освітлення на робочому місці шліфувальника.
6.2 Аналіз шкідливих і небезпечних факторів шліфувального відділення
| Робоче місце | Небезпечні і шкідливі фактори | Характеристика небезпечних та шкідливих факторів |
| Абразив-но – шлі-фувальна установка | Шум | Шум як фізіологічне явище являє собою несприятливий фактор зовнішнього середовища і визначається як звуковий процес, несприятливий для сприйняття і заважає роботі та відпочинку. За фізичну природу шум, створювати устаткування, обумовлений процесами механічної дії деталей. |
| Освітлення | Світло є природним умовою життєдіяльності людини і грає велику роль у збереженні здоров'я і високої працездатності.Недостатня освітленість вимагає не тільки постійної напруги очей, що призводить до перевтоми і зниження працездатності, але також може призвести до того, що будуть незамічена деякі похибки у виготовленні. | |
| Небезпека травмування обертовими частинами. | При роботі верстата обертається його частиною є шліфувальний круг і оброблювана деталь, тому існує небезпека травмування обертовими частинами при роботі. | |
| Пожежонебезпека | На робочому місці шліфувальника є мастильні матеріали, які можуть бути розлиті і при недбалому ставленні до заходів пожежної безпеки може виникнути пожежа. | |
| Небезпека ураження електричним | У своєму пристрої шліфувальний верстат має електрообладнання, необхідне для його функціонування,тому наявність електрообладнання та струмоведучих частин при неправильній експлуатації та недотримання правил техніки безпеки електроустановок може призвести до ураження обслуговуючого персоналу електричним струмом. |
6.3 Вимоги нормативно-технічної документації з охорони праці
| Вимоги |
Нормативний документ |
| Робоче місце, його обладнання та оснащення, що застосовуються відповідно до характеру роботи, повинні забезпечувати безпеку, охорону здоров'я і працездатність працюючих. |
ГОСТ 12.2.061-81. Обладнання. |
| Шум на робочому місці не повинен перевищувати 80 дБА. |
ГОСТ 12.1.003-83. Шум. Загальні вимоги безпеки. |
| Виробниче обладнання повинно мати вбудований пристрій для видалення виділяються в процесі роботи шкідливих речовин безпосередньо від місця їх утворення і скупчення. | ГОСТ 12.2.003-74. |
| Штучне освітлення у виробничих приміщеннях повинен устоювати з лампами розжарювання або люмінесцентними лампами у вигляді загального освітлення з рівномірним або локалізованим розміщенням світильників і комбінованого (загального і місцевого). Застосування одного місцевого освітлення не допускається.Норма освітленості робочого місця повинна становити при загальному освітленні 300 лк. | СНіП II-4-79 |
| Приводні частини обладнання, а також передачі, до яких можливий доступ людей, повинні бути огороджені. |
ГОСТ 12.2.002-80. Огородження. Загальні вимоги. |
| Рухомі і обертові елементи устаткування, до яких можливий доступ обслуговуючого персоналу, повинні бути огороджені з усіх боків і по всій довжині, незалежно від висоти розташування і швидкості руху. |
ГОСТ 12.2.027-80. Устаткування гаражне й авторемонтного. |
| Органи управління, пов'язані з певною послідовністю їх застосування, повинні групуватися таким чином, щоб дії працюючого здійснювалися зліва направо і зверху вниз. |
ГОСТ 12.2.064-81. Органи управління виробничим устаткуванням. |
| У конструкціях органів управління, призначених для включення обладнання, повинні бути передбачені засоби захисту від випадкового включення. | ГОСТ 12.2.027-80. |
| Електрична схема обладнання повинна виключати можливість його мимовільне включення / вимикання. |
ГОСТ 12.2.007-75. Вироби електротехнічні. Загальні вимоги. |
6.4 Заходи щодо захисту робітників від небезпечних і шкідливих факторів
На людину в