Эксплуатационная база механизированной дистанции
ВВЕДЕНИЕ
Эксплуатационная база механизированной дистанции – это комплекс зданий и сооружений с оборудованием, приспособлениями, приборами и инструментами, предназначенными для технического обслуживания, ремонта, хранения и транспортирования погрузочно – разгрузочных машин, а также подготовки их использованию по назначению.
В зависимости от времени действия на одном месте ремонтные базы разделяют: на постоянные, временные и передвижные.
В зависимости от задач решаемые предприятиями они имеют разный состав парка машин и оборудования т. к. в грузовых районах железнодорожных станций погрузочно – разгрузочные работы выполняются в основном силами механизированных дистанций.
В современных погрузочно – разгрузочных машинах широко применяют унифицированные детали и сборочные единицы (редукторы, муфты тормозные устройства, двигатели, грузозахватные приспособления), позволяющие получать значительный технико-экономический эффект при их изготовлении и эксплуатации, упростить техническое обслуживание и ремонт. Повышение уровня комплексной механизации на железнодорожном транспорте происходит в условиях непрерывного увеличения парка средств механизации и реализации комплекса мер по улучшению его технической эксплуатации и сокращение сроков простоя различных машин в техническом обслуживании и ремонте. Совершенствование организации технологии выполнения профилактического обслуживания и ремонта погрузочно – разгрузочных машин в соответствии с установленной на железнодорожном транспорте плановой предупредительной системы является важным направлением улучшения и использования средств механизации.
На основе системы ППР происходит развитие ремонтно – эксплуатационной базы обеспечивающей высокую готовность парка машин, сокращается простой при внеплановых ремонтах и технического обслуживания.
Четкая и заранее регламентируемая организация работ способствует снижению, уменьшает расход запасных частей и материалов.
Целью данного курсового проекта является проектирование современных ремонтных мастерских оснащенных необходимым оборудованием и инструментом, а также разработка карты технологического процесса диагностирования и восстановления узлов погрузочно – разгрузочных машин.
1 ОПРЕДЕЛЕНИЕ КОЛИЧЕСТВА ТЕХНИЧЕСКИХ ОБСЛУЖИВАНИЙ И РЕМОНТА ДЛЯ ЗАДАННОГО ПАРКА МАШИН
Целью планирования технических обслуживаний и ремонтов является определение объемов работ и установление времени постановки машин на техническое обслуживание и текущий ремонт.
Таблица 1.1
Продолжительность технического обслуживания и текущего ремонта.
| Машина | Продолжительность ремонта, сут | |||
| ТО-1 | ТО-2 | ТР | КР | |
| Стреловой кран | 0.3 | 2 | 4 | 22 |
Значение объемов работ по техническому обслуживанию и ремонту машин является основной предпосылкой для расчета оборудования и контингента рабочих, производственных площадей и других параметров ремонтных предприятий.
Таблица 1.2
Периодичность технических обслуживаний и текущего ремонта.
| Машина | Периодичность ремонта | |||||
| ТО-1, сут | ТО-2, сут | текущего | капитального | |||
| месяцы | тыс. т | годы | тыс. т | |||
| Стреловой кран | 15 | 90 | 9 | 30 | 3 | 120 |
Согласно этой таблице два норматива периодичности технического обслуживания и ремонта – это продолжительность по времени и наработка по времени тоннажа между ремонтами.
Количество технического обслуживания и ремонта
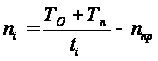
где TО – число суток, месяцев, лет или наработка в тоннах от последнего одноименного ремонта, или с начала эксплуатации до начала планируемого периода;
Тn - число суток, месяцев, лет или наработка в тоннах в течении планируемого года;
ti – периодичность выполнения технического обслуживания и ремонта;
nnp – суммарное число всех видов технических обслуживаний и ремонта;
TО = 1/3суток, Tn = 1 день, ti = 3, nnp = 0
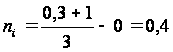
В планируемом периоде капитального ремонта не будет.
Число текущих ремонтов
TО = 20/9суток, Tn = 20дней, ti = 9, Тnp = 0
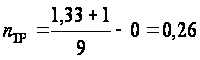
В планируемом периоде принимаем один текущий ремонт.
Число технических обслуживаний ТО-2.
TО = 365/90суток, Tn = 365дней, ti = 90, nnp = 1
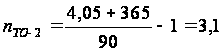
В планируемом периоде принимаем три ТО-2.
Число технических обслуживаний ТО-1
TО = 1сутки, Tn = 365дней, ti = 15, nnp = 4
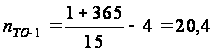
В планируемом периоде принимаем двадцать ТО-1.
2 ПЛАНИРОВАНИЕ РЕМОНТНОГО ЦИКЛА ТЕХНИЧЕСКИХ ОБСЛУЖИВАНИЙ И РЕМОНТОВ
В понятие планирования ремонтного производства входят вопросы, связанные с выполнением задач по ремонту машины в кротчайшей срок и минимальными затратами. Планирование организацией технического обслуживания и ремонта предусматривает разработку двух основных документов годового и месячного планов графиков технического обслуживания и ремонта.
Целью этих документов является определение количества технического обслуживания и ремонтов сроков их выполнения потребность в рабочей силе количество передвижных средств и эксплуатационных материалов.
Продолжительность работы машин устанавливается в отработанных часах, поэтому календарные постановки машин на ремонт зависят от сменности производства и реализации продукции, плана по труду и заработной платы, планы себестоимости продукции и финансового плана. Задачу этого планирования входит задания материальных предпосылок для бесперебойной и эффективной работы всех подразделений Взависимости от вида работ, а также наличие материалов, инструментов и запасных частей. При ремонте различных машин необходимо устанавливать очередность выпуска их из ремонта с учетом неравномерности поступления объектов ремонта на предприятии и различие в трудоемкости по отдельным этапам технологического процесса.
В основе оперативного планирования лежит график работы цеха.
Сменно – суточное планирование обуславливает постоянный контроль за процессом ремонта, т. е. заказы распределяют по рабочим местам Взависимости от трудоемкости работ на основе данных технологических карт.
Проект годового план – графика ремонта составляется на основе структуры циклов и продолжительности межремонтных периодов в соответствии с числом часов, смен и циклов, которые машина должна отработать с момента в течение планируемого периода. При составлении планов из общего времени должно исключаться, время простоя машины определяемое по нормативам.
Продолжительность простоя машины в ремонте зависит от вида ремонта, численности ремонтной бригады, технологии и организации ремонтных работ, а также от степени сложности ремонта данной машины.
Для сокращения простоя погрузо – разгрузочных машин, занятых на основном производстве допускается ремонтировать их в три смены. Для изменения загрузки площадей существенную роль играют технологические запасы агрегатов, накопленные для восстановления партии деталей, что сокращает подготовительно - заключительное время и использования площади мастерских.
При составлении плана необходимо определить число технических обслуживаний и ремонтов, запланировать трудовые затраты и время простоя. Наряду с планированием важным элементом является учет и отчетность.
Первичным учетным и контрольным документом, отражающим работу в течении всей смены является сменный рапорт, подтвержденный ответственным лицом.
Данные сменного рапорта обрабатываются, и полученные наработки устанавливают план постановки машины на технические обслуживания и ремонты.
Учет выполнения технических обслуживаний и ремонтов в каждой механизированной дистанции ведется в журнале.
3 ОПРЕДЕЛЕНИЕ ТРУДОЕМКОСТИ ТЕХНИЧЕСКИХ ОБСЛУЖИВАНИЙ И РЕМОНТОВ. РАСПРЕДЕЛЕНИЕ ПО ВИДАМ РАБОТ
3.1 Суммарная трудоемкость по каждому типу по всем видам машин технических обслуживаний и ремонтов.
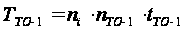
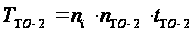
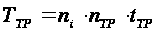
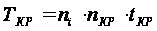
где ni – число машин данного типа;
nTO-1, nTO-2, nTР, nKР – количество технических обслуживаний и текущих ремонтов;
tTO-1, tTO-2, tTР, tKР - трудоемкость технических обслуживаний и текущих ремонтов;
Таблица 3.1
Трудоемкость технических обслуживаний и ремонтов.
| Машина |
Грузоподъ- емность |
Трудоемкость | |||
| ТО-1 | ТО-2 | ТР | КР | ||
| Д -443 | - | 14 | 40 | 240 | 520 |
| ТЛ -3А -ЦИНС | - | 16 | 44 | 270 | 600 |
| ТО-1 | - | 24 | 60 | 420 | 810 |
Механический погрузчик Д - 443 – 12 единиц
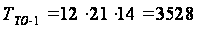 чел·ч
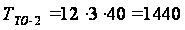 чел·ч
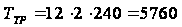 чел·ч
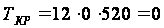 чел·ч
Механический погрузчик ТЛ -3А -ЦИНС – 10единиц
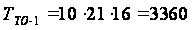 чел·ч
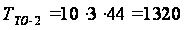 чел·ч
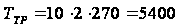 чел·ч
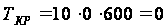 чел·ч
Механический погрузчик ТО-1 – 9единиц
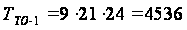 чел·ч
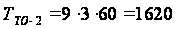 чел·ч
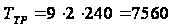 чел·ч
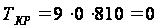 чел·ч
Таблица 3.2
Результаты расчетов.
Тип машины |
Количе ство |
ТО-1 | ТО-2 | ТР | ||||||
| Количество | Трудоемкость | Суммарная | Количество | Трудоемкость | Суммарная | Количество |
Трудоем кость |
Суммарная | ||
| Д -443 | 12 | 21 | 14 | 3528 | 3 | 40 | 1440 | 2 | 240 | 5760 |
| ТЛ -3А -ЦИНС | 10 | 21 | 16 | 3360 | 3 | 44 | 1320 | 2 | 270 | 5400 |
| ТО-1 | 9 | 21 | 24 | 4536 | 3 | 60 | 1620 | 2 | 420 | 7560 |
| ВСЕГО |
|
|
|
|||||||
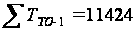
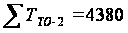
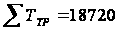
Дополнительная программа для мастерских механизированной дистанции включает в себя монтаж и демонтаж машин 3%, ремонт и содержание собственного оборудования 2% от общей трудоемкости в сумме 5%.
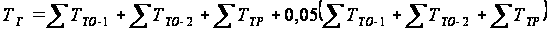
 чел∙ч
3.2 Распределение трудоемкости технических обслуживаний и ремонтов по видам работ.
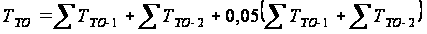
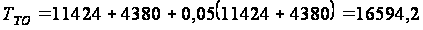 чел∙ч
Таблица 3.3
Трудоемкость технических обслуживаний.
Вид работ |
Трудоемкость | |
| % | чел∙ч | |
| Уборочно – моечные | 5 | 829,71 |
| Диагностирование | 26 | 4314,49 |
| Крепежные | 21 | 3484,78 |
| Регулировочные | 7 | 1161,59 |
| Смазочно - заправочные |
19 |
3152,9 |
| Электротехнические | 6 | 995,65 |
| Аккумуляторные | 2 | 331,88 |
| Шиномонтажные | - | - |
| Обслуживание систем питания и гидравлики |
14 |
2323,19 |
| Всего | 100 | 16594,19 |
3.3 Распределение трудоемкости текущего ремонта по видам работ.
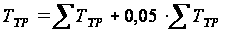
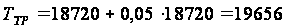 чел·ч
Таблица 3.4
Трудоемкость текущего ремонта.
Вид работ |
Трудоемкость | |
| % | чел∙ч | |
| Крепежные | 3 | 589,68 |
| Регулировочные | 3 | 589,68 |
| Разборочно - сборочные |
29 |
5700,24 |
| Ремонт сборочных единиц |
19 |
3734,64 |
| Ремонт систем питания |
4 |
786,24 |
| Шиномонтажные и вулканизированные |
- |
- |
| Медницко - жестянческие | 5 |
982,8 |
| Электротехнические и аккумуляторные | 7 |
1375,92 |
| Сварочные | 4 |
786,24 |
| Кузнечно - рессорные | 3 |
589,68 |
| Станочные | 18 | 3538,08 |
| Столярно - обивочные | 2 |
393,12 |
| Малярные | 3 | 589,68 |
| Всего | 100 | 19656 |
.4 Общая трудоемкость по однотипным работам.
Таблица 3.5
Сводная таблица.
Вид работ |
Общая трудоемкость |
| Уборочно – моечные | 829,71 |
| Диагностирование | 4314,49 |
| Крепежные | 4074,46 |
| Регулировочные | 1751,27 |
| Смазочно – заправочные | 3152,9 |
| Электротехнические, аккумуляторные, обслуживание систем питания и гидравлики |
4051,7 5812,88 |
| Шиномонтажные и вулканизированные | - |
| Разборочно - сборочные | 5700,24 |
| Ремонт сборочных единиц | 3734,64 |
| Медницко - жестянческие | 1572,48 |
| Станочные | 786,24 |
| Столярно - обивочные | 393,12 |
| Малярные | 589,68 |
| Сварочные | 786,24 |
| Всего | 36250,19 |
4 ВЫБОР ФОРМЫ И МЕТОДА ОРГАНИЗАЦИИТЕХНОЛОГИЧЕСКОГО ПРОЦЕССА ТЕХНИЧЕСКИХ ОБСЛУЖИВАНИЙ И РЕМОНТА
На данном предприятии целесообразно использовать обезличенный метод структура парка машин в механизированной дистанции целесообразна.
При необезличенном ремонте сохраняется принадлежность восстановления основных частей к определенному экземпляру изделия.
Это значит снятая с данной машины сборочная единица, узел после их восстановлении они устанавливаются на ту же машину, с которой они были сняты.
Второстепенные детали: (крепеж, прокладки, кольца), как правило, меняются.
Основным недостатком необезличенного ремонта является, продолжительность ремонта машины включает время, затраченное на ремонт деталей и необходимость больших производственных площадей на ремонтном предприятии.
Этот метод применяют, когда ремонтируется большая номенклатура машин малыми силами.
Обезличенный ремонт характерен тем, что отрегулированные сборочные единицы и детали устанавливают на любую машину данной марки, т. е. принадлежность восстановленных частей к определенному экземпляру не сохраняется. Этот метод ремонта более прогрессивный и поэтому он является основным
Разновидностью обезличенного метода является агрегатный метод, при которому восстановления машин ведется путем замены крупных изношенных частей машин – заранее отремонтированными.
В основе агрегатного метода лежит периодического плановая замена агрегатов после достижения такой степени износа, при котором дальнейшая эксплуатация машины становится экономической нецелесообразной или не обеспеспечивающей безопасное выполнения работ. Практика создания обменных фондов сборочных единиц, накопление партии деталей сборочных единиц предполагает, что при ремонте машин в отличие от необезличенного ремонта происходит обезличивание деталей,
когда снятые с машины детали в дальнейшем употребляются в другой погрузочно – разгрузочной машине, что существенно сокращает простой машин при ремонте. Особенно наглядно это проявляется при ремонте машин транспортировка, которых в дорожные мастерские невозможна и оправдана, в этом случае проводится агрегатный метод ремонта, основанный на обезличенных деталей и сборочных единиц.
Разновидностью необезличенного метода является тупиковый метод ремонта, он выполняется специальными универсальными бригадами. Универсальные бригады выполняют весь комплекс работ кроме восстановления деталей. Такая организация требует высокой квалификации рабочих, т. к. каждый член бригады должен уметь отрегулировать каждый узел. При этом каждая бригада должна иметь запасные инструменты и запасные части для всех машин. Для такой организации характерна низкая производительность труда и высокая стоимость.
Более прогрессивным является метод специализированной бригады; собирает и разбирает одна, а ремонтирует сборочные единицы другая, которая специализируется на этом.
Этот вид ремонта имеет ряд преимуществ:
Повышение производительности труда, т. к. квалификация рабочих используется более правильно.
Продолжительность ремонта снижается.
Снижение стоимости ремонта.
Теоретически основой агрегатного метода служит эксплуатационно-ремонтное резервирование. Для этого имеется некоторое количество запасных единиц, называемое оборотным фондом, который обеспечивает все категории ремонта, обслуживаемые парком машин. Вместе с тем он должен быть в обороте в разных стадиях технологического цикла. В демонтаже, реверсе, транспортировании и монтаже.
Технологический процесс агрегатного метода ремонта разделен на два самостоятельные фазы (ремонт и восстановление) сборочных единиц и их монтаж и демонтаж.
5 ОПРЕДЕЛЕНИЕ НЕОБХОДИМОГО КОЛИЧЕСТВА ОБОРУДОВАНИЯ И ПЕРЕДВИЖНЫХ ТЕХНИЧЕСКИХ СРЕДСТВ
По уровню оснащения ремонтных предприятий по технологическим оборудованиям судят об их возможностях в плане ремонта.
Технологическое оборудование это материальная основа и средства, которые регулируют выполнение технологического процесса, механизируют и автоматизируют его. При выборе оборудования очень важно, чтобы оно было исправно т. к. этим достигается качество ремонта.
В соответствии с технологическим процессом все отделения мастерских оборудуют необходимыми инструментами и оборудованием.
В станочном отделении размещают: токарно-винторезный станок типа 1К62, шлифовальный 3М152, зубофрезерный 6Т104, сверлильный 2N125.
В электротехническом отделении размещают: козлы, стеллажи, стенды для сборки и испытания приборов, зарядные устройства, установки для слива электролита, станки.
В сварочном отделении: сварочный преобразователь, стол для электродуговой сварки, сварочный полуавтомат, стеллаж для деталей.
В кузнечном отделении размещают: горно-кузнечный огонь Р-923, печь камерная электрическая, наковальня двурогая, молот поворотный пневматический типа М-127, электроножницы, верстаки, вентиляторы высокого давления, стенды для рессор, стеллажи.
В малярном отделении размещают: верстак, ванну, сушильный шкаф, краскораспылители, ларь для обтирочных материалов.
В столярном отделении размещают: циркулярная пила, верстаки, ящик для песка, шкаф для хранения инструментов.
В уборочно-моечном отделении размещают: моечную машину, выварочные ванны, насосную станцию, установку для очистки деталей для расплава солей. В диагностическом отделении размещают: верстак электромагнитный и ультразвуковой дефектоскоп.
В разборочно - сборочном отделении все рабочие места снабжаются верстаками и необходимым слесарным, мерительным инструментом и оборудованием. Для подъема деталей при разборке предусматриваются: кран - балка, домкраты, гидравлические подъемники, тележки для снятия и поставки колес, электрокара, стенды.
Для технического обслуживания и ремонта погрузочно - разгрузочных машин расположенных на разных участках механизированной дистанции используется передвижная автомобильная установка.
Автомобильная передвижная мастерская – это оперативное средство, находящееся в ведении механизированной дистанции, для выполнения ремонтных работ на линии. Оборудование и инструмент, которыми оснащена мастерская, позволяют выполнять разборку и резку, обработку и сварку металла, столярные и другие работы. Приборы и приспособления мастерской позволяют осуществлять ряд операций контроля и диагностирования различных систем (топливной, электрической и др.) ДВС и гидравлических систем машин.
6 ОПРЕДЕЛЕНИЕ КОНТИНГЕНТА РАБОЧИХ И ИНЖЕНЕРНО-ТЕХНИЧЕСКИХ РАБОТНИКОВ
6.1 Определение годового фонда времени рабочих
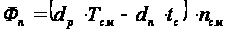
где dр = 251 - число рабочих дней в 2007г. При пятидневной неделе.
Тсм = 8ч - продолжительность смены
dp = 14 - число праздничных дней
Тс = 1ч - время, на которое сокращается смена в предпраздничные дни
nсм = 1 - количество смен
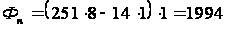 ч
Таблица 6.1
Годовой фонд времени рабочих при односменном рабочем дне.
| Наименование профессии | Фоб (ч) | Фр(ч) |
| Слесари (разборка, мойка, деффектация, сборка, обкатка, испытание ). |
2070 |
1840 |
| Станочники, столяры, электрики, жестянщики. | 2070 | 1860 |
| Испытатели машин и двигателей ДВС. | 2070 | 1830 |
| Маляры. | 1830 | 1610 |
| Электросварщики, медники. | 2070 | 1820 |
| Рабочие-гальваники. | 2070 | 1820 |
| Кузнечные рабочие | 2030 | 1810 |
6.2 Определение количества постов и оборудования
Количество постов для станочного оборудования:
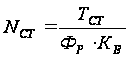
где ТСТ - общая трудоемкость станочных работ
ФР = 1860ч - годовой фонд времени станочника
КВ = 0,85 - коэффициент использования оборудования по времени.
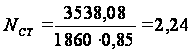
Принимаю 2 поста для станочного оборудования.
Количество станков для каждого вида определяется по соответствующему виду станочных работ (токарные, фрезерные, шлифовальные)
Принимаем примерное распределение по видам:
Токарные работы - (66 - 82)%
Фрезерные - (17- 20)%
Шлифовальные - (10 - 12)%
Сверлильные – (12- 20)%
Количество постов сварки.
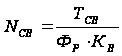

где ТСВ - общая трудоемкость сварочных работ.
ФР= 1860ч - годовой фонд времени сварочных работ.
КВ = 0,7 - коэффициент использования оборудования по времени.
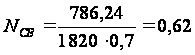
Принимаю 1 пост для сварочного оборудования.
Количество постов для механической и ручной ковки, а также для медницких -жестянческих работ
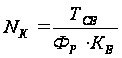
где ТК - общая трудоемкость кузнечных работ.
ФР = 1810ч - годовой фонд времени кузнечных работ.
КВ = 0,75 - коэффициент использования оборудования по времени.
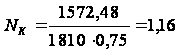
Принимаю 1 пост для кузнечных, медницких - щестянческих работ.
Количество постов для столярных, электротехнических и аккумуляторных работ, обслуживания и ремонта систем питания и гидравлики.
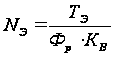
где ТЭ - общая трудоемкость столярных, электротехнических и аккумуляторных работ.
ФР = 1860ч - годовой фонд времени столярных, электротехнических и аккумуляторных работ.
КВ = 0,7 - коэффициент использования оборудования по времени.
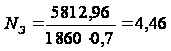
Принимаю 4 поста для столярных, электротехнических и аккумуляторных работ.
Количество постов для малярных постов.
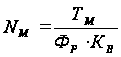
где ТМ - общая трудоемкость малярных работ.
ФР = 1610ч - годовой фонд времени малярных работ.
КВ = 0,8 - коэффициент использования оборудования по времени.
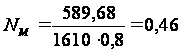
Принимаю 1 пост малярных работ.
Количество постов для слесарно-обивочного оборудования.
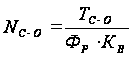
где ТС-О - общая трудоемкость столярно-обивочных работ.
ФР = 1860ч - годовой фонд времени слесарно-обивочных работ.
КВ = 0,85 - коэффициент использования оборудования по времени.
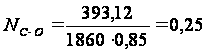
Принимаем 1 пост для слесарно-обивочного оборудования.
Количество постов для крепежных, регулировочных, уборочно-моечных, диагностических, смазочно-заправочных, шиномонтажных, разборочно-сборочных и ремонта сборочных единиц.
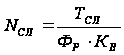
где ТСЛ - общая трудоемкость слесарных работ
ФР = 1840ч - годовой фонд времени слесарно-обивочных работ.
КВ= 0,9 - коэффициент использования оборудования по времени.
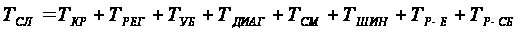
ТСЛ=4074,48+1751,28+829,7+4314,5+3152,9+5700,24+3734,64=23557,74
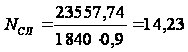
Принимаем 13 постов с учетом совмещения профессий.
Общее число основных производственных работ.
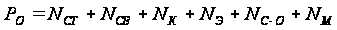
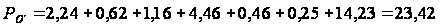
РО = 2+1+1+4+1+1+13 =23
6.3 Количества вспомогательных работников счетно-конторского и обслуживающего персонала.
Все работающие на ремонтном предприятии взависимости от исполнительной работы условно разделяют на следующие категории: основные производственные рабочие, вспомогательные рабочие, обслуживающие основное производство,( инструментальщики, заточники, транспортные рабочие, кладовщики, подсобные рабочие и инженерно-технические работники, счетно-конторский и младший обслуживающий персонал).
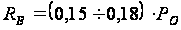
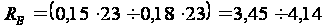
Принимаю 4 вспомогательных работника.
Численность инженерно - технических работников.
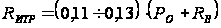
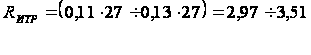
Принимаю 3 инженерно - технических работника.
Численность счетно - конторского персонала.
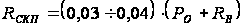
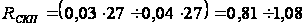
Принимаю 1 работника счетно - конторского персонала.
Численность младшего обслуживающего персонала.
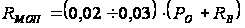
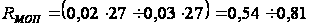
Принимаю 1 работника младшего обслуживающего персонала.
Общее количество работающих в ремонтных мастерских:
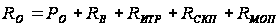
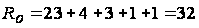 чел
7 РАСЧЕТ И ПЛАНИРОВКА ПРОИЗВОДСТВЕННОЙ И ВСПОМОГАТЕЛЕЛЬНОЙ ПЛОЩАДЕЙ
К производственным относятся площади занятые оборудованием и рабочими местами, а также проходами и проездами между ними.
7.1 Расчет производственных площадей.
Станочное отделение
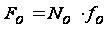
где
 -
количество
оборудования
определенного
типа.
 - удельная
площадь для
оборудования,
данного типа.
Принимаем в своем станочном отделении:
шлифовальный станок типа 3М153S = 6,8мІ
зубофрезерный станок типа 6Т104S = 1,6мІ
сверлильный станок типа 2N125 S = 0,7мІ
токарно-винторезный станок типа 1К62S = 3,7мІ
Полезная площадь, занимаемая станками.
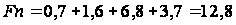 мІ
Общая площадь с учетом проходов и проездов.

где К= 3,5 - коэффициент учитывающий рабочие зоны и проходы станочного отделения.
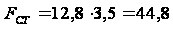 мІІ
Для определения площади участков и отделений, в которых выполняются определенные работы необходимо учитывать удельную площадь приходящиеся на одного производственного рабочего.
Таблица 7.1
Удельная площадь помещений.
| Вид работ | Удельная площадь (мІ) |
| Наружная мойка, узлов и деталей, испытание | 35 |
| Разборочно - сборочные, кузнечные аккумуляторные |
25 |
| Медницкое-заливочные, малярные | 20 |
| Ремонт ДВС | 18 |
| Столярные, сварочно-наплавочные, дефектовочные |
15 |
| Электроремонтные, станочные, вулканизационные | 15 |
| Слесарно-ремонтные | 8 |
Площадь участков и отделений, в которых выполнение работ мало связано с использованием оборудования.