Автомобильные эксплуатационные материалы
Трансмиссионное Масло ТЭп-15 (ГОСТ 23652-79) вырабатывают на базе ароматизированных остаточных продуктов и дистиллятных масел. Функциональные свойства масла улучшены благодаря введению противоизносной и депрессорной присадок. Применяют в качестве всесезонного трансмиссионного масла для тракторов и других сельскохозяйственных машин в районах с умеренным климатом. Рабочий температурный диапазон масла -20...+100 °С.
Трансмиссионное Масло ТСп-15К (ГОСТ 23652-79) - трансмиссионное масло, единое для коробки передач и главной передачи (двухступенчатый редуктор с цилиндрическими и спирально-коническими зубчатыми колесами) автомобилей КАМАЗ и других грузовых автомобилей. Представляет собой остаточное масло с небольшой добавкой дистиллятного и композицией присадок, улучшающих противозадирные, противоизносные, низкотемпературные и антипенные свойства. Работоспособно длительно при температурах -20...+130 °С.
Трансмиссионное Масло ТАп-15В (ГОСТ 23652-79) - смесь высоковязкого ароматизированного продукта с дистиллятным маслом и композицией присадок, улучшающих противозадирные и низкотемпературные свойства. Применяют в трансмиссиях грузовых автомобилей и для смазывания прямозубых, спирально-конических и червячных передач, в которых контактные напряжения достигают 2000 МПа, а температура масла в объеме 130 °С. В средней климатической зоне используют всесезонно при температуре до -25 °С.
Трансмиссионное Масло ТСп-14гип (ГОСТ 23652-79) вырабатывают с композицией противозадирной, моющей и антипенной присадок. Предназначено для смазывания гипоидных передач грузовых автомобилей (в основном, семейства ГАЗ) и специальных машин в качестве всесезонного для умеренной климатической зоны. Диапазон рабочих температур масла -25...+130 °С.
Трансмиссионное Масло ТАД-17и ( ГОСТ 23652-79) - универсальное минеральное. Содержит многофункциональную серу-фосфорсодержащую, депрессорную и антипенную присадки. Работоспособно до -25 °С; верхний предел длительной работоспособности 130-140 °С. Предназначено для смазывания всех типов передач, в том числе гипоидных, автомобилей и другой мобильной техники.
Многие НПЗ и российские фирмы помимо масел, выпускаемых по ГОСТам и общеотраслевым техническим условиям, вырабатывают трансмиссионные масла под своей торговой маркой по собственным техническим условиям. Разработка ТУ предприятия-изготовителя связана с тем, что масло не по всем показателям отвечает требованиям ГОСТов на масла аналогичного назначения. Однако изготовление трансмиссионного масла по ТУ возможно лишь в том случае, если на него в установленном порядке оформлен допуск к производству и применению.
1.5 Дайте классификацию пластичных смазок по действующим в РФ стандартам, а также приведите их классификацию по SAE и API. Прведите ассортимент пластичных смазок выпускаемых в России
Смазки классифицируют по консистенции, составу и областям применения.
По консистенции смазки разделяют на полужидкие, пластичные и твердые. Пластичные и полужидкие смазки представляют собой коллоидные системы, состоящие из дисперсионной среды, дисперсной фазы, а также присадок и добавок. Твердые смазки и отвердения являются суспензиями, дисперсионной средой которых служит смола или другое связующее вещество и растворитель, а загустителем - дисульфид молибдена, графит, технический углерод и т.п. После отвердения (испарения растворителя) твердые смазки представляют собой золи, обладающие всеми свойствами твердых тел и характеризующиеся низким коэффициентом сухого трения.
По составу смазки разделяют на четыре группы.
1. Мыльные смазки, для получения которых в качестве загустителя применяют соли высших карбоновых кислот (мыла). В зависимости от катиона мыла их разделяют на литиевые, натриевые, калиевые, кальциевые, бариевые, алюминиевые, цинковые, свинцовые и др. В зависимости от аниона мыла смазки одного и того же катиона разделяют на обычные и комплексные. Комплексные смазки работоспособны в более широком интервале температур, чем обычные. Среди комплексных смазок наиболее распространены кальциевые, литиевые, бариевые, алюминиевые и натриевые. Кальциевые смазки, в свою очередь, разделяют на безводные, гидратированные и комплексные. В отдельную группу выделяют смазки на смешанных мылах, в которых в качестве загустителя используют смесь мыл (литиево-кальциевые, натриево-кальциевые и др. Первым указан катион мыла, доля которого в загустителе большая). Мыльные смазки в зависимости от применяемого для их получения жирового сырья называют условно синтетическими (анион мыла - радикал синтетических жирных кислот) или жировыми (анион мыла - радикал природных жирных кислот), например, синтетические или жировые соли.
2. Неорганические смазки, для получения которых в качестве загустителя используют термостабильные с хорошо развитой удельной поверхностью высокодисперсные неорганические вещества. К ним относят силикагелевые, бентонитовые, графитные, асбестовые и другие смазки.
3. Органические смазки, для получения которых используют термостабильные, высокодисперсные органические вещества. К ним относят полимерные, пигментные, полимочевинные, сажевые и другие смазки.
4. Углеводородные смазки, для получения которых в качестве загустителей используют высокоплавкие углеводороды (петролатум, церезин, парафин, озокерит, различные природные и синтетические воски). В зависимости от типа их дисперсионной среды различают смазки на нефтяных и синтетических маслах.
По области применения в соответствии с ГОСТ 23258-78 смазки разделяют на антифрикционные, консервационные, уплотнительные, канатные
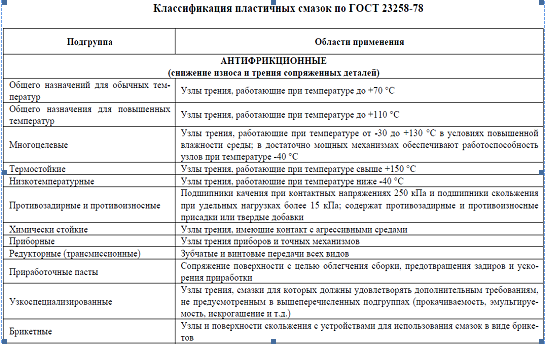
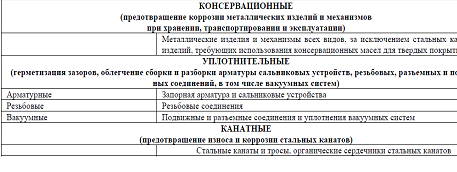
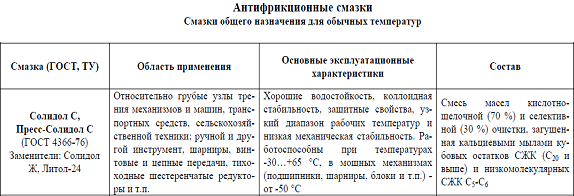
Небольшая часть ассортимента выпускаемых пластичных смазок в России:
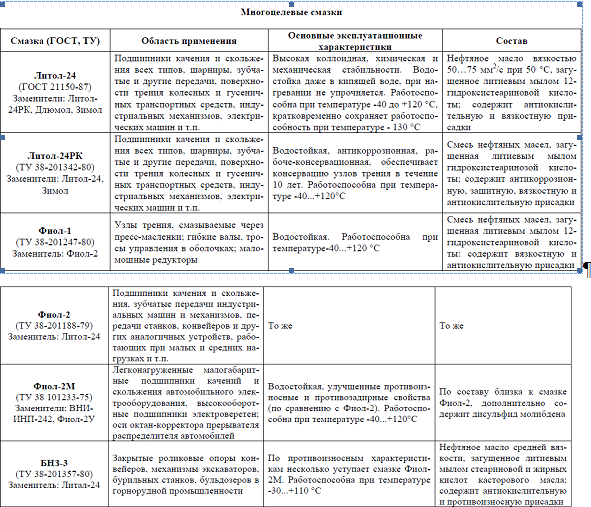
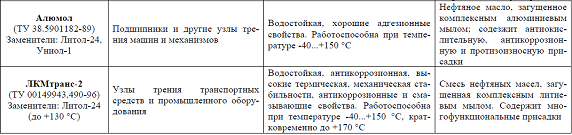
1.6 Дайте классификацию, требования и ассортимент отечественных и зарубежных автомобильных красок и области их применения, технологии окраски автомобилей. Приведите ассортимент выпускаемых красок
1.6.1 Классификация обозначений лакокрасочных материалов
Лакокрасочные материалы делят на основные и вспомогательные (ГОСТ 9825-73). К основным относят грунты, шпатлевки, лаки и краски. К вспомогательным - жидкости для подготовки поверхности к окраске и для ухода за лакокрасочными покрытиями. Лакокрасочные материалы обозначаются пятью группами знаков. Первая группа знаков определяет вид лакокрасочного материала и обозначается полным словом, например, «грунтовка», «шпатлевка», «эмаль», «лак».
Вторая группа знаков определяет основную смолу, входящую в состав пленкообразующего вещества, и обозначается двумя буквами: ГФ - глифтали, ПФ - пентафтали, ФЛ - фенольные, МЛ - меламинные, ЭП - эпоксидные, ВЛ - поливинилацетатные, АС - сополимеры полиакриловых смол, НЦ - нитроцеллюлоза, МА - масла растительные и др.
Третья группа знаков определяет ту группу, к которой отнесен лакокрасочный материал по его преимущественному назначению: 0 - грунтовки и лаки полуфабрикатные, 00 - шпатлевки, 1- атмосферостойкий, 2 - стойкий внутри помещения, 5 - специальный (для кожи, резины и т.д.), 7 - стойкий к различным средам, 8 - термостойкий, 9 - электроизоляционный. Между второй и третьей группами знаков ставится тире.
Четвертая группа знаков определяет порядковый номер, присвоенный данному лакокрасочному материалу, и обозначается одной, двумя или тремя цифрами.
Пятая группа знаков относится в основном к эмалям и определяет их цвет. Обозначается полностью словами («белая», «голубая», а при наличии оттенков «голубая-1», «голубая-2» и т.д.).
Если цвету эмали присвоен номер, то в пятой группе знаков указывается сначала номер цвета, а затем пишется цвет полностью словами, при этом между четвертой и пятой группами знаков ставится тире. В соответствии с изложенным из обозначения «эмаль МЛ-12-38 голубая» вытекает, что у данной эмали основная пленкообразующая смола меламинная (МЛ); эмаль атмосферостойкая (1), ее порядковый номер второй (2), а цвет голубой (38). По обозначению «Лак ГФ-95» можно установить, что данный лак глифталевый (ГФ), электроизоляционный (9) и имеет пятый порядковый номер (5). Лакокрасочные покрытия классифицируют по материалу покрытия, внешнему виду поверхности покрытия (класс покрытия) и по условиям эксплуатации (группа покрытия) (ГОСТ 9.032-74). Материал покрытия обозначается в соответствии с указанными выше группами знаков. По внешнему виду поверхности лакокрасочные покрытия подразделяются на четыре класса. Первый класс характеризуется ровной однотонной поверхностью, без дефектов, видимых невооруженным глазом. По первому классу окрашивают кузова легковых автомобилей, и в этом случае лакокрасочное покрытие состоит из грунта, местной и общей шпатлевки и 3…6 слоев краски. Поверхность покрытия тщательно полируют.
Второй класс допускает на поверхности отдельные малозаметные дефекты: соринки, штрихи, след зачистки и т.п. По второму классу окрашивают кузова автобусов, кабины, оперение и капоты грузовых автомобилей, тракторов, строительных и дорожных машин. Покрытия второго класса обычно включают грунт, местную шпатлевку и 2…4 слоя краски.
Третий класс допускает неровности, связанные с состоянием окрашиваемой поверхности до ее окраски.
Четвертый класс допускает видимые дефекты, не влияющие на защитные свойства покрытия. По третьему и четвертому классу окрашивают рамы, оси, колеса, грузовые платформы, рабочие органы и другие части машин, нуждающиеся лишь в противокоррозионной защите. Покрытия третьего и четвертого класса обычно состоят из грунта и 1…2 слоев краски. В некоторых случаях покрытия четвертого класса состоят из одного слоя краски.
По условиям эксплуатации (устойчивости) лакокрасочные покрытия разделяются на восемь групп: устойчивые внутри помещения (П); атмосферостойкие (А), к которым относятся покрытия для автомобилей, тракторов, строительных и дорожных машин; химически стойкие (X, ХК, ХЩ); водостойкие в пресной(В) и морской воде (ВМ); термостойкие (Т); маслостойкие (М); бензостойкие (Б) и электроизоляционные (Э).
По степени блеска лакокрасочные покрытия подразделяются на глянцевые, полуглянцевые и матовые. Степень блеска характеризуется материалом покрытия.
1.6.2 Требования к лакокрасочным покрытиям
В соответствии с назначением лакокрасочные материалы и покрытия из них должны отвечать следующим основным требованиям:
- прочно удерживаться на поверхности;
- обладать необходимой механической прочностью, твердостью и эластичностью;
- обладать стойкостью против воздействия влаги, нефтепродуктов, отработавших газов и солнечных лучей;
- быть водо- и газонепроницаемыми;
- сохранять свои свойства при положительных температурах летом и отрицательных температурах зимой (обладать температурной стойкостью);
- быть нейтральными, не вызывать коррозии окрашенных поверхностей;
- быстро высыхать после нанесения на поверхность и не требовать для этого сложных сушильных устройств;
- обеспечивать необходимый цвет окрашиваемой поверхности при минимальных толщине и количестве наносимых слоев, т.е. обладать хорошей укрывистостью;
- поверхность лакокрасочного покрытия должна быть устойчивой к современным методам и средствам мойки и очистки;
- обладать устойчивостью к воздействию таких факторов как ультрафиолетовые лучи, выхлопные газы и другие агрессивные продукты;
- быть недорогостоящими, долговечными и позволять производить частичное или полное восстановление недорогими и доступными способами. Ни один из современных материалов полностью не отвечает указанным требованиям. По этой и ряду других причин в большинстве случаев покрытия делаются многослойными, в которых каждый из слоев или группа из них полностью отвечает только одному или нескольким требованиям. Для улучшения внешнего вида автомобиля в настоящее время все чаще используют лако-красочные покрытия с эффектами «металлика» и перламутра, сверкающие и блестящие покрытия, а также двухтоновые покрытия. Общее число и качество таких узкофункциональных слоев подбирается так, чтобы покрытие в целом отвечало в необходимой степени совокупности всех требований.
1.6.3 Ассортимент автомобильных красок и область применения
Лакокрасочные материалы служат для создания на окрашиваемой поверхности прочного слоя из лаков и красок, предотвращая образование коррозии на кузовах автомобилей (изготавливаемых чаще всего из листовой стали) и деталях кузова, подвергающихся сильному воздействию окружающей среды, таким, например, как погодные условия, дорожная грязь, вода, загрязненный воздух, механическое истирание и др., а также для декоративной отделки.
Окраска является одним из показателей, характеризующих легковой автомобиль. Она создает не только общее впечатление: качественная окраска и последующий систематический и тщательный уход за ней - это еще и надежная защита от коррозии, продление срока службы автомобиля.
В процессе эксплуатации автомобилей лакокрасочные покрытия теряют свои качества. Верхний слой покрытия тускнеет, теряет свой первоначальный цвет. Появляются царапины, трещины и другие дефекты, требующие восстановления покрытия. Для поддержания хорошего внешнего вида автомобиля необходим постоянный уход за лакокрасочным покрытием, а также частичная или полная его замена.
Ассортимент выпускаемых автомобильных красок очень широк и включает в себя тысячи наименований. Перечислим наиболее известных производителей:
Мобихел MOBIHEL Helios Словения.
Коломикс COLOMIX Helios Словения.
Duxone
Dynacoat
QUICKLINE Англия
SADOLIN Россия
MegaMix - синтал ( Ярославль )
Вика ( Ярославль )
AVE ( Ярославль )
QRS Китай
Mipa Германия
NOVOL Польша
BODY Греция
FITTER Германия
Solid Германия
Brulex Германия
Normex Германия
TROTON Польша
Carsystem
EN Греция
Sprint Италия
Westchem Германия
(Тинейсик, Кордон) Россия
REOFLEX Россия
Экопол Россия
Они производят эмали, нитроэмали, акриловые эмали, краски с призматическим эффектом, перламутровые краски, краски с эффектом металлик, специальные краски для аэрографов, краски хамелеон, термокраски и многое другое.
1.6.4 Технологии окраски автомобилей
Основными элементами строения многослойного лакокрасочного покрытия (рис.) являются: слой грунта, слой шпатлевки и несколько слоев краски. Эти слои наносят в определенной технологической последовательности. Лакокрасочные покрытия наносят только на предварительно подготовленные поверхности, с которых удалены пыль, грязь, ржавчина, окалина, остатки сварочных флюсов, пленки нефтепродуктов, жировые пятна, пришедшие в негодность старые покрытия и т.д.
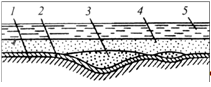
Рис. Строение многослойного лакокрасочного покрытия: 1 - окрашиваемая поверхность; 2 -слой грунта; 3 - слой местной шпатлевки; 4 - слой общей шпатлевки; 5 - слой краски
На подготовленную поверхность наносится первый слой покрытия - грунт. Основное его назначение - обеспечить высокую адгезию между металлов и последующими слоями покрытия. Высушенный грунт имеет небольшую (порядка 15…30 мкм) толщину, поэтому вмятины, царапины и другие дефекты полностью сохраняются на загрунтованном изделии. Исходя из этого, от грунтов требуется:
- высокая прилипаемость (адгезия) к металлам, древесине и другим конструкционным материалам;
- способность удерживать на себе последующие слои покрытия за счет взаимопроникновения материалов;
- хорошие противокоррозионные свойства;
- по возможности быстрое высыхание.
Грунтование, заполнение и уплотнение окрашиваемой поверхности производится выпускаемым рядом грунтовок. Выбор определенного вида грунтовки зависит от обработки определенного вида поверхности. Выпускаются следующие грунтовки:
- грунтовка для чистого металла;
- грунтовка-порозаполнитель;
- грунтовка для защиты от ударов камней;
- грунтовка и порозаполнитель для пластмасс;
- средства, повышающие адгезию и др.
Шпатлевание-порозаполнение служит для выравнивания окрашиваемой поверхности заполнением имеющихся на ней углублений. Различают местный и общий шпатлевочные слои. Первый имеет целью выравнивание крупных дефектов, второй - получение гладкого покрытия по всей окрашиваемой площади. От шпатлевочных материалов требуется:
- хорошая прилипаемость к грунтам;
- достаточная механическая прочность, особенно ударо- и виброустойчивость;
- сравнительно хорошая высыхаемость;
- способность шлифоваться.
Обработанная шпатлевка, а при ее отсутствии загрунтованная поверхность, покрывается несколькими слоями краски, число и отделка которых зависят от требований, предъявляемых к внешнему виду покрытия, от условий его эксплуатации и т.д. При любом способе окраски каждый слой проходит этап сушки, а наружные слои можно дополнительно шлифовать, полировать.
От красок требуется:
- достаточная адгезия к грунтам и шпатлевкам;
- способность образовывать сплошную защитную пленку;
- высокая атмосферостойкость;
- устойчивость к воздействию технических жидкостей и других веществ, с которыми покрытие контактирует при эксплуатации машин;
- способность хорошо закрывать цвет нижележащих слоев покрытия;
- достаточная стойкость к механическим воздействиям: ударам, вибрации, изгибу и т.п.;
- способность полироваться.
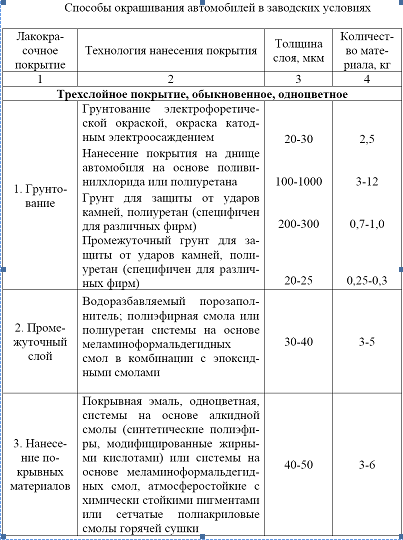
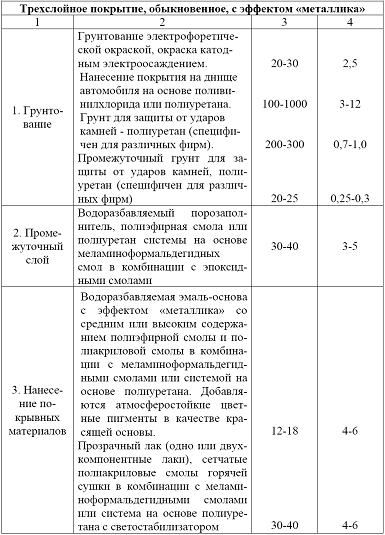
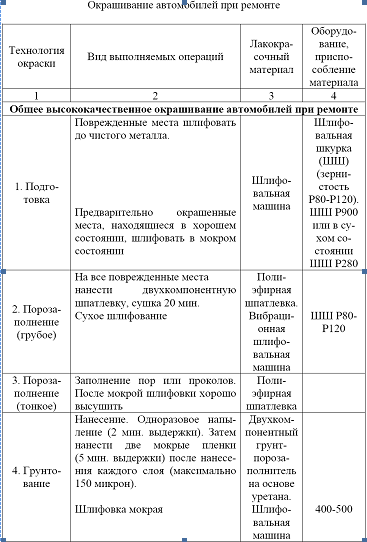
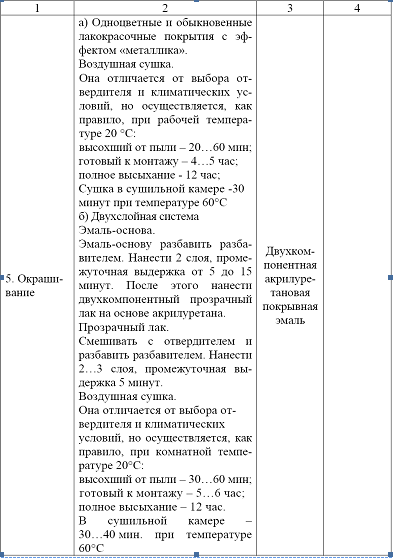
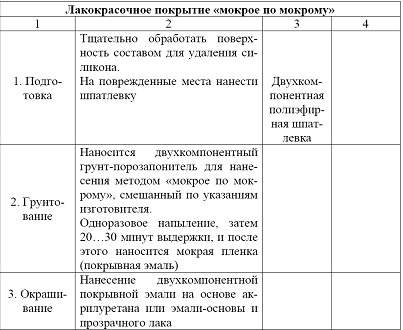
Необходимо отметить, что технологические процессы нанесения лакокрасочных покрытий на заводе-изготовителе автомобилей и при ремонте автомобилей существенно отличаются друг от друга. В качестве примера на рис. и табл. представлены технологические схемы покрытия лакокрасочными материалами кузова в заводских условиях (примеры технологий и рисунки представлены из руководства по ремонту и окрашиванию автомобилей - Германия, ГМбх, 1994 г.). Технология окрашивания автомобилей при ремонте представлена в табл., рис.
При общей высококачественной ремонтной системе рекомендуются следующие материалы:
- cостав для удаления силикона;
- двухкомпонентная грунтовка на основе уретана;
- двухкомпонентная полиэфирная грунтовка;
- двухкомпонентный грунт-порозаполнитель на основе уретана;
- двухкомпонентный грунт-порозаполнитель для нанесения толстым слоем;
- двухкомпонентная покрывная эмаль на основе акрилуретана;
- эмаль-основа в двухслойной системе;
- двухкомпонентный прозрачный лак на основе акрилуретана.
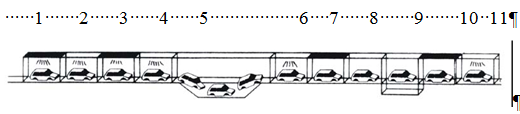
Рис. Пример технологии окраски кузова автомобиля в заводских условиях: 1 – обезжиривание; 2 – промывка; 3 – фосфатирование; 4 –промывка; 5 – электрофоретическая грунтовка; 6 – промывка; 7 – горячая сушка электрофоретической грунтовки; 8 – заполнение швов; 9 – нанесение защитного покрытия на днище автомобиля; 10 – нанесения порозаполнителя; 11 – горячая сушка порозаполнителя
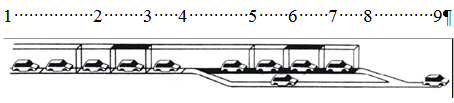
Рис. Лакокрасочные материалы, применяемые для ремонтного окрашивания: 1 – шлифовка; 2 – очистка; 3 – нанесение водоразбавляемой эмали-основы; 4 – промежуточная сушка эмали основы инфракрасная или теплым воздухом; 5 – контроль качества; 6 – нанесение прозрачного лака; 7 – горячая сушка прозрачного лака; 8 - контроль качества; 9 – к сборочному конвейеру
При применении лакокрасочной системы «мокрое по мокрому» рекомендуется использовать следующие материалы:
- состав для удаления силикона;
- двухкомпонентная полиэфирная шпатлевка;
- двухкомпонентный грунт-порозаполнитель;
- двухкомпонентная покрывная эмаль на основе акрилуретана;
- эмаль-основа в двухслойной системе;
- двухкомпонентный прозрачный лак на основе акрилуретана.
1.7 Опишите средства защиты от коррозии и моющие средства применяемые для мойки автомобилей; средства для ухода за лакокрасочными покрытиями. Дайте эксплуатационные требования к ним и характеристики, области и технологии их применения. Ассортимент
К факторам разрушения лакокрасочных покрытий относятся: воздействие тепла, света, кислорода воздуха, влаги и других химических агентов. В атмосферных условиях покрытие испытывает комплексное воздействие многих факторов. Покрытия также портятся от вибрации, ударов и других механических повреждений.
Существует несколько видов защиты кузова автомобиля:
- пассивная, состоящая в изоляции поверхности от атмосферного воздействия;
- активная, при которой защитное средство образует на поверхности металла устойчивый слой против коррозии;
- преобразующая, состоящая в переводе уже окислившегося металла в пленку, устойчивую против воздействия кислорода, влаги и растворимых солей.
К пассивным средствам защиты относятся мастики для защиты днища кузова. От краски мастика отличается тем, что она готовится на битумной, каучуковой, смоляной основе, в ее состав могут входить графит, волокнистые вещества, масла. Мастику наносят на очищенную сухую поверхность густым слоем. Это обеспечивает устойчивость покрытия к механическим воздействиям летящих из-под колес песка и гравия; снижение шума вследствие амортизирующего воздействия. Мастика защищает только открытые поверхности днища, в щели она не попадает.
Пассивная защита бесполезна, если предварительно поверхность не была очищена от грязи и воды, в этом случае возникает электрохимическая коррозия. Из активных препаратов защиты от коррозии следует назвать «Мовиль», который разработан на основе американского препарата «Tectile 309AW» фирмы «Valvoline». «Мовиль» не только физически изолирует поверхность металла от воздуха и влаги, но благодаря содержащемуся в нем ингибитору коррозии ведет активную борьбу с начавшимся ржавлением. Более того, он обладает большим поверхностным натяжением, благодаря чему попадает в узкие щели и даже способен вытеснять воду с поверхности.
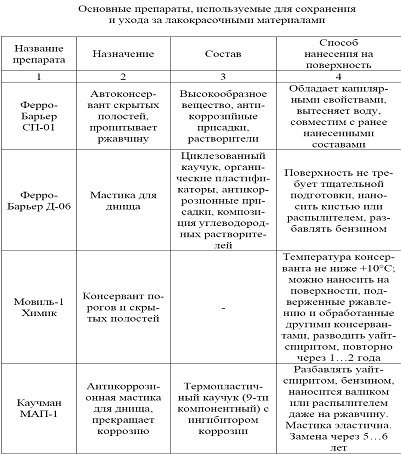
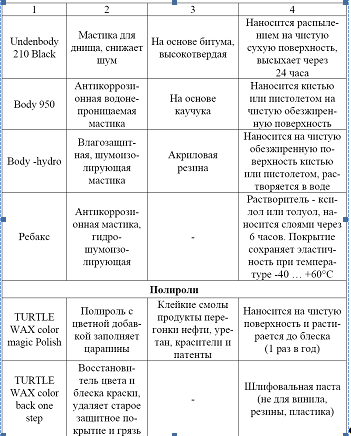
Образцы препаратов для защиты кузова от коррозии (днища и внутренние полости) представлены в таблице. Составы, преобразующие ржавчину в грунт, готовят на основе ортофосфорной кислоты. Эти препараты представляют собой эффективное средство борьбы с уже начавшейся коррозией. Поверхность, покрытую ржавчиной, обработанную таким препаратом, можно окрашивать без дополнительной обработки.
Одно из прогрессивных направлений развития автомобильной химии является так называемая автокосметика. К препаратам автокосметики относят: полироли, автошампуни, средства для удаления различных пятен, для очистки стекол и покрытий и др. С каждым годом растет количество и качество разнообразных препаратов автокосметики. Покрытие, потерявшее свой первоначальный вид, для восстановления блеска рекомендуется периодически полировать. Этот процесс способствует очищению поверхности, удалению мельчайших невидимых глазом трещин, придает покрытию ровный и блестящий вид. Все это предохраняет его от дальнейшего разрушения.
Для полирования лакокрасочных покрытий применяют: полировочную воду (суспензия мягких абразивов со связующими материалами); восковые полировочные пасты (например, смесь воска, парафина, керосина или скипидара, уайт-спирита); жидкие полировочные составы (например, смесь белой сажи – окиси алюминия и восокосодержащей эмульсии); полировочные пасты (смесь тонких абразивов, масел, хозяйственного мыла и растворителя).
Для удаления глубоких трещин покрытие вначале обрабатывают шлифовочной пастой, состоящей из твердого абразива (например, алундового порошка), парафина и масла (например, вазелинового), а затем уже полируют. Дефекты покрытий из мела-миноалкидных эмалей устраняют шлифовочной пастой, представляющей собой суспензию глинозема в смеси масел, растворителей и воды. Шлифовочная паста позволяет снять слой покрытий, имеющих трещины, толщиной 15…20 мкм.
Автополироли образуют на поверхности лакокрасочного покрытия прочную, блестящую, защитную пленку. Они различаются в основном стойкостью и способом нанесения на поверхность. Автополироли в аэрозольной упаковке легче наносить и растирать, чем обычные, расходуются они более экономно, но ими надо обрабатывать автомобили в 4…5 раз чаще. Они сохраняются на поверхности кузова 2…3 недели или до первой его мойки с шампунем. Консервирующий полироль сохраняет защитную пленку в течение 2…12 месяцев.
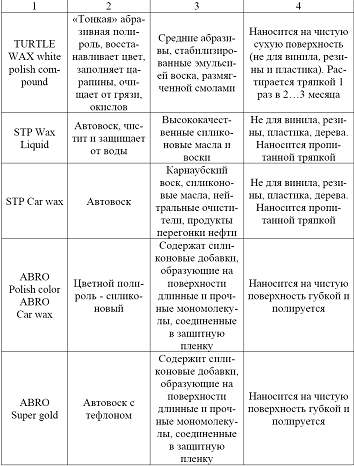
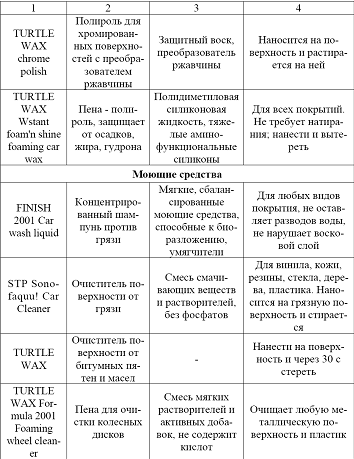
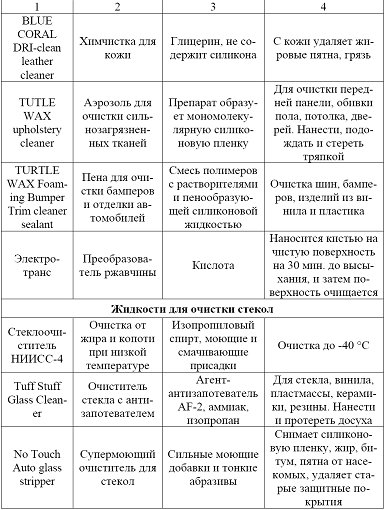
К автокосметическим средствам относятся также автошампуни. Автошампуни состоят из концентрированного раствора или гранул из смеси растворяющих и моющих веществ, подверженных биоразложению (экологически более чистые). В настоящее время выпускаются препараты, в которых соединены свойства шампуня и полироля. Так как в автомобиле находится большое количество декоративно-отделочных материалов, то для ухода за ними выпускаются разнообразные чистящие средства.
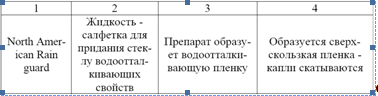
Выпускаются средства для очистки и мойки лобового стекла и оптики автомобиля. Препараты для стекол автомобиля делятся на жидкости, используемые в бачке смывателя (низкозамерзающие) и используемые в качестве защитных (водоотталкивающих) покрытий. Для предотвращения запотевания и обледенения стекол автомобиля выпускают препараты в аэрозольной упаковке и в виде салфеток.
В табл. представлены некоторые препараты автокосметики, выпускаемой отечественными и зарубежными фирмами. Уход и бережное отношение к автомобилю могут значительно продлить его жизнь.
1.8 Опишите термопластичные и термореактивные пластмассы, клеи и герметики, технологии их использования, основные свойства и особенности применения, а также зарубежные клеи и герметики. Укажите ассортимент пластмасс, клеев и герметиков, выпускаемых в России
1.8.1 Термопластические пластмассы
Термопластические полимерные соединения при нагревании приобретают пластичность, при охлаждении возвращаются в твердое состояние, повторно и неоднократно плавятся без изменения свойств материала. К ним относятся все пластмассы класса«А» и частично класса «Б» (полистирол, полиэтилен, винилпласт и др.).
Термопластические пластмассы (термопласты) получают полимеризацией низкомолекулярных органических веществ. Термопласты выпускаются с наполнителем и без наполнителя.
Для улучшения антифрикционных свойств, повышения теплопроводности, износоустойчивости в полиамиды и фторопласты вводят наполнители: графит, молотый кокс, свинец, бронзу, дисульфид молибдена, стекловолокно и др.
Ненаполненные товарные термопласты бывают пластифицированные и непластифицированные. Различные синтетические органические и неорганические вещества применяются как стабилизаторы и противостарители. Причем каждый полимер стабилизируется определенными веществами. Большинство термопластов обладает высокой ударной вязкостью, водостойкостью и хорошими диэлектрическими свойствами и в то же время низкой теплостойкостью и значительной хладотекучестью. Поэтому многие из термопластичных пластмасс могут быть использованы при температуре не выше 60…80°С. Для некоторых из этих пластмасс она может доходить до 150…160 и даже 250°С (например, для фторопласта). Термопластичные пластмассы (особенно фторопласты) подвержены значительному изменению линейных размеров и объема с изменением температуры.
Среди пластмасс на основе термопластичных смол наиболее широкое применение в автомобилестроении получили: полиамиды, акрилопласты (полиметилметакрилат), поливинилхлорид (винилпласты), фторопласты, полиэтилен, полистирол, этролы (термопластические эфиры целлюлозы).
Из полиамидов, и в том числе капрона (поликапролактам), может изготовляться большое количество разнообразных автомобильных деталей: втулки (педалей, дверных петель, рессор и др.), подшипники (дверей автобусов, педалей сцепления и др.), вкладыши, корпуса сальников, шестерни (привода спидометра и др.), манжеты, стеклодержатели, патроны ламп, выключатели, корпуса и крышки карбюратора и др.
Из полиэтилена ВД изготовляют крышки, кнопки, осветительные плафоны, трубки, прокладки и другие детали, а также пленку, на основе которой получают драпировочные и обивочные ткани для сидений и спинок.
Поливинилхлорид (винилпласт) применяют для изготовления банок аккумуляторных батарей, прокладок, уплотнителей, внутренней обшивки кузова. Пластифицированный поливинилхлорид используется для получения обивочных материалов путем нанесения пленки на хлопчатобумажную ткань, изготовления трубок масло- и топливопроводов и других деталей.
Фторопласты используют для деталей, работающих в химических средах и при повышенной температуре.
Из акрилопластов изготовляют пылезащитные линзы, внутренние плафоны, стекла габаритных фонарей, оконные стекла и другие детали.
Из этола методом литья под давлением изготовляют: щиток панели для приборов, облицовку рулевого колеса и другие профильные детали.
1.8.2 Термореактивные пластмассы
Термореактивные пластмассы (реактопласты) при повторном нагревании вследствие протекания необратимых химических реакций превращаются в твердые труднорастворимые и неразмягчающиеся (неплавкие) вещества. Поэтому формирование деталей из термореактивных пластмасс должно опережать процесс образования самой пластмассы, так как в противном случае оно будет затруднено или невозможно. Термореактивные пластмассы получают поликонденсацией низкотемпературных веществ при повышенной температуре, сопровождающейся отщеплением побочных продуктов (воды, спирта и др.).
Термореактивная смола переходит в термостабильное состояние при температуре 160…200 °С. Из числа термореактивных смол наиболее u1095 часто применяют в качестве связующих фенольно-формальдегидные, полиэфирные, эпоксидные, кремний-органические (полисилоксановые), меламино-формальдегидные и др.
В отверждением состоянии большинство термореактивных смол, по сравнению с термопластичными меньше изменяют физические и механические свойства при нагреве, обладают малой хладотекучестью, т.е. ползучестью под влиянием постоянно действующей нагрузки.
К термореактивным пластмассам относят фенопласты, аминопласты, пресс-композиции на основе кремнийорганических и полиэфирных смол.
Фенопласты - давно известный и широко распространенный вид пластических масс. В чистом виде фенолоальдегидные пластики (литой резит) используют очень редко из-за повышенной хрупкости; их усиливают наполнителями, а также модифицируют совмещением с синтетическим каучуком и некоторыми термопластами. Классифицируют фенопласты по наполнителю. При изготовлении автомобильных деталей из фенопластов наиболее часто применяют так называемые слоистые пластики: асботекстолит, текстолит, карболит.
Накладки дисков сцепления и тормозов могут быть изготовлены из асботекстолита с добавкой каолина.
Из специального текстолита изготовляют шестерни распределительного вала двигателей, опорные шайбы крыльчатки водяных насосов двигателей, опорные шайбы распределительных валов и другие детали.
Из карболита изготовляют крышку и ротор прерывателяраспределителя, изоляторы катушки зажигания и другие детали. В автомобилестроении из стеклопластиков изготовляют кузова и другие крупногабаритные и высоконагруженные детали.
На основе термопластичных и термореактивных смол изготовляют пенопласты и поропласты, обладающие высокой эластичностью. Пенопласты, например, пенополиуретан ПУ-101, используются для изготовления автомобильных подушек и спинок. Пластические массы используют при ремонте автомобилей.
Для выравнивания поверхности кузовов применяют пластмассы в виде паст и порошков.
Эпоксидные пасты применяют для выравнивания поверхности кузовов. Они обладают высокой адгезией к металлам, значительной механической прочностью, эластичностью, малой усадкой, химической стойкостью к нефтепродуктам, воде, растворам солей, щелочам, кислотам, некоторым растворителям.
Эпоксидные смолы используют также как конструкционный, электроизоляционный материал и как связующее при изготовлении стеклопластиков и пресс-композиций. Они применяются в качестве клеев холодного и горячего отверждения, а также используются для противокоррозионных и водостойких покрытий, обладающих хорошей атмосферо- и светостойкостью, взамен сварки при ремонте кузовов, трещин на рубашке охлаждения и в клапанной коробке блока цилиндров, пробоин (до 25 мм) стенок рубашки охлаждения блока цилиндров, трещин головки цилиндров, обломов в головке цилиндров в месте крепления датчика и указателя температуры воды, пробоин до 70 мм в поддоне картера двигателя и др. Отремонтированные детали надежно работают при температуре, не превышающей 100...120 °С.
Пластмассовые порошки (ПФН-12 и ТПФ-37) применяются для выравнивания поверхности кузовов и кабин путем газопламенного напыления при температуре 210…220 °С. Покрытия из порошков ПФН-12 и ТПФ-37 стойки к действию органических кислот, масел, имеют высокий предел прочности на разрыв.
Полиамидные (капроновые) порошки используют для получения антифрикционных слоев подшипников скольжения. Капрон, особенно в сочетании с закаленной сталью, обладает исключительной износостойкостью и практически исключает износ сопряженной детали, он имеет незначительный коэффициент трения и поэтому частично допускает работу без смазки. Капроновое покрытие защищает металл от коррозии и действия щелочей, слабых кислот, бензина, ацетона. Обладает низкой температурной стойкостью (температура в узле трения с капроном должна быть от -30° до +80°С). Более жестко ограничиваются и удельное давление, и скорость скольжения.
Полиамидную массу - капрон - используют при ремонте автомобилей для изготовления методом литья под давлением декоративных и конструкционных деталей. Номенклатура изготовляемых деталей широка, назовем втулки рессор, крестовин карданного шарнира и шкворня поворотной цапфы; шестерню привода спидометра; масленки подшипника выключения сцепления; сливные краники; кнопки сигнала; рукоятки рычага переключения передач и др.
1.8.3 Клеи и герметики
Клеями называют жидкие или пастообразные многокомпонентные системы, основой (связующим) которых являются высокомолекулярные вещества, обладающие высокой адгезией к твердым поверхностям.
Клеевые и клеесварные соединения деталей, как известно, давно уже стали важной составной частью технологии изготовления автомобильной техники и ее ремонта. В частности, используют для приклеивания ветровых стекол, некоторых панелей и т.п.
Клеевые соединения не только весьма технологичны, но и обеспечивают высокие потребительские качества автомобильной техники.
Клеевые соединения не лишены и недостатков. Многие из них имеют низкую теплостойкость, а некоторые u1089 со временем ухудшают