Проектирование АТП
где ТcmЕО - продолжительность работы смены зоны ЕО, ч;
С - количество смен работы производственной зоны;
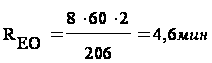
Такт линии ЕО определяется по формуле:
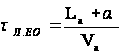 (1.47)
где La - габаритная длина автомобиля;
La = 8 м
б - интервал между автомобилями на линии, м;
Vк - скорость передвижения автомобиля конвейером, м/мин;
б = 2 м
Vк = 5 м/мин
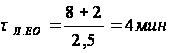 .
Производительность механизированной моечной установки определяется по формуле:
 ;(1.48)
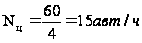 .
Число линий ЕО определяется по формуле:
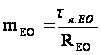 ;(1.49)
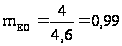
принимаем 1 линию
Принимается четырехпостовая линия ЕО: первый пост уборки вручную - один человек, второй пост механизированная мойка, третий пост механизированная обтирка, четвертый пост дозаправка – один человек.
1.5.4 Расчет количества постов ТР
Количество постов ТР определяется по формуле:
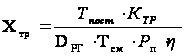 ,
(1.50)
где Тпост - трудоемкость постовых работ текущего ремонта, чел.ч
Рп - среднее число рабочих на посту
КТР - коэффициент, учитывающий долю объема работ ТР, выполняемую в наиболее загруженную смену.
Тсм - время смены, ч
зп - коэффициент использования рабочего времени поста
Тпост =41091; зп = 0,85;
Рп = 1,5; Тсм = 8ч.
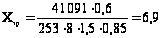 .
Принимаем 7 постов ТР.
В таблице 1.6 указано распределение постов по разборочно-сборочным и регулировочным работам.
Таблица 1.6
Распределение постов по разборочно-сборочным и регулировочным работам
| Наименование видов работ ТР | № поста |
| Замена двигателей. Замена и регулирование узлов двигателей | 1 |
| Замена агрегатов - узлов трансмиссии. Замена узлов и деталей ходовой части | 2 |
| Замена узлов и деталей рулевого управления и регулирование узлов установки управляемых колес | 3 |
| Замена и регулировка - приборов освещения, электрооборудования и системы питания. Замена деталей кабины и кузова | 4 |
| Замена - регулирование узлов деталей тормозной системы | 5 |
| Замена и перестановка колес | 6 |
| Прочие работы (Универсальный пост) | 7 |
1.5.5 Расчет площадей производственно-складских и вспомогательных помещений
Площадь зон ТО и ТР и диагностирования определяется по формуле:
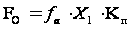 (1.51)
где fа - площадь автомобиля в плане;
X1 - количество постов;
Кn - коэффициент плотности расстановки постов;
fа = 20 м2 , Кn = 6 при постовом
FТО11 = 20·1·6=120 м2 ;
FТО-2 = 20·1·6=120 м2 ;
FD1 = 20·2·6=240 м2 ;
FD2 = 20·1·6=120 м2 ;
FТР = 20·6·6=720 м2 ;
FЕО = 20·1·6=120 м2.
Список оборудования приведены в таблице 1.8.
Таблица 1.8
Ведомость технологического оборудования зоны ТР
| Наименование оборудования | Количество, шт | Тип или модель | Габаритные размеры, мм | Площадь, м2 |
| 1 | 2 | 3 | 4 | 5 |
| Подвесная кран-балка | 1 | МК-Ю1 | - | - |
| Подставка под двигатель | 2 | - | 1000Ч600 | 0,6 |
| Пост слесаря авторемонт-ника | 2 | - | 600Ч550 | 0,33 |
| Шкаф для приборов | 2 | 2318, ГАРО | 1200Ч600 | 0,72 |
|
Бак для сбора отработавших масел для двигателей |
1 | - | 700Ч600 | 0,42 |
| Подъемник электромеханический | 1 | ООП-116 | 4600Ч2200 | 10,12 |
| Верстак слесарный | 1 | ПИ-013 | 1400Ч800 | 1,12 |
| Подъемник гидравлический | 1 | П-201, 6302 | 4550Ч2400 | 10,92 |
| Стеллаж для колес | 1 | ОРГ-1468_05-230А | 1400Ч500 | 0,7 |
| Стенд для проверки углов установки колес | 1 | 6107-37 | 2350Ч920Ч800 | 2,2 |
| Тележка слесаря по ремонту двигателей | 1 | Р-535 | 1715Ч900Ч553 | 1,5 |
Кп = 4 , fоб = 6,29м2.
Fц.a = 6,29·4 = 25,16м2 .
Площадь остальных цехов определяется по таблице:
Остальные площади цехов приведены в таблице 1.9
Таблица 1.9
Площади участков
| Наименование цехов | Численность рабочих | Площадь, м2 |
| Агрегатный | 8 | 81 |
| Слесарно-механический | 6 | 54 |
| Электротехнический | 5 | 14 |
| Топливный | 3 | 14 |
| Аккумуляторный | 4 | 25 |
| Шиномонтажный | 2 | 27 |
| Вулканизационный | 1 | 18 |
| Жестяницкий | 1 | 36 |
| Медницкий | 1 | 27 |
| Сварочный | 1 | 27 |
| Кузнечно-рессорный | 1 | 36 |
| Арматурный | 1 | 14 |
| Обойный | 1 | 27 |
| Итого | 35 | 401 |
Упрощенно площади складских помещений определяется по формуле:
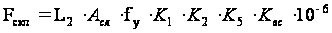 ,(1.53)
где fy - удельная площадь склада на один миллион километров пробега подвижного состава;К1 - коэффициент, учитывающий категорию эксплуатации; К2 - коэффициент, учитывающий тип подвижного состава; К5 – коэффициент, учитывающий численность парка; Квс - коэффициент, учитывающий высоту складирования; К1 = 1,1 К2 =0,9 К5 = 0,9 Квс = 1,35
Результаты расчетов сведены в таблицу 1.10
Таблица 1.10
Площади складских помещений
| Наименования складских помещений | Удельные площади, м2 | Площадь, м2 |
| Запасных частей и деталей | 3,4 | 62 |
| Двигателей, агрегатов, узлов | 3,8 | 69 |
| Эксплуатационных материалов | 2,6 | 47 |
| Смазочных материалов | 2,4 | 44 |
| Лакокрасочных материалов | 0,7 | 13 |
| Инструмента | 0,2 | 4 |
| Кислорода и ацетилена | 0,25 | 5 |
| Металла, металлолома и ценного утиля | 0,35 | 7 |
| Шин | 2,4 | 44 |
| Итого | 16,1 | 300 |
1.6 Расчет площади зоны хранения автомобилей
Число автомобилемест хранения при обезличивании мест в стоянке:
Аст=Асп-Хто-Хтр-Хп-Акр-Ал; (1.54)
где Хто-Хтр-Хп – соответственно количество постов ТО, ТР и подпора;
Акр – количество автомобилей, находящихся в КР;
Ал – среднее число автомобилей, постоянно отсутствующих на АТП;
Аст=340-8-60-6=266.
Площадь зоны хранения автомобилей при укрупненных расчетах определяется по формуле:
Fхр=fо ∙ Аст ∙ Кп ∙ м2, (1.55)
где fо – площадь, занимаемая автомобилем в плане, м2;
Аст - количество автомобилемест хранения;
Кп – коэффициент плотности расстановки автомобилемест хранения; Кп=2,5; Fхр=17,83 ∙ 266 ∙ 2,5=7886м2.
2. Конструкторская часть
2.1 Классификация приспособлений
Приспособлениями называются вспомогательные устройства, используемые для выполнения операций механической обработки, разборки-сборки или контроля.
В зависимости от назначения, приспособления можно разделить на следующие группы.
Станочные, предназначенные для установки и закрепления обрабатываемых заготовок и деталей на различных станках.
Приспособления для установки и закрепления рабочих инструментов (патроны, сверлильные головки).
Разборочно-сборочные предназначенные для разборки-сборки узлов, механизмов, агрегатов и автомобилей.
Контрольные, предназначенные для контроля деталей после или во время механической обработки.
Приспособления для захвата, перемещения и перевертывания деталей, узлов, агрегатов и автомобиля.
По степени специализации приспособления делятся на универсальные, специализированные и специальные.
К универсальным относятся приспособления, предназначенные для установки и закрепления заготовок и деталей.
Специализированные приспособления выполняют на базе универсальных приспособлений они имеют дополнительные или сменные наладочные устройства, состоящие из установочных элементов и зажимающих узлов.
Специальные приспособления предназначены для выполнения определенных операции, применяются в основном в условиях массового и крупносерийного производства.
По степени механизации приспособления делят на ручные, механизированные полуавтоматические и автоматические.
Наибольшее распространение получили механизированные приспособления, которые имеют пневматические, пневмогидравлические и гидравлические приводы.
2.2 Назначение приспособления
Разборка клапанного механизма автомобиля КамАЗ осуществляется с помощью приспособления, показанного в приложении А.
2.3 Описание устройства и работа
Приспособление для разборки клапанного механизма состоит из основания 5 с двумя шпильками, на которой с помощью двух гаек закреплена траверса с гайкой 2, которая навинчивается на винт 1, в нижней части винта 1 закрепляется тарелка 3 с помощью гайки. Для разборки клапанного механизма необходимо:
установить головку баллона цилиндров на основание так, чтобы штифты приспособления вошли в отверстие под болты крепления головки;
вращать вороток, вворачивать винт и тарелкой отжать пружины клапанов;
снять сухари и втулки;
вывернуть винт из траверса, снять тарелку и пружины клапанов;
вынуть впускной и выпускной клапаны.
2.4 Расчет деталей и узлов конструкции
На каждый клапан устанавливаются по две пружины. Суммарное рабочее усилие - 830 Н на один клапан, на два - 1660 Н, Расчет ведем на усилие создаваемое приспособлением в три раза больше - 5000 Н. Необходимо рассчитать диаметр винта 1.
Напряжения возникают после приложения рабочей нагрузки. Ненапряженные работают только на растяжение или сжатие.
Уравнение прочности болта.
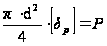
откуда

где Р - сила, действующая вдоль оси болта, Н.
d1 - внутренний диаметр резьбы, м
[др] - допускаемое напряжение при сжатии в Н/м2
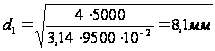
Принимаем резьбу М 16 для болта, т.к. этот болт используется многократно.
Заключение
При выполнении проекта был решен комплекс технических, организационных и конструкторских задач в области организации и технологии технического обслуживания и ремонта подвижного состава. А также были освоены методы технологического расчета, основы проектирования и организации производства, приобретены навыки пользования специальной и справочной литературой.
Проведенные расчеты по проектированию автотранспортного предприятия на 240 легковых автомобилей ГАЗ-24 с зоной ТР дали следующие результаты:
- технологически необходимое количество рабочих 61 чел.;
- годовой объем работ составляет 84274чел.ч.;
Количество универсальных постов ТО-2 2 поста, специализированных постов Д-2 1пост, количество постов ТР составляет 2 поста.
- количество поточных линий ЕО составляет 1 линия;
- количество поточных линий ТО-1 - 1 линия, Д-1 - 1 линия.
Количество единиц оборудования составляет 11 шт.
Список использованных источников
1. Анурьев В.И. Справочник конструктора-машиностроителя: в 3-х т. - 5-е изд., переработ, и доп. - М.: Машиностроение, 17,8279.
2. Афанасьев Л.Л., Маслов А.А., Коляскинский Б.С. Гаражи и станции технического обслуживания автомобилей. (Альбом чертежей) - 3-е изд., переработ, и доп - М.: Транспорт 17,8280.-216с.
3. Напольский Г.М. Технологическое проектирование автотранспортных предприятий и станций технического обслуживания. Учебник для вузов.-М.: Транспорт. 17,8285.- 231 с.
4. Павлюк А.С., Панин А.В. Методические указания по оформлению курсовых и дипломных проектов / Алтайский государственный технический университет им. И.И.Ползунова. - Барнаул: Издательство АлтГТУ, 17,8297. - 40 с.
5. Панин А.В. Технологическое проектирование автотранспортных предприятий: Учебное пособие. / Алтайский политехнический институт им. И.И. Ползунова. - Барнаул: И.И., 17,8288.-99с.
Приложение А
| Поз. | Наименование зон и цехов | Занимаемая площадь, м2 | Категория |
| 1 | 2 | 3 | 4 |
| 1 | Малярное отделение | 435 | Д |
| 2 | Кузовное отделение | 96 | Д |
| 3 | Краскоприготовительная | 90 | Г |
| 4 | Обойное отделение | 285 | Д |
| 5 | Электрощитовая | 186 | Д |
| 6 | Тепловое отделение | 186 | Д |
| 7 | Компрессорная | 186 | Д |
| 8 | Склад смазочных | ||
| материалов | 46,3 | В | |
| 9 | Поточная линия ТО-1 | 90,82 | Д |
| 10 | Поточная линия Д-1 | 90,82 | Д |
| 11 | Поточная линия ЕО | 90,82 | Д |
| 12 | Шиномонтажное отделение | 26 | В |
| 13 | Отдел главного | ||
| механика | 26 | Д | |
| 14 | Посты ТО-2 | 52,8 | Д |
| 15 | Посты Д-2 | 52,8 | Д |
| 16 | Посты ТР | 540 | Д |
| 17 | Аккумуляторное | ||
| отделение | 285 | А | |
| 18 | Электрокарбюраторное | 285 | |
| отделение | Д | ||
| 19 | Агрегатное отделение | 339 | Д |
|
|
Слесарно-механическое | ||
| отделение | 282 | Д | |
| 21 | Таксометровый участок | 20,4 | Д |
 20
Приложение Б
| Поз. | Наименование | Модель | Кол. | Размеры | Примечание |
| 1 | 2 | 3 | 4 | 5 | 6 |
| 1 | Подвесная кран- балка | МК-Ю1 | 1 | - | |
| 2 | Тележка слесаря по ре- | ||||
| монту двигателей | Р-535 | 1 | 1715Ч900Ч553 | ||
| 3 | Подставка под двигатель | _ | 2 | 1000Ч600 | |
| 4 | Пост слесаря авторемонт- | ||||
| ника | - | 2 | 600Ч550 | ||
| 5 | Шкаф для приборов | 2318,ГАРО | 2 | 1200Ч600 | |
| 6 | Бак для сбора отработав- | ||||
| ших масел для двигателей | _ | 1 | 700Ч600 | ||
| 7 | Подъемник электромеха- | ||||
| нический | ООП-116 | 1 | 4600Ч2200 | ||
| 8 | Верстак слесарный | ПИ-013 | 1 | 1400Ч800 | |
| 9 | Подъемник гидравлический | П-201,6302 | 1 | 4550Ч2400 | |
| 10 | Стеллаж для колес | ОРГ-1468 | 1 | 1400Ч500 | |
| 11 | Стенд для проверки углов | ||||
| установки колес | 6107-37 | 1 | 2350Ч920Ч800 |