Технічне обслуговування та ремонт ходової частини автомобілів МАЗ
Тема:
Технічне обслуговування та ремонт ходової частини автомобілів МАЗ
Зміст
Вступ
1. Характеристика автомобіля МАЗ
2. Технічне обслуговування та ремонт ходової частини МАЗ
2.1 Рама і буксирний пристрій
2.2 Ресорна підвіска
2.3 Амортизатори
2.4 Колеса й шини
3. Норми витрати палива й мастильних матеріалів
Перелік використаної літератури
Вступ
Мінський автомобільний завод є одним з найстаріших та найбільших автомобільних заводів на території СНД. Основна частка продукції заводу припадає на важкі вантажівки, але також випускається і інша техніка: причепи, спецтехніка, автобуси.
З перших партизанських рот, які прийшли 16 липня 1944 року на відновлення майстерень для ремонту автомобільної техніки, з постанови Державного комітету оборони від 9 серпня 1944 про організацію автоскладального заводу в Мінську веде свій літопис Мінського автомобільного заводу. Спорудження майбутнього первістка білоруського автомобілебудування країна віддавала все, що могла. І вже в жовтні 1947 року на заводі були зібрані перші п'ять МАЗів.
Перші автомобілі МАЗ-205, що вийшли із заводських воріт наприкінці 1947 року, лише сповістили про народження білоруського автомобілебудування. Щоб Мінські автомобілі швидше заробили на будівництвах країни, завод треба будувати темпами, які диктував час. Вже наприкінці 1948 року було завершено будівництво першої, а в 1950 році і другої черги. В результаті в тому ж 1948 році стало можливим організувати серійне виробництво автомобілів, а з завершенням будівництва вийти на проектні потужності і також перевершити їх. У 1951 році завод випустив 25 тисяч машин проти 15 тисяч планових. Причому, збільшувався не тільки випуск автомобілів. Результатом пошуків конструкторів стали машини, яких не знало світове автомобілебудування. Перший у світі 40-тонний самоскид МАЗ-530 на Всесвітній промисловій виставці в Брюсселі в жовтні 1958 року був відзначений найвищою нагородою - "Гран-прі".
У листопаді 1958-гo на Мінському автозаводі відбулася подія, яка багато в чому зумовила його подальший розвиток: були зібрані зразки автомобілів МАЗ-500 і МАЗ-503, які мали прийти на зміну автомобілів першого сімейства - МАЗ-200.
Але шлях до нових машин виявився непростим. Він зажадав і часу, і сил. Попереду були складні технічні рішення, всебічні випробування створюваної техніки, реконструкція виробництва. Однак всі ці задачі виявилися під силу заводчанам. 31 грудня 1965 з головного конвеєру зійшов останній автомобіль першого сімейства МАЗів - автосамосвал МАЗ-205, який зайняв місце на п'єдесталі пам'ятника першому МАЗу. Завод повністю перейшов на випуск автомобілів сімейства МАЗ-500, успішно нарощуючи їх виробництво. У 1966 році на прапорі підприємства з'явилася перша нагорода - орден Леніна, а в 1971 році-орден Жовтневої Революції.
Сімдесяті роки були роками прискореного оновлення випускаємої техніки. Вже у вересні 1970-го було розпочато виробництво модернізованих автомобілів МАЗ-500А, а в березні 1976-го з головного конвеєру зійшов перший самоскид МАЗ-5549 з нового сімейства автомобілів МАЗ-5335. Створені в 70-х роках на базі чотиривісних повнопривідних колісних шасі вантажні автомобілі та тягачі стали незамынними помічниками нафтовиків, геологів і будівельників при освоєнні важкодоступних районів Сибіру і Середньої Азії. У 1977 році завод був удостоєний високої нагороди - другого ордена Леніна.
Початок 80-х було відзначено на заводі важливою подією. 19 травня 1981 на головному конвеєрі був зібраний перший тягач МАЗ-5432 нового перспективного сімейства автомобілів і автопоїздів МАЗ-6422. А менш ніж через два роки, 16 квітня 1983-го, був зібраний вже тисячний автомобіль цієї родини. Випуск нових машин продовжував нарощуватися. 14 квітня 1989 був випущений мільйонний МАЗ. Ним виявився тягач МАЗ-64221. На заводі розгорнулася підготовка до широкого виробництва тривісних тягачів. Наприкінці вісімдесятих створений дослідний зразок знаменитого концепт-кара МАЗ-2000 "Перебудова".
У 1996 році, після успішного проходження експлуатації випробувань в автогосподарствах Республіки Білорусь, був рекомендований до серійного виробництва новий модельний ряд МАЗ-5440. 11 березня 1997 з конвеєру Мінського автомобільного заводу зійшов перший магістральний тягач нового сімейства МАЗ-54421. В кінці 1997 року зібрані автомобілі МАЗ-54402 і МАЗ-544021, які повністю задовольняють всім європейським вимогам до великовантажних автомобілів для міжнародних перевезень.
Мінський автомобільний завод, завжди грав важливу роль у розвитку економіки республік колишнього Союзу і нині забезпечує потреби Республіки Білорусь та інших країн СНД в великовантажній автомобільній техніці. Мінський автозавод викликає заслужений інтерес і в закордонних партнерів. 10 грудня 1997 Генеральний директор ВО "БелавтоМАЗ" Валентин Гуринович, Голова правління концерну "MAN" (м. Мюнхен, Німеччина) Клаус ШУБЕРТ і Генеральний директор "Лада-ОМС Холдинг" Олексій Ваганов підписали договір про з озданіі спільного білорусько-німецького підприємства по виробництва вантажних автомобілів "МАЗ-МАН" і статут створюваного підприємства. Підписано також документи про створення спільного підприємства по збуту виробленої продукції "МАЗ-МАН Трейдінг". Відмінністю даного проекту від інших проектів з виробництва автомобілів у країнах СНД стало те, що частка вітчизняних вузлів та деталей буде досягати 60% в продукції виробленої на спільному підприємстві. Проект "МАЗ-МАН" став важливим кроком до того, щоб автомобілі для міжнародних перевезень і далі могли на рівних конкурувати з провідними світовими марками на ринках країн СНД.
Характеристика автомобіля МАЗ
Автопоїзд нового покоління "МАЗ-5440" названо кращою вантажівкою 2005 року в Росії. Таке визнання білоруська машина отримала за підсумками конкурсу, що пройшов 25-26 квітня в рамках виставки "Комерційний автотранспорт-2005" у Москві.
Технічні характеристики
Вантажопідйомність: 20000 кг
Допустима маса причепа: 25000 кг
Власна маса: 23000 кг
Загальна маса: 43300 кг
Габаритны розміри, мм:
довжина: 11657
ширина: 2975
висота: 2950
База: 2200 + 3300 + 2200 мм
Колія: 2375 мм
Дорожній просвіт: 400
Максимальна швидкість: 60 км/год (80 км/год, якщо постаратися)
Гальмівний шлях з швидкості 40 км/год: 21 м
Двигун: Д12А-525А, дизельний, V-подібний, 12-циліндровий
Робочий об’єм: 38,8 л
Максимальна потужність: 525 к.с. (386,1 кВт) при 2000 об/хв
Максимальний крутний момент: 225 кгс * м (2206 Н * м) при 1400 об/хв
Гідромеханічна передача
Гідротрансформатор: чотирьохколісний, одноступінчастий
Роздаточна коробка: механічна, двоступінчаста з міжосьовим диференціалом
Колісна передача: планетарна
Передавальні числа:
коробки передач: I-3, 2; II-1, 8; III-1, 0; задній хід-1, 6
роздавальної коробки: I-1, 88; II-1, 0
колісної передачі: 5,1
Підвіска: торсіонна, незалежна всіх коліс
Розмір шин: 1500 Ч 600-635
Платформа: з 5-ма металевими відкидними бортами
Внутрішні розміри платформи: 7222 Ч 2848 Ч 707
Навантажувальна висота: 1850 мм
| Найменування характеристики | МАЗ-544003 | МАЗ-544004 |
| Номінальна повна маса автопоїзду, кг /Nominal gross mass of roadtrain, kg | 34000 (36250)* | 38000 |
| Допустима повна маса автопоїзду, кг /Possible gross mass of roadtrain, kg | 38000 | 40000 |
|
Розподілення повної маси / Distribution of gross mass: - на передню вісь / on front axle, kg - на задню вісь / on rear axle, kg |
6750 10000 (11500)* |
6850 10000 (11500)* |
| Нагрузка на сідло, кг/ Loading on fifth wheel, kgf | 9400 (10900)* | |
| Маса спорядженого автомобіля / Equipped truck mass, kg | 7200 | 7300 |
| Максимальна швидкість автомобіля / Maximum speed of roadtrain, km/h | 90 (100)** | 90 (100)** |
|
Висота ССУ без полуприцепа, мм / Height of fifth wheel without semitrailler, mm: - стандартна комплектація / standart complectation - по заказу / by the additional order |
1320 (1250)*** 1250 (1150)*** |
|
| Двигун / Engine | ЯМЗ-236БЕ-2 (ЕВРО-2) | ЯМЗ-7601.10 (ЕВРО-2) |
| Потужність двигуна, кВт (л.с.) / Power, kW (hp) | 184 (250) | 220 (300) |
| Коробка передач / Gearbox | ЯМЗ-238М | ЯМЗ-238М (ЯМЗ-239) |
| Число передач / Number of speeds of the gearbox | 8 | 8 (9) |
| Підвіска / Suspension |
параболічна ресорна / parabolic leaf-spring |
|
| Передаточне число ведучих мостів /Gearratio | 5,33 | 4,59 (4,2) |
| Розмір шин / Tyres dimensions | 295/80R22.5 (315/80R22.5) | |
| Тип кабіни / Type of cabin |
Коротка з низькою кришею, з одним спальним місцем / Short with low roof, with one births |
|
| Допоміжне обладнання / Additional equipment |
Електронна противобуксовочна система (ASR), автономний підігрівач кабіни, автономний підігрівач двигуна і кабіни, магнитола, кондиціонер / Electronic anti-slip system, independent cabin heater, independent engine & cabin heater, radio cassette player, air conditioner |
|
2. Технічне обслуговування та ремонт ходової частини МАЗ
2.1 Рама і буксирний пристрій
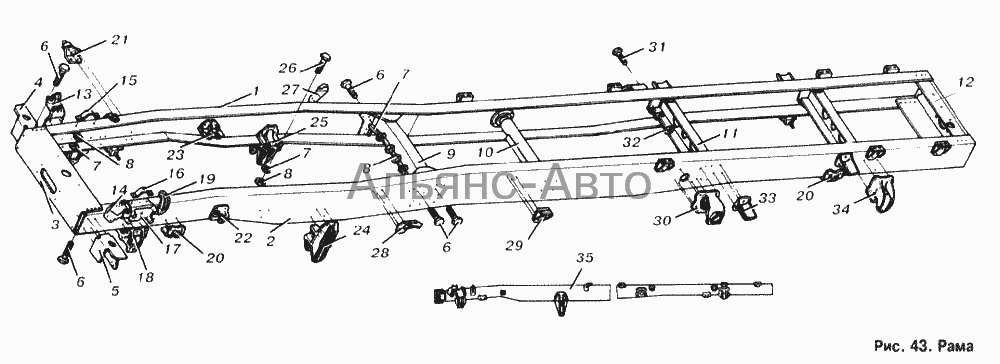
Рама автомобіля - клепана, складається з двох повздовжніх балок швелерної форми зі змінним перетином, виготовлених зі смугової низьколегованої сталі 19ХГС товщиною 8 мм. Повздовжні балки рами виготовлені методом гарячого штампування і мають найбільшу висоту перерізу 265 мм, а ширина полиць змінюється від 60 до 80 мм. По довжині поздовжні балки з'єднані в декількох місцях поперечками за допомогою заклепок. На повздовжніх балках прикріплені кронштейни передній, задній і додаткової ресор, кронштейни бічних опор двигуна, кріплення кабіни, рульового керування та ін.
Передня частина повздовжніх балок сполучена з переднім буфером з допомогою гнутого підсилювача і кронштейнів, прикріплених до вертикальних полок поздовжніх балок. Буфер до підсилювача і кронштейнів закріплений болтами, що дозволяє легко його зняти при необхідності.
Перша поперечина рами коробчатого перетину розташована в зоні передніх кронштейнів передніх ресор і служить, крім зв'язку з поздовжніми балками, для кріплення двох пружин перекидання кабіни. На цій же поперечині змонтовано пусковий підігрівач двигуна. Поперечина - складова. До основної її частини прикріплені штамповані кронштейни, за допомогою яких вона сполучена заклепками з вертикальною стінкою рами. Відігнутими стінками поперечина приклепується до нижньої полиці поздовжньої балки рами.
Друга поперечина, розташована біля переднього шарніра карданного валу, утворена з двох склепаних між собою частин. Верхня частина цієї прикріплена до верхньої полиці повздовжньої балки рами, а нижня має відгін у вертикальній площині для з’єднання заклепками з вертикальною стінкою повздовжньої балки рами.
У центральній частині цієї поперечини закріплена додаткова опора силового агрегату. У зоні передніх кронштейнів задніх ресор повздовжні балки рами з'єднані складовою поперечиною. Кожна з двох частин цієї поперечини являє собою штампування швелерного типу з загнутими кінцями. Склепана по вертикальним стінкам штампування утворюють Х-подібну поперечину, відігнуті кінці якої прикріплені тільки до вертикальних стінок балок рами.
Проти задніх кронштейнів задніх ресор встановлена поперечина швелерного типу з розвиненими кінцями, якими вона приклепана до верхньої та нижньої полки повздовжніх балок рами. Позаду рами встановлена поперечина, посилена розтяжками, під тягово-зчіпний прилад.
На поздовжні балки і останню поперечину рами автомобіля-самоскида МАЗ-5549 спирається масивний литий кронштейн, який є опорою осі перекидання самозвалища платформи. Кронштейн кріпиться до рами болтами. Рама автомобілів тягачів має приклепані до продольних балками рами кронштейну кріплення підставки сидячого обладнання.
Повздовжні балки рами автомобіля МАЗ-516Б значно довше і мають додатково поздовжні підсилювачі, приварені переривчастим швом до горизонтальних верхніх і нижніх полицях, а також підсилювачі вертикальних полиць в районі кронштейнів вивішування додаткової осі. Рама автомобіля МАЗ-516Б в зборі має додаткову трубчасту збірну поперечину, всередины якої змонтована вісь балансирів задньої підвіски. Крім цього, є додаткова штампована поперечина в районі заднього кронштейну задньої ресори, а також кронштейни циліндрів вивішування додаткової осі.
Конструктивними особливостями рам є перенесення кріплення всіх силових елементів рам і особливо кронштейнів ресор і поперечин на вертикальні стінки повздовжніх балок в найбільш навантажених місцях рам.
Застосування високоміцної низьколегованої сталі 19ХГC,відсутність заклепувальних з’єднань на нижніх полицях повздовжніх балок дозволили сприятливо розподілити напруги і досягти високої міцності рам автомобілів.
Буксирний пристрій. Передній зчіпний прилад автомобілів розташований в передньому буфері і являє собою литу вилку з отворами для буксирного штиря. Штир охороняється від випадання пружинною засувкою. Задній зчіпний прилад тягачів і автомобіля-самоскида також являє собою простий пристрій - буксирну вилку, призначену для короткочасного буксирування або витягування автомобіля.
На автомобілях МАЗ-5335 і МАЗ-516Б встановлений задній зчіпний прилад подвійної дії (65). Стержень гака 7 буксирного пристрою проходить через отвір в останній поперечини рами. Кришка 8 буксирного приладу вставлена в отвір останньої поперечини і за допомогою болтів прикріплена одночасно до підсилювачів (розкосами) і поперечини.
На проточці кришки центрується циліндричний корпус 4, передня частина якого представляє собою втулку. У корпусі на поверхню зменшеного діаметру стрижня надітий гумовий пружний елемент 6, з обох сторін обмежений піджимними пластинами 5.
На різьбовому кінці гака навернута гайка 3, зовнішня циліндрична поверхня якої є направляючою. Наявність гумового пружного елементу пом’якшує ударні навантаження при початку руху автомобіля з причепом з місця, а також при русі по нерівній дорозі. Стержень гака закритий з обох сторін захисними кожухами.
Тертьові поверхні стрижня в направляючих змащуються через кутові маслянки. На осі 9, що проходить через тіло гака, встановлений замок 13, який стопориться засувкою 14 і не дає можливості петлі причепа вийти із зачеплення з гаком.
Технічне обслуговування.
При експлуатації автомобіля в особливо важких дорожніх умовах треба періодично перевіряти стан рами. Якщо виявлено, що рама деформована, її слід виправити за допомогою домкратів і підкладок.
Редагувати раму рекомендується в холодному стані, так як нагрів знижує механічну міцність деталі.
Для визначення місця, в якому рама прогнулась, необхідно виміряти і порівняти розмір діагоналей, утворених сусідніми поперечками та ділянками повздовжніх балок між ними. Різниця діагоналей не повинна перевищувати 10 мм.
Догляд за буксирним пристроєм полягає в мастилі і очищення його від бруду. Напрямні стрижня буксирного гаку змазують через прес-маслянки при технічних оглядах автомобіля. Осі замку і засувки змащують солідолом при збірці на заводі. У процесі експлуатації зазначені деталі змащують відповідно до карти змащення.
Надійність і довговічність роботи буксирного пристрою багато в чому залежить від правильності затягування гайки 3.
Слід пам'ятати, що надмірне затягування гайки, так само як і недостатне її затягування, призводить до появи осьового люфту буксирного гаку в корпусі за рахунок виникнення зазору між опорною шайбою і корпусом або гайкою і опорною шайбою, що неприпустимо. Надмірне затягування гайки викликає значну деформацію гумового елементу, який, торкаючись корпусу, не дає можливості за допомогою зусилля рук визначити наявність осьового люфту. Однак при роботі автомобіля з причепом осьовий люфт гаку буде великим, що може призвести до поломки деталей буксирного пристрою.
За наявності осьового люфту гаку в корпусі необхідно розкрутити гайку 3 і, послаблюючи або затягуючи її, домогтися такого положення, при якому буде відсутній осьовий люфт. Якщо зазначеним способом не вдається усунути осьовий люфт, то слід розібрати буксирний пристрій і замінити зношені деталі.
Необхідно також регулярно стежити за станом заклепувальних з’єднань.
Ослаблені заклепки виявляють деренчливий звук при постукуванні молотком по голівці заклепки. Заклепки, які ослабли, необхідно зрубати і замінити новими. Клепати слід гарячими заклепками.
На рамі не повинно бути незафарбованих місць, тому що це може призвести до корозії, яка знижує міцність рами. Тому раму необхідно періодично очищати, оглядати і фарбувати огролені і корозійні ділянки.
Рама автомобіля МАЗ-500 клепана, складається із двох повздовжніх балок швелерної форми зі змінним перетином, з'єднаних п'ятьма поперечками.
Поздовжні балки рами виготовлені зі смугової низьколегованої сталі 19ХГС товщиною 8 мм. Найбільший розмір перетину поздовжньої балки 265x80 мм. Всі поперечки відштамповані з маловуглецевої сталі. Передня поперечка коробчатого перетину розташована в зоні передніх кронштейнів передніх ресор і служить для кріплення двох пружин перекидання кабіни. Поперечки швелерної форми встановлені проти передніх і задніх кронштейнів задніх ресор.
До передніх кінців повздовжніх балок рами через кронштейни прикрутять болтами буфер і буксирна вилка. Позад рами встановлена поперечка, посилена розтяжками під тяглово-зчіпний прилад. Рама автомобіля МАЗ-503 відрізняється від рами МАЗ-500 більше короткою довжиною, має замість третьої поперечки дві додаткові поперечки, що служать для кріплення опори циліндра піднімального механізму.
Дві останні поперечки швелерного перетину сприймають тягове зусилля буксирного пристрою. Рама автомобіля МАЗ-504 аналогічна рамі МАЗ-503, але додатково має в задній частині прикріплені кронштейни кріплення підставки пристрою. Буксирний пристрій автомобіля МАЗ-500 складається з гака, стрижень якого проходить через отвір у задній поперечці рами, що має додаткові підсилювачі.
Стрижень буксирного гака вставлений у масивний циліндричний корпус, з однієї сторони закритий захисним кожухом, що є кришкою корпуса, гумовий пружний елемент і дві підтискних пластини, за допомогою яких створюють необхідний попередній натяг гумового буфера. Наявність гумового пружного елементу зм'якшує ударні навантаження при рушанні автомобіля із причепом з місця, а також при русі по нерівній дорозі.
На осі 8, що проходить через тіло гака, встановлений замок, застопорений засувкою 12, що не дає можливості дишлю причепа вийти із зачеплення з гаком. На автомобілі МАЗ-503 і МАЗ-504 у задній поперечці рами встановлюють найпростіше пристосування - буксирну вилку, призначену для короткочасного буксирування причепа або витаскування автомобіля. Подібну буксирну вилку встановлюють і в передньому буфері.
Технічне обслуговування рами полягає в спостереженні за станом болтових і заклепувальних з'єднань. У процесі експлуатації автомобіля необхідно стежити за тим, щоб не порушувалася геометрична схема рами, правильність положення й міцність її повздовжніх балок, поперечок і кронштейнів. Порушення геометричної схеми рами може призвести до не правильного положення або зсуву агрегатів автомобіля, що викликає надмірно більші напруги й підвищене зношування в деталях трансмісії й двигуна.
Необхідно стежити за станом фарбування рами. Корозію потрібно вчасно видаляти, тому що вона знижує міцність рами. Пошкоджені від фарбування місця рами варто підфарбовувати. Необхідно перевіряти також правильність положення переднього й заднього мостів стосовно повздовжньої вісі рами.
Догляд за буксирним пристроєм полягає в змащенні й очищенні його від бруду. Напрямні стрижня буксирного гаку змазують через прес-маслянки при технічних оглядах автомобіля. Вісі замка й засувки змазують солідолом при складанні на заводі. У процесі експлуатації зазначені деталі змазують автолом через кожні 3000-4000 км пробігу автомобіля. Основними дефектами рами можуть бути: вигин і тріщини повздовжніх балок і поперечок, ослаблення заклепувальних з'єднань, зношування отворів кронштейнів ресор.
Вигин повздовжніх балок у горизонтальній площині допускається не більше 5 мм на всій довжині, а у вертикальній площині не більше 3 мм. Правлять повздовжні балки тільки в холодному стані за допомогою пристосувань і домкратів. Тріщини повздовжніх балок і поперечок заварюють. Перед заваркою тріщину обробляють на товщину полиці. Зварювання роблять електродами Э-42 УЗНИИ 1345 або Э-50 УОНИИ1355 з товстою обмазкою.
При наявності тріщин на полках, що не виходять на стінку, крім зварювання, тріщини із внутрішньої сторони, установлюють посилюючу смугу товщиною 6-7 мм, що приварюють тільки повздовжніми швами.
Якщо тріщина виходить на стінку повздовжньої балки, то крім зварювання самої тріщини ушкоджене місце необхідно підсилити постановкою коробки із внутрішньої сторони з наступним зварюванням тільки поздовжніми швами.
При наявності тріщини, що проходить за середину стінки повздовжньої балки, раму бракують. Раму ремонтують при наявності не більше двох тріщин на одній поздовжній балці, що проходять до середини профілю. Рама, що має на кожній повздовжній балці більше двох тріщин, що проходять до середини профілю, або одну й більше тріщин на одній з поздовжніх балок, що проходять за середину профілю, ремонту не підлягає й повинна бути замінена новою.
Стан заклепувальних з'єднань перевіряють простукуванням. Слабкі заклепки, що дають деренчливий звук, зрубують і на їхнє місце встановлюють нові. Клепка повинна бути гаряча. До ремонту можна рекомендувати замість заклепок тимчасово ставити болти із пружинними шайбами, але в цьому випадку необхідно домогтися повного збігу отворів деталей, що сполучаються (наприклад розгортанням), посадка болта в отворі повинна бути щільної, з мінімально можливим зазором.
2.2 Ресорна підвіска
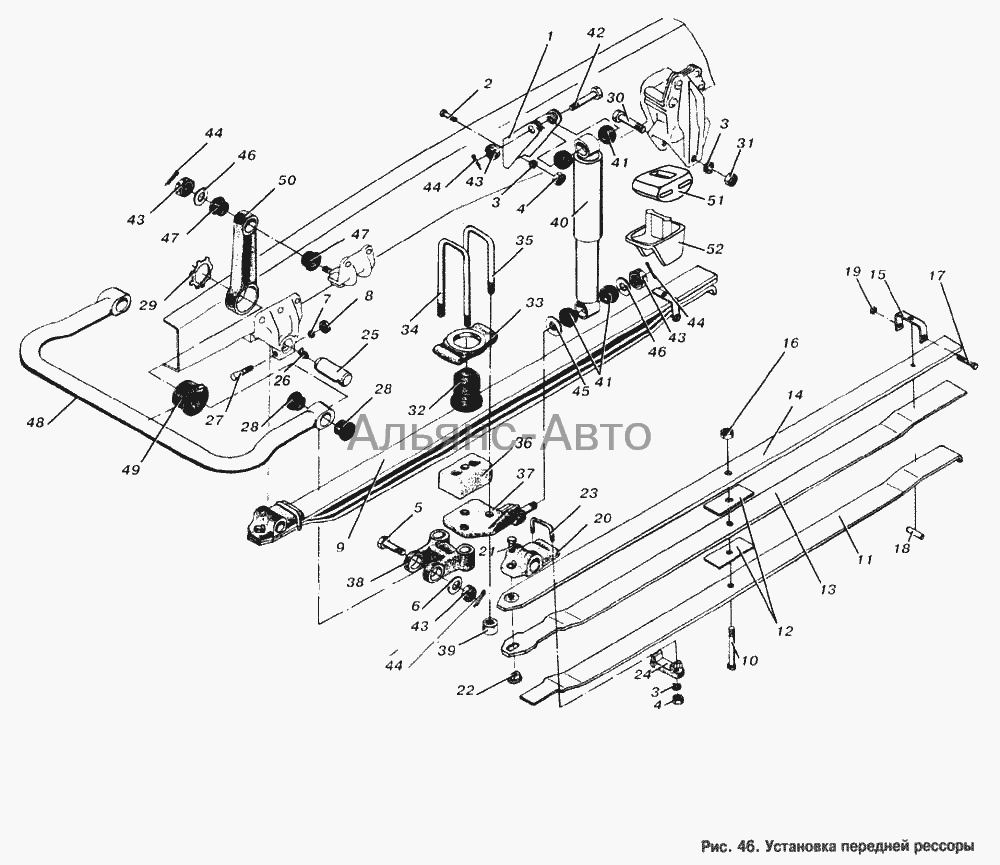
Штовхаючі зусилля від заднього моста до рами передаються переднім кінцем корінного листа основної ресори. Обмежувачем прогину задньої ресори служить гумовий буфер, встановлений на балці моста, поряд з ресорою і впирається в нижню полицю повздовжньої балки рами. У цьому місці всередині повздовжньої балки встановлений підсилювач.
Ресорна підвіска. Передня вісь і задній міст автомобіля підвішені до рами за допомогою повздовжніх напівеліптичних ресор. Ресори сприймають вертикальне навантаження від ваги автомобіля й передають, що штовхають і скручують зусилля від провідного моста автомобіля.
Ресори виготовлені зі смугової ресорної сталі 60С2. Твердість листів після термічної обробки НВ 363 444. У всіх ресор листі в центрі стягнуті центровим болтом. Для попередження розбіжності листів передньої й задньої, основні ресори мають по чотири хомута зі смугової сталі. Хомути закріплені на кінцях ресорних листів заклепками, а вушка хомутів стягують болтами з розпірними втулками.
Передня ресора 25 складається з одинадцяти листів. Перші чотири листі ресори мають перетин 90X10 мм, інші листі 90X9 мм. Відстань між центрами опор 1420 мм у випрямленному стані. Стріла вигибу ресори у вільному стані 142 мм. Ресору середньою частиною встановлюють на площадку балки й кріплять до неї двома драбинами.
У центрі ресори на накладці укріплений основний гумовий буфер, що обмежує прогин ресори за допомогою опорного кронштейну попереджуючий від ударів її в повздовжню балку рами. На кронштейні укріплений додатковий гумовий буфер, що зм'якшує удари й трохи збільшує твердість ресори при значних перевантаженнях. На передньому кінці корінного листа встановлене окреме накладне вушко 7 із втулкою 24, що за допомогою пальця з'єднують із кронштейном на рамі.
Для запобігання провертання й повздовжнього переміщення пальця в кронштейні на кінцях його виконані лиски, в одну з яких входить болт 8, що стягує розрізну частину кронштейну 3. Накладне вушко в передній своїй частині кріплять за допомогою пальця до корінного листа ресори, а між головкою пальця й підкореневим листем є зазор 0,2-0,85 мм, необхідний для переміщення листів у повздовжньому напрямку. Задній кінець вушка прикріплений заклепкою до корінного листа й з'єднаний драбиною із четвертим листем ресори.
Задній кінець корінного й підкореневого листів ресори мають однакову довжину й вільно опираються на циліндричну поверхню внутрішньої частини заднього кронштейну 20. Внаслідок цього при зміні довжини ресор їхні кінці можуть сковзати по цій поверхні. Щоки заднього кронштейну стягнуті болтом через розпірну втулку, що перешкоджає розбіжності кінців корінного й підкореневого листів ресори.
Технічне обслуговування
Догляд за задніми і передніми ресорами полягає в мастилі пальців кріплення і ресорних листів, а також у перевірці кріплення ресор. Крім того, необхідно перевіряти взаємне розташування листів ресори, так як повздовжні зрушення можуть свідчити про зріз центрового болта.
Для попередження зрізу центрових болтів необхідно своєчасно підтягувати драбини ресор тільки при випрямлених передніх і задніх ресорах.
Момент затягування гайок драбин передніх ресор 40-45 кгс-м, задніх - 60-65 кгс м.
При збірці ресори гайку драбини кріплення накладного вушка необхідно звернути до відмови, потім відвернути її на півтора-два оберти, після чого розверніть різьблення у двох протилежних точках. Повне затягування гайки драбини без зазору неприпустиме, оскільки це призведе до швидкого руйнування драбини та кріплення вушка у процесі експлуатації.
При появі скрипу в ресорах їх змазують графітним мастилом. Для цього автомобіль підводять за раму, листи ресор розходяться і в зазори між листами вводять мастило.
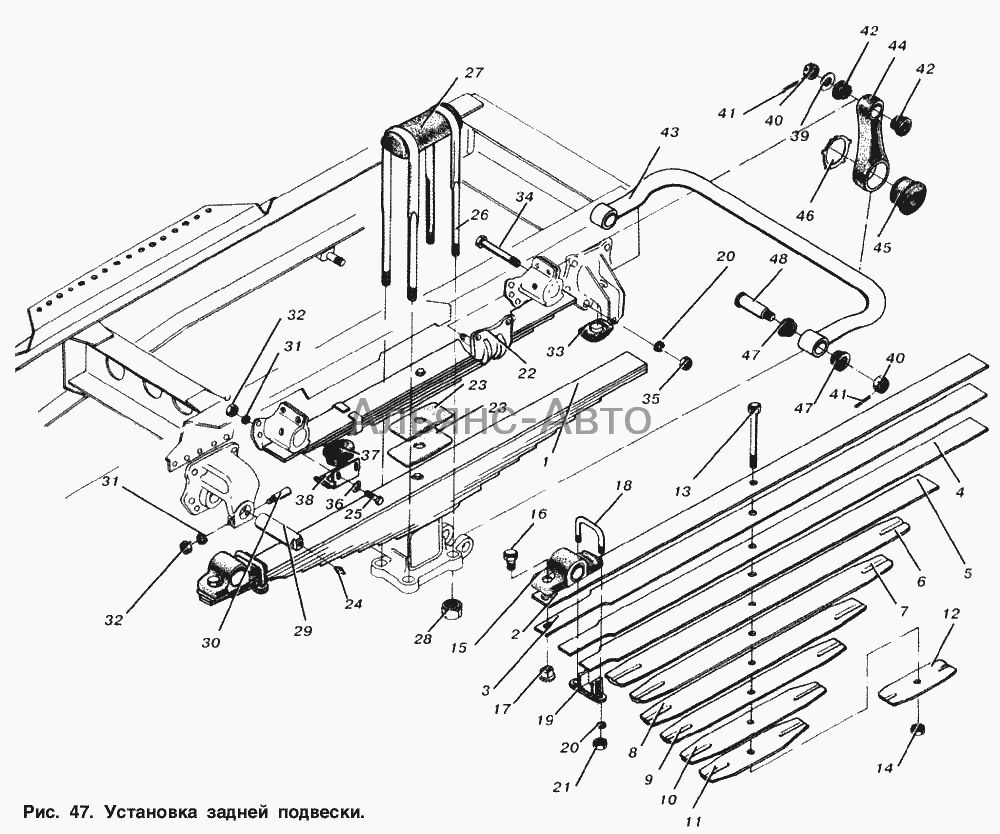
Задня підвіска автомобіля МАЗ-516Б показана на 69. Ресора задньої підвіски має 15 листів, розмір перетину кожного 90 х 12 мм, а стріла прогину ресори в зборі 65 + 8 мм. Ресори виконані несиметричного типу і встановлені короткими кінцями до балансиру. Кінці ресор мають накладні знімні вушка, аналогічні по конструкції вушок задньої ресори МАЗ-5335. Балансир і накладні вушка зі знімною втулкою.
У передньому кріпленні передніх і задніх ресор найбільшому зносу піддаються пальці і втулки. Пальці і втулки слід замінювати, якщо величина їх зносу досягає 1,5-2 мм.
У задньому кріпленні передніх і задніх ресор найбільшому зносу можуть піддаватися опорні поверхні і бічні стінки кронштейныв, у зв’язку з чим в кронштейнах встановлені знімні вкладиші.
У разі перекосу заднього моста необхідно ослабити драбини задніх ресор і встановити міст так, щоб справа і зліва база не відрізнялася більш ніж на 20 мм, після чого гайки драбин затягнути.
Розбирати балансир задньої підвіски автомобіля МАЗ-516Б без необхідності не слід. Розбирання необхідне тільки в тих випадках, коли з'являться підтікання мастила, сальникове ущільнення або великий осьовий люфт (більше 2 мм). Для встановлення причини підтікання мастила слід перевірити стан сальника, гумового кільця і втулки. Зношені деталі необхідно замінити.
2.3 Амортизатори
Для гасіння коливань, що виникають в результаті деформації пружних елементів підвіски під час руху автомобіля, і забезпечення більшої плавності ходу автомобіля в його передній підвісці встановлені гідравлічні амортизатори двосторонньої дії.
Кожен з двох амортизаторів з’єднваний з рамою автомобіля і передньою віссю за допомогою верхньої і нижньої головок, які мають гумові втулки, що компенсують переноси і пом’якшують ударні навантаження, що передаються від осі автомобіля на раму.
Верхня головка амортизатора закріплена на литому кронштейні, приклепанному до вертикальної стінки повздовжньої балки рами. У вушок кронштейна вставлений консольний палець, який одним кінцем приварений до кронштейну, а на іншому його кінці нарізана різьба. З обох торців гумових втулок, що надягають на палець кронштейну, встановлені шайби, що перешкоджають бічній деформації гумової втулки при затягуванні її корончата гайкою. Внизу амортизатор прикріплений до кронштейну, сполученого з балкою передньої осі за допомогою подовженої драбини ресори.
У поршні маються два ряди наскрізних отворів, рівномірно розташованих по двух ексцентричних окружностях різних діаметрів. Отвори, розташовані по великій окружності, закриті зверху плоским пропускним клапаном 20, виконаним в вигляді шайби. Перепускний клапан притискається до верхнього торця поршня конічною пружиною 19, яка упирається в вперту шайбу 18 поршня, посаджену на поверхню штока меншого діаметру. Отвори, розташовані по меншій окружності, виходять на конічну поверхню поршня і перекриваються конічним клапаном 23. Клапан має заплечики, на які спирається циліндрична пружина 24. Пружина притискається до клапану гайкою 25, що має фланець для опори пружини і циліндричну частину для центрування клапану 23. Переміщеніня клапану обмежено відстанню між торцями хвостовика клапану і буртиком гайки. На зовнішній циліндричній поверхні поршня зроблено дві канавки, у які встановлені поршневі кільця 21. Наявність поршневих кілець виключає селективний підбір поршнів по діаметру для створення мінімального зазору між поршнем і циліндром з метою забезпечення належного ущільнення цих поверхонь. Крім того, при порушенні герметичності сполучення її можна відновити найбільш простим способом - заміною кілець. Внутрішня робоча поверхня циліндра обробляється до високого класу чистоти.
Шток поршня переміщається у бронзовій втулці, запресованої в литу кришку, що є направляючою штока. Кришка центрується по внутрішній поверхні робочого циліндру, одночасно спираючись на його торець. Шток ущільнений гумовими сальниками 7 і 9, розташованими в корпусі 6 і підтискає через шайбу конічною пружиною 12, витки більшого діаметру якої спираються на кришку циліндра, одночасно опираючись на його торець. Шток ущільнений гумовими сальниками 7 і 9, розташованими в корпусі 6 і підтискає через шайбу конічною пружиною 12, витки більшого діаметру якої спираються на кришку циліндра.
Для зменшення зносу сальника й направляюча поверхня штока герметично оброблена для отримання високої твердості, хромована і відполірована до високого класу чистоти. При переміщенні штока частину рідини, що просочується через зазор між штоком і його направляючою, стікає через отвори в порожнину корпусу 16, внаслідок чого усувається тиск на сальник.
У нижній частині робочого циліндру встановлено підставу 29 циліндра, що спирається на нижню голівку 31 амортизатора. Парні поверхні основи циліндру і нижньої головки амортизатора зроблені сферичними, що забезпечує правильну установку робочого циліндру на проточці підстави.
На підставі циліндра змонтований вузол клапану стиснення.