Повышение эксплуатационной и технической надежности автомобилей на ООО "ИГАТП"
Ср=38,3+6,2+13,6+39,7+55,8+9,8+32,8+88,4+26,2+223,6+99,3+2842+622+ +275,1+203,7+378,8=4955,3 руб.
Затраты на изготовление деталей на металлорежущих станках:
Сд = Спол + Смз, (3.33)
где Спол– полная зарплата рабочих, занятых изготовлением деталей на станках, руб.;
Смз– стоимость материалов заготовок, руб.
Полная заработная плата состоит из основной, дополнительной заработной платы и заработной платы, начисленной по социальной строке.
Спол= Сосн+ Сдоп+ Ссоц, (3.34)
где Сосн– основная зарплата рабочих, руб.;
Сдоп – дополнительная зарплата рабочих, руб.;
Ссоц – начисление по соцстроке, руб.
Основная зарплата,
Сосн = П ∙ Тш.к .∙ С4 ∙ Кд, (3.35)
где Тш.к.– штучно - калькуляционное время, ч;
С4 – часовая тарифная ставка по среднему разряду, руб./ ч.
Кд – коэффициент, учитывающий доплаты к основной зарплате, (Кд= 1,025).
П – число деталей в партии
Значение Тш.к. находят по формуле:
Тш. к.= Тп/з + Тшт, (3.36)
где Тпз – подготовительно-заключительное время, ч;
Тшт – штучное время, ч;
Тш. к = 4,36 + 18,4 = 22,76 ч
Тогда основная зарплата, руб.
Сосн= 1∙ 22,76∙ 29,7 ∙ 1,025 = 692,8 руб.
Дополнительная зарплата, руб.
Сдоп.= 0,2 ∙ Сосн , (3.37)
где Сосн – основная зарплата, руб.
Сдоп= 0,2 ∙ 692,8 = 138,5 руб.
Полная заработная плата:
Спол= 692,8 + 138,5 + 72,2 = 903,6 руб.
Стоимость материалов заготовок
См.з.= m ∙ Ц, (3.38)
где Ц - средняя цена 1 кг заготовок, руб.;
m - общая масса заготовок, кг.
См.з.= 12,47 · 34,58 = 431,2 руб.
Тогда затраты на изготовление деталей на станках:
Сд = 903,6+ 431,2 = 1334,8руб.
Стоимость покупных изделий:
Сп = Сшл+Сх+ Сг+Сш+Сб+ Со + Ск+ С отв+ Стр+ Сшп + Сподш , (3.39)
где Сшл– стоимость шлангов, руб.;
Сх– стоимость хомутов, руб.;
Сг– стоимость гаек, руб.;
Сш– стоимость шайб, руб.;
Сб– стоимость болтов, руб.;
Со– стоимость осей, руб.;
Ск– стоимость колец, руб.;
Сотв– стоимость отводов, руб.;
Стр- стоимость тройника, руб.;
Сшп– стоимость шплинтов, руб.;
Сподш– стоимость подшипников, руб.
Сп = 115+60 +130+15+18+21+6+ 45+ 22 + 5 + 412 = 849 руб.
Заработная плата рабочим, занятым на сборке конструкции:
Сзп= Сосн + Сдоп + Ссоц. (3.40)
Основную зарплату рассчитаем по формуле:
Сосн = (Тсб / Рч ) / Сч· К, (3.41)
где Тсб – трудоемкость сборки, чел.-ч;
Сч – часовая тарифная ставка, руб./ч.;
К – коэффициент учитывающий доплаты;
Рч – количество человек занятых на сборке и установке конструкции, чел.
Сосн = (40 / 2) · 62,2 · 1,025 = 1271 руб.
Дополнительная заработная плата по формуле (3.37):
Сдоп= 0,2 ∙ 1271 = 254,2 руб.
Полная заработная плата (3.34):
Сзп = 1271 + 254,2 + 372,1 = 1897,3 руб.
Накладные расходы
Сн = (Сзп+Спол) R/ 100, (3.42)
где R – общепроизводственные накладные расходы, R= 17%.
Сн = ( 1897,3 + 993,2)∙17/100 = 491,4 руб.
Окончательно затраты на изготовление и установку устройства для слива масла:
Ст = 1334,8 + 849 + 1897,3+ 491,4 + 4955,3 = 9527,8 руб.
3.5.2 Расчет технико-экономических показателей
эффективности конструкции
За исходный вариант принята установка для слива масла с использованием сливной воронки, балансовая стоимость 12173,6 руб.
Определяем часовую производительность полного обслуживания при выполнении смазочно - заправочных операций по формуле:
WЧ = 60 · t / Tц , (3.43)
где t – коэффициент использования рабочего времени смены. t = 0,6...0,95;
Тц – время одного рабочего цикла, мин.
Для базового варианта:
WЧ0 = (60 · 0,7) / 106.7 = 0,39 ед./ч.
Для нового варианта:
WЧ1 = (60 · 0,7) / 74.7 = 0,56 ед./ч.
Рассчитаем металлоемкость процесса по формуле:
Ме = G / (WЧ · Тгод · Тсл), (3.44) где G – масса конструкции с учетом рельс, кг;
Тгод – годовая загрузка конструкции, ч;
Тсл – срок службы, лет.
Для базового варианта:
Ме0 = 80,2/ (0,39 · 386 · 7) = 0,076 кг/ед.
Для нового варианта:
Ме1 = 201,3/ (0,56 · 386 · 7) =00,133 кг/ед.
Фондоемкость процесса вычислим по формуле:
Fe = СБ / (WЧ · Тгод) , (3.45)
где СБ – балансовая стоимость механизма, руб.
Для базового варианта:
Fе0 = 12173,6/ (0,39 · 386) = 80,8 руб./ед.
Для нового варианта:
Fе1 = 9527,8 / (0,56 · 386) = 44,1 руб./ед.
Вычислим трудоемкость процесса:
Tе = Nобс / WЧ (3.46)
где Nобс – количество обслуживающего персонала, чел.
Те0 = 1 / 0,39 = 2,56 чел.-ч/ед.
Те1 = 1 / 0,56 = 1,78 чел.-ч/ед.
Себестоимость работы находим из выражения:
S = Сзп + Срто + А + Пр , (3.47)
где Сзп – затраты на оплату труда с единым социальным налогом, руб./ед.;
Срто – затраты на ремонт и техническое обслуживание устройства, руб./ед. ;
А – амортизационные отчисления, руб./ед.;
Пр – прочие затраты (5...10% от суммы предыдущих элементов).
Затраты на оплату труда находим по формуле:
Сзп = z · Тe · Ксоц , (3.48)
где : z – часовая тарифная ставка рабочих, руб./ед.;
Ксоц – коэффициент, учитывающий единый социальный налог, Ксоц = 1,26.
Сзп0 = 30,2 · 2,56 · 1,26 = 97,4 руб./ед.
Сзп1 = 30,2 · 1,78 · 1,26 = 67,7 руб./ед.
Затраты на ремонт и техническое обслуживание устройства для слива масла вычисляются по формуле:
Срто = (СБ · Нрто) / ( 100 · WЧ · Тгод) , (3.49)
где Нрто – норма затрат на ремонт и техническое обслуживание, %.
Срто0 = (12173,6 · 8) / (100 · 0,39 · 386) = 6,47 руб./ед.
Срто1 = (9527,8 · 12) / (100 · 0,56 · 386) = 5,29 руб./ед.
Амортизационные отчисления находим по формуле:
А = (СБ · а) / (100 · WЧ · Тгод) , (3.50)
где а – норма амортизации, %;
А0 = (12173,6 · 14,2) / (100 · 0,39 · 386) = 11,48 руб./ед.
А1 = (9527,8 · 14,2) / (100 · 0,56 · 386) = 6,26 руб./ед.
Подставим все вычисленные данные в формулу (3.47) и получим:
Для базового варианта:
S0 = (97,4 + 6,47 + 11,48) · 1,05 = 121,1 руб./ед.
Для нового варианта:
S1 = (67,7 + 5,29 + 6,26) · 1,05 = 83,2 руб./ед.
Уровень приведенных затрат на работу конструкции определяется по формуле:
Спр = S + Ен · Fe , (3.51)
где Ен – нормативный коэффициент эффективности капитальных вложений, Ен = 0,25.
Спр0 = 121,1 + (0,25 · 80,8) = 141,3 руб./ед.
Спр1 = 83,2 + (0,25 · 44,1) = 94,2 руб./ед.
Годовая экономия в рублях:
Эгод = (S0 – S1) · WЧ · Тгод, (3.52)
Эгод = (121,1 – 83,2) · 0,39 · 386 = 5705 руб.
Рассчитаем годовой экономический эффект по формуле:
Егод = Эгод – Ен · СБ1 , (3.53)
Егод = 5705 – 0,25 ∙ 9527,8 = 3323 руб.
Срок окупаемости дополнительных капитальных вложений:
Ток = СБ1 / Эгод , (3.54)
Ток = 9527,8/ 5705 = 1,67 года.
Вычислим коэффициент эффективности дополнительных капитальных вложений:
Еэф = 1 / Ток , (3.55)
Еэф = 1 / 1,67 = 0,60.
Все вышеприведенные числовые данные сведены в таблицу 3.2.
Таблица 3.2 - Технико-экономические показатели эффективности устройства
| Наименование показателя | Базовый вариант | Проектируемый вариант | Проектируемый к исходному, % |
| 1 Часовая производительность, авто/ч | 0,39 | 0,56 | 143,6 |
| 2 Фондоемкость процесса, руб./авто | 80,8 | 44,1 | 54,6 |
|
3 Трудоёмкость процесса, чел.-ч /авто |
2,56 | 1,78 | 69,5 |
|
4 Уровень эксплуатационных затрат, руб./авто |
121,1 | 83,2 | 68,7 |
|
5 Уровень приведённых затрат, руб./авто |
141,3 | 94,2 | 66,7 |
| 6 Годовая экономия, руб. | - | 5705 | - |
| 7 Годовой экономический эффект, руб. | - | 3323 | - |
| 8 Срок окупаемости, лет | - | 1,67 | - |
|
9 Коэффициент эффективности капитальных вложений |
- | 0,60 | - |
В результате проведенной оценки видно, что часовая производительность проектируемого варианта на 43,6% выше, чем у базового варианта. Годовая экономия составит 3323 руб. и конструкция окупится за 1,67 года.
4. БЕЗОПАСНОСТЬ ЖИЗНЕДЕЯТЕЛЬНОСТИ НА ПРОИЗВОДСТВЕ
4.1 Организация работы по созданию здоровых и безопасных условий труда
Общее руководство и ответственность за организацию и проведение работ по охране труда и пожарной безопасности возложена на руководителя предприятия. В целях организации технического контроля и безопасной эксплуатации машин и технологического оборудования, директором предприятия в начале каждого года издается приказ о назначении лиц, ответственных за состояние охраны труда в каждом подразделении, на каждом производственном участке. В приказе утверждается комиссия по приемке технических минимумов рабочих, а также эта комиссия проверяет правильность оформления нормативных документов.
Для безопасной работы на предприятии ООО "ИГАТП" проводятся все виды инструктажей, в соответствии с действующим законодательством.
Один раз в пять лет все рабочие места аттестуются по условиям труда. То есть определяется травмобезопасность рабочих мест и наличие вредных факторов, их количество. Для этого проводят инструментальные замеры и сравнивают их с необходимыми требованиями. При несоответствии требованиям безопасности условия труда доводят до норм.
Хорошо организована пропаганда безопасных приемов труда: на рабочих местах имеются плакаты с указанием правильных приемов труда, предупреждающие надписи. Кабинет по технике безопасности оборудован необходимыми машинами, позволяющими водителям периодически повторять ПДД, в наличии необходимая литература, пособия по охране труда. При несчастном случае на производстве производится расследование с составлением акта по форме Н-1 в двух экземплярах. Ежегодно составляется отчетность по форме 7-Т и отправляется в отдел охраны труда предприятия.
На предприятии проводится трехступенчатый контроль. Составляется соглашение по охране труда между профсоюзом коллектива и администрацией предприятия. Ежегодно составляется план работ по охране труда с обязательной отчетностью при подведении итогов работы коллектива.
Женщины и молодежь работают в соответствии с требованиями трудового законодательства.
Все работающие обеспечиваются своевременно спецодеждой, спецобувью, спецпитанием, моющими средствами. При поступлении на работу проводятся обязательный медицинский осмотр. Затем не реже одного раза в год проводятся медицинские осмотры. Водители перед выездом в рейс и по возвращении из рейса проходят обязательный медицинский осмотр.
Организацию пожарной безопасности на предприятии осуществляют администрация предприятия, непосредственные руководители на местах. Производственные участки, автомобили, подсобные помещения полностью обеспечены средствами пожаротушения.
Ответственность и своевременность проведения освидетельствования и испытания сосудов, работающих под давлением, грузоподъемных устройств закреплена приказом по предприятию за определенными лицами. Освидетельствование и испытание сосудов, работающих под давлением, грузоподъемных машин проводится качественно и в срок.
Санитарно-бытовые помещения находятся непосредственно в производственных помещениях, имеются умывальники, душевые, туалеты.
4.2 Анализ условий труда и производственного травматизма
Для предотвращения травматизма и заболевания в производственных предприятиях необходимы разносторонние знания по охране труда, умение выявлять и устранять потенциальные опасности и вредности, учитывая влияние меняющихся внешних условий на безопасность труда. Огромное значение в эффективности мероприятий по предупреждению травматизма играет анализ условий труда и производственного травматизма. Рассматривая же условия труда в ООО «ИГАТП» можно отметить, что они на большинстве рабочих мест не соответствует санитарным требованиям.
Подавляющее большинство рабочих мест не оборудованы шумоизолирующими и виброгасящими устройствами. Запыленность и загазованность превышает установленные нормы. Вентиляционные системы в производственных помещениях давно не чистились, а в бытовых помещениях их и вовсе нет, поэтому эффективность их работы не соответствует требованиям.
На многих опасных объектах и зонах отсутствуют или находятся в не пригодном для использования состоянии предупреждающие и сигнальные устройства. Санитарно-бытовые помещения в большинстве своем находятся в неудовлетворительном состоянии. Душевых нет вместо них умывальники с теплой водой.
Обобщение и выводы о состоянии травматизма в хозяйстве можно сделать на основании годовых отчетов и актов, которые дают возможность получить показатели, характеризующие уровень травматизма.
Динамика производственного травматизма приведена в таблице 4.1
Таблица 4.1 – Динамика производственного травматизма
| Наименование показателей | Год | ||
| 2006 г. | 2007 г. | 2008 г. | |
| 1 Среднесписочная численность работников, чел | 221 | 215 | 215 |
| 2 Число пострадавших с утратой трудоспособности на 1 рабочий день и более | 1 | 5 | 2 |
| 3 Число чел.-дней нетрудоспособности у пострадавших | 11 | 110 | 16 |
| 4 Коэффициент частоты, Кч | 4,5 | 23,3 | 9,3 |
| 5 Коэффициент тяжести, Кт | 11 | 22 | 8 |
| 6 Коэффициент потерь, Кп | 49,8 | 511,6 | 74,4 |
| 7 Израсходовано средств, тыс. руб. | 175,8 | 265,3 | 652,5 |
| 8 Израсходовано средств на одного работающего, руб./чел | 795,5 | 1234 | 3035 |
Производственный травматизм – сложное явление современной жизни. Причины его чрезвычайно многообразны, а точная оценка затруднена. Существует несколько показателей, характеризующих состояние травматизма на производстве. Определим эти показатели и сведем в таблицу 4.1.
Анализируя табличные данные можно сделать вывод, что в ООО «ИГАТП» довольно высокие показатели травматизма, особенно в 2007 году, где травматизм имеет массовый характер.
В 2008 г. по отношению к 2007 г. произошли существенные изменения в плане безопасности труда. Коэффициент частоты уменьшился в 2,5 раза, но это говорит лишь о том, что 2007 г. был очень травмоносным, необходимо стремится уменьшить показатель до значения 2006 г., а в лучшем случае свести к нулевому значению. Рассматривая коэффициент тяжести, видим, что в 2008 г. было два случая, но по тяжести они легче, чем единичный случай в 2006 г. и имеет наименьшее значение за анализируемый период. Потеря рабочего времени в 2008 г. лишь на немного больше базового 2006 г. и связано это с более легким травматизмом. Средств на мероприятия по охране труда выделяется достаточно. В 2008 г. на обеспечение рабочих спецодеждой было потрачено на 25% больше, чем запланировано. В целом по предприятию наметилась благоприятная тенденция на снижение травматизма.
Для снижения и предупреждения травматизма в хозяйстве необходимо предусмотреть следующие организационно-технические мероприятия:
- повысить требования к проверке уровня знаний правил и инструкций по охране труда;
- усилить надзор со стороны руководителей работ за их проведением в течение рабочего дня, не допускать к работе лиц в состоянии алкогольного опьянения и отстранять таких лиц от работы в течение рабочего дня с применением мер дисциплинарного и административного наказания;
- улучшить контроль за техническим состоянием инструмента, машин и оборудования, надежности средств индивидуальной защиты;
- привести в порядок в соответствии с санитарными требованиями, содержание территорий и рабочих мест;
- поощрять дисциплинированных рабочих материально;
- улучшить по возможности параметры микроклимата, освещенности, зашумленности, загазованности рабочих зон в соответствии с нормами производственной санитарии;
- привлекать к дисциплинарной ответственности лиц, нарушающих технику безопасности
4.3 Инструкция по охране труда для смазчика при сливе масла из агрегатов автомобиля
Настоящая инструкция регламентирует основные требования безопасности при выполнении смазочно-заправочных работ.
Смазчик должен соблюдать требования инструкции, разработанной на основе данной, и инструкций, разработанных с учетом требований, изложенных в типовых инструкциях по охране труда:
-для слесаря по ремонту автомобилей;
-при передвижении по территории и производственным помещениям автотранспортного предприятия;
-по предупреждению пожаров и предотвращению ожогов.
Заметив нарушение требований безопасности другими работниками, смазчик должен предупредить их о необходимости их соблюдения.
Смазчик должен также выполнять указания представителя совместного комитета (комиссии) по охране труда или уполномоченного (доверенного) лица по охране труда профсоюзного комитета.
Смазчик должен знать и уметь оказывать доврачебную помощь пострадавшему при несчастных случаях.
Смазчик не должен приступать к выполнению разовых работ, не связанных с его прямыми обязанностями по специальности, без получения целевого инструктажа.
1.1 К самостоятельной работе смазчиком допускаются лица, имеющие соответствующую квалификацию, получившие вводный инструктаж и первичный инструктаж на рабочем месте по охране труда.
1.2 Смазчик, не прошедший своевременно повторный инструктаж по охране труда (не реже одного раза в 3 месяца) не должен приступать к работе.
1.3 При поступлении на работу смазчик должен проходить предварительный медосмотр, а в дальнейшем - периодические медосмотры в сроки, установленные Минздравмедпромом России.
1.4 Смазчик обязан соблюдать правила внутреннего трудового распорядка, утвержденные на предприятии.
1.5 Продолжительность рабочего времени смазчика не должна превышать 40 ч в неделю.
Продолжительность ежедневной работы (смены) определяется правилами внутреннего трудового распорядка или графиком сменности, утверждаемыми администрацией по согласованию с профсоюзным комитетом.
1.6 Смазчик должен знать, что наиболее опасными и вредными производственными факторами, действующими на смазчиков при выполнении смазочно-заправочных работ, являются:
смазочно-заправочное оборудование;
автомобиль, его узлы и детали;
смазочные материалы;
электрический ток;
вибрация и шум.
1.6.1 Смазочно-заправочное оборудование - применение неисправного оборудования приводит к травмированию.
1.6.2 Автомобиль - в процессе работы возможно падение кузова самосвала, других узлов и деталей автомобилей.
1.6.3 Смазочные материалы - длительное соприкосновение со смазочными материалами незащищенной кожи рук и тела может привести к кожным заболеваниям.
1.7 Запрещается пользоваться инструментом, приспособлениями и оборудованием, обращению с которыми смазчик не обучен и не проинструктирован.
1.8 Смазчик должен работать в специальной одежде и в случае необходимости использовать другие средства индивидуальной защиты.
1.9 В соответствии с Типовыми отраслевыми нормами бесплатной выдачи рабочим и служащим специальной одежды, специальной обуви и других средств индивидуальной защиты смазчику выдаются:
комбинезон хлопчатобумажный;
ботинки кожаные;
фартук прорезиненный;
рукавицы комбинированные.
1.10 Смазчик должен соблюдать правила пожарной безопасности, уметь пользоваться средствами пожаротушения.
Курить разрешается только в специально отведенных местах.
1.11 Смазчик во время работы должен быть внимательным, не отвлекаться на посторонние дела и разговоры.
1.12 О замеченных нарушениях требований безопасности на своем рабочем месте, а также о неисправностях оборудования, приспособлений, инструмента и средств индивидуальной защиты смазчик должен сообщить своему непосредственному руководителю и не приступать к работе до устранения этих нарушений и неисправностей.
1.13 Смазчик должен соблюдать правила личной гигиены. По окончании работы, перед приемом пищи или курением необходимо мыть руки с мылом.
Для питья пользоваться водой из специальных устройств (сатураторы, питьевые баки, фонтанчики и т.п.).
1.14 За невыполнение требований инструкции, разработанной на основе данной и указанных в п.1.2, смазчик несет ответственность согласно действующему законодательству.
2.1 Перед началом работы смазчик должен:
2.1.1 Подготовить и надеть необходимые для работы средства индивидуальной защиты. Застегнуть манжеты рукавов специальной одежды.
2.1.2 Осмотреть и подготовить рабочее место, убрать все лишние предметы, не загромождая при этом проходы.
2.1.3 Проверить состояние пола на рабочем месте. Если пол скользкий или влажный, потребовать, чтобы его вытерли или посыпали опилками, или сделать это самому.
2.1.4 Проверить наличие и исправность инструмента, приспособлений и оборудования, а также средств пожаротушения.
3.1 Во время работы смазчик должен:
3.1.1 Выполнять смазочно-заправочные работы только на специальных постах, предназначенных для этой цели.
3.1.2 При снятии и установке деталей системы смазки правильно накладывать ключ на гайку, не поджимать гайку рывком.
3.1.3 При проверке уровня масла или жидкости в агрегатах пользоваться только переносным светильником напряжением не выше 42 В и оборудованным защитной сеткой. Пользоваться для этой цели открытым огнем запрещается.
3.1.4 При смене или доливке масел или жидкостей в агрегаты сливные и заливные пробки отворачивать только предназначенными для этой цели ключами.
3.1.5 Отработанные масла, жидкости сливать в специальную тару.
3.1.7 Неисправные пресс-масленки заменить новыми, но той же конфигурации.
3.1.9 Для работы спереди и сзади автомобиля и для перехода через осмотровую канаву пользоваться переходными мостиками, а для спуска в осмотровую канаву и подъема из нее - специально установленными там лестницами.
3.1.10 При необходимости пуска двигателя обратиться к своему непосредственному руководителю. Перед пуском двигателя подсоединить (включить) местный отсос отработавших газов автомобиля (шланговый или бесшланговый).
3.1.11 Пролитое на пол масло или бензин немедленно удалять с помощью опилок, ветоши и т.п.
3.1.13 Следить за тем, чтобы шланги смазочно-заправочного оборудования не переплетались и не мешались под ногами.
4.2 Запрещается:
-применять пресс-масленки неисправные или другой конфигурации;
-проворачивать карданный вал при помощи лома или монтажной лопатки;
-осуществлять пуск двигателя самому, если на это нет письменного разрешения.
4.1 О каждом несчастном случае, очевидцем которого он был, смазчик должен немедленно сообщить работодателю, а пострадавшему оказать первую доврачебную помощь, вызвать врача или помочь доставить пострадавшего в здравпункт или ближайшее медицинское учреждение.
Если несчастный случай произошел с самим смазчиком, он должен по возможности обратиться в здравпункт, сообщить о случившемся работодателю или попросить сделать это кого-либо из окружающих.
5.1 По окончании работы смазчик обязан:
5.1.1 Отключить электрооборудование.
5.1.2 Привести в порядок рабочее место. Инструмент, приспособления и оборудование очистить от смазки и грязи и убрать в отведенное для них место.
5.1.3 Снять средства индивидуальной защиты и убрать их в предназначенное для них место. Своевременно сдавать специальную одежду и другие средства индивидуальной защиты в химчистку (стирку) и ремонт.
5.1.4 Вымыть руки с мылом.
5.1.5 Обо всех недостатках, обнаруженных во время работы, известить своего непосредственного руководителя.
4.4 Пожарная безопасность
На предприятии пожарной безопасности уделяется достаточное внимание. Весь инженерно-технический персонал ежегодно обучается по программе пожарно-технического минимума. С рабочими предприятия ежеквартально проводится инструктаж о мерах пожарной безопасности, в которых отражены все вопросы действующих правил пожарной безопасности.
Все помещения, цеха, участки оборудованы первичными средствами пожаротушения, установлены оборудованные пожарные щиты. Разработан и утвержден всеми инстанциями план эвакуации в случае аварии и пожара. На путях эвакуации установлены световые табло.
Допускается использовать только исправное оборудование, не допускается подтекание масла и горючих жидкостей. По окончании работы тщательно убирать рабочие места, промасленную ветошь убирать только в специальные металлические ящики.
Все электрические приборы использовать только согласно ПУЭ, не допускать перегрузок электрических сетей. Не использовать самодельные электронагревательные приборы. Проводить своевременную ревизию всего электрооборудования.
Допускается хранить машины на открытых площадках группами не более 200 машин в группе с разрывом между группами не менее 20 м. Расставляют машины так, чтобы была возможность эвакуировать их в случае пожара. Площадки для открытого хранения техники располагают на расстоянии 15…20 м от зданий в зависимости от степени их огнестойкости.
Средства пожаротушения размещают в доступных местах.
На территории предприятия предусмотрен противопожарный водоем вместимостью не менее 50 м3.
Потребное число огнетушителей для производственных помещений определим из соотношения: 1 огнетушитель на 100 м2 площади.
Потребное число огнетушителей для зоны ТО-2 определим по формуле:
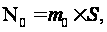 (4.1)
где m0 – нормированное число огнетушителей на 1 м2, (m0 = 0,01);
S – площадь производственного участка, м2.
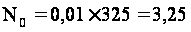
Принимаем 4 огнетушителя марки ОП-8.
Участок ТО относят к категории В и 1 классу по степени пожаро- и взрывоопасности.
Расчетный расход воды на наружное пожаротушение здания принимаем 10 л/с.
Расход воды (м /ч) на наружное и внутреннее пожаротушение рассчитаем по формуле:
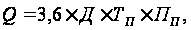 (4.2)
где Д – удельный расход воды на внутренне и наружное пожаротушение, л/с;
ТП – время пожара, (ТП = 3ч);
ПП – число одновременных пожаров, (ПП = 1... 3).
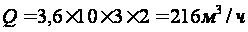
На каждый производственный участок должен устанавливаться металлический ящик с крышкой, в который складывается, используемая в процессе работы, ветошь.
Участок технического обслуживания №2 площадью 325 м2 имеет пожарный щит с четырьмя огнетушителями.
Приказом по предприятию назначаются ответственные за пожарную безопасность.
5. ОХРАНА ОКРУЖАЮЩЕЙ СРЕДЫ
В последнее время в России стало уделяться больше внимания окружающей среде. Это связано с последствиями халатного отношения к природе. В районах с большой концентрацией предприятий наблюдается повышенная токсичность воздуха, уровень радиации превышает допустимые концентрации. В связи с этим увеличился рост заболеваемости, в том числе онкологических. Очень сильно беспокоит людей утилизация и хранение отходов производства и жизнедеятельности.
В ООО «ИГАТП» назначен ответственный за охрану окружающей среды. В его обязанности входит осуществление периодического контроля, совместно с СЭС берутся пробы воздуха, воды, почвы. Вредные участки на предприятии (сварочный участок, кузница) снабжены вентиляцией с фильтрами, отработанные материалы утилизируют. Отработанные масла и прочие технические жидкости отправляют на утилизацию в специализированное предприятие.
На предприятии большой проблемой в плане экологии является мойка, от которой не организован сток грязной воды в отстойники, наиболее эффективным решением данной проблемы была бы организация рециркуляционной системы водоснабжения.
Территория за пределами предприятия достаточно озеленена, на самом предприятии Ко=0,01, на территории не предусмотрено достаточно места для озеленения.
Водонапорные башни ограждены.
В целом можно сделать вывод, что руководство старается заботится об охране природы, при наличии свободных денежных средств не отказывает в их использовании на охрану природы.
6. ТЕХНИКО-ЭКОНОМИЧЕСКАЯ ОЦЕНКА ПРОЕКТА
6.1 Фонд оплаты труда
Расчет ведем до и после внедрения инженерных решений данного проекта.
Расчет оплаты труда по тарифным ставкам производится по формулам:
- до внедрения:
ЗП′тар = Счас ∙ Р′ш ∙ Фш , (6.1)
где Счас - часовая тарифная ставка, руб.
ЗП′тар = 46 ∙ 32 ∙ 1659 = 2442048 руб.
- после внедрения:
ЗПтар = Счас ∙ Рш ∙ Фш, (6.2)
ЗПтар = 46 ∙ 20 ∙ 1659 = 1526280 руб.
Сумма премии определяется в процентах к фонду заработной платы:
- до внедрения:
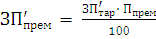 ,
(6.3)
ЗП′прем = 2442048 ∙ 0,2 = 488409,6 руб.
- после внедрения:
ЗПпрем
=
 ,
(6.4)
ЗПпрем = 1526280 ∙ 0,2 = 305256 руб.
Надбавка за профессиональное мастерство определяется по формуле:
Нмас
=
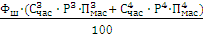 ,
(6.5)
где:
 - часовая тарифная
ставка рабочего
3-го разряда,
руб.;
 - часовая
тарифная ставка
рабочего 4-го
разряда, руб.;
 - количество
рабочих 3-го
разряда;
 - количество
рабочих 4-го
разряда;
 - процент
надбавки за
профессиональное
мастерство
для 3-го разряда;
=12%;
 - процент
надбавки за
профессиональное
мастерство
для 4-го разряда;