Автоматизированное проектирование деталей крыла
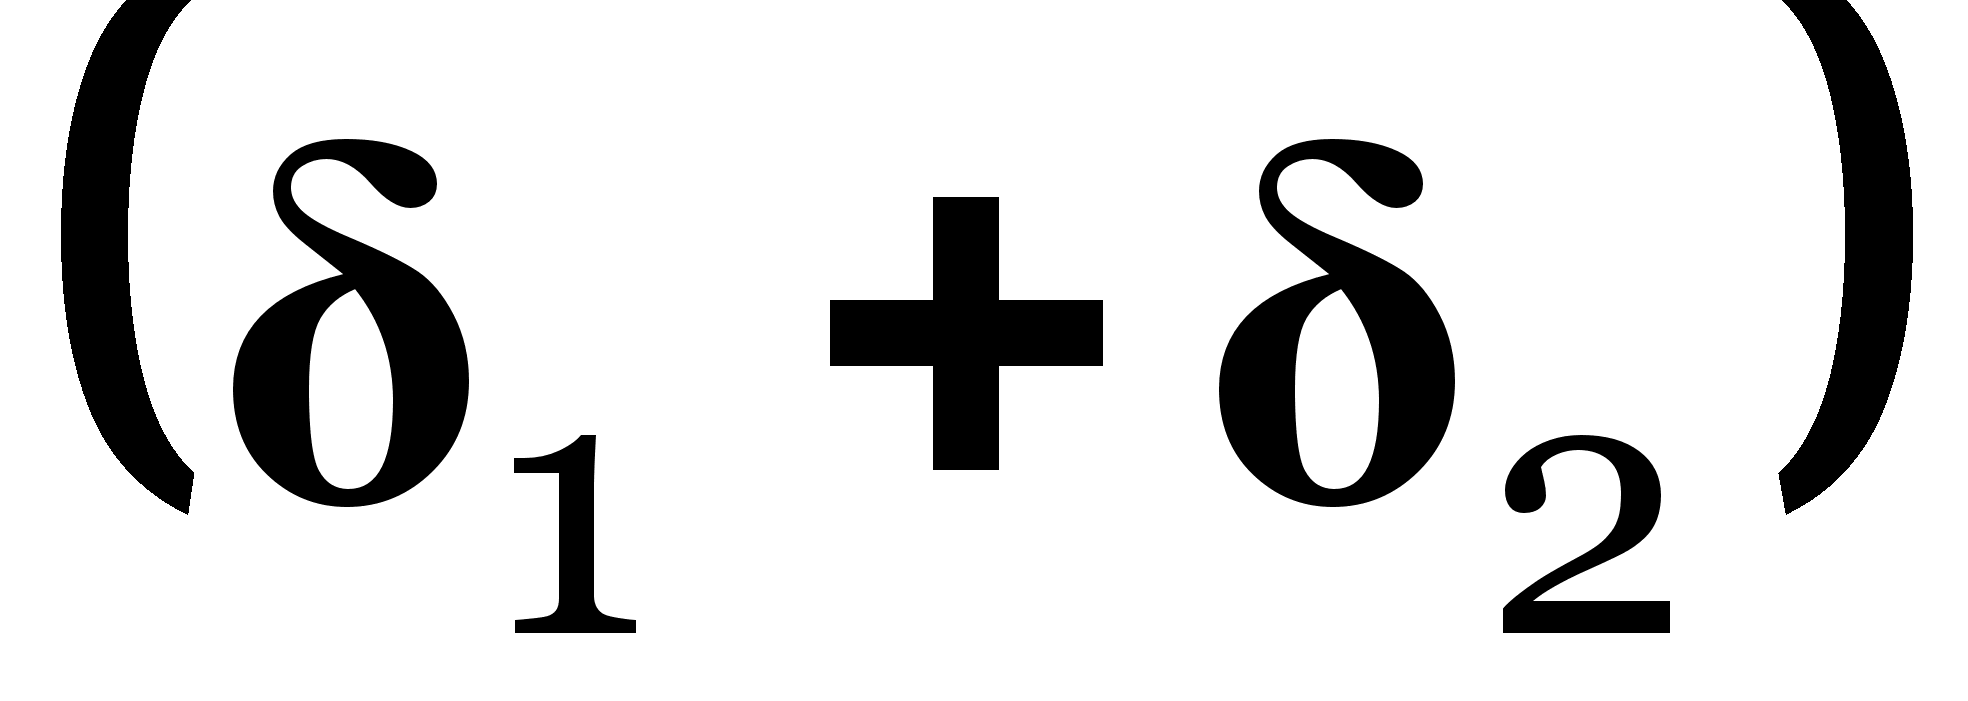 .
Полученное тело1 обрезаем поверхностью полученной в пункте 3.1. командой Trim body, тем самым, заканчиваем моделирование второго слоя.
 Третий
слой обшивки
представляет
собой 11 полос
материала,
расположенных
вдоль нервюр.
Строим линии, образующие обрезы полос слоя командой Offset on face от кривых пересечения плоскостей нервюр и теоретической поверхности.
Строим к теории крыла через каждую из полученных линий нормальные поверхности к теоретической поверхности крыла.
Вновь используя команду Thicken sheet, строим 11 тел с заданием первой и второй эквидистант, равными
и
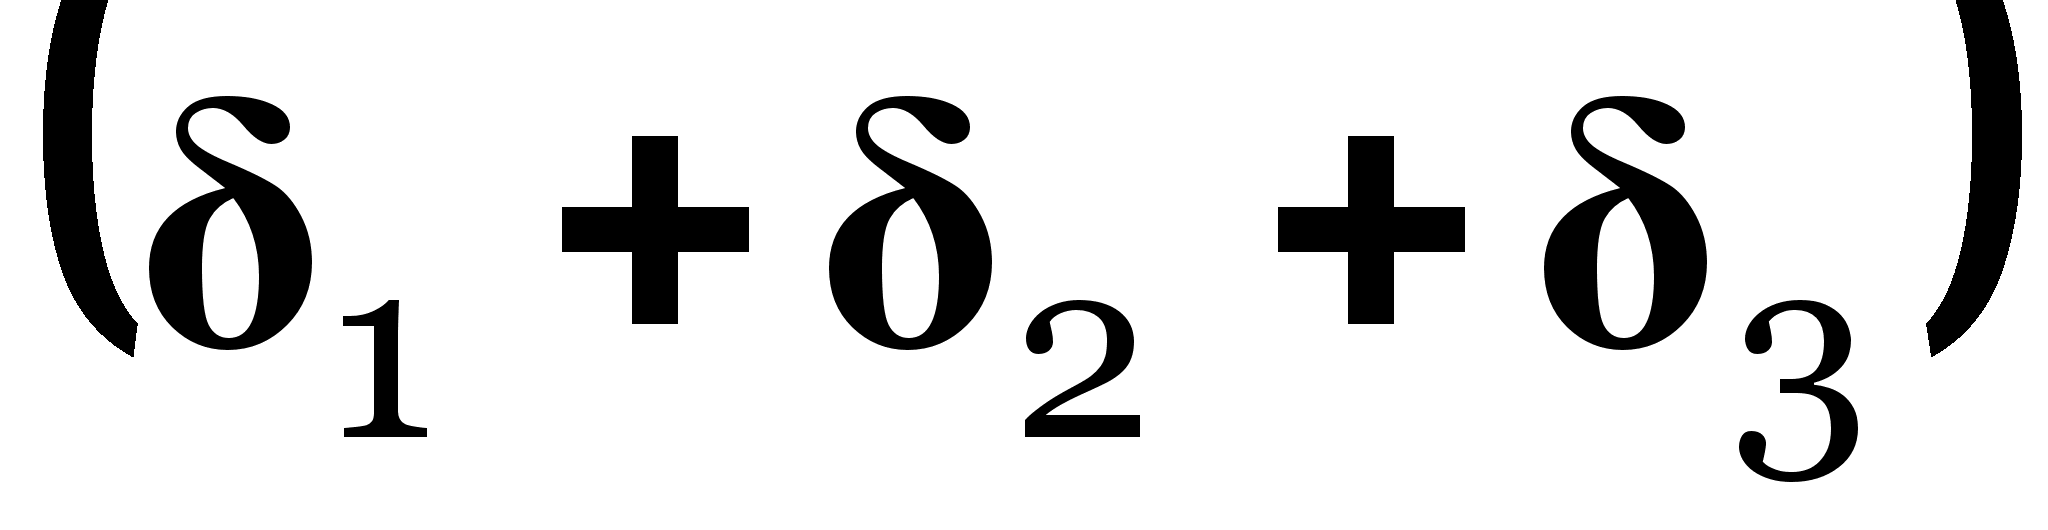 ,
соответственно.
Обрезаем полученные тела поверхностями (команда Trim body), полученными в пункте 4.2. так, чтобы получить 11 полос вдоль каждой нервюры.
Моделирование четвертого слоя обшивки.
Выделяем внутренние поверхности ранее смоделированных слоев (2 и 3) командой Extract Geometry модуля Form Feature.
Объединяем полученные поверхности командой Sew. Таким образом, получаем базовую поверхность для моделирования слоя 4.
Строим нормальную к теоретической поверхности поверхность через кривую, образованную командой Offset on face от кривой пересечения теории и плоскости лонжерона №1.
Вновь используя команду Thicken sheet с заданием первой и второй эквидистант, равными 0 и
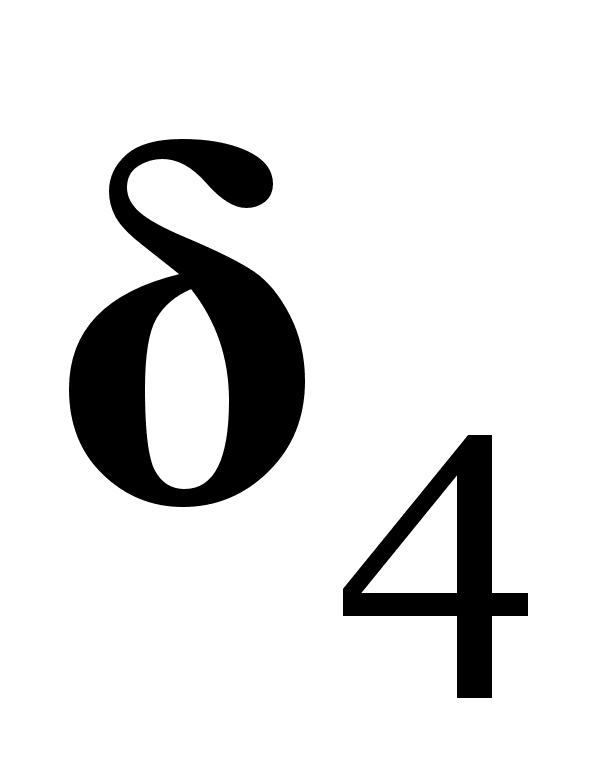 ,
соответственно,
моделируем
тело четвертого
слоя.
Полученное тело обрезаем поверхностью (команда Trim body) из пункта 5.2. и одной из поверхностей созданных в процессе создания модели третьего слоя согласно чертежу.
Моделирование пятого слоя обшивки. Пятый слой является усиливающим слоем, как и третий, и представляет собой полосы ткани вдоль нервюр №2, 2а, 3, 3а, 4 и 6.
Используя команду Extract Geometry, выделяем внутренние поверхности слоев 1, 2, 3 и 4 и объединяем (сшиваем) эти поверхности, тем самым получаем базовую поверхность пятого слоя.
От полученной поверхности командой Thicken Sheet строим 6 тел.
Обрезав эти тела поверхностями из пункта 4.2. (команда Trim body), получим полосы материала вдоль нервюр №2, 2а, 3, 3а, 4 и 6.
Моделирование шестого слоя обшивки.
Вновь командой Extract Geometry выделяем внутренние поверхности ранее созданных слоев (2 – 5) и сшиваем их командой Sew.
От полученной поверхности строим тело шестого слоя (команда Thicken sheet).
Созданное тело обрезаем поверхностью, полученной в пункте 3.1.
Моделирование седьмого слоя обшивки.
 Командой
Extract
Geometry
выделяем внутренние
поверхности
слоев 1, 2, 3, 5 и 6 и
командой Sew
сшиваем их.
Строим тело седьмого слоя от поверхности, созданной в предыдущем пункте, используя команду Thicken Sheet.
Седьмой слой – последний слой обшивки. Остальные слои обшивки являются, как уже было отмечено, усиливающими. Внутренняя поверхность седьмого слоя является базовой поверхностью для моделирования остальных слоев. Методику моделирования оставшихся слоев можно коротко описать следующей последовательностью действий.
Кривыми на теоретической поверхности размечаем контур обрезов слоев при помощи команд Intersection curve, Section и Offset on face.
Через полученные линии строим нормальные поверхности к теории.
От базовой поверхности командой Thicken sheet строим восьмой слой с заданием первой эквидистанты, равной 0, и второй -
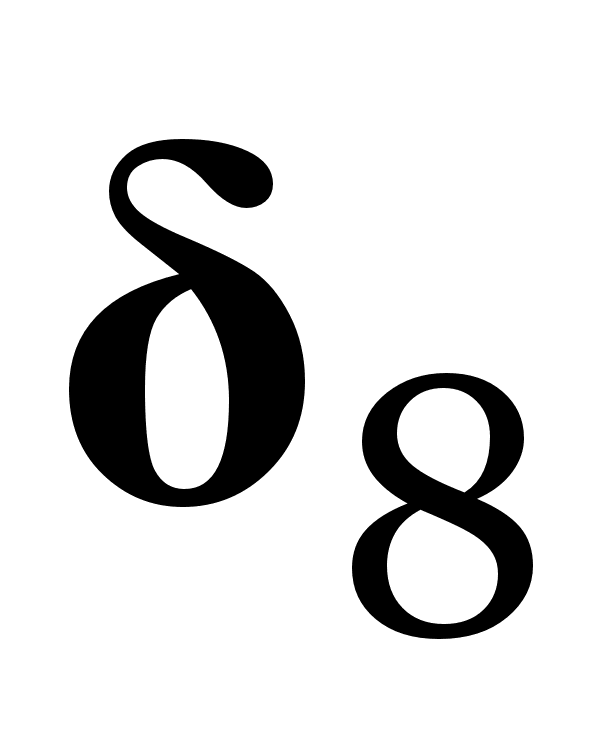 .
А при помощи
команды Trim
body
обрезаем тело
восьмого слоя
поверхностями,
образованными
на предыдущем
шаге.
Девятый слой так же строиться командой Thicken sheet с заданием первой эквидистанты, равной
,
и второй -
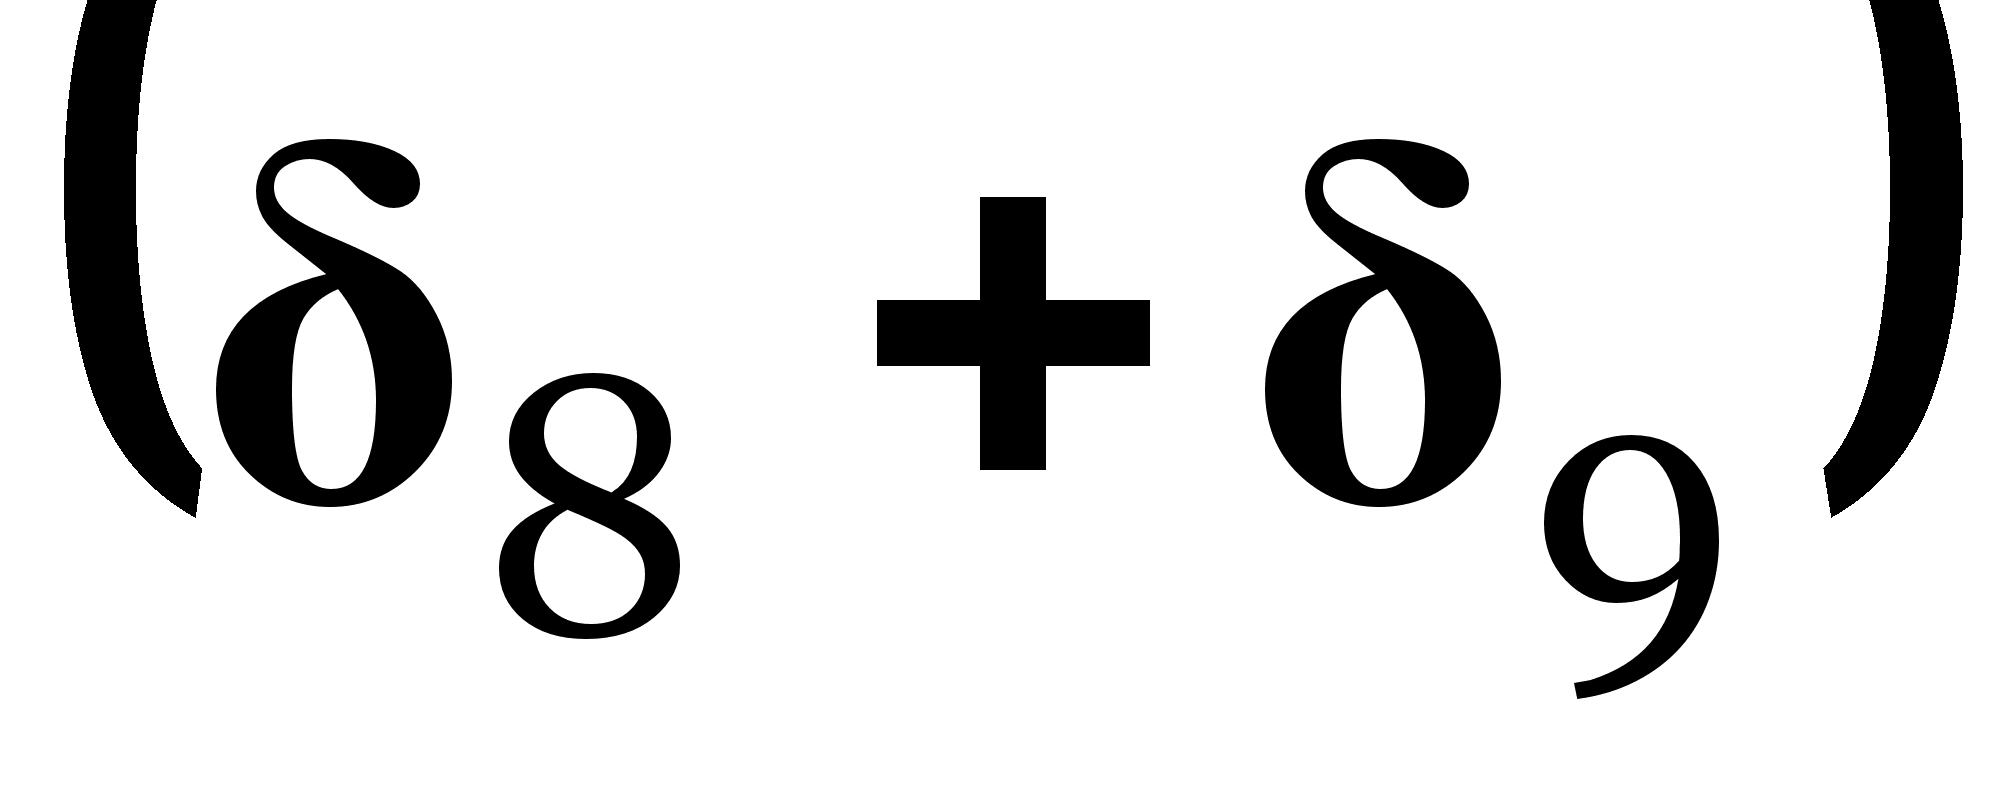 .
И обрезку девятого
слоя осуществляем
по поверхностям
из пункта 2.
…
14. Девятнадцатый
последний слой
образуется
заданием эквидистант,
равными
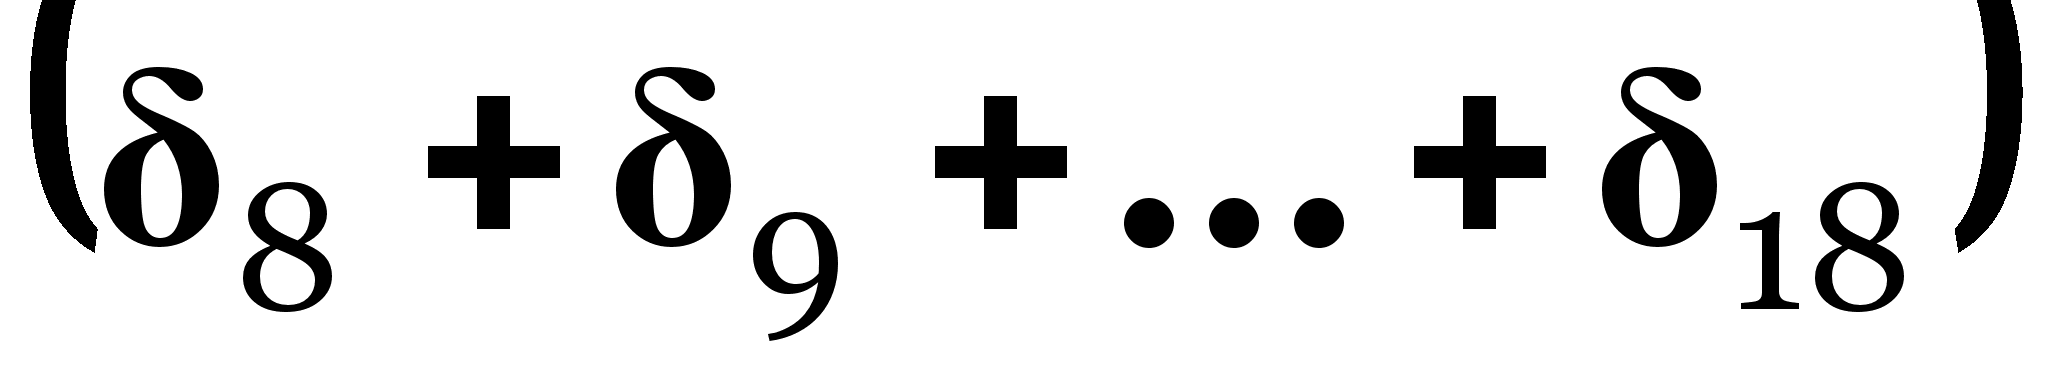 и
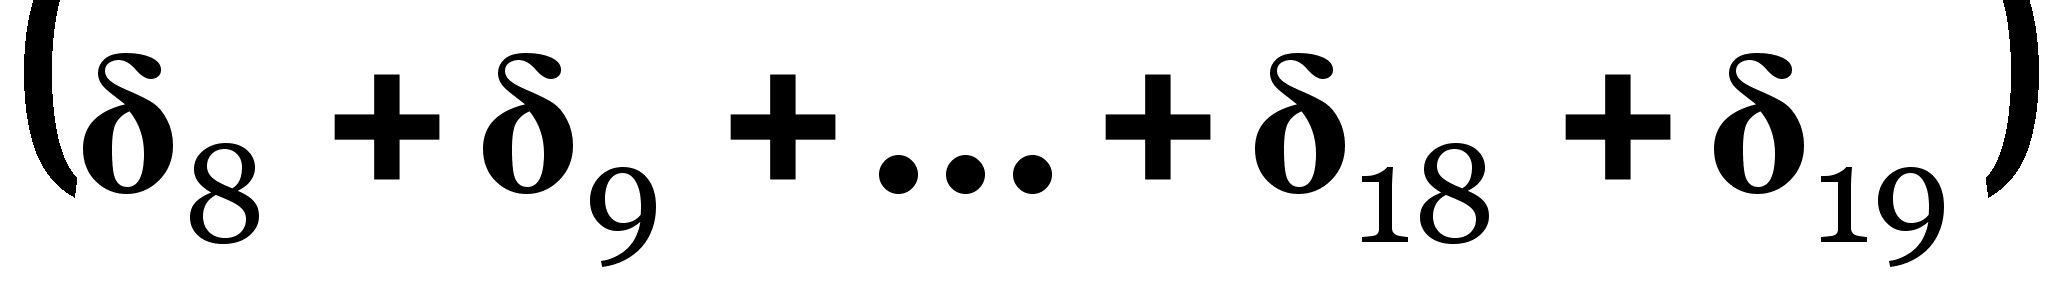 ,
и его обрезка
осуществляется
теми же поверхностями
из пункта 2.
 Создание
математической
модели какой-либо
детали способствует
отличной
проверке ее
чертежа за счет
того, что при
создании модели
проверяется
вся информация,
отраженная
на чертеже и
в спецификации.
Например, без
какого-либо
размера не
возможно создать
модель и, тем
более, изготовить
деталь.
5.3Трехмерная увязка конструкции
Обычно моделирование деталей имеющих разные номера выполняется в разных файлах с именами, соответствующими номеру детали, и впоследствии модели деталей собираются в единую конструкцию узла (агрегата) в файле сборки. Такую возможность – возможность создания сборочных проектов предоставляет система «Unigraphics».
Сборочный проект электронный аналог сборочного чертежа в трехмерном виртуальном измерении. Для удобства, сборки именуются номером сборочного чертежа и иерархия сборочных единиц и деталей, входящих в чертеж повторяется в сборочном проекте.
На этапе проектирования деталей конструктор может выяснить неточности чертежей, такие как отсутствие каких-либо размеров, неточность графики, несоответствие зазоров в случае, где явно просматривается размерная цепь. Но основная проверка конструкции проводиться именно в сборочных проектах или просто сборках, т.к. именно здесь легко проверить зазоры, «перехлесты» тел деталей (когда одно тело врезается в другое, например) и т.п., к тому же система предоставляет определенный набор функций для этого. Следует добавить, что система позволяет редактировать модели деталей непосредственно в сборке и, более того, можно создавать новые модели сразу в сборке.
 В
случае с верхней
панелью удобно
создать ее
сборочный
проект по окончании
моделирования
всех слоев
наружной и
внутренней
обшивки. А
моделирование
сотового заполнителя
и окантовок
осуществлять
уже в сборочном
проекте, создав
в нем новую
часть1.
Такой подход
объясняется
тем, что рельефные
внутренние
поверхности
наружной и
внутренней
обшивки необходимы,
как основа для
создания модели
сотового заполнителя
панели.
6 Изготовление
шаблонов и
оснастки
Высоки требования к выполнению внешних контуров современных самолетов и к обеспечению взаимозаменяемости его агрегатов, узлов и деталей приводят к необходимости создания большого количества объемной оснастки, применяемой заготовительными цехами и цехами сборочной оснастки: пространственные макеты агрегатов, макеты сечений, обтяжные пуансоны, болванки, формблоки, оправки, контрольные приспособления и др.
Взаимосвязь шаблонов и объемной оснастки и их применение при изготовлении заготовительной и сборочной оснастки лучше всего проследить по схеме увязки плазово-шаблонной, заготовительной и сборочной оснастки приведенной на рис.6.1.

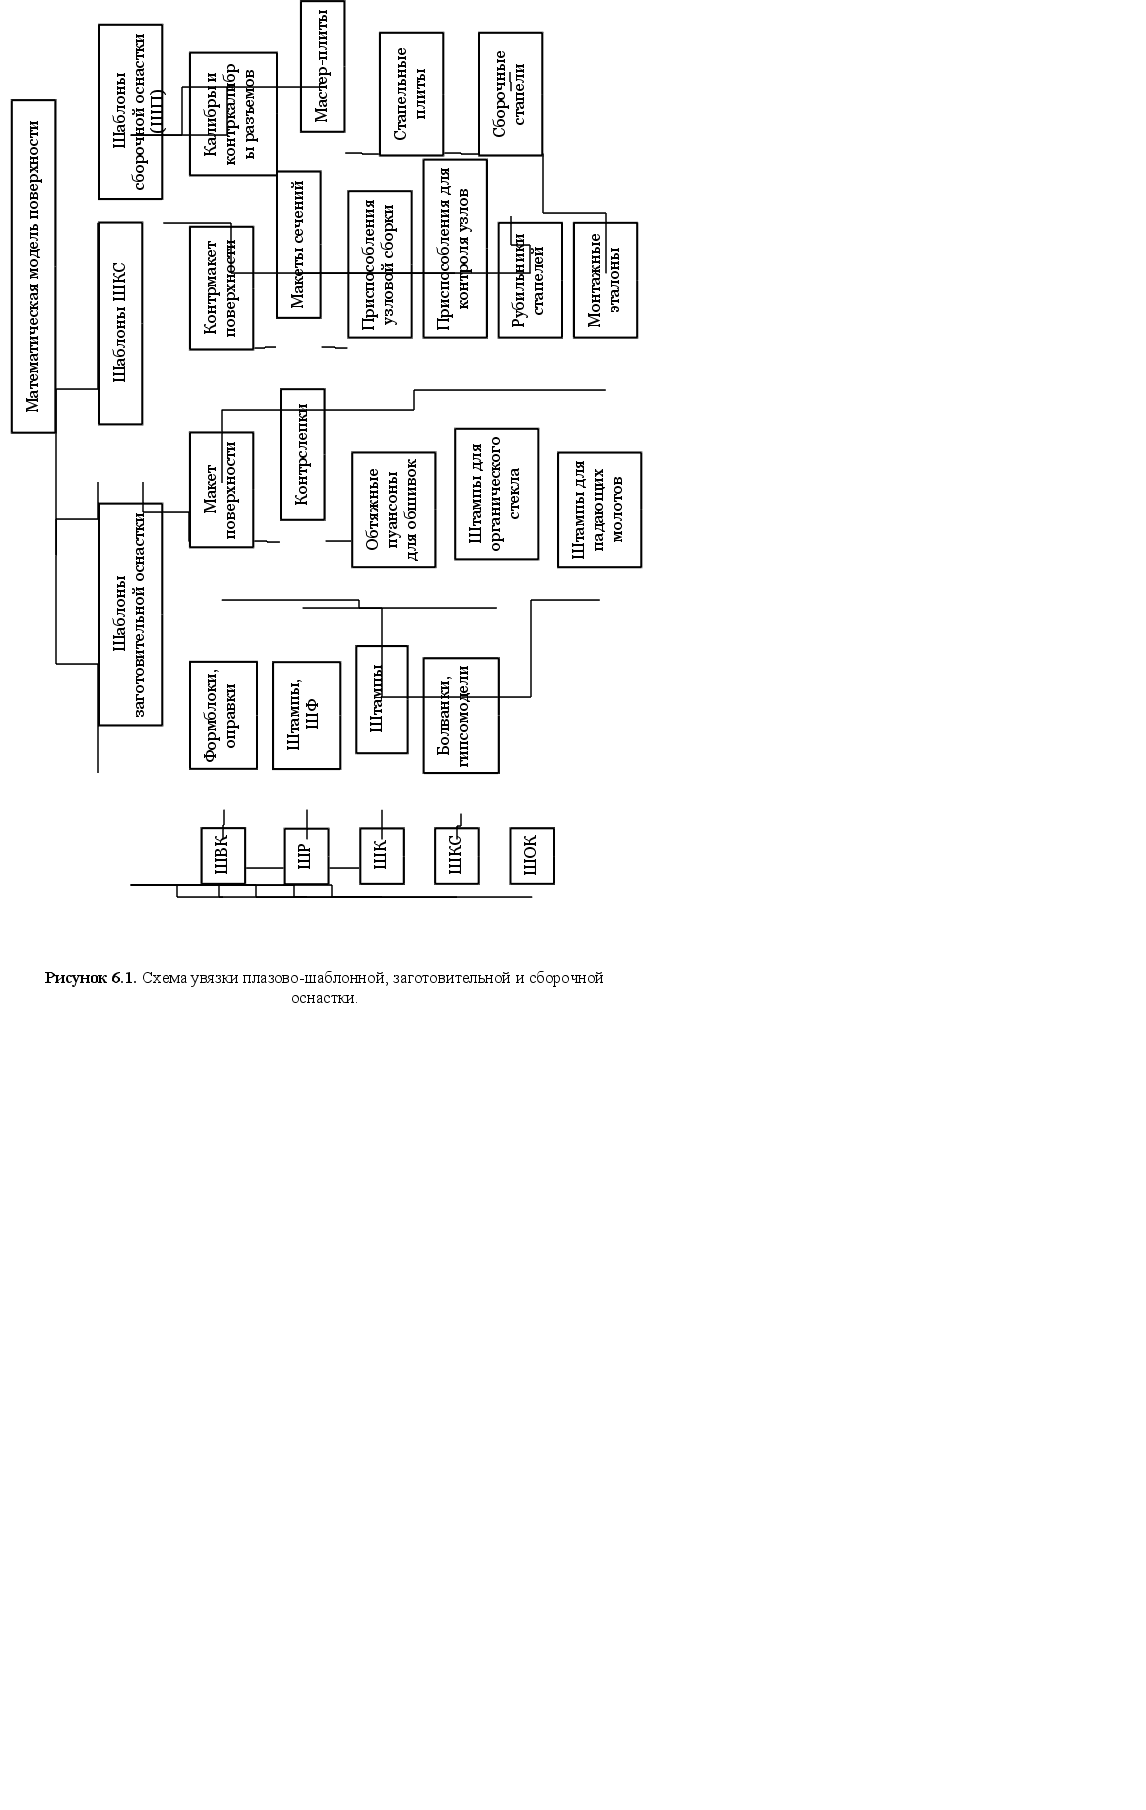
6.1 Изготовление
шаблонов
Шаблоны представляют собой копии контуров и разверток самолетных деталей. Они обычно выполняются из тонкой листовой стали и служат для изготовления и контроля технологической оснастки и деталей самолета. Шаблонами называются жесткие носители формы и размеров, обеспечивающие взаимозаменяемость деталей, узлов и агрегатов самолета при их изготовлении.
Плазово-шаблонный метод производства вносит свои особенности в технический контроль деталей и узлов самолета. Здесь в отличие от общего машиностроения точность деталей и узлов оценивается путем их сопоставления с соответствующей плазово-шаблонной оснасткой.
Основными характеристиками шаблона являются: контур, координатные и конструктивные оси, установочные линии, отверстия и нанесенная на шаблон техническая информация.
В зависимости от назначения шаблоны подразделяют на три основные группы:
Основные шаблоны применяются для изготовления, технологической увязки и контроля производственных шаблонов. Эти шаблоны являются первоисточниками контуров и технической информации и в производственные цехи завода не выдаются.
Производственные шаблоны применяются для изготовления и контроля заготовительно-штамповочной и стапельно-сборочной оснастки, а также деталей самолета. Эти шаблоны хранятся в производственных цехах завода.
Эталонные (контрольные) шаблоны применяются в исключительных случаях, например, при изготовлении шаблона обрезки контура и кондуктора для сверления отверстий сложной конфигурации, а также при изготовлении на смежных заводах самолетных горячештампованных, литых и механообрабатываемых деталей. В этом случае эталонный комплект шаблонов пересылают заводу-изготовителю деталей.

6.1.1Номенклатура шаблонов
Номенклатура основных и производственных шаблонов не является неизменной и в зависимости от технических условий на изготовление изделия и оснащенности предприятия оборудованием может изменяться.
Установившейся номенклатуры для эталонных шаблонов не существует, и в зависимости от требований ими могут быть любые шаблоны.
Типовая номенклатура шаблонов, состоящая из двух наименований основных и десяти производственных, приведена в таблице 6.1.
Независимо от программы выпуска самолетов на данном заводе все шаблоны изготавливают только в одном экземпляре в так называемом рабочем комплекте. Это позволяет избежать ошибок при изменении конструкции деталей самолета и при внесении соответствующих изменений в выпущенные ранее шаблоны.
 Таблица
6.1.
Номенклатура применяемых шаблонов
| Группа | Наименование | Условное обозначение | Назначение |
| Основные шаблоны | Шаблон контрольно-контурный | ШКК | Изготовление, технологическая увязка и контроль узлового комплекта шаблонов, а также шаблонов приспособлений |
| Отпечаток контрольный | ОК | Изготовление, технологическая увязка и контроль узлового и детального комплекта шаблонов, а также изготовление отдельных шаблонов | |
| Производственные шаблоны | Шаблон контура | ШК | Изготовление, увязка и контроль детального комплекта шаблонов, а также заготовительно-штамповочной оснастки |
| Шаблон внутреннего контура | ШВК | Изготовление и контроль формблоков, оправок и деталей | |
| Шаблон развертки детали | ШР | Разметка и контроль разверток деталей, вырубных штампов и шаблонов фрезерования | |
| Шаблон заготовки | ШЗ | Разметка заготовок деталей сложной пространственной формы | |
| Шаблон фрезерования | ШФ | Изготовление разверток деталей на фрезерных станках | |
| Шаблон контура сечения | ШКС | Изготовление и контроль формблоков, оправок, болванок, обтяжных пуансонов и самолетных деталей сложной формы | |
| Шаблон гибки | ШГ | Изготовление и контроль профильных и трубчатых деталей, имеющих кривизну в одной плоскости, оправок и приспособлений | |
| Шаблон обрезки и кондуктор для сверления отверстий | ШОК | Разметка деталей под обрезку по контуру и длине, сверление в них отверстий | |
| Шаблон приспособления | ШП | Изготовление элементов сборочных приспособлений и их монтаж | |
| Шаблон разный | РШ | Выполнение единичных работ, связанных с проверкой установки деталей на самолет, и т.д. |
6.1.2Комплектность шаблонов
Для обеспечения геометрической и технологической увязки всех деталей, входящих в узел, шаблоны изготовляют комплектами.
Увязка шаблонов необходима для достижения взаимозаменяемости деталей, узлов и агрегатов и обеспечивается при изготовлении шаблонов в пределах установленных допусков.
При изготовлении и контроле комплекта шаблонов увязку производят по контурам, координатным и конструктивным осям, установочным линиям, отверстиям, сериям выпуска шаблонов.
Комплекты шаблонов подразделяют следующим образом:
детальный комплект шаблонов;
узловой комплект шаблонов;
комплект шаблонов приспособлений ШП (на стапель);
комплект шаблонов контура сечений ШКС (на макет поверхности или болванку).
Детальный комплект шаблонов – группа шаблонов, необходимых для изготовления какой-либо детали. Эти шаблоны связаны между собой геометрией детали и технологическим процессом ее изготовления.
Номенклатура шаблонов, входящих в детальный комплект, зависит от конфигурации детали и приведена в таблице 6.2.
Таблица 6.2.
Детальные комплекты шаблонов
| Форма детали | Шаблоны, входящие в комплект |
| Плоская деталь | ШК, ШР, ШВК, ШФ, ШР (частичный) |
| Профильная деталь | ШК, ШОК, ШГ |
| Объемная деталь | ШОК, ШЗ, комплект ШКС |
 В
узловой
комплект шаблонов
входят
шаблоны, необходимые
для выполнения
всех деталей,
входящих в
данный узел.
Узловой комплект
объединяет
несколько
детальных
комплектов
шаблонов.
Комплекты шаблонов ШКС и ШП состоят из группы шаблонов ШКС, необходимых для изготовления (контроля), например, выклеечной формы под выклейку обшивки. Или группы шаблонов ШП, необходимых для изготовления сборочных приспособлений, например, для сборки нервюр крыла.
В настоящее время комплекты ШКС и ШП изготавливают на фрезерных станках с ЧПУ по программам, подготовленным CAD/CAM-системах по моделям деталей.
6.1.3Технологический процесс изготовления шаблонов
Технологический процесс изготовления шаблонов включает в себя следующие основные операции:
Раскрой заготовки;
Разметка контура и осей;
Вырезание по контуру;
Опиливание по контуру;
Разметка отверстий;
Сверление отверстий;
Нанесение информации и маркировки;
Контроль шаблона;
Окраска.
В настоящее время первые три операции, а также операции разметки и сверления отверстий (за исключением базовых – они сверлятся до обработки шаблона, т.к. они необходимы для фиксации заготовки на столе станка) осуществляются на фрезерных станках с ЧПУ.
 В
шаблонах сверлят
комплекс
технологических
отверстий,
необходимых
для изготовления
заготовительной
и сборочной
оснастки, деталей
самолетов, а
также для сборки
их в узлы и агрегаты.
Номенклатура, обозначения и назначение технологических отверстий, выполняемых в шаблонах, приведены в таблице 6.3.
Таблица 6.3
Отверстия на шаблонах
| Наименование отверстий | Обозначение | Назначение |
| Базовые | БО | Установка заготовок на стол станка; сборка шаблонов в «корзинку». |
| Сборочные | СО | Создание возможности правильной сборки всех входящих в узел деталей без применения сборочных приспособлений. |
| Направляющие | НО | Сверление отверстий под заклепки, анкерные гайки или болты во всех сопрягаемых деталях узла. |
| Инструментальные | ИО | Установка ловителей в инструментальных штампах; сверление отверстий в развертках деталей, необходимых для их установки на штампы. |
Как уже было отмечено, изготовление шаблонов происходит на фрезерных станках с ЧПУ, причем управляющие программы подготавливаются в системе «Cimatron it». Базовый набор управляющих программ включает программу обработки, программу разметки и программу сверления отверстий.
Создание шаблона происходит по следующей последовательности действий:
Подготовка информации на выпуск шаблона.
Построение сечения или развертки модели шаблонируемой детали – определение контура обработки – средствами графической системы («Cimatron it»).
Разметка осей и отверстий («Cimatron it»).
Изготовление и контроль паспорта на шаблон.
 Создание
управляющей
программы
обработки
(«Cimatron
it»).
Создание управляющей программы разметки («Cimatron it»).
Создание управляющей программы сверления отверстий («Cimatron it»).
Форматирование управляющих программы в файлы траектории движения инструмента в системе «Астра».
Изготовление шаблона
Обрезка заготовки и сверление базовых отверстий.
Установка на станок и отработка управляющих программ.
Выполнение управляющих программ.
Зачистка контуров шаблона от заусенцев и т.п.
Нанесение текстовой информации и маркировка.
Контроль шаблона.
Подготовка управляющей программы в системе «Cimatron it» выполняется по следующей последовательности:
Вход в модуль подготовки управляющих программ («NC» 1).
Командой MACSYS создается система координат модели соответствующая системе координат станка.
Командой TOOLS создается инструмент – фреза. Здесь присваивается имя инструменту и указываются его геометрические параметры.
Вход в подмодуль TP.MNGR – менеджер создания траекторий.
Во вкладке >CREATE панели инструментов менеджера указывается тип обработки. В случае изготовления плоских контуров – шаблонов указывается 2,5-координатная обработка (MILL 2.5 AXIS). На данном этапе создается основа программ обработки.
 Вновь
во вкладке
>CREATE
указывается
тип траектории:
для обработки
или разметки
контура указывается
тип PROFILE,
а для сверления
отверстий –
DRILL.
Указывается контур кривых либо точки – центра отверстий. Здесь необходимо указать при подготовке программы для разметки, что инструмент находиться над плоскостью контура (TOOL ON).
Во вкладке SERVISES указывается, что плоскость безопасности станка находиться на 160мм над плоскостью обработки. Здесь же во вкладке GO TO POINT указывается, что после обработки инструмент должен вернуться в исходную точку (GO HOME).
Подтверждение правильности ввода всех данных и запись файла управляющей программы.
Пример управляющей программы для обработки шаблона КШКС, используемого для изготовления и контроля болванки под выклейку лобика изображенного на ДП 1301.02.07.10.30.00 СБ, изображен на плакате ДП 1301.02.07.00.30.01.
6.2Производство оснастки
6.2.1Особенности технологии производства оснастки
Макеты поверхностей самолетов средних и тяжелых типов применяют чаще всего только для изготовления по ним (путем снятия слепков) пуансонов для обтяжных прессов, используемых при формообразовании обшивок.
 Для
самолетов
легкого типа
макеты поверхностей
используют,
помимо изготовления
обтяжных пуансонов,
для обработки
контуров рубильников
у стапелей,
путем снятия
с макета поверхности
слепков по
сечениям, а
также для
изготовления
контрмакетов,
применяемых
при выполнении
монтажных
эталонов к
сборочной
оснастке.
Макет поверхности воспроизводит теоретическую поверхность агрегата самолета. На поверхности каждого макета размечают основные элементы конструкции агрегата (конструктивные оси, стыки листов обшивки, люки, окантовки и т.п.).
Макеты поверхностей выполняют только на те агрегаты самолета, контуры которых имеют двойную кривизну.
В зависимости от назначения макеты поверхностей бывают трех видов: макеты поверхностей агрегатов и отсеков, узлов и панелей и патрубков.
Изготовление макетов поверхностей агрегатов и отсеков, а также узлов и панелей выполняют в следующем порядке:
Изготавливают каркас;
Обрабатывают рабочую поверхность;
Окрашивают рабочую поверхность макета и размечают на ней конструкцию агрегата или узла;
Контролируют качество изготовления и разметки.
В настоящее время макеты поверхностей используют редко и применяют их, в основном, в качестве эталонов для изготовления и контроля сборочных стапелей.
Макеты сечений применяют для получения способом слепков рабочих контуров рубильников стапелей. Конструктивно макеты сечений состоят из двух шаблонов и вкладыша, расположенного между ними. Вкладыши выполняют чаще всего литыми в виде ажурной плоской рамы толщиной 40-50мм. Если узел самолета (шпангоут или нервюра) имеют значительные размеры, то для макетов сечений этих узлов вкладыш выполняют из нескольких частей.
 Вкладыш
по толщине
обрабатывают
на заданный
размер, а по
габаритам
отступают от
рабочего контура
шаблона приблизительно
на 15-20мм.
Во вкладыш при помощи плаз-кондуктора, используя цемент МЦ, устанавливают три-четыре втулки, образующие базовые отверстия с шагом кратным 50мм.
С обеих сторон вкладыша устанавливают два шаблона. Один из них располагают в плоскости теоретического сечения нервюры, а другой – на расстоянии 40-50мм от этой плоскости.
В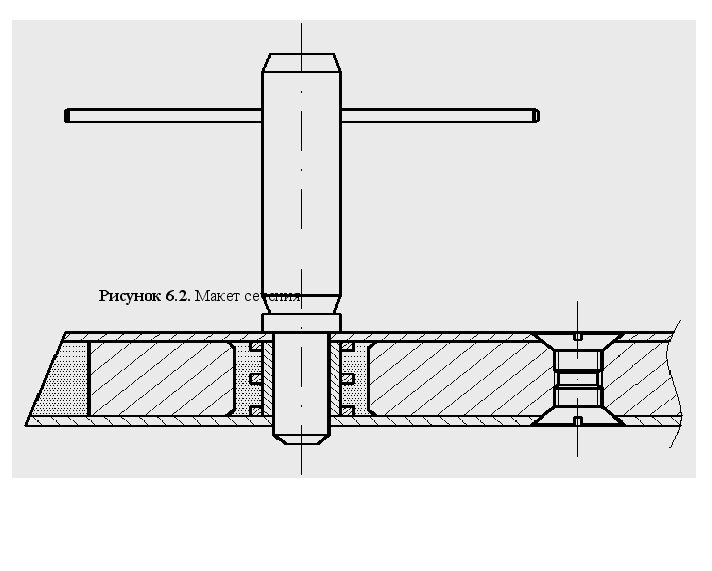 обоих шаблонах
при помощи
плаз-кондуктора
заранее сверлят
базовые
отверстия с
теми же расстояниями
что и у вкладыша.
Установленные на вкладыши шаблоны фиксируют штырями по базовым отверстиям и привинчивают винтами (рис. 6.2.). Промежуток между шаблонами и вкладышем по всему периметру заполняют двумя слоями карбинольного цемента. После нанесения второго слоя и выдержки излишек цемента срезают ножом, опираясь его плоскостью на кромки обоих шаблонов. После затвердения цемента поверхность макета шпаклюют и окрашивают.
Назначение обтяжных пуансонов – придание необходимой формы деталям из листа и профилей на обтяжных прессах и профилегибочных станках.
 В
зависимости
от применения
обтяжные пуансоны
можно подразделить
на две группы:
для обшивок
и для профилей.
Для изготовления первых применяют пескоклеевую массу ПСК или эпоксидную композицию, а иногда то и другое.
Из пескоклеевой массы пуансоны изготавливают путем формования по поверхности макетов. Конструктивно их выполняют в виде деревянных каркасов, заполненных плотно утрамбованной пескоклеевой массой, состоящей из формовочного песка и смоляного клея.
Обтяжные пуансоны с применением эпоксидной композиции могут быть двух видов: с металлическим поддоном или монолитные. первый вид представляет собой каркас (металлический или деревянный), на котором смонтирован поддон из стального или дюралюминиевого листа толщиной 1,5-2мм. Поддон облицовывают эпоксидной композицией, образующей рабочую поверхность пуансона. Второй вид пуансонов представляет собой каркас, заполненный пескоклеевой массой или бетоном. На этом заполнителе располагают облицовку из эпоксидной композиции толщиной 10-20мм.
Пуансоны для профилей изготавливают чаще всего, применяя балинит вместе с эпоксидной композицией. По конструктивному признаку обтяжные пуансоны для профилей подразделяют на две группы: монолитные и пустотелые. Пустотелые пуансоны применяют для изготовления деталей из профилей, имеющих толщину полок до 3мм, а монолитные – для профилей, у которых толщина полок имеет большую величину.
Монолитные обтяжные пуансоны, в свою очередь, подразделяются на две разновидности: с рабочим контуром из балинита и из эпоксипласта.
Контрольно-доводочную оснастку применяют для доводки и контроля листовых и профильных деталей, полученных на выколоточных молотах, после посадки, разводки и некоторых других операций штамповки, обтяжки и формовки.
 Вся
оснастка в
зависимости
от конфигурации
и типа,
изготовляемых
на ней деталей
подразделяется
на три вида:
болванки для
деталей типа
обшивок и жесткостей,
контрольно-доводочные
плазы и лекала
для деталей
из листового
материала и
профилей, оправки
для доводки
малок на полках
шпангоутов
и нервюр агрегатов
самолета.
По конструктивному признаку всю контрольно-доводочную оснастку подразделяют на следующие группы:
монолитные из хвойной древесины;
монолитные из хвойной древесины с облицовкой рабочего контура твёрдыми породами дерева или балинитом;
монолитные из пескоклеевой массы с наклеенными бобышками из древесины;
пустотелые из хвойной древесины;
пустотелые с облицовкой из эпоксипласта.
Выбор той или иной конструкции оснастки зависит от габаритов изготовляемых на ней деталей, а также от назначения самой оснастки.
Монолитные болванки из хвойной древесины изготовляют из отдельных щитов-заготовок. Существенное влияние на прочность болванки оказывает толщина щитов, идущих в общий массив, а также их расположение.
Чем толще, применяемые в массиве щиты, тем меньше прочность болванки. Оптимальная толщина щитов, склеенных из отдельных сосновых реек, 60мм.
Расположение щитов-заготовок и, следовательно, направление волокон древесины может быть разное: продольное, смешанное, взаимно перпендикулярное и «в ёлочку».
Формблок служит для формования деталей на гидропрессе путем обжатия листовой заготовки резиной. Он играет роль пуансона, и поэтому его изготавливают по внутренним размерам и форме штампуемой детали.
 На
формблоке
производят
следующие
операции: отгибку
бортов, отбортовку
отверстий с
одновременной
просечкой их,
формовку рифтов
и подсечек,
вогнутых и
выпуклых зон,
расположенных
на плоскости
детали.
При наличии в деталях отбортовок, рифтов и подсечек и для воспроизведения точного рельефа этих элементов конструкции путём обжатия резиной дополнительно применяют жёсткие прижимные накладки, изготовляемые совместно с формблоком.
Классифицируют формблоки по технологическим и конструктивным признакам деталей, контуры которых выполняют при помощи формблоков.
Все детали, формуемые резиной на формблоках, можно подразделить на восемь групп (рис. 6.3.):
плоские детали;
детали, имеющие один борт;
детали, имеющие два борта, направленные в одну сторону;
детали, имеющие два борта, направленные в разные стороны;
детали, имеющие два борта, направленные в разные стороны, с дополнительным бортиком жёсткости;
детали, у которых борта образуют закрытый контур (типа коробочки). Поверхности таких деталей могут быть гладкими или с отбортовками и рифтами. Контуры деталей могут быть как прямолинейными, так и криволинейными;

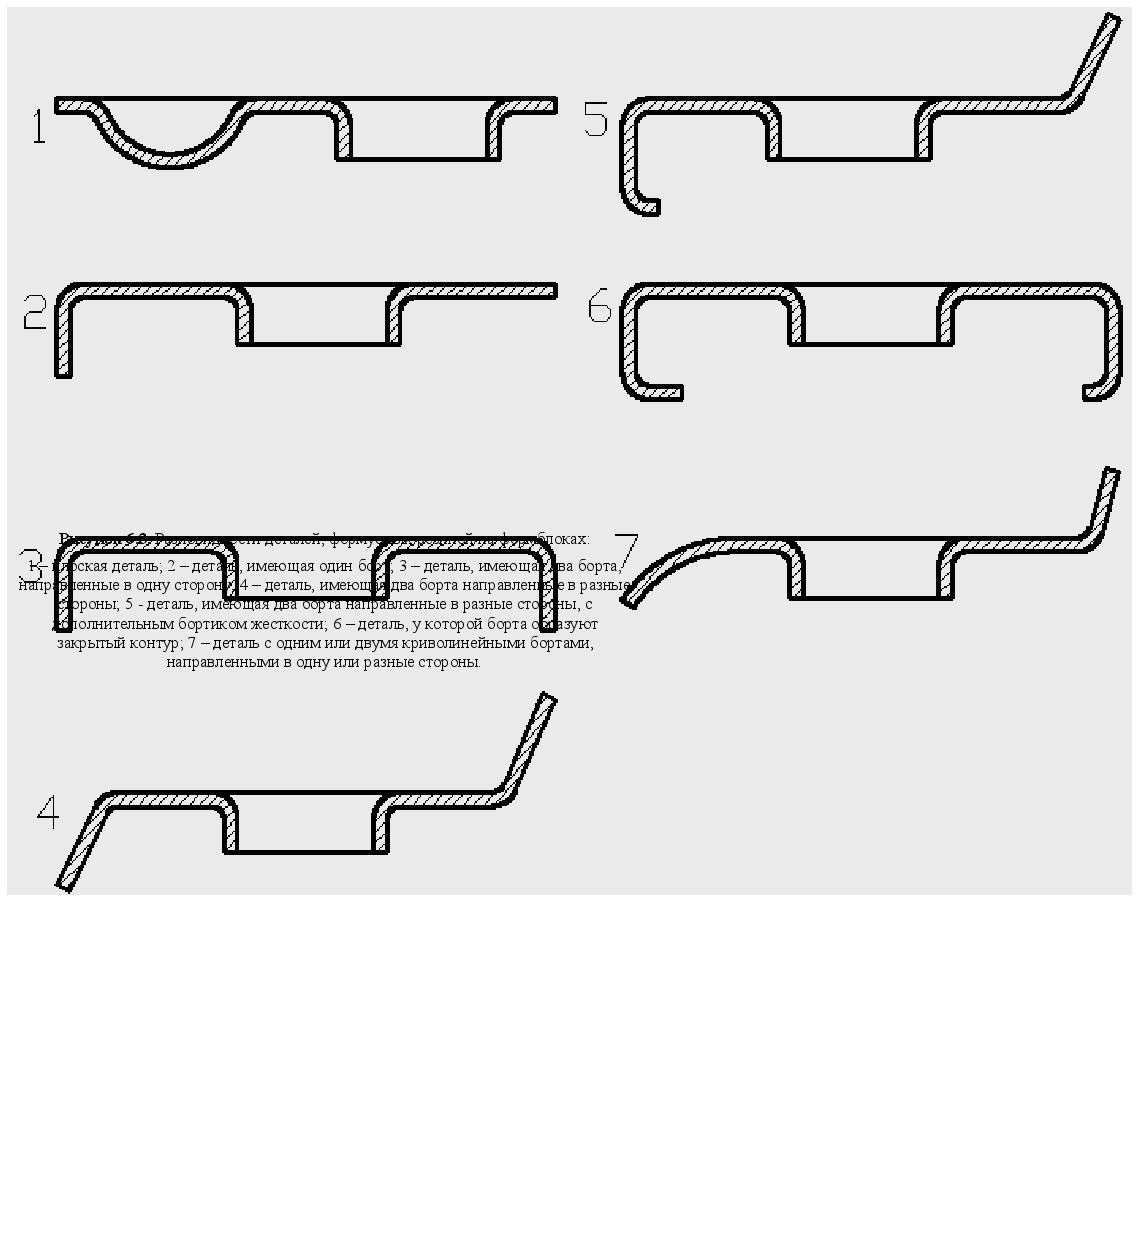
детали с одним или двумя криволинейными бортами, направленные в одну или в разные стороны. Контуры таких деталей бывают прямолинейными (например, лонжерон руля). Поверхности деталей гладкие или с различными отбортовками;
детали, сложные по конфигурации, имеющие специфические особенности при изготовлении (например, закрутку или кривизну по контуру).
 В
 соответствии
с этой классификацией
деталей формблоки
также делятся
на восемь групп.
Формблоки для деталей первой группы изготовляют толщиной от 20мми выше в зависимости от габаритов формуемой детали. Для выполнения в деталях лунок, отбортовок и рифтов жесткости в формблоках предусматривают соответствующие элементы.
В зависимости от глубины и конфигурации, получаемые в деталях, отбортовки могут быть выполнены за один или два перехода.
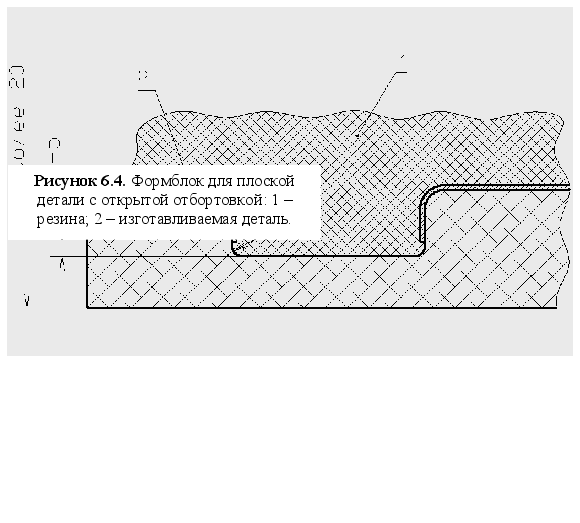
Открытые отбортовки формуют обычно за один переход, при этом в формблоке делают вырез глубиной больше борта детали на 4-5мм (рис. 6.4.).
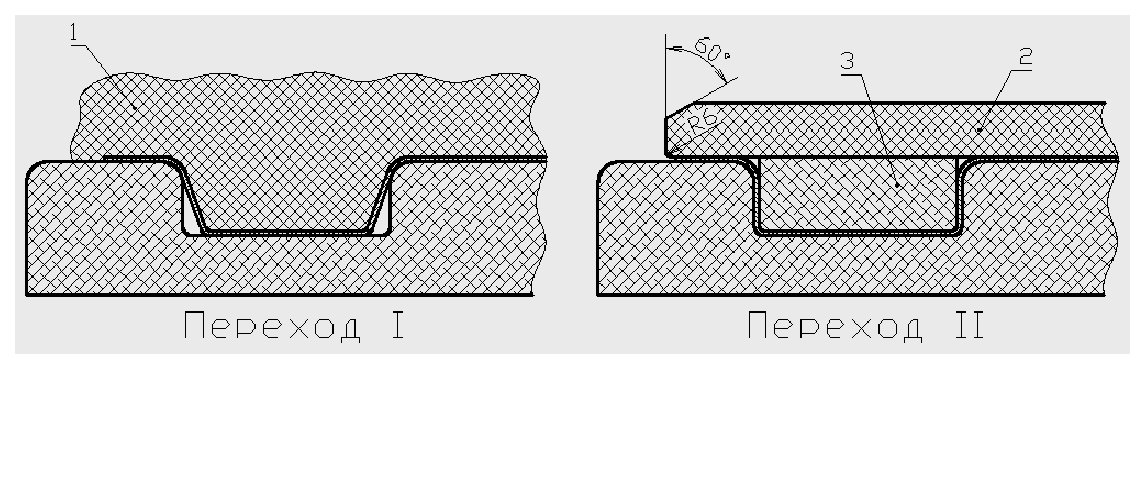
Закрытые отбортовки (рис. 6.5.) формуют в два перехода на одном и том же формблоке. Для деталей, имеющих глубокую отбортовку, направленную вниз, кроме того, применяют отдельные вкладыши и прижимные накладки. Толщина накладок 10-15мм, фиксируют их на те же шпильки, что и детали. Рабочие края накладок снимают под углом 600 и скругляют радиусом 6мм.
 Формблоки
для деталей
второй группы
изготовляют
такой толщины,
чтобы расстояние
от края формируемой
детали до основания
формблока было
8-10мм (рис. 6.6, а). Стандартная
высота формблока
30-40мм.
Для формовки деталей второй группы прижимную накладку не применяют только в том случае, если ширина стенки детали в 4 раза больше высоты ее борта (рис. 6.6, а).
При ширине стенки детали от 25мм до размера, равного четырем высотам ее борта, формблоки изготовляют с накладками (рис. 6.6, б). Если ширина стенки детали менее 25мм, то ширина формблока не должна быть менее 40-45мм. При этом на накладке делают выступ, равный толщине материала детали (рис. 6.6, в).
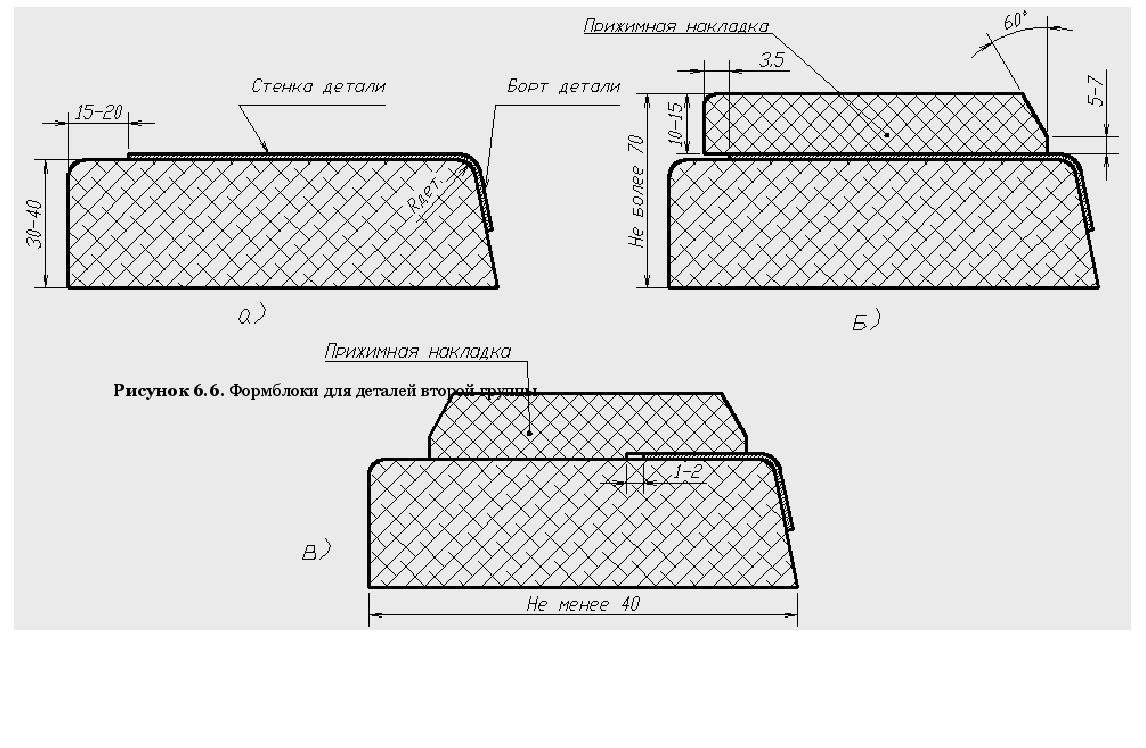
Высота пакета (формблок – деталь – накладка) для всех типов деталей не должна превышать 70мм.
Если деталь имеет с двух сторон отбортовки, а другие две стороны не имеют отбортовок, то торцы формблока для такой детали в том месте, где нет бортов, делают на 15-20мм более детали (рис. 6.7.). Кромки формблоков в этих местах для предохранения резины скругляют радиусом 5мм.
 Формблоки
для деталей
третей группы,
имеющих закрытую
малку у
одного или двух
бортов, изготовляют
разъемными
для возможности
снятия детали
после формовки
(рис. 6.8.).
Ф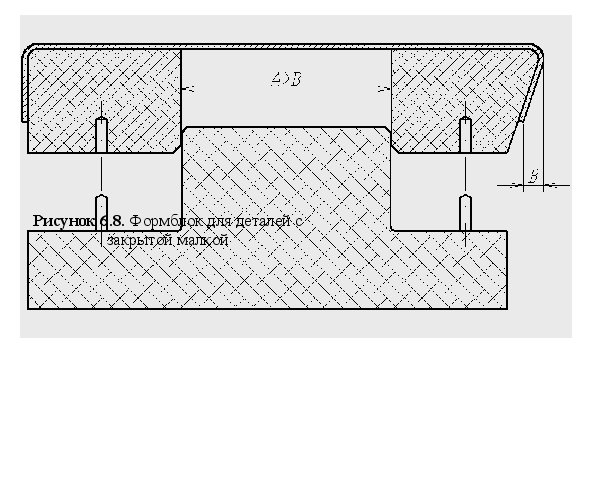 ормблоки
для деталей,
заканчивающихся
острым углом
с шириной стенки
менее 10мм (например,
хвостики нервюр),
упрочняют на
участке 40-60мм,
т.е. расширяют
основание
формблока,
делая открытую
малки в 30-400
(рис. 6.9, а). При таком
формблоке
требуется
ручная доводка
деталей, что
не всегда
целесообразно.
Лучшее для
таких деталей
изготавливать
комбинированный
формблок. Узкую
его часть надо
делать из дуралюмина
(рис. 6.9, б).
 Формблоки
для деталей
четвертой
группы конструктивно
выполняют
по-разному, в
зависимости
от количества
переходов.
В один переход
изготавливают
детали, у которых
высота внутреннего
борта меньше
8мм. В этом случае
формблок
изготавливают
со специальными
упорами (рис.
6.10.).
Если высота внутреннего борта более 8мм, то деталь формуют в два перехода.
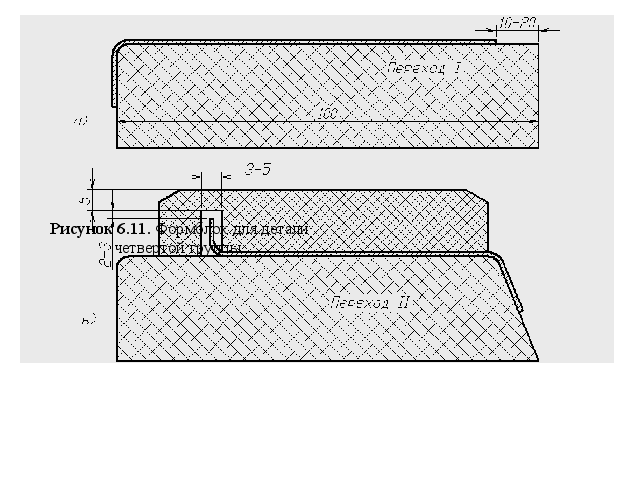
Д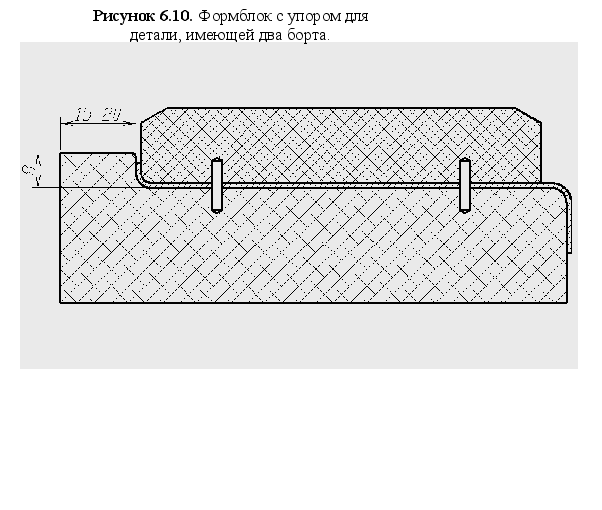 лину
формблока
первого
перехода, на
котором формуют
внутренний
борт, берут с
учетом длины
развернутого
наружного борта
детали плюс
10-20мм (рис. 6.11, а). Кромки
формблока в
этих местах
для предохранения
резины скругляют
радиусом 5мм.
В накладке формблока второго перехода делают паз для предохранения внутреннего борта во время формовки наружного борта (рис 6.11, б).
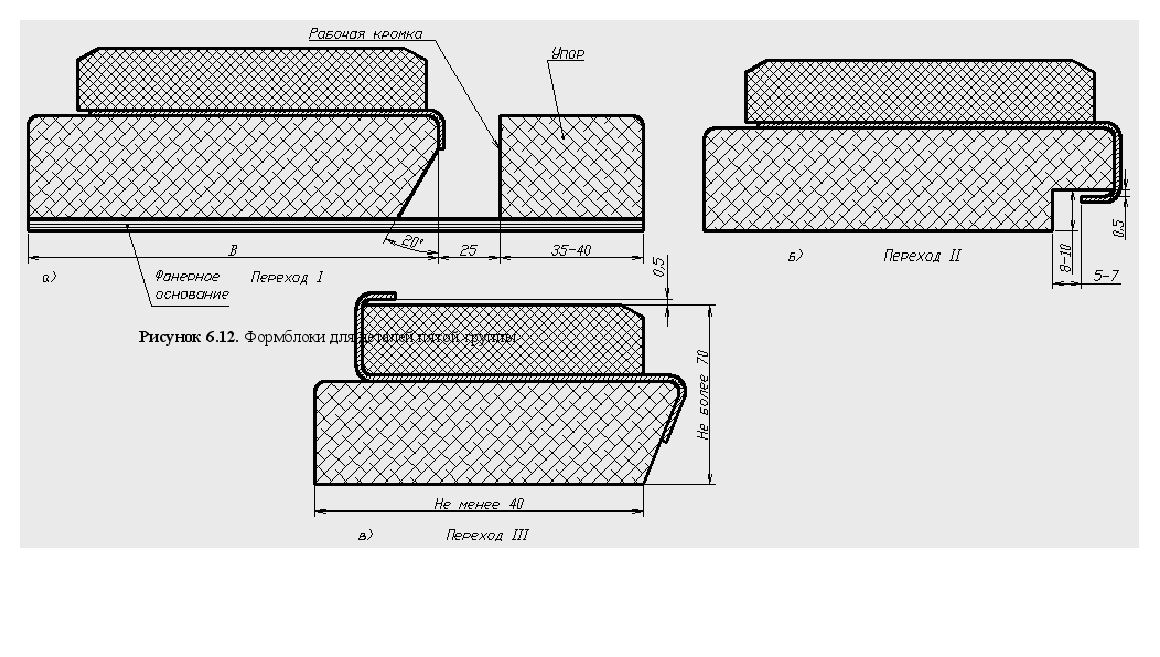
Формблоки для деталей пятой группы. Детали этого типа изготовляют обычно в три перехода, поэтому и формблоки изготавливают для каждого перехода.
 На
формблоке
первого перехода
формуют бортик
жесткости. Для
увеличения
давления при
гибке бортика
на общее фанерное
основание
формблока
ставят упор
(рис. 6.12, а). Рабочую
кромка упора
обрабатывают
эквидистантно
рабочей кромке
формблока
примерно на
расстоянии
25мм.
 Ш
 ирину
формблока берут
с учетом высоты
развернутого
контурного
и неконтурного
бортов.
На формблоке второго перехода формуют неконтурный борт. Ширину борта формблока в каждом сечении берут с учетом развернутой высоты контурного борта (рис. 6.12, б).
На формблоке третьего перехода формуют контурный борт (рис. 6.12, в). Ширина такого формблока должна быть не менее 40мм.
Детали данного
типа зачастую
формуют и в два
перехода. формблок
при этом выполняют
двойной, т.е.
рассчитанный
на две заготовки
(по ширине), и
с двумя прижимными
накладками
(рис. 6.13.). Процесс
формовки таких
деталей заключается
в следующем.
За первый переход
первоначально
формуют большой
борт жесткости
и частично
малый бортик
жесткости.
Затем заготовку
поворачивают
на 1800,
фиксируя ее
по тем же шпилечным
отверстиям
на новые шпильки.
На деталь накладывают
и фиксируют
накладку. На
освободившееся
место устанавливают
новую заготовку
детали. Причем
до формовки
основного борта
вручную слегка
доформировывают
бортик жесткости.

 При
вторичной
формовке
отформировывают
основной борт
и окончательно
откалибровывают
малый бортик
жесткости.
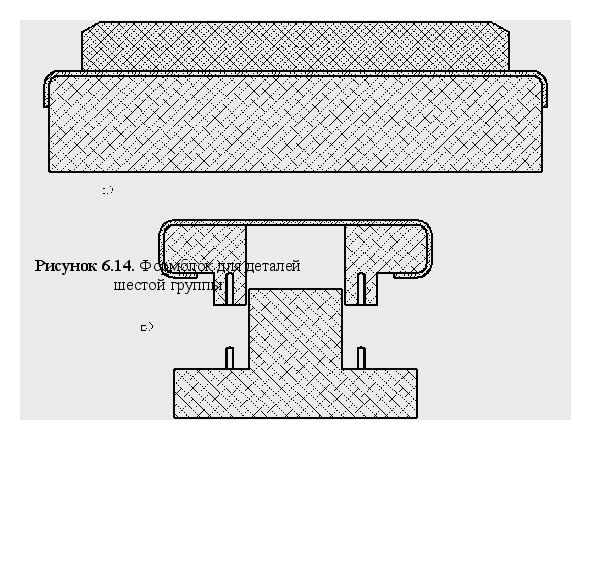
Ф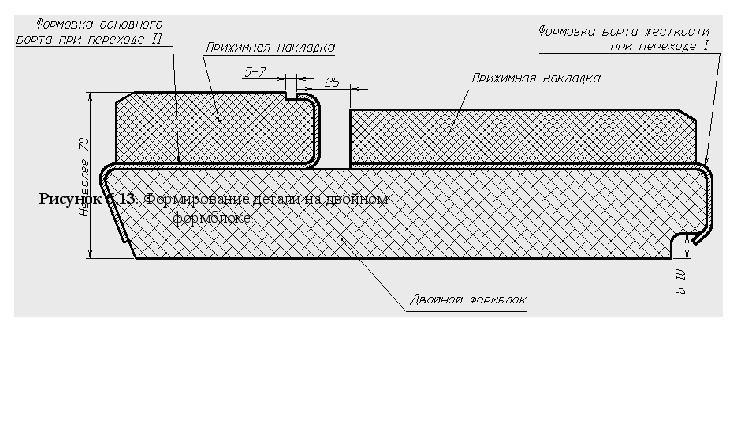 ормблоки
для детали
шестой группы.
Детали этого
типа формируют
в два перехода.
На формблоке
первого перехода
формуют бортики
жесткости (рис.
6.14, а), а на формблоке
второго перехода
– основной
борт. Чтобы
снимать деталь
с формблока
его изготавливают
разъемным из
двух половин
(рис. 6.14, б).
Формблоки
для деталей
седьмой группы.
Детали этого
типа в зависимости
от направления
бортов изготовляют
в один или два
перехода. Если
бота направлены
в одну сторону,
то изготавливают
только один
формблок , на
котором формуют
оба борта (рис.
6.15.). Если борта
направлены
в разные стороны,
то изготавливают
формблоки для
двух переходов.
На формблоке
 первого
перехода формуют
внутренний
борт, а если
борта наружные,
то любой из
бортов (рис.
6.16, а).
Ш