Автоматизированное проектирование деталей крыла
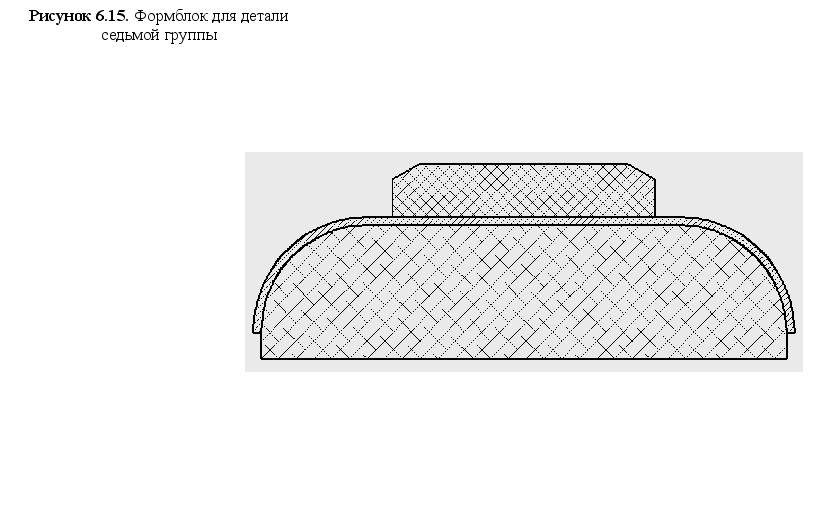 ирину
формблока в
каждом сечении
берут с учетом
высоты развернутого
второго борта.
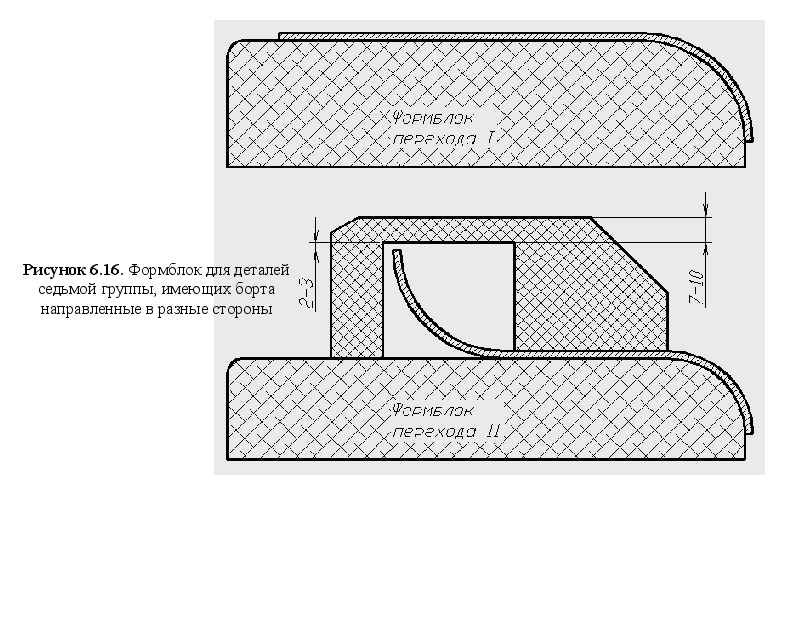
Формблок
второго перехода
изготовляют
с прижимной
пластиной,
предохраняющей
отогнутый борт
во время формовки
второго борта
(рис. 6.16, б). Толщину
прижимной
накладки берут
в зависимости
от высоты отогнутого
борта детали.
Формблоки для деталей восьмой группы по конструктивному оформлению аналогичны описанным выше. Особенность их заключается только в том, что формблоки этого типа имеют сложную форму, а иногда частично двойную кривизну. Для повышения качества изготовления по ним деталей такие формблоки должны быть увязаны с другой заготовительно-штамповочной оснасткой.
6.2.2Создание управляющих программ для обработки оснастки
Используя
модели деталей,
созданных при
увязке конструкции,
графические
системы позволяют
создавать
программы
траекторий
 движения
инструмента
для обработки
заготовительно-штамповочной,
макетной и
прочей оснастки.
В целом методика создания управляющих программ для обработки оснастки схожа с методикой для обработки шаблонов. Отличие заключается в том, что обработка уже не 2-х-координатная, а 3-х.
Как уже было отмечено, моделирование деталей осуществляется в системе «Unigraphics», а подготовка программ может осуществляться в этой же системе либо модель может быть передана через промежуточный стандарт «IGES» в «Cimatron it» и подготовка программ может осуществляться здесь.
Для изготовления эталона поверхности в файле, содержащем электронную модель поверхности, предварительно моделируется поверхность заготовки, создается система координат, соответствующая способу базирования заготовки эталона на столе станка. Затем выделяется зона обработки: указывается поверхность заготовки (начало фрезерования), затем указывается поверхность оснастки (конец фрезерования).
Примеры траекторий обработки болванки для выклейки лобовика крыла, показанного на ДП 1301.02.07.10.20.00 СБ, изображена на плакате ДП 1301.02.07.00.20.01.
7 Изготовление
деталей крыла
7.1Изготовление деталей из композиционных материалов
Как уже было отмечено, большая часть конструкции рассматриваемого крыла изготавливается из гибридных1 композиционных материалов и панелей с сотовым заполнителем, которые, в свою очередь, также изготавливаются из ПКМ2.
7.1.1Изготовление обшивок из композиционных материалов
Технологический процесс изготовления деталей из ПКМ начинается с изготовления препрега – сочетание смолы и волокна.
Изготовление препрега осуществляется на специальных пропитывающих машинах. Работа таких машин заключена в том, что ткань пропитывается раствором смолы и растворителя, затем растворитель частично подсушивается, а смола – полимеризуется. Окончательная полимеризация происходит после выкладки препрега на оснастку для придания требуемых форм.
Внутренние и внешние обшивки верхней и нижней панелей, например, изготавливаются путем выкладки по оснастке с последующим формованием (так изготавливается большинство деталей крыла). Выкладка препрега в пакеты осуществляется ручным или автоматизированным путем.
Ручная выкладка заключается в послойном наборе пакетов в соответствии со схемой выкладки, приводимой на чертежах. Перед выкладкой поверхность оснастки покрывается антиадгезионным составом или на неё укладывается разделительная плёнка. После выкладки каждого слоя производится уплотнение пакета обогреваемым роликом через разделительную плёнку для удаления воздушных включений и упрочнения сцепления слоёв. Формование может осуществляться с помощью герметичной эластичной оболочки по двум вариантам: вакуумное формование в термошкафу или формование в автоклаве. В случае с обшивками крыла применяется формование в автоклаве.
 Автоклавы
– это герметичные
сосуды большого
объёма, в которых
можно создать
давление до
30МПа. Преимущество
автоклавного
формования
в том, что в
автоклавах
из-за значительного
объёма нагревательной
камеры обеспечиваются
заданные равномерные
температура
и давление
независимо
от формы изделия,
а также возможность
механизации
при загрузке
и выгрузке. В
автоклав входят
системы создания
и регулирования
рабочего давления,
управления
процессами
разогрева и
охлаждения,
а также система
записи параметров.
7.1.2Изготовление сотового заполнителя
П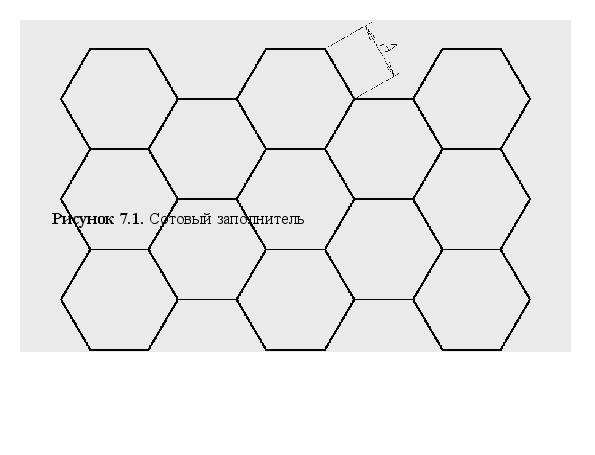 оявление
слоистых конструкций
вызвали требования
к высокой удельной
прочности при
минимально
возможном весе
конструкции.
Слоистые конструкции
представляют
собой листовые
обшивки, между
которыми установлен
заполнитель,
обеспечивающий
совместную
работу обшивок
и необходимую
жёсткость
конструкции.
В качестве
заполнителя
в слоистых
конструкциях
применяются
заполнители
в виде гофров
и вафель из
пенопластов
и пеноалюминия,
а также наиболее
распространенный
– сотовый
заполнитель.
В конструкциях сотовых заполнителей распространение получила шестигранная форма ячейки, как более технологичная и имеющая большую площадь склеивания с обшивками. Параметрами сотового заполнителя являются размер ячейки и толщина материала (рис. 7.1).
Наиболее распространённым способом изготовления сотового заполнителя является метод растяжения пакетов, так как этот метод позволяет механизировать выполнение всех операций. Рассмотрим этот процесс.
Первым этапом в изготовлении сотового заполнителя является процесс нанесения клеевых полос на полосы материала, их подсушивание и сборка в пакеты. Этот процесс осуществляется на специальных станках, позволяющих автоматизировать и соединить нанесение клея, его сушку и сборку в пакеты в один процесс.
Затем полученные пакеты склеиваются – помещаются в специальное приспособление, напоминающее штамп. «Пуансон» и «матрица» такого штампа выполнены в виде гребенок, создающих давление только на клеевых полосах. Это приспособление помещается в пресс для создания давления.
Полученные пакеты растягиваются на специальных установках.
Затем пакеты пропитывают связующим (смолой) - установленными на специальные рамы пакеты погружают в ванну со связующим. Пропитанные пакеты подвергают термообработке.
 Завершающим
этапом изготовления
сотовых заполнителей
является
процесс придания
им требуемых
геометрических
форм.
7.1.3Сборка трехслойных панелей с сотовым заполнителем
Сборка панелей осуществляется на болванке, на которую укладываются окантовки – препрег – для заделки кромок, затем укладывается нижняя обшивка, затем – сотовый заполнитель и, наконец, - верхняя обшивка. После этого на верхнюю обшивку укладывается антиадгезионная пленка, и всё закрывается эластичной оболочкой. Процесс формования проводится в термошкафу или автоклаве.
 Перед
укладкой последней
обшивки соты
в местах крепления
панели с элементами
каркаса (т.е.
где будут сверлиться
отверстия под
болты, например)
заполняются
специальным
заполнителем
согласно сборочному
чертежу.
7.2Изготовление механообрабатываемых деталей
После увязки конструкции в системах геометрического моделирования для механообрабатываемых деталей без каких-либо дополнительных построений в этих же системах могут быть созданы управляющие программы для оборудования с ЧПУ.
Системы «Cimatron it» и «Unigraphics», как уже было отмечено, снабжены пакетами для 2, 3 и 5-координатой фрезерной, и 2 и 4-координатной токарной обработки. Пакеты и той и другой систем имеют встроенные средства для визуального контроля управляющих программ.
Рассмотрим обобщенный процесс создания управляющей программы в системе «Unigraphics»:
рабочая координатная система устанавливается таким образом, чтобы соответствовать системе координат станка.
запускается модуль MANUFACTURING.
совмещаются рабочая и станочная координатные системы.
выбирается тип траектории обработки («от точке к точке», фрезерование в плоскости и т.д.).
создается инструмент, где указывается его тип и геометрические параметры.
задаются режимы обработки (подачи, вращения шпинделя и т.п.).
указывается на модели обрабатываемая геометрия - поверхности детали. При необходимости указываются поверхности, которые не должны быть зарезаны.
 задаются
способы подвода,
врезания, отвода,
исходная точка
и другие параметры,
относящиеся
к холостому
движению
инструмента;
производиться генерация траектории.
Полученную траекторию впоследствии можно отредактировать – изменить подачи, инструмент и т.д.
7.3Изготовление листовых деталей
Все листовые детали конструкции крыла подвергаются формовке резиной. На рис 7.2. показана обща схема штамповки резиной. Плоскую заготовку 2 помещают на пуансон (формблок) 1, находящийся на нижней плите 5; матрицей служит контейнер 4, внутренняя полость которого заполнена резиной 3. При движении вниз плунжера пресса и закреплённого на нём контейнера внутренняя полость контейнера замыкается нижней плитой 5 и в его полости начинает увеличиваться давление q резины; под воздействием давления q заготовка прижимается к пуансону и начинает деформироваться. В конечной стадии процесса штамповки давление достигает максимального значения, заготовка полностью обжимается по пуансону и принимает его форму.

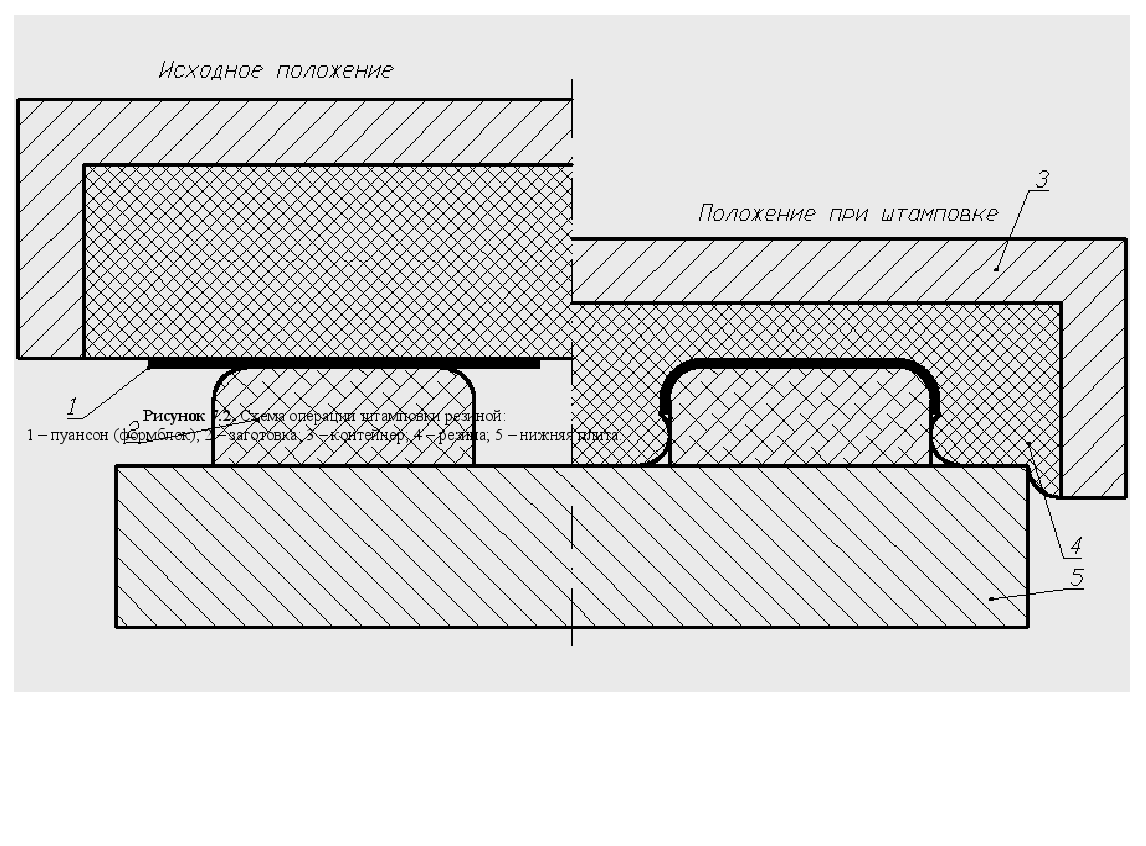
Как видно из схемы, операция штамповки очень проста; специальной оснасткой является только формблок, а контейнер и нижняя плита (выполненная по его внутренним размерам) являются универсальными.
При штамповке резиной заготовка испытывает распределённое давление только со стороны резиновой подушки, края заготовки деформируются свободно. Поэтому если в зоне деформирования возникают напряжения сжатия, то заготовка легко теряет устойчивость, появляются складки, которые не всегда можно устранить обжатием на пуансоне в конце операции. В этом случае складки устраняют последующей ручной доработкой. При возникновении в зоне деформирования напряжений растяжения складки не образуются и степень деформации ограничивается удельным давлением q, создаваемой резиновой подушкой контейнера.
При помощи штамповки резиной изготавливаются детали, главным образом, из алюминиевых сплавов: нервюры, шпангоуты и их детали, диафрагмы, стенки, перегородки и др. Эти детали проектируются с учётом технологических возможностей именно штамповки резиной, так как изготовление их другими способами, например в металлических штампах, значительно дороже.
 Штамповка
резиной производится
в гидропрессах.
Применяются
гидропрессы
двух типов: с
максимальным
усилием 2500 и 5000Т.
Размеры рабочей
зоны контейнеров
соответственно
равны 1Ч2 и 3,5Ч1,3м.
Удельное давление
q в контейнере
80-100кГ/см2. Рабочая
площадь контейнеров
позволяет
осуществлять
групповую
штамповку; для
этого на нижнюю
плиту одновременно
устанавливают
несколько
формблоков
с заготовками
и за один рабочий
ход плунжера
на каждом из
них штампуются
отдельные
детали.
Комплект деталей, изготовляемых при помощи штамповки резиной, включает несколько тысяч наименований, а трудоёмкость, приходящаяся на этот вид работ, достигает 15% от общей трудоёмкости заготовительно-штамповочных работ.
1 Прикладные функции (или user-функции) – разработка группы программистов, занимающихся расширением возможностей графических систем. Подобная группа сформирована при цехе 22 Новосибирского Авиационного Производственного Объединения им. В.П.Чкалова.
1 Сборочный чертеж наружной обшивки верхней панели представлен на чертеже ДП 1301.02.07.10.10.00 СБ и аксонометрическая проекция наружной обшивки – ДП 1301.02.07.10.10. Сборочный чертеж верхней панели - ДП 1301.02.07.10.00.00 СБ.
2 Сборочные чертежи лобиков – ДП 1301.02.07.10.20.00 СБ и ДП 1301.02.07.10.30.00 СБ и их аксонометрические проекции – ДП 1301.02.07.10.20 и ДП 1301.02.07.10.30.
1 О подготовке теоретической информации речь пойдет в расчетном разделе настоящей работы.
2 ПСС – плоскость симметрии самолета; СГФ – строительная горизонталь фюзеляжа; плоскость дистанции «0» - плоскость, проходящая через самую крайнею носовую точку фюзеляжа и взаимно перпендикулярная к ПСС и СГФ.
1 Intersection Curve – «кривая пересечения» - позволяет находить линию пересечения двух или более поверхностей.
2 Section – «сечение» - позволяет находить линию пересечения поверхностей с указанной плоскостью или несколькими плоскостями.
3 Offset on face – «эквидистанта по поверхности» - строит линию, лежащую на указанной плоскости, эквидистантную указанной линии, лежащей на той же плоскости.
4 Offset sheet body – «эквидистанта листового тела» - строит поверхность эквидистантную заданной.
5 Trim body – «обрезка тела» - удаляет часть тела ограниченную указанной плоскостью или поверхностью.
6 Ruled – «линовать» - строит линейчатую поверхность по двум указанным контурам или двум кривым.
7 Sew – «шить; сшивать» - строит поверхность базируясь на указанные поверхности, «сшивая» их.
1 Thicken Sheet – «утолщение листа» - строит твердое тело эквидистантно перемещая указанную поверхность. У команды имеется три параметра: First Offset – первая эквидистанта; Second Offset – вторая эквидистанта; Tolerance – точность. Для первого слоя First Offset устанавливается равной нулю, а Second Offset – равной толщине слоя (0,12мм). Для второго слоя First Offset устанавливается равной толщине первого слоя, а Second Offset – толщина первого слоя плюс толщина второго слоя (0,09мм). Для следующих слоев: к первой эквидистанте предыдущего слоя прибавляется толщина предыдущего слоя, ко второй эквидистанте предыдущего слоя добавляется толщина моделируемого слоя. Точность по умолчанию стоит равной 0,01мм, эта величина соизмерима с толщинами слоев, поэтому ее необходимо уменьшить до 0,0001мм, иначе система может сбоить.
2
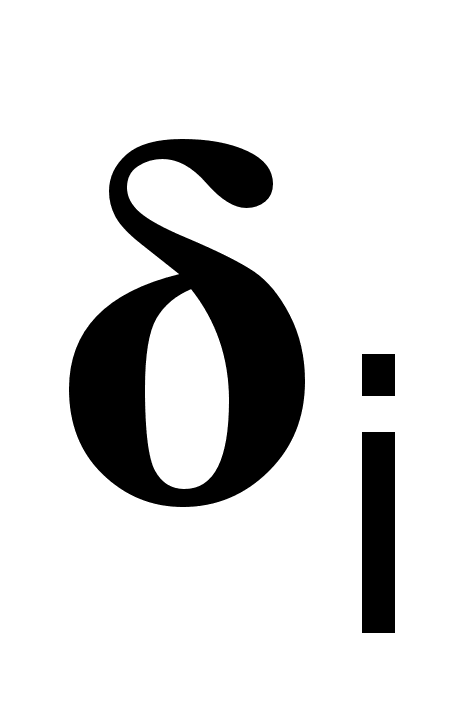 - толщина i-го
слоя.
1 Под «телом» понимается твердое тело – набор поверхностей, образующих замкнутый объем.
1 В системе «Unigraphics» файл, содержащий модель детали, подсборки или сборки называется «часть», подразумевая, что каждая деталь является составной частью некоторого сборочного проекта.
1 NC – Numeric Control – «числовое управление».
1 Гибридные композиционные материалы – композиционные материалы, в которых используются слои двух и более типов материалов (например, стеклоткань, углеродная лента и т.п.).
2 ПКМ – полимерный композиционный материал.
 Список
используемой
литературы
Завьялов Ю.С., Леус В.А., Скороспелов В.А. Сплайны в инженерной геометрии. – М.: Машиностроение, 1985. – 224с. ил.
Давыдов Ю.В., Злыгарев В.А. Геометрия крыла: Методы и алгоритмы проектирования несущих поверхностей. – М.: Машиностроение, 1987. – 136с.: ил.
Леньков С.С., Орлов С.Т. Шаблоны и объемная оснастка в самолетостроении. – М.: Оборонгиз, 1962. – 406с.: ил.
Горбунов М.Н. Технология заготовительно-штамповочных работ в производстве летательных аппаратов.
Охрана труда в машиностроении: Учебник для машиностроительных вузов/Е.Я. Юдин, С.В. Белов, С.К. Баланцев и др.; Под ред. Е.Я.Юдина, С.В. Белова – 2-е изд., перераб. И доп.-М.: Машиностроение, 1983, 432с., ил.
Долин П.А. Основы электробезопасности в электроустановках. М.: Энергия, 1979. 408с.
Гилой В. Интерактивная машинная графика/ Пер. с англ. М.: Мир.1981. 380с.
Зозулевич Д.М. Машинная графика в автоматизированном проектировании. М.: Машиностроение. 1976. 240с.
Кашин Г.М., Пшеничников Г.И., Флеров Ю.А. Методы автоматизированного проектирования самолета. М.: Машиностроение. 1979. 166с.
Инструкция по использованию графической системы EDS Unigraphics.
Инструкция по использованию графической системы CAD/CAM Cimatron it. Bee Pitron Ltd, Санкт-Петербург, 1994г.
Крысин В.Н. Технологическая подготовка авиационного производства. М.: Машиностроение, 1984г. 200с.
9 Техника
безопасности
на участке
механообработки
Цехи современных заводов – оснащены самыми различными видами технологического оборудования. Его использование облегчает труд человека, делает его производительным. Однако в ряде случаев работа этого оборудования связана с возможностью воздействия на рабочих опасных или вредных производственных факторов. Основным направлением облегчения и оздоровления условий труда, повышения его производительности является механизация и автоматизация работ и технологических процессов и использование роботов и манипуляторов.
Механизация способствует ликвидации тяжелого физического труда, снижению травматизма, уменьшает численность персонала. Особое значение с точки зрения охраны труда имеет механизация подачи заготовок в рабочую зону при обработке. При эксплуатации особо опасных видов оборудования, таких, как кузнечно-прессовые машины, установки с использованием радиоактивных веществ, для подачи этих веществ используются роботы и манипуляторы.
Автоматизация — высшая ступень механизации, способствует ликвидации существенного различия между умственным трудом и физическим. При комплексной автоматизации технологические процессы выполняются последовательно без вмешательства человека. Такие системы избавляют оператора от тяжелой физической работы, но труд его остается утомительным, так как приходится делать большое число движений управляющими рукоятками, в результате этого резко возрастают нервные нагрузки.
Применение управляющих машин экономит усилия работника, ускоряет выполнение операции и значительно облегчает труд даже по сравнению с автоматизированными устройствами. Ведение производственного процесса при помощи управляющих машин исключает ошибки, всегда возможные при непосредственном управлении. Применение управляющих машин не только облегчает труд, но делает его безопасным.
 Одним
из перспективных
направлений
комплексной
автоматизации
производственных
процессов
является
использование
промышленных
роботов (манипуляторов
с программным
управлением).
От известных
средств автоматизации
промышленные
роботы отличаются
тем, что позволяют
автоматизировать
такие производства,
которые невозможно
или нецелесообразно
было автоматизировать
традиционными
средствами.
В настоящее время созданы роботизированные устройства для заливки и съема заготовок в литейном производстве, установки и снятия деталей в механообрабатывающем и штамповочном производстве, для автоматизации процессов обезжиривания, грунтовки, окраски изделий и нанесения защитных покрытий, для проведения сварочных работ, термической обработки и для некоторых других технологических процессов. Особенно широко применяют робототехнику при проведении погрузочно-разгрузочных и складских работ ( установка оснастки больших заготовок, разгрузка и выгрузка конвейерных и автоматических линий, межоперационная транспортировка).
Автоматические действия, высокие скорости линейных перемещений исполнительных устройств, большая зона обслуживания и другие специфические особенности промышленных роботов представляют повышенную опасность для обслуживающего персонала и работающих на смежных участках. В связи с этим вопросам обеспечения безопасности должно уделяться особое внимание, как при конструировании, так и при эксплуатации промышленных роботов и роботизированных систем.
В неавтоматизированных производствах безопасность труда обусловлена степенью безопасности оборудования и технологических процессов. Общие методы обеспечения безопасности производственного оборудования и процессов рассмотрены ниже.
9.1Требования безопасности, предъявляемые к оборудованию
Основными требованиями охраны труда, предъявляемыми при проектировании машин и механизмов, являются: безопасность для человека, надежность и удобство эксплуатации. Требования безопасности определяются системой стандартов безопасности труда.
Безопасность производственного оборудования обеспечивается правильным выбором принципов его действия, кинематических схем, конструктивных решений (в том числе форм корпусов, сборочных единиц и деталей), рабочих тел, параметров рабочих процессов, использованием различных средств защиты. Последние по возможности должны вписываться в конструкцию машин и агрегатов. Средства защиты должны быть, как правило, многофункционального типа, т. е. решать несколько задач одновременно. Так, конструкции машин и механизмов, станин станков должны обеспечивать не только ограждение опасных элементов, но и снижение уровня их шума и вибрации, ограждение абразивного круга заточного станка должно конструктивно совмещаться с системой местной вытяжной вентиляции.
При наличии у агрегатов электропривода последний должен быть выполнен в соответствии с Правилами устройства электрических установок; в случае использования рабочих тел под давлением, не равным атмосферному, а также при конструировании и эксплуатации грузоподъемных машин должны соблюдаться требования, предъявляемые стандартами к подобным агрегатам. Должны предусматриваться средства защиты от электромагнитных и ионизирующих излучений, загрязнений атмосферы парами, газами, пылями, воздействия лучистого тепла и т. п.
 Надежность
машин и механизмов
определяется
вероятностью
нарушения
нормальной
работы оборудования.
Такого рода
нарушения могут
явиться причиной
аварий, травм.
Большое значение
в обеспечении
надежности
имеет прочность
конструктивных
элементов.
Конструкционная
прочность машин
и агрегатов
определяется
прочностными
характеристиками,
как материала
конструкции,
так и его крепежных
соединений
(сварные швы,
заклепки, штифты,
шпонки, резьбовые
соединения),
а также условиями
их эксплуатации
(наличие смазочного
материала,
коррозия под
действием
окружающей
среды, наличие
чрезмерного
изнашивания
и т. д.).
Большое значение в обеспечении надежной работы машин и механизмов имеет наличие необходимых контрольно-измерительных приборов и устройств автоматического управления и регулирования. При несрабатывании автоматики надежность работы технологического оборудования определяется эффективностью действий обслуживающего персонала. Поэтому производственное оборудование и рабочее место оператора должны проектироваться с учетом физиологических и психологических возможностей человека и его антропометрических данных. Необходимо обеспечить возможность быстрого правильного считывания показаний контрольно-измерительных приборов и четкого восприятия сигналов. Наличие большого числа органов управления и приборов (шкал, кнопок, рукояток, световых и звуковых сигналов) вызывает повышенное утомление оператора. Органы управления (рычаги, педали, кнопки и т. д.) должны быть надежными, легкодоступными и хорошо различимыми, удобными в пользовании. Их располагают либо непосредственно на оборудовании, либо выносят на специальный пульт, удаленный от оборудования на некоторое расстояние. Все виды технологического оборудования должны быть удобны для осмотра, смазывания, разборки, наладки, уборки, транспортировки, установки и управления ими в работе.
 Степень
утомляемости
работающих
на основных
видах оборудования
в цехах заводов
обусловлена
не только нервной
и физической
нагрузкой, но
и психологическим
воздействием
окружающей
обстановки,
поэтому большое
значение имеет
выбор цвета
внешних поверхностей
оборудования
и помещения.
Важнейшим
условием обеспечения
безопасности
машин и механизмов
является учет
и выполнение
требований
безопасности
на всех этапах
их создания,
начиная с разработки
технического
задания на
проектируемое
оборудование
и кончая сдачей
опытных образцов
в серийное
производство.
Перечень такого
рода требований
определяется
на основе анализа
опасной зоны
производственного
оборудования.
9.2Опасные зоны оборудования и средства их защиты
Опасная зона – это пространство, в котором возможно действие на работающего опасного и (или) вредного производственного фактора. Опасность локализована в пространстве вокруг движущихся элементов: режущего инструмента, обрабатываемых деталей, планшайб, зубчатых, ременных и цепных передач, рабочих столов станков, конвейеров, перемещаемых подъемно-транспортных машин, грузов и т.д. Особая опасность создается в случаях, когда возможен захват одежды или волос работающего движущимися частями оборудования.
Наличие опасной зоны может быть обусловлено опасностью поражения электрическим током, воздействия тепловых, электромагнитных и ионизирующих излучений, шума, вибрации, ультразвука, вредных паров и газов, пыли, возможностью травмирования отлетающими частицами материала заготовки и инструмента при обработке, вылетом обрабатываемой детали из-за плохого ее закрепления или поломки.
 Размеры
опасной зоны
в пространстве
могут быть
постоянными
(зона между
ремнем и шкивом,
зона между
вальцами и
т.д.) и переменными,
(поле прокатных
станов, зона
резания при
изменении
режима и характера
обработки,
смена режущего
инструмента
и т. д.).
При проектировании и эксплуатации технологического оборудования необходимо предусматривать применение устройств либо исключающих возможность контакта человека с опасной зоной, либо снижающих опасность контакта (средств защиты работающих). Средства защиты работающих по характеру их применения делятся на две категории: коллективные и индивидуальные.
Средства коллективной защиты в зависимости от назначения подразделяются на следующие классы: нормализации воздушной среды производственных помещений и рабочих мест, нормализации освещения производственных помещений и рабочих мест, средства защиты от ионизирующих излучений, инфракрасных излучений, ультрафиолетовых излучений, электромагнитных излучений, магнитных и электрических полей, излучения оптических квантовых генераторов, шума, вибрации, ультразвука, поражения электрическим током, электростатических зарядов, от повышенных и пониженных температур поверхностей оборудования, материалов, изделий, заготовок, от повышенных и пониженных температур воздуха рабочей зоны, от воздействия механических, химических, биологических факторов.
Средства индивидуальной защиты в зависимости от назначения подразделяются на следующие классы: изолирующие костюмы, средства защиты органов дыхания, специальная одежда, специальная обувь, средства защиты рук, головы, лица,- глаз, органов слуха, средства зашиты от падения и другие аналогичные средства, защитные дерматологические средства.
 Все
применяющиеся
в машиностроении
средства коллективной
защиты работающих
по принципу
действия можно
разделить на
оградительные,
предохранительные,
блокирующие,
сигнализирующие,
а также системы
дистанционного
управления
машинами и
специальные.
Каждый из
перечисленных
подклассов,
как будет показано
ниже, имеет
несколько видов
и подвидов.
Общими требованиями
к средствам
защиты являются:
создание наиболее
благоприятных
для организма
человека соотношений
с окружающей
внешней средой
и обеспечение
оптимальных
условий для
трудовой
деятельности;
высокая степень
защитной
эффективности;
учет индивидуальных
особенностей
оборудования,
инструмента,
приспособлений
или технологических
процессов;
надежность,
прочность,
удобство обслуживания
машин и механизмов,
учет рекомендаций
технической
эстетики.
Оградительные средства защиты препятствуют появлению человека в опасной зоне. Применяются для изоляции систем привода машин и агрегатов, зон обработки заготовок, для ограждения токоведущих частей, зон интенсивных излучений (тепловых, электромагнитных, ионизирующих), зон выделения вредных веществ, загрязняющих воздушную среду, и т.д. Ограждаются также рабочие зоны, расположенные на высоте (леса и т. п.).
Конструктивные решения оградительных устройств многообразны. Они зависят от вида оборудования, расположения человека в рабочей зоне, специфики опасных и вредных производственных факторов, сопровождающих технологический процесс. Оградительные устройства делятся на три основные группы: стационарные (несъемные), подвижные (съемные) и переносные. Стационарные ограждения периодически демонтируются для осуществления вспомогательных операций (смены рабочего инструмента, смазывания, проведения контрольных измерений деталей и т. п.). Их изготовляют таким образом, чтобы они пропускали обрабатываемую деталь, но не пропускали руки работающего из-за небольших размеров соответствующего технологического проема. Такое ограждение может быть полным, когда локализуется опасная зона вместе с машиной, или частичным, когда изолируется только опасная зона машины. Примерами полного ограждения являются ограждения распределительных устройств электрооборудования, галтовочных барабанов, вентиляторов, корпуса электродвигателей, насосов и т.д.
 Конструкция
и материал
ограждающих
устройств
определяются
особенностями
данного оборудования
и технологического
процесса.4 Ограждения
выполняют в
виде сварных
или литых кожухов,
жестких сплошных
щитов (щитков,
экранов), решеток,
сеток на жестком
каркасе.
Предохранительные защитные средства предназначены для автоматического отключения агрегатов и машин при выходе какого-либо параметра оборудования за пределы допустимых значений, что исключает аварийные режимы работы.
На установках, работающих под давлением больше атмосферного, используют предохранительные клапаны и мембранные узлы.
В случае возможного выделения токсичных паров и газов, либо паров и газов, способных образовывать взрыво- и пожароопасные смеси, вблизи оборудования устанавливают стационарные автоматические газоанализаторы. Последние при образовании концентрации токсичных веществ, равной ПДК, а концентрации горючих смесей в пределах 5—50% нижнего предела воспламенения включают аварийную вентиляцию.
Важную роль в обеспечении безопасной эксплуатации, ремонта и обслуживания технологического оборудования играет тормозная техника, позволяющая быстро останавливать валы, шпиндели и прочие элементы, являющиеся потенциальными источниками опасности. По назначению тормоза делятся на стопорные, спускные и регуляторы скорости; по конструкции — на ленточные, колодочные, дисковые, грузоопорные, центробежные и электрические; по характеру действия — на управляемые и автоматические.
 Блокировочные
устройства
исключают
возможность
проникновения
человека в
опасную зону
либо устраняют
опасный фактор
на время пребывания
человека в этой
зоне.
Большое значение этот вид средств защиты имеет при ограждении опасных зон и там, где работу можно выполнять при снятом или открытом ограждении. По принципу действия блокировочные устройства делят на механические, электрические, фотоэлектрические, радиационные, гидравлические, пневматические, комбинированные.
9.3Охрана труда в автоматизированных производствах
Эксплуатация автоматизированных производств связана с травматизмом, который чаще всего имеет место при ремонте и обслуживании линий. При этом непосредственной причиной несчастных случаев является несовершенство средств защиты, неэффективные системы удаления стружки, недостатки в конструкциях транспортеров и т.д.
При устройстве автоматических линий руководствуются правилами охраны труда, изложенными выше. Однако следует принимать во внимание и ряд дополнительных, характерных именно для данного случая требований охраны труда. Так, управление работой автоматической линии необходимо вести с центрального пульта управления. Это не исключает необходимости наличия пусковых устройств у отдельных агрегатов, встроенных в линию. Условия труда на пультах управления должны полностью отвечать правилам охраны труда для постоянных рабочих мест (воздух рабочей зоны, освещение, шум, вибрация и т. д.). Повсеместно должны использоваться системы блокировки, исключающие перевод автоматической линии на наладочный или автоматический режим в последовательности, не отвечающей требованиям технологического процесса. Здесь следует широко применять сигнальные устройства. Они предназначены для извещения о ходе технологического процесса, о наличии неисправностей и поломок как основного оборудования, так и систем вентиляции, пневмотранспорта и т.п.
 Для
периодической
смены инструмента,
регулировки
и подналадки
станков с ЧПУ
и автоматов,
их смазывания
и чистки, а также
мелкого ремонта
в цикле работы
автоматической
линии должно
быть предусмотрено
специальное
время. Все
перечисленные
работы должны
выполняться
на обесточенном
оборудовании.
Для осмотра и ремонта всех устройств автоматической линии, расположенных ниже уровня пола (механизмы привода транспортеров и т.п.), должны быть предусмотрены специальные люки, обеспечивающие свободный доступ к ним. Эти люки выполняются заподлицо с полом и обязательно блокируются с пусковыми системами линий, чтобы исключить возможность их включения в работу при проведении ремонтных работ.
Для удаления отходов за пределы автоматических линий должны применяться скребковые транспортеры, системы пневмотранспорта и т.п.
10 Защита
от поражения
током электрооборудования
10.1Причины поражения электрическим током и основные меры защиты
Основные причины несчастных случаев от воздействия электрического тока следующие:
случайное прикосновение или приближение на опасное расстояние к токоведущим частям, находящимся под напряжением;
появление напряжения на конструктивных металлических частях электрооборудования – корпусах, кожухах и т.п. – в результате повреждения изоляции и других причин;
появление напряжения на отключенных токоведущих частях, на которых работают люди, вследствие ошибочного включения установки;
возникновение шагового напряжения на поверхности земли в результате замыкания провода на землю.
Основными мерами защиты от поражения током являются: обеспечение недоступности токоведущих частей, находящихся под напряжением, для случайного прикосновения; электрическое разделение сети; устранение опасности поражения при появлении напряжения на корпусах, кожухах и других частях электрооборудования, что достигается применением малых напряжений, использованием двойной изоляции, выравниванием потенциала, защитным заземлением, занулением, защитным отключением и др.; применение специальных электрозащитных средств — переносных приборов и приспособлений; организация безопасной эксплуатации электроустановок.
Недоступность токоведущих частей электроустановок для случайного прикосновения может быть обеспечена рядом способов: изоляцией токоведущих частей, размещением их на недоступной высоте, ограждением и др.
Электрическое разделение сети – это разделение электрической сети на отдельные электрически не связанные между собой участки с помощью специальных разделяющих трансформаторов. В результате изолированные участки сети обладают большим сопротивлением изоляции и малой емкостью проводов относительно земли, за счет чего значительно улучшаются условия безопасности.
Применение малого напряжения. При работе с переносным ручным электроинструментом — дрелью, гайковертом, зубилом и т. п., а также ручной переносной лампой человек имеет длительный контакт с корпусами этого оборудования. В результате для него резко повышается опасность поражения током в случае повреждения изоляции и появления напряжения на корпусе, особенно, если работа производится в помещении с повышенной опасностью, особо опасном или вне помещения.
Для устранения этой опасности необходимо питать ручной инструмент и переносные лампы напряжением не выше 42 В.
Кроме того, в особо опасных помещениях при особенно неблагоприятных условиях (например, работа в металлическом резервуаре, работа сидя или лежа на токопроводящем полу и т.п.) для питания ручных переносных ламп требуется еще более низкое напряжение – 12В.
Двойная изоляция — это электрическая изоляция, состоящая из рабочей и дополнительной изоляции. Рабочая изоляция предназначена для изоляции токоведущих частей электроустановки, обеспечивая ее нормальную работу и защиту от поражения током. Дополнительная изоляция предусматривается дополнительно к рабочей для защиты от поражения током в случае повреждения рабочей изоляции. Двойную изоляцию широко применяют при создании ручных электрических машин. При эксплуатации таких машин заземление или зануление их корпусов не требуется.
 Классификация
помещений по
опасности
поражения
током. Все
помещения
делятся по
степени поражения
людей электрическим
током на три
класса: без
повышенной
опасности, с
повышенной
опасностью,
особо опасные.
Помещения без повышенной опасности— это сухие, беспыльные помещения с нормальной температурой воздуха и с изолирующими (например, деревянными) полами, т. е. в которых отсутствуют условия, свойственные помещениям с повышенной опасностью и особо опасным.
Помещения с повышенной опасностью характеризуются наличием одного из следующих пяти условий, создающих повышенную опасность:
сырости, когда относительная влажность воздуха длительно превышает 75%; такие помещения называют сырыми;
высокой температуры, когда температура воздуха длительно (свыше суток) превышает +35°С; такие помещения называются жаркими;
токопроводящей пыли, когда по условиям производства в помещениях выделяется токопроводящая технологическая пыль (например, угольная, металлическая и т. п.) в таком количестве, что она оседает на проводах, проникает внутрь машин, аппаратов и т.п.; такие помещения называются пыльными с токопроводящей пылью;
токопроводящих полов — металлических, земляных, железобетонных, кирпичных и т.п.;
возможности одновременного прикосновения человека к имеющим соединение с землей металлоконструкциям зданий, технологическим аппаратам, механизмам и т. п., с одной стороны, и к металлическим корпусам электрооборудования — с другой.
 Помещения
особо опасные
характеризуются
наличием одного
из следующих
трех условий,
создающих
особую опасность:
особой сырости, когда относительная влажность воздуха
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.), обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.Нужна помощь в написании работы?Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus. Помогаем в публикации. Правки вносим бесплатно.