Использование энергосберегающих технологий для кристаллизации сульфата натрия
Введение
Среди химических волокон, формируемых мокрым способом, наибольшее распространение в промышленности получили вискозные волокна. С помощью используемых на этих производствах установок регулирующие технологических растворов (осадительной, пластификационной ванн), удаляются убыточные количества воды и сульфата натрия без потерь ценных компонентов – сульфата цинка, серной кислоты, и поверхностно – активных веществ (ПАВ). Для выведения избыточного количества воды применяют процессы выпаривания для выведения сульфата натрия – процессы кристаллизации, при которых наряду с получением товарного продукта – сульфата натрия высокой степени чистоты возвращаются в производственный цикл все оставшиеся компоненты в виде осадительного раствора.
Важным фактором, определяющим экономику регенерации, является стоимость выпаривания воды из раствора и себестоимость товарного сульфата натрия. Традиционные процессы выпаривания и кристаллизации весьма энергоемки и поэтому затраты в основном зависят от расхода технологического пара (другие виды затрат существенно ниже). В связи с этим повышение эффективности собственно процесса регенерации определяется главным образом использованием энергетических совершенных установок. Основным направлением в решении этой задачи является максимальное использование вторичного пара с помощью теплового насоса.
Промышленный процесс кристаллизации и его аппаратурное оформление для получения товарного продукта сульфата натрия (безводного) характерен тем, что себестоимость его значительно превышает оптовую цену. Хотя затраты частично или полностью окупаются стоимостью возвращенных реагентов, расходы на процесс кристаллизации остаются неоправданно высокими. Повышение экономичности процесса кристаллизации может быть осуществлено путем резкого снижения энергозатрат, главным образом на стадии получения глауберовой соли.
В современных условиях хозяйствования перевод химических производств на энергосберегающие экологически чистые технологии является актуальной задачей. Отечественной инженерной фирмой КОНЕН на базе Светлогорского АО (Химволокно) реализовано на установки кристаллизации сульфата натрия из технологических растворов производство вискозного волокна – на стадии извлечения г глауберовой соли из вины дегидратации ее до безводного сульфата натрия реализована энергосберегающая технология. Результаты энергосбережения при равных объемах регенерируемой ванны (№ 26 м з/ч) представлены в таб. 1., данные представлены для стадии дегидратации глауберовой соли на базе двух вертикальных выпорных кристаллизаторов диаметром 2300 мм двухкорпусной схемы вакуум – кристаллизационной установки с тепловым насосом для обогрева первого корпуса и отбора экстра – пара из него для обогрева второго корпуса.
Таблица 1.Энергозатраты на реконструкцию
| Затраты | Удельный расход | |
| До реконструкции | После реконструкции | |
|
1. Водяной пар, кг / 1000 кг Na2SO4 |
3700 | 415 |
|
2. Вода, м3/1000 кг Na2SO4 |
40-60 | 7-10 |
|
3. Энергия всех видов, Дж/1000 кг Na2SO4 |
9,6275*109 |
1,26*109 |
Следствием изменения технологии и режима стадии, новой организации движения материальных и тепловых потоков производительность стадии по товарному продукту – сульфату натрия достигла 70000 кг в сутки, то есть возросла в 2 раза.
Таким образом на стадии дегидратации глауберовой соли до безводного сульфата натрия и реализации энергосберегающей технологии, на ряду с увеличением производительности стадии по товарному продукту, достигнуты снижение удельных затрат водяного пара и охлаждающей воды в 8 – 8,5 раз, а общего расхода энергии в 7,5 раза.
В данном проекте предлагается вышеуказанный опыт использования энергосберегающей технологии применить для условий кристаллизации сульфата натрия ОАО «Балаковские волоконные материалы».
1. Обзор и анализ существующих технологических схем и типов основного оборудования и технологического процесса
В процессе формирования вискозного волокна состав осадительной ванны значительно изменяется – понижается концентрация серной кислоты, увеличивается содержание сульфата натрия и серы. Общий объем ванны в результате разбавления ее водой, находящейся в вискозе непрерывно увеличивается.
Объем ванны должен быть постоянным, по этому избыток ее, образующийся в результате разбавления водой, должен направляться на регенерацию.
Регенерация осадательной ванны заключается в удалении избытка воды вакуум – выпариванием и избытка сульфата натрия кристаллизацией.
Чтобы отчетливо представить значение регенерации осадительной ванны для уменьшения расхода кислоты и солей ниже приведен примерный баланс осадительной ванны (в кг) для завода вискозного волокна, производительностью 120 т/сутки (табл. 2).
Таблица 2. Сравнение затрат компонентов в балансе ванны
| Компоненты баланса | На 1 кг волокна, кг | Всего в сутки, кг. |
| Вода (поступает в ванну) | 9,520 | 1142400 |
| - вносимая с прядильным раствором | 0,322 | 39840 |
| - от нейтрализации щелочи | 0,214 | 25680 |
| - вводимая при добавке реактивов | ||
| ИТОГО: | 10,066 | 1207920 |
| Вода (расход) | ||
| - уносимая нитью из ванны | 3,182 | 381840 |
| - теряемая в следствие разбрызгивания и утечки из ванны | 0,789 | 93960 |
| - испаряемая | 2,100 | 252000 |
| ИТОГО: | 6,065 | 727800 |
| Серная кислота в расчет на 100%-ную (расход) | ||
| - на нейтрализацию щелочи | 0,903 | 108360 |
|
- потери: Из за уноса ванны с волокном Из за разбрызгивания и утечки с ванной в канализацию |
0,179 0,126 0,662 |
21480 15120 79440 |
| ИТОГО: | 1,870 | 224400 |
| Сульфат натрия (в пересчете на 100%-ный) | ||
| - образующейся при нейтрализации щелочи в вискозе | 1,308 | 156960 |
|
- потери: Из за уноса с волокном Из за разбрызгивания, утечки с ванной, сбрасываемой в канализацию |
0,689 0,177 1,177 |
82680 21240 141240 |
| ИТОГО потерь: | 2,043 | 245160 |
| Сернокислый цинк ( расход) | 0,2 | 24000 |
Приведенные цифры показывают, что из осадительной ванны должно быть удалено 1207920 – 727800 = 480120 кг воды, или 10,066 – 6,065 = 4,001 кг/кг ниже, а часть ванны спускать в канализацию, то на каждый килограмм волокна теряется 0,72 кг серной кислоты, 1,1 кг сульфата натрия и 0,07 кг сульфата цинка.
Регенерация ванны необходима не только для уменьшения расходов реагентов на 25- 30 % , но и для устранения загрязнения водоемов.
Таким образом, целью регенерации осадительной ванны является устранение загрязнения водоемов, уменьшения расхода реагентов путем испарения воды и кристаллизации избытка сульфата натрия.
Осадательная ванна может быть подвергнута полной или частичной регенерации.
При частичной регенерации из ванны удаляется не весь избыток воды, поступающий в нее с вискозой, а только часть. Количество воды, испаряемой при частичной регенерации, определяется требованиями сохранения в ванне постоянной концентрации сульфата натрия. Если испарить всю избыточную воду, то в ванне будет накапливаться сульфат натрия в количестве до 0,6 кг/кг волокна. Этот избыток сульфата натрия должен быть удален из упаренного раствора кристаллизацией или другими методами.
При частичной регенерации, надо выпарить 50-60 % от общего количества избыточной воды, а остальное - спустить в канализацию. Естественно, что полная регенерация более целесообразна.
Для регенерации осадительной ванны предложены различные методы. Избыточную воду испаряют продуванием горячего воздуха через предварительно нагретую ванну – контактная выпарка, или выпариванием в вакуум – выпарном аппарате.
Избыток сульфата натрия из упаренной ванны выделяют кристаллизацией (из насыщенного раствора).
Так как сульфат натрия выделяется в виде десятиводного гидрата, то при кристаллизации удаляется и некоторое количество воды из раствора. Наиболее перспективным методом регенерации осадительной ванны является электролиз сульфата натрия в кислой среде. Этот метод представляет интерес для вискозной промышленности, где в значительных количествах расходуется как сенная кислота, так и сульфат натрия.
При электролизе сульфата натрия оба эти реагента получаются в эквивалентных количествах и могут быть использованы в производстве. При взаимодействии щелочи с серной кислотой в процессе формования вискозного волокна вновь образуется сульфат натрия, который при электролизе снова дает серную кислоту и щелочь. Следовательно, при осуществлении этого метода регенерации создается замкнутый цикл и расход щелочи и серной кислоты сводиться к пополнению неизбежных потерь. Этот метод был опробован в полупроизводственных условиях и были получены обнадеживающие результаты. Основное затруднение, возникающее при реализации указанного метода, заключается в повышенном расходе электроэнергии и, соответственно, пониженных выходах по току при электролизе сульфата натрия ( по сравнению с электролизом хлористого натрия). В связи с вышеуказанным, этот метод пока не может быть применен в данном проекте, т.к. требует дальнейшей разработки с целью снижения расхода электроэнергии и увеличения выхода по току.
Таким образом, пока кристаллизация является основным методом удаления избытка сульфата натрия из осадительной ванны.
Выделение сульфата натрия при полной регенерации ванны производиться в аппаратах, применяемых для кристаллизации солей в различных отраслях химической промышленности. Для этих целей обычно используют горизонтальные многосекционные цилиндрические вакуум-кристаллизаторы, вакуум в которых создается пароструйными многоступенчатыми установками. Выпадающие кристаллы глауберовой соли отделяются от маточного раствора на центрифугах и направляются на обезвоживание (удаление кристаллизационной воды). Обезвоживание проводят путем нагрева в баках с мешалкой при 50 – 55 0 С. Образующиеся кристаллы вместе с маточным раствором поступают в испарители – кристаллизаторы, где удаляется вода, центрифугируют, сушат и направляют на упаковку. Высушенный безводный сульфат натрия используется в различных отраслях народного хозяйства (производство синтетических моющих средств, стекольная промышленность и др.)
Кристаллизацией называют выделение твердой фазы в виде кристаллов главным образом из растворов и расплавов. Каждому химическому соединению обычно соответствует одна или несколько кристаллизационных форм, отличающихся положением и числом осей симметрии. Явление образования нескольких кристаллических форм данного химического соединения носит название полимер.
Кристаллы, выделяющиеся с молекулами воды, называются кристаллогидратами. Причем, в зависимости от условий кристаллизации, одно и то же вещество может кристаллизоваться с различным числом молекул воды. Осуществляемая в промышленности кристаллизация называется массовой.
Обычно массовую кристаллизацию проводят, понижая растворимость кристаллизуемого вещества за счет удаления части растворителя.
В производственных условиях процесс кристаллизации состоит из следующих операций: собственно кристаллизации, отделение кристаллов от маточного раствора, перекристаллизации (при необходимости), промывки и сушка кристаллов.
Известны следующие способы кристаллизации: кристаллизация с удалением части растворителя, кристаллизация с охлаждением или нагреванием раствора, комбинированные способы.
Способом удаления частичного растворителя проводится или его испарением или вымораживанием. Наиболее распространено испарение. Растворитель испаряют в выпарных аппаратах, подводя к нему тепло извне, через стенку. После достижения нужной степени пресыщения, как правило, в тех же аппаратах осуществляют и кристаллизацию. Способ называется изотермическим.
Общий недостаток способа – это отложение солей (кристаллов – инкрустация) на теплопроводящих поверхностях, одновременно концентрируются примеси, содержащиеся в растворе.
Способ кристаллизации с изменением температуры раствора называют еще изогидрическим, т.к. он осуществляется при постоянном содержании в растворе растворителя.
К комбинированным способам относятся вакуум – кристаллизация, кристаллизация с испарением части растворителя в токе носителя и дробная кристаллизация.
При вакуум - кристаллизации испарение растворителя происходит не путем подвода тепла через стенку, а за счет отдачи раствором своего физического тепла, которое расходуется на испарение части растворителя.
Кристаллизация с испарением части растворителя в токе носителя (воздуха) происходит за счет испарения и охлаждения раствора при этом.
Дробная кристаллизация – это последовательное выделение из раствора ряда растворенных в нем веществ.
Проведение кристаллизации выше указанными способами требует значительных энергозатрат. Поэтому повышение экономичности процесса кристаллизации является важной задачей снижения неоправданно высоких расходов.
На второй стадии кристаллизации, где сульфат натрия кристаллизируется в вакуумных испарителях – кристаллизаторах в виде безводного сульфата натрия процесс кристаллизации проводится в аппаратах с естественной циркуляцией раствора.
Этот метод реализуется в ОАО «Балаковские волоконные материалы».
Общий недостаток кристаллизации при выпаривании – это отложение кристаллов (инкрустация) на теплопроводящих поверхностях. Этот недостаток присутствует и в аппаратах с естественной циркуляцией, работающих в системе кристаллизационных установок ОАО.
Инкрустация при работе испарителей – кристаллизаторов с естественной циркуляцией раствора является неприятным фактором, снижающим их производительность и приводящим к частным остановкам аппаратов для чистки и промывки (примерно 1 раз в смену один аппарат останавливается на чистку и промывку). При этом чистка аппаратов требует значительных трудозатрат во вредных условиях – выделение сероуглерода и сероводорода и агрессивная среда (серная кислота).
Указанный недостаток частично можно устранить переводом процесса работы вакуумного испарителя – кристаллизатора на работу с принудительной циркуляцией раствора.
Отложение солей на греющих поверхностях выпарных аппаратов – кристаллизаторов приводит также к уменьшению коэффициента теплопередачи, а, следовательно, и производительности. У аппаратов с естественной циркуляцией при этом понижается скорость циркуляции, кипение начинает заглубляться в трубки, вызывая усиление отложений, что в свою очередь воздействует на циркуляцию, которая становиться неустойчивой. Этот процесс со временем прогрессирует. Естественно поэтому стремление организовать в контуре аппарата искусственную (принудительную) циркуляцию с помощью специального насоса, которая бы не зависела от изменения тепловой нагрузки.
По своему устройству аппарат с принудительной циркуляцией в основном аналогичен аппаратам с естественной циркуляцией, разница заключается в основном в наличии циркулярного насоса.
При выпаривании в таких аппаратах растворов «на кристалл» образование и рост кристаллов происходит из пересыщенного раствора. При установившемся режиме работы аппарата процесс выпаривания носит циклический характер.
Из сепаратора циркулирующий раствор, содержащий кристаллы соли, при температуре, практически равной температуре кипения в сепараторе, поступает в греющие трубки аппарата, где воспринимает тепло греющего пара. Перегретый раствор выходит из трубок в подъемную трубку, где закипает.
Температура раствора понижается до температуры кипения в сепараторе, а освободившейся тепло идет на образование вторичного пара. При удалении части растворителя из насыщенного раствора в виде пара возникает пресыщение раствора, вследствие чего происходит образование зародышей и рост уже имеющихся кристаллов, т.е. пресыщение снимается. Смешавшись с новой порцией исходного раствора и, снимая по пути пресыщение, раствор вновь поступает в трубку – цикл замыкается.
Экспериментальные данные показывают, что за время пребывания циркулирующего раствора в растворном пространстве пресыщение снимается не полностью и раствор поступает в греющую трубку с каким то остаточным пресыщением. Если не принять особых мер конструктивного и технологического порядка, то инкрустация пойдет настолько быстро, что уже через несколько часов работы придется останавливать аппарат на промывку.
СвердНИИХИММАШем проведены работы по снижению инкрустации и предложен способ, который заключается в накоплении кристаллов кристаллизующихся веществ в циркулирующем растворе, с целью создания большего числа центров кристаллизации для быстрого снятия пресыщения. Применение данного способа (при этом в циркулирующем растворе содержалось от 10 до 30 % сульфата), позволило увеличить беспромывочный срок до 3-х суток, причем коэффициент теплопередачи не снижается относительно первоначального.
Метод выпаривания – кристаллизации с принудительной циркуляцией раствора рекомендуется в данном проекте.
2. Технологические расчеты
2.1 Расчет количества глауберовой соли и сульфата натрия
При полной регенерации осадительной ванны на каждую тонну волокна требуется удалить 357 кг. Сульфата натрия безводного, или в воде глауберовой соли – 858,2 кг. (данные ОАО «Балаковские химические волокна»)
В расчете на 120 т в сутки волокна удаляется безводного сульфата натрия: 357 * 120 = 42840 кг/сутки, или
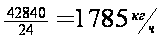
что соответствует количеству глауберовой соли:
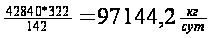
 =
4047,7

где 322 и 142 – молекулярные массы Na2SO4 * 10 H2O и Na2SO4 соответственно.
Количество ванны, направляемой на кристаллизацию. Согласно производственных данных при кристаллизации с каждого м3 ванны удаляется 100 кг сульфата натрия в виде безводного сульфата. Требуется направить на кристаллизацию осадительной ванны:
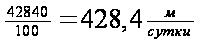 ,
или 1785/100=17,85 м3/ч
Состав осадительной ванны, поступающей на кристаллизацию:
H2SO4
– 110 – 150 г/л
 2
г/л
Na2SO4
– 320
20 г/л
ZnSO4 – 13-16 г/л
Плотность – 1,27 - 1,34 г/см3
(согласно норме технологического режима), или принятой для расчета:
H2SO4 – 150 г/л
Na2SO4 – 320 г/л
ZnSO4 –16 г/л
Вода – 854 г/л
1340 г/л
Содержание компонентов в осадительной ванне, поступающей на кристаллизацию:
H2SO4: 150 * 17,85 = 2677,5 кг/ч;
где 17,85 м3/ч – объем осадительной ванны, поступающей на кристаллизацию:
Na2SO4 – 320 * 17,85 = 5712 кг/ч
ZnSO4 –16 * 17,85 = 285,6 кг/ч
H2O – 854 * 17,85 = 15234,9 кг/ч
Итого: 23919 кг/ч
В процессе кристаллизации из ванны выкристаллизовывается 100 кг/м3 ванны безводного сульфата натрия, что составит:
100 * 17,85 = 1785 кг/ч Na2SO4 , или
 =
4047,68 кг/ч
Na2SO4
* 10 H2O
С глауберовой солью уносится воды:
4047,68 – 1785 = 2262,68 кг/ч
Содержание компонентов в осадительной ванне (маточном растворе), поступающий на плавку (обезвоживание в плавильном котле):
H2SO4 – 2677,5 кг/ч
Na2SO4 – 5712 – 1785 = 3927 кг/ч
ZnSO4 – 285,6 кг/ч
H2O – 15243,9 – 2262,68 = 12981,22 кг/ч
Итого: 14810,22 кг/ч
Состав осадительной ванны (маточного раствора) после кристаллизации глауберовой соли:
H2SO4 – 2677,5 кг/ч или 13,47% масс.
Na2SO4 –3927,0 кг/ч или 19,76 % масс.
ZnSO4 – 285 кг/ч или 2,20 % масс.
H2O – 12381,22 кг/ч или 64,57 % масс.
Итого: 19870, 22 кг/ч или 100 % масс.
Таблица материального баланса глауберовой соли (Na2SO4 * 10 H2O)
Таблица. 3.1
| Приход | Расход | ||
| Статья | Количество, кг/ч | Статья | Количество, кг/ч |
| 1. Осадительная ванна на входе в кристаллизаторы | 1.Маточный раствор | ||
|
H2SO4 |
2677,5 |
H2SO4 |
2677,5 |
|
Na2SO4 |
5712,0 |
Na2SO4 |
3927,0 |
|
ZnSO4 |
285,6 |
ZnSO4 |
285,6 |
|
H2O |
15243,9 |
H2O |
12981,22 |
| 2. Кристаллы глауберовой соли | 4047,68 | ||
| Итого | 23919,0 | Итого | 23919,0 |
Объем маточного раствора:
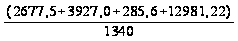 =
14,829 м3 /ч
где 1340 кг/м3 – плотность раствора.
Состав маточного раствора:
H2SO4
–
 = 180,6 г/л
Na2SO4
–
 = 264,8 г/л
ZnSO4 –
 = 19,2 г/л
H2O
–
 = 875,4 г/л
Итого : 1340 г/л
2.2 Расчет количества и состава плава глауберовой соли
Количество глауберовой соли, поступающей в плавильный котел:
4047,68 кг/ч Na2SO4 * 10 H2O ( см. Расчеты 3.1.),
в нем кристаллизированной воды – 2262,68 кг/ч и
безводного сульфата натрия 4047,68 – 2262,68 = 1785 кг/ч,
что составляет:
Na2SO4
–
 =
0,4410, или 44,10 % масс
H2O
-
 =
0,5590, или 55,90% масс.
Объем плава:
 =
2,778 м3/ч
где 1457 кг/м3 – плотность 44,10% - ного раствора Na2SO4 [6]
Объем плава глауберовой соли с учетом разбавления плава водой в соотношении 1:2:
2,778 * 3 = 8,334 м3/ч
3.2.4. Объем добавленной воды:
2,778 * 2 = 5,556 м3/ч
2.3 Расчет расхода топлива
Тепло на участке кристаллизации расходуется в виде пара с давлением 3 кгс/см2 (0,3 МПа) на следующие цели:
работа пароструйных насосов установок кристаллизации глауберовой соли (в работе 2 аппарата);
на плавление глауберовой соли в плавильных топках (в работе 4 аппарата);
в вакуум - испарителях – кристаллизаторах (5 в работе);
работа пароструйных насосов испарителей – кристаллизаторов (5 в работе).
Исходные данные:
температура кристаллов глауберовой соли на выходе из центрифуг – 7,50С;
температура воды, подаваемой на разбавление плава в плавильный котел - 200С;
масса плавильного котла – 350 кг;
масса тепловой изоляции котла – 1000 кг.
Согласно технического паспорта на кристаллизационную установку расход пара давлением 3,0 кгс/см2 (0,3 МПа) и теплосодержанием 518,0 ккал/кг составляет 740,0 кг/г на 1 установку. При работе 2-х установок (1 резервная) с учетом 10 % потерь тепло расход тепла составляет:
Q1=740*518*1,1*2=843304 Ккал/ч
Расход тепла на плавление глауберовой соли
Расход тепла на нагрев кристаллов от t’н = 7,50 С до t’к = 500 С.
Q2’ = m2’c2’(t’k-t’н) = 4047.68 * 0.108 * (50-7.5) = 18578.9 Ккал/ч
m2‘ – масса кристаллов Na2SO4 * 10 H2O кг/ч
c2ґ - теплоемкость кристаллов, ккал/кг*град
c2ґ
= 34,9
 =
 =
0,108
 [6]
322 – молекулярная масса Na2SO4 * 10 H2O кг/кмоль
Расход тепла на нагрев воды:
Q2ґґ = m2ґґc2ґґ(tkґґ - tнґґ) = 5556 * 1(50-20) = 166680 ккал/ч
Расход тепла на плавление глауберовой соли:
Q2ґґ = 4047*18,106 = 79287,3 ккал/ч
где 18,106 ккал/кг – теплота кристаллизации Na2SO4 * 10 H2O [6]
Расчет тепла на нагрев аппарата
Q2ґґ= G2cIV ∆t * n = 3500*0,11(50-20)*4= 46200 ккал/ч
G2- масса плавильного котла, кг
cIV - теплоемкость стали, ккал/кг*град
n – количество котлов в работе.
Расчет тепла на нагрев изоляции котла:
Q2v = Gvcv * ∆t * n = 1000 * 0,3 * (50-20)*4= 36000 ккал/ч
Потери тепла поверхностью изоляции котла (при коэффициенте теплопередачи К = 0,9 ккал/м2*ч*град
Q2vi = 0,9*5,5*10*4 = 198 ккал/ч
Общий расход тепла на плавление глауберовой соли:
Q2 = Q2I + Q2II + Q2III + Q2VI + Q2V + Q2VI = 18578,9 + 166680+73287,3+46200+36000+198 = 340944,2 ккал/ч
Расход тепла на работу струйных насосов. Согласно технического паспорта на испаритель - кристаллизатор на один аппарат расходуется пара с давлением 3кгс/см2 (0,3Мпа) и теплосодержанием 518,0 ккал/кг – 80 кг/ч
При работе 5 аппаратов расход пара составляет 80 * 5 = 400 кг/ч, или с учетом 10% потерь в виде тепла расход равен:
Q3I = 518 * 400 * 1,1 = 227920 ккал/ч
Расход тепла на испарение влаги из раствора.
Количество испаряемой влаги до состояния насыщения при 500С равно 80 кг/м3 раствора (данные производства), или
mII = 8 * 8,334 = 667,72 кг/ч
Расход тепла на испарение равен:
Q3II
= mII
rII =
667,72 *
 =
379 277,7 ккал/ч;
где rII – удельная теплота при 50оС, ккал/ч. [8]
Расход тепла при кристаллизации Na2SO4
Q3ґґґ = mґґґqґґґ = 1785*3,239= 5781,6 ккал/ч,
где
 mґґґ
- масса кристаллизующейся
Na2SO4,
кг/ч
qґґґ - удельная теплота кристаллизации Na2SO4, ккал/кг;
qґґґ
= 1927
 =
 =
9,239 ккал/кг
142 – молекулярная масса Na2SO4, кг/кмоль
Расход тепла на нагревание 5 аппаратов
Q3IV = m IVc IV(tk – tн) n = 7500 * 0.11(50-20)*5 = 123750 ккал/ч
Расход тепла на нагрев изоляции:
Q 3v = G3 vcv (tk – tн) n = 1200 * 0,3 (50-20) * 5= 54000 ккал/ч
Расход тепла на потери поверхностью аппаратов:
Q3VI = k * F ∆t * n = 0,9 * 8,3 * 10 * 5 = 373,5 ккал/ч
где F – поверхность 1 аппарата, м2
Общий расход тепла на кристаллизацию Na2SO4
Q3 = Q3I + Q3II + Q3III + Q3VI + Q3V + Q3VI = 227920 + 379277,7 + 5781,6 + 123750 + 54000 + 373,5 = 791 102,8 ккал/ч
Расход тепла по участку:
Q = Q1 + Q2 + Q3 = 843304 + 340944,2 + 791 102,8 = 1975351 ккал/ч
2.4 Расчет потребного оборудования и производственных площадей
2.4.1 Расчет потребного оборудования
Кристаллизатор вакуумный горизонтальный.
Исходные данные:
Размеры кристаллизатора:
Длина L=8862 мм.
Диаметр Д=2004 мм.
Емкость V=27 м3
Поверхность зеркала испарения
S = L
Д = 8,862
 2,004 = 17,759 м3
Расчет:
Требуется площадь зеркала испарения для кристаллизации 4047,7 кг/ч глауберовой соли:
По данным ЦЗЛ ОАО «Вискозные волокна» съем кристаллов глауберовой соли составляет 114 кг. В час с м2 зеркала испарения.
Требуется площадь зеркала испарения кристаллизаторов:
4047,7/114 =35,506 м2
Требуется кристаллизаторов для кристаллизации 4047,7кг/ч глауберовой соли:
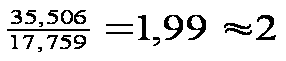
Устанавливается 3 кристаллизатора, в том числе: 2- в работе, 1 – резервный.
2.4.1.1 Приемный бак осадительной ванны. Количество осадительной ванны, подаваемой на кристаллизацию, составляет 17,85 м з/ч (см. раздел 3) при резерве времени бака =1 час и коэффициенте заполнения Q=0,6(для пенящихся растворов) равен при увеличенной подаче (в случае форсированной работы подача ванны может быть увеличена до 24 м з/ч):
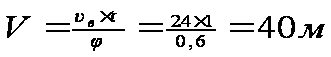
Объем бака с принятыми размерами Д=4800 мм и Н=2800 мм. равен:
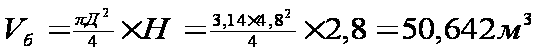
Вместимость
бака с этими
размерами ( =0,6) равна:
 =50,642*0,6=30,385 м3
Требуется
баков для приема
ванны:
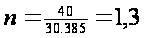 ;
устанавливается
2 бака.
2.4.1.2 Насос подачи осадительной ванны во всасывающую емкость. Количество осадительной ванны, подаваемой на установку кристаллизации - 24 мз/ч;
Принимается к установке насос марки х45=13и с характеристиками [11]:
подача – 25 мз/ч;
напор – 10 м;
частота
вращения –
960 ;
электродвигатель АО – 2;
мощность – 15 кВт.
Требуется количество насосов:
24/25=0,96~1
Устанавливается 2 насоса, в том числе:
1 – в работе;
1 – резерв.
2.4.1.3 Центрифуга для отделения маточного раствора от кристаллов глауберовой соли. Устанавливается центрифуга типа НВШ-350-2К с технической характеристикой [12]:
Максимальный рабочий диаметр ротора, мм – 350;
Число оборотов
мотора,
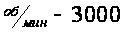 ;
Фактор разделения при максимальном диаметре