Использование энергосберегающих технологий для кристаллизации сульфата натрия
4. Автоматизация технологического процесса и контрольно – измерительные приборы
4.1 Введение
Промышленность химических волокон относится к одной из прогрессивных и развивающихся высокими темпами отраслей промышленности нашей страны.
Волокна используются главным образом для изготовления одежды; кроме этого, значительное количество их расходуется на изготовления всевозможных технических тканей и изделий, высокопрочной кордной ткани, рыболовных снастей, веревок, канатов и т.д. натуральных волокон недостаточно для удовлетворения все возрастающих потребностей населения в текстильных товарах, а для технических изделий натуральные волокна во многих случаях непригодны, т. к. не обладают необходимым комплексом особых свойств (высокой термостойкостью, прочностью, биостойкостью и т.д.). Кроме того, производство натуральных волокон является трудоемким и дорогостоящим. Поэтому возникла необходимость в разработке промышленных способов получения волокон искусственным путем.
Процесс получения вискозных волокон включает следующее технологические стадии:
Мерсеризация целлюлозы – обработка целлюлозы в большом избытке 18% -ного раствора едкого натра, в результате чего образуется пульто щелочной целлюлозы в растворе щелочи:
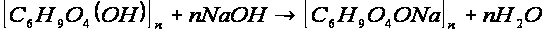
Полученная щелочная целлюлоза подвергается отжиму от избытка щелочи и измельчению;
Предсозревание щелочной целлюлозы – выдерживание ее при определенной температуре и влажности, в результате чего она подвергается термоокислительной деструкции, и вязкость ее снижается;
Ксантогенирование щелочной целлюлозы – обработка ее сероуглеродом в среде азота с целью получения растворимого в водном растворе полимера – ксантогената целлюлозы:
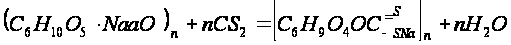
Растворение полученного ксантогената целлюлозы в водном растворе едкого натра с целью получения вискозы – прядильного раствора для формирования волокон;
созревание вискозы и подготовка ее к формованию волокна (смешение, фильтрация, обезвоздушивание);
Формование и отделка волокна. Формование вискозных волокон проводят мокрым способом , т.е. с использованием осадительной ванны. В ходе формования протекают основные процессы, приводящие к накоплению в осадительной ванне сульфата натрия:
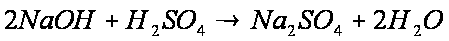
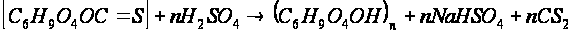
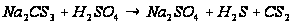
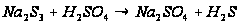
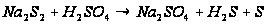
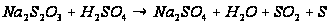
Для поддержания постоянства состава осадительной ванны она направляется на кристаллизацию избытка сульфата натрия.
Процесс кристаллизации сульфата натрия осуществляется на кристаллизационных установках.
Основными операциями, осуществляемыми на установках кристаллизации являются:
Кристаллизация глауберовой соли
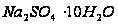 из осадительной
ванны;
Обезвоживание отфугованных кристаллов
(плавка);отделение кристаллов
 от маточного
раствора
(центрифугирование);
Кристаллизация и сушка кристаллов
;Упаковка сульфата натрия
4.2 Объекты автоматизации. Средства автоматизации и КИП
Автоматизация управления – как отдельными аппаратами, комплексами аппаратов, так и производством в целом – является важным элементом совершенствования процесса, определяя устойчивость, качество работы, и производительность процесса, повышение производительности труда в производстве волокон и в частности в проведении процесса кристаллизации сульфата натрия.
За последние годы появилось много статей, посвященных автоматизации аппаратов. За это время в теории и практике автоматизации химико-технологических процессов и производств достигнуты значительные успехи.
Разработан системный подход к автоматизации управления, созданы системы унифицированных технических средств автоматизации, обеспечивающих комплексное решение задач оперативного управления, моделирования и применения цифровых вычислительных машин (ЦВМ) для управления производствами. Все это позволило конкретизировать понятия автоматизированной системы управления – АСУ для производств вискозных волокон. В настоящее время любая проблема автоматизации рассматривается, по крайней мере, как часть проблемы создания АСУ с учетом внешних химико-экономических факторов. Возрастание роли автоматизированного управления в химико-технологических производствах привело к появлению следующих особенностей современных производств:
Так называемая локальная автоматизация, считывается ранее единственной формой автоматизации, становится неотъемлемой частью технологического оборудования;
Автоматизированное управление рассматривается как «технологический» фактор, превращающий композицию из многих механизмов аппаратов в единый агрегат с новыми качествами и повышенной эффективностью.
В отделении кристаллизации сульфата натрия осуществляется контроль следующих параметров:
Температура по секциям горизонтальных вакуум – кристаллизаторов;
Температура плава в плавильных котлах;
Давление в трубопроводах подачи пара и воды на установку, а так же в линиях нагнетания насосов;
Вакуума в барометрических конденсаторах;
Температуры в испарителях – кристаллизаторах;
Уровней сред в баках.
Осуществляется также контроль и регулирование следующих параметров:
Расхода осадительной ванны на установку;
Соотношения расхода природного газа и воздуха в топку трубы – сушилки.
Расхода пара в сгустители.
Таб. 6.1 Общетехнические средства контроля и автоматизации, используемые при автоматизации и управлении в отделении кристаллизации
| Контролируемые и регулируемые параметры | Средства контроля и автоматизации | Тип |
| Датчики для измерения температуры и преобразователи | ||
| 1. Температура осадительной ванны на входе, в горизонтальный кристаллизатор и по его секциям |
1. Термометр сопротивления медный. Градуировка 23 2. Преобразователь измерительный к термометрам сопротивления |
ТСМ – 6097 ТСМ – 5071 ПТ – ТС - 68 |
| 2. Температура раствора в испарителях - кристаллизаторах |
1. Термометр сопротивления медный. Градуировка 23 2. Преобразователь измерительный к термометрам сопротивления |
ТСМ – 6097 ТСМ – 5071 ПТ – ТС - 68 |
| 3. Температура плава в плавительных котлах |
1. Термометр сопротивления медный. Градуировка 23 2. Преобразователь измерительный к термометрам сопротивления |
ТСМ – 6097 ТСМ – 5071 ПТ – ТС - 68 |
| 4. Температура топочных газов в сушилке сульфата натрия |
1. Термопара хромель-амомелевая 2. Преобразователь измерительный к термопарам |
ТХА – 0806 ПТ – ТП – 68 |
| Датчики для измерения разрежения и давления | ||
| 1. Разрежение в вакуум – кристаллизаторах, испарителях – кристаллизаторах и барометрических конденсаторах |
1. Тягомер симфонный, выходной сигнал 5 мА 2. Тягомер сильфонный, выходной сигнал 0,2 – 1 кгс/см2 |
ТС – Э1 ТС – Э2 ТС – Э3 ТС – П1 ТС – П2 |
| 2. Давление растворов после насосов | Разделитель мембранный с пленкой из фторопласта и манометр сильфонный, выходной сигнал 5 мА |
РМ 5320 МС – Э1 МС – Э2 |
| 3. Давление пара, воды |
Манометр пружинный, выходной сигнал 0,2 – 1 кгс/см2 |
МП – П2 |
| Приборы для непосредственного измерения разрежения и давления без передачи сигнала на значительные расстояния | ||
| Разрежение и давление по системе |
Тягомер стрелочный Напоромер стрелочный |
ТмМП – 52 НПМ - 52 |
| Датчики для измерения расхода | ||
| 1. Расход осадительной ванны и растворов |
1. Комплект индукционного расхода мера 2. Датчик 3. Измерительный блок ИР – 11, выходной сигнал 5 мА |
ИР -11 ДРИ |
| 2. Расход пара и воды |
1. Диафрагма камерная 2. Диафманометр сильфонный, показывающий, выходной сигнал 5 мА |
ДСП – 786Н ДСП – 787Н |
| 3. Расход природного газа в топку сушилку |
1. Диафрагма безкамерная 2. Диафманометр сильфоный, выходной сигнал 5 мА |
ДС – П3 |
| Датчики для измерения уровня | ||
| 1. Уровни в сборниках ванны, плава, растворов |
1. Пьезометрическая трубка 2. Манометр сильфонный, выходной сигнал 5 мА 3. Манометр сильфонный, выходной сигнал 0,2 – 1,0 кгс / см2 |
МС – Э1 МС – П1 |
| Измерение числа оборотов штека – питания сушилки | ||
|
1. Датчик тахометра малогабаритный 2. Измеритель магнитоиндукционного тахометра |
Д – 1 ТЭ - 1 |
|
| Вторичные приборы | ||
| 1. Температура, измеряемая термопарой | Потенциометр автоматический показывающий (многоточечный) | КСП – 2 - 028 |
| 2. Давление, разрежение, уровень (к датчикам с электрическим выходом) |
1. Потенциометр автоматический показывающий, выходной сигнал 0,2 – 1 кгс/см2 2. Потенциометр автоматический показывающий, с пневматическим изодромным регулятором |
КСП – 3 КСП - 4 |
| 3. Температура измеряемая термометром сопротивления |
Мост автоматический показывающий, выходной сигнал 0,2 – 1 кгс/см2 |
КСМ - 3 |
| 4. К датчикам с пневматическим выходом | Приборы пневматической ветви ГСП |
ПВ4.2Э ПВ4.3Э ПВ10.1Э |
| Преобразователи общего назначения | ||
|
ПЭ – 55 м ЭПП - 63 |
|
| Регуляторы | ||
| 1. Пневматической ветви ГСП |
1. Пропорциональный регулятор 2. Пропорционально – интегральный регулятор |
ПР1.5 ПР3.21 |
| 2. Электрической ветви ГСП |
1. Блок регулирующий аналоговый 2. Блок управления аналогового регулятора |
Р12 БУ12 |
| Регулирующая арматура и исполнительные механизмы | ||
| 1. Потоки растворов и осадительной ванны | Клапан регулирующий фторопластовый с пневматическим мембранным исполнительным механизмом | 1545п 2 |
| 2. Потоки газа, воздуха |
1. Поворотная регулирующая заслонка 2. Пневматический Следящий привод поршневой |
СИУ ряда 101 ПСП – Т -1 |
4.3 Требования к приборам и средствам автоматизации
Требования, предъявляемые к приборам и средствам автоматизации [21,стр.119-120] производствах химических волокон, в первую очередь определяются свойствами сред, параметры которых измеряется. Для большинства стадий производства химических волокон следует учитывать запыленность газообразных сред, температуру и концентрацию веществ, вызывающих коррозию в газовых и жидкостных потоках, а также запыленностью и содержание SO2, SO3, CS2 в атмосфере помещений, где устанавливается оборудование контроля и регулирования. Влияние температуры сред и концентрации веществ, вызывающих коррозию, учитывается при подборе соответствующих материалов для узлов датчиков, соприкасающихся со средой. При измерении концентрации запыленных сред применяются специальные способы очистки и подготовки пробы газа на анализ. Чтобы избежать коррозии щитовых средств контроля и автоматизации, а также сохранить их эксплуатационные характеристики в условиях запыленности и загрязненности атмосферы производственных помещений, необходима максимально возможная централизация управления с очисткой и кондиционированием воздуха, подаваемого в диспетчерские пункты. Это позволяет снизить расходы на эксплуатацию приборов и увеличит срок их службы.
5. Механические расчеты
5.1 Расчет элементов испарителя – кристаллизатора
5.1.1 Расчет допускаемого внутреннего давления для цилиндрической обечайки теплообменника испарителя – кристаллизатора
Исходные данные:
Длина обечайки Нц = 6000 мм;
Внутренний диаметр – 800 мм;
Толщина стенки S = 10 мм.
В межтрубной пространстве находится водяной насыщенный пар с температурой tc = 132,90С при Рс = 0,3 МПа. Материал кожуха – листовой прокат из стали 1 х 18Н10Т.
Прибавка к расчетной толщине стенки С = 1,5 мм.
Швы – сварные с двусторонним сплошным проваром, выполнены вручную (см. рис.8.1)
Расчет:
Расчетная температура стенки t = tc = 132,90С;
Допускаемое напряжение:
В рабочем
состоянии [ ]
=
 *
= 1 * 152 = 152 МПа, Где
*
= 152 МПа – для стали
1Х18Н10Т при температуре
132,90С. [3]
 =
1 – для листового
проката, при
гидравлических
испытаниях
[]
=
Т20/1,1=
 =
263,6 МПа,
где
Т20
= 290 МПа – предел
текучести стали
1 Х 18 Н10Т при + 200С.
Расчетное давление (см. рис. 8.1 ) – Р*р = Рс = 0,3 МПа
Пробное
давление при
гидравлическом
испытании (Рр
 0,5
МПа и Нс
< 8
м).
ри
= max
1,25 рр
[]20
/ []
= 1,25 * 0,3 *
 =
0,43 Мпа =0,43МПа
Рр = 0,3 МПа
где []20
=
20*
= 177 Мпа – допускаемое
напряжение
стали 1 х 18Н10Т при
температуре
+ 200С (=
1) [3]
Коэффициент
прочности
сварных соединений
обечайки для
заданного типа
швов
 =
0,93. [3]
Допускаемое внутреннее давление в рабочем состоянии:
[p]
= 2
[]
(S
– C)
/ (D
+ S
– C)
=
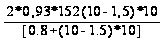 =
2.97 МПа;
При гидравлических испытаниях:
[p]
= 2[]и
(S-C)
/ ( Д + S
– C)
=
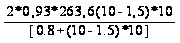 =
5.15 МПа
Условия
применяемости
формул соблюдается,
т.к. (S-C)
/ Д =
 =
0,0106 <0,1. Таким образом
рр <
[p],
(0,3 МПа <2,97 МПа) и ри
<[ ри],
( 0,43 МПа < 5,15 МПа)
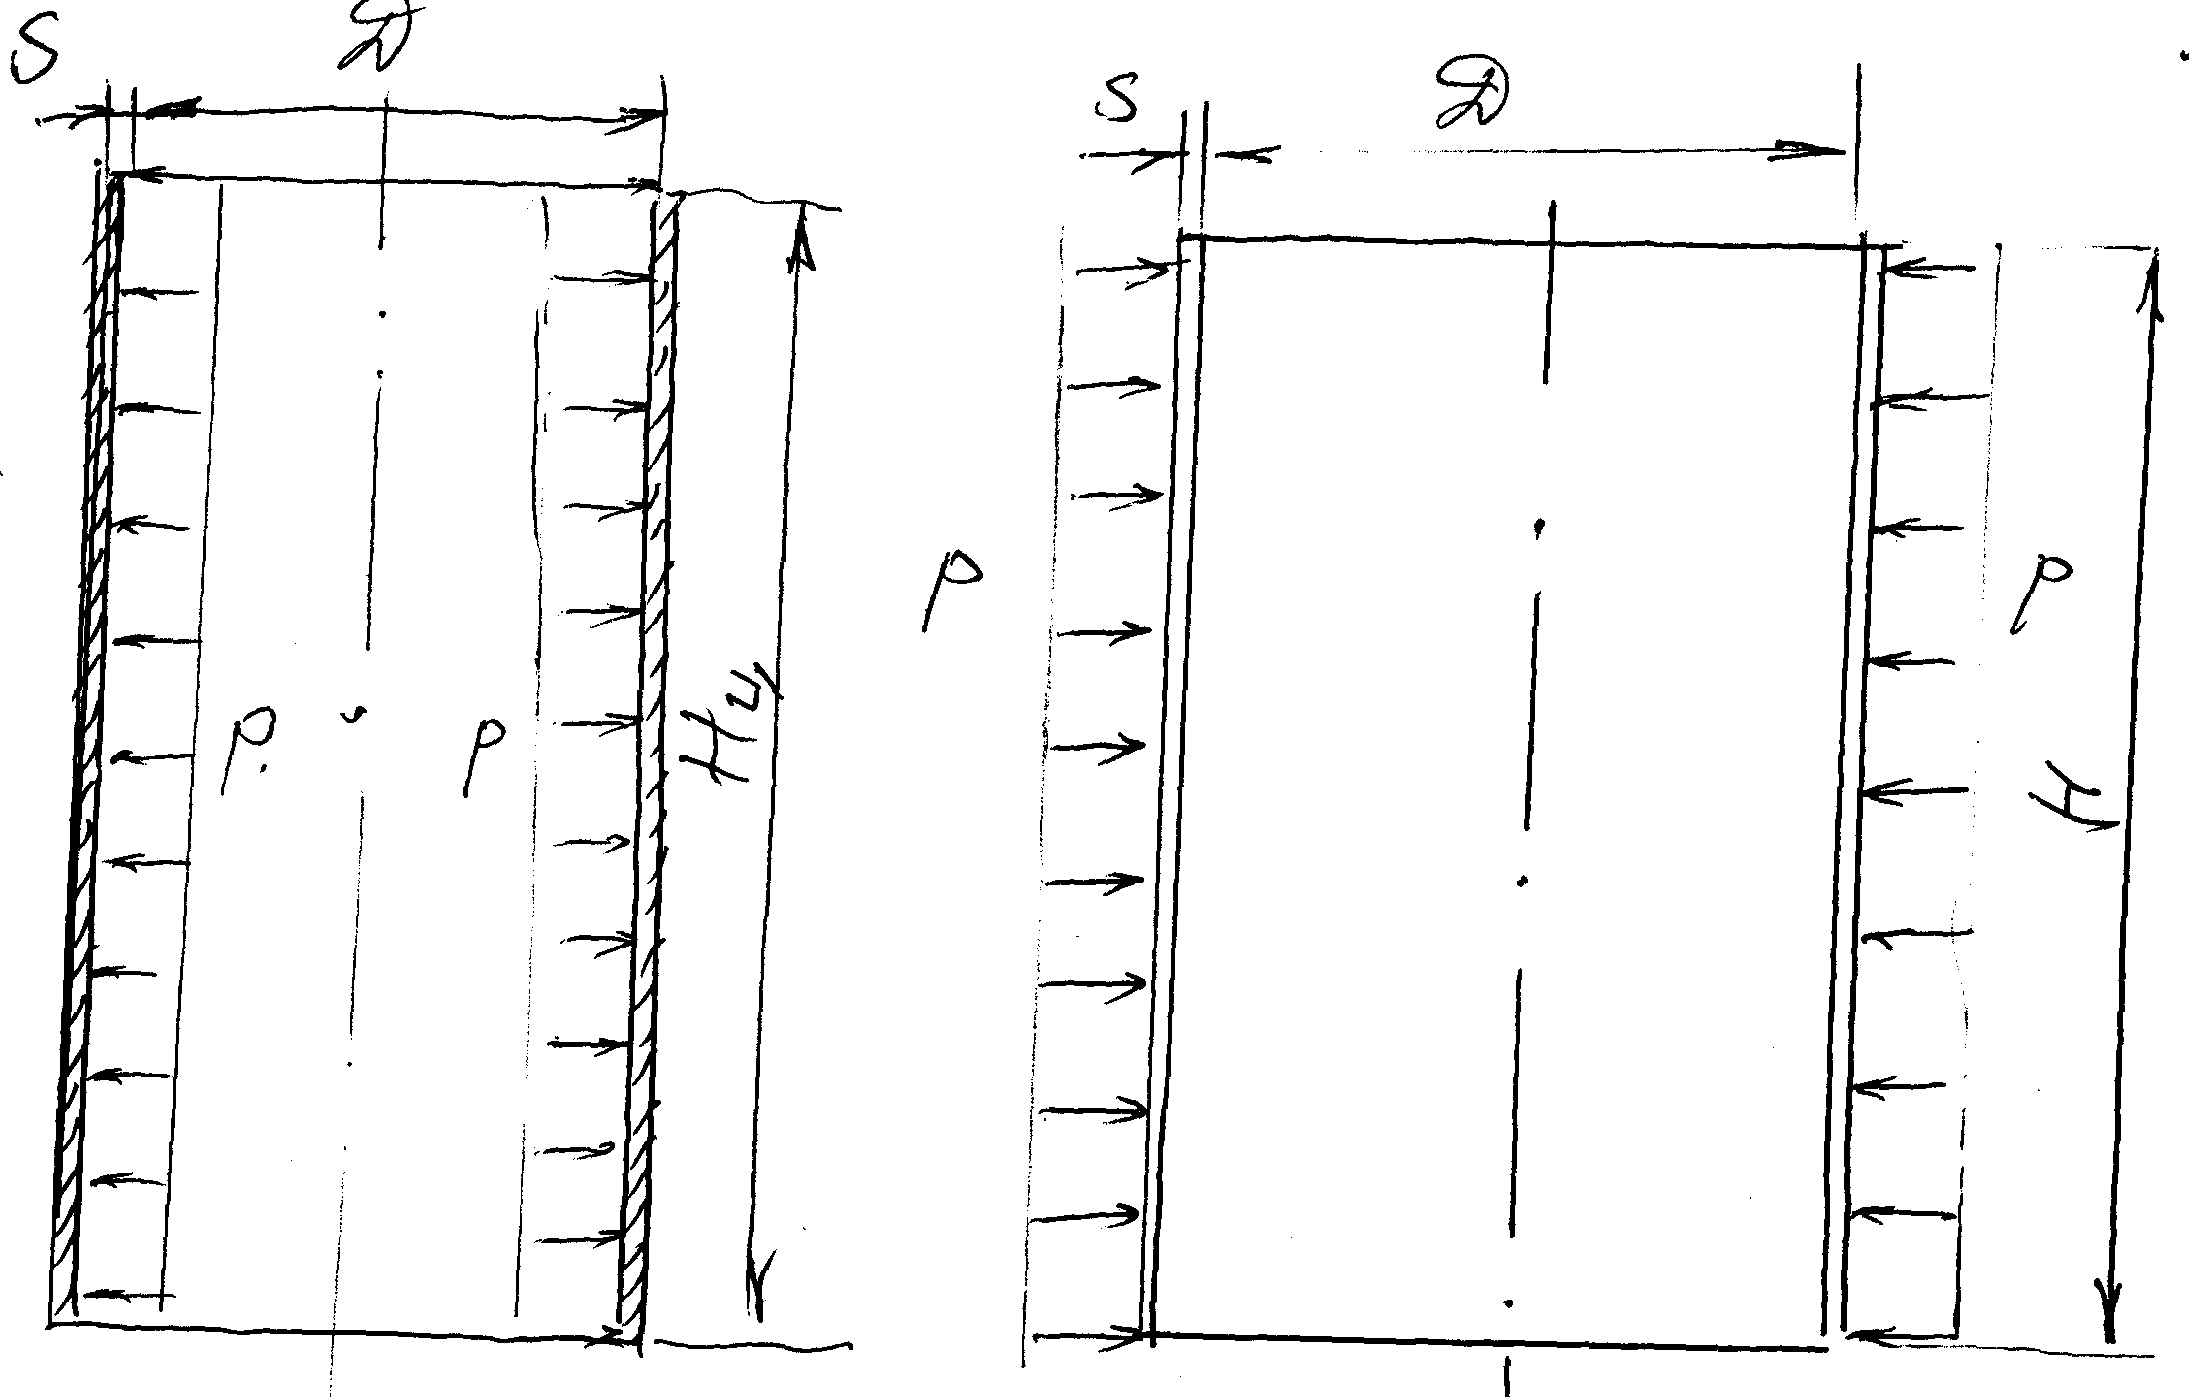
Рис. 8.1. Схема расчетная обечайки. Рис. 8.2. Схема расчетная обечайки теплообменника сепаратора
5.1.2 Расчет обечайки сепаратора
Исходные данные:
Материал обечайки – сталь 1Х18Н10Т.
σв = 550 МН/м2; σТ = 220 МН/м2 [3].
Проницаемость материала обечайки в среде – 0,03 мм/год (с1 = 1 * 10-3; с2 = 0).
Среда – водный
раствор осадительной
ванны – жидкость
 ж
= 1295 кг/м3
Рс – вакуум 450 мм. рт. ст.
tс = 600С
Диаметр Д = 2200 мм;
Н = 6000 мм;
Продольный
сварной ручной
электродуговой
шов – стыковой
двух сторонний.
(ш
= 0,95). [3]
Аппарат 2-го
эксплуатационного
класса 2-й группы
(=
1,0). [3]
Расчет:
Эскиз к расчету смотреть рисунок 8.2.
Гидростатическое давление в нижней части обечайки при уровне жидкости в сепараторе Нж = 1 м определяется по формуле [3]:
рж
=
жg
Нж =
1295 * 9,81 * 1 = 12704 Па
 0,013 МПа
Расчетное внутреннее давление среды рс = 760 – 450 = 310 мм.рт.ст., или
рс
=
 * 1,013 * 104 =
4,132 * 104 Па
Расчетное давление в сепараторе р = рс + рж = 4,132 * 104 + 1,3*104 = 5,432 * 104 Па
Допускаемое напряжение для стали 1х18Н10Т по пределу прочности [3] из ф. 14.1 и таб. 14.1:
σд
= (σв
/ nв)
*
=( 550*106 / 2,6)
* 1,0 = 211,5 * 106
Н/м2
Допускаемое напряжение для стали 1Х18Н10Т по пределу текучести (ф 14,2) [3]:
σд
= (σт
/ nт)
*
= 220 * 106 * 1,0
/ 1,5 = 146,7 * 106
Н/м2
Второе, как меньшее является расчетным.
Так как (σд/
р) *
ш
= (146,7 * 106 /
0,05432 * 106 ) *
0,95 = 2565,6150,
то величиной р в знаменателе формулы (15.1) [3] пренебрегаем.
Расчетную толщину стенки обечайки определяем по формуле (15.1)
Sґ
= (Дв
р / 2 σд
ш)
+ с = 2,2 * 0,05432*106
/ 2 * 146,7 * 106
* 0,95 = ( 0,4 * 10-3
+ с)м;
Прибавку с при с3 = 0,8 * 10-3 м (таб. 2.15) [3] определяем по формуле (15.15) [3]
С = с1 + с2 + с3 = (1+0+0,8) 10-3 = 1,8 * 10-3 м;
Sґ = (0,4+1,8)10-3 = 2,2 * 10-3 м, принимаем S = 3 мм.
Проверим
напряжение
в стенке обечайки
при гидравлическом
испытании
аппарата водой
рж =
жg
Нж =
1000 * 9,81 * 6 = 58860 Па
0,059
МПа. Жидкость
- вода. Расчетное
давление испытания
определяем
по формуле
(15,25) [3] и таб. (14.5) [3]:
Ри
= рг +
рж =
10*104 + 5,9*104
= 15,9 * 104 Па
0,16
МПа
Напряжение в стенке обечайки при гидравлическом испытании аппарата определяется по формуле (15,24) [3]:
σ
= [Дв
+ (S
– C)]
pи
/ 2(S
– C)
ш
= [ 2,2 + (3 – 1,8) * 10-3]
0,16 / [2(3 – 1,8) * 10-3
* 0,95] = 154,5 МПа, что < σт
/ 1,2 = 220 / 1,2 = 183,3 МПа
5.1.3 Расчет конического днища сепаратора
Исходные данные:
Материал
днища – сталь
1Х18Н10Т; внутренний
диаметр Дв
= 2200 мм; днище коническое
неотбортованное
с углом конуса
2 α
= 1500 и
, с центральным
отверстием
d =
0,05 м;
 ш
= 0,95;
Давление
на днище р = 5,432 *
104 Па
0,05 * 106 МПа
; С1 = 1,0
мм, С2
= 0
Расчет:
Фактор формы днища при α = 75о определяем по графику (16.8) [3] при Rб/Дв = 0,01 и у = 9;
Эскиз днища смотреть рисунок 8.3
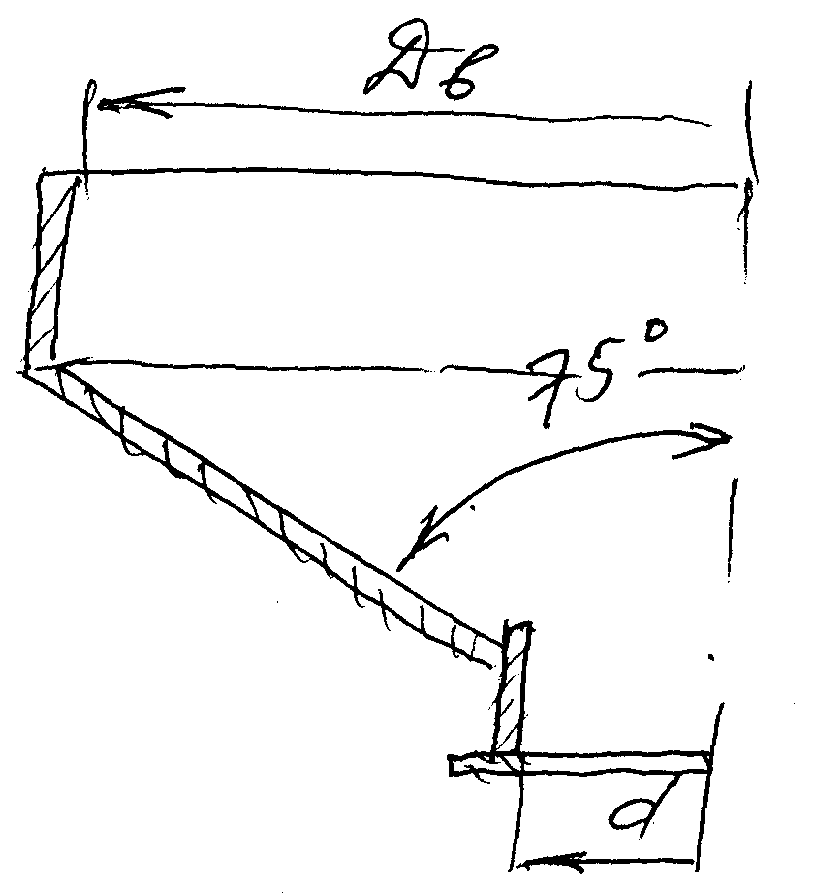
Рис. 8.3 Эскиз днища сепаратора
Расчетную толщину днища определяем по формуле (16.7) [3]:
Sґ
= (Дв
р у / 2 σид
ш
) + с = 2,2 * 0,05 * 9/( 2*146 * 0,95) + с = ( 0,0036 +
с) м = (3,6*10-3
+ с) м.
Прибавку с при с3 = 0,4 мм (таб. 2.15) [3] определяем по формуле (15,15) [3]
С = с1 + с2 + с3 = (1 + 0 + 0,4) * 10-3 = 1,4 * 10-3 м;
Sґ = (3,6 + 1,4)10-3 = 5 * 10-3 м.
Принимаем ближайший размер по таблице 16,19 [3], но не менее, толщину стенки обечайки S = 5 мм. Площадь поперечного сечения укрепляющего кольца в нижней части обечайки определяем по формуле:
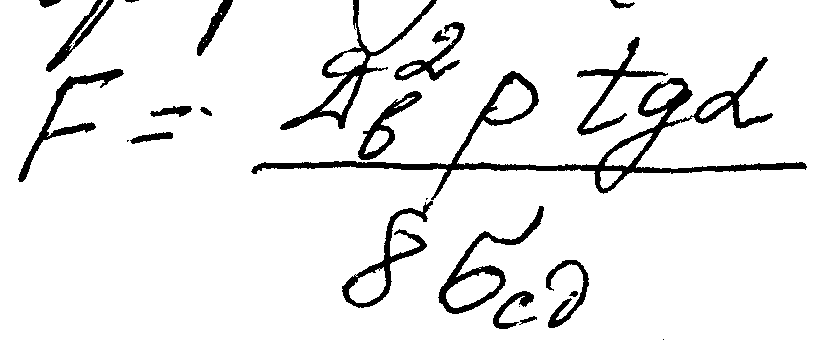 =
2,22 * 0,05 *
tg75о
/ (8*146) = 0,00077
При соотношении
размеров конечного
сечения кольца
по фигуре (16.11) [3]
расчетная
толщина будет:
Sк
=
 =
 =
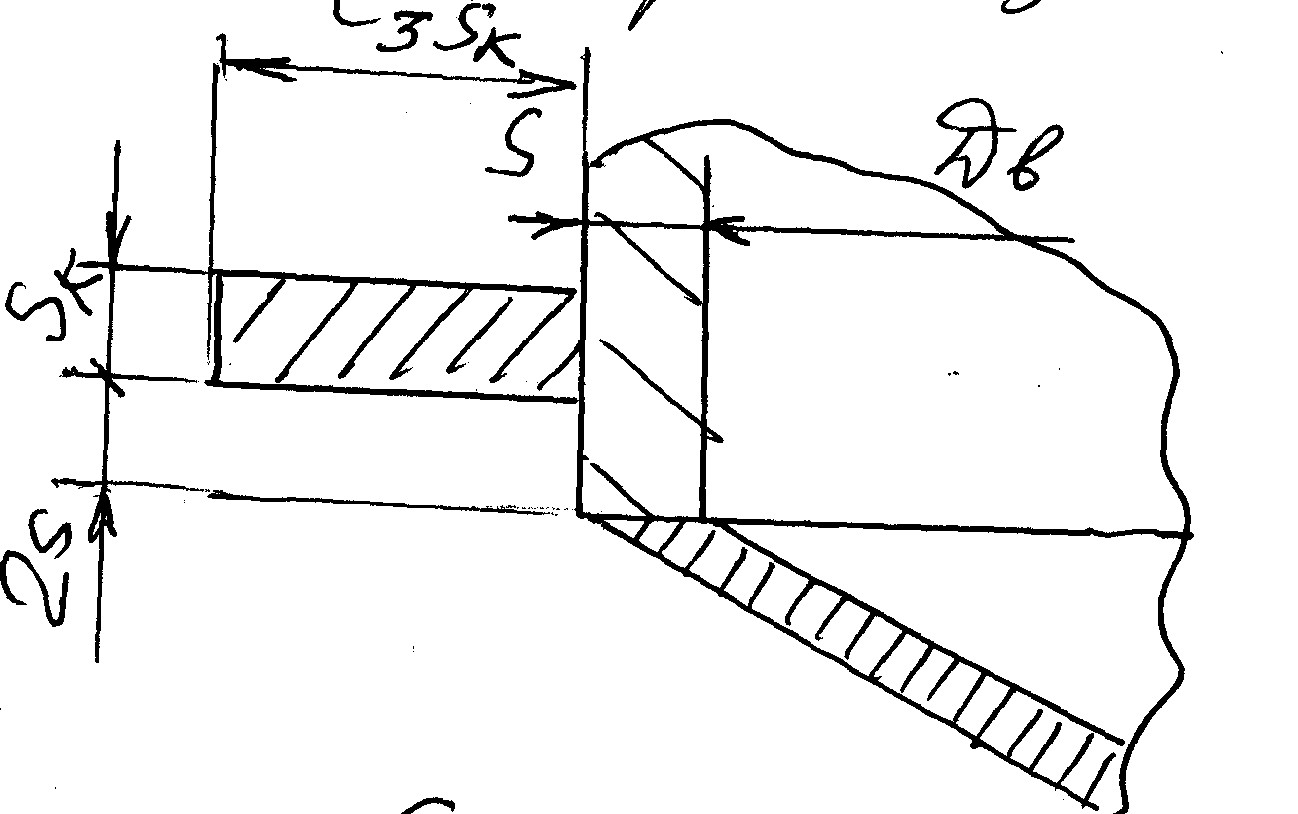
0,016 м. (см рис. 8.4)
Размеры укрепляющего кольца Sк = 16 мм; 3 Sк = 16*3 = 48 мм
2 S = 5*2 = 10 мм.
Sк > S
5.1.4 Расчет трубной решетки греющей камеры
Эскиз расчетный смотреть рис.8. 5
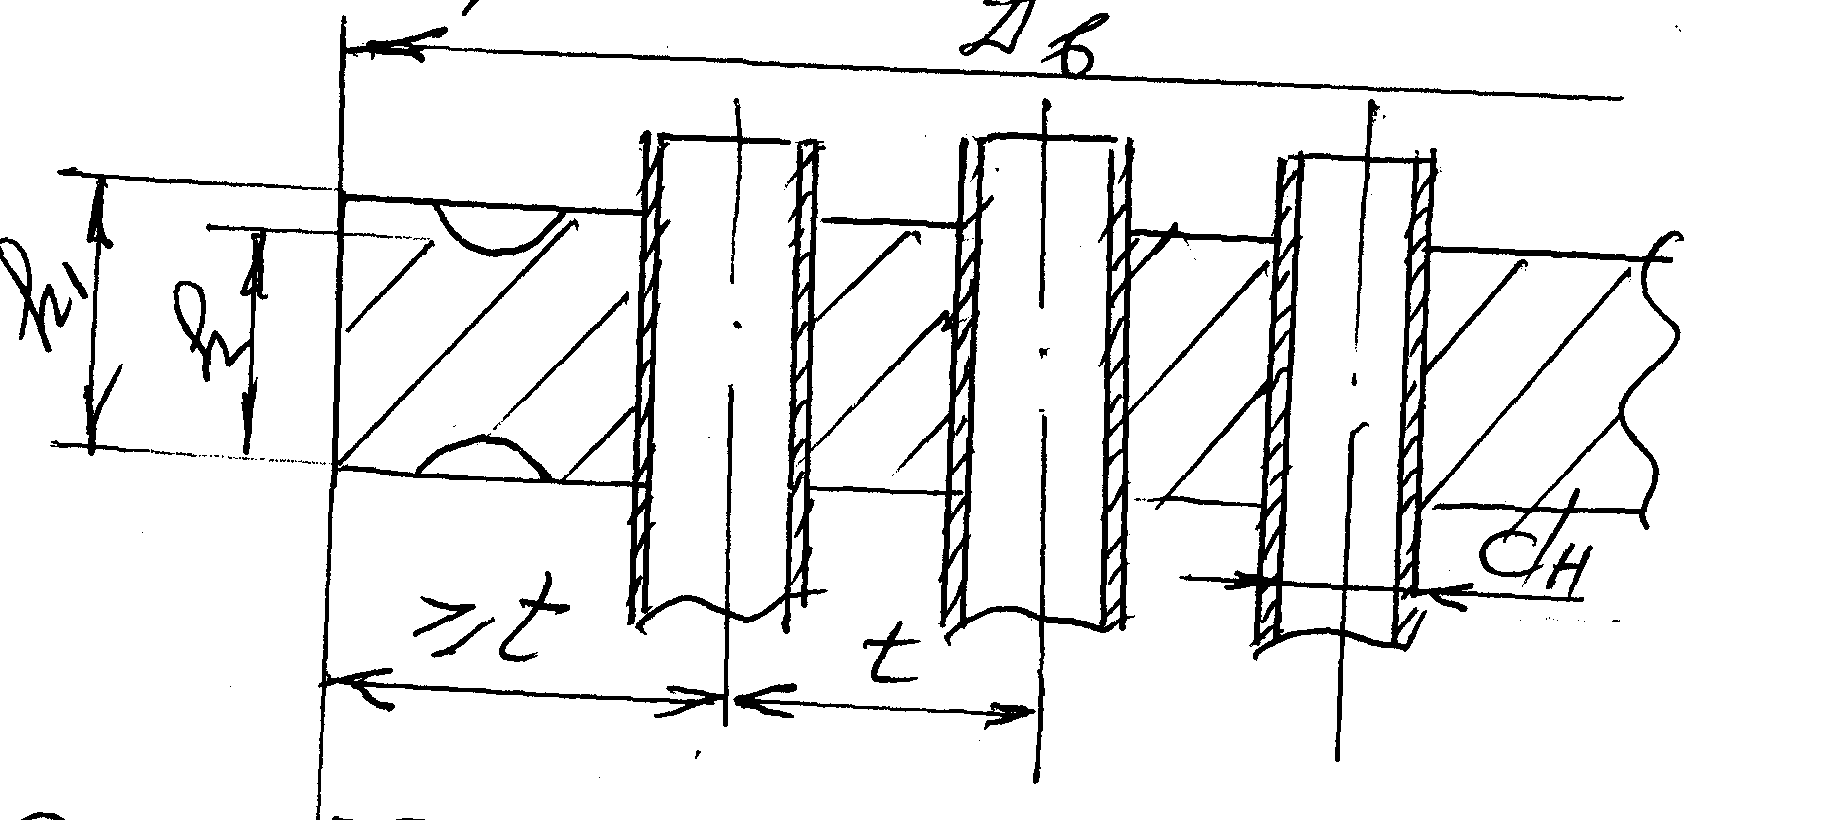
Рис. 8.5 К расчету трубной решетки греющей камеры
Исходные данные:
Давление в трубном пространстве рm = рс + рж = 1295 * 9,81 * 6 + 0,04 * 106 = 76223,7 Па
Давление в междутрубном пространстве рм = 0,3 Мпа;
Длина трубок L = 6000 мм;
Матерная труб – сталь 1Х18Н10Т;
Матерная трубной решетки – сталь 0 х 13;
Диаметр – Дв = 800 мм = 0,8 м;
Диаметр труб – ф 38 х 2 мм.
σид = 177,0 МПа для стали 1Х18Н10Т – σид = 146 МПа – для стали
С = 1,8 * 10-3 м
Расчет
Расчетную
высоту наружной
части решетки
при
= 1 определим
по формуле
(23.1) [3]:
hґt
= kДв
 + с = 0,43 * 0,8
 +
0,0018 = 0,0078 + 0,0018 = 0,0096 = 9,6 мм.
Коэффициент прочности решетки определяем по формуле (22,5) [3]
=
 =
 =
0,99
Расчетную
высоту средней
части решетки
при
= 0,99 определим
по формуле
(23.1) [3]:
hґ1
= kДв
+ с = 0,99 * 0,8
+
0,0018 = 0,0181 + 0,0018 = 0,0199 = 19,9 мм.
5.1.5 Расчет компенсатора кожуха греющей камеры
Исходные данные:
Диаметр внутренний кожуха Дв = 800мм;
Длина L = 6000 мм;
Давление рm = 0,076 Мпа;
Рм = 0,3 МПа
Температура:
tm = 900C
tк = 132,90С
Sк = 10 мм, ск = 1,5 мм
Трубы ф 38 *2 мм; с т = 1,2 мм
Z = 187 шт.
Материал корпуса сталь 1Х18Н10Т
Компенсатора сталь – 1Х18Н10Т,
σтк (132,90С) = 152 МПа Ек (132,90С) = 1,91 * 105 Па
σтт (90оС) = 146МПа Ем (90оС) = 2,00 * 105 Па
 кt
= 17,2 * 10-6 1/оС
мt
= 17,2 * 10-6 1/оС
Расчет:
Площадь поперечного сечения корпуса (стр.320)[3]:
Fk
=
 (Дв
+ Sк)
Sк
= 3.14(0,8+0,010)*0,010 = 254,34*10-3
м2
Площадь поперечного сечения труб (стр.320)[3]:
Fт
=
(dH
– Sm)
SmZ
= 3.14(38-2)2 * 187 = 42276,96 мм2
= 0,042 м2 =
420 * 10-4 м2
Сила взаимодействия между корпусом и трубами за счет температурных напряжений определяется по формуле (24.1) [3]:
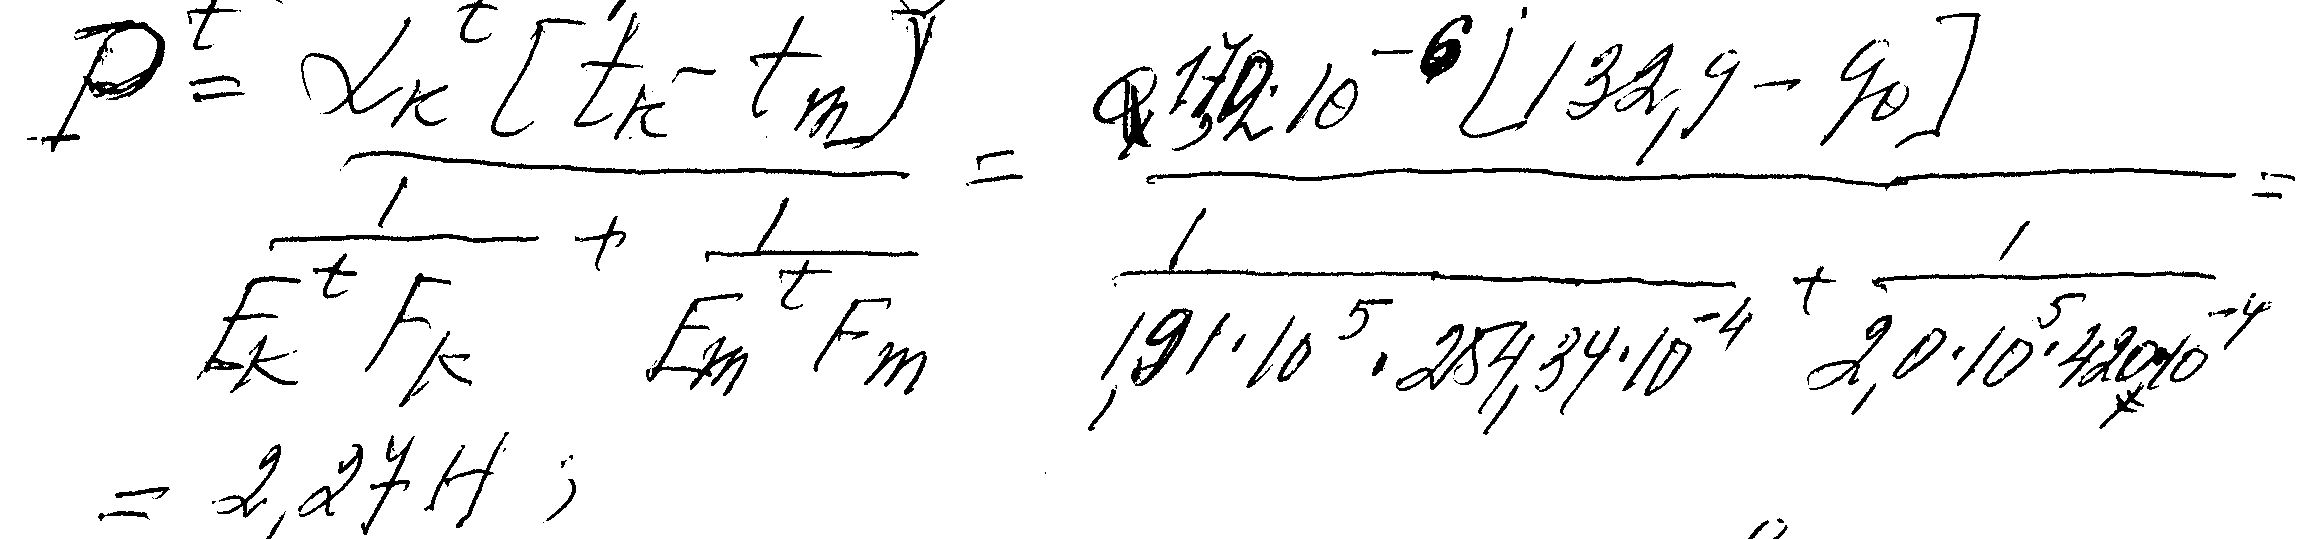
Суммарную силу, растягивающую корпус и трубы, от давления среды в трубном и междутрубном пространстве при расчетном диаметре трубной решетки Дв определяем по формуле (24.2) [3]:
Р = 0,785[(Дв2 – dн2Z)pm + dв2 Zpm] = 0,785[(0.82 – 0.0382*187)*0.3*106 + 0.0382*187*0.076 ]= 87128,4 Н;
Максимальное напряжение в корпусе определим по формуле (24.5) [3]:
σmaxk = Pt / Fk + PEkt / (Et * Fk + EmtFm) = (2.27 / 254,34 * 10-4 ) + (8*7128,4 *191*105) / (1,91*105 *254,34 * 10-4 + 2,0*105 * 420*10-4) = 95,82