Изучение и анализ производства медного купороса
где u – коэффициент инжекции, кг/кг;
υн.ц – подача насоса, м3/ч.
Расчетное расстояние от выходного сечения сопла до входного сечения камеры смешения определим из следующего уравнения
l с =
 =
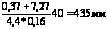 ,
d – опытная константа.
Рассчитаем длину цилиндрической части камеры смешения
lкц = (6 – 10) dm = (6 – 10) 350 = 2100 – 3500 мм,
где dm – диаметр центральной циркуляционной трубы, мм.
Найдем рабочий объем зоны кристаллизации
υк = υ3 – υо.к = 11 – 2,5 = 8,5 м3,
где υ3 = 11 м3 – общий объем, заполненный раствором в рабочем режиме;
υо.к = 2,5 м3 – объем осветленного маточного раствора.
Общий тепловой поток в конденсаторе равен
Q1=
r
 = 2406,5
 1895,8
кВт;
Q2
= 2406,5 кВт;
Q3
= 2406,5 кВт.
Производительность вакуум насоса следующая
υвн
=
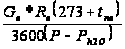 =
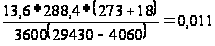 м3/с
= 0,7м3/мин, зимой;
υвн
=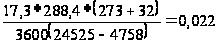 м3/с = 1,3 м3/мин,
летом,
где Rв = 288,4 Дж/кг*град – газовая постоянная для воздуха;
Р – давление абсолютное паровоздушной смеси на выходе из эжектора, Па;
РH2O – парциальное давление водяных паров при температуре паровоздушной смеси, Па.
При рассмотрении работы вакуум-выпарной установки были замечены следующие зависимости:
– средний размер кристаллов, получаемых в выпарном вакуум – кристаллизаторе с двойным контуром, зависит от гидравлического и температурного режимов в аппарате;
– по химическому составу готовый продукт, как правило, отвечает требованиям соответствующего сорта, отклонения могут возникать из-за повышенного содержания мышьяка в исходном растворе;
– минимальный расход осветленного маточного раствора, при котором обеспечивается устойчивая циркуляция суспензии в корпусе аппарата, зависит от диаметра сопла струйного насоса, концентрации и крупности циркуляционных кристаллов;
– отложений накипи на поверхности теплообмена в греющей камере не обнаружено;
– один раз в смену должна осуществляться промывка стенок сепаратора небольшим количеством воды, подаваемой в разбрызгивающие устройства;
– с целью понижения содержания мышьяка требуется контрольная фильтрация исходного раствора от дисперсных взвесей.
В результате расчетов можно сделать вывод о том, что рассматриваемый аппарат способен обеспечить требуемую мощность и может использоваться для получения медного купороса.
3.4 Автоматизация и контроль производства
Автоматизация производства позволяет увеличить производительность оборудования, снизить расходные коэффициенты исходного сырья и материалов, а также обеспечить безопасность персонала на рабочих местах.
3.4.1 Технические данные, контролируемые СУТП
Нейтрализация меди в сернокислых растворах предназначена для получения насыщенного раствора сернокислой меди (медного купороса). Процесс получения насыщенного раствора сернокислой меди – глубокая нейтрализация свободной серной кислоты, содержащейся в отработанном электролите ЦЭМ и маточных растворов никелевого отделения купоросного цеха.
3.4.2 Система управления
Система управления предназначена для контроля технологических параметров и для управления процессом нейтрализации. Система управления находится в герметичных шкафах. Она включает в себя:
а) Управляющий контроллер;
б) Аппаратура сбора информации: оптомодули ввода, оптомодули вывода, оптодоска ввода для нейтрализатора; оптодоска ввода для баков;
в) Аппаратура сбора данных. Модули сбора данных АДАМ 4017;
г) Интерфейсная аппаратура: модули конвертеры RS 232 RS485 АДАМ 4520, соединительные провода и кабели;
д) Аппаратура контроля технологических параметров: систему датчиков измерения уровня, систему датчиков измерения расхода воздуха и электролита, систему датчиков измерения давления;
е) Блоки питания на 24V и на 5V;
ж) Программу и программное обеспечение приема и обработки информации с датчиков и исполнительных устройств, управления исполнительными устройствами и технологическим процессом.
Принцип работы системы управления
Управляющий сигнал для исполнительных механизмов формируется при помощи логических функций на основании сигналов с датчиков и сигналов управляющих воздействий от оператора или управляющего контроллера. Управляющий сигнал управляет модулем оптической развязки, который коммутирует подачу напряжения на исполнительный механизм.
Функции системы управления
1) Система автоматического контроля и управления обеспечивает:
а) Контроль и управление заданными технологическими параметрами с выводом информации на экран монитора: расход электролита, расход воздуха, температуру в нейтрализаторе, температуру электролита в баке, давление в нейтрализаторе, температура воздуха, расход пара, скорость циркуляции, уровень электролита в нейтрализаторе, уровень электролита в баках, температура в сливной трубе;
б) Визуальную сигнализацию о ходе технологического процесса;
* Автоподогрев электролита в нейтрализаторе;
* Автоуправление расходом воздуха;
* Перевод аппаратуры установки в исходное состояние (переход в состояние СТОП нейтрализатора);
* Перевод аппаратуры баков в исходное состояние (переход в состояние СТОП баков).
2) Задачи контроля и регулирования заданных технологических параметров, индикации состояния системы, приведение системы в исходное состояние.
– Контроль и регулирование технологических параметров;
– Контроль технологических параметров осуществляется с применением стандартных датчиков;
– Система управления обеспечивает управление исполнительными механизмами и регулирование параметров технологического процесса.
Система управления обеспечивает ручной и автоматический режимы управления процессом нейтрализации серной кислоты. «Ручной» – управление задвижками, клапанами, насосами с пульта оператора согласно рабочей инструкции для аппаратчика-гидрометаллурга медного отделения купоросного цеха и используя руководство оператора.
«Автоматический» – управление задвижкой воздуха (для поддержания определенного расхода воздуха в нейтрализаторе, заданного оператором), клапаном пара нейтрализатора (для поддержания определенной температуры в нейтрализа-торе, заданной оператором).
Система управления технологическим процессом, система отображения технологического процесса и аппарат нейтрализации колонного типа предназначены для эксплуатации внутри помещения с температурой окружающей среды от +5 °С до +30 °С и влажностью до 80 % без конденсата влаги.
Для принятия решения по управлению аппаратом нейтрализации колонного типа оператор должен руководствоваться показаниями приборов, показателем концентрации H2SO4, рабочей инструкцией для аппаратчика-гидрометаллурга медного отделения купоросного цеха Р.И. 0400–22–98 [12].
3.4.3 Система отображения
Система отображения предназначена для отображения технологических параметров и для управления процессом нейтрализации. Система отображения включает в себя: персональный компьютер тип IBM, промышленный манипулятор, блок бесперебойного питания, программу отображения информации и управления.
3.4.4 Автоматизация вакуум-выпарного кристаллизатора
Нормальный режим работы установки может быть обеспечен автоматическим регулированием и контролем основных технологических параметров.
Для этого при разработке проекта КИП и А необходимо предусмотреть:
1) автоматическое регулирование наиболее ответственных параметров, от соблюдения которых зависит режим работы всей установки в целом;
2) дистанционный и местный контроль параметров, измерение которых необходимо для своевременного регулирования работы установки;
необходимую сигнализацию.
Регулирование
Перечень параметров, подлежащих регулированию приведен в табл. 3.1.
Таблица 3.1. Параметры, подлежащие регулированию
|
Регулируемый параметр |
Рамерность |
Номинальное значение |
Наиболшее возможное отклонение | Регулирующее воздействие |
| Расход исходного раствора | кг/с | 1,61 | ± 0,2 | Стабилизация |
| Давление в сепараторе кристаллизаторе | МПа |
0,0059 |
± 0,001 |
Расход охлаждающей воды на конденсатор КВ3 |
|
Давление рабочего пара перед греющей камерой перед эжектором Э12 на общей линии перед эжектором Э2 |
МПа |
0,1 0,25 0,25 |
± 0,02 ± 0,01 ± 0,01 |
Стабилизация Стабилизация Стабилизация |
|
4. Массовое содержание кристаллов в крислаллизаторе |
- |
0,4 |
± 0,1 |
Расход греющего пара в греющую камеру кристаллизатора при постоянной температуре раствора. |
Сигнализация
Аварийная сигнализация (световая на щите, звуковая по месту) должна срабатывать при:
а) прекращение подачи: исходного раствора; охлаждающей воды в конденсаторы КВ3, КВ1, КВ2; воды на торцевые уплотнения насосов; вакуумнасосов, греющего пара на кристаллизатор, эжекторы;
б) остановка насосов: циркуляционного, перекачивающих, вакуум-насоса.
Должны осуществляться сигнализации верхнего и нижнего предельных уровней в емкостях Б1 и Б2.
Должна быть световая сигнализация для всех насосов «работает – не работает».
Характеристика рабочих сред параметры которых измеряются и регулируются представлена в таблице 3.2.
Таблица 3.2
Характеристика рабочих сред
| Наименование среды |
Температура, 0С |
Абсолютное давление МПа |
Соотношение Т:Ж, масс / доли |
Плотность, кг/м3 |
Материал, стойкий в данной среде |
| 1. Исходный раствор | 80 | 0,3 | - | 1400 | ВТI – 0 |
| 2. Охлажда-ющая вода | 28 | 0,3 | - | 1000 | 12х18хН10Т |
| 3. Пульпа | 50 | - | до 30 | 1570–1600 | ВТI 0 |
| 4. Пар ТЭЦ | 112 | 0,25 | - | 0,88 | 12х18хН10Т |
| 5. Конденсат в баке Б2 | 40 | - | - | 998 | 12х18хН10Т |
Таблица 3.3
|
Наименование электрооборудования |
Тип |
Мощность, кВт |
Частота тока, питающего источник | Напряжение, В | Частота вращения, об/мин |
|
1. Насос АХ125–100–400б 5 У2 |
4АММ200 4 | 45 | 50 | 380 | 1450 |
|
2. Насос АХ 8/30 И 2Г |
4А100 2 | 4 | 50 | 380 | 2900 |
| 3. Насос К8/18 | 4А80 2 | 1,5 | 50 | 380/220 | 2900 |
| 4. Вакуум-насос ВВН 3Н | 4А132 4У3 | 1,5 | 50 | 380/220 | 1500 |
|
5. Задвижка ЗКЛПЭ – 16 ДУ 200,250 (эл. привод ЭВ -25М) |
В80В4У2 или ВАОА 13–4 У2 |
1,5 | 50 | 380/220 | 1400 |
| 6. Задвижка 30 нж 97 бк (эл. привод БО99.098–03 М0 | 4АХ ОЛ4УЗ | 1,3 | 50 | 380/220 | 1400 |
| 7. Вентиль РХ26324.01 (электропривод ТЭ0099.058–08М) | 0,25 | 50 | 380/220 | 1380 |
Перечень и характеристика примененного электрооборудования
Контроль
Режим работы установки контролируется путем измерения технологических параметров, перечень которых с указанием вида контроля и максимально возможных отклонений приведен в таблице 3.4.
Таблица 3.4 Технологические параметры установки, подлежащие контролю
Параметр |
Точка контроля |
Размерность |
Расчетное значение |
Максимально возможное отклонение | Допустимая потеря давления от уст. приб. |
Вид контроля |
Место установки вторичных приборов |
| 1. Исходный раствор | Трубопровод подачи исходного раствора | кгс | 1,61 | ± 0,2 | 0,05 | Показание, запись | Щит |
| 2. Охлаждающая вода на конденсатор КВЗ | Трубопровод подачи воды на конденсатор КВЗ | кгс | 104 | ± 25 | 0,05 | Показание, запись | Щит |
| 3. Вода на торцевое уплотнение циркуляци-онного насоса | Трубопровод подачи воды на циркулирующий насос | кгс | 1,25 | 10-2 ± 4∙10-3 | 0,05 | Показание | По месту |
| 4. Вода на тор-цевое плотнение насоса Н1 | Трубопровод подачи воды на насос Н1 | кгс |
1,25 |
10-2 ± 4∙10-3 |
0,05 |
Показание |
По месту |
| 5. Охлаждающая вода на установку | Трубопровод подачи воды на установку | кгс | 110 | ± 25 | 0,05 | Запись показания | Щит |
| 6. Рабочий пар в греющую камеру кмристаллизатора | Трубопровод подачи пара на установку | кгс | 1800 | ± 500 | 0,025 | Показание, запись | Щит |
|
7. Рабочий пар на установку |
Трубопровод подачи пара на установку | кгс | 1800 | ± 500 | 0,025 | Показание, запись | Щит |
|
8. Пульпа с установки |
Трубопровод подачи пульпы на центрифугирование | кгс | 1,16 | ± 0,5 | 0,05 | Показание, запись | Щит |
|
Давление: 1. Рабочий пар на ристаллизатор |
Трубопровод пода чи пара в кристаллизатор | МПа | 0,1 | ± 0,02 | - | Покание, запись | Щит по месту |
| 2. Рабочий пар на эжектор Э1 | Трубопровод подачи рабочего пара на эжектор Э1 | МПа | 0,25 | ± 0,01 | - | Показания | По месту |
| 3. Рабочий пар на эжектор Э2 | Трубопровод подачи рабочего пара на эжектор Э2 | МПа | 0,25 | ± 0,01 | - | Показания | По месту |
| 4. Вторичный пар в кристал-лизаторе | Сепаратор кристаллизатора | МПа | 0,0059 | ± 0,001 | - | Показания | По месту |
|
Температура 1. Исходный раствор |
Трубопровод подачи исходного раствора | 0С | 80 | ± 5 | Показание, запись | Щит | |
| 2. Раствор в аппарате | Сепаратор кристаллизатора | 0С | 50 | ± 5 | Показание, запись | Щит | |
| 3. Вода на входе в установку | Трубопроводподачи воды на установку | 0С | 28 | ± 5 | - | Показание, запись | Щит |
| 4. Вода на выходе из конденсатора КВ3 | Трубопровод выхода воды из конденсатора КВЗ | 0С | 30,6 | ± 5 | - | Показание, запись | Щит |
| 5. Вода на выходе из конденсатора КВ1 | Трубопровод выхода воды из конденсатора КВЗ | 0С | 35,9 | ± 5 | - | Показание, запись | Щит |
| 6. Вода на выходе из конденсатора КВ2 | Трубопровод выхода воды из конденсатора КВ2 | 0С | 41,5 | ± 5 | - | Показание, запись | Щит |
4. Материальные расчеты
4.1 Приготовление исходного раствора
Составы растворов рассмотрены в разделе 2.1. Раствор электролита из цеха электролиза после очистки от железа, сурьмы и частично от мышьяка объединяется с промывными водами и кислыми растворами печи «КС».
Берем 85 % масс электролита, 6 % масс промвод и 9 % масс кислого раствора. Данные сведены в табл. 4.1.
Таблица 4.1. Смешение растворов
| Приход | Расход | ||||
| Статья | кг/сут | % | Статья | кг/сут | % |
|
1. Электролит, в том числе H2SO4 CuSO4 Ni As H2O 2. Промводы, в том числе H2SO4 CuSO4 Ni As H2O 3. Кислый раствор, том числе H2SO4 CuSO4 Ni As H2O |
153354 26069 14722 461 307 111795 10893 22 567 22 22 10260 16167 970 194 388 53 14562 |
100,0 17,0 9,6 0,3 0,2 72,9 100,0 0,2 5,2 0,2 0,2 94,2 100,0 6,0 1,2 2,4 0,3 90,1 |
1. Усредненный раствор, в том числе H2SO4 CuSO4 Ni As H2O |
180414 27061 15483 871 382 136617 |
100,0 15,0 8,6 0,5 0,2 75,7 |
| Итого | 180414 | Итого | 180414 | ||
4.2 Стадия нейтрализации серной кислотой [14]
Полученный усредненный раствор направляется на стадию нейтрализации свободной серной кислоты до остаточного содержания 5 – 15 г./л. Нейтрализация осуществляется гранулированной медью с использованием в качестве окислителя кислорода воздуха.
Cu + H2SO4 + Ѕ O2 = CuSO4 + H2O (43)
M 64 98 16 160 18
m 17518 26824 4380 43795 4927
где М – молярная масса вещества, г/моль;
m – масса вещества, кг/сут.
По реакции (43) находим массы веществ. Содержание меди в гранулах 98,99 %, отсюда
mcu = 17697 ∙ 0,9899 =17518 кг,
m H2SO4 = 17518 ∙ 98/64 = 26824 кг,
m O2 =17518 ∙ 16/64 = 4380 кг,
m CuSO4 = 17518 ∙ 160/64 = 43795 кг,
m H2O = 17518 ∙ 18/64 = 4927 кг.
Степень разложения CuSO4 98 %, тогда с учетом этого
m O2исп = 4380 ∙ 0,98 = 4292 кг,
m H2SO4исп= 26824 ∙ 0,98 = 26287 кг,
m CuSO4исп= 43795 ∙ 0,98 = 42919 кг,
m H2Oисп= 4927 ∙ 0,98 = 4828 кг,
mcuисп = 17518 ∙ 0,98 = 17168 кг,
mвозд = 4380/0,231 = 18961 кг,
mN2 = 18961 – 4380 = 14581 кг,
m H2O = 4828 + 136617 = 141445 кг,
mcu = 17518 – 17168 = 350 кг,
m H2SO4израсх = 27061 – 26287 = 774 кг,
m CuSO4получ = 15483 + 42919 = 58402 кг,
mнераств. примесей = 17697 – 17518 = 179 кг,
m O2израсх = 4380 – 4292 = 88 кг.
Полученные данные в ходе нейтрализации представлены в табл. 4.2.
Таблица 4.2. Стадия нейтрализации
| Приход | Расход | ||||
| Статья | кг/сут | % | Статья | кг/сут | % |
|
1. Усреднен-ный раствор, в том числе H2SO4 CuSO4 Ni As H2O 2. Гранулы, в том числе Cu нерастворимые примеси 3. Воздух, в том числе O2 N2 |
180414 27061 15483 871 382 136617 17697 17518 179 18961 4380 14581 |
100,0 15,0 8,6 0,5 0,2 75,7 100,0 99,0 1,0 100,0 23,1 76,9 |
1. Пульпа, в том числе H2SO4 CuSO4 Ni As H2O – Твердый остаток, в том числе Cu нерастворимые примеси 2. Отходящие газы, в том числе O2 N2 |
201874 774 58402 871 382 141445 529 350 179 14669 88 14581 |
100,0 0,4 28,8 0,4 0,2 69,9 0,2 0,1 100,0 0,6 99,4 |
| Итого | 217072 | Итого | 217072 | ||
4.3 Фильтрация смеси
На стадию фильтрации поступает смесь после глубокой нейтрализации, на выходе имеем нейтральный раствор и медно-мышьяковистый кек, который отгружают и используют в других производствах.
Состав медно – мышьяковистого кека: 20 % Cu, 15 % As, 2 % Ni, 60 % H2O, 3 % нерастворимый остаток.
Тогда mкека = 350/0,2 = 1750 кг,
m As = 1750 ∙ 0,15 = 262 кг,
m As в р-ре = 382 – 262 = 120 кг,
mNi = 1750 ∙ 0,02 = 35 кг,
mNi в р-ре = 871 – 35 = 836 кг,
m влаги = 1750 ∙ 0,6 = 1050 кг,
mнераств. ост. = 1750 ∙ 0,03 = 53 кг.
Исходный раствор имеет массу mобщ (CuSO4 + H2SO4 + H2O) = 200621 кг
ω CuSO4 = 58402/200621 ∙ 100 = 29,1 %,
ω H2SO4 = 774/200621 ∙ 100 = 0,4 %,
ω H2O = 141445/200621 ∙ 100 = 70,5 %.
Отсюда m CuSO4 = 1050 ∙ 0,291 = 306 кг,
m H2SO4 = 1050 ∙ 0,004 = 4 кг,
m H2O = 1050 ∙ 0,705 = 740 кг.
Найдем массу CuSO4 в нейтральном растворе
m CuSO4 = 58402 – 306 = 58097 кг,
m H2SO4 = 774 – 4 = 770 кг,
m H2O = 141445 – 740 = 140705 кг.
Результат расчетов по стадии фильтрации представлен в табл. 4.3.
Таблица 4.3. Фильтрация смеси
| Приход | Расход | ||||
| Статья | кг/сут | % | Статья | кг/сут | % |
|
1. Смесь, в том числе H2SO4 CuSO4 Ni As H2O Cu нерастворимый остаток |
202403 774 58402 871 382 141445 350 179 |
100,0 0,4 28,8 0,4 0,2 69,9 0,2 0,1 |
1. Нейтральный раствор, в том числе H2SO4 CuSO4 Ni As H2O 2. Кек, в том числе Cu Ni As нерастворимый остаток H2SO4 CuSO4 H2O |
200527 770 58096 836 120 140705 1750 350 35 262 53 4 306 740 |
100,0 0,4 29,0 0,4 0,1 70,1 100,0 20,0 2,0 15,0 3,0 0,2 17,4 42,4 |
| Итого | 202403 | Итого | 202277 | ||
Невязка баланса 0,06 %.
4.4 Смешение
В процессе данной стадии происходит смешение двух растворов, а именно, нейтрального раствора массой 151043 кг и оборотного раствора – растворенный медный купорос третьей стадии кристаллизации, массой 14501 кг.
Берем 8,76 % оборотного раствора и 91,24 % нейтрального раствора.
mобщая = 200527/0,9124 = 219876 кг,
mоборотного раствора = 219876 ∙ 0,0876 = 19253 кг,
m CuSO4 = 58096 + 4482 = 62578 кг,
m H2SO4 = 770 + 73 = 843 кг,
m H2O = 140705 + 14686 = 155391 кг,
mNi = 836 + 8 = 844 кг,
m As = 120 + 4 = 124 кг.
Данные расчетов занесены в табл. 4.4.
Таблица 4.4. Смешение нейтрального и оборотного растворов
| Приход | Расход | ||||
| Статья | кг/сут | % | Статья | кг/сут | % |
|
1. Нейтральный раствор, в том числе H2SO4 CuSO4 Ni As H2O 2. Оборотный раствор, в том числе H2SO4 CuSO4 Ni As H2O |
200527 770 58096 836 120 140705 19253 73 4482 8 4 14686 |
100,0 0,4 29,0 0,4 0,1 70,1 100,0 0,34 23,3 0,04 0,02 76,3 |
1. Смешанный раствор, в том числе H2SO4 CuSO4 Ni As H2O |
219780 843 62578 844 124 155391 |
100,0 0,4 28,45 0,4 0,05 70,7 |
| Итого | 219780 | Итого | 219780 | ||
4.5 Вакуум-выпарная кристаллизация I
На упарку после фильтрации поступает 219780 кг раствора, который содержит CuSO4 – 62578 кг, H2SO4 – 843 кг, Ni – 844 кг, As – 124 кг, H2O – 155391 кг.
Влажность купороса после отделения его от маточника на центрифуге – 5 %.
Рассчитаем количество образовавшихся кристаллов и маточного раствора.
mр-ра ∙ Ср-ра = mкр ∙ Скр + mмат ∙ Смат.,
mр-ра = mкр + mмат.,
где mр-ра – масса смешанного раствора, кг/сут;
Ср-ра – концентрация CuSO4;
mкр – масса кристаллов, кг/сут;
Скр – отношение молярных масс CuSO4 и CuSO4 ∙ 5 H2O;
Смат. – концентрация CuSO4 в маточном растворе на 100 г. H2O.
С CuSO4 = 62578/219780 = 0,285,
Скр = М CuSO4/М CuSO4 ∙ 5 H2O = 160/250 = 0,64.
Рассчитаем концентрацию CuSO4 в маточном растворе, исходя из растворимости при 450С, которая равна 8,7 г на 100 г. H2O.
С CuSO4 = 8,7/(100+8,7) = 0,08,
219780 ∙ 0,285 = mкр ∙ 0,64 + mмат ∙ 0,08,
mкр = 219780 – mмат,
219780 ∙ 0,285 = (219780 – mмат) ∙ 0,64 + mмат∙ 0,08
mмат = 139325 кг,
mкр = 219780 – 139325 = 80455 кг.
Мы нашли массу влажных кристаллов, а так как нам известен процентный состав кристаллов 95 %, следовательно
mкр = 80455/0,95 = 84689 кг,
mмат = 139325 – (84689 – 80455) = 135091 кг,
m CuSO4крист = 80455 ∙ 0,64 = 51491 кг,
m H2Oкрист = 80455 – 51491 = 28964 кг,
m CuSO4в мат = 62578 – 51491 = 11087 кг,
m H2Oв мат = 155391 – 28964 = 126427 кг.
Сведем все массы в табл. 4.5.
Таблица 4.5. Вакуум-выпарная кристаллизация I
| Приход | Расход | ||||
| Статья | кг/сут | % | Статья | кг/сут | % |
|
1. Смешанный раствор, в том числе H2SO4 CuSO4 Ni As H2O |
219780 843 62578 844 124 155391 |
100,00 0,40 28,45 0,40 0,05 70,70 |
Пульпа, в том числе CuSO4 ∙5 H2O H2SO4 CuSO4 Ni As H2O |
219780 80455 843 11087 844 124 126427 |
100,00 36,60 0,40 5,00 0,40 0,05 57,55 |
| Итого | 219780 | Итого | 219780 | ||
4.6 Фильтрация пульпы, полученной после первой стадии кристаллизации
Рассчитаем процентный состав и найдем массы компонентов в маточном растворе.
ω CuSO4 = 11087/139325 ∙ 100 = 7,96 %,
ω H2SO4 = 843/139325 ∙ 100 = 0,61 %,
ω H2O = 126427/139325 ∙ 100 = 90,74 %,
ω Ni = 844/139325 ∙ 100 = 0,60 %,
ω As = 124/139325 ∙ 100 = 0,09 %.
Тогда mкр = 84689 – 80455= 4234 кг,
m H2SO4 = 4234 ∙ 0,0796 = 337 кг,
m CuSO4 = 4234 ∙ 0,0061 = 26 кг,
m H2O = 4234 ∙ 0,9074 = 3842 кг,
mNi = 4234 ∙ 0,006 = 25 кг,
m As = 4234 ∙ 0,0009 = 4 кг.
На стадии фильтрации получаем кристаллы с влажностью 5 % и маточный раствор, который направляют на вторую стадию вакуум-выпарной кристаллизации. Данные представлены в табл. 4.6.
Таблица 4.6. Фильтрация пульпы I
| Приход | Расход | ||||
| Статья | кг/сут | % | Статья | кг/сут | % |
|
1. Пульпа, в том числе CuSO4 ∙5 H2O H2SO4 CuSO4 Ni As H2O |
219780 80455 843 11087 844 124 126427 |
100,00 36,60 0,40 5,00 0,40 0,05 57,55 |
1. Кристаллы, в том числе – CuSO4∙5 H2O – Маточный раствор H2SO4 CuSO4 Ni As H2O 2. Маточный раст-вор I, в том числе H2SO4 CuSO4 Ni As H2O |
84689 80455 4234 337 26 25 4 3842 135091 506 11061 819 120 122585 |
100,00 95,00 0,40 0,03 0,03 0,005 4,54 100,0 0,40 8,20 0,60 0,10 90,70 |
| Итого | 219780 | Итого | 219780 | ||
4.7 Вакуум-выпарная кристаллизация II
На вторую стадию кристаллизации поступает маточный раствор 1, который содержит H2SO4 – 506 кг, CuSO4 – 11061 кг, Ni –819 кг, As –120 кг, H2O – 122585 кг.
Рассчитаем количество образовавшихся кристаллов и маточного раствора.
mр-ра ∙ Ср-ра = mкр ∙ Скр + mмат ∙ Смат,
mр-ра = mкр + mмат,
С CuSO4 = 11061/135091= 0,08,
Скр = М CuSO4/М CuSO4∙5 H2O = 160/250 = 0,64,
Рассчитаем концентрацию CuSO4 в маточном растворе II, исходя из раствори-мости при 500С, которая равна 3,09 г. на 100 г. H2O.
С CuSO4 = 3,09/(100+3,09) = 0,03,
135091 ∙ 0,08= mкр ∙ 0,64 + mмат ∙ 0,03,
mкр = 135091 – mмат,
135091 ∙ 0,08 = (135091 – mмат) ∙ 0,64 + mмат∙ 0,03,
mмат = 124018 кг,
mкр = 135091 – 124018 = 11073 кг.
Мы нашли массу чистых кристаллов, а так как нам известен процентный состав кристаллов 95 %, следовательно
mкр = 11073/0,95 = 11656 кг,
mмат = 124018 – (11656 – 11073) = 123435 кг,
m CuSO4крист = 11073 ∙ 0,64 = 7087 кг,
m H2Oкрист = 11073 – 7087 = 3986 кг,
m CuSO4в мат = 11061 – 7087 = 3974 кг,
m H2Oв мат = 122585 – 3986 = 118599 кг.
Полученные после расчетов массы представлены в табл. 4.7.
Таблица 4.7. Вакуум-выпарная кристаллизация II
| Приход | Расход | ||||
| Статья | кг/сут | % | Статья | кг/сут | % |
|
1. Маточный раствор I, в том числе H2SO4 CuSO4 Ni As H2O |
135091 506 11061 819 120 122585 |
100,0 0,40 8,20 0,60 0,10 90,70 |
1. Пульпа, в том числе CuSO4 ∙5 H2O H2SO4 CuSO4 Ni As H2O |
135091 11073 506 3974 819 120 118599 |
100,0 8,2 0,4 2,9 0,6 0,1 87,8 |
| Итого | 135091 | Итого | 135091 | ||
Рассчитаем процентный состав и найдем массы компонентов в маточном растворе II.
ω CuSO4 = 3974/124018 ∙ 100 = 3,25 %,
ω H2SO4 =506/124018 ∙ 100 = 0,4 %,
ω H2O =118599/124018∙ 100 = 95,6 %,
ω Ni = 819/124018 ∙ 100 = 0,66 %,
ω As = 120/124018∙ 100 = 0,09 %,
mкр = 11656 – 11073 = 583 кг.
m CuSO4 = 583 ∙ 0,0325 = 19 кг
m H2O =583 ∙ 0,956 = 557 кг
m H2SO4 = 583 ∙ 0,004 = 2 кг
mNi = 583 ∙ 0,0066 = 4 кг
m As = 583 ∙ 0,0009 = 1 кг
Полученные массы представлены в табл. 4.8.
Таблица 4.8. Фильтрация пульпы II
| Приход | Расход | ||||
| Статья | кг/сут | % | Статья | кг/сут | % |
|
1. Пульпа, в том числе CuSO4 ∙5 H2O H2SO4 CuSO4 Ni As H2O |
135091 11073 506 3974 819 120 118599 |
100,0 8,2 0,4 2,9 0,6 0,1 87,8 |
1. Кристаллы, в том числе – CuSO4 ∙ 5 H2O – Маточный раствор H2SO4 CuSO4 Ni As H2O 2. Маточный раствор II, в том числе H2SO4 CuSO4 Ni As H2O |
11656 11073 583 2 19 4 1 557 123435 504 3955 815 119 118042 |
100,00 95,0 0,02 0,15 0,03 0,01 4,79 100,0 0,4 3,2 0,7 0,1 95,6 |
| Итого | 135091 | Итого | 135091 | ||
4.9 Сушка кристаллов с получением товарного продукта
На стадию сушки поступает суммарное количество продукта с первой и второй стадий кристаллизации. Сушку проводят горячим воздухом в сушильном барабане. Температура воздуха на входе 1300С, на выходе – 600С. Влажность исходного продукта 5 %, готовый продукт выходит с влажностью 2 %.
Сводный баланс веществ, поступающих на сушку представлен в табл. 4.9.
Таблица 4.9. Материальный баланс сушки
| Приход | кг/сут | % | Расход | кг/сут | % |
|
1. Кристаллы, в том числе – CuSO4∙5 H2O – маточник H2SO4 CuSO4 Ni As H2O |
96345 91528 4817 339 45 29 5 4399 |
100,0 95,0 0,35 0,04 0,03 0,005 4,58 |
1. Кристаллы, в том числе – CuSO4 ∙5 H2O – маточник H2SO4 CuSO4 Ni As H2O 2. Испаренная вода |
93396 91528 1868 339 45 29 5 1450 2949 |
100,0 98,0 0,35 0,04 0,03 0,005 1,5 |
| Итого | 96345 | Итого | 96345 |
m CuSO4∙5 H2O = 91528/0,98 = 93396 кг,
m маточника = 93396 – 91528 = 1868 кг,
m H2O = 1868 – (339 + 45 + 29 + 5) = 1450 кг,
m H2Oисп = 4399 – 1450 = 2949 кг.
4.10 Третья стадия вакуум-выпарной кристаллизации
На третью стадию кристаллизации поступает маточный раствор II, который содержит H2SO4 – 504 кг, CuSO4 – 3955 кг, Ni – 815 кг, As – 119 кг, H2O – 118042 кг.
Рассчитаем количество образовавшихся кристаллов и маточного раствора.
mр-ра ∙ Ср-ра = mкр ∙ Скр + mмат ∙ Смат,
mр-ра = mкр + mмат,
С CuSO4 = 3955/123435= 0,03,
Скр = М CuSO4/М CuSO4∙5 H2O = 160/250 = 0,64.
Рассчитаем концентрацию CuSO4 в маточном растворе III, исходя из раствори-мости при 550С, которая равна 0,806 г. на 100 г. H2O.
С CuSO4 = 0,806/(100+0,806) = 0,008,
123435 ∙ 0,03 = mкр ∙ 0,64 + mмат ∙ 0,008,
mкр = 123435 – mмат,
123435 ∙ 0,03 = (123435 – mмат) ∙ 0,64 + mмат∙ 0,008,
mмат = 119138 кг,
mкр = 123435 – 119138 = 4297 кг.
Мы нашли массу чистых кристаллов, а так как нам известен процентный состав кристаллов 95 %, следовательно
mкр = 4297/0,95 = 4523 кг,
mмат = 119138 – (4523 – 4297) = 118912 кг,
m CuSO4крист = 4297 ∙ 0,64 = 2750 кг,
m H2Oкрист = 4297 – 2750 = 1547 кг,
m CuSO4в мат = 3955 – 2750 = 1205 кг,
m H2Oв мат = 118042 – 1547 = 116495 кг.
Результат расчетов сведем в табл. 4.10.
Таблица 4.10. Вакуум-выпарная кристаллизаци III
| Приход | Расход | ||||
| Статья | кг/сут | % | Статья | кг/сут | % |
|
1. Маточный раст-вор II, в том числе H2SO4 CuSO4 Ni As H2O |
123435 504 3955 815 119 118042 |
100,0 0,4 3,2 0,7 0,1 95,6 |
1. Пульпа, в том числе CuSO4 ∙5 H2O H2SO4 CuSO4 Ni As H2O |
123435 4297 504 1205 815 119 116495 |
100,0 3,4 0,4 1,0 0,7 0,1 94,4 |
| Итого | 123435 | Итого | 123435 | ||
4.11 Фильтрация пульпы после третьей стадии кристаллизации
медный купорос сырье кристаллизация
Рассчитаем процентный состав и найдем массы компонентов в маточном растворе III.
ω CuSO4 = 1205/119138 ∙ 100 = 1,01 %,
ω H2SO4 = 504/119138 ∙ 100 = 0,42 %,
ω H2O = 116495/119138 ∙ 100 = 97,80 %,
ω Ni = 815/119138 ∙ 100 = 0,68 %,
ω As = 119/119138 ∙ 100 = 0,09 %.
Тогда m H2SO4 = 226 ∙ 0,0101 = 2 кг,
m CuSO4 = 226 ∙ 0,0042 = 0,9 кг,
m H2O = 226