Производство сульфата магния фармакопейного
Введение
Химический завод им. Л.Я. Карпова основан в 1868 г. и по праву считается старейшим предприятием химической индустрии России. Благодаря ему Россия смогла отказаться от ввоза дорогостоящих реактивов из-за границы. Сегодня предприятие выпускает около 40 видов химической продукции: технической, реактивной, фармакопейной квалификации. В том числе сульфит натрия тиосульфат натрия, магний сернокислый, хлорид кальция, пиросульфит натрия, сульфат натрия, сульфат бария, силикагель. Потребителями продукции акционерного общества являются предприятия нефтяной, нефтехимической, медицинской, химико-фармацевтической, пищевой, металлургической, электротехнической, керамической промышленности, строительной индустрии, машиностроения, сельского хозяйства. Продукция используется в текстильном, кожевенном, стрекольном и целлюлозно-бумажном производствах. Так же отгружаем речным транспортом щебень известняковый.
Открытое Акционерное Общество «Химический завод им. Л.Я. Карпова» производит неорганическую и органическую химическую продукцию самого разного назначения, которая используется во многих отраслях промышленности и народном хозяйстве. В настоящее время завод изготавливает химикалии для лабораторий, фармацевтики, медицины и ветеринарии, микроэлектроники, кожевенного, стекольного, текстильного и кино-фото-производства; для производства кислотных аккумуляторов и высококачественной бумаги, а также для использования в виде микроудобрений в огородничестве.
В 1980–1990-е гг. введено в эксплуатацию новое производство технического и индикаторного силикагелей; проведена реконструкция и переоборудование производства магния сернокислого, гипосульфита и сульфита натрия, хлористого бария. Организованы и введены в эксплуатацию цех по производству товаров народного потребления, по производству полипропиленовых мешков, производство пиросульфита натрия.
В 2006 году на ОАО «Химзавод им. Л.Я. Карпова» освоен выпуск экструдированных пенополистирольных плит ТИМПЛЭКС марки 45 – высококачественный теплоизоляционный материал нового поколения, соответствующий всем требованиям дорожных строителей.
За последние три года стабильно растет объем реализации продукции. В 1999 г. при плане 199 млн. руб. выполнение составило 214 млн. руб., что составляет 107,5%. Объем товарной продукции при плане 192 млн. руб. составил 199 млн. руб., или 104%. За 4 месяца 2000 г. объем реализации при плане 96,5 млн. руб. составил 83,3 млн. руб. Объем выпуска товарной продукции при плане 95,3 млн. руб. составил 95,6 млн. руб., или 100,3%. К уровню 1999 г. это 147,5%.
1. Основное проектное решение
Выбор и обоснование метода производства
В 1928 году организуется производство сернокислого натрия реактивного, было использовано помещение, где раньше была котельная для этих производств.
С этой даты начинается история цеха – цеха производства реактивных солей.
Цех реактивных солей вырабатывает магний сульфат фармакопейный. В 1932 году в цехе Реактивных солей осваивается производство гранулированного хлористого кальция, которое в дальнейшем, в связи с ростом производства, переведено во вновь отстроенный корпус в цехе хлористого кальция. В этом же году осваивается и производство хлористого бария реактивного. Оно просуществовало здесь до 1956 года. За долгие годы эксплуатации в цехе неоднократно проводилась реконструкция с увеличением мощности и улучшением качества продукции. Одну из основных номенклатур производимой на заводе продукции составляют сульфат магния фармакопейного.
Сульфат магния фармокопейного находят широкое применение в металлургии; при производстве огнеупоров; в лабораторной практике; в текстильной промышленности – в качестве утяжелителя хлопка, шелка, протравы при крашении тканей; в бумажной промышленности – как наполнитель при изготовлении бумаги; в медицине – как успокаивающее, спазмалитическое, слабительное, желчегонное средство; в фармакологической промышленности – при производстве антибиотиков; в кожевенной промышленности – для повышения прочности и износостойкости выделанной кожи; в сельском хозяйстве – как микроудобрение; в биохимии – при производстве хлебопекарных дрожжей; в химической промышленности – при производстве пербората натрия, перкарбоната натрия, пяти окиси ванадия, органических пероксидов и другой продукции. При производстве мыла и синтетических моющих средств. Магния сульфат упаковывают в пленочные мешки–вкладыши или полиэтиленовые мешки, изготовленные из полиэтиленовой пленки, допущенной к применению Министерством здравоохранения, вложенные в полипропиленовые мешки.
Масса продукта не более 35 кг. Допустимое отклонение по массе ±0,088 кг.
Пленочные мешки – вкладыши или полиэтиленовые мешки заваривают или завязывают двойным узлом: для чего верхнюю часть наполненного мешка собирают в пучок, перегибают и плотно завязывают шпагатом.
Полипропиленовый мешок прошивают машинным способом.
Фасовка магния сульфата в мелкую тару производят массой по 0,5±0,002 кг в полиэтиленовую пленку, допущенную к применению Министерством здравоохранения, толщиной 0,06–0,08 мм. Пакеты с продуктом помещают в полипропиленовые или бумажные мешки или формируют в пачки из плотной бумаги марок В-70, В-78; П-20. В каждый мешок, пачку укладывают по 20 или 24 пакета.
Мешок или пачку обвязывают шпагатом или другим шпагатом, обеспечивающим сохранность упаковки при транспортировании.
Допускаются другие виды фасовки магния сульфата массой 10 г. до 10 кг в полиэтиленовую пленку, ламинированную бумагу или другие виды упаковочных материалов, допущенных к применению Министерством здравоохранения.
Метод производства сульфата магния фармокопейного основан на взаимодействии магнезита каустического с серной кислотой технической. Основным методом получения сульфата магния фармакопейного является нейтрозный метод производства. Производство состоит из одной технологической линии и из одиннадцати последовательных стадий.
Производительность сульфата магния фармакопейного в год составляет 550 тонн в год.
Технологическая часть
Теоретические основы процессов
В данном разделе изложено влияние основных параметров на выход и качество конечного продукта, которая представлена в виде условной графической схемы химических превращений при положении сульфата магния семиводного на рис. 2.1.
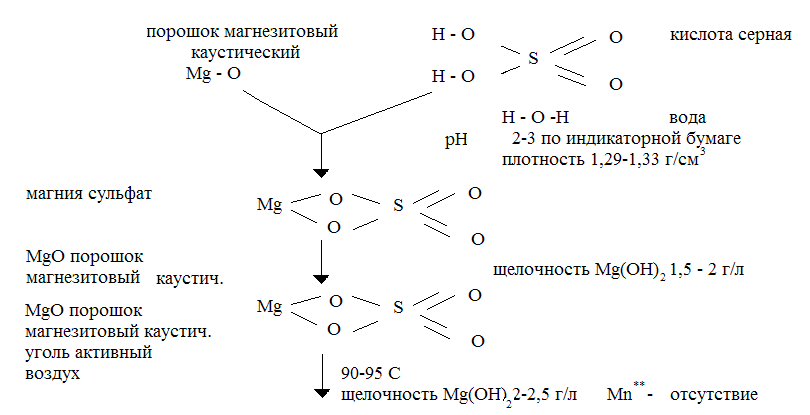
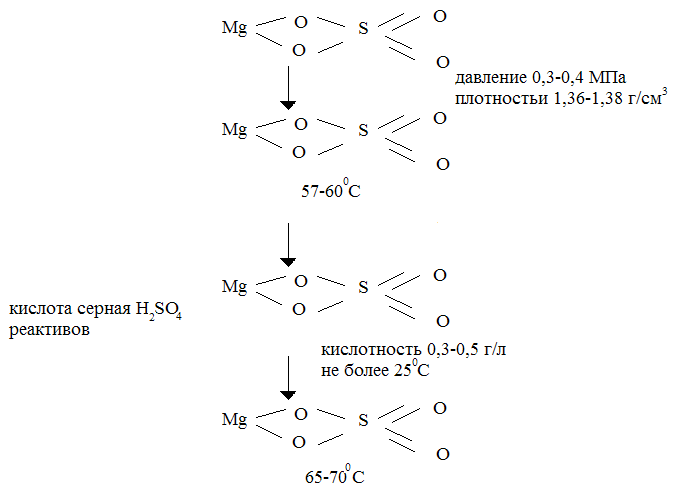
Рис. 2.1 – Химическая схема производства сульфата магния фармакопейного
Характеристика сырья и готовой продукции
В разделе рассмотрим физико-химические свойства сырья и готовой продукции, требования межгосударственных (ГОСТ) стандартов на изготовляемое вещество, которое представлено в таблице 2.2
Таблица 2.2 Характеристика сырья вспомогательных материалов и готовой продукции
| Наименование | Обозначение НД | Сорт и артикул | Показатели, обязательные для проверки | Примечание | |||||||
| 1. Кислота серная реактивная | ГОСТ 4204–77 | Квалификация «ч» | Внешний вид – маслянистая, слегка желтоватая, вязкая жидкость. | ||||||||
|
Массовая
доля серной
кислоты
|
|||||||||||
| Массовая доля остатка после прокаливания, % не более – 0,005 | |||||||||||
|
Массовая
доля хлоридов
|
|||||||||||
|
Массовая
доля нитратов
|
|||||||||||
|
Массовая
доля аммонийных
солей
|
|||||||||||
|
Массовая
доля тяжелых
металлов |
|||||||||||
|
Массовая
доля железа
|
|||||||||||
|
Массовая
доля мышьяка
|
|||||||||||
|
Массовая доля селена (Se), %, не более 0,0005 |
|||||||||||
|
Массовая доля моногидрата (H2SO4), % не менее 92,5 |
Раствор магния сульфата |
||||||||||
| 3. Кислота серная техническая | ГОСТ 2184–77 | Сорт 1,2 |
Массовая доля моногидрата (H2SO4), % |
1-й сорт не менее 92,5 |
2-ой сорт не менее 92,5 |
– «»- |
|||||
|
Массовая доля железа (Fe), %, не более |
0,02 | 0,1 | |||||||||
| Массовая доля остатка после прокаливания | 0,05 |
не нормируются |
|||||||||
| 4. Порошок магнезитовый каустический |
ГОСТ 1216–87 |
ПМК-75 ПМК-83 ПМК-87 |
Массовая доля на абсолютно |
ПМК-87 87 1.8 1.8 |
ПМК-83 83 2.5 2.5 |
ПМК-75 75 4.5 3.5 |
– «»- |
||||
 ,
% не менее -93,6–95,6
 ,
%, не более –
0,00010
 ,
%, не более -0,00050
 ,
%, не более –
0,0005
 ,
%, не более –
0,0005
 ,
%, не более –
0,00030
 ,
%, не более –
0,000010
Операционное описание технологического процесса
Технологический процесс производства магния сульфата состоит из следующих стадий:
– подготовка воды очищенной;
– санитарная подготовка производства;
– получение раствора магния сульфата;
– фильтрация раствора магния сульфата;
– очистка раствора магния сульфата от примесей железа и марнанца;
– упарка раствора магния сульфата;
– охлаждение раствора магния сульфата;
– кристаллизация магния сульфата;
– центрифугирование;
– сушка магния сульфата;
– фасовка и упаковка готово продукции;
Сущность процесса получения магния сульфата заключается во взаимодействии каустического магнезита с серной кислотой:
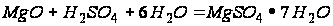 (2.3.1)
Наряду с основными реакциями протекают следующие побочные реакции:
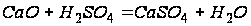 (2.3.2)
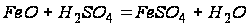 (2.3.3)
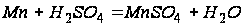 (2.3.4)
Содержания каждой стадии технологического процесса, представлена в виде блок схемы на рис. 2.3.
Расчетная часть
Материальные расчеты
Порошок магнезитовый каустический
I. Теоретический расход МgО 100% на 1 т 99,5% МgSО4. 7Н2О
МgО + Н2SО4 + 6Н2О = МgSО4. 7Н2О (3.1.1)
40,31 98 246,46
40,31. 99,5. 1000 = 162,74 кг,
246,46. 100
где: 40,31 – молекулярная масса МgО;
246,46 – молекулярная масса МgSО4. 7Н2О;
99,5 – массовая доля МgSО4. 7Н2О в готовом продукте, %.
II. Потери:
1. Со шламом после чистки осадителей:
а) в виде МgSО4. 7Н2О в пересчете на МgО:
40,31. 60. 5 = 0,49 кг,
246,46. 100
где: 60 – количество шлама на 1 т продукта, кг;
5 – массовая доля МgSО4. 7Н2О в шламе, %;
б) в виде МgО:
60. 12 = 7,2 кг
100
где: 12 – массовая доля МgО в шламе, %.
Всего: 0,49 + 7,2 = 7,69 кг
2. Со шламом с фильтра ЛГ-40 после холодильников в виде МgSО4. 7Н2О в пересчете на МgО:
40,31. 40. 20 = 1,31 кг,
246,46. 100
где: 40 – количество шлама на 1 т продукта, кг;
20 – массовая доля МgSО4. 7Н2О в шламе, %;
3. Со шламом при чистке уварителей в виде МgSО4. 7Н2О в пересчете на МgО:
40,31. 60. 15 = 1,47 кг,
246,46. 100
где: 60 – количество шлама на 1 т продукта, кг;
– массовая доля МgSО4. 7Н2О в шламе, %.
4. Со шламом с фильтра КМП-25
а) в виде МgSО4. 7Н2О в пересчете на МgО:
40,31. 100. 10 = 1,64 кг,
246,46. 100
где: 100 – количество шлама на 1 т продукта, кг;
– массовая доля МgSО4. 7Н2О в шламе, %.
б) в виде МgО:
100. 6 = 6 кг,
100
где: 6 – массовая доля МgО в шламе, %;
Всего: 1,64 + 6 = 7,64 кг
5. Со слабым маточным раствором в пересчете на МgО, откачиваемым в трехкаскадный отстойник:
20. 1,65. 40,31 = 5,40 кг,
246,46
где: 20 – массовая концентрация МgSО4; 7Н2О, г/дм3;
1,65 – объем маточного раствора, м3.
6. При транспортировке и растворении порошка магнезитового – 1,5%
162,74 х 0,015 = 2,48 кг
7. При транспортировке и упаковке готового продукта – 2%, что в пересчете на МgО составит:
1000. 0,02. 40,31 = 3,27 кг
246,46
Показатели по порошку магнезитовому каустическому магния на 1 т сульфата магния фармакопейного приведена в таблице 3.1.1
Таблица 3.1.1 Материальный баланс порошка магнезитового каустического магния
| Приход | Расход | ||||
| Состав | кг | % | Состав | кг | % |
| Порошок маг-незитовый каусти-ческий МgО 100% | 192 | 100 | I. Теоретический расход МgО 100% | 162,74 | 84,7625 |
| II. Потери: | |||||
| 1. Со шламом из оса-дителей. | 7,69 | 4,01 | |||
| 2. Со шламом с ЛГ-40 после холодиль-ников. | 1,31 | 0,68 | |||
| 3. Со шламом из уварителей. | 1,47 | 0,77 | |||
|
4. Со шламом с фильтра КМП-25 |
7,64 | 3,98 | |||
| 5.С маточным раст-вором. | 5,40 | 2,81 | |||
| 6. При транспорти-ровке и растворении | 2,48 | 1,29 | |||
| 7. При транспорти-ровке и упаковке готового продукта. | 3,27 | 1,70 | |||
| ВСЕГО: | 192 | 100 | 192 | 100 | |
Кислота серная техническая
I. Теоретический расход Н2SО4 100% на 1 т 99,5 МgSО4. 7Н2О
98. 99,5. 1000 = 395,64 кг,
246,46. 100
где: 98 – молекулярная масса Н2SО4;
246,46 – молекулярная масса МgSО4. 7Н2О;
99,5 – массовая доля МgSО4. 7Н2О в готовом продукте, %.
II. Потери:
1. На побочные реакции:
Fе2О3 + 3Н2SО4 = Fе2(SО4)3 + 3Н2О (3.1.2)
159,68 3. 98
СаО + Н2SО4 = СаSО4 + Н2О (3.1.3)
56,079 98
Массовая доля Fе2О3 в порошке магнезитовом каустическом 3%, массовая доля СаО 2,74%.
Количество Fе2О3 в 162,74 кг порошка магнезитового составит:
162,74. 3 = 4,88 кг
100
Расход серной кислоты:
4,88. 294 = 8,98 кг,
159,68
26.
Количество СаО в 162,74 кг порошка магнезитового составит:
162,74. 2,74 = 4,46 кг
100
Расход серной кислоты:
4,46. 98 = 2,73 кг
159,68
Всего на побочные реакции 11,71 кг Н2SО4 100%.
2. Со шламом после чистки осадителей:
98. 60. 5 = 1,19 кг,
246,46. 100
где: 60 – количество шлама на 1 т продукта, кг;
5 – массовая доля МgSО4. 7Н2О в шламе, %;
3. Со шламом с фильтра ЛГ-40 после холодильников:
98. 40. 20 = 3,18 кг,
246,46. 100
где: 40 – количество шлама на 1 т продукта, кг;
– массовая доля МgSО4. 7Н2О в шламе, %.
4. Со шламом при чистке уварителей аппаратов:
98. 60. 15 = 3,58 кг,
246,46. 100
где: 60 – количество шлама на 1 т продукта, кг;
15 – массовая доля МgSО4. 7Н2О в шламе, %.
5. Со шламом с фильтра КМП-25:
98. 100. 10 = 3,98 кг,
246,46. 100
где: 100 – количество шлама на 1 т продукта, кг;
10 – массовая доля МgSО4. 7Н2О в шламе, %.
6. Со слабым маточным раствором, откачиваемым в трехкаскадный отстойник:
20. 1,65. 98 = 13,12 кг,
246,46
где: 20 – массовая концентрация МgSО4. 7Н2О, г/дм3;
1,65 – объем маточного раствора, м.
7. При транспортировке и упаковке готового продукта – 2%, что в пересчете на Н2SО4 составят:
1000. 0,02. 98 = 7,96 кг
246,46
8. При транспортировке, перекачке и хранении кислоты составляют 3,7%:
395,64. 3,7 = 14,64 кг
100
Показатели материального баланса по серной кислоте технической 1 т сульфата магния фармакопейного приведены в таблице 3.1.2
Таблица 3.1.2 Материальный баланс серной кислоты технической
| Приход | Расход | ||||||
| Состав | кг | % | Состав | кг | % | ||
| Серная кислота техническая 100% | 455 | кг | I. Теоретический расход | 395,64 | 86,95 | ||
| II. Потери: | |||||||
| 1. На побочные реак-ции. | 11,71 | 2,57 | |||||
| 2. Со шламом из осадителей. | 1,19 | 0,26 | |||||
| 3. Со шламом с ЛГ-40 после холодиль-ников. | 3,18 | 0,70 | |||||
|
4. Со шламом из уварителей |
3,58 | 0,79 | |||||
| 5. Со шламом с фильтра КМП-25 | 3,98 | 0,87 | |||||
| 6.С маточным раст-вором | 13,12 | 2,89 | |||||
| 7. При транспорти-ровке и упаковке готового продукта. | 7,96 | 1,75 | |||||
| 8. При транспорти-ровке, перекачке и хранении | 14,64 | 3,22 | |||||
| ВСЕГО: | 455 | 100 | 455 | 100 | |||
Тепловые расчеты
Исходные данные
С MgO
=1,031
 / 9 /
С H2SO4
= 1,34
С H2O
= 4,2
С MgSO4
=1,78
С CaSO4
= 0,62
С FeSO4
= 0,46
 MgO =
601,7
 / 9 /
H2SO4
= 813,99
H2O
= 285,3
MgSO4 =
88,11
CaSO4 =
1434,5
FeSO4 =
1117,13
СаO
= 635.09
FeO =
264.84
Приход теплоты:
Теплота поступает, кДж
Общий приход тепла состоит из нескольких составляющих:
Тепло, вносимое с исходным раствором
MgO+H2SO4+6H2O = MgSO4 · 7 H2O (3.2.1)
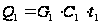 ,
(3.2.2)
где
 -
это вес исходного
раствора в кгс;
С1 – это
средняя теплоемкость
исходного
раствора в
 ;
/ 9 /
t1 – это температура исходного раствора в град
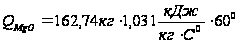 =10067,3
кДж (3.2.3)
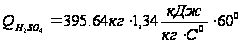 =31809,5Дж
(3.2.4)
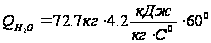 =18320,4кДж
(3.2.5)
Тепловой эффект реакции определяется:
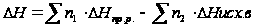 (3.2.6)
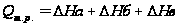 (3.2.7)
MgO + H2SO4 + 6H2O = MgSO4 · 7 H2O (3.2.8)
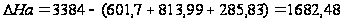 (3.2.9)
CaO+H2SO4=CaSO4+ H2O (3.2.10)
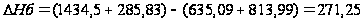 (3.2.11) FeO
+ H2SO4
= FeSO4
+ H2O
(3.2.12)
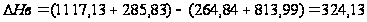 (3.2.13)
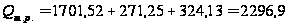 (3.2.14)
где ∆Н – это энтальпия в кДж/моль
п – число молей / 9 /
Расход тепла состоит из следующих составляющих:
Тепло, уходящее с маточным раствором
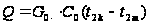 (3.2.15)
где
 -
это вес маточного
раствора;
t2к и t2м – это начальная и конечная температура
С2 – это средняя теплоемкость маточного раствора; / 9 /
t0=(60–25)=350
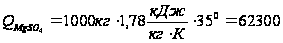 кДж (3.2.16)
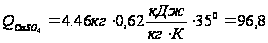 кДж (3.2.17)
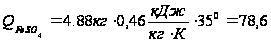 кДж (3.2.18)
Тепло потери окружающей среде
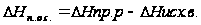 (3.2.19)
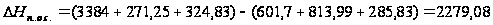 кДж/моль
(3.2.20)
∆Нпр.р. – это теплота продуктов реакции;
Qисх.в. – это теплота исходных веществ; / 9 /
Показатели теплового баланса получения сульфата магния фармакопейного приведены в таблице 3.2.
Таблица 3.2 Тепловой баланс производства сульфата магния фармакопейного
| Приход | Расход | ||
| Состав | кДж | Состав | кДж |
| 1. Тепло вносимое оксидом магния | 10067,3 | 1. Тепло расходуемое сульфатом магния | 62300 |
| 2. Тепло вносимое серной кислотой | 31809,5 | 2. Тепло расходуемое сульфатом кальция | 96,8 |
| 3. Тепло вносимое водой | 18320,4 | 3. Тепло расходуемое сульфатом железа | 78,6 |
| 4. Тепло вносимое реакцией | 2296,9 | 4. Тепло потери окружающей среды | 19,04 |
| ИТОГО | 62494,4 | 62494,4 | |
3.3 Выбор основного оборудования
Рассмотрен основной аппарат-низкотемпературный кристаллизатор, который необходим на стадии кристаллизации магния сульфата, представленный на рис. 3.3.
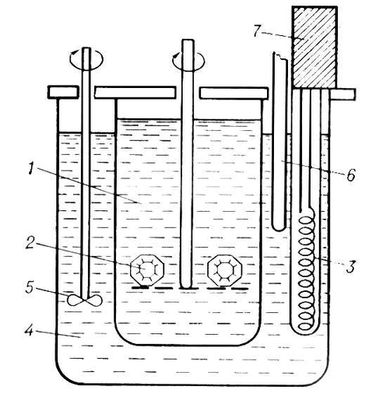
Рис. 3.3 – Схема низкотемпературного кристаллизатора: 1 – раствор; 2 – кристалл; 3 – печь; 4 – термостат; 5 – мешалка; 6 – контактный термометр; 7 – терморегулятор.
Низкотемпературный кристаллизатор представляет собой сосуд с раствором 1, в котором создаётся пересыщение, необходимое для роста кристаллов 2 путём медленного снижения температуры, реже испарением растворителя.
После заполнения кристаллизатора в раствор при включенном мешальном устройстве задается мерной кружкой серная кислота реактив в количестве массовой концентрации H2SO4 0,3–0,5 г/л.
Отбор пробы раствора из анализ проводится пробоотборником через смотровой люк. Массовая концентрация H2SO4 в растворе определяется аналитическим путем.
Кристаллизатор – вертикальный аппарат, изготовленный из нержавеющей стали. Снабжен рубашкой и якорной мешалкой, объемом 10 м3.
Кристаллизация магния сульфата происходит за счет понижения температуры раствора вследствие передачи тепла охлаждающей среде. В качестве охлаждающей среды в кристаллизаторах используется техническая вода. Раствор в кристаллизаторе охлаждается в течение 15–20 часов до температуры не более 25 0С.
Температура раствора кристаллизаторе фиксируется прибором.
Подача воды в рубашку регулируется вентилем, установленным на трубопроводе поступления воды в кристаллизатор.
Применение мешалки с водяным охлаждением значительно уменьшает и даже полностью устраняет образование инкрустаций на стенках аппарата. Перемешивание раствора и водяное охлаждение позволяют увеличить скорость кристаллизации в этих аппаратах в 8–15 раз по сравнению со стационарными кристаллизаторами. Вообще следует отметить, что для кристаллизаторов периодического действия образование инкрустаций не представляет особенного больших эксплутационных неудобств, поскольку эти пристенные осадки при заполнение горячим, несколько ненасыщенным раствором полностью растворяются.
Расчет основного аппарата
Расчет кристаллизатора состоит из следующих условий:
Расход
охлаждающей
воды
 ,
начальная
температура
на входе в аппарат
 и общий коэффициент
теплопередачи
К в ходе процесса
остаются
постоянными;
начальная
температура
раствора
 и
 и конечная
температура
охлаждающей
воды
 ,
отводимой из
аппарат, предварительно
заданы.
В кристаллизаторе
с водяной рубашкой
охлаждается
V=2 м3
раствора
МgSО4;
7Н2О
от температуры
=600С
до температуры
=250С.
Начальная
температура
охлаждающей
воды
=150С,
коэффициент
теплопередачи
К=250 вт/(м2
град).
Концентрация
раствора при
600С
 =0,575
и при 250С
 =0,480.
Так как теплоемкость
кристаллов
Скр.=1,105
кдж/(кг град)
или 0,264 ккал/(кг
град), то по правилу
аддитивности
определяем
теплоемкость
исходного
раствора
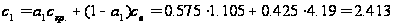 кдж/(кг град)
(3.4.1)
где св –