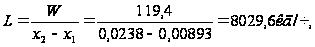Совершенствование технологии изготовления вкладыш-пустотообразователя на основе полипропилена
возможность переработки материалов с влажностью до 4%, а на установках с вакуумом и двойной дегазацией до 8%.
Экономические преимущества:
очень хорошее соотношение цены и производительности;
экономия до 40% энергии по сравнению с многоступенчатой переработкой;
компактное незанимающее много места исполнение;
пластифицированный, великолепно отфильтрованный в расплавленном состоянии гомогенный гранулят, мало уступающий по своим качествам первичному.
Производительность установок такого типа от 100 кг/г до 2000 кг/г.
Основная задача при проектировании и изготовлении оборудования для переработки отходов является исключение по мере материала при изготовлении изделия и обеспечение максимального возврата материалов в процесс.
В настоящее время на заводе ЗАО "Атлант" (Беларусь) изготавливаются серии дробилок:
1. дробилка передвижная БЗС 0090М.
2. дробилка БЗС 0131.
3. дробилка БЗС 0139.
Эти дробилки относятся к типу малооборотистых.
Особенность этих дробилок - низкий уровень шума (менее 70 дБ), незначительное содержание пыли, что обеспечивается низкой скоростью вращения инструмента (28 об. /мин), самозатачивающиеся инструменты, который гарантирует продолжительную эксплуатацию дробилки без переточки инструмента. [14]
За рубежом проблема утилизации отходов является одной из наиболее острых проблем современной цивилизации. С целью ее решения в последнее время предпочтительное развитие получает производство биоразлагаемых полимеров: Biopol, Bioceta, Eco Plato, Bioplast, Bionolle, Ecoflex и другие. Также важным направлением в США и Европе является рециклирование отходов пластмасс и получения материалов, продуктов или изделий пригодных к дальнейшему использованию. [15]
Ассортимент термопластавтоматов, выпускаемых в России, также постоянно обновляется например, Красноярский машиностроительный завод наладил выпуск термопластавтоматов моделей ДК 160-01, ДК 250, ДК 400. ТПА традиционно выполнены в горизонтальной компоновке со встроенным гидроприводом механизмами запирания, впрыска и узлом пластикации. Технические характеристики и параметру соответствуют лучшим аналогам известных зарубежных фирм, а стоимость существенно ниже. С 2001 года ТПА комплектуются системой управления, разработанной НПК "Кранавтоматика" (Красноярск). На СУ ТПА осуществляется цифровая индикация диагноза неполадок, отображающая не сработавший элемент, а также обеспечивается функционирование блокирующих устройств, повышающих безопасность обслуживающего персонала и безаварийную работу ТПА. [16]
Исходя из выше сказанного, при изготовлении вкладышей для придания антистатических свойств вводится концентрат антистатической добавки марки Т 0021/01, ТУ 2243-001-231-24265-2000.
Для уменьшения продолжительности цикла литья под давлением вкладышей ТПА KuASY, а соответственно уменьшение энергоемкости процесса, увеличение производительности ТПА, уменьшение себестоимости изделия рекомендуется применение бункера с устройством загрузки материала в токе горячего воздуха, которое состоит из нагревательного элемента и вентилятора, подающего горячий воздух противотоком в загрузочный бункер ТПА.
Для организации линии по переработки отходов используется: установка универсальная для измельчения полимерных отходов, экструдер ZSK-57, водокольцевой гранулятор WRG-230, барабанная сушилка. Линия обеспечивает необходимую производительность, энергоемкость, качество получаемого гранулята, который подается в технологический процесс.
Для обеспечения автоматизации процесса при транспортировки материала применяется пневмотранспортная установка.
Совершенствование технологии переработки прогрессивных термопластов необходимо вследствие широкомасштабного их внедрения и расширяющегося применения, поскольку они обладают комплексом ценных механических, тепло-физических и диэлектрических характеристик. [10]
1.3 Характеристика исходного сырья и материалов
Сырьем для производства вкладышей служит полипропилен низкого давления марки 21020-06 или пропилен среднего давления марки 01020-06, со светостабилизирующей, термостабилизирующей и антикоррозионной добавкой, слабоокрашенный для изделий народного потребления и технического назначения первого сорта. [17]
Полипропилен поступает на производство в виде гранул одного цвета размером 2-5 мм. Допускаются гранулы размером свыше 5 до 8 мм и менее 2 мм, массовая доля которых не должна превышать 3% от массы партии, для полипропилена среднего давления - 5% от массы партии.
Характеристика полипропилена марки 21020-06 (высший сорт) представлена в таблице 3.
Таблица 3
| Свойства материала | Единицы измерения | Значения |
| Показатель текучести расплава (ПТР) | г/10 мин. | 1,5-2,4 |
| Разброс значений ПТР в пределах партии | %, не более | ±8 |
| Насыпная плотность | кг/м3 не менее | 500 |
| Количество включений | шт. не более | 1 |
| Массовая доля золы | %, не более | 0,035 |
| Массовая доля летучих веществ | %, не более | 0,09 |
| Массовая доля атактической фракции | %, не более | 1,0 |
| Массовая доля изотактической фракции | %, не более | 96 |
Характеристика полипропилена марки 01020-06 (первый сорт) представлена в таблице 4.
Таблица 4
| Свойства материала | Единицы измерения | Значения |
| Показатель текучести расплава (ПТР) | г/10 мин. | 1,5-2,4 |
| Разброс значений ПТР в пределах партии | %, не более | ±15 |
| Количество включений | шт. не более | 3 |
| Массовая доля летучих веществ | %, не более | 0,10 |
| Предел текучести при растяжении | МПа (кгс/см2), не менее | 31 (316) |
| Относительное удлинение при разрыве | %, не менее | 600 |
| Массовая доля изотактической фракции | %, не более | 96 |
Свойства полипропилена (готовой продукции) представлены в таблице 5.
Таблица 5
| Свойства материала | Единицы измерения | Значения |
| Плотность | Кг/м3 | 900-910 |
| Водопоглощение за 24 часа | % | 0,01-0,03 |
| Линейная усадка в форме | % | 1,0-2,5 |
| Температура плавления | °С | 160-168 |
| Теплостойкость при нагрузке 46 Н/см2 | °С | 140-145 |
| Температура хрупкости | °С | (+5) - (-15) |
|
Коэффициент линейного расширения (30-100) °С |
1/°С | (1,1-1,8) *10-4 |
| Удельная теплоемкость при 20°С | кДж/кг°С | 1,93 |
| Коэффициент теплопроводности | ВТ/м°С | -0,22 |
| Разрушающее напряжение при растяжении | МПа (кгс/см2) | 24,5-39 (250-400) |
| Относительное удлинение при разрыве для марки 21020 | % | 200-1000 |
| Максимальная температура при длительной эксплуатации изделий (без нагрузки) | °С | 100-110 |
Для окрашивания вкладышей применяется концентрат "Баско" марки Т 1910 цвет черный ТУ 2243-001-23124265-2000 партия 237-00, 25.01.2000, для модификации применяется концентрат антистатической добавки "Баско" марки Т 0021 ТУ 2243-001-231-24265-2000 партия 8-00 25.01.2000. [5]
Характеристики концентратов "Баско".
Внешний вид - гранулы размером в пределах 2-5 мм. Допускается наличие гранул размером менее 2 мм в количестве до 1% и более 5 мм в количестве до 1%.
Цвет (оттенок) окрашенного полимера - должен соответствовать цвету образца из утвержденного ассортимента или контрольного образца, согласованного между изготовителем и потребителем.
Полное цветовое различие от эталона, ΔЕ, у. е. не более (по требованию) …3,00
Количество окрашивания - образец должен быть равномерно окрашен по тону без разводов и включений размером более 0,5 мм.
Насыпная плотность концентрата, г/см3 …0,45-1,0.
ПТР концентрата, г/10 мин., не менее …3,0.
Термостойкость, °С, не менее …200.
Миграционная стойкость - миграция красителя отсутствует.
Для изготовления концентратов "Баско" используют сырье, соответствующее нормативным документам, утвержденное в установленном порядке, имеющее сертификаты фирм-изготовителей и разрешенное к применению органами Госсанэпиднадзора.
Вкладыш получают в литьевой форме с параметрами шероховатости формообразующих поверхностей: внешняя 1,6√ без полировки; внутренняя 6,3√; остальные 0,2√ с полировкой.
На поверхности вкладышей не допускаются заусенцы, облой, трещины, вздутия, пористость, расслоение, раковины и сколы.
Кромки внутренних поверхностей, места обрезки литника и облоя должны быть зачищены.
Допускаются на рабочей поверхности вкладышей незначительные утяжены, следы от литника в местах их удаления, следы от смыкания формы.
Масса вкладыша 0,056 кг. Допускаемое колебание массы ± 0,003 кг.
Допускается по согласованию с потребителем и ЦНИИ Машдеталь изготавливать вкладыши из других материалов, не ухудшающих качественных показателей вкладышей.
Упаковываются вкладыши в контейнеры по 4000шт. [3]
1.4 Характеристика готовой продукции
Вкладыш-пустотообразователь ТУ 2291-008-01124325-01 электроизолирующий для железобетонных шпал. Предназначен для электроизоляции рельсового скрепления типа ЖБР-65 от железобетонных шпал типа Ш3 по ОСТ 32.152-2000 или брусьев по ОСТ 32.134-99 и для закрепления в них закладных седловидных шайб и болтов. Пластмассовый вкладыш-пустотообразователь состоит из двух деталей: втулки и хвостовика. Втулка включает в себя канал для пропуска головки закладного болта и углубления для размещения седловидной закладной шайбы. Хвостовик имеет углубление для разворота на 90є головки закладного болта и сквозной канал для низа всего вкладыша. Вкладыш-пустотообразователь должен быть прочным и выдерживать при контрольной проверке свободное падение на бетонный пол с высоты 1 м без образования трещин, изломов, отколов и других механических повреждений, а также выдерживать без потери формы температуру +120єС в сушильном шкафу в течении 30 минут. [3]
1.5 Обеспечение БЖД на участке по переработке полимерных материалов
В организации техники безопасности на заводе по переработке пластмасс решающее значение5 имеют следующие мероприятия: борьба с воздействием вредных веществ, предотвращение ожогов, обеспечение электробезопасности, предупреждение производственного травматизма, предупреждение взрывов и пожаров, устройство вентиляции, борьба с производственным шумом. [22]
Гранулированный полипропилен при комнатной температуре не выделяет в окружающую среду токсических веществ и не оказывает вредное влияние на человека. В процессе переработки, при нагревании свыше 150°С возможно выделение в воздух летучих продуктов термо-окислительной деструкции, содержащих органические кислоты, карбонильные соединения, в том числе формальдегид и ацетальдегид, окись углерода. [17]
При концентрации перечисленных веществ в воздухе рабочей зоны выше предельно допустимой возможны острые и хронические отравления.
Предельно допустимые концентрации в воздухе рабочей зоны
по ГОСТ 121.005-76 представлены в таблице 6.
Таблица 6
| Наименование вредного вещества | ПДК | Класс опасности |
| формальдегид | 0,5 мг/м3 | 2 |
| ацетальдегид | 5,0 мг/м3 | 3 |
| органические кислоты (в пересчете на уксусную кислоту) | 5,0 мг/м3 | 3 |
| окись углерода | 20,0 мг/м3 | 4 |
| аэрозоль полипропилена | 10,0 мг/м3 | 3 |
Полипропилен следует перерабатывать в производственных помещениях, оборудованных местной вытяжкой и общеобменной вентиляцией. Воздух, подаваемый вентиляцией, должен иметь температуру не более 70°С при его подачи на высоте менее 3,5 м от пола и на расстоянии более 2 м от работающего. Объем отсасываемого воздуха вытяжной вентиляцией должен быть 400 м3/ч. [34]
В зависимости от сезона, категории тяжести работ и избытков явного тепла для производственных помещений установлены оптимальные и допустимые нормы метеорологических условий, которые представлены в таблице 7.
Таблица 7
| Период года |
Катего- рия работ |
Температура оптимальная, t, °С | Относительная влажность, φ,% | Скорость движения воздуха, U, м/с | |||
| оптимальные | допустимые | оптимальные | допустимые | оптимальные | допустимые | ||
|
Холод ный |
Легкая I | 21-23 | 20-24 | 40-60 | 75 | 0,1 | н/б 0,2 |
| Теплый | Легкая I | 22-24 | 21-28 | 40-60 | 60 (при 27 °С) | 0,1 | 0,1-0,3 |
Гранулированный пропилен относится к группе горючих материалов. При контакте с открытым огнем горят коптящим пламенем с образованием расплава и выделением углекислого газа, паров воды и др. температура воспламенения 325-343 °С, температура самовоспламенения от 325-388°С, нижний концентрационный предел воспламенения полипропиленовой пыли - 32,7 г/м3 по ГОСТ 12/1.041-83.
Для тушения полипропилена применяют огнетушители любого типа, воду, водяной пар, огнегасительные пены, инженерные газы, песок, асбестовое одеяло. Для защиты от токсичных продуктов, образующихся в условиях пожара, при необходимости применяют изолирующие противогазы любого типа или фильтрующие противогазы марки БКФ. [17]
По пожарной опасности помещение литья под давлением относится к категории В, а по правилам установки электрооборудования - к классу П-II-А. [25]
При эксплуатации термопластавтомата марки KuASY 800/250 существуют следующие опасности:
При пуске сопла к литьевой форме существует опасность контузии;
При впрыске массы в воздух существует опасность попадания горячих брызг на рабочих;
Не протягивать руки снизу через выемную яму в камеру литьевой формы - острая опасность контузии;
При длительном соприкосновении с пластикатором возможны ожоги;
При передвижении общего узла смыкания с малой высоты установления формы на большую уменьшается расстояние между колпаком узла привода и узла смыкания, при этом возникает опасность контузии. [18]
Существуют следующие устройства по технике безопасности:
Защитная решетка на обоих сторонах замыкающего устройства;
Защита нагрева на пластикаторе;
Покрытие кулачкового пути на приводном устройстве;
Защитная клеть над выступающем концом пустотелого вала на впрыскивающем цилиндре;
Покрывающая жесть над направляющими колоннами приводного устройства;
Поперечные штифты в массоприемной шахте. [26]
Основные правила безопасного обслуживания оборудования следующие:
ТПА должен подвергаться периодической проверке специалистами на исправность работы механизмов и автоматики;
Перед началом работы рабочий, обслуживающий машину, обязан проверить наличие заземления, неисправность машины органов ее управления и автоблокировки решетки. [9]
Причиной травматизма может быть и падение частей форм, поэтому операции съема и установки форм должен быть максимально механизирован, их следует выполнять в строгом соответствии со специальными инструкциями. [25]
Поражение электрическим током возможно при неисправности электрооборудования.
Мероприятия по обеспечению электробезопасности в рабочих помещениях:
все движущиеся части оборудования должны быть ограждены;
наличие защитного заземления, зануления и защитного отключения;
к ремонту допускается специальный персонал;
в опасных местах должны быть предупредительные знаки, окраска;
на полу перед ТПА должен быть резиновый коврик или деревянная решетка. [22,25]
Производственный шум, особенно в сочетании с вибрацией, вредно влияет на здоровье рабочих. В цеха переработки пластмасс шум возникает при дроблении бракованных деталей, литников, работе двигателей, насосов, вентиляционных частей, механизмов машин. Для ликвидации шума, который не должен превышать 85-90 дБ, дробилку, литьевую машину и другие аппараты следует устанавливать на резиновых, пенопластовых или других амортизаторах, а также заключать источники шума в звукоизолирующие кожухи или снабжать их специальными шумоглушителями.
Нормальные условия работы в производственных помещениях могут быть обеспечены лишь при достаточном освещении рабочих зон, проходов и проездов. Необходимым условием работы является освещение. Нормирование естественного и искусственного освещения осуществляется СНиП 23-05-95 в зависимости от характера зрительной работы.
Освещенность рабочих мест приведена в таблице 8.
Таблица 8
| Наименование технологической операции | Разряд зрительных работ | Освещенность при системе общего искусственного освещения, лк | Сочетание нормируемых величин показателя ослепленности и коэффициента пульсации | |
| Р | Кп,% | |||
| Литьевая | VI | 200 | 40 | 20 |
| Обрезка литников, зачистка | VI | 200 | 40 | 20 |
Общим правилом техники безопасности при работе с оборудованием является обязательный инструктаж и периодическая проверка знаний обслуживающего персонала, запрещение работы на другом оборудовании, кроме порученного, запрещение проводить какой-либо ремонт или смазку машин при их работе, обязательная проверка неисправности оборудования перед началом работы на нем. [22,25]
2. Расчетная часть
2.1 Материальные расчеты
Технологический процесс изготовления вкладыша-пустотообразователя состоит из ряда стадий, потери материала на которых составляют, % (масс):
хранение и транспортировка - 5;
литье изделий - 3;
отделение литников - 3,8;
дробление литников - 0,5;
гранулирование измельченных литников - 2,5.
Материальный баланс составлен на 1000 шт. вкладыша-пустотообразователя. Краситель и антистатик вводятся в полипропилен в количестве по 2% каждый от массы полипропилена. Масса одного вкладыша-пустотообразователя 0,056 кг, норма расхода материала 0,06 кг.
Содержание полипропилена во вкладыше составит:
100-2-2=96 (%), или 0,056*1000*0,96=53,76 (кг).
Содержание красителя и антистатика во вкладыше составит:
(56,0-53,76) /2=1,12 (кг).
Материальный баланс полипропиленовой смеси представлен в таблице 9.
Таблица 9
| Наименование материала | Приход | Расход | Потери | |
|
1. Хранение и транспортировка, кг: гранулы |
55,7376 | 55,4592 | 0,2784 | |
| итого | 55,7376 | 55,7376 | ||
|
2. Литье изделий, кг: гранулы измельченные литники изделия с литниками |
55,4592 2,141 |
55,912 |
1,6876 | |
| итого | 57,6 | 57,6 | ||
|
3. Отделения литников, кг: изделия с литниками готовые изделия |
55,912 |
53,76 |
2,1523 |
|
| итого | 55,912 | 55,912 | ||
|
4. Дробление литников, кг: литники измельченные литники |
2,15 |
2,14 |
0,01 |
|
| итого | 2,15 | 2,15 | ||
|
5. Гранулирование измельченных литников, кг: дробленые отходы гранулы |
2,15 |
2,098 |
0,053 | |
| итого | 2,15 | 2,15 | ||
| Всего | 60 | 60 | ||
Удельный расход смеси на 1 тонну готового продукта:
(1000*60) /56 = 1071 кг/т.
Удельный расход чистого полипропилена:
1071*0,96=1028 кг/т, где
0,96 -массовая доля пропилена в изделии.
Материальный баланс красителя представлен в таблице 10
Таблица 10
| Наименование материала | Приход | Расход | Потери |
|
1. Хранение и транспортировка, кг: гранулы |
1,16 | 1,1554 | 0,0058 |
| итого | 1,16 | 1,16 | |
|
2. Литье изделий, кг: гранулы измельченные литники изделия с литниками |
1,1554 0,0446 |
1,16484 |
0,03516 |
| итого | 1,2 | 1,2 | |
|
3. Отделения литников, кг: изделия с литниками готовые изделия литники |
1,16484 |
1,2 0,0448 |
0 |
| итого | 1,16484 | 1,16484 | |
|
4. Дробление литников, кг: литники измельченные литники |
0,04484 |
0,0446 |
0,00024 |
|
итого |
0,04484 | 0,04484 | |
|
5. Гранулирование измельченных литников, кг: дробленые отходы гранулы |
0,04484 |
0,0437 |
0,00112 |
| итого | 0,04484 | 0,04484 | |
Удельный расход красителя:
1071*2%=21,4 кг/т, где
2% -доля красителя в изделии.
Материальный баланс антистатика аналогичен красителя, т.к антистатик вводится в пропилен в том же количестве, что и краситель. Удельный расход антистатика равен удельному расходу красителя, что составляет 21,4 кг/т продукта. [25].
2.2 Расчет производительности основного и вспомогательного оборудования
2.2.1 Расчет производительности термопластавтомата:
Q=3600*m*n/ τц = 3600*0,056*6/ (17+47) = 18,9 кг/ч, где
m - масса изделия;
n - число гнезд в форме;
τц - время цикла, с [23].
2.2.2 Объем отливки при оптимальной гнездности:
Q0 = n0 Qu R1 β1 = 6*61,8*1,02*0,65 = 245,84 см3,Qu≤QH
245,84 см3 ≤ 450…570 см3, где
Q0 - объем отливки, см3.
QH - номинальный объем впрыска, см3 [26].
Qu - объем одного изделия, см3.
Qu = m/ρ = 0,056/905 = 0,0000618 м3 = 61,8 см3.
β1 - коэффициент использования машины, для кристаллических полимеров β1 - коэффициент использования машины, для кристаллических полимеров.
R1 - коэффициент, учитывающий объем литниковой системы в расчете на на объем одного изделия, при объеме изделия 50-250 см3, R1=1,02 [27].
2.2.3 Расчет числа ТПА
Мощность предприятия составляет 594000 шт. /год, тогда число ТПА равно:
594000/0,056 = 10607143 шт/год
594000/ (365-117) = 2395 шт/сут, где
594000 - годовая производительность вкладышей, шт/год;
365 - число суток в году;
117 - число выходных и праздничных дней в году.
При односменной рабочей неделе, восьмичасовом рабочем дне и двумя выходными, производительность в час будет равна:
2395/8 = 300 шт/час*0,056кг/шт = 16,8 кг/час
Если производительность одного ТПА составляет 18,9 кг/час, то число ТПА равно:
16,8/18,9 =0,8 1
шт
Принимаем количество ТПА равным 1.
2.3 Расчет и выбор основного оборудования, необходимого для выполнения данной производительности
2.3.1 Расчет оптимальной гнездности:
n0 = (A0τoxл) /3,6 guR1 = (101,25*0,0125) /3,6*0,056*1,02=6,15, где
A0 - требуемая пластикационная производительность, кг/ч
A0 = Aнβ2 = 135*0,75 = 101,25 кг/ч, где
Aн - номинальная пластикационная производительность, кг/ч 135 [23].
β2 - коэффициент, учитывающий отношение пластикационной производительности по данному материалу и значению ее по полистиролу, для полипропилена β2 = 0,75 [27].
τoxл - время охлаждения изделия, г [23].
gu - масса изделия, кг [23].
R1 - коэффициент, учитывающий объем литниковой системы в расчете на на объем одного изделия, при объеме изделия 50-250 см3, R1=1,02 [27].
2.3.2 Расчет требуемого усилия смыкания:
Р0 = 0,1gFпрn0R2R3 = 0,1*32*106*0,08*6*1,1*1,25 = 2112000 H = 2112kH,
где
g - давление пластмассы в оформляющем гнезде, МПа [27].
Fпр - площадь проекции изделия на плоскость разъема формы (без учета площади сечения отверстий), см2 [28].
R2 - коэффициент, учитывающий площадь литниковой системы в плите, примем R2=1,1 [27].
R3 коэффициент, учитывающий использование максимальное усилие смыкания плит на 80-90%, примем R3 = 1,25 [27].
Требуемое усилие смыкания должно удовлетворять условию:
Р0 ≤ Рнт
2112 кН ≤ 2451,7 кН, где
Рнт - номинальное усилие смыкания плит термопласта, кН [27].
2.3.3 Расчет гнездности, обусловленной объемом впрыска термопластавтомата
nQ = (β1 QH) / Qu R1 = 0,65*570/61,8*1,02 = 5,8, где
β1 - коэффициент использования машины, для кристаллических полимеров
β1 = 0,6…0,7, примем β1 = 0,65 [27].
QH - номинальный объем впрыска, см3.
Qu - объем одного изделия, см3.
Qu = m/ρ = 0,056/905 = 0,0000618 м3 = 61,8 см3.
2.3.4 Расчет гнездности, обусловленной усилием смыкания плит ТПА
nр = (10Рнт) / gFпрR2R3 = (10*2500*103) 32*106*0,08*1,1*1,25 = 7,1
Для определения гнездности из расчетных значений n0, nQ, nр принимают наименьшее:
nн = min [5,8; 7,1; 6,15] = 5,8 ≈ 6.
Примем гнездность литьевой формы равную 6.
2.3.5 Расчет литниковой системы:
dp = 0,2√ (V/π τ υ) = 0,2*√510/3,14*20*550 = 0,02 см, где
dp - расчетный диаметр центрального литникового канала.
V - объем впрыска, см3 [28].
υ - средняя скорость течения расплава материала в литниковой втулке, см/с, примем равную 550 см/с.
τ - продолжительность впрыска, с.
Длина
центрального
литника принимается
l (5-9) d, l=8*0,02=0,16
см [29].
2.4 Расчет энергетических затрат на технологические нужды
2.4 1 Тепловой расчет бункера с сушкой материала в токе горячего воздуха
Расход тепла на подогрев материала:
(135*1,93* (100-20)) /3600 = 5,79 кВт, где
135 - пластикационная производительность ТПА, кг/ч; 1,93 - теплоемкость материала, кДж/кг 0С; 100 - температура конечная, 0С; 20 - начальная температура, 0С. Расход тепла с учетом потерь 20%:
5,79*1,2 = 6,95 кВт.
Удельный расход тепла: 6,95/16,8 = 0,414 кВт*ч/кг
2.4.2 Тепловой расчет ТПА
Мощность нагревателя определяется по уравнению:
Nнагр = Nц+ Nпот+ Nохл - Nмех, где
Nц - мощность для нагревания полимера в цилиндре, Вт; Nпот - тепловые потери с поверхности цилиндра, Вт; Nохл - мощность на нагрев охлаждающей воды в червяке и в цилиндре, Вт; Nмех - тепловыделение за счет механической работы червяка, Вт.
Nмех = 3,2*10-4 Q Cn (T2-T1) = 3,2*10-4 18,9*7,1* (260-220) = 0,00045 Вт,
где
Q - пластикационная производительность ТПА, кг/ч;
Cn - удельная теплоемкость полимера, кДж/кг 0С;
T1, T2 - температура полимера в зоне загрузки и в зоне дозирования соответственно, 0С [17,24,25].
Nц = Q Cn (T2-T1) 1/3600 = 135*7,1* (260-220) *1/3600 = 10,65 Вт, где
Q - пластикационная производительность ТПА, кг/ч; [26].
Nпот
= F
 = (9,74+0,07*25) 25*0,0145 = 4,165 Вт, где
F - площадь наружной поверхности цилиндра, м2;
 - разность температур
наружной поверхности
теплоизоляции
цилиндра и
окружающего
воздуха, К [24].
 - коэффициент
теплоотдачи
конвекцией
и лучеиспусканием,
Вт/м2К, = 9,74+0,07.
Nохл
=
 = 0,0694*4180* (20-15) = 1,45 кВт, где

 расход охлаждающей
воды;
 теплоемкость
воды, кДж/кг
0С;
 разность
температур
между конечной
и начальной
температурой
охлаждающей
воды, К [20].
Nнагр = 10,65+1,45+4,165-0,00045 = 1464,8 Вт =1,5 кВт.
Расчетная мощность нагревателя не должна превышать фактической, принятой для машины:
Nфакт Nрасч
10,3кВт
1,5кВт.
Удельный расход тепла в ТПА:
10,3/18,9 = 0,5 кВт ч/кг продукта.
2.4.3 Тепловой расчет экструдера
Nнагр = Nц+ Nпот+ Nохл - Nмех
Nмех = 3,2*10-4 Q Cn (T2-T1) = 3,2*10-4 *150*1,93* (218-150) = 1,75 Вт [20].
Nц = Q Cn (T2-T1) 1/3600 = 150*1,93* (218-150) *1/3600 = 5468,33 Вт.
Nохл
=
= 0,07*4180* (22-15) = 2048,2 Вт.
Nпот
= F
= (9,74+0,07*25) * (45-20) *0,385 = 110,6 Вт.
Nнагр = 5468,3+110,6+2050-1,75 = 7,6 кВт.
Nфакт
Nрасч
32 кВт 7,6 кВт.
Удельный расход тепла в экструдере: 32/16,8 = 1905 Вт ч/кг продукта [25].
2.4.4 Тепловой расчет гранулятора
Тепло, расходуемое на нагрев охлаждающей воды, находится так:
Nохл
=
= 40*103*4180* (50-20) = 464 кВт, где
расход охлаждающей
воды;
теплоемкость
воды, кДж/кг
0С; [30]
разность
температур
между конечной
и начальной
температурой
охлаждающей
воды, К.
Удельный расход тепла в грануляторе: 464/16,8 = 27,6 кВт ч/кг продукта. [25].
2.4.5 Тепловой расчет барабанной сушилки
Исходные данные:
Максимальная производительность, кг/ч - 600;
Конечная влажность продукта, % - 0,1;
Начальная влажность продукта, % - 20;
Температура воздуха, 0С - 20;
Относительная влажность, % - 60;
Барометрическое давление, мм. рт. ст. - 745;
Температура воздуха на входе в барабан, 0С - 120;
Температура воздуха на выходе из барабан, 0С - 60;
Потери тепла, % - 8.
Расчет
Расход
воздуха:
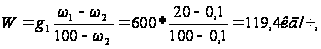
 расход поступающего
на сушку материала,
кг/ч;
 начальная и
конечная влажность
материала, %
масс.
Количество высушенного материала:
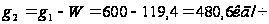
Расход тепла на подогрев материала:
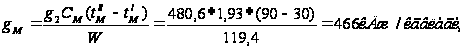 где
 средняя удельная
теплоемкость
материала,
кДж/кг 0С; [30]
 начальная
и конечная
температура
материала, 0С.
влагосодержание воздуха на входе и выходе х1 и х2:
по справочнику находим при температуре воздуха

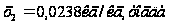
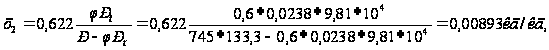 где
 парциальное
давление насыщенного
пара при 200С,
Па.
 парциальное
давление водяных
паров при 200С,
Па.
 общее
давление, Па.
Расчет сухого воздуха: