Разработка участка по получению магнитопласта на основе полиамида-6 методом литья под давлением
Федеральное агентство по образованию Российской Федерации
государственный технический университет
технологический институт
Кафедра химической технологии
Курсовая работа по ОПОП
на тему:
«Разработка участка по получению магнитопласта на основе полиамида-6 методом литья под давлением»
Выполнил:
Проверил:
2008
Введение
Магнитопласты (МП) применяются в целом ряде изделий: в электродвигателях, магнитных системах топливных фильтров, в качестве сепараторов, газовых и тепловых счетчиках, акустических системах, медицинских приборах и др., благодаря сочетанию магнитных, прочностных и технологических свойств [1-4].
МП выпускаются как на основе термореактивных, так и термопластичных связующих.
Исходя из выбранной технологии переработки, определяются требования, предъявляемые к полимерному связующему и МП на его основе по реологическим, магнитным, прочностным характеристикам, а также температурному диапазону эксплуатации изделий.
Использование реактопластов в качестве связующих для МП оправдано только в тех случаях, когда другие полимеры не обеспечивают необходимые требования к технологии их изготовления и эксплуатации. Основной недостаток реактопластов – длительная стадия высокотемпературного отверждения. Поэтому в производстве МП наиболее широко используются полимеры, перерабатываемые высокопроизводительными методами: литьем под давлением, экструзией и прессованием.
В настоящее время ориентировочное потребление полимерного оборудования в России составляет порядка 1400-1500 штук в год.
Новое оборудование производится, в основном, в странах Юго-Восточной Азии (Южная Корея, Тайвань, Китай), западных странах (Германия, Австрия, Италия и др), а также в России (ГП «Красмашзавод», ОАО «Термопластавтомат», г. Хмельницкий).
В данном проекте предлагается получать магнитопласты методом литья под давлением.
В настоящее время при создании термопластавтоматов (ТПА) на фирмах используются современные, зачастую оригинальные технические решения, обеспечивающие высокие технические и эксплуатационные параметры при минимальных габаритах оборудования, эксплуатационных затратах и максимальном энергосбережении. Для управления ТПА используются микропроцессорные командоконтроллеры 4-х моделей: НКОМ300, HICOM500 и HICOM600 (без обратной связи); обеспечивается бесступенчатое изменение параметров работы машины от 0 до 100%, память, самодиагностика, напоминания оператору об ошибках, блокировки безопасности, распечатка параметров и производственных показателей. Хорошо отработаны в производстве горизонтальные гидравлические ТПА нескольких серий (модификаций) усилием смыкания от 25 до 3000 тонн и объемом впрыска от 43 до 17680 см.
Целью данного проекта является разработка участка по получению магнитопласта на основе полиамида-6 методом литья под давлением.
1.Информационный обзор
1.1 Литье под давлением
Литьем под давлением производят штучные изделия. Этот способ является наиболее распространенным в переработке большинства промышленных термопластов. Но его также используют для изготовления деталей из некоторых разновидностей реактопластов. К основным достоинствам литья под давлением относятся: универсальность по видам перерабатываемых пластиков, высокая производительность в режиме автоматизированного процесса, высокая точность получаемых изделий, возможность изготовления деталей весьма сложной геометрической формы, недостижимой при использовании любых других технологий. Кроме того, литьем под давлением производят изделия армированные, гибридные, полые, многоцветные, из вспенинающихся пластиков и др. Метод позволяет формовать изделия массой от долей грамма до десятков килограммов.
Особенностью метода является его цикличность, что, в общем, сдерживает производительность этого процесса, по сравнению с непрерывными технология.
Принципиально, суть технологии литья под давлением состоит в следующем (рис.1). Расплав полимера подготовлен и накоплен (l = пот) в материальном цилиндре литьевой машины (в данном случае - червячного типа) к дальнейшей подаче в сомкнутую форму (позиция а). Далее, материальный цилиндр смыкается с узлом формы, а пластикатор (в данном случае - невращающийся червяк) осевьым движением со скоростью Vос. перемешает расплав в форму (позиция б). В результате осевого движения червяка форма заполняется расплавом полимерного материала, а пластикатор с вращается в крайнее левое (на рисунке) положение (позиция в, l = 0). Далее расплав в форме застывает (или отверждается - в случае реактопластов) с образованием твердого изделия (позиция г). Материальный цилиндр продолжает оставаться в сомкнутом с ситемой формы положении. В этой ситуации червяк начинает вращаться c wч = nom, подготавливает и транспортирует расплав в переднюю зону материального цилиндра и при этом отодвигается назад. После накопления требуемого объема расплава (расстояние l = пот) вращение червяка прекращается (wч = 0). Он занимает исходное к дальнейшим действиям положение После завершения процесса затвердевания (отверждения) пластмассы форма размыкается, и изделие удаляется из нее (позиция д). Для облегчения съема изделия материальный цилиндр может к этому моменту отодвинуться от узла формы. Далее цикл литья под давлением повторяется.
Из изложенного следует ряд принципиальных положений, которые определяют не только технологию процесса, но и устройство оборудования и оснастки. К ним относятся следующие:
1. Конструкция литьевой машины обязательно включает: блок подготовки расплава и его подачи в форму (инжекционный узел); блок запирания (и размыкания) формы в виде прессового устройства с ползуном (узел смыкания); блок привода, обеспечивающего все виды движения подвижных устройств оборудования и оснастки; устройство управления литьевой машиной, реализующее требуемую последовательность взаимодействия блоков, силовых и кинематических узлов, а также температурные, скоростные, нагрузочные параметры, обеспечивающие оптимальный режим работы оборудования.
Литьевые машины являются сложными и недешевыми устройствами, насыщенными современными техническими решениями.
Применение литьевых машин для реализации технологии литья под давлением требует квалифицированного технико-экономического обоснования, главные элементы которого: крупнотиражность и геометрическая сложность изделия, доступность и достаточность по технологическим, физико-механическим и эксплуатационным свойствам полимерного материала.
1.2. Методы литья под давлением
Инжекционный метод - требуемый объем расплава (доза) накапливается в материальном цилиндре ЛМ и затем под высоким давлением (100-200 МПа) впрыскивается, инжектируется, в форму за короткий, измеряемый секундами, интервал времени. Это наиболее распространенный способ. Он позволяет получать изделия сложной конфигурации, с различной толщиной стенок, как из термопластов, так и из термореактивных пластиков, допускает использование многогнездных форм с различной литниковой системой. Особенность технологии - объем изделий с литниками не превышает паспортного объема впрыска используемой ЛМ.
Интрузионный метод - применяется при червячном способе пластикации для получения толстостенных изделий. Его суть - вращением червяка расплав в режиме экструзии подается в пресс-форму и заполняет ее, после этого червяк останавливается и осевым движением подпитывает форму, компенсируя естественную усадку остывающего расплава. Особенность подобного способа - объем изделия может превышать паспортный объем впрыска ЛМ, но развиваемое в литьевой форме давление невелико, вследствие чего геометрия изделия не должна быть сложной, гнездность формы ограничена, получение тонкостенных изделий затруднено, кроме того, необходимо учитывать термостабильность полимера.
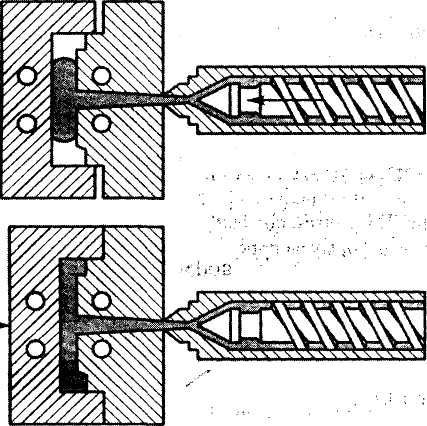
Инжекционно-прессовый метод используется для получения изделий значительных по площади прессования, когда заполнение формы сопровождается существенным падением давления расплава в ее периферийных частях, что вызывает эффект разнопрочности изделия. Сущность технологии состоит в том, что давление на расплав в форме создается не только усилием инжекции (рис.2, а), но и за счет прессового механизма узла смыкания (рис.2, б). С этой целью применяются литьевые формы, конструкция которых допускает перемещение пуансона и после смыкания формы.
 Многослойное
литье относится
к специальным
видам, иногда
называемым
соинжекционными.
Это название
отражает общую
особенность
этих методов
- обязательное
участие в процессе
двух, а в некоторых
случаях и трех
инжекционных
узлов, в каждом
из которых
пластицируется
полимерный
материал с
индивидуальными
свойствами.
Таким образом,
появляется
возможность
получать многоцветные
изделия, изделия,
состоящие из
различных видов
пластмасс
(поверхность
из ПЭВП, а основной
объем из вспененного
полистирола),
использовать
вторичное
полимерное
сырье для внутренних,
неответственных
частей деталей,
производить
изделия гибридной
конструкции
и пр. Многослойное
литье осуществляется
несколькими
способами.
Сэндвич-литье заключается в попеременной подаче в литьевую форму полимерных расплавов из двух пластикаторов. При использовании червячных пластикаторов процесс может выглядеть так, как показано на рис.3. Два инжекционных узла присоединяются к соплу, в конструкции которого предусмотрено переключающее устройство. Как правило, это управляемый игольчатый клапан (ИК). Клапан попеременно или одновременно соединяет с литьевой системой формы пластикационные узлы. По схеме (рис.3) материал из узла I под высоким давлением и с высокой скоростью инжектируется в форму, образуя наружное покрытие изделия (рис.3,а). Затем внутренний объем изделия заполняется материалом из узла II (рис.3, б), после чего в работу повторно включается узел I, добавляющий остатки расплава в форму и «запечатывающий» изделие (рис.3, в).
Рис.3 Схема сэндвич-литья двухслойного изделия
Соинжекционное литье (рис.4) требует применения сопла специальной конструкции, называемого также разделительной головкой. Эта технология позволяет получать изделия с числом слоев больше двух, с полным или частичным разделением цветов.
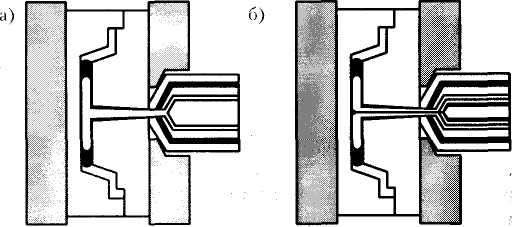
Рис.4 Схема двухканального (а) и трехканального (б) соинжекционного литья под давлением с использованием двух- и трехинжекционных узлов
Литье в многокомпонентные формы (Multi-component injection molding) позволяет получать изделия с четким разделением цветов, а также детали гибридной конструкции (рис.5), в которых из каждого полимерного материала исполнена центральная или периферийная часть. В этом случае инжекционные узлы выполняют традиционные функции, а конструкция детали определяется устройством литьевой формы. На представленной схеме литьевая форма имеет две литниковых системы (1 и 2), постоянно сомкнутые с инжекционными узлами I и II. В пуансоне формы имеются подвижные вставки 3, перемещаемые пневмоприводами 4. Вставки оформляют тот или иной конструкционный элемент изделия. Особенность этого метода состоит в том, что работа узлов инжекции происходит изолировано друг от друга. Поэтому если узел II в приведенном примере работает в режиме инжекции, то узел I может действовать в интрузионном режиме, благодаря чему объем части изделия, формуемой из полимера I, может иметь весьма значительный размер.
Рис.5. Схема многокомпонентного литья
Ротационное литье (не путать с ротационными ЛМ) является разновидностью описанного выше способа, поскольку позволяет решать те же задачи (рис.6), однако требует использования съемной вставки. После оформления центральной части изделия (узел I) вставка извлекается, а в образовавшийся объем инжектируется расплав из узла П. В цикл производства изделия ротационным литьем введена дополнительная операция размыкания формы и удаления (установки) вставки, что не способствует высокой производительности метода.
Съемная вставка
Рис. 6 Схема ротационного литья
 2.
Описание
технологического
процесса
При получении магнитопластов методом полимеризационного наполнения предложена следующая схема производства.
Капролактам в виде кристаллов, размером 2 мм из емкости для хранения поз.1 поступает в смеситель поз.5. Туда же из бункера поз.2 подается вода. В смеситель также добавляется уксусная кислота из емкости поз.3. Компоненты поступают в смеситель с помощью весовых дозаторов. Смешение проводится в среде инертного газа – азота для предотвращения окисления смеси. Смеситель обогревается горячей водой, температура в смесителе 90°С. Капролактам расплавляется, смешивается с добавками и с помощью насоса поз.7 подается в следующий смеситель поз.6. Из герметичной емкости для хранения поз.4 в смеситель поз.6 с помощью весового дозатора подается феррит Ba. Смешение происходит также в инертной среде, при той же температуре. Затем подготовленная смесь поступает в автоклав поз.11, где происходит полимеризация капролактама на поверхности и в объеме наполнителя при температуре 250°С. После завершения процесса полимеризации из полученного материала формуется жилка, диаметром 2 мм, при продавливании через фильеру, которая проходит через ванну поз.17 с холодной умягченной водой. С помощью тянущих валков поз.15 и направляющих поз.14 жилка направляется на резательный станок поз.18.
Синтезированный ПКА – полимерная основа магнитопласта – содержит большое количество НМС. Поэтому полученный после резки гранулят поступает в промежуточный бункер поз.20, а затем – в промыватель-экстрактор поз.25 для удаления НМС. Экстракция проводится горячей водой (температура воды 80°С) не менее 4-5 раз. Остаточное содержание НМС составляет около 2%. Промывные воды далее после экстракции направляются насосом поз.10 на регенерацию: вначале на установку для улавливания феррита Ba поз.9, снабженную магнитом, а затем – на фильтр поз.8 для удаления несполимеризовавшегося капролактама. В качестве материала фильтра можно использовать композиционные ионообменные волокнистые массы. Затем насосом поз.12 чистая вода возвращается в цикл.
Отмытый гранулят транспортером поз.24 направляется в промежуточную емкость с дозатором поз.13, а затем – в барабанную сушилку поз.16 для удаления избыточной влаги, поглощенной на стадии экстракции. Сушка проводится при температуре 105°С с помощью горячего воздуха. После завершения сушки материал собирается в бункере для хранения с весовым дозатором поз.23.
Изготовление изделий из магнитопласта осуществляется методом литья под давлением при температуре пластикации до 300°С, удельном давлении литья 1400 кгс/см2 на термопластавтомате поз.19 с последующим намагничиванием на установке поз.21 с применением импульсных магнитных полей. На термопластавтомат материал также поступает с помощью транспортирующего устройства поз.22.
3. Параметры технологического процесса
Соотношение компонентов:
Таблица 1
| Капролактам | 20% |
| Вода | 1% от М капролактама |
| Фосфорная кислота | 1% от М капролактама |
| Сплав Nd-Fe-B | 80% |
Температура полимеризации:
Т = 250 ± 5°С
Время полимеризации:
t = 3 часа
Параметры изготовления изделий
Температура литья: Т = 230 ± 5°
Давление литья: Р = 140 МПа
Время выдержки под давлением: t выд = 14 сек
4. Выбор и краткая характеристика основного применяемого оборудования
Первоначально метод литья под давлением был освоен промышленностью на оборудовании, применявшемся для прессования. Затем появился новый вид оборудования: одно- и многопозиционные литьевые машины, имеющие существенные конструктивные отличия от прессов.
Процесс переработки осуществляется на серийно выпускаемых промышленностью литьевых машинах, состоящих из двух частей: механизма пластикации – впрыска и механизма запирания формы. Первая из этих частей служит для дозирования материала, его пластикации и впрыска расплава в форму. Вторая часть предназначена для крепления литьевой формы, её перемещения и удержания в сомкнутом состоянии[22].
Литьевые машины в соответствие с конструкцией механизма пластикации подразделяются на машины с поршневой и червячной пластикацией.
У литьевой машины с поршневой пластикацией механизм пластикации – впрыска состоит из гидроцилиндра с поршнем, литьевого (инжекционного) поршня, пластикационного цилиндра и устройства дозирования.
Значительный прогресс в области литья под давлением был связан с использованием червячной предварительной пластикации расплава. В машинах этого типа червяк выполняет одновременно функции пластицирующего и дозирующего рабочего органа и впрыскивающего поршня [21]. Литьевой машиной такого типа является Термопластавтомат модели ДК3330.Ф1 [23].
Термопластавтомат модели Д-3328 предназначен для изготовления изделий методом литья под давлением из термопластичных масс с объёмом впрыска до 63 см3 и температурой пластикации до 300 0С. К таким материалам относится полистирол, полиэтилен, ацетилцеллюлозный этрол, поликапроамид и другие.
В автомате предусмотрена предварительная шнековая пластикация материала. Вращение шнека осуществляется от гидромотора и регулируется бесступенчато. Привод узлов смыкания и впрыска электрогидравлический.
Впрыск материала в сомкнутые формы производится под давлением до 1400 кгс/см2.
На автомате могут изготавливаться одна или несколько деталей одновременно, в зависимости от конфигурации, веса и площади литья.
Предусматривается возможность изготовления изделий с металлической арматурой.
Исходный материал, подлежащий переработке, должен быть гранулированным. Размер гранул не должен превышать Ш 5 мм.
Термопластавтомат ДК3330.Ф1 является горизонтальной машиной колонного типа с разъёмом литьевых форм в вертикальной плоскости, с гидромеханиским приводом узла смыкания и гидравлическим впрыском (табл.2).
Таблица 2
Технические характеристики термопластавтомата ДК3330.Ф1
| Характеристика | Значение |
| 1 | 2 |
|
Литьевой узел |
|
| Диаметр шнека, мм | 40 |
| Давление литья, МПа | 178 |
| Рабочий объем, см3 | 178 |
| Скорость литья, см3/с | 117 |
| Пластикационная способность по ПС, кг/ч, не менее | 60 |
| Мощность обогрева цилиндра пластикации, кВт | 7,0 |
|
Узел запирания |
|
| Устилие запирания, кН | 1150 |
| Длина хода плиты, мм | 320 |
| Высота устанавливаемого инструмента, мм | 160-320 |
| Ход выталкивателя, мм | 85 |
| 1 | 2 |
| Расстояние между колонными в свету, мм: | |
| горизонтальное | 400 |
| вертикальное | 320 |
|
Привод |
|
| Рабочее давление, МПа | 15,0 |
| Мощность электродвигателя, кВт | 18,5 |
| Масса машины, кг | 3500 |
| Габаритные размеры, мм: | |
| длина | 4200 |
| ширина | 1100 |
Автомат может работать на автоматическом, полуавтоматическом и наладочном режимах.
Цикл изготовления изделия состоит из следующих друг за другом операций.
Происходит смыкание форм и поджим подпружиненной плиты к соплу. После полного смыкания форм получает движение вперёд шнек, который впрыскивает предварительно пластифицированный материал в форму. Происходит выдержка материала под давлением. По окончании выдержки под давлением включается реле времени охлаждения и даётся команда на набор материала ─ начинает вращаться шнек. Пока изделие в форме охлаждается, шнек набирает новую порцию массы и давлением этой массы отводится назад. После набора определённой дозы материала вращение шнека прекращается. По окончании охлаждения происходит размыкание форм и выталкивание готового изделия в лоток станины [23].
Общая компоновка
Термопластавтомат состоит из отдельных сборных узлов, смонтированных на станине:
1). Станина
2). Механизм впрыска
3). Цилиндр обогрева
4). Редуктор
5). Бункер
6). Мундштуки
7). Механизм смыкания форм
8). Ограждение
9). Охлаждение
10). Гидрокомуникация
11). Гидропанель
12). Кран управления
13). Золотник блокировки
14). Электрооборудование
15). Электрошкаф
16). Электрообогрев
17). Принадлежности.
Станина автомата – сварная. На станине установлены узлы механизмов смыкания и впрыска, шнековый пластикатор и ограждение. В станине монтируется гидроаппаратура и гидрокоммуникации. На переднюю стенку станины выведен электрический пульт управления, рукоятка гидравлического крана управления, охлаждение, дроссель регулировки числа оборотов шнека, рукоятки двух напорных золотников. К правому торцу крепится электродвигатель.
Механизм впрыска предназначен для создания давления, необходимого для заполнения формы материалом и поддержания давления в нём в период выдержки материала под давлением.
Максимальное давление, развиваемое цилиндром впрыска, составляет 17,5 тонн, что обеспечивает удельное давление литья, равное 1400 кгс/см2.
Цилиндр обогрева предназначен для нагрева перерабатываемого материала и его пластикации. Материальный цилиндр крепится к передней плите механизма впрыска. Нагрев материального цилиндра осуществляется электрическими нагревателями сопротивления. Предусмотрены 3 зоны обогрева. Температура в каждой зоне регулируется терморегуляторами при помощи термопар.
Гранулированный материал из бункера попадает в загрузочную воронку на вращающийся шнек и продвигается вдоль материального цилиндра. Движение материала происходит за счёт разницы между коэффициентами трения материала о шнек и стенки цилиндра. Продвигаясь вперёд, материал разогревается, перемешивается и в расплавленном состоянии скапливается в камере перед шнеком. Давление материала отводит шнек назад, преодолевая противодавление в цилиндре впрыска, которое регулируется напорным золотником. Величина противодавления при отводе шнека зависит от перерабатываемого материала. Величиной отхода шнека регулируется объём впрыскиваемой дозы материала. Охлаждение материального цилиндра в зоне загрузки осуществляется проточной водой.
Редуктор предназначен для понижения числа оборотов шнека. Редуктор одноступенчатый, червячный. Он установлен на плите механизма впрыска и через шлицевый вал передаёт вращение на шнек. Привод редуктора осуществляется от гидромотора, у которого крутящий момент равен 5 кгм. Число оборотов шнека регулируется бесступенчато. Диапазон регулирования чисел оборота шнека находится в пределах от 20 до 100 об/мин и осуществляется регулятором скорости.
Бункер является приёмным устройством для перерабатываемого материала. Ёмкость бункера – 20 кг. Количество материала в бункере контролируется визуально через смотровое окно.
Мундштуки. Машина укомплектована двумя мундштуками, один из которых самозапирающийся, предназначен для впрыска жидкотекучих пластмасс. Второй мундштук служит для впрыска в пресс-форму пластифицированных вязких пластмасс.
Механизм смыкания форм предназначен для создания усилия, необходимого для удержания формы в замкнутом состоянии в процессе литья и охлаждения.
Ограждение. Для предохранения рабочего вся опасная зона движения форм закрывается специальным ограждением. Ограждение состоит из двух щитков: рабочего и неподвижного. Рабочий щиток выполнен в виде дверцы, которая закрывает опасную зону литьевых форм во время работы автомата. Подвижная дверца состоит из жёсткого каркаса, внутрь которого вставлено оргстекло и перемещается по двум направляющим.
Ограждение сблокировано таким образом, что при его открытии прекращается перемещение подвижной плиты механизма смыкания. Одновременно с гидравлической блокировкой срабатывает электрический конечный выключатель, который отключает цепь управления.
Обогрев. Наружный обогрев материального цилиндра, а также сопла осуществляется электрическими хомутовыми плоскими элементами сопротивления. Цилиндр разделён на 3 зоны обогрева, расположенных от начала поступления материала к соплу. Каждая зона состоит из двух элементов мощностью по 500 вт. Элемент сопротивления состоит из полосы листового гибкого стекломиканита, на которую намотана лента нихрома. Полоса с нихромом и двумя стекломиканитовыми изолирующими прокладками помещается в металлический хомут из нержавеющей ленты.
Регулирование температуры зон осуществляется милливольтметрами с фотоэлектрическим устройством типа MPI-02.
При достижении заданной температуры стрелка прибора прерывает луч света, падающий от осветителя на фотосопротивление. Фотосопротивление связано с исполнительным реле, управляющим пускателем обогрева.
Регулирование температуры зон производится путём включения или отключения всего обогрева зоны.
Датчиками для милливольтметров являются хромель-копелевые термопары типа ТХК-539, укреплённые на цилиндре обогрева.
Узел гидрокоммуникации представляет собой установку гидроаппаратуры в станине и разводку труб, связывающих гидроаппаратуру с рабочими узлами.
Золотник блокировки предназначен для прекращения подачи масла в штоковую полость цилиндра смыкания при открытой двери ограждения [23].
5. Характеристика формующей оснастки. Холодноканальные формы
Этот тип форм наиболее распространен в литье под давлением. До 90% изделий, получаемых на ЛМ, приходится на холодноканальную технологию. Достоинства подобных литьевых форм: сравнительно невысокая стоимость, простота изготовления и обслуживания, сравнительно невысокая стоимость ремонтно-восстановительных операций и универсальность по виду перерабатываемых полимеров.
Принципиальное устройство холодноканальной формы показано на рис.7.
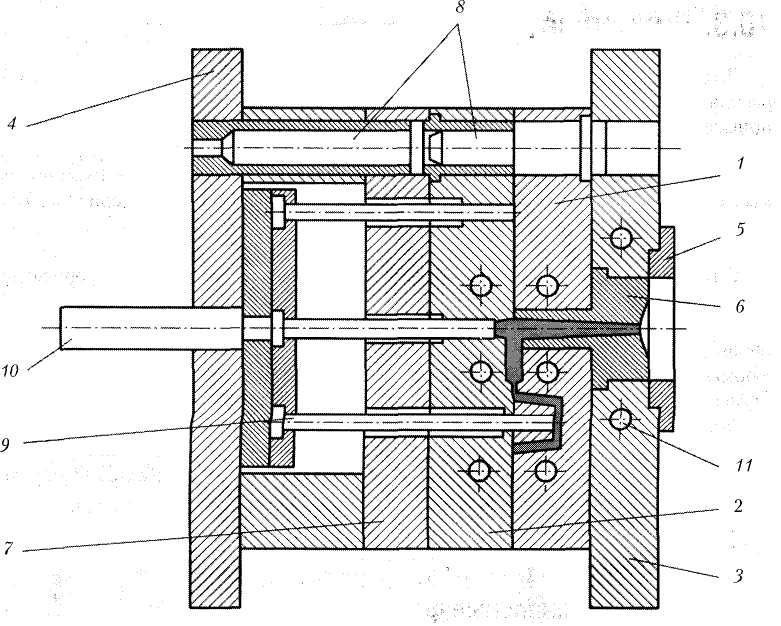
Рис. 7. Схема устройства холодноканальной литьевой формы
Формообразующими деталями являются матрица 1, пуансон 2 и литниковая втулка 6, выталкиватели 9 и 10. Все эти детали в той или иной мере соприкасаются с расплавленным полимером, участвуют в оформлении отливки и являются технологическими, то есть непосредственно участвующими в технологии процесса.
Конструктивные детали, то есть такие, которые обеспечивают взаимодействие элементов литьевой формы, ее прикрепление к ползуну и стойке узла смыкания, терморегулирование формы и др., - это центрующая шайба 5, плиты 3 и 4, пластина 7 и направляющие колонки 8 с втулками. В матрице и пуансоне выполнены цилиндрические каналы 11 для охлаждающей жидкости.
Вентиляционные каналы соединяют оформляющую полость с атмосферой. Они служат для удаления воздуха и летучих веществ из объема, заполненного расплавом. Максимальная глубина каналов определяется материалом изделия и составляет от 0,04 до 0,06 мм. Число каналов выбирается конструктивно. Нередко, особенно в случае тонкостенных изделий, газообразные вещества из формующей камеры удаляются через зазоры в сопрягаемых элементах формы.
При работе плита 3 прикрепляется болтами к передней стойке ЛМ и штифуется, а плита 4 таким же способом прикрепляется к ползуну. Поэтому матричная часть формы неподвижна, а пуансонная (2, 4, 7,9, 10) перемещается возвратно-поступательно, открывая (размыкая) и запирая (смыкая) форму. При отходе пуансона влево шток 10 упирается в неподвижную заднюю стойку ЛМ (рис.7), вследствие чего узел выталкивателя смещается относительно пуансона 2, его штоки 9 упираются в изделие и литник и выбрасывают их из формы.
6. Характеристика исходного сырья и готовой продукции
6.1. Характеристика исходного сырья
Сырьем для
получения
магнитопласта
являются:
 -капролактам,
вода, фосфорная
кислота и сплав
Nd-Fe-B.
Капролактам
Капролактам − ГОСТ 7850-86

 NH(CH2)5CO
Свойства капролактама представлены в табл.3.
Таблица 3
| Показатели свойств | Капролактам |
| Внешний вид | Кристаллы белого цвета |
| Молекулярная масса, г/моль | 113 |
| Температура плавления, 0С | 68ч70 |
| Температура кипения, 0С | 262 |
| Плотность, кг/м3 | 1476 |
-капролактам
хорошо растворим
в воде (525 г в 100 г
Н2О), спирте,
эфире, бензоле,
плохо – в алифатических
углеводородах.
Вода дистиллированная
Вода дистиллированная (H2O) – ГОСТ 6709 - 72
Фосфорная кислота
Фосфорная кислота - Н3РО4
Таблица 4
| Показатели свойств | Фосфорная кислота |
| Внешний вид | Бесцветные кристаллы |
| Молекулярная масса, г/моль | 98 |
| Температура плавления, 0С | 42,35 |
| Температура кипения, 0С | 864 |
| Плотность, кг/м3 | 1,87 |
Сплав Nd-Fe-B
Сплав Nd-Fe-B производится ГУП НТЦ «ВНИИНМ имени академика А.А. Бочвара» г.Москва
Свойства интерметаллического сплава Nd-Fe-B представлены в табл.
Таблица 5
| Показатели свойств | Nd-Fe-B | |
| Химический состав, % | Nd | 20ч25 |
| B | 1,0ч1,6 | |
| Nb | 4,0ч6,0 | |
| Fe | 67,4ч75,0 | |
| Плотность, кг/м3 | 7600 | |
| Размер частиц, мкм | 0,05-0,2 | |
| Остаточная магнитная индукция, Тл | 0,81 | |
| Коэрцитивная сила по намагничиванию, кА/м | 1048 | |
| Коэрцитивная сила по индукции, кА/м | 504 | |
| Максимальное энергетическое произведение | 101 | |
6.2. Характеристика готовой продукции
Готовым изделием являются кольцевые магниты с наружным диаметром 6 см, внутренним диаметром 0,5 см и высотой 5 мм
Магнитопласт, полученный на основе сплава Nd-Fe-B и полиамидного связующего имеет следующие основные характеристики:
Содержание полимера, % 15-20
Содержание НМС, % не более 1,5
Остаточная магнитная индукция, Тл не менее 0,5
Коэрцитивная сила по индукции, кА/м