Производство сульфата магния фармакопейного
Теплота кристаллизации q=254,1 кдж/кг (60 кккал/кг), плотность исходного раствора 1380 кг/м3.
Из уравнения теплового баланса определим количество тепла, которое необходимо отнять из растовра при его кристаллизации
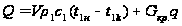 (3.4.2)
Количество выпадающих кристаллов Gкр. Можно определить из уравнения материального баланса по сухому веществу:
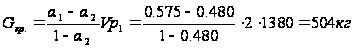 (3.4.3)
Таким образом
Q= 2*1380*2,413 (60–25)*504*254,1=428307 кдж (3.4.4)
Определим поверхность теплопередачи. Так как объем кристаллизуемого раствора задан, а тип и размеры аппарата известны, тогда полезный объем аппарата
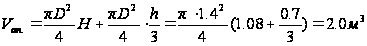 (3.4.5)
а его теплопередающая поверхность
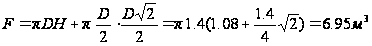 (3.4.6)
Приняв температуру воды, выходящей из рубашки в последней момент охлаждения t2н, определим
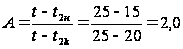 и lnA=0.305
(3.4.7)
Отсюда средняя разность температур
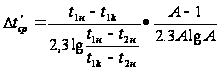 =
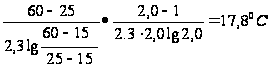 (3.4.8)
По найденным
значениям F,
A
и
 из уравнения
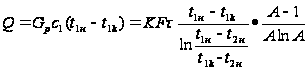 (3.4.9)
определяем время кристаллизации
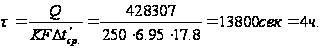 (3.4.10)
Из уравнения

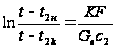 (3.4.11)
определяем расход воды
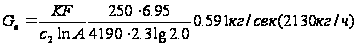 (3.4.12)
где теплоемкость воды с2=4190 Дж/(кг град)
Общий расход воды за время кристаллизации
Gоб.п.=Gвτ=0,591*13800=8155 кг (3.4.13)
Расчет и подбор вспомогательного оборудования
Основным вспомогательным оборудованием является:
1. Рамный фильтр-пресс. Характеристика: сталь нержавеющая 12Х18Н10Т ФМП 2214–630/25 площадь фильтрации 25 м2, электродвигатель N- 4 кВт, п – 1500 об/мин. Фильтр-пресс состоит из 29 пар чередующихся прямоугольных плит и полых рам размером 600 х 600 мм. Плиты и рамы за счет боковых рукояток опираются на опорные балки, закрепленные в упорной плите и стойке зажимного устройства. Под действием зажимного устройства плиты и рамы находятся в сжатом состоянии между упорной и нажимной плитами. На каждую плиту надевается фильтровальная ткань-бельтинг. Каждые две плиты, с заключенной между ними рамой образуют самостоятельно работающую фильтровальную камеру. Плиты фильтр-пресса снабжены дренажными канавками для отвода фильтрата в сборные каналы. Совпадающие по оси отверстия в верхней части плит и рам образуют один общий канал для выхода фильтрата, в нижней – для подачи суспензии и промывной воды. Раствор сульфата магния нагнетается насосом в центральный канал, распределяется по фильтрующим камерам, проходит через фильтровальную ткань, стекает в сборный канал и с плотностью 1,27–1,28 г./см3 направляется в сборник фильтрованного раствора.
2. Теплообменник кожухотрубный. Характеристика: сталь 3, диаметр – 1000 мм, высота – 2000 мм, поверхность теплообмена – 40 м2
3. Холодильник. Характеристика: Сталь 3, вертикальный цилиндрический реактор: диаметр – 1800 мм, высота – 2250 мм, V – 6,3 м3, с водяной рубашкой и мешальным устройством, электродвигатель N – 5,5 кВт, п – 1500 об/мин.
4. Фильтр ЛГ. Характеристика: Сталь нержавеющаяХ18Н10Т, аппарат прямоугольной формы размером 1400х800 мм, высота – 1200 мм, с днищем в форме трапеции и открывающейся крышкой. Он представляет собой горизонтальный аппарат с днищем овальной формы и откидывающейся крышкой, выполненный из нержавеющей стали, объемом 1,2 м3. Внутрь фильтра вставляются фильтрующие элементы, изготовленные в форме рам размером 720х720 мм, на которые надевается фильтровальная ткань-фильтродиагональ. Общая поверхность фильтрации 40 м2.
При наполнении фильтра раствором жидкая фаза проходит через фильтровальную ткань и через трубки отвода фильтрата выводится в желоб-коллектор, откуда самотеком стекает в сборник фильтрованного раствора
5. Центрифуга ТВ –1200. Характеристика: Сталь нержавеющая 12Х18Н10Т ТВ-1200 центрифуга с верхней выгрузкой, Q – 250 кг/операцию, электродвигатель N – 11 кВт, п – 1500 об/мин. Маточный раствор в центрифуге под действием центробежных сил через фильтровальную сетку и отверстия в стенках ротора удаляется в сборник маточного, представляющий собой прямоугольную емкость из нержавеющей стали, вместимостью 2 м3, откуда центробежным насосом возвращается в осадитель.
6. Сушильный барабан. Характеристика: Сталь нержавеющаяХ18Н10Т, полый горизонтальный цилиндр: диаметр – 800 мм, длина – 5000 мм, поверхность сушки – 12,5 м2., электродвигатель N – 5,5 кВт, п – 1500 об/мин. Он представляет собой вращающийся цилиндрический аппарат из нержавеющей стали, установленный бандажами на приводных роликовых опорах с наклоном 1–40. Привод осуществляется от электродвигателя через редуктор на валы роликовых опор. Внутри барабана по всей его длине приварены пластины, способствующие перемешиванию и перемещению кристалла из зоны загрузки к выходу. Сушка продукта происходит за счет тепла воздуха, подаваемого в зону выгрузки, противотоком по отношению к движению кристалла.
7. Центробежный насос. Характеристика: Чугун СЧ 15–32, Q-35 м3/ч, Н-25 м однодисковый, электродвигатель N – 7,5 кВт, п – 1500 об/мин.
8. Ресивер. Характеристика: Сталь нержавеющаяХ18Н10Т. Цилиндрическая вертикальная емкость с коническим днищем: диаметр – 1800 мм, высота – 2000 мм, V – 5 м3
9. Осадитель. Характеристика: Сталь нержавеющаяХ18Н10Т. Цилиндрическая вертикальная емкость с плоским днищем: диаметр – 2000 мм, высота – 2500 мм, V – 8 м3 с мешальным устройством. Электродвигатель N – 5,5 кВт, п – 1500 об/мин.
Производственный контроль
В данном разделе рассмотрены основные контролирующие параметры и методы контроля, которые представлены в таблице 4.1.
Таблица 4.1 Перечень важнейших контрольных параметров производства сульфата магния фармакопейного
| Наименование стадии, процесса, места измерения о отбора проб | Контролируемый параметр | Частота и способ контроля | Нормы и технические показатели | Методы испытания и средства контроля | Кто контролирует | |||||||||
|
Получение раствора магния сульфата А) Масса порошка магнезитового каустического |
Аппаратчик, технологическая карта | |||||||||||||
| Масса, кг | Каждая операция. | 450–500 | Весовой метод | |||||||||||
| Б) Серная кислота техническая | Объем, л | Каждая операция. | 510–535 | Мерный сборник | ||||||||||
| В) Вода техническая | Объем, м3 | Каждая операция. | 2–2,6 | Визуально до определенного уровня | ||||||||||
| Массовая концентрация Mg(OH)2, г/л | Каждая операция. | 1,5–2 |
Метод нейтрализации. Сборник аналитического контроля №275 |
Лаборант, журнал аналитического контроля |
||||||||||
| Плотность, г/см3 | Каждая операция. | 1,29–1,33 |
Ареометр лабораторный АОН-2 ГОСТ 18481–81 шк. 1,24–1,32 или шк. 1,32–1,40 |
Аппаратчик, технологическая карта | ||||||||||
|
2. Фильтрация раствора магния |
Плотность, г/см3 | Каждая операция. | 1,27–1,29 |
Ареометр лабораторный АОН-2 ГОСТ 18481 шк. 1,24–1,32 |
Аппаратчик, технологическая карта | |||||||||
| Уровень от верха, мм | Каждая операция. | Нmaх – 200 |
Релейная схема световой с датчиком контроля верхнего уровня с автоматическим отключением насоса |
Аппаратчик | ||||||||||
| 3. Очистка раствора магния сульфата от примесей железа и марганца | Масса порошка магнезитоогот каустического, кг | Каждая операция. | 9 | Весы товарные РП-150 ЦВТ | Аппаратчик, технологическая карта | |||||||||
| Массовая концентрация Mg(OH)2, г/л | Каждая операция. | 2–2,5 | Метод нейтрализации. Сборник аналитического контроля №275 | Лаборант, журнал аналитического контроля | ||||||||||
| Масса угля активного осветляющего, кг | Каждая операция. | 6–9 | Весы технологические РП-150 ЦВТ | Аппаратчик, технологическая карта | ||||||||||
| Температура, °С | Каждая операция. | 90–95 |
Термообразователь ТСМ-5071 гр. 23. Автоматический самопишущий мост КСМЗ-П шк. 0–180 °С, кл. т. 0,5 |
– «»- | ||||||||||
| 4. Упарка раствора магния сульфата | Давление, МПа (кгс/см2) | Каждая операция. | 0,3–0,4 (3–4) |
Манометр МТП-100 ГОСТ 2405–72 шк. 0–6МПа кл. т. 2,5 |
Аппаратчик, лаборант, технологическая карта | |||||||||
| Плотность, г/см3 | Каждая операция. | 1,36–1,38 |
Ареометр лабораторный АОН/2 ГОСТ 18481–81 Каждая операция упаривания шк. 1,32–1,40 |
Аппаратчик, лаборант, технологическая карта | ||||||||||
| 5. Охлаждение раствора магния сульфата | Температура °С | Каждая операция. | 57–60 |
Термопреобразователь ТСМ-5071, гр. 23. Автоматический самопишущий мост КСМЗ-П шк. 0–180 °С кл. т. 0,5 |
Аппаратчик, технологическая карта |
|||||||||
| Прозрачность раствора | Каждая операция. | Отсутствие мути | Визуально | Аппаратчик, технологическая карта | ||||||||||
Автоматизация и автоматизированные системы управления
В данном разделе рассмотрим выбранные средства контроля и автоматизации, которые приведены в таблице 5.1.
Таблица 5.1 Спецификация технических средств автоматизации
Форма 1. Ведомость технического проекта
| Обозначение | Наименование | Прим. | ||||
| 1. | Документация общая | |||||
| 2. | ||||||
| 3. | А4 | КП В.01.00.00.10 ПЗ | Пояснительная записка | 83 | ||
| 4. | А1 | КП В.01.00.00.10 Сб | Схема комбинированная | |||
| 5. | общая | 1 | ||||
| 6. | А1 | КП В.01.00.00.10 МЧ | Монтажный чертеж | 1 | ||
| 7. | ||||||
| 8. | Документация по | |||||
| 9. | сборочным единицам | |||||
| 10. | А1 | КП В.01.00.00.10 ВО | Кристаллизатор | |||
| 11. | Чертеж общего вида | 1 |
Форма 2. Спецификация
| Обозначение | Наименование | Кол | Прим. | |||
| Укрупненные | ||||||
| Сборочные единицы | ||||||
| КП В.01.01.00.00 | Сборник серной кислоты | 2 | ||||
| КП В.01.02.00.00 | Погружной насос | 1 | ||||
| КП В.01.04.00.00 | Расходный сборник | 1 | ||||
| КП В.01.05.00.00 | Кран-балка | 1 | ||||
| КП В.01.06.00.00 | Реактор | 1 | ||||
| КП В.01.07.00.00 | Вакуум-насос | 2 | ||||
| КП В.01.08.00.00 | Ресивер | 1 | ||||
| КП В.01.09.00.00 | Центробежный насос | 5 | ||||
| КП В.01.10.00.00 | Сборник-отстойник | 1 | ||||
| КП В.01.11.00.00 | Сборник шлама | 5 | ||||
| КП В.01.13.00.00 | Фильтр-пресс | 1 | ||||
| КП В.01.15.00.00 | Сборник фильтрованного раствора | 2 | ||||
| КП В.01.17.00.00 | Осадитель | 1 | ||||
| КП В.01.18.00.00 | Фильтр-листовой | 2 | ||||
| КП В.01.22.00.00 | Выпарной аппарат | 1 | ||||
| КП В.01.23.00.00 | Реактор-холодильник | 1 | ||||
| КП В.01.27.00.00 | Кристаллизатор | 1 | ||||
| КП В.01.28.00.00 | Центрифуга | 1 | ||||
| КП В.01.29.00.00 | Теплообменник | 1 | ||||
| КП В.01.31.00.00 | Сборник маточного раствора | 1 | ||||
| КП В.01.33.00.00 | Бункер для кристалла | 1 | ||||
| КП В.01.34.00.00 | Барабанная сушилка | 1 | ||||
| КП В.01.35.00.00 | Бункер готового продукта | 1 |
Форма 2а. Спецификация к чертежу основного аппарат
| Обозначение | Наименование | Кол | Прим. | |||
| Сборочные единицы | ||||||
| КП В.01.03.01.00 | Котел | 1 | ||||
| КП В.01.03.02.00 | Мешалка | 1 | ||||
| КП В.01.03.03.00 | Змеевик | 1 | ||||
| КП В.01.03.04.00 | Привод | 1 |
Форма 3. Перечень элементов схемы комбинированной общей
| Поз. обозначение | Наименование | Кол | Прим. |
| 1,3 | Сборник серной кислоты | 2 | |
| 2 | Погружной насос | 1 | |
| 4 | Расходный сборник | 1 | |
| 5 | Кран-балка | 1 | |
| 6 | Реактор | 1 | |
| 7,32 | Вакуум-насос | 2 | |
| 8 | Ресивер | 1 | |
| 9,12,16,21,24 | Центробежный насос | 5 | |
| 10 | Сборник-отстойник | 1 | |
| 11,14,19,26,30 | Сборник шлама | 5 | |
| 13 | Фильтр-пресс | 1 | |
| 15,20 | Сборник фильтрованного раствора | 2 | |
| 17 | Осадитель | 1 | |
| 18,25 | Фильтр-листовой | 2 | |
| 22 | Выпарной аппарат | 1 | |
| 23 | Реактор-холодильник | 1 | |
| 27 | Кристаллизатор | 1 | |
| 28 | Центрифуга | 1 | |
| 29 | Теплообменник | 1 | |
| 31 | Сборник маточного раствора | 1 | |
| 33 | Бункер для кристалла | 1 | |
| 34 | Барабанная сушилка | 1 | |
| 35 | Бункер готового продукта | 1 |
Строительно-монтажная часть
Предлагаемое место расположения Менделеевского завода им. Л.Я. Карпова было выбрано и по ряду причин:
1. Оно находится поблизости от городского центра, но на достаточном удалении, что позволяет свести к минимуму отрицательное воздействие.
Имеются потенциальные выгоды, связанные по максимальному расширению возможностей трудоустройства для местного населения и предприятий в рамках работ по проекту: доступ к местным вспомогательным службам; возможности трудоустройства местного населения, что не потребует от них перемены места жительства.
2. Место расположения находится в защищенной зоне, что сводит к минимуму риски аварий.
3. Место расположения лежит в естественной низине. Предлагаемое место расположения лежит в естественной низине, так что завод не будет доминирующей деталью ландшафта даже для большинства дач поблизости от объекта. Место расположения лежит в сравнительно благоприятных климатическими условиях с точки зрения ветра.
Площади участка в целом относятся к естественным сельскохозяйственным угодьям с низкой урожайностью. воздействия на использование дачных участков.
Организация на Бондюжской земле в конце девятнадцатого века русскими предпринимателями Ушковыми современного для своего времени химического производства – одна из ярких страниц в истории развития промышленности России. Касается это и железной дороги, которая при отдаленном расположении завода была очень важна. Перед заводом стояла острая проблема доставки сырья и топлива, отправки готовой продукции. Проблема удаленности завода от центральных магистралей и использования водного транспорта только сезонно – в навигационный период, привела в конце 30-х годов к принятию решения о строительстве железной дороги Бондюга – Сюгинск (Можга) протяженностью 78 км.
В 1986 году железнодорожный участок преобразован в железнодорожный цех, как самостоятельное структурное подразделение завода. Задача по своевременной доставке сырья и отгрузки готовой продукции на протяжение всего времени существования ЖДЦ всегда остается главной, совмещаемая с не менее важной – недопущением простоя железнодорожных вагонов, контейнеров, цистерн.
Охрана труда и экологическая оценка проекта
Необходимо получить сульфат магния фармокопейного с применением данного технологического процесса:
– подготовка воды очищенной;
– получение раствора магния сульфата;
– фильтрация раствора магния сульфата;
– очистка раствора магния сульфата от примесей железа и марганца;
– упарка раствора магния сульфата;
– охлаждение раствора магния сульфата;
– кристаллизация магния сульфата;
– центрифугирование;
– сушка магния сульфата;
– фасовка и упаковка готово продукции;
В процессе получения сульфата магния фармакопейного учитываются следующие параметры: плотность, температура, давление.
Основным оборудованием, которое применяется в процессе получения сульфата магния фармакопейного является: реактор, перемешивание которого происходит при температуре 60–650С и плотность раствора в котором достигается 1,29–1,33 г./см3, объем его составляет 5 м3; выпарной аппарат, в котором поддерживается давление пара 0,4–0,5 МПа, объем которого составляет 9 м3; кристаллизатор, в котьром происходит кристаллизация вещества при температуре 25 0С, объемом 6 м3.
Характеристика веществ, применяемых на объекте
Характеристика веществ, применяемых на объекте, приведены в таблице 7.1.
Таблица 7.1 Характеристика веществ
| Наименование веществ | Агрегатное состояние | ПДК | Класс | Характер воздействия на организм человека | ||
| 1. серная кислота реактивная | жидкость | 1 | 2 | Туман серной кислоты вызывает раздражение дых. путей, затруднение дыхания, спазмы. При более высоких концентрациях (1 мг/м3), возможна кровавая мокрота, рвота, тяжелые заболевания бронхов и легких. | ||
| При попадании на кожу – вызывает сильное жжение, проникает вглубь тканей, образуется струп. При попадании в глаза – тяжелые поражения глаз. | ||||||
| 2. сульфат магния | Жидкость | 2 | 3 | При приеме внутрь, действует как осматическое слабительное. Раздражает слизистые оболочки носа, глаз. | ||
| 3. сульфат магния 7-водный | жидкость | 2 | 3 | Раздражает слизистые оболочки носа, глаз. Может вызывать кожные заболевания | ||
Вещества, используемые в работе являются взрывропожаробезопасными.
Взрывопожарная и пожарная опасность помещения
Отделение кристаллизации сульфата магния по СП 12.13.130–09 относится к категории «Б».
Характеристика опасностей, имеющихся в производстве
а) механические травмы – при прикосновении к неогражденным движущимся и вращающимся частям оборудования, при несоблюдении Правил охраны труда при выполнении погрузочно-разгрузочных работ;
б) электротравмы – поражение электрическим током при прикосновении к металлическим токоведущим частям машин, механизмов, оборудования, электродвигателей, оказавшихся под напряжением из-за повреждения электрооборудования, отсутствия и неисправности заземления оборудования, несоблюдения правил электробезопасности;
в) опасности, связанные с выполнением работ на высоте, в колодцах, закрытых сосудах;
г) термические ожоги, возникающие в результате попадания на тело человека высокотемпературных веществ (горячей воды, пара, горячих растворов магния сульфата, при соприкосновении с открытыми поверхностями горячих трубопроводов и оборудования);
д) химические ожоги – при попадании ядовитых и едких веществ на тело и в глаза человека при отсутствии или пользовании неисправными средствами индивидуальной защиты;
е) острые отравления при загазованности рабочей зоны токсическими веществами выше установленных ПДК, вследствие:
– нарушения технологического процесса;
– неэффективной работы вентиляционных установок;
– пролива и россыпи токсических химических веществ;
– отсутствия средств индивидуальной защиты.
Разработка защитных мероприятий.
Необходимо использовать для защиты: костюм хлопчатобумажный, куртка на утепленной прокладке, сапоги резиновые, фартук прорезиненный, перчатки резиновые, очки защитные, берет хлопчатобумажный.
Вентиляция
Расчет кратности воздухообмена
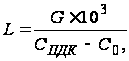 (7.1)
где G – количество вредных;
L-количество подаваемого воздуха, м3/ч;
СПДК – ПДК вредных веществ в приточном воздухе, мг/м3.
L1= (0,26·103)/0,05·0,01=6600 м3/ч H2SO4;
L2= (0,0004·103)/0,05·0,0003=1333 м3/ч MgSO4;
L3= (0,22·103)/0,05·0,01=2200 м3/ч MgSO4·7H2O;
Lоб=6600+1333+2200=11466 м3/ч
Кратность воздухообмена
 ,
м3/ч, (7.2)
где V – объем помещения, м3
V= 80· 36·18=51840
K= 11466/51840=0.221 м3/ч
Защита от химических ожогов
Необходимо использовать защитную спецодежду. Она должна быть изготовлена из хлопчатобумажной ткани с кислозащитной пропиткой. Также для защиты от химических ожогов необходимо использовать костюм хлопчатобумажный, сапоги резиновые, перчатки резиновые, очки защитные.
Рассмотрим расчет защитного заземления. Вид вертикального заземлителя круглый.
Грунт – глина.
Длина вертикального заземлителя L=3 м
Диаметр заземлителя d=0,025 м
Удельное объемное сопротивление грунта 115 ом·м
Заглубление t=0,5 м
Коэффициент сезонности ψ =1,3
Повышающий коэффициент к=0,23
Рассчитываем сопротивление по растеканию тока одиночного
вертикального заземлителя по формуле:
|
|
(7.3) |
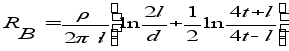
при расчёте значения ρ учитываем коэффициент сезонности ψ=1.3
|
|
(7.4) |
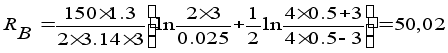
|
|
(7.5) |
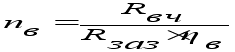
Первоначально принимаем ηв=0.63
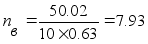
Принимаем количество заземлителей равным 8
Уточняем коэффициент ηв
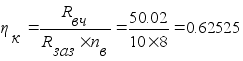
Определяем сопротивление растекания тока горизонтальных заземляющих соединительных проводников по формуле:
|
|
(7.6) |
|
|
(7.7) |
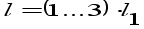
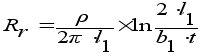
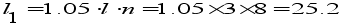
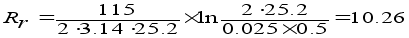
Находим сопротивление группового заземлите (Rгр) в Ом, по формуле:
|
|
(7.8) |
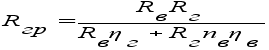
Сравниваем сопротивление защитних заземляющих устройств:
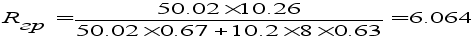
Rгр=6.064 < Rдоп=10
Rгр < Rдоп
Таким образом, защитное заземление обеспечивает защиту от электричества.
Защита от шума и вибрации
Допустимый уровень шума при среднегеометрических частотах октановых полос 63Гц не превышающих 70–94дБ, что соответствует допустимым санитарным нормам по шумам в производственных помещениях
Для уменьшения шума системы вся механическая часть закрыта кожухом.
Освещенность объекта
Для освещения рабочего места предпочтительно использовать естественное освещение, но в зимнее время, а также при пасмурной погоде, предусмотрено искусственное освещение, которое обеспечивает нормальные условия труда.
Для поддержания в помещении, где расположена установка, требуемой температуры используют устройства контроля климата.
Свет обеспечивает связь организма с внешней средой, обладает высоким биологическим и тонизирующим действием. Около 90% всей информации в внешнем мире человек получает через органы зрения.
Рациональное производственное освещение улучшает условия зрительной работы, снижает утомление, способствует повышению производительности труда, уменьшению брака, снижает производственный травматизм, уменьшая потенциальную опасность многих производственных факторов, оказывает положительное психологическое воздействие на работающих.
Плохая освещенность приводит к перенапряжению и быстрому утомлению органов зрения, плохо различаются производственные опасности, повышается производственный травматизм, действует угнетающе на организм и психическое состояние человека.
При освещении производственных помещений используют:
естественное освещение, создаваемое светом небосвода;
искусственное освещение, осуществляемое электрическими источниками света;
совмещенное освещение, при котором в светлое время суток недостаточное по нормам естественное освещение дополняется искусственным.
Естественное освещение по своему спектральному составу является наиболее благоприятным для органов зрения, оказывает оздоравливающее биологическое и тонизирующее воздействие на человека.
По конструктивным особенностям естественное освещение подразделяется на боковое, осуществляемое через окна в наружных стенах; верхнее, осуществляемое через аэрационное и зенитные фонари, проемы в покрытиях, а также через световые проемы в местах перепадов высот смежных пролетов зданий; комбинированное, когда к верхнему освещению добавляется боковое.
Расчет освещенности объекта
Искусственное освещение применяют в ночное время в любых условиях, а в производственных помещениях без фонарей и сплошных проемов оно является основным.
Расчет искусственного освещения является расчетом по световому потоку для определения требуемой мощности (в Вт) лампы Fл светотехнической установки, обеспечивающей заданную освещенность:
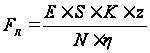 ,
(7.9)
где Е – нормируемая освещенность (выбирается по СНИП) для данного типа искусственного освещения (от ламп накаливания или от люминесцентных ламп) s – площадь производственного помещения в м2, k – коэффициент запаса, учитывающий старение ламп и загрязнение светильников; n – количество ламп в данной светотехнической установке одинаковой мощности; z – коэффициент неравномерности распределения фактической освещенности в данном производственном помещении. Расчет по методу светового потока производят при условии равномерной освещенности горизонтальной плоскости светильниками рассеянного и отраженного света в помещениях с высокими коэффициентами отражения стен и потолка, хорошей оптической прозрачностью воздушной среды и площадью помещения более 10 м2.
Площадь помещения составляет 2880м2. Характеристика точности работ – точные (размер объектов (0,3–10 мм), разряд работы ІV, подразряд б (контакт объекта различения с фоном средний, фон светлый. Выбираем экономичные люминесцентные лампы ЛБ 80. Нормируемая освещенность составляет 200 лк. Коэффициент использования светового потока принимаем равным η=14, коэффициент запаса 1,15. Коэффициент неравномерности освещенности 0,08.
Естественное освещение
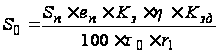 ,
(7.10)
где S0 – площадь окон, м2;
Sт – площадь пола, Sт=2880 м2;
Еп=1,5-КЕО;
Кз – коэффициент запаса, Кз =1,15;
η – коэффициент использования светового потока, η=14;
Кзд – коэффициент неравномерности освещенности, Кзд=0,08;
τ0 – общий коэффициент светопропускания
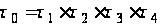
τ1=0,8 – коэффициент светопропускания материала;
τ2=0,6 – коэффициент, учитывающий потери света в переплете светопроема
τ3=0,7 – коэффициент, учитывающий потери света в слое загрязнения остекленной поверхности;
τ4=1 – коэффициент, учитывающий потери света в несущих конструкциях.
τ0=0,34
r1=1,5 – коэффициент, учитывающий отражение света от потолка, стен и отношение длины помещения к его глубине.
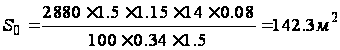
Воспользовавшись этими данными определяем необходимое количество ламп по формуле:
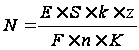 ,
(7.11)
где Е =200 – нормированное освещение, лк;
к=1,15 – коэффициент запаса
Sп= 2880 – площадь помещения, м2;
Z=1,3 – поправочный коэффициент светильника
n=2 – число ламп в светильнике;
F=4320 – световой поток люминесцентной лампы, лм;
К=0,58-коэффициент использования светового потока;
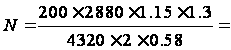 171
Для освещения цеха площадью 2880 м2 в вечернее время достаточно 171 люминесцентных ламп типа ЛБ -80.
При производстве фармакопейного сульфата магния не происходит загрязнение окружающей среды, так как соблюдаются требования экологической безопасности.
При производстве магния сульфата фармакопейного все виды загрязнений проходят очистку и не наносят вред окружающей среде. Образовавшие отходы утилизируются или вывозятся централизовано.
Газообразные выбросы проходят очистку на образовании по очистке и не являются опасными для атмосферы.
Экономическое обоснование проекта
Необходимо получить сульфат магния фармакопейного. Данный с технологический процесс производства магния сульфата состоит из следующих стадий:
– подготовка воды очищенной;
– получение раствора магния сульфата;
– фильтрация раствора магния сульфата;
– очистка раствора магния сульфата от примесей железа и марганца;
– упарка раствора магния сульфата;
– охлаждение раствора магния сульфата;
– кристаллизация магния сульфата;
– центрифугирование;
– сушка магния сульфата;
– фасовка и упаковка готово продукции;
Сущность процесса получения магния сульфата заключается во взаимодействии каустического магнезита с серной кислотой:
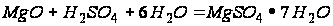 (8.1)
Процесс осуществляется в цехе реактивных солей «Химического завода им. Л.Я. Карпова» в городе Менднлеевск.
Проектируемая мощность производства составляет 550 тонн в год сульфата магния фармакопейного. За единицу продукции принята 1 тонна. Произведем расчет себестоимости единицы продукции.
Расчет капитальных вложений
Объем капитальных вложений в основные фонды состоит из капитальных затрат на здания и сооружения, электросиловое и технологическое оборудование, КИПиА, трубопроводы и неучтенное оборудование. Расчет капитальных вложений изложено в таблице 8.1.
Таблица 8.1 Расчет капитальных затрат и амортизационных отчислений на здания и сооружения
| Наименование | Сметная стоимость | Норма амортизации, % | Сумма амортизации, руб. |
| Здания | 4 120 789 | 2,5 | 103019,72 |
| Сооружения | 8 650 486 | 3 | 259514,58 |
| Итого | 12 771 275 | 3625343 |
Расчет нормы амортизации по оборудованию рассчитывается по формуле:
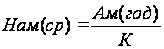 ,
(8.2)
где А м(год) – сумма амортизации, годовая, руб.;
К – суммарная сметная стоимость оборудования, руб.
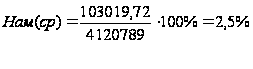
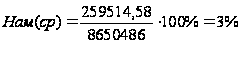
Расчет капитальных затрат изложено в таблице 8.2.
Таблица 8.2 Расчет капитальных затрат на оборудование
| Наименование оборудование | Кол-во единиц |
Сметная стоимость, руб. |
Амортизационные отчисления | |||||||||||
| единицы | полная | Норма амортизации, % | Сумма амортизации, руб. | |||||||||||
| 1. Технолог. Оборудование: | ||||||||||||||
| 1. Сборник 1 | 1 | 220360 | 220360 | 6,7 | 14764,12 | |||||||||
| 2. Сборник 2 | 1 | 233645 | 233645 | 6,7 | 15654,215 | |||||||||
| 3. Сборник 3 | 1 | 280450 | 280450 | 6,7 | 18790,15 | |||||||||
| 4. Сборник 4 | 1 | 196650 | 196650 | 6,7 | 13175,6 | |||||||||
|
5. Насос центробежный КНЗ-3 |
3 | 270098 | 810294 | 15,0 | 121544,1 | |||||||||
| 6. Насос погружной ХП 20/31 | 1 | 160342 | 160342 | 15,0 | 24051,3 | |||||||||
| 7. Насос вакуумный ВВН-6 | 2 | 170850 | 341700 | 15,0 | 51255 | |||||||||
| 8. Реактор R-201 | 1 | 10563654 | 10563654 | 5,5 | 581000,97 | |||||||||
| 9. Ресивер D-30 | 1 | 40850 | 40850 | 6,7 | 2736,95 | |||||||||
| 10. Фильтр-пресс ФМП 2214–630/25 | 1 | 980800 | 980800 | 6,5 | 63752 | |||||||||
| 11. Фильтр листовой ЛГ | 2 | 420360 | 840720 | 6,5 | 54646,8 | |||||||||
| 12. Выпарной аппарат | 1 | 2365100 | 2365100 | 6,5 | 153731,5 | |||||||||
| 13. Реактор-холодильник СЭрн-6,3–2–12–02 | 1 | 10569880 | 10569880 | 5,5 | 581343,4 | |||||||||
| 14. Кристаллизатор | 1 | 2360550 | 2360550 | 5,5 | 129830,25 | |||||||||
| 15. Центрифуга ФМ1253К-02 | 1 | 230650 | 230650 | 6,7 | 15453,55 | |||||||||
| 16. Бункер | 1 | 42330 | 42330 | 6,7 | 2836,11 | |||||||||
| 17. Сушилка барабанная ТИП БН 1–5 НК | 1 | 400560 | 400650 | 6,7 | 26843,55 | |||||||||
| 18. Вентилятор вытяжной ЦН №6 | 2 | 1560450 | 3120900 | 15,0 | 468135 | |||||||||
| 19. Калорифер КС-4–8–025Б | 1 | 1665420 | 1665420 | 15,0 | 249813 | |||||||||
| 20. Теплообменник ТИП ТНВ – 0,6–1,6-Н10/25–2–1 | 1 | 1260360 | 1260360 | 6,7 | 84444,12 | |||||||||
| ИТОГО | 36685305 | 2673804,3 | ||||||||||||
| ΙΙ Неучт.обор-е (10%) | 3668530,5 | 10,0 | 366853,05 | |||||||||||
| ΙΙΙ Электросиловое оборудование (5%) | 1834265,25 | 9,0 | 165083,87 | |||||||||||
| ΙV Трубопроводы (15%) | 5502795,75 | 8,0 | 440223,66 | |||||||||||
| V. КИПиА (20%) | 7337061 | 15,0 | 1100559,15 | |||||||||||
| ИТОГО | 18342652,5 | 2072719,73 | ||||||||||||
| ВСЕГО | 55027957,5 | 2439572,78 | ||||||||||||
Расчет численности работающих
Исходные данные:
производство является непрерывным; режим работы – круглосуточный, без останова в выходные и праздничные дни;
длительность рабочего дня 7 часов; длительность рабочей смены 8 часов;
количество выходных дней исходя из 4-х бригадного графика сменности составляет 91 день
невыходы на работу:
продолжительность отпуска 30 дней; выполнение гос. обязанностей 2 дня; прочие невыходы 8 дней.
Численность основных рабочих в смену определяем по формуле:
Рсм=n/Hобс, (8.3)
Где n – число обслуживаемых аппаратов;
Нобс – норма обслуживания;
Рсм=1/1=1
Численность явочного числа рабочих производим по формуле:
Ряв=Рсм*С, (8.4)
где Ряв – явочный состав рабочих;
Ряв=1*3=3
Численность списочную определяем по формуле:
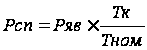 ,
(8.5)
где Тк – календарный фонд времени;
Тном – эффективный фонд времени;
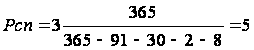 чел.
Расчет численности основных рабочих представлено в таблице 8.3.
Таблица 8.3 Расчет численности основных рабочих
| Наименование должности | Разряд | РКО | Численность | ||
| сменная | явочная | списочная | |||