Екологічна безпека мастильно-охолоджувальних рідин
Обов'язковою умовою при пранні є періодичне видалення з поверхні миючого розчину масляної плівки.
Працюючі із МОР повинні бути забезпечені чистим обтиральним матеріалом (дрантя і т.п.), що не повинне бути джерелом ушкодження шкіри при його використанні.
Після закінчення роботи із МОР необхідно мити руки, тіло гарячою водою. Застосування для цієї мети синтетичних миючих засобів і господарського мила не допускається через високий зміст у них лугу, що володіє вираженою подразнювальною дією і може бути додатковим фактором у виникненні захворювань шкіри.
Категорично забороняється мити руки технологічними рідинами і використовувати них як миючі засоби для збирання верстата.
1.4 Контроль за МОР у відповідності з правилами TRGS 611
Контроль за мастильно-охолоджувальними рідинами в даний час став набагато складніше, ніж кілька років назад.
Відповідно до нових законодавчих положень і правил (наприклад TRGS 611) існуюча раніше практика, замінювати мастильно-охолоджувальну рідину, якщо вона вже містить неприємні запахи, тепер не прийнятна. Навіть із простих вартісних розумінь.
Причиною, що спонукала до прийняття нових законів, положень і правил, стали проблеми зі здоров'ям обслуговуючого персоналу, особливо проблеми зі шкірою і органами дихання.
Лікарняним касам, професійним суспільствам страхувальників і профспілкам удалося спонукати підприємства створити для персоналу більш-менш здорове робоче середовище. При цьому найчастіше критикується поганий контроль за мастильно-охолоджувальними рідинами.
При цьому дуже важливим є не тільки проста заміна старої емульсії на нову, але і її контроль (хімічний аналіз) і документація.16 до 18 розпоряджень про небезпечні речовини регулюють обов'язки роботодавця відносно забезпечення захисних мір і проведення контролю. Згідно з цими вимогами особа, що здійснює виміри, повинна (як пропонують правила TRGS 611), мати необхідні в цій області знаннями і відповідне устаткування.
Для співробітника, якому поряд зі своєю поточною роботою приходиться ще і виконувати контроль МОР і вести документацію, це непосильно.
Весь обсяг робіт, зв'язаний з контролем МОР, вимагає від персоналу розуміння хімічних процесів і взаємозв'язку, уміння справлятися у виникаючими проблемами і, не в останню чергу, глибоких знань в області машинобудування і технології.
Професійно справитися з такою роботою може тому тільки навчений персонал. Щоб уникнути виникнення проблем необхідно додаткове навчання персоналу, що обслуговує машини, у частині звертання з мастильно-охолодними рідинами.
Крім того для збільшення терміну служби і зниження витрат на придбання й утилізацію мастильно-охолоджувальних рідин немаловажливу роль відіграє тісне співробітництво фірм, що пропонують послуги по контролю й утилізації МОР з їх виробниками.
Якщо необхідні роботи з відходу і контролю мастильно-охолодних рідин проводити на совість, то тільки для перевірки кожного верстата або кожної установки відповідно до правил TRGS 611 знадобляться 15 хвилин у тиждень.
Розділ 2. Використання мор при обробці металів
2.1 Ефективність використання МОР на вторинній сировині при механічний обробці сталі
Ефективність використання МОР в технології механообробки безпосередньо пов’язана з інтенсифікацією процесу різання і підвищенням стійкості різального інструмента. Дія МОР залежить від її складу, присутності протикорозійних, протиокислювальних та ін. присадок, а також від особливостей конкретного технологічного процесу і оброблюваного матеріалу [24]. Це зумовлює необхідність використання узагальнюючих методів оцінки ефективності дії МОР та узагальненої функції корисності протикорозійних присадок в складі МОР. До диференційованих властивостей інгібованих МОР можна віднести:
1. Охолоджуючі та мастильні властивості. Вони безпосередньо впливають на продуктивність та економічність механообробки, стійкість різального інструменту, яка залежить від температури в зоні різання і розподілу тепла в системі інструмент - стружка - МОР - деталь. МОР знижують загальну теплову потужність різання, інтенсифікують теплообмін в зоні різання.
Охолоджуюча властивість МОР обумовлює зміну температурного поля в зоні різання, зниження температурних деформацій, підвищення точності, обробки і стійкості різального інструмента. Від охолоджуючої здатності МОР залежать допустима швидкість різання, подача, теплостійкість різального інструменту. Термічна здатність МОР відводити тепло визначається її теплопровідністю, питомою теплоємністю, теплотою випаровування, змочуваністю.
Остання обумовлює ефективну площу теплопереносу при охолодженні. Зниження поверхневого натягу МОР сприяє кращому розтіканню по металу. Основний показник, який характеризує теплообмін - коефіцієнт тепловіддачі, який визначається комплексом К [8]:
К=0,65 (Ср/) (1.21),
теплопровідність, Ср - ізобарна теплоємність. Величина К залежить від теплофізичних властивостей МОР і тому може бути мірою її охолоджуючої здатності. Беруть до уваги також зв’язок між стійкістю інструмента Т і температурою в зоні різання t:
Т= (1/t) n (1.22),
n=0,35…0,38, C-const. Суттєвий вплив на Ср МОР мають ПАР, які додаються як поліфункціональні присадки. Про якісні мастильні властивості судять по зниженню енергосилових параметрів різання Px, Py, Pz, а також Мкр.
2. Характеристики оптимальних параметрів стану поверхневого шару деталей: геометричні (шорсткість) та фізико-механічні (мікротвердість, внутрішні залишкові напруження) [6].
Шорсткість поверхні, крім параметрів Ra, Rz, характеризується безрозмірним комплексом [5]:
= (100/tm) 1/vЧ (Rp/) (1.23)
tm - відносна опорна довжина профілю на рівні середньої лінії, %.
v - параметр початкової ділянки кривої опорної поверхні,
Rp - відстань від лінії виступів до середньої лінії
середній радіус локальних виступів.
Для оцінки характеру деформації мікронерівностей запропоновано параметр пластичності [2]:
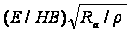 (1.24)
Цінність цього параметру полягає в тому, що він містить як геометричні характеристики поверхні (Rа,), так і фізико-механічні властивості (Е і НВ - модуль пружності, твердість).
Контакт вважають пластичним, коли цей параметр більше одиниці. Із збільшенням навантаження відбуваються структурні зміни, які різко змінюють структурно чутливі механічні та фізичні властивості. Особливо сильно збільшується границя текучості: для низьковуглецевої сталі (e), T зростає в 2,2 рази, для аустенітної - в 4,2 рази. Шорсткість значно впливає на коефіцієнт тертя f. Зменшення її в 30 разів, зменшує f в 2 рази [5]. Товщина масляної плівки також на 35% визначається шорсткістю поверхні зразка. Процес тертя зумовлює певну зносостійкість деталей.
3. Експлуатаційні властивості сталі після механообробки із МОР. Це, по-перше, визначення хімічного опору обробленої поверхні металу корозії та КМР. Перспективним є аналіз кореляційних залежностей кінетичних та термодинамічних параметрів корозії від шорсткості, мікротвердості, залишкових внутрішніх напруг. Так, при згині теоретичний коефіцієнт концентрації напружень що характеризує вплив шорсткості на границю витривалості, становить:
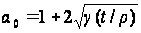 ,
(1.25)
t - висота нерівностей, - радіус западин.
За Одінгом [2] можна оцінити зміну опору втомі в залежності від шорсткості поверхні емпіричним коефіцієнтом
Т=1+Ч6
при шліфуванні при чистовому точінні при чорновому - границя витривалості при згині. Нерівності - це концентратори напружень, які є однією з причин зниження границі витривалості. Показано [5], що зменшення Ra від 0,74 до 0,22 мкм збільшує на 14%, а строк служби більш ніж в 2 рази. Крім того, опір втомі залежить від величини і знаку внутрішніх залишкових напружень [4]. Корозійна тривкість сталі в середовищах з рН 0…14 залежить, як від геометричних (шорсткості), так і більшою мірою - від фізико-механічних параметрів стану поверхневого шару [18], на які впливає також склад МОР.
4. Фізико-хімічні, адсорбційно-хемосорбційні, захисні, адгезійно-когезійні властивості МОР та їх складових. Продуктивним тут є проведення кореляційного аналізу “Хімічна будова основних складових відходів, електронна структура, термодинамічні характеристики (MNDO-PM3) молекул Ін - захисні властивості". Ефективність дії МОР може бути підвищена за рахунок синергічних добавок з високою поверхневою активністю, бо швидкість розчинення (ШР) залежить від величини поверхневого натягу , що входить в одну із констант К [2]:
К= (2) 1/2 (1.27)
При різкому зниженні в результаті адсорбції ПАР на гідрофільній поверхні d - металів спостерігається зменшення ШР. Для ефективного інгібування позитивним є збільшення молярної маси Ін, підвищена донорно-акцепторна активність гетероатомів молекул ПАР, пасивація поверхні металу металохелатними комплексами з низькою розчинністю (високим хімічним опором) та великими константами тривкості. Має важливе значення бактерицидна стійкість МОР в залежності від добавок ПАР. В процесі термо-механічної деформації збільшується концентрація дислокацій, вакансій в кристалах металу, тому стає обґрунтованим використання полідентатних Ін, з декількома електронодонорними та електроноакцепторними реакційними центрами.
5. Екологічні властивості МОР та їх складових. На етапі їх розробки дуже важливою є прогнозна екологічна та токсикологічна оцінка МОР, яка дає можливість визначити клас небезпеки, основні підконтрольні санітарно-гігієнічні параметри, екологічні збитки довкіллю та їх попередження. Нарешті, розрахунок техніко-екологічної, еколого - і соціально-економічної ефективності протикоро-зійної активності синергічних МОР на вторинній сировині визначає корисність їх застосування при різанні сталі для підвищення її хімічного опору корозії і КМР в процесі експлуатації ще на стадії формоутворення деталей.
2.2 Застосування мастильно-охолодних рідин при фрезеруванні
Мастильно-охолоджувальні рідини (МОР) застосовують головним чином для відводу тепла від ріжучого інструменту. Вони знижують температуру в зоні обробки і тим самим підвищують стійкість ріжучого інструменту, поліпшують якість оброблюваної поверхні й охороняють від корозії різальний інструмент і оброблювана заготівля. До мастильно-охолоджувальних рідин пред'являються наступні вимоги: висока охолодна і здатність, що змазує, антикорозійність, нешкідливість для працюючих.
Підведення МОР у зону різання здійснюється поливом у зону різання, поливом під тиском з боку задньої поверхні інструмента, розпиленням і іншими способами.
Раціональне застосування МОР дозволяє в ряді випадків підвищити стійкість ріжучого інструменту, від 1,5 до 4 разів. Мастильно-охолоджувальні рідини і способи їхнього застосування, ефективні для однієї групи оброблюваних матеріалів і видів обробки, можуть бути малоефективними для інших оброблюваних матеріалів і видів обробки і навіть впливати на комбінації: оброблюваний матеріал - вид обробки - інструментальний матеріал - режим різання - найбільш ефективна для даних умов мастильно-охолодна рідина.
Фрезами, оснащеними пластинками твердого сплаву, звичайно обробляють без МОР або з рясним охолодженням емульсією.
У ряді випадків отримані позитивні результати, наприклад, на Горьківському автозаводі при охолодженні розпилювальною рідиною або стисненим повітрям.
Фрезерування сірого чавуна на універсальних фрезерних верстатах звичайно виробляється без охолодження, а ковкого - з охолодженням емульсією. Однак іноді рекомендується застосовувати МОР при обробці сірого чавуна. Так, наприклад, при обробці довгих чавунних деталей типу станин і кареток металорізальних верстатів, що при фрезеруванні без охолодження можуть нагріватися до 60-70°, рекомендується застосовувати охолодження щоб уникнути деформації.
Розроблені останнім часом нові МОР мають, як правило, високі антикорозійні властивості. Так, наприклад, при фрезеруванні чавуна можна застосовувати Укринол-1.
Алюмінієві сплави твердосплавними фрезами доцільно фрезерувати з охолодженням емульсією, Укринолом-1, розпиленою олією або розпиленною емульсією.
Розділ 3. Охорона навколишнього середовища при використанні мор
3.1 Основні методи очистки від МОР
На підприємствах металургійної і машинобудівної промисловості одна з основних категорій стічних вод це масляні стоки.
За концентрацією основного забруднення (масла) вони поділяються на малоконцентровані і концентровані. Малоконцентровані стоки утворюються при промиванні металевих виробів після їхньої термічної обробки і після розконсервування.
Концентровані стічні води містять масел до 50 г/л. Це відпрацьовані мастильно-охолоджувальні рідини (МОР), а також відпрацьовані миючі розчини, що представляють собою стійкі емульсії типу "масло у воді". Їхня витрата складає 0,5 - 200 м3/добу у залежності від потужності підприємства і типу його продукції.
На багатьох підприємствах концентровані масловмісні стоки розбавляються великою кількістю умовно чистих вод і перетворюються в малоконцентровані. Вміст у них масла звичайно коливається від 10 до 500 мг/л. Обсяг цих стічних вод досягає 5 - 10 тис. м3/добу.
Технологічні схеми очищення масловмісних стічних вод у нашій країні і за рубежем передбачають змішування усіх видів масловмісних стічних вод, їхнє відстоювання для видалення грубодисперсних і спливаючих домішок, обробку коагулянтами і зневоднювання осадів, що утворюються.
Основним недоліком таких схем очищення є великі витрати коагулянтів і утворення значних кількостей опадів, для зневоднювання яких потрібна додаткова витрата коагулянтів з метою зниження вмісту в них масел. Практика показує, що роздільна обробка коагулянтами малоконцентрованих і концентрованих стічних вод вимагає менших витрат коагулянтів і супроводжується утворенням менших об`ємів осадів.
Основна кількість концентрованих маслоемульсійних стічних вод на підприємствах машинобудування і металообробки скидається у вигляді відпрацьованих МОР. Свіжі МОР готують з технічних продуктів - емульсолів, що представляють собою емульсії типу "вода в маслі". При змішуванні 3-10% емульсолу, 90 - 95% води і 0,3% соди утворюються емульсії типу "масло у воді". Для додання емульсії достатньої активності необхідне додавання до неї ще одного компонента - емульгатора, здатного сорбуватися на поверхні обох - рідин, що незмішуються. Крім зазначених компонентів, до складу МОР входять різні стабілізатори, а також велика кількість присадок (антикорозійні, бактерицидні та ін).
Середній термін використання МОР коливається від двох тижнів до півтора місяців. Основними причинами заміни мастильно-охолоджувальних рідин при холодній обробці металів є наявність у них великої кількості зважених речовин (металевий пил, сажа, частки абразивних матеріалів), розшарування МОР і їхнє загнивання.
3.2 Регенерація відпрацьованих МОР
Регенерація відпрацьованих МОР, що полягає у видаленні з них сторонніх домішок, дозволяє повертати їх у виробництво, досягаючи тим самим економії мінеральних олій і інших компонентів, що входять до складу емульсолів. Крім того, заощаджуються витрати на приготування, складування і перевезення нових партій емульсолу.
Основною причиною скидання МОР є їхнє загнивання, яке можна попередити за допомогою бактерицидних добавок. Як такі добавки використовуються гексахлорофен, фурацилін, бактерициди типу "Вазин" і "Азин".
Регенерацію відпрацьованих МОР варто проводити в такий спосіб. Відпрацьовану МОР направляють у збірний резервуар і відстоюють у ньому для відділення суспензії і спливаючого масла протягом 6 год. Для видалення тонкої суспензії МОР потім подають на фільтр-транспортер з паперовою стрічкою, після чого вона надходить у ємність для регенерації. У цю ємність подають емульсол-пасту (суміш емульсолу з водою в співвідношенні 1:
1), воду і розчин бактерицидної речовини. При необхідності в регенеруєму МОР вводять антикорозійні добавки (NaNO2 у дозі 1 г/л) і соду з розрахунку 0,2 - 0,3% (по масі). Суміш перемішують стисненим повітрям протягом 10 хв., відстоюють протягом 60 хв., видаляють олію, що спливла, і повертають у виробництво для подальшого використання. Однак регенерація відпрацьованої МОР можлива тільки в тому випадку, якщо в 1 мл рідини утримується менш 100 млн. бактерій. У протилежному випадку відпрацьована МОР підлягає скиданню на очисні спорудження. Промисловість випускає велику кількість емульсолів різних марок, що значно відрізняються за своїм складом і фізико-хімічними властивостями. У залежності від типу наявних в них емульгаторів усі мастильно-охолоджувальні рідини на основі мінеральних олій можна розділити на три групи:
1. МОР, що містять іоногенні емульгатори;
2. МОР що містять неіоногенні емульгатори;
3. МОР, що містять одночасно іоно - і неіоногені емульгатори.
Для очищення відпрацьованих мастильно-охолодних рідин застосовують наступні методи:
1. реагентні (обробка мінеральними солями і кислотами, коагулянтами і флокулянтами);
2. фізико-хімічні (електрокоагуляція, ультрафільтрація).
3.3 Метод деемульгування
Метод деемульгування масляних емульсій шляхом коагуляції дисперсної фази неорганічними електролітами одержав широке поширення в практиці очищення стічних вод. За літературними даними, для очищення маслоемульсійних стічних вод можуть бути використані NaCl, H2SО4, FеSО4, Fе2 (SО4) 3, FeCl3, СаО, А12 (SО4) 3, узяті окремо або в комбінації один з одним. Під впливом електролітів відбувається як зниження електрокінетичного потенціалу масляних емульсій, так і руйнування структурно-механічного бар'єру. Слід зазначити, що багатовалентні катіони здатні перезаряджати масляні глобули з утворенням нестійкої системи - зворотної емульсії, тому визначення оптимальної витрати реагентів є основою для успішного їх застосування. Спільне застосування різних реагентів дозволяє значно підвищити ефективність очищення. У літературі відзначається, що для очищення маслоемульсійних стічних вод використовується дво - і триступінчаста їх обробка реагентами.
Найбільш ефективним коагулянтом для очищення відпрацьованих МОР, що містять іоногенні емульгатори, є сірчанокислий алюміній.
Нижче приведені оптимальні дози Al2 (SО4) 3 для очищення відпрацьованих МОР, приготовлених на основі, емульсолу першої групи.
В даний час особлива увага приділяється скороченню і максимальному використанню різних виробничих відходів, а також створенню в промисловості безвідхідної технології виробництва. Для очищення відпрацьованих МОР можна використовувати відходи ацетиленових станцій, що містять гідроксид кальцію, а також відпрацьовані травильні розчини, що містять H2SO4 і FeSO4, або HCl і FeCl2. Спосіб очищення відпрацьованих МОР на основі емульсолів марки Е-1 (А), Е-2 (Б), Е-З (У) за допомогою сірчаної кислоти (доза H2SО4 3 - 5 г/л) і відходів ацетиленової станції (доза активного оксиду кальцію 1 г/л). Вміст ефіровилучених речовин в обробленій рідині, що має величину рН = 7, у середньому складає 170 - 220 мг/л. Техніко-економічні розрахунки показують, що при хімічному методі очищення маслоемульсійних стічних вод витрати на реагенти складають від 30 до 70% всіх експлуатаційних витрат, тому застосування для очищення різних виробничих відходів значно знижує експлуатаційні витрати.
3.4 Методи електрохімічного очищення
В даний час одним з перспективних методів очищення цього виду стічних вод є метод електрокоагуляції, розроблений харківським відділом ВНИИВОДГЕО. Процес очищення масляних емульсій, що містять іоногенні емульгатори, протікає в такий спосіб. Електрокінетичний потенціал емульсії, що знаходиться в електричному полі, знижується, а емульсія втрачає свою стійкість. Іони алюмінію, що перейшли в рідку фазу, при рН=6-8 у міжелектродному просторі утворюють спочатку колоїдний розчин, а потім у залежності від рН середовища макрочастки гідроксиду або основного сульфату алюмінію. При рН = 5 емульгатор переходить у нерозчинну форму, що ще в більшому ступені сприяє сорбції часток дисперсної фази, тому що відбувається зниження міцності структурно-механічного бар'єру. При подальшому протіканні процесу відбуваються зростання лужності рідини і весь алюміній переходить у нерозчинну форму, створюючи максимум сорбційної поверхні.
Електрокоагуляційний спосіб рекомендується застосовувати для локального очищення відпрацьованих МОР, для приготування яких були використані емульсоли марок Е-1 (А), Е-2 (Б), Е-3 (У), ЕТ-2 і НГЛ-205. Спосіб застосуємо також для очищення відпрацьованих МОР, приготовлених на емульсолах марок Укринол-1, ЕГТ, СП-3, Аквол-2, Аквол-б, МОТ і ін.
Сутність способу полягає в руйнуванні емульсії і коагуляції емульгованих олій під дією продуктів електрохімічного розчинення алюмінієвих анодів і флотацій коагуляту воднем, що утвориться на катодах.
Перед електрохімічною обробкою стічні води підкисляють до рН=5 - 5,5 для зниження агрегативной стійкості емульсії.
У процесі електролізу величина рН стічних вод зростає до 6,5 - 7,5. Процес очищення стічних вод складається з наступних технологічних операцій: збір, усереднення і відстоювання стічних вод, їх підкислення, електрохімічна обробка, відведення продуктів очищення, освітлення відпрацьованої води.
Маслоемульсійні стічні води після усереднення і відстоювання в резервуарі з метою виділення вільного масла (останню видаляють у маслозбірник) потім направляють у змішувач, де підкислюють концентрованою соляною кислотою до рн=5-5,5. Підкислені стічні води направляють у електролізер. Пінний продукт, що утвориться на поверхні оброблюваної рідини, періодично або безупинно видаляють у піноприймальний бак. Оброблену стічну воду освітлюють у відстійнику, після чого скидають у каналізацію населених пунктів (при біологічному очищенні стічних вод на міських каналізаційних очисних спорудах досягається видалення з них залишкових кількостей органічних речовин).
При електролізі підкислених стічних вод відбувається електролітичне розчинення алюмінієвого анода й утворення гідроксиду алюмінію, що володіє високою коагулюючою здатністю.
Очищена вода являє собою прозору безбарвну рідину, що має величину рН =6,5-7,5, величину ХПК 0,5-0,6 г/л, що містить нафтопродуктів 25 мг/л і хлоридів 1,5 г/л (загальний вміст розчинених мінеральних солей 2,5 - 3 г/л).
Електролізер для очищення маслоемульсійних стічних вод являє собою прямокутний сталевий резервуар, футерований зсередини вініпластом або іншим кислотостійким матеріалом. Дно електролізеру має ухил 1: 10 убік випуску стічних вод. До лівої торцевої стінки корпусу електролізеру (вище рівня рідини) прикріплений патрубок для подачі стічної води, до днища приварюють патрубок для відводу очищеної води. Біля правої торцевої стінки апарату вище рівня рідини розташовуються два прямокутних подовжніх вікна: нижнє - для приєднання пінозгінного лотка, верхнє - для підключення витяжного повітреходу. На задній стінці корпуса є отвори для приєднання токопідводячих шин. Пінозгінний лоток розташований під кутом 45' до вертикальної стінки. У верхній частині корпусу електролізеру (під електродами) установлюють піновидаляючий пристрій.
Електроліз стічних вод проводять при щільності струму 80 - 120 А/м2, напрузі на електродах 7 - 10 В. Тривалість їх електрохімічної обробки складає 4 - 5 хв., питома витрата алюмінію для видалення 1 г емульсованого масла 0,03 г, питома витрата електроенергії 2,5 - 3 кВт год/м, питома витрата соляної кислоти (35%) на підкислення стічних вод 7 - 8 кг/м3.
Для обробки стічних вод можливе використання перемінного електричного струму, однак у цьому випадку для досягнення того ж ефекту очищення питома витрата електроенергії збільшується на 40 - 50%.
Харківським відділом ВНИИВОДГЕО розроблені дві моделі електролізерів (три - і шестисекційний).
В даний час установки для електрохімічного очищення маслоемульсійних стічних вод діють на ряді машинобудівних підприємств.
Інститутом "Харківський Водоканалпроект" розроблені типові проектні рішення установок "Комплект устаткування для електрокоагуляційної обробки мастильно-охолодних рідин продуктивністю 5 - 10 м3/добу.
У Харківському політехнічному інституті М.М. Назаряном розроблений апарат колонного типу для очищення концентрованих масловмісних стічних вод за допомогою коагулянту - гідроксиду алюмінію, одержуваного шляхом електролітичного розчинення алюмінієвих анодів в електродній камері апарата. Отримана суспензія гідроксиду алюмінію потім змішується зі стічними водами в реакційній камері, а осад, що утворився, відокремлюється від рідкої фази у флотаційній і відстійної камерах.
Для очищення великих об`ємів маслоемульсійних стоків успішно застосовується метод реагентной напірної флотації. Цей метод упроваджений на ГПЗ-2 (м. Москва). Очищення маслоемульсійних стічних вод проводять за наступною схемою: стічна вода надходить у відстійник-накопичувач, де відбувається виділення механічних домішок і вільних масел, а потім у цій же ємності виробляється нейтралізація рідини сірчаною кислотою до рн=7-8. Нейтралізована стічна вода надходить у флотатора, куди одночасно подається розчин сірчанокислого алюмінію. Піна, що утвориться в процесі напірної флотації, збирається і направляється в пінозбірник.
Величина - потенціалу емульсійних систем, що містять неіоногенні емульгатори, недостатня для їхньої високої стабільності, а їхні адсорбційні шари не володіють високою структурно-механічною міцністю, тому застосування коагулянтів для очищення подібних стічних вод малоефективно.
3.5 Метод ультрафільтрації
Одним з перспективних методів очищення цих стічних вод є метод ультрафільтрації. Можливість його застосування показана в дослідженнях, проведених на апараті типу фільтр-прес з використанням ультрафільтраційних мембран марок УАМ-500, УАМ-200, УАМ-150, УАМ-50 (цифра позначає середній діаметр пір мембрани в Ангстрем).
Установлено, що продуктивність ультрафільтратів по пермеату практично однакова для всіх марок мембран [10 л/ (сут*м2)]. Вміст масла в рідині, що очищається, може бути знижено до 8 - 10 мг/л. Ступінь концентрування фільтруємої емульсії залежить від її стійкості: найбільш стійкі емульсії, наприклад приготовлені на основі емульсолу ІХП, можна концентрувати до вмісту олій 500 г/л. Недоліком цього методу є мала продуктивно ультрафільтрів, що значно стримує його широке застосування. Для підвищення продуктивності ультрафільтрів доцільно застосовувати їхнє промивання розчинами поверхнево-активних речовин (наприклад, 6% -ним розчином препарату Лабомид-161). Таке промивання варто проводити через 150 - 200 год. роботи установки, при цьому продуктивність мембран, підвищується в 2 - 3 рази.
Проведені також дослідження методу ультрафільтрації з використанням як фільтруючий елемент фрагментів трубчастих модулів із фторопласту типу БТУ з діаметром пір 500 А (50 нм). Отримані результати показали, що для реального діапазану концентрацій олій у відпрацьованих МОР (10 - 25 г/л) продуктивність мембран і величина ХПК пермеату практично не залежать від вихідної, концентрації олій у стічній воді. При цьому кінцева ХПК очищеній рідині не залежить також від часу роботи установки і складає 100 - 150 мг*об/л. Проникність мембран складає 10 - 15 л/ (м2*ч).
Як випливає з приведеного огляду, у розробці ефективних методів очищення концентрованих масловмісних стічних вод в останні роки досягнуті визначені успіхи. Побудовано і введені в постійну експлуатацію установки по очищенню масловмісних стічних вод методами коагуляції, електрокоагуляції, реагентної напірної флотації.
3.6 Розділення відпрацьованих МОР
Спосіб дозволяє розділити відпрацьовані мастильно-охолодні рідини на фракції, причому одержують фракції, які можна використовувати у виробництві. Для здійснення способу відпрацьовані мастильно-охолоджувальні рідини нагрівають до 40 - 45oС і піддають поділові в поле дії відцентрових сил. У результаті утворяться дві фази - водна і масляна, котрі окремо піддають доочищенню. У водну фазу додають послідовно луг і солі алюмінію або заліза, а масляну фазу доочищають відстоюванням на фракції - олія індустріальне відпрацьоване і водно-масляну концентровану емульсію.
Даний спосіб відноситься до процесів знешкодження й утилізації рідких відходів, що містять нафтопродукти, а саме водних емульсій мастильно-охолоджувальних рідин, використовуваних у технологічних процесах металообробки.
Відомий спосіб очищення промивних вод, що містять нафтопродукти, включає попереднє видалення мінеральних і органічних речовин і наступне доочищення мембранним методом, причому попереднє видалення мінеральних і органічних речовин здійснюють шляхом відстоювання при 75оС, далі обробкою до позитивного значення індексу стабільності з одночасним уведенням силікату натрію в кількості, еквівалентній вміст іонів ОН - [1].
Недоліком цього способу є неможливість виділення нафтопродуктів для їхнього подальшого використання, а також невисока швидкість процесу.
Відомий спосіб знешкодження рідких відходів шляхом поділу відходів на легку і важку фази, фільтрації важкої фази і наступного її спалювання, причому фільтрацію важкої фази здійснюють через шар фрезерного торфу зі змістом вологи 35-95% до масового співвідношення торф: вода: нафтопродукти 1: (8-12): (7-11), після чого додають легку фазу з одержанням концентрації торфу не більш 5% по масі і готують суспензію з розміром часток не більш 0,074 мм, а спалювання здійснюють при розпилюванні суспензії зустрічними струменями з зіткненням на відстані 0,2-0,3 довжини смолоскипа [2].
Недоліком цього способу є повне знищення шляхом спалювання продуктів обробки, що містять нафтопродукти, торф, важкі метали, і, як наслідок, забруднення навколишнього середовища оксидами металів.
Найбільш близьким до пропонованого по технічній сутності є спосіб поділу стічних вод, що передбачає подачу стічних вод у ротор центрифуги, що має перегородку, проникну для зважених часток, і вплив на стічні води силами відцентрового поля, причому одночасно з впливом сил відцентрового поля на стічні води впливають ультразвуковими коливаннями [3].
Недоліком способу є те, що стічна вода при цьому не очищається від емульгованих і розчинених речовин.
В основу покладена задача розробити безвідхідний спосіб знешкодження відпрацьованих мастильно-охолодних рідин за рахунок поділу органічної і водної фаз і їх доочищення.
Мастильно-охолоджувальні рідини використовуються як технологічні засоби в процесах металообробки. Вони являють собою емульсії типу олія у воді на основі емульсолу (Укринол, ЕГТ, СДМУ й ін) з концентрацією масляної фази від 3 до 10% по масі.
Відпрацьовані мастильно-охолоджувальні рідини надходять у відходи і як екологічно небезпечні системи підлягають знешкодженню.
Задачею даного методу є те, що відпрацьовані мастильно-охолоджувальні рідини в результаті їх обробки розділяються на фракції, кожна з фракцій використовується по призначенню у виробництві. Фракція очищеної води використовується для готування нових порцій мастильно-охолодних рідин. Масляні фракції використовуються як відпрацьована індустріальна олія і як мастильний матеріал у виді концентрованої емульсії.
Для рішення поставленої задачі поділ відпрацьованих мастильно-охолодних рідин на водну і масляну фази здійснюють сепаруванням у полі дії відцентрових сил, попередньо нагрівши мастильно-охолоджувальні рідини до 40-45оС. Отриману важку водну фазу доочищують методом коагуляції при послідовному додаванні лугу до рН 9-10 і солей алюмінію або заліза до рН 6-7 і фільтрацією осаду. Очищену водну фракцію направляють на повторне готування мастильно-охолодних рідин або інші технічні нестатки.
Отриману при сепарації масляну фазу розділяють відстоюванням протягом 1-2 діб на дві фракції: відпрацьована індустріальна олія і концентрована водно-масляна емульсія. Обидві масляні фракції використовуються по призначенням.
Осад після фільтрації з добавками концентрованої водно-масляної емульсії використовують як мастильний матеріал.
У результаті досвідів установлено, що оптимальний ступінь поділу фаз емульсій мастильно-охолоджувальних рідин досягається в температурному інтервалі 40-45оС. При цьому залишкова концентрація нафтопродуктів у водній фазі складає 500-800 мг/л. При температурах нижче 40оС залишкова концентрація нафтопродуктів у водній фазі підвищується до 1000 мг/л, що утрудняє процес доочищення. Підвищення температури вище 45оС не приводить до підвищення ступеня поділу і не виправдано економічно.
На рис.3.1 подана технологічна схема знешкодження відпрацьованих мастильно-охолодних рідин.
Схема містить наступні складові.
Вихідна ємність 1, у якій накопичуються відпрацьовані мастильно-охолоджувальні рідини. Ємність 1 пов'язана трубопроводом з ємністю 2, що виконує функцію теплообмінника.

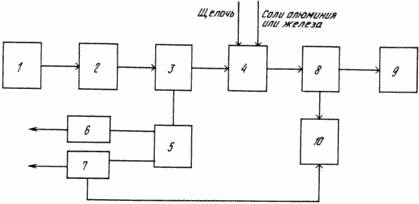
Рис.3.1 Технологічна схема знешкодження відпрацьованих мастильно-охолоджувальних рідин
Ємність 2 зв'язана із сепаратором 3, як сепаратор можна використовувати сепаратор марки ОСП. Сепаратор 3 зв'язаний