Екологічна безпека мастильно-охолоджувальних рідин
Коагулятор 4 послідовно зв'язаний з фільтром 8 і збірником очищеної води 9, а також ємністю 10 для збору осаду. Ємність 10 зв'язана лінією трубопроводів з ємністю-збірником 7.
Відпрацьовані мастильно-охолоджувальні рідини збирають у ємності 1. Беруть 20 дм3 відпрацьованих мастильно-охолодних рідин, що містять 5,8% емульгрованого масла, і нагрівають у ємності 2 до температури 41 ±0,5оС. Після цього направляють у сепаратор 3 марки ОСП із продуктивністю 0,5 м3/год, де протягом 20 хв. роблять поділ на дві фази: водну (важку) і масляну (легку).
Водну важку фазу в обсязі близько 18 дм3 після сепаратора направляють у коагулятор 4. У коагуляторі 4 до водної фази при перемішуванні додають розчин лугу або кальцинованої соди до рН 9,5, потім розчин сульфату алюмінію до рН 6,0.
Після додавання цих компонентів розчин з осадом, що випав, направляють на фільтр 8, де відокремлюють осад. Осад збирають у ємність 10. Фільтрат збирають у збірник очищеної води 9. Очищена вода зі вмістом нафтопродуктів 3,15 мг/л направляється на приготування мастильно-охолоджувальних рідин або технічні нестатки.
Отриману сепаруванням легку масляну фазу направляють у маслозбірник (відстійник) 5, у якому після відстоювання протягом 2 діб одержують дві фракції. Безводну фракцію зі вмістом вологи менш 2% збирають у ємність 6. Ця фракція по якості відповідає маслу індустріальному відпрацьованому (ОІВ). Обводнену масляну фракцію зі вмістом води близько 50% збирають у ємність 7. Вона являє собою концентровану водно-масляну емульсію.
До осаду, отриманому після фільтрації водної фази (ємність 10), додають з ємності 7 при перемішуванні обводнену масляну фракцію в кількості 15% по обсязі. Фракції з ємкостей 7 і 10 використовують як мастильний матеріал у будівельному виробництві.
Даний метод може бути використаний на підприємствах, пов'язаних з металообробкою і застосуванням водних емульсій мастильно-охолоджувальних рідин. Використання пропонованого способу дозволить знешкодити екологічно небезпечні відходи мастильно-охолоджувальних рідин, приведе до економії мастильних матеріалів і мінеральних олій.
Спосіб поділу відпрацьованих мастильно-охолоджувальних рідин, що включає обробку силами відцентрового поля, відрізняється тим, що мастильно-охолоджувальні рідини попередньо нагрівають до 40 45oС, отриману після обробки водну фазу доочищають послідовним додаванням лугу до рН 8 9 і солей алюмінію або заліза до рН 6 7, фільтрують і повертають для повторного готування мастильно-охолодних рідин, а отриману масляну фазу розділяють відстоюванням на двох фракцій - індустріальна відпрацьована олія і водно-масляна концентрована емульсія.
3.7 Установки для очищення МОР
Установка для очищення мастильно-емульсійних стоків (концентрація нафтопродуктів до 500 мг/л)
Установки призначені для очищення (регенерації) мастильно-емульсійних стоків. Продуктивність пропонованих установок 0,15, 0,3 і 0,6 м3/год. Передбачуваний склад стічних вод: нафтопродукти - до 500 мг/л, зважені речовини - до 1000 мг/л, ПАР - до 6,0 мг/л, рН - 10.

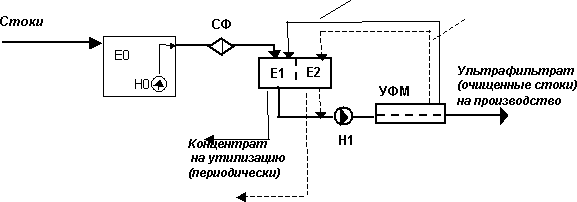
Рис.3.2 Принципова технологічна схема установки
Е0 - ємність-відстійник, Н0 - заглибний насос, СФ - сітчастий фільтр попереднього очищення, Е1, Е2 - двухсекционная ємність, Н1 - відцентровий насос, УФМ - ультрафільтраційний модуль
Пропонована технологія припускає попереднє відстоювання грубодисперсних домішок і вільних олій і нафтопродуктів у двухсекційній ємності-відстійнику Е0.
Насосом Н0 з ємності Е0 ОМР перекачуються через фільтр попереднього очищення СФ, що затримує частки діаметром більш 60 мкм, у ємність вихідного розчину Е1 ультрафільтраційної установки.
Після заповнення ємності Е1 включається насос Н1 і під тиском до 0,4 МПа ОМР подаються в гідросистему ультрафільтраційного модуля УФМ з ультрафільтрами типу БТУ 0,5/2-Ф-1, витісняючи з неї повітря. Після заповнення гідросистеми (контроль по виходу ОМР у ємність Е1) починається рециркуляція ОМР по контуру "ємність Е1 - насос Н1 - ультрафільтраційний модуль УФМ - ємність Е1".
Під дією робочого тиску вихідний потік поділяється на двох частин:
ультрафільтрат - потік, очищений від основної маси нафтопродуктів, зважених і колоїдних домішок, частково від ПАР. Ультрафільтрат (очищений вихідний миючий розчин) повертається у виробництво;
концентрат - потік, насичений нафтопродуктами, механічними забрудненнями, ПАР, що повертається в ємність Е1 і по закінченні процесу концентрування (при досягненні концентрації нафтопродуктів до 300 г/л, зважених до 100 г/л) утилізується.
По закінченні концентрування або при зниженні продуктивності ультрафільтраційної установки УФМ по фільтрату на 25% нижче номінальної, вона переводиться в режим промивання. Приготовлений миючий розчин вузла ультрафільтрації з ємності Е2 циркулює в робочому контурі: "ємність Е2 - насос Н1 - ультрафільтраційний модуль УФМ - ємність Е2" до відновлення необхідної продуктивності. При цьому фільтрат і концентрат повертаються в ємність Е2. Час мийки - не більш 2 годин. Відпрацьований миючий розчин з ємності Е2 може використовуватися неодноразово, а при втраті миючих властивостей у залежності від забруднення утилізується з концентратом або зливається в каналізацію.
У процесі експлуатації фільтра СФ відбувається засмічення фільтруючого елемента зваженими частками, що маються в ОМР, тому необхідно стежити за показаннями відповідних манометрів. При перепаді тиску на манометрах більш 0,3 кгс/см2 фільтруючий елемент необхідно відрегенерувати (механічно очистити) (орієнтовно 1 раз за квартал - півроку).
Система КІП і А забезпечує включення насоса Н1 натисканням на кнопку "пуск" на щиті керування, автоматичну роботу установки після включення; вимикання установки при натисканні на кнопку "стоп"; автоматичне відключення підживлюючого насосу Н0 при досягненні вихідним розчином верхнього рівня в ємності Е1 і включення по середньому рівні; аварійне відключення насоса Н1 по сухому ході і при перевищенні температури поділюваного середовища 45 градусів; система манометрів призначена для контролю робочого тиску.
Установка для очистки відпрацьованої водної МОР (концентрація нафтопродуктів до 5 г/л)
Установка рекомендована для очищення відпрацьованої водної МОР. Склад відпрацьованої МОР: нафтопродукти - до 5 г/л, зважені речовини - 14,8 г/л, рН - 8,8
Пропонована схема очищення припускає повторне використання очищеного розчину для готування нової порції МОР і виключає злив у каналізацію.
Основні вузли установки: модуль ультрафільтраційний для видалення емульгованих нафтопродуктів, зважених і колоїдних часток, частини ПАР й ін. домішок; модуль зворотньоосмотичний для глибокого очищення ультрафільтрату.
Вихідна МОР подається в ємність Е1 ультрафільтраційної установки УФМ через патронний сітчастий фільтр Ф для уловлювання часток розміром більш 50 мкм. У процесі ультрафільтрації МОР розділяється на два потоки: концентрат, насичений нафтопродуктами, механічними забрудненнями і ПАР, що повертається в ємність Е1 і по закінченні процесу концентрування утилізується і ультрафільтрат, що містить до 10 мг/л нафтопродуктів. Ультрафільтрат збирається в ємності Е3 і далі подається для глибокого очищення на 2 ступінь очищення - зворотньоосмотичний модуль ООМ, укомплектований мембранним елементом. Очищена вода після 2-го ступіня очищення використовується для приготування нової партії МОР. Концентрат після ультрафільтрації і після зворотньоосмотичної установки змішуються і піддаються утилізації.
3.8 Застосування флокулянтів в очистці стічних вод від МОР
При виготовленні й обробці металевих деталей для змащення і захисту від корозії застосовуються мастильно-охолоджувальні рідини (МОР). Вони являють собою багатокомпонентні системи, що містять базову основу (воду, мінеральне олію) і присадки, що забезпечують комплекс фізико-хімічних, технологічних і експлуатаційних властивостей.
Відпрацьовані розчини МОР є масляними емульсіями, що містять розчинені і емульговані нафтопродукти і мінеральні масла, емульгатори, ПАР й ін.
Стічні води, що містять МОР - слабоконцентровані емульсії - є одним з головних джерел забруднення навколишнього середовища в машинобудуванні. Знешкодження їх проводять поділом різними способами на складові фази з метою одержання технічно чистих оборотних або стічних вод і утилізації органічної фракції.
Для попереднього витягу масел використовуються седиментаційні і механічні способи, засновані на поділі емульсій відстоюванням протягом 6-24 годин або в центрифугах. Для підвищення ефективності поділу емульсію підкисляють до рН = 2-4. Способи забезпечують поділ на органічну фазу і стійку емульсію.
Реагентні способи полягають у руйнуванні структури емульсій хімічними продуктами (деемульгаторами) - розчинами кислот і їх солей (соляної, сірчана кислоти, хлористий кальцій, сірчанокисле залізо й ін). Істотним недоліком способів є кисла реакція очищеної води (рН = 1-2) і необхідність у її лужній нейтралізації, виготовлення апаратури з кислотостійких матеріалів і ін.
Коагуляційні способи основані на застосуванні коагулянтів (сірчанокислий алюміній, хлорне залізо й ін), що забезпечують переведення часток масла й інших колоїдних домішок в осад.
Флотаційний спосіб придатний для виділення масел з розведених емульсій. Звичайна повітряна флотація малоефективна, тому попередньо використовують коагуляцію. Часто у флотовану емульсію вводять ПАР-збирачі (жирні спирти, катіонні ПАР й ін).
Всі способи відрізняються низькою продуктивністю і великою тривалістю, припускають технічне переоснащення станцій очищення. Часто ГДК по основних компонентах МОР не досягаються, тому стічні води перед зливом у каналізацію або вторинним використанням розбавляють свіжою технічною водою. Таким чином, інтенсифікація процесу розділення МОР і поліпшення якості стічної води є актуальною екологічною задачею.
Для рішення цієї задачі більш раціонально використовувати реагент не очищення стічних вод від компонентів МОР і масел (нафтопродуктів) із застосуванням коагулянтів і флокулянтів.
Коагуляцію і флокуляцію проводять після первинного седиментаційного поділу водно-органічної (вторинної слабоконцентрированої емульсії) і органічної фаз (неемульгованих олій і нафтопродуктів) і видалення останньої.
Характеристики водно-органічної фази: вміст емульгованих нафтопродуктів і олій - до 40 г/м3, мутність 100-200 г/м3.
Використовують найбільш дешевий і розповсюджений коагулянт - сульфат алюмінію.
Процес коагуляції рекомендується проводити при 4,5 < рН < 8,5, тому що при рН < 4,5 спостерігається збільшення залишкового вмісту алюмінію у воді, що очищується, у результаті утворення розчинних основних сульфатів алюмінію, а при рН > 8,5 - розчинення пластівців гідроксиду алюмінію внаслідок утворення алюмінату натрію.
Одним з важливих технологічних параметрів процесу очищення води є доза коагулянту. Витрата коагулянтів складає 50-70 г на 1 м3 емульсії і залежить від її вихідної лужності і концентрації. Після коагуляційної обробки емульсія розділяється на водну фазу і суміш, що спливла, пластівці коагулянту, металевовмісних мил і масел.
Інтенсифікації процесу сприяє режим концентрованого коагулювання, при цьому витрати коагулянту зменшуються на 20-30%. Спочатку здійснюється введення концентрованого розчину коагулянту в невеликий об`єм стічної води для утворення численних центрів коагуляції. Потім проводять швидке змішування з іншим об`ємом неопрацьованої води (співвідношення ~ 1: 15 ).
Для прискорення коагуляції необхідне перемішування протягом 5-10 хвилин зі швидкістю 30-50 об/хв. Однак введенням одного коагулянту досягти ефективного очищення дисперсних систем не вдається.
Для доочищення стічних МОР застосовують наступну флокуляцію. Флокуляція забруднюючих домішок у стічних водах відбувається в двох стадій: адсорбція флокулянта на частках і утворення агрегатів часток (флокул). Найбільш повільна стадія - адсорбція. У залежності від природи флокулянта механізм адсорбції може бути різним. Адсорбція іоногенних флокулянтів на частках дисперсної фази, що мають протилежний за знаком заряд, відбувається, головним чином, за рахунок електростатичного притягання.
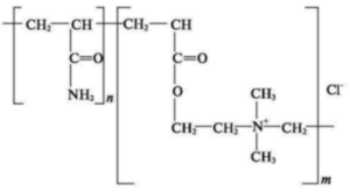
Були випробувані неіоногенні, катіонні й аніонні флокулянти з різною молекулярною масою, розподілом заряду уздовж ланцюга і щільністю заряду. Збільшення ступеня освітлення води простежується для всіх груп флокулянтів незалежно від вмісту іоногенних груп, що пояснюється різною природою і концентрацією забруднюючих домішок у стічній воді. Найкраща флокуляція спостерігалася при використанні катіонних флокулянтів середньої молекулярної маси від 5 до 10 млн. із рівномірним розподілом заряду в бічних ланцюгах і з щільністю заряду 50-80%, що дозволяє витягати з емульсії часточки масла розміром більш 1 мкм. Такими флокулянтами є cпівполімери акриламіду (АА) і складних аміноефірів акрилової (метакрилової) кислот з формулою елементарної ланки:
Процес флокуляції відбувається досить інтенсивно - введення флокулянта в емульговані води через 1-3 хв. після введення коагулянту (рН 4,5-8) при перемішуванні викликає практично миттєву агрегацію часток і утворення флокул. Час осідання флокул складає 1-1,5 хв. на 10 см висоти шару емульсії.
Для низькомолекулярних флокулянтів оптимальні дози складають 5-7 мг/л.
Після поділу фаз залишкова мутність вистояного надосадового розчину складала 6-8 г/м3, вміст нафтопродуктів 5-7 г/м3.
Ефект очищення в залежності від величини заряду, молекулярної маси флокулянтів і складу емульсії складає 80-96%.
3.9 Утилізація відходів виробництва в складі МОР
Літературні дані по використанню вторинної сировини в складі МОР дуже обмежені [5]. Серед відходів виробництва знаходять найбільше використання нафтовідходи, відходи заводів синтетичного каучуку, кубові залишки синтетичних жирних кислот та їх солі [3], відходи коксохімічні - кам’яновугільна смола (КВС) [1], кубові залишки аміачних колон коксохімічного виробництва (КХ-2, КХК) [2], відходи капролактаму, відходи та побічні продукти полімерних виробництв (наприклад, на основі окисленого низькомолекулярного ПЕ, який є побічним продуктом виробництва ПЕ високого тиску) [7].
Чимало інгібіторів, що застосовують у практиці захисту від корозії - промислові відходи та напівпродукти (суміші різних речовин часто непостійного складу), до яких відносяться [4]:
азотисті основи, які виділяють з різних фракцій кам’яновугільних, деревовугільних та буровугільних смол, а також сланцевих та нафтових масел. На основі цих відходів створені інгібітори КХО, КХК, КХ-2, ТМ, С-%, С-5У та ін.;
антраценове масло та сирий антрацен, що оброблені при певних умовах сірчаною кислотою; відомо до 30 різних інгібуючих композицій на основі цих відходів, серед яких є Ін - “Антра”;
відходи та продукти виробництва органічних прискорювачів вулканізації каучуку, наприклад, альдегідаміни, гуанідини, дитіокарбамати, тіазоли (інгібітор ПБ, каптакс), а також кубові залишки від розгонки алкілпіридинів (інгібітори І-1-А, І-1-В, І-2-В, “Північ" і т. і);
відходи цукрового та крохмало-паточного виробництва, які містять, головним чином, вуглеводи (інгібітори ЕК, ЕК-2, mosto, ксиліт і т. і);
сланцепереробних виробництв, які містять суміші важких піридинових основ, хінолінів, фенолів; на основі цих відходів створені інгібітори ТПО, ОПІ (суміші хінолінів), деемульгатор сланцевий (СТУ27-1), феноли сланцеві (ТУ-38-10935-75);
відходи при очищенні сирого бензолу та його фракцій, нафталіну, антрацену, фенолів, парафіну, продуктів перегонки нафти, масел, які містять, головним чином, азотисті основи;
кубові залишки при одержанні спирту, оцтової кислоти, які містять альдегіди, вищі спирти, ефіри та інші кисеньвмісні сполуки (пінореагент ПР);
сульфітцелюлозні щолоки, які містять значну кількість лігнінів, лігносульфонової кислоти, її амонійних солей, мають високу піноутворюючу здатність та використовуються як піноутворювачі до травильних інгібіторів (концентрат сульфітно-спиртової барди КБЖ).
Інгібітори на основі відходів знаходять досить широке застосування у промисловості, оскільки їх вартість невисока і вони мають широку сировинну базу. Проте для них характерні такі недоліки: не завжди достатньо висока ефективність, нестабільність складу (склад відходів залежить від технології одержання основного продукту, наявність баластних речовин, здатність до хімічних перетворень (осмолення, розклад), можуть випадати в осад, коагулювати. Тому до використання інгібіторів на основі відходів необхідно підходити диференційовано: враховувати їх хімічний склад, тип та агресивність середовища, робочі температури та інші спеціальні вимоги, які залежать від умов застосування [24]. Дуже важливими є критерії вибору комплексних протикорозійних добавок на вторинній сировині, які враховують не тільки загальні, але й спеціальні вимоги до інгібуючих речовин, що застосовуються при механічній обробці в складі МОР (точіння, шліфування).
Розділ 4. Розрахунок екологічного збитку при використанні відходів в складі розроблених МОР
Екологічний збиток від порушення НПС являє собою суспільно необхідні витрати, які виникають в результаті екодеструктивного впливу. Фактично збиток відображає зміни інтегральної еколого-економічної оцінки комплексу природних факторів (екосистеми) або будь-якого блага в результаті погіршення його стану. Дія еколого-економічного впливу проявляється у вигляді погіршення економічного стану конкретних господарчих суб’єктів: в одному випадку збільшуються його витрати на отримання результату (прибутку), який планується або очікується, а в другому - знижується вигідність чи корисність діяльності, яка здійснюється, тобто при тих самих витратах величина прибутку падає. Таким чином, під економічним збитком від порушення НПС розуміють виражені у вартісній формі фактичні та можливі збитки, котрі завдаються економічним суб’єктам в результаті екодеструктивного впливу, а також додаткові витрати на компенсацію цих збитків.
Розрізняють прямі та опосередковані екологічні збитки, котрі виникають внаслідок зміни природного середовища або його забруднення.
Прямі збитки виникають внаслідок безпосереднього знищення матеріальних цінностей, погіршення умов господарювання або впливу на здоров'я людини. Існують збитки різних часових інтервалів та ступенів впливу, наприклад, крім одномоментного збитку може виникати перманентний збиток (наприклад, ерозія та засолення ґрунтів). Можливе виникнення латентних (прихованих) збитків, котрі проявляються лише з плином часу.
Опосередковані збитки виникають внаслідок негативного впливу на продуктивні сили суспільства і на людину, зокрема. Такі збитки спричиняють зростання захворюваності та інвалідності. Частковим випадком збитків, що завдаються природному середовищу, є збитки, котрі завдаються середовищу, що оточує людину. Універсальних критеріїв оцінки цього виду збитків не існує. Соціальною межею збитків, що завдаються середовищу, котре оточує людину, є дискомфорт хоча б однієї людини, супроводжуваний порушенням її нормальної діяльності. В економічному аспекті такий поріг - це руйнування або перешкоди щодо функціонування важливих у господарському значенні об'єктів. Такий вид збитку може бути непомітним протягом короткого періоду часу, але може стати значним і навіть катастрофічним протягом тривалого часу.
Еколого-економічні збитки поділяються:
фактичні збитки - це втрати або негативні зміни, що виникають від забруднення НПС і можуть бути оцінені у вартісній формі за звітний період;
можливі, які можуть бути завдані об'єктам господарювання через відсутність природоохоронних заходів, тобто мають умовно теоретичний характер
відвернені - це різниця між можливим та фактичним збитками протягом певного періоду часу.
ліквідовані - та частина збитків, на яку їх було зменшено завдяки здійсненню природоохоронних заходів;
потенційні - збитки, що можуть бути завдані суспільству в майбутньому через нинішнє забруднення НПС.
Форми та види збитків, які утворились в результаті змін НПС під впливом господарчої діяльності.
Екологічний збиток формується під впливом трьох груп факторів:
впливу (характеризують ступінь забруднення того чи іншого елемента навколишнього середовища: концентрація шкідливих речовин, їх токсичність);
прийняття (представляють собою господарські об'єкти, які попадають в зону забруднення: чисельність та склад населення, елементи комунального господарства, ліса та сільгоспугіддя, основні фонди виробництва, транспорт, зв’язок);
стану (відбивають рівень нормативних економічних показників, котрі переводять натуральні показники у вартісні: розмір прибутку, який виробляється протягом дня робітником, виплати лікарняних листів протягом дня на одного працюючого, витрати на медичне обслуговування одного хворого протягом одного дня; витрати на утримання житлово-комунального господарства та міського транспорту, які необхідні для обслуговування 1 тис. чоловік, вартість виробництва продукції промисловості і сільського господарства; вартість засобів, які необхідні для виробництва одиниці продукції лісового господарства, витрати на утримання основних фондів промисловості, транспорту, вартість одиниці утилізованої цінної сировини.
В складі МОР використані олігомервмісні відходи Рівненського та Гродненського ДХП "Азот" - масло ПОД (МП), Чернігівського ВО "Хімволокно" (відхід першої дистиляції цеху регенерації є-капролактаму - К), фосфоліпіди - ФЛ, технічний мікробний жир - ТМЖ та ін.; дешеві технічні продукти - олігомерні четвертинні солі заміщеного амонію - ОС-2 та синергічні добавки як потенційні хелатоутворювачі за рахунок полідентатності лігандів з ендо- та екзоатомами азоту і кисню - похідні 1,2-бензімідазолу (1,2-БІ), 2-БІ та імідазолу (7 сполук) та ін. Ці рідини менш небезпечні [16].
Екологічний збиток W визначається сумою збитків атмосфері Wа, водоймам Wв та грунту Wгр
W=Wа+Wв+Wгр, грн/рік (4.1)
Wа=γаσfM; Wв=γвσкM; Wгр=γгрgM; (4.2)
γа,γв,γгр - питомі екологічні збитки, грн/ум. т.
γа=9,6; σ=4,0; f=1,0; M=еАіЧmi; Аі=1/ГДКс. д. (4.3)
γв=57грн/ум. т.; σк=1,7; M=еАіЧmi; Аі=1/ГДКр. з. (4.4)
γгр=7,2 і 4,8 грн. /ум. т. (для органічних і неорганічних речовин)
g=2, M=еАіЧmi; Аі=1/ГДКгр (4.5)
МП. Wгр=7,2Ч2Ч М;
М=0,5Ч0,6+0,6Ч0,2+0,8Ч0,03+0,9Ч0,025+1Ч0,005+0,6Ч0,14= 0,3+0,12+0,024+0,022+0,005+0,084=0,555
Wгр=7,2Ч2Ч0,555=7,99грн/т
При захороненні відходу МП в атмосферу і водойми надходить по 10% забруднення, тоді
Wа=9,6Ч4Ч0,1ЧМ;
М=3,6Ч0,6+6,2Ч0,2+16,7Ч0,03+25,0Ч0,025+333,3Ч0,005+8,3Ч0,14=
=2,16+1,24+0,50+0,62+1,67=6, 19
Wа=9,6Ч4Ч0,1Ч6, 19=23,89 грн. /т
Wв=57Ч1,7Ч0,1ЧМ =2Ч0,6+8,3Ч0,2+20,0Ч0,03+50Ч0,025+1000Ч0,005+10Ч0,14=
=1,2+1,66+0,6+1,25+5+1,4=11,11
Wв=57Ч1,7Ч0,1Ч11,11=107грн/т.
W=7,99+23,80+107,66=139,45грн/т
При використанні 100т відходу МП на рік запобіжений екологічний збиток становитиме 13945грн.
К. Wгр= (0,97Ч7,2+0,03Ч4,8) Ч2Ч
М =0,7Ч0,45+0,6Ч0,35+0,8Ч0,17+0,2Ч0,3==0,67
Wгр=7,12Ч2Ч0,67=9,54грн/т
Wа=9,6Ч4Ч1ЧМ
М=16,7Ч0,45+6,2Ч0,35+10Ч0,17+500Ч0,03=7,51+2,17+1,7+15=26,38 ум. т
Wа=9,6Ч4Ч1Ч26,38=101,30грн/т
Wв=57Ч1,7Ч0,1М
М=10Ч0,45+6,2Ч0,35+20Ч0,17+20Ч0,03=4,5+2,17+3,4+0,6=10,67ум. т
Wв=57Ч1,7Ч0,1Ч10,67=103,39грн/т
W=9,54+101,30+103,39=214,23грн/т
При використанні в МОР 1,2,9 100т МП (75%) кількість потрібного К складає 26,27т (19,7%). Тоді
W=214,23Ч26,27=5627,11грн
ТМЖ. Wгр=7,2Ч2Ч (0,7Ч0,3) =3,02грн/т
Wа=9,6Ч4Ч1Ч0,1Ч (10Ч0,3) =11,52грн/т
Wв=57Ч1,7Ч0,1Ч (20Ч0,3) =58,14грн/т W=3,02+11,52+58,14=72,68грн/т
Кількість ТМЖ - 40т (30%) W=72,68Ч40=29,07грн
ФЛ. Wгр=7,2Ч2Ч (0,06Ч0,05) =0,043грн/т Wа=9,6Ч4Ч1Ч0,1Ч (6,7Ч0,05) =1,286грн/т
Wв=57Ч1,7Ч0,1Ч (4,2Ч0,5) =2,035грн/тW=0,043+1,286+2,035=3,36грн/т
Кількість ФЛ - 6,67т (5%) W=3,36Ч6,67=22,41грн
Загальний запобіжений екологічний збиток складає:
W=13945+5627,11+2907, 20+22,41=22501,72грн
Висновки
Сучасні МОР - це складні багатокомпонентні системи. Розрізняють водні і масляні МОР. В залежності від дисперсності компонентів, які вводять до основної фази, водні МОР поділяють на чотири групи: розчини електролітів, синтетичні МОР, напівсинтетичні МОР, емульсії.
Мастильно-охолоджувальні рідини є невід'ємною частиною багатьох областей металообробної промисловості. Головними задачами МОР є надійне охолодження, гарні мастильні властивості і бездоганний відвід стружки навіть у самих складних умовах.
Крім того, мастильно-охолоджувальні рідини повинні довго служити і відповідати вимогам відносно шкідливих речовин TRGS 611.
Найважливішими вимогами до мастильно-охолодних рідин при обробці різанням є: зменшення зносу інструмента, досягнення оптимальної якості оброблюваної поверхні й мінімальна витрата. Тому, щоб звести витрати до мінімуму, варто визначитися, чому віддати перевагу - масла, або водозмішувальній МОР.
Використання мастильно-охолоджувальних рідин призводить до утворення на виробництві токсичних стоків, що сприяє забрудненню оточуючого середовища. Отже, існує нагальна необхідність застосування методів очистки відпрацьованих МОР. До таких методів належать: регенерація, деемульгування, електрохімічне очищення, ультрафільтрація, розділення, застосування флокулянтів.
Мастильно-охолоджувальні рідини (МОР) застосовують головним чином для відводу тепла від ріжучого інструменту. Вони знижують температуру в зоні обробки і тим самим підвищують стійкість ріжучого інструменту, поліпшують якість оброблюваної поверхні й зберігають від корозії різальний інструмент і оброблювану заготовку.
Список використаних джерел
Бердичевский Е.Г. Смазочно-охлаждающие средства для обработки материалов: Справочник. - М.: Машиностроение, 1984. - 224 с.
Беспамятнов Г.П., Кротов Ю.А., ПДК химических веществ в окружающей среде. - Л.: Химия, 1985. - 528 с.
Брылов С.А., Штродка К., Грабчак Л.Г. и др. Охрана окружающей среды. - М., 1986. - 272 с.
Владимиров А, М., Ляхин Ю.И., Матвеев Л.Т. и др. Охрана окружающей среды. - Л., 1991. - 423 с.
Волков М.П. Применение СОЖ при абразивной обработке металлов // Станки и инструмент. - 1981. - №11. - С.17 - 18.
Вплив МОР на вторинній сировині на корозійну стійкість сталі / В.Г. Старчак, О.Г. Мартинюк, Ю.О. Манько // Вісник Чергінівськ. технолог. ін-ту. - 1996. - №2. - С.140-144.
Ерухимович Ж.А., Климюк И.В., Ивлева О.Ф., Медникова Н.В. Новые смазочные материалы на основе регенерированных и свежих масел // Машиностроитель. - 1996. - №5. - С.34 - 15.
Ивкович Бранко. Трибология резания. Смазочно-охлаждающие жидкости. - Минск.: Наука и техника, 1982. - 144 с.
Классификация смазочно-охлаждающих технологичсеких средств для обработки металлов резанием. /Г.Т. Малиновский, Е.В. Лебедев, А.К. Маскаев, А.А. Стулий // Химия и технология топлив и масел. - 1981, №9. - С.20 - 22.
Крачун А.Г., Морарь В.Е. Твердые смазочные материалы на основе капролактама. - Кишинев: Штиинца, 1988. - 116 с.
Курчик Н.Н., Вайншток В.В., Шехтер Ю.Н. Смазочные материалы для обработки металлов резанием. (Состав, свойства и основы производства). - М.: Химия, 1972. - 312 с.
Латышев В.Н. Повышение эффективности СОЖ. - М.: Машиностроение, 1985. - 64 с.
Малиновский Г.Т. Масляные смазочно-охлаждающие жидкости для обработки металлов резанием. - М.: Химия, 1988. - 188 с.
Малоотходная технология применения СОЖ в металлообработке / Под ред.Е.Г. Бердичевского. - М.: НИИмаш, 1981. - 62с.
Мартинюк О.Г. Вплив складу МОР на вторинній сировині на енергосилові параметри різання сталі // Вісник ЧТІ, 1998. - №6. - С.109-113.
Мартинюк О.Г. Підвищення протикорозійноих властивостей інгібованих олігомервмісних мастильно-охолоджувальних рідин. Автореф. - Львів, 2002. - 20 с.
Маскаев А.К., Бровин И.Л., Кобилинский К.Н. Области применения технологических средств при обработке металлов резанием. - Киев: Знание, 1980. - 24 с.
Маскаев А.К., Лебедев Е.В., Караулов А.К. Базовый ассортимент смазочно-охлаждающих жидкостей: структура, классификационные обозначения, области рационального применения. - М.: ЦНИИ нефтехим, 1982. - С.10-25.
Налимов Л.В. Структура СОЖ, применяемых при обработке металлов резанием. // Машиностроитель. - 1996. - №5. - С.10 - 14.
Охрана окружающей среды / Под ред. С.В. Белова. - М.: Высш. шк., 1991. - 319 с.
Охрана и оптимизация окружающей среды. / Под ред.А. А. Лаптева. - К.: Лыбидь, 1990. - 256 с.
Ошер Р.Н. Производство и применение смазочно-охлаждающих жидкостей для обработки металлов резанием. - М.: Гостоптехиздат, 1963. - 226 с.
Папок К.К., Рагозин Н.А. Словарь по топливам, маслам, смазкам, присадкам и специальным жидкостям. - М.: Химия, 1976. - 392 с.
Полимерсодержащие смазочно-охлаждающие жидкости. /А.И. Сошко, Я.Д. Плоткин, В.С. Кузнецов и др. - Львов: Каменяр, 1986. - 62 с.
Применение смазочно-охлаждающих жидкостей для обработки металлов резанием в станкостроительной и инструментальной промышленности. // Сб. научн. р-т науч. - исслед. ин-та информации по машиностроению. - М.: НИИМаш, 1971. - 176 с.
Смазочно-охлаждающие жидкости для обработки металлов резанием: Рекомендации по применению. / Под ред.М.И. Клушина. - М.: НИИМАШ, 1979. - 96 с.
Смазочно-охлаждающие средства для обработки материалов резанием.: Справочник /Под ред. С.Г. Энтелиса, Э.М. Берлинера. - М.: Машиностроение, 1986. - 351 с.
Сошко А.И. Физико-химическая механика обработки твердых тел в полимерсодержащих смазочно-охлаждающих жидкостях. - В кн.: Свойства конструкционных материалов при воздействии рабочих сред. - Киев.: Наук. думка, 1980. - С.332 - 338.
Технологические свойства новых СОЖ для обработки резанием. /Под ред.М.И. Клушина. - М.: Машиностроение, 1979. - 192 с.
Хрульков В.А., Матвеев В.С., Волков В.В. Новые СОЖ, применяемые при шлифовании труднообрабатываемых материалов. - М.: Машиностроение, 1982. - 64 с.
Худобин Л.В. Бердичевский Е.Г. Техника применения смазочно-охлаждающих средств в металлообработке: Справочное пособие. - М.: Машиностроение, 1977. - 190 с.
Худобин Л.В., Полянсков Ю.В. Влияние свойств СОЖ на процесс обработки резанием // Станки и инструмент. - М.: Машиностроение. - 1982. - № 3. - С.23-25.
Цуркан И.Г., Казарновский С.Н., Колотухин И.Н. Смазочные и защитные материалы. - М.: Транспорт, 1974. - 152 с.