Очистка промышленных газов от газообразных и дисперсных примесей
Е. В. Сугак, Н. А. Войнов, Р. А. Степень, Н. Ю. Житкова, Сибирский государственный технологический университет, Красноярск (Россия)
Представлены экспериментальные и теоретические исследования гидродинамики, массообмена и эффективности очистки от газообразных и дисперсных примесей в дисперсно-кольцевом двухфазном потоке. Разработаны аппараты, позволяющие снизить вредные выбросы до установленных ПДВ при сравнительно небольших энергетических затратах.
Введение
В связи с ухудшающейся экологической обстановкой проблема очистки промышленных газовых выбросов от газообразных и дисперсных примесей стала проблемой общенационального характера. Особое значение она приобрела в нашей стране из-за того, что природоохранным мероприятиям не уделялось должного внимания.
В настоящее время в мире в атмосферу ежегодно попадает около 25 млрд т только двуокиси углерода (в том числе в России v 1.6 млрд т). В 1997 г. в рамках Конвенции ООН по изменению климата принят документ, в соответствии с которым все развитые страны и страны с переходной экономикой (в том числе Россия) обязаны к 2000 г. сократить выбросы в атмосферу двуокиси углерода, метана, азотных соединений, высокодисперсных частиц и других примесей, вызывающих парниковый эффект, до уровня 1990 г., а к 2008 г. v еще на 3 v 8 % [1]. По оценкам объем выбросов в России к 2010 г. составит 92 v 96 % от уровня 1990 г.
В работе рассматриваются вопросы, связанные с очисткой промышленных газов предприятий гидролизной промышленности, которые являются источниками повышенной экологической опасности, что создает для отрасли серьезную проблему в связи с ужесточением экологических требований и резко возросшими размерами платы за выбросы.
В связи с несовершенством технологических процессов и оборудования на предприятиях гидролизной промышленности в атмосферу поступают отходящие газы, содержащие различные по токсичности газы, пары органического происхождения, мелкодисперсные капли жидкости, твердые частицы (пыль) исходного сырья, лигнина, дрожжей, золы и др. На санитарное состояние атмосферы в первую очередь влияют выбросы основных производственных цехов: отработанный воздух из ферментеров, содержащий углекислый газ, частицы субстрата и живые микроорганизмы; теплоноситель, выбрасываемый из сушилок, содержащий пары воды и частицы сухих микроорганизмов размером 3 v 16 мкм; выбросы из гидролизных аппаратов, инверторов и отстойников, экологическая опасность которых в первую очередь связана с наличием в газе фурфурола; выбросы несконденсированных газов из ректификационных колонн, содержащие метанол и целый ряд органических кислот. Помимо этого существуют выбросы котельных и вспомогательных отделений. Например, из одной известковой печи с объемом выбросов 30000 м3/ч в атмосферу ежегодно попадает 2.5 т твердых частиц, 7.6 т диоксида азота, 8.5 т диоксида серы, 0.6 т окиси углерода. Количество вредных выбросов только по Красноярскому биохимическому заводу оценивается в сотни тонн в год.
Сложность организации очистки газов на предприятиях гидролизной промышленности заключается в необходимости одновременного удаления из газа газообразных и дисперсных (твердых или жидких) компонентов, а также поддержания оптимальной температуры процесса.
Снижение выбросов до предельно допустимых норм (ПДВ) можно осуществить путем внедрения новых и интенсификации существующих технологических процессов очистки.
Сравнительный анализ основных известных методов очистки (абсорбционных, адсорбционных, каталитических и термических) показывает, что для осуществления комплексной очистки газа наиболее приемлем абсорбционный ("мокрый") способ. Мокрая очистка не требует дополнительной подготовки газов и применения дорогостоящих катализаторов или адсорбентов, позволяет одновременно проводить очистку от газовых выбросов и дисперсных частиц при оптимальном температурном режиме.
Сравнительный анализ основных характеристик известных аппаратов "мокрого" типа показывает (табл. 1), что среди них наибольшей эффективностью обладают высокоскоростные трубы Вентури, пенные аппараты, аппараты с псевдоожиженным слоем и пленочные трубчатые аппараты.
Среди них пленочные аппараты, работающие в дисперсно-кольцевом режиме. Они обладают рядом дополнительных преимуществ: в этих аппаратах возможна совместная очистка от газообразных и дисперсных включений, достаточно просто обеспечивается оптимальная температура в зоне контакта фаз, они устойчиво работают в широких диапазонах нагрузок по газу и жидкости, имеют малые габариты и сравнительно простое конструктивное оформление, обеспечивают большое время контакта (в 100 раз больше, чем в трубах Вентури). При этом в пленочных аппаратах легко решаются проблемы масштабного перехода, и данные, полученные в лабораторных или опытно-промышленных условиях на одиночной трубе, могут быть перенесены на промышленный аппарат. Кроме того, легко организуется несколько интенсивных зон очистки, возможен естественный подвод газа за счет энергии орошающей жидкости, что обеспечивает транспортировку загрязненного газа без дополнительных механических устройств и существенно снижает общие энергозатраты.
В трубчатых насадках пленочного аппарата (рис. 1) газ контактирует с жидкостью в виде пленки на поверхности трубы и капель в ядре потока. Улавливание газообразных компонентов обеспечивается физической или химической абсорбцией, повышение эффективности достигается увеличением коэффициентов массоотдачи за счет турбулизации жидкости и газа, например, путем установки винтовой искусственной шероховатости на пленкообразующую поверхность [2]. Винтовая шероховатость, кроме того, обеспечивает вращательно-поступательное движение пленки жидкости и тем самым стабилизирует ее течение за счет центробежной силы, сохраняет устойчивое пленочное течение при отклонении труб от вертикали и отложениях на пленкообразующей поверхности труб.
Другой способ повышения эффективности улавливания газообразных выбросов связан с созданием дополнительной поверхности контакта фаз.
Таблица 1
Основные показатели аппаратов для мокрой очистки газов
| Показатель | Труба Вентури | Полый Скруббер типа СП | Пенный аппарат | Скруббер с шаровой насадкой | Пленочный трубчатый (нисходящий прямоток) |
|
Габариты: высота, м; диаметр, м; масса, т |
4.99; 2.8¦1.9; 1.26 |
17.4; 0.9; 6.8 |
8.8; 1.6; 2.5 |
8.3; 1.2; 2.3 |
4.8; 1.7; 1.5 |
| Потери напора в линии подачи жидкости, мм вод ст | 80 000 | 80 000 | 8 000 | 8 000 | 3 000 |
| Гидравлическое сопротивление, мм вод. ст. | 300 v 3000 | 100 v 220 | 100 v 350 | 100 v 500 | 10 v 350 |
| Удельные энергозатраты, кВтЧч/тыс.м3 | 2 v 4 | 0.99 v 1.7 | 0.6 v 2.8 | 0.6 v 2.82 | 0.23 v 2.12 |
| Коэффициент массоотдачи в жидкости, м/с | (1v2.5)Ч10-4 | 10-5v104 | (0.6v5.5)Ч102 | (0.5v5)Ч102 | (0.2v1)Ч10-1 |
| Скорость газа по сечению, м/с | 1.4 v 7.7 | 5 v 9 | 0.9 v 4 | 6 v 15 | 1 v 30 |
| Концентрация взвеси, г/л |
< 0.5 |
v | v |
< 10 |
v |
| Минимальный диаметр улавливаемых частиц, мкм | 1v3 | 5v10 | 2 | 1v6 | 1v3 |
| Время пребывания в зоне контакта, сек. | 0.01 | 1.5v4 | 0.03 | 0.05 | 0.16v5 |
|
Эффективность, %: - по SO2 - по NO2 - дисперсных частиц |
50 v 86 v 90 v 100 |
50 v 99 |
76 (фтор) v 90 |
73 69 95 |
90 89 95v100 |
Примечание. В таблице приведены показатели аппаратов при расходе газа 20 тыс. м3/ч и жидкости 20 м3/ч
Увеличение площади пленкообразующей поверхности требует конструктивного усложнения аппарата, поэтому наиболее простым способом создания дополнительной межфазной поверхности является увеличение концентрации капель в ядре потока за счет обеспечения дисперсно-кольцевого режима течения или искусственного разбрызгивания жидкости с пленки в поток газа (при содержании жидкости в ядре потока 20 % суммарная поверхность капель превышает поверхность пленки).
Улавливание частиц при дисперсно-кольцевом режиме осуществляется за счет их осаждения на капли жидкости в результате турбулентной коагуляции и на поверхность пленки в результате турбулентной диффузии и турбулентной миграции. Кроме того, при необходимости повышения эффективности улавливания частиц возможно использование центробежной силы, возникающей при вращательно-поступательном движении двухфазного потока.
Основными преимуществами прямоточных центробежных сепараторов являются возможность обеспечения эффективного разделения в широком диапазоне расхода газа и концентрации дисперсной фазы (твердых или жидких аэрозольных частиц) при сравнительно небольшом гидравлическом сопротивлении, надежность и простота конструктивного оформления [3]. При примерно равных затратах энергии и производительности прямоточные центробежные сепараторы превосходят обычные циклоны по эффективности разделения (особенно для частиц с размерами менее 5v10 мкм [4]). По общей эффективности они близки к мокрым электрофильтрам, по фракционной v к мокрым пылеуловителям (для частиц размером 0.5v1.0 мкм v даже к тканевым фильтрам [5]). Для улавливания частиц размером менее 1 мкм частицы укрупняют за счет ввода пара и конденсации на поверхности частиц за счет охлаждения потока через стенку канала одновременно с осаждением под действием центробежной силы в дисперсно-кольцевом режиме.
Образовавшаяся пленка жидкости (конденсата) с твердыми частицами движется по стенке рабочей камеры, через кольцевой канал поступает в сепарационную камеру и в виде шлама удаляется из аппарата. Газ через переточный патрубок 2 поступает на следующую ступень очистки. Очищенный газ выводится из аппарата через выходной патрубок 7. В зависимости от начального размера частиц и требуемой степени очистки аппарат может состоять из нескольких ступеней, число рабочих камер на каждой ступени определяется расходом газа.
Качество разделения и гидравлическое сопротивление центробежных сепараторов зависят от диаметра канала, скорости и степени закрутки потока, а также конструктивного оформления трех основных зон, обеспечивающих, соответственно, формирование закрученного потока, сепарацию и выделение дисперсной фазы. Диаметр сепаратора определяется производительностью и требуемой эффективностью разделения (для обеспечения высокой эффективности применяются элементы диаметром 30v80 мм). Наиболее существенное влияние на величину уноса дисперсной фазы из аппарата и, соответственно, эффективность разделения оказывает скорость газа. Закрутка потока газа может быть достигнута тремя основными способами (или их сочетанием) [7]: тангенциальным подводом газа, применением осевых закручивающих устройств (лопаточных, розеточных, шнековых и др.) и вращением самого сепаратора (в процессах разделения практически не используется).
Внедрение в промышленность аппаратов, работающих в дисперсно-кольцевом режиме, сдерживается недостаточной изученностью протекающих в них процессов. Сложность моделирования и расчета высокоинтенсивного межфазного взаимодействия в газо-жидкостном дисперсно-кольцевом турбулентном осевом или закрученном потоке обусловлена, в первую очередь, двойственной детерминированно-стохастической природой большинства процессов, связанных с турбулентным пульсационным движением сплошной и дисперсной фаз. Традиционный подход к изучению таких систем базируется на фундаментальных законах классической механики, механики жидкости и газа, физической химии и термодинамики. Однако при моделировании тепло- или массообменных процессов и аппаратов с интенсивным взаимодействием фаз, учитывая неоднородность структуры потоков и неравномерность распределения параметров, необходимо наряду с детерминированными использовать вероятностно-стохастические методы и модели. В общем случае должны учитываться следующие случайные факторы: полидисперсный состав дисперсной фазы (твердых или жидких частиц) и его изменение во времени, стохастический характер движения и различное время пребывания частиц в объеме аппарата, флуктуации относительных скоростей фаз.
Экспериментальная часть
При исследовании дисперсно-кольцевого режима в пленочном аппарате скорость газа по сечению трубы измерялась трубкой Пито-Прандтля, температура газа v термопарами. Исследовались трубы с гладкой и шероховатой поверхностью. Шероховатая поверхность создавалась спиралью из проволоки диаметром 3 мм на внутренней поверхности трубы с зазором 0.4v0.8 мм, расстояние между витками проволоки 30 мм. Расход жидкости варьировался от 1 до 15 м3/ч, скорость газа v от 6 до 50 м/с. Измерение средней толщины пленки жидкости осуществлялось методом отсечки питания. Минимальная и максимальная толщина пленки определялась при помощи контактной иглы, свободный конец которой соединялся с микровинтом и прозрачным капилляром. Измерение перепада давления в трубе при сильных взаимодействиях осуществлялось пьезометрическими трубками, расход воздуха определялся при помощи нормальной диафрагмы.
Исследование массоотдачи в жидкости проводилось на примере изотермической абсорбции кислорода из воздуха пленкой жидкости [8]. Опытно-промышленные исследования очистки выбросов от NO2 и SO2 в газе проводились химическим методом. Исходный газ содержал от 10 до 18 мг/м3 дисперсных частиц, от 23 до 73 мг/м3 диоксида азота NO2 и от 38 до 80 мг/м3 диоксида серы SO2 при температуре 140 0C.
При исследованиях эффективности сепарации дисперсных частиц в конденсационном режиме запыленность воздуха создавалась искусственно дозатором. Подача пара в аппарат осуществлялась из электрического парогенератора. Температура воздуха, парогазовой смеси и хладоагента измерялась с помощью термопар. Запыленность воздуха контролировалась счетчиком аэрозольных частиц АЗ-5М [9]. Эффективность сепарации дисперсной фазы оценивалась по количеству конденсата, общая эффективность очистки от пыли v по массе сухого остатка в шламе, фракционная v по массе сухого остатка на бумажных фильтрах с различными размерами капилляров, а также с помощью счетчика аэрозольных частиц АЗ-5М. В отдельных экспериментах результаты контролировались по количеству частиц, уловленных после аппарата на волокнистом фильтре типа ФП (фильтр Петрянова) с фильтрующим материалом ФПП-15-1.7 [10, 11].
На лабораторной экспериментальной установке определялись зависимости гидравлического сопротивления, теплообменных характеристик аппарата и эффективности сепарации дисперсной фазы от начальных характеристик газа, расхода пара на смешение, скорости и угла закрутки потока, дисперсного состава, концентрации и физико-химических свойств пыли в следующих интервалах изменения основных параметров: начальная температура воздуха v 20T¸80 ¦С; начальная влажность воздуха v 40T80 %; объемный расход воздуха v 0.003T0.03 м3/с; удельный расход пара на смешение v 0.01T0.1 кг/кг; массовая концентрация твердых частиц v 0T0.005 кг/м3; температура хладоагента (начальная) v 2T10 ¦С; расход хладоагента v 0.002T0.02 кг/с. В качестве дисперсной фазы в экспериментах использовались порошки различного происхождения с насыпной плотностью от 1000 до 2000 кг/м3 и размерами частиц от 0.1 до 10 мкм: стандартный кварцевый порошок М-1, окись цинка, фосфорит, сажа, антибиотики.
Обсуждение результатов
Исследование дисперсно-кольцевого течения. Гидродинамическая картина дисперсно-кольцевого течения носит сложный характер. Брызгоунос с поверхности пленки приводит к тому, что на расстоянии 1.5v2.0 м доля жидкости в дисперсной фазе достигает 20v80 % от общего расхода, при этом толщина пленки уменьшается и меняется структура волн на ее поверхности. При расчете потери напора в трубчатых насадках аппарата в дисперсно-кольцевом режиме течения по известной зависимости
|
|
(1) |
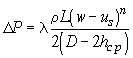 ,
(где DP v потери напора; L v длина трубы; r v плотность газа; w v среднерасходная скорость газа; us=1.15uпл v поверхностная скорость пленки жидкости; uпл v среднерасходная скорость пленки жидкости; hср v средняя толщина пленки жидкости; D v диаметр трубы; l v коэффициент гидравлического