Очистка промышленных газов от газообразных и дисперсных примесей
Для расчета коэффициента гидравлического сопротивления при дисперсно-кольцевом режиме течения модели Локкарта-Мартинелли [12], гомогенного течения [13], а также подход, базирующийся на раздельном течении пленки, газа и жидкости [14], принципиально непригодны. Также неэффективны зависимости, в которых коэффициент гидравлического сопротивления выражается через параметры волн на поверхности пленки [15, 16].
Наиболее приемлемым методом определения коэффициента гидравлического сопротивления представляется его расчет через экспериментальное значение градиента давления. Установлено, что суммарное значение касательного напряжения в канале постоянно по его длине. Эмпирическая зависимость для расчета коэффициента гидравлического сопротивления на межфазной поверхности при дисперсно-кольцевом режиме (как для нисходящего, так и восходящего движении) для гидравлически гладкой поверхности трубы получена в виде
|
|
(2) |
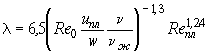 ,
где Re0 v относительное число Рейнольдса газа; Reпл = 4G/nn ж v число Рейнольдса для пленки жидкости; n и nж v коэффициенты кинематической вязкости газа и жидкости.
Аналогичные уравнения получены для труб с регулярной искусственной шероховатостью. Величина коэффициента гидравлического сопротивления в зависимости от нагрузок по газу и жидкости и состояния пленкообразующей поверхности изменяется от 0.08 до 2.
Средняя толщина пленки жидкости, через которую рассчитывается скорость пленки, может быть рассчитана по уравнениям, представленным в обзорной работе [17] (другие известные уравнения не учитывают унос жидкости с поверхности пленки, и это приводит к получению завышенных значений толщины пленки при высоких нагрузках по газу, особенно при стекании пленки по поверхности с искусственной шероховатостью).
Показатель степени n в уравнении (1), в отличие от однофазного потока (n = 2) изменяется от 1.4 до 1.8 в зависимости от концентрации капель в ядре потока. Это обусловлено гашением турбулентных пульсаций дисперсными частицами и, как следствие, частичной ?ламинаризацией¦ потока.
Коэффициент массоотдачи при очистке от газообразных выбросов в пленке при изотермической абсорбции труднорастворимых газов в зависимости от расхода газа и жидкости и состояния пленкообразующей поверхности составляет 2Ч10-3v5Ч10-2 м/с [8]. Наибольшая интенсивность передачи массы при дисперсно-кольцевом режиме достигается при движении пленки по поверхности с винтовой крупномасштабной шероховатостью. При неизотермичном процессе в случае испарения жидкости с пленки значения коэффициентов массоотдачи снижаются на 20v50 %. Наличие растворимых поверхностно-активных веществ, снижающих поверхностное натяжение жидкости, приводит к уменьшению коэффициента массоотдачи на 10v30 %. Дополнительный искусственный срыв капель жидкости с поверхности пленки приводит к увеличению эффективности абсорбции. Следует отметить, что все существующие подходы к определению опытных значений коэффициента массоотдачи не учитывают наличие (поверхность) капель в дисперсно-кольцевом потоке, что в ряде случаев приводит к серьезным ошибкам и не позволяет установить истинные значения параметров процесса.
Исследование эффективности разделения. Многочисленные теоретические и экспериментальные исследования прямоточных центробежных сепараторов показывают, что в общем случае эффективность центробежного разделения зависит от начальной концентрации дисперсной фазы, скорости потока, конструктивных особенностей и основных параметров сепаратора, а также характеристик распределения частиц по размерам. Эффективность работы прямоточных центробежных сепараторов, как и различных тепло- и массообменных аппаратов с центробежными сепарирующими элементами, в значительной степени определяется величиной уноса дисперсной фазы паровым или газовым потоком. В некоторых случаях унос может существенно снизить общую эффективность сепаратора.
Уравнение для расчета эффективности улавливания в случае движения закрученного потока газа с аэрозольными частицами в цилиндрическом канале без учета вторичного уноса получено в виде (рис. 3) [18]
| h = 1 - exp(8tg2gЧSt`L), | (3) |
где St = wzd2rd/(18mD) = wzt/D v критерий Стокса; t = d2rd/(18m) v время релаксации скорости частицы [19], `L = L/D v относительная длина канала сепаратора; wz v среднерасходная осевая скорость газа; d v размер частиц; rd v плотность дисперсной фазы; m v коэффициент динамической вязкости газа; g v угол закрутки потока.
Сложность гидродинамических процессов в турбулентном закрученном потоке делает строгое аналитическое решение задачи о центробежной сепарации дисперсных частиц с учетом вторичного уноса практически невозможным. Для этой цели можно использовать данные экспериментальных исследований о скорости уноса частиц с поверхности канала турбулентным потоком.
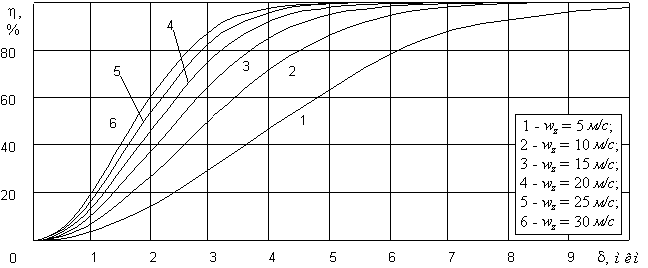
Рис. 3. Расчетная фракционная эффективность центробежного разделения без учета вторичного уноса:система воздух-вода при 20 ¦С, D = 30 мм, L = 300 мм, g = 45¦
В результате анализа процессов центробежной сепарации и вторичного уноса получена полуэмпирическая зависимость для расчета эффективности разделения в виде
|
|
(4) |
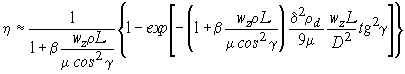 ,
где a ¦ 0.01 v доля частиц, захватываемая турбулентным вихрем с поверхности канала [20, 21]; b = a/(270Ч75) ¦ 4.94Ч10-7 v коэффициент.
Расчетная зависимость (4) соответствует дан-ным экспериментальных исследований и наглядно показывает влияние на эффективность очистки газа конструктивных и технологических параметров (рис. 4).
При конденсационном разделении в центробежных сепараторах основным режимом течения двухфазного потока является дисперсно-кольце-вой режим, сопровождающийся течением пленки жидкости по стенке канала и спутным потоком газа или пара, несущего капли жидкости и твердые частицы.
Процесс разделения осуществляется в несколько основных этапов: насыщение аэродисперсного потока паром, конденсационное укрупнение частиц, выделение дисперсной фазы.
Аэрозольные частицы в парогазовой смеси выполняют роль активных центров конденсации, и при достижении соответствующих условий для начала процесса на их поверхности образуются сначала отдельные ядра конденсации (мелкие капли новой фазы), а затем сплошной слой жидкости, толщина которого в дальнейшем продолжает увеличиваться, приводя к укрупнению и утяжелению частиц. При этом смачиваемость и растворимость исходной частицы уже не играют существенной роли, так как конденсация фактически происходит на поверхности жидкого слоя.
Скорость конденсации и диаметр капли для стационарного случая (при постоянной температуре и давлении) и идеального пара можно рассчитать по уравнению Максвелла. При охлаждении парогазовой смеси, движущейся вдоль более холодной поверхности, происходит перенос тепла через прилегающий к ней пограничный слой газа, а затем и конденсация. Если в смеси имеется дисперсная фаза (жидкие или твердые аэрозольные частицы), то конденсация происходит не только на поверхности канала, но и на частицах. Соотношение между массами конденсата, образующегося на частицах и на охлаждаемой поверхности канала, зависит от величины пересыщения и концентрации в смеси дисперсной фазы. При большом количестве центров конденсации в потоке на них конденсируется значительно большее количество пара, чем на стенках канала [22]. Так, при численной концентрации частиц 108 м-3 на них образуется 99 % всего конденсата.
Расчеты и экспериментальные исследования показывают, что конденсационное укрупнение позволяет в обычных условиях увеличить размер частиц от 1 до 10v15 мкм. Конечный размер частиц в значительной степени определяется величиной поверхностной плотности теплового потока и при скорости газа более 30 м/с и численной концентрации более 1012 м-3 слабо зависит от скорости и начального размера, так как в этом случае объем конденсата, образовавшегося на каждой частице, гораздо больше первоначального объема самой частицы. Конденсационное укрупнение частиц в парогазовом потоке целесообразно проводить при сравнительно низких концентрациях дисперсной фазы (до 1012 м-3), высоких тепловых нагрузках и малых скоростях потока (до 30 м/с). При более высоких концентрациях небольшой объем жидкой фазы на каждой частице не может привести к ее ощутимому укрупнению. Увеличение скорости потока приводит к росту энергозатрат на проведение процесса при незначительном увеличении конечного размера частиц.
Механизм осаждения частиц на стенку канала в конденсационном центробежном сепараторе аналогичен другим прямоточным центробежным сепараторам, поэтому основные закономерности процесса аналогичны.
Экспериментально установлено, что в общем случае увеличение осевой составляющей скорости потока снижает общую эффективность сепарации жидкой фазы, а тангенциальной v повышает, однако чрезмерное ее увеличение может привести к срыву жидкой пленки с поверхности осаждения и вторичному уносу. В целом движение восходящего или нисходящего закрученного двухфазного потока отличается широким диапазоном допустимых нагрузок по газу и жидкости (по сравнению с осевым), при этом брызгоунос определяется полной скоростью газа на границе раздела фаз.
На рис. 5 представлены графики экспериментальной зависимости величины брызгоуноса от средней осевой скорости парогазового потока при различных значениях угла закрутки потока. Для каждой кривой характерно наличие оптимальной скорости потока, при которой унос минимален.
Ее значение зависит от угла закрутки и в исследованных интервалах изменения параметров лежит в пределах от 14 до 22 м/с, что в целом соответствует обычным значениям для центробежных сепараторов, в которых наивысшая степень очистки (и, соответственно, минимальный унос) достигается при значениях rгw2 от 150 до 600 кг/(мЧс2) и скоростях газа от 10 до 20 м/с (для циклонов диаметром до 200 мм v до 50 м/с). При меньшей скорости дисперсная фаза не успевает отсепарироваться, а при больших увеличивается вторичный унос v вследствие увеличения полной скорости потока на границе раздела фаз происходит срыв пленки конденсата. При скоростях, существенно больших оптимальных значений (выше 35v40 м/с), величина уноса уже практически не зависит от угла закрутки потока, что, видимо, свидетельствует о срыве пленки исключительно турбулентными пульсациями газа.
При оптимальных скоростях потока в исследованном интервале значений угла закрутки эффективность сепарации дисперсной фазы составляет от 97.5 до 99.5 %.
Значение минимального расхода пара на смешение, обеспечивающего улавливание аэрозольных частиц, зависит от их начальной концентрации, а также температуры и влажности очищаемого газа. При концентрации от 108 до 1012 м-3, температуре газа от 20 до 80 ¦С и влажности от 40 до 80 % минимальный расход пара составляет от 20T50 г/кг. Увеличение расхода пара сверх минимального практически не сказывается на эффективности.
Получено, что при оптимальных режимах работы дисперсный состав пыли в шламе практически совпадает с дисперсным составом исходного порошка (независимо от его плотности и смачиваемости). Следовательно, эффективность улавливания частиц размером от 0.1 до 10 мкм в конденсационном центробежном сепараторе при концентрации от 108 до 1012 м-3 не зависит от их исходного диаметра, что подтверждает выводы теоретического анализа. Частицы размером 5T10 мкм в прямоточных центробежных сепараторах улавливаются на 95T100 % даже без конденсационного укрупнения [23]. Следовательно, и частицы меньшего диаметра в конденсационном центробежном сепараторе улавливаются практически полностью, и фракционная эффективность сепарации ограничивается исключительно величиной брызгоуноса.
Опытно-промышленные испытания. Характерные результаты опытно-промышленных исследований по очистке газовых выбросов известковой печи биохимического завода в пленочном аппарате с винтовой шероховатостью высотой 3 мм при скорости газа 10 м/с представлены в табл. 2. Получено, что изменение концентрация извести в воде в пределах от 20 до 100 г/л не оказывает существенного влияния на эффективность очистки газа. Даже при сравнительно небольшой скорости газа из-за низкого напора промышленного вентилятора (до 100 мм. вод. ст) достигнута эффективность очистки от газообразных примесей, обеспечивающая предельно допустимые выбросы (ПДВ). При искусственном распылении жидкости достигнуто увеличение эффективности очистки, которая при улавливании пыли составила 96 %.
На основании полученных данных рассчитан промышленный пленочный трубчатый аппарат производительностью 20000 м3/ч. Потребность в извести составляет 4 кг/ч, удельные энергозатраты 0.5 кВтЧч/тыс.м3. Разработанный пленочный трубчатый аппарат и технологическая схема для очистки газовых выбросов известковой печи АО ?Красноярский БХЗ¦ позволяют снизить вредные выбросы до установленных ПДВ при низких энергозатратах.
Исследования эффективности улавливания аэрозольных частиц в конденсационном центробежном сепараторе проводились также в условиях опытно-промышленных испытаний на экспериментальном производстве Всесоюзного научно-исследовательского технологического института антибиотиков и ферментов медицинского назначения (ВНИТИАФ, г. Санкт-Петербург). Испытания проводились при производстве антибиотиков инозина и актиномицета.
Для аэрации культуральной жидкости в процессах выращивания посевного материала и ферментации в производстве используется стерильный воздух. После прохождения ферментера объемом 0.5 м-3 воздух содержит около 10 мг/м3 веществ, относящихся к первой категории вредности v в основном отдельных бактерий и их скоплений с размерами от 0.1 до 10 мкм. Попадая в окружающий воздух, они могут оказать неблагоприятное воздействие на организм человека в основном в виде различного рода аллергических заболеваний и отравлений.
В целях охраны окружающей среды для очистки отходящего технологического воздуха на выходе из ферментера был установлен однокамерный двухступенчатый конденсационный центробежный сепаратор с диаметром рабочих камер 30 мм и длиной 250 мм. Расход воздуха из ферментера составлял от 350 до 450 л/мин (от 0.0058T0.0075 м3/с) при температуре 30¦1 ¦С. Пар в количестве до 0.1 кг/кг подавался из паровой сети цеха. В качестве хладоагента использовалась вода c температурой от 2 до 15 ¦С.
В качестве закручивающего устройства использовались шестизаходные шнековые (винтовые) завихрители с шагом 96 мм (углом закрутки 45¦). При испытаниях численная концентрация аэрозольных частиц (бактерий) в газе до и после сепаратора определялась по числу колоний, образовавшихся в питательной среде (агар-агаре) после пропускания газа и выдержке в благоприятных условиях в течение 24T 72 часов по методике ВНИТИАФ.
Таблица 2
Результаты экспериментальных исследований
| Наименование показателя | До очистки | После очистки | Эффективность, % | |
|
1 2 3 |
Концентрация пыли, мг/м3 Концентрация NO2, мг/м3 Концентрация SO2, мг/м3 |
19 29 80 |
7 3 8 |
63.2 89.7 90.0 |
Испытания проводились при оптимальных для работы аппарата условиях, параметры которых были найдены при лабораторных исследованиях. Подача пара осуществлялась по трем схемам v только в первую ступень, только во вторую ступень и в обе ступени в равных количествах. Нестабильность концентрации дисперсной фазы в газе привела к слабой воспроизводимости результатов экспериментов. В табл. 3 приведены интервалы изменения эффективности сепарации дисперсной фазы в зависимости от расхода и схемы подачи пара.
Таблица 3
Результаты опытно-промышленных испытаний
| Схема подачи | Удельный расход пара, г/кг | ||
| 20 | 50 | 100 | |
| Эффективность сепарации, % | |||
| Первая ступень | 30 v 50 | 50 v 80 | 70 v 100 |
| Вторая ступень | 0 v 30 | 20 v 50 | 40 v 80 |
| Две ступени | 40 v 80 | 80 v 100 | 100 |
Из таблицы видно, что при подаче пара в обе ступени в количестве 50v100 г/кг конденсационный центробежный сепаратор обеспечивает высокую степень очистки газа от аэрозольных частиц, а при расходе пара 100 г/кг достигается полная очистка.
Таким образом, опытно-промышленные испытания подтвердили возможность применения и высокую эффективность конденсационного центробежного сепаратора для тонкой очистки технологических газов и промышленных выбросов с небольшим содержанием механических примесей от высокодисперсных аэрозольных