Воздух рабочей зоны
В механических абсорберах жидкость распыляется в результате подвода извне механической энергии, например, вращения валков или специальных распылителей. Эти конструкции достаточно сложны.
В поверхностных и распыливающих абсорберах сплошной фазой является газ, а распределенной - жидкость. В барботажных абсорберах в сплошном потоке жидкости распределяется газ, что достигается на так называемых тарелках. Режим, в котором работают такие абсорберы, называют барботажным.
При создании промышленных систем очистки газов абсорбционными методами необходимо различать схемы с одно- и многократным использованием абсорбента. В последней схеме абсорбция сочетается с десорбционными процессами. Однократное использование абсорбента характерно для процессов с низкой стоимостью поглотителя или когда после поглощения образуется готовый (целевой) продукт. Так как в очищаемом газе содержится незначительное количество улавливаемого компонента, то осуществляется циркуляция абсорбента, но без его регенерации.
Расчет процессов абсорбции основывается на материальном балансе, из которого определяют расходные параметры по абсорбенту и размеры аппаратов. Объем очищаемого газа Gi известен, известна также и начальная концентрация поглощаемого компонента в газовом потоке yi и в абсорбенте, подаваемом на очистку, x1. Необходимо знать конечную концентрацию x2 абсорбента, то есть степень насыщения потока абсорбента L поглощаемым компонентом. Тогда количество поглощаемого компонента Gk определяют по формуле:
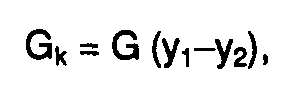
где у2 - концентрация компонента в отходящем газовом потоке. Общее уравнение материального баланса имеет вид:
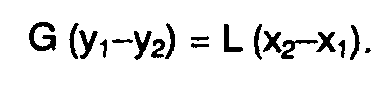 Конечное
содержание
поглощаемого
компонента
у2 в газовом
потоке должно
быть согласовано
с равновесной
концентрацией
его в жидкости,
которую определяют
по формуле:
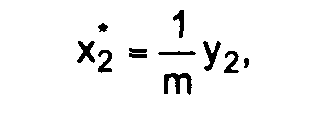 где
Хг*
-
равновесная
концентрация
компонента
в жидкости,
отвечающая
его содержанию
в газовой фазе
у2; т
-
константа
фазового равновесия
(константа
Генри).
Определение эффективности реальных аппаратов должно быть основано на кинетических закономерностях процессов массопередачи, что можно записать через скорость растворения газа в жидкости за время через поверхность контакта фаз F, м2:
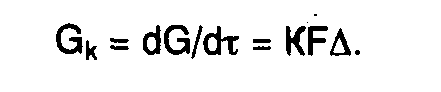 Каждая
из независимых
переменных
(К
-
коэффициент
массопередачи
и А
-
движущая сила
процесса) зависит
от многих параметров
(технологических
режимов, конструкций
аппаратов) и
может измеряться
в различных
единицах. Широко
применяют
выражение для
коэффициента
массопередачи
Ks
как отношение
его к площади
поверхности
контакта фаз
или к площади
насадки, тарелки.
Если при этом
движущая сила
выражена через
дельта, кг/м3,
то единица
измерения
Ks -
м/с.
Коэффициент массопередачи относят также к объему аппарата, получая объемный коэффициент массопередачи Кv, с-1 или ч-1:
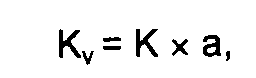
где а - удельная поверхность контакта фаз.
Так как интенсивность переноса массы в газовой фазе (частный коэффициент массоотдачи вг) и в жидкой (частный коэффициент массоотдачи рж) различна, то значение г и ж определяют по разным зависимостям, и их соотношение для различных процессов также различно. Тогда выражение общего коэффициента массопередачи через частные имеет вид:
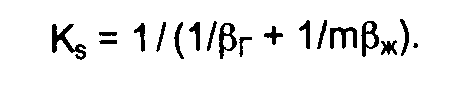
Соотношение между 1/г и 1/mж позволяет определить долю сопротивления в газовой и жидкой фазе в зависимости от т, зависящей от абсорбента, степени его насыщения, температуры и др.
Значения г и ж находят по экспериментальным зависимостям, рекомендуемым для определенных конструкций массообменных аппаратов.
В случае прямолинейной равновесной зависимости и постоянства рг и pж по высоте абсорбера количество переданной массы
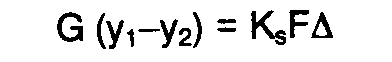 или
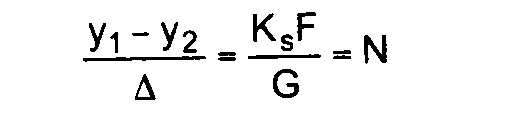 Последнее
выражение
называют числом
единиц переноса.
По аналогии
с записью
коэффициентов
массопередачи
можно записать
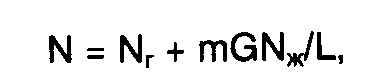 где
Nг
и Nж
-
число единиц
переноса в
газовой и жидкой
фазах соответственно.
Число единиц переноса через объемные коэффициенты массопередачи:
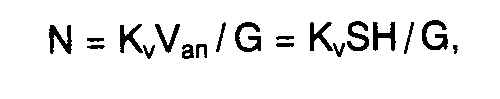 где
Van
-
объем аппарата;
S
-
площадь поперечного
сечения; Н
-
высота аппарата.
Тогда высота аппарата
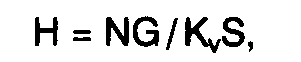
причем G/(Kv) отвечает высоте аппарата, для которого число единиц переноса равно единице и называется высотой единицы переноса.
Число единиц переноса N можно определить графически. Площадь, ограниченная кривой на таком графике, соответствует общему числу единиц переноса, а угол ее наклона позволяет определить константы b и к.
Существенным недостатком сорбционных методов очистки (абсорбционных и адсорбционных) выбросных газов является необходимость многократной регенерации поглощающих растворов или частичной замены твердого сорбента, что значительно усложняет технологическую схему, увеличивает капитальные вложения и затраты на эксплуатацию.
Комбинированные методы и аппаратура очистки газов
Комбинированные методы и аппаратура очистки газов являются весьма экономичными и наиболее высокоэффективными. Рассмотрим конструкции аппаратов и технологическую схему очистки на примере очистки запыленного воздуха и газов стекольного производства.
Для обеспыливания процессов сушки, измельчения, просеивания, смешивания и транспортирования сырьевых материалов разработан гидродинамический пылеуловитель ГДП-М (рис. 15) производительностью по очищаемому воздуху от 3000 до 40000 м3/ч. Принцип работы аппарата основан на барботаже запыленного воздуха (газа) через слой пены, образующейся на газораспределительной решетке. Решетка при этом погружена в пылесмачивающую жидкость. Запыленный газ поступает в подрешеточное пространство и, вытеснив на решетку часть воды, образует на ней слой высокотурбулентной пены. Пройдя через отверстия, газ очищается от пыли в момент контакта с пылесмачивающей жидкостью. Очищенный газовый поток поступает в центробежный каплеотделитель, а затем выбрасывается в атмосферу. Пылеуловитель имеет следующие характеристики:
|
Производительность, м3/ч Удельная нагрузка по газу, м3/(м2ч) Гидравлическое сопротивление. Па Температура очищаемых газов, °С Расход воды на очистку 1000 м3 газа, л Установочный объем, м3 Масса, кг |
3000-40000 6500 1400-1900 до 300 15-50 2,5 120 |
Аппарат ГДП-М максимальной эффективностью обладает на второй ступени очистки (после циклонов) газов от мелкодисперсной пыли.
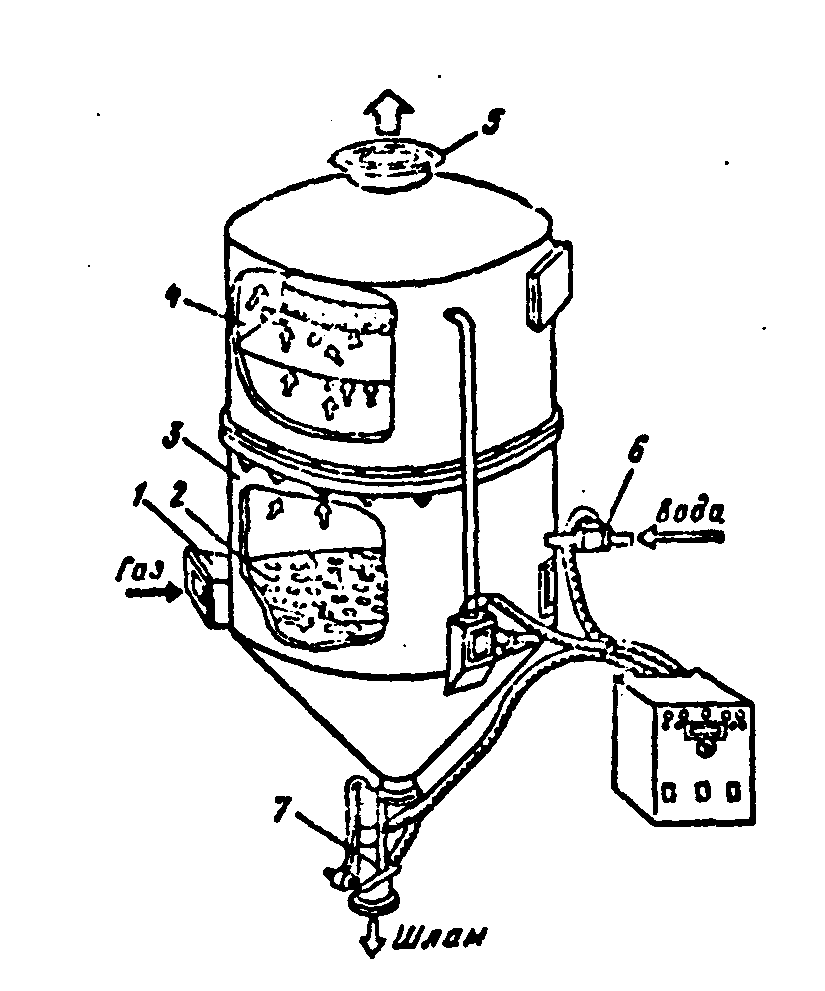
Рис. 15. Гидродинамический пылеуловитель ГДП-М:
1 - входной патрубок; 2 - газораспределительная решетка; 3 - корпус; 4 -каплеотделитель; 5 - выходной патрубок; 6 - регулятор подачи воды; 7 - разгрузочное устройство.
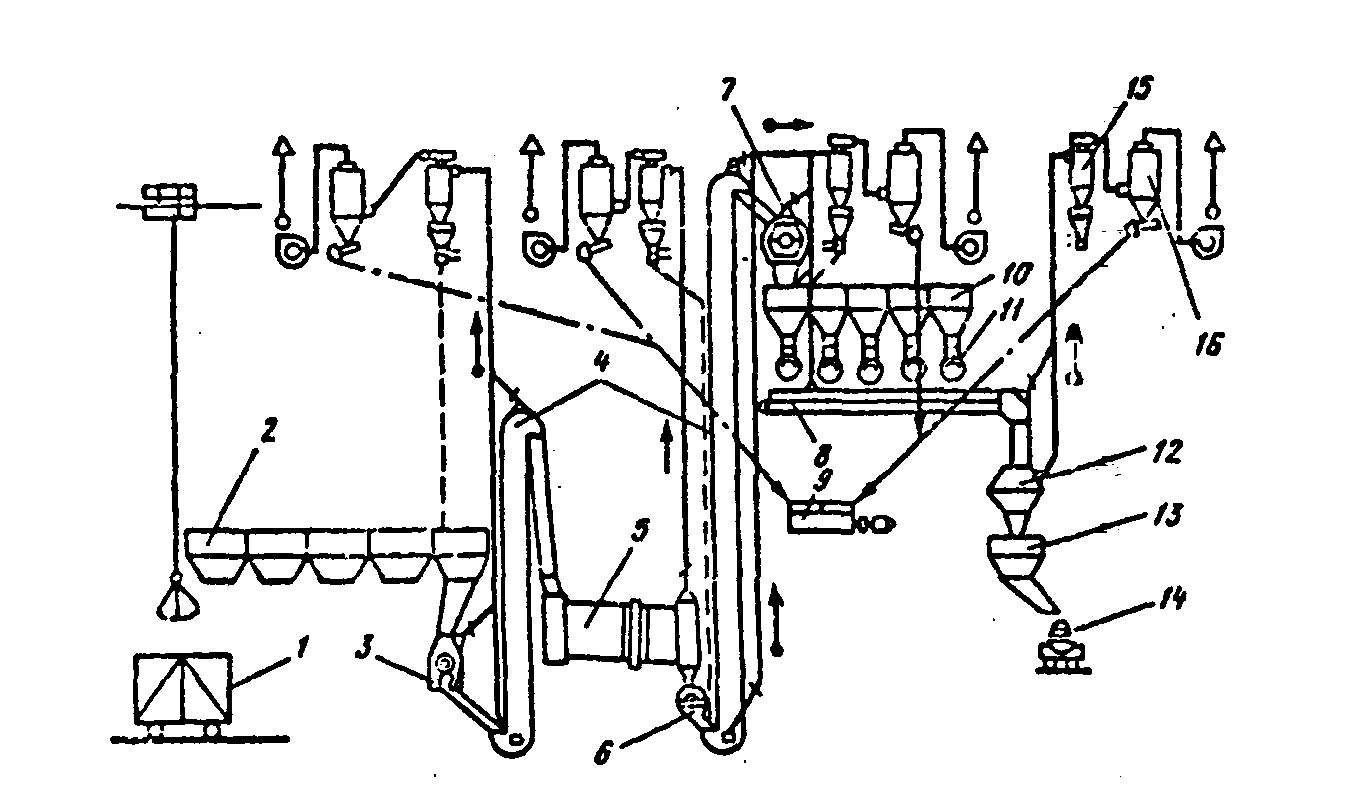
Рис. 16. Схема очистки технологических выбросов:
1 - железнодорожный вагон; 2 - приемный бункер; 3 - щековая дробилка; 4 - элеватор;
5 - сушильный барабан; б - дробилка; 7 - ситобурат; 8 - ленточный конвейер; 9 - отстойник;
10 - бункер сырья; 11 - весы: 12 - смеситель шихты; 13 - бункер шихты; 14 - дюбель; 75 - циклон ЦН-15; 76- пылеуловитель ГДП-М.
На рис. 16 показан один из вариантов принципиальной схемы комплексной очистки технологических выбросов составных цехов (дозировочно-смесительных отделений). Уловленная циклоном пыль возвращается в расходный бункер соответствующего сырьевого материала. Шлам, образующийся при работе мокрого пылеуловителя, отстаивается и высушивается, после чего может использоваться как добавка к шихте после соответствующей корректировки ее состава. Осветленная вода из отстойника возвращается для повторного использования в пылеуловитель.
Показатели, характеризующие эффективность схемы очистки (содержание пыли в очищаемых газах снижается до нормируемых пределов), приведены в табл. 5.
Таблица 5. Эффективность комбинированной схемы очистки
|
Материал |
Технологический процесс |
Количество очищаемого воздуха, м3/ч |
Запыленность г/м3 |
Степень очистки, % |
|||
|
на входе |
после циклонов ЦН-15 |
на выходе |
циклоном ЦН-15 |
пылеуловителем ГДП-М |
|||
|
Песок |
Сушка |
7000 |
30 |
6,5 |
0,036 |
78,3 |
99,38 |
|
Просеивание |
2900 |
21,4 |
5,1 |
0,016 |
76,1 |
99,68 |
|
|
Дробление и сушка |
11200 |
18,3 |
5,8 |
0,042 |
68,3 |
99,2 |
|
|
Доломит |
Просеивание |
3600 |
21,9 |
4,8 |
0,018 |
78 |
99,6 |
|
Мел |
Сушка |
29530 |
14,9 |
3,9 |
0,066 |
73,8 |
98,3 |
|
Карбонат натрия |
Пневмотранспортирование |
1900 |
5,6 |
2,5 |
0,023 |
55,4 |
99,08 |
|
Содосульфатная смесь |
Сушка |
4000 |
21,8 |
6,1 |
0,023 |
71,9 |
99,62 |
|
Просеивание |
2800 |
22,8 |
4,3 |
0,014 |
81 |
99,67 |
|
|
Сырьевые компо ненты |
Транспортирование и смешивание |
2500 |
30 |
3,6 |
0,012 |
88 |
99,66 |
Литература
Калыгин В.Г., Попов Ю.П. Порошковые технологии: экологическая безопасность и ресурсосбережение. М.: Изд-во МГАХМ, 1996. 212 с.
Бондарева Т.И. Экология химических производств. М.: Изд-во МИХМ, 1986.92 с.
Оборудование, сооружения, основы проектирования химико-технологических процессов защиты биосферы от промышленных выбросов/ АИ. Родионов, Ю.П. Кузнецов, В.В. Зенков, Г.С. Соловьев. М.: Химия, 1985. 352 с.
Газоочистные аппараты сухого и мокрого типов. Каталог. М.: ЦИНТИХИМНЕФ-ТЕМАШ,1984.92с.
Руководящие указания по проектированию, изготовлению, монтажу и эксплуатации циклонов НИИОГАЗ. Ярославль, 1971.
Степанов Г.Ю. Зицер И.М. Инерционные воздухоочистители. М.: Машиностроение, 1986. 184с.
Алиев Г.М.-А. Техника пылеулавливания и очистки промышленных газов. М.:
Металлургия, 1986. 544 с.
Охрана окружающей среды/ C.D. Белоd, Ф.А. Барбинов, А.Ф. Козьяков и др. М.:
Высшая школа, 1991. 319 с.
Страус В. Промышленная очистка газов. М.: Химия, 1981. 616 с.
Ужов В.Н., Вальдберг А.Ю., Мягков Б.И. и др. Очистка промышленных газов от пыли. М.: Химия, 1981. 392 с.