Загрязнение окружающей среды промышленными предприятиями и защита от загрязнения
При 900 °С скорости этих процессов близки, а при более высокой температуре преобладает первый из них. Процесс сопровождается побочными реакциями и прямым термическим разложением фосфоангидрита (при 1100 °С достигает 5%). На побочные реакции расходуется углерод, поэтому его берут с избытком по отношению к стехиометрическому количеству согласно суммарной реакции
2СаSО4 + С ® 2СаО + 2SО2 + СО2 (3)
Избыток углерода составляет 20% при переработке фосфоапгидрита, полученного при экстракции кислоты из фосфоритов, и 30%–в случае переработки апатитов. При больших избытках восстановителя получается слишком много сульфида кальция, при недостатке – велик процент неразложившегося сульфата кальция.
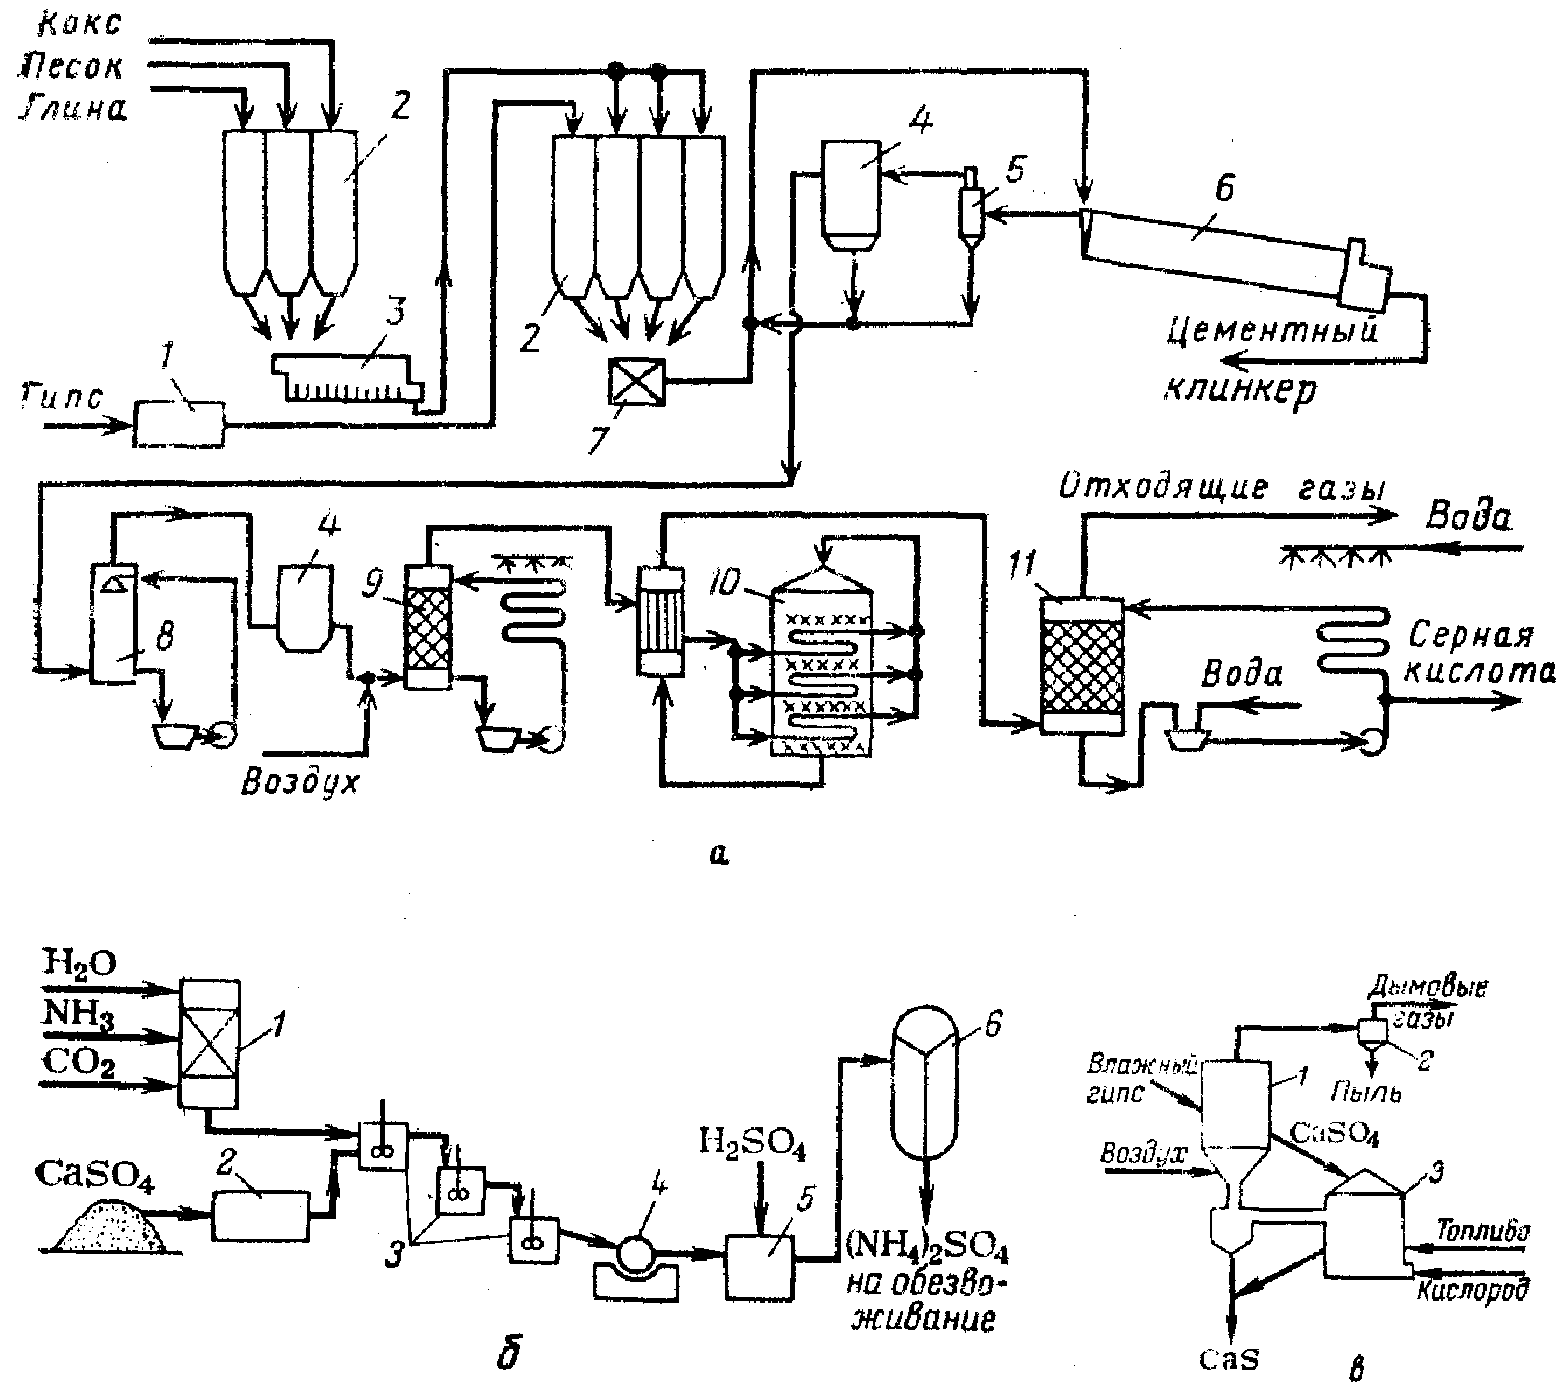
Рис. 4. Схемы утилизации отходов производства экстракционной фосфорной кислоты: а – при переработке фосфоангидрита в серную кислоту и цемент: 1 – сушилка; 2 – силосы; 3 – мельница; 4 – электрофильтры; 5 – циклон; 6 – вращающаяся печь; 7 – смеситель; 8 – холодильник; 9 – сушильная башня; 10 – конвертер; 11 – абсорбер; б – при переработке фосфогипса в сульфат аммония: 1 реактор для приготовления (NH4)2СО3; 2 – мельница; 3 – реакторы двойного замещения; 4 барабанный фильтр; 5 – реактор-нейтрализатор; 6 – многокорпусный выпарной аппарат; в-при переработке фосфогипса в сульфид кальция; 1 реактор 1; 2 – циклон; 3 – реактор II
Процесс очень чувствителен к кислороду: при высоком его содержании в газе выгорает сера (СаS + 2О2 ® СаSО4), а образование сульфата кальция приводит к формированию в печи трудноудаляемых наростов, колец, сваров и настылей. Поэтому обжиг ведут при содержании в газовой фазе 0,5–0,6% кислорода. При 1200 °С в присутствии 20–30%-го избытка восстановителя получают газ концентрацией 10–13% SО2. Остаточное содержание серы в твердой фазе составляет 0,2–0,5%.
Установлено, что присутствие в сульфате кальция фосфатов (до 15% Р2О5) не влияет на процесс его диссоциации, но ухудшает образование и кристаллизацию силикатов кальция в цементном клинкере. Фтор, переходящий в процессе обжига фосфогипса в газовую фазу, отравляет катализатор процесса конверсии SО2 в SО3. Поэтому, хотя одновременное присутствие фосфатов и фтора способствует стабилизации фазы трехкальциевого силиката 3СаО • SO2, являющегося основным компонентом цементного клинкера, концентрация фтора и Р2О5 в фосфогипсе должна ограничиваться соответственно 0,15 и 0,5%.
Технико-экономические расчеты показывают, что себестоимость серной кислоты из фосфогипса в 1,4 раза выше, чем из флотационного колчедана, но может быть снижена при увеличении масштабов производства и его интенсификации.
На ряде зарубежных предприятий налажено производство сульфата аммония из фосфогипса. Процесс основан на взаимодействии фосфогипса и карбоната аммония (или NН3 и СО2) при атмосферном или повышенном давлении. Существуют два способа: жидкостный [СаSO4 + (NH4)2SО4 + СаСО3] и газовый [2NH3 + СО2 + Н2O + CaSO4 ® СаСО3+ (NН4)2SО4]. Жидкостной способ имеет ряд преимуществ, так как при его реализации легче обеспечить отвод тепла экзотермических реакций путем циркуляции свежего раствора (NH4)2СО3. Кроме того, образующиеся при газовом способе мелкие кристаллы СаСО3 плохо отфильтровываются и отмываются.
На рис. 4, б приведена принципиальная схема жидкостного способа. Раствор (NН4)2СО3 проходит серию реакторов, где взаимодействует с размолотым фосфогипсом. Менее растворимый СаСО3, образующийся в результате реакции, выпадает в осадок. Его фильтрованием отделяют от 35 – 40%-го раствора NH4НСO3, который нейтрализуют серной кислотой (для удаления избытка NН3) и концентрируют в многокорпусной выпарной установке. Полученные выпариванием кристаллы сульфата аммония после центрифугирования высушивают. Для получения 1 т сульфата аммония расходуется 1340 кг гипса, 340 кг СО2, 60 кг Н2SО4 и 260 кг NН3. Процесс экономически целесообразен при условии, что суточная производительность установки составляет не менее 300 т сульфата аммония.
Использование аммиака для производства сульфата аммония, получаемого в значительных количествах в качестве побочного продукта в таких крупнотоннажных производствах как коксохимическое, менее экономично, чем для производства более концентрированных и агрохимически ценных азотных удобрений. Однако проблема использования процесса конверсии фосфогипса в сульфат аммония может быть весьма актуальной в связи с развитием азотно-сернокислотных схем переработки природных фосфатов для получения сложных удобрений. Замена части серной кислоты на сульфат аммония в этих процессах дает определенную экономию и тем самым увеличивает эффективность производства сложных удобрений. Это обстоятельство может быть проиллюстрировано на примере суммарных реакций процесса переработки азотнокислотной вытяжки по сульфатному способу:
2Ca5(PO4)3F + 12HNO3 + 4H2SO4 ® 6Н3РО4 + 6Са(NO3)2 + 4СаSО4 + 2НF
6Н3РO4 + 6Са(NО3)2 + 4СаSО4 + 2НF + 13NН3 ®
® 12NH4NO3 + 5CaHPO4 + NH4H2PO4 + 4CaSO4 + CaF2
2Са5(РO4)3F + 12НNО3 + 4Н2SО4 + 13NH3 ®
® 12NH4NO3 + NH4Н2РO4 + 5СаНРО4 + 4СаSО4 + СаF2 (4)
При получении из фосфогипса 1 т сульфата аммония выделяется 760 кг высококачественного осажденного мела, который может быть использован для различных целей.
Переработка фосфогипса в сульфат аммония может быть организована и в более сложном варианте, предусматривающем прокалку осажденного мела с последующим растворением образующегося СаО путем его обработки растворами аммонийных солей и одновременным получением концентрата нерастворимых в них редкоземельных элементов. При этом насыщенный аммиаком раствор СаСl2 карбонизуют газами печей прокалки с целью регенерации NН4Сl, а повторно образующийся осадок СаСО3 вновь прокаливают с получением очищенного СаО, направляя газы прокалки на стадию карбонизации.
Большое внимание уделяется процессам переработки фосфогипса в элементную серу и известь, в серную кислоту и известь. Для этого сульфат кальция подвергают восстановлению коксом или продуктами конверсии природного газа:
СаSО4 + 2С ® СаS + 2СО2,
СаSО4 + 4СО ® СаS + 4СО2,
СаSO4 + 4Н2 ® СаS + 4Н2O (5)
По одной из схем (рис. 4, в) влажный фосфогипс обезвоживают в реакторе I, необходимую температуру в котором поддерживают сжиганием углеводородов, содержащихся в газах, поступающих из реактора II. Последний служит для конвертирования во взвешенном слое безводного СаSO4 в СаS под действием восстанавливающих агентов, получающихся в результате неполного сгорания топлива при температуре около 850 °С.
Далее СаS обрабатывают в виде водной суспензии газообразным СO2 с целью получения Н2S:
СаS + Н2О + СО2 ® Н2S + СаСО3. (6)
Выделяющийся Н2S может быть полностью сожжен до SО2 с последующим получением серной кислоты или частично окислен для получения элементной серы по методу Клауса. Такой способ переработки фосфогипса представляет интерес для производственных объединений, включающих производство аммиака методом конверсии природного газа, при котором образуются значительные количества СO2.
Определенный практический интерес представляет бактериальное выщелачивание серы из фосфогипса с помощью сульфатредуцирующих и других бактерий.
Ежегодно в мире сбрасывается в отвал около 80–100 млн. т фосфогипса, на что расходуется примерно столько же средств, сколько на добычу природного гипсового камня в таком же количестве. Поэтому очень важной является проблема получения высокопрочных гипсовых вяжущих материалов и строительного гипса на базе фосфогипса. В ряде зарубежных стран (Япония, Франция, Бельгия и др.) фосфогипс достаточно широко используют для этих целей (объем его мирового потребления в этом направлении составляет около 2,5% от производства).
В СССР в опытно-промышленных условиях освоен способ получения высокопрочного вяжущего (a-модификации полугидрата сульфата кальция), при котором фосфогипс обрабатывают в автоклавах с добавлением поверхностно-активных веществ и некоторых водорастворимых неорганических соединений в качестве регуляторов кристаллизации СаSО4 Ч 0,5Н2О при условиях, обеспечивающих переход дигидрата, полученного при переработке апатитового концентрата, в полугидрат. Образующуюся суспензию фильтруют, твердый осадок высушивают, крупные фракции подвергают размолу. Получающийся продукт используют для производства строительных изделий. На базе фосфогипсовых отходов на Воскресенском производственном объединении «Минудобрения» в течение ряда лет действует цех высокопрочного гипсового вяжущего мощностью 360 тыс. т/год, продукцией которого является широкий ассортимент изделий строительного назначения.
Аналогичная переработка фосфогипса, получаемого из фосфоритов Каратау, не требует использования специальных регуляторов кристаллизации СаSО4-0,5H2O ввиду присутствия в нем обеспечивающих то же действие примесей. На рис. 5 представлена принципиальная схема установки производства a-полугидрата сульфата кальция из этого фосфогипса. Возможным технологическим вариантом утилизации фосфогипса по данной схеме является его гидротермальная обработка в виде пульпы (Ж: Т = 1) в автоклаве в течение 20–40 мин при температуре 140–170 °С с последующим отфильтровыванием образующихся кристаллов полугидрата и их сушкой дымовыми газами с получением готового продукта.
Возможно использование фосфогипса и в ряду других процессов. Исследуются, например, процесс получения из фосфогипса низкотемпературного цемента без разложения фосфогипса, а также процесс получения серной кислоты и цемента с неполным разложением фосфогипса. Основным преимуществом этих способов является то обстоятельство, что присутствующий в фосфогипсе Р2О5 не влияет на ход минералообразования и не снижает активности получаемых сульфоминеральных цементов.
Одним из возможных, как уже отмечалось, и важных направлений утилизации фосфогипса является его использование для химической мелиорации солонцовых почв, особенно на содовых солонцах, где его мелиоративный эффект является наилучшим.
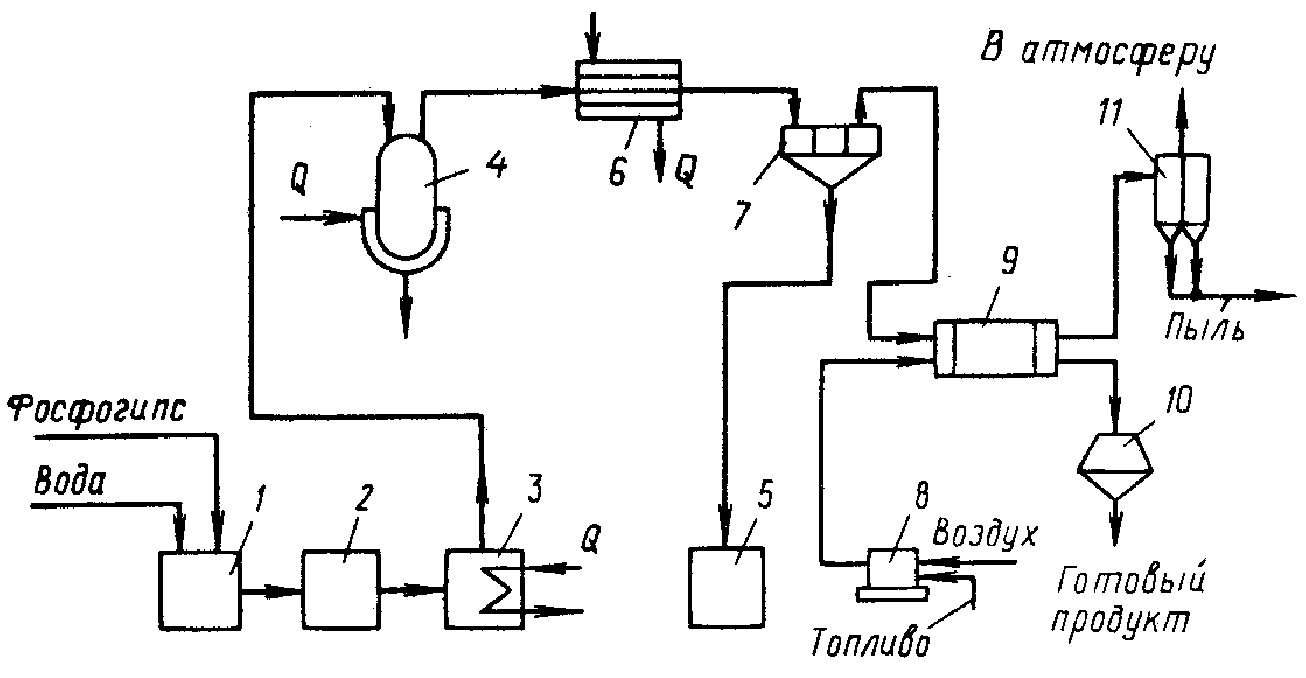
Рис. 5. Схема опытно-промышленной установки переработки гипсовых отходов: 1 – смеситель; 2 – емкость-накопитель; 3 – расходная емкость; 4 – автоклав; 5 – сборник фильтрата; 6 – теплообменник; 7 – ленточный вакуум-фильтр; в-топка; 9 – сушильный барабан; 10 – бункер; 11 – циклон
Ассимиляция фосфогипса солонцовыми почвами приводит к образованию легко вымываемого из них сульфата натрия. Доза внесения фосфогипса составляет 6–7 т/га. Потребность в фосфогипсе для этой цели составляет более 2,2 млн. т. Каждый рубль, затраченный на мелиорацию солонцов, окупается 2–3 рублями в зависимости от зоны увлажнения, свойств солонцов, мелиорации [1, 2, 6].
Отходы производства термической фосфорной кислоты
Термическое восстановление трикальцийфосфата проводят при помощи углерода (кокса) в электропечах (рис. 6) с введением в шихту кремнезема в качестве флюса:
Са3(РО4)2 + 5С + 2SiO2 ® Р2 + 5СО + Са3Si2О7 (6)
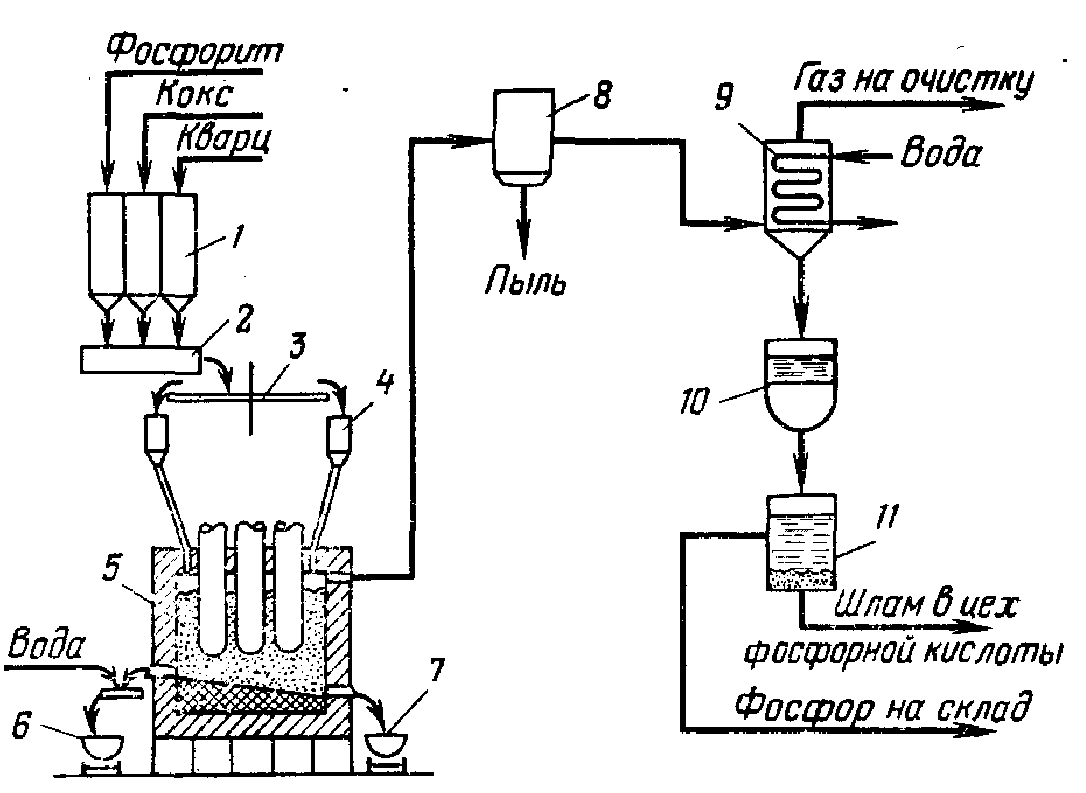
Рис. 6. Схема производства фосфора: 1 – бункеры сырья; 2 – смеситель; 3 – кольцевой питатель; 4 – бункер шихты; 5 – электропечь; 6 – ковш для шлака; 7 – ковш для феррофосфора; 8 – электрофильтр; 5 – конденсатор; 10 – сборник жидкого фосфора; 11 – отстойник
Процесс сопровождается побочными реакциями, важнейшими из которых являются следующие:
Са3(РО4)2 + 8С ® Са3Р2 + 8СО,
Са3Р2 + 6С ® 3СаС2 + Р2,
Термическую фосфорную кислоту можно получать двумя способами: одно- и двухступенчатым. При одноступенчатом (непрерывном) способе печные газы сжигают, затем охлаждают, гидратируют и пропускают через электрофильтры для улавливания тумана образовавшейся фосфорной кислоты. Более совершенным является применяемый в настоящее время двухступенчатый способ, по которому фосфор сначала конденсируют из газов, а затем сжигают с последующей гидратацией образовавшегося Р2О5 до фосфорной кислоты.
На 1 т получаемого фосфора в электропечи образуется до 4000 м3 газа с высоким содержанием оксида углерода, 0,1 – 0,5 т феррофосфора, 0,05–0,35 т пыли и 7,5–11 т силикатного шлака, а также около 50 кг ферросодержащих шламов.
Утилизация шлама, феррофосфора, пыли и газов
Образующийся в конденсаторах жидкий фосфор собирается под слоем воды в сборниках, откуда сифонируется в отстойники. Здесь фосфор расслаивается с образованием шлама (фосфор, пыль, диоксид кремния, сажа), из которого получают фосфорную кислоту.
Образующиеся при восстановлении Са3(РO4)2 и Fе2О3 фосфиды железа (Fе2Р, Fе3Р) периодически сливают из печи. При застывании их расплава образуется чугуноподобная масса – феррофосфор, выход которого зависит от содержания в исходной руде оксидов железа. Его используют в основном в металлургии как присадку в литейном производстве или как раскислитель, а также в качестве защитного материала от радиоактивного излучения.
Пыль, собирающаяся в электрофильтрах при очистке печных газов, может быть использована как минеральное удобрение, так как она содержит до 22% усвояемого Р2О5 и К2О (иногда до 15%).
Газ, покидающий конденсаторы, содержит до 85% (об.) оксида углерода, 0,05% фосфора, 0,2–0,4% РН3, 0,5–1% Н2S и другие примеси. Его обычно используют как топливо, но целесообразнее после очистки от примесей (РН3, Н2S, Р и др.) использовать СО в химических синтезах.
Утилизация шлаков
Электротермическая возгонка фосфора сопровождается образованием больших количеств огненно-жидких шлаковых расплавов, содержащих в среднем 38 – 43% SO2, 2 – 5% Аl2О3, 44 – 48% СаО, 0,5 – 3% Р2О5, 0,5 – 1,0% МgО, 0,5 – 1,0% Fe2О3 и другие компоненты. Только на Чимкентском производственном объединении «Фосфор» их образуется около 2 млн. т/год. Решение проблемы рациональной утилизации фосфорных шлаков является задачей большой государственной важности. Однако оно осложняется особенностями химического состава таких шкалов. Присутствие в них фтора (примерно до 3,6% в виде СаР2), фосфора (примерно до 3,6% в виде Р2О5), серы не дает возможности непосредственно применить для утилизации этих шлаков ряд методов, используемых, в частности, при переработке доменных шлаков. В этой связи в нашей стране были проведены исследования, направленные в основном на переработку фосфорных шлаков в строительные материалы и изделия из них: разработаны процессы получения гранулированных шлаков, шлакового щебня, шлаковой пемзы, минеральной ваты, литых и других строительных изделий и материалов. Использование электротермофосфорных шлаков в стране с этими целями превышает 2 млн. т/год.
Учитывая необходимость утилизации фтора, который в печном процессе в основном переходит в шлак, и применения гранулированного шлака, в ряде случаев целесообразно проводить гидротермическую обработку расплавленных шлаков непосредственно после их получения. Химические реакции, протекающие при взаимодействии расплавленных шлаков с водой или водяным паром, схематично могут быть представлены следующими уравнениями:
CaF2 + H2O + SiO2 ® 2HF + СаО. SiO2,
Ca3P2 + 3H2O + 3SiO2 ® 2РН3 + 2 СаО. SiO2,
СаS + Н2О + SO2 ® Н2S + СаО. SiO2, (6)
Кроме того, в таких процессах содержащийся в шлаке фосфор образует с кислородом воздуха Р2О5, дополнительные количества которого получаются, возможно, еще и при окислении РН3.
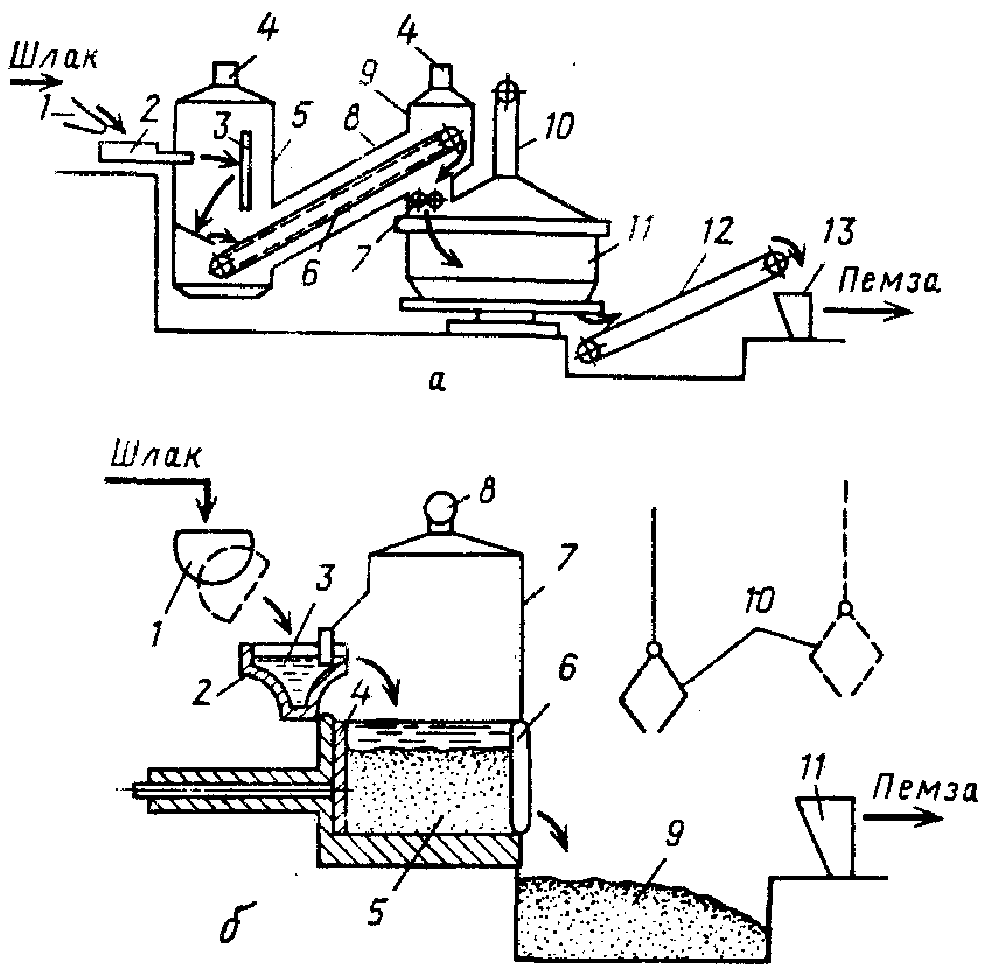
Рис. 7. Схемы производства шлаковой пемзы: a – вододутьевым способом: 1 – шлаковый желоб электропечи; 2 – струйный вододутьевой аппарат; 3 – экран; 4 – газоотводные трубы; 5 – газосборная камера; 6 – пластинчатый конвейер; 7 – валковая дробилка; 8 – наклонная галерея; 9 – разгрузочная камера; 10 – воздуховод; 11 – чашевый охладитель; 12 – транспортер; 13 – приемный бункер дробильно-сортировочного узла; б – бассейновым способом: 1 – шлаковый ковш; 2 – шлаковый желоб; 3 – гидрозатвор; 4 – толкатель; 5 – стационарный бассейн; 6 – откидная стенка; 7 – газосборная камера; 8 – отводная труба; 9 – приямок для шлаковой пемзы; 10 – грейферный захват; 11 – приемный бункер дробильно-сортировочного узла
Перечисленные процессы протекают, например, при переработке расплавленного фосфорного шлака в шлаковую пемзу с применением струйных вододутьевых аппаратов. Для проведения данного процесса не требуется разработки новой аппаратуры, так как для этой цели можно использовать оборудование, проверенное и применяемое при переработке доменных шлаков.
Вспучивание расплавленных фосфорных шлаков для производства шлаковой пемзы вододутьевым способом может быть организовано на установках, выполненных в различных вариантах. Схема одной из таких установок показана на рис. 7, а.
Расплавленный шлак дробят струей воды под давлением в вододутьевом аппарате и дополнительно разрушают при ударе об экран, после чего он попадает на настил пластинчатого конвейера, где вспучивается в результате выделения газов и охлаждается. Застывшие горячие куски шлака конвейером подают в дробилку, где их измельчают примерно до размера 100 мм, После этого шлак охлаждают в чашевом охладителе и транспортером передают на последующую переработку. Выделяющиеся при вспучивании шлака газы отводят из газосборной камеры и галереи через газоотводные трубы.
Наиболее легкую шлаковую пемзу получают при переработке расплавленных шлаков бассейновым способом. Однако сложность герметизации опрокидных бассейнов существующих типов и отвода выделяющихся в них газов и паров заставляет отказаться от их применения для переработки фосфорных шлаков. Для этой цели требуются бассейны иных типов. Так, на рис. 7, б представлена схема получения шлаковой пемзы с применением стационарного бассейна с толкающим разгружателем.
Производство шлаковой пемзы бассейновым способом является высокоэффективным процессом переработки фосфорных шлаков. Экономическая эффективность использования 1 т шлаков в виде шлаковой пемзы по сравнению с керамзитом составляет 10 руб. Вододутьевой способ еще эффективнее.
Гранулированные фосфорные шлаки можно использовать как активную минеральную добавку к цементной шихте до 15%. Их применение в цементной промышленности позволяет снизить расход топлива на 6–7%. Шлакопортландцемент на основе фосфорных шлаков интенсивнее приобретает в изделиях: прочность, которая превышает прочность обычных цементов. Экономическая эффективность замены производства 1 т цементного клинкера производством 1 т гранулированного шлака ориентировочно составляет 7,65 руб. Экономически целесообразным являются и производства из фосфорных шлаков шлакового щебня, минеральной ваты, шлакоситалловых и других изделий.
Использование фосфорных шлаков, таким образом, позволяет повысить рентабельность основного производства и получить дополнительную продукцию без затраты дорогого и дефицитного сырья. При полной утилизации получаемых в стране фосфорных шлаков народному хозяйству может быть обеспечена ежегодная экономия в размере не менее 2 млн. руб.
Возможные пути утилизации фосфорных шлаков не ограничиваются перечисленными направлениями. В США, например, фосфорные шлаки используют для известкования почв. В связи с важностью извлечения редкоземельных элементов при переработке фосфатного сырья в последние годы значительное внимание уделяется вопросам химической переработки фосфорных шлаков с получением ряда ценных продуктов и концентратов редкоземельных элементов.
При выщелачивании шлаков электротермического производства фосфора из апатитового сырья азотной кислотой, например, может быть получен дисперсный диоксид кремния и раствор нитрата кальция, перерабатываемый в известково-аммиачную селитру, используемую в качестве удобрения, с одновременным получением соединений редкоземельных элементов их экстракцией трибутилфосфатом и реэкстракцией водой с последующим осаждением аммиаком в виде гидроксидов. Обработка таких шлаков соляной кислотой обеспечивает возможность получения концентрата редкоземельных элементов, наряду с производством высокочнстого диоксида кремния и товарного хлорида кальция. Проведенные экономические расчеты указывают на возможность существенного увеличения эффективности использования в этих случаях исходного фосфатного сырья. [2]
Комплексное использование фосфатного сырья
Выше отмечалось образование больших масс отходов в процессах обогащения фосфатных руд. Например, на 1 т апатитового концентрата в настоящее время получают 0,6–0,7 т нефелинового концентрата. Одним из важнейших путей утилизации таких отходов является их комплексная переработка в соответствии с разработанной в СССР технологией, обеспечивающей получение ряда ценных и дефицитных продуктов: соды, поташа, цемента, глинозема.
В соответствии с этой технологией нефелиновый концентрат в порошкообразном виде спекают с известняком или мелом:
(Na, К)2О + А12О3. nSiO2 + 2СаСО3 ® Na2О. К2О. А12О3 +n (2СаО. SiO2) + 2СO2
При последующем выщелачивании спека водой образовавшиеся алюминаты натрия и калия переходят в раствор. Затем водную пульпу подвергают фильтрованию от нерастворимых силикатов кальция, которые направляют в цементное производство, а фильтрат, содержащий N338103, – на автоклавное обескремнивание при давлении 0,6 – 0,7 МПа.
Образующийся осадок после дальнейшего отстаивания пульпы в сгустителе в виде шлама возвращают на спекание, а осветленный раствор подвергают карбонизации газами печей спекания.
Для получения глинозема осадок А1 (ОН)3 отфильтровывают и подвергают кальцинации. В фильтрате (карбонатных щелоках) кроме Nа2СО3 и К2СО3 содержится определенное количество К2SО4 и бикарбонатов натрия и калия, что обусловлено присутствием SO2 в газах печей спекания и режимом процесса карбонизации. Для предотвращения коррозии аппаратуры кислые соли при помощи гидроксида натрия (каустической соды) переводят в углекислые.
Для получения нужного количества щелочей часть карбонатных щелоков подвергают каустификации. Отфильтрованный и промытый шлам, полученный при каустификации, направляют на спекание. Содержащиеся в карбонатных щелоках соли выделяют затем методом политермического разделения, основанным на их различной растворимости при разных температурах (рис. 8).
Карбонатный щелок, нейтрализованный щелочью (для перевода кислых солей в нейтральные), после карбонизации для освобождения от остатков Аl2О3 и выделения осажденного Аl(ОН)3 подают на I стадию упаривания, где из него выделяется 25 – 30% соды. После отделения кристаллов соды маточник №1 смешивают с маточником №2, получаемым на стадии упаривания, и этот раствор охлаждают до 35 °С. В процессе охлаждения в осадок выпадает К2SО4, который затем отделяют от раствора, поступающего на II стадию упаривания, в результате которой выделяют остальные 70–75%. имевшейся в карбонатном щелоке соды. Отделенные на обеих стадиях упаривания осадки соды смешивают и обезвоживают.
Часть маточника №2, не пошедшую на смешение с маточником №1, подают на III стадию упаривания, в результате которой кристаллизуется смесь двойной соли К2СO3. Nа2СО3, Nа2СО3 и К2SО4. Осадок отделяют от суспензии и передают на растворение в нейтрализованном карбонатном щелоке, а жидкую фазу охлаждают для выделения КгСО3-1,5Н2О, который затем отфильтровывают и высушивают. Маточник №3 возвращают на III стадию упаривания и частично выводят из системы в виде поташного раствора (50% К2СO3).
Эксплуатационные затраты на получение перечисленных; продуктов по описанной технологии на 10–15% меньше затрат при раздельном их производстве. Кроме того, при определенных условиях может быть исключен сброс производственных сточных вод.
Разработан и безупарочный способ переработки карбонатных щелоков, при котором путем их карбонизации и высаливания аммиаком можно выделить в осадок в виде NаНСО3 до 97% Nа2СО3 и до 85% К2SО4. Кроме того, по этому способу получается аммиачная вода, являющаяся жидким удобрением.
Значительный интерес представляет разработка процессов совместной переработки нефелина и фосфогипса. В этом случае наряду с получением глинозема, цемента, соды и поташа может быть выделен SО2 с дальнейшим использованием его для получения серной кислоты или серы. Суть процесса может быть выражена уравнением
(Na, К)2О. Аl2O3. 2SiO2 + 2СaSO4 ® (Na, К)2О. Аl2O3 + 2CaSiO3 + 2SO2 + O2
Наряду с этим могут быть получены цемент и сульфаты калия и натрия. Таким образом, замена известняка на фосфогипс в процессе комплексной переработки нефелина может позволить не только комплексно использовать апатитовое сырье, но и способствовать утилизации твердых отходов производства экстракционной фосфорной кислот [1, 6].
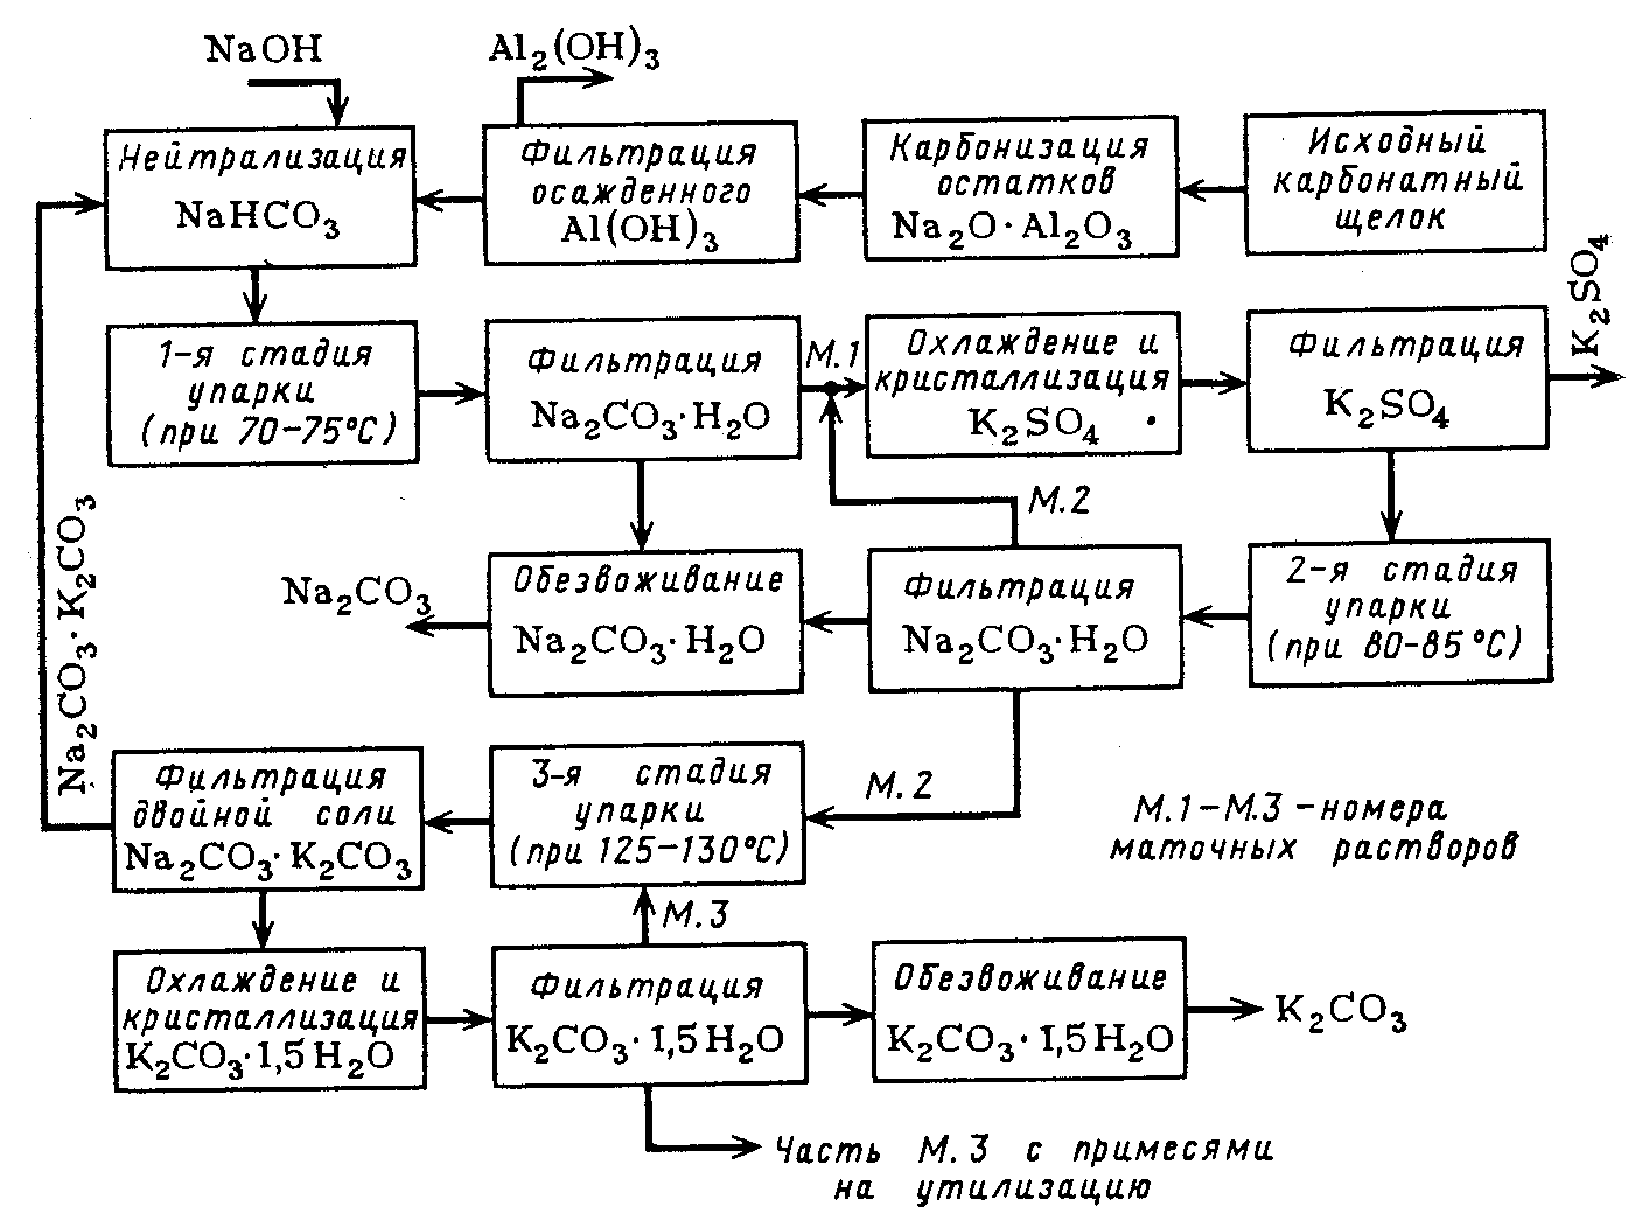
Рис. 8. Схема переработки карбонатного щелока из нефелина
6. Использование отходов пластмасс путем повторной переработки
При всем многообразии способов утилизации промышленных отходов пластмасс и применяемого при этом оборудования общая схема процесса может быть представлена следующим образом:
Предварительная сортировка и очистка ® измельчение ®
отмывка и сепарация ® классификация по видам ® сушка ®
конфекцирование и грануляция ® переработка в изделия
Первая стадия обычно включает сортировку отходов по внешнему виду, отделение непластмассовых компонентов. Вторая стадия – одна из наиболее ответственных в процессе. В результате одно- или двухстадийного измельчения материал достигает размеров, достаточных для того, чтобы можно было осуществлять его дальнейшую переработку.
На следующем этапе дробленый материал подвергают отмывке от загрязнений различными растворителями, моющими средствами и водой, а также отделяют от неметаллических примесей.
Четвертая стадия зависит от выбранного способа разделения отходов по видам пластмасс. В том случае, если отдается предпочтение мокрому способу, сначала производят разделение, а затем сушку. При использовании сухих способов вначале дробленные отходы сушат, а затем уже классифицируют. Высушенные дробленые отходы смешивают при необходимости со стабилизаторами, красителями, наполнителями и другими ингредиентами и гранулируют.
Заключительной стадией процесса использования отходов является переработка гранулята в изделия.
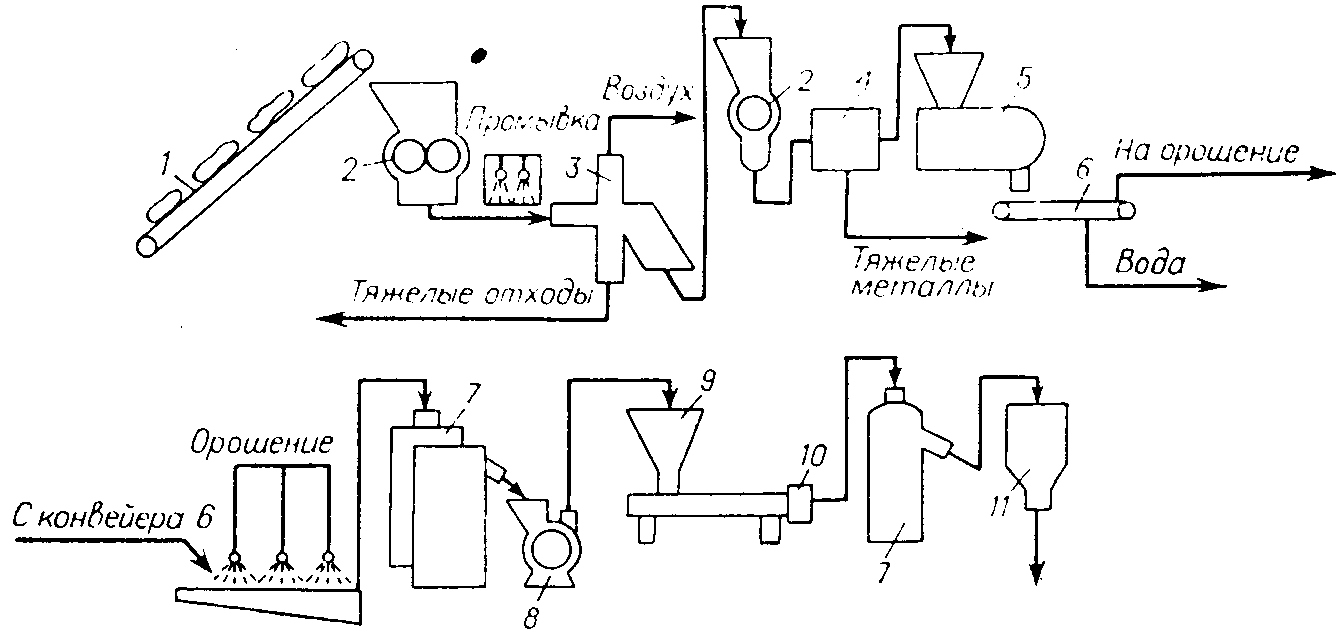
Рис. 9. Схема регенерации пластмассовых отходов: 1 – конвейер для подачи мешков; 2 – дробилки; 3 – воздушный классификатор; 4 – магнитный сепаратор; 5 – промыватель; 6 – конвейер; 7 – центробежные сушилки; 8 – мельница; 9 – экструдер; 10 – таблетирующее устройство; 11 – бункер для таблеток.
На установке в г. Фунабаси (рис. 9) пластмассовые отходы, содержащие до 10% каучука, металла, стекла и других материалов, конвейером / подают на дробилку 2. Измельченные отходы промывают и пневматическим транспортом направляют в воздушный классификатор 3, где отделяется около 3% тяжелых отходов. Далее отходы дополнительно измельчают в дробилке второй ступени и продувают через магнитный сепаратор 4 для удаления оставшихся металлов. Затем измельченные отходы промывают водой и детергентами и сушат в центробежной сушилке 7. Высушенные отходы перемешивают в турбинной мельнице 8 для предотвращения комкования и подают в экструдер 9, где с помощью таблетирующего устройства 10 материал превращается в таблетки [7, 8].
На установках такого типа перерабатывают в основном отходы потребления. Что же касается производственных отходов, то схема процесса их переработки нередко упрощается за счет исключения ряда стадий (особенно 3, 4 и 5) и часто сводится к следующей: 1 ® 2 ® 6 ® 7
Измельчение отходов пластмасс
При выборе того или иного типа оборудования необходимо учитывать ряд факторов: вид и характер пластмассовых отходов, их размеры и количество, необходимая степень измельчения и конечный размер дробленого материала и др.
Для повышения производительности стадии измельчения проводят предварительное уплотнение отходов. Для уплотнения отходов используют дисковые уплотнители, представляющие собой грануляторы с фрикционными дисками, один из которых вращается, а другой неподвижен. Спекание и уплотнение отходов происходит за счет теплоты трения, образующейся при вращении диска. После спекания полученная масса в виде жгута с холодным потоком воздуха подается в ножевую дробилку.
Для переработки отходов полиэтиленовой пленки разработана отечественная комплексная линия производительностью 115 кг/ч, в состав которой входят узлы измельчения отходов, их уплотнения и последующей грануляции. Измельчение осуществляется в ножевой роторной дробилке с трехсекционным ротором, после чего измельченные отходы пневмотранспортом через дозирующий питатель подаются в уплотняющий конусно-шнековый экструдер с гранулирующей головкой и далее после охлаждения режутся на гранулы размером 3х4 мм (рис. 10).
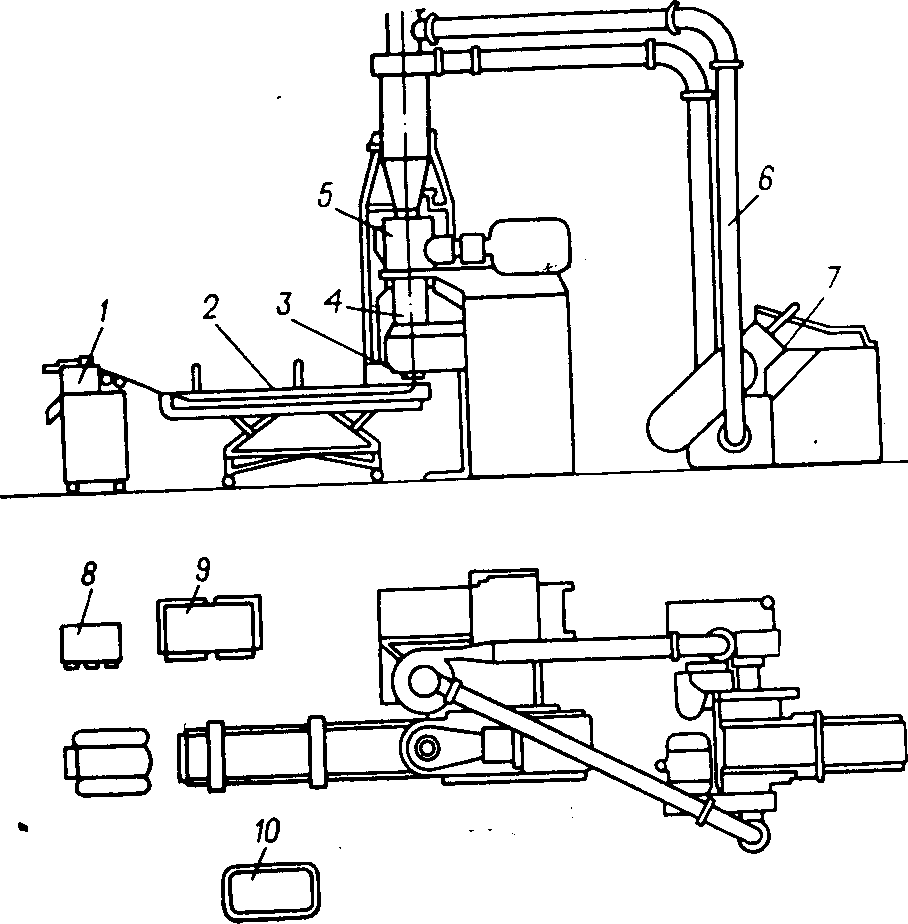
Рис. 10. Линия для переработки отходов полиэтиленовой пленки: 1 – гранулятор; 2 – ванна охлаждения; 3 – гранулирующая головка; 4 – конусно-шнековый экструдер; 5 – дозирующий питатель; 6 – пневмотранспортер; 7 – измельчитель отходов; 8, 9 – шкафы управления; 10 – пульт управления.
Для уплотнения пеноматериалов часто используют автоклавный метод, позволяющий из пластмасс с кажущейся плотностью 15–20 кг/м3 получать полимеры нормальной плотности и не содержащие вспенивающего агента путем постепенного повышения температуры и использования вакуума.
Уплотнение также проводят в экструдерах, имеющих зоны вакуум-отсоса, где из полимерных отходов в расплаве удаляется вспенивающий агент и воздух. Регулируя температуры экструдера по зонам, производительность, вакуум, а также проводя многократную экструзию, можно добиться полного удаления летучих из экструдата, после чего гранулят подвергают измельчению.
Поскольку процесс измельчения сопровождается большим выделением теплоты, в ряде дробилок предусматривается водяное охлаждение. Это хотя и несколько усложняет конструкцию дробилок, однако способствует увеличению их производительности. Более высокая дисперсность в процессе измельчения может быть достигнута при использовании измельчителей других конструкций, которые основаны на ударном, ударно-режущем или ударно-импульсном действии.
Отечественной промышленностью выпускаются промышленные универсальные дезинтеграторы-активаторы (УДА), в которых благодаря высокой скорости удара и многорядности расположения ударных элементов достигается высокая производительность при измельчении полимеров – от 20 кг/ч до 50 т/ч.
В последние 15–20 лет все большее развитие находит техника криогенного измельчения, которая позволяет охлаждать материал ниже температуры хрупкости. В качестве охлаждающего агента используется жидкий азот, имеющий температуру –196 °С, что ниже температуры хрупкости большинства полимерных материалов.
Измельчение при пониженных температурах обладает рядом преимуществ: благодаря охлаждению и инертной среде исключается термодеструкция полимера, резко возрастает степень измельчения, повышается производительность процесса и снижаются удельные энергозатраты, предотвращается окисление продукта [7].
Сепарация, отмывка и разделение отходов
После измельчения, в том случае если отходы могут содержать металлические включения, их обычно пропускают через магнитный сепаратор. В магнитном поле, создаваемом с помощью электромагнитов, происходит отделение магнитных металлов от пластмассовой части отходов.
В случае, если отходы могут содержать примеси цветных металлов, обычно используют электросепарацию. На рис. 11 показана принципиальная схема электрического сепаратора с коронирующей системой. Смесь, подлежащая разделению, подается на заземленный электрод – барабан 4, который перемещает частицы в зону действия коронирующих электродов 6. В результате частичного пробоя воздуха в межэлектродном пространстве образуются ионы, которые передают заряд частицам металла и полимера. Металлические частицы быстро разряжаются, отрываются от барабана и попадают в бункер 8. Полимерные отходы сохраняют заряд длительное время и притягиваются к барабану до тех пор, пока не очищаются специальной щеткой 3, после чего попадают в бункер 7. При таком способе сепарации разделение происходит достаточно полно, а потери отходов пластмасс не превышают 1%.
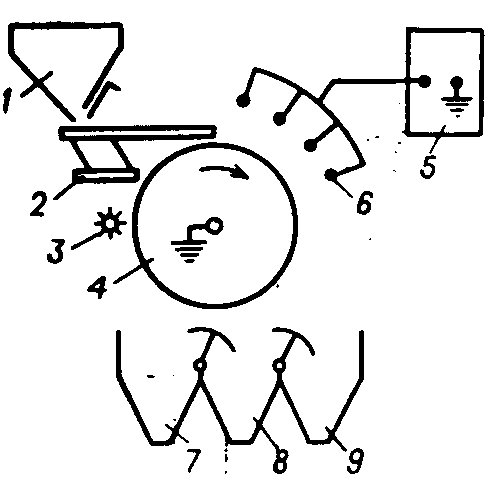
Рис. 11. Принципиальная схема электрического сепаратора с коронирующей системой: 1 – бункер; 2 – вибропитатель; 3 – щетка; 4 – вращающийся заземленный электрод (барабан); 5 – источник высокого напряжения; 6 – коронирующие электроды; 7–9 – бункеры.
Разработаны индуктивные приборы, позволяющие удалять немагнитные металлы в электромагнитном поле. В верхней части прибора расположена катушка индуктивности, создающая электромагнитное поле высокой частоты. Электропроводящие частицы изменяют это поле и возникающий сигнал через усилитель включает электромагнит управления заслонкой. Порция материала с посторонними металлическими включениями удаляется из общего массопотока, после