Загрязнение окружающей среды промышленными предприятиями и защита от загрязнения
Важной стадией предварительной обработки отходов является очистка их от загрязнений. Для этого применяют следующие методы: сухое удаление пыли, стирку в водных растворах ПАВ, растворение полимеров с последующим фильтрованием растворов, обработку поверхности растворителями. Выбор метода определяется совместимостью загрязнений с пластмассами и химической природой загрязнений.
В СССР была разработана комбинированная установка производительностью около 150 кг/ч для измельчения и отмывки полиэтиленовой пленки, использовавшейся ранее в сельском хозяйстве. В дробилке роторного типа с системой подвижных и неподвижных ножей осуществляется мокрое измельчение отходов пленки с частичной отмывкой водой (рис. 12). Измельченный материал далее подается для промывки моющими растворами или водой в трехсекциониый шнековый промыватель. Каждая секция представляет собой установленный под углом 6° цилиндр, внутри которого в разные стороны вращаются два шнека специальной конструкции.
Выделение из смеси отходов индивидуальных видов пластмасс также обычно осуществляют мокрым или сухим методом. Из мокрых методов наибольшее распространение получила флотационная сепарация, основанная на различии гидрофильно-гидрофобных свойств разных типов пластмасс.
Эффективность метода в значительной степени определяется возможностью придания гидрофобных свойств поверхности разделяемых материалов. Путем подбора смачивающих веществ и их концентраций изменяют поверхностное натяжение на границах воздух – полимер – вода таким образом, что отделяемые виды пластмасс всплывают, благодаря прилипшим к ним пузырькам воздуха, в то время как другие полимеры и примеси опускаются на дно.
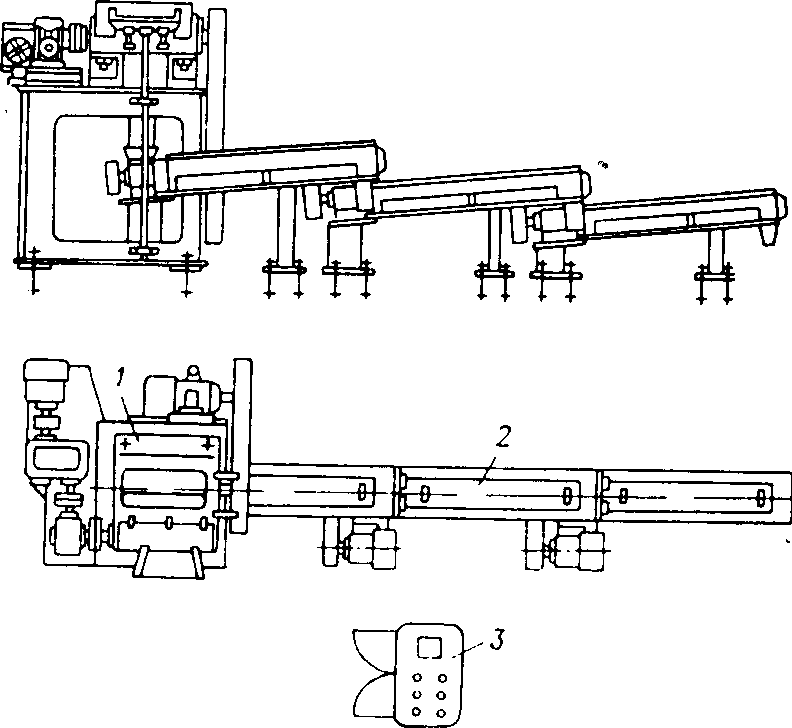
Рис. 12. Агрегат для промывки и мокрого измельчения отходов пленки: 1 – механизм подачи отходов пленки; 2 – шнековый промыватель; 3 – пульт управления.
На рис. 13 представлена принципиальная схема флотационной сепарации, наиболее пригодная для разделения отходов из смеси двух типов пластмасс, одним из которых является ПВХ. Для более полного разделения смеси отходов в воду добавляют ПАВ, которые придают каждому из компонентов смеси определенную гидрофобность и гидрофильность. Так, для выделения ПВХ можно использовать водные растворы сульфоната двухосновного алифатического эфира, динафталинсульфоната, полиоксиэтиленсульфата, простого полиоксиэтиленового эфира и других ПАВ.
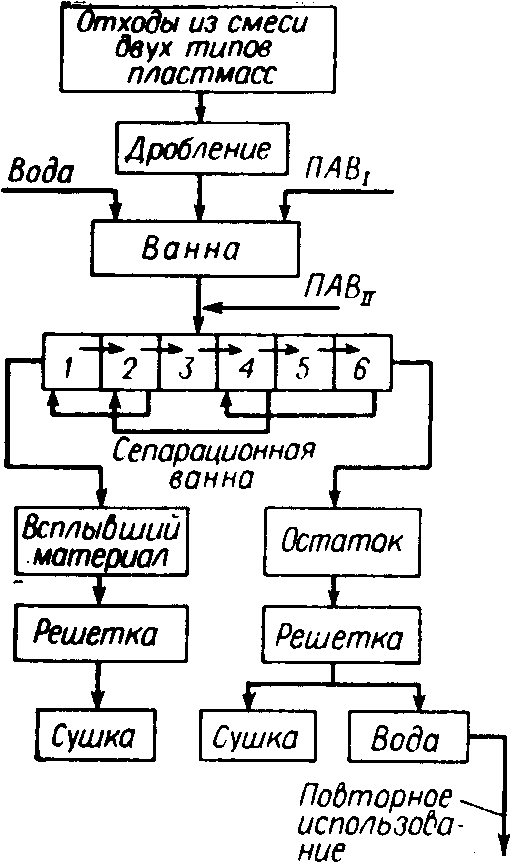
Рис. 13. Принципиальная схема флотационной сепарации отходов
В сепарационной ванне происходит разделение ПВХ, имеющего высокую плотность, и всплывающего полимера, которые затем собираются в отдельных емкостях, освобождаются от воды на специальных решетках и сушатся. Этим методом удается добиться степени выделения ПВХ 94%.
Разновидностью жидкостного разделения отходов пластмасс является их последовательная обработка в камерах, заполненных водными растворами солей различной плотности от хлорида натрия (1,07 г./см3) до хлорида кальция (1,38 г./см3). Смеси отходов полимеров разделяются в зависимости от их плотности, причем отделение ПВХ более эффективно происходит в присутствии небольших количеств неионогенного полиоксиэтилендодецила.
Помимо мокрых методов разделения отходов пластмасс в последнее время все более широко используются сухие методы. Наибольшее распространение получил комбинированный метод, включающий просеивание и провеивание. Он предусматривает предварительную операцию измельчения и пригоден в тех случаях, когда измельченные отходы отличаются друг от друга по форме или по плотности или по обоим этим показателям. Если фракцию измельченной смеси отходов, прошедшую через сито определенных размеров, разделить провеиванием, то в результате различной скорости оседания частиц, определяемой плотностью полимеров, образуются две фракции из отходов с большей и меньшей плотностью. Описанный метод может осуществляться и в обратном порядке. Комбинированный метод позволяет достигнуть степени разделения 90–95% [7].
Переработка индивидуальных отходов пластмасс
В том случае, когда удается добиться достаточно высокой степени очистки и выделения индивидуальных отходов из смеси, а также когда отходы предварительно рассортированы по видам пластмасс, переработка отходов во многом сходна с переработкой первичных пластмасс.
Двух-трехкратная переработка пластмасс не влияет существенно на их физико-механические показатели. Это говорит о принципиальной возможности возвращать в производственный цикл получения изделий из пластмасс отходы синтеза и переработки, термическое воздействие на которые было сравнительно недолговременным. Однако такой возврат отходов в цикл требует тщательной предварительной оценки их свойств. Только после этого может быть принято решение о возможности использования отходов.
Использование отходов вызывает необходимость определенных изменений в аппаратурном оформлении процессов переработки. Если говорить о наиболее широко применяемом для переработки отходов методе экструзии, то из этих особенностей необходимо отметить следующие: наличие в питательном бункере ворошителя и шнека для облегчения условий запятки экструдера, коническую форму цилиндра в зоне загрузки для повышения степени сжатия материала, достаточную длину червяка для хорошей гомогенизации и исключения пульсации, обязательное наличие зоны разряжения для дегазации расплава, установку сменных фильтров в головке экструдера.
На рис. 14 представлена принципиальная схема линии утилизации технологических отходов методом экструзии. Гранулят наиболее распространенного полимера – полиэтилена, как правило, перерабатывают в пленку, которая используется в сельском хозяйстве для неответственных назначений или идет на изготовление мешков для мусора. Пленку получают на обычной установке для выпуска рукавной пленки.
Для переработки отходов методом литья под давлением, как правило, применяют машины, работающие по типу интрузии, с постоянно вращающимся шнеком. Его конструкция такова, что обеспечивает самопроизвольный захват и гомогенизацию отходов.
Особенностью повторной переработки ПВХ является необходимость дополнительной стабилизации. Отходы мягкого ПВХ используют главным образом для получения пленочных изделий (клеенки, скатерти, накидки, фартуки и пр.). Для этого отходы измельчают и на смесительных вальцах в количестве до 20% смешивают с товарным ПВХ, стабилизаторами, пластификаторами, красителями и смазками, после чего пропускают через систему подогревательных и отделочных вальцев.
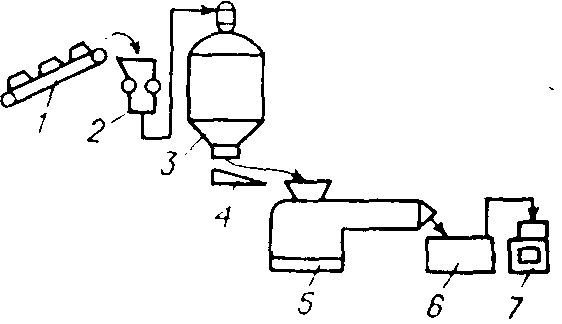
Рис. 14. Принципиальная схема переработки отходов пластмасс методом экструзии: 1 – конвейер с отходами; 2 – измельчитель; 3 – бункер-смеситель; 4 – магнитный желоб; 5 – экструдер; 6 – охлаждающая ванна; 7 – гранулятор
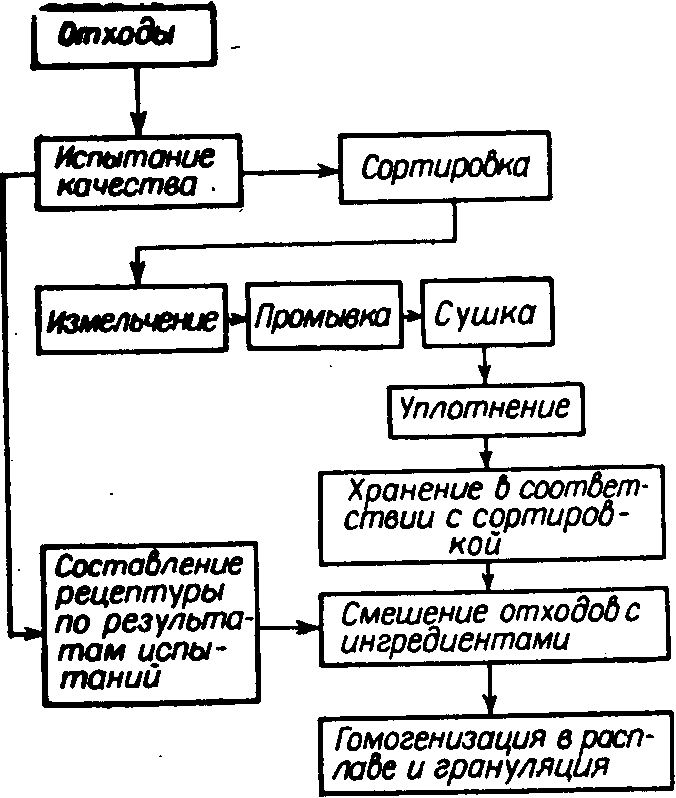
Рис. 15. Принципиальная схема переработки индивидуальных отходов пластмасс
Большой опыт, достигнутый при переработке отходов некоторыми зарубежными фирмами, позволяет им использовать индивидуальные полимерные отходы без смешения с товарным продуктом. Однако в этом случае большое значение приобретает сортировка, классификация и дополнительное смешение материала с необходимыми добавками (рис. 15). Отходы после предварительного испытания в лаборатории сортируют, затем при необходимости измельчают, просеивают, сушат, уплотняют и в зависимости от качества складируют в промежуточных бункерах. Далее в промежуточных смесителях осуществляется введение необходимых стабилизаторов и других добавок, а также, если требуется, наполнителей. После этого в пластосмесителях экструзионного типа или в двухчервячных экструдерах проводят гомогенизацию расплава с одновременной дегазацией и удалением инородных включений фильтрованием. Контроль процесса на различных стадиях осуществляется по следующим показателям: степень загрязнения, термостабильность, уровень дегазации, изменение молекулярной массы, текучесть, гомогенность расплава, прочностные характеристики.
Отходы, образующиеся на стадии синтеза, менее подвержены термическому воздействию, чем отходы переработки, поэтому часто их можно добавлять к товарному продукту в более высоких концентрациях. Так, отходы ПВХ, образующиеся в виде корок после чистки реакторов, могут быть измельчены на ножевой дробилке, высушены и в количестве до 50% введены вместо товарного ПВХ в рецептуры линолеума и винипласта. В сточных водах, образующихся при синтезе ПВХ, твердый осадок содержит 86–90% ПВХ и 14–10% минеральных солей. Этот вид отхода также может быть использован для получения винипласта, причем введение до 60% отходов позволяет получить материал с достаточно высокими физико-механическими показателями [7].
7. Экологическая безопасность химико-технологических производств
Сейчас произошло резкое усложнение технологического процесса, который разбивается на большое число стадий, протекание которых контролирует автоматика, вплоть до специальных компьютеров. Это в свою очередь создало условия для увеличения масштабов производства, что в конечном итоге дает большой экономический эффект, перекрывающий в несколько раз затраты на компьютеризацию процессов.
Дальнейшее совершенствование технологических процессов – переход на гибкие технологические системы резко расширяет возможности быстрой реакции на требования рынка. Вместе с тем увеличивается вероятность отказа, что вызывает необходимость разработки специальных мер предосторожности, на которые требуется все больше и больше затрат. В идеальном случае было бы целесообразно, определив вероятность аварийной ситуации, разработать для нее шкалу противоаварийных мер. Реальные условия, однако, свидетельствуют о том, что аварийного сочетания за весь период эксплуатации может не произойти, т.е. реализация противоаварийных мероприятий приведет к омертвлению значительных средств, и распространение внедрения таких средств на все предприятия практически невозможно и экономически невыгодно. Следовательно, нужно на первом этапе определить те химические производства, на которых даже маловероятные аварии приводят к опасному разрушению окружающей среды и могут оказать вредное влияние на здоровье населения. Критерием отбора могут служить, во-первых, токсичность продуктов и полупродуктов и их количество, во-вторых, экологическая и санитарно-гигиеническая характеристики зоны возможного воздействия выбросов, в-третьих, сложность технологического процесса и характер отклонений от этого процесса. Первые два критерия сравнительно легко поддаются идентификации. Некоторую трудность может вызвать определение размеров зоны поражения, так как мало вероятно, что она совпадает с размерами принятой в проектировании санитарно-защитной зоны.
Наибольшую опасность представляет выброс веществ в атмосферу и последующий перенос их воздушными течениями. Климатические особенности, в частности осадки, могут привести к выпадению токсичных соединений за много сотен километров от очага их появления. Следовательно, необходимо знать характер движения и переноса веществ в масштабе страны и прилегающих зарубежных стран. Например, известно, что, по данным Госком-гидромета СССР, через западную границу к нам в атмосферу поступает около 8 млн. т/год серы в виде диоксида в основном из Польши, ГДР, ФРГ, Чехословакии и даже из Англии и Нидерландов. Эта величина примерно равна количеству серы, поступающей из «домашних» источников на европейской территории. Перенос загрязнения серы с нашей стороны ощущают Финляндия (53 тыс. т/год), столько же Румыния, Польша (36 тыс. т/год), Швеция (27 тыс. т/год).
Исходя из характера процесса, практически можно предусмотреть меры на случай аварийной ситуации. К таким мерам относится, прежде всего изоляция в возможно короткие сроки той или иной производственной ячейки и последующая герметизация всего процесса, с тем чтобы прекратить нежелательные реакции. Однако при аварийном выбросе вступают в действие иные закономерности, требующие в первую очередь вывода из зоны аварии всех людей, за исключением персонала, занятого ее ликвидацией. Для этого необходима концентрация транспортных средств в очень малые сроки, что возможно только тогда, когда эти средства заранее где-то сосредоточены и точно определены места эвакуации. Сейчас в Астраханском газовом комплексе разработан комплекс мероприятий подобного рода, однако, практическая проверка их в ходе относительно небольшой аварии выявила много недостатков.
С другой стороны, необходимы меры для максимально возможной нейтрализации веществ, которые при аварии в большом количестве и концентрированном виде могут поступить в окружающую среду. Такая опасность угрожала, например, накопителям отходов многих химических предприятий, расположенных в европейской части страны, когда выпало чрезмерно большое количество снега, таяние которого могло бы дать напор, значительно превышавший возможности дамб.
Для предотвращения атмосферных выбросов, вероятно, необходимы дополнительные затраты для создания систем аварийной газоочистки в тех местах технологической цепи, где вероятность возникновения утечек наибольшая. В некоторых случаях для этого требуется создать аппараты дожигания, т.е. подвести топливо (газ или мазут) в специальные камеры, предназначенные для огневого разложения больших объемов токсичных химических соединений (например, вихревые топки). В свою очередь, потребуется создать аварийные запасы этого топлива и автоматические системы включения таких систем в действие.
На некоторых производствах технически возможно и экономически выгодно создать промежуточные емкости для аварийного накопления промежуточных токсичных продуктов в период аварийной ситуации.
В связи с тем, что авария не всегда сразу поддается контролю, при проектировании предприятий необходимо предусматривать специальный раздел, содержащий рекомендуемые меры предотвращения аварий и ликвидации их последствий.
Конкретные меры, максимально приближенные к реальной ситуации, настойчивое внедрение противоаварийных средств, последующее их поддержание в состоянии готовности в конечном итоге может привести к весьма значительному предотвращенному ущербу, который с избытком перекроет понесенные затраты.
Больше внимания уделяется учету экологических факторов при размещении предприятий и разработке отраслевых схем развития. В 1995 г. принято решение о создании в химико-технологических отраслях базовых предприятий ускоренного внедрения и совершенствования малоотходных и безотходных технологических процессов и производств.
В химической промышленности к базовым предприятиям, например, отнесены Волжский завод органического синтеза, в нефтехимической–объединение «Нижнекамскнефтехим», Воронежский шинный завод, в промышленности по производству минеральных удобрений – Алмалыкский химический завод, северодонецкое объединение «Азот», в микробиологической промышленности – Светлоярский завод белково-витаминных концентратов, в целлюлозно-бумажной промышленности – Селенгинский целлюлозно-картонный комбинат.
Такие предприятия имеются в черной и цветной металлургии, промышленности стройматериалов, агропромышленном комплексе, угольной промышленности, тепловой энергетике. Предполагается, что эти предприятия выйдут на наиболее безопасный экологический режим работы в основном в результате преобразования и совершенствования всех видов технологических процессов. Задача достаточно сложная, требует мобилизации всего научно-технического потенциала отрасли и привлечения научных сил Академии наук России и учебных институтов. Вместе с тем задача эта реальна, и ее осуществление позволит полностью перейти к развернутому внедрению безотходных технологических процессов и добиться полной и реальной экологической безопасности всех промышленных предприятий [3].
Заключение
Одна из особенностей современного промышленного производства – образование значительного количества отходов, поступающих в окружающую среду. Современное экологическое состояние территории России можно определить как критическое. Продолжается интенсивное загрязнение природной среды. Спад производства не повлек аналогичного снижения загрязнений, поскольку в экономически кризисных условиях предприятия стали экономить и на природоохранных затратах. Разрабатываемые и частично реализуемые экологические государственные и региональные программы не способствуют улучшению в целом экологической обстановки, и с каждым годом на территории России все больше регионов, городов и поселков становятся опасными для проживания населения.
В Российской Федерации за последние несколько десятилетий в условиях ускоренной индустриализации и химизации производства подчас внедрялись экологически грязные технологии. При этом недостаточно внимания уделялось условиям, в которых будет жить человек, т.е. каким воздухом он будет дышать, какую воду он будет пить, чем он будет питаться, на какой земле жить. Однако эта проблема беспокоит не только россиян, она актуальна и для населения других стран мира.
Человечеству необходимо осознать, что ухудшение состояния окружающей среды является большей угрозой для нашего будущего, чем военная агрессия; что за ближайшие несколько десятилетий человечество способно ликвидировать нищету и голод, избавиться от социальных пороков, возродить культуру и восстановить памятники архитектуры лишь бы были деньги, а возродить разрушенную природу деньгами невозможно. Потребуются столетия, чтобы приостановить ее дальнейшее разрушение и отодвинуть приближение экологической катастрофы в мире.
Литература
Родионов А.И. и др. Техника защиты окружающей среды. М.: Химия, 1989. – с. 436 – 460.
Наркевич И.П., Печковский В.В. Утилизация и ликвидация отходов в технологии неорганических веществ. М.: Химия, 1984, 160 с.
А.П. Цыганков, В.Н. Сенин. Циклические процессы в химической технологии. Основы безотходных производств. М.: Химия, 1988. С. 120 – 131.
Государственный доклад «О состоянии окружающей природной среды Российской Федерации» Государственного комитета РФ по охране окружающей среды, 1991–1997 гг.
Харлампович Г.Д., Кудряшова Р.И. Безотходные технологические процессы в химической промышленности. М.: Химия, 1978, 280 с.
Оборудование и сооружения для защиты биосферы от промышленных выбросов. М.: Химия, 1985, 352 с. 1, 3
Быстров Г.А., Гальперин В.М., Титов Б.П. Обезвреживание и утилизация отходов в производстве пластмасс. Л.: Химия, 1982. С. 178 – 214.
Д.А. Арашкевич. Вторичная переработка отходов пластмасс и специальные роторные дробилки / Пластические массы, 2003, №5, с. 13