Характеристика запасов на промышленных предприятиях
Исходные данные для расчета параметров системы таковы:
• потребность в заказываемом продукте, шт.;
• интервал времени между заказами, дни;
• время поставки, дни;
• возможная задержка поставки, дни.
Гарантийный (страховой) запас позволяет обеспечивать потребителя в случае предполагаемой задержки поставки. Под возможной задержкой поставки подразумевается максимально возможная задержка. Восполнение гарантийного запаса производится во время последующих поставок через пересчет размера заказа таким образом, чтобы его поставка увеличила запас до максимального желательного уровня. Гарантийный запас не оказывает непосредственного воздействия на функционирование системы в целом.
Из системы управления запасами с фиксированным размером заказа рассматриваемая система заимствовала параметр порогового уровня запаса. Пороговый уровень запаса определяет уровень запаса, при достижении которого производится очередной заказ. Величина порогового уровня рассчитывается исходя из значения ожидаемого дневного потребления таким образом, что поступление заказа происходит в момент снижения текущего запаса до гарантийного уровня. Отличительной особенностью системы является то, что заказы делятся на 2 категории. Плановые заказы производятся через заданные интервалы времени. Возможны дополнительные заказы, если наличие запасов на складе доходит до порогового уровня. Очевидно, что необходимость дополнительных заказов может появиться только при отклонении темпов потребления от запланированных.
Максимальный
желательный запас представляет собой тот постоянный уровень, пополнение до
которого считается целесообразным. Этот уровень запаса косвенно (через интервал
времени между заказами) связан с наиболее рациональной загрузкой площадей
склада при учете возможных сбоев в поставках и необходимости бесперебойного
снабжения потребления. 
Постоянно рассчитываемым параметром системы управления запасами с установленной периодичностью пополнения запасов до постоянного уровня является размер заказа. Как и в системе с фиксированным интервалом времени между заказами, его вычисление основывается на прогнозируемом уровне потребления до момента поступления заказа на склад организации. Расчет размера заказа в рассматриваемой системе производится по 2 формулам:1 - в зафиксированные моменты заказов, 2 - в момент достижения порогового уровня.
РЗ = МЖЗ - ПУ + ОП,
РЗ — размер заказа, шт.;
МЖЗ — максимальный желательный запас, шт.;
ПУ — пороговый уровень запаса, шт.;
ОП — ожидаемое потребление до момента поставки, шт.
Размер заказа рассчитывается таким образом, что при условии точного соответствия фактического потребления (до момента поставки) прогнозируемому поставка пополняет запас на складе до максимального желательного уровня.
Графическая иллюстрация функционирования системы управления запасами с установленной периодичностью пополнения запасов до постоянного уровня приведена на рис. 7.
6.2. Система «минимум-максимум».
Эта система, как и система с установленной периодичностью пополнения запасов до постоянного уровня, содержит в себе элементы основных систем управления запасами. Как и в системе с фиксированным интервалом времени между заказами, здесь используется постоянный интервал между ними. Система «минимум-максимум» ориентирована на ситуацию, когда затраты на учет запасов и издержки на оформление заказа настолько значительны, что становятся соизмеримы с потерями от дефицита запасов. Поэтому в рассматриваемой системе заказы производятся не через каждый заданный интервал времени, а только при условии, что запасы на складе в этот момент оказались равными или меньше установленного минимального уровня. В случае выдачи заказа его размер рассчитывается так, чтобы поставка пополнила запасы до максимального желательного уровня. Таким образом, данная система работает лишь с двумя уровнями запасов - минимальным и максимальным, чему она и обязана своим названием.
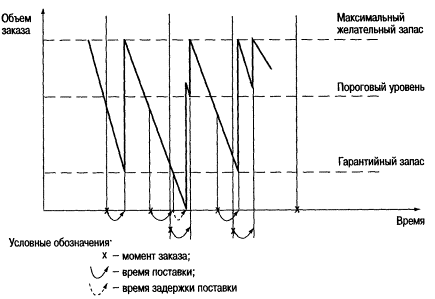
Рис. 7. График движения запасов в системе управления запасами с установленной периодичностью их пополнения до постоянного уровня.
Исходные данные для расчета параметров системы таковы:
• потребность в заказываемом продукте, шт.;
• интервал времени между заказами, дни;
• время поставки, дни;
• возможная задержка поставки, дни.
Довольно часто имеют место многообразные сочетания возмущающих воздействий, отклоняющих систему управления запасами от нормального функционирования. На рис. 8 в левом столбце приведены возмущающие воздействия, приводящие систему в состояние дефицита материальных запасов. В правом столбце - возмущающие воздействия, приводящие к возможному дефициту складских площадей (если такой возможен). Правый и левый столбцы отражают гипотетическую ситуацию крайне неблагоприятного суммарного воздействия на систему Более вероятно разнообразное сочетание воздействий, перечисленных в правом и левом столбцах. Эта вероятность зависит от конкретных условий функционирования системы управления запасами
В рассмотренных ранее системах управления запасами, несмотря на ориентацию их на стабильные условия функционирования, предусмотрена возможность сглаживания сбоев в поставках и потреблении. Так, система с фиксированным размером заказа учитывает одно из восьми возмущающих воздействий (рис.8), а именно задержку поставки. Это воздействие снимается введением в систему параметра гарантийного (страхового) запаса. Он позволяет обеспечивать потребность на время предполагаемой задержки поставки.
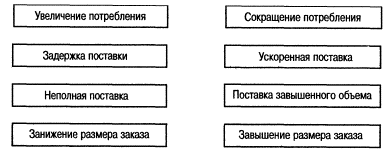
Рис. 8. Возможные возмущения в системе управления запасами.
Если возможная задержка поставки будет представлять собой максимально возможную задержку, то механизм системы предохранит потребителя дефицита в случае единичного сбоя в поставках (рис. 4). Второй расчетный параметр системы - пороговый уровень обеспечивает поддержку системы в бездефицитном состоянии. Период же времени, через который происходит пополнение гарантийного запаса расчетного объема, зависит от конкретных значений исходных и тактических параметров системы. Система с фиксированным интервалом времени между заказами также учитывает возмущающее воздействие задержки поставки (рис. 8). Как и в системе с фиксированным размером заказа, его воздействие снимается параметром гарантийного (страхового) запаса (рис. 5). Восполнение гарантийного запаса до расчетного объема производится во время последующих поставок через расчет размера заказа таким образом, чтобы его поставка увеличила запас до максимального желательного уровня. Если прогноз потребления до момента будущей поставки был точным, механизм системы с фиксированным интервалом времени между заказами предохранит потребителя от дефицита материальных ресурсов при сбоях в поставках.
Система с установленной периодичностью пополнения запасов до постоянного уровня, в отличие от основных систем управления запасами, учитывает возможность, как задержки поставки, так и изменения темпов потребления от запланированных. Расширение способности системы противостоять незапланированным возмущающим воздействиям связано с объединением идей использования порогового уровня и фиксированного интервала между заказами. Отслеживание порогового уровня повышает чувствительность системы к возможным колебаниям интенсивности потребления (рис. 8).
Система «минимум-максимум» ориентирована на ситуацию, когда затраты на учет запасов на складе и издержки на оформление заказа настолько значительны, что становятся соизмеримы с потерями от дефицита запасов. Это единственная из рассмотренных ранее систем, допускающая дефицит запасов по экономическим соображениям. Тем не менее, и система «минимум-максимум» учитывает возможность задержки поставки через параметр гарантийного запаса.
Таким образом, рассмотренные основные и прочие системы управления запасами применимы лишь к весьма ограниченному спектру условий функционирования и взаимодействия поставщиков и потребителей. Повышение эффективности использования систем управления запасами в логистической системе организации приводит к необходимости разработки оригинальных систем управления запасами. В теории управления запасами имеется достаточное количество специальных способов ведения такой работы. В данном учебнике для проектирования логистической системы управления запасами рекомендуется методика, основанная на имитационном графическом моделировании поведения системы. Она проста в применении, нетрудоемка и дает хорошие результаты.
7. Решение проблем производственных запасов на фирмах.
В условиях обострившейся конкуренции среди мер, с помощью которых можно обеспечить рационализацию производства и усовершенствовать его технологию, следует выделить снижение длительности производственного цикла и времени хранения запасов в цехах и на складах. Применяемые в настоящее время системы управления производством не всегда удовлетворяют требованиям рынка. К их основным недостаткам следует отнести:
• слишком большие отклонения сметного планирования от реального положения дел, несмотря на значительные затраты на электронную обработку данных и систему в целом;
• отсутствие возможностей эффективно влиять на производительность, длительность производственного цикла и необходимый уровень запасов;
• недостаточная свобода действий планирующих структур и связанных с планированием сотрудников.
Как показывает зарубежный опыт, в промышленно развитых странах эффективное время обработки детали составляет максимально 20% от времени производственного цикла. Это свидетельствует о длительном нахождении детали в производстве в полуготовом виде и приводит к созданию больших запасов, а соответственно и росту затрат на них. Исследования, проводимые в ряде западных стран, дают основания утверждать, что ожидаемая прибыль от каждого процента сокращения уровня запасов может быть приравнена к 10% росту оборота.
В настоящее время значительно возросли требования рынка к параметрам изделий, и, прежде всего, к их качеству. Произошло это вследствие преобладания предложения над спросом, наличия избыточных производственных мощностей. Отсюда следует, что успеха в конкурентной борьбе может достигнуть тот, кто наиболее рациональным образом построил свое производство, так что его экономические показатели находятся на оптимальном уровне. Эта цель достигается, кроме прочих мер, путем:
• снижения затрат, связанных с созданием и хранением запасов;
• сокращения времени поставок;
• более четкого соблюдения сроков поставки;
• увеличения гибкости производства, его приспособленности к условиям рынка;
• повышения качества изделий;
• увеличения производительности.
В последние годы произошло заметное усовершенствование методов производства, что позволило снизить производственные расходы. Дальнейшая экономия средств, как уже отмечалось, может быть достигнута, если будут реализованы резервы, заложенные в рационализации процессов, обеспечивающих производство. Прежде всего, это относится к оптимизации запасов. Решения, принимаемые руководством фирм в этой области, в конечном счете касаются каждого отдельного вида товара или предмета хранения а конкретная единица которых, подлежащая контролю, называется единицей учета запасов (е.у.з.).
Изучение реально действующих систем управления запасами, состоящих из многих е.у.з., показало, что существует статистическая закономерность, определяющая размеры потребности в видах товаров, представленных в запасах. Типично положение, когда примерно на 20% е.у.з. приходится 80% объема спроса в денежном выражении. При этом для запасов товаров широкого потребления характерна меньшая концентрация е.у.з. высокой стоимости чем
для запасов товаров промышленного назначения. Отсюда следует, что все е.у.з., составляющие запасы фирмы, не должны контролироваться на одном уровне.
Данный вывод является одним из наиболее важных, и его необходимо учитывать при управлении многими видами запасов при условии, что они рассматриваются изолированно друг от друга. Это помогает идентифицировать наиболее важные е.у.з., находящиеся в запасах. Они получают приоритет при распределении времени в процессе управления товарно-материальными запасами в любой рассматриваемой системе. Однако относительный приоритет, которым пользуется та или иная продукция, часто меняется, так как спрос на нее, как и ее стоимость, не остаются постоянными. Это значит, что распределение по стоимости единиц учета товаров представляет собой динамическое, а не статичное понятие.
Благодаря активизации ряда факторов, в том числе и внедрению логистики, многие современные предприятия последовательно связаны друг с другом, производство и система запасов приобретают взаимозависимый характер. В такой ситуации управление производством означает организацию работы не только каждого звена в отдельности, но и всех вместе как единого целого. Анализируя систему производственных заказов, многие фирмы стали исходить из метода комплексного регулирования, позволяющего гармонично соединить все звенья и соизмерить объемы производства и запасов. Для этого, по мнению руководства фирм, важно снизить их колебания на каждой стадии путем точного прогнозирования спроса на продукцию и проведения такой политики заказов, которая позволила бы сбалансировать изменения спроса. Кроме того, для достижения искомого соответствия на каждой стадии все расхождения необходимо регистрировать, и информация о них путем использования обратной связи должна учитываться в исходном производственном плане с последующей возможностью корректировки.
В целях снижения на каждой стадии соразмерности объемов производства и товарно-материальных запасов в настоящее время наиболее широко применяется такой метод контроля, как обратная связь в системе производственных запасов. Благодаря целенаправленному применению организационных, плановых и контрольных мероприятий возможно, с одной стороны, воспрепятствовать созданию излишних запасов, а с другой - устранить такой недостаток, как отсутствие готовности к поставкам.
Логистический подход к управлению товарно-материальными запасами предусматривает отказ от функционально-ориентированной концепции в этой области, так как она имеет следующие недостатки:
• проблемы, возникающие в связи с созданием и хранением запасов, часто решаются по принципу поиска виновного в другой структуре вместо выявления их истинных причин;
• функциональные звенья каждой организационной структуры разрабатывают собственную политику запасов, что не всегда согласовывается на более высоком уровне организации;
• производство, как правило, обеспечивается излишками товарно-материальных запасов.
Следовательно, проблема запасов не может быть решена, если отдельные функции организационной структуры будут развиваться некомплексно. Требование оптимизации запасов привело к необходимости разработать единую концепцию ответственности за товарно-материальные запасы.
С развитием логистики на фирмах началась перестройка управления материальными запасами, стала налаживаться их тесная координация с общим материальным потоком фирм. В соответствии с целями этой перестройки были созданы отделы материальных потоков, не зависящие от сектора складов производственного отдела предприятия. Среди экстренных задач, поставленных перед вновь созданными отделами, следует выделить «сведение до нуля погрешностей в складировании» и «передачу данных о состоянии складских запасов в масштабе реального времени». Принятые меры дали положительные результаты - произошло повышение эффективности транспортировки товаров и погрузочно-разгрузочных работ. Однако по мере рационализации материальных потоков на первый план выдвинулась проблема управления складскими запасами.
Интересным вариантом решения проблем складирования является производство без складов, внедрение которого невозможно без кардинальных изменений во всем комплексе процессов, обеспечивающих производство, да и в самом производстве, и требует значительных финансовых затрат. При этом, как выяснилось, необходимо было решить несколько задач, среди которых, прежде всего, задачу создания высокоточной информационной системы складирования, позволяющей использовать банк данных в реальном масштабе времени. При использовании данной системы продукция выпускается лишь в объеме, обеспечивающем сбыт. Исходное сырье и материалы закупаются только в размерах, необходимых для удовлетворения спроса. В обратной форме эту систему можно свести к формуле: «производится только необходимая продукция, только когда требуется, и только в требуемом объеме».
Ранее, когда производство работало на стабильный рынок, оно могло существовать без учета этих факторов. В условиях же постового снижения стабильности рынка и активного отслеживания спроса дорогостоящие резервные запасы вытесняются системой информации и надлежащей организацией управления, дающими большой эффект. В связи с этим логистика снабжения не может абстрагироваться от того, что происходит на конечных стадиях производства. Причем ключевым фактором является знание положения рынке и условий доступа на него.
Последние новшества в сфере производства таковы: дифференциация продукции на возможно более поздней стадии производства на базе использования максимально однотипных комплектующих; использование выгод массового производства не на стадии сборки, на стадии изготовления комплектующих изделий; стремление к максимальному удовлетворению потребностей клиента на этапе выбора товара для производства. Все это требует гибкости производства на цеховом уровне, достигаемой как за счет расширения возможностей по переналадке оборудования, так и благодаря применению новых методов управления запасами - «канбан» и «точно в срок».
Суть системы «канбан» состоит в том, чтобы наличные запасы по своему количеству соответствовали потребностям начальной стадии производственного процесса, а не накапливались, как прежде.
Одним из методов сокращения запасов, повышения гибкости производства и возможности противостояния возрастающей конкуренции стал метод «точно в срок», получивший наибольшее распространение в США и странах Западной Европы. Сущность метода базируется на трех предпосылках. Во-первых, предполагается, что заявкам потребителей готовой продукции должны соответствовать не ее предварительно накопленные запасы, а производственные мощности, готовые перерабатывать сырье и материалы, поступающие почти «с колес». Вследствие этого объем производственных запасов, квалифицируемый как замороженные мощности, минимизируется. Во-вторых, в условиях минимальных запасов необходима непрерывная рационализация организации и управления производством, ибо высокий объем запасов нивелирует, в известном смысле маскирует ошибки и недостатки в этой области, узкие места производства, несинхронизированные операции, неиспользуемые