Пути повышения производительности труда на примере Цеха по производству порошковых изделий ОАО "Уралэлектромедь"
Федеральное агентство по образованию
Государственное образовательное учреждение
Высшего профессионального образования
Уральский государственный экономический университет
Факультет сокращенной подготовки
Кафедра менеджмента
КУРСОВАЯ РАБОТА
По дисциплине: Экономический менеджмент
Тема: Пути повышения производительности труда на примере Цеха по производству порошковых изделий ОАО «Уралэлектромедь»
Исполнитель:
Екатеринбург
2009г.
План
Введение…………………………………………………………...........................3
1. Анализ деятельности цеха по производству порошковых изделий……...…4
1.1 Характеристика цеха по производству порошковых изделий………..........4
1.2 Анализ основных технико-экономических и финансовых показателей работы цеха…………………………...……………………………………….....10
1.3 Основные причины снижения производительности труда.……………....39
2. Мероприятия по увеличению производительности труда и их экономическая эффективность…………………………………………….........41
2.1 Предложения по решению проблемы расширения «узкого места»……...41
2.2 Предложения по оперативному управлению производством………….....51
3. Экономическая эффективность повышения производительности труда в результате внедрения предлагаемых мер…………………………………........53
Заключение……………………………………………………………………….56
Список используемой литературы……………………………………………...57
Введение
Сегодня производители и предприниматели самостоятельно планируют текущую и перспективную производственно-хозяйственную и финансово-экономическую деятельность. В современных рыночных условиях анализ производительности труда является одним из самых важных элементов планирования производства и дальнейшей реализации продукции, что в свою очередь является задачей комплексного развития всего предприятия. На основе показателей производительности труда разрабатываются социально-трудовые, снабженческо-сбытовые, финансово-инвестиционные и другие разделы долгосрочного и текущего планов. От высокой производительности труда зависит обоснованность и реальность других направлений деятельности, стабильность и ритмичность работы подразделений.
Целью курсовой работы, является определение причин снижения производительности труда.
Предметом исследования является производственная схема предприятия. Объектом исследования является цех по производству порошковых изделий (ЦППИ) ОАО «Уралэлектромедь».
Передо мной стояла задача на основе полученных данных, проанализировать производственную схему цеха по производству порошковых изделий, выяснить причины отклонения плановых показателей производительности труда от фактических, предложить свои мероприятия по оптимизации объема производства.
1. Анализ деятельности цеха по производству порошковых изделий
1.1 Характеристика цеха по производству порошковых изделий
Участок по производству порошковых изделий был создан на ОАО «Уралэлектромедь» в 1988 году при лаборатории механизации. В 1990-1991 годах было принято решение о расширении производства, строительстве пристроя, покупке прессового и печного оборудования.
Созданное как опытно-промышленное производство в 1992 году цех порошковых изделий выполняет две важные задачи:
Во-первых – производство из собственных медных порошков высокорентабельной товарозавершенной продукции: различных конструкционных, электротехнических и антифрикционных изделий из меди, бронзы и бронзографита различных марок, а также подшипников скольжения.
Во-вторых, цех является своеобразным полигоном, на котором проходят испытания потребительских и технологических свойств новых марок электролитических медных порошков, освоенных в цехе медных порошков АО «Уралэлектромедь», а также водо-распыленных порошков из меди и бронзы, производимых на совместном предприятии «УЭМ-Эккарт».
Организованное производство полностью обеспечивается сырьем собственного производства, компонентами изделий из меди и серебра (порошками медным электролитическим (1945,5 т. в год), серебряным (3,85 т. в год)), ресурсами цеха медной фольги и общезаводского хозяйства комбината. Остальное сырье поставляется предприятиями со стороны (в год):
порошок оловянный – ОАО «НОК» г. Новосибирск -67,5 т.;
порошок никелевый – АО «Норильский никель» г. Норильск -1,65 т.;
стеарат цинка – НПО «Люминфор» г. Ставрополь -13,5 т.;
смазочные материалы – г. Пермь, г. Омск -30 т.;
графит -13,65т.
Обеспечение производства собственным сырьем дает значительные преимущества по себестоимости изделий. Имеющийся на ОАО «Уралэлектромедь» опыт такого производства обеспечивает получение изделий высокого качества.
Самое крупное аналогичное производство изделий из порошка: г. Кинешма (Россия), г. Молодечно (Белоруссия). Эти предприятия работают на покупном медном электролитическом порошке производства ОАО «Уралэлектромедь».
Отделом маркетинга выявлена следующая годовая потребность в медных изделиях (Табл.1).
Исходя из годовой потребности, производственная мощность цеха определена в 120000 тонн. Укрупненная номенклатура продукции выглядит следующим образом (Табл. 2).
ЦППИ является самостоятельным структурным производственно-хозяйственным подразделением предприятия, относящимся к группе основных (производственных) цехов. Цех порошковых изделий непосредственно подчиняется главному инженеру предприятия.
Таблица 1
Годовая потребность в медных изделиях
| № п/п | Наименование предприятия | Годовая потребность, тыс. шт. |
| 1 | ОАО «Контактор» (г. Ульяновск) | 400 |
| 2 | ОАО «НЗВА» (г. Новосибирск) | 250 |
| 3 | ОАО «Низковольтник» (г. Октябрьский) | 250 |
| 4 | ОАО «ДЗНВА» (г. Дивногорск) | 350 |
| 5 | ОАО «КЗНВА» (г. Коренево) | 200 |
| 6 | ОАО «Электротехнический завод МПС» (г. Камышлов) | 300 |
| 7 | ОАО «Электромеханический завод» (г.С-Петербург) | 300 |
| 8 | ОАО «Электромеханический завод» (г. Псков) | 200 |
| ИТОГО | 2250 |
Таблица 2
Укрупненная номенклатура продукции ЦППИ
| № п/п | Наименование изделия | Объем производства, тыс. шт. в год |
| 1 | Изделия электротехнического назначения, изготовленные из порошков на основе меди | 1000 |
| 2 | Изделия антифрикционные, изготовленные из порошков на основе меди | 500 |
| 3 | Горячепрессованные профили из порошков на основе меди | 200 |
| 4 | Горячепрессованные бронзовые профили | 100 |
| 5 | Горячепрессованные профили из литых заготовок сплавов цветных металлов | 200 |
| 6 | Изделия (электроконтакты) из порошка на основе серебра | 250 |
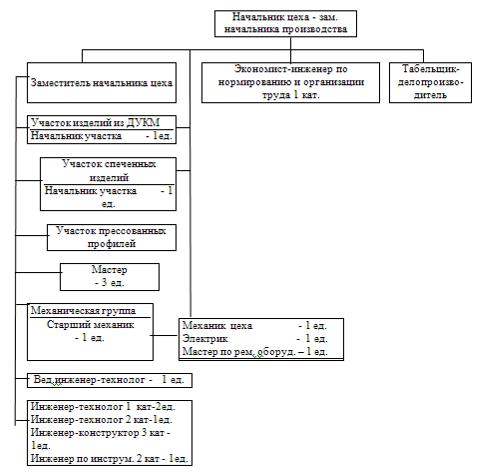
Структура и штаты цеха утверждает генеральный директор ОАО «Уралэлектромедь» в соответствии с действующими нормативами численности руководителей, специалистов и служащих с учетом объемов работы и особенностей производства. Организационная структура ЦППИ представлена в виде схемы 1.
Режим работы цеха трехсменный с двумя выходными днями. По этому графику работает участок спеченных изделий с эффективным годовым фондом работы оборудования 5310 часов, причем спекания печи работает по непрерывному графику с годовым фондом работы оборудования 7710 часов.
Численность трудящихся: по цеху – 93 чел, в том числе основной технологический персонал – 61 чел; вспомогательный персонал 17 чел; руководители и специалисты –17 чел.
В ЦППИ используются два прогрессивных процесса производства (для изготовления спеченных изделий и изделий из дисперсно-упрочненных композиционных материалов (ДУКМ)).
Первый, основанный на традиционной технологии изготовления прессованных спеченных изделий, обеспечивает экономическую эффективность и конкурентоспособность продукции за счет высокой степени использования материала, точности размеров и форм, что практически полностью исключает необходимость дальнейшей механической доработки деталей.
Схема 1. Организационная структура управления цеха по производству порошковых изделий
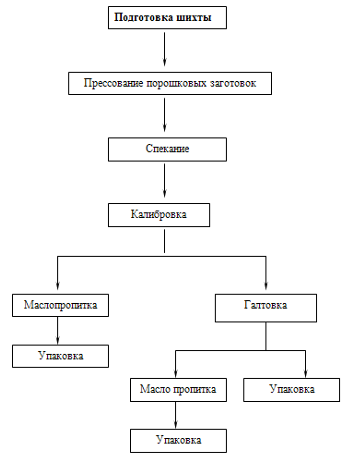
Этот технологический процесс включает следующие операции:
подготовка шихты. Смешивание исходных компонентов в смесителях (биконических, эксцентрических или плужковых);
прессование шихты проводится на гидравлических и механических прессах-автоматах при комнатной температуре в жесткой пресс-форме, обеспечивающее необходимую плотность и точность заготовки;
- спекание прессованных заготовок проводится в проходных ленточных печах в восстановительной атмосфере водорода;
- калибровка спеченных заготовок проводится на автоматических гидравлических и механических прессах в жестких формах с целью получения точных геометрических размеров, заданных величин твердости.
Эта операция используется для получения деталей сложной формы путем холодного объемного деформирования пористой спеченной заготовки;
- маслопропитка производится путем вакуумирования погруженных в подогретое масло пористых деталей. Применяется для подшипников скольжения, которые таким образом «заправляются» смазкой на весь срок службы.
Технология изготовления прессованных спеченных изделий представлена схемой 2.
Схема 2. Технологическая схема изготовления прессованных спеченных изделий
Участок спеченных изделий оснащен высокопроизводительным прессовым оборудованием усилием от 20 до 4000 кН как российского, так и германского (фирма «Dorst») производства, а также проходными конвейерными печами фирмы «Cremer» (Германия) и ОАО «Термотрон – Пульс» (г. Брянск, Россия).
Основу производственной программы участка составляют детали электротехнического назначения из порошковой меди (типовые контакты для электрических низковольтных аппаратов; различные коллекторные заготовки для малогабаритных электродвигателей; крупногабаритные ламели), а также бронзографитовые подшипники скольжения.
Парк освоенных деталей превышает две сотни единиц и пополняется 2-4 новыми позициями каждый месяц.
Продукция второго участка ЦППИ – прессованные профили, прутки и трубные заготовки из дисперсно-упрочненных композиционных материалов на медной основе. Основное применение эти новые композиционные материалы находят в сварочной технике в качестве наконечников электродуговой сварки проволочным электродом в среде защитного газа, электродов точечной, роликовой, рельефной сварки, жал паяльников и других токопроводящих деталей.
ОАО «Уралэлектромедь» в сотрудничестве с учеными фирмы «Техма» разработаны и запатентованы ДУКМы на основе медных порошков систем Cu-Al-C-O и Cu-Ti-C-O, получаемые с использованием механического легирования.
Основными структуроопределяющими операциями технологического процесса производства ДУКМ являются: реакционное размалывание смеси исходных компонентов в высокоэнергетической шаровой мельнице – аттриторе, а также горячая экструзия заготовки. ДУКМ получают в виде прутков и профилей как горячепрессованных полуфабрикатов, так и холоднокалиброванных заготовок для обработки на станках-автоматах.
Суммарный объем произведенной и реализованной продукции цеха непрерывно растет благодаря целенаправленной работе отдела порошковой металлургии по маркетингу и сбыту, даже несмотря на то, что многие из заказчиков, оказываясь в тяжелом финансовом положении, сокращают заказы или вовсе прекращают закупки комплектующих, останавливают производство. Непрерывно проводится поиск новых потребителей, прорабатываются не только технические, но и финансовые, выстраиваются и реализуются товарообменные и зачетные взаимоотношения, как двух-, так и многосторонние. Активное участие в выставках и научно-практических конференциях позволяет правильно оценивать тенденции развития отечественной промышленности, находить новые области применения порошковых изделий.
1.2 Анализ основных технико-экономических и финансовых показателей работы цеха
Технические показатели
В цехе производства порошковых изделий используются технические показатели (Таблица 3)
Таблица 3
Технические показатели ЦППИ.
| Наименование показателей | Ед. изм | 2007 год | 2008 год | 2009 год | ||||
| план | факт | план | факт | план | Факт 1 кв. | План 2 кв. | ||
| Изделия из ДУКМ | ||||||||
| 1. Выход меди в: | ||||||||
| готовую продукцию | % | 45,00 | 45,10 | 45,00 | 45,5 | 45,20 | 45,30 | 45,20 |
| отходы медь содержащ. | % | 50,00 | 50,90 | 50,00 | 50,30 | 50,00 | 51,20 | 50,00 |
| безвозвратные потери | % | 5,00 | 4,00 | 5,00 | 4,20 | 4,80 | 3,50 | 4,80 |
| Итого | % | 100,0 | 100,0 | 100,0 | 100,0 | 100,0 | 100,0 | 100,0 |
| 2. Расход эл. энергии на 1 кг. изделий | кВт/ч | 6,8 | 4,74 | 5,00 | 5,00 | 5,00 | 4,12 | 5,00 |
| 3. Расход материалов на 1 кг. изделий | ||||||||
| лента клеевая | кг | 0,002 | 0,001 | 0,002 | 0,001 | 0,001 | 0,001 | 0,001 |
| коробка картонная | шт | 0,2 | 0,08 | 0,2 | 0,19 | 0,2 | 0,14 | 0,2 |
| шпагат | кг | 0,001 | 0,001 | 0,001 | 0,001 | 0,001 | 0,001 | 0,001 |
| Порошковые спеченные изделия | ||||||||
| 1. Выход меди в: | ||||||||
| готовую продукцию | % | 90,00 | 91,60 | 90,00 | 90,80 | 90,40 | 91,70 | 90,40 |
| отходы медьсодержащ. | % | 7,00 | 6,40 | 7,00 | 7,00 | 7,00 | 7,40 | 7,00 |
| безвозвратные потери | % | 3,00 | 2,00 | 3,00 | 2,20 | 2,60 | 0,90 | 2,60 |
| Итого | % | 100,0 | 100,0 | 100,0 | 100,0 | 100,0 | 100,0 | 100,0 |
| 2. Расход энергорес. на 1 кг. изделий: | ||||||||
| электроэнергия | кВт/ч | 12 | 11 | 11 | 10,04 | 10,30 | 9,30 | 10,30 |
| газ | м3 | 0,8 | 0,86 | 0,8 | 0,79 | 0,8 | 0,79 | 0,8 |
| 3. Расход материалов на 1 кг. изделий | ||||||||
| цинк стеариновый | кг | 0,009 | 0,009 | 0,009 | 0,008 | 0,009 | 0,008 | 0,009 |
| порошок олова | кг | 0,08 | 0,05 | 0,08 | 0,03 | 0,03 | 0,071 | 0,03 |
| порошок графита | кг | 0,01 | 0,005 | 0,01 | 0,008 | 0,01 | - | 0,01 |
| масло И-20 | л | 0,03 | 0,027 | 0,027 | 0,025 | 0,025 | 0,024 | 0,025 |
| мешок бумажный | шт | 0,04 | 0,026 | 0,02 | 0,001 | 0,001 | - | 0,001 |
| коробка картонная | шт | 0,1 | 0,08 | 0,1 | 0,1 | 0,1 | 0,1 | 0,1 |
| шпагат | кг | 0,002 | 0,001 | 0,001 | 0,001 | 0,001 | 0,001 | 0,001 |
| растворитель 646 | л | 0,002 | 0,002 | 0,002 | 0,002 | 0,002 | 0,002 | 0,002 |
| лента клеевая | кг | 0,002 | 0,002 | 0,002 | 0,001 | 0,001 | 0,001 | 0,001 |
| сталь инструментальн. | кг | 0,026 | 0,024 | 0,025 | 0,026 | 0,026 | - | 0,026 |
| мешки п/эт.(500*1000) | шт | 0,025 | 0,025 | 0,03 | 0,014 | 0,001 | 0,001 | 0,001 |
| бумага парафинирован. | кг | 0,01 | 0,01 | - | - | 0,003 | - | 0,03 |
| бумага оберточная | кг | - | - | - | - | 0,007 | 0,007 | 0,007 |
Сравнивая эти показатели за последние два года можно сделать следующие выводы.
Для изделий из ДУКМ:
снизились безвозвратные потери меди на 0,5%;
расход электроэнергии из-за работы по режиму экономии энергоресурсов снизился по плану с 6,8 квт/ч до 5, по факту 4,74 до 4,12.
Для порошковых изделий:
увеличился выход меди в готовую продукцию с 90 % до 90,4 % по плану, и с 91,6 % до 91,7 % по факту;
бумагу парафинированную заменили на бумагу оберточную, что привело к дополнительной экономии.
Трудовые показатели
Анализ производительности труда по цеху за 2007-2008 годы можно сделать исходя из следующих данных (таблица 4).
Таблица 4 Анализ производительности труда по цеху по производству порошковых изделий за 2008 год
| Наименование показателя | Ед. изм. | Факт за 2008 г. | Факт за 2007 г. | Отклонения | |
| абсол. +увелич./ -уменьш. | в % к 2007 году | ||||
|
Выпуск готовой продукции: -в натуральном выражении; -в стоимостном выражении. |
т т.руб |
101,128 19,938 |
64,91 10,526 |
+36,218 +9,412 |
155,8 189,4 |
|
Численность всех работников, в т.ч.: -руководителей, специалистов, служащих; -основных рабочих; -вспомогательных рабочих; -прочего персонала. |
чел чел чел чел чел |
92,1 16,3 59,8 12,5 3,5 |
69,6 13,0 44,0 10,1 2,5 |
+22,5 +3,3 +15,8 +2,4 +1,0 |
132.3 125.4 135.5 123.8 140.0 |
| Производительность | т/чел | 1,098 | 0,933 | +0,165 | 118,0 |
|
Профессионально-квалификационный состав рабочих: -основных; -вспомогательных. |
сред. раз. |
4,3 5,2 |
4,3 5,3 |
- - |
- - |
|
Использование рабочего времени: -сред. продолжительность раб. дня; -устранимые потери |
ч ч/.д |
6,85 3,6 |
6,7 4,4 |
+0,15 -0,8 |
102,2 122,2 |
| Средняя заработная плата | Руб | 3230 | 2961 | +309 | 110,5 |
|
Структура заработной платы: -по тарифу (оклад); -поощрительная часть; -прочие доплаты и надбавки. |
% % % |
58,3 14,3 27,4 |
50,8 22,2 27,0 |
+7,5 -7,9 +0,4 |
- - - |
Себестоимость продукции ЦППИ
Себестоимость продукции ЦППИ представлена в таблице 5.
Таблица 5
Динамика себестоимости ЦППИ за 2007 – 2008 гг
| Показатели | 2007 год (факт) | |||
| 1 кв. | 2 кв. | 3 кв. | 4 кв. | |
| 1 Единицы продукции: | ||||
| изделия из ДУКМ | 210674,5 | 304457,3 | 332933,8 | 352334,7 |
| порошковые изделия | 103669,5 | 102678,7 | 113457,5 | 97905,3 |
| Показатели | 2008 год (факт) | |||
| 1 кв. | 2 кв. | 3 кв. | 4 кв. | |
| 1 Единицы продукции: | ||||
| изделия из ДУКМ | 235368,8 | 348348,6 | 484991,1 | 601031,1 |
| порошковые изделия | 108747,6 | 106990,2 | 141886,8 | 157739,5 |
Более наглядно динамику себестоимости по различным видам продукции можно представить в виде рисунков 1 и 2.
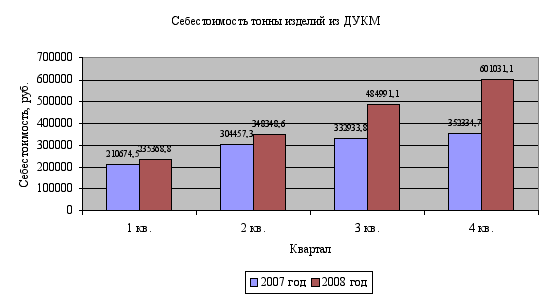
Рисунок 1 – Диаграмма себестоимости тонны изделия из ДУКМ
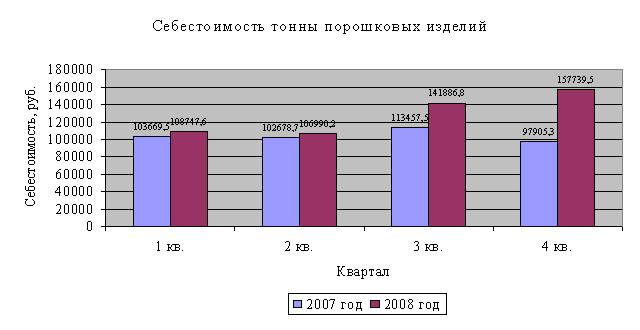
Рисунок 2 – Диаграмма себестоимости тонны порошковых изделий
По диаграммам видно, что себестоимость тонны изделий из ДУКМ и порошковых изделий по сравнению с 2007 годом неуклонно растет. Как уже отмечалось, основной вклад в повышение себестоимости продукции внесли:
индексацией заработной платы;
повышением цен на исходные материалы.
Экономические показатели деятельности цеха по производству порошковых изделий
В качестве экономических показателей работы цеха по производству порошковых изделий можно рассмотреть динамику объемов производства и реализации продукции, рентабельности, долю денежных расчетов за продукцию.
Объем производства и реализации продукции за 2007-2008 г. представлены в таблицах 6 и 7.
Таблица 6
Объем производства продукции ППИ.
| Периоды | 2007 год | 2008 год | ||||||
| кварталы | кварталы | |||||||
| I | II | III | IV | I | II | III | IV | |
| Тыс. руб. без НДС | 1917 | 1903 | 2537 | 4170 | 4989 | 4809 | 4517 | 5579 |
| Тонн | 11,8 | 11,9 | 14,4 | 26,8 | 27,6 | 20,0 | 22,3 | 27,9 |
| Всего тонн/тыс. руб. | 64,9 т / 10527 тыс. руб. | 97,8 т / 19894 руб. | ||||||
Таблица 7
Объем реализации продукции ППИ.
| Периоды | 2007 год | 2008 год | ||||||
| кварталы | кварталы | |||||||
| I | II | III | IV | I | II | III | IV | |
| Тыс. руб. без НДС | 1553 | 2056 | 2506 | 2945 | 2627 | 4387 | 5432 | 6025 |
| Тонн | 18,61 | 14,66 | 18,53 | 18,2 | 17,28 | 25,1 | 27,6 | 33,82 |
| Всего тонн/тыс. руб. | 70 т / 9060 тыс. руб. | 103,8 т / 18471 тыс. руб. | ||||||
На рисунке 3 представлена динамика объемов производства и реализации продукции в натуральном выражении (в тоннах).
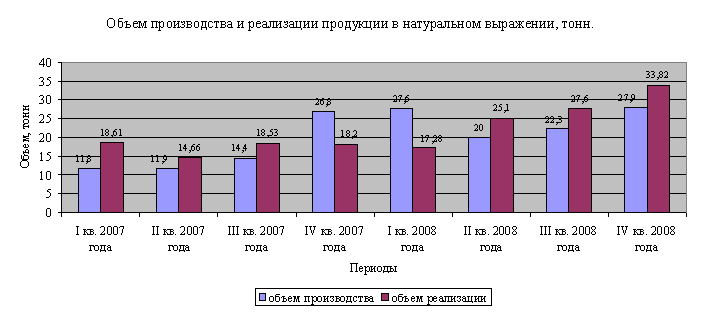
Рисунок 3 – Диаграмма объемов производства и реализации продукции в натуральном выражении.
В таблице 8 представлены данные о рентабельности продукции за 2006-2008 г.
Таблица 8
Рентабельность продукции ППИ.
| 2006 год | 2007 год | 2008 год | ||
| I-е полугодие | III квартал | IV квартал | ||
| 26 % по произведенной | 22 % по произведенной | 29,4 % по произведенной |
11,4 % по произведенной 31,2 % по реализованной |
14,5 % по произведенной 36,6 % по реализованной |
Рентабельность продукции с 2006 года до второго полугодия 2008 года рассчитывалась по произведенной продукции. То есть фактически цех работал на склад. Главное было, выдержать планируемую себестоимость с помощью объема. Но со второго полугодия 2008 года цех перешел на новую учетную политику, при которой себестоимость, рентабельность, заработная плата формировались в зависимости от реализации продукции. В связи с этим, как видно из таблицы 9, рентабельность по произведенной продукции резко упала с 29,4 % до 11,4 %, но рентабельность по реализованной продукции за второе полугодие 2008 года росла с 31,2 % до 36,6 %.
Доля денежных расчетов за продукцию ЦППИ с 2006 года увеличилась с 24 % до 55 % (таблица 9). Это связано, прежде всего, с изменением учетной политики и сокращением поставки продукции по взаимозачетам.
Таблица 9
Доля денежных расчетов за продукцию ППИ.
| 2006 год | 2007 год | 2008 год | ||
| I-е полугодие | III квартал | IV квартал | ||
| 24 % | 25 % | 41 % | 50 % | 55 % |
Последовательность формирования производственной программы ЦППИ
В общем виде формирование производственной программы цеха по производству порошковых изделий выглядит следующим образом (схема 3).
Схема3. Общая схема формирования производственной программы ЦППИ
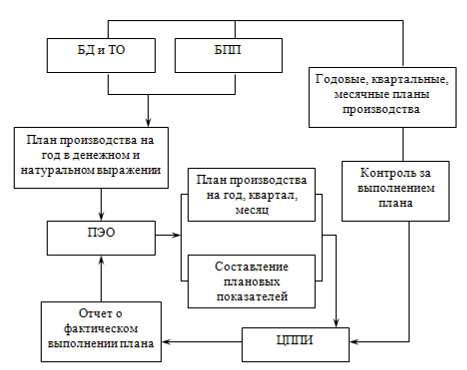
После заключения договора БД и ТО открывает производственный заказ в бюро подготовки производства (БПП) (Форма 1) до 20 числа текущего месяца. Производственный заказ включает в себя два периода. Например, производственный заказ на март, апрель; на апрель, май и т.д.Заказ согласовывается с конструкторско-технологическим бюро, утверждается начальником производства.
На основании плана выпуска продукции на периоды (квартал, месяц) и производственных заказов не позднее 22-го числа месяца, предшествующего плановому, БПП разрабатывает:
Перечень номенклатуры продукции, изготавливаемой в следующем месяце по участкам (Форма 2);
Плановые показатели на выпуск продукции по затратам сырья, энергии (Форма 3). Инженеры-технологи рассчитывают нормы расхода материала, основываясь на фактических данных. Если в планируемом периоде будет производится уже освоенная деталь, то используют эти (уже рассчитанные) нормы расхода, если деталь новая, то технологи выдают примерные нормы расхода. Расход электроэнергии, газа, отходы и потери производства берутся из технико-экономических показателей ЦППИ на квартал. Технико-экономические показатели рассчитываются по участкам на 1 кг. изделий (для производства гранул дисперсно-упрочненной меди расход рассчитывается на тонну гранул). Показатели утверждаются главным инженером АР «Уралэлектромедь»;
Плановые показатели на выпуск продукции по затратам труда и загрузке оборудования (Форма 4). Эти плановые показатели основываются на нормах выработки. Для определения трудозатрат, объем производства (шт.) делится на норму выработки (шт. в смену). Т. о. Определяется количество человеко-смен по каждому оборудованию, затем они (человеко-смены) суммируются для определения общего количества человеко-смен, необходимых для полного цикла изготовления изделия. Вычисление этих показателей важно для правильного составления плана-графика загрузки оборудования;
На основании перечня продукции, норм трудоемкости на производство порошковых изделий, утвержденных начальником ППИ, БПП разрабатывает план-график загрузки оборудования на месяц (Форма 5). План-график загрузки оборудования является основным документом, по которому работают начальники участков. Для составления плана-графика необходимы следующие данные:
тип оборудования. Он определяется исходя из имеющегося парка оборудования, в соответствии с требованиями технологического процесса.
объем производства. Определяется в соответствии с производственными заказами.
количество смен, необходимых для каждой операции (из Формы 4).
количество смен, необходимых для переналадки оборудования.
график выхода на работу. При составлении плана-графика загрузки оборудования необходимо учитывать численность работников в смене для предоставления им необходимого количества рабочих мест. График выхода на работу разрабатывается на год отделом по работе с персоналом (для всего предприятия), согласовывается с профкомом и утверждается генеральным директором ОАО «Уралэлектромедь». начальник участка каждый месяц предоставляет график выхода в БПП в соответствии с количеством имеющихся на участке работников. В Форме плана-графика загрузки оборудования в верхней строчке пишется наименование детали, операция (к – калибрование, п – прессование) и количество (шт.)
Разработанные БПП документы утверждаются начальником производства и до 24 числа месяца, предшествующего плановому выдаются в цех, ОТК, БД и ТО, конструкторский отдел.
В процессе производства перечень продукции и план-график загрузки оборудования могут быть откорректированы дополнительными производственными заказами. Оперативная корректировка осуществляется по заявкам БД и ТО в течение текущего месяца. Оформляется производственный заказ «что на что меняют». БПП осуществляет корректирующие действия в виде Указания (Форма 7).
БПП ежедневно осуществляет контроль за выполнением плана, за соблюдением плана-графика загрузки оборудования и осуществляет необходимые корректировочные действия (Форма6).
При освоении новой продукции цех порошковой металлургии (ЦПМ) вносит в квартальный план освоения новой продукции сроки изготовления опытных партий деталей, количество материалов, определяет необходимое оборудование и количество рабочих дней для проведения опытно технологических работ.
В соответствии с квартальным планом освоения новой продукции ЦПМ включает в план-график загрузки оборудования ЦППИ сроки изготовления опытных партий деталей.
Наглядное изображение формирования производственной программы показано схемой 4.
Схема 4. Информационно-логическая схема формирования производственной программы
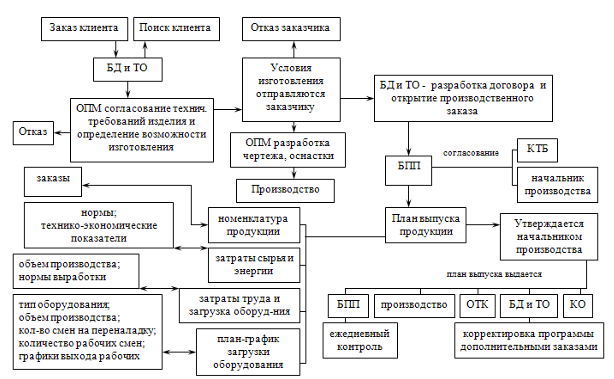
Формирование производственной программы за август 2009 года.
Рассмотрим формирование и выполнение производственной программы за август 2009 года на примере подшипника СМ-270-03 (1470.0048.01-01).
В результате анализа выполнения производственной программы на примере подшипника выяснилось, что как следует из формы 6, производство подшипника по плану должно было начаться первого числа, а фактически его начали изготавливать только с десятого. Причиной такой задержки явилось то, что производственная программа предыдущего месяца не была полностью выполнена, и в начале августа месяца ее доделывали. Подобная ситуация прослеживается по многим изделиям и повторяется практически каждый месяц. Это говорит о плохом оперативном учете изменений в производственной программе.
Форма 1
Утверждаю начальник ППИ
_____________Н.В.Данилов
«30 » июля 2009 г.
ПРОИЗВОДСТВЕННЫЙ ЗАКАЗ № П3-1 2009
от «30» июля 2009 г.
на период август
| № п/п | Наименование изделия | Предприятие заказчик | Масса 1 шт, гр. | Цена 1 шт. без НДС руб. | Кол-во шт. | Сумма руб. | Общий вес кг. |
| 1 | Подшипник СМ5-220-05 | Омский завод стиральных машин | 3,85 | 2,04 | 20000 | 40800,00 | 77,00 |
| 2 | Подшипник СМ8-230-01 | 18,00 | 4,37 | 20000 | 87400,00 | 360,00 | |
| 3 | Подшипник СМ8-270-03 | 7,70 | 2,28 | 40000 | 91200,00 | 308,00 | |
| 4 | Втулка 310.12.505 | ОА «ПСМ» г. Екатеринбург | 3,50 | 4,53 | 1850 | 8047,50 | 6,48 |
| 5 | Втулка 3102.112.302 | 20,70 | 7,48 | 3850 | 28798,00 | 79,70 | |
| 6 | Донышко 3102.112.328 | 22,50 | 9,80 | 3850 | 37730,00 | 86,63 | |
| 7 | Донышко 3102.56.219 | 20,70 | 9,05 | 2100 | 19005,00 | 43,47 | |
| 8 | Кольцо 310.12.508 | 8,10 | 5,36 | 1850 | 9916,00 | 14,99 | |
| 9 | Втулка УКМП 1-6-17 | ФГУП ПО «УОМЗ» | 6,70 | 3,49 | 34000 | 118660,00 | 227,80 |
| 10 | Заг. контактодерж. ГЛИЦ 757483.031 | АО «Низковольтник» г. Октябрьский | 2,60 | 2,27 | 20000 | 45400,00 | 52,00 |
| 11 | Контактодержатель 8ХК.104.077 | 6,00 | 2,63 | 20000 | 52600,00 | 120,00 | |
| 12 | Заг. шины НИЮШ 741162.001 | КЗНА Коренево | 154,00 | 15,78 | 3700 | 58386,00 | 569,80 |
| 13 | Заг. контакта ГЦИЛ 757483.194 | 17,50 | 2,12 | 45150 | 95718,00 | 790,13 | |
| 14 | Контакт ГЖКИ 757473.012 | 98,00 | 10,53 | 3000 | 31590,00 | 294,00 | |
| 15 | Заг. контакта ГЦИЛ 757483.057 | 24,03 | 3,79 | 9000 | 34110,00 | 216,27 | |
| 16 | Заг. контакта ГЦИЛ 757483.082 | 46,00 | 5,08 | 6000 | 30480,00 | 276,00 | |
| 17 | Заг. шины 741162.001-02 | 162,00 | 23,20 | 2950 | 68440,00 | 477,90 | |
| 18 | Полукольцо 1470.0405 | «УНИС» Самара | 11,00 | 2,03 | 30000 | 60900,00 | 330,00 |
| 19 | Контакт ИЛГТ 741358.001 | ООО «Продьюс» | 26,55 | 3,71 | 29500 | 109445,00 | 783,23 |
| 20 | Заг.коллектора КЭМЗ.757.372.006 А | г Воронеж | 15,50 | 5,80 | 20500 | 118900,00 | 317,75 |
| 21 | Заг.коллектора КЭМЗ.757.372.029 | г Воронеж | 1,60 | 1,50 | 14000 | 21000,00 | 22,40 |
| 22 | Гильза 24123-01-01 | «КЭТЗ» Камышлов | 128,00 | 12,88 | 3000 | 38640,00 | 384,00 |
| 23 | Щека 24123-01-07 | 9,50 | 2,41 | 1500 | 3615,00 | 14,25 | |
| 24 | Щека 24123-01-02 | 9,50 | 2,36 | 4200 | 9912,00 | 39,90 | |
| 25 | Гильза 13554А-00-02 | 270,00 | 25,43 | 6000 | 152580,00 | 1620,00 | |
| 26 | Контактодержатель ФЭ 7.700.349 | АО «ДЗНВА» | 33,30 | 5,75 | 12000 | 69000,00 | 399,60 |
| 27 | Втулка 1470.0320-01 | г.Луки | 37,00 | 5,28 | 5000 | 26400,00 | 185,00 |
| 28 | Заг. кольца 1470-0410 | ЗАО «СТКС» | 97,00 | 10,32 | 10000 | 103200,00 | 970,00 |
| 29 | Уплотнение 410.1213062 | ЗАО ВИТО ЛТД | 28,00 | 3,68 | 10000 | 36800,00 | 280,00 |
| 30 | Заг. контактодерж. ЖКЕБ741.374.006 | 58,50 | 7,03 | 10000 | 70300,00 | 585,00 | |
| Всего | 240315 | 240315 |
Начальник БД и ТО _____________________
Согласовано:
Начальник КТБ _________________________
Начальник БПП _________________________
Форма 2
Утверждаю Начальник ППИ
_____________Н.В.Данилов
«28» июля 2009г.
ПЕРЕЧЕНЬ
Номенклатуры продукции, изготавливаемой участком спеченных изделий в августе 2009 г.
| № п/п | Наименование изделия | Масса 1шт.,гр | Цена 1 шт. без НДС, руб. | Объем производства | Сумма реализ. тыс.руб. | |
| Шт. | Кг. | |||||
| 1 | Подшипник СМ5-220-05 (1470.0048.01) | 3,85 | 2,04 | 20000 | 77,0 | 40,800 |
| 2 | Подшипник СМ8-230-01 (1470.0048.01-02) | 18,00 | 4,37 | 20000 | 360,0 | 87,400 |
| 3 | Подшипник СМ8-270-03 (1470.0048.01-01) | 7,70 | 2,28 | 40000 | 308,0 | 91,200 |
| 4 | Втулка 310.12.505 | 3,50 | 4,35 | 1850 | 6,48 | 8,047 |
| 5 | Втулка 3102.112.302 (1470.0301) | 20,70 | 7,48 | 3850 | 79,7 | 28,798 |
| 6 | Донышко 3102.112.328 | 22,50 | 9,80 | 3850 | 86,63 | 37,730 |
| 7 | Донышко 3102.56.219 | 20,70 | 9,05 | 2100 | 43,47 | 19,005 |
| 8 | Кольцо 310.12.508 | 8,10 | 5,36 | 1850 | 14,99 | 9,916 |
| 9 | Втулка УКМП 1-6-17 | 6,70 | 3,49 | 34000 | 227,80 | 118,660 |
| 10 | Заготовка контактодержателя ГМСЦ 757.483.031 (1470-0219) | 2,60 | 2,27 | 20000 | 52,0 | 45,400 |
| 11 | Контактодержатель ВХК.104.077 (1470-0139) | 6,00 | 2,63 | 20000 | 120,0 | 52,600 |
| 12 | Заготовка шины НИЮШ 741.162.001 (1470.0269) | 154,0 | 1578 | 3700 | 569,8 | 58,386 |
| 13 | Заготовка контакта ГЛИЦ 757.483.194 (1470.0260) | 17,50 | 2,12 | 45150 | 790,13 | 95,718 |
| 14 | Заготовка контакта ГЛИЦ 757.483.057 (1470.0376) | 24,03 | 3,79 | 9000 | 216,27 | 34,110 |
| 15 | Заготовка контакта ГЛИЦ 757.483.082 (1470.0281) | 46,00 | 5,08 | 6000 | 276,0 | 30,480 |
| 16 | Полукольцо 1470.0405 | 11,00 | 2,03 | 30000 | 330,0 | 60,900 |
| 17 | Контакт ИЛГТ 741358.001 (1470-0122) | 26,55 | 3,71 | 29500 | 783,22 | 109,445 |
| 18 | Заготовка коллектора КЭМ 3.757.372.006 А | 15,50 | 5,80 | 20500 | 317,75 | 118,900 |
| 19 | Заготовка коллектора КЭМ 3.757.372.029 | 1,60 | 1,50 | 14000 | 22,4 | 21,000 |
| 20 | Гильза 24123-01-01 (1470.0050.03) | 128,0 | 12,88 | 3000 | 384,0 | 38,640 |
| 21 | Щека 24123-01-07 (1470.0050.01) | 9,50 | 2,41 | 1500 | 14,25 | 3,615 |
| 22 | Щека 24123-01-02 (1470.0050.02) | 9,50 | 2,36 | 4200 | 39,90 | 9,912 |
| 23 | Гильза 13554А-00-02 (1470.0050.03-02) | 270,00 | 25,43 | 6000 | 1620,0 | 152,580 |
| 24 | Контактодержатель ФЭ7.700.349 (1470.0312) | 33,30 | 5,75 | 12000 | 399,6 | 69,000 |
| 25 | Втулка 1470.0323-01 | 37,00 | 5,28 | 5000 | 5,28 | 26,400 |
| 26 | Заготовка кольца 1470.0410 | 97,00 | 10,32 | 10000 | 970,0 | 103,200 |
| 27 | Уплотнение 410.1213062 (1470.0384) | 28,00 | 3,68 | 10000 | 280,0 | 36,800 |
| 28 | Заготовка контакта ЖКЕБ 741.374.006 (1470.0400) | 58,5 | 7,03 | 10000 | 585,0 | 70,300 |
| 29 | Контакт ГЖКИ 757.473.012 (1470-0373) | 98,0 | 10,53 | 3000 | 294,0 | 31,590 |
| 30 | Заготовка шины 741.162.001-02 (1470.0269-01) | 162,0 | 23,20 | 2950 | 477,9 | 68,440 |
| Итого по марту месяцу | 393000 | 9931,27 | 1678,973 | |||
Начальник БПП__________________
Согласовано:
Начальник КТБ__________________
Начальник БД и ТО_______________
Начальник ЦППИ________________
Форма 3
Утверждаю начальник ППИ
___________Н.В.Данилов
ПЛАНОВЫЕ ПОКАЗАТЕЛИ «28» июля 2009г.
По затратам сырья, энергии на выпуск продукции
Участком спеченных изделий в в августе 2009 г.
| № | Наименование изделия | Объем пр-ва, тыс. шт | Возвр. отходы кг. | Безв. потери, кг | Материалы, кг. | Электроэнергия кВт | Технич. вода м3 | Прир. газ, м3 | |||||
| Мед. порошок | ПМС-1 | ПМС-Н | Олов. порошок | Графит | Стеарат Zn | ||||||||
| 1 | Втулка 310.12.505 | 1,85 | 0,50 | 0,22 | 6,33 | 1,94 | 4,39 | 0,86 | 0,00 | 0,05 | 34,04 | 0,01 | 3,05 |
| 2 | Втулка УКМП 1-6-17 | 34,00 | 17,72 | 7,59 | 222,74 | 151,87 | 62,37 | 25,31 | 5,06 | 1,59 | 2449,56 | 0,47 | 188,04 |
| 3 | Заг.контакта1470.0376 ГЛИЦ757483.057 | 9,00 | 18,63 | 8,01 | 266,04 | 79,83 | 186,21 | 0,00 | 0,00 | 1,89 | 4932,00 | 1,17 | 478,17 |
| 4 | Подшипник СМ5-220-05 (1470.0048.01) | 20,00 | 5,99 | 2,57 | 73,58 | 30,80 | 42,78 | 8,56 | 3,42 | 0,60 | 2236,52 | 0,37 | 147,26 |
| 5 | Подшипник СМ8-230-01 (1470.0048.01-02) | 20,00 | 27,38 | 11,73 | 336,36 | 140,80 | 195,56 | 39,11 | 15,64 | 2,74 | 3690,64 | 0,79 | 316,78 |
| 6 | Подшипник СМ8-270-03 (1470.0048.01-01) | 40,00 | 23,96 | 10,27 | 294,31 | 123,20 | 171,11 | 34,22 | 13,69 | 2,40 | 5453,28 | 1,06 | 424,12 |
| 7 | Втулка 3102.112.302 | 3,85 | 6,20 | 2,66 | 77,92 | 23,91 | 54,02 | 10,63 | 0,00 | 0,62 | 711,83 | 0,15 | 60,98 |
| 8 | Заг. контакта 1470.0281 (ГЛИЦ757483.082) | 6,00 | 22,14 | 9,48 | 316,68 | 94,98 | 221,64 | 0,00 | 0,00 | 2,22 | 4228,62 | 1,08 | 423,00 |
| 9 | Донышко 3102.112.328 | 3,85 | 7,07 | 3,03 | 85,81 | 60,07 | 25,74 | 15,14 | 0,00 | 0,71 | 6623,34 | 1,77 | 708,70 |
| 10 | Донышко 3102.56.219 | 2,10 | 3,66 | 1,57 | 44,43 | 31,10 | 13,33 | 7,84 | 0,00 | 0,37 | 2428,69 | 0,62 | 247,40 |
| 11 | Гильза 24123-01-01 (1470.0050.03) | 3,00 | 29,87 | 12,80 | 426,67 | 106,67 | 320,00 | 0,00 | 0,00 | 2,99 | 1568,76 | 0,38 | 150,15 |
| 12 | Кольцо 310.12.508 | 1,85 | 1,17 | 0,50 | 14,15 | 9,91 | 4,25 | 2,50 | 0,00 | 0,12 | 387,70 | 0,08 | 33,61 |
| 13 | Заг. контакт. 1470.0219 (ГЛИЦ757.483.031) | 20,00 | 4,04 | 1,73 | 57,78 | 46,22 | 11,56 | 0,00 | 0,00 | 0,75 | 2877,41 | 0,76 | 303,33 |
| 14 | Контактодержатель 1470.0139 (8ХК.104.077) | 20,00 | 9,33 | 4,00 | 133,33 | 66,67 | 66,67 | 0,00 | 0,00 | 0,93 | 4101,73 | 1,00 | 400,00 |
| 15 | Гильза 13554А-00-02 (1470.0050.03-02) | 6,00 | 131,60 | 56,40 | 1880,0 | 188,00 | 1692,0 | 0,00 | 0,00 | 13,2 | 4842,54 | 1,21 | 483,78 |
| 16 | Шина 741.162.001 (1470.0269) | 3,70 | 43,60 | 18,69 | 622,83 | 311,42 | 311,42 | 0,00 | 0,00 | 4,36 | 8148,41 | 1,86 | 744,63 |
| 17 | Шина 741.162.001-01 (1470.0269-01) | 2,95 | 42,68 | 18,29 | 609,67 | 304,83 | 304,83 | 0,00 | 0,00 | 4,27 | 6497,68 | 1,48 | 593,69 |
| 18 | Заг. контакта 1470.0260 (ГЛИЦ 757483.194) | 45,15 | 60,40 | 25,89 | 862,87 | 258,86 | 604,01 | 0,00 | 0,00 | 6,04 | 15321,66 | 3,69 | 1474,9 |
| 19 | Контакт 1470.0373 | 3,00 | 26,61 | 11,40 | 380,01 | 189,99 | 189,99 | 0,00 | 0,00 | 2,67 | 656,07 | 0,15 | 56,55 |
| 20 | Коллектор КЭМЗ 757.372.029 | 14,00 | 1,74 | 0,75 | 24,89 | 0,00 | 24,89 | 0,00 | 0,00 | 0,32 | 391,58 | 0,08 | 31,73 |
| 21 | Полукольцо 1470.0405 | 30,00 | 52,50 | 22,50 | 671,40 | 300,00 | 371,40 | 75,00 | 3,90 | 5,40 | 30894,30 | 8,40 | 3302,7 |
| 22 | Контакт 741.358.001 (1470.0122) | 29,50 | 60,92 | 26,11 | 870,25 | 261,08 | 609,18 | 0,00 | 0,00 | 6,09 | 13494,73 | 1352 | 1352,1 |
| 23 | Коллектор КЭМЗ 757.372.006А | 20,50 | 25,67 | 11,00 | 366,72 | 0,00 | 366,72 | 0,00 | 0,00 | 4,77 | 7350,16 | 1,82 | 728,72 |
| 24 | Щека 1470.0050.01 (24123-01-07) | 1,50 | 1,11 | 0,48 | 15,83 | 7,92 | 7,92 | 0,00 | 0,00 | 0,11 | 1204,35 | 0,24 | 95,25 |
| 25 | Щека тонкая 1470.0050.02 | 4,20 | 3,10 | 1,33 | 44,33 | 22,17 | 22,17 | 0,00 | 0,00 | 0,31 | 2517,62 | 0,61 | 242,45 |
| 26 | Контактодержарель ФЭ.700.349 | 12,00 | 31,08 | 13,32 | 444,00 | 355,20 | 88,80 | 0,00 | 0,00 | 4,44 | 3487,39 | 0,78 | 311,46 |
| 27 | Втулка 1470.0320-01 (8ФР.263.600-01) | 5,00 | 13,42 | 5,75 | 164,83 | 76,67 | 88,17 | 19,17 | 7,67 | 1,34 | 1487,16 | 0,37 | 147,26 |
| 28 | Заг. кольца 1470.0410 | 10,00 | 66,89 | 28,67 | 860,00 | 382,22 | 477,78 | 95,56 | 0,00 | 6,69 | 4777,70 | 1,10 | 439,57 |
| 29 | Заг. контакта 1470.0400 (ЖКЕБ 741.374.006) | 10,00 | 18,70 | 311,10 | 311,10 | 0,00 | 0,00 | 4,40 | 11335,6 | 3,00 | 1181,3 | ||
| Итого за март месяц | 393,00 | 738,96 | 335,41 | 10174 | 3937,4 | 6849,9 | 333,9 | 49,38 | 82,3 | 154131,1 | 1386 | 15071 | |
Начальник БПП__________________
Согласовано:
Начальник КТБ__________________
Начальник ЦППИ________________
Форма 4
Утверждаю начальник ППИ
___________Н.В.Данилов
«28» июля 2009 г.
Плановые показатели
по затратам труда и загрузке оборудования на выпуск продукции участком спеченных изделий в августе 2009 г.
| № | Наименование изделия | Объем произ., шт | Оборудование | Трудозатраты, чел. смен | |||||
| Прессов. | Спекния | Калибр. | Всего | В том числе | |||||
| Прессов. | Спекание | Калибр | |||||||
| 1 | 1470.0048.01 | 20000 | КБ 8124 | Агат | КБ 8124 | 16,22 | 4,76 | 1,06 | 6,66 |
| 2 | 1470.0048.01-02 | 20000 | ТРА-50 | Агат | КБ 8124 | 17,49 | 5,55 | 1,25 | 6,66 |
| 3 | 1470.0048.01-01 | 40000 | ТРА-50 | Агат | КБ 8124 | 34,54 | 11,11 | 2,13 | 13,33 |
| 4 | 310.12.505 | 1850 | ТРА-6 | Агат | - | 0,74 | 0,44 | 0,13 | - |
| 5 | (1470.0301) 3102.112.302 | 3850 | КБ 8124 | Агат | ДК-15 | 3,6 | 1,06 | 0,43 | 1,28 |
| 6 | 3102.112.328 | 3850 | КВ 8128 | Агат | КВ 8128 | 9,71 | 1,06 | 3,85 | 2,56 |
| 7 | 3102.56.219 | 2100 | КБ 8124 | Cremer | КБ 8124 | 3,80 | 0,58 | 0,95 | 1,4 |
| 8 | 310.12.508 | 1850 | КБ 8124 | Агат | КБ 8124 | 2,99 | 0,51 | 0,56 | 1,23 |
| 9 | УКМП 1-6-17 | 34000 | КБ 8124 | Агат | - | 13,44 | 9,44 | 0,9 | - |
| 10 | 1470-0219 | 20000 | ТРА-6 | Cremer | ДК-15 | 16,83 | 5,55 | 0,74 | 6,66 |
| 11 | 1470-0139 | 20000 | КБ 8124 | Cremer | КБ 8124 | 17,82 | 5,55 | 1,50 | 6,66 |
| 12 | 1470.0269 | 3700 | ДА-1536б | Cremer | ДА-1536б | 16,39 | 1,85 | 3,36 | 7,4 |
| 13 | 1470.0260 | 45150 | КВ 8128 | Cremer | КВ 8128 | 42,93 | 12,54 | 4,65 | 15,84 |
| 14 | 1470.0376 | 9000 | КБ 8130 | Cremer | ДК-100 | 14,62 | 3,0 | 2,25 | 6,0 |
| 15 | 1470.0281 | 6000 | КБ 8130 | Cremer | ДК-100 | 9,75 | 2,0 | 1,5 | 4,0 |
| 16 | 1470.0405 | 30000 | КВ 8128 | Cremer | КВ 8128 | 56,71 | 10,0 | 13,63 | 20,0 |
| 17 | 1470-0122 | 29500 | КВ 8128 | Cremer | КВ 8128 | 33,68 | 8,19 | 7,37 | 10,35 |
| 18 | КЭМ 3.757.372.006А | 20500 | ТРА-50 | Cremer | ДК-100 | 31,79 | 5,69 | 5,11 | 13,66 |
| 19 | КЭМ3.757.372.029 | 14000 | ТРА-6 | Cremer | ДК-15 | 18,17 | 3,88 | 0,77 | 9,33 |
| 20 | 1470.0050.03 | 3000 | КБ 8130 | Cremer | КВ 8128 | 13,85 | 2,00 | 5,66 | 3,0 |
| 21 | 1470.0050.01 | 1500 | КВ 8128 | Cremer | КВ 8128 | 2,05 | 0,5 | 0,25 | 0,83 |
| 22 | 1470.0050.02 | 4200 | КВ 8128 | Cremer | КВ 8128 | 5,62 | 1,4 | 0,60 | 2,33 |
| 23 | 1470.0050.03-02 | 6000 | КБ 8130 | Cremer | КВ 8128 | 34,80 | 5,45 | 11,32 | 10,00 |
| 24 | 1470.0312 (ФЭ7) | 12000 | КВ 8128 | Cremer | КВ 8128 | 12,68 | 4,0 | 1,55 | 4,21 |
| 25 | 1470.0320-01 | 5000 | КБ 8125 | Агат | КБ 8125 | 5,91 | 1,38 | 1,51 | 1,66 |
| 26 | 1470.0410 | 10000 | КБ 8130 | Cremer | КБ 8130 | 29,32 | 3,33 | 12,57 | 6,66 |
| 27 | 1470.0384 | 10000 | КВ 8128 | Cremer | КВ 8128 | 11,40 | 2,77 | 2,50 | 3,50 |
| 28 | 1470.0400 | 10000 | КБ 8130 | Cremer | ДК-100 | 16,80 | 3,33 | 2,94 | 6,66 |
| 29 | 1470.0373 | 3000 | КБ 8130 | Cremer | ДК-100 | 5,04 | 1,0 | 0,88 | 2,0 |
| 30 | 1470.0269-01 | 2950 | ДА-1536б | Cremer | ДА1536б | 13,06 | 1,47 | 2,68 | 5,90 |
| Итого | 393000 | 511,75 | 119,39 | 93,83 | 179,77 |
Начальник БПП__________________
Согласовано:
Начальник КТБ__________________
Начальник ЦППИ________________
Форма 5
Утверждаю начальник ППИ
___________Н.В.Данилов
«28» июля 2009 г.
ПЛАН-ГРАФИК
загрузки основного оборудования участка спеченных изделий в августе 2009 г.
| Тип оборудования | Числа месяца | ||||||||||||||||||||||||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 | 15 | 16 | 17 | 18 | 19 | 20 | 21 | 22 | 23 | 24 | 25 | 26 | 27 | 28 | 29 | 30 | 31 | |
| КБ 8130 | 1470.0281 1470.0400 Ишлейская ламель 1470.0400(п)10000 1470.0376(п)9000 Гильзы(п)9000 1470.0281(п)6000 | ||||||||||||||||||||||||||||||
| ДК 100 | 1470.0373(к)3000 коллектор КЭМ 1470.0281 1470.0415 1470.0400 КЭМ006А(к)20500 1470.0400(к)10000 1470.0376(к)9000 1470.0281(к)6000 | ||||||||||||||||||||||||||||||
| КВ 8128 | 1470.0122(п)29500 1470.0433 1470.0384(п)10000 1470.0405 1470.0405(к)10000 | ||||||||||||||||||||||||||||||
| КВ8128 | 1470.0260(п)45150 1470.0122(к)29500 3102.112.328(к)3850 384(к)10000 1470.0312(к)12000 1470.0050.03(к)3000 щеки(к)5700 | ||||||||||||||||||||||||||||||
| КВ 8128 | 1470.0260(к)45150 3102.112.328(п)3850 1470.0413 1470.0405(п)30000 1470.0050.03-02(к)6000 | ||||||||||||||||||||||||||||||
| КБ 8124 | СМ5-220-05(п)20000 УКМП1-6-17(п)34000 1470.0139(п)20000 1470.0370-01(п)5000 | ||||||||||||||||||||||||||||||
| КБ 8124 | СМ5-220-05(к)20000 3102.56.219(п)2100 СМ8-230-01(к)20000 1470.0139(к)20000 1470.0320-01(к)5000 | ||||||||||||||||||||||||||||||
| КБ 8124 | СМ8-270-03(к)40000 3102,56219(к)2100 | ||||||||||||||||||||||||||||||
| КБ 8124 | 310.12.508(п)1850 1470.0301(к)3850 | ||||||||||||||||||||||||||||||
| КБ 8124 | 1470.0301(п)3850 | ||||||||||||||||||||||||||||||
| ТРА 50 | СМ8-270-03(п)40000 СМ8-230-01(п)20000 1470.0415 КЭМ006А(п)20500 | ||||||||||||||||||||||||||||||
| КВ 8128 | Мундштуки Втулка 5.х. 1470.0413 1470.0312(п)12000 щеки(п)5700 1470.0405(к)30000 | ||||||||||||||||||||||||||||||
Форма 5 (продолжение)
Утверждаю начальник ППИ
___________Н.В.Данилов
«28» июля 2009 г.
ПЛАН-ГРАФИК (продолжение)
загрузки основного оборудования участка спеченных изделий в августе 2009 г.
| Тип оборудования | Числа месяца |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 | 15 | 16 | 17 | 18 | 19 | 20 | 21 | 22 | 23 | 24 | 25 | 26 | 27 | 28 | 29 | 30 | 31 |
|
|
КЭМ029(п)14000 310.12.505(п)1850 1470.0219(п)20000 |
 ТРА
6
| ДК 15 | КЭМ029(к)14000 1470.0219(к)20000 |
| ДК 15 |
| ДА 1536Б | 1470.0269(п)3700, 0269-01(п)2950 1470.0269, 0269-01(к)6650 пластина коллекторная 1470.0374 |
| Cremer | медь | |||||||||||||||||||||||||||||||
| бронза | ||||||||||||||||||||||||||||||||
| Агат | медь | |||||||||||||||||||||||||||||||
| бронза | ||||||||||||||||||||||||||||||||
Примечание: (-) работа в 1 смену; (=) работа в 2 смены; ( ) работа в 3 смены. - переналадка и тех. обслуживание.
Начальник ЦППИ_______________
Согласовано:
Начальник БД и ТО______________
Начальник КТБ__________________
Начальник БПП__________________
Данная форма направляется БД и ТО, БПП, КТБ не позднее 24 числа месяца, предшествующего планируемому периоду.
Форма 6
Выполнение участком спеченных изделий ЦППИ производственного плана в августе 2009 г.
| Наименование изделия | Числа месяца | |||||||||||||||||||
| 31 | 1 | 2,3,4 | 5 | 6 | 7,8,9,10 | 11 | 12 | 13 | 14 | 15 | 16,1718 | 19 | 20 | 21 | 22 | 23,2425 | 26 | 27 | 28 | |
| 1470.0048-01 | 8,6 | 8,35 | 3,8 | |||||||||||||||||
| 20000 | 3,7 | 10,4 | 6,4 | |||||||||||||||||
| 1470.0048.01-02 | 9,6 | 12,1 | ||||||||||||||||||
| 20000 | 6,5 | 2,49 | 12,2 | |||||||||||||||||
| 1470,0048.01-01 | 3,8 | 32,5 | ||||||||||||||||||
| 40000 | 17,5 | 10,2 | 8,5 | |||||||||||||||||
| 310.12.505 | 1,96 | |||||||||||||||||||
| 1850 | ||||||||||||||||||||
| 1470.0301 | 3,77 | |||||||||||||||||||
| 3850 | 1,8 | |||||||||||||||||||
| 3102.112.328 | 4 | |||||||||||||||||||
| 3850 | 0,989 | 0,79 | 0,73 | |||||||||||||||||