Пути повышения производительности труда на примере Цеха по производству порошковых изделий ОАО "Уралэлектромедь"
Примечание: в числителе количество выпуска в штуках (по план-графику) в знаменателе фактически выполненной.
Начальник БПП_______________________
Форма 7
Начальнику ЦППИ
ОАО «Уралэлектромедь»
Загородникову П.М.
№хххх/_________
«___»________200__г.
УКАЗАНИЕ
Настоящим документом сообщаю Вам, что в августе 2009 года необходимо изготовить дополнительно к Перечню номенклатуры продукции, следующую продукцию:
| № п/п | Наименование | Кол-во, шт. | Цена, руб. (без НДС) | Сумма, руб. (без НДС) |
| 1 | Втулка 1470.0144 | 16000 | 1,95 | 31200 |
| 2 | Втулка 1470.0144-01 | 1000 | 1,95 | 1950 |
| 3 | Втулка 1470.0278-01 | 1000 | 1,42 | 1420 |
| 4 | Втулка 1470.0321 | 2490 | 1,90 | 4731 |
| 5 | Контакт ИЛЕА 741364.001 | 10000 | 6,22 | 62200 |
| 6 | Шина ИГЛТ 741.521.002 | 600 | 58,54 | 35124 |
| 7 | Втулка УКМП 1-6-17 | 10000 | 3,49 | 34900 |
| 8 | Донышко 3102.56.219 | 160 | 9,05 | 1448 |
| 9 | Гильза 24123-01-01 | 100 | 12,88 | 1288 |
| 10 | Щека 24123-01-02 | 410 | 2,36 | 967,60 |
| 11 | Гильза 13554А-00-02 | 600 | 28,57 | 17142 |
| 12 | Втулка 8ТЩ 294.143 | 2000 | 18,50 | 37000 |
| 13 | Контактодержатель ИЛЕА 741371.003 | 60000 | 4,06 | 243600 |
| Итого | 240315 |
Начальник ППИ Н.В.Данилов
Форма 7
Начальнику ЦППИ
ОАО «Уралэлектромедь»
Загородникову П.М.
№хххх/_________
«___»________200__г.
УКАЗАНИЕ
Настоящим документом сообщаю Вам, что из Перечня номенклатуры продукции на август 2009 года снимается с производства следующая продукция:
| № п/п | Наименование | Кол-во, шт. | Цена, руб. (без НДС) | Сумма, руб. (без НДС) |
| 1 | Заг. кольца 1470.0410 | 10000 | 10,32 | 103200,00 |
| 2 | Втулка 1470.0320-01 | 5000 | 5,28 | 26400 |
| 3 | Уплотнение 410.1213062 | 10000 | 3,68 | 36800 |
| 4 | Заг. контакта ЖКЕБ 741.374.006 | 10000 | 7,03 | 70300 |
| 5 | Щека 24123-01-07 | 1500 | 2,41 | 3615 |
| Итого | 240315 |
Начальник ППИ Н.В.Данилов
1.3 Основные причины снижения производительности труда
В результате проведенного анализа были выявлены следующие причины снижения производительности труда:
Основной причиной является изготовление в текущем периоде изделий, запланированных в производственной программе предыдущего.
Технологические не состыковки. В цехе наблюдается частое обновление номенклатуры продукции (3-5 новых изделий ежемесячно). Опытно-промышленная партия составляет до 1000 шт., а объем производства от 10000 до50 000 шт. Точно определить технологические параметры производства 1000 изделий для производства 10000-50000 изделий очень трудно. Иногда деталь при таком большом объеме просто «не идет».
Предприятие в основном оснащено отечественным оборудованием, надежность которого не всегда соответствует требованиям производства. Чем больше партия изготавливаемых изделий, тем чаще оборудование выходит из строя.
Человеческий фактор также оказывает влияние на сбои в выполнении производственной программы. Отгулы, прогулы, невыходы по болезни, всевозможные внеплановые переходы на другие рабочие места не учитываются при формировании производственной программы, так как их невозможно предусмотреть. Еще одним важным фактором является невыполнение норм, которое может быть следствием поломки оборудования или завышенных норм.
Поломка оснастки из-за дефектности, из-за выработки своего ресурса, из-за неопытности, халатности наладчиков. Изготовление и поставка новой оснастки требует больших финансовых и временных затрат.
Некоторое несоответствие технологических параметров изделия технологическим параметрам производства. Предположительно, оказывает влияние «узкое место» производства.
Для устранения или снижения влияния этих причин на сбои в производительность труда необходима хорошая отработка изготовления изделий; увеличение серийности производства, внедрение автоматизированных рабочих мест; создание резервов при формировании производственной программы и т.п.
2. Мероприятия по увеличению производительности труда и их экономическая эффективность
2.1 Выявление «узкого места» производства и предложения по решению проблемы его расширения
В настоящее время планируется ввести в эксплуатацию участок по производству прессованных прутков и профилей. Ввод этого участка позволит цеху производить электротехнические изделия из своего сырья.
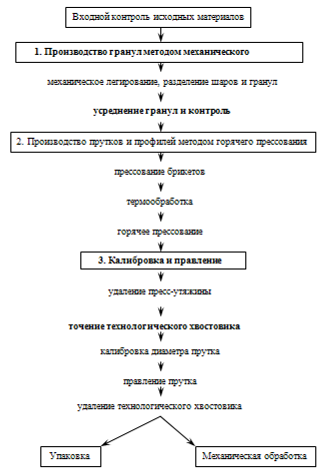
Технологический процесс производства прессованных прутков и профилей выглядит следующим образом (схема 5):
Производство гранул дисперсно-упрочненной меди методом механического легирования:
приготовление шихты заключается, в основном, во взвешивании составляющих шихту компонентов на соответствующем оборудовании. Все компоненты шихты ссыпаются в один общий металлический противень и транспортируются на участок механического легирования;
механическое легирование включает в себя: загрузку реактора, установку его в аттритор, выгрузка реактора из аттритора, закрепление на кантователе и пересыпание на сито, отделение шаров от гранул, транспортировка гранул к участку усреднения в накопительный контейнер;
усреднение и контроль свойств гранул заключается в перемешивании, определении гранулометрического состава и насыпной плотности (в смесителе должно быть не менее 100 кг. гранул);
Производство прутков и профилей методом горячего прессования:
процесс прессования брикетов заключается в объемной или весовой дозировке исходных материалов и их прессования на соответствующем оборудовании;
термообработка брикетов заключается в нагреве их до определенной температуры, выдержке при данной температуре с последующем охлаждении на воздухе;
нагрев и горячее прессование- это непосредственное прессование прутка;
3. Калибровка и правление прутка
законцовки отрезают с двух сторон прутка до полного удаления пресс-утяжины (визуально);
технологический хвостовик точат с одной стороны прутка в соответствии с операционной картой;
диаметр прутка калибруют на волочильном стане;
правят пруток на токарном стане;
технологический хвостовик прутка отрезают на абразивно-отрезном станке (визуально);
часть прутка идет на упаковку в виде готовой продукции (не более 40 кг.), а часть на дальнейшую механическую обработку.
Как видно, основными структуроопределяющими операциями технологического процесса являются: производство гранул методом механического легирования; производство прутков и профилей методом горячего прессования; калибровка и правление прутка.
Освоение участка прессованных профилей началось около трех лет назад. Все три структуроопределяющие операции территориально разобщены и осваивались в разное время.
Освоение производства гранул дисперсно-упрочненной меди методом механического легирования началось с 1998 года. Эта операция требует большой точности, так как от полученной шихты зависят химические и физические свойства прутков.
Операция производства прутков и профилей методом горячего прессования отрабатывает технологию с 2008 года. С I квартала 2009 года участок удалось запустить во временную эксплуатацию.
Схема 5. Технологический процесс по производству прутков и профилей.
Калибровка и правление прутка освоена с 2009 года. Цех по производству порошковых изделий закупал пруток на стороне для дальнейшей механической обработки (производство изделий электротехнического назначения). Эта, уже освоенная часть участка, потребовала меньше всего обоснований и расчетов, так как работала в полную мощность уже давно.
Потребность в прутке была определена как 18,5 тонн в год. Перед нами стояла задача определить пропускную способность каждой технологической операции, на основе расчетов.
Для начала необходимо было провести фотографию рабочего дня, чтобы на основе фактических данных определить объем работ, выполняемых рабочим, рассчитать точное время на выполнение основных технологических операций, попробовать найти возможные резервы времени, и определить с помощью каких мероприятий их можно устранить.
Участок по технологическому принципу был разбит на три рабочих места. Для наиболее полного исследования фотографию рабочего дня мы начали с первой операции технологического процесса
С 12 по 14 августа 2009 года была проведена фотография рабочего дня шихтовщика (производство гранул дисперсно-упрочненной меди методом механического легирования).
Исходные данные: работа проводиться в одну смену; продолжительность смены 7,2 часа; обеденный перерыв с 12.00 до 12.48; технологический перерыв 40 минут в смену. По технологи приготовления шихты рабочий выполнял следующие действия: взвешивание навесок, загрузка реактора, выгрузка реактора. Работа шла на трех аттриторах, время работы одного аттритора 70 мин.
В результате проведенной работы были получены следующие усредненные фактические данные:
время на навески составило 1ч.24мин., что составляет 19,5% от смены;
время на загрузку, выгрузку аттритора составило 3ч.50мин., что составляет 53,5% от смены;
Итого, общее время работы рабочего составило 5ч.15мин. (73% от смены).
простои рабочего по технологическим причинам составил 53 мин. (12,5% от смены);
в смену было сделано 9 замесов по 1,5 кг. каждый, с учетом безвозвратных потерь(0,5%) это составило 13,43 кг.
время работы каждого аттритора в смену составило 3ч. (48,6%).
Были выявлены следующие особенности: рабочий много времени простаивает, т. к. еще не подошло время разгрузки аттритора (особенно в начале смены, когда он одновременно включает три аттритора, время простоя доходит до одного часа); технологический перерыв в цехе установлен с 10.00 до 10.20, и с 14.00 до 14.20, для шихтовщика время на технологический перерыв включено во время вынужденного простоя. На полный цикл получения гранул рабочему надо в среднем 1 час для работы аттритора и 25-30 минут для его разгрузки и загрузки.
15,16,19 августа 2009 года была сделана фотография рабочего дня прессовщика (производство прутков и профилей методом горячего прессования).
Исходные данные: работа проводиться в одну смену; продолжительность смены 7,2 часа; обеденный перерыв с 12.00 до 12.48; технологический перерыв 40 минут в смену. По технологи производства прутков рабочий выполнял следующие действия: прессование брикетов, термообработка, горячее прессование. Из-за удобства рабочего и особенности технологического процесса изготовление одного прутка нельзя было проследить от и до. То есть в одну смену рабочий прессовал брикеты, в другую подвергал их термообработке, в третью проводил горячее прессование.
В результате за три смены было спрессовано 150-165 прутков. Один брикет весит 1,4 кг., это соответствует весу полученного прутка. Итого для производства прутков необходимо в сутки 70-80 кг. шихты.
С 20 до 22 августа 2009 года была проведена фотография рабочего дня волочильщика (калибровка и правление прутка). Исходные данные те же. Рабочий выполнял следующие действия: удаление пресс-утяжины; точение технологического хвостовика; волочение; выправление на токарном стане. В результате за смену он правил 50-55 прутков.
Данные исследования о производственной мощности участка можно свести в таблицу 9:
Таблица 9
Производственная мощность участка.
| Название технологической операции | Данные о производственной мощности, полученные на основе фотографии рабочего дня | |
| кг. В сутки | шт. в сутки | |
| 1. Производство гранул методом механического легирования | 13,43 | 13,43 |
| 2. Производство прутков и профилей методом горячего прессования | 70-80 | 50-55 |
| 3. Калибровка и правление прутка | 70-80 | 50-55 |
Из таблицы видно, что производство гранул методом механического легирования является «узким местом» в технологической цепочке производства прутка, а остальные две структуроопределяющие операции вполне соответствуют объему производства в 18,5 тонн в год.
70-80кг. ґ 21-22 смены ґ 12 месяцев = 17640 до 21120 кг. в год
К тому же усреднение гранул и контроль их свойств, требуют наличия в бункере не менее ста килограмм шихты.
Необходимость увеличения производства гранул очевидна, причем необходимо радикальное увеличение практически в 6 раз. Это требует серьезных и значительных мер.
Были выявлены следующие резервы увеличения объема производства и предложены мероприятия по их использованию:
Прежде всего, необходимо выяснить причины простоя (12,5%) и сократить его до минимума. Простой вызван тем, что во время работы аттриторов рабочему нечего разгружать. Особенно это проявляется в начале смены, ближе к обеденному перерыву и в конце смены.
Для сокращения перерывов в начале и в конце смены необходимо выводить рабочих в три смены, с так называемой «передаточной партией» (т.е. рабочий, приходя на смену: начинает разгружать «чужой» реактор; выключает «чужой» реактор; сразу включает реактор или перед тем как передать смену). Для сокращения перерывов в обеденное время можно: включать аттритор перед тем как уйти на обед. После окончания работы аттритора неразгруженный реактор может находиться в нем долгое время, и это не оказывает влияния на свойства гранул, значит, если перед обедом нет возможности его разгрузить, то он может подождать. Необходимо рационально организовать работу аттриторов.
Время на приготовление навесок составляет почти 20% сменного времени (9 навесок). При увеличении объема производства гранул, количество навесок так же увеличится. При более рациональном режиме работы аттритора мы сможем увеличить количество замесов с 9 раз до 12, т.о. время на навески должно быть увеличено в 1,33 раза (20% ґ 1,33 = 26%). Для решения этой проблемы можно передать выполнение этой операции другому шихтовщику в шихтовке. Это очень ответственная работа, требующая большой точности. От приготовленной навески зависят свойства прутка и изделий из него.
В аттриторе используется реактор, объемом 30 литров. Это позволяет загружать в него 1,5кг. шихты и получать 1,492кг. гранул (потери 0,5%). Можно использовать реактор объемом 40 литров. Это позволит загружать в него 2,3 кг. шихты и получать 2,288кг.
Исходя из трех сменного режима работы шихтовщиков и освобождения их от приготовления навесок, мною предложен следующий режим работы аттриторов (табл.12).
При таком режиме работы аттриторов мы сможем достигнуть следующих результатов:
полностью соблюдаются все регламентированные перерывы;
количество замесов увеличивается с 9 раз до 12;
работа оборудования в смену возрастает с 48,6% до 64,8%;
загрузка рабочего увеличивается с 73% до 83%;
простои рабочего снижаются с 12,5% до 7,2%.
До предложенных нами мероприятий время включения и отключения аттриторов определял сам рабочий и записывал в журнал учета. Рассчитанный новый режим работы аттритора мы предлагаем ввести как обязательный ориентир для работы шихтовщика.
Работа на аттриторах физически тяжелая, и внезапное повышение загрузки рабочего до 83% (если к этому прибавить 9% на технологический перерыв, то загруженность приближается к 100%), при достаточно жесткой регламентации работы, может привести к негативным последствиям (например, к увольнению, и последующими трудностями найма на такую тяжелую работу новых рабочих). Для избежания подобных последствий рекомендуем материально стимулировать работника за столь резкое увеличение объема работ.
Материальное стимулирование может быть: за счет увеличения тарифной ставки (но это очень сложно, т.к. тарифная ставка единая для всего ОАО «Уралэлектромедь»); за счет повышения разряда рабочего (это более приемлемый вариант).
Таблица 10
Режим работы аттриторов
| Порядковый номер аттритора | Примерное время включения аттритора | Примерное время выключения аттритора |
| Работа в первую смену | ||
| аттритор №1 | 08.30 | 09.40 |
| 10.10 | 11.20 | |
| 12.50 | 14.00 | |
| 15.00 | (16.10) | |
| аттритор №2 | 08.30 | |
| 9.00 | 10.10 | |
| 10.40 | 10.50 | |
| 13.20 | 14.30 | |
| 15.30 | (16.40) | |
| аттритор №3 | 09.00 | |
| 9.30 | 10.40 | |
| 11.50 | 13.00 | |
| 13.50 | 15.00 | |
| 16.00 | (17.10) | |
| Работа во вторую смену | ||
| аттритор №1 | 16.10 | |
| 16.40 | 17.50 | |
| 18.20 | 19.30 | |
| 20.50 | 22.00 | |
| 22.30 | 23.40 | |
| аттритор №2 | 16.40 | |
| 17.10 | 18.20 | |
| 19.40 | 20.50 | |
| 21.20 | 22.30 | |
| 23.40 | (00.30) | |
| аттритор №3 | 17.10 | |
| 17.50 | 19.00 | |
| 20.00 | 21.10 | |
| 21.50 | 23.00 | |
| 00.00 | (01.10) | |
| Работа в третью смену | ||
| аттритор №1 | 00.30 | 01.40 |
| 02.10 | 03.20 | |
| 04.50 | 06.00 | |
| 06.30 | 07.40 | |
| аттритор №2 | 00.30 | |
| 01.00 | 02.10 | |
| 03.40 | 04.50 | |
| 05.20 | 06.30 | |
| 07.20 | (08.30) | |
| аттритор №3 | 01.10 | |
| 01.40 | 02.50 | |
| 04.00 | 05.10 | |
| 05.50 | 07.00 | |
| 07.50 | (09.00) | |
Примечание: (время)- когда аттритор должен выключить рабочий следующей смены.
Такой режим работы аттриторов является производственной программой и обязателен к исполнению.
В результате проведенного исследования нам необходимо выяснить смогут ли все выше предложенные мероприятия увеличить производственную программы по выпуску гранул дисперсно-упрочненной меди или нет.
Расчет будет выглядеть следующим образом. Исходные данные:
количество замесов в смену – 12 раз;
количество смен в месяце 21-22;
вес одного замеса 1,5 кг. – 0,5% безвозвратные потери = 1,492 кг. (при объеме реактора 30 литров);
работа в три смены.
12 р. ґ 21-22 смен в мес. ґ 1,492кг. ґ3 см. ґ 12 мес.= 13550 до 14150 кг. в год
Такой объем производства в год нам не достаточен, поэтому необходимо заменить реактор с объемом 30 литров на реактор с объемом 40 литров. Тогда, вес одного замеса = 2,3 кг –0,5% = 2,288 кг.
12 р. ґ 21-22 смен в мес. ґ 2,288кг. ґ3 см. ґ 12 мес.= 20750 до 21750 кг. в год
Таблица 9 показывающая нам производственную мощность участка принимает новый вид (табл.11).
Как видно из этой таблицы производственная программа всех трех структуроопределяющих технологических операций приведена в соответствие с производственной программой по выпуску прутка и прессованных профилей; пропускная способность всех трех операций выровнялась.
Таблица 11
Производственная мощность участка.
| Название технологической операции | Данные о производственной мощности, полученные на основе фотографии рабочего дня | |
| кг. в сутки | шт. в сутки | |
| 1. Производство гранул методом механического легирования | 78-82 | 34-35 замесов |
| 2. Производство прутков и профилей методом горячего прессования | 70-80 | 50-55 |
| 3. Калибровка и правление прутка | 70-80 | 50-55 |
Производственная мощность участка запланирована на уровне 18500 кг. в год. По нашим расчетам производственная мощность оказалась на уровне 20000-21500 кг в год. Эти «лишние» 1500-3000кг. в год являются резервами, в случае непредвиденный ситуаций, связанных с еще не отработанной технологией производства; выхода из строя оборудования; болезни рабочего; какого-либо несоответствия получаемых прутков стандартам.
2.2 Предложения по оперативному управлению производством
Вообще оперативное управление производством заключается в доведении краткосрочных заданий до производственных подразделений и складов предприятия и контроле за их выполнением.
Применительно к цеху по производству порошковых изделий нами разработана и предложена следующая схема оперативного управления производством.
Сначала необходимо разработать плановые заказы – это заказы разработанные на ближайший квартал (3 месяца). Плановые заказы разбиваются на месяцы по всей номенклатуре с учетом затрат сырья, энергозатрат, трудозатрат и т.п. Затем осуществляется выдача заказов в производство (их открытие). Заказы открываются на месяц (исходная информация- плановые заказы). На основе открытых заказов формируются производственные задания отдельным участкам.
Бюро подготовки производства осуществляет оперативный учет хода производства, составляет отчет о ходе выполнения месячного плана о ходе выполнения месячного плана в целом, анализирует выполнение месячного плана.
Если в производственной программе на месяц выявляются отставания по запуску-выпуску изделий в производство, то необходимо точно определить эти заказы по номенклатуре, количеству, стадии производственного процесса. Перед производственным участком и цехом возникает вопрос: можно ли устранить эти задержки в планируемом периоде?
Если ответ положительный, то бюро подготовки производства принимает оперативные решение по устранению задержек (вносит изменения в план-график загрузки оборудования). Полученный откорректированный заказ отправляется обратно в банк открытых заказов. Если ответ отрицательный, то бюро договоров и товарообменных операций связывается с заказчиком и сообщает ему о невозможности выполнения в срок заказа, и заново согласует сроки производства. Эти изменения поступают начальнику участка, утверждаются начальником производства и поступают обратно в плановые заказы.
Изменения в производственном заказе могут появиться из-за отказа заказчика от продукции; изменение заказчиком сроков изготовления и т.п. Все эти данные поступают в БД и ТО, утверждаются начальником производства и передаются в БПП для принятия оперативных решений по устранению изменений.
3. Экономическая эффективность повышения производительности труда в результате внедрения предлагаемых мер по расширению «узкого места» и оперативного управления производством
Экономический эффект расширения вычисляется по формуле:
Эк.эф = (П1 / П2 * 100%) – 100%,
где П1 – максимальная производительность участка по старой схеме работы, кг./год;
П2 – максимальная производительность участка по новой схеме работы, кг./год;
П1 = П2 = Кз *М * Кс * Крд * Км,
где Кз – количество навесок в смену, р.;
М – масса одной навески, кг.;
Крд – количество рабочих дней в месяц, р.дн.;
Кс – количество смен в сутки, см.;
Км – количество рабочих месяцев в году, мес.
П1 = 9 р. ґ 1,492кг. ґ3 смен ґ 22 р.дн. ґ 12 мес.= 10634 кг./год
П2 = 12 р. ґ 2,288кг. ґ 3 смен ґ 22 р.дн. ґ 12 мес.= 21750 кг./год
Таким образом, экономический эффект расширения «узкого места» производства рассчитаем, исходя из следующих значений:
Эк.эф = (10634 / 21750 * 100%) – 100% = 104%.
Рост эффективности производства после внедрения предложенных мер составил более 100%.
Результаты предложений по расширению «узкого места» обобщены в таблице 12.
Таблица 12
Результаты проведенных исследований.
| Выявленный резерв | Мероприятие | Результат |
| 1. Простои по технологическим причинам | Выведение рабочих в три смены. |
За счет трехсменной работы рабочих и оборудования производительность сразу увеличилась в три раза. Появилась возможность передавать аттриторы от одной смены другой. |
| Более рациональная загрузка аттриторов, разработка нового режима работы аттриторов. |
Снижение простоев с 12,5% до 7,2%. Увеличение загрузки оборудования с 48,6% до 64,8%. |
|
| 2. Большие затраты времени на подготовку навесок (20%). | Передача этой технологической составляющей другому шихтовщику в шихтовке, т. к. дальнейшее увеличение производственной программы (в 1,33 раза) приведет к 26% затратам на приготовление навесок. | Высвобождение времени для основного технологического процесса. |
| 3. В аттриторе используется реактор на 30 литров с загрузкой шихты-1,5 кг. | Вместо реактора объемом 30 литров использовать реактор объемом 40 литров, с загрузкой шихты 2,3 кг. | Это позволило в 1,53 раза увеличить производительность реактора и получить увеличение производственной программы на 7000-7500 кг. гранул в год |
| Работа на аттриторах физически тяжелая, и внезапное повышение загрузки рабочего до 83% (если к этому прибавить 9% на технологический перерыв, то загруженность приближается к 100%), при достаточно жесткой регламентации работы, и материальное стимулирование работника за столь резкое увеличение объема работ просто необходимо либо за счет увеличения тарифной ставки (но это очень сложно, т.к. тарифная ставка единая для всего АО «Уралэлектромедь»), либо за счет повышения разряда рабочего (это более приемлемый вариант). | ||
Предложения по оперативному управлению производством позволят:
в нужное время и в нужном количестве обеспечивать производство необходимым сырьем и материалами;
вовремя выявлять все возможные отставания по запуску-выпуску изделий в производство;
корректировать их в зависимости от повторного согласования с заказчиком;
оперативно управлять изменениями со стороны заказчиков;
Главное достоинство этой схемы в том, что в производство выдаются только реальные задания, а вся корректировка заказов производится другими отделами, этим самым, производство освобождается от несвойственных ему проблем.
Таким образом, применение цехом по производству порошковых изделий предложенных в второй главе мероприятий позволит: во-первых, сбалансировать производственную мощность различных производственных процессов одного участка; во-вторых, оперативно управлять информацией об изменениях в производственном заказе.
Заключение
Таким образом, курсовая работа позволила выяснить следующее.
В результате анализа производительности труда за август 2009 года были определены следующие причины фактического отставания от плана: технологические не состыковки из-за частой смены номенклатуры; частый выход отечественного оборудования из стоя; человеческий фактор; поломка оснастки; несоответствие технологических параметров параметрам производства; плохая отработка технологии.
В курсовой работе были предложены следующие мероприятия по оптимизации объема производства: предложения по решению проблемы расширения «узкого места» и предложения по внедрению схемы оперативного производства.
С 4 квартала 2009 г. планируется ввести в эксплуатацию участок по производству прессованных прутков и профилей. Технологический процесс состоит из трех структуроопределяющих операций. Первая операция являлась «узким местом», т.к. ее пропускная способность была в 6 раз меньше остальных. В результате проведенной работы нами были предложны следующие мероприятия: выведение рабочих в три смены, новый режим работы аттритора, замена реактора, передача функций приготовления шихты другому рабочему.
Разработанная схема оперативного учета производства позволяет выдавать в производство только реальные задания; вовремя производить другими отделами корректировку задания, что позволит избежать возможных отставаний от плана производства.
Список использованной литературы
Бухалков М. И. Организация и нормирование труда. Издание 3. Инфра-М, 2009. - 424 стр.
Бякова Е. О. Организация, нормирование и оплата труда на предприятии, Документы & Комментарии. 2008 г. - 149 стр.
Владимирова Л.П. Нормирование и оплата труда на предприятиях отрасли (торговля). Учебник, Владимирова Л.П., 2006 г. - 347 стр.
Волков О.И., Девяткин О.В., Акуленко Н.Б.. Экономика предприятия (фирмы). Учебник. Издание 3, Высшее образование, 2009 г. - 604 стр.
Гелета И.В., Калинская Е.С., Кофанов А.А.. Экономика организации (предприятия). Учебное пособие, 2007 г. - 303 стр.,
Головачев А. С. Организация, нормирование и оплата труда. Учебное пособие. Издание 4, Экономическое образование, 2008 г. - 606 стр.
Горфинкель В. Я., Купряков Е. М., Прасолова В. П. Экономика предприятия: Учебник для вузов – М.: Банки и биржи, ЮНИТИ, 2000. – 367 с.
Дубровский В. Ж., Чайкин Б. И. Экономика и управление предприятием (фирмой): Учебник. Екатеринбург: Издательство УрГЭУ,1998. – 443 с.
Дубровин И.А., Бобриков В.А., Экономика и организация производства. Задачи и упражнения, Учебник, 2007 г. - 155 стр.
Зайцев Н. Л. Экономика промышленного предприятия. Учебное пособие.- М.: Инфра – М, 2006. – 224 стр.
Кибанов А.Я. Основы управления персоналом. Учебник. М: ИНФА-М, 2006г.
Киселев А.Д."Экономический рост, производительность труда, занятость" // "Человек и труд" , №3, 2006.
Максимова В.Ф., Прогнозирование производительности труда. 6-е издание, Университетская серия, 2008 г.- 368 стр.
Слепнева Т.А., Яркин Е.В., Экономика предприятия. Учебник, 2006 г. - 458 стр.