Организация, планирование и управление производственным предприятием
Ремонтное хозяйство на предприятии возглавляет главный механик, подчиняющийся главному инженеру (техническому директору). Структура ремонтного хозяйства может включать следующие подразделения: 1) экономический отдел; 2) технический отдел; 3) организационный отдел; 4) ремонтно-механический цех; 5) склад. Функции отделов были рассмотрены ранее.
Основными направлениями совершенствования ремонтного хозяйства и повышения эффективности его функционирования могут быть:
в области организации производства — развитие специализации и кооперирования в выпуске основной продукции, в организации ремонтного хозяйства;
в области планирования воспроизводства ОПФ — применение научных подходов и методов менеджмента;
в области проектирования и изготовления запасных частей — унификация и стандартизация элементов запасных частей, применение систем автоматизированного проектирования на основе классификации и кодирования, сокращение продолжительности проектных работ и повышение их качества;
в области организации работ — соблюдение принципов рациональной организации производства (пропорциональности, параллельности и др.), применение сетевых методов и ЭВМ;
в области технического надзора, обслуживания и ремонта ОПФ — развитие предметной и функциональной специализации работ, повышение технического уровня ремонтно-механического цеха, усиление мотивации повышения качества труда и др.
Организация транспортного и складского хозяйства
Транспортное и складское хозяйство предприятия создаются для доставки, складирования и перемещения до потребителя различных грузов в соответствии с условиями договоров, в установленные сроки и по оптимальным маршрутам. Основными критериями функционирования транспортного и складского хозяйства являются качественное и своевременное предоставление услуг по минимально возможной цене. Рассмотрим особенности транспортного и складского хозяйства в отдельности, круг организационных вопросов по их функционированию, направления повышения качества и эффективности оказываемых услуг.
Транспортное хозяйство является артерией предприятия, связующей материальные потоки. Ритмичность и качество предоставляемых транспортных услуг определяют стабильность и эффективность функционирования предприятия в целом. Транспортные операции являются важной составной частью производственного процесса, причем транспортные средства нередко используются в целях регулирования его хода и обеспечения заданного ритма производства (например, при помощи конвейера). Рациональная организация внутризаводского транспорта, оптимизация грузопотоков и грузооборота способствуют сокращению длительности производственных циклов изготовления продукции, ускорению оборачиваемости оборотных средств, снижению себестоимости продукции, росту производительности труда.
На предприятиях используют различные виды транспортных средств (классификация):
по сфере обслуживания — средства межцехового и внутрицехового транспорта;
в зависимости от режима работы — транспортные средства непрерывного (конвейерные системы и т. д.) и периодического действия (автомашины, самоходные тележки и др.);
по направлениям движения — транспортные средства для горизонтального, вертикального (лифты, элеваторы и т. д.) и смешанного перемещения (краны и др.);
по уровню автоматизации — автоматические, механизированные, ручные;
по виду перемещаемых грузов — транспортные средства для перемещения сыпучих, наливных и штучных грузов.
Организация транспортного хозяйства предприятия включает выполнение следующих работ:
стратегическое планирование обновления транспортных средств;
анализ производственной структуры предприятия, разработка и внедрение мероприятий по ее совершенствованию (с точки зрения рациональности транспортных схем, обеспечения прямоточности, пропорциональности, непрерывности и ритмичности производственных процессов);
анализ прогрессивности, уровня загрузки и эффективности использования транспортных средств во времени и по производительности;
выбор и обоснование использования транспортных средств;
расчет норм и нормативов расхода (потребности) в материальных ресурсах на ремонтно-эксплуатационные нужды транспортного хозяйства;
составление балансов грузооборота (по горизонтали указываются отправители грузов, по вертикали — их получатели);
проектирование схем грузопотоков;
оперативно-календарное планирование транспортных операций;
диспетчирование работы транспорта предприятия;
учет, контроль и мотивация повышения качества и эффективности работы транспортного хозяйства.
Основными направлениями повышения качества и эффективности работы транспортного хозяйства являются:
углубление предметной и функциональной специализации производства, развитие кооперирования;
повышение уровня автоматизации производства и управления;
сокращение среднего возраста транспортных средств и увеличение удельного веса прогрессивных транспортных средств;
совершенствование нормирования, учета и контроля использования транспортных средств, мотивация повышения их эффективности;
анализ соблюдения принципов прямоточности, пропорциональности и непрерывности производственных процессов, разработка и внедрение соответствующих мероприятий.
Складское хозяйство предприятия выполняет функции по хранению, учету и контролю движения материально-технических ресурсов, поступающих на предприятие, и готовой продукции. Эти функции складское хозяйство должно выполнять качественно, в установленные сроки и с минимальными затратами. Эти три показателя и являются собственно критериями функционирования складского хозяйства. В зависимости от объема работ склады могут быть общезаводскими и цеховыми. Общезаводские склады, например машиностроительных заводов, в свою очередь, подразделяются:
на материальные (склады основных и вспомогательных материалов, топлива, лесоматериалов);
полуфабрикатов и заготовок для хранения материалов, прошедших соответствующую обработку в одних цехах и предназначенных для обработки в других. Это склады черновых заготовок, выпускаемых заготовительными цехами, склады готовых деталей, выпускаемых обрабатывающими цехами и идущих в сборку;
производственные, обслуживающие производственный процесс;
готовой продукции, принимающие от цехов готовую продукцию, производящие упаковку и отправку ее потребителю;
отходов и вторичного сырья;
хозяйственные, предназначенные для хранения тары, спецодежды, хозяйственных материалов, рабочего инвентаря и т. п.
Расположение складов зависит от характера материальных ценностей и их значения. Так, материальные и производственные склады необходимо размещать ближе к цехам-потребителям с тем, чтобы обеспечить наименьший путь прохождения грузов. Склады готовой продукции размещают ближе к сборочным цехам. По своей конструкции склады бывают открытые, полуоткрытые, закрытые и специальные. К цеховым производственным складам применительно к машиностроительному производству относят материальные, промежуточные, склады готовых деталей, комплектовочные и специальные.
Организация складского хозяйства включает следующие работы:
анализ производственной структуры предприятия на предмет прямоточности, пропорциональности, непрерывности и ритмичности производственных процессов;
определение номенклатуры и типа складских помещений;
разработка схем размещения новых складских помещений, их проектирование, строительство;
разработка оперативно-календарных планов работы складских помещений;
организация учета и контроля движения материальных потоков через склады;
организация выдачи и доставки грузов потребителям;
анализ эффективности работы складского хозяйства, разработка и внедрение предложений по улучшению его работы.
Направления повышения эффективности работы складского хозяйства примерно те же, что и для транспортного хозяйства.
1.4 Производственный цикл и его структура
Производственный цикл – календарный период времени между началом и окончанием производственного процесса изготовления одного или партии изделий.
Длительность цикла используется:
для составления производственной программы предприятия и подразделений;
для определения сроков начала процесса производства по заданным срокам его окончания.
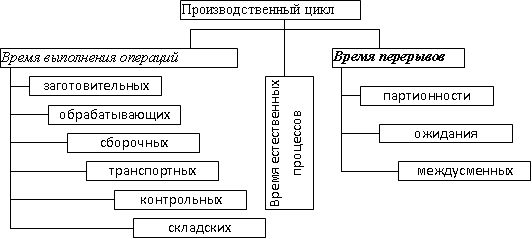
Схема «Структура производственного цикла»
Перерывы партионности – возникают при обработке деталей партиями из-за их пролеживания при ожидании обработки всей партии для последующей транспортировки на очередную операцию.
Перерывы ожидания – возникают из-за несовмещенности времени окончания одной и начала другой операции на одном рабочем месте (в ожидании освобождения этого рабочего места).
Перерывы междусменные – вызываются принятым на предприятии режимом работы.
Время выполнения основных операций обработки изделия или партии составляет технологический цикл, который состоит их операционных циклов.
Операционный цикл – это продолжительность обработки изделия или партии на данной операции процесса. При занятии на операции нескольких рабочих операционный цикл можно рассчитать:
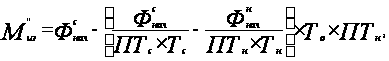 ,
где n – величина партии обработки, t – норма времени на обработку 1-го изделия на, Ci – число рабочих мест на i-той операции.
Сочетание во времени выполнения операционных циклов существенно влияет на производственный цикл и определяет порядок передачи детали или партии в процессе обработки.
1.5 Длительность производственного цикла
Длительность производственного цикла – это календарный период времени, между запуском в производство и моментом полного окончания изготовления изделия или партии изделий. Это один из главных параметров характеризующих производственный процесс.
Партия изделий – определённое количество одинаковых изделий одновременно запускаемых в производство с единой затратой подготовительно-заключительного времени.
По составу длительность производственного цикла можно представить схемой:
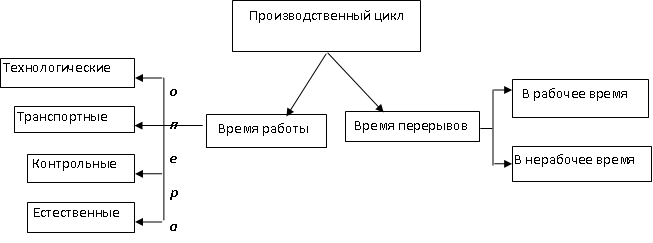
Рисунок - Длительность производственного цикла
Длительность производственного цикла простого процесса (изготовления детали):
 .
где Ттех – длительность всех технологических опепраций, ч;
Ттр – длительность транспортных операций, ч;
Тест – длительность естественных процесов, ч;
Ткон – длительность контрольных операций, ч;
Тпер – сумарная длительность перерывов, ч.
В машиностроении
и приборостроении
транспортные
операции зачастую
бывают либо
малы по сравнению
с другими операциями,
либо выполняются
паралельно
с другими операциями.
Поэтому,при
расчётах
 можно пренебречь.
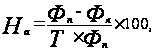 ,
[кал. дней]
где
 - плановая
длительность
производственого
цикла простого
производственого
процесса, кал.дн.
 – число смен
в сутки;
 – продолжительность
смены,часы;
 – коэффициент
перевода рабочих
дней в календарные
 ;
 – число рабочих
дней за рассматриваемый
период;
 – число календарных
дней за рассматриваемый
период;
 ,
 – суммарная
продолжительность
соответственно
технологических
и контрольных
операций в
рассматриваемом
процессе,
определённая
на основе норм
времени, ч;
 – плановый
коэффициент
выполнения
нормы рабочими;
 – число операций
технологического
процесса;
 – среденее
межоперационное
время, ч;
 – длительность
естественных
процессов, не
совпадающих
с перерывами,
ч.
Длительность технологического цикла зависит не только от технологии производства детали, но при той же самой технологии длительность технологического цикла зависит от способа организации производственного процесса.
Способ организации производства наиболее часто определяется видом движения предмета труда в производстве.
1.6 Виды движения партии деталей в производстве
Возможны три вида сочетания операционных циклов (видов движения предметов труда по операциям производственного процесса):
последовательный;
последовательно-параллельный;
параллельный.
Все виды движения рассмотрим на примере следующего технологического процесса:
1). Технологический процесс трехоперационный.
2). Норма времени на 1-ой операции tшт.кальк1=5 минут; на второй операции – 3 минуты; третьей – 4 минуты. С (число рабочих мест)=С1=С2=С3=1.
3). Величина партии обработки n=10 штук.
4). Транспортная передаточная партия р=2 штуки
Последовательный вид движения.
Характеризуется тем, что каждая последующая операция над партией начинается только после её обработки на предыдущей операции. При этом партия не дробится, а передается в полном объёме.
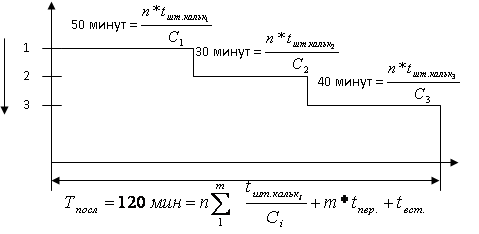
Где m – число операций рассматриваемого процесса; tпер. – время затрачиваемое на передачу деталей с операции на операцию; tест. – время естественных процессов.
Характеристика вида движения:
Самая простая организация производства.
Самый максимальный производственный цикл при минимальной производительности.
Самый простой контроль.
Имеет место пролёживание или ожидание в течение значительного времени, нередко превышающее оперативное.
Вывод: В серийных, крупносерийных и массовых процессах производства неприемлем.
Параллельно-последовательный вид движения (сочетания операций)
Он предусматривает такой порядок передачи изделий или небольших передаточных партий, при котором достигается наибольшая одновременность обработки изделий на операциях. Причем вся партия на каждой операции обрабатывается непрерывно.
Возможны два случая организации производственного процесса:
Первый случай: Время предыдущей операции больше, чем время последующей операции в пересчете на одно рабочее место. В этом случае после обработки последней передаточной партии на предыдущей операции осуществляется её передача на последующую, где она сразу же поступает в обработку. После этого от момента окончания этой обработки достраивается операционный цикл обработки всей партии на последующей операции (обратное планирование).
Второй случай: Время предыдущей операции в пересчете на одно рабочее место меньше, чем время последующей операции. В этом случае первую же обработанную передаточную партию с предыдущей операции сразу же передают на последующую, после чего достраивается операционный цикл всей партии на последующей операции.
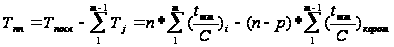
Характеристика:
Значительное сокращение длительности производственного цикла.
Имеет место незначительное пролеживание деталей.
Самый сложный вид организации и контроля производственного процесса.
Имеет место увеличение количества учетно-плановых единиц, что ведет к повышенной загрузке транспортных средств.
Вывод: Целесообразно применять при больших партиях и большой трудоемкости, что свойственно крупносерийному производству.
Параллельный вид движения
Характеризуется тем, что небольшие передаточные партии или даже отдельные изделия передаются с предыдущей операции на последующую немедленно после её обработки на предыдущей операции (в зависимости от смежных операционных циклов). Отдельные передаточные партии имеют независимо от всей партии движение в процессе обработки.
Алгоритм построения плана графика движения предметов труда при параллельном виде.
Построить график движения первой передаточной партии по всем операциям рассматриваемого процесса (последовательный вид движения).
Определить операции имеющие максимальное время переработки в пересчете на одно рабочее место. Достроить операционный цикл этой операции без простоев.
Построить графики движения остальных деталей партии по оставшимся операциям рассматриваемого процесса (будут иметь место гарантированные простои в работе оборудования).
Характеристика:
Самый короткий производственный цикл.
Пролеживание изделий практически полностью отсутствует.
Имеет место упрощения контроля над процессом производства по сравнению параллельно-последовательным видом.
Имеет место простой оборудования на всех операциях кроме лимитирующей.
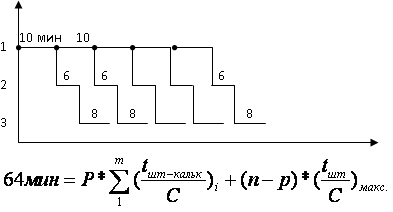
В случае если имеет место ручные операции в рассматриваемом процессе – сложности в организации труда работающих.
1.7 Производственный цикл сложного процесса
Длительность цикла для сложного производственного процесса может быть определена как максимальная сумма длительностей простых процессов, последовательно связанных во времени друг с другом.
Рассмотрим это на следуюшем примере. Пусть имеется изделие М.
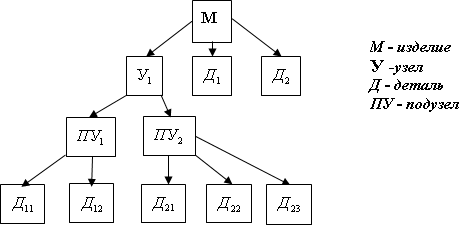
Рисунок– Структурная модель изделия
Таблица - Длительность производственных циклов изготовления деталей
| Деталь |
|
|
|
|
|
|
|
|
|
20 | 15 | 15 | 5 | 2 | 20 | 10 |

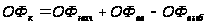


Таблица - Длительность циклов процессов сборки
| Предмет сборки |
|
|
|
|
|
|
5 | 10 | 5 | 15 |


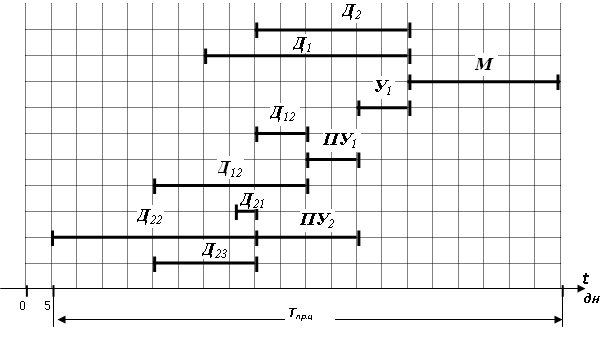
Рисунок - Цикловой график сложного производственного процесса
1.8 Организация производственного процесса в пространстве
Организация производственного процесса в пространстве представляет собой способ сочетания основных, вспомогательных и обслуживающих процессов на территории организации по переработке ее "входа" в "выход". Поскольку "вход" и "выход" организации относятся к ее ближайшему внешнему окружению, то в соответствии с правилами применения системного подхода "вход", процесс и "выход" следует рассматривать как взаимосвязанные компоненты единой системы. Отсюда следует, что параметры прямых и обратных связей на "входе" определяют параметры функционирования процессов, а параметры процессов, в свою очередь, определяют параметры "выхода".
Для обеспечения высокого качества процесса в системе сначала (на первом этапе) следует проанализировать: а) силу конкуренции на входе системы; б) обоснованность параметров "выхода", насколько они отвечают требованиям конкурентоспособности; в) степень влияния на процесс параметров внешней среды (политической, экономической, технической) а также инфраструктуры региона; г) конкурентоспособность поставщиков комплектующих изделий, сырья, материалов, и др. Затем, на втором этапе анализируются параметры процесса в системе.
Задача сводится к обеспечению конкурентоспособности всех компонентов системы. Если, например, организация обладает конкурентоспособной технологией, высококвалифицированными кадрами, новейшими техническими средствами, а ее поставщики (вход системы) не могут производить высококачественные комплектующие изделия, то и на выходе системы товар будет низкого качества. Объясним этот пример на языке цифр: оценка "входа" — 3, процесса — 5, "выхода" будет 3. Другими словами, если в качестве заготовки у вас гнилое дерево ("вход"), которое обрабатывается лазерным инструментом (процесс), то на "выходе" не будет качественной детали. Еще примеры: на "входе" — 5, процесс — 3, на "выходе" будет 3; на "входе" — 4, процесс — 5, на "выходе" — 4.
Отсюда следуют два правила: 1) уровень качества конечного этапа любого процесса определяется уровнем качества промежуточного этапа, имеющего наихудший показатель качества; 2) отрабатывать процесс следует начиная с входа системы, с первого этапа (объекта, компонента и т. п.), предварительно проанализировав весь процесс.
Организация производственных процессов в пространстве реализуется в производственной структуре (по горизонтали и вертикали), т. е. чтобы представить производственный процесс в пространстве нужно наложить организационную структуру на производственную и определить пространственные (территориальные) связи.
Попытаемся это проиллюстрировать на простом примере:

В структуре управления организацией на рисунке "ниже" функциональных директоров указаны отделы (условно — по три). Рассмотрим структуру отделов. Основными отделами, подчиненными директору по маркетингу, могут быть информационный центр, отдел стратегического маркетинга и отдел тактического маркетинга. У коммерческого директора могут быть в подчинении отдел анализа эффективности, плановый отдел, финансовый отдел. У технического директора — специальное конструкторское бюро (СКВ), отдел главного технолога (ОГТ), отдел главного механика (ОГМ). У директора по производству — отдел автоматизированной системы управления производством (АСУП), отдел производственно-календарного планирования, отдел оперативного управления производством.
В структуре основного производства в составе отдельных видов производств (квадраты) маленькими кружочками показаны цехи, имеющие в своем составе несколько участков (маленькие квадраты). Например, подготовительное производство может состоять из материального склада, где осуществляется хранение и подготовка для передачи основному производству заготовок из стального проката, а также литейного и кузнечно-прессового цехов.
Преобразующие производства могут проектироваться как по предметному принципу, специализируясь на изготовлении конечного продукта, так и по функциональному принципу. Подробнее эти вопросы были изложены в теме 3. Заключительное производство может состоять из сборочного цеха, цеха испытаний, цеха упаковки и сертификации.
Соединения 1, 2 и 3 показывают связи организационной структуры с производственной. Соединения небольшого диаметра, например, связи отделов с самой нижней линией (выше фразы "Управление организацией") показывают прямые и обратные связи любого руководителя высшего уровня (директор по маркетингу и др.) с руководителями отделов и производственных цехов и участков. Для соблюдения принципа прямоточности, т. е. сокращения пути прохождения предмета труда в организационной и производственной структурах, необходимо располагать подразделения на территории по ходу управленческих и производственных процессов. Кроме того, подразделения одного функционального и производственного назначения на территории должны располагаться рядом. Например, сначала должны друг за другом располагаться отделы директора по маркетингу, затем отделы коммерческого директора и т. д. На практике, к сожалению, этот принцип не всегда учитывается.
После анализа соблюдения принципа прямоточности рассчитывается коэффициент прямоточности важнейших частичных управленческих и производственных процессов по формуле:
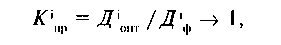 (4.1)
где Дiопт, — оптимальная длина прохождения предмета труда по i-му процессу;
Дiф — фактическая (проектная) длина прохождения предмета труда по i-му процессу. Основными факторами оптимизации прямоточности процессов являются:
расположение подразделений организационной и производственной структур по ходу соответствующих процессов;
концентрация процессов под одной "крышей";
сокращение расстояния между компонентами процессов;
системный анализ и оптимизация коэффициента прямоточности единичных управленческих и производственных процессов;
автоматизация процессов;
обеспечение пропорциональности частичных процессов;
анализ рационализации структур и процессов.
Производственная структура предприятия.
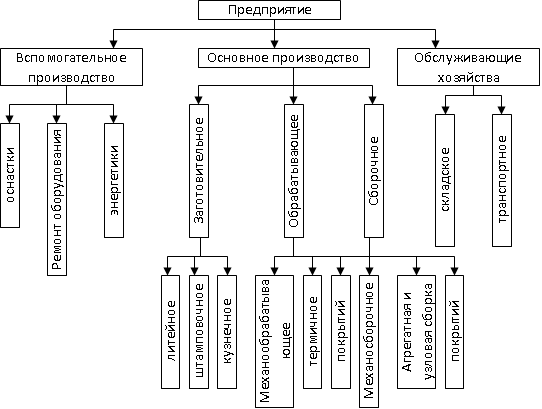
Объединение рабочих мест по признаку сходства работ в участке, цехе и производстве – организационная структура предприятия.
Основное производство выпускает товарную продукцию. Оно может делиться на отдельные производства по стадиям производственного процесса.
Вспомогательное производство обеспечивает основное производство. Его продукция не является товарной и потребляется в основном производстве
1.10 Типы производства и их технико-экономическая характеристика
Предприятия различаются по уровню специализации и концентрации производства изделий и техпроцессов:
Массовое – узкоспециализированное для выпуска одного или узкой номенклатуры изделий сходных конструктивно и технологически, это позволяет специализировать рабочее место технологически для выполнения только одной операции. Для массового производства характерно:
применение спецоборудования и оснастки;
использование высокоточных заготовок;
низкая квалификация работников.
Серийное – выпускает изделия достаточно широкой номенклатуры с периодической повторяемостью. В зависимости от номенклатуры и повторяемости различают три разновидности:
крупносерийное: от 2 до 5 регулярно повторяющихся операций на одном рабочем месте;
среднесерийное: от 6 до 20 регулярно повторяющихся операций на одном рабочем месте;
мелкосерийное: более 20 операций с нерегулярной повторяемостью
Единичное – широкая номенклатура с высокой степенью повторяемости (15-30% ежегодно). Операции на рабочем месте могут выполняться только один раз или с небольшим количеством повторений. Особая разновидность:
опытно-экспериментальное: создается на предприятиях с большим объёмом опытно-конструкторских работ. Его особенность – подготовка производства может быть неполностью завершена к моменту запуска изделия в производство. Здесь возможны переделки и повторные запуски в результате внесения изменений после опытного производства изделий.
Тема 2. Поточные методы организации производства
2.1 Характеристика поточного производства и классификация поточных линий
Сущность поточного производства можно охарактеризовать следующей системой признаков:
1. Высокий уровень специализации, который характеризуется тем, что за поточной линией закреплено изготовление изделий одного наименования или нескольких технологически однородных, а за каждым рабочим местом изготовление одной или нескольких технологически однородных операций.
2. Высокая степень прямоточности, которая означает, что все рабочие места располагаются строго по ходу технологического процесса и с минимально возможными расстояниями между смежными рабочими местами.
3. Высокая степень непрерывности, которая характеризуется практически непрерывной обработкой предметов труда по всем операциям и полной непрерывностью в работе оборудования и рабочих.
4. Высокая степень ритмичности, которая характеризуется тем, что весь технологический участок и каждая операция работают в едином ритме.
5.Высокая степень параллельности организации производственного процесса, который заключается в том , что одновременно на всех операциях технологического процесса обработка партии изделий происходит одновременно.
6.Большинство операций технологического процесса характеризуется признаком синхронности.
7.Высокий уровень механизации и создание предпосылок для автоматизации производства.
Основным элементом поточного производства является:
поточная линия – технологический участок, представляющий собой совокупность специализированных рабочих мест, на которых производство организованно по принципам поточного.
1. По количеству наименований изготовляемых изделий на поточной линии, различают линии:
1.1 Однопредметные;
1.2 Многопредметные:
- с последовательным запуском
- с параллельным запуском
- с параллельно-последовательным запуском.
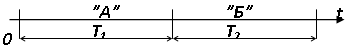
а) многопредметная линия с последовательным запуском:
б) многопредметная линия с паралельно-последовательным запуском:
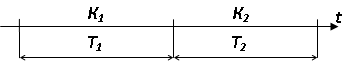
Рисунок 3.1 – Работа многопредметной линии во времени
«А», «Б» – виды изделий
К - комплект К=1*”А”+3*”Б”,при ”А”=1000 шт,”Б”=3000 шт.
Т1,Т2 – время изготовления данного вида изделия или компонентов
2. В зависимости от степени непрерывности процесса:
а) непрерывнопоточная;
б) прерывнопоточная
Непрерывнопоточная линия характеризуется абсолютной непрерывностью в обработке изделий, работе оборудования и рабочих.
Прерывнопоточная линия характеризуется тем, что между некоторыми операциями изделие кратковременно пролёживает, но рабочих и оборудование стараются загрузить на 100%.
3. По степени механизации и автоматизации процесса:
а) немеханизированные;
б) механизированные;
в) автоматизированные.
4. В зависимости от способа поддержания ритма:
а) линии с регламентированным ритмом.
б) линии с свободным режимом.
В линиях с регламентированным ритмом, ритм поддерживается специальными средствами (например, конвейером).
Организация поточного производства характеризуется следующими экономическими результатами:
а) наиболее полным использованием всех ресурсов в производстве.
б) высокой производительностью данного технологического звена.
Эти результаты можно охарактеризовать следующими эффектами:
а) снижением себестоимости выпускаемой продукции при переходе на поточную линию.
б) ростом производительности труда.
Негативными моментами при внедрении поточного производства являются:
1. Значительные капитальные вложения.
2.Значительная организационная подготовка.
3.Значительная монотонность и интенсивность труда при недостаточной автоматизации и механизации.
4. Необходимость четкой организации работы смежных участков, например, по поставке комплектующих изделий.
5. Значительная зависимость эффективности работы поточного производства от объёмов загрузки поточной линии.
Поэтому при организации поточного производства должны быть проведены технико-экономические расчёты и по критериям экономической эффективности обоснована целесообразность введения поточной линии.
2.2 Однопредметные непрерывно-поточные линии
Расчет однопредметных непрерывных поточных линий механообработки
Непрерывными называются такие поточные линии, для которых соблюдаются два признака:
производительность на каждой операции постоянна (за равные интервалы времени обрабатывается одинаковое количество предметов труда);
производительность, взятая за любой интервал времени одинакова на всех операциях.
Таким образом, такая форма ритмичности производства называется синхронностью и составляет основное свойство НПЛ. Оно используется для их расчета.
Расчет ритма НПЛ
В НПЛ детали запускаются в производство, передаются с операции на операцию и выпускаются одинаковыми передаточными партиями по Р-штук.
Ритм НПЛ – интервал времени, за который на операции формируется выработка равная передаточной партии.
RНПЛ – ритм
НПЛ,– календарный
фонд времени
в сменах, FД –
действительный
фонд времени,
NСМ – сменная
программа
выпуска деталей,
 - сменная программа
запускаемых
деталей. Иногда
предусматриваются
потери от брака
в размере d% от
количества
запускаемых
деталей. Тогда
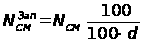
FД = FСМ –Тперем,
где Тперем - суммарное за смену время перерывов на отдых рабочих и на организационное и технологическое обслуживание рабочих мест.
Количество запусков передаточных партий в смену:

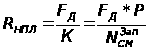 ,
если d=0, то
 ,
тогда
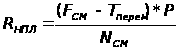
если Р=1, то ритм НПЛ называется тактом
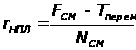
Расчет количества рабочих мест и коэффициента их загрузки.
Поскольку учтены все перерывы при вычислении действительного фонда времени, то операции характеризуются только временем их выполнения, т.е. tоп j. Время обработки передаточной партии на j операции: Тj=P* tоп j. Тогда расчетное количество рабочих мест