Организация, планирование и управление производственным предприятием
Для
определения
 типа рабочих
мест используется
следующее
правило:
берут величину
равной целой
части расчетного
количества
рабочих мест,
если она равна
0, то
 =1.
производят перенагрузку рабочих мест равную:
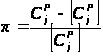 ;
если
 ,
то
 или
+1.
Коэффициент загрузки рабочих мест на шаге операции определяется:
 ,
где норма находится в пределах от 0,85 до 1 (включительно).
Методы синхронизации непрерывно-поточных линий (НПЛ) на этапе рабочего проектирования:
подбор метода выполнения операции
замена марки модели оборудования
совершенствование оснастки
изменение структуры операции
изменение конструкции изделия
на этапе отладки:
совершенствование трудовых приёмов
подбор рабочих
организация рабочих мест
Расчет количества работающих
Принятое
количество
работающих
на j-ой операции:
 ,
где С - принятое
количество
рабочих мест.
Общее количество рабочих в НПЛ:
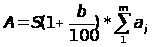 ,
где S – коэффициент сменности, b - % невыходов рабочих на работу (обычно от 12 до 15%), А округляется до целого числа.
Заделы в НПЛ
Транспортные заделы в НПЛ – одновременно транспортируемое количество изделий.
Технологические – количество изделий одновременно находящихся в производстве.
Страховые – 4%…5% от сменной программы выпуска.
Оборотные – в виду синхронности процесса производства оборотные заделы в НПЛ не создаются.
2.3 Однопредметные прерывные поточные линии
Расчет однопредметных прерывных поточных линий (ППЛ)
Прерывно-поточные линии создаются для выполнения таких производственных процессов, которые при заданной программе выпуска, нельзя синхронизировать в силу разнообразия выполняемых операций (разнотипное оборудование).
В результате непропорциональности производственного процесса в ППЛ возникают перерывы в работе рабочих мест на некоторых операциях. Таким образом, производительность ППЛ непостоянна во времени, то есть:
За равные интервалы времени на одной и той же операции может формироваться разная выработка.
За один и тот же интервал времени на разных операциях может формироваться разная выработка
Организация ППЛ основана на «укрупненном ритме» - это такой интервал времени, за который на всех её операционных участках формируется одинаковая выработка.
Он выбирается исходя из длительности производственного цикла обработки и режима сменности работы потока.
Обычно в машиностроении укрупненный ритм принимается равным одной или двум сменам.
Определение расчетного ритма, количества рабочих мест
и коэффициента их загрузки
В ППЛ могут быть существенно различными времена перерывов на техническое и организационное обслуживание рабочих мест поскольку используется разнотипное оборудование. Поэтому для расчета ритма ППЛ используются не действительный, а календарный фонд времени в смену:
 .
Соответственно расчет количества рабочих мест ведут не по оперативному, а по штучному времени:
 .
Принятое количество рабочих мест получается путем округления до большего целого.
Коэффициент загрузки определяется также как и для НПЛ.
Определение числа работающих
По причине непропорциональности технологического процесса в ППЛ всегда есть рабочие места с малым коэффициентом загрузки, поэтому количество работающих определяется учетом совмещенного обслуживания малозагруженных рабочих мест на разных операциях.
Пример:
Дано:
| j |
|
|
Перерывы (мин) | Fд (мин) | ||
| Отдых | Орг. обслуживание | Тех. обслуживание | ||||
| 1 | 2,2 | 2,2 | 2*10 | 5+5 | 6 | 456 |
| 2 | 1,0 | 1,1 | 2*10 | 5+10 | 5 | 452 |
| 3 | 4,0 | 4,6 | 2*10 | 10+10 | 20 | 432 |


RППЛ=2 мин на штуку
Определить: СПР, аПР по всем операциям и на поток в целом.
Решение:
| j |
|
|
№ Р.м. | аР | аПР | Кз |
|
|
2,2/2=1,1 | 2 |
1 2 |
1,0 0,1 |
1 1 |
1,0 0,1+0,55+0,3=0,95 |
| 2 | 1,1/2=0,55 | 1 | 3 | 0,55 | - | - |
| 3 | 4,6/2=2,3 | 3 |
4 5 6 |
1,0 1,0 0,3 |
1 1 - |
1,0 1,0 - |
| 6 | 4 |


 1
Заделы ППЛ
В ППЛ существует 4 вида заделов.
Для соблюдения графика работы ППЛ между операциями создаются оборотные заделы. Необходимая величина оборотного задела на начало укрупненного ритма рассчитывается так, чтобы не возникали непредусмотренные простои рабочих мест.
Рассмотрим
смежные операции
j и j+1. Предположим
что оборотный
задел на начало
смены равен
0 ( ).
Построим
график изменения
величины оборотного
задела
 за время равное
укрупненному
ритму по следующему
алгоритму:
Пусть в некоторый момент времени мы знаем величину оборотного задела. Выбираем интервал времени Т так, чтобы количество работающих по графику рабочих мест на операциях не изменялось и обозначим их tj и t j+1. Тогда
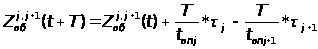 ,
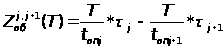 .
В общем случае величина оборотного задела на начало смены определяется по следующему правилу:
Шаг 1. Находим
минимальную
величину оборотного
задела на операциях
j, j+1, то есть
 .
Шаг 2. Если
минимальное
значение оборотного
задела меньше
0, тогда величина
оборотного
задела на начало
смены определяется
по модулю min,
то есть
= ,
в противном
случае
=0.
Шаг 3. Для определения величины накопителей определяется максимальная величина оборотного задела
 +

| t | 0 | 20 | 30 | 130 | 140 | 190 | 200 | 250 | 260 | 360 | 390 | 430 | 460 | 490 |
| T | 0 | 20 | 10 | 100 | 10 | 50 | 10 | 50 | 10 | 100 | 30 | 40 | 30 | 10 |
| t1 | 0 | 0 | 1 | 2 | 0 | 2 | 1 | 2 | 0 | 2 | 1 | 1 | 1 | 0 |
| t2 | 0 | 0 | 1 | 1 | 0 | 1 | 1 | 1 | 0 | 1 | 0 | 1 | 0 | 0 |
| Zоб(t) | 0 | 0 | -10 | -10 | -10 | -10 | -20 | -20 | -20 | -20 | 10 | -30 | 0 | 0 |
Zоб(20)= Zоб(0)+ Zоб(20)=(20/1.0)*0–(20/0.5)*0=0
Zоб(30)= 0+ Zоб(10)=0+(10/1.0)*1–(10/0.5)*1=–10
Zоб(130)= –10+(100/1)*2–(100/0.5)*1=–10
Zоб(140)= –10+0*0=–10 и т.д.
=|-30|=30;
10+=10+30=40
 Основы
расчета сборочных
НПЛ
Сборочные НПЛ создаются или выполняются организационными условиями создания поточного производства.
Сборочные НПЛ так же как и НПЛ механообработки должны обладать ритмичностью в форме синхронности. Синхронизация сборочных НПЛ имеет целью разработку такого техпроцесса в котором все операции имеют равные или кратные оперативные времена. В сборочных НПЛ синхронность достигается за счет компоновки элементарных операций сборки (или переходов в операции техпроцессов).
| № пер. | 1 | 2 | 3 | 4 | 5 | 6 |
|
|
2 | 3 | 10 | 15 | 1 | 4 |
| 5 мин | 10 мин | 15 мин | 5 мин | |||

RНПЛ=5мин.
В НПЛ сборки расчет ритма потока числа рабочих мест и работающих, а так же коэффициентов их загрузки производится точно так же как и в НПЛ механообработки.
2.4 Многопредметные поточные линии
На многопредметных поточных линиях осуществляется поочередное или смешанное изготовление нескольких типоразмеров изделий. В первом случае изделия изготавливаются партиями, поэтому существенным признаком является наличие или отсутствие переналадки оборудования при смене на линии партии деталей (заготовок). По этому признаку различают переменно-поточные (последовательно-партионные) и групповые многопредметные потоки.
Многопредметной поточной линией с последовательно-партионным чередованием предметов, или переменно-поточной, называется линия, на которой обрабатываются или собираются изделия различных наименований (типоразмеров) последовательно чередующимися во времени партиями, сменяющимися по всем операциям одновременно или за сравнительно короткий отрезок времени.
2.5 Планировка поточных линий
Основой для расчёта являются:
1. Технология производства.
2. Программа выпуска изделий.
Рассмотрим вначале расчет однопредметной непрерывно поточной линии
Порядок расчёта:
Рассчитывается такт поточной линии (самый главный параметр).
Такт поточной линии - промежуток времени между выпуском двух смежных изделий с поточной линии или с каждой операции.
Для простоты предположим что транспортная партия равна 1 (p=1 шт).

- такт поточной
линии,
 или
 .
где, Тэф- эффективный фонд времени работы поточной линии.
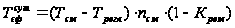 ,
 .
где, Тсм - длительность смены, мин;
Трег - длительность регламентных перерывов в течении смены, мин; nсм - число смен в сутки;
Крем – коэффициент
потерь рабочего
времени на
ремонт и профилактику
линии (Крем 0
только для
непрерывного
режима работы
производства);
Qвып - программа выпуска изделий, шт/сутки.
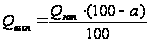 ,
где, Qзап - программа запуска изделий, шт/сутки;
a - % технологических потерь.
В некоторых производствах технологические потери не планируются (сборочное производство)
2 Синхронизация операций.
Она означает формирование определённых операций технологического процесса, удовлетворяющих условию синхронизации, который позволяет обеспечивать абсолютную непрерывность в обработке изделий, работе оборудования и рабочих.
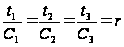
- условие синхронизации.
где, ti- норма времени на i-й операции технологического
процесса,мин/шт;
Ci- число рабочих мест на i-операции.
Синхронизация операций практически выполняется в два этапа:
1. Предварительная (грубая) синхронизация, осуществляется на этапе проектирования. При этом допускается отклонение от такта на ± 10-12%.
2. Точная синхронизация, осуществляется в производственных условиях при отладке линии.
Рассмотрим пример предварительной синхронизации операций:
Пусть квалификации исполнителей и средства труда одинаковы для всех операций.
Переход - неделимая часть операции.
Таблица 3.1 - Предварительная синхронизация процесса при такте 4 мин/шт.
| сх | 1 | 2 | 3 | 4 | 5 | ||||
| Переходы | I | II | III | IV | V | VI | VII | VIII | IX |
| Продолжительность переходов, мин/шт | 2,1 | 2,2 | 1,5 | 2,6 | 1,8 | 3,2 | 3,2 | 2 | 1,9 |
| Проектируемые операции | 1 | 2 | 3 | 4 | |||||
| Продолжительность новых операций, мин/шт | 4.3 | 4.1 | 8.2 | 3.9 | |||||
3 Определение числа рабочих мест на поточной линии и степени их загрузки.
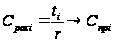
- расчётное число рабочих мест на i-й операции.
 -принятое
число рабочих
мест - округлённое
до ближайшего
целого


- число рабочих мест и рабочих на всей линии
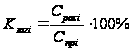
- коэффициент загрузки рабочего места,его диапозон 88-112%.
По всей проектируемой линии может быть рассчитан средний коэффициент загрузки по формуле:
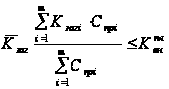
4 Выбор и расчет транспортных средств
В поточном производстве используются различные виды транспортных средств:
1. Безприводные.
2. Приводные:
непрерывного действия.
периодического действия.
Самым распространённым видом транспорта являются конвейеры, которые делятся на две разновидности:
а) Распределительные;
б) Рабочие.
Распределительные конвейеры осуществляют в основном две функции:
1) транспортировку продукции,
2) регламентирование ритма.
Распределительный конвейер используется при изготовлении небольших изделий, которые рабочий может снимать с несущей части конвейера и обрабатывать на специальном рабочем месте.
Рабочие конвейеры осуществляют кроме вышеназванных функций распределительных конвейеров также функцию рабочего стола при обработке изделия. Используется для крупных изделий, которые стационарно закрепляются на конвейере.
Конвейеры могут быть: непрерывного действия с постоянной скоростью и переменной скоростью, изменяющейся в течении смены.
Конвейеры периодического действия - пульсирующие.
Для непрерывных конвейеров скорость движения конвейера:
 ,


где, l0- шаг конвейера - расстояние между смежными изделиями или смежными рабочими местами.
Если транспортная
партия р1:

Для пульсирующего конвейера транспортировка осуществляется, когда изделия не обрабатываются:

где, tтр- время транспортировки.
По конвейерам рассчитываются рабочая зона каждой операции и рабочая зона всего конвейера в целом.
Выполняется планировка поточной линии и рассчитывается занимаемая площадь.
Для распределительного конвейера выполняется так называемая разметка, которая показывает конкретному рабочему какие изделия ему нужно брать с несущей части конвейера.
5 Расчет длительности технологического цикла на поточной линии
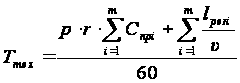 ,
ч
где,
 -
резервная зона
на i-операции,
м
Резервные зоны создаются только на рабочих конвейерах, причём на тех операциях, на которых возможны отклонения от такта работы.
При построении графика движения на поточной линии необходимо учесть следующее:
а) смежные рабочие места на одной операции обработки изделия сдвинуты друг относительно друга на такт.
б) если на отдельных операциях коэффициент загрузки в пределах 88%-120%, этим пренебрегают.
Расчет однопредметной прерывно-поточной линии.
Если хотя бы на одной из операций технологического процесса не выполняется условие синхронизации операций, необходимо организовывать прерывно-поточную линию.
Порядок расчёта прерывно-поточной линии:
1. Расчёт такта прерывно-поточной линии осуществляется как и в непрерывно-поточной.
2. Расчёт числа рабочих мест и рабочих на линии.
Пример: Пусть
при такте
 имеются две
смежные операции.
Таблица 3.2 – расчет числа рабочих мест и рабочих
| Номер операции | 1 | 2 |
| Норма времени ti,мин/шт. | 5,2 | 2,8 |
| Расчётное число рабочих мест Срасi |
|
|
| Принятое число рабочих мест (округляется в большую сторону)Спрi |
1 1 |
1 |
| Загрузка рабочего места % |
100 30 |
70 |
| Число рабочих |
1 1 |
1 |
| Порядковый номер рабочего |
I II |
II |


3. Выбор ритма работы поточной линии и построение графика её работы.
Ритм работы линии - промежуток времени, в течение которого на поточной линии, на каждой операции должно обрабатываться одинаковое количество изделий. Он определяется исходя из условий:
- Требуемой ритмичности снабжения последовательных участков производства продукцией поточной линии.
- Ритм желательно уменьшать, при этом уменьшается величина незавершенного производства.
- Ритм желательно увеличивать, особенно если в течении этого периода рабочий несколько раз переходит с одной операции на другую.
4 Расчёт максимальной величины межоперационного задела и построение эпюры задела
Tn1, Tn2 - параметры ритма линии, время, которое характеризуется постоянной (неизменяемой) работой рабочих (оборудования) на смежных несинхронных операциях.
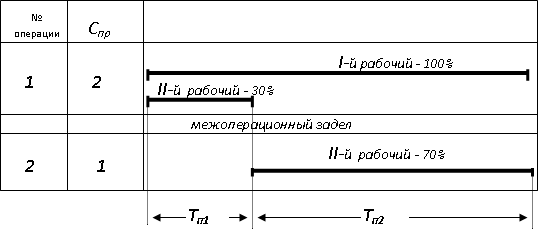
Рисунок 3.1 - График-регламент работы линии.
Максимальная величина задела рассчитывается для каждого Tn:
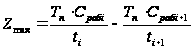 ;
шт
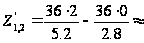 +14
шт;
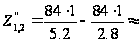 -14
шт
Если
 ,
то в течении
рассматриваемого
времени задел
увеличивается
на данную величину.
Если
 ,
то задел уменьшается.
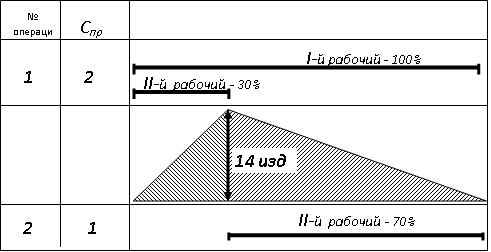
Рисунок 3.2 – Эпюра межоперационного задела.
2.6 Предпосылки и эффективность поточного производства
Основные проблемы поточного производства:
1. Невозможность загрузить поточную линию достаточным объёмом работы.
2. При недостаточной механизации и автоматизации труда, труд на поточной линии характеризуется монотонностью, значительной интенсивностью и текучестью кадров.
3. Значительные капитальные вложения для организации поточного производства.
4. Недостаточно высокая надёжность применяемого оборудования.
5. Частая смена видов выпускаемой продукции, что связанно с научно-техническим прогрессом.
Специфичные пути решения проблем поточного производства:
1. Совершенствование организации труда рабочих на поточной линии:
1) укрупнение операций, которые выполняет один рабочий.
2) введение рационально обоснованных перерывов в течении рабочей смены с использованием специальных условий для отдыха.
3) использование функциональной музыки во время проведения работ.
4) применение повышенных тарифных ставок.
2. Автоматизация производства и её разновидность на основе автоматических поточных линий с роботами и робототехническими комплексами, на основе роторных и роторно-конвейерных линий. Это возможно для массовых и крупно серийных производств.
В условиях серийного производства необходимо создавать гибкие автоматизированные линии (ГАЛ). Гибкие производства предполагают автоматизацию не только производственного процесса, но и процесса подготовки производства.
2.7 Методы управления производством и информационное обеспечение
Менеджмент — это самостоятельный вид профессионально осуществляемой деятельности, направленной на достижение фирмой, действующей в рыночных условиях хозяйствования, намеченных целей путем рационального использования материальных и трудовых ресурсов с применением принципов, функций и методов экономического механизма менеджмента.
Менеджмент — управление в условиях рынка, рыночной экономики — означает:
ориентацию фирмы на спрос и потребности рынка, на запросы конкретные потребителей и организацию производства тех видов продукции, которые пользуются спросом и могут принести фирме намеченную прибыль;
постоянное стремление к повышению эффективности производства, получению оптимальных результатов с меньшими затратами;
хозяйственную самостоятельность, обеспечивающую свободу принятия решений тем лицам, которые несут ответственность за конечные результаты деятельности фирмы или ее подразделений;
постоянную корректировку целей и программ в зависимости от состояния рынка;
выявление конечного результата деятельности фирмы или ее хозяйственно самостоятельных подразделений на рынке в процессе обмена;
необходимость использования современной информационной базы проведения многовариантных расчетов при принятии обоснованных и оптимальных решений.
Менеджмент — это самостоятельный вид профессионально осуществляемой деятельности, направленной на достижение фирмой, действующей в рыночных условиях хозяйствования, намеченных целей путем рационального использования материальных и трудовых ресурсов с применением принципов, функций и методов экономического механизма менеджмента.
Менеджмент — управление в условиях рынка, рыночной экономики — означает:
ориентацию фирмы на спрос и потребности рынка, на запросы конкретные потребителей и организацию производства тех видов продукции, которые пользуются спросом и могут принести фирме намеченную прибыль;
постоянное стремление к повышению эффективности производства, получению оптимальных результатов с меньшими затратами;
хозяйственную самостоятельность, обеспечивающую свободу принятия решений тем лицам, которые несут ответственность за конечные результаты деятельности фирмы или ее подразделений;
постоянную корректировку целей и программ в зависимости от состояния рынка;
выявление конечного результата деятельности фирмы или ее хозяйственно самостоятельных подразделений на рынке в процессе обмена;
необходимость использования современной информационной базы проведения многовариантных расчетов при принятии обоснованных и оптимальных решений.
Метод менеджмента — способ, связанный со спецификой воздействия на управляемый объект для достижения поставленной цели. Особенности этого воздействия различают методы менеджмента друг от друга (таблица 2.1).
В современных условиях происходит переход от преимущественно административно-правовых к экономическим методам менеджмента.
Все методы менеджмента направлены на социальную потребность человека — признание, уважение, самоутверждение.
Высшей потребностью является познавательная — самовыражение, свобода, развитие личности.
При выборе метода менеджмента необходимо учитывать:
скорость достижения цели;
вероятность достижения цели;
отношения подчинения;
личность управляемого;
личность управляющего;
экономическую самостоятельность;
климат в коллективе.
Таблица 2.1 - Методы менеджмента
| Параметр | Метод | ||
| экономический | административно-правовой | социально-психологический | |
| 1. Основа использования | Экономические законы и экономические интересы | Законы государственности и права, правовые интересы | Законы социально-психологического развития, социальные интересы |
| 2. Орудия воздействия | Экономические формы | Административно-правовые и организационные формы | Социально-психологические факторы |
| 3. Объекты соблюдения | Экономическая среда | Организационно-правовая среда | Благоприятный социально-психологический климат |
| 4. Место в рыночной экономике | Исходный и основополагающий метод | Вспомогательный метод | Обеспечивающий и основополагающий метод |
| 5. Главная нагрузка в аппарате управления | Экономические службы | Руководитель с аппаратом управления и контроля | Общественные организации и руководитель |
Любое предприятие рассматривается как сложная система, для которой необходимо определить состав функций управления и учесть следующие факторы:
ресурсы: материальные, трудовые, финансовые, оборудование, здания, сооружения, информация, производственная технология, продукт;
содержание процесса управления: планирование, организация, регулирование, контроль, учет;
цикл принятия управленческого решения: подготовка, утверждение, внедрение, оценка;
стадии жизненного цикла продукта.
Менеджмент как самостоятельный вид профессиональной деятельности предполагает, что менеджер не зависим от собственности на капитал фирмы, в которой он работает. Он может владеть акциями фирмы, а может и не иметь их, работая по найму на должности менеджера. Труд менеджера — это производительный труд, возникающий в условиях комбинирования высокотехнологичного производства с высоким уровнем специализации работников. Обеспечивая связь и единство всего производственного процесса, менеджмент объединяет работников различных специальностей: инженеров, проектировщиков, маркетологов, экономистов, статистиков, психологов, плановиков, бухгалтеров и других, работающих под руководством менеджера, управляющего предприятием, производственным отделением или фирмой в целом.
Термин «менеджер» обозначает принадлежность конкретного лица к профессиональной деятельности в качестве управляющего фирмы независимо от уровня управления, а также от профессиональной подготовки и практического опыта работы. Профессиональный менеджмент как самостоятельный вид деятельности предполагает наличие в качестве субъекта этой деятельности специалиста-менеджера и в качестве объекта — хозяйственной деятельности фирмы в целом или ее конкретной сферы (производства, сбыта, финансов, НИОКР и др.).
Возросшие требования к управлению обусловлены увеличением масштабов предприятий, сложностью технологии, необходимостью владения управленческими навыками. В современных условиях все решения по финансовым, организационным и экономическим вопросам подготавливаются и вырабатываются профессионалами в области организации управления, которые осуществляют также наблюдение и контроль за выполнением принятых решений.
Под хозяйственной деятельностью в определении менеджмента понимается деятельность фирмы:
в любой отрасли экономики (промышленности, торговле, строительстве, транспорте, банковском деле, страховом деле и др.);
в любой сфере деятельности фирмы (НИОКР, производстве, сбыте, финансах), если она направлена на получение прибыли как конечного результата или предпринимательского дохода в зависимости от конкретных целей деятельности фирмы.
Таким образом, «менеджмент» относится только к тем категориям фирм или предприятий, которые осуществляют свою деятельность в целях получения прибыли (предпринимательского дохода) независимо от характера такой деятельности. Менеджмент охватывает деятельность не только промышленных фирм, но