Расчет цеховой себестоимости одной тонны годного литья
СОДЕРЖАНИЕ
Введение
1 Общая часть
1.1 Исходные данные
2. Экономическая часть
2.1 Расчет количества и стоимости материалов
2.2 Расчет количества и стоимости оборудования участка
2.3 Расчет стоимости транспортных средств
2.4 Расчет стоимости здания
2.5 Расчет стоимости основных производственных фондов
2.6 Расчет количества работников на участке
2.6.1 Основные рабочие
2.6.2 Вспомогательные рабочие
2.6.3 Младший обслуживающий персонал
2.6.4 Инженерно-технические работники
2.7 Расчет фондов заработной платы
2.8 Цеховые накладные расходы
2.8.1 Сводная ведомость РСО
2.8.2 Расчет общецеховых расходов
2.9 Смета затрат на производство
2.10 Калькуляция себестоимости единицы продукции
3. Выводы
3.1 Технико-экономические показатели работы участка
3.2 Показатели работы участка
Заключение
Литература
Введение
Целью курсового проекта является расчет цеховой себестоимости одной тонны годного литья оболочкового участка литейного цеха, определения условно – годовой экономии, годового экономического эффекта срока окупаемости дополнительных капитальных вложений.
Литейное производство является основной заготовительной базой машиностроения, его развитие зависит от уровня машиностроительного комплекса в целом. Общее количество предприятий, входящих в машиностроительный комплекс России, составляет около 7500 единиц. Доля машиностроения в общем промышленном выпуске продукции составляет около 20%.
В современных условиях отдельным отраслям промышленности присущи различные темпы развития. Удельная доля отраслей в общем объёме машиностроительного производства составляет: автомобильная – 56%; электротехническая – 14%; тяжелое и энергетическое машиностроение – 8%; химическое и нефтяное машиностроение – 4%; дорожное и коммунальное машиностроение – 3,5%; станкостроение и приборостроение – 2,5%.
В каждой из перечисленных отраслей важное место занимает изготовление комплектующих современными методами точного литья. К сожалению, большая часть литейных производств не в состоянии обеспечить высокие требования сборочных производств по качеству литых деталей и комплектующих. Это вызвано наличием устаревшего и изношенного оборудования, на котором невозможно обеспечить необходимые режимы технологического процесса, применить современные материалы.
Литейное производство выгодно отличается от других заготовительных производств (поковки, штамповки, сварки) тем, что методом литья возможно изготавливать заготовки, максимально приближённые по геометрии к самым сложным деталям машин. При современных литейных технологиях коэффициент использования металла достигает 95-97% в цветном литье и более 80% - в чугунолитейном производстве. Без сомнения, литейное производство и в будущем сохранит лидирующее положение среди заготовительных производств /1/.
В настоящее время в России насчитывается около 1650 литейных предприятий, которые по экспертной оценке произвели в 2006 году 7,68 млн. тонн отливок, в том числе из чугуна – 5,28 млн. тонн, из стали – 1,3 млн. тонн, из цветных сплавов – 1,1, млн. тонн.
Объёмы производства литых заготовок находятся в пропорциональной зависимости от объёмов производства машиностроительной продукции, так как доля литых деталей в автомобилях, тракторах, комбайнах, танках, самолётах и других машинах составляет 40-50%, а в металлорежущих станках и кузнечнопрессовом оборудовании доходит до 80% массы и до 25% стоимости изделия.
Совокупность методов, создающих условия для выживания и прогресса человечества, называется экономикой. Для обеспечения развития экономики и повышения эффективности производства проводится большая работа по улучшению размещения производственных сил. С этой целью осваиваются природные богатства восточных и северных районов страны, на базе которых будет создаваться промышленность.
Развитие и повышение технологического уровня машиностроительного производства обеспечит все отрасли народного хозяйства высокопроизводительными средствами труда, значительно расширяя номенклатурный состав средств труда, значительно расширяя номенклатурный состав средств труда, повышая удельный вес производства автоматических станков, аппаратов и линий, средств автоматики, электроники, телемеханики, металлорежущих станков, литейных машин, кузнечнопрессового оборудования, оснащенных программным управлением.
Предложенная тема курсовой работы имеет большое значение для осмысления экономических процессов, происходящих в литейном производстве.
1 ОБЩАЯ ЧАСТЬ
1.1 Исходные данные
Технические характеристики оборудования, установленного на участке:
Индукционная тигельная печь промышленной частоты ИЧТ – 2,5/1
Производительность, т/ч – 1.25
Установленная мощность, кВт – 1000
Расход электроэнергии, кВт – 700
Температура металла, °С – 1400
Автоматическая формовочная линия 53 114
Мощность установленных двигателей – 115 кВт;
Габаритные размеры:
Длина – 65500 мм;
Ширина – 7500 мм;
Высота – 6500 мм;
Производительность (опок в час) – 240 шт.
Число операторов на линии в смену – 5 чел.
2 ЭКОНОМИЧЕСКАЯ ЧАСТЬ
2.1 Расчет количества и стоимости материалов
Таблица 1 – Расчет стоимости материалов
| Наименование материала |
Годовой выпуск т.г.л. |
Норма расхода на 1 т.г.л. | Потребность на годовой выпуск продукции, т |
Цена 1т (шт.) матер. тыс. руб. |
Сумма, тыс. руб. |
| Чушковый чугун | 4500 | 0,527 | 2371,5 | 10,5 | 24900,75 |
|
Лом чугунный |
0,318 | 1431,0 | 4,0 | 5724,00 | |
| ВСП | 0,441 | 1984,5 | __ | 1984,50 | |
| Феро-силумин 45 | 0,016 | 72,0 | 14,0 | 1008,00 | |
| Ферро-силумин 75 | 0,004 | 18,0 | 15,0 | 270,00 | |
|
Лом стальной |
0,067 | 301,5 | 7,0 | 2110,50 | |
| Силико-марганец 45 | 0,002 | 9,0 | 20,0 | 180,00 | |
| Силико-марганец 20 | 0,001 | 4,5 | 15,0 | 67,50 | |
|
Чугун литейный |
0,092 | 414,0 | 10,5 | 4347,00 | |
| Итого: | 1,468 | 6606,0 | 40592,25 |
2.2 Расчет количества и стоимости оборудования участка
Расчет количества оборудования производят по формуле:
|
|
(1) |
 ,
где:
Q - годовая программа;
 - коэффициент
неравномерности;
 - действительный
фонд рабочего
времени оборудования,
в час;
q - часовая производительность оборудования.
Расчет индукционной тигельной печи промышленной частоты ИЧТ – 2,5/1:
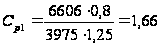 .
Принимаю
целое количество
оборудования,
больше расчетного,
т.е.
 =
2.
Коэффициент загрузки оборудования:
|
|
(2) |

 =
 = 0,83.
Расчет автоматической формовочной линии 53144:
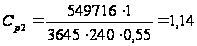 .
Принимают
целое количество
оборудования,
больше расчетного,
т.е.
 =2.
Коэффициент загрузки оборудования:
 =
 = 0,57.
Средний коэффициент загрузки:
|
|
(3) |
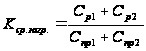 ,
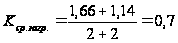 .
Таблица 2 – Стоимость оборудования
|
Наименование оборудования |
Модель |
Количество, шт |
Мощность двигателя, кВт | Полная первоначальная стоимость единицы оборудования, тыс. руб. |
|
|||
|
Единица обору- ДОВ. |
Все обору- ДОВ. |
Цена | Монтаж |
|
||||
| 1. Индукционная тигельная печь | ИЧТ - 2,5/1 | 2 | 1000 | 2000 | 850,0 | 127,5 | 977,5 | 1955,0 |
| 2. АФЛ | 53 114 | 2 | 115 | 230 | 500,0 | 75,0 | 575,0 | 1150,0 |
| Итого: | 4 | 2230 | 3105,0 | |||||
 всего
оборудования,
тыс. руб.
|
|
(4) |
На монтаж принять 15% от цены.
Таблица 3 - Амортизационные отчисления на оборудование
| Наименование оборудования |
|
Норма амортизации, % |
Амортизационные отчисления
|
| Индукционная печь | 1955,0 | 10 | 195,50 |
| АФЛ | 1150,0 | 10 | 115,0 |
| Итого: | 3105,0 | 310,50 |
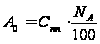 (тыс. руб.)
2.3 Расчет стоимости транспортных средств
Таблица 4 – Расчет стоимости транспортных средств
| Наименование | Количество |
Полная первоначальная стоимость единицы, тыс.руб |
|
|
Амортизационные
отчисления,
|
||
| Цена | Монтаж |
|
|||||
| 1 Кран | 2 | 50,0 | 7,5 | 57,5 | 115 | 10 | 11,5 |
| 2 Стенд для сушки ковшей | 2 | 35,0 | 5,25 | 40,25 | 80,5 | 10 | 8,05 |
| 3 Установка для загрузки печей | 2 | 68,0 | 10,20 | 78,20 | 156,4 | 10 | 15,64 |
| 4 Система вытяжки от стендов | 1 | 25,0 | 3,75 | 28,75 | 57,5 | 10 | 5,75 |
| 5 Смесители для футеровочных масс | 1 | 55,0 | 8,25 | 63,25 | 126,5 | 10 | 12,65 |
| 6 Тележка | 1 | 21,0 | 3,15 | 24,15 | 48,3 | 10 | 4,83 |
| Итого: | 204,0 | 30,60 | 234,60 | 584,2 | 58,42 | ||
 ,
%
 ,
тыс. руб.
2.4 Расчет стоимости здания
Стоимость здания рассчитывается по формуле:
|
|
(5) |
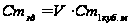
где:
V = SH,
V - объем
здания = 29548,8 (м );
S – площадь
= 36 Ч
76 = 2736 (м );
Н – высота = 10,8 (м);
C – стоимость
1м
здания = 6,5 (тыс.руб.)
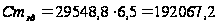 (тыс.руб.)
Амортизационные отчисления для зданий:
|
|
(6) |
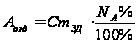 ,
где:
 =1%
- норма амортизации
для зданий.
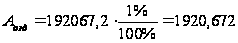 (тыс.руб.).
2.5 Расчет стоимости основных производственных фондов
К основным производственным фондам на участке относятся оборудование, транспортные средства и здания (оснастка).
|
|
(7) |
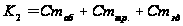 ,
(тыс. руб.),
где:
Стоб – стоимость оборудования;
Сттр – стоимость транспортных средств;
Стзд – стоимость здания;
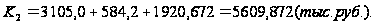
2.6 Расчет количества работающих на участке
Все работающие на участке подразделяются на следующие категории:
основные рабочие;
вспомогательные рабочие;
младший обслуживающий персонал (МОП);
инженерно-технические работники (ИТР).
2.6.1 Основные рабочие.
Количество основных рабочих определяется по нормам обслуживания оборудования.
Явочный состав - это оптимальное количество рабочих, которые должны придти на работу в одну смену, чтобы обеспечить надлежащее качество продукции и безопасную работу оборудования.
|
|
(8) |
 (чел),
где:
Н - норма обслуживания одного агрегата (машины), чел/ед. обор;
С - количество оборудования.
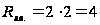 (чел);
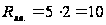 (чел).
Списочный состав - это количество рабочих, числящихся на работе на данном участке.
|
|
(9) |
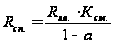 (чел),
где:
 - сменность
работы участка.
Принято - 2
а = 0,15 - коэффициент невыходов на работу по уважительным причинам.
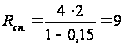 (чел);
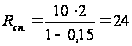 (чел).
Таблица 5 - Сводная ведомость основных рабочих
| Профессия рабочих | Разряд | Норма обслуживания | Количество оборудования |
|
|
| 1 Плавильщик | 5 | 2 | 2 | 4 | 9 |
| 2 Оператор АФЛ | 5 | 5 | 2 | 10 | 24 |
| Итого: | 14 | 33 |
 ,чел.
Примечания:
- Нормы обслуживания можно определить по техническим характеристикам;
- Количество оборудования - по таблице 2 (столбец 4).
2.6.2 Вспомогательные рабочие
К вспомогательным рабочим относятся наладчики, слесари-ремонтники, слесари-электрики, контролеры, крановщики, стропальщики, транспортные рабочие и др.
Нормы обслуживания зависят от условий работы:
на одного слесаря-ремонтника в смену должно приходиться 500 ремонтных единиц;
на одного слесаря-электрика - 750 ремонтных единиц;
один контролер принимается в среднем на одну смену;
один крановщик - на 1 кран;
один водитель электропогрузчика - на 1 электропогрузчика и т.д.
Таблица 6 - Сводная ведомость вспомогательных рабочих
| Профессия рабочих | Разряд | Норма обслуживания | Количество оборудования |
|
|
| 1 Слесарь-ремонтник | 5 | 500 | 8 | 1 | 2 |
| 2 Слесарь электрик | 5 | 750 | 8 | 1 | 2 |
| 3 Крановщик | 4 | 2 | 2 | 1 | 2 |
| Итого: | 3 | 6 |
2.6.3 Младший обслуживающий персонал.
В качестве
МОП принимают
уборщиков
производственных
помещений. На
одного уборщика
при механизированной
уборке в смену
приходится
до 1 000 м
(5000) площади, а при
ручной уборе
- до 500 м.
|
|
(10) |
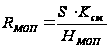 (чел),
где:
S - площадь
участка, м;
 - сменность
работы участка;
 - 500
 1000
(иногда до 5 000) м.
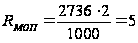 (чел).
2.6.4 Инженерно-технические работники.
К ИТР на участке относятся сменные и старшие мастера. Количество мастеров принимается по производственной необходимости. На 3-4 сменных мастера приходится 1 старший мастер.
Таблица 7 – Процентное соотношение
| Категории работников |
Списочный
состав,
|
Процентное соотношение |
| 1 Основные рабочие | 33 | 67,35% |
| 2 Вспомогательные рабочие | 8 | 16,33% |
| 3 МОП | 5 | 10,20% |
| 4 ИТР | 3 | 6,12% |
| Итого: | 49 | 100% |
|
Процентное
соотношение
=
|
(11) |
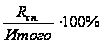 .
2.7 Расчет фондов заработной платы
Рабочие участка находятся на повременно-премиальной оплате труда, а ИТР и МОП получают месячные оклады в соответствии со штатным расписанием.
Основной фонд заработной платы для рабочих определяется по формуле:
|
|
(12) |
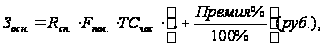
где:
 - списочный
состав рабочих
определенной
профессии и
разряда;
 =1820
(час) - полезный
фонд рабочего
времени на
одного человека
в год;
 - часовая
тарифная ставка
определенного
разряда.
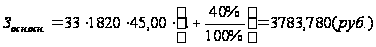
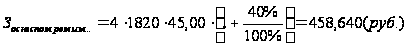
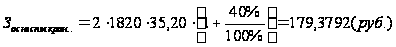
Фонд дополнительной заработной платы:
|
|
(13) |
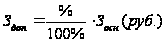 ,
Для литейных цехов:
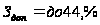 от

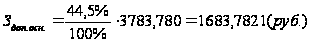 ;
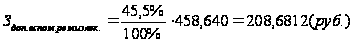 ;
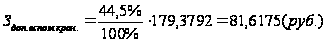 .
Общий фонд заработной платы:
|
|
(14) |
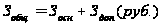 ,
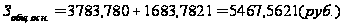
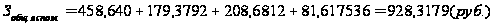
Таблица 8 - Заработная плата основных рабочих
| Профессия рабочего | Разряд |
|
|
Премия, % |
|
|
|
| 1 Плавильщик | 5 | 54,00 | 9 | 40% | 1031,94 | 459,2133 | 1491,1533 |
| 2 Оператор АФЛ | 5 | 54,00 | 24 | 40% | 2751,84 | 1224,5688 | 3976,4088 |
| Итого: | 33 | 3783,780 | 1683,7821 | 5467,5621 |
 ,
руб./час
 ,
тыс.руб.
 ,
тыс.руб.
 ,
тыс.руб.
Таблица 9 - Заработная плата вспомогательных рабочих
| Профессия рабочего | Разряд |
|
чел |
Премия, % |
|
|
руб. |
| 1 Слесарь-ремонтник | 5 | 54,00 | 2 | 40% | 229,32 | 104,3406 | 350,0640 |
| 2 Слесарь электрик | 5 | 54,00 | 2 | 40% | 229,32 | 104,3406 | 350,0640 |
| 3 Крановщик | 4 | 35,20 | 2 | 40% | 179,3792 | 81,6175 | 228,1898 |
| Итого: | 6 | 638,0192 | 185,9581 | 928,3179 |
Основной и общий фонды заработной платы ИТР и МОП определяются по формуле:
|
|
(15) |
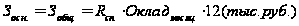 ,
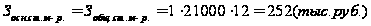 ;
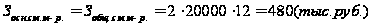 ;
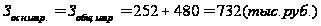 ;
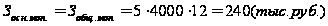 .
Расчет ведется отдельно по сменным и старшим мастерам. Результаты расчетов складываются.
Страховые взносы определяются по формуле:
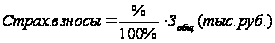 (16)
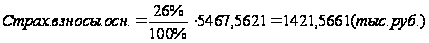
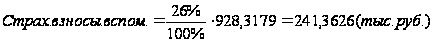
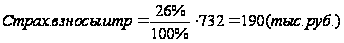
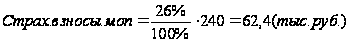
Страх.взносы = 26%
Таблица 10 - Сводная ведомость по заработной плате персонала участка