Организация производственного участка изготовления детали "штырь" и расчет его технико-экономических показателей
Задание
Тема: Организация производственного участка изготовления детали штырь и расчет его технико-экономических показателей.
ИСХОДНЫЕ ДАННЫЕ:
Тип производства: крупносерийное
Годовая программа: 44000 шт.
Деталь: РЫЧАГ
Масса детали: кг.
Заготовка: штамповка СЧ 21-40
Масса заготовки: 2,8 кг.
Режим работы участка:
ТЕХНОЛОГИЧЕСКИЙ ПРОЦЕСС ОБРАБОТКИ ДЕТАЛИ - РЫЧАГ
|
№ Оп. |
Наименование операции | Наименование оборудования | Тшт. | В том числе | Тпз | Разряд | |
| То | Тв | ||||||
| 005 | Токарная черновая | 16К20Ф3 | |||||
| 010 | Токарная чистовая | 16К20Ф3 | |||||
| 015 | Сверлильная | 2Н125 | |||||
| 020 | Фрезерная | ||||||
| 025 | Круглошлифовальная | 3М150 | |||||
СОДЕРЖАНИЕ
1. ОРГАНИЗАЦИЯ ПРОИЗВОДСТВЕННОГО УЧАСТКА
Расчёт партии деталей
Расчёт количества оборудования и коэффициента его загрузки
Построение графика загрузки оборудования
Расчёт численности рабочих на участке
Расчёт площади участка
2. РАСЧЁТ ОСНОВНЫХ ТЕХНИКО-ЭКОНОМИЧЕСКИХ ПОКАЗАТЕЛЕЙ
Расчёт средств на оплату труда работников участка
Расчёт затрат на основные материалы
Расчёт косвенных расходов
Расчёт себестоимости продукции
Калькуляция цеховой себестоимости
3. ТЕХНИКО-ЭКОНОМИЧЕСКИЕ ПОКАЗАТЕЛИ РАБОТЫ УЧАСТКА
ЗАКЛЮЧЕНИЕ
ЛИТЕРАТУРА
1. ОРГАНИЗАЦИЯ ПРОИЗВОДСТВЕННОГО УЧАСТКА
1.1 Расчет партии деталей
Особенностью серийного производства является изготовление деталей партиями.
Размер партии деталей – это количество деталей, обрабатываемых с одной наладки оборудования.
Оптимальный размер партии деталей определяется в два этапа:
а) определяется минимальный размер партии деталей по формуле
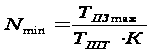
Тп.з. – подготовительно заключительное время на операции, имеющий наибольшие затраты времени, мин.
Тшт. – штучное время операции, имеющей наибольшее Тп.з.
К – коэффициент допустимых потерь времени на переналадку станков. Рекомендуется принять К = 0,03
б) Рассчитывается оптимальный размер партии деталей по формуле
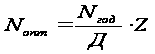
Nгод – годовая программа в штуках.
Д – число рабочих дней в году, принять 253.
Z – Необходимый запас деталей на складе в днях. В зависимости от размеров и массы деталей Z = 2 – 30 дней.
Технологический процесс обработки детали.
Оп. |
Наименование операции | Т шт. | В том числе | Т пз | Разряд | |
| То | Тв | |||||
| 005 | Токарная черновая | 2,73 | 0,22 | 0,96 | 19 | 3 |
| 010 | Токарная чистовая | 2,73 | 0,22 | 0,96 | 19 | 3 |
| 015 | Сверлильная | 1,83 | 0,8 | 0,32 | 18 | 3 |
| 020 | Фрезерная | 3,76 | 0,25 | 0,5 | 24 | 4 |
| 025 | Круглошлифовальная | 2,52 | 0,3 | 2,52 | 20 | 4 |
Nгод = 44000
Запас – 5 дней
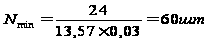
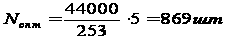
Оптимальный размер партии деталей больше минимального размера, кратен сменно-суточной программе.
С учётом оптимального размера партии деталей рассчитывается штучно-калькуляционное время на каждой операции:
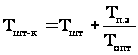
Таблица 1. Нормы штучно-калькуляционного времени по операциям
|
№ операц. |
Наименование операции |
|
|
|
| 005 | Токарная черновая | 19 | 2,73 |
|
| 010 | Токарная чистовая | 19 | 2,73 | 2,76 |
| 015 | Сверлильная | 18 | 1,83 | 1,86 |
| 020 | Фрезерная | 24 | 3,76 | 3,8 |
| 025 | Круглошлифовальная | 20 | 2,52 | 2,55 |


∑Тшт-к = 2,73+2,73+1,83+3,76+2,52 = 13,57
1.2 Расчёт количества оборудования и коэффициента его загрузки
В серийном производстве расчёт количества рабочих мест на участке ведётся по операциям на основе трудоёмкости годовой программы и годового действительного фонда времени работы одного станка.
Количество рабочих мест по расчёту
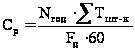
ΣТшт-к - штучно-калькуляционное время на операциях, выполняемых на однотипных станках, мин.
Fд - годовой действительный фонд времени работы одного станка, в часах. Рассчитывается по календарю на текущий год.
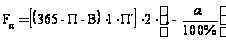
В; П – количество выходных и праздничных дней в году.
П – количество предпраздничных дней, сокращённых на один час.
α – процент времени на ремонт оборудования, рекомендуется 3 - 6%.
S – продолжительность смены.
Расчётное количество рабочих мест Ср округляется до ближайшего целого числа Спр
Коэффициент загрузки станков рассчитывается:

Надо стремиться к тому, чтобы величина среднего процента загрузки станков на участке была для серийного производства не ниже 85%. Если в среднем загрузка станков окажется ниже 85%, то необходимо догрузить оборудование.
Догрузка оборудования может производиться двумя способами
а) подбором технологически подобных деталей с заданной трудоёмкостью и годовыми программами выпуска
б) отбираются детали для догрузки только определённых типов станков в качестве кооперирования или услуг другим участкам и цехам. В этом случае определяется количество станко-часов для догрузки каждого типа оборудования, так, чтобы К3 был не ниже 85%.
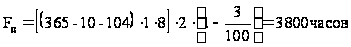
оп.005
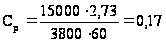 Сп =1
оп.010
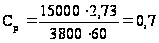 Сп =1
оп.015
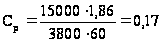 Сп =1
оп.020
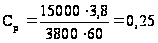 Сп =1
оп.025
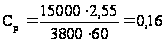 Сп =1
Таблица 2 Расчёт количества станков и их загрузка
| операции | Наименование операции и оборудования | Тшт-к | Количество станков | Кз | Загрузка в % | |
| Ср | Сп | |||||
| 005 | Токарная черновая | 2,76 | 0,17 | 1 | 0,17 | 17 |
| 010 | Токарная чистовая | 2,76 | 0,17 | 1 | 0,17 | 17 |
| 015 | Сверлильная | 1,86 | 0,17 | 1 | 0,17 | 17 |
| 020 | Фрезерная | 3,8 | 0,25 | 1 | 0,25 | 25 |
| 025 | Круглошлифовальная | 2,55 | 0,16 | 1 | 0,16 | 16 |
| Итого | 1,75 | 5 | ||||
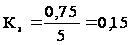 или 15%
Средняя загрузка станков на участке ниже 85%, поэтому следует провести догрузку оборудования. Догрузка проводится вторым способом. Расчёты выполняются в форме таблицы.
Таблица 3 Дозагрузка оборудования
| операции | Наименование оборудования | Сп | Кзагр |
Располагаемые станко-часы |
Трудоёмкость по программе н./ч |
Трудоёмкость с догрузкой н./ч |
Количество часов для дозагрузки |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 |
| 005 | Токарная черновая | 1 | 0,17 | 3800 | 690 | 3230 | 570 |
| 010 | Токарная чистовая | 1 | 0,17 | 3800 | 690 | 3230 | 570 |
| 015 | Сверлильная | 1 | 0,17 | 3800 | 465 | 3230 | 570 |
| 020 | Фрезерная | 1 | 0,25 | 3800 | 950 | 3230 | 570 |
| 025 | Круглошлифовальная | 1 | 0,16 | 3800 | 637,5 | 3230 | 570 |
Располагаемые станка-часы = Fд * Спр = 3880 * 1 = 3800
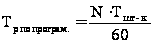
Тр.005 =
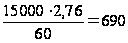 н/ч
Тр. 010 =
н/ч
Тр.015 =
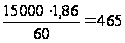 н/ч
Тр. 020 =
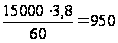 н/ч
Тр. 025 =
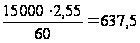 н/ч
Tр. С догрузкой = Fд * Спр * 0,85
Tр. С догр = 3800 * 1 * 0,85 = 3230 н/ч
Тр программ. – Тр с догруз. = кол-во часов для догрузки
Fд – Тр.д. = 3800 – 3230 = 570
1.3 Построение графика загрузки оборудования
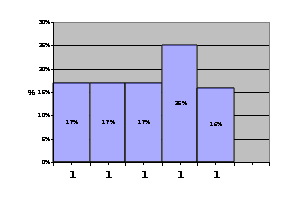
 Примечание:
Ширина каждого
столбика на
графике устанавливается
с учётом количества
станков
Средний коэффициент загрузки оборудования с учётом догрузки:
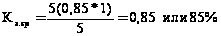
1.4 Расчёт численности работающих на участке
Численность работающих на участке определяется по категориям работающих:
а) основные рабочие
б) вспомогательные рабочие
в) ИТР
г) МОП
а) Расчёт численности основных рабочих
В серийном производстве количество основных рабочих определяется по каждой профессии, исходя из трудоёмкости работ за год, с учётом многостаночного обслуживания.
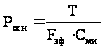
Т - трудоёмкость годовой программы (с учётом многостаночного обслуживания)
Fэф - эффективный фонд времени, в часах
Сми - количество станков дублёров, которое может обслуживать один рабочий
Многостаночник
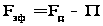
Fд - эффективный фонд рабочего времени (по производственному календарю).
При выполнении курсовой работы учащийся берёт Fд = 1800 часов
П - планируемые потери рабочего времени, примерно 10% от Fд данный расчет ведется на тех операциях, где возможно многостаночное обслуживание
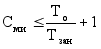
Т0 - основное время, в мин.
Тзан - время занятости рабочего-многостаночника при обслуживании станка.
Тпер - время на переход от станка к станку, 0,1 - 0,3 мин.
Многостаночное обслуживание рекомендуется организовывать на тех операциях, где количество станков больше одного и То > Тв.
Расчётное количество основных рабочих по каждой профессии складывается и округляется до целого числа.
ПРИМЕР
На операциях 005-020 многостаночное обслуживание не используется, следовательно:
оп. 005-020 Сми = 1
Расчёт:
оп.005
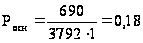 1 чел
оп.010
1 чел
оп.015
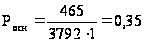 1 чел
оп.020
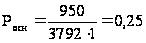 1 чел
оп.025
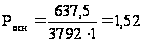 1 чел
Эффективный фонд рабочего времени:
2000-200 = 1800 часов
2000 часов - действительный фонд рабочего времени по календарю на 2006 год.
Численность вспомогательных рабочих.
б) Численность вспомогательных рабочих определяется по укрупнённым нормативам: в процентном отношении от численности основных рабочих или по нормам обслуживания.
Рекомендации для определения численности вспомогательных рабочих в таблице.
Таблица 4 Численность вспомогательных рабочих
| Профессия | Метод определения численности вспомогательных рабочих | Рекомендуемый разряд |
|
Контролёр Наладчики Слесари |
10 – 15% от численности основных рабочих. Один наладчик обслуживает 10 - 12 станков в смену. Один слесарь обслуживает 15 - 20 станков в смену. |
2-3 разряд 4-5 разряд 3-4 разряд |
в) Численность инженерно - технических работников.
Численность ИТР устанавливается в соответствии со структурой управления на предприятии, с учётом штатного расписания. Рекомендуется иметь участки, возглавляемые мастером, с числом рабочих не менее 25 человек; должность старшего мастера вводить при подчинении ему не менее трёх мастеров.
Все расчёты численности работающих необходимо оформить следующей таблицей.
Таблица 5 Сводная ведомость работающих на участке
| Категория рабочих | Численность рабочих | Процент от численности основных рабочих | Процент от общего числа рабочих |
| Основные | 4 | 100% | 50% |
| Вспомогательные | 3 | 75% | 37,5% |
| ИТР | 1 | 25% | 12,5% |
| Итого | 8 | 100% |
1.5 Расчет площади участка
Общая площадь участка состоит из производственной и вспомогательной.
ПОБЩ =ППР+ПВСП
ПОБЩ – общая площадь участка;
ППР - производственная площадь участка, занятая станками и проходами между ними;
ПВСП - площадь под заготовки, готовую продукцию, площадь контрольного пункта.
ППР = (ПСТАН + ППРОХ)*Сn
ПСТАН - габариты станков (ширина x длина)
ППРОХ - удельная площадь на проходы и проезды между станками, рекомендуется от 6 до 8 м2 на станок, принимаем 6 м2 .
Сn - количество принятых станков на операции.
005 ППР = (3,36*1,71+6)*1= 11,72 м2
010 ППР = (3,36*1,71+6)*1= 11,72 м2
015 ППР = (2,2*1,9+6)*1= 10,18м2
020 ППР = (2,50*1,19+6)*1= 8,97 м2
025 Ппр = (2,58*1,84+6)*1 = 10,74 м2
∑ ППР= 53,33 м2
ПВСП = ПСКЛ + ПИРК + ПКОНТР
ПСКЛ - площадь под заготовки и готовую продукцию. Рекомендуется от 15 до
20% от суммы производственной площади, принимаем 20%.
ПИРК - площадь под инструментально-раздаточную кладовую, в крупносерийном производстве 0,65м на 1 станок.
ПКОНТР - площадь контрольного пункта, принимаем 6м2 на контролера.
ПСКЛ = 24,93 м2
ПИРК = 8,45 м2
ПКОНТР = 12 м2
ПВСП = 24,93 + 8,45 + 12 = 45,38 м2
ПОБЩ =∑ ППР + ПВСП = 53,33 + 45,38 = 98,71 м2
Определяем среднюю площадь на один станок.
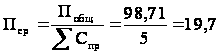 м2
2 РАСЧЁТ ОСНОВНЫХ ТЕХНИКО-ЭКОНОМИЧЕСКИХ ПОКАЗАТЕЛЕЙ
2.1 Расчёт средств на оплату труда работников участка
Средства, предназначенные для оплаты труда работников участка - это фонд заработной платы. Он рассчитывается отдельно для каждой категории работающих. Фонд заработной платы рабочих (станочников) состоит из фонда основной заработной платы и фонда дополнительной заработной платы.
ФЗПобщ = ФЗПосн + ФЗПдоп
Фонд основной заработной платы включает:
Фонд тарифной заработной платы (30т)
П - премиальные доплаты
УК - доплаты по уральскому коэффициенту
Фонд тарифной заработной платы определяется исходя из разряда станочных работ и суммы сдельных расценок.
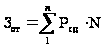 =
26250 руб
где Зот - основная тарифная заработная плата, руб.
 -
сумма сдельных
расценок по
всем операциям
(п - количество
операций), руб.
N - годовая программа, шт.
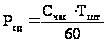
где Счас - часовая тарифная ставка, рубли
 -
норма времени
на операцию,
часы
Рсд005 = 0,49 руб
Рсд005 = 0,49 руб
Рсд015 = 0,21 руб
Рсд020 = 0,55 руб
Рсд025 = 0,5 руб
Работа производится по 4 разряду на токарных, фрезерных, на сверлильных - по 3 разряду.
Таблица 6 Сводная ведомость расценок на изготовление деталей
| опер | Наименование операции |
Норма выработки, н./ч |
Разряд рабочего | Часовая тарифная ставка, рубли | Сдельная расценка, руб |
| 005 | Токарная черновая | 0,04 | 3 | 8,9 | 0,49 |
| 010 | Токарная чистовая | 0,04 | 3 | 8,9 | 0,49 |
| 015 | Сверлильная | 0,03 | 3 | 8,9 | 0,21 |
| 020 | Фрезерная | 0,06 | 4 | 10,89 | 0,55 |
| 025 | Круглошлифовальная | 0,04 | 4 | 10,89 | 0,5 |
| Итого | 0,17 | 1,75 | |||
Оплата рабочих станочников производится по сдельно-премиальной системе. Премия выплачивается за выполнение и перевыполнение плана, за качественное выполнение работы и т.д.
 = 13125 руб
В условиях Урала рабочим выплачивается уральский коэффициент в размере 15% от (3от + П).
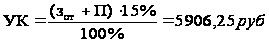
Зобщ = Зот + П + УК = 45287,25 руб.
Дополнительна заработная плата.
Фонд дополнительной заработной платы - это средства, предназначенные для оплаты очередных отпусков, отпусков на выполнение государственных обязанностей, доплат за работу в ночное время и т.п.
Фонд дополнительной заработной платы определяется в процентах от фонда общей заработной платы, рекомендуется от 10% до 16%.
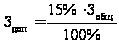 =
4528,12 руб.
Отчисления на социальные нужды.
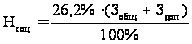 =
13050,05 руб
ТЗ = Зобщ +Здоп +Нсоц = 67541,505 руб
Фонд заработной платы:
ФЗП = 3общ + Здоп = 49809,375 руб
Средне месячная заработная плата 1 рабочего
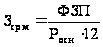 =
1383,59 руб
Росн - количество основных рабочих.
Таблица 7 Сводная ведомость заработной платы основных рабочих
| Годовой фонд заработной платы производственных рабочих | ФЗП | Отчисления на соц. нужды | ||||||||
| По сдельному расчету | Премия | УК |
Общая зарплата |
Дополнительная зарплата | % | Сумма | ||||
| % | Сумма | % | Сумма | % | Сумма | |||||
|
403964 |
50 | 201982 | 15 | 90891,9 | 696837,9 | 10 | 69683,7 | 766521,6 | 26,2 | 272881,7 |
Расчёт заработной платы вспомогательных рабочих.
Общий фонд заработной платы вспомогательных рабочих рассчитывается в той же последовательности что и для основных рабочих. Отличия заключаются в расчёте тарифной заработной платы, которая для вспомогательных рабочих определяется по формуле:
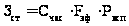
Fэф - эффективный фонд рабочего времени за год, в часах.
Счас- часовая тарифная ставка вспомогательного рабочего.
Рвсп - численность вспомогательных рабочих соответствующей профессии
Контролер
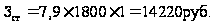
Наладчик
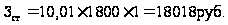
Слесарь
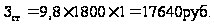
Таблица 8 Сводная ведомость заработной платы вспомогательных рабочих
| Профессия рабочего | Разряд рабочего | Количество рабочих |
Часовая тарифная ставка, руб |
Эффективный фонд времени, часы. |
Заработная плата, руб |
| Контролер | 3 | 1 | 7,9 | 1800 | 14220 |
| Наладчик | 4 | 1 | 10,01 | 1800 | 18018 |
| Слесарь | 4 | 1 | 9,8 | 1800 | 17640 |
| Итого |
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: |