Розрахунок собівартості деталі "Перехідник"
Вступ
В сучасних ринкових умовах провідною галуззю промисловості є машинобудування, розвиток якого впливає на технологічні процеси у всіх галузях промисловості, будівництва, транспорту і зв'язку.
Галузева структура машинобудування відображає ступінь суспільного розподілу праці, спеціалізацію галузі. Машинобудування об'єднує 19 крупних галузей, 100 підгалузей, 1500 крупних, середніх і дрібних підприємств.
Для визначення галузевої структури машинобудування використовують наступні показники:
питома вага продукції, що випускається, в загальному обсязі виробництва;
питома вага вартості основних фондів;
темпи впровадження нової техніки і технологій;
темпи приросту виробництва.
До основних задач машинобудування відносяться наступні:
зміна галузевої структури, для збільшення частини тих галузей, які забезпечують швидше відшкодування вкладених засобів;
розширення обсягів виробництва для внутрішнього ринку при поліпшенні якості продукції, що випускається;
розробка нових технологічних процесів виробництва продукції;
збільшення валютних надходжень від експорту, шляхом поставок на зовнішній ринок товарів з високим рівнем технологічності;
використання інвестицій для створення замкнутих циклів виробництва;
впровадження у виробництво нових екземплярів машинобудівної продукції з урахуванням мінімізації відходів;
Задачі машинобудування можна виконати завдяки створенню трьох основних елементів сучасного виробництва:
високого технологічного обслуговування;
оптимальної технології;
належної організації виробництва.
Всі ці три складові властиві авіаційній промисловості, яка є однією з найважливіших галузей машинобудування в Україні.
Визнано, що авіабудування дає найбільший дохід з одиниці продукції, незважаючи на великі капіталовкладення.
Останнім часом в Україні і за кордоном технології, пов'язані з доданням поверхні особливих властивостей, що забезпечують підвищення експлуатаційних характеристик виробів «інженерна поверхня».
Вона охоплює практично всі технічні науки, пов'язані з властивостями поверхневих шарів і розробкою устаткування, яке застосовується для зміцнення поверхні і ремонту виробів.
Технології сьогодні – головна ланка технологічного процесу.
Новітні технології – це національне багатство будь-якої країни.
Короткий опис проектованої ділянки механічного цеху
Дана деталь випускається в умовах серійного виробництва. Серійне виробництво характеризується обмеженою серією виробів, номенклатури, що періодично повторюється.
Серія виробів – вироби, виготовлені по конструкторській і технологічній документації без зміни її призначення. На підприємствах серійного виробництва, за рахунок уніфікації конструкції і застосування групових методів обробки, створюються автоматизовані системи. В умовах даного виробництва упроваджена спеціалізація робочих місць, застосовується універсальне і спеціальне устаткування, виробниче устаткування розташоване за технологічним принципом, використовується універсальне оснащення, кваліфікація робочих місць – висока.
Для обробки даної деталі «Перехідник» необхідні верстати наступної групи:
токарні з ЧПК;
шліфувальні;
вертикально-свердлильні.
Контроль якості деталей, які виготовляються на ділянці, здійснюється контролерами при вибірковості контролю.
2. Виробничий план
Виробничий план є найважливішим розділом планування підприємницької діяльності. Він складається на основі плану маркетингу і необхідний для того, щоб довести реальність підприємництва. Виробничий план включає розрахунок таких показників
трудомісткості приведеного випуску;
кількості необхідного обладнання;
вартості основних фондів дільниці;
кількості і вартості основних матеріалів.
2.1 Розрахунок трудомісткості приведеного випуску
У серійному виробництві, коли застосовується різноманітна номенклатура виробів, планування ведеться по приведеній програмі.
На деталь-представник розробляють технологічний процес і розповсюджують його на всі деталі групи.
Для кожної групи деталей визначають приведений об’єм партії деталей, тобто умовна кількість типових деталей, трудомісткість обробки яких дорівнює трудомісткості обробки всіх деталей даної групи, закріплених за дільницею.
Деталь-представник є деталь, встановлена завданням на курсове або дипломне проектування.
2.1.1 Річний приведений об’єм випуску деталей
Річний приведений об’єм випуску деталей визначається за формулою
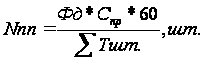 (2.1)
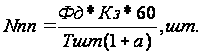 (2.2)
де Фд – дійсний річний фонд часу роботи обладнання, год.;
Дійсний (ефективний) фонд часу роботи обладнання визначається за формулою
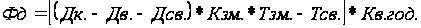 (2.3)
де Дк. – кількість календарних днів року;
Дв. – кількість вихідних днів року;
Дсв. – кількість святкових днів року;
Кзм. – коефіцієнт змінності роботи обладнання;
Тзм. – тривалість зміни;
Тсв. – скорочені передсвяткові години;
Кв. – коефіцієнт, що враховує витрати на плановий ремонт.
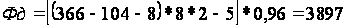 год
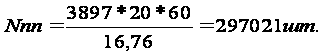
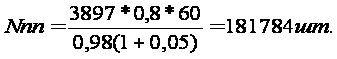
Для забезпечення
повного завантаження
устаткування
ділянки, приймаємо
програму
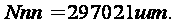
2.1.2 Розрахунок оптимального розміру партій деталей
У серійному виробництві деталі в обробку запускаються партіями. Нормативний розрахунковий розмір партії в механічних цехах можна визначити за формулою
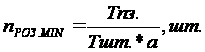 (2.4)
де nРОЗ.MIN - розрахунковий розмір партії, шт.;
Тпз. - підготовчо-заключний час ведучої операції, хв.;
Тшт.- штучна норма часу ведучої операції, хв.
а – коефіцієнт допустимих витрат на переналагодження, а = 0,05-0,06.
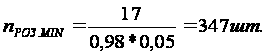
Визначаємо, скільки разів на місяць ця партія запускається у виробництво
 (2.5)
де Nм – місячна програма випуску деталей, шт.
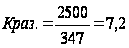
приймаємо 6
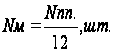 (2.6)
де Nпп=30000 програма випуску деталей, шт.
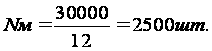
Визначаємо коректований розмір партії деталей за формулою
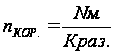 (2.7)
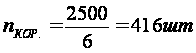
2.1.3 Норма штучно-калькуляційного часу визначається за формулою для кожної операції
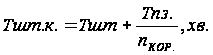 (2.8)
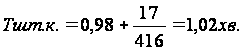
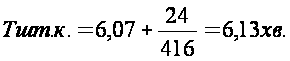
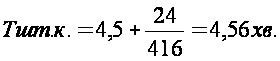
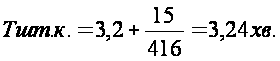
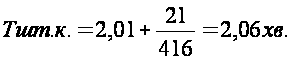
Результати розрахунків заносимо у таблицю 2.1
Таблиця 2.1 – Норма штучно-калькуляційного часу
| № з/п | Найменування операції | Тшт, хв. | Тпз, хв. | Пкор., шт. | Тшт.к., хв. |
| 005 | Токарна | 0,98 | 17 | 416 | 1,02 |
| 010 | Токарна з ЧПК | 6,07 | 24 | 416 | 6,13 |
| 015 | Токарна з ЧПК | 4,5 | 24 | 416 | 4,56 |
| 020 | Зубо-фрезерна | 3,2 | 15 | 416 | 3,24 |
| 025 | Токарно-револьверна | 2,01 | 21 | 416 | 2,06 |
| Всього | 16,76 | ––– | ––– | 17,01 |
2.1.4 Розрахунок трудомісткості приведеного випуску
Трудомісткість приведеної програми визначається за формулою
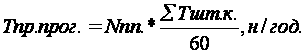 (2.9)
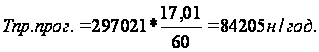
2.2 Розрахунок необхідної кількості обладнання і коефіцієнту його завантаження
У серійному виробництві розрахунок необхідної кількості обладнання ведуть по кожному типорозміру верстатів за формулою
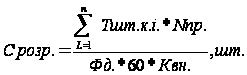 (2.10)
де Срозр.- розрахункова кількість верстатів, шт.;
Тшт.к. – норма штучно-калькуляційного часу на одиницю виробу по даному типу верстатів, хв.;
Nпр.- приведена програма;
Квн.– запланований коефіцієнт виконання норм, для верстатів з ЧПК, Квн.= 1, для всіх інших Квн.= 1,05.
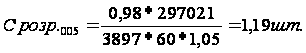
приймаємо
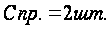
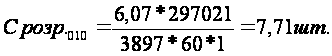
приймаємо
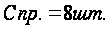
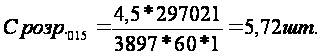
приймаємо
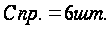
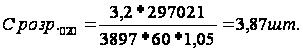
приймаємо
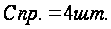
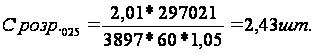
приймаємо
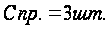
Коефіцієнт завантаження по кожному типу визначають за формулою
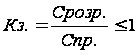 (2.11)
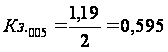
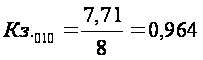
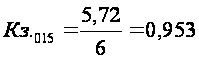
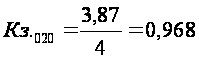
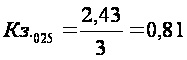
Середній коефіцієнт завантаження обладнання по дільниці визначається за формулою
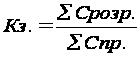 (2.12)
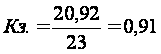
Результати розрахунків заносимо у таблицю 2.2
Таблиця 2.2 – Завантаження обладнання по операціях тех. процесу.
| № з/п | Модель обладнання | Тшт.к., хв. | Кількість обладнання | Кз. | |
| Срозр. | Спр. | ||||
| 1 | 1Г325 | 1,02 | 1,19 | 2 | 0,595 |
| 2 | АТПр2М12СН | 6,13 | 7,71 | 8 | 0,964 |
| 3 | МА655А | 4,56 | 5,72 | 6 | 0,953 |
| 4 | МА655А | 3,24 | 3,87 | 4 | 0,968 |
| 5 | 3М151 | 2,06 | 2,43 | 3 | 0,81 |
| Всього | 17,01 | 20,92 | 23 | 0,91 | |
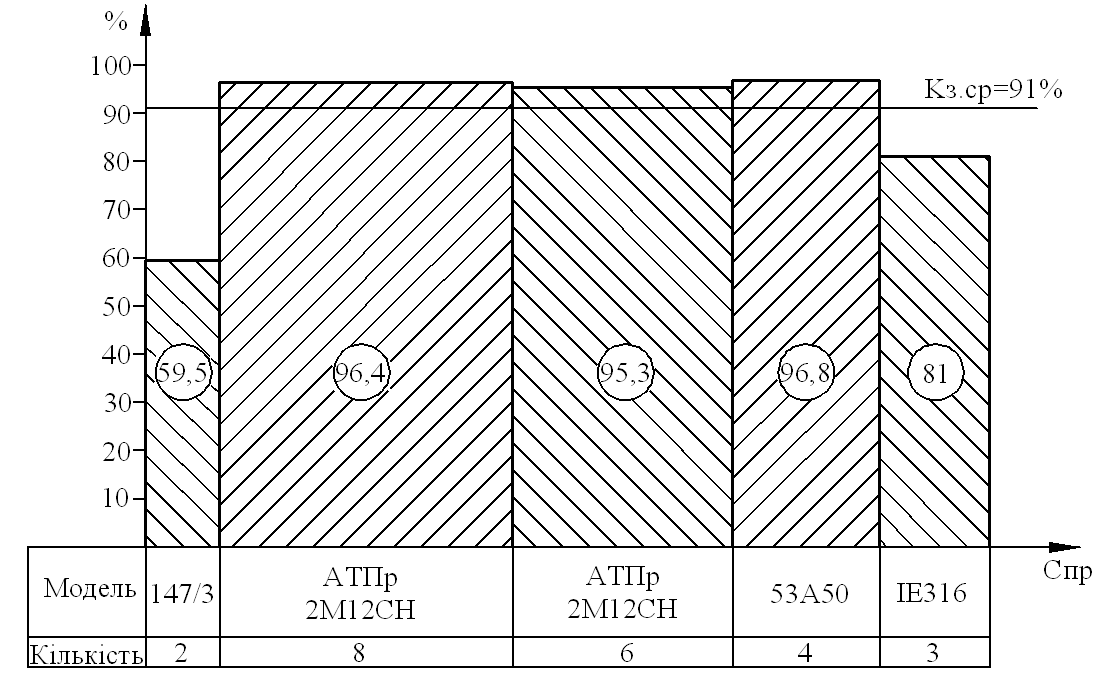
Рисунок 2.1 - Графік завантаження обладнання дільниці
2.3 Розрахунок вартості основних фондів дільниці
До складу основних фондів входять будівлі, обладнання, дорогий інструмент і пристрої, транспортні засоби та інше.
2.3.1 Вартість будівлі визначається за формулою
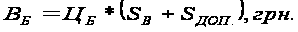 (2.13)
де ЦБ – ціна 1м2 приміщення, ЦБ = 1100 грн./м2;
SВ – виробнича площа, м2.
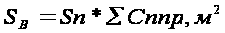 (2,14)
де Sn – питома виробнича площа на одне робоче місце, Sn = 20;
SДОП. – площа допоміжних та побутових приміщень, м2;
SДОП. = 25% Sм2.
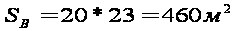
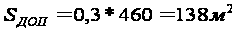
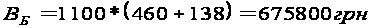
2.3.2 Балансова вартість обладнання розраховується за формулою
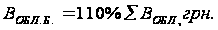 (2,15)
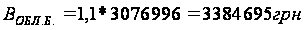
2.3.3 Вартість дорогого інструменту і пристроїв визначається за формулою
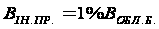 (2,16)
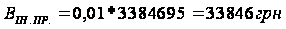
2.3.4 Вартість транспортних засобів визначається за формулою
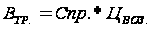 (2,17)
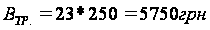
Результати розрахунків зводимо в таблицю 2.3
Таблиця 2.3 – Склад і структура основних фондів
| № з/п | Склад основних фондів | Вартість ОФ, грн. | Структура, % |
| 1. | Будівлі | 675800 | 16,48 |
| 2. | Робочі машини і обладнання | 3384695 | 82,55 |
| 3. | Дорогий інструмент та пристрої | 33846 | 0,83 |
| 4. | Транспортні засоби | 5750 | 0,14 |
| Всього | 4100091 | 100 |
2.4 Розрахунок річних витрат і вартості основних матеріалів
Розрахунок потреб основних матеріалів, необхідних для забезпечення випуску наміченої партії деталей зводимо у таблицю 2.5
Таблиця 2.5 – Річні витрати і вартість основних матеріалів
| № з/п | Найменування витрат | Сума, грн. |
| 1 | Найменування матеріалу | Легована сталь |
| 2 | Марка матеріалу | 14ХССН2М2 |
| 3 | Маса заготовки, кг | 0,49 |
| 4 | Приведена програма, шт. | 297021 |
| 5 | Витрати матеріалу на програму, т. | 145,54 |
| 6 | Ціна матеріалу, грн./кг | 4,92 |
| 7 | Вартість всього матеріалу, грн. | 716057 |
| 8 | Вага відходів на деталь, кг | 0,16 |
| 9 | Загальна вага відходів, т. | 47,52 |
| 10 | % відходів, що реалізується | 80 |
| 11 | Вага відходів, що реалізуються, т. | 38,02 |
| 12 | Ціна відходів, грн./кг | 0,8 |
| 13 | Вартість реалізованих відходів, грн. | 30416 |
| 14 | Вартість матеріалів з урахуванням відходів, грн. | 685641 |
3. Організаційний план
3.1 Розрахунок тривалості і технологічного циклу
Тривалість технологічного циклу обробки партії деталей залежить від вибору виду руху деталей серійному типові виробництва відповідає паралельно-послідовний вид руху деталі.
Вихідні дані визначають серійний тип виробництва.
Тривалість технологічного циклу при паралельно-послідовному русі деталей розраховується за формулою
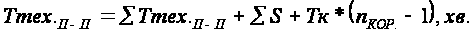 (3.1)
де nКОР – оптимальна величина партії деталі;
Т к - тривалість кінцевої операції тех. процесу, хв., Т к 2,01 хв.
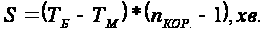 (3.2)
де ТБ – ТМ – тривалість більшої і меншої при порівнянні двох суміжних операцій, хв.;
S – величина зміщення, тобто проміжок часу до початку обробки першої базової деталі в партії на наступній, більш короткій за часом суміжній операції.
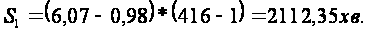
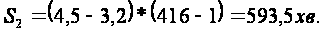
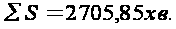
Тривалість технологічного циклу при паралельно-послідовному русі деталей розраховується за формулою
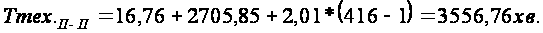
Тривалість технологічного циклу для оперативного планування виражається в робочих днях
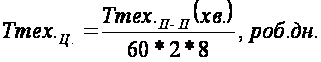
 (3.3)
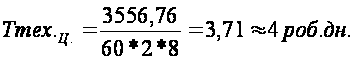
3.2 Визначення періодичності запуску-випуску партії деталей
Періодичність запуску-випуску деталей називається інтервалом часу між двома послідовними (суміжними) запусками-випусками деталей одного найменування. Ритмічність для оперативно-виробничого планування в серійному виробництві визначається за формулою
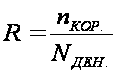 (3.4)
де NДЕН. – середньоденний випуск деталей, визначається за формулою
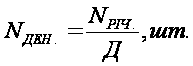 (3.5)
де Д – кількість робочих днів року.
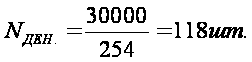
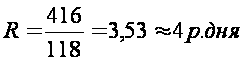
3.3 Визначення нормативних величин циклових запасів
Цикловий запас ZЦ на кожен робочий день визначається за формулою
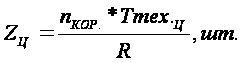 (3.6)
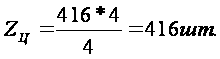
3.4 Організація багатоверстатного обслуговування
Багатоверстатне обслуговування застосовується на верстатах з тривалим машинно-автоматичним часом, за умови якщо їх кількість на проектній дільниці дорівнює або більше двох.
Норма багатоверстатного обслуговування, тобто кількість верстатів, що обслуговується одним робочим, визначається за формулою
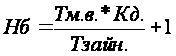 (3.7)
де Тм.с. – вільний машинний час у циклі обробки деталі, хв.;
Кд. – коефіцієнт, що враховує мікропаузи в роботі (див. додаток 2),
Кд = 0,9;
Тзайн. – час зайнятості, хв.
Вільний машинний час визначається за формулою
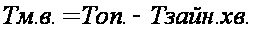 (3.8)
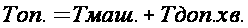 (3.9)
де Тмаш.- машинний час на операцію, хв.;
Тдоп.- допоміжний час на операцію, хв.;
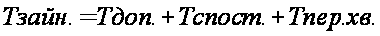 (3.10)
де Тспост.- час активного спостереження за роботою, хв.;
Тпер. – час переходу від верстату до верстату, Тпер.= 0,14...0,25 хв.
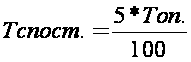 (3.11)
Штучна норма часу при багатоверстатному обслуговуванні визначається за формулою
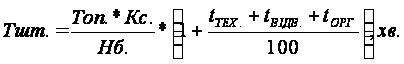 (3.12)
де Кс. – коефіцієнт спів падання в часі обслуговування кількох верстатів
tТЕХ. - % технічного обслуговування робочого місця;
tВІДП. - % на відпочинок і власні потреби;
tОРГ. - % організаційного обслуговування на робочих місцях;
Операція 010-Токарна з ЧПК
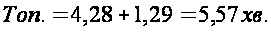
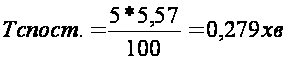
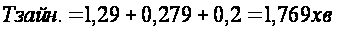
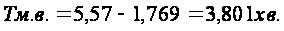
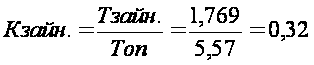
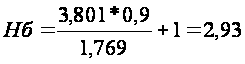
т.к.
 ,

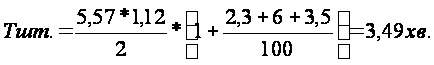
Операція 015-Токарна з ЧПК
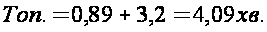
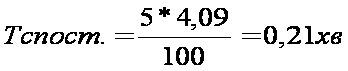
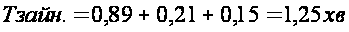
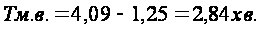
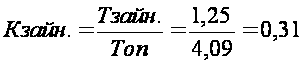
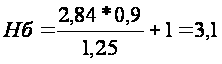
т.к.
 ,

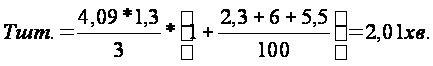
На одну з операцій побудуємо циклограму багатоверстатного обслуговування:
3.5 Визначення чисельності робітників
3.5.1 Розрахунок кількості основних робітників
У серійному виробництві розрахунок чисельності основних виробників ведеться за професіями та за розрядами окремо. Розрахунок здійснюється за формулою
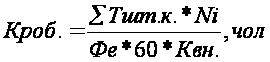 (3.13)
де Тшт.- трудомісткість робіт, які потребують відповідної професії та кваліфікаційної підготовки, хв.;
Ni. – річна програма випуску, шт.;
Фе. – ефективний фонд роботи одного робітника, Фе = 1860 год.
Токарів:
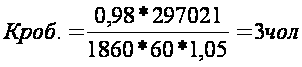
Фрезерувальників:
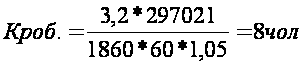
Токарів:
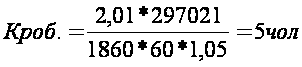
Чисельність робітників багатоверстатного обслуговування розраховується за формулою
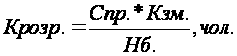 (3.14)
де Кзм. – прийнятий коефіцієнт змінності роботи, Кзм. = 2;
Спр. – кількість робочих місць по кожній операції.
Оператори токарних верстатів з ЧПК
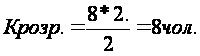
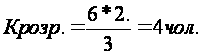
Всі розрахунки кількості основних робітників зводяться до таблиці 3.1
Таблиця 3.1 – Склад і кількість основних робітників
| № з/п | Професія | Всього | Розряди | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | |||
| 1 | Оператори токарних верстатів | 3 | - | - | - | - | 3 | - |
| 2 | Оператори токарних верстатів з ЧПК | 12 | - | - | - | 12 | - | - |
| 3 | Оператори зубофрезерн. верстатів | 8 | - | - | - | - | 8 | - |
| 4 | Оператори токарно-револьверних верстатів | 5 | - | - | - | - | 5 | - |
| Всього | 28 | - | - | - | 12 | 16 | - | |
Середній розряд робітників визначається за формулою
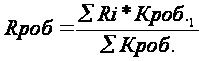 (3.15)
де
 -
сума добутків
розряду на
кількість
робочих даного
розряду;
 Кроб.
- загальна кількість
робочих всіх
розрядів.
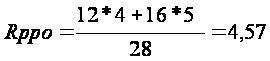
3.5.2 Розрахунок чисельності допоміжних робочих
Розрахунок допоміжних робочих здійснюється за формулою
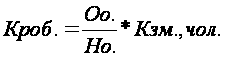 (3.16)
де Оо. – кількість основних робітників або обсяг обслуговування;
Но. – норма обслуговування.
Розрахунок допоміжних робочих зводиться до таблиці 3.2
Таблиця 3.2 – Склад і кількість допоміжних робочих.
| № з/п | Професія | Всього | Розряди | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | |||
| 1 | Розподілювачі робіт | 2 | - | - | 2 | - | - | - |
| 2 | Контролери | 4 | - | - | - | 2 | 2 | - |
| 3 | Чергові ремонтні слюсарі | 2 | - | - | - | - | 2 | - |
| 4 | Налагоджувальники токарних верстатів | 1 | - | - | - | - | 1 | - |
| 5 | Налагоджувальники токарних верстатів з ЧПК | 5 | - | - | - | - | 5 | - |
| 6 | Налагоджувальними зубо-фрезерних верстатів | 1 | - | - | - | - | 1 | - |
| 7 | Налагоджувальники токарно-револьверних верстатів | 1 | - | - | - | - | 1 | - |
| 8 | Роздатчики робіт | 2 | - | - | 2 | - | - | - |
| Всього | 18 | - | - | 4 | 2 | 12 | - | |
Середній розряд робітників визначається за формулою
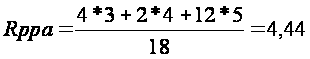
3.5.3 Розрахунок кількості службовців
Кількість службовців (керівників, спеціалістів та ін.) визначається збільшено у розмірі 15...17% від загальної кількості робітників.
Розрахунки зводяться в таблицю 3.3
Таблиця 3.3 – Склад і кількість службовців
| № з/п | Посада службовців | Загальна кількість |
Кількість по змінах |
Місячний посадовий оклад, грн. | |
| 1а зміна | 2а зміна | ||||
| 1 | Старший майстер | 1 | 1 | - | 1250 |
| 2 | Змінний майстер | 2 | 1 | 1 | 1150 |
| 3 | Інженер-технолог | 1 | 1 | - | 1100 |
| 4 | Прибиральниця | 1 | 1 | - | 530 |
| 5 | Комірник | 1 | 1 | - | 540 |
| Всього | 6 | 5 | 1 | - | |
Таблиця 3.4 – Зведена відомість кількості працюючих на дільниці
| № з/п | Категорії працюючих | Кількість працюючих, чол. |
| 1. | Робітники | 46 |
| 1.1 | Виробничі | 28 |
| 1.2 | Допоміжні | 18 |
| 2. | Службовці | 6 |
| 2.1 | Керівники | 3 |
| 2.2 | Спеціалісти | 1 |
| 2.3 | Інші службовці | 2 |
3.6 Планування фонду оплати праці робітників
3.6.1 Розрахунок річного фонду оплати праці основних робітників
Розрахунок річного фонду оплати праці основних робітників ведеться за формулою
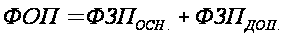 (3.17)
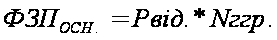 (3.18)
де N – річна партія деталей, шт.;
Рвід. – відрядна розцінка на деталь, грн./шт.
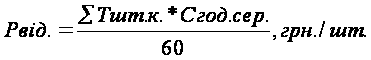 (3.19)
де Ссер.год. – годинна тарифна ставка середнього розряду;
Сгод.сер. = Сгод. + х*(Сгод.б. – Сгод.м.);
ФЗПДОП. = (0,5...0,6)ФЗПОСН. (3.20)
Середньомісячна заробітна плата розраховується за формулою
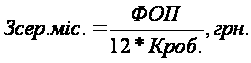 (3.21)
Відрахування на соціальне страхування визначається
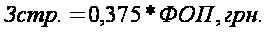 (3.22)
Сгод.сер. = 5,23 +0,57(5,93 –5,23)=5,63 грн