Планирование выпуска новой продукции
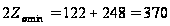 мкм;
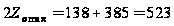 мкм;
По рассчитанным данным строим схему расположения полей допусков. Производим проверку правильности выполненных расчётов:
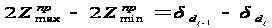
385 - 248= 180 - 43 = 137 мкм, верно;
138 - 122 = 43 - 27= 16 мкм, верно;
РАСЧЕТ РЕЖИМОВ РЕЗАНИЯ НА АНАЛИТИЧЕСКУЮ ПОВЕРХНОСТЬ Ш 12Н8
Режимы резания представлены в таблице 32 (приложение 12).
Расчет режимов резания табличным путём представлен (приложении 13)
ВЫВОД
Исходя из выполненных мною расчетов по детали «Крышка» можно сделать следующие заключения: данная деталь является технологичной так как она не относится к деталям высокой точности и деталям трудно обрабатываемым, а значит ее стоимость и трудоемкость изготовления снижается. Заготовку для этой детали целесообразно изготавливать методом литья так как Ким штамповки равен 72% это выше чем у других методов получения данной детали.
Для подтверждения правильности сделанного выбора были рассчитаны следующие показатели: часовые приведенные затраты, основная и дополнительная зарплата с начислениями и учетом многостаночного обслуживания, часовые затраты по эксплуатации рабочего места, технологическая себестоимость операций, а так же проведен расчет годового экономического эффекта. В результате расчетов определен наиболее выгодный вариант изготовления детали – штамповка, так как сумма приведенных затрат была наименьшая.
Здесь же было произведено проектирование технологического маршрута обработки детали табличным методом: определена последовательность обработки детали, операционные припуски, допуски и размеры заготовки.
Расчет режимов резания и нормы времени операций определены табличным методом.
Показатели экономической эффективности от внедрения нового вида продукции представлены в (приложении 14).
3 Организационно-экономическая часть
Разработка бизнес плана производства новой продукции (услуг) в РМЦ ОАО «Русполимет»
3.1 Резюме
Кулебакский металлургический завод представляет собой открытое акционерное общество (ОАО «Русполимет»), созданное путем приватизации.
ОАО «Русполимет» расположено в городе Кулебаки Нижегородской области. Промышленная площадь застройки – 192,9 га.
Юридический адрес: 607010, Нижегородская обл., г. Кулебаки, ул. Восстания, д.1,
Официальный сайт: www. Ruspolimet Е- mail: oaokmz @ sinn. ru
ОАО «Русполимет» производит:
Кольца катанные из жаропрочных сталей и титановых сплавов;
Высокопроцентный кусковой ферротитан в поперечнике 25 – 125 мм;
Высокотемпературную газостатическую обработку литых деталей в газостате с целью устранения дефектов металлургического происхождения в отливках титановых и алюминиевых сплавов;
Тюбинги чугунные для сооружения перегонных тоннелей метро, отводов шахт и притоннельных сооружений диаметром 5,6 и 5,1 м.;
Тракторные запасные части;
Траловые доски для рыболовецкого флота.
На ОАО «Русполимет» существует как общезаводские и цеховые ремонтные службы. К общезаводским подразделениям относятся отдел (управление) главного механика, ремонтно-механический цех, склад оборудования и запасных частей, цех по ремонту кольцевого и металлургического оборудования (ЦРКО И ЦРМО). Руководит ремонтным хозяйством главный механик завода через отдел главного механика, который состоит из ряда бюро: оборудования (планово-предупредительного ремонта), планово-производственного, технического и др. Отдел главного механика выполняет конструкторскую, технологическую, производственную и планово-экономическую работу для всего ремонтного хозяйства.
Ремонтно-механический цех (РМЦ) подчинен главному механику и проводит капитальный ремонт и модернизацию сложного оборудования, изготавливает запасные части, технологической оснастки и нестандартное оборудование, оказывает помощь цеховым ремонтным службам.
Техническая база ремонтного хозяйства определяется Типовой системой технического обслуживания и ремонта металло- и деревообрабатывающего оборудования, а также общемашиностроительными нормативами технологического проектирования РМЦ и предусматривает количество и структуру оборудования, производственные площади, средства механизации ремонтных работ и технологию их выполнения. Состав и количество основного оборудования в ремонтном хозяйстве должны обеспечивать выполнение всех видов ремонтных работ, изготовление запасных частей и нестандартизованного оборудования, а также его модернизацию. Основное оборудование ремонтных служб - универсальные станки для обработки металла резанием (токарно-револьверные - 50%, фрезерные - 12, шлифовальные - 16% и др.)- Вспомогательное и слесарно-сборочное оборудование определяется в виде комплекта (набора).
3.2 Общая характеристика проекта
Целью предлагаемого проекта является увеличение выручки от реализации продукции, а так же обеспечения запчастями для текущих и капитальных ремонтов оборудования кольцепрокатных цехов ОАО «Русполимет»
Задачи проекта:
> увеличение объемов продаж за счет освоения новых видов продукции;
> техническое и технологическое обеспечение производственного процесса;
> обеспечение производственного процесса сырьевыми и материальными ресурсами;
> обеспечение требуемого качества продукции;
> снижение издержек на производство продукции.
Суть проекта заключается в комплексной модернизации техники и технологии ремонтно-механического цеха ОАО «Русполимет» направленной на освоение производства новых видов продукции, обладающих определенными потребительскими свойствами и востребованных на конкретных сегментах рынка. Комплексная модернизация подразумевает:
оптимизацию технологии изготовления детали за счет приобретения нового оборудования с ЧПУ и манипулятора, а так же модернизации ныне существующего оборудования;
освоение нового техпроцесса за счет приобретения соответствующего комплекса оборудования;
приобретение оборудования для проведения неразрушающего контроля.
Основной составляющей эффекта является увеличение выручки от реализации продукции на рынках РФ и ближнего зарубежья.
Дополнительными источниками эффекта являются:
снижение удельного расхода металла за счет использования новой заготовки
снижение расхода электроэнергии в линии станков с ЧПУ;
снижение удельных издержек на условно-постоянных затратах за счет увеличения объемов производства.
3.3 Характеристика нового вида продукции
Предложен чертеж детали крышка. Марка материала крышки: сталь 45ФЛ ГОСТ 977-7 и допускается замена на стали: стали: 40Л, 45Л.
Детали №403-21—299(298) применяются в опорных катках тракторов, детали №25.01-21-360(361) – в поддерживающих катках. Рассмотрим сборочный узел опорного катка , в котором расположена крышка рисунок 1.
Крышка 1 поджимает уплотнения в виде притертых металлических колец 11 с микроконусом, которые, в свою очередь уплотнены резиновыми кольцами 10. Штифт 2, расположенный в глухом отверстии крышки Ш12Н8 удерживает ось 5 от проворота. Крышки 1 зафиксированы на оси стопорными кольцами 4, осевые усилия , действующие на каток, передаются на ось через фланцы 8, закрепленные болтами на торцах ступицы катка.
Конструкция детали
Детали имеют ассиметричную форму, представляющую собой совокупность тела вращения и плоской поверхности, их габаритные размеры составляют:
№1- 403-21-299 Ш167х120
№2- 403-21-298 Ш167х120
№3- 25.01-21-360 Ш130х103
№4- 25.01-21-361 Ш130х103.
Анализ поверхностей деталей сведен в таблице 33.
Крышки имеют сходную конфигурацию и типоразмеры, что предполагает однотипный вариант механической обработки.
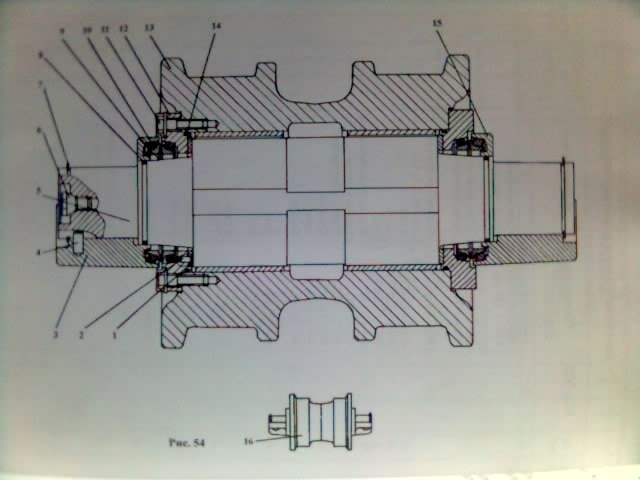
Рисунок 1. Опорный каток.
Таблица 33.
Анализ конструкции детали
| Поверхность | Требования , предъявляемые к поверхности |
| Ш167, Ш130,120,103-левые торцы, внешняя поверхность деталей | Не подвергаются обработке, шероховатость литейная, точность –по 14 квалитету |
| 120,103-правые торцы, | Rа-6,3, точность по 12 квалитету, |
| плоские выступы 185х76,160х77 | Rа-20,50 точность по 12 квалитету, требования параллельности выступов 0,2мм относительно базового отверстия |
| 2 отверстия Ш29,5и Ш27 | Rа-1,6 предназначены для стяжки болтового соединения; имеется требования к симметричности расположения центров отверстий с зависимым допуском в диаметральном выражении, по новому варианту являются технологической базой |
| Для деталей №1,№4: Ш12Н8 | Rа-1,6 ; имеется требование к непересечению осей 0,4мм относительно указанной базы, допуск зависимый |
| 1)Ш80Н9, Ш65Н9 2) Ш95Н9, Ш75Н9 | Rа-6,3 ;3,2 соответственно, поверхности выполнены точно ввиду того , что они сопряжены в сборке с осью , имеется требование по соосности отверстий |
| 1)Ш100 , Ш85 | Rа-50 выполнены по 12 квалитету , торцевая поверхность доведена до Rа-6,3 –она сопряжена со стопорным кольцом |
| Внутренний контур с конусной поверхностью 10 є ±30' и канавки Ш101- Ш124 , Ш79- Ш95 | Предназначены для уплотнений , конусная поверхность имеет требования по радиальному биению 0,08 мм относительно базового отверстия |
Изготовление такого типа деталей целесообразнее производить групповым методом. Поэтому предлагается применить в дипломном проекте групповой технологический процесс для обработки группы деталей аналогичного типа.
Материал детали - литейная сталь 45ФЛ, которая хорошо обрабатывается всеми видами лезвийного инструмента, применяется для изготовления станин , корпусов, муфт , тормозных дисков, вилок ,звездочек и других деталей , работающих при температуре до 400єС . Некоторые механические свойства стали 45ФЛ рассмотрены в таблице 34
Таблица 34
Механические свойства стали 45ФЛ
|
Диаметр сечения, 1мм |
т, Мпа | B, МПа | 5, % | , % | HB |
До400 |
320 | 550 | 14 | 25 | 167-207 |
Таблица 35
Массовая доля элементов и легированных добавок в стали 45ФЛ ГОСТ 977-75
| Марка материала | C,% | V,% |
Si,% |
Mn,% |
Cr,% |
S,% |
P,% |
Cu,% |
Ni,% |
| 45ФЛ ГОСТ 977-75 | 0,37-0,45 | 0,06-0,15 | 0,2-0,52 | 0,4-0,9 | 0,3 | 0,045 | 0,04 | 0,3 | 0,3 |
3.4 Маркетинговый анализ
Формирование идеи новой продукции.
В связи с выводами сделанными в специальном анализе РМЦ, приведём факторы обуславливающие введение новой продукции в его ассортимент:
Необходимость стабилизации экономического положения, более эффективной загрузкой мощностей цеха. Необходимость оградить предприятие от процесса устаревания существующей продукции, снижения рентабельности и конкурентоспособности.
Необходимость расширить производство более быстрыми темпами, чем это возможно при узком ассортименте выпускаемой продукции.
Предполагается, что часть производственного потенциала РМЦ ОАО «Русполимет» может использоваться для изготовления «крышки» не только для собственных нужд, но и для реализации. Выпуск этой продукции возможен исходя из следующих соображений:
Невозможность разукомплектования мощностей по производству детали списание или продажу их, так как они относятся к категории «Мобилизационные мощности» и управляются федеральными органами ГОСКОМРЕЗЕРВА.
Близость технологии изготовления данной запчасти к технологическим возможностям оборудования РМЦ.
Относительная территориальная близость потребителей продукции к местонахождению предприятия ОАО «Русполимет».
3.4.1Анализ конкурентоспособности продукции.
Основным конкурентом РМЦ ОАО «Русполимет» в области изготовления запчастей является Уральский регион. Оценку конкурентоспособности продукции этих двух предприятий проведём в таблице. Номинальные значения качества берутся из технических паспортов. Показатели, не имеющие количественного измерения, подлежат экспертной оценки.
География производителей запчастей в РФ
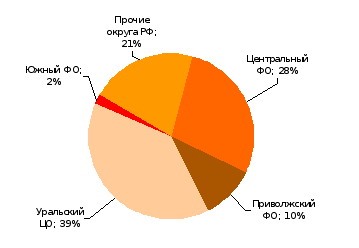
Таблица 36
Основные конкуренты предприятия.
| № | Показатели качества и конкурентоспособности | весомость | Изделие РМЦ ОАО Русполимет | УРАЛЬСКИЙ РЕГИОН | ||
| НОМ. | ОТНОС. | НОМ. | ОТНОС. | |||
| 1 | Показатели назначения | 0,2 | - | 0,86 | - | 1 |
| 1.1 | Диаметральный диапазон, видов | 0,4 | 4 | 0,66 | 6 | 1 |
| 1.2 | Комплектация | 0,6 | полная | 1 | полная | 1 |
| 2 | Показатели надёжности | 0,1 | - | 0,926 | - | 1 |
| 2.1 | Прочность, МПа | 0,6 | 580 | 0,96 | 600 | 1 |
| 2.2 | Ресурс, лет | 0,4 | 35 | 0,875 | 40 | 1 |
| 3 | Внешний вид | 0,1 | - | 0,65 | - | 0,75 |
| 4 | Транспортно-таможенные расходы т.р. | 0,3 | 0,2 | 1 | 0,5 | 0,4 |
| 5 | Цена т.р. | 0,3 | 1,2 | 1 | 1,3 | 0,92 |
| ИТОГО | 0,922 | 0,831 | ||||
Оценка конкурентоспособности запчастей показала, что продукция РМЦ ОАО «Русполимет»является конкурентоспособной и привлекательной, так как в этом случае снижаются транспортно-заготовительные расходы и увеличивается возможность оперативного снижения.
Описание рынка по изготовлению запчастей для станков по Нижегородской обл.
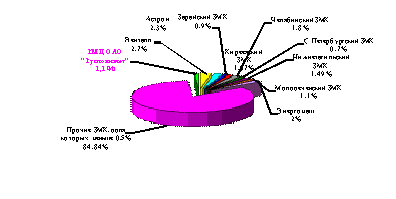
Кроме РМЦ ОАО «Русполимет» в регионе предлагается продукция следующих производителей:
Энергомаш, Челябинский ЗМК, Киреевский ЗМК, Уралтрубпром, Нижнетагильский ЗМК, Череповецкий ЗМК,Астрон
Доля предприятия на Нижегородском рынке запчастей достигает 26% от общего объема поставок в данный регион
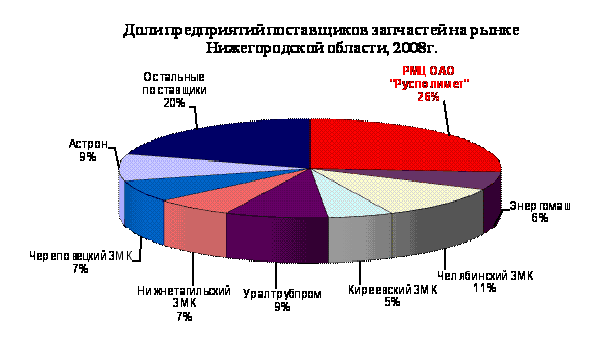
Оценка конкурентоспособности продукции показала, что продукция РМЦ ОАО «Русполимет» является конкурентоспособной и привлекательной, так как в этом случае снижаются транспортно-заготовительные расходы и увеличивается возможность оперативного снабжения.
Цены на запчасти и комплектующие.
С начала 2008 года рост цен на запчасти и комплектующие в России составил в среднем 5%. Решающим фактором подорожания выступил достаточно сильный рост цен на продукцию машиностроительной отрасли, которая является основным сырьём для запчастей и комплектующих: цены на литейную и штамповочную заготовку выросли на 10-15%.
3.4.2 Анализ потребителей продукции
В результате анализа собранной информации (характеристик предприятий потребителей продукции и их потенциальных возможностей), был выбран рынок на который будет ориентирована продукция завода. Анализ целевого рынка показал, что для нормальной устойчивости и ритмичности производства, его постоянства и эффективности целесообразно работать несколькими основными потребителями продукции, это:
ОАО «Московский подшипник» г.Москва, Литейно-прокатной комплекс – г. Выкса , ООО «Легион-С» – г.Н. Новгород, ОАО НПП «АЭРОСИЛА» г. Ступино
ОАО «Вертолётно Сервисная компания» - г.Москва
В результате проведения деловых переговоров иметься возможность заключить договора на поставку продукции по договорным ценам в следующих объёмах.
Таблица 37
Объём поставок продукции потребителям.
|
Потребитель, вид продукции |
Объём поставок пар./год |
Цена за 1 шт. тыс.руб. |
Товарный выпуск тыс.руб. |
| ОАО «Московский подшипник» | 250 | 189,02 | 47256 |
| Литейно-прокатной комплекс | 350 | 189,02 | 66158,40 |
| ООО «Легион-С» | 275 | 189,02 | 51981,60 |
| ОАО НПП «АЭРОСИЛА» | 125 | 189,02 | 23628 |
| ОАО «Вертолётно Сервисная компания» | 230 | 189,02 | 43475,52 |
| ИТОГО | 1230 | 232499,52 |
В результате проведённых маркетинговых исследований собирается и анализируется портфель заказов и составляется производственная программа производства продукции.
Таблица 38
Годовая производственная программа предприятия
Продукция |
Показатель | ||
| Вес кг. | Объём выпуска в штуках | Объём выпуска в тыс. тоннах | |
| «Крышка» для опорных катках тракторов | 8,5 | 14000 | 119 |
Организация производства новой детали, как «крышка» возможна на имеющихся производственных мощностях РМЦ ОАО «Русполимет».
3.5 Персонал
Обслуживание вводимого модернизируемого оборудования будет осуществляться существующим персоналом (за счет перераспределения персонала внутри предприятия). Изменения штатного расписания, должностных инструкций будут произведены на этапе внедрения проекта. Обучение персонала планируется осуществлять в рамках договоров с поставщиками (изготовителями) оборудования. Сумма затрат на обучения в расчетах не учитывается.
3.6 Организационный план
Высшим органом управления ОАО «Русполимет» является общее собрание акционеров:
-Совет директоров;
- генеральный директор -единоличный орган
-ликвидационная комиссия на этапе прекращения деятельности предприятия
В РМЦ действует линейно-функциональная система, которая имеет следующие преимущества:
-расширенные возможности принятия комплексных решений
-сокращение времени на технологические вопросы производства.
Недостатки -сложность регулирования отношений линейных и функциональных руководителей. Данный вид организационной структуры наиболее приемлем для таких крупных предприятий как наше. В состав управления РМЦ входят руководители и специалисты, которые занимаются подготовкой и принятием оптимальных решений.
3.2.Расчет технико-экономических показателей по новому варианту
3.2.1 Расчет необходимого технологического оборудования
Данные для расчетов:
Nв = 14000 шт
Деталь – крышка, материал Сталь 45ФЛ;
Чистый вес – 8,5 кг;
Вес заготовки – 10,87 кг;
Технологический маршрут обработки детали (таблица 39);
Регламентированные потери времени в работе оборудования на планово-предупредительный ремонт – 8%;
Число смен участка S = 2;
Продолжительность рабочей смены d = 8,0 часа;
Технология обработки, трудоемкость одного комплекта детали в нормо-часах, средний разряд работ, коэффициент выполнения норм, при планируемом росте производительности труда на 5%;
Средний разряд вспомогательных рабочих равен 3;
Расчет потребности в оборудовании по участку не включая оборудование поточной линии включает в себя:
а) расчет потребности основного оборудования определяется по каждому виду работы технологического процесса, был произведен в технологической части:
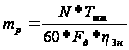 (3.3)
где N – плановый выпуск комплектов деталей за год, шт.;
ТШТi – норма штучного времени (трудоемкость) на i-й вид работ, н-час; FЭФ – эффективный фонд времени единицы оборудования за год, час;
ηзн. – нормативный коэффициент загрузки оборудования;
Таблица 39 Новый технологический процесс
| Операции |
Модель станка |
Разряд работ |
tшт., мин |
Фактическое выполнение норм |
Стоимость оборудования |
| 005. Фрезерно-сверлильная | 2204ВМФ4 | 4 | 20,4 |
100 |
2 404 000*2 |
| 010. Токарная | 16К20Ф3 | 4 | 7,2 | 100 | 945 000 |
| 015. Расточная | 2204ВМФ4 | 4 | 3,73 | 100 | - |
| 020. Сверлильные | 2Р135Ф3 | 4 | 1,91 | 100 | 630 000 |
| Итого | 33,24 | 6 383 000+2*250 000=6 883 000 | |||
а) Расчет потребности в оборудовании по новому варианту проводим по вышеуказанной методике:
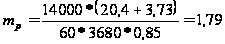 →2
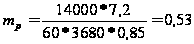 →1
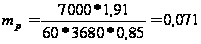 →1
Расчет коэффициента загрузки оборудования был указан выше:
Коэффициент загрузки оборудования был рассчитан выше:
 ,
(3.4)
где Р- число рабочих мест.
,
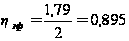
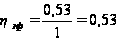
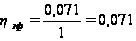
Итого для участка по обработке деталей:
n=1+1+2=4 (единиц станков).
Средний коэффициент загрузки оборудования– ηз ≈ 50 %
б) расчет вспомогательного оборудования
Оно определяется для заточного отделения участка и ремонтной мастерской. Потребное количество заточных станков общего назначения берется в размере 5% от общего количества станков, обслуживаемых заточкой. Шлифовальные станки заточкой не обслуживаются.
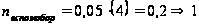
в) Потребное количество станков для ремонтной мастерской принимается в размере 4,3% от общего количества станков:
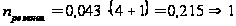 .
Зная номенклатуру станов, их количество и стоимость определим затраты на оборудование, результаты сведены в табл.40.
Таблица 40
Стоимость оборудования
| Наименование оборудования | Количество станков | Стоимость |
| 2204ВМФ4 | 2 | 2 404 000 |
| 16К20Ф3 | 1 | 945 000 |
| 2Р135Ф3 | 1 | 630 000 |
| Ремонтное отделение | 1 | 250 000 |
| Заточное отделение | 1 | 250 000 |
| Итого | 4 | 6 383 000+2*250 000=6 883 000 |
Расчет баланса времени одного рабочего за год в часах
Расчет баланса времени одного рабочего за год производится по календарю соответствующего года. Число невыходов в дипломном проекте условны для упрощения расчетов. Основной и дополнительный отпуска составляют 6% от номинального времени. Отпуска по беременности и родам составляет 1%, невыходы по болезни - 4%, невыходы, связанные с выполнением государственных и общественных обязанностей, принимаются 0,4% к номинальному фонду рабочего времени. Внутрисменные потери составляют 1,6%, в том числе сокращенный рабочий день подростков – 0,3%, перерывы для кормящих матерей – 0,7%, и сокращенный рабочий день рабочих с вредными условиями труда – 0,6% к номинальному фонду рабочего времени.
Баланс времени одного рабочего за год представлен в таблице 41 (приложение 15)
Расчет численности работающих
Расчет численности работающих участка ведется отдельно по категориям работающих. Расчет явочной численности основных рабочих (Rосн., чел) производится по каждой профессии по формуле (3.5):
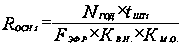 ,
(3.5)
где FЭФ.Р - эффективный фонд рабочего времени за год, час, (см.таблицу 3.2);
КМ.О - коэффициент многостаночного обслуживания (КМ.О = 1 Fэф.р.=1740 часов =104400 мин).
КВ.Н -планируемый коэффициент выполнения норм определяется по формуле (3.6):
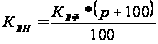 ,
(3.6)
где КВФ- фактический коэффициент выполнения норм (см. таблицу42), для
1) определение потребного количества основных рабочих проводим по формулам (3.5), (3.6):
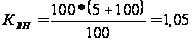
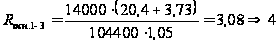
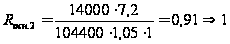
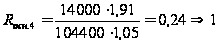
Таблица 42
Численность основных рабочих по участку по профессиям и разрядам
| Профессии рабочих | Разряд | Количество рабочих в две смены |
| 1. Оператор ОЦ | 4 | 4 |
| 2. Токарь | 4 | 1 |
| 4. Сверловщик | 3 | 1 |
| Итого по участку обработки комплекта деталей | 6 |
Таблица 43
Численность вспомогательных рабочих по базовому технологическому процессу
|
Профессия вспомогательных Рабочих |
Разряд |
Количество в две смены |
|
I. Обслуживающие оборудование Наладчики Слесари и станочники по ремонту оборудования |
5 2 |
1 1 |
| Итого | 2 | |
|
II. Не обслуживающие оборудование Контролеры Автокарщики |
3 2 |
1 1 |
| Всего по участку | 3 | 4 |
После расчёта численности работающих по отдельным категориям данные расчёта сводятся в таблицу 44. В численность ИТР на данном участке включим одного мастера.
Таблица 44
Численность работающих на участке
| Категория работающих | Количество |
|
Рабочие, в том числе основные вспомогательные |
6 4 |
| ИТР | 1 |
| ИТОГО: | 11 |
Таблица 45
Расчет фонда заработной платы по ИТР, специалистам, служащим, и МОП.
| Должности | Кол-во | Месячный оклад | Заработная плата | ||
| Основная | Дополнительная | Общий фонд | |||
| Мастер | 1 | 10000 | 110000 | 10000 | 120000 |
| Итого ИТР: | 10000 | 110000 | 10000 | 120000 | |
Общий фонд заработной платы по всем категориям работающих участка определяется как сумма общего фонда заработной платы основных и вспомогательных рабочих, руководящих кадров, специалистов, служащих и МОП. Расчет сводим в таблицу 46
Таблица 46
Общий фонд заработной платы по участку.
| Категория работающих | Заработная плата | |||
| Основная | Дополнительная | Общий фонд | Среднеммесячная | |
|
1. Рабочие, в том числе а) основные: на участке |
335 054 |
26 804 |
361 858 |
5 026 |
|
б) вспомогательные: обслуживающие оборудование не обслуживающие оборудование |
100 558 100 558 |
8 044,5 8 044,5 |
108 602,5 108 602,5 |
4 525 4 525 |
| 2. Руководители | 220 000 | 20 000 | 240 000 | 10 000 |
Расчет затрат на основные материалы
Расчёт затрат на основные материалы выполняется по формуле, руб:
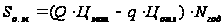 ,
где Q– вес заготовки, кг;
q– вес отходов, кг;
Цмат– цена одного кг. материала, руб, руб.;
Цотх– цена одного кг. отходов, руб., 0,415 руб.;
N год.– годовая программа запуска деталей, шт.
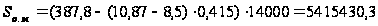
Смета расходов по содержанию и эксплуатации оборудования
Расчет сметы расходов по содержанию и эксплуатации оборудования ведем в следующей последовательности.
содержание оборудования и других рабочих мест.
а) стоимость смазочных, обдирочных материалов (масло, бензин, обтирочные протяжки, эмульсии и др.) в укрупненных расчетах равна 4% от стоимости основных материалов:
Sвм = Sом · 0,04,
где Sвм – стоимость вспомогательных материалов, израсходованных в год, руб.; Sом – стоимость основных материалов на годовую программу, ( руб):
Sвм.уч. = 5 415 430,3 ·0,04 = 216 617,2.
б) основную и дополнительную заработную плату вспомогательных рабочих, обслуживающих оборудование берем из ранее рассчитанного фонда заработной платы, руб.:
Sз.вр. = 108 602,5 .
в) отчисления на социальное страхование производим от суммы основной и дополнительной зарплаты вспомогательных рабочих в размере 28% (Sос), руб.:
Sос.уч. = 217 205ґ 0,26 =60 817,4.
г) затраты на электроэнергию технологическую, руб:
Sэл.т.. = wэл.ґЦэл,
где wэл. – расход электроэнергии в год, кВтґч:
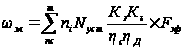 ,
где nc – количество установленного оборудования (на производственном участке, на поточной линии, в ремонтно-механическом и заточном отделениях);
Nуст- установленная мощность двигателя на оборудовании (5 кВт);
Кз – средний коэффициент загрузки оборудования по времени равен 0,5;
Км – коэффициент использования оборудования по мощности (0,7);
hс – коэффициент, учитывающий потери сети (0,96);
hД – КПД двигателя;
Fэф – эффективный фонд времени станка;
Цэл – цена кВтґч энергии (80 коп.).
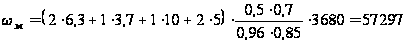
 57
297·0,8 =45 838
д) расход на сжатый воздух (Sсж. в.):
Sсж. в. = wсж. в ґ Цсж. в.,
где wсж. в - расход сжатого воздуха в год по всему оборудованию, м3
Цсж. в. – цена 1м3 сжатого воздуха (20 коп.);
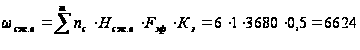
где Нсж.в. – расход сжатого воздуха 1 час на один станок (1,0 м3/час);
Цсж. в. – цена 1м3 сжатого воздуха (20 коп.);
Sсжв.уч. = 6 624·0,2=1 325
Итак, сумма расходов по часовой статье сметы составляет:
Итак, сумма расходов по первой статье сметы составляется:
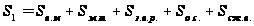 ,
S1=216 617,2+108 602,5+ 60 817,4+45 838+1 325=433 200,1
2.Расходы на текущий ремонт оборудования, цехового транспорта и дорогостоящего инструмента
Затраты на текущий ремонт определяются по проценту от стоимости оборудования, транспорта и инструмента. Для оборудования этот процент принимаем 4%, для транспорта – 8%, для инструмента – 5%.
Расходы на текущий ремонт оборудования составляют, руб.:
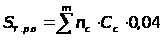
где Сс –стоимость одной единицы оборудования.
Sт.р.о.уч. = 6 883 000 ·0,04 = 275 320
Для транспорта, руб.:
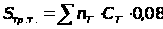 ,
где СТ – стоимость одной единицы транспорта (85000 руб.); nT – количество транспортных единиц. Принимается одна транспортная единица на 2 транспортных рабочих.
nT = 1
Sт.р.т. уч. =1·85000·0,08 = 6 800.
Стоимость дорогостоящего инструмента составляет 15% от стоимости оборудования, руб.:
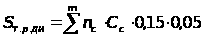
Sт.р.д.н.уч. = 6 883 000·0,15 ·0,05 = 51 622,5.
3 Содержание и расходы по эксплуатации транспорта
Стоимость смазочных и обтирочных материалов определяется исходя из количества транспортных средств и норм расхода в год на единицу транспорта Sвм.уд (300 руб. в год).
Sвм.m.уч. = 300 руб.
4Расходы на амортизацию оборудования, транспорта и дорогостоящего инструмента
Затраты по данной статье определяются в соответствии с нормами амортизационных отчислений. Для оборудования амортизационные отчисления, руб.:
Sа.об. =
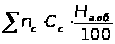 ,
Sа.об.уч. = 6 883 000*0,12 = 825 960.
Для транспорта, руб.:
Sат. =
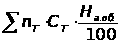 ,
где На.об., На.т. – нормы амортизационных отчислений составляет для оборудования 12%, и для транспорта 16%.
Sат. уч. =1·85000 ·0,16 = 13 600
Для дорогостоящего инструмента амортизационные отчисления составляют 15,5% от их стоимости, руб.:
Sади. уч. =51 622,5·0,155 = 8 001.
5Расходы на содержание, ремонт и замену малоценных и быстроизнашивающихся инструментов и приспособлений
Расходы по данной статье принимаются в размере 10% от стоимости оборудования, руб.:
Sи. уч. = 6 883 000 ·0,1 = 688 300
Таблица 47
Смета расходов по содержанию и эксплуатации оборудования.
| Статья расходов | Сумма, руб. |
|
Содержание оборудования и других рабочих мест: Стоимость вспомогательных материалов Основная и дополнительная зарплата рабочих, обслуживающих оборудование. Отчисления на социальное страхование Затраты на электроэнергию Затраты на сжатый воздух |
216 617,2 108 602,5 60 817,4 45 838 1 325 |
|
Текущий ремонт: Оборудование Транспортных средств Дорогостоящего инструмента |
275 320 6 800 51 622,5 |
| 3. Содержание и расходы по эксплуатации транспорта. | 300 |
|
4. Амортизационные расходы: Оборудование Транспортных средств Дорогостоящего инструмента |
825 960 13 600 8 001 |
| Возмещение износа малоценных и быстроизнашивающихся инструментов и приспособлений. | 688 300 |
| ИТОГО: | 2 269 207 |
Таблица 48
Технологическая себестоимость единицы детали
по новому варианту
| Статьи | Общая сумма, руб. | Расход на ед., руб. | Доли затрат, % |
| 1 | 2 | 3 | 4 |
| 1.Сырье, основные материалы и покупные изделия | 5 415 430,3 | 386,8 | 64,6 |
| 2.Транспортно-заготовительные расходы (5% от 1 статьи) | 270 771,5 | 19,34 | 3,23 |
| 3.Основная заработная плата производственных рабочих | 335 054 | 23,9 | 3,6 |
| 4.Дополнительная заработная плата производственных рабочих | 26 804 | 1,9 | 0,3 |
| 5.Отчисления на социальное страхование (26% от статьи 3 и 4) | 101 320 | 7,2 | 1,07 |
| 6.Расходы на содержание и эксплуатацию оборудования | 2 303 104 | 164,5 | 27,1 |
| 7.Технологическая себестоимость (Σ1…6 статьи) | 8 452 466 | 603,74 | 100 |
Сравнение себестоимости изготовления по базовому и новому технологическим процессам представлено в таблице. 49.
Таблица 49
Калькулированная себестоимость
| Статьи | Базовый проект | Новый проект | ||
| Общая сумма, руб. | Расход на ед., руб. | Общая сумма, руб. | Расход на ед., руб. | |
| 1.Сырье,
основные
материалы и
покупные
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: | ||||